


鋁合金CNC零件
為 OEM 和分銷商項目提供加工鋁材——6061、7075、5052、2024、6063——包括銑削、車削、陽極氧化和完整的文件。
獲取即時報價功能概覽
您可以報價的規格參數—從合金選擇到最終檢驗。
| 流程 | 3/4/5軸銑削、車削、車銑複合加工 |
|---|---|
| 合金 | 6061、7075、5052、2024、6063(認證資料) |
| 典型公差 | ±0.05毫米 (ISO 2768-m 中/精細) |
| 嚴格的公差 | 下降至 ±0.01毫米 關鍵孔/特徵 |
| 表面粗糙度 | Ra 0.8–3.2 微米 (原磨) Ra 0.4 微米 (拋光) |
| 最大尺寸(銑削) | 1200毫米×700毫米×500毫米 |
| 最大轉彎 | 直徑 450 毫米 × 長度 600 毫米 |
| 交期 | 原型: 3–7天 · 低音量: 10–15天 · 生產: 3-5週 |
| 品檢 | FAI、CMM 報告、螺紋量規、抽樣計劃 |
| 技術文件 | 合格證書、材料證書、成品證書、檢驗記錄 |
| 出口包裝 | 邊緣保護 + 標籤 + 訂製紙箱/木箱 |

鋁製CNC零件製造商概覽
客製化鋁材採購,並具備可重複的製程控制。
我們專注於可重複的製程控制——從合金選擇到加工路線、表面處理準備和文件記錄——因此您的零件在原型和重新訂購中都能符合工程圖和採購要求。
什麼是鋁製CNC零件?
鋁製CNC零件是由 6061、7075、5052、2024 和 6063 等合金精密加工而成的零件,透過數控銑削和數控車削生產,以形成明確的尺寸、螺紋、孔、平面度和功能介面。
鋁材因其輕質、強度高、易於加工和耐腐蝕性好而被選中,而 II 型陽極氧化、III 型硬質陽極氧化、噴砂或粉末塗層等表面處理則根據功能和外觀來選擇。
為了準確報價,請提供圖紙、數量、合金成分、表面處理以及任何報告要求。我們將提供報價以及工程師對可製造性和風險的回饋意見。
典型零件類型
客製化鋁部件的加工選項
針對不同幾何形狀要求,提供數控銑削、CNC車削及其他配套加工服務。
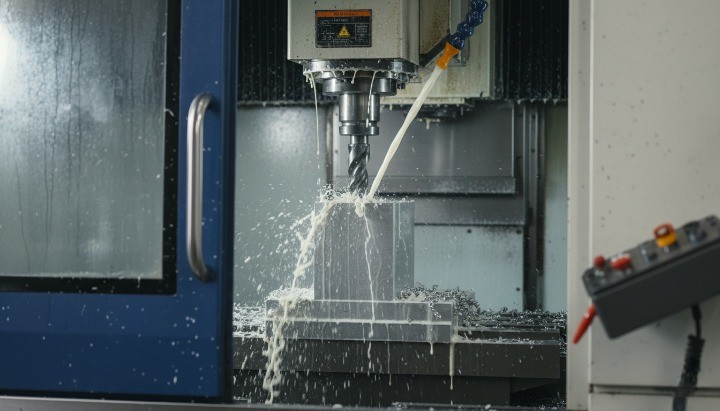
數控銑削(三軸和五軸)
適用於加工凹槽、平面、槽和多特徵幾何形狀。三軸銑削適用於加工易於接近的特徵,並能控制平面度和基準重複性。五軸銑削適用於加工斜孔、複雜表面,並減少裝夾次數。

數控車削
支撐軸、襯套、環、墊片和螺紋零件,旋轉特徵具有可控的同心度和表面光潔度。螺紋形狀和配合與圖面說明一致,量具符合規定的等級。

電火花加工和二次切割
二次加工適用於尖銳形狀的內部幾何結構、薄腹板或預切割坯料,可提高整體效率和下游加工品質。
互補切割工藝
水射流切割
採用最小熱輸入的板材坯料;預成型件可減少銑削時間。
激光切割
快速加工板材型材;計畫進行後處理去毛邊。
等離子切割
厚坯料製備;加工餘量已根據最終公差確定。
用於機械加工零件的鋁合金
常用牌號的選擇依據強度、耐腐蝕性、可加工性和表面光潔度。
| 合金 | 強度 | 耐腐蝕性能 | 可加工性 | 典型用途 | 整理筆記 |
|---|---|---|---|---|---|
| 6061 | 媒材 | 固德 | 固德 | 支架、外殼、固定裝置、框架 | 全能型最佳。陽極氧化性能穩定(II型和III型)。 |
| 7075 | 高 | 中度 | 固德 | 高負荷結構件、齒輪 | 檢查是否有變形。陽極氧化前遮蔽關鍵配合部位。 |
| 5052 | 媒材 | 優 | 知道一些 | 面板、船用外殼、板材 | 具有極佳的耐鹽霧性能。需要使用鋒利的工具。 |
| 2024 | 高 | 降低 | 固德 | 易疲勞航空航太零件 | 需要進行鋁化或陽極處理以防止腐蝕。 |
| 6063 | 媒材 | 固德 | 固德 | 外觀輪廓、裝飾條、散熱器 | 針對錶面外觀和陽極氧化品質進行了最佳化。 |
鋁6061
適用於夾具、支架、外殼和框架的均衡選擇-加工穩定性好,且與陽極氧化製程廣泛相容。
鋁7075
當高強度重量比至關重要時,這是理想之選。製程規劃著重於控制變形和保護關鍵配合。
鋁5052
適用於以腐蝕為主要應用場景,特別是暴露於潮濕或戶外環境的外殼。
鋁2024
用於提高強度和疲勞性能。表面處理策略應考慮最終環境的腐蝕預期。
鋁6063
常用於對錶面外觀及腐蝕行為有要求的場合,並需進行加工以確保尺寸一致性。
鋁零件的表面處理
防腐蝕、耐磨損、批次間外觀一致。
陽極處理(II 型和 III 型)
常用於防腐蝕和外觀控制。遮蔽和安裝區域標註透過圖面標註進行管理。
- 第二類:一般防護,裝飾表面
- III型:耐磨硬塗層,適用於功能面
- 考慮尺寸對孔和螺紋的影響
噴珠
形成均勻的啞光質感,常用於陽極氧化之前,以減少表面可見的工具痕跡。
- 均勻霧面
- 降低刀具痕跡可見度
- 與後續陽極氧化相容
粉末塗料
提供更厚的保護層和豐富的顏色選擇。邊緣覆蓋和組裝間隙均按照設計說明進行控制。
- 比陽極氧化更厚的保護層
- 多種顏色和紋理
- 控制邊緣覆蓋和間隙
公差和檢驗
採用與驗收標準相符的檢驗方法進行經濟高效的公差規劃。
檢驗報告
文件可以包括尺寸結果、測量參考值以及訂單審核期間商定的報告格式。
首件檢驗 (FAI)
FAI 可及早驗證關鍵尺寸,並在批量加工和精加工之前降低返工風險。
- 典型公差: ±0.05毫米 (ISO 2768-m)
- 嚴格公差:低至 ±0.01毫米
- 關鍵特徵的CMM測量
- 螺紋規驗證(GO/NO-GO)
- 每份採購訂單提供合格證書、材料證書和成品證書。

鋁製CNC零件圖庫
為OEM和分銷商專案生產的機械加工鋁製零件範例。


常見問題
合金的選擇取決於強度需求、腐蝕環境和表面處理要求。 6061鋁合金適用於一般外殼和結構,7075鋁合金適用於高負載部件,而5052鋁合金適用於對腐蝕性能要求較高的面板/外殼。請提供負載條件和表面處理要求以便我們進行推薦。
請提供 3D 文件、2D 圖紙、版本號、數量、合金成分和表面處理要求。添加關鍵尺寸、基準方案、表面處理工藝和螺紋標準的註釋。這有助於減少溝通,並使檢驗結果符合您的收貨標準。
僅對功能性介面施加嚴格的公差要求。辨識配合特徵(軸承、軸、嵌件),並標記關鍵的孔、平面和螺紋配合位置。這有助於在精加工後保持配合,並支援可預測的檢驗計劃。
陽極氧化處理會改變有效尺寸,因為陽極氧化層會增加暴露表面的厚度。對於緊密配合,應先明確哪些表面需要遮蔽或補償,並註明是 II 型或 III 型。這有助於減少裝配干涉和返工。
可選項目包括首件檢驗報告 (FAI)、三坐標測量機 (CMM) 報告以及材料證書(如有需要)。請明確需要報告的尺寸以及測量基準。
銑削適用於加工帶有凹槽和麵的棱柱形零件,而車削適用於加工軸和環等旋轉零件。對於既有平面又有車削直徑的零件,車銑複合加工可以減少裝夾次數。請共享圖面和特徵優先級,以確認最佳加工路線。