


Стандартные методы обработки не позволяют производить некоторые сложные геометрии. В таких случаях становится необходимой обработка поднутрений. Если вы освоите этот метод, вы сможете получить исключительную точность, качество деталей и производительность.
В этой записи блога мы рассмотрим различные инструменты для обработки поднутрений, их типы, а также передовые методы такой обработки.
Что такое обработка поднутрений?
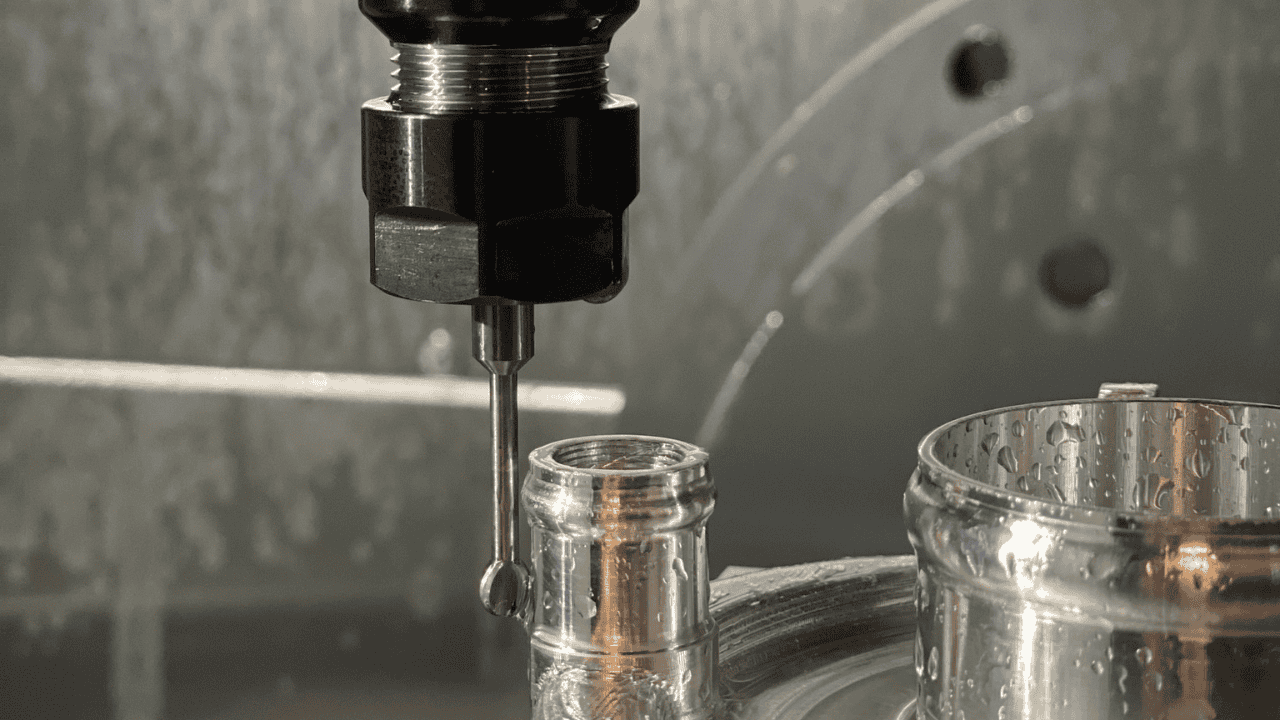
Это производственный процесс, используемый для создания углублений под поверхностью заготовки. В этой технологии ЧПУ используются многоосевые обрабатывающие центры и специальный инструмент для удаления материала из труднодоступных мест.
Эта технология понадобится вам при создании сложных внутренних геометрических форм, для соединяемых деталей и канавок под уплотнительные кольца в медицинских и аэрокосмических деталях.
Типы поднутрений при обработке
а. Внутреннее против внешнего
Внутренние поднутрения — это такие элементы, как полости и внутренние резьбы и т. д., которые выполнены на внутренней стороне детали. Такие элементы сложнее обрабатывать, поскольку инструмент не может легко добраться до них.
С другой стороны, внешние поднутрения — это элементы, созданные на внешней стороне поверхности, такие как выступы поверхности и наружная резьба. Их легче обрабатывать, поскольку инструмент может легко до них добраться.
б) Общие геометрические профили
i. Поднутрения Т-образного паза
Эти поднутрения имеют Т-образную конструкцию с плоским основанием и длинными сторонами. Вы можете найти их в монтажных пазах, приспособлениях и блокировочных деталях, где требуются регулируемые и надежные соединения.
ii. Поднутрения шпоночных пазов
Шпоночный паз-поднутрение удерживает шпонку внутри вала или отверстия. Такая конструкция обеспечивает правильную передачу крутящего момента в механических системах, таких как шкивы и шестерни, и останавливает вращательное движение между взаимосвязанными деталями.
iii. Подрезы типа «ласточкин хвост»
Эти поднутрения имеют форму перевернутой трапеции с узким верхом и широким низом. Компоненты аэрокосмической промышленности или пресс-формы в основном используют эту конструкцию для надежных соединений.
iv. Канавки для уплотнительных колец
Это точно рассчитанные канавки для удержания колец O, чтобы сформировать прочное уплотнение между поверхностями. Вы найдете эти поднутрения в пневматических и гидравлических системах, где они важны для поддержания давления и предотвращения утечек.
v. Сферические поднутрения
Эти поднутрения создают сферические или 3-D поверхности, которые имеют сходство с частью сферы. Подшипники и шаровые шарниры обычно используют их для лучшего вращательного движения.
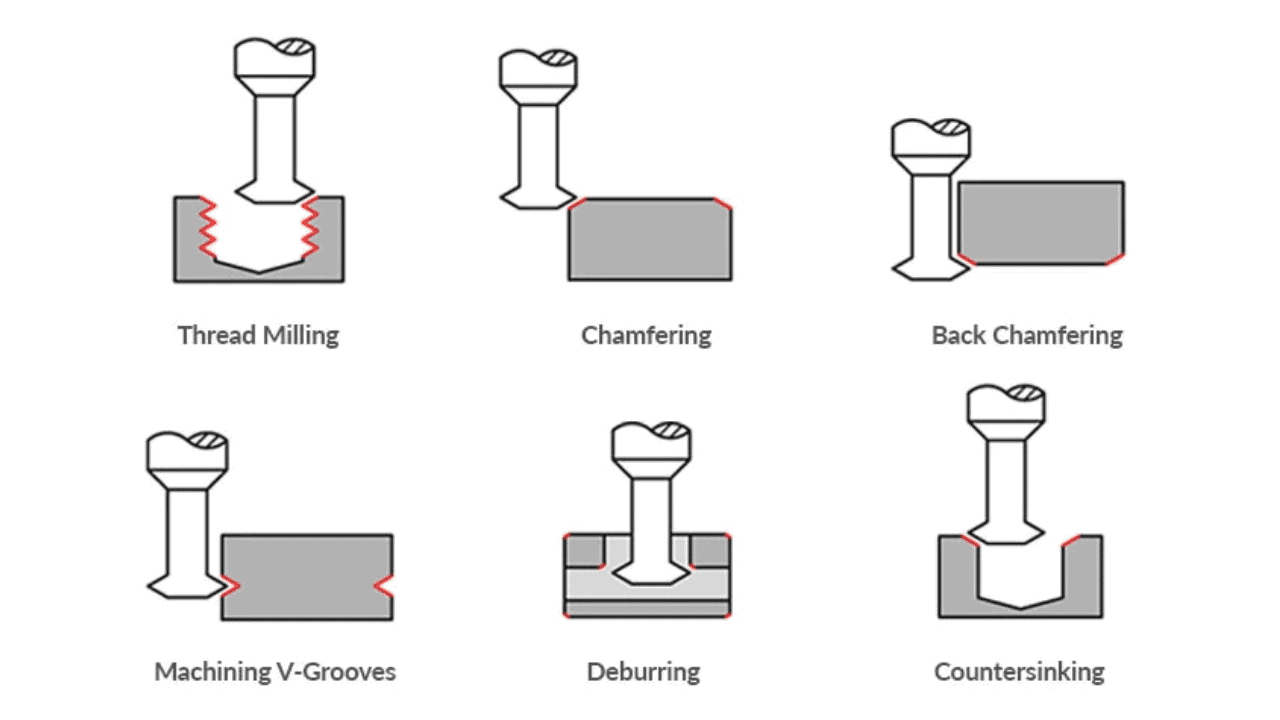
Методы и инструменты для обработки поднутрений
а. Специализированные резаки
i. Формочки для леденцов
Эти специальные инструменты имеют тонкую шейку и закругленный кончик. Вы можете использовать их для доступа к труднодоступным местам с углами резания от 30 до 60 градусов. Его круглая головка может достигать глубоких углов и обеспечивает точную отделку и плавное контурирование. В аэрокосмическом производстве эти фрезы необходимы для изготовления прецизионных деталей и сложных внутренних геометрий.
ii. Фрезы для ласточкина хвоста
Эти фрезы имеют скошенные кромки, которые образуют характерные пазы в форме «ласточкин хвост». Конструкция включает широкую нижнюю и узкую верхнюю части, что обеспечивает самозащелкивающееся соединение. Вы можете выбрать один из стандартных углов: 45 или 60 градусов. Эти фрезы плавно работают как при ручной, так и при ЧПУ-обработке , обеспечивая долговечные и точные разрезы.
iii. Фрезы для Т-образных пазов и шпоночных пазов
Фрезы для Т-образных пазов имеют горизонтальные плоские лезвия, которые соединены друг с другом. Эти лезвия могут резать со всех трех сторон и имеют ширину от 3 до 40 мм. Вы найдете их особенно полезными в станинах станков для изготовления надежных приспособлений.
Фрезы для шпоночных пазов — это фрезы, края которых симметричны. Эти края уравновешивают радиальные силы, так что шпоночные пазы в валах могут быть обработаны точно. Кроме того, их двухканавочная конструкция уменьшает вибрацию.
iv. Концевые фрезы с подрезкой
Эти цельные твердосплавные инструменты имеют закругленную на 270 градусов режущую кромку. Вы можете выбрать между конической или прямой шейкой для лучшей жесткости. Такая конструкция позволяет выполнять подрезку, многоосевую обработку и удаление заусенцев в ограниченном пространстве. Производители медицинских компонентов в значительной степени зависят от этих многоцелевых инструментов.
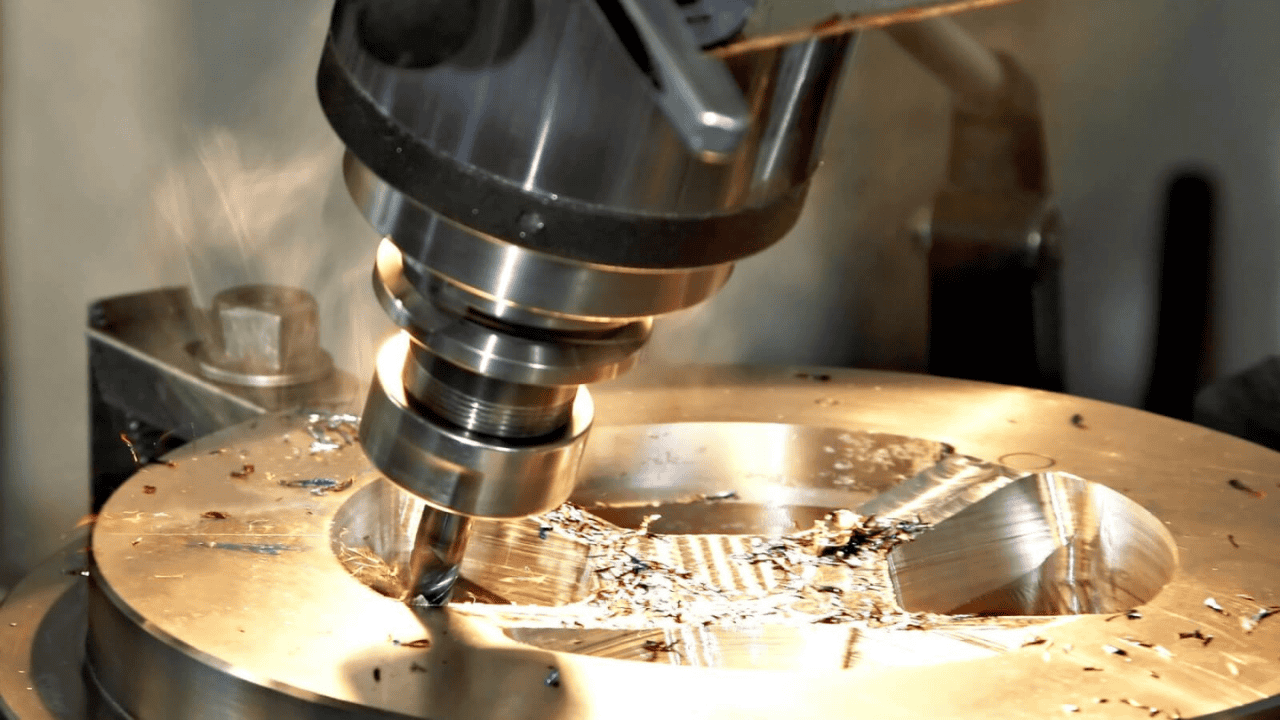
б) Покрытия и материалы для инструментов
i. Твердый сплав против быстрорежущей стали
Твердосплавные инструменты превосходят другие при обработке грубых абразивных и твердых материалов благодаря своей большей твердости, термостойкости и скорости резания.
Инструменты из быстрорежущей стали (HSS) также обладают множеством преимуществ, таких как лучшая работа с мягкими материалами и простота заточки. Инструменты HSS следует использовать для задач, выполняемых на низких скоростях , особенно в условиях низкой жесткости конструкции.
ii. Покрытия TiN/TiAlN
Производители инструментов используют покрытия из нитрида титана и алюминия (TiAlN) и нитрида титана (TiN) для улучшения результатов резки. TiN хорошо подходит для общих задач обработки, в то время как TiAlN более эффективен в условиях высоких температур. Оба покрытия снижают трение, повышают износостойкость и продлевают срок службы инструмента.
Лучшие практики обработки поднутрений
а. Выбор правильного инструмента
Успех обработки поднутрений во многом зависит от выбора правильного инструмента. Тип материала, геометрия поднутрений и глубина — три фактора, которые следует учитывать при выборе инструмента. Используйте фрезы-леденцы для криволинейных и закругленных поднутрений, фрезы типа «ласточкин хвост» для угловых взаимоблокирующих элементов и фрезы с Т-образными пазами для работы с горизонтальными канавками.
б) Эвакуация стружки
Эффективное удаление стружки предотвращает многие проблемы, такие как нежелательное выделение тепла, дефекты поверхности и чрезмерный износ инструмента. Используйте системы подачи воздуха под высоким давлением или системы охлаждения для удаления стружки из труднодоступных мест. Выбирайте инструменты с усовершенствованной геометрией канавок и внедряйте адаптивные методы САПР для обеспечения стабильного потока стружки.
c. Крепление и фиксация
Полная устойчивость заготовки также необходима для сложных операций подрезки. Используйте индивидуальные зажимы, зажимные приспособления или мягкие губки, чтобы предотвратить любое движение во время обработки, и используйте инструментальные пластины или многоосевые приспособления для лучшего доступа к сложным областям. Важно позаботиться о доступности при позиционировании заготовки во время этой операции.
г. Отделка поверхности
Скорость подачи и скорость шпинделя должны быть учтены для получения наилучшей отделки поверхности. Сохраняйте низкую скорость подачи во время чистовой отделки, поскольку этот метод позволяет делать небольшие и точные разрезы, которые создают гладкие поверхности. Помните, что высокие скорости резки генерируют тепло, которое может повлиять на качество поверхности.
е. Контроль качества
Проверяйте размеры и допуски на подрез с помощью лазерных сканеров и координатно-измерительных машин . Регулярно проверяйте качество обработки поверхности на наличие неровностей. Кроме того, отслеживайте технологические процессы в режиме реального времени и следите за износом инструмента, чтобы поддерживать одинаковое качество на протяжении нескольких производственных циклов.
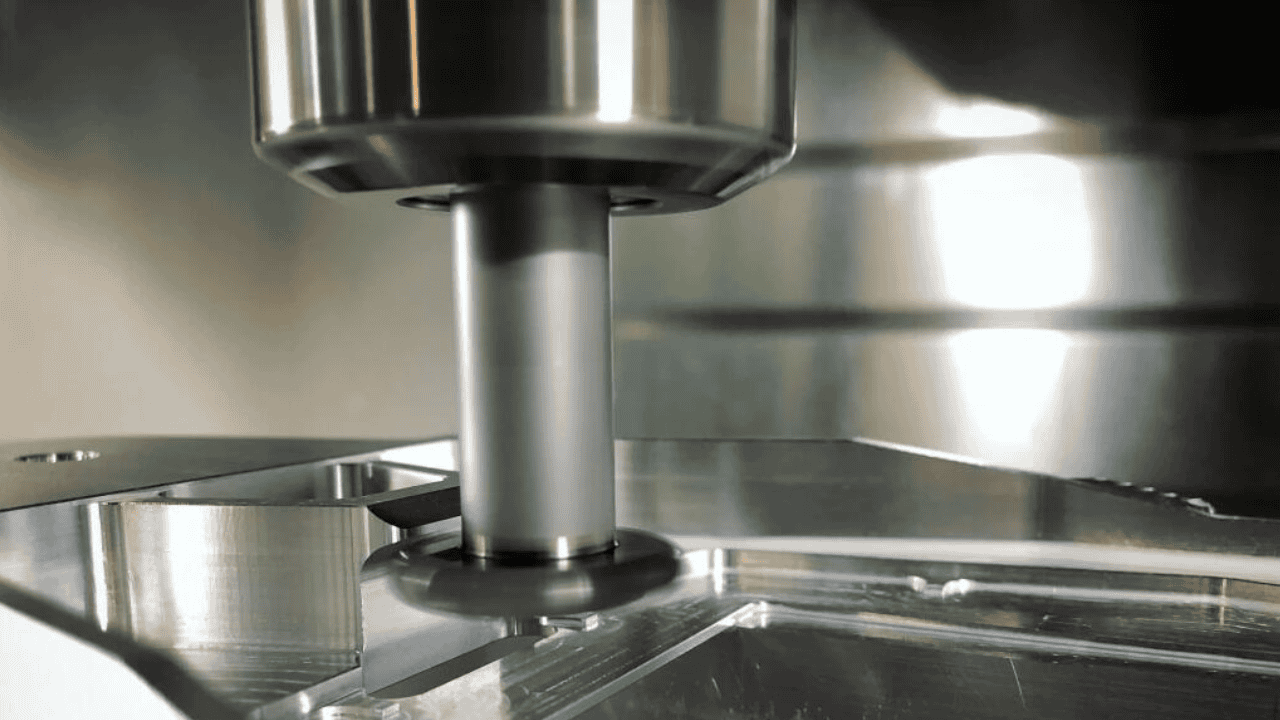
Преодоление общих проблем
- Ограниченный доступ к инструменту является большой проблемой при обработке поднутрений, поэтому используйте многоосевые системы ЧПУ для доступа к углубленным или ограниченным областям. Тщательно планируйте свой подход, чтобы обеспечить точную обработку сложных геометрий и избежать столкновений.
- Абразивные материалы и большие силы резания увеличивают риск поломки и износа инструмента. Поэтому выбирайте твердосплавные инструменты с соответствующим покрытием, чтобы избежать этих проблем.
- Качество поверхности может ухудшиться из-за различий в материале или неправильных параметров резки, поэтому оптимизируйте подачу и создавайте точные траектории инструмента, чтобы получить гладкие поверхности.
- Сложная геометрия поднутрения может усложнить программирование и, таким образом, увеличить вероятность ошибки. Чтобы избежать этого и создать точную траекторию инструмента, используйте передовое программное обеспечение CAD или CAM и стимулируйте весь процесс обработки.
Подводить итоги
Современное производство нуждается в обработке поднутрений для изготовления сложных деталей с высокой точностью. Вы можете получить наилучшие результаты, используя передовые методы и специализированные инструменты. Обработка поднутрений помогает решать распространенные проблемы, такие как сложность программирования и доступность инструментов.
Если вам требуются услуги по обработке деталей на станках с ЧПУ с подрезкой, то hMaking — лучший вариант. Вы можете связаться с нами в любое время.
Смежные вопросы
1. Как твердость материала влияет на выбор инструмента для обработки поднутрений в алюминии и титане?
Твердость материала напрямую влияет на выбор инструмента. Инструменты из быстрорежущей стали лучше всего подходят для подрезки алюминия, в то время как для титана требуются твердосплавные инструменты со специальным покрытием, чтобы обеспечить длительный срок службы и выдерживать высокие температуры.
2. Существуют ли экономически эффективные альтернативы специальным подрезным инструментам для мелкосерийного производства?
Да, вы можете использовать специализированные готовые инструменты, такие как фрезы для леденцов и Т-образных пазов, вместо специальных инструментов, поскольку эти варианты позволяют снизить затраты и обеспечивают почти такую же точность, как специальные инструменты при мелкосерийном производстве.
3. Какую роль играет программное обеспечение CAM в моделировании траекторий поднутрения для сложных геометрий?
Программное обеспечение CAM выполняет три основные функции в обработке поднутрений. Оно выполняет точные симуляции траектории инструмента, выявляет потенциальные столкновения и разрабатывает наилучшие возможные стратегии резки. Эти функции делают процесс обработки безошибочным и быстрым.
4. Чем отличаются протоколы безопасности при обработке поднутрений в таких материалах, как бериллиевые алюминиевые сплавы?
При механической обработке бериллиево-алюминиевых сплавов необходимо обеспечить надлежащую вентиляцию, использовать средства индивидуальной защиты и специальные обоймы. Эти протоколы защищают от токсического воздействия частиц бериллиево-алюминиевого сплава, образующихся при механической обработке.