


При обработке углеродистой стали на станках с ЧПУ часто решающим фактором становится выбор между сталью марок 1018 и 1045, а также предотвращение коррозии.
Большинство команд быстро выбирают нужный сорт, но затем какая-то мелочь нарушает план. Вал начинает дребезжать. Кронштейн деформируется после чистовой обработки. Сварной шов выводит деталь из строя. Хуже того, детали покидают цех чистыми, а прибывают морским транспортом с оранжевой ржавчиной. Теряется время, приходится переделывать детали, и возникают споры об ответственности. Эти проблемы обычно начинаются с нечеткого указания материалов, слабого планирования процесса и отсутствия правил упаковки.
В этой статье вы узнаете, как выбрать материал 1018 или 1045, спланировать стабильную обработку и предотвратить коррозию с помощью простого, готового к экспорту рабочего процесса.
Сталь марки 1018 следует выбирать, если вам нужна лёгкая обработка и надёжная сварка. Она широко используется в деталях, изготовленных на станках с ЧПУ, для общего применения, где приоритетными являются лёгкость обработки и свариваемость. Подробнее об этом применении вы можете узнать в нашем разделе «Детали, изготовленные на станках с ЧПУ» . С другой стороны, сталь марки 1045 следует выбирать , если вам нужна большая прочность и износостойкость, особенно для механических компонентов, требующих более высокой ударной вязкости. Обе марки легко ржавеют, поэтому предотвращение коррозии следует рассматривать как технологический и упаковочный процесс, а не просто как миф о материале.
| Фактор принятия решения | Для обработки на станках с ЧПУ выбирайте сталь марки 1018. | Для обработки на станках с ЧПУ выбирайте сталь марки 1045. |
|---|---|---|
| Прочность и твердость | Умеренная прочность для деталей общего назначения. | Повышенная прочность валов и изнашиваемых деталей. |
| свариваемость | Улучшенная свариваемость для конструкций. | При сварке более толстых деталей возрастает риск повреждения, поэтому необходимо спланировать процедуру. |
| Поведение при обработке | Более плавная резка и стабильная стоимость | Повышенный риск износа инструмента и более эффективное удаление заусенцев. |
| Значение термической обработки | Ограниченная величина закалки | Более высокая эффективность термообработки для получения более прочных поверхностей. |
| Риск ржавчины | Ржавчина без защиты | Ржавчина без защиты |

Когда следует выбирать сталь 1018 для обработки на станках с ЧПУ?
Выбирайте 1018, если вам необходима предсказуемая обработка, хорошая свариваемость и снижение общего риска. Материал 1018 обычно обеспечивает стабильные сроки выполнения и стабильные цены для повторных заказов.
Вы увидите, что значение 1018 хорошо работает в этих случаях.
-
Вы планируете сваривать деталь и хотите минимизировать проблемы, связанные со сваркой.
-
Вы изготавливаете кронштейны, рамы, приспособления и общие компоненты машин.
-
Вы цените стабильность стоимости во всех партиях.
-
Для изготовления изделия необходима чистая поверхность, полученная из холоднокатаной или холоднотянутой стали.

Когда следует выбирать сталь 1045 для обработки на станках с ЧПУ?
Выбирайте сталь 1045, когда функциональные требования предполагают более высокую прочность или лучшую износостойкость, чем может обеспечить сталь 1018. Сталь 1045 подходит для валов, штифтов, роликов и деталей механических приводов, где важны нагрузка и износ.
1045 соответствует этим общим требованиям.
-
Вы обрабатываете на станках валы, штифты, ролики и высоконагруженные компоненты.
-
Для обеспечения высокой прочности и твердости в течение всего цикла работы необходимы более высокие показатели прочности и твердости.
-
Вы планируете индукционную закалку или поверхностную закалку?
-
Вы соглашаетесь на более жесткий контроль производственных процессов ради повышения производительности.

Типичные области применения деталей: валы, штифты, кронштейны и сварные детали.
Используйте этот раздел в качестве быстрого инструмента для сопоставления чертежей. Вы можете определить уровень сложности в зависимости от функции и последующих этапов.
Валы и штифты
-
Выбирайте модель 1045, если для вас важны износостойкость и грузоподъемность.
-
Выбирайте 1018, если деталь используется в условиях низкой нагрузки и вам нужна более низкая стоимость.
Кронштейны и пластины
-
Выберите артикул 1018 для стандартных кронштейнов и монтажных пластин.
-
Выбирайте 1045, когда стресс и воздействие определяют дизайн.
Сварные детали
-
Выбирайте 1018, если сварка является ключевым элементом конструкции.
-
Выбирайте сталь 1045 только в том случае, если вы контролируете процесс сварки и вам необходима высокая прочность.
Когда предотвращение коррозии важнее марки стали?
Профилактика коррозии важнее, чем сорт стали, при отправке за границу, хранении деталей в течение нескольких недель или обработке деталей после механической обработки. Как сталь 1018, так и сталь 1045 ржавеют при нормальном атмосферном воздействии , поэтому результаты зависят от качества очистки, сушки и упаковки.
Эти факторы обычно являются причиной появления первой ржавчины.
-
Остатки охлаждающей жидкости и соли, оставшиеся на поверхности.
-
Отпечатки пальцев и обращение с предметами без защиты.
-
Влага, задерживающаяся внутри мешков или картонных коробок во время морских перевозок.
-
Отсутствуют правила упаковки и герметизации VCI.

Что представляют собой углеродистая сталь 1018 и 1045?
Стали марок AISI SAE 1018 и 1045 широко используются в станках с ЧПУ . Сталь 1018 относится к низкоуглеродистым, что облегчает формовку и сварку, делая её отличным выбором для деталей, обрабатываемых на станках с ЧПУ, таких как кронштейны, рамы и другие компоненты, где приоритетными являются простота обработки и свариваемость. Например, аналогичные области применения можно найти в наших алюминиевых шатунах , где выбор материала играет решающую роль в производительности и долговечности. С другой стороны, сталь 1045 относится к среднеуглеродистым и обладает более высокой прочностью и лучшей термостойкостью, что делает её идеальной для деталей, обрабатываемых на станках с ЧПУ , требующих большей износостойкости и ударной вязкости.
Основные сведения о углеродистой стали 1018 и ее оптимальное применение.
Сталь 1018 — это низкоуглеродистая сталь, которую многие компании используют для изготовления деталей на станках с ЧПУ. Она подходит для проектов, требующих стабильной стоимости, простоты сварки и предсказуемых результатов в цехе.
При изготовлении подобных деталей следует учитывать сплав 1018.
-
Кронштейны и пластины
-
Сварные приспособления и рамы
-
Общие компоненты машин, не требующие высокой твердости.

Основные сведения о углеродистой стали 1045 и ее оптимальное применение.
Сталь 1045 — это среднеуглеродистая сталь с содержанием углерода около 0.45% по стандартным характеристикам. Более высокое содержание углерода обеспечивает более высокую прочность и лучшие возможности для поверхностного упрочнения по сравнению с низкоуглеродистыми сталями.
При изготовлении подобных деталей следует учитывать сплав 1045.
-
Валы и штифты
-
Шестерни и оси
-
Износостойкие поверхности, требующие более высокой твердости

Аналоги стали 1045, S45C, C45 и как правильно их указывать в спецификации.
Большинство ошибок при выборе поставщика начинаются с нечеткого указания материала. Следует указывать марку, стандартную систему и условия поставки. Также необходимо указывать допустимый эквивалент только в том случае, если ваша конструкция допускает небольшие отклонения.
Пример практической выноски на чертеже выглядит так.
-
Сталь AISI SAE 1045
-
Форма поставки: холоднотянутый пруток или горячекатаный пруток
-
Если вам это необходимо, то, например, после нормализации или отжига, то есть после обработки.
-
Требования к термообработке, если таковые необходимы, такие как целевая твердость и метод испытания.
При закупках по всему миру многие покупатели используют перекрестные ссылки, такие как JIS S45C и DIN C45 или Werkstoff 1.0503 и 1.1191, в зависимости от семейства стандартов. Перед подтверждением заказа на покупку следует уточнить эквивалентность у поставщика. 
Свойства стали 1018 и 1045, влияющие на обработку на станках с ЧПУ.
К факторам, влияющим на результаты обработки на станке с ЧПУ, относятся содержание углерода, твердость, прочность и способность заготовки выдерживать нагрузки. Эти факторы влияют на контроль стружки, износ инструмента, образование заусенцев, деформацию и качество конечной поверхности.
| Фокус на недвижимости | Что это меняет в обработке на станках с ЧПУ? | Почему это важно для покупателей |
|---|---|---|
| Содержание углерода | стружкообразование, нарост на режущей кромке, износ инструмента | влияет на время цикла и стабильность |
| Прочность и твердость | Риск и отклонение шума | влияет на стабильность толерантности |
| свариваемость | риск деформации и растрескивания | влияет на сборки и доработку |
| Склонность к коррозии | ржавчина во время хранения и транспортировки | влияет на претензии и переделки |
Химический состав и контроль качества микросхемы
Содержание углерода влияет на характеристики резки стали. Более высокое содержание углерода обычно увеличивает потенциальную твердость, но также может повысить риск износа инструмента, если вы выходите за рамки допустимых параметров.
Проблемы с контролем стружки возникают при слабой настройке инструмента или затуплении инструмента. Следует обращать внимание на длинные нитевидные стружки, нарастание кромки и образование заусенцев вблизи выходов отверстий. Большинство проблем можно решить с помощью геометрии инструмента, нагрузки на стружку и надежной фиксации заготовки.
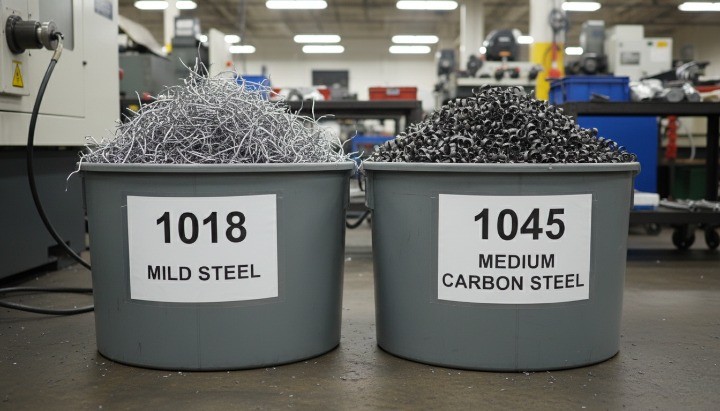
Прочность, твердость, жесткость и деформация детали.
Прочность и твердость влияют на деформацию детали под действием сил резания. Деформация приводит к конусности на длинных валах и некруглым элементам вблизи тонких стенок. Жесткость следует рассматривать сначала как геометрическую задачу, а затем как задачу, связанную с материалом.
С помощью этих шагов можно уменьшить отклонение.
-
Укоротить выступающую часть инструментов и деталей.
-
Добавьте опоры, такие как задняя бабка или люнет, на валы.
-
Грубая обработка с равномерным распределением материала и обеспечением стабильной чистовой обработки.
-
Контроль за зажимом для предотвращения раздавливания тонких секций.
Износ инструмента и риск образования заусенцев влияют на обрабатываемость.
Обрабатываемость — это не один показатель. Она проявляется в виде срока службы инструмента, стабильного качества поверхности и частоты остановок для удаления заусенцев. Реальные затраты сводятся к времени на замену инструмента, доработку и проверку.
Вам следует ожидать появления подобных практических закономерностей.
-
1018 часто способствует более плавному производству стандартных деталей.
-
Сталь марки 1045 часто обеспечивает лучшие механические характеристики, но требует более жесткого контроля над инструментом и температурой.

Свариваемость и риск деформации
Сварка с использованием стали 1018 обычно позволяет избежать неожиданностей в повседневной работе по изготовлению металлоконструкций. Сталь 1045 также подходит для сварки, но для более толстых деталей часто требуется более строгий контроль процесса, чтобы снизить риск растрескивания и деформации. Ваш план сварки должен соответствовать функциональному назначению детали и зонам допусков.
Если вы сначала выполняете сварку, а затем механическую обработку, следует ожидать смещения. После сварки необходимо спланировать базовые точки и контроль качества. Также, по возможности, следует избегать жестких допусков по сварным швам.
Коррозионное поведение и истинные первопричины
Сталь марок 1018 и 1045 легко ржавеет в обычных условиях. Ржавчина начинает образовываться быстрее, когда влага и соли оседают на свежеобработанной стали. Отпечатки пальцев и остатки охлаждающей жидкости часто провоцируют раннюю появление оранжевой ржавчины во время хранения и морских перевозок.
Снизить количество претензий по поводу коррозии можно за счет дисциплинированного производственного процесса, а не за счет мифов о сортах. Необходимо контролировать очистку, сушку, время упаковки и барьерную защиту. Также следует определить правила упаковки в запросе предложений, чтобы поставщик нес ответственность за результат.

Изменение материальной формы и состояния приводит к следующим результатам.
Форма и состояние материала могут так же сильно повлиять на результат обработки на станке с ЧПУ, как и его сорт. Выбор материала определяет качество поверхности, допуски по размерам и остаточные напряжения. Эти факторы определяют, останутся ли детали прямыми после черновой обработки и потребуется ли доработка в дальнейшем. Правильная обработка поверхности играет важную роль в обеспечении стабильности и функциональности деталей, особенно после механической обработки. Если вы ищете способы повышения прочности поверхности и коррозионной стойкости, рассмотрите наши услуги по обработке поверхности . Эти виды обработки могут значительно увеличить срок службы деталей и уменьшить проблемы, возникающие после механической обработки.
Правила выбора между холоднокатаной и горячекатаной прокаткой
Холоднокатаная сталь обычно обеспечивает более гладкую поверхность и более точный контроль размеров, чем горячекатаная. Холодная прокатка также упрочняет материал и может увеличивать внутренние напряжения, поэтому следует учитывать стабильность тонких стенок и строгую плоскостность.
Используйте эти правила отбора при рассмотрении запросов предложений.
-
Выбирайте холоднокатаную сталь, если вам требуется более качественная обработка поверхности и более точный контроль толщины.
-
Выбирайте горячекатаную прокатку, если вам требуется снять большой объем материала и вы не зависите от качества прокатки.
-
Выбирайте холоднокатаную сталь, если важна эстетичная обработка и требуется меньшее количество окалины для очистки.
-
Выбирайте горячекатаную сталь, если вы готовы к более широким допускам и планируете больший припуск на механическую обработку.

Состояние материала и стабильность при механической обработке
Остаточные напряжения могут деформировать прецизионные детали во время механической обработки. Холоднообработанные изделия, такие как холоднокатаные или холоднотянутые прутки, часто содержат больше внутренних напряжений, чем горячекатаные заготовки. Риск можно снизить с помощью снятия напряжений, стабильной обработки и симметричного удаления материала.
Перед тем как делать предложение, следует задать себе один простой вопрос.
-
Нужны ли нам снятие стресса или нормализация состояния для сохранения прямолинейности и ровности?
Кратковременная процедура снятия внутренних напряжений может снизить риск деформации валов и длинных деталей. Она также может упростить стратегию чистовой обработки при устранении биения.
Правила выбора холоднотянутого прутка, листа или трубы
Холоднотянутый пруток часто полезен при обработке валов и штифтов. Он может иметь более близкий к требуемому размеру начальный размер и улучшить прямолинейность, но при этом может накапливать остаточные напряжения, которые проявляются после интенсивной обработки материала.
Пластина часто подходит для кронштейнов и оснований, поскольку она обеспечивает широкие грани и простые базовые поверхности. Труба позволяет снизить вес и стоимость круглых деталей, но при этом необходимо контролировать неравномерность толщины стенок и стратегию настройки.
Вы можете воспользоваться этим простым правилом.
-
Используйте линейку для округлых геометрических форм и точеных элементов.
-
Для плоских деталей и фрезерованных углублений используйте листовой металл.
-
Для полых валов используйте трубы, если допустимы пределы допуска по толщине стенки.
Контрольный список для указания необходимых материалов в запросе коммерческого предложения
Четкое указание в запросе на коммерческое предложение (RFQ) предотвращает ошибки при поставке материалов и колебания цен. Необходимо указать марку, форму изделия и состояние. Также следует указать, принимаете ли вы эквивалентные материалы.
| Поле запроса предложений (RFQ) | Что вам следует написать | Почему это важно |
|---|---|---|
| Марка стали | 1018 или 1045 со стандартной системой | Предотвращает замены |
| Эквивалентная политика | Разрешено или не разрешено | Избегает споров |
| форма для заполнения | трубка с стержнем | Управление маршрутом обработки |
| Тип запаса | холоднокатаная, горячекатаная, холоднотянутая | Контроль качества отделки и напряжения |
| Состояние | отожженный, нормализованный, снятые напряжения при необходимости | Защищает плоскостность и предотвращает биение |
| Сертификация и отслеживаемость | Требуется сертификат: да или нет | Соответствует вашим потребностям в контроле качества. |
| Защита от ржавчины | Срок защиты и способ упаковки | Предотвращает претензии по поводу ржавчины |

Планирование технологического процесса обработки на станках с ЧПУ для моделей 1018 и 1045
Грамотно составленный технологический план контролирует базовые параметры, настройку оборудования, крепление заготовки, оснастку и снятие заусенцев. Такой план обеспечивает стабильность допусков и предсказуемость затрат. В результате можно масштабировать производство от первого образца до серийного выпуска без изменения технологического процесса при каждой партии.
Настройка базовых элементов и стабильность допусков
План обработки следует привязать к четкой базовой схеме. Базовые элементы служат ориентиром для определения местоположения и контроля детали. Выбор базовых элементов, соответствующих функциям сборки, позволяет сократить количество доработок и споров по поводу измерений.
С помощью этих привычек вы сможете сохранить стабильность.
-
Используйте одну основную опорную поверхность, которая остается неизменной во всех операциях.
-
По возможности сокращайте количество настроек.
-
Зафиксируйте план настройки после утверждения первого образца статьи.
Зажимные приспособления для контроля биения длинных деталей и конусности
Длинные валы создают проблемы при слабом креплении заготовки. При деформации детали под действием силы резания вы заметите биение, конусность и вибрацию. Большинство проблем можно устранить, поддерживая деталь и уменьшая ее вылет.
Используйте эти элементы управления на валах и штифтах.
-
Установите опору для задней бабки или люнет на раннем этапе.
-
Черновая обработка выполняется сбалансированными этапами, после чего следует оставить стабильную чистовую заготовку.
-
Завершение работы между центрами при условии исправной работы приводов биения.

Стратегия выбора оснастки и охлаждающей жидкости для углеродистой стали
Выбор инструмента влияет на качество поверхности и срок службы инструмента. Сталь 1018 часто допускает более широкий диапазон рабочих параметров. Сталь 1045 часто обеспечивает высокую производительность, но при этом приводит к затуплению кромок и нестабильному контролю температуры.
Для обеспечения стабильности результатов можно использовать простые правила.
-
Используйте острые инструменты и стабильную нагрузку на режущую кромку, чтобы избежать образования нароста.
-
Используйте стратегию охлаждения, соответствующую параметрам резки и чистовой обработки.
-
Раздельные инструменты для черновой и чистовой обработки деталей с жесткими допусками.
Практический подход к подаче и скорости
Начинать следует с консервативной базовой настройки и корректировать параметры, исходя из формы стружки, звука и качества поверхности. Изменять следует по одной переменной за раз, чтобы понять, что именно влияет на результат. Такой подход защищает компоненты и снижает количество брака.
Для достижения стабильных результатов настраивайте инструмент в следующем порядке: 1) загрузка стружки и зацепление инструмента; 2) скорость вращения шпинделя для контроля температуры; 3) глубина резания для обеспечения стабильности; 4) подача охлаждающей жидкости для чистовой обработки.
Контроль резьбы отверстий, кромок и удаления заусенцев.
Резьба и выходные отверстия являются причиной большинства предотвратимых дефектов. Планирование резьбы должно рассматриваться как технологический выбор, а не как данность по умолчанию. Фрезерование резьбы часто снижает риск катастрофической поломки инструмента и может улучшить качество резьбы, в то время как нарезание резьбы метчиком может выполняться быстрее в больших объемах при стабильных условиях.
Также следует контролировать образование заусенцев как фактор риска, представляющий критическое качество.
-
Укажите требования к разрыву кромки на чертежах.
-
Укажите зоны метода снятия заусенцев для поперечных отверстий и резьбы.
-
При наличии протечек или загрязнений необходимо осмотреть выходные отверстия.

Контроль искажений при обработке деталей из углеродистой стали на станках с ЧПУ.
Деформация возникает, когда деталь освобождается от защемленного напряжения во время механической обработки, нагрева или снятия зажима. Сократить количество брака можно, если планировать симметрию, оставлять контролируемый припуск и проверять нужные элементы в нужное время.
Почему детали деформируются после механической обработки?
Детали деформируются из-за остаточного напряжения в стали, возникшего в результате прокатки, волочения, выпрямления и предыдущей механической обработки. Когда удаление материала с одной стороны происходит быстрее, чем с другой, баланс напряжений меняется, и деталь смещается.
Зажим также может деформировать деталь. После освобождения деталь возвращается в исходное положение, и вы получаете форму, отличающуюся от той, которую вырезаете. Нагрев инструмента добавляет дополнительное усилие, особенно при работе с длинными тонкими стенками.

Фрезерование, уменьшающее деформацию от черновой до чистовой обработки.
Стабильный маршрут постепенно снимает напряжение. Следует сначала выполнить грубую обработку, дать детали «отдохнуть», а затем завершить обработку до нужного размера. Такой подход уменьшает вероятность неожиданных деформаций, которые проявляются после последнего прохода.
Для деталей, чувствительных к искажениям, используйте простую трехступенчатую фрезеровку.
-
Черновая обработка с равномерным удалением материала с обеих сторон.
-
Дайте детали отдохнуть или добавьте промежуточный этап стабилизации.
-
Завершите работу легкими и равномерными чистовыми срезами.
Также следует обеспечить стабильность базовых элементов. Можно предварительно обозначить базовые элементы, а затем защитить их для окончательной обработки и контроля качества.
Когда следует добавлять средства для снятия стресса?
Снятие внутренних напряжений полезно при обработке длинных валов, тонких пластин, деталей с идеально ровной поверхностью или деталей из холоднотянутого прутка. Это позволяет уменьшить деформации, возникающие во время чистовой обработки и контроля качества.
При появлении этих признаков следует принимать средства для снятия стресса.
-
После снятия зажима вы гонитесь за размером.
-
Вы заметите, как после завершения работы происходит смещение плоскости.
-
Вы увидите изменение вылета после второй настройки.
-
Вы наблюдаете повторяющуюся деформацию в разных партиях.
Снятие напряжений следует рассматривать как контролируемый технологический процесс, а не как предположение. Термическая обработка также может привести к деформации, поэтому следует планировать запас материала на тот период, когда будет проводиться последующая закалка.

Точки контроля плоскостности, биения и соосности.
Измерять искажения следует на ранних этапах, а не только на заключительном этапе контроля. Ранние проверки позволяют определить, стабильна ли трассировка и нужно ли внести изменения в процесс.
Используйте эти контрольные точки для контроля деформаций.
-
После черновой обработки проверьте плоскостность и параллельность опорных поверхностей.
-
После второй настройки проверьте биение по критическим диаметрам.
-
После завершения работ проверьте соосность и общее биение вращающихся деталей.
Также необходимо задокументировать этап проверки в плане контроля, чтобы поставщик проверял нужный элемент в нужное время.
Внутренняя ссылка на рабочий процесс контроля качества HM
Стратегия термообработки деталей из стали 1045
Термическая обработка целесообразна, когда вашей детали требуется повышенная износостойкость, более высокая усталостная прочность или более твердая поверхность. Однако она также увеличивает риск деформации, поэтому перед началом обработки следует спланировать последовательность обработки и припуски.
Когда необходима термообработка?
Термообработку стали 1045 следует проводить, если деталь подвергается износу при скольжении, ударам или высоким циклическим нагрузкам. Многие валы и штифты изготавливаются из стали 1045, поскольку эта сталь хорошо поддается закалке, чего нельзя сказать о низкоуглеродистых сталях.
Можно использовать три распространённых пути.
-
Закалка и отпуск для повышения прочности сердцевины.
-
Индукционная закалка для получения твердой поверхности с более прочным сердечником.
-
Локальное упрочнение в отдельных зонах износа
В типичных технических характеристиках валов из стали 1045, закаленных индукционным методом, обычно достигается минимальная твердость поверхности около 50 по Роквеллу C, а глубина закаленного слоя составляет от 0.050 до 0.090 дюйма.
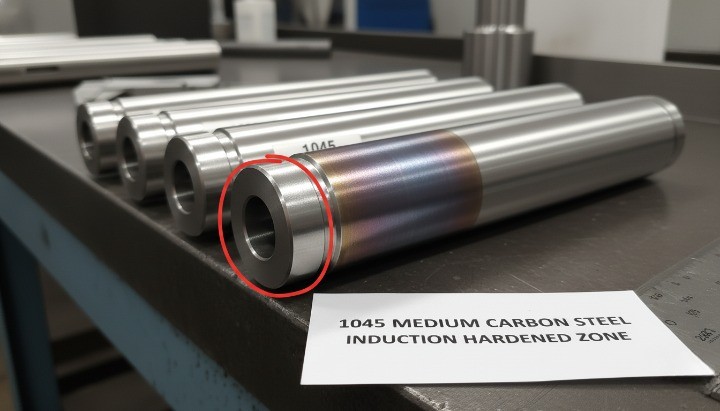
Состояние машины до и после термообработки
Если для закалки необходима стабильная геометрия и низкие силы резания, то механическую обработку следует проводить перед термообработкой. После термообработки чистовую заготовку оставляют для коррекции деформаций.
Механическую обработку следует проводить после термообработки, если чертеж требует одновременно упрочненной поверхности и точной геометрии. При высокой твердости часто требуется шлифовка или токарная обработка ответственных деталей.
Используйте это простое правило припуска. Необходимо оставить достаточно материала для удаления окалины после термообработки и коррекции деформаций на поверхностях CTQ.
Целевые показатели твердости и план проверки
Необходимо указать твердость как измеримое требование и связать ее с функциональной зоной. Нечеткое указание может привести к спорам, поскольку твердость может варьироваться в пределах детали и в пределах партии.
Надежный план проверки включает в себя следующие пункты.
-
На чертеже указаны целевые значения твердости и допустимый диапазон.
-
Место проведения испытаний и количество образцов в каждой партии.
-
Для оценки прочности зон можно использовать такие методы, как метод Роквелла С.
-
Требования к глубине закаленного слоя для зон, подвергнутых индукционной закалке, когда это действительно важно.
Также следует запланировать проверку на деформацию после термообработки. Закалка может создавать остаточные напряжения и деформацию, даже если деталь выглядела идеально до закалки.
Поверхностная обработка и покрытия для защиты от ржавчины и износа
Качество обработки поверхности влияет на посадку, герметичность, трение и эффективность покрытия. Покрытия обеспечивают защиту от коррозии, но также изменяют размеры и требуют дополнительной маскировки. Подбирать отделку и покрытие следует исходя из функциональных требований, а не привычек.
Целевые показатели шероховатости поверхности и их влияние на стоимость
Шероховатость поверхности следует задавать там, где она определяет функциональность, например, на посадочных местах подшипников и уплотнительных поверхностях. Для большинства других поверхностей допустима более свободная шероховатость, и такой выбор может сократить время цикла.
В качестве общепринятого параметра шероховатости инженеры часто используют Ra, а стандарты определяют, как на чертежах отображается текстура поверхности.
Воспользуйтесь этим практическим подходом.
-
Применяйте требования к шероховатости только к функциональным поверхностям.
-
Разделяйте зоны для косметических процедур и зоны для посадки одежды.
-
Приведите инструменты контроля в соответствие с требованиями.

Выбор покрытия в зависимости от условий окружающей среды и соответствия.
Начать следует с условий окружающей среды. Для хранения в сухом помещении требуется меньшая защита, чем для воздействия внешней среды или морской перевозки. Также следует проверить, должно ли покрытие выдерживать погрузочно-разгрузочные работы, сборку и длительное хранение.
Воспользуйтесь этой картой быстрого выбора.
-
Цинковое покрытие обеспечивает широкую защиту стальных деталей от коррозии.
-
Фосфатирование необходимо для обеспечения адгезии краски и смазывающих свойств при последующей смазке и сборке.
-
Черное оксидирование улучшает внешний вид и предотвращает незначительные изменения размеров при одновременной обработке поверхности маслом.
-
Для создания толстого защитного барьера, если допустима большая толщина слоя, можно использовать краску или порошковую покраску.
Стандарт ASTM B633 определяет требования к электроосажденным цинковым покрытиям на железе и стали для защиты от коррозии. Его можно использовать в качестве формулировки заказа на цинкование многих обработанных деталей.
Правила маскирования для резьбы и критически важных посадок
Использование маскировки предотвращает накопление покрытия в местах, где деталь должна плотно прилегать, герметизироваться или заземляться. Зоны, защищенные маскировкой, следует указывать на чертеже или в запросе на коммерческое предложение, а не в электронном письме, отправленном в последний момент.
Замаскируйте эти зоны, когда они определяют функциональность.
-
Внутренняя резьба и прецизионные отверстия
-
Седла подшипников и запрессованные посадки
-
Уплотнительные поверхности и канавки для уплотнительных колец.
-
Опорные элементы, используемые для контроля

Когда нефти достаточно, а когда нет?
Использование масла допустимо, если детали хранятся в помещении, быстро транспортируются и быстро поступают в сборочный цех. Масло часто выходит из строя при морской транспортировке, хранении в течение нескольких недель или при резких колебаниях влажности.
Достаточное количество масла следует рассматривать только в том случае, если все условия остаются под контролем.
-
Короткий срок хранения
-
Воздействие низкой влажности
-
Герметичная упаковка с чистыми сухими деталями.
При международной доставке следует сочетать защиту с контролем качества упаковки. Цинковое покрытие или барьерное покрытие снижают риск коррозии в долгосрочной перспективе, а указания, основанные на стандартах ASTM, упрощают понимание ситуации.
Процесс предотвращения коррозии обработанных деталей из углеродистой стали
Предотвратить ржавление обработанной углеродистой стали можно, соблюдая четыре этапа: очистка, сушка, защита и упаковка. Это особенно важно для деталей, которые будут подвергаться обработке поверхности . Например, подробнее об анодировании деталей для повышения коррозионной стойкости можно узнать в разделе «Анодирование деталей» . После очистки и сушки деталей наносится защитное покрытие или антикоррозионное масло, а затем детали надежно упаковываются. Также следует проверять влажность внутри упаковки во время хранения и транспортировки. Выбор марки стали не заменяет этот процесс , поскольку как сталь 1018 , так и сталь 1045 ржавеют при обычной обработке и транспортировке. Обеспечение надлежащей обработки поверхности, такой как анодирование, может помочь смягчить эту проблему и продлить срок службы ваших деталей.
1. Очистите поверхность.
2. Быстрое высыхание и контроль времени упаковки.
3. Нанесите антикоррозийную пленку или временное покрытие.
4. Для длительной транспортировки создайте влагозащитный барьер с помощью ингибитора брожения (VCI) и осушителя.
5. Проверьте индикаторы влажности, чтобы убедиться в сохранности груза во время транспортировки.
Почему обработанная сталь быстро ржавеет?
Механическая обработка обнажает свежую сталь и удаляет защитную окалину. Остатки охлаждающей жидкости, соли и отпечатки пальцев удерживают влагу на поверхности. Этот тонкий влажный слой может вызвать мгновенную коррозию еще до того, как детали попадут в упаковку.
Раннюю стадию образования ржавчины следует рассматривать как сигнал о технологическом процессе. Обычно она указывает на слабую очистку, медленную сушку или хранение на открытом воздухе перед упаковкой.

Правила уборки, сушки и упаковки.
Очистка должна удалить пленку охлаждающей жидкости, мелкую стружку и любые водорастворимые остатки. Сушка должна происходить немедленно после очистки, особенно для труднодоступных отверстий и резьбы. Время, необходимое для уплотнения, имеет значение , поскольку сталь может заржаветь, пока вы ждете следующего этапа обработки.
Используйте простые правила для производства экспортных деталей.
-
Протирайте и ополаскивайте до тех пор, пока результат теста на протирание не останется чистым.
-
Сушка с использованием фильтрованного воздуха и теплого воздуха через глухие отверстия.
-
При отправке грузов за границу всегда упаковывайте товары одной и той же смены.
-
Избегайте контакта голыми руками после уборки.
Антикоррозионные масла и временные покрытия
Антикоррозионная пленка эффективна, если правильно выбрать тип, соответствующий времени хранения и необходимости удаления. Некоторым покупателям нужна тонкая, легко снимаемая пленка для быстрой сборки. Другим требуется более толстая пленка для длительного хранения. Военные стандарты, такие как MIL PRF 16173, определяют требования к испытаниям антикоррозионных составов и предоставляют единый язык для заказа уровня защиты.
В запросе предложений необходимо указать три позиции.
-
Целевая продолжительность защиты в днях
-
Требование о демонтаже перед сборкой
-
Совместимость с последующим нанесением покрытий или гальванических материалов.
Упаковка для защиты от коррозии при международной доставке.
Международная доставка приводит к колебаниям влажности и длительному пребыванию груза на складе. Герметичная барьерная упаковка с контролем влажности значительно снижает риск образования ржавчины по сравнению с использованием только масла. Стандарты упаковки, используемые в контролируемых цепочках поставок, включают методы, сочетающие в себе правила размещения паронепроницаемого барьера, осушителя и индикатора влажности.
Воспользуйтесь этой картой принятия решений.
-
Авиаперевозки и краткосрочное хранение часто подходят для чистых сухих деталей, смазанных небольшим количеством масла и в герметичной упаковке.
-
Для морских перевозок и длительного хранения часто требуется барьерная герметизация, а также использование осушителя и проверка влажности.

План барьерной герметизации упаковки с использованием ингибиторов брожения (VCI) и осушителей.
Материалы, обработанные ингибиторами VCI, выделяют ингибиторы, которые защищают металлические поверхности внутри герметичного корпуса. Стандарт MIL STD 2073 включает методы консервации, использующие материалы, обработанные ингибиторами VCI, и герметичные пакеты с ингибиторами VCI для совместимых изделий.
Размеры осушителя имеют значение. Стандарт MIL D 3464 определяет размеры и требования к характеристикам осушительных пакетов, используемых в программах упаковки.
Индикаторные карты влажности помогают проверять условия хранения и транспортировки. Спецификации, такие как MIL I 8835, определяют требования к индикаторным картам влажности, а руководства по упаковке описывают, где следует размещать индикатор для проверки.
| Элемент упаковки | Что следует указать в запросе предложений (RFQ) | Почему это предотвращает ржавчину |
|---|---|---|
| Барьерный мешок | Термозапаянный влагонепроницаемый пакет | Блокирует проникновение влажного воздуха |
| VCI | Внутри герметичной упаковки находится бумага с ингибиторами плазмы (VCI) или пакет с VCI. | Защищает открытые стальные поверхности. |
| сиккатив | Размер и количество единиц в упаковке согласно MIL D 3464 | Поглощает скопившуюся влагу |
| Индикатор влажности | Соответствующая стандарту MIL I 8835 карта рядом с уплотнением или окном | Подтверждает, что уровень влажности оставался под контролем. |
Планирование рисков при морских и воздушных перевозках
Морские перевозки приводят к более длительному воздействию и большим перепадам температур. Теплый влажный воздух может конденсироваться внутри плохо герметичной упаковки при понижении температуры. Авиаперевозки сокращают время, но риск воздействия влажности сохраняется, когда детали находятся в портах, на складах или перевозятся внутри страны. Руководство по стандарту ISO 9223 классифицирует атмосферную коррозионную активность и подчеркивает роль температуры, влажности и времени воздействия влаги в риске коррозии.
Вам следует установить тип упаковки в соответствии с полосой движения.
-
Укажите вид судна и предполагаемое общее количество дней в пути.
-
Перед использованием определите количество дней хранения в месте назначения.
-
Установите продолжительность защиты с учетом возможных задержек.
Ошибки, приводящие к появлению ржавчины.
Претензии по поводу ржавчины часто возникают из-за незначительных технологических дефектов, за которые никто не несёт ответственности. Деталь может выйти из цеха чистой, но всё равно сломаться, если в упаковке задерживается влага или происходит протечка.
Это наиболее распространенные типы отказов.
-
Упаковывать детали, пока они еще остаются прохладными и влажными после мытья.
-
Использование VCI без герметизации корпуса.
-
Допускать контакт осушителя с замасленными критически важными поверхностями
-
Пропуск индикаторов влажности и потеря подтверждения состояния.
-
Смешивание разнородных металлов в одной герметичной упаковке без разделителей.
 План инспекции и контроля качества
Эффективный план инспекции начинается с определения критически важных параметров качества (CTQ) и видов отказов. Вы измеряете то, что может привести к поломке, а не то, что кажется легко измерить. Вы также подбираете выборку в соответствии с риском и объемом, чтобы контролировать затраты и сохранять уверенность.
План инспекции и инструменты измерения на основе CTQ
CTQ означает характеристики, определяющие посадку, герметичность, безопасность и производительность. Необходимо отметить CTQ на чертеже или в протоколе проверки, а затем выровнять инструменты по каждой из этих характеристик.
Используйте эту схему, чтобы проверки проходили быстро и эффективно.
-
Штангенциркули и микрометры для определения размеров и толщины.
-
Измерительные приборы для отверстий и штифтовые калибры.
-
Высотомер и поверочная плита для базовых поверхностей и проверки на прочность при сборке.
-
КИМ для точного позиционирования, профиля и сложных базовых систем.
-
Измеритель шероховатости поверхности подшипниковых седел и уплотнительных поверхностей.

Основные принципы проверки первого образца
Первичная проверка образца подтверждает работоспособность процесса перед масштабированием производства. Необходимо запрашивать чистый пакет документов для первичной проверки образца, если допуски жесткие или если качество детали влияет на выход годной продукции при сборке. HM описывает поэтапный рабочий процесс, связывающий запрос коммерческого предложения, проверку процесса и выпуск продукции после проверки.
В практический комплект FAI входят следующие предметы.
-
Чертеж с выносками и лист с результатами размеров.
-
Сертификат на материал и номер партии, если необходима прослеживаемость.
-
Результаты качества обработки поверхности для заданных поверхностей
-
Результаты измерения толщины резьбы для критически важных типов резьбы.
-
Фотографии таких важных элементов, как поперечные отверстия и зоны удаления заусенцев.

Проведение внутрипроизводственных проверок стабильности партии.
Проведение производственных проверок позволяет предотвратить отклонения от нормы до того, как партия будет забракована. Необходимо измерять критически важные параметры качества на ранних этапах, а затем повторно после смены инструмента и настройки оборудования. Стандарт ISO 2859-1 описывает выборочный контроль качества по характеристикам и широко используется в качестве структурированного подхода к контролю партий продукции.
Используйте простой ритм контроля на производственных партиях.
-
Первые пять частей после настройки для ключевых размеров CTQ
-
Периодический отбор проб через фиксированные интервалы времени в зависимости от риска.
-
Дополнительные проверки после смены инструмента и после повторной фиксации.
-
Окончательная проверка характеристик CTQ перед выпуском упаковки.

Прослеживаемость материалов и проверка твердости
Прослеживаемость важна, когда характеристики зависят от марки стали, термообработки или соответствия стандартам. Необходимо привязывать сертификаты на материалы к партиям деталей и вести учет, соответствующий требованиям заказчика. Стандарт ISO 9001 устанавливает требования к системе управления качеством, которая обеспечивает стабильную поставку и постоянное совершенствование продукции.
Проверка твердости важна при выборе термообработки или при использовании стали марки 1045 для износостойких условий. Стандарт ASTM E18 охватывает измерение твердости по Роквеллу и широко используется для приемочных испытаний металлических материалов.
Факторы, влияющие на стоимость, и стабильность котировок
Стабильные цены формируются на основе стабильных предположений. Перед сравнением поставщиков необходимо зафиксировать форму материала, ожидаемые характеристики отделки, объем контроля качества и требования к упаковке. Это особенно важно при закупке механических деталей для станков с ЧПУ для высокоточных применений. Если эти параметры остаются неясными, цена может измениться, или качество может варьироваться на более поздних этапах процесса. Чтобы избежать этих проблем, всегда указывайте четкие спецификации материала и требования к отделке в вашем запросе на коммерческое предложение. Узнайте больше о нашем надежном производстве механических деталей для станков с ЧПУ и о том, как мы обеспечиваем стабильное качество, посетив нашу страницу, посвященную механическим деталям для станков с ЧПУ.
Что влияет на стоимость станков с ЧПУ при обработке углеродистой стали?
Стоимость обработки на станках с ЧПУ возрастает, если в маршрут добавляются переналадки, длинные инструменты и интенсивная проверка. Стоимость также увеличивается, если требуются жесткие допуски для нефункциональных поверхностей.
Эти факторы, влияющие на стоимость, присутствуют в большинстве деталей типов 1018 и 1045.
-
Больше настроек и больше повторных зажимов
-
Глубокие карманы и тонкие стенки, замедляющие подачу пищи.
-
Жесткие допуски на позиционирование, требующие использования координатно-измерительной машины (КИМ).
-
Требования к качеству обработки поверхности на больших площадях.
-
Удаление заусенцев и обработка кромок на многих выходных отверстиях.
Сколько стоят приводы 1045 с термообработкой?
Термическая обработка может увеличить стоимость, сроки выполнения и риски. Она также может вызвать деформацию, которая потребует доработки или шлифовки.
Запланируйте установку этих дополнительных драйверов на детали 1045.
-
Запас материалов для финишной обработки после термообработки.
-
Проверка и документирование твердости
-
Коррекция искажений и повторная проверка
-
Шлифовка или токарная обработка для обеспечения критически важных параметров.
Как снизить затраты с учетом допустимых отклонений и завершить зонирование?
Снижение затрат достигается за счет применения жестких технических требований только там, где это необходимо с функциональной точки зрения. Следует устанавливать допуски и требования к качеству обработки в зонах, чтобы цех тратил время только на то, что действительно важно.
Используйте этот метод зонирования.
-
Mark CTQ обеспечивает посадку, аналогичную подшипниковым седлам и уплотнительным поверхностям.
-
Смягчить допуски в отношении несовместимых по внебрачным связям лиц и косметических дефектов кожи.
-
Указывайте на изгиб кромки только там, где это необходимо для безопасности или сборки.
-
Разделите зоны декоративной отделки и функциональные зоны.

Контрольный список для запроса коммерческого предложения (RFQ) для обеспечения стабильного ценообразования и сроков поставки.
Грамотно составленный запрос предложений (RFQ) предотвращает резкие колебания цен. Необходимо предоставлять поставщикам одинаковые исходные данные, чтобы можно было объективно сравнивать предложения. Компания HM также публикует практическое руководство по структурированию файлов RFQ для более быстрого и точного ценообразования.
| Пункт запроса коммерческого предложения | Что следует включить |
|---|---|
| Файлы | Чертежи в форматах STEP и PDF с контролем версий. |
| Список CTQ | Поверхности сопряжения, базовые точки и метод контроля. |
| Материал | 1018 или 1045, форма, условие, эквивалентная политика |
| Термическая обработка | Требуется или нет, целевой показатель прочности, план проверки |
| Завершить | Зоны шероховатости, тип покрытия, замаскированные области |
| Объём | Объемы производства прототипов и серийного производства, прогноз (при наличии). |
| Упаковка | Продолжительность защиты от ржавчины, требования к летучим ингибиторам коррозии и защитным барьерам. |
| принятие | План выборочного контроля или 100-процентная проверка ключевых показателей качества (CTQ). |
Контрольный список квалификации поставщиков для закупок в Китае
Квалификация поставщика основывается на контроле процесса, а не на обещаниях. Необходимо искать доказательства того, что поставщик может обеспечить стабильное воспроизведение производственного процесса, измерить критически важные характеристики качества (CTQ) и защитить детали при экспортных перевозках. В HM мы придерживаемся строгих процессов контроля качества, чтобы гарантировать соответствие каждой детали требуемым спецификациям. Для автомобильных программ широко используется PPAP (Product Production Process Authentication Program) для демонстрации того, что производственный процесс может соответствовать требованиям при заданных темпах производства.
Подтверждение работоспособности и контроля процесса.
Попросите предоставить доказательства, соответствующие типу вашей детали. Вам необходимо увидеть аналогичные материалы, аналогичные допуски и аналогичные характеристики.
Укажите эти позиции при проверке поставщика.
-
Фотографии аналогичных деталей и отчеты об осмотре.
-
Краткий план процесса, в котором перечислены настройки и исходные данные.
-
План контроля, в котором указаны проверки CTQ и периодичность их проведения.
-
Подтверждение возможности проведения измерений для ваших допусков.
-
Образец комплекта FAI для аналогичной детали.
Ответственность за качество упаковки и результаты предотвращения коррозии.
Претензии по поводу ржавчины часто возникают, когда ни у кого нет информации об упаковке. Упаковку следует сделать обязательным требованием, а не предпочтением. Также необходимо определить, что поставщик должен проверить перед отгрузкой.
Оформите эти обязанности в письменном виде.
-
Правило: чисто, сухо, и пора упаковывать вещи.
-
Срок действия защиты в днях для вашего маршрута доставки
-
Метод VCI и барьерный метод для морских грузоперевозок
-
Использование индикатора количества осушителя и влажности.
-
Фотоподтверждение упаковки товара перед закрытием коробки.
Управление изменениями и пересмотром
Ошибки при внесении изменений приводят к дорогостоящему браку. Необходимо ввести контролируемое управление изменениями для чертежей, материалов, покрытий и субпоставщиков.
Используйте эти меры контроля для снижения риска.
-
Одно изменение чертежа в процессе производства за раз.
-
Письменное разрешение на любую замену материалов или технологических процессов.
-
Разделение участков при внесении изменений.
-
Документы, связывающие результаты проверки с версией и партией.
-
Четкое правило, определяющее, как поставщик должен сообщать о вопросах перед началом резки металла.
FAQ
1045 сильнее, чем 1018?
Да. В обычных условиях поставок 1045 обычно мощнее, чем 1018.
В стандарте 1018 в общепринятых источниках часто указывается предел прочности на растяжение около 440 МПа и предел текучести около 370 МПа. В стандарте 1045 в общепринятых источниках часто указывается предел прочности на растяжение в диапазоне от 570 до 700 МПа.
Для деталей, требующих прочности и точности, рассмотрите такие варианты, как муфты из нержавеющей стали для ответственных компонентов. Узнайте больше о муфтах из нержавеющей стали для ваших задач обработки на станках с ЧПУ.
Какой материал легче обрабатывать: 1018 или 1045?
Обычно инструмент из стали 1018 обрабатывается легче, чем из стали 1045, что облегчает стандартные цеховые работы. Он часто обеспечивает более стабильный срок службы инструмента и меньшую чувствительность при работе с легкими инструментами.
Во многих технических характеристиках обрабатываемость стали 1018 указана примерно на уровне 70 процентов по общепринятой эталонной шкале, основанной на стандарте AISI 1212, где 100 означает обрабатываемость. Тем не менее, следует оценивать обрабатываемый материал, исходя из требований к геометрии, жесткости и кромке, поскольку образование стружки и заусенцев может существенно повлиять на стоимость.
Что является эквивалентом стали 1045?
К распространенным эквивалентам относятся стандарт JIS S45C и европейские марки стали семейства C45, например, 1.1191. В чертеже всегда следует указывать стандарт и условия поставки.
Используйте понятный стиль выноски, например, такой.
-
AISI SAE 1045
-
Форма, например, стержень, пластина, труба
-
Такие состояния, как нормализованное или холоднотянутое.
-
При необходимости требуется термическая обработка.
-
Допустимые или недопустимые эквиваленты
Ржавеет ли сталь марки 1045 меньше, чем сталь марки 1018?
Нет. В реальных условиях транспортировки и хранения оба материала быстро ржавеют без защиты. Углеродистая сталь легко ржавеет в атмосферных условиях, и контроль влажности определяет результат.
Если вы сталкиваетесь с жалобами на ржавчину, в первую очередь усовершенствуйте рабочий процесс. Необходимо ужесточить правила очистки, сушки и упаковки. Затем следует выбирать покрытие или упаковку в зависимости от типа изделия и времени хранения.
Как предотвратить ржавление во время морских перевозок?
Используйте герметичную влагозащитную упаковку с ингибитором протеазы (VCI), осушителем и индикатором влажности, а затем задокументируйте это. Такой подход соответствует методам консервации, используемым в системах контролируемой упаковки.
Используйте простую последовательность упаковки экспорта.
-
Очистите и высушите детали.
-
При необходимости нанесите подходящую антикоррозийную пленку.
-
Оберните или обложите материалом, содержащим ингибиторы протеазы (VCI).
-
Термосварка паронепроницаемого барьерного пакета
-
Внутрь герметично упакованного пакета поместите осушитель и индикатор влажности.
Что мне следует указать: горячекатаную или холоднокатаную?
Холоднокатаная прокатка необходима, если требуется более гладкая поверхность и более точный контроль размеров. Горячекатаная прокатка необходима, если требуется большее удаление материала и допустимы окалина и более широкие начальные допуски.
Холоднокатаная сталь также может испытывать повышенное внутреннее напряжение из-за упрочнения при деформации. Это напряжение может увеличить риск деформации тонких деталей, поэтому правильная обработка имеет значение.
Нужна ли термообработка валов из стали 1045?
Термообработка необходима, когда вал подвергается износу, ударам или высоким циклическим нагрузкам, а также когда это требуется по чертежу. Сталь 1045 позволяет проводить закалку и отпуск, используемые для деталей, работающих в более высоких нагрузках.
Если вам нужна лишь базовая прочность и стабильная обработка, то зачастую можно обойтись и без этого. Если же необходима твердая поверхность на посадочном месте подшипника, следует предусмотреть зону закалки и метод проверки.
Является ли 1045 магнитным?
Да. Сталь марки 1045 обычно обладает магнитными свойствами, поскольку это углеродистая сталь на основе железа.
Если в вашем приложении используются датчики, магнитные зажимные устройства или системы управления кристаллом, вам следует рассматривать магнетизм как реальный параметр проектирования.
Можно ли подвергнуть термообработке сплавы 1018 и 1045?
Да, но они ведут себя по-разному. Сталь 1045 хорошо поддается закалке и отпуску, что обеспечивает более высокую механическую прочность.
Сплав 1018 может подвергаться процессам поверхностного упрочнения, таким как цементация, для улучшения износостойкости поверхности при сохранении более прочной сердцевины.
Если на чертеже требуется измерение твердости, необходимо указать целевой диапазон, метод испытания и место проведения испытания. Стандарт ASTM E18 описывает методику измерения твердости по Роквеллу, используемую во многих приемочных проверках.
Заключение
Выберите 1018 для деталей общего назначения, удобных для сварки, и стабильной обработки. Выберите 1045 для валов, штифтов и износостойких изделий повышенной прочности. Затем зафиксируйте результат с помощью трех параметров: четких обозначений материала, стабильного маршрута обработки и плана защиты от коррозии, соответствующего вашему маршруту отгрузки.
Если вам необходима быстрая инженерная экспертиза, пришлите чертежи, список критически важных параметров качества (CTQ), а также сроки доставки и хранения. Вы также можете указать свои ожидания относительно контроля качества и документации, чтобы мы могли заранее согласовать план процесса. Запросите коммерческое предложение , чтобы начать работу.