


Inzicht in de kosten van CNC-bewerking van metalen onderdelen is tegenwoordig cruciaal.
Metalen onderdelen die er op de tekening bijna identiek uitzien, kunnen tot zeer verschillende offertes leiden. Verschillende materialen, toleranties, batchgroottes en afwerkingsopties hebben allemaal invloed op hoeveel machinetijd, gereedschap en risico een leverancier in uw project moet incalculeren.
In deze handleiding leest u hoe de kosten van CNC-bewerking worden opgebouwd , welke factoren u als engineer of inkoper kunt beïnvloeden en hoe u de kosten kunt verlagen zonder dat dit ten koste gaat van de prestaties.
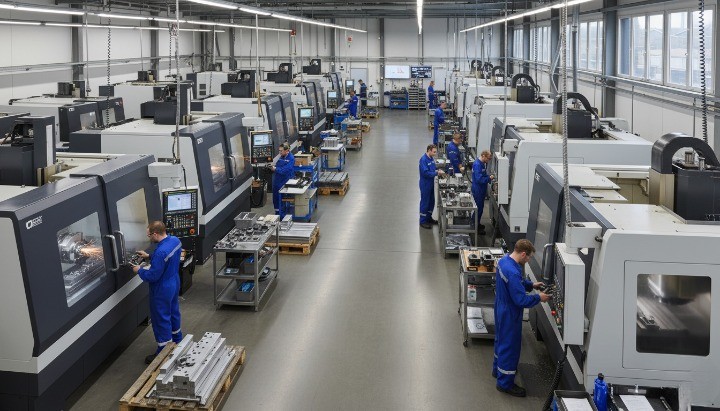
Hoe worden de kosten voor CNC-bewerking van metalen onderdelen berekend?
De kernprijsformule
Wanneer kopers vragen "hoeveel kost CNC-bewerking?" , komt het antwoord altijd op hetzelfde neer. Een realistische kostenberekening voor CNC-bewerking omvat materiaal, machinetijd, insteltijd, gereedschap, afwerking, inspectie en logistiek. Elk machinebedrijf kan de offerte anders opstellen, maar ze dekken al deze elementen via hun CNC-bewerkingsprijs en algemene bewerkingskosten.
Een praktische manier om na te denken over de totale bewerkingskosten is deze vereenvoudigde formule die veel aanbieders van CNC-bewerkingsdiensten op maat gebruiken:
Totale kosten van het onderdeel ≈ materiaalkosten
-
(Kosten van de CNC-machine per uur × Bewerkingstijd)
-
Instellen en CAM-programmering
-
Bevestigingen en gereedschappen
-
Oppervlakteafwerking en inspectie
-
Verpakking en verzending**
De materiaalkosten zijn afhankelijk van de metaalkwaliteit en de vorm van het materiaal. De kosten per uur van de CNC-machine worden bepaald door het type machine (bijvoorbeeld een 3-assige freesmachine, CNC-draaibank of verticaal CNC-bewerkingscentrum) en de overheadkosten van de werkplaats. De insteltijd omvat CAM-bewerkingen, opspaninrichtingen en proefonderdelen. Nabewerking en inspectie brengen extra arbeids- en proceskosten met zich mee, terwijl verpakking en transport de kostenstructuur completeren. Wanneer u deze structuur begrijpt, kunt u verder kijken dan één enkel cijfer en een serieus gesprek voeren over welke factoren u kunt beïnvloeden om de kosten van CNC-bewerking te beheersen.
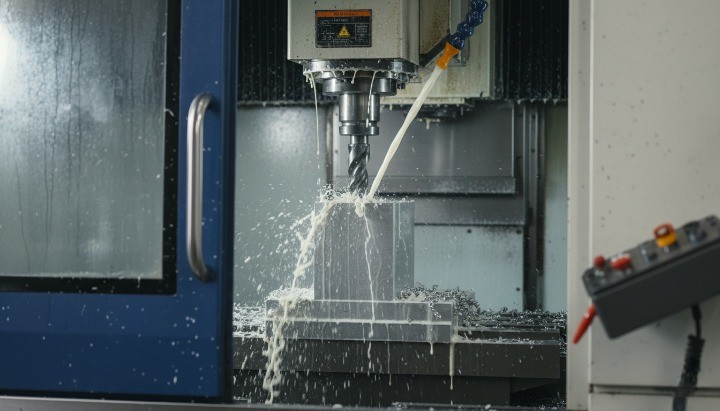
Waarom worden CNC-gefreesde metalen onderdelen niet alleen op basis van gewicht geprijsd?
Veel kopers die nieuw zijn in CNC-bewerking vergelijken bewerkingsprijzen op basis van gewicht, omdat metaal per kilogram of pond wordt ingekocht. De kosten van CNC-bewerking worden echter bepaald door de benodigde tijd en complexiteit, niet alleen door de hoeveelheid verwijderd materiaal. Twee metalen onderdelen met hetzelfde gewicht kunnen leiden tot zeer verschillende offertes van gespecialiseerde machinebedrijven als het ene een eenvoudige gedraaide as is en het andere een 5-assige behuizing met diepe uitsparingen en nauwkeurige GD&T-specificaties.
De bewerkingstijd is afhankelijk van de gereedschapspaden, voedingen en snelheden, gereedschapswisselingen en instellingen. Een compact onderdeel met kleine radii, dunne wanden en complexe details kan veel langer duren op een CNC-freesmachine dan een grotere, maar eenvoudige beugel. Kwaliteitseisen beïnvloeden ook de kostenstructuur. Onderdelen met strikte toleranties, een fraai oppervlak of een volledige CMM-inspectie vergen meer tijd om te bewerken en te meten, ook al blijft het gewicht gelijk.
Als je alleen de prijs per kilogram vergelijkt, benadeel je bedrijven die rekening houden met reële risico's en beloon je bedrijven die de metaalkosten en inspectie-inspanningen van de machinisten onderschatten . Een betere maatstaf is om te vragen hoeveel bewerkingen het onderdeel vereist, welke CNC-freesmachine of draaibank wordt gebruikt en hoe lang het programma duurt. Op deze manier evalueer je de logica achter de kosten van CNC-bewerking , en niet alleen het eindresultaat.
Typische prijsranges voor gangbare metalen componenten
Omdat elk CNC-bewerkingsbedrijf met verschillende overheadkosten en werkplaatstarieven werkt , variëren de exacte prijzen per regio. Toch is het nuttig om de relatieve kostenniveaus voor verschillende soorten metalen onderdelen te begrijpen wanneer u zich afvraagt "hoeveel kost CNC-bewerking?" of een online offerte voor CNC-bewerking vergelijkt.
| Component Type | Typische kenmerken en processen | Relatieve kostenbereik | Belangrijkste kostenfactoren |
|---|---|---|---|
| Eenvoudige aluminium beugel | 3-assig frezen, basisvlakken en gaten | Laag–Gemiddeld | Materiaal, korte bewerkingstijd, basisinspectie |
| Gedraaide stalen as | CNC-draaibankfrees, groeven, schroefdraad | Laag–Gemiddeld | Staafmateriaal, draaicyclus, draadkwaliteit |
| Montageplaat van roestvrij staal | Gatenpatronen, verzonken boringen, gemiddelde GD&T | Medium | Gereedschapslijtage, boorcycli, CMM-steekproeven |
| 5-assige aluminium robotbehuizing | Meerzijdig frezen, dunne wanden, complexe holtes | Gemiddeld–Hoog | 5-assig CNC-machinekosten per uur, bevestiging, kwaliteitscontrole |
| Titanium lucht- en ruimtevaart-/medisch onderdeel | Strikte toleranties, volledige traceerbaarheid, speciale documentatie | Hoge | Materiaalprijs, gereedschapslijtage, uitgebreide inspectie |
Bij prototypes liggen de aantallen altijd aan de bovenkant van deze prijsranges, omdat de instel- en programmeertijd over minder onderdelen verdeeld is. Naarmate de batchgrootte toeneemt en het proces stabiliseert, dalen de kosten per onderdeel voor CNC-bewerking doorgaans. Inzicht in deze patronen maakt het gemakkelijker om offertes te interpreteren en onderscheid te maken tussen een eerlijke prijs voor CNC-bewerking en een onrealistisch laag bod.
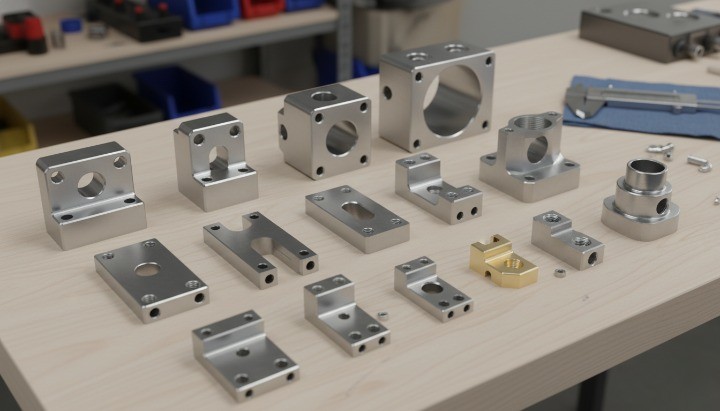
Materiaalgerelateerde kosten
Prijsbepaling van grondstoffen en voorraadformulier
Grondstoffen vormen het uitgangspunt van elke CNC-bewerking van metaal. Aluminium, koolstofstaal, roestvrij staal, koperlegeringen en titanium hebben elk verschillende basisprijzen en toeleveringsketens. Om deze opties effectief te vergelijken, bekijken ingenieurs vaak de mogelijkheden van een leverancier op het gebied van CNC-bewerkingsmaterialen en metaallegeringen om te begrijpen hoe de materiaalkeuze zowel de prijs als de prestaties beïnvloedt. Daarnaast heeft de gekozen vorm van het materiaal – plaat, staaf, extrusie, smeedstuk of bijna-eindgietstuk – invloed op zowel de grondstofkosten als de benodigde bewerkingstijd. Een gesmeed werkstuk kan een hogere eenheidsprijs hebben, maar bespaart aanzienlijk op de bewerkingstijd van een industriële CNC-machine door overtollige voorraad te verminderen.
Bij het evalueren van de bewerkingskosten van aluminium of roestvrij staal moet u rekening houden met zowel de factuurprijs van het materiaal als de hoeveelheid materiaal die als spanen overblijft. Grotere blokken betekenen meer bewerkingen op een verticale CNC-bewerkingsmachine of portaal-CNC-freesmachine, wat leidt tot meer spindeluren en gereedschapslijtage. Voor complexe onderdelen is de goedkoopste basisvorm niet altijd de goedkoopste totaaloplossing, zodra de kosten voor CNC-bewerking en nabewerking erbij komen .
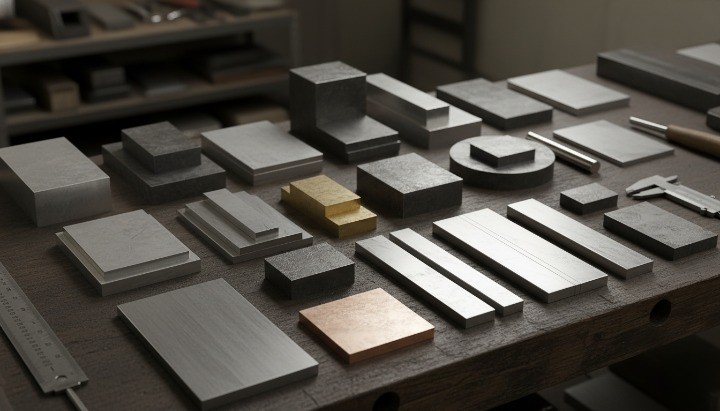
Verschillen in bewerkbaarheid tussen metalen (aluminium, staal, roestvrij staal, koperlegeringen, titanium)
Bewerkbaarheid is een cruciale factor in de kostenberekening van CNC-bewerkingen . Aluminiumlegeringen kunnen doorgaans zeer snel bewerkt worden op een verticale CNC-freesmachine of een horizontaal bewerkingscentrum. Ze maken hogere voedingssnelheden, een goede oppervlakteafwerking en een voorspelbare spaanafvoer mogelijk, wat de bewerkingskosten per uur verlaagt. Standaard koolstofstaal is weliswaar langzamer te bewerken, maar nog steeds beheersbaar, terwijl roestvrij staal werkverharding vertoont en een zorgvuldigere programmering en hoogwaardiger gereedschap vereist.
Koperlegeringen kunnen moeilijk te bewerken zijn, wat de levensduur van gereedschap beïnvloedt en een zorgvuldige snijstrategie vereist. Titanium en gehard staal bevinden zich aan het andere uiteinde van het spectrum. Ze genereren veel warmte en slijten gereedschap snel, waardoor zowel de bewerkingskosten als het gereedschapsbudget stijgen. Zelfs bij een identieke geometrie zullen titanium onderdelen bij dezelfde CNC-bewerking duurder zijn dan aluminium, simpelweg omdat de machine langzamer moet draaien en gereedschap vaker vervangen moet worden.
Daarom wordt bij een complete kostenberekening voor CNC-bewerking altijd de materiaalkeuze als een belangrijke factor beschouwd. Engineeringteams die de prestatie-eisen afwegen tegen de bewerkbaarheid kunnen de kosten van CNC-bewerking vaak verlagen zonder de functionaliteit in gevaar te brengen, vooral wanneer er een keuze is tussen verschillende geschikte metaallegeringen.
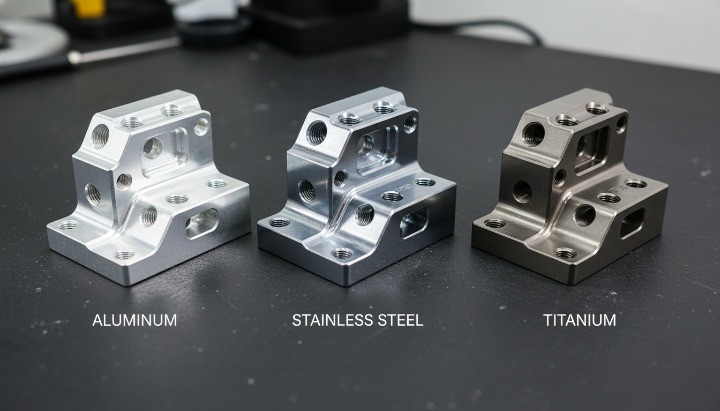
Materiaalverspilling, verhouding tussen aankoop en vlieggedrag, en nestelefficiëntie
Materiaalverspilling kan in sommige projecten ongemerkt een grote invloed hebben op de bewerkingskosten . De verhouding tussen de hoeveelheid ingekocht materiaal en het gewicht van het afgewerkte onderdeel kan variëren van bijna 1:1 voor eenvoudige onderdelen tot zeer hoge verhoudingen voor diep verzonken behuizingen die uit dik plaatstaal worden gefreesd. Elk punt verspilling verhoogt zowel de materiaalkosten als de bewerkingstijd op de metaalbewerkingsmachine.
De nestefficiëntie is vooral belangrijk bij het programmeren van plaatbewerking of het bewerken van meerdere onderdelen op een verticale CNC-freesmachine voor metaal . Een betere nesting vermindert afval en verdeelt de instelkosten over meer onderdelen. Bij het frezen van staven of buizen reduceert de keuze voor de juiste diameter of wanddikte de bewerkingstijd en de hoeveelheid spanen. Voor grotere volumes kan de overstap van een blokgefreesd ontwerp naar een strategie met spuitgieten en CNC-bewerking de verhouding tussen inkoop en productiekosten en de totale CNC-bewerkingskosten drastisch verlagen.
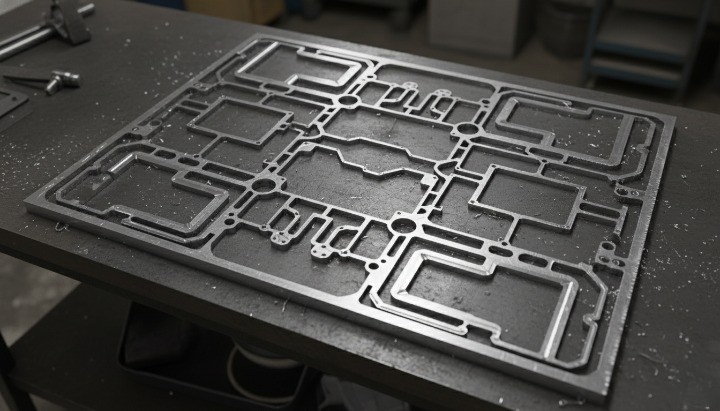
Invloed van ontwerp en geometrie op de kosten
Dunne wanden, diepe holtes, radii en complexe structuren
De geometrie van het ontwerp is een van de belangrijkste factoren die de kosten van CNC-bewerking bepalen. Dunne wanden, diepe uitsparingen, zeer kleine interne radii en complexe 3D-oppervlakken vereisen allemaal lagere snijsnelheden, meer gereedschapswisselingen en extra bewerkingsgangen op de CNC-freesmachine . Deze kenmerken lijken vaak op de uitdagingen bij CNC-onderdelen voor microprecisie , waar gereedschapskeuze, trillingsbeheersing en bewerkingsstrategie een aanzienlijke invloed hebben op de totale kosten. Het resultaat is een hogere totale bewerkingskost, zelfs als het materiaal en de totale afmetingen hetzelfde blijven.
Dunne wanden trillen en vervormen onder invloed van snijkrachten, waardoor de machinist de voedingssnelheid moet verlagen of speciaal gereedschap moet gebruiken. Diepe holtes vereisen lange, minder stijve gereedschappen en zorgvuldige stapsgewijze bewerkingsstrategieën. Kleine binnenhoeken vereisen mogelijk micro-eindfrezen, wat de cyclustijd verlengt. Wanneer deze elementen samenkomen, kunnen ze een anderszins eenvoudig onderdeel veranderen in iets dat meer aanvoelt als een zwaar CNC- bewerkingsproject op een dure verticale CNC-bewerkingsmachine.
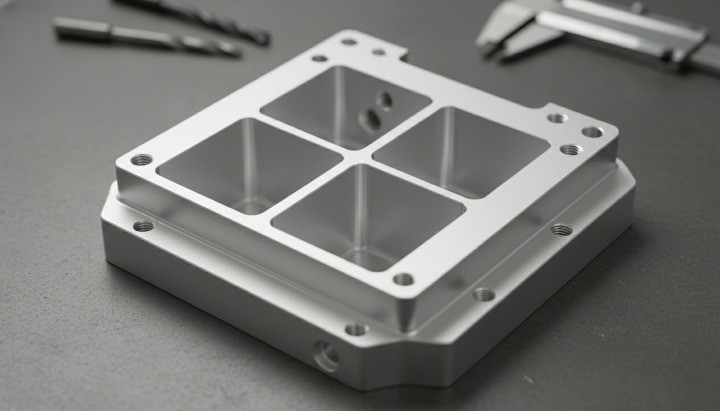
Toleranties, GD&T en relaties tussen kenmerken.
Toleranties en GD&T transformeren een tekening van een eenvoudige geometrie naar een echte productiespecificatie. Smalle tolerantiebanden op kritische afmetingen vereisen nauwkeurigere snijmethoden en meer bewerkingstijd. Als u nauwe toleranties combineert met complexe referentieschema's en relaties tussen onderdelen, verhoogt u niet alleen de CNC-bewerkingskosten per uur , maar ook de inspectiekosten.
Een gatenpatroon met een nauwkeurige positionering ten opzichte van een referentievlak kan bijvoorbeeld meetcycli op een verticale CNC-freesmachine en gedetailleerde CMM-controles achteraf vereisen. Als er meerdere referentievlakken bij betrokken zijn, worden het opspan- en instelontwerp complexer. Elke extra complexiteit wordt doorberekend in de CNC-bewerkingskosten van de werkplaats , omdat het geschoolde ingenieurswerktijd kost en de foutmarge verkleint. Wanneer ingenieurs de strengste GD&T-eisen alleen toepassen op echt functionele onderdelen, zien ze vaak een duidelijke verlaging van de totale bewerkingskosten.
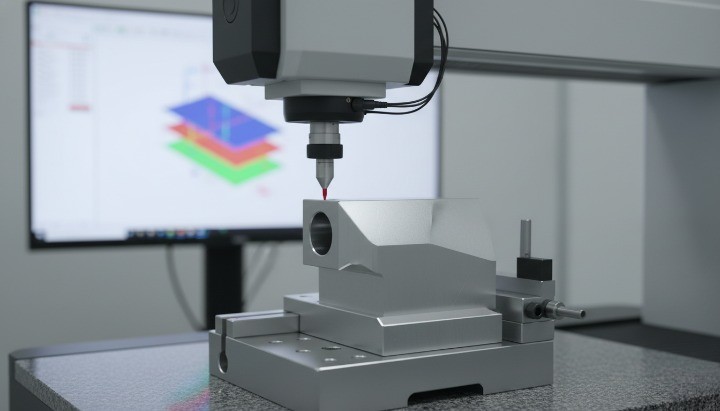
Schroefdraad, gatenpatronen en passingseisen voor metalen onderdelen
Schroefdraad, gatenpatronen en functionele passingen kunnen de CNC-bewerkingskosten ongemerkt verhogen als ze niet met het productieproces in gedachten zijn ontworpen. Fijne of zeer kleine schroefdraad vereist langzamer tappen of frezen, vooral in roestvrij staal of titanium. Diep getapte gaten verhogen het risico op gereedschapsbreuk. Complexe gatenpatronen of perspassing vereisen een nauwkeurigere positionering en leiden vaak tot extra controle met meetinstrumenten of een CMM.
Elk extra gat of schroefdraad vereist een gereedschapswissel, een bewerkingsstap en een inspectie. Wanneer kopers vragen hoeveel CNC-bewerking kost voor wat een eenvoudige plaat lijkt, ligt het antwoord vaak in de dichtheid van de gaten en de vereiste precisie voor elk onderdeel. Het standaardiseren van schroefdraadmaten, het beperken van de diepte tot de functionele vereisten en het verstandig groeperen van gatenpatronen kunnen een aanzienlijke impact hebben op de kostenberekening van CNC-bewerking en de totale doorlooptijd.
Machinetype, asvereisten en snijstrategie
Draaien versus 3-assig versus 4-assig versus 5-assig bewerken
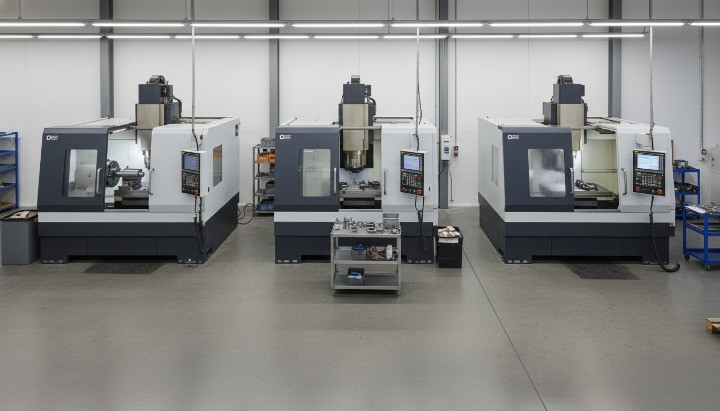
Verschillende machinetypes ondersteunen verschillende geometrieën en hebben verschillende kostenstructuren. Draaibanken zijn ideaal voor efficiënte bewerking en fabricage van assen, bussen en andere roterende onderdelen. Een eenvoudige 3-assige CNC-verticale freesmachine kan de meeste prismatische componenten bewerken. Vier- en vijf-assige machines bieden de mogelijkheid om het werkstuk te kantelen en te roteren, waardoor de insteltijd wordt verkort en complexere vormen mogelijk worden.
Elke architectuur beïnvloedt zowel de kosten per uur van de CNC-machine als de algehele productiviteit. Een verticaal 5-assig CNC-bewerkingscentrum heeft doorgaans een hoger uurtarief dan een eenvoudige 3-assige machine. Voor complexe onderdelen kan het echter de totale bewerkingstijd verkorten en secundaire instellingen overbodig maken. Bij het evalueren van bewerkingsopties moet u rekening houden met zowel de kosten van de machine als het totale aantal benodigde bewerkingen. In veel gevallen is de juiste 4-assige of 5-assige strategie economischer dan meerdere 3-assige opstellingen met lagere uurtarieven.
Verschillen in machine-uurtarief en productiviteit
Elke machinefabriek stelt zijn eigen tarieven vast op basis van de kosten van apparatuur, arbeid en overhead. Een compacte 3-assige CNC-freesmachine heeft lagere aanschafkosten dan een geavanceerde 5-assige portaal-CNC-freesmachine of een premiummerk zoals een Mazak- of Haas-CNC-freesmachine. Hoe hoger de investering in een CNC-freesmachine , hoe hoger het uurtarief doorgaans moet zijn om die kosten terug te verdienen.
Productiviteit kan het beeld echter omkeren. Een krachtigere machine kan meerdere bewerkingen in één opstelling uitvoeren, de menselijke tussenkomst verminderen en de cyclustijd per onderdeel verkorten. Als een 5-assige verticale CNC-bewerkingsmachine een complexe behuizing in de helft van de tijd afwerkt, kan het hogere uurtarief nog steeds resulteren in lagere totale CNC-bewerkingskosten . Kopers moeten zich daarom bij het vergelijken van CNC-bewerkingsprijzen richten op de totale procestijd en niet alleen op het vermelde uurtarief van de CNC-machine.
Meerdere bewerkingen uitvoeren versus één bewerking uitvoeren
Elke keer dat een onderdeel wordt verwijderd en opnieuw vastgeklemd, betaalt u voor extra instel-, uitlijn- en controlekosten. Strategieën met meerdere bewerkingen kunnen de bewerkingskosten verhogen , zelfs op goedkopere machines, omdat operators het onderdeel vaker moeten aanraken en vaker moeten inspecteren. Als de referentieoverdracht niet goed wordt beheerd, kan dit ook leiden tot extra afval en nabewerking.
Bij bewerkingen met één opspanning, waarbij een onderdeel eenmaal wordt vastgeklemd en in verschillende richtingen wordt bewerkt, wordt de benodigde tijd voor handelingen aanzienlijk verkort. Dit vereist doorgaans een 4-assige of 5-assige CNC-freesmachine of geavanceerdere opspaninrichtingen . Hoewel de aanschafkosten van de CNC-machine zelf hoger kunnen liggen, leiden de lagere arbeidskosten en kortere bewerkingstijden vaak tot lagere totale bewerkingskosten . Voor herhaalde productie van metalen onderdelen is een robuuste strategie met één opspanning een van de meest effectieve manieren om de kwaliteit te waarborgen en de totale bewerkingskosten te verlagen.
Instel-, programmeer-, opspan- en gereedschapskosten
CAM-programmering en -configuratie voor metalen onderdelen in kleine series.
Bij kleine series worden de kosten van CNC-bewerking voornamelijk bepaald door de insteltijd en CAM-programmering, in plaats van de pure bewerkingstijd. Het programmeren van een onderdeel in professionele software, zoals een geavanceerd CAM-pakket (bijvoorbeeld producten in dezelfde prijsklasse als de gereedschappen van Esprit CAM ), vergt engineeringtijd, simulatie en validatie. De insteltijd omvat vervolgens het laden van gereedschappen, het uitlijnen van opspaninrichtingen en het produceren van het eerste product voor inspectie.
Deze stappen kosten ongeveer hetzelfde, of je nu 5 of 500 onderdelen produceert. Ze hebben daarom een grote invloed op de kosten van CNC-frezen op maat in de prototypefase. Dit verklaart waarom de kosten per uur voor CNC-bewerking hoger lijken bij zeer kleine series of frequente ontwerpwijzigingen. Vroege DFM-besprekingen helpen om herwerk te verminderen en onnodige programmeercycli te minimaliseren. Zo blijven de kosten voor CNC-bewerking beheersbaar, terwijl de kwaliteit en levertijd gewaarborgd blijven.
Aangepaste opspaninrichtingen, flexibele klemmen en overwegingen met betrekking tot werkstukbevestiging.
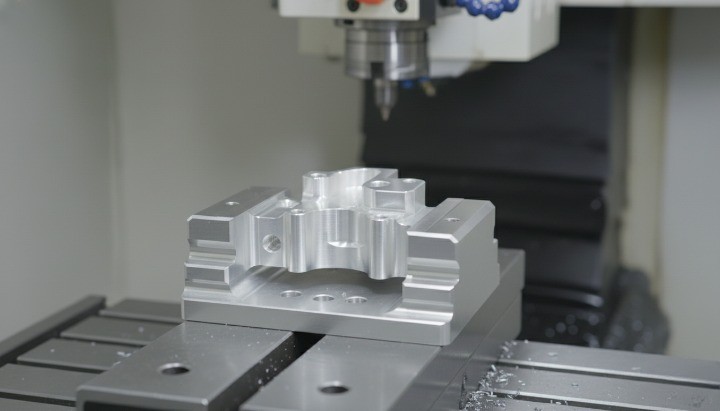
Met op maat gemaakte opspaninrichtingen, zoals mallen en flexibele klemmen, is het mogelijk om onderdelen nauwkeurig en herhaalbaar te bewerken op een CNC-metaalbewerkingsmachine . Het ontwerpen en bewerken van deze opspaninrichtingen is op zich een klein project dat machinetijd en materiaal kost. De kosten worden doorgaans verdeeld over de gehele productierun, maar bij kleine series kunnen ze de bewerkingskosten per eenheid aanzienlijk verhogen.
Zachte klembekken, afgestemd op een specifieke contour, komen veel voor op 3-assige en 4-assige freesmachines. Ze bieden een sterke ondersteuning en verminderen trillingen, maar ze slijten na verloop van tijd en moeten worden nabewerkt of vervangen. Meerassige opspaninrichtingen op een verticaal CNC-bewerkingscentrum of een portaal-CNC-freesmachine brengen hogere aanschafkosten met zich mee. Wanneer het ontwerp eenvoudige klemming of hergebruik van standaard opspaninrichtingen mogelijk maakt, dalen de CNC-bewerkingskosten omdat de werkplaats geen complexe opstellingen vanaf nul hoeft te bouwen.
Gereedschapsslijtage en gereedschapsbreuk bij roestvrij staal, titanium en geharde metalen.
Gereedschap is een andere belangrijke factor die bijdraagt aan de bewerkingskosten , vooral bij moeilijk te bewerken materialen. Roestvrij staal, titanium en gehard staal slijten gereedschap sneller dan aluminium of zacht staal. Werkplaatsen moeten rekening houden met frequentere gereedschapsvervanging en lagere aanvoer- en snijsnelheden. Dit verhoogt zowel de CNC-bewerkingskosten per uur als de totale kosten per onderdeel.
Wanneer gereedschap breekt – zoals tappen in kleine schroefdraad of freesgereedschap in diepe gaten – lopen de kosten weer op. Gebroken gereedschap kan werkstukken beschadigen, afvalmateriaal veroorzaken en extra machinetijd in beslag nemen. Bedrijven die gespecialiseerd zijn in zware CNC-bewerking en harde metalen kiezen voor hoogwaardige frezen en coatings, die weliswaar duurder zijn, maar de stabiliteit verbeteren. Voor kopers betekent dit dat dezelfde geometrie hogere CNC-bewerkingskosten met zich meebrengt in titanium dan in aluminium. Zorgvuldige materiaalkeuze is daarom een van de meest effectieve manieren om de door gereedschap gedreven bewerkingskosten te beheersen.
Productieomvang en podium
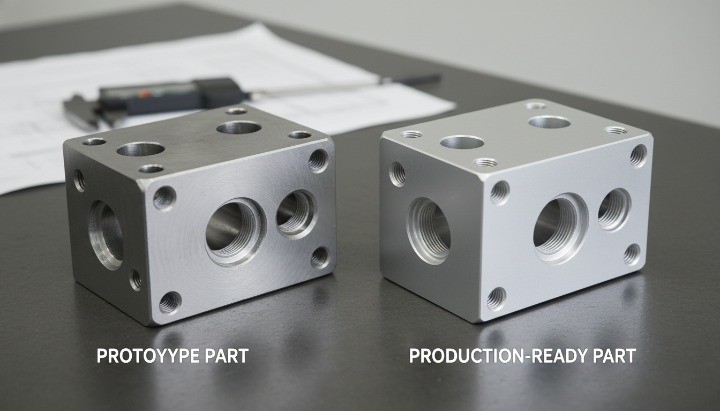
Kostenstructuren voor prototype versus productie
Prototypewerk voelt duur aan omdat alle kosten voor instellen, programmeren en opspanen verdeeld zijn over een zeer klein aantal onderdelen. In de vroege ontwikkelingsfase vertrouwen teams vaak op CNC-bewerking in kleine series om de vorm, pasvorm en functionaliteit te valideren, maar dit betekent ook dat elk uur aan instellen en engineering verdeeld is over slechts een paar eenheden. In deze fase zijn de CNC-bewerkingskosten per eenheid hoog, zelfs als de geometrie eenvoudig lijkt. Werkplaatsen moeten mogelijk de lopende productie stilleggen, nieuwe gereedschappen laden en één of twee proefstukken produceren, wat de effectieve CNC-machinekosten per uur voor die opdracht verhoogt.
Tijdens de productie verandert de kostenstructuur. Gereedschapspaden worden geoptimaliseerd, opspaninrichtingen worden hergebruikt en de inspectie wordt gerichter. De machinebenutting verbetert en de kosten per onderdeel voor CNC-bewerking dalen naarmate de initiële engineeringkosten worden afgeschreven. Wanneer teams prototypes en productievolumes gezamenlijk plannen in plaats van afzonderlijk, kunnen ze de resultaten van de kostenberekeningen voor CNC-bewerking beter interpreteren en de juiste aanpak kiezen voor elke projectfase.
Hoe beïnvloedt de batchgrootte de eenheidsprijs?
De batchgrootte is een van de gemakkelijkst te begrijpen factoren voor kopers, maar wordt vaak niet gekoppeld aan de volwassenheid van het ontwerp. Een serie van 10 stuks kan een zeer hoge bewerkingskost per stuk opleveren , terwijl een batch van 500 stuks er veel redelijker uitziet op dezelfde offerte van hetzelfde CNC-bewerkingsbedrijf . De reden is eenvoudig: de instel- en programmeerkosten worden verdeeld over veel meer onderdelen.
Grotere batches zorgen ook voor een betere planning en minder omsteltijden, wat de machinebenutting verbetert en de effectieve CNC-machinekosten per uur verlaagt . Overbestellen voordat het ontwerp stabiel is, kan echter leiden tot afval als er later wijzigingen optreden. De slimste aanpak is om de hoeveelheidsniveaus af te stemmen op de projectmijlpalen en vervolgens datagestuurde CNC-bewerkingsprijzen voor elk niveau te gebruiken ter ondersteuning van interne budgetterings- en inkoopbeslissingen.
Wanneer wordt CNC-bewerking kosteneffectief in vergelijking met spuitgieten + CNC-afwerking?
Voor kleine en middelgrote volumes is puur CNC-bewerking vaak de meest flexibele en economische oplossing. Naarmate de volumes toenemen, verandert de economische situatie echter. Bij een bepaalde jaarlijkse vraag worden de kosten van CNC-materiaalafname plus machinetijd hoger dan die van een hybride strategie waarbij gebruik wordt gemaakt van spuitgieten of smeden, gevolgd door op maat gemaakte spuitgietonderdelen met CNC-bewerking van kritische oppervlakken.
Bij een hybride aanpak levert het gieten het grootste deel van de vorm tegen lage meerkosten, terwijl CNC-bewerking de belangrijkste vlakken, boringen en schroefdraad verfijnt. Dit verlaagt zowel de verhouding tussen inkoopkosten en productiekosten als de benodigde machine-uren. Het omslagpunt hangt af van de afmetingen van het onderdeel, de tolerantie-eisen en de kosten van de CNC- bewerking. Engineeringteams die beide opties vroegtijdig evalueren, kunnen modelleren hoeveel CNC-bewerking kost op verschillende schaalniveaus en bepalen wanneer de investering in gereedschap voor gieten gerechtvaardigd is.

Oppervlaktebehandelingskosten voor metalen onderdelen
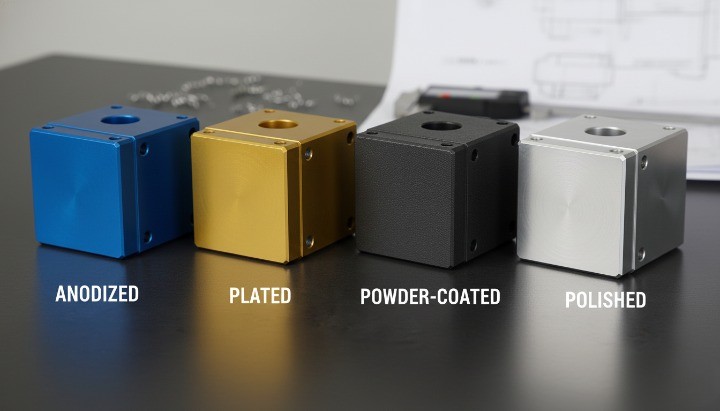
Anodiseren, galvaniseren, poedercoaten, polijsten, stralen
Zodra de kernkosten van de CNC-bewerking zijn vastgesteld, wordt de oppervlakteafwerking vaak de volgende belangrijke factor die de totale prijs bepaalt. Anodiseren, galvaniseren, poedercoaten, polijsten en stralen brengen elk hun eigen processtappen en kwaliteitseisen met zich mee. Voor aluminium componenten zijn geanodiseerde aluminium onderdelen een populaire keuze, vaak aangebracht na bewerking op een CNC-freesmachine voor metaal. Hard anodiseren is duurder dan decoratief anodiseren omdat het een strengere procescontrole vereist en vaak ook zorgt voor een betere slijtvastheid.
Galvaniseerprocessen zoals zinken, vernikkelen of verchromen worden veel gebruikt op staal en koperlegeringen. Poedercoaten biedt een duurzame coating voor behuizingen, beugels en structurele onderdelen. Polijsten en slijpen verbeteren de oppervlakteafwerking van zichtbare metalen componenten, maar zijn arbeidsintensief. Stralen creëert homogene texturen, maar brengt extra handelingen en afplakwerk met zich mee. Gezamenlijk kunnen deze bewerkingen een aanzienlijk percentage toevoegen aan wat oorspronkelijk een puur op snijden gerichte CNC-bewerkingsprijs was.
Cosmetische versus functionele afwerkingsoverwegingen
Niet alle afwerkingen dienen hetzelfde doel. Cosmetische afwerkingen richten zich op uiterlijk, uniforme kleur en zichtbare oppervlaktekwaliteit. Deze worden vaak gebruikt bij robotbehuizingen, zichtbare machineonderdelen of precisieassemblages waar klanten het metaal dagelijks zien. Cosmetische criteria verhogen doorgaans de inspectie-inspanning en het afkeuringspercentage, wat de effectieve CNC-bewerkingskosten per goedgekeurd onderdeel verhoogt.
Functionele afwerkingen leggen de nadruk op duurzaamheid, corrosiebestendigheid of geleidbaarheid in plaats van op uiterlijk. Zwartoxideren op staal of hard anodiseren op aluminium zijn typische voorbeelden. Ze kunnen een grotere cosmetische variatie toestaan, terwijl de prestaties behouden blijven. Wanneer u intern vragen beantwoordt over de kosten van CNC-bewerking , is het belangrijk om cosmetische eisen te onderscheiden van functionele eisen, zodat de werkplaats geen overbodige afwerkingstechnieken toepast.
Meerdere bewerkingsstappen, maskeren en randvoorbereiding
Veel onderdelen in de praktijk vereisen meerdere nabewerkingsstappen, en elke stap voegt tijd, complexiteit en kosten toe. Een component kan bijvoorbeeld eerst worden gestraald voordat het wordt geanodiseerd, vervolgens gedeeltelijk worden afgedekt voor selectieve coating en ten slotte met een laser worden gemarkeerd voor traceerbaarheid. Elke handeling vereist zorgvuldige behandeling en elke fout kan een partij onderdelen beschadigen, waardoor de effectieve bewerkingskosten en de kosten voor herstelwerkzaamheden stijgen.
Maskeren is vooral belangrijk wanneer schroefdraad, afdichtingsoppervlakken of aardingspunten vrij moeten blijven van coating. Dit is arbeidsintensief en lastig te automatiseren. Randvoorbereiding voegt daar nog een dimensie aan toe. Scherpe randen kunnen coatings doorsnijden of plating insluiten; daarom zijn ontbramen en afschuinen cruciaal. Als het oorspronkelijke CNC-ontwerp verstandige randafwerkingen en toegankelijke onderdelen bevat, wordt de afwerking betrouwbaarder en blijven de gecombineerde CNC-bewerkingskosten plus de afwerkingskosten beter beheersbaar.
Kwaliteitscontrole en inspectiekosten
CMM-inspectie, meetinstrumenten en bemonsteringsplannen
Een hoogwaardige CNC-bewerking omvat altijd een gestructureerd kwaliteitscontroleplan. CMM-inspectie, handmeetinstrumenten en steekproefstrategieën dragen allemaal bij aan de uiteindelijke kosten van de CNC-bewerking . Voor een eenvoudig onderdeel volstaan mogelijk controles met schuifmaten en meetinstrumenten op een kleine steekproef. Een complex, veiligheidskritisch onderdeel vereist vaak volledige CMM-rapporten en strengere steekproefplannen. Elke gemeten afmeting kost tijd en het programmeren van de CMM is op zich al een technische uitdaging.
Machinefabrieken bepalen hun tarieven op basis van zowel de bewerkings- als de inspectiecapaciteit. Wanneer u 100% CMM-inspectie op elk onderdeel aanvraagt, voegt u een soort 'CMM-kosten per uur' toe aan uw totale projectkosten. Slimme steekproefplannen balanceren risico en kosten door de controles voor nieuwe of instabiele processen te intensiveren en te versoepelen zodra de statistische betrouwbaarheid is aangetoond. Dit is een belangrijke factor bij het vergelijken van CNC-bewerkingsprijzen van verschillende leveranciers.
Kostenimpact van nauwe toleranties en kritische referentiepunten
Strikte toleranties en kritische referentiepunten beïnvloeden niet alleen de bewerking, maar veranderen ook de inspectie. Wanneer de toleranties voor afmetingen of posities van onderdelen zeer klein worden, worden CMM-programma's langer en neemt het gebruik van meetinstrumenten toe. Deze stap is verwerkt in de uiteindelijke bewerkingskosten . Voor elk kritisch onderdeel dat gekoppeld is aan een referentiepunt, moeten metingen nauwkeurig en herhaalbaar zijn, vaak met volledige documentatie.
In veel industrieën specificeren ingenieurs standaard kleine tolerantiebanden. Dit leidt tot hogere CNC-bewerkingskosten per uur , langere CMM-cycli en meer afval wanneer onderdelen de krappe streefwaarden net niet halen. Door te bepalen welke onderdelen echt nauwkeurige controle vereisen en welke ruimere toleranties kunnen accepteren, kunnen ontwerpteams zowel de CNC-bewerkingskosten als de inspectiekosten aanzienlijk verlagen zonder dat dit ten koste gaat van de functionaliteit.
Materiaalcertificaten, traceerbaarheid en nalevingsvereisten
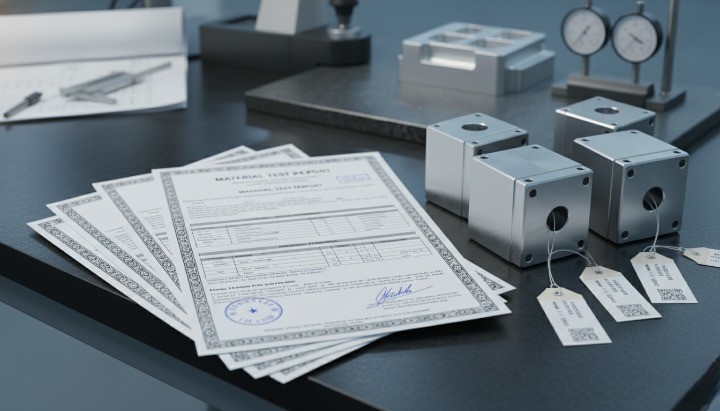
Naast de afmetingen vereisen veel projecten documentatie en traceerbaarheid, die bijdragen aan de totale kosten van CNC-bewerking . Materiaalcertificaten bevestigen de chemische en mechanische eigenschappen van legeringen. Traceerbaarheid vereist markering en registratie die elk onderdeel of elke batch koppelt aan een specifiek chargenummer of leverancier. Voor industrieën zoals de lucht- en ruimtevaart, de medische sector en de automobielindustrie zijn deze stappen onmisbaar.
Het voldoen aan normen zoals ISO 9001 of sectorspecifieke systemen vereist gekalibreerde apparatuur, gecontroleerde processen en regelmatige audits. De administratieve werkzaamheden die hiermee gepaard gaan, zijn terug te vinden in de overheadkosten van CNC-bewerkingsbedrijven en uiteindelijk in de prijs van de CNC-bewerking . Wanneer kopers vragen hoeveel een CNC-bewerking kost voor een gecertificeerd onderdeel in vergelijking met een niet-gecertificeerd onderdeel, ligt het antwoord vaak in deze verborgen documentatie- en systeemkosten in plaats van alleen in de zichtbare bewerkingskosten.
Verpakking en logistiek
Exportverpakking voor precisie-metalen onderdelen
Exportverpakking is een vaak over het hoofd gezien onderdeel van de kosten van CNC-bewerking . Nauwkeurige metalen onderdelen kunnen niet zomaar in een doos worden gegooid en verzonden. Ze hebben beschermende verpakking nodig die schokken, trillingen en oppervlakteschade voorkomt tijdens het transport via internationale vrachtnetwerken. Schuimrubberen inzetstukken, op maat gemaakte trays, tussenschotten en stevige kartonnen dozen verhogen de directe materiaalkosten en de verwerkingstijd in de machinefabriek.
Voor zware onderdelen die op een CNC-metaalsnijmachine of verticaal bewerkingscentrum worden geproduceerd, zijn soms houten kratten of verstevigde pallets nodig. Deze oplossingen beschermen de onderdelen tijdens het laden en lossen, maar verhogen ook het volumegewicht en de handlingkosten. Wanneer u CNC-bewerkingsprijzen van verschillende leveranciers vergelijkt, is het belangrijk te controleren of een robuuste exportverpakking is inbegrepen of dat deze later als aparte post wordt vermeld.
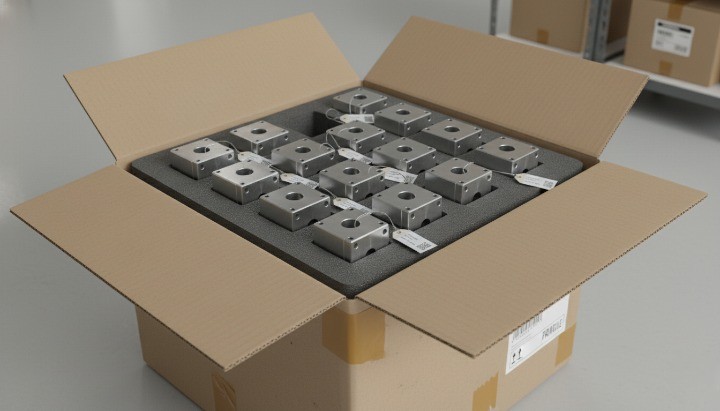
Invloed van gewicht en afmetingen op de verzendkosten
Zelfs als twee leveranciers dezelfde CNC-bewerkingskosten aanbieden , kunnen de totale kosten (inclusief transport) verschillen vanwege de vrachtkosten. Vervoerders gebruiken zowel het werkelijke gewicht als het volumegewicht om de verzendkosten te berekenen. Een grote maar lichte aluminium behuizing kan worden gefactureerd op basis van volumevracht, terwijl een compact roestvrijstalen blok, afkomstig van een zwaar CNC- bewerkingsproces, voornamelijk op basis van massa wordt gefactureerd. In beide gevallen heeft de keuze van verpakking en palletisering direct invloed op de logistieke kosten.
Bij internationale verzendingen moeten kopers begrijpen hoe batchgrootte, verpakkingsstijl en transportmethode op elkaar inwerken. Luchtvracht is snel, maar zeer gevoelig voor volume en gewicht, terwijl zeevracht de voorkeur geeft aan grotere, geconsolideerde ladingen. Wanneer u prijzen voor CNC-machines vergelijkt of een online offerte voor CNC-bewerking aanvraagt , is het verstandig om te overwegen hoe vaak onderdelen verzonden moeten worden, hoeveel er per doos passen en of uw ontwerp het volume kan verminderen zonder de bescherming in gevaar te brengen.
Oppervlaktebescherming en corrosiepreventie
Oppervlaktebescherming draagt ook bij aan de uiteindelijke bewerkingskosten van metalen onderdelen. Onbehandeld staal en zelfs sommige aluminiumlegeringen kunnen corroderen tijdens lange transporten of in vochtige omgevingen. Om dit te voorkomen, gebruiken machinefabrieken oliefilms, VCI-papier, droogzakken of gesealde plastic zakken. Deze maatregelen brengen kleine, maar cumulatieve kosten met zich mee voor elke zending. Ze zijn vooral belangrijk voor onderdelen met nauwe passingen, precisieboringen of cosmetische afwerkingen.
Onderdelen die al geanodiseerd, geplateerd of gepoedercoat zijn, hebben nog steeds baat bij zorgvuldige behandeling. Slijtage tijdens transport kan het uiterlijk aantasten en een afgewerkt onderdeel tot afval maken. Duidelijke eisen in uw CNC-bewerkingsofferte met betrekking tot acceptabele verpakking en corrosiebescherming helpen de verwachtingen op elkaar af te stemmen en zowel de kosten als de kwaliteitsrisico's van de CNC-bewerking onder controle te houden.
Hoe verlaag je de kosten van CNC-bewerking voor metalen onderdelen?
Optimaliseer toleranties en vereenvoudig GD&T.
Een van de snelste manieren om de kosten van CNC-bewerking te verlagen , is door toleranties en GD&T kritisch te bekijken. Veel tekeningen bevatten verouderde afmetingen of te conservatieve limieten die niet langer aansluiten bij de werkelijke functionele behoeften. Elke krappe tolerantie dwingt de werkplaats om langzamer te bewerken, hoogwaardige gereedschappen te gebruiken en meer tijd te besteden aan inspectie. Dit verhoogt direct de bewerkingskosten per onderdeel en kan ook het risico op afval vergroten.
Een gestructureerde ontwerpbeoordeling die onderscheid maakt tussen kritische, belangrijke en niet-kritische afmetingen, onthult vaak mogelijkheden om bepaalde toleranties te versoepelen. Kenmerken die geen invloed hebben op de montage, afdichting of veiligheid, kunnen doorgaans ruimere toleranties accepteren. Door GD&T-schema's te vereenvoudigen en het aantal uiterst kritische referentiepunten te verminderen, maakt u het voor een CNC-bewerkingsbedrijf gemakkelijker om een concurrerende prijs te bieden zonder in te leveren op betrouwbaarheid.
Verbeter de materiaalkeuze voor betere bewerkbaarheid en stabiliteit.
De materiaalkeuze beïnvloedt zowel de prestaties als de kosten. Door over te stappen van een moeilijk te bewerken legering naar een beter bewerkbare legering kunnen de kosten en doorlooptijd van CNC-bewerkingen aanzienlijk worden verlaagd. Zo kan bijvoorbeeld de keuze voor een gemakkelijk te bewerken koolstofstaal in plaats van een harde roestvrijstalen variant, of een bekende aluminiumlegering in plaats van een nichevariant, leiden tot hogere snijsnelheden en een langere levensduur van het gereedschap. Dit verlaagt de kosten per uur voor CNC-bewerkingen in de werkplaats.
Ingenieurs moeten nog steeds rekening houden met functionele eisen zoals corrosiebestendigheid, sterkte en temperatuurgedrag. In veel toepassingen kunnen echter meerdere legeringen aan die eisen voldoen. Een gezamenlijk overleg met uw CNC-bewerkingsbedrijf kan opties identificeren die de veiligheid en duurzaamheid waarborgen en tegelijkertijd de bewerkbaarheid verbeteren. Het resultaat is een evenwichtiger ontwerp dat zowel de levensduurprestaties als de directe CNC-bewerkingskosten beheerst.
Standaardiseer gatmaten, schroefdraad en radii.
Standaardisatie is een krachtige, maar onderbenutte methode om de bewerkingskosten te verlagen . Door gatdiameters, schroefdraadtypen en hoekradii te standaardiseren voor verwante onderdelen, kunnen bedrijven gereedschap hergebruiken, de programmering stroomlijnen en het aantal instelwijzigingen verminderen. Het gebruik van gangbare schroefdraadmaten zoals M6, M8 of ¼-20 voor een reeks onderdelen voorkomt bijvoorbeeld de noodzaak voor meerdere tappen en meetinstrumenten.
Op dezelfde manier verminderen standaard interne radii die overeenkomen met gangbare freesmaten het wisselen van gereedschap en vereenvoudigen ze de gereedschapspaden op een verticale CNC-freesmachine . Dit is vooral belangrijk voor onderdelen die verschillende bewerkingen doorlopen, zoals draaien en frezen, of bewerken en assembleren. Een coherente standaardisatiestrategie maakt het voor gespecialiseerde machinebedrijven gemakkelijker om de cyclustijden te optimaliseren en betere prijzen voor CNC-bewerkingen aan te bieden voor het volledige productassortiment.
Bestellingen consolideren en hoeveelheidscategorieën plannen.
Batchplanning is nauw verbonden met de totale kosten van CNC-bewerking gedurende de levensduur van een programma. Het opsplitsen van orders in vele kleine batches leidt tot herhaalde instellingen en omstellingen, waardoor de effectieve kosten per uur van de CNC-machine stijgen . Het bundelen van de vraag in minder, goed geplande batches vermindert het aantal omstellingen en verbetert de machinebenutting.
Aantalcategorieën in uw offerteaanvraag – zoals 50, 200 en 1,000 stuks – helpen leveranciers u de kostencurve te visualiseren. Hierdoor kunt u de voorraadkosten vergelijken met lagere bewerkingskosten per stuk bij hogere volumes. De juiste balans hangt af van de stabiliteit van de vraag en de volwassenheid van het ontwerp, maar zonder inzicht in volumescenario's kan zelfs de beste CNC-bewerkingskostenberekening uw totale uitgaven niet optimaliseren.
Beperk de afwerking tot de noodzakelijke onderdelen.
Oppervlakteafwerking wordt vaak als binair beschouwd – een onderdeel is afgewerkt of niet – maar kosteneffectief werken is genuanceerder. Bij veel projecten wordt anodiseren, galvaniseren of poedercoaten van het gehele onderdeel voorgeschreven, terwijl slechts bepaalde vlakken zichtbaar of functioneel cruciaal zijn. Door de afwerking te beperken tot de noodzakelijke gebieden, worden afplakwerkzaamheden, chemicaliëngebruik en inspectie verminderd, wat de totale CNC-bewerkingskosten verlaagt.
Voor interne componenten die nooit bij de klant komen en niet worden blootgesteld aan corrosieve omgevingen, kan een eenvoudige ontbraambehandeling en een lichte oliebehandeling volstaan. Voor zichtbare oppervlakken kunt u hoogwaardigere afwerkingen gebruiken, terwijl verborgen onderdelen een eenvoudigere behandeling kunnen krijgen. Duidelijke aantekeningen in uw tekening over welke oppervlakken welke afwerking vereisen, helpen uw CNC-bewerkingsbedrijf overbewerking te voorkomen en de prijs van de klus nauwkeurig te bepalen.
Maak vroegtijdig gebruik van DFM-samenwerking met uw leverancier.
Vroege samenwerking in het kader van ontwerp voor maakbaarheid (Design for Manufacturability, DFM) is een van de meest effectieve manieren om de kosten van CNC-bewerking te beheersen . Door uw productiepartner te betrekken terwijl het ontwerp nog flexibel is, kunt u problemen met materiaalkeuze, wanddikte, toleranties en opspanning aanpakken voordat ze tot kostbare problemen leiden. Veel aanbieders van maatwerk CNC-bewerkingen beoordelen uw 3D-modellen en stellen kleine aanpassingen voor die de functionaliteit behouden en tegelijkertijd de bewerkingskosten verlagen.
Deze samenwerking wordt nog krachtiger wanneer je de overgangen plant tussen prototype- en productiefasen, of tussen volledige bewerking en processen zoals spuitgieten plus CNC-afwerking. In plaats van je af te vragen "hoeveel kost een CNC-machine per uur?" , bespreek je de volledige kostenstructuur en bepaal je de meest efficiënte route. Deze strategische aanpak levert vaak grotere besparingen op dan welke onderhandeling over een afzonderlijke kostenpost dan ook.

Offertevereisten voor nauwkeurige CNC-bewerkingsoffertes
Tekeningen, 3D-modellen, materialen, toleranties en hoeveelheidscategorieën.
Een nauwkeurige offerteaanvraag (RFQ) vormt de basis voor een accurate online CNC-bewerkingsofferte . Duidelijke 2D-tekeningen, STEP-bestanden of 3D-modellen en ondubbelzinnige materiaalbeschrijvingen helpen giswerk te voorkomen. Door tolerantie-informatie, eisen aan de oppervlakteafwerking en aantekeningen over warmtebehandeling toe te voegen, kan de werkplaats een realistische kostenberekening voor de CNC-bewerking uitvoeren . Aantalcategorieën geven aan hoeveel onderdelen u in verschillende fasen wilt bestellen, wat van invloed is op de verdeling van de instel- en programmeerkosten.
Als deze details ontbreken, verhogen bedrijven ofwel het risico in hun CNC-bewerkingsprijs , ofwel gaan ze uit van aannames die mogelijk niet overeenkomen met uw verwachtingen. Een complete offerteaanvraag (RFQ) stelt een CNC-bewerkingsbedrijf in staat om de juiste frees-CNC-machine , draaicentrum en inspectieplan te selecteren zonder de offerte onnodig hoog te maken. Het resultaat is consistentere offertegegevens voor CNC-machines van verschillende leveranciers en betrouwbaardere budgetten binnen het bedrijf.

Het onderscheiden van kritieke en niet-kritieke kenmerken.
Niet elke afmeting op een tekening verdient dezelfde mate van nauwkeurigheid. Het identificeren van kritische kenmerken – kenmerken die van invloed zijn op de veiligheid, uitlijning, afdichting of krachtoverdracht – helpt uw leverancier bij het prioriteren van bewerkings- en inspectiewerkzaamheden. Niet-kritische oppervlakken kunnen ruimere toleranties en eenvoudigere metingen accepteren, wat de bewerkingskosten en inspectietijd verlaagt.
Je kunt notities of een eenvoudige legenda gebruiken om prioritaire kenmerken in je tekeningen aan te duiden. Dit is bijzonder nuttig voor engineers die de bewerkingsplanning uitvoeren en bepalen welke gereedschappen ze moeten gebruiken en hoeveel tijd ze aan elke bewerking moeten besteden. Het geeft je ook meer onderhandelingsmacht bij prijsbesprekingen over CNC-bewerkingen , omdat je laat zien dat je begrijpt waar de kosten en risico's zich daadwerkelijk binnen de geometrie bevinden.
Het delen van eisen met betrekking tot eindgebruik en prestaties
Leveranciers kunnen de kosten van CNC-bewerking nauwkeuriger inschatten als ze begrijpen wat de functie van het onderdeel is in de uiteindelijke assemblage. De kennis of een onderdeel zich in een steriel laboratorium, een stoffige fabriek of een offshore-omgeving bevindt, is bepalend voor materiaal- en afwerkingsadviezen. Inzicht in belastingstrajecten, bewegingsvereisten en afdichtingsomstandigheden helpt de werkplaats tolerantieaanpassingen voor te stellen die de veiligheid waarborgen en tegelijkertijd de bewerkingskosten verlagen.
Het delen van informatie over de eindtoepassing is ook nuttig wanneer de leverancier moet kiezen tussen pure bewerking en hybride processen zoals gieten in combinatie met CNC-metaalbewerking op maat . Als ze uw toepassing en vraagprofiel kennen, kunnen ze oplossingen voorstellen die zowel de prestaties als de kosten verbeteren. Veel kopers aarzelen om context te delen, maar gecontroleerde transparantie leidt vaak tot betere ontwerpen en concurrerendere prijzen voor CNC-bewerking.
Waarom leiden consistente offerteaanvragen tot vergelijkbare offertes van leveranciers?
Inconsistente offerteaanvragen maken het lastig om prijzen van CNC-machines te vergelijken of de beste leverancier te selecteren. Als elke leverancier net iets andere informatie ontvangt, gaan ze uit van verschillende toleranties, materialen of inspectieniveaus. De offertes lijken misschien vergelijkbaar, maar in werkelijkheid combineren ze verschillende werkzaamheden en risiconiveaus. Dit kan later tot verrassingen leiden wanneer verborgen aannames aan het licht komen in de vorm van wijzigingsopdrachten of kwaliteitsgeschillen.
Door een standaard offerteaanvraagsjabloon te gebruiken dat tekeningen, modellen, aantallen, materiaalspecificaties, afwerking, inspectie en verpakking omvat, creëert u een gemeenschappelijke basis. Leveranciers kunnen zich vervolgens richten op hun sterke punten: efficiënte processen, betrouwbare capaciteit en transparante kostenstructuren voor CNC-bewerking
Veelgestelde vragen over de kosten van CNC-bewerking voor metalen onderdelen
Waarom verschillen de offertes van leveranciers?
Offertes variëren omdat bedrijven verschillende apparatuur gebruiken, verschillende overheadkosten hebben en verschillende risico-inschattingen maken. De ene leverancier gebruikt wellicht oudere 3-assige freesmachines met lage uurtarieven, terwijl een andere investeert in geavanceerde verticale CNC-bewerkingscentra en hoogwaardig gereedschap. De kosten per uur voor hun CNC-machines zijn niet hetzelfde, en hun productiviteit evenmin. Sommige leveranciers bieden volledige verpakking en inspectie aan, anderen verwachten aparte posten.
Bedrijven interpreteren onvolledige offerteaanvragen ook verschillend. De ene gaat uit van nauwe toleranties en hoogwaardige afwerking, terwijl de andere uitgaat van meer basale eisen. Daarom zijn een duidelijke specificatie en een consistent offertesjabloon essentieel als u wilt dat de prijzen voor CNC-bewerking vergelijkbaar en stabiel zijn bij meerdere leveranciers.
Gebruikelijke uurtarieven voor het bewerken van metalen onderdelen
De gebruikelijke uurtarieven zijn afhankelijk van de locatie, de grootte van de werkplaats en het type machine. Een kleine werkplaats met oudere 3-assige freesmachines heeft heel andere kosten voor het bezit van een CNC-machine dan een bedrijf met grote portaalfreesmachines, 5-assige bewerkingscentra of robotfreescellen. Daardoor kunnen de uurprijzen voor CNC-machines variëren van relatief bescheiden bedragen tot zeer hoge prijzen in hoogwaardige sectoren.
Het cruciale punt is niet om te streven naar het laagste gepubliceerde uurtarief voor CNC-bewerking , maar om de totale kosten en kwaliteit van het onderdeel te evalueren. Een efficiëntere werkplaats met hogere tarieven maar kortere cyclustijden kan lagere CNC-bewerkingskosten realiseren voor hetzelfde onderdeel. Het vergelijken van voorbeeldopdrachten en het openlijk bespreken van de cyclustijd met potentiële partners is doorgaans productiever dan alleen onderhandelen over de gepubliceerde uurtarieven.
Waarom zijn onderdelen van roestvrij staal en titanium duurder?
Roestvrij staal en titanium zijn moeilijker te bewerken dan aluminium of zacht staal. Ze genereren hoge snijkrachten, warmen snel op en slijten gereedschap sneller. Werkplaatsen moeten lagere aanvoersnelheden en snijsnelheden hanteren en duurder gereedschap gebruiken, wat de CNC-bewerkingskosten per uur voor deze materialen verhoogt.
Onderdelen van roestvrij staal en titanium komen ook vaak voor in veeleisende industrieën zoals de lucht- en ruimtevaart, medische apparatuur en hoogwaardige industriële machines. Deze sectoren vereisen vaak strikte GD&T-normen, volledige CMM-inspectie en gedetailleerde documentatie. De combinatie van zware bewerkingsomstandigheden en strengere kwaliteitscontrole verklaart waarom de prijzen voor CNC-bewerking van onderdelen van roestvrij staal en titanium consequent hoger liggen dan voor onderdelen van legeringen die gemakkelijker te bewerken zijn.
Welke invloed hebben tolerantie-eisen op de kosten van CNC-bewerking?
Tolerantie-eisen beïnvloeden de kosten van CNC-bewerking, omdat ze bepalen hoe nauwkeurig een onderdeel moet worden geproduceerd en gemeten. Nauwere toleranties vereisen nauwkeuriger gecontroleerde gereedschapspaden, langzamere bewerkingen en vaak nabewerkingen. Ze vereisen ook een gedetailleerdere inspectie met meetinstrumenten of een CMM, wat zowel de machinetijd als de arbeidstijd verlengt.
Als je standaard de toleranties voor een hele tekening aanscherpt, verhoog je de kosten van elk onderdeel, niet alleen de kritische. Door zorgvuldig te bepalen welke afmetingen echt nauwkeurige controle vereisen, kun je de bewerkingskosten richten op de zaken die er echt toe doen en voorkomen dat je te veel betaalt voor niet-kritische onderdelen.
Wanneer is CNC-bewerking te verkiezen boven gieten of smeden?
CNC-bewerking heeft de voorkeur bij bescheiden volumes, wanneer snelle ontwerpwijzigingen nodig zijn of wanneer de geometrie te complex is voor kosteneffectief gieten of smeden. Het vermijdt de initiële gereedschapskosten, verkort de doorlooptijd en biedt uitstekende flexibiliteit voor technische aanpassingen. Voor veel industriële projecten is een CNC-aanpak op aanvraag via een betrouwbare CNC-bewerkingsservice de snelste route naar daadwerkelijke onderdelen.
Naarmate het jaarlijkse volume toeneemt en het ontwerp stabiliseert, kan gieten of smeden, gevolgd door CNC-bewerking van kritische onderdelen, economischer worden. Het beslissingsmoment hangt af van de grootte en geometrie van het onderdeel, en de kosten van CNC-bewerking versus gereedschap plus nabewerking. Door beide opties vroeg in de ontwerpfase te evalueren, voorkomt u dat u te lang vasthoudt aan volledige bewerking of dat u gereedschap aanschaft voordat het ontwerp gereed is.
Conclusie
Om te begrijpen hoeveel CNC-bewerking kost, is meer nodig dan alleen de eenheidsprijs op een offerte te lezen. Materiaalkeuze, geometrie, toleranties, machinekeuze, afwerking, kwaliteitscontrole, verpakking en logistiek spelen allemaal een rol. Wanneer engineers en inkopers de kostenberekening van CNC-bewerking benaderen als een gestructureerd probleem, kunnen ze bepalen welke factoren moeten worden aangepast en waar samenwerking met leveranciers de grootste impact zal hebben. Vroege betrokkenheid bij DFM (Design for Manufacturing), realistische tolerantiestrategieën en goed opgestelde offerteaanvragen helpen u betrouwbare kwaliteit te garanderen tegen een concurrerende prijs voor CNC-bewerking.
Waarom voorkomt een vroege kostenanalyse productieproblemen?
Een vroege kosten- en maakbaarheidsanalyse verkleint het risico op verrassingen zodra de productie start. Door materialen, volumes en productieprocessen te bespreken voordat het ontwerp definitief wordt vastgelegd, voorkomt u wijzigingen op het laatste moment, leveringsproblemen en onverwachte kostenstijgingen voor de bewerking. Als u nieuwe metalen componenten plant of bestaande onderdelen wilt vergelijken, kunt u een kostenanalyse en offerte voor CNC-bewerking aanvragen. Deze offerte geeft een transparante specificatie van materiaal, machinetijd en afwerking en transformeert een standaard CNC-berekeningsofferte in een helder technisch en commercieel beslissingsinstrument.