


kunnen CNC-gefreesde en 3D-geprinte kunststoffen er helderder en hoogwaardiger uitzien.
Maar veel teams beschouwen dampgladmaken en damppolijsten als een wondermiddel. Ze produceren onderdelen, zien waas of vervorming en besteden vervolgens weken aan herstelwerkzaamheden. Bovendien verliezen ze de controle over de toleranties wanneer randen afronden of oppervlakken ongelijkmatig smelten.
In deze handleiding leert u wat damp polijsten precies verandert, welke kunststofmaterialen er goed op reageren en hoe u kunststofonderdelen met optische helderheid kunt specificeren zonder concessies te doen aan pasvorm, inspectie en veiligheid. U krijgt ook een op de productie gericht procesverloop, een tabel met materiaalcompatibiliteit en een checklist voor offerteaanvragen die u kunt kopiëren naar uw volgende bestelling.

Vapour Smoothing vs Handmatig polijsten Welke afwerking past bij uw onderdeel?
Kies voor dampgladmaken wanneer u een snelle, uniforme cosmetische verbetering van complexe geometrie nodig hebt en een lichte randverzachting acceptabel is. Kies voor handmatig polijsten wanneer u een gecontroleerde, lokale helderheid in een afgebakende optische zone nodig hebt en nauwe passingen moeten worden beschermd.
Damp polijsten is uitermate geschikt voor complexe vormen die met de hand of gereedschap moeilijk consistent te bereiken zijn. Handmatig schuren en polijsten blijft echter de beste optie wanneer precisie op één vlak, behoud van scherpe details en nauwkeurige maatvoering vereist zijn.
Je moet dit als een risicobeslissing beschouwen. Begin met het rangschikken van wat het belangrijkst is: optische helderheid , geometrische nauwkeurigheid, doorvoer en tolerantiestabiliteit. Vervolgens kun je een afwerkingsmethode kiezen die aansluit bij je prioriteiten.
| Beslissingsfactor | Dampverzachting damp polijsten | Handmatig schuren en polijsten |
|---|---|---|
| Beste gebruik | Gelijkmatige cosmetische verbetering op complexe oppervlakken | Helderheid van de optische zone en lokale controle |
| Risico op geometrische veranderingen | Middelmatige afronding van de randen en verzachting van de details | Laag als je contact en maskering onder controle houdt. |
| Herhaalbaarheid | Hoog met gecontroleerde apparatuur en armaturen | Operatorafhankelijk zonder gestandaardiseerde stappen |
| Doorvoer | Hoog na validatie | Lager voor complexe onderdelen |
| Typische faalmodus | Nevel strepen ongelijkmatige glans dimensionale verschuiving | Wervelingen, plaatselijke vervorming, inconsistente glans |

Traditionele methoden voor het afwerken van kunststoffen
Traditionele afwerkingsmethoden lossen veel uiterlijke problemen op zonder blootstelling aan oplosmiddelen, en ze laten zich vaak goed combineren met dampgladmaking.
De meeste kopers behalen betere resultaten wanneer ze de afwerking als een keten beschouwen. Ze kiezen het juiste basisproces, verwijderen eerst macrodefecten en gebruiken vervolgens damp polijsten voor het egaliseren van de microtextuur.
Media stralen
Door middel van straalbewerking kunnen bewerkingssporen worden verborgen en een uniforme matte afwerking worden gecreëerd, maar dit zorgt niet voor optische helderheid.
Door het stralen wordt de lichtverspreiding opzettelijk vergroot. Dit werkt goed als je reflecties wilt verminderen of een egaal, cosmetisch oppervlak wilt creëren. Het werkt echter minder goed als je transparante kunststof onderdelen nodig hebt.

Handmatig schuren en mechanisch polijsten
Handmatig schuren en polijsten kan een zeer heldere afwerking opleveren op een specifiek oppervlak, mits de korrelgrootte en de reinheid goed gecontroleerd worden.
Deze methode repareert diepere krassen en gereedschapssporen die met dampgladstrijken niet verwijderd kunnen worden. Het stelt je ook in staat om randen en referentiepunten te beschermen met maskering. De keerzijde is de benodigde tijd en de variabiliteit tussen operators.
Transparante coatings en afdichtingen
Transparante coatings kunnen de glans en soms ook de helderheid van additief vervaardigde onderdelen verbeteren door microporiën op te vullen en de textuur te egaliseren.
Coatings kunnen ook de dikte vergroten en de pasvorm veranderen. U dient de hechting, slijtvastheid en optische vervorming te valideren op de daadwerkelijke geometrie voordat u het product vrijgeeft voor productie.
Wat is Vapour Smoothing En welk probleem lost het op?
Dampgladmaken is een gecontroleerde afwerkingsmethode waarbij een chemische dampomgeving wordt gebruikt om de buitenste laag van een kunststofonderdeel te verzachten, zodat het oppervlak op microscopisch niveau vloeit.
Het lost hetzelfde fundamentele probleem op bij CNC- en 3D-geproduceerde onderdelen: micro-ruwheid verstrooit licht. Door die ruwheid te verminderen, verminder je de waas en verhoog je de glans. Bovendien wordt het oppervlak gemakkelijker schoon te maken, omdat er minder vuil aan blijft kleven.
Hoe Damppolijsten Werken?
Door middel van damppolijsten worden oneffenheden in het oppervlak verminderd, waardoor licht gelijkmatiger wordt doorgelaten en weerkaatst.
Een helder polymeer kan er nog steeds troebel uitzien als het oppervlak een fijne textuur bevat. Printlijnen, poedertextuur en bewerkingssporen verstrooien allemaal licht. Dampgladmaking richt zich op die buitenste laag en egaliseert deze zonder het hele onderdeel te vervormen, mits de belichting en uniformiteit goed gecontroleerd worden.
Wat Vapour Smoothing Kan het gerepareerd worden en kan het niet gerepareerd worden?
Dampgladmaking verbetert de microtextuur en vermindert artefacten in ondiepe lagen. Het verwijdert echter geen diepe krassen, inkepingen, krimpverschijnselen of macrogolvingen die ontstaan bij afdrukken met een lage resolutie.
Als je begint met een slechte oppervlaktebehandeling, kun je eindigen met een glanzend onderdeel dat er nog steeds vervormd uitziet. Bij optisch heldere kunststof onderdelen is het basisproces belangrijker dan de afwerkingsstap.

Optische helderheid Hoe definieer je kunststof onderdelen?
Optische helderheid wordt pas echt concreet wanneer je het definieert als een meetbaar doel op een specifiek gebied.
De meeste geschillen ontstaan doordat het ene team zich een beeld vormt van de lenskwaliteit, terwijl het andere team streeft naar een glanzende, transparante afwerking. U kunt deze kloof voorkomen door het gewenste helderheidsniveau, de optische zone en de inspectiemethode in de offerteaanvraag te definiëren.
Duidelijkheidsniveaus U kunt specificeren
Gebruik vier praktische niveaus van duidelijkheid om verwachtingen te scheppen en kosten te beheersen.
Een matte afwerking betekent een betere uitstraling, maar geen transparantie. Translucent betekent dat licht erdoorheen schijnt, maar details vervagen. Transparant betekent dat je tekst door het materiaal heen kunt lezen met acceptabele vervorming. Bijna optische kwaliteit betekent een lage transmissiewaas en gecontroleerde vervorming over een bepaald gebied.
Kies het niveau dat overeenkomt met de functie. Een schermafdekking en een sensorvenster stellen niet dezelfde eisen aan de helderheid.
Optische zone en cosmetische zone
Definieer een optische zone op dezelfde manier als je een afdichtingsvlak definieert.
Markeer precies de oppervlakken waar helderheid belangrijk is. Markeer vervolgens de oppervlakken waar glansvariatie, lichte textuur en afgeronde randen zijn toegestaan. Deze aanpak vermindert afval, omdat de leverancier prioriteit kan geven aan wat belangrijk is.
Oppervlaktekwaliteit aandrijvingen Nevel
De textuur van het oppervlak beïnvloedt de lichtverstrooiing, waardoor de kwaliteit van het oppervlak aan het begin doorslaggevend is voor het eindresultaat.
Als een CNC-gereedschapspad trillingen achterlaat, zal dampgladmaken het macropatroon niet verwijderen. Als de poriën van SLS open blijven, blijft er zelfs na cosmetische verbetering nog steeds waas zichtbaar . Daarom is het belangrijk om de optische zone mechanisch voor te bereiden voordat u dampgladmaakt, wanneer u een transparant resultaat wilt bereiken.

Processtroom voor dampgladmaking voor productieteams
Een productierijp dampgladmakingsproces maakt gebruik van gedefinieerde controles, gevalideerde testmonsters en inspectiepoorten.
Je moet het niet beschouwen als een cosmetische ingreep op het laatste moment. Je moet het zien als een productiestap die de afmetingen en de oppervlakteconditie kan veranderen.
Voorbereiding van onderdelen, reiniging, afplakken en kritische kenmerken
Begin met het definiëren van de onderdelen die niet aangeraakt mogen worden en reinig het oppervlak alsof het een optisch component is.
Identificeer kritieke vlakken zoals afdichtingsvlakken, perspassingboringen, schroefdraad en referentiepunten. Bescherm deze met afplaktape of door ze buiten de gladmaakzone te houden. Verwijder vervolgens verontreinigingen die strepen en waas veroorzaken.

Gecontroleerde belichting en uniformiteit
Gelijkmatige blootstelling is belangrijker dan agressieve blootstelling.
Overbelichting maakt randen ronder, tekst zachter en zorgt voor meer golvingen. Ongelijkmatige belichting creëert glanzende plekken en waasbanden die er slechter uitzien dan een egaal matte afwerking.
U dient het proces te valideren op representatieve proefstukken met hoeken, gaten, ribben en dikteverschillen. Vervolgens kunt u de mal en het recept vastleggen voor productie.
Stabilisatie, ontluchting en hantering
Na het damppolijsten moet het onderdeel stabiliseren voordat u de pasvorm en het uiterlijk kunt beoordelen.
Door interactie met oplosmiddelen en restspanningen kan het oppervlak nog enige tijd na de verwerking veranderen. Behandel het onderdeel daarom als een cosmetisch oppervlak en vermijd afvegen, omdat dit microkrasjes kan veroorzaken.
Inspectiepoorten en gouden monster
Gebruik een gouden standaard en een herhaalbare kijkopstelling om cosmetische afwijkingen te beheersen.
Controleer de helderheid bij constante verlichting, een constante achtergrond en een vaste kijkafstand. Controleer vervolgens de CTQ-afmetingen opnieuw na de afwerking.

Materiaalcompatibiliteit: besteld, Vapour Smoothing
De compatibiliteit van het materiaal is belangrijker voor het succes dan de keuze van de apparatuur. Kies daarom materialen met een bekende reactie op oplosmiddelen en een laag risico op spanning.
Als u polycarbonaat (PC) vergelijkt met andere transparante kunststoffen, gebruik dan een praktische referentie zoals de [ richtlijnen en toepassingen voor de bewerking van polycarbonaat ] van HM om de verwachtingen ten aanzien van spanningsgevoeligheid, oppervlakteafwerkingslimieten en inspectieprioriteiten op elkaar af te stemmen.
Veel mislukkingen ontstaan door het gebruik van een sterk oplosmiddel op een spanningsgevoelig polymeer of op een poreus oppervlak dat niet glad te strijken is. Test het materiaal altijd eerst op proefstukken voordat u in productie gaat.
| Materiaal en proces | Dampverzachting resultaat | Duidelijkheidspotentieel | Belangrijkste risico's | Beste gebruiksscenario |
|---|---|---|---|---|
| ABS ASA FDM | Sterke cosmetische verbetering | Gemiddelde tot hoge cosmetische transparantie | Afronding van de randen, ingesloten oplosmiddel, ongelijkmatige glans | Presentatieonderdelen, cosmetische behuizingen |
| PA12-nylon SLS MJF | Gladder aanvoelend, afgedicht oppervlak | Laag voor echte transparantie | Resterende porositeit waas | Functionele eindproducten zijn niet doorzichtig. |
| Transparante SLA-hars | Vaak afgewerkt met schuren en coaten. | Middelmatig tot hoog met de juiste ketting | Wervelingen, coatingdikte, vervorming | Prototypes met transparante hoezen |
| PMMA-acryl CNC | Hoge helderheid kan worden bereikt met behulp van een polijstketting. | Hoog op gedefinieerde optische vlakken | Microkrasjes en plaatselijke vervorming | prototypes van lichtgeleiders voor ramen |
| PC-polycarbonaat CNC | Mogelijk, maar risicogevoelig. | Hoog met een zorgvuldige route | omgevingsstress kraken | Slagvaste transparante beschermkappen |
| PETG TPU-gevulde kunststoffen | Gemengde resultaten | Laag tot gemiddeld | Verbleking, barsten, slechte uniformiteit | Alleen geschikt voor cosmetische doeleinden. |

ABS en ASA FDM
ABS en ASA reageren vaak goed op gladmaken met acetondamp, omdat dit proces zichtbare laagafwijkingen snel kan verminderen.
Toch moet je rekening houden met het afronden van randen en het verzachten van details. Als het onderdeel moet aansluiten of afdichten, houd die vlakken dan buiten de gladmaakzone of voeg materiaal toe en bewerk het na de afwerking.
PA12-Nylon SLS en MJF
Nylon onderdelen die met een poederbed zijn behandeld, kunnen na de afwerking gladder aanvoelen en er schoner uitzien, maar ze bereiken zelden een werkelijk optische helderheid.
Door de poreusheid en microstructuur is de transparantie beperkt. Als een volledig doorzichtige constructie echt nodig is, overweeg dan CNC-bewerking van transparant plaatmateriaal of een andere polymeermethode.
Heldere SLA-harsen
Transparante SLA-harsen kunnen er doorzichtig uitzien, maar de beste resultaten behaal je meestal met een gecontroleerd schuur- en coatingproces.
Dampgladmaking is hier geen universele oplossing. Laagdikte en optische vervorming moeten als topvereisten worden beschouwd.
PMMA-acryl CNC en PC-polycarbonaat CNC
CNC-bewerking levert vaak het beste basisoppervlak op voor optisch heldere kunststofonderdelen, omdat je gereedschapssporen kunt controleren en een optische zone kunt definiëren.
Van daaruit kunt u kiezen voor mechanisch polijsten en optionele afwerkingsstappen. Als u tolerantiestabiliteit nodig hebt, is deze methode meestal beter dan elke poging om helderheid te forceren bij ruwe oppervlakken die met additieven zijn behandeld.
Damp polijsten van polycarbonaat Wanneer het werkt en wanneer je het beter kunt vermijden
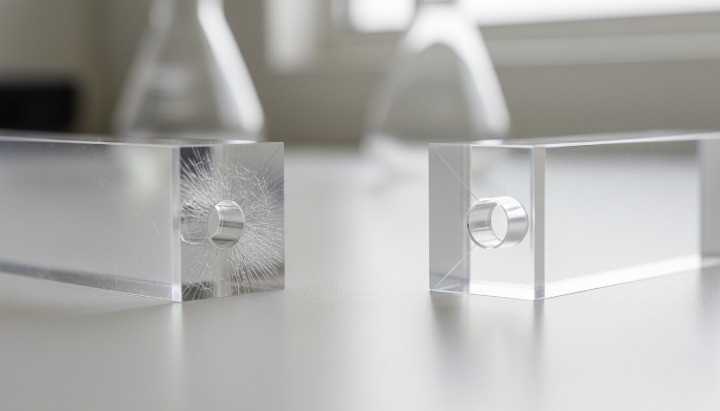
Polycarbonaat biedt uitstekende slagvastheid en transparantie, maar kan ook barsten bij blootstelling aan oplosmiddelen wanneer er spanning op staat.
In glasachtige polymeren zoals polycarbonaat kunnen spanningsscheuren ontstaan door omgevingsinvloeden wanneer ze in contact komen met organische oplosmiddelen zoals aceton , zelfs zonder externe spanning.
Waarom barst polycarbonaat?
Polycarbonaat kan barsten of scheuren vertonen wanneer restspanningen van bewerking of vorming in contact komen met een oplosmiddel.
Je ziet scheurtjes ontstaan in de buurt van gaten, hoeken, breuken en scherpe rondingen. Je ziet ze ook na de montage en voorspanning. Als je van plan bent polycarbonaat te damppolijsten , controleer dit dan op proefstukken die deze kenmerken vertonen, niet alleen op vlakke platen.
Veiligere routes naar PC-helderheid
Begin met een betere uitgangspositie.
Gebruik bewerkingsstrategieën die warmte en spanning verminderen. Definieer het optische oppervlak en bescherm het tijdens de hantering. Gebruik vervolgens mechanische polijststappen die u lokaal kunt controleren.
Als u een coating gebruikt, controleer dan de hechting en optische vervorming op de daadwerkelijke geometrie. Coatings kunnen het uiterlijk verbeteren, maar ze kunnen ook de pasvorm en de reflectie beïnvloeden.
Wanneer moet je vapor smoothing op de pc vermijden?
Vermijd afwerkingsmethoden op basis van oplosmiddelen wanneer uw onderdeel onderdelen bevat die zwaar belast worden, nauwe passingen vereisen of veiligheidskritische functies hebben.
In die gevallen is stabiliteit de prioriteit. Met gecontroleerde bewerking en mechanische afwerking kunt u nog steeds een strak uiterlijk bereiken, maar u verkleint wel het risico op scheuren.
Kwaliteitscontrole besteld, Optische helderheid bouwt
Kwaliteitscontrole voor door damp gladgemaakte onderdelen moet betrekking hebben op uiterlijk, afmetingen en stabiliteit in de loop der tijd.
Een onderdeel kan een snelle visuele controle doorstaan en later alsnog defect raken door spanning of oplosmiddeleffecten. Een goed kwaliteitscontroleplan voorkomt onaangename verrassingen.
Visuele inspectie voor duidelijkheid
Gebruik een herhaalbare opstelling.
Inspecteer tegen een duidelijk afgebakende achtergrond, zoals gedrukte tekst of een raster. Controleer de richting en intensiteit van de verlichting. Bekijk vanuit meerdere hoeken, want mist is vaak moeilijk te verbergen tenzij je de kijkhoek verandert.
Dimensionale controle en CTQ-bescherming
Controleer de CTQ-functies altijd opnieuw na afloop.
Boringen, afdichtingsvlakken, schroefdraadposities en klikgeometrie kunnen verschuiven wanneer randen zachter worden. Beschouw oppervlakteruwheid en helderheid als systeemuitkomsten, niet alleen als cosmetische uitkomsten.
Documentatie die de leverancierskwalificatie versnelt
Vraag een eerste artikelplan aan met voor- en na-metingen voor de CTQ-kenmerken.
Wanneer duidelijkheid belangrijk is, voeg dan foto's toe die onder dezelfde belichting als het referentievoorbeeld zijn genomen. Dit bewijsmateriaal vermindert discussie en versnelt de goedkeuringsprocedure.
RFQ-checklist besteld, Vapour Smoothing en Optisch heldere kunststof onderdelen
Een sterke offerteaanvraag (RFQ) maakt dampgladding voorspelbaar, omdat deze het optische doel, de tolerantieprioriteit en de inspectiemethode definieert.
Zonder die input moeten leveranciers gissen, en uw project betaalt de prijs voor dat gegok.
Wat moet ik versturen?
Stuur zowel het CAD-bestand als de tekening, plus een beschrijving van het eindresultaat.
Vermeld de materiaalkwaliteit indien bekend. Markeer optische zones . Markeer onderdelen die niet aangeraakt mogen worden. Geef de gewenste hoeveelheid en de streeflevertijd op. Geef vervolgens aan of u prioriteit geeft aan uiterlijk of tolerantie wanneer er afwegingen gemaakt moeten worden.
Vragen die u aan uw leverancier kunt stellen
Stel vragen die inzicht geven in de procesbeheersing, niet in marketingclaims.
Gebruikt u afgesloten, gecontroleerde apparatuur? Bevestigt u onderdelen voor uniforme belichting? Hoe voorkomt u dat er damp in holtes achterblijft? Hoe beheert u cosmetische afwijkingen tussen verschillende batches? Hoe valideert u dimensionale veranderingen?
Acceptatiecriteria die u kunt kopiëren
Definieer het helderheidsniveau, de optische zone en de inspectieomstandigheden.
Definieer de toegestane randverzachting. Definieer de CTQ-afmetingen waaraan na de afwerking moet worden voldaan. Definieer de goedkeuring van het referentiemonster. Vereis vervolgens een hercontrole van het meetplan voor de CTQ-kenmerken.

Apparatuur en veiligheid voor dampafvlakking
Bij dampgladmaking is het werken met oplosmiddelen noodzakelijk, waardoor professionele veiligheidsmaatregelen net zo belangrijk zijn als de uiteindelijke oppervlakteafwerking.
U dient te eisen dat de behandeling, ventilatie en afvalbeheersing worden uitgevoerd volgens de veiligheidsinformatiebladen (SDS). Controleer ook de blootstellingslimieten en de beheersmaatregelen van de faciliteit wanneer u de werkzaamheden uitbesteedt.
Veiligheidsinformatiebladen (SDS) en blootstellingslimieten
De blootstellingslimieten voor aceton verschillen per instantie, en zowel OSHA als NIOSH publiceren richtlijnen.
Gebruik deze referenties om te pleiten voor technische beheersmaatregelen en gedocumenteerde procedures. Beschouw het afwerken met oplosmiddelen niet als een routinehandeling in de werkplaats.
Hoe zien goede bedieningselementen eruit?
Let op gesloten systemen, gecontroleerde ventilatie en gedocumenteerde hanteringsprocedures.
U dient ook te vragen hoe de leverancier ontstekingsrisico's voorkomt, residuen beheert en afvalstromen verwerkt. Deze beheersmaatregelen beschermen uw planning net zo goed als de veiligheid van mensen.
Conclusie
Dampgladmaken kan CNC-gefreesde en 3D-geprinte kunststoffen dichter bij optische helderheid brengen , maar het werkt alleen betrouwbaar als je het optische doel definieert, compatibele materialen kiest en het proces beheerst zoals in de productie. De basiskwaliteit van het oppervlak en de bescherming van de CTQ (Critical Temperature Quality) bepalen het succes meer dan welke afwerkingstechniek dan ook.
Als u stabiele resultaten wilt, deel dan uw CAD-tekening, materiaalkeuze, definitie van de optische zone en tolerantieprioriteiten. Wij kunnen de maakbaarheid beoordelen, een gecontroleerde afwerkingsmethode voorstellen en een offerte opstellen met een inspectieplan dat zowel de helderheid als de pasvorm waarborgt.
FAQ
Wat is de beste manier om dit te bereiken? optische helderheid on 3D-geprinte kunststoffen?
Je hebt meestal een afwerkingsketen nodig, niet één enkele stap. Begin met het kiezen van een proces dat een gladde basislaag oplevert, verwijder vervolgens macrodefecten en breng daarna een gladmakende laag of coating aan voor microtextuur. Valideer het resultaat op proefstukken voordat je de productie vrijgeeft.
Kan dampgladmakende maken SLS-nylon transparant?
Door dampbehandeling kan het gevoel en de uitstraling van nylon verbeteren, maar het levert zelden echte transparantie op. Porositeit en microtextuur beperken de optische helderheid , dus als transparantie belangrijk voor je is, moet je het materiaal en het proces heroverwegen.
Doet damp polijsten Afmetingen wijzigen?
Ja, damp polijsten kan randen verzachten en scherpe details verminderen, waardoor je maatafwijkingen op kleine onderdelen kunt zien. Bescherm de CTQ-vlakken, definieer zones die niet aangeraakt mogen worden en controleer de kritische afmetingen opnieuw na de afwerking.
Is damp polijsten van polycarbonaat veilig?
Polycarbonaat kan barsten onder invloed van oplosmiddelen wanneer er spanning op staat. Daarom moet u afwerking met oplosmiddelen als een risicofactor beschouwen voor polycarbonaat. Test dit op representatieve proefstukken en overweeg veiligere methoden zoals gecontroleerde bewerking en mechanisch polijsten.
Wat moet ik in een offerteaanvraag (RFQ) opnemen? dampvereffening?
Voeg CAD-tekeningen, materiaalkwaliteit, optische zones , streefhelderheidsniveau, CTQ-afmetingenlijst, toegestane randverzachting en inspectiemethode toe. Voeg een verzoek voor goedkeuring van het referentiemonster en dimensionale controle na afwerking toe.
Hoe kan ik inspecteren? optische helderheid consequent?