


Standaard bewerkingstechnieken kunnen geen gecompliceerde geometrieën produceren. In dergelijke gevallen wordt ondersnijdingsbewerking noodzakelijk. Als u deze methode beheerst, kunt u buitengewone nauwkeurigheid, onderdeelkwaliteit en prestaties krijgen.
In deze blogpost bespreken we verschillende gereedschappen voor ondersnijdingsbewerking, de verschillende typen en de beste werkwijzen voor deze bewerking.
Wat is ondersnijbewerking?
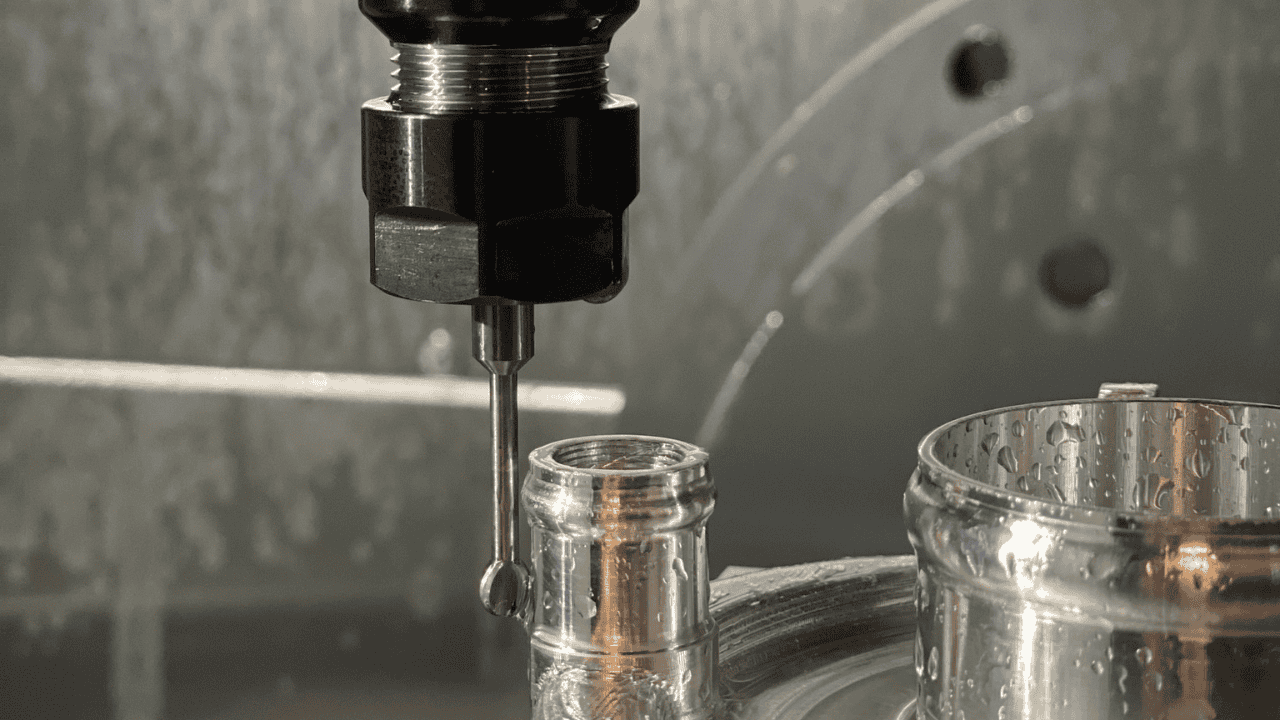
Het is een fabricageproces dat wordt gebruikt om verzonken elementen onder het oppervlak van een werkstuk te creëren. Deze CNC-techniek maakt gebruik van meerassige bewerkingscentra en speciaal gereedschap om materiaal te verwijderen uit moeilijk bereikbare gebieden.
Deze techniek is noodzakelijk bij het creëren van complexe interne geometrieën, voor in elkaar grijpende onderdelen en O-ringgroeven in medische en lucht- en ruimtevaartonderdelen.
Soorten ondersnijdingen bij het bewerken
a. Intern versus extern
Interne ondersnijdingen zijn kenmerken zoals holtes en interne draden etc. die aan de binnenkant van een onderdeel worden gemaakt. Deze kenmerken zijn moeilijker te bewerken omdat het gereedschap ze niet gemakkelijk kan bereiken.
Aan de andere kant zijn externe ondersnijdingen kenmerken die aan de buitenkant van een oppervlak zijn gemaakt, zoals oppervlakte-uitsteeksels en externe draden. Ze zijn gemakkelijker te bewerken omdat het gereedschap ze gemakkelijk kan bereiken.
b. Algemene geometrische profielen
i. T-sleuf ondersnijdingen
Deze ondersnijdingen hebben een T-vormig ontwerp met een platte basis en lange zijden. U vindt ze in montagegleuven, bevestigingen en in elkaar grijpende onderdelen waar verstelbare en veilige verbindingen vereist zijn.
ii. Ondersnijdingen van de spiebaan
Een keyway-undercut houdt een sleutel vast in een as of gat. Dit ontwerp verzekert een correcte overdracht van koppel in mechanische systemen zoals katrollen en tandwielen en stopt de roterende beweging tussen onderling verbonden onderdelen.
iii. Zwaluwstaart-ondersnijdingen
Deze ondersnijdingen hebben een omgekeerde trapeziumvorm met een smalle bovenkant en een brede onderkant. Luchtvaart- of malcomponenten gebruiken dit ontwerp meestal voor veilige verbindingen.
iv. O-ringgroeven
Dit zijn nauwkeurig gedimensioneerde groeven om de O-ringen vast te houden en een sterke afdichting tussen de oppervlakken te vormen. U vindt deze ondersnijdingen in pneumatische en hydraulische systemen waar ze belangrijk zijn om de druk te behouden en lekken te voorkomen.
v. Sferische ondersnijdingen
Deze ondersnijdingen creëren bolvormige of 3D-oppervlakken die lijken op een deel van een bol. Lagers en kogelgewrichten gebruiken deze vaak voor een betere rotatiebeweging.
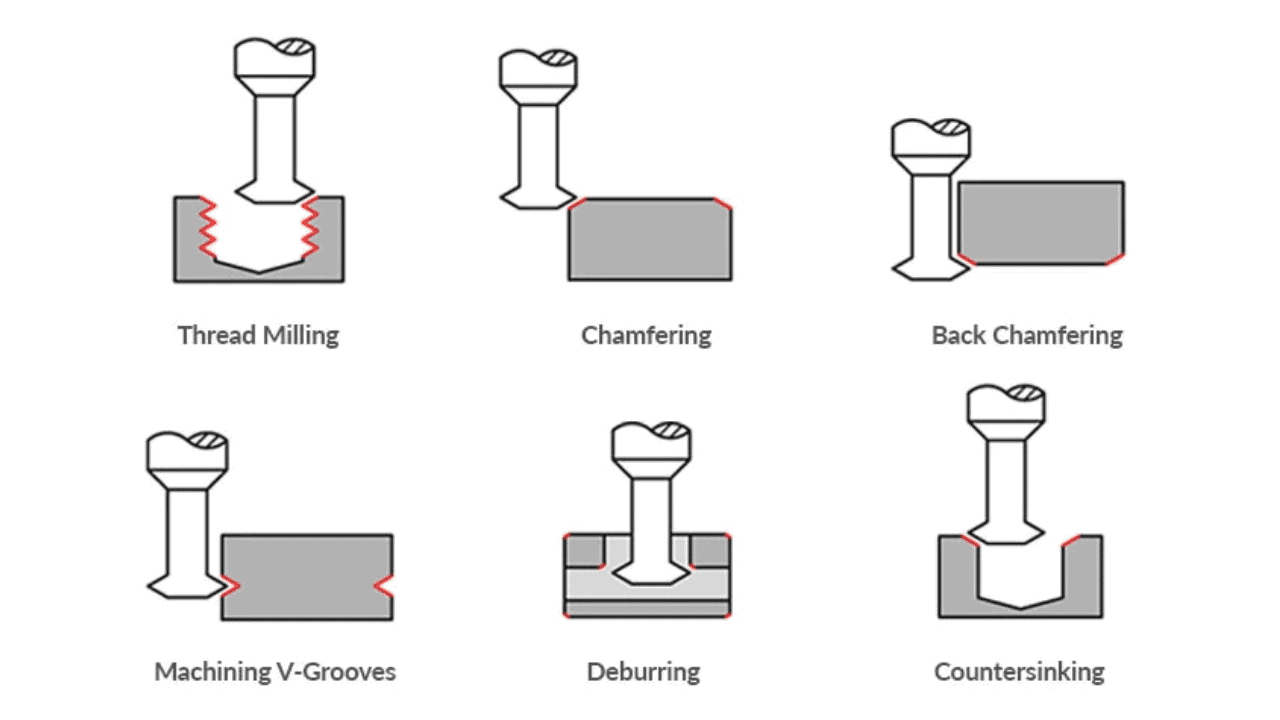
Technieken en gereedschappen bij ondersnijdingsbewerking
a. Gespecialiseerde snijmachines
i. Lolly-snijders
Deze speciale gereedschappen hebben een dunne nek en een afgeronde punt. U kunt ze gebruiken om moeilijk bereikbare plekken te bereiken met snijhoeken van 30 tot 60 graden. De ronde kop kan diepe hoeken bereiken en geeft een nauwkeurige afwerking en gladde contouren. In de lucht- en ruimtevaartindustrie zijn deze snijders nodig om precisieonderdelen en gecompliceerde interne geometrieën te maken.
ii. Zwaluwstaartfrezen
Deze frezen hebben schuine randen die kenmerkende zwaluwstaartvormige groeven creëren. Het ontwerp bestaat uit een breed onderste en een smal bovenste gedeelte, wat zorgt voor een zelfvergrendelende verbinding. U kunt kiezen tussen standaardhoeken van 45 en 60 graden. Deze frezen werken soepel bij zowel handmatige als CNC- bewerkingen en leveren duurzame en nauwkeurige sneden.
iii. T-sleuf- en spiebaanfrezen
T-sleuffrezen hebben horizontale platte bladen die met elkaar verbonden zijn. Deze bladen kunnen vanaf alle drie de kanten snijden en variëren in breedte van 3 tot 40 mm. U zult ze met name nuttig vinden in machinebedden voor het maken van veilige bevestigingen.
Keyway-frezen zijn frezen waarvan de randen symmetrisch zijn. Deze randen balanceren de radiale krachten zodat key-slots in de assen nauwkeurig bewerkt kunnen worden. Ook hun twee-fluit ontwerp vermindert het geratel.
iv. Ondersnijdende freeskoppen
Deze massief hardmetalen gereedschappen hebben een 270 graden afgeronde snijkant. U kunt kiezen tussen een taps toelopende of rechte nek voor een betere stijfheid. Dit ontwerp maakt ondersnijden, multi-assige bewerking en ontbramen in beperkte ruimtes mogelijk. Fabrikanten van medische componenten zijn sterk afhankelijk van deze multifunctionele gereedschappen.
b. Gereedschapscoatings en -materialen
i. Carbide versus HSS
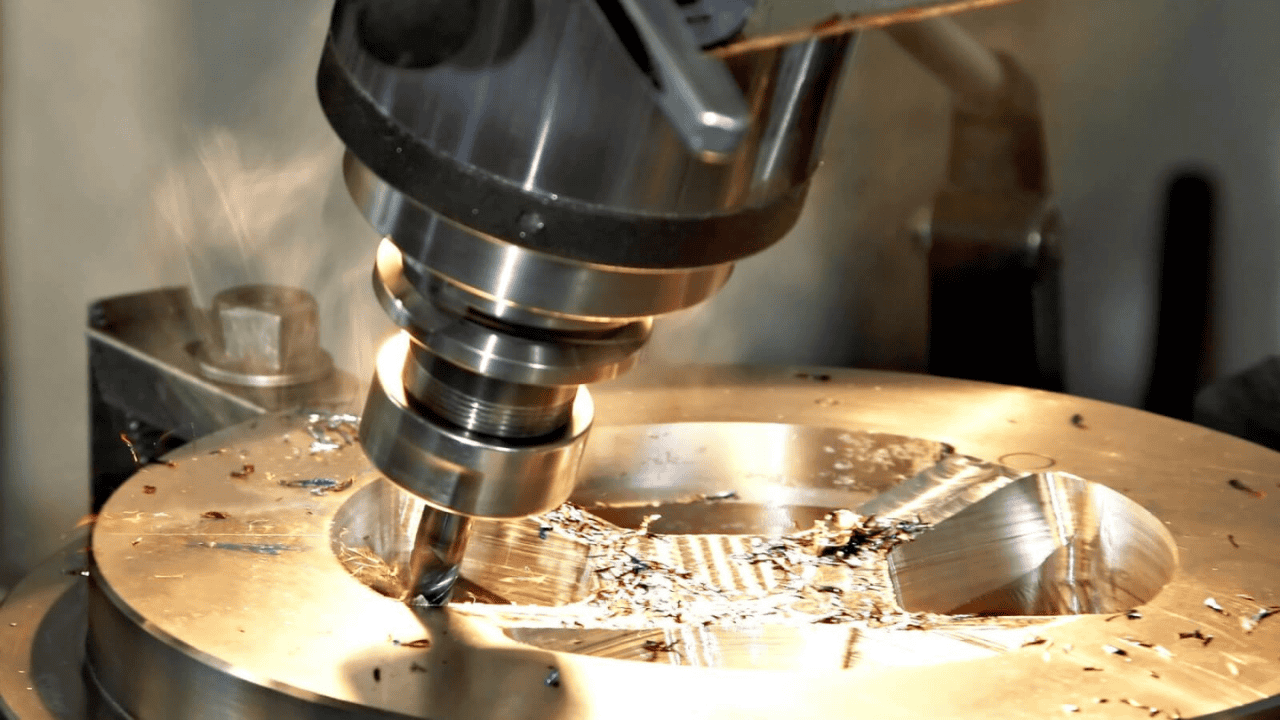
Hardmetalen gereedschappen zijn bij het bewerken van grove, schurende en harde materialen beter dan andere gereedschappen vanwege hun hogere hardheid, thermische weerstand en snijsnelheden.
HSS-gereedschap heeft ook veel voordelen, zoals dat het beter werkt met zachtere materialen en gemakkelijk te slijpen is. Je moet HSS-gereedschap gebruiken voor taken met lage snelheden, met name in opstellingen met een lage stijfheid.
ii. TiN/TiAlN-coatings
Gereedschapsfabrikanten gebruiken Titanium Aluminium Nitride (TiAlN) en Titanium Nitride (TiN) coatings om snijresultaten te verbeteren. TiN werkt goed voor algemene bewerkingstaken, terwijl TiAlN effectiever is bij hoge temperaturen. Beide coatings verminderen wrijving, verhogen de slijtvastheid en verlengen de levensduur van gereedschap.
Beste praktijken voor ondersnijdingsbewerking
a. Het juiste gereedschap selecteren
Het succes van undercut-bewerking hangt sterk af van het kiezen van het juiste gereedschap. Type materiaal, undercut-geometrie en diepte zijn drie factoren die in gedachten moeten worden gehouden bij het kiezen van een gereedschap. Gebruik lollypopfrezen voor gebogen en afgeronde undercuts, zwaluwstaartfrezen voor hoekige in elkaar grijpende kenmerken en T-sleuffrezen voor het werken aan horizontale groeven.
b. Spaanafvoer
Een efficiënte spaanafvoer voorkomt veel problemen, zoals ongewenste warmteontwikkeling, oppervlaktedefecten en overmatige gereedschapslijtage. Gebruik hogedruklucht of koelsystemen om spanen uit moeilijk bereikbare plaatsen te verwijderen. Kies gereedschappen met geavanceerde spaangroeven en implementeer adaptieve CAM- technieken om een constante spaanafvoer te garanderen.
c. Bevestiging en werkstukbevestiging
Volledige stabiliteit van het werkstuk is ook essentieel voor moeilijke ondersnijdingsbewerkingen. Gebruik aangepaste klemmen, mallen of zachte kaken om beweging tijdens het bewerken te voorkomen en gebruik gereedschapsplaten of meerassige bevestigingen voor betere bereikbaarheid van moeilijke gebieden. Het is belangrijk om te zorgen voor toegankelijkheid bij het positioneren van uw werkstuk tijdens deze bewerking.
d. Oppervlakteafwerking
Voedingssnelheden en spindelsnelheden moeten worden aangepakt om de beste oppervlakteafwerking te krijgen. Houd de voedingssnelheden laag tijdens fijne afwerkingsbewerkingen, omdat u met deze methode kleine en nauwkeurige sneden kunt maken die gladde oppervlakken creëren. Vergeet niet dat hoge snijsnelheden warmte genereren die de oppervlaktekwaliteit kan beïnvloeden.
e. Kwaliteitscontrole
Controleer afmetingen en ondersnijtoleranties met laserscanners en CMM's . Controleer regelmatig de oppervlakteafwerking op onregelmatigheden. Monitor bovendien processen in realtime en houd gereedschapslijtage bij om dezelfde kwaliteit te garanderen bij meerdere producties.
Gemeenschappelijke uitdagingen overwinnen
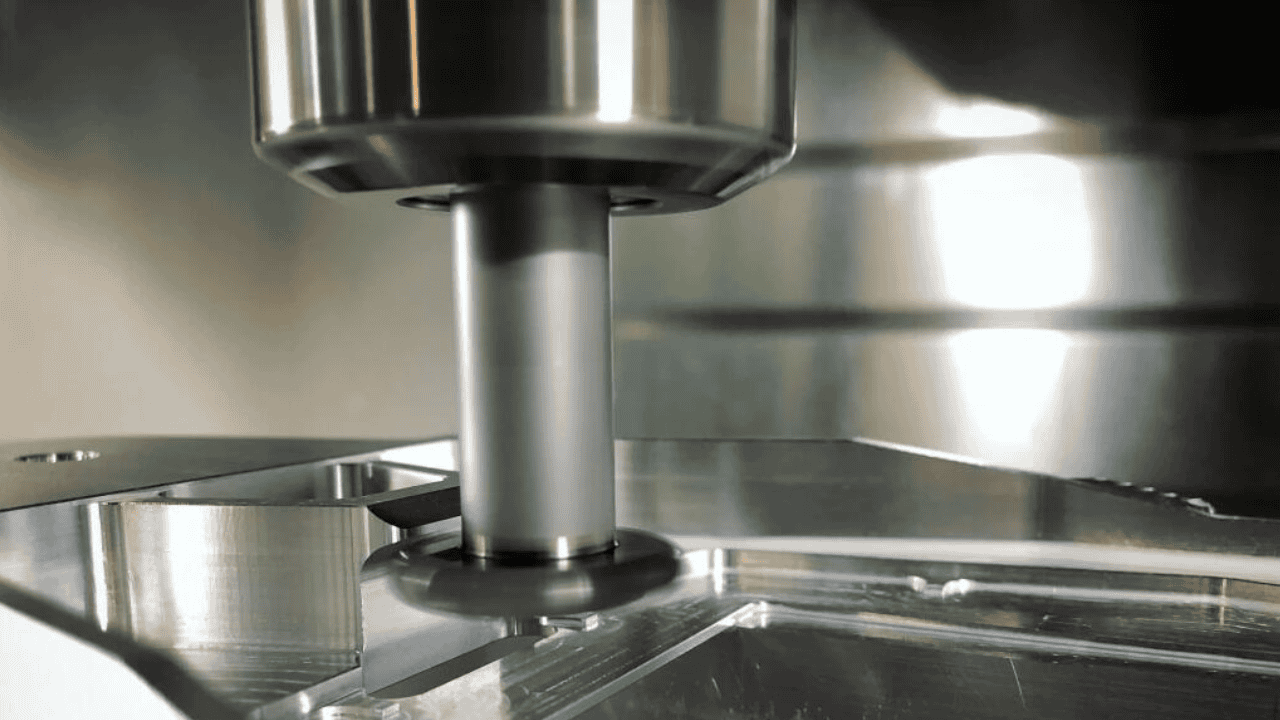
- Beperkte gereedschapstoegankelijkheid is een grote uitdaging bij undercut-bewerking, dus gebruik multi-assige CNC-systemen om verzonken of beperkte gebieden te bereiken. Plan uw aanpak zorgvuldig om nauwkeurige bewerking van gecompliceerde geometrieën en botsingsvermijding te garanderen.
- Schurende materialen en grote snijkrachten verhogen het risico op gereedschapsbreuk en slijtage. Kies daarom hardmetalen gereedschappen met de juiste coating om deze problemen te voorkomen.
- De oppervlakteafwerking kan in gevaar komen door materiaalvariaties of onjuiste snijparameters. Optimaliseer daarom de voeding en creëer nauwkeurige gereedschapspaden om gladde oppervlakken te verkrijgen.
- Gecompliceerde undercut-geometrieën kunnen het programmeren moeilijker maken en zo de kans op fouten vergroten. Om dit te voorkomen en een nauwkeurig gereedschapspad te genereren, gebruikt u geavanceerde CAD- of CAM-software en stimuleert u het hele bewerkingsproces.
Op te sommen
Moderne productie vereist undercut-machining om ingewikkelde onderdelen met hoge precisie te maken. U kunt de beste resultaten behalen door geavanceerde technieken en gespecialiseerde gereedschappen te gebruiken. Undercut-machining helpt bij het oplossen van veelvoorkomende problemen zoals programmeercomplexiteit en toegankelijkheid van gereedschappen.
Als u CNC-ondersnijbewerkingen nodig heeft, is hMaking de beste optie. U kunt altijd contact met ons opnemen .
Gerelateerde Vragen
1. Welke invloed heeft de hardheid van het materiaal op de gereedschapskeuze voor het bewerken van aluminium versus titanium ondersnijdingen?
De hardheid van het materiaal heeft direct invloed op de keuze van het gereedschap. Gereedschappen van snelstaal werken het beste voor aluminium ondersnijdingen, terwijl titanium hardmetalen gereedschappen met een speciale coating nodig heeft om duurzaamheid op de lange termijn te garanderen en hitte te weerstaan.
2. Zijn er kosteneffectieve alternatieven voor op maat gemaakte ondersnijgereedschappen voor productie in kleine volumes?
Ja, u kunt kant-en-klare gespecialiseerde gereedschappen gebruiken, zoals lolly- en T-sleuffrezen, in plaats van op maat gemaakte gereedschappen. Deze opties houden de kosten laag en bieden vrijwel dezelfde nauwkeurigheid als op maat gemaakte gereedschappen bij productie in kleine aantallen.
3. Welke rol speelt CAM-software bij het simuleren van ondersnijdingsgereedschapspaden voor gecompliceerde geometrieën?
CAM-software voert drie hoofdfuncties uit bij undercut-machining. Het maakt nauwkeurige gereedschapspadsimulaties, identificeert potentiële botsingen en ontwikkelt de best mogelijke snijstrategieën. Deze functies maken uw bewerkingsproces foutloos en snel.
4. Hoe verschillen veiligheidsprotocollen bij het bewerken van ondersnijdingen in materialen zoals beryllium-aluminiumlegeringen?
Bij het bewerken van beryllium -aluminiumlegeringen moet u zorgen voor voldoende ventilatie, persoonlijke beschermingsmiddelen en speciale afdichtmiddelen. Deze protocollen beschermen tegen de giftige effecten van de vrijgekomen beryllium-aluminiumdeeltjes.