


Prototype CNC-bewerking versus productie-CNC-bewerking is een strategische beslissing voor fabrikanten.
Voor productteams en technische besluitvormers is de keuze voor de productiemethode van nieuwe onderdelen niet alleen een technische kwestie. Het heeft directe gevolgen voor de timing van de lancering, de kostprijs per stuk en het leveringsrisico, vooral omdat ongeveer 70-80% van de totale productkosten vastligt tijdens de ontwerp- en vroege engineeringfase . (Bron: Wikipedia )
In deze handleiding leest u precies wanneer u CNC-bewerking voor prototypes en wanneer voor productie moet gebruiken , wanneer u van de ene naar de andere methode moet overschakelen en hoe u een soepele overgang creëert om verrassingen, herontwerpcycli en onnodige budgetverspilling te voorkomen.

Wat is prototype CNC-bewerking?
CNC-prototypebewerking is het gebruik van CNC-frezen, -draaien en aanverwante processen om snel kleine series onderdelen te produceren uit materialen van productiekwaliteit . Dit gebeurt voornamelijk voor ontwerp-, pasvorm- en functionele validatie voordat een definitief ontwerp voor massaproductie wordt vastgelegd.
Definitie en rol in de levenscyclus van productontwikkeling (concept, EVT, DVT, PVT)
In een productlevenscyclus ondersteunt prototype CNC-bewerking u vanaf het eerste fysieke concept tot en met de technische validatie. U gebruikt het doorgaans in:
-
Concept & proof-of-concept (POC) – om CAD-ideeën om te zetten in echte onderdelen die u kunt vasthouden, testen en beoordelen met uw team of klanten.
-
Technische validatietest (EVT) – om functies, interfaces en kritische prestaties in echte materialen te verifiëren.
-
Ontwerpverificatietest (DVT) – om details, toleranties en maakbaarheid te verfijnen met behulp van onderdelen die dicht bij het uiteindelijke ontwerp liggen.
-
Pilot / PVT (Production Validation Test) – het uitvoeren van kleine batches die de productie simuleren, soms met behulp van opstellingen en inspectieplannen die dicht bij de productieomgeving liggen.

Omdat CNC-machines uit massief metaal of kunststof snijden, kunt u prototypes maken met dezelfde legeringen en kunststoffen die u in de productie wilt gebruiken . Dit betekent dat u de warmteafvoer, sterkte, afdichting en montageprestaties onder realistische omstandigheden kunt valideren, wat vaak niet mogelijk is met standaard 3D-printen met hars.
Typische hoeveelheden, doorlooptijden en kostenkenmerken
CNC-prototypeprojecten omvatten doorgaans zeer kleine tot zeer kleine aantallen , maar vereisen een hoge responsiviteit:
-
Gebruikelijke aantallen: van 1 stuk tot 10-50 stuks voor eenvoudige prototypes, en tot 100-200 stuks voor proefseries.
-
Levertijden: standaard CNC-prototypes worden vaak binnen 2-7 werkdagen verzonden , afhankelijk van de complexiteit, het materiaal en de afwerking; sommige snelle services kunnen eenvoudige onderdelen zelfs nog sneller leveren.
-
Eenheidskosten: hogere kosten per stuk omdat de instel-, programmeer- en opspankosten over een zeer klein aantal onderdelen zijn verdeeld.
In deze fase accepteer je doorgaans hogere kosten per onderdeel in ruil voor snelheid en flexibiliteit . Je kunt meerdere ontwerpversies parallel uitvoeren, afmetingen na de eerste batch wijzigen of eigenschappen tussen iteraties aanpassen. Het doel is nog niet kostenoptimalisatie; het doel is om te bevestigen dat het ontwerp werkt en geproduceerd kan worden.
Als je van plan bent om later over te stappen op CNC-productie of zelfs spuitgieten, moet je nog steeds nadenken over de basisregels van DFM (Design for Manufacturing), gereedschapstoegang, wanddikte en realistische toleranties . Vroegtijdige aandacht voor de maakbaarheid voorkomt vaak herontwerp en kostenstijgingen bij opschaling.
Veelvoorkomende toepassingen: fit- en functietesten, ontwerpvalidatie, monsters, pilot-eenheden
U gebruikt CNC-prototypebewerking wanneer u realistische, nauwkeurige onderdelen in korte tijd nodig hebt zonder te hoeven investeren in dure gereedschappen. Typische toepassingen zijn onder andere:
-
Pasvorm- en montagetesten – het controleren van interfaces, bevestigingsposities, uitlijning en stapeltoleranties op machine-, auto- of robotonderdelen.
-
Functionele en prestatietests – het valideren van sterkte, stijfheid, thermische prestaties of afdichting in metalen zoals aluminium 6061/7075, roestvrij staal of technische kunststoffen.
-
Klantdemonstraties en verkoopmonsters – het leveren van hoogwaardige onderdelen die qua uiterlijk en gevoel sterk lijken op de uiteindelijke producten, voor beurzen, investeerdersdemonstraties of pilotklanten.
-
Proefproductie / pre-serieproductie – het bouwen van 20 tot 200 eenheden om het productieproces, de assemblageprocedures, de verpakking en de prestaties in de praktijk te testen.

Als u totaaloplossingen biedt voor CNC-bewerking en afwerking, zoals , kunt u prototypebewerking combineren met anodiseren, poedercoaten of basisassemblage . Zo werken uw engineering- en verkoopteams met onderdelen die het eindproduct daadwerkelijk vertegenwoordigen.
Prototype CNC versus snelle CNC versus 3D-printen versus andere snelle methoden
Er zijn verschillende opties voor hardwareontwikkeling in de vroege fase. Elke methode heeft een andere balans tussen snelheid, kosten en realisme:
| Methode | Typische doorlooptijd | Materialen | Nauwkeurigheid en afwerking | beste voor |
|---|---|---|---|---|
| Prototype CNC-bewerking | ~2–7 dagen voor kleine runs | Productie metalen & kunststoffen | Nauwe toleranties (±0.005″ standaard, nauwere toleranties mogelijk) | Functionele tests, kritische aanpassingen, pilot-builds |
| Snelle / sneldraaiende CNC | Van dezelfde dag tot een paar dagen | Vergelijkbaar met standaard CNC | Vergelijkbaar met prototype CNC, met strakkere planning | Dringende monsters, ontwerp- en beoordelingsconstructies, last-minute wijzigingen |
| 3D-printen (kunststof/hars) | 1 – 3 dagen | PLA, ABS, harsen, nylon, enz. | Goede details, maar beperkt in mechanische eigenschappen | Vroege concepten, ergonomische modellen, niet-dragende onderdelen |
| Plaatwerk / eenvoudige fabricage | Enkele dagen tot 1–2 weken | Staal, aluminium plaat | Matige toleranties, goed voor behuizingen | Beugels, deksels, basisbehuizingen, testfixtures |
CNC-bewerking voor prototypes is uitermate geschikt wanneer je materialen van productiekwaliteit, nauwe toleranties en realistische oppervlakken nodig hebt , met name voor het testen van mechanische en thermische prestaties. 3D-printen is uitstekend voor snelle, risicoarme vormstudies, maar vervangt CNC-bewerking zelden wanneer je daadwerkelijke sterkte, afdichting of precieze aansluitmogelijkheden nodig hebt. (Bron: )

Voordelen en beperkingen van prototype CNC-bewerking
Bij het plannen van je ontwikkelingsstrategie moet je CNC-prototypebewerking zien als een waardevol leermiddel , en niet zomaar als een methode voor kleinschalige productie. Het biedt duidelijke voordelen, maar heeft ook beperkingen die je moet respecteren.
Belangrijkste voordelen van prototype CNC-bewerking:
-
Echte materialen, echte prestaties – U kunt snijden uit hetzelfde aluminium, staal of technische kunststoffen dat in de uiteindelijke productie wordt gebruikt, zodat uw tests het werkelijke gedrag in de praktijk weerspiegelen.
-
Hoge nauwkeurigheid en herhaalbaarheid – Moderne CNC-machines hanteren standaard een tolerantie van ±0.005″ (±0.127 mm) en kunnen, indien nodig, een tolerantie van ±0.001″ of zelfs nog kleiner bereiken voor precisieonderdelen.
-
Snelle ontwerpiteraties – U kunt CAD-modellen bijwerken, gereedschapspaden opnieuw genereren en een herzien onderdeel binnen enkele dagen frezen, in plaats van weken te wachten op nieuw gereedschap.
-
Geen aanvangskosten voor de matrijs – U vermijdt de vroege investering in spuitgietmatrijzen, die duizenden tot tienduizenden dollars kunnen kosten.
Belangrijkste beperkingen waar u rekening mee moet houden:
-
Hoge kosten per stuk bij lage volumes – Instellen, programmeren en opspanen, verdeeld over 1 tot 20 stuks, maken elk stuk duurder dan latere productie.
-
Minder representatief voor toekomstige vormprocessen – Als uw uiteindelijke proces spuitgieten of spuitgieten zal zijn, weerspiegelt een CNC-gefreesd prototype mogelijk niet de lossingshoeken, wanddiktebeperkingen of krimpgedrag.
-
Capaciteitsbeperkingen – Voor herhaalde, urgente prototypes tijdens de ontwikkeling heb je een leverancier nodig met voldoende CNC-capaciteit en een stabiel planningssysteem, anders kunnen de levertijden snel oplopen.
Daarom is CNC-prototypebewerking ideaal als je snel wilt leren en het ontwerprisico wilt verlagen . Je moet echter wel al nadenken over hoe het onderdeel op grote schaal geproduceerd zal worden en voorkomen dat je geometrieën creëert die onmogelijk of te duur zijn om in serie te produceren.
Wat is productie-CNC-bewerking?
CNC-productiebewerking is het gebruik van CNC-apparatuur, opspaninrichtingen en gestandaardiseerde processen om onderdelen te produceren met een constante kwaliteit en in herhaalbare volumes , doorgaans van tientallen tot duizenden stuks per jaar, met een sterke focus op kosten, stabiliteit en tijdige levering.
Definitie en rol in stabiele, herhaalbare productie
Zodra uw ontwerp vrijwel definitief is en de marktvraag duidelijker is, gaat u over tot CNC-productie . In deze fase veranderen uw prioriteiten:
-
Je hecht minder belang aan het veranderen van de geometrie en meer aan de cyclustijd, het afvalpercentage en de procescapaciteit.
-
Je stapt over van ad-hoc opstellingen naar gestandaardiseerde werkinstructies, gedocumenteerde programma's en robuuste hulpstukken.
-
U stemt de bewerking af op uw bredere toeleveringsketen, voorraadstrategie en leveringsafspraken.

Een volwaardig CNC-productieproces wordt onderdeel van uw algehele productieproces , naast spuitgieten, smeden, stempelen of assemblage. Het helpt u om contracten na te komen, kwaliteitsdoelstellingen te behalen en kosten te verlagen gedurende de gehele levensduur van het product.
Typische batchgroottes, jaarlijkse volumes en productieplanningsmodellen
CNC-productiemachines ondersteunen doorgaans terugkerende orders en geplande werkzaamheden , niet eenmalige opdrachten:
-
Gebruikelijke batchgroottes: van 50-100 stuks voor kleine series met een grote variatie aan onderdelen tot enkele duizenden stuks per batch voor stabiele productieprogramma's.
-
Jaarlijkse volumes: van een paar honderd stuks per jaar voor gespecialiseerde machineonderdelen tot tienduizenden voor auto- of elektronica-onderdelen.
-
Doorlooptijden: de eerste productieruns hebben vaak 3 tot 8 weken nodig voor de voorbereiding, inclusief programmering, het plaatsen van mallen en de eerste productinspectie; zodra de productie stabiel is, worden herhaalbestellingen volgens een vast schema of raamovereenkomst verwerkt.
U en uw leverancier plannen doorgaans op basis van MRP- of prognosegegevens , en u kunt gebruikmaken van veiligheidsvoorraad, Kanban of door de leverancier beheerde voorraad (VMI) om de volatiliteit van de vraag en de machinebenutting in evenwicht te brengen.
Apparatuur, armaturen, automatisering en workflow in productie-CNC
CNC-productiebewerking gaat veel verder dan één operator die een losstaand bewerkingscentrum bedient. Een bekwame leverancier bouwt een geïntegreerde workflow die is ontworpen voor doorvoer en herhaalbaarheid:
-
Machinekeuze en -indeling – het kiezen van de juiste combinatie van 3-assige, 4-assige, 5-assige draai-freesmachines en meerassige draaibanken die aansluiten op de geometrie en het volume van het werkstuk.
-
Speciaal ontworpen opspaninrichtingen en gereedschappen – op maat gemaakte werkstukklemmen, flexibele klemmen en gereedschapsbibliotheken die de insteltijd verkorten en de consistentie verbeteren.
-
Procesautomatisering – palletwisselaars, staafaanvoersystemen, robotgestuurd laden en tussentijdse meting om de spindels draaiende te houden en handmatige variatie te verminderen.
-
Gestandaardiseerde werkinstructies – gedocumenteerde procedures voor instelling, gereedschapswisseling, inspectie en hantering.
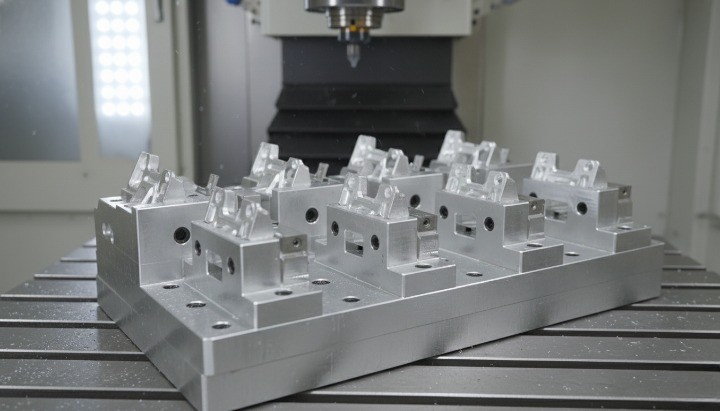
Een partner zoals HM kan CNC-bewerking, aluminium- en zinkspuitgieten en interne afwerking en assemblage combineren , waardoor u minder tussenstappen tussen leveranciers hebt en meer procescontrole onder één dak behoudt. Deze structuur zorgt voor een soepelere productieplanning en minder potentiële knelpunten in uw toeleveringsketen.
Kwaliteitssystemen en certificeringen (ISO, IATF, FAI, PPAP, SPC, traceerbaarheid)
CNC-productie voor B2B-klanten is afhankelijk van formele kwaliteitsmanagementsystemen en gedocumenteerde controles . Veel kopers, met name in de automobiel-, industriële en medische sector, verwachten tegenwoordig:
-
Kwaliteitsmanagementsystemen gebaseerd op ISO 9001 , die definiëren hoe een bedrijf processen plant, beheert en continu verbetert om te voldoen aan de eisen van klanten en de regelgeving.
-
IATF 16949 voor automobielprogramma's bouwt voort op ISO 9001 en voegt specifieke eisen toe voor toeleveringsketens in de automobielindustrie, waaronder defectpreventie en variatiereductie.
-
Eerste artikelinspectie (FAI) om te bevestigen dat de eerste productieonderdelen voldoen aan alle eisen op basis van tekening en specificatie.
-
Het goedkeuringsproces voor productieonderdelen (PPAP) voor de automobielindustrie en vergelijkbare sectoren, waarbij u monsters, meetrapporten, processtroomschema's, controleplannen en capaciteitsstudies ter goedkeuring moet indienen.
-
Statistische procescontrole (SPC) op kritische dimensies om de procescapaciteit (Cp, Cpk) in de loop van de tijd te bewaken en te handhaven.

Deze systemen geven u de zekerheid dat elke batch CNC-gefreesde onderdelen zich op dezelfde manier zal gedragen , wat essentieel is wanneer uw product wordt gebruikt in voertuigen, robots, medische apparaten of energieapparatuur waar defecten kostbaar of onveilig zijn.
Branches en toepassingen die afhankelijk zijn van productie-CNC-bewerking
Productie-CNC-bewerking is een ruggengraattechnologie in veel B2B-sectoren. U ziet het terug in:
-
Machines en industriële apparatuur – tandwielkastbehuizingen, beugels, assen, poelies, lagerhuizen en op maat gemaakte onderdelen die bestand moeten zijn tegen hoge belastingen en zware omstandigheden.
-
Auto's en bedrijfsvoertuigen – motorblokken, cilinderkoppen, transmissieonderdelen, rem- en stuuronderdelen en montagestructuren, vaak gecombineerd met spuitgieten of smeden.
-
Elektronica en telecommunicatie – aluminium behuizingen, koelplaten, RF-behuizingen en precisieconnectoren waar thermische en dimensionale controle cruciaal zijn.
-
Robotica en automatisering – robotarmen, eindeffectoren, constructieframes, sensorbevestigingen en op maat gemaakte hulpstukken die nauwe toleranties en een stabiele geometrie vereisen.
-
Medische en energiegerelateerde producten – chirurgische instrumenten, implantaatcomponenten, testopstellingen en onderdelen van energiesystemen, die vaak strikte traceerbaarheid en gevalideerde processen vereisen.
Voor deze industrieën draait CNC-productie niet alleen om het snijden van metaal . Het gaat erom een betrouwbaar, controleerbaar en schaalbaar proces op te bouwen dat uw productroadmap op lange termijn ondersteunt. Door CNC-productie te combineren met complementaire processen zoals aluminium spuitgieten, oppervlaktebehandeling en assemblage onder één partner, kunt u uw leveranciersbasis vereenvoudigen en de algehele veerkracht van de toeleveringsketen verbeteren.
Prototype CNC versus productie-CNC – Belangrijkste verschillen die de besluitvorming beïnvloeden
Volume en economie: van 1 stuk tot duizenden per jaar

Bij de keuze tussen een CNC-machine voor prototypes en een CNC-machine voor serieproductie is het volume meestal de eerste filter . Een CNC-machine voor prototypes is geschikt voor unieke onderdelen en zeer kleine series, terwijl een CNC-machine voor serieproductie efficiënter wordt naarmate de jaarlijkse vraag groeit en stabiliseert.
In de prototypefase bestelt u vaak 1 tot 20 stuks per revisie. U kunt meerdere ontwerpversies draaien, hogere kosten per stuk accepteren en leren belangrijker vinden dan optimalisatie. Productie-CNC komt in beeld wanneer uw jaarlijkse vraag honderden of duizenden stuks bedraagt en u een herhaalbaar proces nodig hebt dat prognoses en contracten ondersteunt.
Je kunt denken in eenvoudige volumebanden:
-
1–20 stuks: alleen prototype CNC.
-
20–200 stuks: prototype of brugproductie, afhankelijk van de stabiliteit.
-
200–10,000+ stuks: volledige CNC-productie, soms gecombineerd met spuitgieten of andere vormprocessen. De exacte drempel hangt af van de complexiteit van het onderdeel, het materiaal en uw kostendoelstellingen, maar hoe hoger het stabiele volume, hoe sterker de argumenten voor CNC-productie.
Kostenstructuur: installatie, NRE, cyclustijd, kosten per onderdeel en levenscycluskosten
CNC-machines voor prototypes en CNC-machines voor productie delen vergelijkbare machines, maar hun kostenlogica verschilt . Bij CNC-machines voor prototypes worden programmering, instelling en opspanning verdeeld over een klein aantal onderdelen, waardoor de kosten per stuk hoog zijn, maar de totale projectkosten beheersbaar blijven. Bij CNC-machines voor productie wordt vooraf meer geïnvesteerd in optimalisatie en gereedschap om de kosten per eenheid op de lange termijn te verlagen.
In de prototypefase komen de meeste kosten voort uit:
-
Programmeer- en CAM-tijd.
-
Instellen van de machine en handmatig bevestigen.
-
Kleine productiebaten en een strakke planning. Je accepteert dit omdat je maar een kleine hoeveelheid nodig hebt en verwacht het ontwerp nog aan te passen.
Bij productie-CNC verandert het beeld. U ziet:
-
Eenmalige engineering (NRE) voor specifieke hulpstukken, meetinstrumenten en procesafstemming.
-
Kortere cyclustijden door geoptimaliseerde gereedschapspaden en gestandaardiseerde opstellingen.
-
Lagere kosten per onderdeel omdat u NRE en de installatie over meerdere batches en jaren spreidt.
Een eenvoudige manier om erover na te denken is: CNC-prototypes optimaliseren de kosten per leerproces, CNC-productie optimaliseert de kosten per onderdeel gedurende de levensduur van het product . Bij het evalueren van offertes moet u niet alleen de huidige eenheidsprijs vergelijken, maar ook hoe die prijs zich ontwikkelt bij hogere volumes en over meerdere jaren.
Doorlooptijd en reactievermogen: snel- versus geplande capaciteit
CNC-werkplaatsen voor prototypes ontwerpen hun processen met snelheid en flexibiliteit als uitgangspunt . CNC-productiebedrijven richten zich op voorspelbaarheid en doorvoer . Beide aspecten zijn belangrijk, maar ze ondersteunen verschillende fasen in uw project.
Bij een prototype CNC verwacht u:
-
Korte levertijden voor eenvoudige onderdelen.
-
Ruimte voor dringende wijzigingen tussen iteraties.
-
Regelmatige communicatie over ontwerpwijzigingen en prioriteiten. Het bedrijf probeert je opdracht vaak in te passen in gaten in de planning of reserveert specifiek capaciteit voor prototypes.
Productie-CNC werkt anders. De doorlooptijden zijn in het begin langer, omdat de leverancier de gereedschappen, programmering en eerste artikelinspectie moet plannen. Zodra het proces stabiel is, volgen de leveringen een afgesproken schema of raamcontract. U wilt nog steeds snel reageren, maar u kunt niet dezelfde last-minute flexibiliteit verwachten die u tijdens de prototyping genoot.
In de praktijk werkt u mogelijk samen met een leverancier die een speciale prototype-afdeling en aparte productielijnen heeft . Bij de keuze van een partner is het verstandig te vragen of ze beide productiemethoden ondersteunen en hoe ze omgaan met urgente wijzigingen zonder de productie van andere klanten te verstoren.
Toleranties, inspectie en kwaliteitsverwachtingen
Zowel CNC-machines voor prototypes als voor productie kunnen nauwe toleranties hanteren, maar de kwaliteitseisen verschillen . In de vroege ontwikkelingsfase wil je weten of het ontwerp aan de kritische afmetingen en functies kan voldoen. In de productiefase wil je bewijs dat het proces die resultaten keer op keer kan leveren.

Tijdens prototype CNC:
-
Meestal concentreert u de inspectie op een beperkte set kritische dimensies en interfaces.
-
Kleine cosmetische problemen of niet-kritieke afwijkingen accepteer je vaak als ze geen invloed hebben op het leerdoel.
-
Het is niet mogelijk dat u voor elk kenmerk op de tekening een volledig inspectierapport nodig hebt.
Tijdens productie CNC:
-
U definieert duidelijke tolerantieklassen en bemonsteringsplannen voor alle belangrijke dimensies.
-
U introduceert inspecties tijdens het proces en de eindinspectie, soms met statistische procescontrole op kritische kenmerken.
-
Mogelijk hebt u formele documentatie nodig, zoals eerste artikelrapporten of productiegoedkeuringspakketten.
De sleutel is afstemming binnen je team. De engineeringafdeling bepaalt welke afmetingen echt nauwe, gecontroleerde toleranties vereisen ; inkoop en kwaliteitscontrole werken vervolgens samen met de leverancier om een realistisch plan op te stellen. Als je elke tolerantie van het prototype zonder controle in de uiteindelijke tekening overneemt, loop je het risico dat het productieproces te traag en te duur wordt.
Flexibiliteit voor ontwerpwijzigingen en technische iteraties
Prototype-CNC is er om veranderingen te ondersteunen . Productie-CNC is er om veranderingen te doorstaan zonder de toeleveringsketen te verstoren. Dit verschil bepaalt hoe u engineering-iteraties plant.
Met prototype CNC kunt u:
-
Verstuur bijgewerkte CAD-bestanden tussen batches.
-
Probeer alternatieve geometrieën, materialen of oppervlakteafwerkingen.
-
Snel handelen met beperkte interne goedkeuringen. Het maakt je niet uit of de oplossingen eenvoudig zijn of dat programma's worden herwerkt, want het doel is leren, niet efficiëntie.
Zodra u overschakelt op productie-CNC, brengt elke verandering kosten met zich mee. U moet:
-
Werk programma's, schema's en soms ook meters bij.
-
Kritische kenmerken opnieuw valideren en, in gereguleerde sectoren, de formele goedkeuringsstappen herhalen.
-
Coördineer wijzigingen in uw eigen assemblage, documentatie en voorraad.
Dit betekent niet dat u het ontwerp voor altijd moet vastleggen. Het betekent dat u zoveel mogelijk iteraties moet concentreren in de prototype- en pilotfase , en dat u wijzigingen na de lancering vervolgens moet behandelen als gecontroleerde projecten met een duidelijke onderbouwing en budget. Leveranciers die zowel prototype- als productiediensten aanbieden, kunnen u helpen bij het plannen welke wijzigingen u vóór de standaardproductie (SOP) moet doorvoeren en welke u in latere revisies kunt opnemen.
Risicoprofiel in verschillende fasen (technisch, toeleveringsketen, financieel)
Bij het vergelijken van CNC-bewerking voor prototypes en voor productie, vergelijk je ook de risicoprofielen . CNC-bewerking voor prototypes richt zich voornamelijk op technische en ontwerpgerelateerde risico's. CNC-bewerking voor productie moet ook risico's in de toeleveringsketen en financiële risico's afdekken.
Prototype CNC helpt u:
-
Verminder het risico dat uw onderdeel bij daadwerkelijk gebruik kapotgaat.
-
Breng zwakke punten in het ontwerp aan het licht voordat u zich vastlegt op gereedschappen of contracten.
-
Onderzoek alternatieve oplossingen zonder grote verzonken kosten.
Productie-CNC houdt zich bezig met:
-
Het risico op late leveringen en productieonderbrekingen als processen instabiel zijn.
-
Het risico op garantieclaims of terugroepacties als de kwaliteit afneemt.
-
Het financiële risico van te veel of te weinig investeren in gereedschappen, automatisering en capaciteit.
Een praktische manier om dit aan te pakken is door CNC-prototypes, proefproducties en CNC-productie te beschouwen als een continu traject voor risicovermindering . Je begint met kleine investeringen, verzamelt gegevens en verhoogt de inzet naarmate je meer vertrouwen krijgt. Deze denkwijze helpt de afdelingen engineering en inkoop om samen te werken in plaats van afzonderlijk te streven naar snelheid of een lage prijs.
Waar past Rapid CNC-bewerking in uw ontwikkelingstijdlijn?
Wat is rapid CNC/quick-turn CNC-bewerking en hoe is het een uitbreiding op prototype CNC?

Rapid CNC, ofwel CNC-bewerking met snelle doorlooptijden, is een servicemodel gebaseerd op prototype-CNC , maar geoptimaliseerd voor zeer korte levertijden. De kerntechnologie is hetzelfde: CNC-frezen en -draaien van massief materiaal. Het verschil zit hem in de manier waarop de leverancier de werkzaamheden plant, de instellingen standaardiseert en de communicatie beheert om onderdelen binnen enkele dagen in plaats van weken te leveren.
Je kunt Rapid CNC zien als een gespecialiseerde laag bovenop een prototype CNC. Het maakt gebruik van:
-
Vooraf gekwalificeerde materialen en standaard voorraadmaten.
-
Vastgestelde gereedschapsbibliotheken en fixtureconcepten.
-
Gestroomlijnde offerte- en orderverwerking. Hierdoor kunt u veel sneller van CAD-bestand naar fysiek onderdeel overstappen, wat waardevol is bij strakke deadlines of lastminute-ontwerpwijzigingen.
Wanneer kiest u voor snelle CNC in plaats van traditionele CNC en 3D-printen?
Snelle CNC is niet altijd nodig, maar het kan in specifieke situaties zeer krachtig zijn. U kunt het overwegen wanneer:
-
Je hebt vaste externe deadlines , zoals beurzen, investeerdersdemonstraties of klantenproeven.
-
Uw team ontdekt laat in de planning een kritisch ontwerpprobleem en heeft dringend nieuwe hardware nodig.
-
U wilt de interne besluitvorming versnellen door fysieke onderdelen beschikbaar te stellen aan belanghebbenden.
Vergeleken met traditionele CNC-freesmachines biedt snel-CNC een kortere doorlooptijd, maar wel tegen een hogere prijs. Vergeleken met 3D-printen biedt snel-CNC betere materiaaleigenschappen en realistischere toleranties , wat essentieel is voor dragende onderdelen, afdichtingsvlakken en precisieassemblages.
Als uw vraag puur over de uiterlijke vorm of ergonomie gaat, kan 3D-printen nog steeds de snelste en goedkoopste optie zijn. Als u er zeker van wilt zijn dat het onderdeel daadwerkelijk bestand is tegen de omstandigheden in de praktijk, is snel CNC-bewerken vaak de veiligere keuze.
Evenwicht tussen snelheid, kosten en nauwkeurigheid voor urgente prototypes
Wanneer de tijdsdruk hoog is, is het gemakkelijk om te veel te betalen of te veel te specificeren. Een meer bewuste aanpak helpt u de juiste balans te vinden tussen snelheid, kosten en nauwkeurigheid bij snelle CNC-projecten.
Bepaal eerst wat u echt nodig hebt van deze urgente build:
-
Heeft u overal exacte toleranties nodig, of alleen op een paar kritische plekken?
-
Heeft u een cosmetische oppervlakteafwerking nodig of zijn ruwe, bewerkte oppervlakken voldoende?
-
Heeft u volledige sets nodig voor meerdere assemblages, of slechts enkele monsters voor tests?
Bespreek vervolgens met uw leverancier hoe u het volgende kunt vereenvoudigen:
-
Versoepel niet-kritische toleranties om de bewerkingstijd te verkorten.
-
Combineer waar mogelijk handelingen om de installatiekosten te verlagen.
-
Verminder het aantal unieke onderdeelversies in deze urgente batch.
Je profiteert nog steeds van de snelheid van snelle CNC-bewerking , maar je vermijdt geld uit te geven aan functies die geen invloed hebben op de beslissing die je deze week moet nemen. Dit is waar een partner met zowel technische als productiecapaciteiten je kan begeleiden, in plaats van simpelweg elke eis klakkeloos over te nemen.
Gebruik van snelle CNC voor kleine series, pre-launch samples en marktonderzoek
Rapid CNC is niet alleen geschikt voor eenmalige prototypes in noodsituaties. Je kunt het ook strategisch inzetten voor kleine series en activiteiten voorafgaand aan een productlancering.

Typische toepassingen zijn onder meer:
-
Proefmonsters voor belangrijke klanten vóór de lancering – het versturen van bijna-afgewerkte onderdelen naar geselecteerde klanten of distributeurs voor vroege feedback, terwijl uw productielijn nog wordt opgestart.
-
Kleine proefseries voor veldtesten – het bouwen van een beperkte batch voor praktijktests in de beoogde omgeving, zonder direct over te gaan tot volledige productie.
-
Kortetermijntekorten opvullen – gebruikmaken van snelle CNC-bewerking om beperkte vraag te overbruggen of tijdelijke tekorten aan te vullen voordat de productieprocessen een stabiele fase bereiken.
Als u bijvoorbeeld van plan bent een ontwerp te verplaatsen naar aluminium spuitgieten en later CNC-afwerking, kunt u eerst een paar kleine batches via Rapid CNC laten lopen. Deze batches helpen u:
-
Valideer de prestaties en de acceptatie door de gebruikers.
-
Verfijn de geometrie en toleranties.
-
Verzamel vroegtijdig gegevens over inkomsten of uit de praktijk.
Zodra het ontwerp zijn waarde heeft bewezen, kunt u overschakelen naar een kostenefficiëntere productiemethode. Op deze manier wordt snelle CNC-bewerking een flexibel hulpmiddel om tijd te winnen, aannames te valideren en risico's te verminderen , in plaats van een kostbare noodoplossing die u alleen gebruikt als er iets misgaat.
Van prototype naar productie – een stapsgewijze transitiestrategie
De overstap van CNC-bewerking van prototypes naar CNC-productie is geen sprong in één keer. Het werkt het beste als een gestructureerd proces in meerdere stappen . Door elke stap zorgvuldig te plannen, verklein je de risico's, bescherm je je budget en geef je zowel de engineering- als de inkoopafdeling een duidelijke routekaart.

Fase 1 – Concept & functionele prototypes (hoge flexibiliteit, snelle veranderingen)
In fase 1 is je hoofddoel leren, niet optimaliseren. Je gebruikt CNC-prototypebewerking om CAD-ontwerpen om te zetten in echte onderdelen en beantwoordt eenvoudige maar cruciale vragen: Werkt dit concept? Past het? Is het bestand tegen normaal gebruik?
Op dit punt:
-
Het ontwerp is nog steeds flexibel en je verwacht meerdere versies.
-
Toleranties zijn indicatief en niet definitief.
-
U kunt verschillende materialen gebruiken om de mogelijkheden te verkennen.
Meestal combineer je:
-
CNC-prototypes voor mechanisch en thermisch realisme.
-
3D-geprinte modellen voor snelle vorm- en ergonomiecontroles.
-
Eenvoudige opstellingen of handmatige montage om interfaces te testen.
De belangrijkste discipline in fase 1 is het vastleggen van de opgedane kennis en deze terugkoppelen naar het ontwerp . Elke prototype-run moet een duidelijke vraag beantwoorden: een pasvormprobleem, een sterkteprobleem of een twijfel over de produceerbaarheid. Als je simpelweg "onderdelen maakt om ze te bekijken", loop je het risico budget te verspillen zonder dichter bij een productierijpe oplossing te komen.
Fase 2 – Technische validatie en pilotbouw (10–200 stuks)
In fase 2 ga je verder dan losse onderdelen en begin je te valideren hoe je ontwerp zich als systeem gedraagt . Je begint ook elementen van toekomstige productie te simuleren, zelfs als je nog steeds prototype CNC-opstellingen gebruikt.
Typische doelen in deze fase zijn:
-
Bevestigen dat het ontwerp voldoet aan de functionele vereisten voor meerdere monsters.
-
Testen van assemblageprocedures en bevestigen dat onderdelen uit verschillende partijen in elkaar passen.
-
Begin met het definiëren van realistische toleranties en oppervlakteafwerkingen.
De batchgroottes lopen vaak op tot 10-50 stuks voor technische tests en 50-200 stuks voor proefproducties . Deze batches helpen u bij:
-
Meet de variatie tussen onderdelen en identificeer gevoelige afmetingen.
-
Ontdek problemen die alleen ontstaan als u tientallen units samenstelt.
-
Evalueer de betrouwbaarheid en communicatie van eerste leveranciers.
U kunt uw CNC-partner nu al vragen om:
-
Gebruik stabielere bevestigingen in plaats van eenmalige klemming.
-
Pas een basisinspectieplan toe op kritische dimensies.
-
Geef feedback over DFM-problemen die ze in de tekeningen zien.
Dit is het juiste moment om kwaliteits- en productiedenken te integreren . Als u wacht tot na de lancering om na te denken over inspectieplannen of het ontwerp van meetinstrumenten, zult u onnodige druk ervaren en mogelijk genoegen nemen met zwakke compromissen om het product maar te kunnen leveren.
Fase 3 – Brug-/laagvolumeproductie met CNC-bewerking
Fase 3 is de fase waarin je je begint te gedragen als een productieorganisatie, zelfs als de aantallen nog laag zijn. Veel teams noemen dit overbruggingsproductie of productie in kleine volumes , en het is een van de meest effectieve manieren om risico's te beperken.

In deze fase:
-
Beschouw CNC-bewerking als het daadwerkelijke productieproces gedurende een bepaalde periode.
-
Gebruik stabiele programma's, fixtures en inspectieroutines.
-
Verzend onderdelen naar echte klanten of naar testomgevingen in het veld.
De hoeveelheden kunnen variëren van 50 tot 500 stuks per bestelling , afhankelijk van uw branche. U kunt meerdere batches over een periode van enkele maanden laten produceren terwijl u de vraagprognoses afrondt en besluit of u wilt investeren in meer specifieke productiecapaciteit of alternatieve processen zoals spuitgieten.
Het maken van bruggen is vooral waardevol wanneer:
-
De vraag op de markt is onzeker en u wilt niet te vroeg investeren in gereedschappen.
-
Het is mogelijk dat uw ontwerp nog enigszins verandert op basis van feedback in het veld.
-
U werkt in omgevingen met een hoge mix, waar zelfs de 'productie'-volumes bescheiden blijven.
In de praktijk kunt u met uw leverancier onderhandelen over een herhaalbare CNC-opstelling die zowel de overbruggingsproductie als toekomstige schaalvergroting ondersteunt . Hierbij is een partner met zowel prototype- als productiemogelijkheden zeer waardevol.
Fase 4 – Volledige productie: geoptimaliseerde CNC-lijnen of gecombineerde processen
Fase 4 is het punt waarop je je vastlegt op een langetermijnproductiestrategie . Je ontwerp is stabiel genoeg, je volumes zijn voorspelbaar genoeg en je hebt voldoende gegevens uit pilots en overbruggingsproductie om weloverwogen beslissingen te nemen.
Hier beslist u of u:
-
Blijf bij CNC-productie , geoptimaliseerd voor doorvoer en kosten.
-
Ga voor hogere volumes over op gecombineerde processen , zoals aluminium- of zinkspuitgieten in combinatie met CNC-nabewerking.
-
Splits je strategie: CNC voor varianten met een laag volume en cast + CNC voor de kernvarianten.
Bij volledige productie verwacht u:
-
Specifieke of semi-specifieke CNC-lijnen met geoptimaliseerde gereedschapspaden en bevestigingen.
-
Geïntegreerde kwaliteitscontrole, inclusief controles tijdens het proces, SPC voor kritische kenmerken en periodieke capaciteitsbeoordelingen.
-
Duidelijke planningslogica die uw prognoses, voorraaddoelstellingen en leverancierscapaciteit aan elkaar koppelt.
Uw belangrijkste vragen zijn in dit stadium:
-
Voldoen wij aan de kostendoelstellingen en margeverwachtingen?
-
Voldoen wij consequent aan de eisen voor tijdige levering en kwaliteit?
-
Hebben we een manier om op te schalen of af te schalen als de vraag verandert?
Als je op een gecontroleerde manier van Fase 1 naar Fase 4 bent gegaan, zijn de antwoorden meestal veel positiever dan wanneer je onder tijdsdruk overhaast met de productie bent begonnen.
Criteria voor de overstap van prototype-CNC naar productie-CNC (ontwerp, volume, budget)
Veel teams worstelen met de timing van de overstap van prototype-CNC naar productie-CNC. Als je te vroeg ingrijpt, zit je vast aan een ontwerp dat nog niet volwassen is. Als je te laat ingrijpt, verspil je geld aan dure prototypes of stel je kostenbesparingen uit.
Bij het nemen van deze beslissing kunt u drie praktische criteria hanteren: ontwerpstabiliteit, duidelijkheid qua volume en budgettaire realiteit.
-
Ontwerp stabiliteit
-
De meeste kritische functies en interfaces worden nu bevestigd door middel van testen.
-
Wijzigingsverzoeken komen minder vaak voor en hebben minder impact.
-
De overige wijzigingen zijn klein en kunnen via gecontroleerde revisies worden verwerkt.
-
-
Volume helderheid
-
U hebt realistische voorspellingen of vroege orders, niet alleen maar hoop.
-
Het verwachte jaarvolume rechtvaardigt investeringen in betere apparatuur en procesoptimalisatie.
-
Je weet welke varianten de kern zullen vormen en welke een niche zullen blijven.
-
-
Budgettaire realiteit
-
De kosten op de lange termijn van het in de prototypemodus blijven, zijn duidelijk hoger dan de kosten van de overstap naar productie.
-
U hebt geld vrijgemaakt voor NRE en mogelijke gereedschappen.
-
U begrijpt hoe de terugverdientijd over de levensduur van een product verloopt.
-
Een simpele vuistregel is: je bent klaar om in actie te komen wanneer het grootste risico ligt in de marktacceptatie en de vraag, en niet in de technische haalbaarheid . Op dat moment zijn CNC-productie en gerelateerde investeringen instrumenten om de marge en de leveringszekerheid te beschermen, in plaats van een gok op een onbewezen idee.
Het beheren van technische wijzigingen tussen pilotruns en SOP
Zelfs met een goede planning verloopt de overgang van proefproductie naar standaardproductie vrijwel nooit zonder aanpassingen. Het verschil tussen succesvolle en moeizame lanceringen zit hem in de manier waarop je met die aanpassingen omgaat.
Effectieve teams:
-
Classificeer de veranderingen op basis van impact: cosmetisch, prestatie-, veiligheids-, regelgevings- of kostengerelateerd.
-
Definieer duidelijke beslissingsregels: welke wijzigingen moeten in de SOP worden opgenomen en welke kunnen wachten tot een latere revisie.
-
Stem techniek, kwaliteit, inkoop en bedrijfsvoering af op het veranderingsproces.
Van de leverancierskant mag u het volgende verwachten:
-
Bijgewerkte CNC-programma's, installatiebladen en inspectieplannen voor relevante wijzigingen.
-
Nieuwe of bijgewerkte eerste artikelinspecties wanneer kritieke kenmerken zijn beïnvloed.
-
Communicatie over eventuele gevolgen voor de doorlooptijd, het afval of de kosten.
Voor uw eigen interne flow moet u mogelijk het volgende doen:
-
Werk tekeningen, stuklijsten, werkinstructies en servicedocumentatie bij.
-
Houd oude en nieuwe onderdelen in de voorraad bij om vermenging te voorkomen.
-
Informeer downstreamklanten als functioneel gedrag verandert.
Om de controle te behouden, gebruiken veel bedrijven een formeel proces voor technische wijzigingen met duidelijke goedkeuringsmomenten. Zelfs als uw organisatie kleiner is, helpt het toepassen van een vereenvoudigde versie van deze procedure u om "stille" wijzigingen te voorkomen die pas later als kwaliteitsklachten aan het licht komen.
Veelvoorkomende fouten bij de overgang van prototype naar productie (en hoe u ze kunt vermijden)
Er zijn patronen in hoe projecten mislukken wanneer ze de overstap maken van prototype-CNC naar productie-CNC. Door deze patronen vooraf te kennen, kunt u zich hiertegen verdedigen.
Fout 1: Toleranties van prototypes als definitief beschouwen zonder ze te controleren. Tijdens de ontwikkeling voegen ingenieurs vaak krappe toleranties toe "voor de zekerheid". Als niemand ze controleert vóór de productie, leidt dit tot processen die buitensporig veel bewerkingstijd of complexe inspectie vereisen voor onderdelen die er niet toe doen.
-
Hoe voorkom je dit? Voer een grondige tolerantiecontrole uit met je CNC-partner en je interne kwaliteitsteam. Stel elke nauwe tolerantie ter discussie: wat gebeurt er als deze iets ruimer wordt?
Fout 2: Het proces tegelijk met de geometrie wijzigen zonder validatie. Soms gaan teams over van CNC-prototypes naar spuitgieten plus CNC-afwerking, en wijzigen ze tegelijkertijd de geometrie. Als je beide tegelijk doet, is het niet gemakkelijk te zien of problemen te wijten zijn aan de vorm, de materiaalstroom of de bewerking.
-
Hoe dit te voorkomen: scheid geometrische wijzigingen zoveel mogelijk van proceswijzigingen. Stabiliseer eerst de vorm met behulp van CNC. Ga vervolgens over op het nieuwe proces en valideer opnieuw.
Fout 3: De benodigde capaciteit en doorlooptijd onderschatten. De prototypefase voelt meestal snel aan, omdat de aantallen klein zijn en je snel de aandacht kunt trekken. Als je dezelfde flexibiliteit in de productie verwacht zonder de capaciteit te plannen, kun je te maken krijgen met vertragingen of tekorten.
-
Hoe je dit kunt voorkomen: betrek productieplanners er vroegtijdig bij. Deel realistische prognoses, opstartcurves en bufferverwachtingen met je leverancier.
Fout 4: Late betrokkenheid van inkoop en kwaliteit. Als de engineeringafdeling prototypes in isolement ontwikkelt, komen inkoop en kwaliteit pas in beeld wanneer het al tijd is voor de lancering. Dan moeten ze de kosten- en processtructuren accepteren waaraan ze niet hebben meegewerkt.
-
Hoe dit te voorkomen: betrek inkoop en kwaliteit vanaf fase 2 bij het gesprek. Laat ze vroege schetsen, feedback op prototypes en leveranciersopties zien.
Fout 5: Vertrouwen op een leverancier die niet kan opschalen. Sommige bedrijven zijn uitstekend in het maken van prototypes, maar beschikken niet over de apparatuur, systemen of certificeringen om grotere volumes en formele goedkeuringen te ondersteunen. U moet dan midden in het project van leverancier wisselen.
-
Hoe je dit kunt voorkomen: controleer bij de selectie van prototypepartners direct hun productiecapaciteit, of kies een totaalleverancier die beide diensten aanbiedt. Vraag specifiek naar hun ervaring met de door jou beoogde volumes en de eisen van de branche.
Als je deze veelvoorkomende valkuilen proactief aanpakt, wordt de overgang van prototype-CNC naar productie-CNC een gecontroleerde evolutie in plaats van een stressvolle sprong . Dat geeft je team meer tijd en energie om zich te richten op de daadwerkelijke productwaarde in plaats van op het oplossen van productieproblemen.
CNC-bewerking versus spuitgieten + CNC-afwerking voor productie
Bij het plannen van een productie kies je niet alleen tussen CNC-bewerking voor prototypes en CNC-productie. Vaak moet je ook kiezen tussen CNC-bewerking alleen en spuitgieten plus CNC-nabewerking voor aluminium en zinken onderdelen. De juiste aanpak hangt af van het volume, de geometrie en de kostendoelstellingen.
Wanneer is alleen CNC-bewerking het beste (hoge precisie, laag volume, complexe geometrie)?
CNC-bewerking is doorgaans de beste keuze wanneer complexe geometrie, strenge toleranties en relatief lage productievolumes gecombineerd worden . In dergelijke gevallen zijn de kosten en de benodigde tijd voor matrijsontwerp zelden rendabel.
Productie uitsluitend met behulp van CNC is vaak de betere optie wanneer:
-
Je kunt lage of gemiddelde jaarlijkse volumes verwachten , bijvoorbeeld een paar honderd tot een paar duizend stuks.
-
Uw ontwerp heeft diepe holtes, dikke secties, scherpe binnenhoeken of ondersnijdingen die moeilijk te gieten zijn.
-
Je moet strikte toleranties aanhouden voor veel onderdelen , niet alleen voor een paar kritieke vlakken.
-
Je verwacht frequente ontwerpwijzigingen als gevolg van veranderende klantbehoeften of productupdates.
Onder deze omstandigheden biedt CNC-bewerking maximale flexibiliteit en precisie zonder dat u vastzit aan gereedschap . U betaalt meer per stuk, maar u vermijdt het risico dat uw matrijs niet meer aansluit op uw ontwerp of de vraag die u stelt.
Wanneer moet u overstappen op aluminium/zink spuitgieten met CNC-nabewerking?
Spuitgieten wordt interessant wanneer de volumes toenemen en de geometrie zich aanpast aan het proces. Je gebruikt nog steeds CNC om kritische oppervlakken af te werken, maar het gieten levert de basisvorm tegen veel lagere variabele kosten.

Je zou serieus moeten overwegen om aluminium of zink te spuitgieten en vervolgens CNC-nabewerking te gebruiken wanneer:
-
De jaarlijkse vraag naar een bepaald onderdeel loopt op tot duizenden of zelfs tienduizenden stuks.
-
Het ontwerp kan worden aangepast aan gietvriendelijke regels : lossingshoeken, uniforme wanddikte, juiste radii en goede stromingspaden.
-
De meeste onderdelen kunnen toleranties op gietniveau verdragen , en slechts enkele oppervlakken vereisen CNC-nabewerking.
-
Je wilt lichtere onderdelen met geïntegreerde kenmerken , zoals nokken, ribben en bevestigingspunten, die kostbaar zouden zijn om uit massief materiaal te frezen.
In deze context is de typische route:
-
Gebruik spuitgieten om bijna-net-gevormde onderdelen te produceren.
-
Gebruik CNC-draaien of -frezen voor het afwerken van afdichtingsvlakken, lagerzittingen, schroefgaten en moeilijk bereikbare onderdelen . Deze hybride aanpak biedt een goede balans tussen stukprijs, nauwkeurigheid en doorvoer voor volwaardige producten.
Als u samenwerkt met een partner die zowel CNC- als spuitgietwerk onder één dak aanbiedt, kunt u een prototype maken in CNC en vervolgens het ontwerp licht aanpassen voor spuitgieten. Tijdens de overgang kunt u gewoon hetzelfde team en hetzelfde kwaliteitssysteem behouden.
Vergelijking van kosten en doorlooptijd: CNC-bewerking versus spuitgieten
Het is nuttig om de twee routes naast elkaar te vergelijken. De onderstaande waarden zijn kwalitatief en bedoeld als leidraad voor beslissingen, niet als vaste regels.
| Aspect | CNC-only productie | Spuitgieten + CNC-afwerking |
|---|---|---|
| Gereedschaps-/NRE-kosten | Laag (alleen armaturen en meters) | Hoog (spuitgietmal + bevestigingen en meters) |
| Kosten per onderdeel bij laag volume | Hoge | Zeer hoog (gereedschap nog niet afgeschreven) |
| Kosten per onderdeel bij hoog volume | Gemiddeld tot hoog | Laag tot gemiddeld |
| Flexibiliteit bij ontwerpwijzigingen | Hoog (programma- en wedstrijdwijzigingen) | Gemiddeld tot laag (aanpassingen aan de mal kunnen duur zijn) |
| Typische volume sweet spot | Prototypes tot lage/middelhoge productie | Middelgrote tot grote, langlopende programma's |
| Levertijd tot eerste goede onderdelen | Kort tot medium | Langer (gereedschapsontwerp, bouw en testen) |
| Geometrische vrijheid | Zeer hoog (binnen de grenzen van de gereedschapstoegang) | Gemiddeld (moet zich houden aan de castingregels) |
Simpel gezegd, CNC-bewerking alleen wint op het gebied van flexibiliteit en doorlooptijd van het eerste onderdeel ; spuitgieten plus CNC-bewerking wint op het gebied van stukprijs bij grote volumes , mits je het volume kunt leveren en de procesbeperkingen accepteert.
Voorbeeldlevenscyclus: CNC-prototype → CNC-piloot → spuitgieten + CNC-massaproductie
Een veelvoorkomende en zeer praktische levenscyclus voor aluminium behuizingen of constructiedelen ziet er als volgt uit:
-
CNC-prototype
-
Je begint met CNC-gefreesde onderdelen van massief aluminium.
-
U test de pasvorm, de functie en het thermisch gedrag en u verfijnt het ontwerp.
-
-
CNC-pilot-/brugproductie
-
U produceert 50–200 stuks per batch met behulp van stabielere CNC-opspanningen.
-
U verzamelt veldgegevens en feedback van klanten en stelt definitieve toleranties en oppervlakken vast.
-
-
Aanpassing van het spuitgietontwerp
-
Je past het ontwerp aan voor spuitgieten: je voegt trek toe, past de wanden aan, verbetert de doorstroming en toevoer.
-
U werkt samen met het engineeringteam van uw leverancier om de juiste balans te vinden tussen gietvereisten en bewerkingsvereisten.
-
-
Gereedschappen en eerste gietseries
-
De leverancier ontwerpt en bouwt de spuitgietmatrijs.
-
Eerst voert u gietproeven uit, vervolgens vervaardigt u de kritische kenmerken met een CNC-machine en valideert u deze met een volledige inspectie en functionele tests.
-
-
Massaproductie: spuitgieten + CNC-afwerking
-
U bereikt uw gewenste volume door gegoten stukken te produceren in combinatie met CNC-afwerking.
-
U bewaakt de kosten, kwaliteit en doorlooptijd en verfijnt parameters naarmate programma's rijpen.
-

In deze levenscyclus blijft CNC-bewerking van begin tot eind een rol spelen , maar de rol ervan evolueert van het maken van complete onderdelen naar het afwerken van gietstukken. Deze gecombineerde aanpak stelt je in staat om stapsgewijs te werk te gaan, in plaats van alles in te zetten op een matrijs voordat je ontwerp en de vraag ernaar bewezen zijn.
Branchespecifieke perspectieven op prototype- versus productie-CNC
Verschillende industrieën gebruiken CNC-machines voor prototypen en productie op uiteenlopende manieren. De kerntechnologieën zijn hetzelfde, maar de verwachte volumes, de risicobereidheid en de goedkeuringseisen bepalen hoe je je strategie vormgeeft.
Machines en industriële onderdelen – strategieën met een hoge mix en een laag/middelgroot volume
Bij machines en industriële apparatuur heb je vaak te maken met portfolio's met een grote variatie aan producten en relatief kleine volumes . Veel onderdelen worden op maat gemaakt of geconfigureerd per project, en de productlevenscycli kunnen lang zijn.
In deze omgeving:
-
Prototype CNC wordt gebruikt om nieuwe assemblages, bevestigingen, frames en aandrijflijnonderdelen te valideren.
-
Vaak blijft CNC-productie de hoofdroute gedurende de gehele levensduur van het product, omdat volumes per onderdeel nooit de gereedschappen rechtvaardigen.
-
Brugproductie en productie-CNC lijken op elkaar, maar de opspanningen, gereedschappen en programma's worden voortdurend verfijnd.
CNC-bewerking is hier gebruikelijk , soms met gegoten of gesmede blanks voor grotere onderdelen. De nadruk ligt vooral op betrouwbaarheid, levertijd en de mogelijkheid om ontwerpwijzigingen of speciale varianten voor belangrijke klanten te verwerken. Een leverancier die kleine series efficiënt kan verwerken en een constante kwaliteit kan garanderen voor veel verschillende artikelnummers, is waardevoller dan een leverancier die zich alleen richt op grote volumes van individuele componenten.

Automobiel & transport – volume, PPAP en kostenverlaging in de loop van de tijd
Programma's in de auto- en transportsector kenmerken zich doorgaans door hoge productievolumes, strenge goedkeuringsprocedures en ambitieuze kostendoelstellingen . Onderdelen gaan vaak vele jaren mee en OEM's verwachten op de lange termijn gestructureerde kostenbesparingen.
In deze sector:
-
Prototype CNC ondersteunt vroege mule-bouw, testbanken en eerste tests op voertuigen.
-
Bij pilot- en pre-productieseries wordt vaak nog gebruikgemaakt van CNC, soms vanaf bewerkte staven of vanaf prototypegietstukken.
-
Zodra de vraag is bevestigd, worden de meeste structurele en behuizingsonderdelen vervaardigd door middel van spuitgieten, smeden of stempelen, aangevuld met CNC-nabewerking , terwijl kritische precisieonderdelen mogelijk uitsluitend CNC-gefreesd blijven.
Klanten in de automobielindustrie vereisen processen zoals PPAP, FAI, capaciteitsstudies en traceerbaarheid . Uw partner voor CNC-productie of spuitgieten moet daarom beschikken over volwaardige kwaliteitssystemen. Gedurende de looptijd van een project streven teams naar verbeteringen in de cyclustijd, verlenging van de levensduur van gereedschappen en vereenvoudiging van het ontwerp om de marges gezond te houden. De overgang van prototype naar productie draait hier net zozeer om documentatie en controle als om het fysieke proces zelf.
Elektronica en robotica – precisiebehuizingen, koellichamen en kleine series
Elektronica en robotica vereisen vaak precisiebehuizingen, koelplaten en structurele onderdelen van aluminium of andere legeringen. De volumes kunnen variëren van kleine series voor industriële robots tot grotere aantallen voor standaard controllers en apparaten.

In deze industrieën:
-
Prototype-CNC speelt een belangrijke rol in de vroege ontwerpfase, met name voor thermisch beheer en de lay-out van connectoren en PCB's.
-
Voor apparatuur en robots met een lagere productievolume blijft CNC-productie wellicht de belangrijkste optie, omdat flexibiliteit en maatwerk zwaarder wegen dan de kostprijs per stuk.
-
Voor standaardmodules en consumentgerichte producten wordt spuitgieten of extrusie in combinatie met CNC-bewerking aantrekkelijk zodra de ontwerpen stabieler worden en de vraag toeneemt.
Omdat het uiterlijk ertoe doet, wordt CNC-bewerking vaak gecombineerd met anodiseren, glasparelstralen of andere afwerkingen . In de prototype- en productiefase moet daarom vanaf het begin niet alleen rekening worden gehouden met de geometrie, maar ook met de oppervlaktevoorbereiding en de compatibiliteit van de coating.
Medisch & energie – wettelijke vereisten, validatie en betrouwbaarheid
De medische en energiesector voegen daar nog een extra laag aan toe: regelgeving en betrouwbaarheid op lange termijn . Onderdelen in deze sectoren kunnen onderworpen zijn aan normen, audits en uitgebreide validatie voordat processen of leveranciers gewijzigd kunnen worden.
In medische hulpmiddelen:
-
Prototype CNC ondersteunt clinici en ingenieurs bij het verfijnen van ontwerpen voor instrumenten, behuizingen of implantaat-aangrenzende componenten.
-
Zodra u klinische of wettelijke mijlpalen bereikt, hebt u stabiele, gedocumenteerde processen nodig, zelfs voor relatief kleine volumes.
-
Wijzigingen na goedkeuring kunnen nieuwe validatiestappen in gang zetten. Daarom proberen teams zich zoveel mogelijk te concentreren op ontwerpiteraties vóór formele indieningen.
Bij energietoepassingen, zoals elektriciteitscentrales, olie en gas of hernieuwbare energiebronnen:
-
Met Prototype CNC kunnen onderdelen worden getest in veeleisende omgevingen, zoals hoge temperaturen, druk of corrosie.
-
Bij CNC-productie ligt de nadruk op robuustheid en traceerbaarheid , soms met aanvullende materiaal- en procescertificeringen.
In beide sectoren wordt de keuze tussen prototype- en productie-CNC sterk beïnvloed door kwalificatiekosten en wijzigingsbeheer , en niet alleen door de eenheidsprijs. Zelfs bij bescheiden volumes kan de last van herkwalificatie het rationeel maken om eerder te investeren in goed gecontroleerde productie-CNC-processen, in plaats van te lang in een informele prototypefase te blijven.
In al deze sectoren is het patroon vergelijkbaar: CNC-bewerking van prototypes vermindert het ontwerp- en technisch risico; CNC-productie en, waar van toepassing, spuitgieten plus CNC-afwerking verminderen de kosten en het leveringsrisico op de lange termijn . De balans en timing van elke stap variëren afhankelijk van uw markt, uw volumes en uw regelgeving.
Ontwerp- en DFM-richtlijnen voor zowel prototype- als productie-CNC
Een goed ontwerp voor CNC-bewerking begint al vanaf dag één. Door eenvoudige DFM-regels al vroeg toe te passen, beschermt u zowel het prototypebudget als de productiekosten op de lange termijn.
CNC-onderdelen ontwerpen voor maakbaarheid vanaf dag één
Bij het ontwerpen voor CNC-machines ontwerp je voor snijgereedschap, opspaninrichtingen en herhaalbaarheid . Je hoeft je onderdelen niet "lelijk" te maken om ze produceerbaar te maken, maar je moet wel vanaf de eerste schets rekening houden met een paar praktische regels.
Nuttige principes zijn onder meer:
-
Lijn de kenmerken zoveel mogelijk uit met standaard gereedschapsbewegingen (eenvoudige vlakke oppervlakken, gaten langs assen, uitsparingen met goede toegang).
-
Vermijd onnodige complexiteit , zoals kleine afrondingen, diepe smalle sleuven of decoratieve elementen die de bewerkingstijd verlengen zonder functionaliteit toe te voegen.
-
Groepeer kritieke onderdelen zodat de machinist ze met zo min mogelijk instellingen kan bereiken, wat de nauwkeurigheid verbetert en de kosten verlaagt.
Als je CNC-machinisten als onderdeel van je ontwerpteam beschouwt, krijg je feedback die later tijd en geld bespaart. Een korte DFM-review voordat je tekeningen vrijgeeft, betaalt zich tijdens de productie vaak ruimschoots terug.
Materialen kiezen voor prototypes versus productie (aluminium, zink, staal, kunststoffen)
Materiaalkeuze heeft invloed op de bewerkbaarheid, kosten en prestaties. Voor prototypes kiest u soms een beter bewerkbaar of beter beschikbaar materiaal. Voor de productie moet u een balans vinden tussen prestaties in de praktijk, wettelijke vereisten en kosten op de lange termijn.
Een praktische aanpak is:
-
Aluminium (bijv. 6061, 6082, 7075): zeer goed bewerkbaar, goede sterkte-gewichtsverhouding, uitstekend geschikt voor behuizingen, beugels en constructieonderdelen in vele industrieën. 6061/6082 worden vaak gebruikt voor prototypes en productie; 7075 is geschikt voor toepassingen met een hogere sterkte.
-
Zinklegeringen : beter geschikt voor spuitgieten dan voor CNC-nabewerking. Ze bieden goede gietbaarheid en nauwe toleranties in gegoten vorm, wat handig is voor kleinere onderdelen en complexe vormen.
-
Koolstofstaal en gelegeerd staal : deze worden gekozen wanneer een hogere sterkte, slijtvastheid of specifieke mechanische eigenschappen vereist zijn. Ze kunnen de cyclustijd en gereedschapslijtage verhogen in vergelijking met aluminium.
-
Roestvrij staal : noodzakelijk voor corrosiebestendigheid, medische en voedseltoepassingen, of veeleisende omgevingen, maar het is moeilijker te bewerken en vereist mogelijk robuustere gereedschappen en koelsystemen.
-
Technische kunststoffen (bijv. POM, PEEK, nylon): ideaal voor wrijvingsarme onderdelen, elektrische isolatie of gewichtsbesparing. Ze kunnen zich anders gedragen dan metalen bij het klemmen en snijden, dus bij DFM moet rekening worden gehouden met kromtrekking en thermische uitzetting.
Voor prototypes kun je soms dezelfde legeringsfamilie kiezen, maar een iets makkelijker te bewerken variant, zolang het mechanische gedrag maar representatief blijft. Voor de productie leg je materialen vast die voldoen aan de normen en goedkeuringen en overleg je met je CNC-partner over de gereedschapskeuze en de voedingen om de kosten beheersbaar te houden.
Tolerantiestrategieën: waar moet je streng zijn en waar moet je juist ontspannen om kosten te besparen?
Toleranties zijn een van de belangrijkste kostenfactoren bij CNC-bewerking. Nauwe toleranties verhogen de cyclustijd, het risico op afgekeurde producten en de inspectie-inspanning . De sleutel is om alleen nauwkeurige toleranties te hanteren waar het er echt toe doet.
Een praktische strategie is:
-
Identificeer essentiële onderdelen voor de werking , zoals lagerzittingen, afdichtingsvlakken, passingsboringen en centreerpennen. Deze kunnen nauwe toleranties en extra inspectie rechtvaardigen.
-
Voor niet-kritische onderdelen, zoals cosmetische randen, niet-passende gaten of oppervlakken die alleen labels dragen, hanteert u standaard algemene toleranties die overeenkomen met de normale mogelijkheden van uw CNC-partner.
-
Vermijd het specificeren van meer decimalen dan nodig. Als ±0.1 mm functioneel werkt, gebruik dan niet ±0.01 mm alleen omdat het CAD-systeem dat makkelijk maakt.
U kunt tekeningen ook zo structureren dat niet alle afmetingen bij elke batch volledig gecontroleerd hoeven te worden . Werk samen met uw leverancier om bemonsteringsplannen op te stellen en focus de SPC op een kleine set van belangrijke kenmerken. Dit zorgt voor een hoge kwaliteit zonder beide teams te overbelasten met onnodig meetwerk.
Houd bij uw ontwerp rekening met de toegang tot gereedschap, de wanddikte en de bevestiging

Toegang tot gereedschap, wanddikte en bevestiging bepalen hoe gemakkelijk het is om uw onderdeel in de praktijk te maken. U tekent misschien geen bevestigingen, maar u moet zich wel voorstellen hoe gereedschappen en klemmen uw ontwerp zullen raken.
Goede praktijken omvatten:
-
Zorg voor duidelijke gereedschapspaden : laat frees- en boorgereedschappen zoveel mogelijk de gewenste onderdelen bereiken zonder extreme gereedschapslengte of onhandige hoeken.
-
Vermijd zeer dunne, onondersteunde wanden , die tijdens de bewerking kunnen trillen, doorbuigen of vibreren. Iets dikkere wanden besparen vaak tijd en materiaalverlies.
-
Creëer stabiele klemoppervlakken : voeg vlakken of kussentjes toe waar opspaninrichtingen het onderdeel kunnen vastgrijpen zonder kritische oppervlakken te vervormen.
-
Overweeg of het onderdeel in twee of drie bewerkingsstappen kan worden gefreesd in plaats van vele. Elke extra bewerkingsstap kost extra tijd en kan leiden tot uitlijnfouten.
Als je weet dat een onderdeel later door middel van spuitgieten zal worden vervaardigd, stem je ontwerp dan af op zowel de CNC- als de gietvereisten: zorg voor redelijke lossingshoeken, een consistente wanddikte waar mogelijk en radii die zowel de matrijsdoorstroming als de gereedschapstoegang ondersteunen.
Plannen van oppervlakteafwerking en nabewerking (anodiseren, coaten, polijsten)
De oppervlakteafwerking heeft zowel functionele als esthetische functies. Het beïnvloedt wrijving, afdichting, corrosiebestendigheid en de waargenomen kwaliteit. Het heeft ook een directe invloed op de bewerkingstijd en nabewerkingen.
Je zou moeten:
-
Bepaal tijdig welke oppervlakken een fijne afwerking vereisen en welke onbewerkt of gefreesd kunnen blijven.
-
Stem uw Ra-vereisten af op realistische CNC-procescapaciteit en -kosten. Een zeer lage Ra kan bijvoorbeeld langzamere passes of extra bewerkingen vereisen.
-
Houd rekening met nabewerkingen zoals anodiseren, poedercoaten, lakken, straalreiniging of polijsten. Elk van deze processen brengt extra tijd en kosten met zich mee, en sommige kunnen de afmetingen enigszins veranderen.
Als u van plan bent aluminium onderdelen te anodiseren , houd dan bij het ontwerp rekening met voldoende marge voor de laagdikte en overleg met uw leverancier hoe zij de afmetingen vóór en na het anodiseren controleren. Bij het gebruik van coatings voor corrosiebestendigheid kunt u bepaalde toleranties aanscherpen of versoepelen, afhankelijk van of het gecoate oppervlak functioneel of puur cosmetisch is.
U kunt ook plannen waar u textuur of stralen wilt aanbrengen om bewerkingssporen te verbergen en een consistente uitstraling te creëren. Dit is vooral belangrijk voor zichtbare elektronische behuizingen of medische behuizingen.
Het valideren van DFM en procescapaciteit met behulp van CNC-runs in kleine series
CNC-productie in kleine series is een krachtig middel om uw DFM-beslissingen te valideren en de procescapaciteit te begrijpen vóór de volledige productie. In plaats van direct van een enkel prototype naar massaproductie over te stappen, kunt u een paar gestructureerde series gebruiken om uw aannames te testen.
In de praktijk kunt u het volgende doen:
-
Voer een productiebatch van 10-30 stuks uit om de tolerantieverdeling, gereedschapslijtage en klemmingsstabiliteit te controleren.
-
Bespreek de inspectiegegevens met uw leverancier om te bepalen welke afmetingen van nature stabiel zijn en welke aandacht behoeven.
-
Pas toleranties, gereedschapspaden of bevestigingen aan op basis van echte gegevens in plaats van theorie.
Deze aanpak maakt van uw eerste bestellingen leerzame experimenten . U beschouwt elke kleine batch als een kans om het ontwerp en het proces te verfijnen, zodat u tegen de tijd dat u grotere volumes bereikt, al weet waar het proces sterk is en waar u nauwlettender moet controleren.
Goed uitgevoerd vormen CNC-runs in kleine series een brug tussen ontwerpintentie en productierealiteit. Ze verkleinen de kans op verrassingen tijdens de opstartfase en geven beide partijen het vertrouwen dat de gekozen strategie de reële vraag kan ondersteunen.
Leveranciers- en inkoopstrategie voor B2B-kopers en engineeringteams

Het kiezen van de juiste CNC-partner is net zo belangrijk als het kiezen van het juiste proces. Voor B2B-projecten heeft u leveranciers nodig die zowel de urgentie van prototypes als de productiediscipline begrijpen en die u gedurende de hele productlevenscyclus kunnen ondersteunen.
Hoe evalueer je prototype CNC-werkplaatsen versus productie-CNC-fabrikanten?
Prototypewinkels en productiebedrijven hebben vaak verschillende sterke punten. Je kunt ze langs een paar eenvoudige assen beoordelen.
Voor CNC-prototypewerkplaatsen is het belangrijk om te focussen op:
-
Reactievermogen: hoe snel ze offertes opstellen en leveren, en hoe goed ze omgaan met ontwerpwijzigingen.
-
Technische ondersteuning: of ze nu DFM-feedback geven of alleen tekeningen uitvoeren.
-
Flexibiliteit: het vermogen om meerdere iteraties uit te voeren zonder grote vertragingen.
Voor CNC-productiefabrikanten is het belangrijk om te focussen op:
-
Procesrobuustheid: bewijs van gestandaardiseerd werk, onderhoud en kwaliteitscontrole.
-
Capaciteit en schaalbaarheid: aantal en type machines, ploegendiensten en planningssystemen.
-
Compliance: certificeringen, eerdere ervaring in uw sector en documentatiepraktijken.
Een ideale situatie is om samen te werken met één partner die beide processen kan beheren , met prototypecellen en productielijnen onder één kwaliteitsmanagementsysteem. Dit vermindert wrijving bij de overdracht en zorgt ervoor dat proceskennis centraal blijft.
Voordelen van een one-stop-partner (CNC-bewerking, spuitgieten, afwerking, assemblage)
Een totaaloplossing die CNC-bewerking, aluminium- en zinkspuitgieten, oppervlaktebehandeling en assemblage combineert , kan uw toeleveringsketen vereenvoudigen en de coördinatie verbeteren.
De belangrijkste voordelen zijn:
-
Minder contactmomenten met leveranciers : u stuurt tekeningen en specificaties één keer op, en hetzelfde team beheert het volledige productieproces.
-
Betere DFM-beslissingen : ingenieurs zien de afwegingen tussen uitsluitend CNC-bewerking en spuitgieten in combinatie met CNC-bewerking, en kunnen adviseren op basis van de daadwerkelijke mogelijkheden, niet op basis van theorie.
-
Geïntegreerde kwaliteitscontrole : één systeem omvat bewerking, gieten en afwerking, waardoor hiaten en miscommunicatie worden verminderd.
-
Vereenvoudigde logistiek : u ontvangt complete assemblages of gebruiksklare onderdelen in plaats van dat u met meerdere toeleveranciers moet samenwerken.
Een voorbeeld hiervan is de samenwerking met een partner zoals HM, die CNC-bewerking, aluminium/zinkspuitgieten, anodiseren en assemblage aanbiedt . Hierdoor kunt u prototypes maken met CNC en vervolgens overstappen op gecombineerde processen zonder van leverancier te hoeven wisselen. Deze continuïteit is met name waardevol voor langlopende programma's en klanten over de hele wereld.
Belangrijke vragen die u leveranciers kunt stellen over capaciteit, kwaliteit en exportervaring
Wanneer u CNC- en spuitgietpartners evalueert, kunt u een aantal gerichte vragen stellen om hun werkelijke capaciteiten te onthullen.
Over capaciteit en mogelijkheden :
-
Welke machinetypen en -groottes gebruikt u en hoeveel van elk?
-
Wat is uw typische batchgroottebereik en wat beschouwt u als uw ideale bereik?
-
Hoe gaat u om met urgent prototypewerk terwijl de productie doorgaat?
Over kwaliteits- en procescontrole :
-
Welke kwaliteitscertificeringen bezit u en voor welke scope?
-
Hoe beheert u eerste artikelinspecties, capaciteitsstudies en doorlopende SPC?
-
Kunt u voorbeelden geven van controleplannen of typische inspectieroutines voor vergelijkbare onderdelen?
Over export en communicatie :
-
Welke regio's bedient u al (Europa, Noord- en Zuid-Amerika, Australië, Midden-Oosten)?
-
Hoe regelt u verpakkingen, exportdocumentatie en logistiek voor klanten in het buitenland?
-
Wie zijn de belangrijkste technische en commerciële aanspreekpunten en hoe gaat u om met tijdsverschillen?
Duidelijke antwoorden op deze vragen vertellen u meer dan een generieke lijst met mogelijkheden. Ze laten zien of de leverancier daadwerkelijke ervaring heeft met B2B-klanten zoals u.
Hoe structureer je RFQ's voor zowel prototype- als productiefasen?
Een goede offerteaanvraag (RFQ) vraagt niet alleen naar de prijs. Het geeft uw leverancier de context die nodig is om de juiste strategie voor te stellen . Voor dit onderwerp kunt u offerteaanvragen in twee samenhangende delen structureren: prototype en productie.
Vermeld minimaal:
-
3D-modellen en 2D-tekeningen met duidelijke toleranties en materiaalspecificaties.
-
Geschat jaarlijks volume en verwachte volumetoename.
-
Informatie over de toepassing en belangrijke kenmerken.
-
Of u nu verwacht dat er in de toekomst een verschuiving plaatsvindt naar spuitgieten of andere processen.
U kunt dan het volgende aanvragen:
-
Een offerte voor prototype CNC-series (bijv. 5, 20, 50 stuks).
-
Een offerte voor CNC-productie bij grotere aantallen.
-
Indien van toepassing, een globaal concept voor spuitgieten plus CNC-afwerking voor toekomstige volumes.
Deze structuur stelt je in staat om de kosten op korte en lange termijn te vergelijken en te zien hoe elke leverancier denkt over de levenscyclusstrategie. Het nodigt hen ook uit om procesverbeteringen voor te stellen, in plaats van alleen een prijsveld in te vullen.
Wereldwijde inkoopoverwegingen voor Europa, Amerika, Australië en het Midden-Oosten
Als u buiten uw regio inkoopt, krijgt u meer mogelijkheden qua kosten en capaciteit, maar het brengt ook complexiteit met zich mee. Bij CNC- en spuitgietleveranciers in China of andere productiecentra moet u op een paar extra punten letten.
Belangrijke overwegingen zijn:
-
Levertijd en verzending : houd rekening met transittijd, douaneformaliteiten en mogelijke vertragingen in uw planning. Werk samen met leveranciers die ruime ervaring hebben met exporteren naar Europa, Noord- en Zuid-Amerika, Australië of het Midden-Oosten.
-
Communicatie : zorg voor duidelijke communicatie in het Engels, vastgestelde reactietijden en gedeelde tools voor tekenen en gegevensuitwisseling.
-
Normen en verwachtingen : stem vanaf het begin af op eenheden, toleranties, tekenconventies en kwaliteitsnormen om misinterpretaties te voorkomen.
-
Risico en back-up : overweeg of u twee leveranciers nodig hebt voor kritieke onderdelen en hoe u omgaat met pieken in de vraag of verstoringen.
Een leverancier die gewend is om met internationale B2B-klanten te werken, beschikt al over sjablonen en werkwijzen die dit vergemakkelijken: gestandaardiseerde verpakkingsmethoden, bekendheid met Incoterms en ervaring met het op afstand afhandelen van technische vragen. Als u voor zo'n partner kiest en uw logistiek zorgvuldig plant, kan wereldwijde inkoop van CNC- en spuitgietonderdelen zowel kostenefficiëntie als betrouwbare kwaliteit voor uw projecten opleveren.
Veelgestelde vragen – Directe antwoorden op veelgestelde vragen
Wanneer is prototype-CNC-bewerking beter dan 3D-printen of rapid prototyping?
CNC-bewerking van prototypes is beter wanneer u echte materialen, nauwkeurige toleranties en echte prestaties nodig hebt . Als uw onderdelen een belasting moeten dragen, vloeistoffen moeten afdichten, warmte moeten afvoeren of met andere precisiecomponenten moeten worden gecombineerd, biedt CNC-bewerking een gedrag dat dichter bij de productiekwaliteit ligt dan de meeste 3D-printprocessen.
3D-printen is handig voor vorm-, pasvorm- en vroege conceptmodellen , vooral wanneer de belangrijkste vragen betrekking hebben op grootte, ergonomie of lay-out. Wanneer het gaat om sterkte, slijtvastheid of nauwkeurige aansluitingseigenschappen, is CNC-prototypering de beste optie. Voor spoedprojecten biedt snelle CNC-productie dezelfde voordelen met kortere doorlooptijden.
Hoe verhouden de kosten van prototype- en productie-CNC-bewerking per onderdeel zich?
CNC-prototypes hebben hogere kosten per onderdeel omdat de instel-, programmeer- en bevestigingswerkzaamheden over een beperkt aantal onderdelen verdeeld zijn. Je betaalt een meerprijs voor flexibiliteit en snelheid.
CNC-productie verlaagt de eenheidskosten door de cyclustijd te optimaliseren en de ontwikkelingskosten over grotere volumes te spreiden. De kosten voor instelling en gereedschap blijven weliswaar, maar de kosten per stuk dalen naarmate de productiehoeveelheid toeneemt. Simpel gezegd: CNC-prototypes optimaliseren de kosten per leerproces; CNC-productie optimaliseert de kosten per onderdeel gedurende de levensduur van het product.
Wat zijn typische doorlooptijden voor prototypes versus productieseries?
Met CNC-prototypes en snelle CNC-machines kunnen eenvoudige onderdelen vaak binnen enkele dagen worden geleverd en complexere onderdelen binnen één tot twee weken , afhankelijk van het materiaal en de afwerking. Deze snelheid maakt strakke ontwikkelingscycli en frequente ontwerpwijzigingen mogelijk.
Productiebatches hebben doorgaans enkele weken nodig voor de eerste productierun , omdat de leverancier de programma's, mallen en inspectieplannen moet afronden. Zodra het proces stabiel is, worden herhaalbestellingen volgens een afgesproken schema verwerkt. De levertijd is dan afhankelijk van de batchgrootte, de capaciteit en de nauwkeurigheid van uw prognoses.
Kunnen prototype CNC-programma's, -instellingen en -opstellingen hergebruikt worden in de productie?
Je kunt veel elementen van prototypewerk hergebruiken, vooral als je vanaf het begin met productie in gedachten ontwerpt . Gereedschapspaden, opspanmethoden en basisinstellingen worden vaak overgenomen, maar ze moeten mogelijk wel worden verfijnd voor cyclustijd, gereedschapslevensduur en stabiliteit.
In de praktijk beginnen leveranciers vaak met prototypeprogramma's en ontwikkelen deze verder tot productierijpe versies. De opspaninrichtingen kunnen evolueren van eenvoudige klemmen naar robuustere, specifieke gereedschappen, maar de prototype-ervaring biedt nog steeds waardevolle inzichten in waar het proces soepel verloopt en waar extra ondersteuning nodig is.
Welke materialen worden aanbevolen voor prototypes versus langetermijnproductie?
Voor prototypes is het raadzaam materialen te gebruiken die zoveel mogelijk lijken op de uiteindelijke keuze , vooral bij het testen van sterkte, temperatuurgedrag of slijtage. Veelgebruikte voorbeelden zijn aluminium 6061 of 6082, koolstofstaal, roestvrij staal en technische kunststoffen zoals POM of nylon.
Tijdens de productie kunt u de materiaalkeuze verfijnen om te voldoen aan standaardkwaliteiten, certificeringen en de beschikbaarheid in de toeleveringsketen . U blijft weliswaar binnen dezelfde materiaalfamilie, maar u definieert de exacte hardingsgraden, normen en oppervlakte-eisen. Voor zink- en aluminiumspuitgieten met CNC-nabewerking ontwerpt u op basis van gietlegeringen en gebruikt u vervolgens bewerkingstechnieken om nauwkeurige details te realiseren.
Hoe kies je tussen CNC-bewerking en spuitgieten voor een nieuw project?
Begin met volume, geometrie en flexibiliteit . CNC-bewerking alleen is meestal de beste optie bij lage of gemiddelde volumes, complexe vormen of frequente updates. Spuitgieten in combinatie met CNC-nabewerking wordt aantrekkelijk bij een stabiele vraag van duizenden stuks en een gietvriendelijke geometrie.
Je kunt ook in fasen denken. Gebruik CNC-bewerking voor prototypes en de eerste productiefase , en analyseer vervolgens de volume- en kostengegevens. Als het onderdeel succesvol blijkt en de vraag stabiliseert, kun je investeren in matrijzen voor spuitgieten en CNC-bewerking blijven gebruiken voor kritische oppervlakken. Deze gefaseerde aanpak verkleint het risico en voorkomt investeringen in matrijzen voor onderdelen die nooit op grote schaal geproduceerd zullen worden.
Wat moet ik doen als het ontwerp verandert nadat de productie is gestart?
Als het ontwerp na de start van de productie verandert, moet u dit behandelen als een gecontroleerde technische wijziging en niet als een informele aanpassing. Werk de tekeningen, modellen en specificaties bij. Stem vervolgens met uw leverancier af over programmawijzigingen, updates van mallen en eventuele nieuwe inspectievereisten.
Je moet ook de voorraad en de onderdelen voor gebruik in het veld beheren . Besluit of je oude en nieuwe versies combineert of het oude ontwerp volledig uitfaseert. Voer voor kritieke functies nieuwe validatietests uit. Duidelijke communicatie tussen engineering, kwaliteit, inkoop en productie voorkomt onverwachte vermenging of verkeerde etikettering.
Hoe moeten engineering- en inkoopteams zich opstellen als het gaat om de strategie voor prototypen versus productie?
De afdelingen engineering en inkoop moeten al vroeg overeenstemming bereiken over de doelstellingen van elke projectfase . Engineering richt zich op functionaliteit en produceerbaarheid; inkoop richt zich op kosten, risico's en de prestaties van leveranciers. Beide partijen hebben dezelfde routekaart nodig voor de fasen prototype, pilot en productie.
Nuttige gewoontes zijn onder meer:
-
Gezamenlijke controles van belangrijke tekeningen en toleranties vóór productie.
-
Gedeeld inzicht in volumeprognoses en platformplannen.
-
Betrek de afdeling inkoop al in een vroeg stadium bij de selectie van prototypeleveranciers, zodat zij niet alleen de prijs van het prototype kunnen beoordelen, maar ook het potentieel op de lange termijn.
Wanneer beide teams het CNC-prototype zien als een geplande stap richting productie , worden beslissingen over kosten en timing eenvoudiger en consistenter.
Welke informatie moet ik voorbereiden voordat ik een offerte voor een prototype- en productie-CNC aanvraag?
Om zinvolle offertes te krijgen voor zowel prototype- als productie-CNC's, moet u meer dan alleen een CAD-bestand voorbereiden. Verzamel minimaal:
-
3D-modellen en 2D-tekeningen met duidelijke toleranties en materiaalspecificaties.
-
Een schatting van het jaarlijkse volume en een idee van hoe snel u de productie zult opschalen.
-
Een lijst met essentiële kenmerken en oppervlakken , inclusief eventuele speciale afwerkingen.
-
Informatie over de toepassing van het onderdeel, zoals belasting, temperatuur of omgeving.
-
Uw visie op toekomstige processen, bijvoorbeeld of u later wellicht overstapt op spuitgieten.
Met deze informatie kan een goede leverancier aparte prijzen voorstellen voor prototypes en productie , samen met advies over DFM (Design for Manufacturing) en mogelijke procesroutes. Dit helpt u de haalbaarheid op korte termijn te vergelijken met de kosten op lange termijn en een strategie te kiezen die past bij uw bedrijf, en niet alleen bij uw volgende bestelling.
Conclusie
De keuze tussen CNC-bewerking voor prototypes en CNC-bewerking voor serieproductie is niet alleen een technische kwestie; het is een manier om uw productieaanpak af te stemmen op uw huidige fase en volume. Gebruik CNC-bewerking voor prototypes wanneer u snelheid, flexibiliteit en leermogelijkheden nodig hebt, en gebruik CNC-bewerking voor serieproductie wanneer uw ontwerp stabiel is en uw vraag investeringen in ontwikkeling en procesoptimalisatie rechtvaardigt. Naarmate de volumes toenemen en de geometrie zich daarvoor leent, kan spuitgieten in combinatie met CNC-afwerking de kosten per eenheid verder verlagen, terwijl CNC-bewerking de precisie waarborgt. Een eenvoudige interne checklist met vragen als "In welke fase bevinden we ons? Hoe duidelijk is onze vraag? Hoe moeilijk is het om dit onderdeel later aan te passen?" zorgt ervoor dat uw team op de juiste koers blijft.
Als u een concrete volgende stap wilt, kunt u uw 3D/2D-tekeningen, de gewenste materialen en de geschatte jaarlijkse productievolumes delenCNC-bewerking, spuitgieten, oppervlaktebehandeling en assemblage op één plek