


Testnormen voor metaalhardheid zijn een van de meest voorkomende oorzaken van geschillen met leveranciers in de CNC-bewerking en het spuitgieten.
Op een tekening staat HRC 55 , op een bestelling staat HB 200 max , en het binnengekomen rapport komt niet overeen. Dan komen dezelfde vragen weer naar boven: welke hardheidsschaal is gebruikt, welke ASTM- of ISO-norm was van toepassing op de test, waar precies is de test uitgevoerd en of er ergens een hardheidsconversiemethode is gebruikt in plaats van de voorgeschreven methode.
Deze handleiding is geschreven voor B2B-kopers, kwaliteitsingenieurs en inkoopteams. Het doel is eenvoudig: de hardheidseisen duidelijk formuleren, de resultaten in verschillende laboratoria reproduceerbaar maken en een auditbestendig kwaliteitscontroleplan voor CNC-machines opstellen dat afkeuringen en discussies minimaliseert.
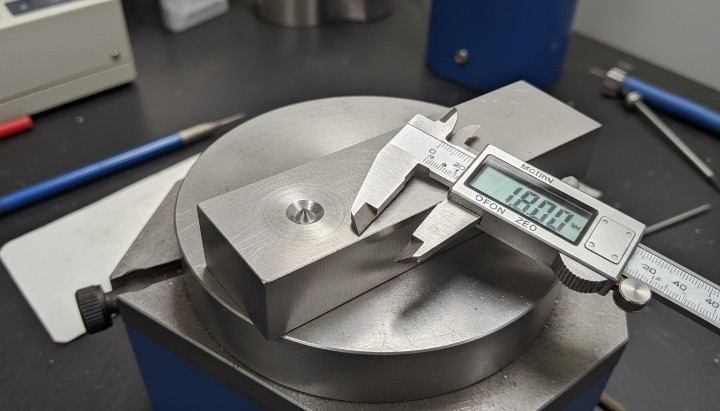
De betekenis van metaalhardheidstesten voor CNC-onderdelen
Metaalhardheidstesten meten de weerstand van een materiaal tegen indrukking volgens een vastgestelde methode. Hardheid is geen universele kwaliteitsindicator. Het is alleen zinvol wanneer de methode, de belasting, het type indrukker, de oppervlakteconditie en de testlocatie gecontroleerd worden.
Bij CNC-productie heeft de hardheid doorgaans invloed op:
-
gereedschapslijtage en snijkrachten
-
risico op vervorming na warmtebehandeling
-
braamgedrag en afwerkingsstabiliteit
-
Montage en pasvorm moeten stabiel blijven, terwijl de sterkte consistent moet zijn.
Hardheid is een goede acceptatie-eis wanneer deze direct van invloed is op de prestaties of het procesrisico, zoals bijvoorbeeld:
-
warmtebehandelde stalen assen, tandwielen en slijtageonderdelen
-
onderdelen die aan een specifieke temperatuur of conditie moeten voldoen
-
Verificatie van oppervlakteharding of plaatselijke harding, vaak met behulp van een Vickers-hardheidstest.
Als het risico voor uw onderdeel voortkomt uit chemische samenstelling, microstructuur of interne defecten, is hardheid alleen niet voldoende. Combineer dit met de materiaalspecificaties en de juiste inspectieprocedures.
Formaat voor hardheidsaanduidingen op tekeningen en inkooporders
Als u alleen een hardheidsgetal vermeldt, lokt u discussies uit. Een correcte specificatie moet herhaalbaar en controleerbaar zijn.
Gebruik dit formaat:
Specificeer de methode , schaal , norm , testlocatie en meetwaarden.
Aanbevolen sjabloon:
-
Hardheid Rockwell C HRC 55 tot 58 volgens ASTM E18 , test op een daarvoor bestemde pad, drie metingen, rapporteer elke waarde en het gemiddelde.
Die ene zin voorkomt de meeste meningsverschillen met leveranciers.
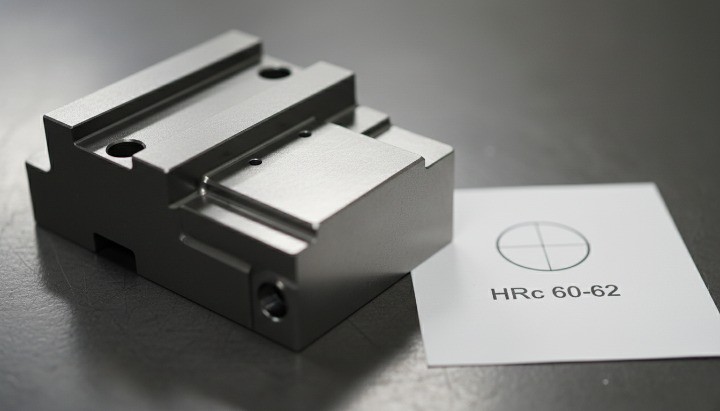
Rockwell-hardheidstestnorm
De Rockwell-hardheidstest meet de indringdiepte onder belasting. Het is een snelle test die veelvuldig in werkplaatsen wordt gebruikt.
Gemeenschappelijke normen:
-
ASTM E18
-
ISO 6508
Een conform rapport moet het volgende bevatten:
-
de schaal HRC of HRB
-
de geldende norm
-
Beschrijving van de testlocatie en het aantal metingen
-
Opmerkingen over de oppervlakteconditie, indien relevant.
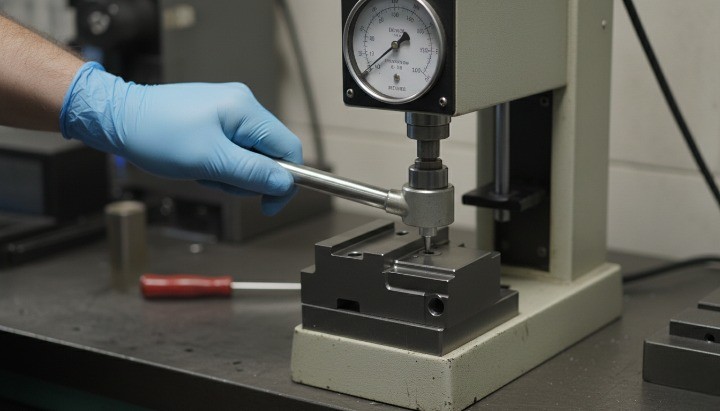
HRC voor gehard staal
Gebruik HRC voor gehard staal en slijtagegevoelige onderdelen. Hardheid is hier niet zomaar een kwaliteitscontrolewaarde; een verschil van slechts enkele punten kan de levensduur van gereedschap en de cyclustijd beïnvloeden. Daarom worden in bewerkingsplannen de hardheidsdoelstellingen vaak gekoppeld aan de gekozen nabewerkingsmethode, zoals hardfrezen versus slijpen voor gehard materiaal.
HRB voor zachtere omstandigheden
Gebruik HRB voor zachtere staalsoorten en geschikte niet-geharde toepassingen. Een veelvoorkomende fout is het rapporteren van HRB in plaats van een HRC-vereiste, of het ombouwen zonder goedkeuring.
Brinell-hardheidstestnorm
De Brinell-hardheidstest maakt gebruik van een kogelvormige indrukker en meet de diameter van de indruk. Hoe groter de indruk, hoe beter de gemiddelde lokale variatie in microstructuur. Daarom is de Brinell-hardheidstest vaak stabiel bij gietstukken en dikkere secties.
Gemeenschappelijke normen:
-
ASTM E10
-
ISO 6506
Een nuttig Brinell-rapport moet de volgende informatie bevatten:
-
schaal HB
-
geldende norm
-
oppervlakteconditie en testlocatie-aantekeningen
-
aantal metingen en hoe waarden worden verwerkt
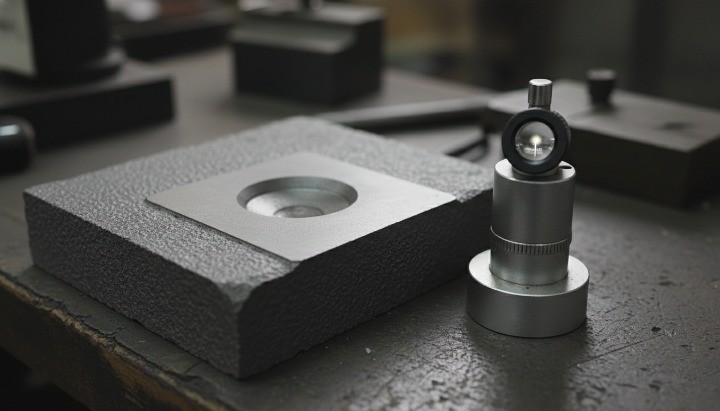
HB voor gietstukken en dikwandige secties
In de spuitgiet- en gieterijketen wordt HB vaak gebruikt voor inkomende kwaliteitscontrole en batchstabiliteitscontroles. Brinell is sterk voor stabiliteitscontroles, maar niet voor verificatie van kleine details. Als je hardheidsacceptatie nodig hebt voor dunne wanden of kleine contactvlakken, is Brinell meestal niet de juiste testmethode.
Vickers-hardheidstestnorm
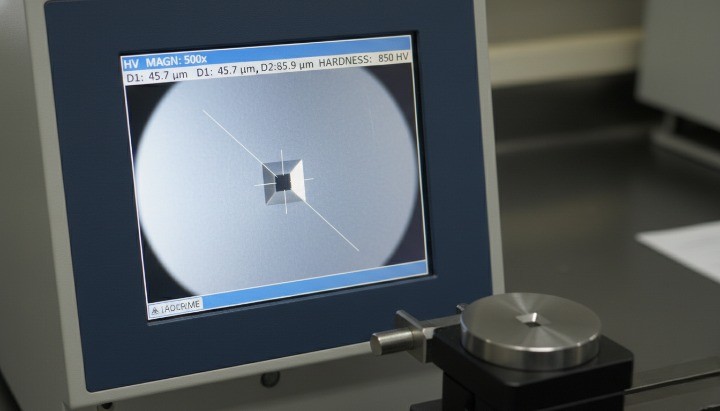
De Vickers-hardheidstest maakt gebruik van een diamantpiramide-indenter en meet de diagonale lengte. De indrukdiepte is regelbaar en microhardheid kan worden gemeten. Dit maakt Vickers een praktische keuze voor kleine details en lokale verificatie.
Gemeenschappelijke normen:
-
ASTM E92
-
ASTM E384
-
ISO 6507
Een Vickers-rapport moet het volgende bevatten:
-
schaal HV en de toegepaste belasting
-
geldende norm
-
Opmerkingen over oppervlaktevoorbereiding
-
testlocatie en afstandsinstructies
HV voor kleine pads en case-checks
Gebruik HV wanneer het onderdeel een beperkt vlak oppervlak heeft, dunne wanden, of wanneer u de hardheid van het oppervlak en de kern wilt vergelijken. Vickers is niet per definitie "geavanceerder". Het is vaak gewoon "geschikter" voor de geometrie.
HRC-, HB- en HV-selectie voor CNC-kwaliteitscontrole
Kies niet zomaar een hardheidsmethode op basis van gewoonte, maar op basis van de staat van het onderdeel.
Beslissingsfactoren:
-
beschikbaar vlak testgebied en dikte
-
vereiste inkepingsgrootte
-
variatie in de gietmicrostructuur
-
of de resultaten consistent moeten zijn tussen laboratoria en leveranciers
Snelle resultaten:
-
gehard staal voor acceptatiedoeleinden HRC
-
Voor gietstukken en dikkere secties voor stabiliteit wordt HB gebruikt.
-
Kleine pads, dunne wanden en lokale controles maken gebruik van hoogspanning.
-
Geen veilige testomgeving beschikbaar. Gebruik een coupon of testtablet.
Als hardheid een CTQ-eis is, plan dan vroegtijdig een testkussen of -tab in. Dat is goedkoper dan achteraf te moeten discussiëren.
Fouten bij hardheidstesten
De meeste geschillen over hardheid komen voort uit onvolledige specificaties en problemen met de testopstelling.
Hardheidseisen mogen nooit in strijd zijn met de eisen van de functionele tekening. Als een onderdeel wel aan de hardheidseisen voldoet, maar toch niet past of functioneert, ligt het probleem meestal bij de manier waarop toleranties en inspectiecriteria zijn opgesteld. Gebruik deze tolerantiegids voor CNC-bewerking als snelle referentie voor afstemming.
Algemene oorzaken:
-
testen te dicht bij een rand of hoek
-
Het testen van gebogen oppervlakken zonder de juiste bevestiging.
-
testen op ruwe of geoxideerde oppervlakken
-
dunne wanden waardoor invloed van de tegenoverliggende zijde mogelijk is
-
de verkeerde schaal gebruiken voor de vereiste
-
Het gebruik van hardheidsomrekening als acceptatie zonder goedkeuring.
Preventiechecklist:
-
Voeg een testblok, tabblad of couponvereiste toe
-
Definieer de oppervlakteconditie voor testen.
-
Locatiegegevens moeten in het rapport worden vermeld.
-
individuele metingen plus gemiddelde
-
Definieer wat er gebeurt bij grensgevallen.
Draagbare hardheidsmeter voor inkomende inspectie
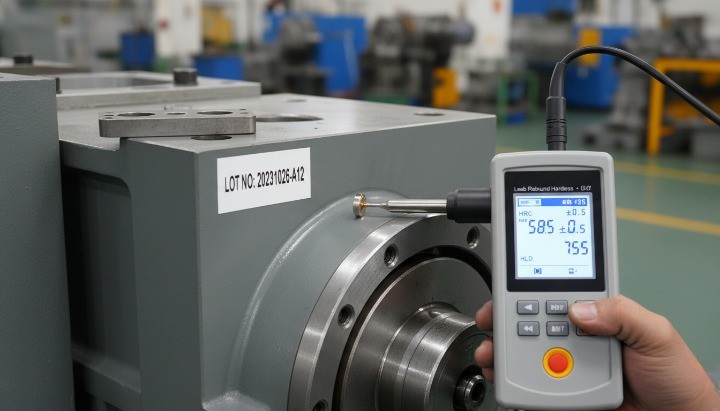
Een draagbare hardheidsmeter kan nuttig zijn voor het screenen van grote onderdelen, binnenkomende partijen en veldcontroles. Het risico is correlatiedrift ten opzichte van meetmethoden op de testbank, met name bij verschillende legeringen, afwerkingen en warmtebehandelingen.
Beste oefening:
-
Gebruik draagbare tests voor screening en trends.
-
bevestig met de gespecificeerde standaardmethode in de buurt van de limieten
-
Correlatiebaselines vaststellen op basis van materiaalsoort en oppervlakteconditie
Als u toestaat dat draagbare resultaten worden geaccepteerd, documenteer dan de correlatieregels schriftelijk.
Hardheidsconversie ASTM E140
De ASTM E140-hardheidstabel geeft een benaderende relatie tussen HRC , HB en HV binnen gedefinieerde parameters. Een conversietabel is geen garantie voor gelijkwaardigheid.
Indien conversie vereist is:
-
Beperk de omzetting tot de juiste materiaalomvang.
-
citeer ASTM E140
-
Beschouw omgerekende waarden als schattingen.
-
Vermijd het gebruik van omgerekende waarden als primaire acceptatie voor kritische onderdelen.
De veiligste aanpak is om één primaire methode te specificeren en deze direct te testen.
CNC-kwaliteitscontroleplan met hardheidstesten
Hardheidstesten werken het beste als één gecontroleerde stap binnen een breder kwaliteitsplan, niet als een op zichzelf staande goedkeurings-/afkeuringsmaatregel. Voor een eenvoudig overzicht van hoe wij documentatie, traceerbaarheid en inspectiecontrolepunten structureren, zie HM-kwaliteitscontrole.
Een stabiele stroom:
-
Inkomende controles op materiaalidentiteit en traceerbaarheid van partijen.
-
tussentijdse controles na de warmtebehandeling wanneer de warmtebehandeling in het proces is opgenomen.
-
Eindcontroles alleen uitvoeren wanneer nodig en wanneer de testlocaties de werking niet beïnvloeden.
Mill Test Report (MTR) controles
Een Mill Test Report (MTR) ondersteunt de traceerbaarheid, maar geeft mogelijk niet de uiteindelijke hardheid van het onderdeel weer. De hardheid kan veranderen als gevolg van warmtebehandelingsstappen, de spanningsgeschiedenis tijdens de bewerking, slijpschade en veranderingen in de toestand nabij het oppervlak.
Controleer de volgende punten:
-
kwaliteit en geldende specificatie
-
warmte- of lotidentificatie
-
aangegeven toestand en eventuele hardheidswaarden, indien aanwezig
Wanneer de MTR-hardheid niet voldoende is:
-
wanneer een hoge hardheid van het eindproduct vereist is
-
wanneer indringdiepte of oppervlaktehardheid van belang is
-
wanneer warmtebehandeling plaatsvindt na levering
Geef in die gevallen aan of de hardheid wordt getest op het onderdeel zelf, op een proefstuk of op een teststrip.
NDT-inspectie en hardheid
Hardheid bevestigt de materiaalkwaliteit, terwijl dimensionale nauwkeurigheid wordt aangetoond door metingen. Voor kritische eigenschappen combineren veel kopers hardheidsrapportage met coördinatenmetingen, en dit overzicht van CMM-inspectie voor CNC-onderdelen laat zien hoe dat past in een auditklaar pakket.
Overweeg NDT wanneer:
-
onderdelen zijn van cruciaal belang voor de veiligheid.
-
het materiaal of proces heeft een bekend risico op scheurvorming
-
De kosten van een mislukking zijn hoog of onaanvaardbaar.

Tekenaanwijzingen die je kunt kopiëren
Rockwell-oproep
Hardheid Rockwell C HRC 55 tot 58 volgens ASTM E18 , test op een daarvoor bestemde pad, drie metingen, rapporteer elke waarde en het gemiddelde.
Brinell-oproep
Hardheid Brinell HB 170 tot 200 volgens ASTM E10 , test op gebied A, drie metingen, rapporteer elke waarde en het gemiddelde.
Vickers-oproep
Hardheid Vickers HV volgens ASTM E384 , specificeer de belasting, test op locatie B, rapporteer elke waarde en het gemiddelde, inclusief opmerkingen over de oppervlaktevoorbereiding.
Deze instructies werken omdat ze bij alle leveranciers en laboratoria herhaalbaar zijn.
Om heen-en-weer communicatie te verminderen, voeg het volgende toe:
-
materiaalkwaliteit en geldende specificatie
-
warmtebehandelingsconditie en wie deze uitvoert
-
hardheidsschaal en hardheidstestnorm
-
acceptatiebereik en testlocatie
-
Vereiste documenten zoals MTR en hardheidsrapport
-
elk vereist NDT- inspectiebereik
Conclusie
Voor stabiele, auditklare metaalhardheidstesten is het doel herhaalbaarheid tussen leveranciers en laboratoria, niet een eenmalige meting. In de meeste productieprogramma's wordt gehard staal gecontroleerd met de Rockwell-hardheidstest met HRC , gietstukken en dikkere secties worden beter gecontroleerd met de Brinell-hardheidstest met HB , en kleine testvlakken of lokale controles worden het best uitgevoerd met de Vickers-hardheidstest met HV . De snelste manier om geschillen te voorkomen is door de methode , schaal , norm , testlocatie en het aantal metingen op de tekening of inkooporder te specificeren en vervolgens te eisen dat het rapport de individuele waarden plus het gemiddelde vermeldt.
Als u snel wilt controleren of de formulering van uw hardheidsaanduiding klopt, of als u praktische suggesties nodig hebt voor testpads, coupons of lipjes op basis van de geometrie van uw onderdeel, kunt u uw tekening en offerte-aantekeningen delen via ' Offerte aanvragen'.
FAQ
Kan ik HRC specificeren zonder een standaard?
Het kan wel, maar het is niet aan te raden. Zonder ASTM E18 of ISO 6508 en een vastgestelde testlocatie wordt afstemming tussen laboratoria lastig.
Kan ik mijn HB-score omzetten naar HRC voor acceptatie?
Slechts bij benadering en alleen binnen de juiste context. Gebruik de omrekening niet als acceptatie, tenzij beide partijen dit schriftelijk goedkeuren en verwijzen naar de hardheidsconversie volgens ASTM E140.
Moet de hardheid vóór of na de afwerking worden getest?
Test na de stap die de gewenste hardheid verandert. Voor de uiteindelijke hardheidseisen definieert u een pad of lipje en test u na de afwerking.
Hoeveel metingen moeten worden gerapporteerd?
Leg dit vast op de inkooporder of het inspectieplan. Eis individuele metingen plus het gemiddelde en beschrijf hoe met uitschieters wordt omgegaan.
Kan de hardheid van gebogen oppervlakken worden getest?
Vermijd het waar mogelijk. Als het onvermijdelijk is, spreek dan afspraken af over de te meten gegevens en beschouw de resultaten als onzekerder.
Worden draagbare hardheidsmeters meegerekend voor de acceptatie?
Draagbare hulpmiddelen zijn handig voor screening. Acceptatie dient te geschieden volgens de gespecificeerde standaardmethode, tenzij correlatie- en goedkeuringsregels zijn vastgelegd.
Wat als de hardheid iets afwijkt van de specificaties?
Herhaal de test op de overeengekomen locatie met de overeengekomen oppervlakteconditie, controleer de traceerbaarheid van de partij en beoordeel de warmtebehandeling en oppervlakteconditie alvorens af te keuren.