


Het lezen van CNC-bewerkingstekeningen en het begrijpen van de basisprincipes van GD&T zijn essentiële vaardigheden als u wilt dat uw onderdelen nauwkeurig, consistent en zonder kostbare vertragingen worden geproduceerd. Deze tekeningen fungeren als de taal tussen ingenieurs en leveranciers, en elk misverstand kan leiden tot herwerk, onjuiste offertes of functionele defecten.
Deze handleiding biedt u een duidelijke, gestructureerde manier om CNC-tekeningen met vertrouwen te lezen. U leert hoe u aanzichten, afmetingen, GD&T-symbolen, tolerantiekaders en materiaalconditiemodifiers interpreteert, zodat uw offerteaanvragen sneller, duidelijker en beter produceerbaar worden.
De basisprincipes van CNC-bewerkingstekeningen
Wat stellen CNC-bewerkingstekeningen voor?
CNC- bewerkingstekeningen geven het volledige productieproces van een onderdeel weer. Ze tonen orthografische aanzichten , afmetingen , toleranties en cruciale aantekeningen die een leverancier richting geven bij het bewerken en inspecteren van elk onderdeel. Een tekening vertelt de fabrikant wat het belangrijkst is, hoe het onderdeel moet functioneren en welke oppervlakken extra nauwkeurig moeten worden gecontroleerd.

Deze tekeningen bevatten meestal verschillende, op elkaar afgestemde elementen:
-
Meerdere aanzichten: boven-, voor-, rechter- en doorsnede-aanzichten voor interne geometrie
-
Afmetingen en toleranties die de grootte, vorm en toegestane variatie definiëren
-
Notities over draden, afwerkingen, radiussen en materiaalvereisten
-
Referentiegegevens die het meetkader van het onderdeel bepalen
Zodra een fabrikant de tekening heeft gelezen, gebruikt hij deze voor het plannen van de opspanning, gereedschapspaden, volgorde van bewerkingen en kwaliteitscontrole. Elke beslissing tijdens de bewerking hangt direct samen met hoe nauwkeurig de tekening de eisen weergeeft.
Soorten technische tekeningen die worden gebruikt in CNC-productie
CNC-leveranciers ontvangen doorgaans verschillende soorten tekeningen, elk met een ander doel. Door te begrijpen welk bestand waar hoort, kunt u een compleet, maakbaar offerteaanvraagpakket samenstellen.
Veelvoorkomende soorten tekeningen zijn:
-
2D-maattekeningen — Gebruikt voor toleranties, GD&T, schroefdraad en kritische kenmerken
-
3D CAD-modellen — Gebruikt voor geometrie, gereedschapspadplanning en botsingscontrole
-
Explosietekeningen van de onderdelen — Helpen leveranciers te begrijpen hoe onderdelen met elkaar samenwerken
-
Detailtekeningen — Isoleer specifieke kenmerken of toleranties
De meeste CNC-werkplaatsen gebruiken een combinatie van STEP- (3D) en PDF/DXF- (2D) tekeningen. Het 3D-bestand bepaalt de geometrie; het 2D-bestand bepaalt de toleranties. Wanneer deze overeenkomen, is de bewerking eenvoudig. Als ze conflicteren, moet uw leverancier de offerteaanvraag opschorten of om verduidelijking vragen.
Hoe communiceren tekeningen de bewerkingsintentie naar leveranciers?
Bij CNC-bewerking gaat het niet alleen om het snijden van materiaal; het gaat om het interpreteren van de ontwerpintentie. Tekeningen helpen leveranciers het volgende te begrijpen:
-
Hoe kenmerken zich tot elkaar verhouden
-
Welke gebieden vereisen precisie?
-
Welke volgorde van bewerkingen is nodig?
-
Waar nauwe toleranties de bewerkingsstrategie kunnen beïnvloeden
-
Aan welke functionele eisen het onderdeel moet voldoen
Een leverancier gebruikt uw tekening om te bepalen:
-
Geschikt machinetype (3-assig, 4-assig, 5-assig)
-
Bevestigingsontwerp
-
Gereedschapsselectie en spindelsnelheden
-
Inspectieplan en vereiste metrologie
Als tekeningen de bedoeling duidelijk communiceren, vermijden fabrikanten fouten zoals het bewerken volgens de verkeerde referentiepunten, het verkeerd interpreteren van de bijschriften van gaten of het negeren van de eisen voor de oppervlakteafwerking.
Traditionele tolerantie versus GD&T
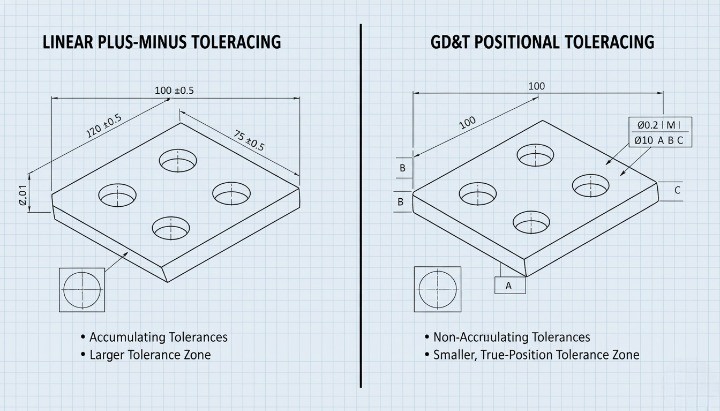
Traditionele maatvoering controleert de grootte, maar beschrijft de vorm of functionele relaties niet volledig. GD&T vult deze lacune op door geometrische nauwkeurigheid te definiëren.
Hieronder vindt u een beknopte vergelijking die uw CNC-leverancier verwacht dat u begrijpt:
| Methode | Wat het definieert | Beperkingen | Beste gebruiksgeval |
|---|---|---|---|
| Traditionele tolerantie | Kenmerkgrootte en lineaire variatie | Geen controle over vorm, oriëntatie of werkelijke locatie | Eenvoudige, niet-kritieke functies |
| GD&T | Vorm, oriëntatie, locatie en profiel | Vereist technisch inzicht | Functionele onderdelen, samenstellingen, precisiepassingen |
GD&T zorgt ervoor dat onderdelen passen en functioneren zoals bedoeld, zelfs wanneer de vorm binnen de toelaatbare grenzen afwijkt. Dit maakt het essentieel voor precisie-CNC-bewerking , assemblages en hoogwaardige componenten.
Wat is GD&T?
Doel van GD&T bij CNC-bewerking
GD&T is een symbolische technische taal die de toelaatbare variatie in de geometrie van een onderdeel definieert. Het helpt ingenieurs om functionele eisen duidelijk te communiceren, zodat een CNC-leverancier de onderdelen precies zo bewerkt als bedoeld. Het doel van GD&T is ervoor te zorgen dat onderdelen correct gemonteerd, uitgelijnd en functioneel zijn, zelfs wanneer er kleine variaties optreden tijdens de bewerking.
GD&T richt zich op hoe een element zich moet gedragen ten opzichte van andere elementen, niet alleen op de grootte. Deze functionele benadering geeft ingenieurs een preciezere manier om vlakheid, oriëntatie, slingering en positionele nauwkeurigheid te beschrijven. Fabrikanten gebruiken deze symbolen vervolgens om de juiste gereedschappen, instelmethoden en inspectiestrategieën te kiezen. Zonder GD&T kunnen leveranciers de ontwerpintentie verkeerd interpreteren, wat kan leiden tot hogere afvalpercentages of assemblageproblemen.

Hoe GD&T de beperkingen van traditionele toleranties oplost?
Traditionele toleranties bepalen alleen de afmetingen. Ze definiëren niet hoe twee oppervlakken op elkaar moeten inwerken, hoe een cilinder moet worden uitgelijnd of hoe vlak een contactvlak moet zijn voor een goede afdichting. Dit gebrek aan geometrische duidelijkheid leidt vaak tot inconsistente samenstellingen.
GD&T pakt deze beperkingen aan door:
-
Het definiëren van vormvereisten (vlakheid, rechtheid, rondheid)
-
Het beheersen van de oriëntatie (paralleliteit, loodrechtheid, hoekigheid)
-
Locatiebepaling met hogere nauwkeurigheid (werkelijke positie, concentriciteit)
-
Profielbeheer voor complexe oppervlakken
Deze symbolen stellen CNC-machinisten in staat te begrijpen wat het belangrijkst is. U kunt bijvoorbeeld ruime maatvariaties toestaan en toch een strikte positienauwkeurigheid handhaven. Deze flexibiliteit verlaagt vaak de bewerkingskosten, omdat leveranciers gereedschapspaden kunnen optimaliseren zonder functionele beperkingen te schenden.

Waarom moderne productie afhankelijk is van GD&T?
Moderne CNC-bewerking is afhankelijk van GD&T omdat wereldwijde productie duidelijke, gestandaardiseerde communicatie vereist. Twee primaire normen bepalen het gebruik van GD&T:
-
ASME Y14.5 (veel gebruikt in Noord-Amerika)
-
ISO 1101- en ISO GPS-normen (veel gebruikt in Europa en Azië)
Deze normen definiëren de betekenis van symbolen, hoe GD&T moet worden toegepast en hoe onderdelen moeten worden geïnspecteerd. Omdat CNC-bewerking steeds internationaler wordt, zorgt naleving van deze normen ervoor dat:
-
Tekeningen worden consistent geïnterpreteerd
-
Inspectierapporten komen overeen met de functionele verwachtingen
-
RFQ's worden sneller verwerkt met minder verduidelijkingsrondes
-
Grensoverschrijdende productie voorkomt montagefouten
GD&T ondersteunt ook digitale workflows. CAD-tools zoals SolidWorks, Creo en Fusion 360 integreren GD&T in PMI-annotaties, waardoor MBD (Model-Based Definition) mogelijk wordt. Dit vermindert de dubbelzinnigheid van tekeningen en verbetert de nauwkeurigheid van CNC-offertes.
Kernelementen van GD&T die elke ingenieur moet begrijpen
Datums - De basis van CNC-nauwkeurigheid
Een machinebankwerker kan een CNC-onderdeel niet betrouwbaar produceren of inspecteren, tenzij de referentiestructuur duidelijk, stabiel en logisch is. Referentiepunten vormen het kader dat bepaalt hoe het onderdeel op de machine wordt ingesteld en hoe meetinstrumenten het evalueren. Zonder een goed referentiesysteem verliezen zelfs de meest nauwkeurige tolerantiewaarden hun betekenis.
Een goed ontworpen datumsysteem volgt doorgaans de 3-2-1-logica:
-
Primair referentievlak — bepaalt het belangrijkste contactoppervlak en elimineert drie vrijheidsgraden.
-
Secundair referentiepunt (vlak of as) — vergrendelt de rotatie, waardoor twee extra vrijheidsgraden worden weggenomen.
-
Tertiair referentiepunt (punt of vlak) — legt de uiteindelijke translatie vast en elimineert de laatste vrijheidsgraad.
Bij het kiezen van referentiepunten moet functionele montage prioriteit hebben , en niet simpelweg "wat het gemakkelijkst te dimensioneren is". Als een behuizing bijvoorbeeld via een montagevlak op een motor wordt uitgelijnd, moet dat vlak het primaire referentiepunt worden – niet het grootste oppervlak. Bij CNC-bewerking leidt een slechte keuze van referentiepunten vaak tot:
-
Onderdelen die in de CMM passen, maar in echte assemblages falen
-
Bewerkingsinstellingen met onnodige herfixering
-
Geaccumuleerde fout als gevolg van onstabiele of gekromde referentieoppervlakken
-
Vertragingen in RFQ's omdat leveranciers om verduidelijking vragen
Een sterke datumstructuur beperkt onduidelijkheid, ondersteunt herhaalbare bewerkingen en zorgt ervoor dat de functionele geometrie van het onderdeel consistent blijft in alle batches en bij alle leveranciers.
Feature Control Frame — Structuur, symbolen en interpretatie
Het Feature Control Frame (FCF) is het kerninstructieblok van GD&T. Het vertelt de machinist hoe een feature zich moet gedragen, welke limieten gelden en hoe de naleving ervan wordt gemeten.

Een FCF bevat altijd:
-
Geometrisch karakteristiek symbool
-
Tolerantiewaarde (lineair, diametraal of hoek)
-
Materiaalconditiemodificator (indien van toepassing)
-
Referentiekader (volgorde A → B → C)
Dit kader geeft weer:
-
Het gat moet zich binnen een cilindrische positionele tolerantiezone van 0.10 mm bevinden.
-
MMC is van toepassing, wat betekent dat de toegestane tolerantie toeneemt naarmate het gat afwijkt van de minimale afmeting (bonustolerantie).
-
De positie wordt geverifieerd ten opzichte van de referentiepunten A, B en C in die exacte volgorde.
Door de FCF te begrijpen, kunnen ingenieurs anticiperen op de bewerkingsvereisten:
-
Vereist de functie een 3-assige of 5-assige opstelling?
-
Vereist de tolerantie meetcycli of CMM-verificatie?
-
Zal bonustolerantie de productiekosten aanzienlijk verlagen?
-
Komt de datumvolgorde overeen met de assemblagefunctie?
Slecht gestructureerde FCF's zijn een van de belangrijkste oorzaken van onnauwkeurige offertes en productiegeschillen.
Basisdimensies - Gebruik en betekenis
Basisafmetingen worden in kaders op tekeningen weergegeven en geven de exacte theoretische waarden aan die de ontwerper voor het betreffende onderdeel verwacht. In tegenstelling tot traditionele toleranties hebben basisafmetingen geen eigen tolerantie . Ze zijn volledig afhankelijk van de geometrische controle in het FCF-model.
Basisafmetingen zijn essentieel voor:
-
Gatenpatronen (perfecte theoretische locaties)
-
Berekeningen van de werkelijke positie
-
Profieltoleranties die de exacte vorm definiëren
-
Hoeken worden aangestuurd door oriëntatieaanwijzingen
-
Gegevens-naar-kenmerkrelaties
Ingenieurs zouden basisafmetingen moeten gebruiken om de ideale geometrie te beschrijven, maar ze moeten voorkomen dat ze willekeurige basis- en niet-basisafmetingen door elkaar halen. Een veelgemaakte fout is het plaatsen van een basisafmeting zonder bijbehorend GD&T-frame, waardoor machinisten niet weten hoe ze deze moeten interpreteren.
In de CNC-praktijk gebruiken machinisten basisafmetingen om exacte gereedschapspaden te programmeren en vervolgens de GD&T-tolerantie om de bereikte nauwkeurigheid te valideren. Dit geeft beide partijen duidelijkheid: de ontwerper definieert de intentie en de machinist controleert de praktische afwijking.
Materiële conditiemodificatoren (MMC, LMC, RFS)
Materiaalconditiemodificatoren helpen bij het vinden van een balans tussen functionele pasvorm en productiekosten door te definiëren hoe toleranties zich gedragen wanneer kenmerken in grootte variëren.
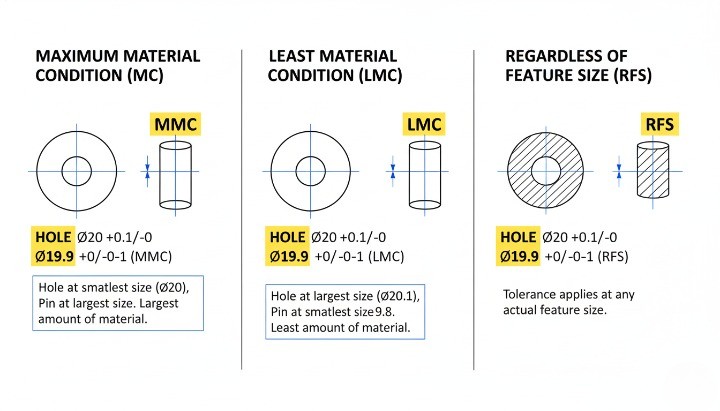
Maximale materiaalconditie (MMC)
De functie bevat de maximale hoeveelheid materiaal :
-
Kleinste gat
-
Grootste pin of baas
MMC maakt bonustolerantie mogelijk , waardoor het onderdeel gemakkelijker te bewerken is zonder dat de functionaliteit in het gedrang komt. Bijvoorbeeld: een boutgat dat met MMC is gedefinieerd, zorgt ervoor dat de bijbehorende bout altijd past, zelfs als de werkelijke positie iets verschuift.
Minste materiële conditie (LMC)
De functie bevat de minste hoeveelheid materiaal :
-
Grootste gat
-
Kleinste pin
LMC beschermt elementen waarbij de materiaaldikte cruciaal is voor de veiligheid, zoals afdichtingsranden, dunne wanden of contactvlakken.
Ongeacht de featuregrootte (RFS)
Ongeacht de grootte van het onderdeel blijft de tolerantie vast. RFS wordt gebruikt wanneer de functie strikte controle vereist zonder compromissen.
Praktische CNC-implicaties:
-
MMC kan de kosten met 20-40% verlagen omdat machinisten meer vrijheid krijgen.
-
LMC voorkomt structurele verzwakking in dragende of dunwandige componenten.
-
RFS vereist vaak een strakkere procescontrole en langere cyclustijden.
Ingenieurs die weten wanneer ze deze modificatoren moeten gebruiken, kunnen zowel de prestaties als de produceerbaarheid aanzienlijk verbeteren.
Hoe datums, basisdimensies en FCF samenwerken?
Referentiewaarden, basisdimensies en FCF's vormen een onderling verbonden systeem. Geen van beide kan effectief afzonderlijk functioneren.

Hun interactie kan worden begrepen als een stroom:
-
Referentiepunten bepalen de oorsprong en oriëntatie van het meetsysteem.
-
De basisafmetingen definiëren de perfecte geometrie ten opzichte van dat referentiekader.
-
De FCF geeft aan in hoeverre de werkelijke bewerking kan afwijken van het ideaal.
Bijvoorbeeld: als een boutgatenpatroon gebruikmaakt van basisafmetingen om het theoretische raster te definiëren, zorgt de FCF ervoor dat elk gat binnen de acceptabele positionele tolerantie blijft ten opzichte van montagekritische referentiepunten.
Als dit systeem correct is ontworpen:
-
Bewerkingsinstellingen worden eenvoudig
-
CMM-inspectiepaden worden eenduidig
-
Offertes voor offerteaanvragen worden sneller geoffreerd omdat de leverancier de bedoeling begrijpt
-
Dimensionale variatie wordt voorspelbaar over meerdere productiebatches
Wanneer het systeem slecht is ontworpen:
-
Elke leverancier interpreteert de tekening anders
-
Resultaten van CMM versus functionele fit spreken elkaar tegen
-
Machinisten moeten het ontwerpdoel raden
-
Montagefouten treden zelfs op als “alle functies binnen de tolerantie vallen”
Een goed opgebouwd GD&T-raamwerk is niet alleen documentatie; het is een technisch controlesysteem dat ontwerpintentie, bewerkingsrealiteit en productieconsistentie met elkaar verbindt.
Complete gids voor GD&T-symbolen in CNC-bewerking
GD&T-symbolen definiëren hoe een element zich moet gedragen wanneer het onderdeel wordt bewerkt, geassembleerd en geïnspecteerd. Wanneer u een CNC-bewerkingstekening leest, bepaalt uw vermogen om deze symbolen te interpreteren direct hoe nauwkeurig u de ontwerpintentie begrijpt. Elke categorie symbolen regelt een ander geometrisch kenmerk en engineers vertrouwen erop om vorm, oriëntatie, locatie en functie te beheren. Een correcte interpretatie helpt u bij het beoordelen van de haalbaarheid van de productie, het voorspellen van de bewerkingstijd en het voorkomen van vertragingen in offerteaanvragen als gevolg van onduidelijke vereisten.
Vormcontroles (vlakheid, rechtheid, cirkelvormigheid, cilindriciteit)
Vormcontroles bepalen de vorm van een element zonder te refereren aan een referentiepunt. Ze vormen de basis van de geometrie van een onderdeel, omdat ze beschrijven hoe "echt" een oppervlak of element moet zijn. Bij CNC-bewerkingen ontstaan vormfouten vaak door gereedschapsafwijking, thermische vervorming of ongelijkmatige materiaalverwijdering. Vormcontroles helpen voorkomen dat deze afwijkingen de assemblage- of afdichtingsprestaties beïnvloeden.

Formulierbesturingselementen omvatten:
-
Vlakheid — Zorgt ervoor dat een oppervlak volledig tussen twee parallelle vlakken ligt.
-
Rechtheid — Regelt de rechtheid van een lijnelement of as.
-
Rondheid (Circulariteit) — Zorgt ervoor dat een cirkelvormig element op gelijke afstand van het middelpunt blijft.
-
Cilindriciteit — Bepaalt de volledige vorm van het cilindrische element, inclusief rechtheid en rondheid.
Deze controles zijn met name belangrijk bij het bewerken van montageplaten, afdichtingsflenzen, precisie-assen en paspengaten. Vlakheid en cilindriciteit vereisen vaak nabewerkingen of de juiste bevestigingsstrategieën om stabiele resultaten te garanderen.
Oriëntatiecontroles (loodrechtheid, parallelliteit, hoekigheid)
Oriëntatiecontroles bepalen hoe het ene element ten opzichte van het andere moet worden uitgelijnd. In tegenstelling tot vormcontroles vereisen ze referentiepunten omdat ze relatiegedreven geometrie evalueren. CNC-machinisten gebruiken deze controles om de bewerkingsoriëntatie in te stellen, de juiste gereedschappen te kiezen en te bepalen hoeveel bewerkingen het onderdeel nodig heeft.

De belangrijkste oriëntatiebedieningen zijn:
-
Loodrechtheid — Zorgt ervoor dat oppervlakken of assen een hoek van 90° maken met een referentiepunt.
-
Parallellisme — Zorgt ervoor dat kenmerken een constante afstand behouden ten opzichte van een referentievlak of -as.
-
Hoekigheid — Regelt elke hoek die niet 90° is ten opzichte van een referentiepunt.
Deze toleranties zijn van invloed op freesstrategieën, de oriëntatie van het gereedschapspad en het ontwerp van de mal. Zo kan een nauwe loodrechte boring ruimen of lijnboren vereisen om aan de gespecificeerde tolerantie te voldoen. Kennis van oriëntatiecontroles helpt zowel engineers als inkopers om de bewerkingskosten en operationele complexiteit te voorspellen.
Locatiecontroles (positie, concentriciteit, symmetrie)
Locatiecontroles bepalen de exacte plaatsing van elementen ten opzichte van referentiepunten. Dit zijn enkele van de belangrijkste GD&T-symbolen in CNC-bewerking, omdat ze direct van invloed zijn op de pasvorm, uitlijning en het functionele gedrag van de assemblage.

Belangrijke locatiecontroles zijn onder meer:
-
Positie — Definieert de toegestane variatie in de locatie van gaten, sleuven en nokken.
-
Concentriciteit — Lijn de middelpunten van twee diameters uit.
-
Symmetrie — Zorgt ervoor dat een kenmerk gecentreerd ligt tussen referentievlakken.
Positietolerantie wordt veelvuldig gebruikt omdat het een cilindrische tolerantiezone biedt, wat realistischer en gemakkelijker te bewerken is dan rechthoekige tolerantieblokken. Ingenieurs gebruiken positietoleranties om boutpatronen, lagerpassingen, tandwielposities en nauwkeurige montagekenmerken te controleren. Onjuiste positieaanduidingen zijn een van de grootste oorzaken van afgekeurde CNC-onderdelen, dus een duidelijke interpretatie is essentieel.
Uitloopcontroles (cirkelvormige uitloop en totale uitloop)
Uitloopcontroles regelen de gecombineerde effecten van de vorm en locatie van een onderdeel tijdens het roteren. Deze zijn cruciaal voor roterende CNC-componenten zoals assen, naven, poelies en transmissieonderdelen.

Uitloop wordt onderverdeeld in:
-
Cirkelvormige slingering — Evalueert de vorm en de uitlijning van de assen per omwenteling.
-
Totale uitloop — Bewaakt het gehele oppervlak op cumulatieve vormvariatie.
Machinisten gebruiken rondloopcontroles om te bepalen of een draaibewerking één opspanning of meerdere hercentreringsbewerkingen vereist. Nauwere rondlooptoleranties vereisen vaak extra inspectiestappen of precisieslijpen, wat de kosten verhoogt. Een te krappe tolerantie kan leiden tot overmatige uitvalpercentages. Ingenieurs moeten daarom alleen rondloop toewijzen waar de functie dit vereist.
Profielbesturingen (profiel van een lijn, profiel van een oppervlak)
Profielbesturingen definiëren complexe vormen die niet met eenvoudige lineaire afmetingen kunnen worden vastgelegd. Ze worden veelvuldig gebruikt in consumentenelektronica, behuizingen in de lucht- en ruimtevaart, spuitgietcomponenten en bewerkte oppervlakken met esthetische of aerodynamische eisen.

Er bestaan twee soorten profielen:
-
Lijnprofiel — Bepaalt een individuele dwarsdoorsnede.
-
Profiel van een oppervlak — Hiermee wordt de volledige 3D-oppervlakteomhulling beheerd.
Profiel is een van de meest flexibele GD&T-tools omdat het grootte, vorm, oriëntatie en locatie in één symbool kan regelen. Slecht toegepaste profieltoleranties zorgen echter vaak voor onnodige bewerkingsproblemen. Ingenieurs zouden profielcontroles moeten gebruiken om oppervlakken te specificeren die daadwerkelijk gecontroleerde geometrie vereisen, in plaats van ze te gebruiken als algemene "allesomvattende" instructies.
Praktische CNC-bewerkingsvoorbeelden voor elk symbool
Het begrijpen van symbolen in theorie is nuttig, maar de echte waarde komt voort uit het zien hoe ze bewerkingsbeslissingen beïnvloeden. De volgende voorbeelden laten zien hoe veelvoorkomende GD&T-aanwijzingen van invloed zijn op gereedschapsselectie, bewerkingsstrategie en inspectieplanning.

Voorbeelden hiervan zijn:
-
Een flensoppervlak dat vlak moet zijn , moet mogelijk nog worden nagefreesd met een vlakfrees.
-
Een versnellingsbakbehuizing die een strikte loodrechte aansluiting tussen boring en montagevlak vereist, kan een opstelling met twee stappen en een meetprocedure vereisen.
-
Een as die cilindrisch moet zijn , vereist mogelijk een precisiedraaibeurt of nabewerking door middel van slijpen.
-
Een nauwkeurig positioneringspatroon van de bouten bepaalt de nauwkeurigheid van het boren van gaten en de CMM-inspectie.
-
Een cosmetisch oppervlak met profieltolerantie kan gelijktijdige 5-assige contourbewerking of polijsting vereisen.
Deze voorbeelden helpen ingenieurs te begrijpen hoe GD&T de tekeningen omzet in daadwerkelijk machinaal werk. Hierdoor kunnen ze de haalbaarheid, kosten en doorlooptijd nauwkeuriger voorspellen.
Hoe lees je CNC-bewerkingstekeningen stap voor stap?
Het lezen van CNC-bewerkingstekeningen wordt veel eenvoudiger wanneer u een gestructureerde aanpak volgt. Elke stap bouwt voort op de vorige, en deze volgorde helpt u te begrijpen hoe het onderdeel moet worden bewerkt, geïnspecteerd en geassembleerd. Wanneer u een tekening correct leest, verkleint u het risico op vertragingen in offerteaanvragen, bewerkingsfouten en tolerantiegeschillen. De volgende stappen leiden u door het proces dat engineers, machinisten en inkopers dagelijks gebruiken bij het evalueren van een nieuw onderdeel.
Stap 1 - Identificeer weergaven, gegevens en kritieke kenmerken
Elke tekening begint met aanzichten die de geometrie vanuit verschillende perspectieven beschrijven. Begin altijd met het identificeren van de hoofdaanzichten, de referentiepunten en alle kenmerken die als kritisch voor de functie zijn gemarkeerd. Deze elementen bepalen hoe het onderdeel moet worden georiënteerd, gemeten en geproduceerd.

CNC-bewerkingstekeningen bevatten doorgaans vooraanzichten, bovenaanzichten, rechterzijaanzichten, doorsneden en detailaanzichten voor kleine onderdelen. U ziet ook gemarkeerde oppervlakken of onderdelen die functionele condities aangeven, zoals afdichtingsvlakken, uitlijningsgebieden en contactvlakken. De referentiepunten bieden een consistente referentie voor alle toleranties, dus het identificeren van referentiepunt A, B en C vormt de basis voor de interpretatie van de rest van de tekening. Zodra u weet waar de kritieke oppervlakken liggen, kunt u evalueren hoe de bewerkingen moeten worden uitgevoerd.
Stap 2 — Decodeer afmetingen, limieten en pasvormen
Zodra u de aanzichten en referentiepunten begrijpt, is de volgende stap het lezen van de maatvoering. Ingenieurs gebruiken lineaire afmetingen, hoekafmetingen en tolerantiewaarden om de acceptabele variatie te definiëren. Deze waarden bepalen of een onderdeel goed past, functioneert en gemonteerd kan worden.

Afmetingen kunnen worden uitgedrukt in limietvorm (bijv. 10.00–10.05), plus-minusvorm of als basisafmetingen wanneer GD&T van toepassing is. Passingstypen, zoals H7/h6 voor passingen met een speling of een perspassing, verklaren hoe de onderdelen op elkaar inwerken. Inzicht in deze afmetingen helpt u bij het anticiperen op de bewerkingsinspanning, omdat elke afname in de tolerantie de bewerkingstijd verlengt. Door afmetingen vroegtijdig te evalueren, voorkomt u uitlijnfouten en assemblagefouten die het gevolg zijn van een onjuiste interpretatie.
Stap 3 — Feature Control Frames interpreteren
Nadat u de maattoleranties hebt bekeken, richt u zich op de feature control frames (FCF's). Deze frames definiëren geometrische vereisten zoals vlakheid, positie, loodrechtheid of profiel. Elk frame bevat een symbool, een tolerantiewaarde en referentiepunten die de tolerantiezone verankeren.

Het correct aflezen van een FCF vertelt u hoe u een element moet inspecteren en hoeveel variatie is toegestaan. Een positietolerantie kan bijvoorbeeld precies aangeven hoe ver een gatmidden mag afwijken van de ideale positie. Het begrijpen van deze frames is essentieel, omdat ze vaak de meest functionele kenmerken van het onderdeel bepalen. Wanneer u weet hoe een FCF van toepassing is op een gat, naaf of montagevlak, kunt u de bewerkingsmoeilijkheden inschatten en bepalen of de tolerantie redelijk is voor de gekozen productiemethode.
Stap 4 — Lees de gatenmarkeringen, draden en oppervlaktenotities
CNC-bewerkingstekeningen zijn gebaseerd op gedetailleerde gataanduidingen en draadnotities om gereedschapsvereisten te communiceren. Deze aanduidingen kunnen diameter, diepte, hoek, spoed, verzinkingen en boringen bevatten. Het negeren van deze details leidt vaak tot vertragingen in offerteaanvragen of bewerkingsfouten.

Schroefdraadspecificaties volgen doorgaans ISO- of uniforme normen en geven aan of een gat getapt moet worden of een nauwe tolerantie moet hebben voor montage. Aantekeningen over de oppervlakteafwerking geven machinisten instructies over de vereiste ruwheid, coating of behandeling. Inzicht in deze elementen zorgt ervoor dat het onderdeel voldoet aan de afdichtings-, cosmetische of mechanische eisen. U vermijdt ook situaties waarin een machinist om verduidelijking moet vragen, wat uw offerteaanvraagproces vertraagt.
Stap 5 - Valideer de montage-intentie en pasvormvereisten
Een tekening is meer dan een geometrische beschrijving: het definieert hoe een onderdeel binnen een systeem moet functioneren. Let tijdens het lezen van de tekening op aantekeningen of symbolen die verwijzen naar de passing, uitlijning of pasvlakken van de assemblage. Deze eisen zijn vaak van invloed op het bewerkingsplan en de inspectiemethode.

Als een onderdeel moet worden uitgelijnd met een ander onderdeel, worden positietoleranties en referentiepunten cruciaal. Als het onderdeel moet worden afgedicht, hebben vlakheid en oppervlakteafwerking prioriteit. Door de assemblage-intentie vroegtijdig te bevestigen, zorgt u ervoor dat de bewerkingsaanpak de functionele resultaten ondersteunt en dat toleranties worden gekozen om technische redenen in plaats van op basis van gissingen. Deze stap helpt u ook om potentiële overspecificaties te detecteren, die de productiekosten kunnen verhogen zonder de prestaties te verbeteren.
Stap 6 — Controleer de tolerantiestapeling
De laatste stap bij het lezen van een CNC-bewerkingstekening is het evalueren van de cumulatieve toleranties voor het onderdeel. De tolerantiestapeling bepaalt of het onderdeel nog steeds functioneert nadat elke maat binnen het toegestane bereik is gevarieerd. Deze analyse is cruciaal voor onderdelen met meerdere uitgelijnde kenmerken, zoals boutpatronen, lagerzittingen en glij-eenheden.

Een zorgvuldige stack-up review voorkomt kostbare aanpassingen en zorgt ervoor dat de leverancier de werkelijke functionele grenzen begrijpt. Wanneer u begrijpt hoe individuele toleranties op elkaar inwerken, kunt u kenmerken identificeren die GD&T-controles vereisen in plaats van eenvoudige lineaire toleranties. Dit helpt u te bevestigen dat het ontwerp realistisch, maakbaar en klaar voor RFQ-inzending is.
CNC-tekeningen lezen voor maakbaarheid
Een CNC-tekening vertelt een leverancier wat je wilt , maar de maakbaarheid vertelt hen of het daadwerkelijk efficiënt en nauwkeurig geproduceerd kan worden . Wanneer je een tekening bekijkt vanuit het perspectief van CNC-bewerking , kun je kenmerken herkennen die de kosten verhogen, de toegang tot gereedschap beperken of de bewerkingstijd verlengen. Het doel is simpel: ervoor zorgen dat je onderdelen voor CNC-bewerking gemaakt kunnen worden zonder onnodige complexiteit of risico, terwijl je offertes snel en nauwkeurig kunt blijven uitbrengen.
Kenmerken die de bewerkingskosten verhogen
Bepaalde ontwerpkeuzes verhogen de bewerkingstijd, gereedschapsslijtage en de complexiteit van de bevestigingen. Wanneer engineers deze factoren vroegtijdig begrijpen, verminderen ze het aantal revisies en versnellen ze het offerteaanvraagproces.

Strikte toleranties, diepe uitsparingen, complexe oppervlakteprofielen en ultradunne wanden vormen vaak de grootste obstakels voor efficiënte CNC-productie. Deze elementen hebben een directe invloed op de maakbaarheid , daarom is het belangrijk ze zorgvuldig te evalueren voordat u tekeningen naar een leverancier stuurt.
• Strikte toleranties van minder dan ±0.01 mm verlengen de cyclustijd aanzienlijk, omdat de machine moet vertragen, meerdere bewerkingen moet uitvoeren en de metingen regelmatig moet controleren.
• Diepe holtes veroorzaken problemen met de spaanafvoer en vereisen lange gereedschappen, wat trillingen verhoogt en de nauwkeurigheid vermindert.
• Dunne wanden kunnen onder invloed van snijkrachten gaan trillen, waardoor de machinist de snelheid moet verlagen.
• Ondersnijdingen of microstructuren vereisen speciaal gereedschap en leiden vaak tot een andere bewerkingsopstelling.
Om de nauwkeurigheid van DFM-analyses te waarborgen , moet u zich altijd afvragen: "Voegt deze tolerantie of eigenschap functionele waarde toe, of is deze simpelweg overgenomen van de CAD-standaard?" Het verwijderen van niet-kritische precisiedetails is een van de eenvoudigste manieren om de bewerkingskosten te verlagen.
GD&T-vereisten die van invloed zijn op de cyclustijd en gereedschappen
GD&T verbetert de communicatie, maar bepaalde callouts hebben een grote impact op de bewerkingsstrategie. Als u dit begrijpt, kunt u duidelijkere tekeningen maken en offerteaanvragen voor u beter voorspellen.

Sommige symbolen, zoals ware positie , vlakheid en profiel , vereisen extra metingen, zeer nauwkeurige opspanning of langzamere gereedschapspaden, vooral bij grote of dunne onderdelen.
• Positietolerantie vereist betere opspanning en meetnauwkeurigheid, vooral bij toepassing in MMC/LMC-omgevingen.
• Voor een vlakheid kleiner dan 0.05 mm is vaak vlakfrezen plus oppervlakteslijpen of -lappen nodig.
• Het oppervlakteprofiel van cosmetische behuizingen vereist langzame, meerassige afwerkingsprocessen.
• Bij het controleren van de slingering is een perfecte uitlijning van de spindel vereist, wat de inspectie- en insteltijd verlengt.
Beschouw GD&T als onderdeel van het DFM-ontwerpproces (Design for Manufacturing ). Elk symbool op een tekening moet de duidelijkheid verbeteren of de functionaliteit garanderen. Zo niet, dan kan het de offerteprijs alleen maar verhogen.
Wanneer zijn nauwe toleranties nodig versus over-engineering?
Strikte toleranties dienen alleen te worden toegepast op plaatsen waar onderdelen op elkaar aansluiten, bewegen of afdichten. Overdimensionering is een van de meest voorkomende problemen die leveranciers tegenkomen tijdens het DFM-proces.

Noodzakelijke nauwe toleranties zijn onder meer:
• Lagerboringen
• Schacht past
• Afdichten van oppervlakken
• Optische of uitlijningsfuncties
Onnodig nauwe toleranties komen vaak voor bij:
• Niet-functionele randen
• Esthetische oppervlakken
• Sleuven of gaten zonder passende eigenschappen
• Onkritische ribben of beugels
Een effectieve aanpak voor machinaal bewerken is het toepassen van algemene toleranties (bijvoorbeeld ISO 2768-m of ASME bloktoleranties) op de gehele tekening, en vervolgens het isoleren van kritische afmetingen met behulp van GD&T. Dit houdt de kosten beheersbaar en versnelt het offertetraject.
Veelvoorkomende GD&T-misinterpretaties die RFQ's vertragen
Vertragingen bij offerteaanvragen ontstaan vaak doordat tekeningen onduidelijke GD&T, inconsistente notities of ontbrekende definities bevatten. Deze problemen dwingen leveranciers om vervolgvragen te stellen voordat ze een nauwkeurige prijs kunnen geven.

Veelvoorkomende fouten zijn onder andere:
• Gebruikmaken van een referentiepunt dat fysiek niet vastgezet kan worden
• Ware positie bepalen zonder basisafmetingen
• Pleiten voor vlakheid op flexibele onderdelen
• Het combineren van nauwe toleranties met instabiele materialen
• Het weglaten van details over draaddiepte, afschuiningen of gaten
• Het gebruik van GD&T-symbolen die in strijd zijn met de algemene toleranties
Deze fouten hebben gevolgen voor het ontwerp en de productie , waardoor onnodig heen en weer gepraat ontstaat. Duidelijke, consistente tekeningen stralen professionaliteit uit en verkleinen het risico op misinterpretatie.
Hoe leveranciers GD&T gebruiken om processen en inrichtingen te selecteren?
CNC-machinisten vertrouwen op uw tekening om gereedschappen, klemming, bewerkingsvolgorde en inspectiestrategie te bepalen. Goede GD&T stelt hen in staat de meest efficiënte bewerkingsopstelling te kiezen.

Leveranciers beoordelen:
• Hoe het onderdeel ten opzichte van referentiepunten te bevestigen
• Of er gebruik wordt gemaakt van 3-assige, 4-assige of 5-assige bewerking
• Welke gereedschappen en gereedschapslengtes zijn nodig
• Of er secundaire bewerkingen (slijpen, honen, lappen) nodig zijn
• Welke inspectie-instrumenten zorgen voor naleving
Wanneer uw tekening de ontwerpintentie voor CNC-bewerking nauwkeurig weergeeft , kunnen leveranciers de instellingen optimaliseren en een hogere nauwkeurigheid leveren tegen lagere kosten. Een effectieve DFM-analyse overbrugt de kloof tussen ontwerpverwachtingen en de realiteit van de bewerking.
CNC-materiaalspecifieke GD&T-overwegingen
Verschillende materialen gedragen zich heel verschillend onder snijkrachten, hitte en klemdruk. Wanneer je GD&T (Geometric Dimensioning and Tolerancing) aan een tekening toevoegt, moet je altijd rekening houden met hoe het gekozen materiaal reageert op toleranties. Deze denkwijze is essentieel voor het ontwerpen voor CNC-bewerking , het ontwerpen voor productie en het garanderen van daadwerkelijke maakbaarheid.
Aluminium - Vlakheid, stabiliteit en dunwandig gedrag
Aluminium wordt veel gebruikt voor CNC-onderdelen omdat het snel te bewerken is en goede toleranties behoudt. Het is echter ook erg buigzaam, wat direct van invloed is op de toepassing van GD&T (Geometric Dimensioning and Tolerancing).
Aluminium voldoet over het algemeen goed aan de GD&T-eisen, maar de eisen met betrekking tot vlakheid, dunne wanden en oppervlakteprofiel moeten worden beoordeeld vanuit een DFM-ontwerpperspectief.

Belangrijkste overwegingen:
• Bij een vlakheid van minder dan 0.05 mm kan het nodig zijn om spanningen te verlichten, meerdere nabewerkingen uit te voeren of zelfs het oppervlak van grote platen te slijpen.
• Dunne wanden (minder dan 1.0–1.5 mm) kunnen kromtrekken onder klemdruk of snijwarmte.
• Profieltoleranties bij cosmetische behuizingen vereisen langere gereedschapspaden en kunnen 5-assige nabewerking activeren.
• De juiste positie is stabiel op korte, stijve onderdelen, maar moeilijker te behouden op lange frames of beugels.
Om de maakbaarheid te garanderen , moeten ingenieurs voorkomen dat nauwe profieltoleranties worden gecombineerd met lange, onondersteunde oppervlakken. Indien nodig adviseren leveranciers vaak dikkere ribben of het toevoegen van bewerkingsvrijgaven – deze aanbevelingen komen rechtstreeks voort uit professionele DFM-analyses.
Roestvrij staal - Uitdagingen op het gebied van spanning, kromtrekken en nauwe toleranties
Roestvrij staal gedraagt zich anders dan aluminium omdat het sterk, hittebestendig en gevoelig is voor interne spanningen. Het houdt zich goed aan de toleranties, maar GD&T moet het materiaalgedrag respecteren.
Waar ingenieurs rekening mee moeten houden:
• Bij lange roestvrijstalen onderdelen zijn loodrechte en parallelle lijnen lastiger te handhaven vanwege warmteontwikkeling.
• Voor een vlak oppervlak zijn vaak zware nabewerkingen en een langzame aanvoer nodig.
• Bij dunne roestvrijstalen flenzen kunnen de positioneringstoleranties afwijken wanneer ze worden vastgeklemd.
• Voor nauwkeurige rondloopnauwkeurigheid op assen zijn een starre opstelling en een stabiele gereedschapsgeometrie nodig om door hitte veroorzaakte afwijkingen te voorkomen.
Vermijd tijdens het ontwerpen voor productie het combineren van extreem nauwe toleranties (minder dan ±0.01 mm) met lange lengtes in roestvrij staal, tenzij dit functioneel noodzakelijk is. Roestvrij staal is moeilijk te bewerken, waardoor te nauwe toleranties de cyclustijd aanzienlijk verlengen.
Koolstofstaal - Bewerkbaarheid en redelijke tolerantiegrenzen
Koolstofstaal is goed bewerkbaar en betaalbaar, maar sommige soorten hebben interne spanningen of harde plekken. GD&T moet het stabiele maar minder voorspelbare gedrag ervan weerspiegelen.
Belangrijke GD&T-overwegingen:
• Rechte schachten zijn lastig te verkrijgen bij lange assen, tenzij spanningsvrij materiaal wordt gebruikt.
• Bij cilindrische vormen is vaak nauwkeurig draaien vereist, en nabewerking kan polijsten nodig zijn.
• De profieltoleranties zijn sterk afhankelijk van gereedschapslijtage, omdat staal gereedschap snel bot maakt.
• Positietoleranties blijven goed behouden bij starre onderdelen, maar kunnen afwijken tijdens langdurige productie, tenzij de gereedschappen nauwkeurig worden gecontroleerd.
Koolstofstaal profiteert van duidelijke GD&T (Geometric Dimensioning and Tolerancing) omdat machinisten snelheden, gereedschappen en koelstrategieën aanpassen op basis van goed gedefinieerde eisen. Dit is waar DFM (Design for Manufacturing) essentieel wordt.
Koper/Messing — Precisie versus braamvorming
Koper en messing zijn uitstekend bewerkbaar, maar ze vormen bramen en vervormen gemakkelijk onder snijbelasting. Bij toepassing van GD&T:
• Vermijd extreem strakke vlakheid , omdat zachte materialen onder klemming kunnen doorbuigen.
• Gebruik gematigde positioneringstoleranties ; koper vervormt meer dan staal.
• Profielafwijkingen aan de randen vereisen mogelijk ontbramen of een nabewerking.
• Voor het uitlijnen van bussen of hulzen is messing zeer geschikt omdat het zich gemakkelijk laat bewerken.
Als de tekening zeer krappe randen of esthetische eisen bevat, voeg dan aantekeningen toe over de acceptabele braamlimieten. Een leverancier controleert deze altijd tijdens het DFM-proces.
Kunststoffen — Thermische uitzetting en GD&T-gevoeligheid
Kunststoffen reageren dramatisch op temperatuur, vocht en snijkrachten. Dit maakt ze de meest uitdagende groep voor strenge GD&T-vereisten.

Bij het ontwerpen van kunststoffen voor verwerkbaarheid is een andere denkwijze vereist :
• Een ruimere positioneringstolerantie dan bij metalen is normaal vanwege de flexibiliteit van het materiaal.
• De vlakheid en paralleliteit kunnen veranderen naarmate het plastic afkoelt na de bewerking.
• Profieltoleranties van minder dan 0.1 mm zijn uiterst moeilijk te realiseren op grote oppervlakken.
• Rondheid en cilindriciteit kunnen enigszins variëren als gevolg van de warmteontwikkeling in het gereedschap.
Sommige kunststoffen zetten tot 10x meer uit dan aluminium, waardoor een te strakke GD&T gegarandeerd niet door de inspectie komt. Ingenieurs moeten ontwerpen met realistische tolerantiezones die overeenkomen met de materiaalfysica.
Echte technische voorbeelden - GD&T goed of fout gedaan
Duidelijke voorbeelden laten zien hoe GD&T direct van invloed is op het ontwerp voor CNC-bewerking , inspectieresultaten en de algehele maakbaarheid . Wanneer engineers begrijpen hoe GD&T samenwerkt met bewerkingskrachten, opspaninrichtingen en thermisch gedrag, kunnen ze herwerk voorkomen en het offertetraject en het productieproces versnellen. Hieronder volgen praktische, realistische scenario's die de correcte versus incorrecte toepassing van GD&T illustreren.
Voorbeeld 1 — Ware positie op boutpatronen

Een boutpatroon is een van de meest voorkomende plaatsen waar GD&T de nauwkeurigheid verbetert. Wanneer ingenieurs alleen op lineaire afmetingen vertrouwen, kunnen kleine stapelfouten de locatie van de gaten verschuiven.
Juiste aanpak (GD&T toegepast):
• De tekening definieert een centrale datumstructuur (ABC).
• Bij de gaten is een nauwkeurige positioneringstolerantie toegepast op de boutcirkel.
• Machinisten stellen het onderdeel in ten opzichte van het referentieschema en zorgen ervoor dat de gaten consistent worden uitgelijnd.
• De inspectie verloopt snel omdat CMM's de FCF rechtstreeks uitlezen.
Onjuiste aanpak (alleen traditionele afmetingen):
• Elk gat heeft ± toleranties die zich opstapelen. • De bewerkingslay-out wordt inconsistent omdat er geen referentiekader is. • De assemblage past niet goed, ook al voldoen alle afzonderlijke gaten aan de tolerantie.
Het gebruik van de ware positie zorgt voor een hogere functionele nauwkeurigheid, verkort de meettijd en resulteert in een beter ontwerp dat beter geschikt is voor de maakbaarheid.
Voorbeeld 2 — Vlakheidseisen voor grote CNC-platen

Grote aluminium of stalen platen kromtrekken vaak door interne spanning of snijwarmte. De vlakheid moet realistisch zijn.
Correcte GD&T-instelling:
• Vlakheid wordt gespecificeerd met een redelijke zone (bijv. 0.1–0.2 mm, afhankelijk van de grootte).
• De tekening communiceert toegestane buiging en draaiing.
• Leverancier past meerstapsbewerkings- en spanningsverlichtingstechnieken toe.
• De nauwkeurigheid van RFQ's verbetert omdat machinisten de vereiste stappen begrijpen.
Onjuiste installatie:
• Een vlakheid van 0.02 mm wordt toegepast op een plaat van 300 mm zonder functionele rechtvaardiging.
• Geen aantekeningen over stressverlichting of bevestiging.
• Bewerking wordt duur of onmogelijk binnen de tolerantie.
Een correcte GD&T-aanpak voorkomt onnodige kosten en behoudt tegelijkertijd de functionaliteit – een essentieel onderdeel van het DFM-proces.
Voorbeeld 3 — Profielcontrole voor cosmetische oppervlakken
Behuizingsoppervlakken, deksels of industriële ontwerpcomponenten vereisen vaak gladde, consistente oppervlakken.
Correct gebruik van profiel:
• Een profiel van oppervlaktetolerantie definieert de algemene vormvereisten.
• Voor niet-kritieke vlakken hanteren ingenieurs een ruimer bereik (0.1–0.3 mm).
• Machinisten kiezen voor nabewerkingsgereedschapspaden die een balans vinden tussen kwaliteit en tijd.
• Inspectieteams gebruiken CMM-scans in plaats van patchmetingen.
Onjuist gebruik:
• Te nauwe profieltoleranties worden toegepast op puur cosmetische oppervlakken.
• De kosten stijgen zonder dat de productprestaties verbeteren.
• De bewerkingstijd kan verdrievoudigen vanwege onnodige nabewerkingen.
Profile is een van de krachtigste GD&T-besturingselementen, maar alleen in combinatie met goede ontwerppraktijken voor bewerkingsmachines.
Voorbeeld 4 — Threads & Hole Callouts met MMC/LMC
Materiaalmodificatoren hebben een grote invloed op de inspectie en bewerkbaarheid.
Correcte GD&T-oproep:
• Bij schroefgaten wordt de positie bij MMC gebruikt , waardoor er meer tolerantie is wanneer het gat de maximale afmeting heeft.
• Dit vergroot de bruikbare tolerantiezone, waardoor de produceerbaarheid verbetert.
• Machinisten kunnen efficiënter tappen zonder op microns te hoeven letten.
Onjuiste callout:
• Er wordt een nauwe positietolerantie (bijv. ⌀0.05 mm) toegepast zonder enige materiaalmodificator.
• Gaten worden lastiger te inspecteren en nog moeilijker te bewerken.
• Gereedschapsbreuk of opnieuw tappen verlengt de productietijd.
Door MMC of LMC op de juiste manier te gebruiken, verloopt het bewerken sneller en goedkoper, terwijl de pasvorm van de assemblage behouden blijft.
Kostenvergelijking - Correcte versus overtolerante tekening
Hier is een vereenvoudigde vergelijking die laat zien hoe GD&T-beslissingen de kosten en de doorlooptijd beïnvloeden:
| Tekeningstype | Impact op bewerkingskosten | Inspectietijd | Resultaat van maakbaarheid |
|---|---|---|---|
| Correcte GD&T | Medium | Snel | Stabiel en herhaalbaar |
| Overgetolereerd | Zeer hoog | Langzaam | Regelmatige QC-storingen |
| Ontbrekende/onjuiste GD&T | Gemiddeld hoog | Medium | Risico op verkeerde interpretatie |
Ingenieurs moeten GD&T-beslissingen altijd koppelen aan de realiteit van de bewerking: snijgereedschapafbuiging, opspanning, thermische uitzetting en toegankelijkheid van meerassige bewerkingen. Deze denkwijze is essentieel voor ontwerpen met het oog op maakbaarheid en effectieve communicatie in offertetrajecten.
Digital GD&T: Hoe gebruiken CAD/CAM-systemen toleranties?
Moderne productieprocessen zijn sterk afhankelijk van digitale workflows, en inzicht in hoe CAD/CAM-platforms omgaan met GD&T (Geometric Dimensioning and Tolerancing) is essentieel voor nauwkeurige offertes, bewerkingsstrategieën en inspecties. Door toleranties direct in het model te integreren, worden interpretatiefouten verminderd en kan de leverancier de maakbaarheid beter beoordelen tijdens de DFM-analyse (Design for Manufacturing).
Digitale GD&T versterkt ook de samenwerking tussen engineering- en bewerkingsteams. In plaats van uitsluitend te vertrouwen op 2D-tekeningen, hebben machinisten toegang tot ingebedde PMI-gegevens, functiedefinities en tolerantiestructuren in het 3D-model. Deze verschuiving verbetert de duidelijkheid aanzienlijk en versnelt de gehele workflow voor ontwerp voor CNC-bewerking.
GD&T in SolidWorks, Fusion 360, Creo

De meeste toonaangevende CAD-systemen ondersteunen nu geïntegreerde GD&T-hulpmiddelen waarmee u referenties, feature control frames en materiaalmodificatoren rechtstreeks op de 3D-geometrie kunt definiëren.
Deze platforms helpen ingenieurs bij het produceren van duidelijke, interpreteerbare bestanden voor CNC-onderdelen , met name wanneer toleranties van invloed zijn op de bewerkingsstrategie.
Belangrijkste voordelen op verschillende platforms:
• SolidWorks biedt volledige ondersteuning voor DimXpert- en MBD-workflows, waardoor PMI-annotaties direct op het model kunnen worden aangebracht.
• Fusion 360 biedt intuïtieve GD&T-tools in combinatie met CAM, waardoor machinisten gereedschapspaden kunnen aanpassen op basis van toleranties.
• Creo biedt robuuste GD&T-functionaliteit van enterprise-niveau met semantische PMI, wat zorgt voor een consistente interpretatie in alle PLM-systemen.
Op elk van deze platforms kunnen ingenieurs verder gaan dan statische 2D-tekeningen en overstappen op slimme modellen die de bedoeling nauwkeuriger weergeven. Dit verbetert direct het ontwerpen voor de productie en vermindert fouten bij het opstellen van offertes.
Voordelen van PMI (Product Manufacturing Information)
PMI zet uw CAD-model om in een complete productiespecificatie, waardoor de onduidelijkheden die vaak in 2D-tekeningen voorkomen, worden geëlimineerd. PMI omvat doorgaans:
• GD&T-tolerantieframes
• Datum-functiedefinities
• Vereisten voor de oppervlakteafwerking
• Gatmarkeringen, schroefdraad en tolerantieschema's
• Materiaal- en procesnotities
PMI biedt een gestructureerd, machinaal leesbaar formaat dat downstreamsystemen, waaronder CAM en CMM, kunnen lezen.
Dit verbetert:
• Nauwkeurigheid van RFQ
• Optimalisatie van gereedschapspad
• Beslissingen over de lay-out van de bevestigingen en de bewerkingen
• Digitale inspectieprogrammering
PMI voorkomt bovendien fouten die ontstaan wanneer een leverancier een tekening verkeerd interpreteert, iets wat vaak voorkomt in internationale toeleveringsketens.
Hoe verbetert Digital GD&T de nauwkeurigheid van RFQ's?
Digitale GD&T biedt leveranciers een completere dataset, waardoor ze het gehele onderdeel met minder aannames kunnen beoordelen. Deze duidelijkheid vermindert vertragingen bij het opstellen van offertes en elimineert onnodig heen en weer communiceren.
Specifieke RFQ-voordelen:
• Leveranciers begrijpen direct de tolerantieprioriteiten en kritieke kenmerken.
• Machinisten kunnen bepalen of er 3-assige, 4-assige of 5-assige bewerking nodig is.
• CAM-programmeurs passen stepovers, gereedschapsradiussen en voorbewerkingsstrategieën aan op basis van de werkelijke positie en profieltoleranties.
• QC-teams kunnen inspectie-inrichtingen en CMM-routines vooraf plannen.
Een goed voorbereid digitaal bestand ondersteunt ook geautomatiseerde DFM-procestools die worden gebruikt door geavanceerde machinefabrieken. Deze tools scannen het model om ondersnijdingen, dunne wanden of moeilijk bereikbare onderdelen te detecteren.
Het resultaat is een snellere, nauwkeurigere offerte en minder verrassingen zodra de bewerking begint.
CNC-tekeningen voorbereiden voor RFQ-indiening
Het versturen van een duidelijk en compleet tekeningenpakket is een van de meest effectieve manieren om het offertetraject te versnellen, productierisico's te verminderen en onnodige e-mailwisselingen te voorkomen. Veel vertragingen bij offerteaanvragen ontstaan niet doordat het onderdeel moeilijk te produceren is, maar doordat de leverancier niet over de benodigde informatie beschikt om de maakbaarheid , de bewerkingsstrategie of de impact van toleranties te beoordelen. Een goed opgestelde offerteaanvraag communiceert de ontwerpintentie, de vereiste toleranties en de functionele prioriteiten, waardoor bewerkingsteams vanaf het begin een nauwkeurige DFM-analyse kunnen uitvoeren.
Vereiste bestandsformaten (STEP-, PDF-, DXF-, PMI-modellen)
Leveranciers gebruiken verschillende bestandstypen om de geometrie, toleranties en het beoogde resultaat te begrijpen. Elk bestand speelt een andere rol in het ontwerpproces voor CNC- bewerking.

Essentiële bestanden om op te nemen:
• STEP — Het universele formaat voor 3D-geometrie. Gebruikt voor CAM-programmering en bewerkbaarheidscontroles.
• PDF-technische tekening — Toont afmetingen, GD&T, oppervlakteafwerking, aantekeningen en inspectie-eisen.
• DXF — Handig voor 2D-profielen, lasergesneden onderdelen, vlakke patronen of inspectiereferenties.
• PMI-compatibel 3D-model — Ideaal wanneer uw CAD-systeem ingebouwde GD&T ondersteunt. Verbetert de communicatie aanzienlijk.
Beste werkwijze: Stuur altijd zowel 3D- als 2D-bestanden. Een STEP-bestand alleen is nooit voldoende voor toleranties, en een PDF-bestand alleen is nooit voldoende voor de bewerkingslay-out of de toegankelijkheid van onderdelen.
Specificaties voor materiaal en oppervlaktebehandeling
Leveranciers moeten precies weten welke materiaalkwaliteit en afwerking u nodig heeft, zodat ze een nauwkeurige offerte kunnen opstellen en de benodigde precisie kunnen bepalen. Ontbrekende of vage specificaties kunnen leiden tot grote vertragingen in offerteaanvragen.
zijn onder andere:
• Exacte materiaalkwaliteit (bijv. 6061-T6 , 316 , 17-4PH , C360 messing , POM-C )
• ASTM/ISO-normen indien van toepassing
• Oppervlakteafwerking (Ra-waarde of procesnaam: anodiseren, poedercoaten, polijsten, enz.)
• Vereisten voor kleur, glans en textuur
• Opmerkingen die betrekking hebben op secundaire bewerking (maskeren, schroefdraad na anodiseren, enz.)
Leg alle functionele eisen uit, zodat leveranciers hun bewerkingsstrategieën kunnen afstemmen op uw ontwerpdoelstellingen met het oog op maakbaarheid.
Hoeveelheid, levertijd en inspectievereisten
Een leverancier kan geen nauwkeurige offerte opstellen zonder de projectverwachtingen te kennen. Deze details beïnvloeden de machinekeuze, de cyclustijd, de opspanning, de inkoop van materialen en de QC-planning.
Voorzien:
• Benodigde hoeveelheden (prototype, proefserie, massaproductie)
• Verwachte levertijd
• Verzendvereisten of leveringsmijlpalen
• Kwaliteitsniveaus (eerste artikelinspectie, PPAP, volledig CMM-rapport, RoHS/REACH-naleving)
• Verpakkingsvereisten (individuele verpakking, beschermend schuim, anti-corrosiebehandeling)
Hoeveelheden hebben direct invloed op de prijs: voor een onderdeel dat voor 10 stuks is geoffreerd, gelden andere opzetveronderstellingen dan voor een onderdeel dat voor 5,000 stuks is geoffreerd.
Verpakkings-, assemblage- of secundaire processen
Als uw onderdeel meer dan eenvoudige bewerking vereist, moet uw offerteaanvraag de verwachtingen duidelijk omschrijven. Het ontbreken van deze details kan na aanvang van de productie tot grote verrassingen leiden op het gebied van kosten en levertijd.
Vermeld details zoals:
• Warmtebehandeling (T6, HRC-vereisten, nitreren, enz.)
• Montagestappen (persen, lagermontage, meerdelige uitlijning)
• Oppervlaktebehandelingen voor of na het bewerken
• Lassen of lijmen
• Draadinzetstukken, helicoils of speciale hardware
• Test- of certificeringsbehoeften
Deze stappen kunnen de complexiteit verhogen, en de leverancier zal de maakbaarheid beoordelen op basis van het gehele werkproces – niet alleen het bewerkingsgedeelte.
Voorbeeld van een goed voorbereid CNC RFQ-tekenpakket

Een sterk RFQ-pakket bevat doorgaans het volgende:
| Bestands-/infotype | Doel | Waarom het belangrijk is voor de maakbaarheid |
|---|---|---|
| STEP-bestand | 3D-geometrie | Identificeert ondersnijdingen, gereedschapstoegang en bewerkingslay-out |
| PDF-tekening | Afmetingen, GD&T, afwerking | Communiceert de uiteindelijke functionele bedoeling |
| DXF-bestand | 2D-contouren | Helpt bij inspectie of secundaire operaties |
| Materiële specificatie | Kwaliteit en standaard | Bepaalt snelheid, gereedschap en kosten |
| Oppervlakte behandeling | Afwerking en bescherming | Beïnvloedt de uiteindelijke toleranties en cosmetica |
| Aantal & Tijdlijn | Productieplanning | Maakt nauwkeurige schatting van de cyclustijd mogelijk |
| QC-vereisten | CMM, FAI's, rapporten | Invloeden op inspectiekosten en -methode |
Een leverancier die dit pakket beoordeelt, kan snel een DFM-analyse uitvoeren en een betrouwbare offerte opstellen zonder giswerk of vertraging.
Veelgestelde vragen over het lezen van CNC-bewerkingstekeningen en GD&T
Duidelijke en nauwkeurige tekeningen zijn essentieel voor CNC-bewerking, en veel ingenieurs – vooral aan het begin van hun carrière – stellen soortgelijke vragen bij het werken met GD&T. Deze veelgestelde vragen beantwoorden de meest voorkomende vragen en helpen u om de principes van ontwerpen voor CNC-bewerking , ontwerpen voor bewerking en praktisch ontwerpen voor maakbaarheid met meer vertrouwen toe te passen.

Waarom is GD&T belangrijk voor CNC-nauwkeurigheid?
GD&T is belangrijk omdat het de functionele relatie tussen kenmerken nauwkeuriger definieert dan traditionele toleranties. De machinist gebruikt GD&T om te bepalen hoe een onderdeel moet worden opgespannen, hoe gereedschapspaden moeten worden gepland en welke meetmethoden moeten worden gebruikt tijdens de inspectie.
Wanneer GD&T ontbreekt of onvolledig is:
• Machinisten kunnen verschillende referentie-instellingen kiezen.
• Kenmerken kunnen verkeerd worden uitgelijnd, zelfs als de afmetingen er ‘correct’ uitzien.
• Montageproblemen ontstaan door tolerantiestapeling.
GD&T geeft leveranciers de informatie die ze nodig hebben om het onderdeel te bewerken zoals bedoeld – niet alleen "binnen de afmetingen", maar ook binnen de functionele limieten. Dit is cruciaal voor CNC-onderdelen waarbij uitlijning, beweging, afdichting of structurele prestaties een rol spelen.
Hoe kunnen beginners GD&T leren?
Het leren van GD&T kost tijd en oefening, maar ingenieurs kunnen hun begrip ervan versnellen door middel van gestructureerde stappen:
• Begin met de 14 fundamentele GD&T-symbolen en hun betekenis.
• Leer hoe kaderlijnen voor objectcontrole symbolen, tolerantiezones en referentiepunten met elkaar verbinden.
• Bestudeer echte tekeningen van leveranciers om inzicht te krijgen in het praktische gebruik.
• Oefen het lezen en interpreteren van datumstructuren op eenvoudige onderdelen voordat u overgaat op samenstellingen.
Beginners vinden het vaak nuttig om GD&T-toleranties te vergelijken met traditionele toleranties op dezelfde tekening. Dit versterkt het inzicht in ontwerpen voor productie en hoe leveranciers de maakbaarheid beoordelen.
Welke GD&T-symbolen verhogen de kosten het meest?
Sommige GD&T-symbolen hebben een aanzienlijke invloed op de bewerkingstijd, gereedschapspadstrategieën en inspectiemethoden. De meest kosteneffectieve zijn:
• Ware positie — vooral bij boutpatronen met nauwe toleranties.
• Vlakheid — bij toepassing op grote oppervlakken of dunne platen.
• Profiel van een oppervlak — omdat dit de gehele geometrie beïnvloedt, niet geïsoleerde kenmerken.
• Totale rondloopnauwkeurigheid — vereist zeer nauwkeurig draaien, inspectie en opspanning.
Wanneer ingenieurs deze symbolen gebruiken, moet de leverancier de snelheid, de voeding, de gereedschapsgeometrie of zelfs de gehele bewerkingsopstelling aanpassen. Daarom verhoogt GD&T, toegepast zonder functionele rechtvaardiging, de kosten.
Hebben alle CNC-tekeningen GD&T nodig?
Niet alle CNC-tekeningen hebben GD&T nodig, maar velen hebben er wel baat bij.
GD&T is essentieel wanneer:
• Kenmerken moeten nauwkeurig op meerdere oppervlakken worden uitgelijnd.
• Onderdelen passen in samenstellingen met richting- of positievereisten.
• Gaten of sleuven moeten overeenkomen met de bijpassende componenten.
• Cosmetische oppervlakken vereisen een gecontroleerd profiel.
• Componenten ervaren dynamische belastingen of beweging.
GD&T is mogelijk niet nodig wanneer:
• Pasvorm is niet kritisch.
• Alleen de basisafmetingen en de locatie zijn van belang.
• Onderdelen zijn prototypes met lage functionele eisen.
Een goede vuistregel is: gebruik GD&T wanneer de functionele kwaliteit afhangt van meer dan alleen lineaire maatvoering.
Positionele tolerantie versus lineaire tolerantie
Positionele tolerantie en lineaire tolerantie lijken misschien op elkaar, maar ze bepalen totaal verschillende uitkomsten.
Lineaire tolerantie:
• Bestuurt alleen X/Y of lengtevariatie.
• Garandeert geen rotatie- of hoekuitlijning.
• Maakt tolerantiestapeling mogelijk die van invloed is op de montage.
Positietolerantie (echte positie):
• Bepaalt de exacte 3D-locatie van een object ten opzichte van datums.
• Voegt functionele nauwkeurigheid toe aan gaten en kritische kenmerken.
• Verwijdert onduidelijkheden over de manier waarop machinisten en inspecteurs het onderdeel meten.
Ingenieurs die zich uitsluitend baseren op lineaire toleranties missen de geometrische relaties die er in de praktijk het meest toe doen. Daarom is positionele tolerantie essentieel voor modern ontwerpen voor maakbaarheid (Design for Manufacturability, DFM) en het bredere DFM-proces.
Conclusie
Inzicht in het lezen van CNC-bewerkingstekeningen – en met name in het correct toepassen van GD&T – geeft u een groot voordeel bij de overgang van concept naar productie. Door referentiepunten, maatvoeringkaders, materiaaleigenschappen en tolerantiezones met vertrouwen te interpreteren, verkleint u risico's, voorkomt u miscommunicatie en helpt u leveranciers om in één keer een accurate offerte te maken. Duidelijke tekeningen ondersteunen bovendien een betere ontwerpbenadering voor CNC-bewerking en verbeteren de algehele maakbaarheid , omdat machinisten snel kunnen begrijpen welke kenmerken het belangrijkst zijn en welke toleranties de functionele prestaties bepalen.
Engineers die tekeningen goed kunnen interpreteren, vermijden de veelvoorkomende valkuilen die offerteaanvragen vertragen of de bewerkingskosten verhogen. Of u nu boutpatronen beoordeelt, de vlakheid van grote platen controleert, profieltoleranties definieert of realistische toleranties voor kunststoffen en metalen selecteert, de principes van GD&T helpen u de technische bedoelingen ondubbelzinnig over te brengen. Deze kennis verbetert de samenwerking met leveranciers en leidt tot meer voorspelbare resultaten bij prototypes, pre-productie en grootschalige productie.
Hulp nodig bij het interpreteren van CNC-tekeningen? Ontvang een gratis GD&T-recensie
Wilt u deskundige ondersteuning bij het beoordelen van uw CNC-tekeningen voordat u een offerteaanvraag indient? Ons engineeringteam staat voor u klaar. Wij bieden gratis tekeningbeoordelingen, GD&T-controles en DFM-analyses om ervoor te zorgen dat uw ontwerp volledig produceerbaar is voordat het de machine bereikt. U kunt ons ook uw STEP-bestanden, PDF's en tolerantie-eisen toesturen – wij helpen u risicogebieden, kostenfactoren en verbeterpunten te identificeren.
Als u nieuwe onderdelen voor CNC-bewerking ontwikkelt , of wilt controleren of uw huidige tekeningen voldoen aan de principes van ontwerp voor maakbaarheid