


Het bewerken van TPU-onderdelen lijkt eenvoudig totdat het materiaal begint te bewegen tijdens CNC-bewerking . TPU is flexibel, elastisch en hittegevoelig, waardoor het zich bij het snijden van thermoplastisch polyurethaan minder gedraagt als een stijf plastic en meer als een verend systeem.
Klem het vast zoals aluminium en het vervormt. Snijd het zoals ABS en het smeert uit, vooral bij CNC-frezen en CNC-draaien waar hitte en wrijving gereedschapsbelasting veroorzaken. Meet het zoals staal en je meting kan meer de meetkracht weerspiegelen dan de werkelijke geometrie.
Deze handleiding vult die leemte op met een praktisch stappenplan voor CNC-bewerking van TPU-onderdelen . Je leert wanneer CNC-bewerking zinvol is, welke Shore A-hardheid je moet specificeren en hoe koeling , gereedschap en opspanning de resultaten beïnvloeden. Je krijgt ook een beslissingsboom, een checklist met zes stappen, een tabel voor probleemoplossing, een sectie over nabewerking en een checklist voor offerteaanvragen die je kunt kopiëren naar je eigen inkoopproces.
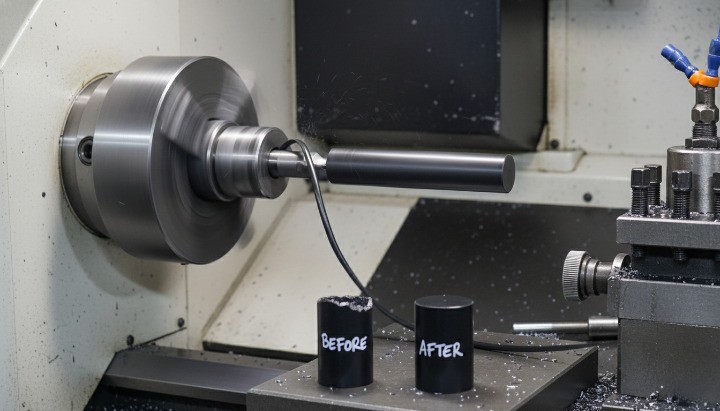
Kun je TPU machinaal verwerken?
Ja, je kunt TPU met een CNC-machine bewerken, maar alleen als je het als een flexibel materiaal behandelt. Als je TPU als een stijf blok bewerkt, zul je na het losmaken vaak vervorming, rafelige randen en maatafwijkingen zien.
Bij HM zorgen we ervoor dat de TPU-bewerking herhaalbaar is door consequent drie dingen te doen.
-
Tijdens het snijden verstevigen we TPU met koude lucht en indien nodig met vloeibare stikstof.
-
We gebruiken extreem scherpe gereedschappen met een grote spaanhoek en vermijden gereedschappen met een coating die de neiging hebben om vast te plakken.
-
We fixeren onderdelen zonder vervorming door middel van vacuümklemmen of sterke dubbelzijdige tape.
Er is ook één regel die onnodige iteraties voorkomt. CNC-bewerking is het meest stabiel op hard TPU met een hardheid van Shore 90A en 95A. Als uw vereiste een hardheid lager dan Shore 80A is, is vacuümgieten vaak de snellere en betrouwbaardere optie.
Zesstappenmethode voor stabiele TPU CNC-bewerking
Gebruik deze checklist om een leverancier te evalueren of om terugkerende projecten te plannen.
-
Controleer de Shore-hardheid en de toepassingsomgeving voordat u een offerte uitbrengt.
-
Kies een opspaninrichting die het werkstuk ondersteunt zonder het samen te drukken.
-
Kies scherpe gereedschappen met een hoge spaanhoek en zorg ervoor dat ze in goede conditie blijven.
-
Voeg koeling toe aan de snijzone met koude lucht en overweeg vloeibare stikstof indien nodig.
-
Gebruik gereedschapspaden die stilstand vermijden en de bewerking stabiel houden.
-
Inspecteer met methoden die weinig kracht vereisen en definieer de acceptatiecriteria op basis van functionele CTQ's.
Als een werkplaats deze zes stappen niet in praktische termen kan uitleggen, kunt u een ruimere tolerantie-aanbeveling of inconsistente onderdelen verwachten.
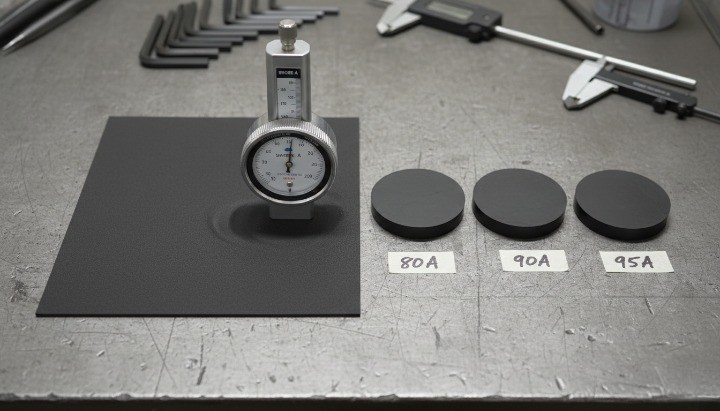
Wat is TPU en wat is het belang ervan voor de bewerking?
TPU behoort tot de polyurethaanfamilie van polymeren, waartoe materialen behoren die worden gebruikt als kunststoffen, schuimen, harsen en elastomeren. ( ) Voor de bewerking is niet de chemie het belangrijkste, maar het gedrag.
TPU vertoont drie gedragingen die de meeste bewerkingsfouten veroorzaken.
-
Elastische vervorming onder klemkracht en snijkracht
-
Veerkracht na het losmaken en na de voorbewerking
-
Door hitte veroorzaakte smering treedt op wanneer het gereedschap wrijft in plaats van spanen af te snijden.
Dit gedrag verklaart waarom twee leveranciers hetzelfde CAD-model kunnen bewerken en toch verschillende pasvormen kunnen leveren. Het verschil zit zelden in het CAD-model zelf. Het gaat erom hoeveel het TPU-materiaal tijdens het snijden is vervormd en hoe de warmte werd gereguleerd.
Materiaalselectie die het succes van CNC-bewerkingen vergroot
Materiaalkeuze heeft een grotere invloed op de bewerkingsstabiliteit dan de meeste teams verwachten. Specificeer de Shore A-hardheid en de toepassingsomgeving in de offerteaanvraag en stem de materiaalkeuze vervolgens af op slijtage, oliën en buigcycli om "zelfde CAD, verschillend gedrag" te voorkomen. Als u snel een selectie wilt maken, begin dan met onze materiaalrichtlijnen en valideer deze met één gecontroleerd prototype.
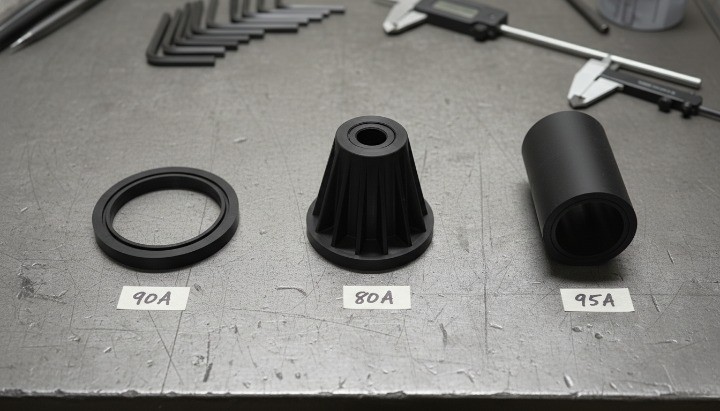
Shore-hardheid is een input voor procescontrole.
De Shore-hardheid wordt doorgaans gespecificeerd met behulp van durometer-methoden die in normen zijn vastgelegd. ASTM D2240 beschrijft de meting van de durometerhardheid voor verschillende durometertypen en materialen, waaronder thermoplastische elastomeren. ( ) ISO 868 specificeert de meting van de indrukhardheid van kunststoffen met behulp van Shore-durometers en maakt onderscheid tussen Type A voor zachtere materialen en Type D voor hardere materialen.
Als de hardheid niet gespecificeerd is, kunnen leveranciers andere kwaliteiten kiezen die weliswaar voldoen aan een vage "TPU"-specificatie, maar die na bewerking en prestatie anders zijn.
Kies een kwaliteitsklasse die past bij de omgeving en de levenscyclus.
Hardheid alleen is niet het hele verhaal. Oliën, slijtage, temperatuurschommelingen en herhaaldelijk buigen kunnen bepalen welke TPU-kwaliteit het meest geschikt is. Als u de juiste kwaliteit nog niet weet, beschrijf dan de functie en de omgeving, zodat uw leverancier opties kan voorstellen in plaats van te gokken.
Hardheidsbeslissingsboom voor CNC-bewerking van TPU
Gebruik deze korte beslissingsboom als een RFQ-regel.
-
Hard TPU met een Shore-hardheid van 95A en 90A is het meest geschikt voor CNC-bewerking.
-
Staal met een hardheid van 80A tot 90A kan bewerkt worden, maar de geometrie en ondersteuning bepalen de vloeigrens.
-
Beneden Shore 80A wordt vacuümgieten als standaardoptie beschouwd.
Dit is geen beperkende verklaring. Het is een verklaring ter beheersing van kosten en risico's. Het beschermt u tegen het nastreven van zeer nauwe toleranties op een materiaal dat zich bij kamertemperatuur als rubber gedraagt.
Wanneer moet je TPU met een CNC-machine bewerken en wanneer moet je overschakelen naar een ander proces?
TPU kan machinaal bewerkt, geprint, gegoten of gevormd worden. De snelste methode hangt af van wat het belangrijkst is.
Bij CNC-bewerking is TPU de juiste keuze.
Kies voor CNC-bewerking wanneer u nauwe toleranties , schone afdichtingsvlakken of scherpe aansluitvlakken op rubberachtig TPU nodig hebt . In de praktijk profiteren gedraaide groeven, bussen en cirkelvormige onderdelen het meest van CNC-draaien , omdat dit de geometrie goed beheerst. Bekijk onze CNC-draaiservice voor onderdelen voor typische resultaten.
CNC-bewerking is vaak de beste optie wanneer u een of meer van de volgende zaken nodig hebt.
-
Nauwe functionele interfaces zoals groeven, zittingen en aansluitende vlakken.
-
Scherpe randdefinitie op afdichtingsvlakken
-
Prototypes in kleine oplages of overbruggingsproductie waarbij de kosten van matrijzen niet rendabel zijn.
-
Gecontroleerd aanpassingsgedrag waarbij additieve variabiliteit een risico vormt
CNC is ook handig wanneer je snelle iteraties met voorspelbare CTQ's nodig hebt, vooral bij hard TPU.
Wanneer 3D-printen de betere optie is
Additieve methoden zijn aantrekkelijk wanneer:
-
De geometrie is complex en moeilijk te bevestigen.
-
interne structuren of flexibele roosters zijn belangrijk
-
De oppervlaktestructuur is acceptabel en de tolerantie-eisen zijn matig.
Voor veel teams is printen een snelheidsverhogend middel. CNC is een precisiegereedschap. Maak je keuze dienovereenkomstig.
Wanneer spuitgieten de betere optie is
Vormgeving heeft doorgaans de voorkeur wanneer:
-
het volume is hoog
-
De geometrie van de vrije toestand tussen de onderdelen moet consistent zijn.
-
Je kunt ontwerpen voor lijstwerk met hellingshoek en gecontroleerde wandovergangen.
Spuitgieten wordt aantrekkelijk wanneer het volume de kosten van de matrijs en de optimalisatie van het proces rechtvaardigt.
Wanneer vacuümgieten de betere optie is
Vacuümgieten wordt aantrekkelijk wanneer:
-
Uw TPU-vereiste is zeer zacht en rubberachtig.
-
Beneden Shore 80A is het gedrag cruciaal.
-
Vormstabiliteit in vrije toestand is belangrijker dan bewerkte interfaces.
Het is vaak de snelste manier om flexibele onderdelen te verkrijgen die consistent presteren zonder dat er agressieve CNC-instellingen nodig zijn.
Waarom mislukt de bewerking van TPU in de productie?
Problemen met de bewerking van TPU komen meestal voort uit een paar voorspelbare oorzaken. Door deze te begrijpen, kunnen problemen sneller worden opgelost.
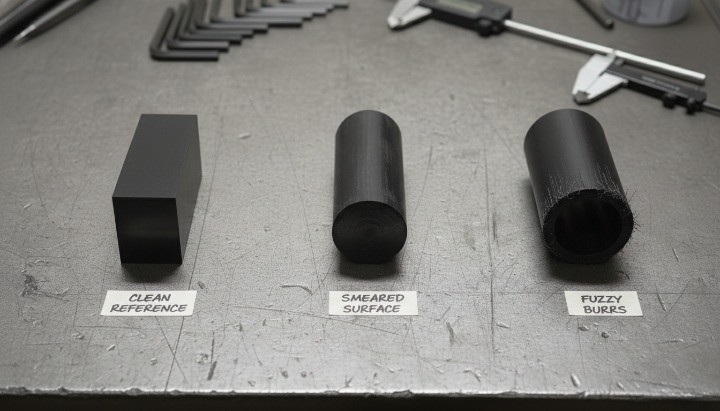
Vervorming als gevolg van klem- en snijkrachten
TPU wordt samengedrukt onder klemkracht. Het buigt onder snijkracht. Als je bewerkt terwijl het werkstuk vervormd is, veert het na het losmaken terug en verandert de uiteindelijke afmeting. Daarom is het vastzetten van het werkstuk de belangrijkste hefboom.
Warmteverspreiding en gereedschapsbelasting
TPU smeert uit wanneer het gereedschap over het oppervlak wrijft en het verwarmt, in plaats van dat er spanen worden afgesneden. Door het uitsmeren raakt de snijkant vol met kleverig materiaal, wat vervolgens de afwerking en de maatnauwkeurigheid verslechtert.
Oorzaken zijn onder andere bot gereedschap, verkeerde geometrie, te lang in de snede blijven, spaanders die opnieuw snijden en te lichte sneden die polijsten in plaats van snijden.
Randbeschadigingen, rafelige randen en zwakke verbindingen.
TPU kan draadachtige bramen en rafelige randen veroorzaken, vooral bij dunne, niet-ondersteunde onderdelen. Bramen zijn niet alleen cosmetisch. Ze beïnvloeden de pasvorm en de afdichting en kunnen later afbreken.
Maatafwijking en inspectiefout
TPU kan na bewerking ontspannen, vooral als het tijdens het klemmen is samengedrukt. Ook metingen kunnen het onderdeel vervormen. Als de inspectieomstandigheden niet zijn gedefinieerd, discussiëren teams over de meetinstrumenten in plaats van over het proces.
Het HM-handboek voor CNC-bewerking van TPU
Algemene TPU-artikelen beperken zich tot materiaaleigenschappen. De kans om hoger in de ranglijst te komen, ligt in het uitleggen van de realiteit van CNC-bewerking. HM richt zich op drie factoren die TPU-bewerking herhaalbaar maken. Wanneer deze factoren onder controle zijn, worden voedingen en snelheden een kwestie van afstellen in plaats van gissen.
Koelen en bevriezen om TPU te verstevigen tijdens het snijden.
Bij kamertemperatuur kan TPU te zacht zijn. Draaien en frezen kan aanvoelen alsof je een zachte gum doorsnijdt. Het materiaal buigt weg van de rand, grijpt de snijder vast en scheurt in plaats van te scheren.
De meest effectieve correctie is het verhogen van de stijfheid tijdens het snijden.

Heteluchtpistolen voor TPU-bewerking
HM gebruikt koudeluchtpistolen die op de snijzone gericht zijn om door warmte veroorzaakte wrijving te verminderen en TPU te verstevigen. Koude lucht is vaak voldoende om het snijproces van wrijven naar scheren te verschuiven, vooral bij hardere TPU-soorten.
Vloeibare stikstof voor veeleisende toleranties en randcontrole.
Voor veeleisende klussen kan HM vloeibare stikstof gebruiken om TPU kouder en stijver te maken bij het snijvlak. Dit is geen trucje, maar een procesbeheersingsmechanisme dat wordt ingezet wanneer scherpe randen en stabiele afmetingen nodig zijn bij complexe geometrieën.
Het gebruik van vloeibare stikstof vereist ook veiligheidsmaatregelen. OSHA-waarschuwingen beschrijven hoe stikstofuitstoot zuurstof in werkruimten kan verdringen en een ernstig verstikkingsrisico kan opleveren. Daarom zijn ventilatie en monitoring zo belangrijk. ( )
Waarom verbetert koeling de tolerantie en de randkwaliteit?
Koeling kan:
-
Verminder het uitlopen en de vorming van kleverige chips.
-
Verhoog de stijfheid en verminder de doorbuiging bij de snede.
-
Verbeter de scherpte van de randen en de herhaalbaarheid.
-
Verminder de gereedschapsbelasting en plotselinge kwaliteitsafwijkingen.
Praktische notities voor kopers
Koeling brengt aandachtspunten met zich mee op het gebied van reinheid en hantering. Condensatie en ijsvorming kunnen voorkomen. Als uw onderdeel een hechtmiddel bevat of hoge reinheidseisen stelt, geef dit dan aan in de offerteaanvraag, zodat het koel- en reinigingsplan op uw toepassing is afgestemd.
Welke gereedschappen werken op TPU en wat je beter kunt vermijden?
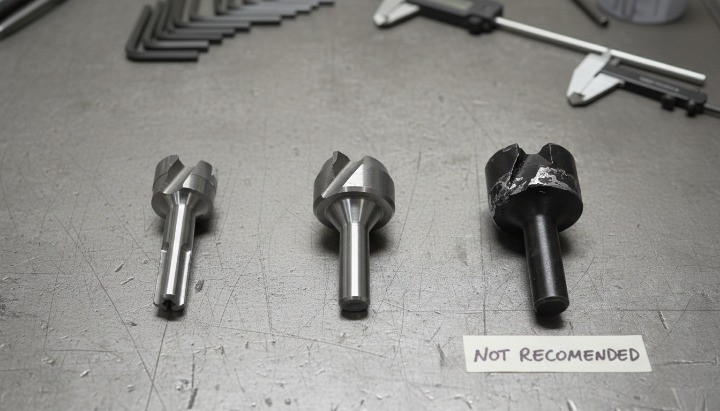
TPU bestraft de verkeerde gereedschapskeuze.
Gebruik scherpe gereedschappen met een hoge spaanhoek, zoals aluminium gereedschap.
TPU vereist een snijdende werking. HM geeft de voorkeur aan gereedschappen met een hoge spaanhoek en extreem scherpe snijkanten. Gepolijste groeven kunnen de spaanafvoer bevorderen en het vastkleven verminderen. Scherpte is de hoogste prioriteit. Een botte snijkant schuurt, de warmte stijgt en er ontstaat een vlekkerige beweging.
Vermijd gereedschap met een coating.
Gecoate gereedschappen worden veel gebruikt voor het snijden van metaal, maar TPU gedraagt zich anders. Coatings kunnen ervoor zorgen dat materiaal blijft plakken en zich ophoopt in kleverige elastomeren, vooral wanneer het snijden overgaat in wrijven. HM vermijdt doorgaans gecoate gereedschappen voor TPU en geeft in plaats daarvan prioriteit aan scherpte en geometrie.
Gereedschapspadregels die de TPU stabiel houden
TPU faalt vaak wanneer het gereedschap pauzeert en een plaatselijk gebied verhit. Praktische richtlijnen die daarbij kunnen helpen:
-
Vermijd langdurig contact en pauzes met het oppervlak.
-
Zorg waar mogelijk voor een consistente betrokkenheid.
-
gebruik vloeiende verbindingsbewegingen
-
Houd de uitsteeksel van het gereedschap kort.
-
Plan afwerkingspasses die niet agressief de randen opnieuw raken.
Als de afwerking halverwege een muur verandert, zoek dan naar een gedeelte of hoek waar de belichting en warmteontwikkeling zijn veranderd.
Een opspaninrichting die vervorming en uitstoting voorkomt.
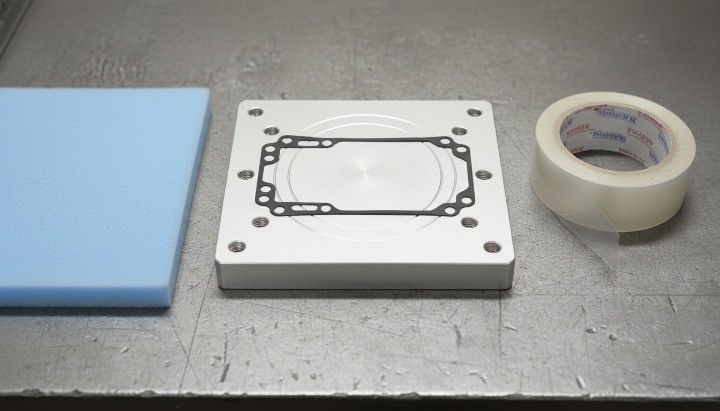
TPU creëert een klemmechanisme dat het werkstuk vastklemt. Bij stevige klemming vervormt het, bij lichte klemming kan het verschuiven.
Waarom mislukt het klemmen met een bankschroef vaak?
Een bankschroef klemt. TPU wordt samengedrukt. Die compressie verschuift referentiepunten en verandert de geometrie. Na het loslaten veert het materiaal terug, waardoor de afmetingen veranderen en het onderdeel mogelijk niet meer past, zelfs als de afmetingen tijdens het klemmen goed waren.
Stofzuigeraccessoires en dubbelzijdig plakband
HM gebruikt vaak vacuümarmaturen of sterke dubbelzijdige tape in plaats van bankschroeven.
Het vacuüm verdeelt de klemkracht en vermindert plaatselijke vervorming door samendrukking. De tape houdt dunne onderdelen vast zonder vervorming door klemmen en ondersteunt de randkwaliteit, met name voor kleine of dunne componenten.
Ondersteun methoden die het slagingspercentage verhogen.
Ondersteuning is de verborgen sleutel tot scherpe randen.
Een zeer succesvolle methode is sandwichbewerking.
-
Plaats TPU tussen opofferingsplaten of tussen een plaat en een nest.
-
Leg alleen het gedeelte bloot dat moet worden afgesneden.
-
Gebruik de achterkant om scheuren te voorkomen en de randen te stabiliseren.
Als je pluizen en scheuren ziet, behandel dit dan eerst als een probleem met de ondersteuning. Voeg een steunplaat, lipjes of tijdelijke bruggetjes toe zodat het onderdeel zich tijdens het snijden niet als een losse veer gedraagt.
Functiespecifieke bewerkingstactieken
Problemen met TPU's zijn afhankelijk van de specifieke kenmerken. Dit zijn de gebieden waar zich doorgaans afval ophoopt.
Gaten en boringen
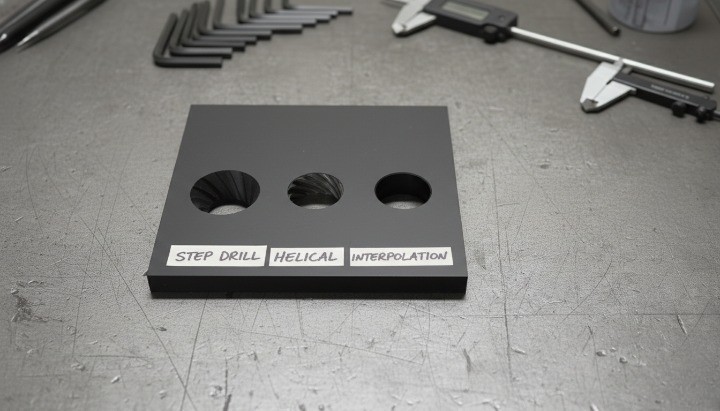
Gaten in TPU kunnen gereedschap vastgrijpen en vervorming veroorzaken. Strategieën die de resultaten verbeteren:
-
Voorboren of stapsgewijs boren om trekspanning te verminderen
-
scherpe boren bedoeld voor kunststoffen
-
sterke ondersteuning onder de boorzone
-
boren of interpoleren voor krappe gaten
Ruimen kan wrijving veroorzaken en warmte genereren. Voor nauwe gaten is boren met ondersteuning vaak stabieler.
Schroefdraad en inzetstukken
Schroefdraad die direct in TPU is gesneden, kan na verloop van tijd beschadigd raken, vooral bij zachtere varianten of dunne wanden. Voor betrouwbaarheid op lange termijn kunt u overwegen om schroefdraadinzetstukken of stijve interface-elementen te gebruiken. Als u toch schroefdraad moet snijden, gebruik dan robuuste wanden en test het koppel en de uittreksterkte op prototypes.
Afdichten van vlakken en groeven
Als het onderdeel goed afdicht, zijn de randkwaliteit en de plaatselijke vlakheid belangrijker dan de algehele afwerking. Ondersteun het afdichtingsvlak tijdens de afwerking, voorkom scheuren aan de randen van de groeven en controleer de afdichting met een functionele test in plaats van alleen af te gaan op een maataanduiding.
Nabewerking en randkwaliteit voor TPU-onderdelen
Veel teams onderschatten de nabewerking omdat TPU zacht aanvoelt. In de praktijk is nabewerking echter het beschermen van de functionele randen die zorgen voor een goede afdichting en pasvorm.
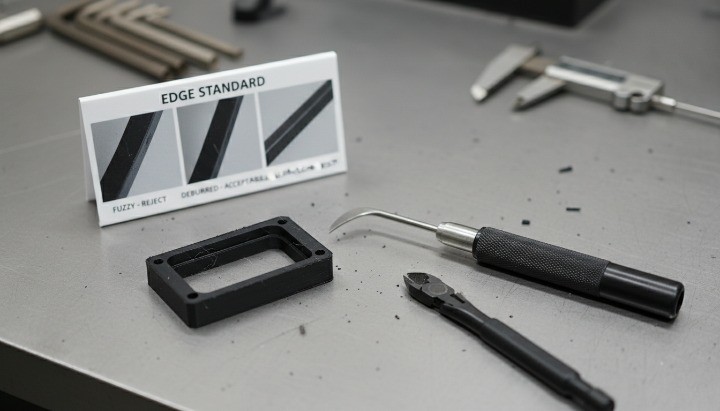
Ontbramen zonder de randen te beschadigen
TPU-bramen kunnen vezelig zijn. Agressief mechanisch ontbramen kan randen beschadigen en de geometrie veranderen. Een betere aanpak is om braamvorming eerst te beheersen met behulp van ondersteuning en scherpe gereedschappen, en vervolgens zo min mogelijk materiaal te verwijderen tijdens het nabewerken.
Voor kritische afdichtingsvlakken is het belangrijk om een randvoorwaarde te definiëren, zoals geen losse draden, en kleine radii alleen te accepteren als de functie dit toelaat. Een op foto's gebaseerde randstandaard is vaak nuttiger dan een algemene opmerking als "ontbraam alle randen".
Reiniging en behandeling van flexibele oppervlakken
TPU-oppervlakken kunnen stof en pluisjes aantrekken, vooral na bewerking met tape of tijdens afkoeling. Als het onderdeel verlijmd of geseald moet worden, geef dan vroegtijdig de reinheidseisen en verpakkingsspecificaties op, zodat de werkplaats het proces kan afstemmen op uw verdere behoeften.
Toleranties en inspectie voor flexibele TPU-onderdelen
Bij TPU-bewerkingstoleranties is de inspectiemethode onderdeel van de tolerantie, omdat contactkracht het onderdeel kan samendrukken en de meetwaarden kan beïnvloeden. Definieer de kritische kwaliteitskenmerken (CTQ's), definieer de meetomstandigheden en gebruik meetinstrumenten of mallen met lage kracht, zodat u de geometrie meet en niet de doorbuiging. Ons kwaliteitscontroleproces is gericht op herhaalbaarheid, niet op rapporten die slechts één keer goedgekeurd zijn.
Hoe kun je toleranties specificeren zonder te veel beperkingen op te leggen?
Begin bij de functie.
-
welke oppervlakken afdichten
-
welke oppervlakken de montage plaatsen
-
welke afmetingen bepalen de interferentieafstand of -kracht
Pas nauwe toleranties alleen toe op kritische kwaliteitskenmerken (CTQ's). Laat niet-kritische geometrieën een ruimere tolerantie hebben om de opbrengst te stabiliseren en de kosten te verlagen. Als een onderdeel gevoelig is voor compressie, definieer dan inspectieomstandigheden zoals vrije toestand of in een opspaninrichting.
Hoe meet je zonder het onderdeel te vervormen?
Een meting slaagt wanneer de contactkracht wordt verlaagd en de herhaalbaarheid wordt verhoogd.
-
Gebruik go/no-go-meters voor pasvormen.
-
Gebruik inspectie met behulp van een mal voor zachte, dunne structuren.
-
Geef de patiënt na het losmaken van de klem voldoende tijd om te ontspannen voordat de uiteindelijke meting wordt uitgevoerd.
-
Definieer een voorzichtige methode als er gebruik wordt gemaakt van een schuifmaat.
Het doel is om het onderdeel te meten, niet de toegepaste compressie.
Eerste artikelinspectie die verrassingen voorkomt.
Voor TPU's moeten naast de afmetingen ook functionele controles worden uitgevoerd:
-
Pasvormcontrole in de bijbehorende assemblage
-
Controleer de afdichting op compressie of lekkage indien van toepassing.
-
Op foto's gebaseerde kwaliteitsnorm voor randen, inclusief onscherpte en gereedschapssporen.
Probleemoplossingstabel symptoom oorzaak oplossing alternatief
| Symptoom | waarschijnlijke oorzaak | CNC-reparatie | Beter alternatief |
|---|---|---|---|
| Uitgesmeerde, gesmolten look | wrijven warmte vasthouden bot gereedschap | Scherp gereedschap met hoge spaanhoek, vermijd stilstand, verbeter de spaanafvoer, voeg koude lucht of vloeibare stikstof toe. | Vormgeving voor volumebedrukking voor niet-kritische toepassingen |
| Harige randen, vezelige klitten | onondersteunde randscheuring | sandwich-achterkant, vacuüm- of tapeondersteuning, scherp gereedschap, stabiele afwerking, doorgang | Stanssnijden voor vlakke onderdelen, vormgeven voor herhalende randen |
| De afmetingen veranderen na het losmaken van de klem. | klemvervorming veer terug | vacuüm of nest lagere klemdruk ruwe rust afwerking houden ondersteund | vormgeven voor stabiele vrije toestand |
| Ovaalvormige gaten, extra groot | gereedschap grijpen flex warmte | ondersteuning onder het gat stapsgewijs boren interpoleren of boren vermijden agressief ruimen | lijstwerk of inzetlijstwerk |
| Deels getild gerammel | hoge zijwaartse kracht | lagere radiale inschakeling, soepeler gereedschapspad, kortere uitsteeklengte | printen voor complexe vormen |
Offertechecklist voor nauwkeurige offertes voor TPU-bewerking
Een goede offerteaanvraag voorkomt prijsschommelingen en vermindert herwerk. Deel de CAD-tekening, de gewenste Shore A-hardheid , de hoeveelheid, de werkomgeving en de kritische kwaliteitseisen (CTQ's), en vraag vervolgens om een bewerkingsplan dat rekening houdt met koudeluchtkoeling , optionele vloeibare stikstof voor stijfheid en vervormingsvrije opspanning, zoals een vacuümmal . Onze R&D- en engineeringondersteuning helpt u om aannames vast te leggen voordat het snijproces begint.
Materiaalinformatie die moet worden opgenomen
-
TPU-kwaliteit (indien bekend)
-
Vereisten voor Shore-hardheid met behulp van erkende methoden zoals ASTM D2240 of ISO 868, omgevingsfactoren zoals water, olie, temperatuur en UV-straling.
-
eisen op het gebied van hygiëne en uiterlijk.
Functionele eisen omvatten onder meer:
-
afdichtings- en compressiegedrag
-
slijtage- en schaafbehoeften
-
levensverwachtingen van de cyclus
Tekennotities die moeten worden opgenomen
-
Markeer CTQ's en functionele interfaces
-
dunne wanden en veerelementen identificeren
-
Definieer de inspectieverwachtingen voor zachte zones.
-
Vermeld de gewenste hoeveelheid en de beoogde levertijd.
Door de context van de assemblage en de kenmerken van een fout te delen, verkort je de offertetrajecten en verbeter je de kans op succes bij de eerste poging.
Conclusie
Je wilt TPU-onderdelen die aan de toleranties voldoen, scherpe randen behouden en in één keer passen. De snelste manier is een bewerkingsplan dat is ontworpen voor flexibele materialen – duidelijke Shore-hardheid, vervormingsvrije opspanning, scherpe gereedschappen met een grote spaanhoek en koelmogelijkheden indien nodig – plus een inspectiemethode die het onderdeel niet samendrukt.
Neem vandaag nog contact met ons op om uw CAD-tekening en specificaties te uploaden. Wij beoordelen de maakbaarheid, adviseren over het beste proces en sturen u snel een offerte.
FAQ
Welke hardheid is het meest geschikt voor CNC-bewerking van TPU?
Hard TPU met een hardheid van ongeveer 90A tot 95A is het meest voorspelbaar. Bij een hardheid lager dan 80A is vacuümgieten vaak een betere standaardoptie.
Waarom smeert TPU uit tijdens de bewerking?
Smeren treedt op wanneer het gereedschap over het oppervlak wrijft en het verhit. Scherpe gereedschappen met een grote spaanhoek, stabiele ingrijping, sterke spaanafvoer en koeling lossen dit probleem doorgaans op.
Waarom veranderen de afmetingen na het losmaken van de klem?
TPU veert terug na te zijn samengedrukt of belast. Gebruik vacuüm of tape om de werkstukken te fixeren, verdeel de ondersteuning en zorg voor een goede afwerking na het voor- en nabewerken om afwijkingen te minimaliseren.
Is het beter om TPU-onderdelen te printen?
Printen is uitstekend geschikt voor complexe vormen zonder opspaninrichtingen. CNC-bewerking is beter voor gecontroleerde interfaces, het afdichten van randen en het verkrijgen van nauwere functionele passingen.
Zijn gereedschappen met een coating geschikt voor TPU?
Meestal niet. Gereedschap met een coating kan ervoor zorgen dat het vast komt te zitten in kleverig TPU. Scherpe, ongecoate gereedschappen met een hoge spaanhoek zijn vaak veiliger.
Gebruik vacuümklemmen, tape, zachte klemmen en sandwichplaten. Vermijd puntklemmen in een bankschroef waar mogelijk.
Kan koeling de bewerking van TPU verbeteren?
Ja. Koeling verstevigt TPU en vermindert uitvloeiing. Koude lucht is vaak voldoende, en vloeibare stikstof kan worden gebruikt wanneer nauwere toleranties en een scherpere randdefinitie vereist zijn. OSHA-gevaarwaarschuwingen leggen uit waarom het risico op zuurstofverdringing moet worden beheerst bij stikstoflekkage.
Wanneer moet ik kiezen voor vacuümgieten?
Kies voor vacuümgieten wanneer u een zeer soepel gedrag onder Shore 80A nodig hebt of wanneer vormstabiliteit in vrije toestand belangrijker is dan machinaal bewerkte interfaces.