


Traditioneel gezien, zodra matrijsstaal of onderdelen een hardheid van ongeveer 45 HRC bereikten, gingen de meeste werkplaatsen over op slijpen of EDM (vonkverspaning). Deze methode vereist vaak extra instellingen, elektrodebewerking en machinewisselingen. Elke overstap verlengt de wachttijd en verhoogt het risico op uitlijningsproblemen. Het resultaat is dat u meer betaalt, langer moet wachten en na de warmtebehandeling nog steeds te maken krijgt met vervorming.
hard frezen en hard draaien machine gehard staal tot 65 HRC rechtstreeks. In deze handleiding vergelijk ik hard frezen versus slijpen besteld, 50–65 HRC gehard staal en laat zien waar EDM Het is nog steeds logisch. Ik leg uit wanneer hard frezen wint op complexe geometrie, wanneer slijpen Beschermt nog steeds CTQ's zoals vorm en ultralage Ra, en hoe een hybride route—frezen in plaats van malen
Wat is hardmachining?
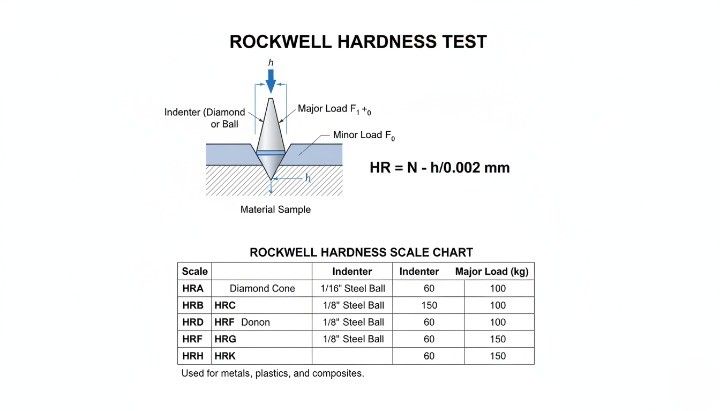
Definitie: Wat betekent "hard" in de context van verspaning?
"Hard" verwijst naar de hardheid gemeten op de Rockwell-schaal, meestal Rockwell C (HRC) voor staal. In de praktijk beschrijft de term "hard bewerken" snijbewerkingen die worden uitgevoerd op onderdelen met een hardheid van meer dan 45 HRC, waarbij gereedschapslijtage, warmteontwikkeling en oppervlaktekwaliteit de belangrijkste beperkingen vormen.
Typisch hardheidsbereik: 45–65 HRC en waar 50–65 HRC binnen valt.
De meeste ingenieurs beschouwen 45-65 HRC als het werkbereik voor hardbewerking. De band van 50-65 HRC valt in de zone "afwerking na warmtebehandeling", waar rekening moet worden gehouden met vervorming en waar oppervlaktekwaliteit als een essentiële kwaliteitsfactor (CTQ) moet worden beschouwd, en niet als een bijzaak. Een stabiele procesketen is ook nodig, omdat gereedschapslijtage snel toeneemt naarmate de hardheid stijgt.
Veelvoorkomende toepassingen: matrijsvormen, stempels, assen, tandwielen, slijtageonderdelen.
Je ziet harde bewerkingen bij onderdelen die slijtvastheid en een stabiele geometrie na warmtebehandeling vereisen, zoals:
-
Vormholtes en kerninzetstukken
-
Stempel- en vormmatrijzen
-
Assen en lagertappen
-
Tandwielen en spiebanen
-
Slijtageplaten, schuifstukken en geleiders
-
Ventielonderdelen en afdichtingsvlakken
Deze onderdelen bevatten vaak zowel complexe geometrie als CTQ-functionele vlakken, waardoor de proceskeuze per onderdeel een beslissing wordt.
Waarom bestaat hardmachining: om het aantal bewerkingsstappen te verminderen en de afwerking na de warmtebehandeling te optimaliseren?
Harde bewerking bestaat omdat het de totale procesketen kan verkorten. In plaats van zachte bewerking, warmtebehandeling en vervolgens overal zwaar slijpen of EDM, kun je meer geometrie direct na de warmtebehandeling afwerken. Je verkort vaak de doorlooptijd door elektrodelussen te elimineren en machinetransfers te verminderen. Je vermindert ook stapelfouten omdat er minder herklemmen nodig zijn om je referentiepunten te beschermen.
Welke resultaten zijn realistisch qua tolerantie, vorm en oppervlakteafwerking?
Nauwkeurige bewerking kan uitstekende resultaten opleveren, maar de methode moet wel afgestemd zijn op de CTQ (Compound Technical Quality). Hardfrezen biedt geometrische vrijheid en snelle routing, maar is sterk afhankelijk van de instelstijfheid en de controle van het gereedschapspad. Slijpen biedt het meest stabiele pad voor nauwe afmetingen en vormen op eenvoudige oppervlakken. EDM (Electrical Discharge Machining) lost scherpe binnenhoeken en diepe, smalle structuren op, maar kost tijd en vereist extra elektrodewerk.
Doelstellingen voor de oppervlakteafwerking vereisen duidelijke definities. Veel tekeningen vermelden Ra , wat volgens normen een parameter voor profielruwheid is en in de industrie vaak wordt gebruikt om functioneel gedrag en passing te controleren. Ra alleen beschrijft echter niet de richting of golving, dus u moet Ra combineren met functionele specificaties voor afdichtings- en lageroppervlakken wanneer de prestaties afhangen van de textuur. H2 Het grote debat: hardfrezen versus slijpen versus EDM
Als u snel en met een laag risico een beslissing wilt nemen, hanteer dan deze regel: hardfrezen voor complexe 3D-geometrie , slijpen voor de strakste afmetingen/vormen en de laagste Ra-waarde , en EDM gebruiken voor scherpe binnenhoeken, diepe smalle sleuven en onderdelen die u met een frees niet kunt bereiken . EDM verwijdert materiaal door elektrische ontladingen tussen elektroden, waardoor het zeer harde, geleidende materialen kan bewerken zonder snijkrachten, maar het brengt wel extra elektrode-arbeid en een langere uithardingstijd met zich mee.
Vergelijkingstabel: snelheid, kosten, nauwkeurigheid, oppervlakteafwerking, geometrische vrijheid, risico
De meeste kopers verliezen geld omdat ze alleen het "uurtarief van de machine" vergelijken. Je moet de volledige procesketen vergelijken: instellingen, wachtrijen, herwerkingscycli en hoe elke methode de CTQ-eigenschappen beschermt na de warmtebehandeling.
| Proces | Optimale geometrie | Wat het het beste doet | Typische limieten | RFQ-notities |
|---|---|---|---|---|
| Hard frezen | 3D-oppervlakken, holtes, vloeiende contouren | Snelle routing, hoge flexibiliteit, minder instellingen. | Gevoelig voor stijfheid, lange uitsteeksels, gerammel | Vraag naar het type gereedschapspad, inschakelregeling en droog/luchtplan. |
| Malen | Platte vlakken, cilinders, eenvoudige profielen | Optimale stabiliteit qua grootte/vorm, zeer lage Ra-waarde. | Minder flexibel bij complexe 3D-modellen, meer instellingen nodig. | Definieer CTQ-gezichten, vorm aanwijzingen, Ra + richting. |
| EDM | Scherpe binnenhoeken, diepe gleuven, fijne details | Machines bewerken harde materialen zonder snijkracht. | Elektrodeontwerp/constructie en langzame brandtijd | Vraag naar het aantal elektroden, de brandfasen en de reinigingsstappen. |
De terminologie die gebruikt wordt om de oppervlakteafwerking te beschrijven, is belangrijk. Ra is de rekenkundige gemiddelde ruwheidsparameter, maar beschrijft op zichzelf niet de richting of de aard van de defecten.
Hardfrezen: optimale toepassingen en belangrijkste voordelen
Frezen met harde materialen is de beste optie wanneer de geometrie bepalend is voor het werk. U kunt 3D-holtes, contourvlakken, ribben en vloeiende overgangen in één freesplan frezen. Bovendien vermijdt u de "EDM-lus" bij veel toegankelijke onderdelen, wat vaak de doorlooptijd verkort omdat u elektrodewerk en machinetransfers elimineert.
Hardfrezen helpt u ook de kosten te beheersen met één voordeel: minder instelbeurten. Elke keer dat u het werkstuk opnieuw opklemt, bestaat het risico op verschuiving van het referentiepunt na de warmtebehandeling. Door het werkstuk in één opstelbeurt te houden, beschermt u de nauwkeurige positionering en profielkenmerken gemakkelijker.
Gebruik hard frezen wanneer je op de volgende punten kunt ingaan:
-
Je kunt de uitsteeklengte van het gereedschap kort houden en de opstelling stijf.
-
Je kunt gereedschapspaden met constante betrokkenheid uitvoeren op de meeste objecten.
-
Uw CTQ-oppervlakken vereisen niet de laagst mogelijke Ra-waarde en vormstabiliteit.
Slijpen: optimale toepassingen en belangrijkste voordelen
Slijpen is de beste optie wanneer kritische kwaliteitseisen (CTQ's) ultieme stabiliteit vereisen. Het biedt vaak de meest reproduceerbare methode voor nauwe afmetingen en vormen op vlakke oppervlakken en cilinders. Veel slijpprocessen zijn gericht op zeer fijne oppervlakteafwerkingen, en in industriële bronnen wordt vaak melding gemaakt van zeer nauwkeurig slijpen tot een Ra-waarde van 0.1 µm.
Slijpen is ook nuttig wanneer uw inspectieplan zich richt op de vorm. Kopers specificeren vaak vlakheid, rondheid en cilindriciteit op een zeer laag micronniveau. Slijpen maakt het gemakkelijker om deze resultaten consistent te houden bij verschillende batches, mits de geometrie eenvoudig blijft.
Kies voor slijpen wanneer deze beweringen op uw onderdeel van toepassing zijn:
-
Een paar functionele vlakken vormen de drijvende kracht achter de hele print.
-
Vorm is belangrijker dan vormvrijheid.
-
Je hebt de veiligste oplossing nodig voor afdichting en lagergedrag.

EDM: Toepassingen en afwegingen die het beste bij uw behoeften passen
EDM blinkt uit in details die met een freesmachine niet te bereiken zijn. Het kan scherpe binnenhoeken, diepe smalle sleuven en complexe holtes creëren in geharde, geleidende materialen. EDM maakt gebruik van herhaalde elektrische ontladingen tussen elektroden in een diëlektricum, waardoor mechanische snijkrachten worden vermeden.
EDM brengt ook voorspelbare compromissen met zich mee. Bij zinkvonkerosie zijn vaak een of meer op maat gemaakte elektroden nodig, en het elektrodewerk brengt extra kosten en levertijd met zich mee. Je moet ook rekening houden met nabewerking, controle van de hergesmolten laag en eventuele verdere afwerking.
Gebruik EDM wanneer u met een van deze beperkingen te maken krijgt:
-
Scherpe binnenhoeken die je niet kunt afronden
-
Diepe ribben of sleuven met een extreem hoge aspectverhouding
-
Fijne details waar gereedschapsafbuiging de nauwkeurigheid zou aantasten.
Hybride route: Hard Mill Most, Grind Only CTQ Faces
Voor veel gehard stalen onderdelen is het beste antwoord niet "frezen versus slijpen", maar "frezen plus selectief slijpen". Je freest het grootste deel van de geometrie hard voor snelheid en flexibiliteit, en slijpt vervolgens alleen de CTQ-vlakken die maximale stabiliteit en de laagste ruwheid vereisen.
Deze hybride aanpak werkt omdat je elk oppervlak toewijst aan de goedkoopste betrouwbare methode:
-
Alles wat geen invloed heeft op de passing, afdichting of het gedrag van de lagers, moet door middel van hardfrezen worden bewerkt.
-
Slijp alleen de vlakken die de functie en acceptatie bepalen.
-
Gebruik EDM alleen waar de geometrie dit vereist.
Snelle selectieregels voor kopers en ingenieurs
Gebruik deze regels voordat u de offerteaanvraag (RFQ) publiceert:
-
Als het onderdeel complex 3D is, begin dan met hardfrezen.
-
Als de passing, afdichting of lagerprestaties van de facetten van belang zijn, plan dan het slijpen in.
-
Als je scherpe binnenhoeken of diepe, smalle sleuven nodig hebt, kies dan voor EDM.
-
Als slechts 10-20% van de oppervlakken CTQ is, gebruik dan een hybride methode.
-
Als er in je tekening alleen 'Ra' staat, voeg dan richtingsaanduidingen toe voor de functionele vlakken.
Hardfrezen voor gehard staal: Waar het zijn waarde bewijst
Hardfrezen is de beste optie wanneer uw onderdeel een complexe geometrie heeft en u na de warmtebehandeling minder insteltijden wilt. De grootste voordelen worden behaald bij 3D-holtes, gebogen oppervlakken en vloeiende overgangen, waar slijpen traag of onpraktisch wordt. Onderzoek naar gehard staal (ongeveer 45-65 HRC) toont consequent aan dat hardfrezen de doorlooptijd kan verkorten en de bewerkingskosten kan verlagen in vergelijking met slijpen of polijsten, mits de stabiliteit en oppervlaktekwaliteit gewaarborgd zijn. Als u gehard stalen onderdelen nodig heeft voor mallen, matrijzen of slijtageonderdelen, kan hardfrezen als eerste bewerkingsmethode de totale kosten aanzienlijk verlagen.
De overstap naar 60 HRC: Waarom verschuiven veel bewerkingsprocessen van EDM en slijpen naar hardfrezen?
Moderne hardingsbewerkingen bevinden zich in het hardingsbereik van 45–65 HRC, waar gecoat hardmetaal, keramiek en CBN-gereedschap het mogelijk maken om na het harden meer onderdelen te bewerken. Je ziet vaak een verschuiving rond de "afwerking na warmtebehandeling"-band, omdat teams elektrodelussen willen elimineren en het naslijpen willen beperken tot alleen de vlakken die het echt nodig hebben.
Frezen is de snelste methode wanneer het betreffende onderdeel anders EDM of meerdere slijpbewerkingen zou vereisen. EDM blijft een krachtige techniek, maar verwijdert materiaal door middel van elektrische ontladingen tussen elektroden in een diëlektricum. Hierdoor kunnen de planning van de elektroden en de brandtijd een grote invloed hebben op de planning.
Voordelen van eenmalige configuratie: minder overdrachten, kortere wachttijden, meer processtabiliteit.
Elke machineoverdracht zorgt voor extra wachttijd en risico op uitlijningsproblemen. Bovendien gaat de betrouwbaarheid van het referentiepunt verloren na verplaatsingen in het warmtebehandelingsgebied. Hardfrezen maakt consolidatie mogelijk. Vaak worden de stappen van ruw- tot fijnbewerking op één platform uitgevoerd, waarna het slijpen wordt gereserveerd voor de uiteindelijke CTQ-vlakken. Deze aanpak ondersteunt de kernwaarde van hardbewerking: kortere doorlooptijd, minder stappen en minder herklemmen.
Hanteer deze eenvoudige routingmethode: verminder eerst het aantal overdrachten en optimaliseer vervolgens de snijparameters. Een "perfecte" aanvoer en snelheid kunnen een zwakke instelketen niet compenseren.
Geometrische waarde: 3D-oppervlakken, holtes, overgangen, lokale kenmerken
Hardfrezen blinkt uit in geometrische vormen die slijpen niet efficiënt kan bereiken:
-
Vrijvormige 3D-contouren en holteoppervlakken
-
Mengsels, variabele radii en lokale reliëfkenmerken
-
Ribben, zakken en fraai vormgegeven overgangen
-
Dunwandige onderdelen waarbij een gecontroleerd gereedschapspad het risico op herwerking kan verminderen.
Dit geometrische voordeel verklaart waarom hardfrezen vaak de gedachte "alles slijpen" vervangt. Slijpen blijft de meest effectieve methode voor eenvoudige vlakken en cilinders wanneer vorm en een ultralage Ra-waarde doorslaggevend zijn, maar hardfrezen is uitermate geschikt voor complexe vormen.
Kostenfactoren die u daadwerkelijk kunt beïnvloeden: elektroden, instellingen, herwerkingscycli.
Door het frezen van ruwe materialen worden de totale kosten verlaagd, omdat hiermee kostenfactoren worden weggenomen die kopers daadwerkelijk merken:
-
Elektrodeontwerp en elektrodebewerkingstijd (EDM) (bron: wikipedia.org )
-
Meerdere configuraties verspreid over afdelingen en machines.
-
Herwerklussen veroorzaakt door gegevensverschuiving en stapelfout
-
Extra polijststappen wanneer de route een onregelmatige oppervlaktestructuur oplevert.
Onderzoek naar de bewerking van gehard staal wijst op praktische voordelen ten opzichte van slijpen/polijsten, waaronder kortere doorlooptijden en lagere bewerkingskosten, mits het proces stabiel blijft.
Een inkoopvriendelijke manier om het te formuleren: vergelijk geen uurtarieven, maar de tijd die een proces in een bepaalde keten doorbrengt.
Waar is hard frezen niet de juiste oplossing?
Hard frezen mag niet de standaardmethode zijn wanneer CTQ's de veiligste weg naar de juiste maat en vorm vereisen:
-
Ultrastrakke vorm op basis van eenvoudige geometrie (vlakheid, rondheid, cilindriciteit)
-
Extreem lage eisen aan de oppervlakteruwheid van afdichtings- en lageroppervlakken.
-
Kenmerken die leiden tot een lange uitsteeklengte of een zwakke werkstukbevestiging.
-
Scherpe binnenhoeken en diepe, smalle sleuven die EDM vereisen.
Let ook op de oppervlaktekwaliteit. Gehard staal kan onder agressieve omstandigheden een "witte laag" of andere problemen met de oppervlaktekwaliteit ontwikkelen, en zowel machinale bewerking als slijpen kunnen de toestand onder het oppervlak beïnvloeden. Wanneer oppervlaktekwaliteit de prestaties bepaalt, is het raadzaam een hybride aanpak te kiezen en inspectiebewijs te eisen in plaats van beloftes. In de praktijk moet u uw oppervlaktebehandelingsplan – zoals polijsten, coatingvoorbereiding of nabewerking – afstemmen op de functionele oppervlakken, omdat afwerkingsstappen het gedrag van een gehard oppervlak tijdens gebruik kunnen veranderen.
Hardfrezen lukt alleen als je de warmte, de inschakeling en de stijfheid tegelijkertijd beheerst. Als je alleen "een hard gereedschap kiest" maar de gereedschapsbaan en de instelstijfheid negeert, krijg je te maken met afbrokkeling, trillingen, maatafwijkingen en problemen met de oppervlaktekwaliteit. Onderzoek naar gehard staal koppelt hoge snijtemperaturen aan problemen met de oppervlaktekwaliteit, zoals witte lagen en microscheurtjes , die de vermoeiingssterkte kunnen verminderen.
Gereedschapskeuze: wat te gebruiken en waarom?
Je moet het gereedschap afstemmen op het type bewerking, niet alleen op de hardheid. Hardmetaal is geschikt voor de meeste harde freesbewerkingen, mits de aangrijping stabiel blijft. Keramiek en CBN kunnen ook presteren, maar vereisen een striktere procesdiscipline.
Gebruik dit als een praktisch uitgangspunt:
| Type gereedschap | Het beste resultaat wordt behaald bij een HRC-waarde van 50–65. | Wat het je oplevert | Wat kan er snel misgaan? |
|---|---|---|---|
| Gecoat hardmetaal | Meest voorkomende harde freeskenmerken | Evenwichtige combinatie van taaiheid en hittebestendigheid. | Afbrokkeling door uitloop of overbelasting in de bocht |
| Keramiek | Hogesnelheidsafwerking onder stabiele omstandigheden | Zeer hoge hittebestendigheid | Thermische schok en brosbreuk |
| CBN | Hard draaien en selectieve afwerking | Hoge slijtvastheid bij hard snijden | Kosten en gevoeligheid voor misbruik |
Gecoat hardmetaal: wanneer werkt het het beste en waarom is TiAlN vaak de beste keuze?
Gecoat hardmetaal is de meest gebruikte soort omdat het onderbroken sneden beter verdraagt dan keramiek. Bovendien houdt het het risico beheersbaar bij onderdelen met gemengde geometrie.
TiAlN-achtige coatings presteren vaak goed bij hardfrezen omdat ze bestand zijn tegen hoge temperaturen tijdens het frezen. Studies beschrijven hoe TiAlN en de oxidelaag die tijdens het frezen ontstaat, kunnen fungeren als een thermische barrière en de warmteoverdracht naar het gereedschapssubstraat kunnen verminderen. Dat is belangrijk, omdat temperatuurstabiliteit van cruciaal belang is voor hardfrezen.
Praktische aankooptip:
-
Vraag uw leverancier om het coatingtype en de gereedschapsgeometrie voor CTQ-vlakken te specificeren.
-
Vraag hoe ze gereedschapslijtage tegengaan voordat de maat of afwerking verandert.
Keramische gereedschappen: Wanneer is hoge snelheid zinvol en wanneer wordt het riskant?
Keramische gereedschappen zijn zinvol wanneer je een stabiele aangrijping en een hoge oppervlaktesnelheid kunt bereiken met een stijve constructie. Ze zijn vaak gericht op productiviteit bij het bewerken van harde materialen onder droge omstandigheden.
Keramiek is echter gevoelig voor inconsistentie. Het kan snel kapotgaan als je de rand stoot of het in de hoeken overbelast. Je moet keramiek beschouwen als een keuze voor een "processysteem", niet zomaar als een inlegstuk.
Gebruik keramiek wanneer:
-
U beheert de belasting en voorkomt plotselinge piekbelastingen.
-
Je houdt de uitsteeklengte van het gereedschap kort en de werkstukhouder stevig.
Vermijd keramiek in de volgende gevallen:
-
Je hebt te maken met onderbroken sneden, instabiele klemming of gereedschap met een groot bereik.
-
Een constante afvoer van spanen is niet te garanderen.
Warmtebeheersing: Waarom wordt droog snijden vaak als standaardmethode gebruikt?
Bij hardfrezen ontstaat er veel warmte in de snijzone. Je wilt dat die warmte met de spanen wordt afgevoerd en niet in het gereedschap en het werkstuk terechtkomt. Droogfrezen zorgt vaak voor een stabiel thermisch gedrag, vooral met moderne coatings en gereedschapspaden met constante inschakeling.
Onderzoek naar gehard staal toont aan dat een verhoogde temperatuur nabij het oppervlak de oppervlaktekwaliteit kan aantasten. Warmte moet daarom worden beschouwd als een variabele die de kritische kwaliteitseigenschappen beïnvloedt, en niet als een comfortvariabele.
Geen koelvloeistof: risico op thermische schok en afbrokkeling van de randen
Koelvloeistof kan thermische schokken veroorzaken wanneer deze een hete snijkant raakt, vooral bij brosse gereedschapsmaterialen. Bronnen die droog snijden bespreken, vermelden dat thermische en mechanische schokken keramiek kunnen breken en raden daarom vaak droog snijden aan voor keramische gereedschappen.
Zelfs bij hardmetaal kan een onregelmatige koelvloeistofaanvoer leiden tot instabiele slijtage. De snijkant warmt op tijdens het contact en koelt af in de lucht. Deze cyclus kan micro-afschilfering versnellen. Vermijd daarom een "willekeurige koelvloeistofaanvoer" en kies voor één consistente strategie.
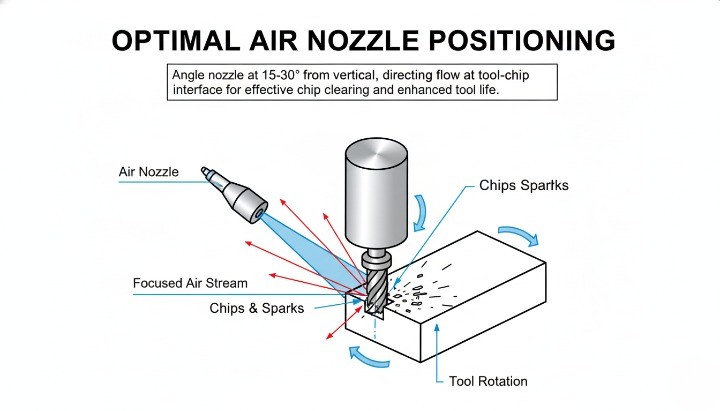
Air Blast: Checklist voor spaanafvoer en temperatuurstabiliteit
Luchtdruk ondersteunt droog snijden omdat het spanen verwijdert en het warmtegedrag stabiliseert. Gebruik deze checklist:
-
Richt lucht op de snede om te voorkomen dat spanen opnieuw worden gesneden.
-
Verwijder chips uit de pockets voordat je de passes afmaakt.
-
Vermijd stilstaan in hoeken en op hoogteverschillen.
-
Zorg voor een stabiele verbinding, zodat er consistent chips ontstaan.
Gereedschapspadstrategie: Trochoïdaal frezen en dynamisch frezen
Trochoïdaal frezen is een zeer efficiënte techniek die gebruikmaakt van een lusvormig gereedschapspad met een lage radiale inschakeling en een hogere axiale inschakeling . Hierdoor blijven de snijkrachten lager en constanter dan bij conventioneel sleuvenfrezen. Deze consistentie verbetert de levensduur van het gereedschap en vermindert temperatuurpieken.
Als u wilt dat hardfrezen zich gedraagt als een gecontroleerd nabewerkingsproces, hebt u dit type aangrijpingscontrole nodig. Anders raakt uw gereedschap overbelast in de hoeken en ontstaan er temperatuurpieken.
Regels voor constante inschakeling: Radiale stapgrootte, Axiale diepte, Hoekcontrole
Voortdurende betrokkenheid is de belangrijkste factor voor een lange levensduur van het gereedschap en een consistente afwerking. Houd deze regels in de gaten:
-
Houd de radiale inschakeling laag om de piekbelasting te verminderen.
-
Gebruik een hogere axiale inschakeling wanneer de stijfheid dit toelaat.
-
Gebruik vloeiende bogen in de bochten om plotselinge overbelasting te voorkomen.
-
Vermijd het frezen van sleuven over de volledige breedte in gehard staal, tenzij dit absoluut noodzakelijk is.
Als de CAM-instellingen een "stop-en-draai"-beweging afdwingen, moet u rekening houden met afbrokkeling en trillingen. U moet het gereedschapspad corrigeren voordat u het gereedschap de schuld geeft.
Strategie voor een geringe snijdiepte: hoge snelheid, hoge aanvoer, kleine insteekafstand
Veel succesvolle hardfreesprocessen maken gebruik van een kleine inschakeling met stabiele spaanafvoer. Je houdt de snede licht, maar wel consistent. Vervolgens laat je snelheid en gereedschapspadefficiëntie de doorvoer bepalen.
Deze aanpak werkt omdat het de rand beschermt en de warmte reguleert. Het ondersteunt bovendien een voorspelbaar beheer van de offset tijdens de afwerking.
Instelling en stijfheid: rondloopnauwkeurigheid, uitsteeksel, werkstukbevestiging en machinestabiliteit
Bij zwaar frezen worden zwakke instellingen afgestraft. Houd er rekening mee dat trillingen zich zullen uiten in gereedschapslijtage, afwerkingssporen en maatafwijkingen.
Gebruik deze checklist voor de installatie:
-
Voorkom slingering om eenzijdige randbelasting te voorkomen.
-
Minimaliseer de uitsteeksels om de stabiliteit te verhogen.
-
Voeg ondersteuning toe aan de ophanging voor dunne wanden en lange overstekken.
-
Verwarm de spindel voor de CTQ-afwerking om thermische drift te verminderen.
Controle van de oppervlakte-integriteit: Voorkomen van verbranding, witte laag en microscheurtjes
Oppervlaktekwaliteit is niet alleen een probleem bij het slijpen. Bij de bewerking van gehard staal wijst onderzoek uit dat hoge temperaturen leiden tot oppervlakteschade zoals witte lagen en microscheurtjes, die de vermoeiingssterkte kunnen verminderen. Studies naar harddraaien beschrijven ook het gedrag van witte lagen en tonen aan dat dit een broos oppervlak kan creëren dat scheurvorming en breuk bevordert.
Om risico's te verminderen:
-
Houd de verbinding stabiel om temperatuurschommelingen te voorkomen.
-
Vervang gereedschap voordat slijtage aan de flanken ervoor zorgt dat de warmte in het oppervlak doordringt.
-
Vermijd langdurig wrijven en schuren op harde oppervlakken.
-
Bescherm CTQ-gezichten met een hybride plan wanneer het risico hoog is.
Inspectietiming: thermische uitzetting, meetnauwkeurigheid en CTQ-bescherming
De inspectie moet aansluiten bij de natuurkundige principes van zware bewerkingen. Onderdelen behouden warmte na het bewerken, en die warmte kan de maatmetingen beïnvloeden. U dient de CTQ-kenmerken onder herhaalbare omstandigheden te meten.
Hanteer deze gewoontes:
-
Laat de onderdelen stabiliseren voordat u de definitieve meting uitvoert.
-
Meet de CTQ-gezichten in een consistente volgorde.
-
Houd slijtage en afwijkingen van gereedschappen bij, zodat de maatvoering binnen de batch niet varieert.
-
Controleer de oppervlakteafwerking op de functionele vlakken, niet op willekeurige plekken.
Harddraaien: het alternatief voor de draaibank voor geharde onderdelen
Harddraaien is een afwerkingstechniek voor gehard staal (vaak ≥45 HRC) op een CNC-draaibank, meestal met PCBN/CBN-gereedschap. Het vervangt vaak slijpen bij veel roterende CTQ's wanneer stijfheid, gereedschapslijtage en oppervlaktekwaliteit onder controle zijn.
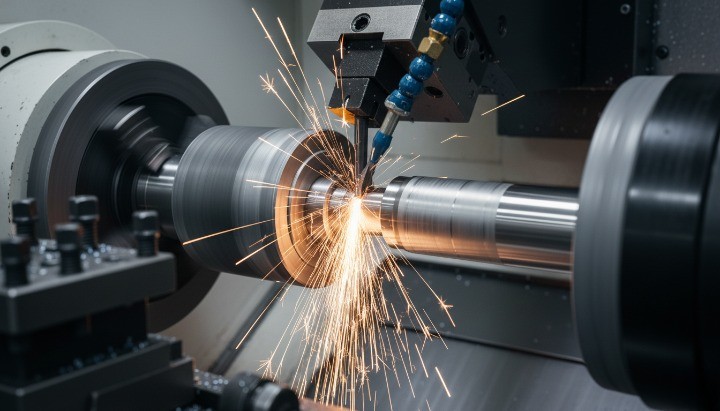
Wanneer is hard draaien beter dan slijpen?
Harddraaien is de beste optie wanneer het werkstuk rotatie-CTQ's heeft en u een aparte slijpbewerking wilt vermijden. U behaalt vaak de grootste voordelen bij lagertappen, schouders en boringen, waar een draaibank referentiepunten in één opspanning kan vasthouden. Bij veel bewerkingen van gehard stalen assen is die controle in één opspanning precies wat de lagerpassing en afdichtingsdiameters na de warmtebehandeling beschermt.
Harddraaien is ook handig wanneer je een flexibele bewerkingsroute nodig hebt. Je kunt snel draaien, meten en offsets aanpassen. Je kunt ook de voorbewerking, de halfafwerking en de afwerking combineren zonder het onderdeel naar een andere machine te verplaatsen.
Gebruik eerst een scherpe bocht wanneer:
-
Je hebt assen, bussen, lagerzittingen of andere axiaal symmetrische onderdelen.
-
Je wilt na de warmtebehandeling zo min mogelijk overdrachten.
-
Met een duidelijk inspectieplan kunt u de oppervlaktekwaliteit en vorm controleren.
Gedraaide afwerking ter vervanging van geslepen afwerking: wat is realistisch?
Harddraaien kan slijpen vervangen voor veel functionele toepassingen, maar niet in alle gevallen. Je moet het als een beslissing op functieniveau beschouwen.
Een scherpe bocht nemen werkt vaak goed wanneer je het volgende nodig hebt:
-
Strikte controle van de diameter van lagertappen en boringen.
-
Gecontroleerde afschuiningen, afrondingen en schouders in één programma.
-
Een stabiele route die extra opstellingen en herklemmen vermijdt.
Slijpen blijft de beste optie wanneer je de veiligste weg naar een ultralage ruwheid en maximale vormreproduceerbaarheid tussen batches nodig hebt. Je zou ook voor slijpen moeten kiezen wanneer de print extreme rondheid of golvingscontrole vereist die je met draaien niet consistent kunt bereiken.
Best passende onderdelen: assen, boringen, rotatie-eigenschappen
Nauwkeurig draaien is geschikt voor onderdelen waarbij de functionele oppervlakken roteerbaar en toegankelijk zijn:
-
Diameter van de aslagers, lagerzittingen en afdichtingen.
-
Boringen die perspassing of lagerpassing regelen.
-
Schouders en stuwvlakken die een consistente geometrie vereisen.
Harddraaien is ook geschikt voor onderdelen met gemengde kenmerken. Je kunt de CTQ-diameters harddraaien en vervolgens de niet-roterende geometrie hardfrezen. Deze hybride aanpak zorgt ervoor dat de slijpwerkzaamheden beperkt en voorspelbaar blijven.
Gereedschap voor harddraaien: Waar past CBN in en waarom werkt het?
CBN (vaak geschreven als PCBN) is ontwikkeld voor het bewerken van geharde ijzerhoudende materialen bij hoge temperaturen met een hoge slijtvastheid. Onderzoek wijst uit dat CBN/PCBN-inzetstukken geschikt zijn voor hogesnelheidsbewerking van gehard gereedschapsstaal vanwege hun hoge hardheid en thermische stabiliteit.
CBN is ook belangrijk voor staal, omdat diamant bij hoge temperaturen reageert met ijzer, terwijl kubisch boornitride veelvuldig wordt gebruikt voor de bewerking van staal.
Praktische regels die de CBN stabiel houden:
-
Gebruik een vaste opstelling en vermijd waar mogelijk onderbroken sneden.
-
Beheers de slijtage van gereedschap met geplande vervangingsmomenten, in plaats van "door te gaan tot het kapot gaat".
-
Bescherm hoeken en bermen tegen plotselinge piekbelastingen door de juiste aanrijmanoeuvres uit te voeren.
Inspectienotities: Rondheid, Ra-richting en pasvormvalidatie
Een inspectie moet de functionaliteit aantonen, niet alleen een enkele ruwheidswaarde. Veel tekeningen specificeren Ra , en normen definiëren Ra als een rekenkundig gemiddelde ruwheidsparameter.
Ra alleen beschrijft echter niet de afstand, de richting of de profielvorm. Dat is belangrijk, omdat draaien van nature richtingssporen van het gereedschap achterlaat.
Gebruik een inspectieplan dat aansluit op de aard van de storing:
-
Controleer de afmetingen met behulp van gecontroleerde temperatuur en een consistente bevestiging.
-
Controleer de rondheid en cilindriciteit van lagerpassing wanneer de prestaties afhankelijk zijn van de vorm.
-
Controleer de ruwheid in de juiste richting en op de juiste functionele zones, niet op willekeurige punten.
Als het onderdeel wordt blootgesteld aan rolcontactvermoeidheid of een vergelijkbare belasting, is de oppervlaktekwaliteit van belang. Studies tonen een verband aan tussen restspanning en het gedrag van de witte laag na harddraaien en slijpen enerzijds en de vermoeiingsprestaties anderzijds.
Voordeel qua doorlooptijd: één machineroute versus lange wachttijden.
Harddraaien verkort vaak de doorlooptijd omdat er een complete bewerkingsstap wordt overgeslagen. Je kunt geharde rotatieonderdelen op de draaibank afwerken en vervolgens alleen de vlakken die echt geslepen moeten worden naar de slijpmachine verplaatsen.
Deze werkwijze vermindert ook het risico. Minder overdrachten beschermen de referentiewaarden. Minder instellingen verminderen de kans op fouten. Zo kunt u slijpcapaciteit reserveren voor de kleine set CTQ's die perfect moeten zijn.
Veelvoorkomende materialen met een hoge hardheid en welke veranderingen dit met zich meebrengt voor het productieproces.
De materiaalkeuze beïnvloedt gereedschapslijtage, warmteoverdracht en de fasering van de nabewerking. Kies niet eerst een methode en ga dan niet zomaar aan de slag met het materiaal. Begin met de hardheid, de risico's voor de afwerking en de CTQ-oppervlakken. Kies vervolgens de juiste combinatie van hardfrezen, harddraaien, slijpen en EDM om de functionele oppervlakken te beschermen.
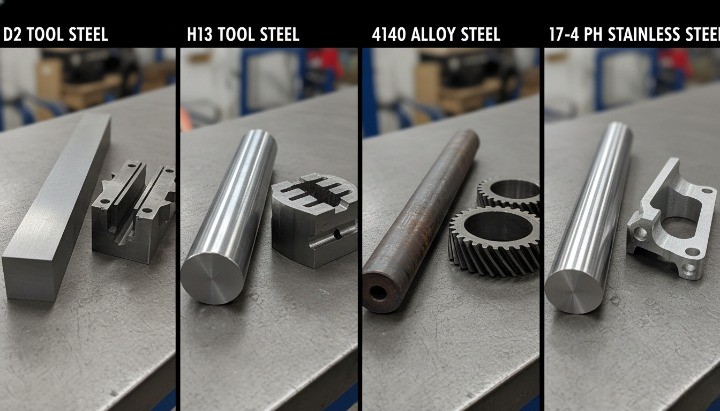
D2-gereedschapsstaal: extreme slijtvastheid en beheersing van gereedschapsslijtage.
D2 is een koudbewerkingsgereedschapsstaal met een hoog koolstof- en chroomgehalte, bekend om zijn sterke slijtvastheid en hoge bereikbare hardheid. Die slijtvastheid heeft echter een keerzijde. De microstructuur bevat harde, chroomrijke carbiden, waardoor gereedschappen snel slijten bij overbelasting van hoeken of bij het opnieuw bewerken van spanen.
Plan D2 als een slijtageproces. Gebruik gereedschapspaden met constante inschakeling, vermijd sleuven en beheers temperatuurpieken. Blijf slijpen voor de paar CTQ-vlakken die de laagste Ra-waarde of de veiligste vormcontrole vereisen.
H13 Warmbewerkingsgereedschapsstaal: Prioriteiten op het gebied van stabiliteit, warmtegedrag en oppervlakte-integriteit
H13 is een chroom-molybdeen-gereedschapsstaal voor warmbewerking dat bestand is tegen thermische vermoeiingsscheuren en zijn sterkte behoudt bij hoge temperaturen. Dankzij deze eigenschappen wordt het veel gebruikt in gereedschappen voor warmbewerking, zoals bij spuitgieten en smeden, waar zwakke staalsoorten zwaar te lijden hebben onder thermische cycli.
Bij H13 wordt vaak een hybride aanpak beloond. Frees het grootste deel van de geometrie na de warmtebehandeling, en slijp vervolgens alleen de afdichtings-, lager- of referentievlakken die bepalend zijn voor de acceptatie. Let ook op de oppervlaktekwaliteit en de stabiliteit van de randen bij dunne onderdelen die aan temperatuurwisselingen worden blootgesteld.
AISI 4140 voorgehard: productievriendelijke strategie en kostenbeheersing
Voorgehard 4140-staal heeft vaak een hardheid van ongeveer Rc 28-36, wat zorgt voor een bruikbare sterkte en tegelijkertijd een goede bewerkbaarheid. Kopers waarderen het voor productie omdat het het risico op vervorming door warmtebehandeling vermindert en het bewerkingsproces verkort in vergelijking met "eerst zacht bewerken, dan harden, dan fixeren".
Beschouw voorgehard 4140 staal als een stabiliteitsmaatregel. Je kunt veel details hardfrezen en toch sterke CTQ's behouden, zolang je opstelling maar stijf blijft. Gebruik slijpen alleen wanneer het trekken extreme vormen vereist of wanneer een zeer lage ruwheid op functionele vlakken gewenst is.
17-4 PH roestvrij staal H900: gedrag en risicopunten bij neerslagharding
17-4 PH is een precipitatiehardend roestvast staal (UNS S17400). Veel bedrijven bewerken het in conditie A en laten het vervolgens uitharden tot de uiteindelijke sterkte, omdat uitharding plaatsvindt bij relatief lage temperaturen en de vorming van aanslag en vervorming kan verminderen in vergelijking met hardingsprocessen bij hoge temperaturen.
Bij H900 verschuiven de eigenschappen naar maximale sterkte, en leveranciers publiceren doorgaans de minimale vloeigrens voor die conditie. Uw procesplan moet rekening houden met hogere snijkrachten en snellere gereedschapslijtage dan bij conditie A. U moet ook definiëren hoe u Ra en de vorm op afdichtings- of lagerinterfaces zult meten.
Aandachtspunten bij materiaalselectie die van invloed zijn op levertijd en kosten
Gebruik deze aankoopregels bij het vergelijken van offertes:
-
Vraag naar de exacte conditie: gegloeid, voorgehard, afgeschrikt en getemperd, of precipitatiegehard.
-
Stem het proces af op het risico van het onderdeel: hardfrezen voor complexe 3D-vormen, slijpen alleen CTQ-vlakken, EDM alleen waar de geometrie dit vereist.
-
Vraag hoe de leverancier herwerkcycli voorkomt: type gereedschapspad, regels voor gereedschapsslijtage en inspectiepunten.
-
Plan de afwerking na de warmtebehandeling: herstel de referentiewaarden voordat u op micronniveau gaat werken.
Ontwerptips voor harde bewerkingen: DFM-regels die ingenieurs kunnen gebruiken
Ontwerp voor zware bewerkingen door drie belangrijke factoren te beheersen: toegankelijkheid van hoeken, stijfheid en CTQ-zonering . Door kenmerken te vormen rond stabiele gereedschapsinschakeling en stabiele referentiepunten, vermindert u de afhankelijkheid van EDM, beschermt u de oppervlaktekwaliteit en beperkt u nabewerking na vervorming door warmtebehandeling. Warmtebehandeling kan onderdelen vervormen en de afmetingen veranderen, dus uw ontwerp moet rekening houden met beweging en de herpositionering van kenmerken dienovereenkomstig plannen.
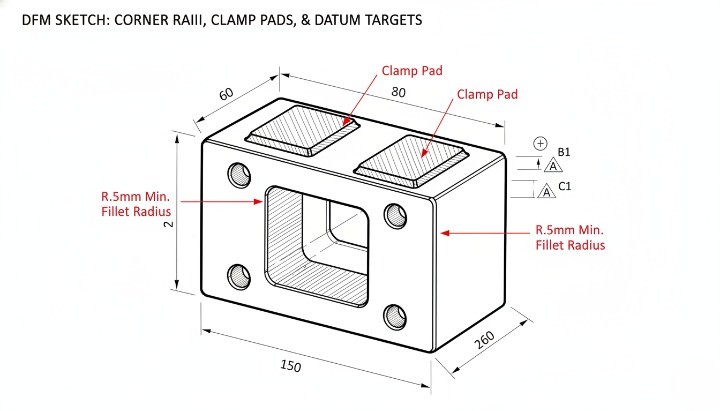
Vermijd scherpe binnenhoeken: wanneer EDM verplicht wordt
Scherpe binnenhoeken vereisen trage en kostbare processen. Freesgereedschappen hebben een radius, waardoor ze geen echt scherpe binnenhoek kunnen creëren. Wanneer uw ontwerp een bijna nulradius vereist, wordt de klus vaak uitbesteed aan EDM (elektro-erosie).
Draadvonkerosie wordt vaak gebruikt voor binnenhoeken met een kleine radius en smalle sleuven in harde, geleidende materialen. Om de bewerkingssnelheid te behouden, is het raadzaam een praktische binnenhoekradius te specificeren waar de functie dit toelaat.
Gebruik deze regels:
-
Voeg waar mogelijk interne radii toe aan holtes en uitsparingen.
-
Vermijd smalle openingen en diepe, smalle doorgangen, tenzij ze echt functioneel zijn.
-
Als u EDM moet gebruiken, beperk dan de EDM-oppervlakken tot de minimaal vereiste zones.
Stijfheid is essentieel: ontwerp klemzones en steunvlakken
Bij zware bewerkingen is trillingen een groot probleem. U kunt dit risico al in de ontwerpfase verlagen door de leverancier betere klemmogelijkheden en een betere ondersteuningsgeometrie te bieden. Een rigide klemplan is vaak belangrijker dan het verschil tussen twee snijgereedschappen.
Doe dit expres:
-
Bevestig klemblokjes op de niet-functionele vlakken.
-
Voeg steunvlakken toe in de buurt van dunne wanden en hoge ribben.
-
Vermijd lange, onondersteunde trajecten die trillingen versterken.
-
Houd kritieke vlakken uit de buurt van duidelijke klemsporen en risico op vervorming.
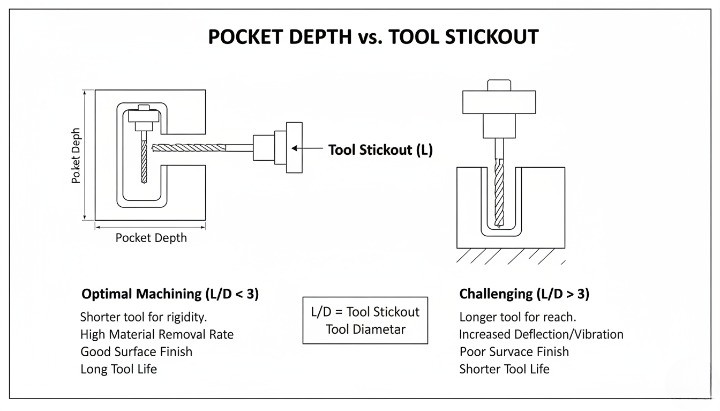
Beperk het gebruik van gereedschap met een groot bereik: richtlijnen voor de verhouding tussen diepte en diameter bij het werken in vakken en muren.
Gereedschap met een groot bereik vermindert de stijfheid, verhoogt de trillingen en versnelt de slijtage. Bij gehard staal verhoogt een groot bereik ook het risico op beschadiging van de oppervlakte-integriteit, omdat het gereedschap over het oppervlak wrijft en dit verhit wanneer er trillingen optreden.
Ontwerpkenmerken om de reikwijdte te verkorten:
-
Gebruik waar mogelijk open zakken in plaats van diepe, gesloten zakken.
-
Verdeel diepe holtes in trapsgewijs opgebouwde dieptes.
-
Voeg een toegangsweg toe zodat het gereedschap zonder al te veel overhang kan naderen.
-
Vermijd diepe, smalle ribben zonder ruimte voor het afvoeren van spanen.
Tolerantieverwachtingen: Wat hard frezen aankan versus wat slijpen vereist
Frezen met hard frezen kan nauwkeurige resultaten opleveren bij stabiele vormen, maar slijpen blijft de veiligste methode voor de strakste afmetingen en vormen bij eenvoudige geometrie. Je ontwerp moet onderscheid maken tussen "perfecte" kritische kwaliteitskenmerken (CTQ's) en "functionele maar tolerante" geometrie. Wil je snel een overzicht van hoe tolerantiekeuzes de freesbewerking en de kosten beïnvloeden? Raadpleeg dan onze handleiding over toleranties bij CNC-bewerking.
Gebruik deze CTQ-logica:
-
Stel de strengste eisen aan afmetingen en vorm voor de weinige oppervlakken die daadwerkelijk de functionaliteit bepalen.
-
Gebruik GD&T-symbolen consequent, zodat de inspectie overeenkomt met de bedoeling. ISO 1101 definieert de symbolentaal en regels voor geometrische specificaties.
-
Als je maximale rondheid of vlakheidsstabiliteit nodig hebt, plan dan het slijpen van die vlakken in.
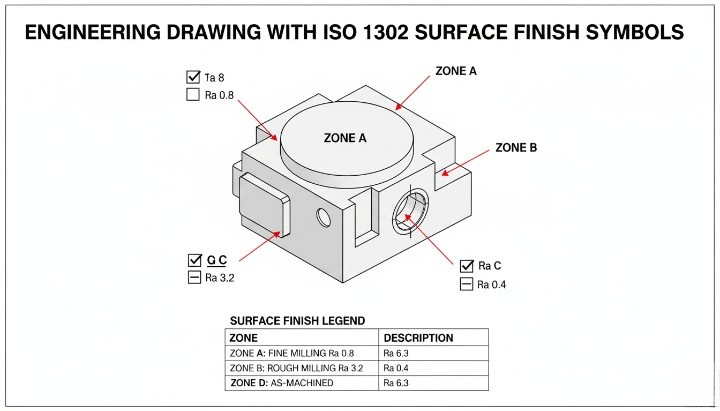
Oppervlakteafwerkingszones: Waar zijn gereedschapssporen acceptabel en waar niet?
Problemen met de oppervlakteafwerking beginnen vaak bij een ontwerpfout. Als uw ontwerp overal dezelfde ruwheidsaanduiding gebruikt, zullen leveranciers oppervlakken met een laag risico te sterk bewerken of functionele oppervlakken te zwak bewerken.
Regel dit met behulp van bestemmingsplannen:
-
Definieer afdichtingsvlakken, draagvlakken, glijvlakken en cosmetische vlakken als afzonderlijke zones.
-
Specificeer de oppervlaktestructuur duidelijk met behulp van standaard tekenpraktijken. ISO 1302 specificeert hoe de oppervlaktestructuur in technische documentatie moet worden aangegeven.
-
Voeg richtingsaanduidingen toe aan functionele vlakken wanneer de textuurrichting van belang is. Ra alleen verklaart de richting niet.
Warmtebehandeling en referentiepuntstrategie: ontwerpkenmerken die herpositionering na warmtebehandeling vergemakkelijken.
Vervorming door warmtebehandeling is normaal. Uw ontwerp moet rekening houden met veranderingen in grootte en vorm en ervoor zorgen dat herpositionering herhaalbaar is. Bronnen geven aan dat elk onderdeel tot op zekere hoogte vervormt tijdens de warmtebehandeling en dat het plannen hiervan verrassingen voorkomt.
Integreer verhuizing in het ontwerp:
-
Voeg referentiepunten of referentieplaten toe die bestand zijn tegen warmtebehandeling en afwerking.
-
Vermijd het gebruik van dunne, flexibele oppervlakken als primaire referentiepunten.
-
Hanteer een consistent referentiekader van bewerking tot inspectie tot assemblage.
-
Laat gecontroleerd afwerkingsmateriaal achter op de slijpvlakken die geslepen moeten worden, niet overal.
Kwaliteits- en inkoopchecklist voor geharde onderdelen
Je beoordeelt leveranciers van geharde onderdelen op basis van bewijs, niet op beloftes. Als je offerteaanvraag (RFQ) lacunes laat, gokken leveranciers. Hun routes lopen uiteen, hun offertes variëren en jouw project loopt het risico.
Gebruik deze checklist om de procesketen vroegtijdig vast te leggen. Zo voorkomt u verrassingen in de doorlooptijd, geschillen tijdens inspecties en blijft het slijpen beperkt tot de daadwerkelijke CTQ-oppervlakken.

Inputfactoren in de offerteaanvraag die prijsschommelingen voorkomen
Je voorkomt prijsschommelingen door onduidelijkheden weg te nemen. Projecten met gehard staal mislukken het vaakst door ontbrekende hardheidsgegevens, ontbrekende CTQ-zonering en ontbrekend inspectiebewijs.
Gebruik deze RFQ-inputtabel als uitgangspunt:
| RFQ-input | Wat te specificeren | Waarom dit van belang is voor kosten en risico's |
|---|---|---|
| Materiaal + conditie | Kwaliteit, conditie en hardheidsdoel/bereik | De conditie van het gereedschap beïnvloedt slijtage, vervorming en freesbeslissingen. |
| Warmtebehandeling | Standaard, proceseigenaar en vereiste certificering | De beweging tijdens de warmtebehandeling verandert de referentiewaarden en de uiteindelijke afmetingen. |
| CTQ-lijst | Grootte, vorm en oppervlakteafwerking per functioneel vlak | Leveranciers moeten de omvang van het slijpproces en de inspectiemethode plannen. |
| GD&T | Datums, toelichtingen en interpretatieregels | GD&T definieert hoe geometrie wordt gemeten en geaccepteerd (ISO 1101). |
| Oppervlakte textuur | Ra-doelen en waar ze van toepassing zijn | De regels voor het aangeven van de oppervlaktestructuur zijn afkomstig uit ISO 1302. |
| Edge-vereisten | Randbreuk, braamlimieten en ongedefinieerde randregels | De aanduiding 'ongedefinieerde rand' maakt gebruik van ISO 13715. |
| Hoeveelheid + planning | Aantal prototypes, jaarlijkse vraag en opstartfase | De levensduurstrategie voor gereedschappen en het bemonsteringsplan zijn afhankelijk van het volume. |
| Afwerking en bescherming | Regels voor roestpreventie, verpakking en hantering | Geharde oppervlakken krassen gemakkelijk en begeven het geruisloos. |
Als je alleen schrijft "slijpen waar nodig", zullen leveranciers het oneens zijn over wat "nodig" precies inhoudt. Plaats slijpwerkzaamheden op specifieke CTQ-vlakken. Zo verminder je de herwerkcycli en voorkom je dat de projectomvang toeneemt.
Wat moet er in het procesplan worden opgenomen: gereedschap, gereedschapspad, warmtebeheer, instellingen?
Een goede leverancier kan de route in begrijpelijke taal beschrijven. Vraag om een kort procesplan met daarin de beslissingen die de stabiliteit waarborgen.
Vraag om de volgende artikelen:
-
Geplande route: hardfrezen, harddraaien, slijpen, EDM, en waar elk van deze bewerkingen van toepassing is.
-
Instellen van tellingen en referentiepunten na warmtebehandeling
-
Gereedschapstype en coating voor CTQ-vlakken
-
Gereedschapspadtype voor hardfrezen (strategie met constante inschakeling)
-
Warmtebeheersingsmethode (droge strategie en spaanafvoermethode)
-
Voorraadbeheerplan voor gezichten die geslepen moeten worden
-
Regel voor gereedschapsslijtagebeheersing en offset-updatemethode
Eis van de leverancier dat hij de controlepunten benoemt. Een leverancier die de instelstrategie niet kan uitleggen, kan de resultaten doorgaans niet reproduceren.
Aan te vragen bewijsmateriaal: FAI, CMM-rapport, rapport over de oppervlakteafwerking, foto's van de CTQ-vlakken.
Uw testpakket moet overeenkomen met de faalwijzen van geharde onderdelen. Alleen de afmetingen bieden geen garantie voor de functionaliteit. Vorm, oppervlaktestructuur en randcondities zijn vaak bepalend voor de prestaties.
Vraag dit proefdrukpakket aan voor eerste artikelen:
-
FAI-rapport met uitgetekende grafiek en resultaten per kenmerk
-
CMM-rapport voor GD&T-kenmerken gekoppeld aan referentiepunten (ISO 1101-context) Rapport over oppervlakteruwheid met meetlocaties en richtingsaanduidingen (ISO 1302-tekeningindicatie)
-
Foto's van CTQ-vlakken en randzones onder constante belichting.
-
Certificaat van warmtebehandeling bij aankoop van geharde producten aan de buitenkant.
Proefproductie en capaciteitsbeoordeling: Wat moet je aanvragen vóór massaproductie?
Een prototype bewijst de haalbaarheid. Een proefdraai bewijst de herhaalbaarheid. U dient een korte proefdraai aan te vragen wanneer het programma een reëel productierisico of een hoge CTQ-gevoeligheid met zich meebrengt.
Gebruik deze checklist voor de proefdraai:
-
Controleer of de route de geplande productieaanvoer en -snelheden haalt.
-
Bevestig het levensduurgedrag van het gereedschap en definieer een regel voor gereedschapswisseling.
-
Controleer de stabiliteit van de afmetingen en vorm van meerdere onderdelen in de productierun.
-
Bevestig de herhaalbaarheid van de metingen met behulp van dezelfde testopstellingen en onder dezelfde omstandigheden.
-
Controleer of de verpakking de functionele oppervlakken beschermt tijdens verzending en transport.
Als uw programma voldoet aan de eisen van de automobielindustrie, biedt PPAP een gestructureerde aanpak om aan te tonen dat het productieproces tijdens een daadwerkelijke productierun voldoet aan de ontwerp- en specificatie-eisen. U kunt dezelfde logica ook buiten de automobielsector toepassen.
Acceptatiecriteria: Gereedschapssporen, regels voor randbreuk, herstellimieten
Acceptatiecriteria voorkomen geschillen op het laatste moment. U dient te definiëren wat u accepteert op niet-kritische aspecten en wat u afwijst op functionele aspecten.
Definieer deze begrippen schriftelijk:
-
Beleid inzake gereedschapsmarkeringen per zone: functioneel, afdichting, lager, cosmetisch
-
Randbreukregels en braamlimieten met behulp van een consistente randindicatiemethode (ISO 13715 is nuttig voor onduidelijke randen)
-
Herwerklimieten: hoeveel herwerkcycli en hoeveel inspectieherhalingen?
-
Regels voor oppervlaktestructuur: Ra-doelwaarde, meetlengte en meetrichting (indicatiekader ISO 1302)
Als u geen limieten voor herwerk definieert, wordt herwerk een verborgen kostenpost. U zult vertragingen en inconsistenties in de afwerking zien.
Hybride planning als kostenbesparende maatregel: alleen perfectioneren wat echt perfect moet zijn.
De goedkoopste en meest stabiele methode maakt vaak gebruik van een hybride aanpak. Het grootste deel van de geometrie wordt na de warmtebehandeling hard gefreesd of hard gedraaid. Alleen de CTQ-vlakken die de beste maat-/vormstabiliteit en de laagste ruwheid vereisen, worden geslepen.
Gebruik deze beslissingsregel:
-
Hardfrees voor 3D-geometrie en toegang.
-
Een lastige draai voor roterende CTQ's wanneer deze het slijpen veilig vervangt.
-
Grind alleen met de naam CTQ-gezichten.
-
Gebruik EDM alleen wanneer de geometrie dit vereist.
Deze aanpak vermindert de insteltijd, verkort de wachttijd en beschermt de gegevens. Bovendien zorgt het voor een helder inkoopproces, omdat elk onderdeel een toegewezen methode en een gedefinieerd inspectiebewijs heeft.
Probleemoplossing: De handleiding voor snelle oplossingen
Corrigeer de procesketen in deze volgorde: instelstabiliteit → inschakelstabiliteit → warmtestabiliteit → meetstabiliteit. De meeste "mysterieuze" defecten komen voort uit een van deze vier. Onderzoek naar freesvibratie koppelt instabiliteit herhaaldelijk aan de dynamiek van het gereedschap/werkstuk-systeem en factoren zoals slingering en demping. Daarom moet u vibratie beschouwen als een systeemprobleem, niet als een probleem van het gereedschapsmerk.
Problemen bij hard frezen: trillingen, gereedschapsafsplintering, snelle slijtage
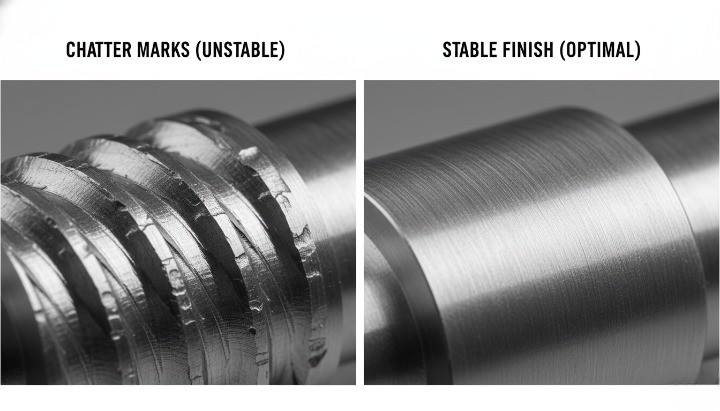
Trillingen ontstaan meestal wanneer uw systeem stijfheid verliest of wanneer er in bochten plotselinge spanningspieken optreden. Gereedschapsafbrokkeling heeft vaak dezelfde oorzaak. De literatuur over trillingen bij frezen benadrukt de rol van dynamische stabiliteit en slingering bij dit gedrag.
Gebruik deze snelle diagnosetabel:
| Symptoom | Meest voorkomende oorzaak | Snelle oplossing die u vandaag nog kunt toepassen. |
|---|---|---|
| Kletssporen op de muren | De gereedschapsoverhang is te lang, de werkstukbevestiging is te zwak. | Verkort de uitsteeklengte, voeg ondersteuning toe, verklein de axiale reikwijdte |
| Geklets in de hoeken | Sterke pieken in de betrokkenheid, abrupte koerswijzigingen | Gebruik paden met constante betrokkenheid en vloeiende bochten. |
| Randafschilfering vroeg | Uitloop, onderbroken gevecht, overbelasting in de bocht | Verminder de slingering, voorkom insnijdingen, verlaag de betrokkenheid. |
| Snelle slijtage, hittebestendige tint | Wrijving door versleten gereedschap of instabiele spaanafvoer. | Wissel eerder van gereedschap, verbeter de spaanafvoer en voorkom stilstand. |
Probeer eerst deze praktische stappen:
-
Verminder de uitsteeksels en verhoog de stijfheid voordat u de aanvoersnelheid en de snelheden wijzigt.
-
Verminder de radiale inslag en vermijd het frezen over de volledige breedte in gehard staal.
-
Gebruik een constante beweging in bochten om plotselinge krachtpieken te voorkomen.
-
Stel een regel in voor het vervangen van gereedschap voordat slijtage wrijving en temperatuurpieken veroorzaakt.
Problemen bij het frezen van harde materialen: korrelgrootteafwijking en thermische effecten
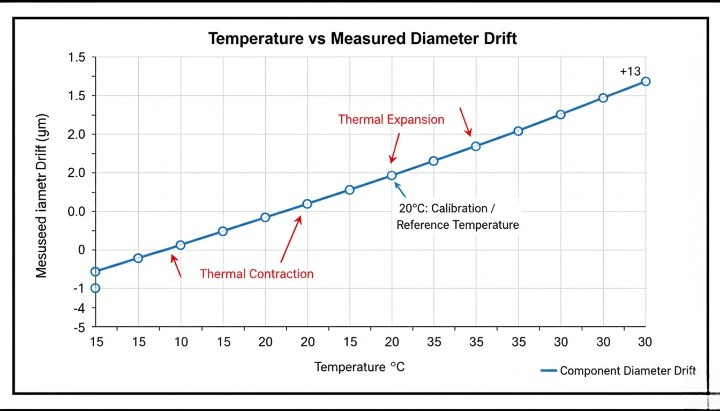
Maatafwijkingen hebben vaak een thermische oorzaak. Machineconstructies zetten uit door temperatuurschommelingen en de positionering kan tijdens het opwarmen en bij veranderingen in de belasting afwijken. Een technische notitie van Heidenhain beschrijft de bronnen van thermische afwijkingen in werktuigmachines en merkt op dat lengteveranderingen in korte tijd aanzienlijk kunnen zijn zonder de juiste controle.
Gebruik deze checklist wanneer de maat tijdens het hardlopen verandert:
-
Verwarm de spindel en assen op voordat u met de CTQ-afwerking begint.
-
Zorg ervoor dat de afwerkingsgangen consistent zijn qua tijd, belasting en gereedschapspadpatroon.
-
Meet de onderdelen bij een herhaalbare temperatuur en tijdsduur, niet "direct na het snijden".
-
Scheid de warmte van het voorbewerken van de nauwkeurigheid van de afwerking door een korte afkoelperiode in te lassen.
-
Valideer de offsets met behulp van een stabiel referentiekenmerk, niet met een willekeurige dimensie.
 Problemen met het slijpen: Verbranding, Golving, Tapsheid
Problemen met slijpen lijken vaak op "afwerkingsproblemen", maar ze beginnen bij problemen met hitte en de conditie van de slijpschijf. Overmatige hitte kan leiden tot slijpverbranding en thermische schade, en bronnen in de industrie en het onderzoek wijzen erop dat dit de prestaties en de levensduur van componenten kan verminderen.
Brandwond (thermische schade)
-
Typische oorzaken: te veel energie in het oppervlak, botte slijpschijf, slechte afstelling, verkeerde parameters.
-
Wat moet er als eerste veranderd worden: de aanbrengstrategie, de wielspecificaties, de toevoer en de consistentie van de koelvloeistofaanvoer.
-
Detectiemethoden: microhardheid en restspanning worden in NDT-discussies over thermische schade in gehard staal besproken.
-
Typische oorzaken: onrondheid/excentriciteit van het wiel, ongunstige verhouding tussen wiel- en werksnelheid, instabiele afstelling.
-
Wat moet je als eerste veranderen: de wieluitlijning corrigeren, de snelheidsverhouding aanpassen en een stabiele vonktest uitvoeren.
-
Typische oorzaken: onjuiste afstelling, inconsistente ondersteuning, slijtage van het wiel, staat van de machine.
-
Wat moet je als eerste aanpassen: controleer of de afwikkelconditie overeenkomt met de slijppositie, stabiliseer de steunen en corrigeer het slijtagegedrag van de slijpschijf.
Gebruik dit snelle bevel om de bloeding te stoppen:
-
Het wiel correct afstellen en richten.
-
Beperk de warmteontwikkeling om brandwonden te voorkomen.
-
Stabiliseer de snelheidsverhouding en de vonkuitloop voor een soepele werking.
-
Controleer de steunen en de uitlijning op conische vorm opnieuw.
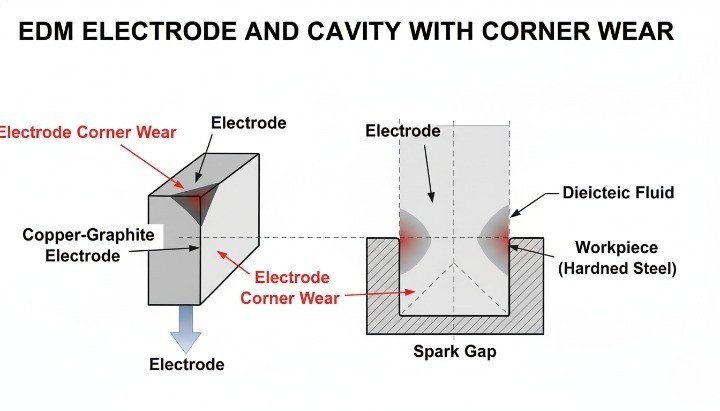
Problemen met EDM: Oververbranding, hoeknauwkeurigheid, slijtage van de elektrode
Bij EDM wordt materiaal verwijderd door herhaalde elektrische ontladingen tussen elektroden in een diëlektrische vloeistof. Dit betekent dat problemen met EDM vaak terug te voeren zijn op de conditie, slijtage en spoeling van de elektroden.
Veelvoorkomende problemen en snelle oplossingen:
-
Oververbranding (te grote holte): verlaag de agressieve instellingen, verbeter de spoelstabiliteit en controleer de elektrodecompensatie.
-
Nauwkeurigheidsverlies in hoeken: De hoeken van EDM-machines vertonen meer slijtage, en in EDM-glossaria wordt hoekslijtage beschreven als een bekend verschijnsel.
-
Elektrodeslijtage: slijtage aan het elektrode-uiteinde is een reëel probleem waarmee rekening moet worden gehouden door middel van slijtagetoeslagen en een strategie.
Gebruik deze controle-regel op inkoopniveau:
-
Vraag de leverancier naar het aantal elektroden, het verwachte slijtagegedrag en hoe ze hoeken compenseren. Als ze hier geen duidelijk antwoord op kunnen geven, kunt u verrassingen verwachten met betrekking tot de planning en nauwkeurigheid.
Conclusie
Gebruik hardfrezen voor complexe geometrie, harddraaien voor roterende CTQ's en slijpen voor de ultieme vorm en afwerking op de weinige vlakken die perfect moeten zijn. Deze regel vermindert machineoverdrachten, beschermt referentiepunten en reduceert de herwerkcycli die de totale kosten van gehard staal met een hardheid van 50-65 HRC opdrijven.
Wilt u een betrouwbaar routingadvies? Stuur dan uw tekening, CTQ-lijst, hardheidsgraad en gewenste oppervlakteafwerking. Ik koppel elk CTQ-vlak aan het proces met het laagste risico en geef aan welke bewijsstukken u moet opvragen voordat u de productie goedkeurt.