


CNC-bewerking op grote schaal is afhankelijk van opspaninrichtingen die elk onderdeel in een stabiele, herhaalbare positie houden. Wanneer opspaninrichtingen worden ontworpen voor massaproductie in plaats van prototypes, bereiken fabrikanten consistente nauwkeurigheid, voorspelbare cyclustijden en een betrouwbare doorvoer. Dit artikel beschrijft de ontwerpprincipes van opspaninrichtingen die schaalbare productie en processtabiliteit op lange termijn ondersteunen.
Veel teams ontdekken dat de mal – niet de machine, niet het programma – de beperkende factor wordt wanneer ze een CNC-proces proberen op te schalen. De productie stokt omdat omsteltijden te lang duren, de belading inconsistent is of de mal de toleranties gedurende duizenden cycli niet kan aanhouden. Deze problemen vormen een knelpunt en verhinderen dat organisaties de geplande outputdoelen halen.
Deze gids helpt engineering- en inkoopteams te begrijpen hoe ze opspanningen kunnen ontwerpen, evalueren en valideren die echte massaproductie ondersteunen. U leert de principes die de basis vormen voor nauwkeurigheid op lange termijn, efficiënte cyclustijden, duurzaamheid, automatiseringscompatibiliteit en totale eigendomskosten, zodat u weloverwogen beslissingen kunt nemen bij het plannen of opschalen van CNC-bewerkingsprogramma's.
Inzicht in armaturen voor CNC-bewerking
Wat definieert een "massaproductieklare" CNC-armatuur?
Een CNC-mal die geschikt is voor massaproductie, zorgt voor een consistente positionering, stevige ondersteuning en een gebalanceerde klemming gedurende duizenden bewerkingscycli. Het houdt het werkstuk in een herhaalbare positie, minimaliseert doorbuiging onder belasting en maakt snel laden mogelijk zonder de nauwkeurigheid in gevaar te brengen. Ingenieurs gebruiken geharde bussen, precieze referentiepunten en stabiele klemmechanismen die bestand zijn tegen slijtage tijdens continu gebruik. Ze ontwerpen de mal ook zo dat een soepele spaanafvoer en een ononderbroken koelvloeistofstroom mogelijk zijn, waardoor ophoping die de passing of nauwkeurigheid kan beïnvloeden, wordt voorkomen. Een mal die voor productie is ontworpen, moet bestand zijn tegen langdurig machinegebruik, waar nodig automatisering ondersteunen en nauwe toleranties handhaven gedurende lange productieruns, waarbij gebruik wordt gemaakt van CNC-precisiecomponenten voor optimale duurzaamheid en prestaties.

Prototype-opstellingen versus productie-opstellingen: belangrijkste verschillen in prestaties en kosten
Prototype-mallen leggen de nadruk op flexibiliteit en snelheid. Teams gebruiken ze om de geometrie van onderdelen te valideren, gereedschapspaden te verkennen en bewerkingsstrategieën aan te passen. Omdat prototyping zich richt op leren in plaats van duurzaamheid, maken deze mallen vaak gebruik van zachte materialen, verstelbare componenten en configuraties die snel kunnen worden aangepast. Productiemallen daarentegen moeten bestand zijn tegen continu gebruik. Ze zijn voorzien van geharde slijtoppervlakken, versterkte aanslagen, stabiele klemkrachten en snelwisselbare elementen die de cyclustijd verkorten en de taktconsistentie verbeteren. Prototype-mallen zijn goedkoper, maar verliezen na verloop van tijd aan nauwkeurigheid; productiemallen vereisen een grotere investering vooraf, maar verlagen de kosten per onderdeel en maken een voorspelbare doorvoer mogelijk in omgevingen met hoge volumes.

Waarom worden mallen zelden gebruikt in CNC-massaproductie (verduidelijking voor zoekintentie)?
Jigs geleiden gereedschap, terwijl opspaninrichtingen werkstukken vastzetten. CNC-machines besturen de gereedschapsbeweging al digitaal, dus jigs bieden geen functioneel voordeel meer in de huidige productieomgeving. Moderne CNC-workflows vertrouwen uitsluitend op opspaninrichtingen, omdat herhaalbare positionering, stijfheid en efficiënte belading direct bijdragen aan de bewerkingsnauwkeurigheid en de cyclustijd. Jigs blijven relevant bij handmatig boren of eenvoudige bewerkingen, waarbij de gebruiker fysieke geleiding voor het snijgereedschap nodig heeft. Bij CNC-massaproductie domineren opspaninrichtingen, omdat ze automatisering, het laden van meerdere onderdelen en een stabiele kwaliteit over lange productieruns mogelijk maken.
Veelvoorkomende faalwijzen van armaturen bij CNC-bewerkingen op de lange termijn
Bij het gebruik van opspaninrichtingen in langdurige productieprocessen komen zwakke punten aan het licht die bij prototypes nooit aan het licht komen. Positioneringspennen slijten en introduceren geleidelijk positioneringsfouten, terwijl klemelementen hun kracht verliezen en bijdragen aan de beweging van het werkstuk onder snijbelastingen. Onondersteunde gebieden vervormen dunwandige onderdelen, wat leidt tot maatafwijkingen. Thermische uitzetting tijdens lange bewerkingen kan referentiepunten verschuiven en spanen kunnen zich ophopen op de contactvlakken, waardoor stabiel contact wordt belemmerd. Een gebrek aan stijfheid veroorzaakt trillingen die de levensduur van het gereedschap en de oppervlaktekwaliteit verminderen. Menselijke factoren, zoals inconsistente handmatige belading, zorgen ook voor variatie. Inzicht in deze faalmechanismen stelt ingenieurs in staat opspaninrichtingen te bouwen die hun nauwkeurigheid behouden gedurende duizenden cycli in plaats van alleen tijdens de eerste instellingen.
Kernprincipes van het ontwerp van productiebestendige bevestigingsmiddelen
Gegevensstrategie - Primaire, secundaire en tertiaire lokalisatie voor consistentie
Een betrouwbare referentiestrategie verankert elk onderdeel in een consistente positie, cyclus na cyclus. Een productieklare opspaninrichting definieert duidelijke primaire, secundaire en tertiaire positioneringsvlakken die het werkstuk in een herhaalbare oriëntatie vergrendelen. Ingenieurs kiezen referentiepunten die aansluiten op functionele eisen en stapelfouten minimaliseren, vooral wanneer meerdere onderdelen naar een gedeeld coördinatensysteem verwijzen. De juiste volgorde van referentiepunten voorkomt rotatie, kanteling en axiale verschuiving, wat tolerantiegevoelige onderdelen beschermt. Een sterke referentiestrategie is essentieel voor geautomatiseerd laden of het opspannen van meerdere onderdelen, waarbij kleine uitlijnfouten snel leiden tot dimensionale fouten verderop in het proces. Conformiteit met industriestandaarden, zoals die gedefinieerd door de Chinese Standaardisatieadministratie, garandeert dat referentiepunten voldoen aan de vereiste prestatiecriteria voor hoogwaardige productieprocessen.

Stabiliteit en stijfheid — Controle over doorbuiging, trillingen en trillingen
Een starre opspaninrichting absorbeert bewerkingskrachten zonder te vervormen. Onvoldoende stijfheid leidt tot trillingen, een inconsistente oppervlaktekwaliteit en voortijdige slijtage van het gereedschap. Productieopspaninrichtingen vertrouwen op robuuste bases, geharde steunblokken en korte krachtpaden tussen klemmen en referentiepunten om de stabiliteit van het werkstuk te waarborgen. Ingenieurs evalueren ook de snijkrachten, het bereik van het gereedschap en de spindeloriëntatie om ervoor te zorgen dat de opspaninrichting de werkelijke bewerkingsbelastingen kan weerstaan. Verstevigde ribben, geoptimaliseerde contactpunten en strategische materiaalkeuzes helpen trillingen te verminderen en precisieonderdelen te beschermen. Stabiliteit is nog belangrijker bij hogesnelheidsbewerkingen, waar dynamische belastingen de zwakke punten van de opspaninrichting versterken.
Klemkrachtbalans - Vervorming in dunwandige of zachte materialen voorkomen
Een ongelijke klemkracht kan de geometrie vervormen, vooral bij dunwandige aluminium onderdelen of zachte metalen zoals koper. Een goed ontworpen opspaninrichting verdeelt de kracht over stabiele oppervlakken om lokale vervorming te voorkomen. Evenwichtige klemming voorkomt kromtrekken, ovaliteit, wandvervorming of spanningsoverdracht naar tolerantiegevoelige gebieden. Ingenieurs gebruiken vaak zwevende klemmen, zachte klembekken, op maat gemaakte pads of krachtregelingsmechanismen om delicate onderdelen zonder beschadiging vast te houden. Bij productielijnen met een hoge productievolume zorgt krachtbalans ook voor een consistente kwaliteit over vele cycli, waardoor het risico op afval als gevolg van variabele belasting wordt verminderd.
Tolerantiecontrole - Hoe fixtures de herhaalbaarheid en maatnauwkeurigheid beïnvloeden?
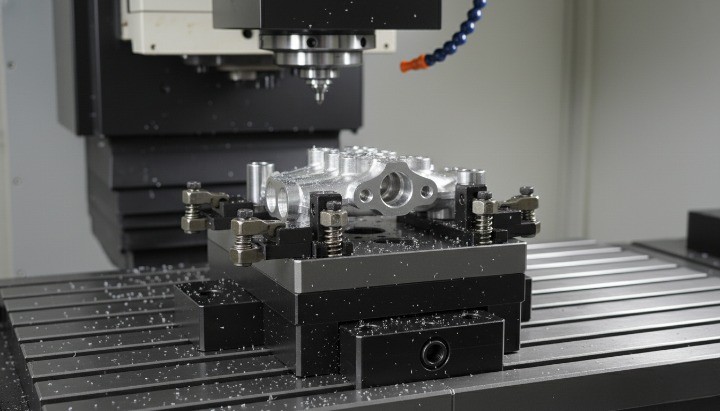
Opspaninrichtingen hebben een directe invloed op de nauwkeurigheid waarmee elk bewerkt onderdeel kan worden herhaald. Als een opspaninrichting beweging van het werkstuk, een ongelijkmatige positionering of microverschuivingen toelaat, zal er dimensionale afwijking ontstaan. Precisie-opspaninrichtingen maken gebruik van geharde aanslagen, geslepen positioneringspunten en stabiele steunblokken om een herhaalbare positionering onder alle bewerkingsomstandigheden te garanderen. Ingenieurs valideren de herhaalbaarheid van de referentiepunten met behulp van meetklokken of CMM-metingen voordat de volledige productie wordt opgestart. Een goede opspaninrichting minimaliseert de afhankelijkheid van de operator, vermindert herwerk en garandeert tolerantiestabiliteit gedurende langere diensten, zelfs wanneer machines of gereedschappen thermische veranderingen ondergaan.
Thermische effecten - Beheer van warmte-expansie en cyclusaccumulatie
Bij continu bewerken ontstaat warmte in zowel het werkstuk als de opspaninrichting. Tijdens lange productiecycli kan deze uitzetting leiden tot verschuivingen in referentiepunten of een verminderde klemkracht. Ingenieurs voorspellen thermische bewegingen en ontwerpen opspaninrichtingen met materialen, geometrie en contactpatronen die de stabiliteit bij temperatuurschommelingen waarborgen. Het gebruik van staal in contactzones, het integreren van koelkanalen, het creëren van luchtstroompaden of het optimaliseren van de cyclusafstand kunnen door warmte veroorzaakte maatafwijkingen verminderen. Thermisch beheer is met name belangrijk voor onderdelen met nauwe toleranties of bewerkingen met lange cycli.
Spaanafvoer en koelmiddeltoegang — cruciaal voor cyclustijd en oppervlaktekwaliteit
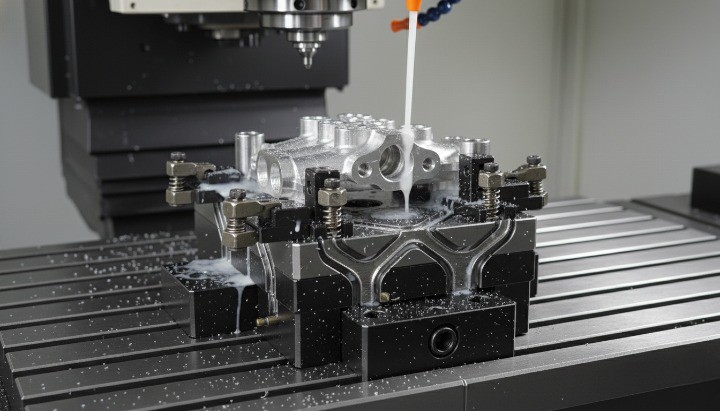
Slechte spaanafvoer beïnvloedt de positionering, verhoogt de warmteontwikkeling en vermindert de oppervlaktekwaliteit. Productiemallen moeten ervoor zorgen dat spanen van kritische positioneringsoppervlakken afvloeien en zich niet onder het werkstuk ophopen. Ingenieurs creëren open geometrie, hellende oppervlakken, koelvloeistofkanalen en spaanafvoerzones om een schone bewerkingsomgeving te garanderen. Goede koelvloeistoftoevoer verlengt bovendien de levensduur van het gereedschap en maakt hogere snijparameters mogelijk, wat direct bijdraagt aan een kortere cyclustijd. In omgevingen met een hoge productiecapaciteit vermindert effectieve spaanbeheersing ongeplande stilstand als gevolg van reiniging, verkeerde positionering van het werkstuk of gereedschapsdefecten.
Overwegingen bij het ontwerp van armaturen specifiek voor massaproductie
Optimalisatie van doorvoer en cyclustijd (SMED, snelle verandering, automatiseringsvriendelijke functies)
Een productiemal moet snelle omschakelingen en voorspelbare cyclustijden ondersteunen, omdat deze factoren de werkelijke productiviteit bij CNC-massabewerking bepalen. Een goed ontworpen mal minimaliseert niet-bewerkingstijd, vermindert handmatige aanpassingen en zorgt ervoor dat de spindel van de machine zo constant mogelijk blijft draaien. Succes bij grote volumes hangt af van hoe efficiënt operators of robots onderdelen kunnen laden, de mal kunnen vergrendelen en zonder vertraging met de bewerking kunnen beginnen.
Ontwerpers combineren vaak SMED-principes met modulaire of snelwisselbare elementen, zodat operators batches in minuten in plaats van uren kunnen wisselen. Functies zoals nulpuntbases, voorgepositioneerde pinnen, automatische klemmodules en gestandaardiseerde pallets verkorten de handlingtijd en stabiliseren de takttijd bij lange productieruns. Hierdoor zijn producten zoals aluminium lagerhuizen een cruciaal onderdeel voor het bereiken van een hoge doorvoer en een consistente optimalisatie van de cyclustijd.

Meerdelige versus enkelvoudige bevestigingen: wanneer is elk de juiste keuze?
Meerdelige opspanningen verhogen de machinebenutting doordat meerdere componenten tegelijkertijd bewerkt kunnen worden. Deze strategie werkt goed voor kleine tot middelgrote onderdelen met een gemiddelde materiaalafname, waarbij de cyclustijd wordt bepaald door de lengte van het gereedschapspad in plaats van door de klemming. Meerdelige opspanningen leveren vaak een 20-40% hogere doorvoersnelheid op, mits correct ontworpen.
Enkelvoudige opspanningen zijn beter geschikt voor grote, precisiekritische of vervormingsgevoelige componenten. Ze zorgen voor stabiliteit, vereenvoudigen de toegang tot gereedschappen en verminderen de maatafwijkingen tussen batches. In veel gevallen combineert het proces met de hoogste opbrengst beide concepten: meervoudige opspanningen voor het voorbewerken en enkelvoudige opspanningen voor het nabewerken.
Duurzaamheid van armaturen, slijtagezones en preventieve onderhoudsplanning
Een in massaproductie vervaardigde mal moet duizenden of zelfs miljoenen cycli doorstaan zonder te verslechteren. Zones die zwaar belast worden – positioneringspennen, klemoppervlakken, contactvlakken en uitlijningssleutels – ondervinden de grootste slijtage. Als deze onderdelen voortijdig defect raken, daalt de opbrengst en neemt de maatafwijking toe.
Ingenieurs verlengen de levensduur van armaturen door inzetstukken van gehard staal, vervangbare bussen en oppervlaktebehandelde contactpunten te integreren. Preventieve onderhoudsschema's zijn ook belangrijk. Werkplaatsen volgen slijtage van armaturen met behulp van SPC-gegevens, visuele inspecties en periodieke metingen van positioneringselementen om kwaliteitsverloop te voorkomen. Een duurzaam gebouwde armatuur vermindert uitvaltijd, uitval en noodreparaties.

Materiaalkeuzes - aluminium, staal, gereedschapsstaal, hybride armaturen
Het materiaal dat voor de mal wordt gebruikt, beïnvloedt de sterkte, het gewicht, de kosten en de levensduur. Aluminium is geschikt voor lichtgewicht mallen met een lage massatraagheid of wanneer operators de mal vaak moeten optillen en verplaatsen. Staal biedt veel meer stijfheid en stabiliteit bij zware snijbewerkingen. Gereedschapsstaalsoorten zoals H13 of D2 zijn bestand tegen slijtage onder extreme omstandigheden, vooral wanneer kleine positioneringselementen duizenden cycli per week herhalen.
Hybride armaturen combineren aluminium behuizingen met stalen inzetstukken, wat een praktische balans biedt tussen duurzaamheid en gewicht. Deze aanpak houdt de kosten beheersbaar en zorgt ervoor dat de zwaar belaste onderdelen stabiel blijven gedurende lange productiecampagnes.
Ontwerpen voor herhaalbaarheid op lange termijn - pennen, bussen, locators, harde inzetstukken
Herhaalbaarheid bepaalt de procescapaciteit, en opspaninrichtingen moeten variatie bij elk positioneringsvlak beheersen. Precisiegeslepen pinnen, geharde bussen, vlakke aanslagen en hoekpositioneerders helpen bij het definiëren van consistente referentiepunten over duizenden onderdelen. Goede herhaalbaarheid vermindert aanpassingen van de gereedschapsoffset, verbetert de Cpk-waarden en stabiliseert de prestaties van de daaropvolgende assemblage.
Harde inzetstukken beschermen de positioneringsoppervlakken tegen cumulatieve schade, terwijl bussen snelle vervanging mogelijk maken zonder een nieuwe mal te hoeven bewerken. Deze modulaire aanpak houdt de productielijn draaiende, zelfs wanneer onderdelen van de mal hun slijtagegrens bereiken.
Foutenbestrijding (Poka-Yoke) voor productie zonder fouten
Poka-yoke-functies voorkomen dat operators onderdelen verkeerd laden door ze slechts in één mogelijke richting te leiden. Naarmate geometrieën complexer worden, wordt foutpreventie essentieel voor productie in grote volumes, omdat onjuist laden direct tot afval leidt. Ontwerpers gebruiken asymmetrische contactvlakken, gefixeerde geometrieën, oriëntatielipjes en geblokkeerde zones om het risico op verkeerde plaatsing te elimineren.
Deze elementen verbeteren de opbrengst, verminderen de inspectielast en zorgen ervoor dat halfgeschoolde operators of robots laadtaken veilig en betrouwbaar kunnen uitvoeren.
Ontwerpen voor robotisch of geautomatiseerd laden en lossen
Automatiseringsklare armaturen moeten voorspelbare toegangspaden, een rigide klembeweging en een robuuste positionering ondersteunen. Robots hebben consistente benaderingshoeken, grijpzones en vrije ruimte rond klemmen en pennen nodig. Pneumatische of hydraulische systemen werken vaak beter dan handmatige apparaten omdat ze de klemming synchroniseren met machinesignalen.
Automatiseringscompatibele opstellingen verbeteren de uptime en zorgen voor een stabiele doorvoer, zelfs wanneer de beschikbaarheid van arbeidskrachten fluctueert. Ze verminderen ook menselijke fouten en ondersteunen 24/7 bewerkingen in onbemande omgevingen.

Het ontwerpen van armaturen voor onderhoudsgemak — Snelle vervanging van slijtdelen
Onderhoudsgemak zorgt ervoor dat de armatuur volledig operationeel blijft gedurende lange productiecycli. Ontwerpers behandelen contactpunten, pennen, klemmen, bussen en slijtplaten als verbruiksartikelen. Wanneer operators versleten componenten binnen enkele minuten in plaats van uren kunnen vervangen, blijven productielijnen stabiel en blijft de downtime laag.
Eenvoudige toegangspaden, gelabelde componenten en gestandaardiseerde vervangingssets stellen onderhoudsteams in staat om de apparatuur in topconditie te houden. Deze aanpak ondersteunt een consistente kwaliteit en voorkomt plotselinge storingen die de leveringsschema's verstoren.
Veelvoorkomende fouten bij het ontwerpen van bevestigingen bij CNC-bewerking met grote volumes
Overklemmen en onderdeelvervorming
Bij massaproductie is te strak klemmen een van de snelste manieren om goede onderdelen af te schrijven . Wanneer de klemkracht te hoog is, vervormen dunne wanden, lange ribben en zachte legeringen tijdens de bewerking. Het onderdeel kan na het losmaken terugveren, waardoor de afmetingen tijdens de procescontrole wel worden goedgekeurd, maar bij de eindinspectie worden afgekeurd. Dit is te zien aan taps toelopende boringen, kromgetrokken vlakken of een inconsistente vlakheid binnen de batch.
Om dit te voorkomen, moet u het klemmen als een gecontroleerde variabele beschouwen, niet als een gok. Gebruik berekende klemkrachten op basis van de vloeigrens van het materiaal en het contactoppervlak. Combineer meerdere lichte klemmen met de juiste ondersteuning in plaats van één agressieve klem. Klem waar mogelijk op robuuste onderdelen of op opofferingsvlakken die in het onderdeel zijn ontworpen. Voor kritische projecten is het de moeite waard om een proef uit te voeren waarbij u onderdelen zowel in de mal als in vrije toestand meet om het elastisch herstel te begrijpen.

Slechte datumselectie leidt tot positiedrift
Een tweede veelgemaakte fout is het gebruik van een onjuist referentiestelsel voor opspaninrichtingen, programma's en inspecties . Als uw positioneringsvlakken niet overeenkomen met de functionele referentiestelsels in de tekening, krijgt u te maken met positioneringsafwijkingen, verkeerde uitlijning van stappen en inconsistente resultaten voor de ware positie. Problemen doen zich vaak pas voor wanneer de volumes toenemen en er meer meetgegevens worden verzameld.
Een goede praktijk voor massaproductie is om armaturen te verankeren aan dezelfde primaire, secundaire en tertiaire referentiepunten die op het GD&T-frame van het onderdeel staan. Vermijd het gebruik van cosmetische of onstabiele oppervlakken als locatiereferenties. Waar gietstukken of smeedstukken variëren, overweeg dan om referentiepunten vooraf te bewerken in een eerdere bewerking. Gebruik deze referentiepunten vervolgens in latere armaturen, zodat de hele procesketen coherent blijft.
Onvoldoende toegang tot gereedschap en negeren van back-cuts
Sommige opspaninrichtingen zien er in CAD solide uit, maar belemmeren de frees om alle benodigde onderdelen te bereiken . Ingenieurs vergeten soms rekening te houden met de lengte van de gereedschapshouder, de kantelhoek of de spaanafvoer. Operators compenseren dit vervolgens met extra bewerkingen, handmatige nabewerking of creatieve instellingen. Dit verlengt de cyclustijd en vermindert de herhaalbaarheid.
Om dit te voorkomen, valideert u elke opspanning met een volledige 3D-gereedschapspadsimulatie voordat u staal snijdt. Controleer niet alleen de speling van frezen, maar ook van houders, tasters en koelvloeistofmondstukken. Stel eenvoudige vragen:
-
Kan één installatie alle belangrijke functies uitvoeren?
-
Zijn er verborgen back-cuts waarvoor lastig gereedschap nodig is?
-
Creëert de behuizing van het armatuur schaduwplekken waar spaanders kunnen vast komen te zitten?
Als u beperkte toegang moet accepteren, ontwerp het proces dan bewust met behulp van secundaire hulpmiddelen of heroriënteer de werkzaamheden in plaats van te hopen dat de werkvloer het later wel oplost.
Gebrek aan slijtvastheid in gebieden met hoge impact
Bij mallen die duizenden cycli doorlopen, treedt slijtage op in specifieke zones: positioneringspunten, pinnen, V-blokken, klemvlakken en aanslagblokken. Een veelgemaakte fout is om alles van hetzelfde basismateriaal te maken, zonder geharde inzetstukken of bussen. Na een paar maanden slijten de kritieke contactvlakken, wat leidt tot geleidelijke maatafwijkingen.
Voor massaproductie is het belangrijk om vanaf het begin flexibele, vervangbare interfaces te ontwerpen:
-
Gebruik geharde en geslepen positioneringspennen of -bussen op belangrijke referentiepunten.
-
Voeg geharde strips of inzetstukken toe op de klemvlakken die herhaaldelijk worden blootgesteld aan schokken.
-
Maak deze onderdelen tot standaardonderdelen die snel verwisseld kunnen worden zonder dat de hele constructie opnieuw bewerkt hoeft te worden.
Plan de inspectie van slijtagekenmerken in uw preventief onderhoudsschema. Een eenvoudige controle van de spoorbreedte of hoogtevergelijking om de paar duizend cycli is vaak voldoende om drift vroegtijdig op te sporen.

Armatuurontwerpen die de cyclustijd verlengen in plaats van verkorten
Een andere valkuil is de "mooie maar trage" opspaninrichting . Het ziet er indrukwekkend uit, maar het laden vereist te veel stappen, het klemmen vereist meerdere sleutels, of de operator moet om de machine heen lopen om bij alle schroeven te komen. Bij een paar onderdelen is dit acceptabel; bij tienduizenden onderdelen wordt het een verborgen kostenpost.
Wanneer u een ontwerp evalueert, vraag dan niet alleen: "Voldoet het aan het onderdeel?" Vraag:
-
Hoeveel handbewegingen zijn er nodig voor het laden en lossen?
-
Kunnen klemmen vanaf één kant worden bediend, idealiter met één gereedschap of hendel?
-
Is er een duidelijke toegang voor het reinigen van onderdelen en het verwijderen van spanen tussen de cycli?
Gebruik eenvoudige tijdsstudies. Zelfs een tijdsbesparing van 10-15 seconden per cyclus kan bij hoge productievolumes leiden tot vele extra machine-uren per maand. In sommige gevallen is de investering in hydraulische klemmen of een nulpuntsysteem snel terugverdiend dankzij deze tijdsbesparing.
Overengineering die de kosten verhoogt zonder voordelen voor de productie
Tot slot maken veel teams mallen veel complexer dan de toleranties en het productievolume rechtvaardigen . Ze voegen ingewikkelde mechanismen, schuifmodules of meerassige verstellingen toe die na de eerste instelling nooit meer worden gebruikt. Dit leidt tot hogere ontwerp-, bewerkings- en montage-uren, zonder dat dit de stabiliteit of doorvoer verbetert.
Een praktische manier om dit te controleren is om de fixture-complexiteit direct te koppelen aan:
-
Tolerantieniveaus en functioneel risico
-
Jaarlijks productievolume en verwachte levensduur
-
Overgangsstrategie (enkelvoudig onderdeel versus familiedeel)
Als het onderdeel eenvoudig is en de toleranties beperkt zijn, volstaan een robuust V-blok en een paar standaardklemmen wellicht. Reserveer geavanceerde ontwerpen, hydraulische systemen of volledig modulaire bases voor onderdelen waarbij het risico op storingen of stilstand de investering duidelijk rechtvaardigt.

Door deze veelgemaakte fouten bij CNC-malen voor grote volumes te vermijden, beschermt u de opbrengst, stabiliseert u de kwaliteit en houdt u de cyclustijden onder controle. Voor engineering- en inkoopteams is het vroegtijdig ter discussie stellen van malconcepten vaak de meest kosteneffectieve manier om de productieprestaties op lange termijn te verbeteren.
Soorten CNC-opstellingen voor massaproductie
Speciale productie-inrichtingen
Speciaal ontworpen productiemallen zijn gebouwd rond een enkel onderdeel of een reeks onderdelen en een vast proces. Bij CNC-bewerking voor massaproductie leveren ze vaak de kortste cyclustijd en de hoogste herhaalbaarheid op, omdat elke positioneringspen, klem, aanslag en steun is afgestemd op één geometrie en één programma. Wanneer uw productievolume stabiel is en technische wijzigingen zeldzaam zijn, biedt een speciaal ontworpen mal doorgaans de beste kosten per onderdeel gedurende de levensduur van het programma.
Vanuit een praktisch standpunt zijn speciale fixtures zinvol wanneer:
-
Het jaarlijkse volume is hoog en voorspelbaar.
-
De toleranties zijn krap en schroot is duur.
-
De insteltijd moet zo klein mogelijk zijn om de machines volledig belast te houden.
-
U kunt een hogere initiële investering in gereedschap rechtvaardigen.
Ze leggen je echter ook vast. Als een belangrijk kenmerk verandert of het onderdeel in de productlijn wordt vervangen, is mogelijk een volledig herontwerp nodig. Beschouw specifieke mallen daarom niet alleen als hardware, maar als onderdeel van je productroadmap en capaciteitsplanning voor de lange termijn. Bij HM combineren we in veel projecten een specifieke malbasis met modulaire inzetstukken, waardoor we zowel de cyclustijd als de flexibiliteit behouden, met name bij onderdelen zoals aluminium tandwielen , die een constante precisie vereisen voor grote productievolumes.

Modulaire armaturen voor flexibele productie
Modulaire mallen maken gebruik van gestandaardiseerde grondplaten, positioneringssystemen, klemmen en steunen die u kunt herschikken voor verschillende onderdelen. Ze zijn ideaal wanneer u meerdere SKU's in middelgrote volumes produceert of wanneer uw productportfolio snel verandert. U levert iets in op de efficiëntie van de cyclustijd, maar krijgt daarvoor veel meer flexibiliteit en lagere totale gereedschapskosten.
Modulaire systemen helpen u:
-
Verkort de ontwikkeltijd voor nieuwe referenties.
-
Hergebruik dure componenten zoals precisielocators en risers.
-
Ondersteun technische wijzigingen zonder dat de hele installatie hoeft te worden gesloopt.
-
Valideer ontwerpen in pilot-runs voordat u zich vastlegt op specifieke gereedschappen.
Een nadeel is dat modulaire opstellingen vaak meer geschoolde technici en een striktere procesdiscipline vereisen. Slecht beheerde modulaire opstellingen kunnen na verloop van tijd afwijken als operators ze opnieuw configureren zonder een duidelijke instelhandleiding of aanhaalmoment specificatie. Om dit te voorkomen, moet u het volgende documenteren:
-
Een standaardindeling voor elk onderdeelnummer.
-
Koppelwaarden en klemvolgorde.
-
Verificatiestappen aan het begin van elke dienst.
Voor klanten die nieuwe onderdelen met HM evalueren, beginnen we vaak met een modulaire opstelling om het proces te valideren. Vervolgens vergrendelen we de uiteindelijke configuratie in een semi-dedicated ontwerp wanneer de volumes toenemen.
Hydraulische en pneumatische armaturen voor maximale doorvoer
Hydraulische en pneumatische opspaninrichtingen maken gebruik van aangedreven klemming in plaats van puur mechanische klemmen. In een omgeving met een hoge productiecapaciteit kunnen ze de laadtijd aanzienlijk verkorten, de klemconsistentie verbeteren en automatisering ondersteunen . Automatisch klemmen elimineert variaties in de kracht en techniek van de operator, wat vooral belangrijk is bij dunwandige of precisieonderdelen.
Typische redenen om voor hydraulische of pneumatische armaturen te kiezen zijn onder meer:
-
U wilt de laad-/lostijd beperken tot een paar seconden.
-
Voor een goede bevestiging moeten meerdere klemmen in een vaste volgorde worden bediend.
-
U wilt robotbelading of palletautomatisering integreren.
-
U hebt stabiele klemkrachten nodig gedurende duizenden cycli per dienst.
Hydraulische systemen bieden doorgaans een hogere klemkracht en worden vaak gebruikt bij zware of grote onderdelen. Pneumatische systemen zijn eenvoudiger, schoner en worden vaak verkozen wanneer olieverontreiniging een probleem is. In beide gevallen worden betrouwbaarheid en onderhoud belangrijker. U moet rekening houden met:
-
Regelmatige inspectie van afdichtingen, slangen en kleppen.
-
Zorg ervoor dat de slangen netjes worden geleid om schade door afbrokkeling te voorkomen.
-
Eenvoudige toegang tot drukmeters en afsluitkleppen.
Bij het ontwerpen van hydraulische opspaninrichtingen voor langlopende programma's leggen we de nadruk op onderhoudsgemak : verdeelstukken buiten de spaanzone, snelkoppelingen en gestandaardiseerde cilinders die kunnen worden vervangen zonder de gehele opspaninrichting opnieuw te hoeven kwalificeren.
Vacuümbevestigingen voor vlakke of dunwandige onderdelen
Vacuümklemmen gebruiken onderdruk om onderdelen tegen een vlak oppervlak te houden. Ze zijn vooral handig voor grote, dunwandige platen, afdekkingen en onderdelen waarbij mechanische klemmen de geometrie zouden vervormen . Bij massaproductie kunnen ze zeer efficiënt zijn als de geometrie van het onderdeel en de afdichtingsomstandigheden goed gecontroleerd worden.
Vacuümwerkstukopspanning werkt het beste wanneer:
-
Onderdelen hebben een relatief groot plat oppervlak.
-
De snijkrachten zijn meestal van neerwaartse of matige omvang.
-
Groeven en afdichtingen kunt u rechtstreeks in de bevestigingsplaat ontwerpen.
-
U beschikt over een stabiele aanvoer van schoon, droog vacuüm en voldoende controle.
Vacuümklemmen zijn echter geen universele oplossing. Als het werkstuk diepe uitsparingen, een klein contactoppervlak of agressieve zijfreesbewerkingen heeft, kan er sprake zijn van slippen of optillen. In deze gevallen bieden hybride klemmen – vacuüm in combinatie met mechanische aanslagen of pinnen – vaak een veiliger compromis.
Voordat u zich vastlegt op een vacuümconcept, is het verstandig om:
-
Test met snijparameters op productieniveau.
-
Meet de werkelijke houdkracht en veiligheidsmarges.
-
Zorg ervoor dat u de afdichtingen regelmatig vervangt en het oppervlak van de armatuur verlengt.
Fixeerplaten en nulpuntsystemen voor snelle omstellingen
Bevestigingsplaten en nulpuntsystemen creëren een gestandaardiseerde interface tussen de machinetafel en verschillende opspaninrichtingen of pallets. Elke opspaninrichting wordt op een plaat met nauwkeurige positioneringselementen gemonteerd; vervolgens vergrendelt een nulpuntsysteem die plaat elke keer in dezelfde positie. Voor massaproductie met meerdere artikelnummers is deze interface een krachtig middel om de insteltijd te verkorten en de machinebenutting te verhogen.
Een robuuste nulpuntstrategie helpt u:
-
Binnen enkele minuten kunt u van het ene onderdeelnummer naar het andere overschakelen.
-
Verplaats fixtures tussen machines zonder het referentiekader te verliezen.
-
Voer offline instellingen en inspecties uit terwijl de machine blijft snijden.
-
Bescherm de machinetafel tegen herhaaldelijk klemmen en beschadigingen.
Vanuit een investeringsperspectief is een zero-point systeem gedeelde infrastructuur. Hoe meer opspaninrichtingen en artikelnummers u produceert, hoe sneller u de kosten terugverdient. Daarom beschouwen veel geavanceerde bedrijven het als standaarduitrusting op nieuwe bewerkingscentra in plaats van als een projectspecifieke toevoeging. Voor kopers is de vraag of een leverancier gestandaardiseerde interfaces voor opspaninrichtingen gebruikt een goede indicator voor hun bereidheid om flexibele productie in grote volumes te ondersteunen.

Wanneer nulpuntsystemen noodzakelijk worden in omgevingen met een hoog volume?
Nulpuntsystemen zijn niet voor elke bewerking verplicht. Ze worden echter bijna onmisbaar wanneer er sprake is van hoge machine-uurkosten, meerdere productvarianten en frequente omstellingen . In deze context vertaalt elke bespaarde minuut in insteltijd zich direct in factureerbare snijtijd en kortere doorlooptijden.
Overweeg om over te stappen op een nulpuntarchitectuur wanneer:
-
U gebruikt regelmatig drie of meer fixtures per machine.
-
Omstellingen nemen meer dan 10–15% van de beschikbare machinetijd in beslag.
-
U wilt de fixtures centraliseren en verplaatsen tussen verschillende machines.
-
U wilt OEE (overall equipment effectiveness) afstemmen op benchmarks op automobiel- of lucht- en ruimtevaartniveau.
Vanuit commercieel oogpunt is de kostenjustificatie vaak gebaseerd op de totale kosten per onderdeel , en niet alleen op de kosten van de opspaninrichting. Bij korte cyclustijden en hoge volumes kan een extra uur insteltijd per week leiden tot duizenden verloren onderdelen per jaar. Een zero-point systeem zet deze verborgen kosten effectief om in een eenmalige investering en een herhaalbaar proces.
Voor ingenieurs en inkoopteams die samenwerken met partners zoals HM, is het een goede aanpak om het volgende te bespreken:
-
Verwacht aantal onderdeelnummers per machine.
-
Geplande productiemix en opstartcurve.
-
Langetermijnstrategie voor flexibele capaciteit over verschillende lijnen.
Door de fixture-strategie vroegtijdig af te stemmen op deze vragen, voorkomt u kostbare herbewerkingen later en creëert u een productiesysteem dat kan meeschalen met uw vraag.

Het ontwerpen van fixtures voor speciale CNC-scenario's
Dunwandige onderdelen en trillingsgevoelige geometrieën
Dunwandige componenten en trillingsgevoelige geometrieën vereisen opspaninrichtingen die het werkstuk stabiliseren zonder vervorming te veroorzaken. Zelfs kleine onevenwichtigheden in de klemming kunnen hoorbaar geratel, maatafwijkingen of oppervlaktegolvingen veroorzaken, vooral bij hogesnelheidsbewerkingen. Om dit te voorkomen, verdelen ontwerpers de klemkrachten over sterkere structurele zones en vergroten ze het contactoppervlak met behulp van zachte kussens of voorgevormde steunen. Het ondersteunen van de wanden met gevormde uitsparingen of vacuümgeassisteerde platen helpt het onderdeel ook om buigkrachten tijdens het ingrijpen van het gereedschap te weerstaan.
Wanneer de bewerkingsomstandigheden agressieve snijparameters vereisen, kan het toevoegen van massa of dempingsmateriaal aan de opspaninrichting de trillingsenergie afvoeren. Het verminderen van de gereedschapsoverhang, het combineren van de opspaninrichting met afgestemde klemmingssequenties en het gebruik van zwevende klemmen dragen bij aan de stabiliteit gedurende elke cyclus. Deze strategieën stellen werkplaatsen in staat om toleranties en oppervlaktekwaliteit te behouden, zelfs bij onderdelen met dunne ribben, uitsparingen of uitstekende kenmerken, zoals aluminium cilinderkopcomponenten , die vaak aan hogesnelheidsbewerkingen worden onderworpen en robuuste ondersteuning door de opspaninrichting vereisen.

Aluminium vs. staal vs. gietijzeren onderdelen - materiaalgedreven bevestigingsstrategieën
Verschillende materialen vereisen verschillende opspanmethoden, omdat stijfheid, thermische uitzetting en bewerkingsweerstand sterk variëren. Aluminium profiteert van een lichte, gelijkmatig verdeelde klemming, omdat het door zijn lage stijfheid gevoelig is voor vervorming. Opspaninrichtingen voor aluminium maken vaak gebruik van brede steunen, lage klemkrachten en geharde contactoppervlakken om bramen of afdrukken te voorkomen. Stalen onderdelen verdragen hogere krachten, maar vereisen een stijve ondersteuning om de gereedschapsdruk op te vangen en de dimensionale stabiliteit tijdens het voorbewerken te behouden.
Gietijzer brengt zijn eigen eisen met zich mee: de broosheid vereist zorgvuldig gekozen contactpunten om afbrokkeling van de randen te voorkomen. Ontwerpers vertrouwen op brede contactoppervlakken en stabiele basisoppervlakken om belasting op kwetsbare hoeken te voorkomen. Hybride armaturen – aluminium behuizingen met stalen inzetstukken – zijn populair voor onderdelen met grote oppervlakken en nauwe toleranties, waardoor ingenieurs een evenwicht kunnen vinden tussen sterkte en gewicht en tegelijkertijd de kosten kunnen beheersen.

Complexe 3D-bewerking op 5-assige machines
Bij 5-assige bewerkingen komen nieuwe eisen aan de opspaninrichting aan bod, omdat elke roterende beweging de richting van de snijkrachten, de koelvloeistofstroom en de spaanafvoer verandert. Een opspaninrichting die ontworpen is voor 5-assig werk moet een stevige, multidirectionele ondersteuning bieden en tegelijkertijd interferentie met het gereedschapspad of de spindel voorkomen. Ingenieurs plaatsen het werkstuk vaak op een voetstuk of steun om de toegang tot het gereedschap te maximaliseren en botsingen te voorkomen. Ronde of taps toelopende geleiders helpen bij het geleiden van de belasting vanuit elke hoek, terwijl voorgefreesde referentieoppervlakken op het werkstuk een stabiele herpositionering mogelijk maken.
Omdat veel 5-assige onderdelen op vijf of zes vlakken worden bewerkt, mag de opspanning geen belangrijke kenmerken overschaduwen. Simulatie is cruciaal; door het uitvoeren van gereedschapspadverificatie binnen CAM worden botsingen tussen klemmen, positioneerders en gereedschapshouders zichtbaar. Ontwerpers voegen ook strategische afvoerkanalen toe om spaanvorming te voorkomen wanneer het onderdeel ondersteboven of zijwaarts draait. Deze functies behouden de nauwkeurigheid, verkorten de insteltijd en maken agressievere snijstrategieën mogelijk.
GD&T - Kritische kenmerken en vereisten voor hoge precisie lokalisatie
Onderdelen met GD&T-kritische eigenschappen – ware positie, loodrechtheid, concentriciteit, vlakheid – vereisen een opspaninrichting die de exacte referentiewaarden zoals gedefinieerd in de tekening behoudt. Een uiterst nauwkeurige opspaninrichting moet het onderdeel vastzetten tegen geharde, geslepen referentie-elementen die verwijzen naar hetzelfde coördinatensysteem dat wordt gebruikt bij inspectie en programmering. Elke afwijking van de beoogde referentiestructuur vergroot het risico op cumulatieve fouten en latere uitlijnfouten.
Voor boringen met een nauwe tolerantie of voor op elkaar afgestemde assemblages gebruiken engineers vaak taps toelopende pennen, precisiebussen of machinaal bewerkte nesten die het onderdeel centreren met een consistentie tot op micronniveau. Procesvalidatie omvat vaak het controleren van de herhaalbaarheid van de referentiewaarden aan het begin van elke shift of na gereedschapswisselingen. In omgevingen met een hoog volume helpt deze aanpak de procescapaciteit (Cpk) te behouden en vermindert de noodzaak voor corrigerende offsets of handmatige aanpassingen.

Digitale hulpmiddelen die het ontwerp en de validatie van armaturen verbeteren
Het gebruik van CAD-simulatie om klemkracht en onderdeelvervorming te verifiëren
CAD-gebaseerde vervormings- en klemanalyses helpen ingenieurs te begrijpen hoe een opspaninrichting zich zal gedragen onder werkelijke bewerkingsbelastingen, nog voordat er metaal wordt bewerkt. Simulaties identificeren spanningsconcentraties, potentiële vervormingszones en gebieden waar klemkrachten dunne wanden kunnen buigen of kritische onderdelen kunnen verschuiven. Dit voorspellende inzicht stelt ontwerpers in staat om klemmen te balanceren, ondersteuningslocaties aan te passen en de contactgeometrie te optimaliseren. Bij massaproductie, waar dimensionale afwijkingen kostbaar kunnen zijn, vermindert vroege simulatie het risico op door opspaninrichtingen veroorzaakte fouten tijdens lange productieruns.
Eindige-elementenanalyse (FEA) wordt vaak gebruikt om meerdere bevestigingsconcepten onder identieke omstandigheden te testen. Ingenieurs vergelijken afbuigingspatronen, kwantificeren elastisch herstel en valideren of het ontwerp stabiel blijft onder zware snijkrachten. Deze digitale controles stellen teams in staat om dure herontwerpen later te vermijden en de ontwikkelingscycli van bevestigingsconcepten te verkorten.

CAM-toegangssimulatie - Toolpath-validatie en botsingsvermijding
CAM-simulatie gaat verder dan alleen het bekijken van het gereedschapspad; het valideert de geometrie van de opspaninrichting ten opzichte van de volledige spindelbeweging, de massa van de opspaninrichting en de speling van de houder. Deze stap identificeert interferentie, beperkingen bij het terugfrezen en toegankelijkheidsproblemen die mogelijk niet direct zichtbaar zijn in CAD-software alleen. Ingenieurs zorgen ervoor dat freesgereedschappen, houders, tasters en koelvloeistofsproeiers alle benodigde oppervlakken kunnen bereiken zonder botsingen. Validatie van het gereedschapspad brengt ook problemen met de spaanafvoer aan het licht, zodat ventilatieopeningen, kanalen en toegangspunten van de opspaninrichting vóór de productie kunnen worden verbeterd.
Voor 4-assige en 5-assige opstellingen is CAM-simulatie essentieel, omdat roterende bewegingen het risico op onverwacht contact vergroten. Validatie van het volledige bewerkingsbereik vermindert afval, beschermt dure spindelkoppen en maakt een snellere opstart van de productie mogelijk. Bij massaproductie minimaliseert deze validatie de trial-and-error tijdens de eerste productinspectie en verkort de tijd die nodig is om een stabiel, herhaalbaar proces te bereiken.
CAD/CAM-integratie voor inrichtingsschema's en procesplanning
Het integreren van CAD- en CAM-workflows verbetert de consistentie tussen het ontwerp van de opspaninrichting, de NC-programmering en de uitvoering op de werkvloer. Hetzelfde digitale model dat gebruikt wordt voor het ontwerp van de opspaninrichting dient als referentie voor gereedschapspaden, meetroutines en instelbladen. Dit zorgt voor overeenstemming tussen het ontwerpdoel en de daadwerkelijke bewerkingspraktijk, waardoor de onzekerheid bij de operator afneemt en het risico op laadfouten wordt verlaagd.
Setup sheets bevatten vaak exploded fixture views, klemvolgordes, koppelwaarden en gedetailleerde referenties voor onderdeeloriëntatie. Wanneer CAD/CAM-systemen deze documenten automatisch genereren, worden updates snel door de gehele procesketen verspreid. Dit vermindert miscommunicatie tussen engineering, programmeurs en operators – een belangrijk voordeel in omgevingen met meerdere ploegendiensten, waar verschillende teams gedurende de dag de productie verzorgen.
Digitale tweeling en versiebeheer voor stabiliteit van de productie op lange termijn
Een digitale tweeling van de opspaninrichting en de bewerkingsomgeving stelt ingenieurs in staat om de prestaties in de loop van de tijd te simuleren, historische aanpassingen bij te houden en technische wijzigingen te beheren zonder de traceerbaarheid te verliezen. Versiebeheer zorgt ervoor dat aanpassingen aan de opspaninrichting, vervangingen van wisselplaten, upgrades van klemmen of aanpassingen van referentiepunten worden gedocumenteerd en gesynchroniseerd met CNC-programma's en inspectieroutines.
Bij productie op lange termijn voorkomt deze structuur mismatch tussen revisies van mallen en gereedschapspaden – een veelvoorkomende bron van uitval wanneer wijzigingen niet volledig worden gecommuniceerd. Digitale tweelingen ondersteunen ook continue verbetering door het vastleggen van actuele gegevens van cyclustijden, inspectiefeedback en trends in gereedschapsslijtage. Gedurende maanden of jaren van productie helpt deze informatie teams bij het verfijnen van het ontwerp van mallen, het valideren van vervangingsintervallen en het stabiliseren van upstream- of downstream-processen.

Hoe beïnvloedt het ontwerp van de armatuur de totale productiekosten?
Impact op gereedschapslevensduur, afvalpercentage en herbewerkingsreductie
De kwaliteit van de opspaninrichting heeft direct invloed op de stabiliteit van het gereedschap, de snijdruk en de warmteverdeling, factoren die allemaal de levensduur van het gereedschap beïnvloeden. Een stijve, gebalanceerde opspaninrichting vermindert trillingen en verdeelt de belasting gelijkmatig, waardoor gereedschappen langer meegaan en consistenter snijden. Minder gereedschapswisselingen verminderen de stilstandtijd en stabiliseren de maatnauwkeurigheid gedurende lange productieruns. Een slechte opspaninrichting daarentegen introduceert micromovementen die de slijtage van het gereedschap versnellen en de kans op afbrokkeling of voortijdig falen vergroten.
Afval en herstelwerkzaamheden volgen hetzelfde patroon. Als het onderdeel niet goed past of verschuift tijdens het bewerken, hebben de resulterende fouten doorgaans gevolgen voor kritische toleranties. Het afvalpercentage bij slecht gecontroleerde opstellingen kan in sommige productielijnen oplopen tot 3-8% – een kostenpost die snel oploopt bij hoge volumes. Stevige opspanning vermindert deze verliezen en verbetert het rendement bij de eerste bewerking door te zorgen voor een nauwkeurige en herhaalbare positionering bij elke cyclus, met name voor precisie- CNC-onderdelen , die hoogwaardige opspanning vereisen om de integriteit van het onderdeel te behouden en afval te verminderen.

Invloed van de fixture op de cyclustijd en het machinegebruik
De cyclustijd wordt niet alleen bepaald door de efficiëntie van het gereedschapspad, maar ook door hoe snel operators of robots het werkstuk kunnen laden en vastklemmen. Een goed ontworpen productiemal verkort elke cyclus met seconden, en deze besparingen leiden tot uren aan teruggewonnen machinecapaciteit per week. Sneller laden, automatisch vastklemmen en minimale aanpassingen zorgen ervoor dat de spindels blijven doorwerken in plaats van te wachten op het volgende werkstuk.
De machinebenutting neemt toe wanneer de omsteltijden afnemen. Een klem met een gecontroleerde klemvolgorde en voorspelbare operatorbewegingen stelt teams in staat de takttijd te standaardiseren, waardoor het aantal verloren minuten tussen cycli afneemt. Voor fabrieken waar de apparatuurkosten hoog zijn, zoals 5-assige centra, kan een verbeterde benutting de investering in de klem vele malen terugverdienen.
Prototype versus productie-inrichtingen: afweging tussen kosten en waarde
Prototype-armaturen maken gebruik van zachte materialen, eenvoudige klemmen en verstelbare elementen om vroege tests te ondersteunen. Ze zijn goedkoop en snel aan te passen, maar kunnen geen consistentie garanderen bij hoge productievolumes. Productiearmaturen zijn in eerste instantie duurder omdat ze geharde oppervlakken, zeer sterke steunen, snelwisselbare interfaces en duurzame klemsystemen bevatten.
De waarde van een productieopstelling wordt duidelijk wanneer de volumes stijgen. Prototypegereedschappen kunnen na een paar honderd cycli afwijken, waardoor operators offsets moeten aanpassen of onderdelen moeten afkeuren. Een productieopstelling behoudt stabiliteit gedurende duizenden herhalingen, waardoor de opbrengst wordt beschermd en de arbeidstijd wordt verkort. Bij het vergelijken van kosten moeten teams het volgende evalueren:
-
Verwacht jaarlijks volume
-
Tolerantie stabiliteitsvereisten
-
Kosten voor herbewerking van mislukte prototypes
-
Verschillen in cyclustijd tussen prototype- en productiegereedschappen
Hiermee wordt bepaald wanneer het gerechtvaardigd is om over te stappen van experimentele opstellingen naar gespecialiseerde massaproductieopstellingen.
Totale eigendomskosten (TCO): verder dan de initiële kosten van de installatie
De initiële aanschafkosten van een opspaninrichting zijn slechts een deel van de totale kosten. De totale eigendomskosten omvatten onderhoud, stilstandtijd, verbruiksmaterialen, arbeidskosten voor omstellingen, afvalkosten en de impact van de levensduur van de opspaninrichting. Een opspaninrichting die drie jaar meegaat met minimaal onderhoud, kan op de lange termijn veel goedkoper zijn dan een goedkoper gereedschap dat frequent gereviseerd moet worden of kwaliteitsvariaties veroorzaakt.
Winkels met een groot volume beoordelen hun TCO op basis van:
-
Slijtagesnelheden van pennen, bussen, klemmen en inzetstukken
-
Tijd besteed per week aan schoonmaken, uitlijnen of oplossen van problemen
-
Uitvaltijd door storingen of inconsistente deellading
-
Het aantal technische wijzigingen dat het armatuur kan absorberen
-
Behoeften aan opslag, installatie en traceerbaarheid
Een goed ontworpen armatuur vermindert al deze verborgen kosten en zorgt voor voorspelbare eenheidsprijzen, wat essentieel is voor leveringsovereenkomsten op lange termijn.

ROI-model — Wanneer investeren in een speciaal armatuur kosteneffectief wordt
Het rendement op de investering in specifieke mallen hangt af van hoe snel de kosten van de mal worden terugverdiend door kortere cyclustijden, minder defecten en lagere arbeidskosten. Bij een hoog jaarlijks volume kan zelfs een kleine verbetering van de cyclustijd – bijvoorbeeld 5 tot 10 seconden – maandelijks duizenden euro's aan bespaarde machinecapaciteit opleveren.
Een ROI-evaluatie omvat doorgaans:
-
Kosten van het armatuur en verwachte levensduur
-
Cyclustijdreductie per onderdeel
-
Verbeteringen in de opbrengst bij de eerste doorgang
-
Verlenging van de gereedschapslevensduur
-
Kortere interventietijd van de operator
-
Vermeden herbewerkings- en schrootkosten
Een speciaal armatuur wordt kosteneffectief wanneer de cumulatieve besparingen de kosten van ontwerp, productie en onderhoud overtreffen. Veel fabrikanten voeren deze analyse uit tijdens de offerteaanvraagfase om te begrijpen hoe de investering in een armatuur de prijsstelling en capaciteitsplanning op de lange termijn beïnvloedt.
Samenwerking met leveranciers en DFM voor massaproductie-inrichtingen
Welke informatie moeten engineers leveren (3D-modellen, toleranties, datumschema)?
Effectief ontwerp van opspaninrichtingen begint met complete technische gegevens. Leveranciers hebben nauwkeurige 3D-modellen, duidelijk gedefinieerde toleranties, een consistent referentiepuntschema en productie-aantekeningen nodig die kritische kenmerken beschrijven. Deze informatie zorgt ervoor dat de opspaninrichting aansluit op het functionele doel van het onderdeel en de daaropvolgende inspectieprocessen. Ingenieurs moeten ook het jaarlijkse productievolume, de bewerkingsvolgorde en eventuele eisen met betrekking tot oppervlaktebescherming of cosmetische aspecten specificeren. Wanneer deze details vroegtijdig beschikbaar zijn, kunnen leveranciers opspaninrichtingen ontwerpen die de stabiliteit waarborgen, herhaalbaarheid ondersteunen en risico's tijdens de opschaling verminderen, met name voor complexe componenten zoals op maat gemaakte spuitgietonderdelen , die een nauwkeurige uitlijning van de opspaninrichting vereisen om optimale productieresultaten te garanderen.
Het verstrekken van deze gegevens verkort ook de DFM-cyclus. Met nauwkeurige modellen en geannoteerde tekeningen kunnen leveranciers dunne secties, kleine radiussen, diepe holtes of interferentierisico's detecteren die de klemming kunnen beïnvloeden. Dit helpt teams om revisies in de laatste fase te voorkomen en voorkomt dat de mal tijdens de pre-productie opnieuw moet worden ontworpen.
Hoe beoordeelt een CNC-leverancier de produceerbaarheid van onderdelen?
Een leverancier beoordeelt de maakbaarheid door de geometrie, tolerantiestapeling, materiaaleigenschappen, bewerkingsvolgorde en vereiste referentiepunten te onderzoeken. Ze beoordelen de snijkrachten, toegankelijkheid, stabiliteit onder klemming en potentiële vervormingsrisico's. Bij massaproductie moeten opspaninrichtingen een consistente positionering garanderen, dus analyseren leveranciers hoe het onderdeel contact maakt met de positioneringspunten en of de klemoppervlakken bestand zijn tegen herhaalde belasting zonder beschadiging.
Tijdens DFM kan de leverancier wijzigingen in de bewerkingsstrategie voorstellen – zoals het toevoegen van voorbewerkte referentiepads, het aanpassen van de randradius of het aanpassen van de wanddikte – om de stabiliteit te verbeteren. Hun doel is om een mal te bouwen die voorspelbaar gedrag behoudt onder druk op productieniveau. Wanneer leveranciers deze evaluaties vroegtijdig delen, kunnen engineers gerichte aanpassingen doorvoeren die de gehele procesketen versterken.
Workflow voor gezamenlijke ontwikkeling van fixtures tussen klant en CNC-werkplaats
De beste resultaten komen voort uit een collaboratieve workflow waarbij beide teams ontwerpintentie en proceskennis delen. Een typisch co-ontwikkelingstraject omvat:
-
Uitwisseling van CAD-modellen, tekeningen en productiedoelen.
-
Leveranciersgestuurde DFM-beoordeling en voorlopige inrichtingsconcepten.
-
Gezamenlijke evaluatie van klemstrategie, datumselectie en toegankelijkheid.
-
CAD-simulatie en CAM-gereedschapspadvalidatie.
-
Prototype-opstelling of modulaire proefopstelling.
-
Feedbacklus gebaseerd op de eerste bewerkingsproeven.
-
Definitieve vrijgave van de armatuur voor massaproductie.
Co-development zorgt ervoor dat de opspaninrichting, het gereedschapspad en het bewerkingsproces zich samen ontwikkelen , in plaats van onafhankelijk van elkaar. Deze afstemming vermindert herwerk en versnelt de kwalificatie. Het verbetert ook de kostenvoorspelbaarheid door late aanpassingen aan de opspaninrichting als gevolg van onverwachte bewerkingsbeperkingen te voorkomen.
Validatie van bevestigingen — FAI, proefdraaien, capaciteitsstudies, PPAP indien vereist
Validatie bevestigt dat de opspaninrichting betrouwbaar presteert onder reële bewerkingsomstandigheden. Eerste artikelinspectie (FAI) verifieert dat referentiepunten, klemming en bewerkingsstrategie ervoor zorgen dat de onderdelen binnen de toleranties vallen. Proefdraaien – vaak 30 tot 300 stuks – testen de herhaalbaarheid, identificeren thermische afwijkingen en brengen problemen met de belading door de operator of robot aan het licht. Na deze controles bepalen capaciteitsstudies zoals Cpk of Ppk of het proces consistente prestaties levert.
Voor sectoren zoals de automobielindustrie of industriële componenten met een hoog volume kunnen klanten PPAP of vergelijkbare documentatie nodig hebben. Leveranciers tonen de stabiliteit van de fixture aan met behulp van maatvoeringsrapporten, processtroomdiagrammen, controleplannen en een traceerbare revisiegeschiedenis. Deze validatiestappen garanderen dat de fixture continue productie kan ondersteunen met minimale interventie en voorspelbare kwaliteit.

Casestudies: hoe goede fixtures de productieresultaten verbeteren
Case 1 — Cyclustijdverkorting door middel van meerdelige bevestiging
Een bewerkingsprogramma voor een middelgrote aluminium beugel maakte oorspronkelijk gebruik van een enkelvoudige opspaninrichting. De machine besteedde meer tijd aan het laden dan aan het bewerken, en operators moesten meerdere handmatige stappen uitvoeren om elk onderdeel te positioneren en vast te klemmen. Door een meerdelige opspaninrichting te gebruiken die vier beugels tegelijk vasthield, kon de machine langer op de spindel draaien en de stilstandtijd tussen de bewerkingscycli verminderen. De cyclustijd per onderdeel daalde met meer dan 30% en de machinebenutting nam toe zonder extra apparatuur of personeel. Deze verbetering was voornamelijk te danken aan een kortere laadtijd, een vereenvoudigd klemsysteem en minder onderbrekingen tussen de bewerkingen.

Case 2 — Voorkomen van vervorming van dunne wanden door middel van gebalanceerde klemming
Een klant die een dunwandige behuizing produceerde, ondervond problemen met de vlakheid en de uitlijning van de boringen. De oorspronkelijke opspaninrichting gebruikte een sterke bovenklem aan één zijde, waardoor het onderdeel tijdens het bewerken doorboog. Zelfs met zorgvuldige afstelling van het gereedschapspad keerde de vervorming terug naarmate het volume toenam. Ingenieurs herontwierpen de opspaninrichting met gebalanceerde klemblokken, bredere steunvlakken en een gevormde uitsparing die de interne geometrie van het onderdeel volgde. Het nieuwe ontwerp elimineerde doorbuiging tijdens het bewerken, stabiliseerde de geometrische nauwkeurigheid en verbeterde het rendement bij de eerste bewerking, zelfs bij lange werkdagen. Dit resultaat toonde aan dat de opspaninrichting – en niet het gereedschap – de hoofdoorzaak van de vervorming was.
Case 3 — Overgang van prototype- naar massaproductie-inrichtingen
Tijdens de vroege ontwikkelingsfase van een gegoten stalen component gebruikte het team een modulair opspanapparaat om bewerkingsprocessen te valideren. Deze aanpak maakte snelle aanpassingen mogelijk naarmate de toleranties strenger werden en de wanddikte veranderde. Toen de productievolumes toenamen, nam de variabiliteit toe omdat de flexibele positioneringselementen te snel sleten. De oplossing was een productieklaar opspanapparaat met geharde referentiepunten, hydraulische klemmen en vervangbare bussen. De insteltijd daalde aanzienlijk en de herhaalbaarheid van de toleranties verbeterde doordat het opspanapparaat het bewerkingsproces stabiliseerde. De overgang garandeerde een betrouwbare output zonder afbreuk te doen aan de flexibiliteit die tijdens de prototypingfase werd gebruikt.

Kwantitatieve resultaten: opbrengstverbetering, afvalreductie en kostenbesparingen
In al deze gevallen komen de voordelen van een sterk ontwerp van de opspaninrichtingen tot uiting in meetbare prestatiecijfers. Programma's die overstapten van eenvoudige opspaninrichtingen naar productieklare oplossingen lieten doorgaans een afvalreductie van 40-70% zien en aanzienlijke verbeteringen in Cpk-waarden voor GD&T-kritische onderdelen. Werkplaatsen rapporteerden ook teruggewonnen machine-uren, met een verkorting van de cyclustijd van 10-35%, afhankelijk van de geometrie van het onderdeel en de laadstrategie. Over een volledig productiejaar vertaalden deze voordelen zich in lagere eenheidskosten, een stabielere planning en een lagere arbeidslast. Voor grootschalige productieprocessen tonen deze cijfers aan hoe het ontwerp van de opspaninrichtingen de winstgevendheid en de procescapaciteit op lange termijn direct beïnvloedt.
Conclusie
Samenvatting van de belangrijkste technische principes
Een robuust opspaninrichtingsontwerp vormt de basis van elk schaalbaar CNC-bewerkingsproces. Een succesvolle opspaninrichting zorgt voor stabiele referentiepunten, een gebalanceerde klemming, effectieve spaanbeheersing en duurzaamheid gedurende duizenden cycli. Door digitale simulatie te integreren, de laadefficiëntie te optimaliseren en te plannen voor onderhoudbaarheid, beschermen engineers de nauwkeurigheid, verminderen ze afval en garanderen ze consistente cyclustijden. Deze principes helpen organisaties om met minder verstoringen en voorspelbare kwaliteit de overstap te maken van prototyping naar massaproductie.
Wanneer moet u investeren in een speciale productie-inrichting?
Een speciaal ontworpen opspaninrichting is de juiste keuze wanneer de volumes toenemen, de toleranties strenger worden of de planningseisen geen ruimte meer laten voor herwerk of stilstand. Als uw team te kampen heeft met variaties in de cyclustijd, vervormingsproblemen of inconsistente positionering van onderdelen, levert een upgrade naar productiegereedschap vaak direct rendement op. Door vroegtijdig te investeren kunt u processen stabiliseren, de machinebenutting verhogen en kostbare herontwerpen halverwege het programma voorkomen die de productiegroei vertragen.
Als u een nieuw bewerkingsprogramma ontwikkelt of een bestaand programma opschaalt, kan een beoordeling van de opspaninrichting risico's aan het licht brengen en kansen onthullen om de kosten, kwaliteit en doorvoer te verbeteren. Deel uw CAD-modellen, tekeningen en productiedoelen om een op engineering gebaseerde beoordeling en een opspaninrichtingsstrategie op maat te ontvangen. Neem vandaag nog contact op voor een offerte en begin direct.