


Een DFM-checklist voor CNC-bewerking helpt u vertragingen door herontwerp, onverwachte kosten en lange offertetrajecten te voorkomen. Wanneer engineers offertes aanvragen zonder de maakbaarheid te controleren, hebben leveranciers vaak moeite om accurate prijzen of levertijden te leveren, wat leidt tot stagnerende projecten.
Veel teams kampen met hetzelfde probleem: onderdelen zien er perfect uit in CAD, maar vertonen geometrische conflicten, tolerantieconflicten of materiaalproblemen zodra de bewerking begint. Dit verhindert dat leveranciers een definitieve offerte kunnen afgeven en leidt tot meerdere ronden van verduidelijking. Dit vertraagt de inkoop, vermindert de dynamiek en verhoogt de werklast van de engineering.
Deze handleiding laat u precies zien hoe u een complete, produceerbare offerteaanvraag voor CNC-bewerking opstelt . U leert hoe u de geometrie valideert, de juiste toleranties instelt, de juiste materialen kiest, correcte tekeningen opstelt en problemen vermijdt die de kosten verhogen of de productie vertragen.
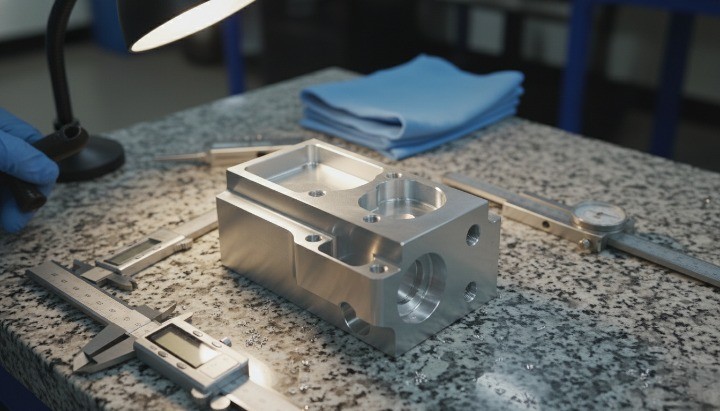
DFM begrijpen voor CNC-bewerking
Wat is DFM en waarom heeft het invloed op de kosten, doorlooptijd en kwaliteit van CNC-bewerking?
Ontwerpen voor maakbaarheid (Design for Manufacturability, DFM) zorgt ervoor dat een onderdeel efficiënt, betrouwbaar en tegen voorspelbare kosten kan worden geproduceerd voordat de bewerking begint. Een goede DFM-analyse identificeert geometrische conflicten, te grote toleranties en materiaalbeperkingen die vaak leiden tot herwerk tijdens het offertetraject. Door deze problemen vroegtijdig aan te pakken, verkort u de bewerkingstijd en voorkomt u kostenveroorzakers zoals onnodige instellingen of speciale gereedschappen. Voor een formele definitie, zie de definitie van Design for Manufacturability (DFM).
DFM heeft een directe invloed op uw CNC-bewerkingskosten, doorlooptijd en kwaliteit . Slecht geoptimaliseerde ontwerpen leiden tot langere cyclustijden, instabiele toleranties of moeilijke gereedschapstoegang. Deze omstandigheden dwingen leveranciers ertoe de aanvoersnelheid te verlagen, aangepaste opspaninrichtingen toe te voegen of risicovolle onderdelen af te wijzen, wat de totale prijs verhoogt. Een goed uitgevoerde DFM-controle verlaagt het risico, versterkt de procescapaciteit en helpt uw leverancier om consistente onderdelen te leveren, van prototype tot massaproductie.
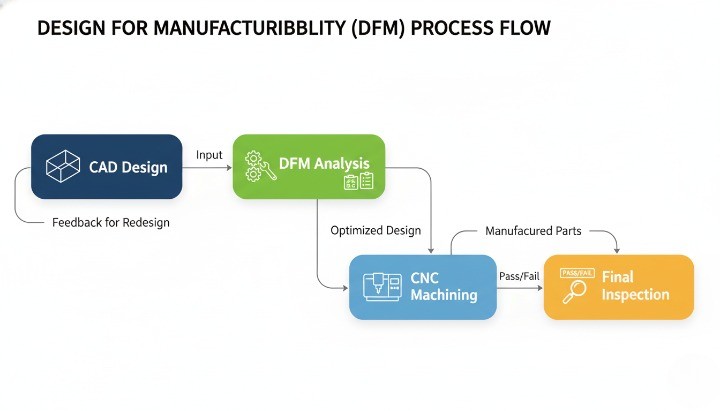
Het verschil tussen DFM-beoordeling en ontwerpbeoordeling
Een ontwerpbeoordeling beoordeelt of een onderdeel voldoet aan de functionele en technische eisen. Het richt zich op prestaties, sterkte, assemblage en eindgebruik. Een DFM-beoordeling onderzoekt echter hoe gemakkelijk datzelfde onderdeel geproduceerd kan worden. Hierbij worden factoren zoals freesbereik, toleranties, gereedschapsselectie en bewerkingsstrategieën gecontroleerd. Beide beoordelingen zijn essentieel, maar ze lossen verschillende problemen op.
In de praktijk mislukken veel offerteaanvragen omdat teams ervan uitgaan dat een functioneel ontwerp automatisch maakbaar is. DFM brengt verborgen problemen aan het licht, zoals afwijkende gatdieptes, onrealistische eisen aan de oppervlakteafwerking of onmogelijk te frezen binnenhoeken. Een sterke offerteaanvraag vereist beide beoordelingen: de ene garandeert dat het ontwerp werkt; de andere garandeert dat het daadwerkelijk op een stabiele, herhaalbare en kosteneffectieve manier kan worden geproduceerd.
Hoe CNC-leveranciers DFM-analyses uitvoeren (wat controleren ze eigenlijk)?
Leveranciers volgen een gestructureerde checklist bij het beoordelen van CNC-bestanden tijdens de offerteaanvraagfase. Ze evalueren de complexiteit van de geometrie, identificeren beperkingen van de frees en bevestigen of de gevraagde toleranties overeenkomen met de mogelijkheden van hun machines. Ze controleren ook onduidelijke of ontbrekende afmetingen, inconsistenties in het bestand en materiaalnotities die van invloed zijn op de bewerkingsstrategie. Deze controles stellen de leverancier in staat te bepalen of het onderdeel met standaardworkflows kan worden geproduceerd of een speciale behandeling vereist.
Een typische DFM-analyse van een leverancier omvat toegangscontrole, controles van de wandstabiliteit, de maakbaarheid van gaten, de verhouding van de pocketdiepte en de oriëntatie van de elementen. Ze onderzoeken ook GD&T-symbolen op mogelijke conflicten, beoordelen de vereisten voor oppervlakteafwerking en beoordelen de bewerkbaarheid van het materiaal. Het doel van de leverancier is om onduidelijkheden te elimineren en ervoor te zorgen dat het onderdeel zonder buitensporige risico's kan worden geleverd. Een duidelijk, maakbaar ontwerp verkort de offertecyclus en verbetert de nauwkeurigheid, wat zowel het engineeringteam als de leverancier ten goede komt.
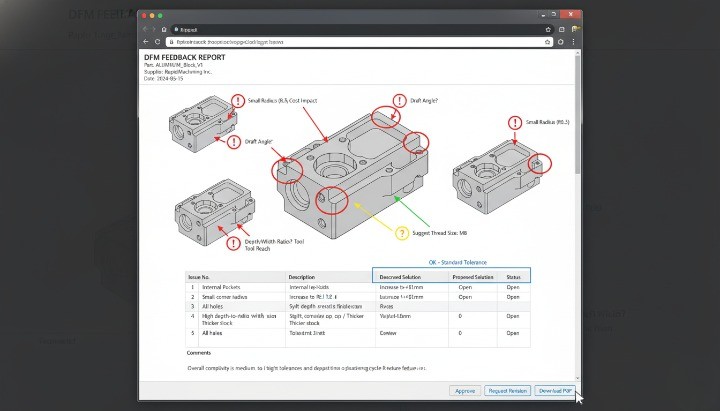
De complete DFM-checklist voordat u uw CNC-bewerkingsaanvraag indient
1. Valideer de onderdeelgeometrie
Het is belangrijk om de geometrie vroegtijdig te valideren, omdat een duidelijke geometrie leidt tot betere maakbaarheid , nauwkeurige prijsbepaling en snellere reacties van leveranciers. Een correct model sluit aan bij de eisen van ontwerp voor verspaning , ontwerp voor CNC-bewerking en algemene verwachtingen ten aanzien van maakbaarheid . Wanneer het model de standaard verspaningspraktijken volgt, kan de leverancier de benodigde bewerkingen, de bewerkingslay-out en de toegankelijkheid van het gereedschap beoordelen zonder onnodig heen en weer te hoeven communiceren.
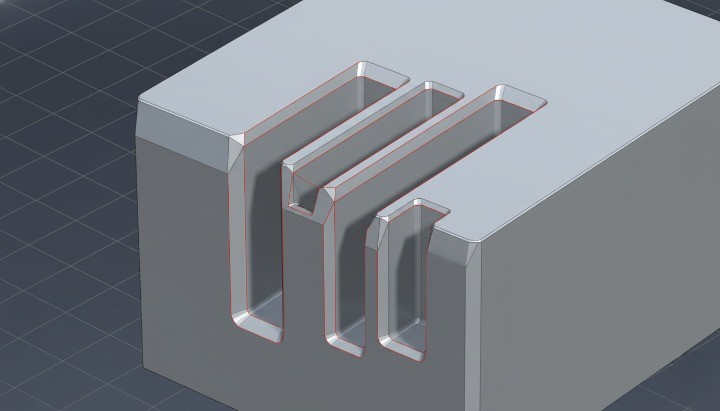
U kunt de produceerbare geometrie controleren door gebieden zoals scherpe binnenhoeken, ondersnijdingen, dunne ribben en diepe holtes te bekijken. Deze kenmerken leiden vaak tot extra instellingen, wat de kosten verhoogt bij DFM-productie- evaluaties. Duidelijke geometrie in zowel STEP- als PDF-weergaven vermindert onduidelijkheid tijdens DFM-analyses en verbetert het begrip van het productieontwerpproces . Elk gevalideerd kenmerk versterkt het algehele DFM-ontwerp en zorgt voor afstemming met erkende ontwerpprincipes voor productie.
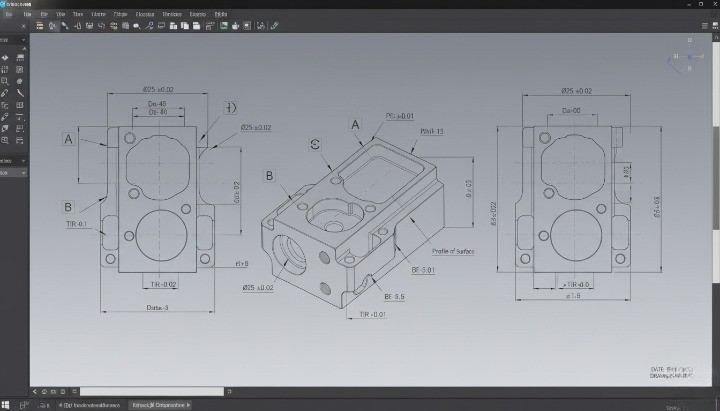
2. Controleer kritische toleranties en GD&T
U moet toleranties duidelijk definiëren, omdat ze direct van invloed zijn op DFM (Design for Manufacturing), bewerkingstijd en kwaliteit. Leveranciers gebruiken uw GD&T (Geometric Dimensioning and Tolerancing) om functionele behoeften te begrijpen en nauwkeurige DFM-analyses en DFM-controleprocedures uit te voeren . Te krappe toleranties verhogen de insteltijd, de inspectievereisten en de kosten, met name bij de planning van ontwerp- en productieprocessen.
U kunt prioriteit geven aan alleen de dimensies die ertoe doen. Dit helpt onnodige complexiteit in het ontwerp-voor-productieproces te voorkomen en sluit aan bij de DFM-principes die in diverse industrieën worden gebruikt. Wanneer uw tolerantieschema gestructureerd is, kan de leverancier de betekenis van de DFM-beoordeling raadplegen, DFM-technische overwegingen toepassen en duidelijkere DFM-feedback geven . Een nauwkeurige GD&T-tekening ondersteunt ook vervolgstappen zoals certificeringsaudits en richtlijnen voor ontwerp-voor-maakbaarheid.
3. Controleer de wanddiktevereisten
U dient de wanddikte te controleren om de structurele stabiliteit te versterken en vervorming tijdens de bewerking te voorkomen. Dunne secties veroorzaken trillingen, doorbuiging of gereedschapsgeklapper, wat de efficiëntie van DFM (Design for Manufacturing) negatief beïnvloedt en de kosten verhoogt. Een evenwichtige wanddikte zorgt voor voorspelbaar snijgedrag en sluit aan bij de inzichten uit praktijkgerichte DFM-analyses.
U kunt de produceerbare wanddikte behouden door abrupte veranderingen in de dwarsdoorsnede te vermijden. Deze variaties veroorzaken spanningsconcentraties en brengen de produceerbaarheid van uw onderdeel in gevaar. Een consistent wandontwerp zorgt bovendien voor soepelere gereedschapspaden en vermindert risico's tijdens hogesnelheidsbewerkingen. Stabiele wanden verminderen het aantal benodigde correctieve instellingen, wat uw algehele ervaring met ontwerp- en productieprocessen verbetert.
4. Optimaliseer de pocketdiepte, hoekradiussen en interne kenmerken
U dient het ontwerp van de uitsparingen te herzien, omdat diepe holtes, kleine radii of smalle structuren een grote invloed hebben op het DFM-ontwerp voor de productie en de gereedschapsselectie. Onrealistische geometrie dwingt leveranciers vaak tot het gebruik van gereedschappen met een groot bereik, wat ten koste gaat van de stijfheid en de cyclustijd verlengt. Correct geoptimaliseerde structuren verbeteren de bewerkbaarheid en verhogen de produceerbaarheid van het onderdeel in de praktijk.
U kunt de maakbaarheid verbeteren door de radii te vergroten, onnodige diepte te verminderen en scherpe overgangen te vermijden. Deze aanpassingen verminderen de belasting van de frezen en sluiten aan bij de DFM-principes (Design for Manufacturing) . De pocketgeometrie bepaalt vaak of het onderdeel 3-assig of 5-assig bewerkt moet worden, wat van invloed is op de kosten tijdens DFM- beoordelingen (Design for Manufacturability). Elke optimalisatie draagt bij aan betere prestaties, minder instellingen en een soepelere workflow van de DFM-software.
5. Bevestig de materiaalselectie voor maakbaarheid
U dient het materiaal te controleren, omdat verschillende legeringen anders reageren op bewerking, wat direct van invloed is op het ontwerp voor productie , de prijs, de levertijd en de levensduur van het gereedschap. Aluminium, staal, messing en kunststoffen vereisen elk verschillende snelheden, voedingen en gereedschapsstrategieën binnen de kaders van DFM-engineering.
U kunt de exacte legering, hardheid, temperconditie en vereiste certificeringen verifiëren. Dubbelzinnige materiaalnotities vertragen dfm-proces evaluaties en compliceren nalevingsbeoordelingen. Het selecteren van een bewerkbaar materiaal versterkt ook uw industrieel ontwerp voor productie doelstellingen en zorgt voor afstemming met waar staat DFM voor in de praktijk: het verminderen van complexiteit, kosten en productierisico's.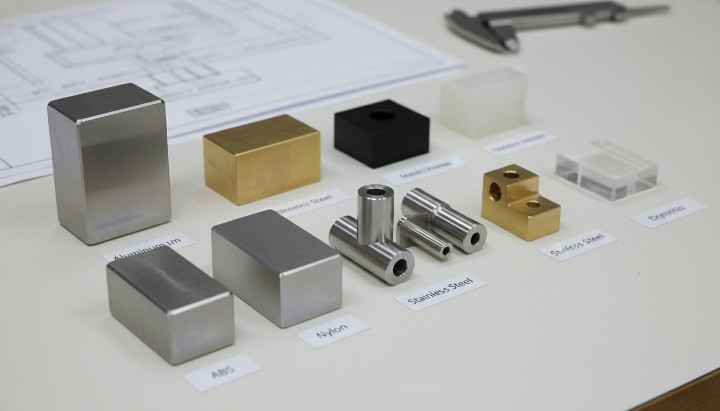
6. Controleer de gatgroottes, draadtypen en boortoegang
U dient de afmetingen van de gaten te controleren, omdat niet-standaard diameters een efficiënte ontwerp- en productieworkflow verstoren . Leveranciers geven de voorkeur aan standaard boormaten, omdat speciaal gereedschap de bewerkingstijd verlengt. Ook de schroefdraadspecificaties beïnvloeden de dfm, oftewel de technische eisen van uw onderdeel.
U kunt de toegankelijkheid van boorgaten verbeteren door ze uit te lijnen met natuurlijke bewerkingsrichtingen. Dit vermindert het aantal nabewerkingen, wat de principes van 'design for manufacturing' (DFM) ondersteunt en de betrouwbaarheid van uw DFM-analysesoftware verbetert . Duidelijke aantekeningen voor blinde gaten, bodemvormen en schroefdraadspecificaties verminderen misinterpretatie en zorgen voor een soepeler offertetraject.
7. Controleer de oriëntatie van het onderdeel en de haalbaarheid van de bevestiging
U dient te overwegen hoe de leverancier het onderdeel tijdens de bewerking zal vasthouden, aangezien de opspanning direct van invloed is op de efficiëntie van het ontwerp voor de productie , de uitlijningsnauwkeurigheid en de kosten. Een doordachte aanpak draagt bij aan een goede ontwerp- en productiepraktijk door het aantal insteltijden te verminderen en de consistentie te verbeteren.
U kunt betrouwbare opspanningen ondersteunen door te zorgen voor vlakke referentieoppervlakken, een uitgebalanceerde geometrie en toegankelijke onderdelen. Dit vereenvoudigt de opspanmethoden en sluit aan bij de beste praktijken van Design for Manufacturability (DFM) . Wanneer onderdelen moeilijk te klemmen zijn of te fragiel om druk te weerstaan, moet de leverancier opspaninrichtingen op maat maken, wat de kosten verhoogt.
8. Vereisten voor oppervlakteafwerking
U dient de oppervlakteafwerking vroegtijdig te bevestigen, aangezien cosmetische of functionele afwerkingen een grote invloed hebben op de bewerkingssnelheid en -kosten. Zeer nauwkeurige afwerkingen vereisen lagere voedingssnelheden en extra bewerkingen, die leveranciers beoordelen vanuit het perspectief van DFM-productie .
U kunt de kosten verlagen door strikte afwerkingseisen alleen toe te passen waar nodig. Hierdoor blijft uw ontwerp in lijn met de ontwerp- en maakbaarheidsnormen en worden onnodige polijst- of nabewerkingen verminderd. Duidelijke oppervlaktespecificaties verbeteren bovendien de communicatie en verminderen fouten tijdens DFM-certificering of kwaliteitsaudits.
9. Identificeer kenmerken die de kosten verhogen
U dient kostbare onderdelen te identificeren, omdat deze een aanzienlijke invloed hebben op het ontwerp- en productieproces en de nauwkeurigheid van de offerte. Kostbare onderdelen zijn vaak microgravures , diepe smalle sleuven, extreme toleranties en moeilijk bereikbare binnenhoeken.
U kunt de kosten verlagen door de geometrie waar mogelijk te vereenvoudigen. Deze aanpak sluit aan bij ontwerpstrategieën gericht op betrouwbaarheid en maakbaarheid, en bij praktijkvoorbeelden van DFM ( Design for Manufacturing). Na beoordeling van elk onderdeel kunt u bepalen of het functioneel noodzakelijk is of een bijproduct van ontwerpgewoonten. Elke vereenvoudiging draagt bij aan een sterker ontwerp voor CNC- bewerking.
10. Controleer de volledigheid van de tekening en de juiste documentatie
U dient te controleren of alle tekeningen en 3D-modellen consistent zijn, aangezien onvolledige documentatie de meest voorkomende reden is waarom offerteaanvragen vastlopen. Een compleet pakket omvat STEP/IGES-bestanden, PDF-tekeningen met toleranties, oppervlaktenotities en revisiegeschiedenis. Duidelijkheid verbetert de evaluatie van DFM-software en ondersteunt efficiënte communicatie met leveranciers.
U kunt vertragingen voorkomen door elke weergave, afmeting en materiaalspecificatie te controleren op consistentie. Ontbrekende eenheden, onjuiste toleranties of vage aantekeningen verstoren zowel het offertetraject als de productie. Duidelijke documentatie weerspiegelt de juiste betekenis van DFM (Design for Manufacturing ) en versterkt uw positie als een op engineering gerichte inkoper.
Vereisten voor CNC-bewerking RFQ-pakket
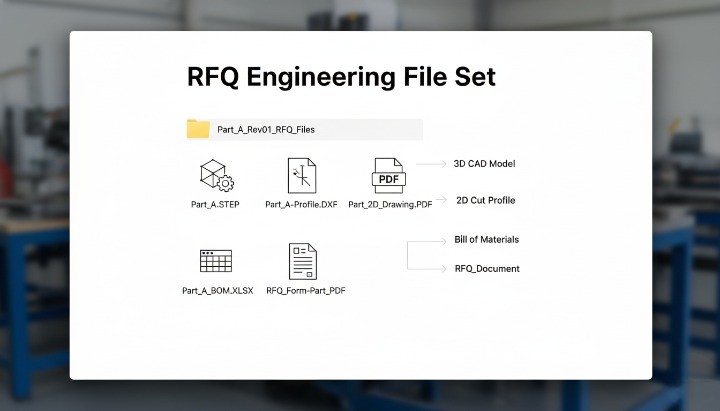
Vereiste technische bestanden (STEP, PDF, DXF, tolerantietekening)
U dient complete technische bestanden bij te voegen, omdat deze de basis vormen voor een nauwkeurige offerte en voorspelbare produceerbaarheid . Een leverancier vertrouwt op uw 3D-model en tekeningen om een betrouwbare DFM-analyse uit te voeren , de geometrie te controleren en gereedschapspaden te bepalen voor CNC-bewerking . Deze bestanden stellen het engineeringteam in staat om kritische afmetingen, bewerkingsmogelijkheden en kostenbepalende factoren te bevestigen voordat uw offerte wordt opgesteld. Ontbrekende of inconsistente bestanden leiden vaak tot vertragingen, onduidelijke aannames of vermijdbare technische herzieningen.
U kunt een compleet offertepakket samenstellen door een STEP-bestand voor 3D-geometrie, een PDF-tekening voor toleranties en, indien nodig, DXF-bestanden voor vlakke profielen in te dienen. Deze complete set ondersteunt het gehele ontwerp- en productieproces en sluit aan bij essentiële DFM-principes die worden gebruikt bij CNC-bewerkingen. Elk bestand helpt bovendien interpretatiefouten te voorkomen die van invloed kunnen zijn op de uiteindelijke kosten, de bewerkingslay-out of de haalbaarheidsbeoordeling.
Aanbevolen bestanden om op te nemen:
• STAP (.stap/.stp)
• PDF-maattekening met GD&T
• DXF voor lasergesneden of profieldelen
• Stuklijst en revisiegeschiedenis
• Eventuele opmerkingen met betrekking tot het ontwerp voor maakbaarheid
Specificaties voor materiaal en oppervlaktebehandeling
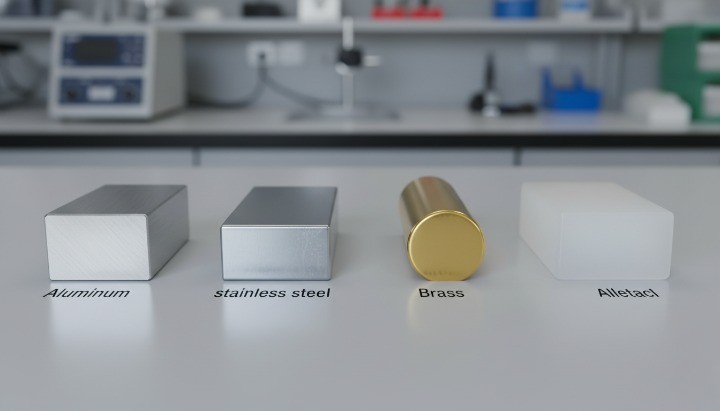
U dient materialen en afwerkingen duidelijk te definiëren, omdat deze van invloed zijn op de bewerkingssnelheid, de gereedschapskeuze en de algehele ontwerpbeslissingen voor de bewerking . Leveranciers beoordelen de bewerkbaarheid, sterkte-eisen en afwerkingsprocessen als onderdeel van hun DFM- workflow (Design for Manufacturing). Onduidelijke materiaalomschrijvingen – zoals "aluminiumlegering" zonder een specifieke kwaliteit – leiden tot vertragingen en dwingen leveranciers tot aannames die mogelijk niet overeenkomen met de functionele eisen.
Misverstanden kunnen worden voorkomen door de exacte legering (bijv. 6061-T6), temperering, hardheidsbereik en eventuele vereiste certificeringen te vermelden. Een gedetailleerde specificatie van de afwerking (type anodiseren, dikte van de poedercoating, Ra-oppervlakteruwheid, enz.) helpt de verwachtingen te verduidelijken en ondersteunt een gestructureerde DFM-analyse tijdens het offertetraject. Duidelijke materiaaleisen helpen leveranciers ook bij het bepalen van haalbare toleranties en het voorspellen van de uiteindelijke kwaliteit.
Hoeveelheid, levertijd en inspectievereisten
U dient de aantallen te specificeren, omdat de bewerkingskosten sterk afhankelijk zijn van de batchgrootte, de insteltijd en de productiestrategie. Kleine batches kosten doorgaans meer per eenheid, omdat de insteltijd een groot deel van het tijdsbudget in beslag neemt. Leveranciers integreren dit in hun DFM- productieplanning. De vereiste levertijd beïnvloedt de machineallocatie en kan leiden tot overuren of prioriteitsplanning, wat weer van invloed is op de prijs.
U kunt de communicatie verbeteren door de verwachte leverdatum, de aantallen prototypes en de prognose voor massaproductie te vermelden. Het toevoegen van inspectie-eisen – zoals CMM-rapporten, PPAP Level 3 of materiaalcertificaten – zorgt voor afstemming met uw kwaliteitssysteem en garandeert dat de leverancier aan uw normen kan voldoen. Deze details zijn essentiële elementen voor de gereedheid van het ontwerp voor productie, nog voordat de offerteaanvraag wordt verwerkt.
Verpakkings-, assemblage- of secundaire processen
U dient de verpakking en secundaire bewerkingen te definiëren, omdat deze van invloed zijn op de handling van onderdelen, de kwaliteit en de totale kosten. Verpakking wordt vaak over het hoofd gezien, terwijl het een cruciale rol speelt bij de bescherming van nauwkeurig bewerkte onderdelen tegen krassen of vervorming. Leveranciers nemen deze eisen mee in hun kostenberekeningen voor ontwerp ten behoeve van de maakbaarheid en in latere fasen van het ontwerpproces.
U kunt aangeven of de onderdelen vóór verzending moeten worden geassembleerd , van schroefdraad voorzien, geperst, ontbraamd of gereinigd. Secundaire processen kunnen anodiseren, warmtebehandeling, slijpen of graveren omvatten. Wanneer deze stappen onduidelijk zijn, kunnen leveranciers geen volledige DFM-analyse uitvoeren of de volledige workflowvolgorde nauwkeurig bepalen.
Voorbeelden van een volledige versus onvolledige RFQ
U moet het verschil begrijpen tussen complete en incomplete offerteaanvragen (RFQ's), omdat dit direct van invloed is op de snelheid en nauwkeurigheid van de reacties van leveranciers. Een complete offerteaanvraag bevat alle gegevens die nodig zijn voor een DFM-analyse , kostenraming en haalbaarheidsonderzoek, zonder dat er gegokt hoeft te worden. Een incomplete offerteaanvraag dwingt de leverancier om te wachten en om verduidelijking te vragen, wat het gehele ontwerp- en productieproces vertraagt.
U kunt deze voorbeelden bekijken:
De volledige RFQ bevat:
• STEP + PDF-tekeningen met GD&T
• Details van materiaal en oppervlakteafwerking
• Hoeveelheden en leveringsverwachtingen
• Tolerantievereisten gekoppeld aan functie
• Opmerkingen voor assemblage, verpakking of secundaire bewerkingen
Onvolledige RFQ mist:
• Alleen een STEP-bestand zonder toleranties
• Ontbrekende afwerkings- of materiaalspecificaties
• Geen hoeveelheid of levertijd
• Onduidelijke schroefgaten of gedeeltelijke maatvoering
Een complete offerteaanvraag sluit aan bij de richtlijnen voor ontwerp dat geschikt is voor productie en zorgt ervoor dat de leverancier een nauwkeurige en snelle offerte kan uitbrengen.
Veelvoorkomende DFM-fouten die CNC-bewerking vertragen
Toleranties voor te strak aandraaien
U moet onnodig krappe toleranties vermijden, omdat deze de bewerkingskosten direct verhogen en de doorlooptijd verlengen. Veel ingenieurs hanteren toleranties van ±0.01 mm voor niet-functionele onderdelen, wat in strijd is met de principes van Design for Manufacturability (DFM) . Krappe toleranties beïnvloeden de gereedschapskeuze, de inspectietijd en de bewerkingssnelheid, waardoor uw leverancier extra controles moet uitvoeren in de DFM-analyse voordat hij een offerte uitbrengt. Deze vertragingen ontstaan doordat leveranciers moeten bevestigen of elke tolerantie functioneel gerechtvaardigd is of dat deze vermijdbare risico's met zich meebrengt.
U kunt het ontwerpproces voor de bewerkingsworkflow stroomlijnen door alleen functionele toleranties strikt te houden en andere toleranties te versoepelen tot algemene bewerkingsnormen, zoals ±0.1 mm voor niet-kritische oppervlakken. Deze aanpak sluit aan bij de gevestigde DFM-principes , verkort de offertetrajecten en vermindert onnodige communicatie met de technische afdeling. Het helpt leveranciers ook bij het optimaliseren van hun bewerkingslay-out en het kiezen van gereedschappen die de precisie behouden zonder het gehele proces te vertragen.
Moeilijk te bewerken materialen selecteren
U moet uw materialen zorgvuldig kiezen, omdat sommige legeringen gereedschapslijtage, lage snijsnelheden of onvoorspelbare vervorming veroorzaken. Deze problemen vereisen dat leveranciers de voeding, snelheid en opspanmethoden aanpassen tijdens het ontwerpproces voor de evaluatie van CNC-bewerking . Legeringen zoals roestvrij staal 304 of gehard staal leiden vaak tot vertragingen, omdat de leverancier moet beoordelen of het ontwerp haalbaar is of dat aanpassingen nodig zijn om de maakbaarheid en stabiele kwaliteit te garanderen.
U kunt deze vertragingen voorkomen door te controleren of het gekozen materiaal aansluit bij de functionele behoeften en niet bij gewoonte of aanname. Als u zonder rechtvaardiging een lastige legering specificeert, moet de leverancier extra DFM-analyses uitvoeren om de kosten, de doorlooptijd en de verwachte oppervlakteafwerking te valideren. Een goed opgestelde offerteaanvraag (RFQ) vermeldt of corrosiebestendigheid, sterkte, geleidbaarheid of temperatuurtolerantie de belangrijkste factor is, waardoor de beoordeling van het ontwerp voorspelbaarder en sneller verloopt.
Het ontwerpen van 1-delige constructies die in elkaar gezet moeten worden
Je moet voorkomen dat je alles in een monolithische structuur perst, omdat sommige geometrieën niet efficiënt of zelfs niet uit één blok te bewerken zijn. Ontwerpers creëren soms diepe interne kanalen, ondersnijdingen of complexe holtes die in strijd zijn met de basisregels voor ontwerp en bewerking . Leveranciers moeten dan een uitgebreide DFM-analyse uitvoeren om te bepalen of 5-assige bewerking, EDM of een herontwerp nodig is, wat de offertetijd aanzienlijk vertraagt.
Je kunt het ontwerp- en fabricageproces vereenvoudigen door te complexe structuren op te splitsen in meerdere componenten die later geassembleerd kunnen worden. Deze aanpak verbetert de maakbaarheid , vermindert materiaalverspilling en verkort de cyclustijd. Het sluit ook aan bij praktische DFM-principes (Design for Manufacturing) en verlaagt het bewerkingsrisico, met name wanneer interne onderdelen niet bereikbaar zijn met standaard gereedschapspaden. Een ontwerp bestaande uit meerdere onderdelen is vaak goedkoper, sneller en gemakkelijker te inspecteren.
Specificaties voor ontbrekende filets en scherpe hoeken
U dient altijd afrondingen of interne radii te specificeren, omdat scherpe interne hoeken in strijd zijn met fundamentele ontwerp- en maakbaarheidsrichtlijnen . Scherpe hoeken vereisen extreem kleine freesgereedschappen, wat het risico op gereedschapsbreuk vergroot en de bewerkingstijd verlengt. Wanneer radii ontbreken in de tekeningen, moeten leveranciers hun ontwerp- en maakbaarheidsanalyse onderbreken om te onderzoeken of de hoeken functioneel zijn of simpelweg ondergespecificeerd, wat de offerte vertraagt.
U kunt de duidelijkheid verbeteren door interne radii te definiëren die overeenkomen met de beschikbare gereedschappen – meestal 1 mm, 2 mm of 3 mm, afhankelijk van de afmetingen van het onderdeel. Externe hoeken en randen moeten ook afgeschuind of afgerond zijn om het ontwerp voor de CNC-bewerking te vereenvoudigen . Wanneer de radii en hoekdetails duidelijk zijn, kan de leverancier sneller en nauwkeuriger een offerte opstellen, omdat er minder aannames nodig zijn tijdens de DFM-controle.
Tekeningen indienen met ontbrekende of vage gegevens
U moet vage of onvolledige tekeningen vermijden, omdat deze leveranciers dwingen hun evaluatie te staken totdat de ontbrekende informatie is opgehelderd. Ontbrekende toleranties, onduidelijke schroefdraad, ontbrekende eisen aan de oppervlakteafwerking en inconsistente afmetingen creëren onzekerheid tijdens de DFM-analyse . Een vage tekening verhindert de leverancier om de juiste bewerkingslay-out te plannen en de bewerkingsstappen nauwkeurig in te schatten.
U kunt het offertetraject versnellen door ervoor te zorgen dat elke tekening volledige GD&T-specificaties, schroefdraadaanduidingen, oppervlakteruwheid, referentiepunten en materiaalspecificaties bevat. Dit garandeert compatibiliteit met ontwerp-voor-productie- workflows en minimaliseert communicatieproblemen. Duidelijke tekeningen verkleinen bovendien het risico op misinterpretatie tijdens de productie en verbeteren de consistentie van kwaliteitscontroles.
Hoe beïnvloedt DFM de kosten van CNC-bewerking?
Kostenfactoren bij CNC-bewerking
Je hebt meer invloed op de kosten van CNC-bewerking dan je misschien denkt, omdat je vroege ontwerpbeslissingen het hele ontwerpproces voor maakbaarheid (DFM) bepalen . De belangrijkste kostenfactoren zijn doorgaans materiaalkeuze, tolerantieniveaus, bewerkingstijd, gereedschapslijtage en de complexiteit van de opspaninrichting. Wanneer een ontwerp diepe uitsparingen, scherpe hoeken of meerdere opspaninstellingen bevat, moet de leverancier de snijsnelheid verlagen of speciaal gereedschap toevoegen. Deze factoren verhogen de bewerkingstijd, wat direct van invloed is op de uiteindelijke prijs.
U kunt de kosten effectiever beheersen door te begrijpen hoe elk ontwerpkenmerk de maakbaarheid en de cyclustijd beïnvloedt. Materialen zoals roestvrij staal of titanium vereisen lagere bewerkingssnelheden, terwijl geoptimaliseerde aluminiumsoorten slijtage verminderen en het ontwerp- en productieproces stroomlijnen . Het versoepelen van toleranties op niet-kritische afmetingen verlaagt ook de kosten, omdat dit snellere bewerkingen en eenvoudigere meetinstrumenten mogelijk maakt. Elke keuze die u maakt, beïnvloedt de gereedschapspadplanning, de inspectievereisten en de algehele efficiëntie tijdens de DFM-analyse.
DFM-mogelijkheden om kosten te verlagen
U kunt de kosten van CNC-bewerking aanzienlijk verlagen door praktische DFM-principes al vroeg in de ontwerpfase toe te passen. Veel besparingen komen voort uit eenvoudige aanpassingen, zoals het vergroten van de interne hoekradius, het verkleinen van de diepte van uitsparingen of het aanpassen van de wanddikte om de stijfheid te verbeteren. Deze wijzigingen ondersteunen een efficiënt ontwerp voor CNC-bewerking , waardoor leveranciers standaardgereedschappen en geoptimaliseerde gereedschapspaden kunnen gebruiken in plaats van dure, uiterst nauwkeurige frezen.
U dient ook te kijken naar mogelijkheden om kosten te besparen met betrekking tot de oriëntatie en opspanning van onderdelen. Wanneer uw ontwerp onnodige secundaire instellingen vermijdt, heeft de leverancier minder tijd nodig om het werkstuk te herpositioneren, waardoor de cyclustijd en het risico op afval afnemen. Duidelijke GD&T- en oppervlakteafwerkingsnotities verminderen bovendien de onduidelijkheid tijdens de DFM-controle , waardoor de leverancier kostengeoptimaliseerde bewerkingssequenties kan kiezen. Deze verbeteringen hebben een directe impact op uw kosten per eenheid, met name bij middelgrote en grote productievolumes.
Echte voorbeelden van kostenreductie
U kunt aanzienlijke besparingen realiseren door kleine aanpassingen in het ontwerp. Een veelvoorkomend voorbeeld is het vervangen van scherpe binnenhoeken door een afronding van 2 mm of 3 mm. Deze ene aanpassing kan de bewerkingstijd met meer dan 30% verkorten, omdat er geen kleine freesjes en lage voedingssnelheden meer nodig zijn. Een ander voorbeeld is het verkleinen van te krappe toleranties in niet-kritische gebieden. Wanneer toleranties verschuiven van ±0.01 mm naar ±0.05 mm, komt de bewerking in een snellere, stabielere fase van het productieproces terecht , waardoor de inspectievereisten en het afvalpercentage dalen.
U kunt de kosten ook verlagen door materialen te kiezen die beter bij de geometrie passen. Overstappen van een lastig te verwerken roestvrijstaal naar 6061 aluminium voor niet-corrosieve omgevingen verbetert de maakbaarheid en verkort de productietijd. Deze ontwerpverbeteringen sluiten aan bij effectieve DFM-ontwerpworkflows en laten zien hoe doordachte aanpassingen zowel prestatie- als prijsvoordelen opleveren.
DFM-richtlijnen per materiaaltype
Aluminium (6061, 6082, 7075, 2024)
Aluminiumlegeringen blijven de meest voorkomende keuze voor ontwerp voor CNC-bewerking, dankzij hun balans tussen sterkte, kosten en maakbaarheidWanneer ingenieurs een onderdeel plannen voor CNC-productie, biedt aluminium vaak de beste verhouding tussen bewerkbaarheid, stabiliteit en voorspelbare prestaties tijdens het snijden. 6061 is de meest veelzijdige en meest gebruikte; 6082 biedt betere mechanische prestaties voor structurele onderdelen; 7075 levert sterkte op ruimtevaartniveau, maar introduceert hogere bewerkingsmoeilijkheden; 2024 biedt uitstekende vermoeiingsweerstand, maar lagere corrosieweerstand. Hieronder vindt u een beknopte vergelijking ter ondersteuning DFM-analyse en materiaalselectie tijdens de RFQ-fase.

Vergelijkingstabel DFM voor aluminiumlegering
| Legering | Bewerkbaarheid (DFM-perspectief) | Krachtniveau | Kosteneffect | Typische CNC-toepassingen |
|---|---|---|---|---|
| 6061 | Uitstekend maakbaarheid; ideaal voor de meeste ontwerp voor bewerking | Medium | Laag | Behuizingen, beugels, armaturen |
| 6082 | Goed bewerkbaar; iets taaier dan 6061 | Gemiddeld–Hoog | Medium | Structurele frames, machinebases |
| 7075 | Hoge sterkte, lage ontwerp voor maakbaarheid; vereist sterker gereedschap | Zeer hoog | Hoge | Lucht- en ruimtevaart, motorsport |
| 2024 | Goede snijprestaties; vermoeiingsbestendig | Hoge | Medium | Lucht- en ruimtevaartfittingen, laadonderdelen |
Roestvrij staal (304, 316, 17-4PH)
Roestvrij staal biedt duurzaamheid, corrosiebestendigheid en sterkte, maar brengt grotere uitdagingen met zich mee bij het ontwerpen van DFM-processen voor de productie . Kwaliteiten zoals 304 en 316 hebben de neiging tot werkverharding, waardoor gecontroleerde voedingen en gereedschapsstrategieën nodig zijn. 17-4PH biedt een betere bewerkbaarheid dan austenitische kwaliteiten en levert voorspelbaardere bewerkingsresultaten op. De keuze voor de juiste kwaliteit helpt bij het beheersen van kosten, gereedschapslijtage en cyclustijd binnen het ontwerp- en productieproces.
Koolstofstaal
Koolstofstaal biedt sterke en economische opties voor CNC-onderdelen met een hoge sterkte. Het laat zich beter bewerken dan roestvrij staal, maar vereist nog steeds aandacht voor warmte, bramen en oppervlakteafwerking in de DFM-techniek . Middelkoolstofstaalsoorten zoals 1045 bieden een goede balans tussen bewerkbaarheid en prestaties, terwijl hoogkoolstofstaalsoorten precieze snijtechnieken vereisen om gereedschapslijtage te voorkomen. Deze materialen zijn geschikt voor structurele en industriële toepassingen waar corrosiebestendigheid van ondergeschikt belang is.
Messing en koper
Messing en koper bieden uitzonderlijke bewerkbaarheid en thermische/elektrische prestaties. Messing is met name populair bij ontwerpen die geschikt zijn voor productie (DFM) omdat het schoon te bewerken is, nauwe toleranties mogelijk maakt en gereedschapslijtage vermindert. Koper is zachter en buigzamer, wat de bewerkingslay-out kan bemoeilijken , maar het biedt een ongeëvenaarde geleidbaarheid. Beide materialen blijven ideaal voor fittingen, elektrische onderdelen en precisiecomponenten waar toleranties en oppervlakteafwerking cruciaal zijn.
Kunststoffen (POM, ABS, PC, Nylon)
Technische kunststoffen spelen een cruciale rol in lichtgewicht, corrosiebestendige CNC-onderdelen. Polyoxometalaat (POM) laat zich uitstekend bewerken en behoudt nauwe toleranties, waardoor het een topkeuze is bij ontwerpen voor productie . ABS biedt betaalbaarheid en gemakkelijke bewerking, hoewel het enige controle over de warmte vereist. Polycarbonaat (PC) en nylon vereisen zorgvuldige opspanning bij DFM vanwege hun flexibiliteit en warmtegevoeligheid. Kunststoffen zijn het meest geschikt voor prototypes, tandwielen, behuizingen en isolerende componenten.
DFM-checklist voor meerassige bewerking
Wanneer uw onderdeel 5-assig vereist?
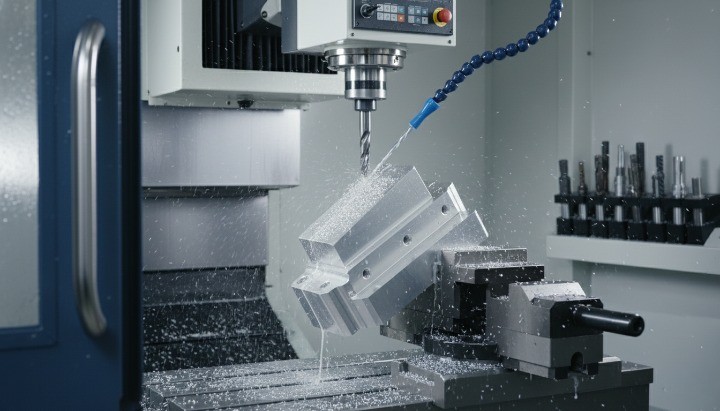
Een onderdeel vereist 5-assige CNC-bewerking wanneer de geometrie ervan niet efficiënt of nauwkeurig kan worden geproduceerd met standaard 3-assige opstellingen. Kenmerken zoals ondersnijdingen, complexe contouren, samengestelde hoeken of continu gebogen oppervlakken vereisen vaak extra bewegingsvrijheid voor de gereedschapsoriëntatie. Ingenieurs gaan er soms van uit dat 5-assig automatisch "beter" is, maar vanuit het oogpunt van ontwerp voor maakbaarheid (DFM) zou het alleen moeten worden gekozen wanneer het ontwerp niet kan worden vereenvoudigd zonder functionaliteit te verliezen. Complexiteit zonder doel verhoogt de kosten, de doorlooptijd en de moeilijkheid van de opspanning.
In veel gevallen kunnen doordachte aanpassingen aan de bewerkingslay-out – zoals het opsplitsen van een onderdeel in twee componenten, het toevoegen van hellingshoek of het wijzigen van de oriëntatie – een ontwerp weer geschikt maken voor 3-assige bewerking. U kunt dit gedeelte gebruiken om te beoordelen of 5-assige bewerking functioneel noodzakelijk is of simpelweg het gevolg is van vermijdbare geometrische keuzes.
Onnodige 5-assige kosten vermijden
5-assige bewerking brengt hogere uurtarieven met zich mee vanwege de machinecapaciteit, programmeertijd en opspaninrichting. Een gedegen DFM-analyse helpt bij het identificeren van mogelijkheden voor kostenbesparing vóór de offertefase. Hieronder volgen de belangrijkste strategieën:
• Elimineer niet-functionele uitsparingen • Verbeter de toegankelijkheid door de plaatsing van onderdelen te wijzigen
• Vervang gebeeldhouwde oppervlakken door vlakke of getrapte geometrieën
• Verklein samengestelde hoeken, tenzij structureel noodzakelijk.
• Overweeg samengestelde onderdelen in plaats van complexe, monolithische blokken.
Deze optimalisaties ondersteunen de kernprincipes van ontwerpen voor productie , waardoor de cyclustijd wordt geminimaliseerd en de produceerbaarheid wordt verhoogd zonder dat dit ten koste gaat van de prestaties.
Onderdeeloriëntatie en toegankelijkheid van functies
Het succes van een ontwerp voor CNC-bewerking hangt sterk af van de oriëntatie. Een slechte oriëntatie kan trillingen, doorbuiging en zichtbaarheidsproblemen veroorzaken die de nauwkeurigheid en oppervlaktekwaliteit beïnvloeden.
Een grondige DFM-controle evalueert:
• Toegang tot gereedschap en benaderingsrichting
• Benodigde gereedschapslengte en mogelijke afbuiging
• Obstructie door klem en bankschroef
• Volgorde van bewerkingen
• Heroriëntatie- of multi-setupvereisten
Een goed gekozen oriëntatie verbetert het resultaat van het ontwerp- en productieproces , zorgt voor voorspelbare bewerking en vermindert het risico op afval. Ook hier dragen DFM- engineeringsoftwaretools bij door gereedschapspaden te simuleren, ontoegankelijke gebieden te identificeren en geometrie te markeren die niet voldoet aan de richtlijnen voor ontwerp voor maakbaarheid.
Een eenvoudige vergelijking helpt om de impact van oriëntatiebeslissingen te illustreren:
Effect van onderdeeloriëntatie op maakbaarheid
| Keuze van oriëntatie | DFM-impact | Kosteneffect | Notes |
|---|---|---|---|
| Optimale enkelvoudige opstellingsoriëntatie | Hoge maakbaarheid | Laag | Ideaal voor 3-assige bewerking; vermindert menselijke fouten |
| Vereist meerdere herklemmen | Gemiddeld | Medium | Verhoogt het risico op tolerantiestapeling |
| Slechte toegang, waardoor lang gereedschap nodig is | Laag | Hoge | Verhoogt de slijtage van gereedschap, trillingen en afvalpercentages |
| Oriëntatie waarbij volledige 5-assige oriëntatie vereist is | Zeer hoge precisie | Hoogst | Alleen gebruiken indien nodig voor de functie |
De pre-RFQ-checklist van de ingenieur
Geometrie en toleranties
Duidelijke geometrie en goed gedefinieerde toleranties vormen de basis van een produceerbaar onderdeel. Controleer voordat u uw offerteaanvraag verstuurt of elk onderdeel voldoet aan de DFM-principes , een correct ontwerp voor bewerking ondersteunt en over-engineering vermijdt. Kritische afmetingen , pasvormeisen en GD&T-symbolen moeten consistent zijn met de functie, niet met aannames. Leveranciers zijn sterk afhankelijk van deze informatie om een nauwkeurige DFM-analyse uit te voeren en bewerkingsrisico's te voorspellen.
Een praktische beoordeling voorafgaand aan een RFQ omvat:
• Bevestigen dat alle stralen, afschuiningen en afrondingen zijn gemodelleerd, en niet vaag zijn beschreven.
• Ontwerpen voor maakbaarheid (DFM) toepassen om onnodig krappe toleranties te vermijden.
• Zorgen dat er geen tegenstrijdige callouts zijn tussen het model en de tekening.
• Controleren of de bewerkingslay-out ervoor zorgt dat de frezen alle onderdelen kunnen bereiken zonder de natuurkundige wetten te schenden.
Een sterke tolerantiestrategie verbetert de produceerbaarheid en verlaagt de kosten, doorlooptijd en het aantal herhalingen.
Materiaal- en oppervlaktebehandeling
Materiaalkeuze is bepalend voor kosten, gereedschapslijtage en productiesnelheid. Voordat u een offerteaanvraag indient, definieert u de materiaalkwaliteit, warmtebehandeling en oppervlakteafwerking op een manier die aansluit bij het ontwerp voor CNC-bewerking . Ingenieurs moeten controleren of het gekozen materiaal geen conflicten oplevert met de bewerkbaarheid of tolerantie-eisen. Zo laat 17-4PH in H900-conditie zich bijvoorbeeld heel anders bewerken dan gegloeid 6061.
Een materiaalbeoordeling voorafgaand aan een RFQ omvat:
• Het selecteren van een materiaal dat aansluit bij het ontwerp van uw leverancier voor productiediensten.
• Controleer of de specificaties voor oppervlakteafwerking niet alleen op esthetiek, maar ook op functionaliteit gericht zijn.
• Vermijd afwerkingen die een strakke volgorde vereisen zonder dat u daar rekening mee houdt, zoals anodiseren vóór het draadsnijden.
• Ervoor zorgen dat het materiaal aansluit bij de DFM- richtlijnen voor de productie en de kostenverwachtingen.
Duidelijke specificaties minimaliseren vertragingen bij het uitbrengen van offertes en verminderen de veronderstellingen van leveranciers.
Tekeningen en bestandsindeling
Uw offerteaanvraag moet produceerbare, georganiseerde bestanden bevatten die het ontwerp- en productieproces ondersteunen . Een veelgemaakte fout is het versturen van alleen een screenshot of een onvolledige tekening. Leveranciers voeren een nauwkeurigere DFM-controle uit wanneer bestanden schoon, consistent en correct gestructureerd zijn.
Controleer het volgende voordat u het indient:
• 3D-bestanden zijn STEP/IGES en geven het uiteindelijke ontwerp weer.
• 2D-tekeningen bevatten GD&T, toleranties, opmerkingen, draadspecificaties en revisies.
• Titels, eenheden, schalen en revisiecodes zijn ingevuld.
• Er is geen sprake van discrepantie tussen het 3D-model en de tekeningannotaties.
Deze details helpen leveranciers uw bedoelingen te begrijpen zonder miscommunicatie en zorgen voor een voorspelbaar ontwerp voor het productieproces.
Kwantiteits-, leverings- en kwaliteitseisen
De nauwkeurigheid van een offerteaanvraag hangt af van uw duidelijkheid over het volume, de planning en de inspectievereisten. Kleine aanpassingen in het volume kunnen de bewerkingsstrategieën en de prijsstelling aanzienlijk beïnvloeden, wat gevolgen heeft voor zowel de productiebeslissingen als de haalbaarheid van de productie.
Controleer het volgende voordat u uw RFQ indient:
• Aantalspecificaties (prototype, pilot, massaproductie).
• Aanvaardbare doorlooptijden en leveringsvensters.
• Vereiste inspectierapporten (FAI, CMM, materiaalcertificaat, RoHS).
• Verpakkingsvereisten voor gevoelige oppervlakken of nauwe toleranties.
Door deze gegevens te verstrekken, voorkomt u dat u opnieuw offertes moet opstellen en weet u zeker dat uw CNC-leverancier vanaf dag één de juiste productiemethode voorstelt.
Vragen van leveranciers waarop u zich moet voorbereiden
De meeste vertragingen bij offertes ontstaan doordat leveranciers om verduidelijkingen moeten vragen. Door op hun vragen te anticiperen, wordt de reactietijd verkort en wordt de afstemming met de richtlijnen voor ontwerp met het oog op maakbaarheid verbeterd.
Verwacht vragen over:
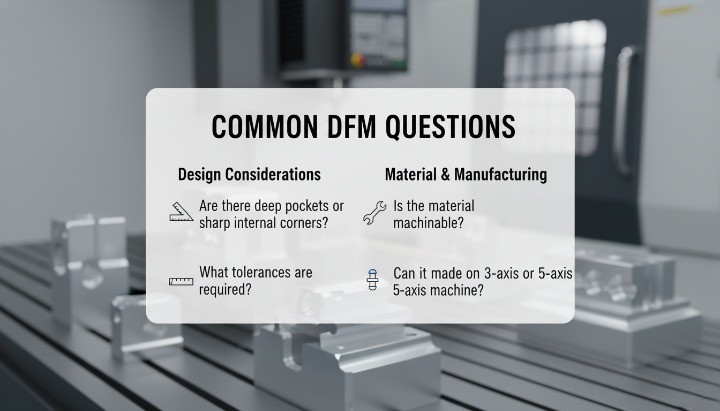
• Ontbrekende toleranties of inconsistente callouts.
• Undercuts, diepe zakken of ontoegankelijke kenmerken.
• Materiaalvervangingen voor betere produceerbaarheid.
• Draaddiepte, blinde gatverlichting en gereedschapstoegang.
• Volgorde van warmtebehandeling en afwerkingssequenties.
Het direct paraat hebben van antwoorden geeft aan dat uw ontwerp voldoet aan de strenge DFM-ontwerpprincipes voor productie en vergroot het vertrouwen van de leverancier in uw project.
Veelgestelde vragen over CNC-bewerking DFM
Hoe lang duurt een DFM-controle?
Een typische DFM-controle voor CNC-bewerking duurt tussen de paar minuten en 48 uur, afhankelijk van de complexiteit van het onderdeel, de volledigheid van uw offerteaanvraag en de workflow van de leverancier. Wanneer de bestanden schoon zijn, de toleranties duidelijk zijn en de principes van Design for Machining worden gevolgd, kunnen leveranciers een DFM-analyse snel afronden. Complexere onderdelen, meerassige opstellingen of onduidelijke tekeningen vereisen vaak een langere beoordelingstijd.
Factoren die de DFM-duur beïnvloeden zijn onder meer:
• Ontbrekende of vage GD&T die verduidelijking behoeft.
• Moeilijke materialen die de ontwerpbenadering voor maakbaarheid (DFM) veranderen.
• Diepe gaten, ondersnijdingen of kenmerken waarvoor een haalbaarheidsonderzoek nodig is.
• Verzoeken met betrekking tot inspectie of certificering op maat.
Met een complete RFQ wordt het proces verkort en krijgt u nauwkeurige feedback.
Heeft elk CNC-onderdeel een DFM-beoordeling nodig?
De meeste CNC-onderdelen hebben baat bij ten minste een basisbeoordeling van het ontwerp voor productie ( DFM), maar de diepte van de controle hangt af van de functie en complexiteit van het onderdeel. Eenvoudige beugels of afstandhouders hebben mogelijk alleen een snelle bevestiging van de maakbaarheid nodig, terwijl precisiebehuizingen, bijpassende componenten of mechanische onderdelen met nauwe toleranties vaak een volledige DFM-engineeringbeoordeling vereisen om de haalbaarheid en kosten te valideren.
Onderdelen die altijd DFM vereisen zijn onder andere:
• Componenten met toleranties van ±0.01 mm.
• Dunwandige secties < 1 mm.
• Meerassige geometrieën waarvoor 4- of 5-assige bewerking nodig is.
• Samenstellingen met uitlijnkritische passingen.
Het overslaan van DFM leidt vaak tot onverwachte afwijkingen, hogere bewerkingskosten of late ontwerpiteraties.
Welke bestanden zijn nodig voor een nauwkeurige offerte?
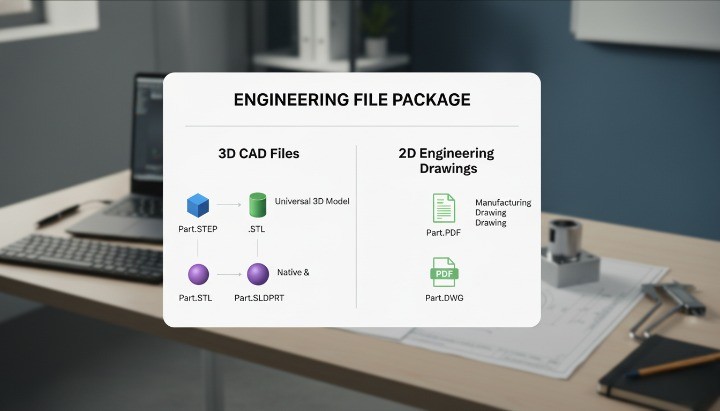
Leveranciers hebben schone technische bestanden nodig – zowel 3D als 2D – om een nauwkeurige offerte voor CNC-bewerking te kunnen leveren. Een complete offerteaanvraag (RFQ) bevat alle gegevens die nodig zijn voor een analyse van de maakbaarheid van het ontwerp , gereedschapspadplanning en kostenmodellering. Ontbrekende bestanden leiden tot vertragingen, onjuiste offertes of risico's in de productie.
Vereiste bestanden zijn:
• 3D-model: STAP/IGES van het definitieve ontwerp.
• 2D-tekening: PDF met toleranties, GD&T, draden en notities.
• Materiaalomschrijvingen en specificaties voor oppervlakteafwerking.
• Verwachtingen over kwantiteit en levering.
CAD-exports moeten de werkelijke intentie van het DFM-ontwerp weerspiegelen en verouderde of inconsistente versies vermijden.
Kunnen leveranciers mij helpen mijn ontwerp te verbeteren?
Ja. De meeste CNC-leveranciers bieden DFM-feedback aan als onderdeel van hun offertetraject. Dit helpt bij het verfijnen van de geometrie, het verminderen van de complexiteit van de gereedschappen en het voorkomen van kostbare fouten. Hun suggesties zijn gebaseerd op praktische ervaringen in de werkplaats en het ontwerp- en productieproces , waardoor uw onderdeel geoptimaliseerd is voor eenvoudige bewerking en een stabiele kwaliteit.
Leveranciers stellen vaak de volgende wijzigingen voor:
• Grotere hoekradiussen voor snellere gereedschapspaden.
• Wanddiktes aanpassen voor een betere stijfheid.
• Moeilijk te bewerken materialen vervangen door eenvoudigere equivalenten.
• Het verduidelijken van toleranties die onnodig krap lijken.
Goede CNC-partners fungeren als een verlengstuk van uw engineeringteam en begeleiden u naar een sterker ontwerp dat beter produceerbaar is.
Welke DFM-problemen veroorzaken de meeste kosten?
De duurste ontwerpfouten hebben meestal te maken met het schenden van basisregels voor het ontwerpen voor bewerking of het introduceren van kenmerken die onnodige instellingen, speciaal gereedschap of risicovolle toleranties vereisen. Deze valkuilen dwingen leveranciers om parameters aan te passen, de inspectiefrequentie te verhogen of de bewerkingsstrategieën volledig te wijzigen.
Belangrijke kostenfactoren zijn onder meer:
• Nauwe toleranties toegepast op het gehele onderdeel.
• Diepe zakken of sleufdieptes groter dan 6× gereedschapsdiameter.
• Kleine hoekradiussen waarvoor microgereedschappen nodig zijn.
• Dunne wanden die gevoelig zijn voor trillingen of vervorming.
• Complexe oppervlakken die meerassige bewerking vereisen.
Het vermijden van deze problemen zorgt voor voorspelbare prijzen en sluit aan bij de sterke DFM-principes die in de hele machine-industrie worden toegepast.
Conclusie
Een sterk DFM-proces (Design for Manufacturability) helpt u bij het creëren van CNC-gefreesde onderdelen die gemakkelijker te produceren zijn, betrouwbaarder presteren en gedurende hun levensduur kostenefficiënter zijn. Door de beste DFM
Een complete DFM-aanpak versterkt ook de besluitvorming rondom materialen , toleranties , bewerkingslay-out en onderdelen voor CNC-bewerking . Door vroegtijdig aandacht te besteden aan de maakbaarheid, verloopt uw project sneller en zijn uw uiteindelijke componenten gemakkelijker te inspecteren, assembleren en schalen. Sterke DFM is niet alleen een kostenbeheersingsinstrument, maar een discipline die de productbetrouwbaarheid verbetert en het gehele ontwerp- en productieproces versnelt.
Ontvang een gratis DFM-beoordeling voordat u een offerte voor CNC-bewerking aanvraagt
Als u op zoek bent naar een betrouwbare productiepartner die DFM-analyses kan uitvoeren , uw model kan optimaliseren en u kan helpen kostbare ontwerpfouten te voorkomen, staat ons engineeringteam bij HM voor u klaar. U kunt uw 3D-modellen, tekeningen of offerteaanvraag (RFQ) naar ons sturen, waarna wij een gratis DFM-controle uitvoeren om risico's, bewerkingsuitdagingen, kostenfactoren en verbetermogelijkheden in kaart te brengen.