


CNC-frezen is een van de meest veelzijdige en nauwkeurige productieprocessen die in verschillende sectoren worden gebruikt – van de automobielindustrie en robotica tot medische apparatuur en energiesystemen. Het bereiken van hoogwaardige en kosteneffectieve CNC-gefreesde onderdelen is echter sterk afhankelijk van slim ontwerp. Deze gids biedt engineers, productontwerpers en inkoopteams praktische, datagestuurde inzichten in het ontwerpen van CNC-gefreesde onderdelen die een evenwicht vinden tussen maakbaarheid, prestaties en kostenefficiëntie. Of u nu prototypes maakt of de productie opschaalt, deze richtlijnen helpen u betere ontwerpbeslissingen te nemen en effectief samen te werken met uw leverancier van bewerkingsmachines.
Waarom een goed ontwerp belangrijk is bij CNC-frezen?
CNC-frezen vormt de kern van moderne precisieproductie. Zelfs de meest geavanceerde machines kunnen echter een slecht ontworpen onderdeel niet compenseren. Bij CNC-frezen bepaalt het ontwerp direct de kosten, nauwkeurigheid, doorlooptijd en algehele productprestaties . Een goed begrip van de principes van 'design-for-manufacturability' (DFM) zorgt ervoor dat elk onderdeel niet alleen aan de technische eisen voldoet, maar ook efficiënt en consistent geproduceerd kan worden. Of u nu prototypes ontwikkelt of grootschalige productie beheert, weloverwogen ontwerpbeslissingen vormen de basis voor succesvolle bewerkingen.

De link tussen ontwerp, kosten en precisie
Elk ontwerpkenmerk in een CNC-gefreesd onderdeel heeft gevolgen voor de kosten. Complexe geometrie, nauwe toleranties en onnodige kenmerken verhogen de bewerkingstijd, de slijtage van het gereedschap en het materiaalverlies , wat allemaal de productiekosten opdrijft. Zo vereisen diepe uitsparingen langere gereedschapspaden en speciale frezen, terwijl scherpe binnenhoeken vaak aangepaste vingerfrezen of handmatige nabewerking vereisen.
Daarentegen kan het vereenvoudigen van de geometrie en het afstemmen van kenmerken op standaard bewerkingsmogelijkheden de kosten met wel 20-40% verlagen , volgens gegevens van het (Externe link – Overheidsbron) . Slim ontwerpen verbetert ook de herhaalbaarheid en precisie – twee essentiële factoren voor onderdelen die worden gebruikt in sectoren zoals de automobielindustrie, robotica en lucht- en ruimtevaart. Kortom, precisie begint in de ontwerpfase , niet bij de machine.
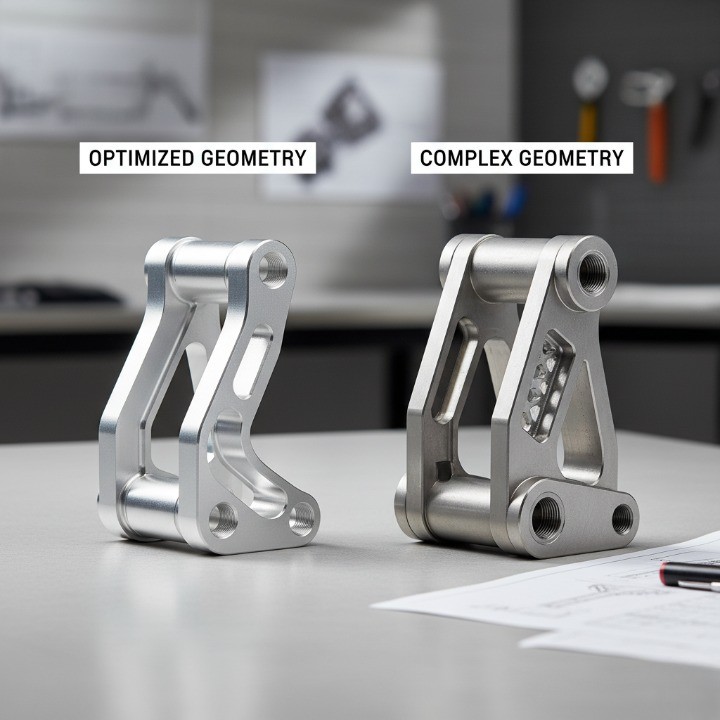
Veelvoorkomende ontwerpuitdagingen bij CNC-gefreesde onderdelen
Het ontwerpen van onderdelen voor CNC-frezen brengt een aantal terugkerende uitdagingen met zich mee waarmee engineers te maken krijgen om de beste resultaten te behalen:
-
Toegankelijkheid van het gereedschap: Diepe holtes, smalle kanalen of ondersnijdingen kunnen het bereik van de frees beperken of meerdere instellingen vereisen.
-
Vervorming van dunne wanden: Te dunne secties kunnen tijdens de bewerking trillen of kromtrekken, waardoor de maatnauwkeurigheid afneemt.
-
Strikte toleranties: Hoewel haalbaar, verhogen strikte toleranties de cyclustijden en inspectiekosten exponentieel.
-
Materiaalkeuze: Sommige materialen, zoals roestvrij staal of titanium, zijn moeilijk te bewerken en vereisen mogelijk lagere aanvoersnelheden en snijsnelheden.
-
Verwachtingen ten aanzien van de oppervlakteafwerking: Ontwerpers specificeren vaak esthetische afwerkingen die de kosten verhogen zonder functioneel voordeel.
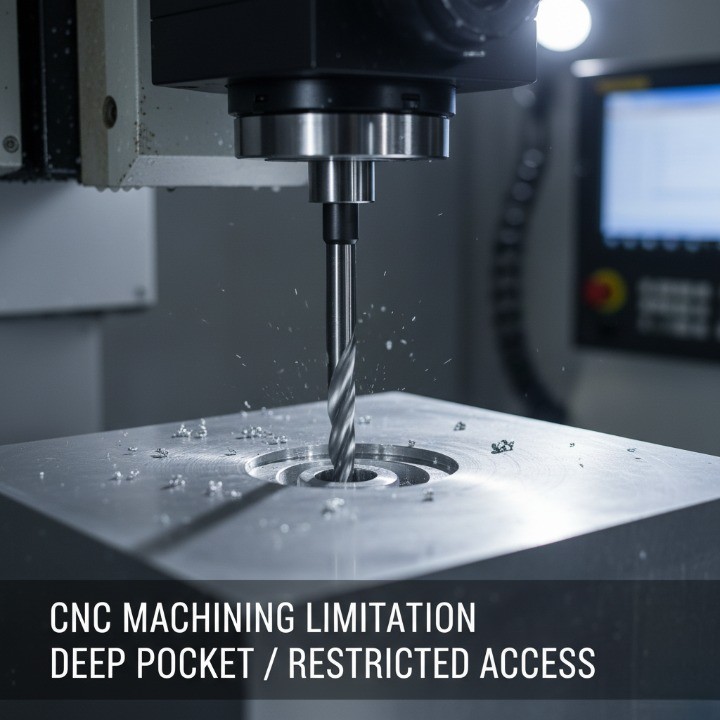
Deze problemen ontstaan vaak wanneer ontwerpen worden ontwikkeld zonder input van ervaren machinisten of leveranciers. Vroegtijdig DFM-consultatie kan deze problemen identificeren en oplossen voordat de productie begint , wat zowel tijd als budget bespaart. Het aanpassen van een diepe uitsparing naar een ondiepere diepte of het afronden van scherpe hoeken kan bijvoorbeeld de bewerkingsinspanning aanzienlijk verminderen, terwijl het ontwerp behouden blijft.
Het definiëren van ontwerpdoelen - balans tussen kosten, nauwkeurigheid en maakbaarheid
Effectief CNC-ontwerp begint met duidelijk gedefinieerde doelstellingen. Voordat ze één enkele feature modelleren, moeten engineers evalueren wat het belangrijkst is:
-
Kostenefficiëntie – Optimaliseer materiaalgebruik, minimaliseer insteltijden en standaardiseer functies.
-
Nauwkeurigheid – Specificeer toleranties alleen waar functioneel noodzakelijk; vermijd algemene, strikte toleranties.
-
Maakbaarheid – Zorg ervoor dat de geometrie aansluit op de beschikbare gereedschappen, machinecapaciteiten en opspaninrichtingen.
Het vinden van de juiste balans tussen deze drie factoren vereist samenwerking tussen ontwerpers, ingenieurs en CNC-fabrikanten . Als de functie van een onderdeel bijvoorbeeld een tolerantie van ±0.1 mm toelaat in plaats van ±0.01 mm, kunnen de cyclustijd en de kosten aanzienlijk dalen zonder dat dit ten koste gaat van de prestaties.
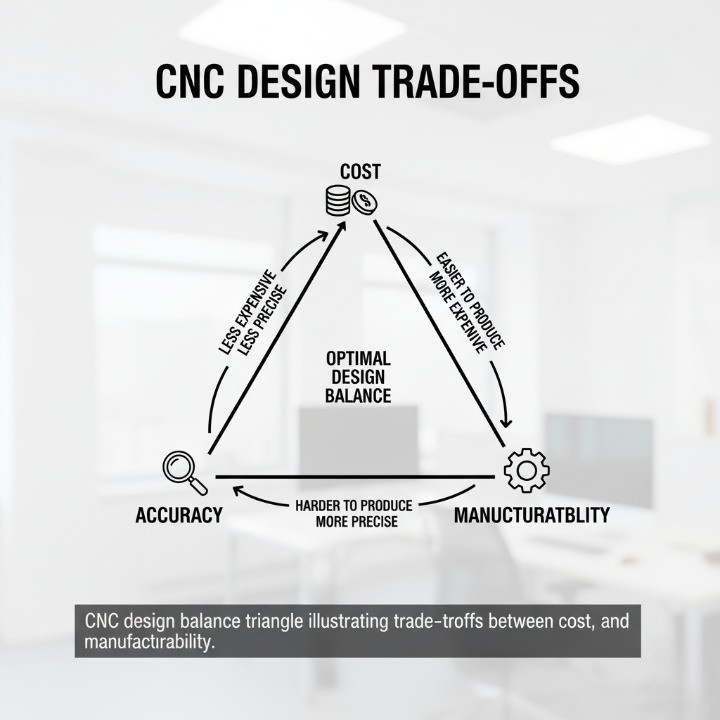
Een gestructureerde aanpak – beginnend met duidelijke ontwerpdoelen, ondersteund door feedback over de maakbaarheid – stelt ontwerpers in staat om datagestuurde afwegingen te maken . Deze afstemming tussen ontwerpintentie en productiemogelijkheden transformeert een concept in een hoogwaardig CNC-gefreesd onderdeel dat klaar is voor gebruik in de praktijk.
CNC-frezen begrijpen: belangrijke concepten vóór het ontwerpen
Voordat je de principes van ontwerpen voor maakbaarheid toepast, is het essentieel om te begrijpen hoe CNC-frezen werkt en welke parameters direct van invloed zijn op je ontwerpkeuzes. CNC-frezen is meer dan alleen metaal snijden; het is een precisieproces dat digitale modellen omzet in functionele componenten met nauwe toleranties en herhaalbare nauwkeurigheid. Door de basisprincipes te beheersen, kunnen ontwerpers anticiperen op productiebeperkingen, revisies verminderen en elk onderdeel optimaliseren voor prestatie en efficiëntie.

Hoe werkt CNC-frezen?
CNC-frezen maakt gebruik van roterende snijgereedschappen om materiaal van een werkstuk te verwijderen langs meerdere assen om de gewenste geometrie te bereiken. Het proces begint met een CAD-model (Computer-Aided Design), dat vervolgens wordt omgezet in CAM-gereedschapspaden (Computer-Aided Manufacturing) die de beweging van de machine aansturen. De machine interpreteert deze paden via G-code-commando's, die de gereedschapsbeweging, de voedingssnelheid en het toerental van de spindel bepalen.
De nauwkeurigheid van het laatste deel hangt van meerdere factoren af:
-
Machinestijfheid en uitlijning
-
Scherpte en geometrie van gereedschap
-
Snijparameters (voedingssnelheid, snijdiepte, snelheid)
-
Materiaaleigenschappen en thermisch gedrag
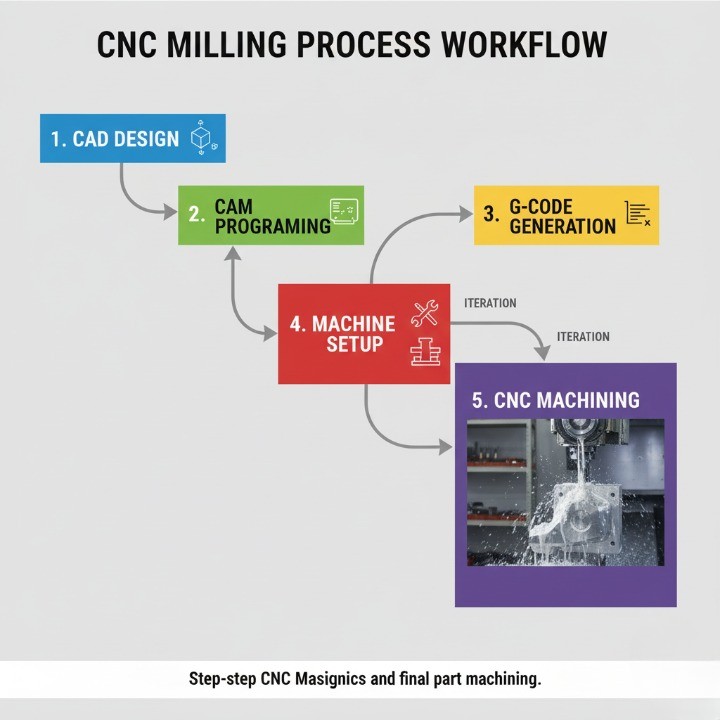
CNC-frezen verschilt van draaien doordat het werkstuk stilstaat terwijl het snijgereedschap roteert. Dit maakt het ideaal voor vlakke oppervlakken, sleuven, gaten en complexe 3D-contouren. De meeste industriële CNC-freesmachines hanteren toleranties van ±0.01–0.05 mm, afhankelijk van de machineklasse en het materiaal.
3-assig versus 5-assig frezen en hun ontwerpimplicaties
Het aantal machine-assen bepaalt zowel de complexiteit van het onderdeel als de productie-efficiëntie.
| Astype | Typische beweging | Geschikt voor | Ontwerpimplicaties |
|---|---|---|---|
| 3-assig frezen | X-, Y- en Z-lineaire beweging | Vlakke of getrapte delen | Ideaal voor eenvoudigere geometrieën en goedkope productie. Kan heroriëntatie vereisen voor meerdere oppervlakken. |
| 4-assig frezen | Voegt rotatie rond de X- of Y-as toe | Onderdelen met gaten of kenmerken aan meerdere zijden | Vermindert opstellingen en verbetert de concentriciteit. |
| 5-assig frezen | Simultane beweging over 5 assen | Complexe organische oppervlakken, lucht- en ruimtevaart- en medische onderdelen | Maakt het mogelijk om complexe geometrieën in één keer te bewerken, maar vereist geavanceerde programmering en hogere gereedschapskosten. |
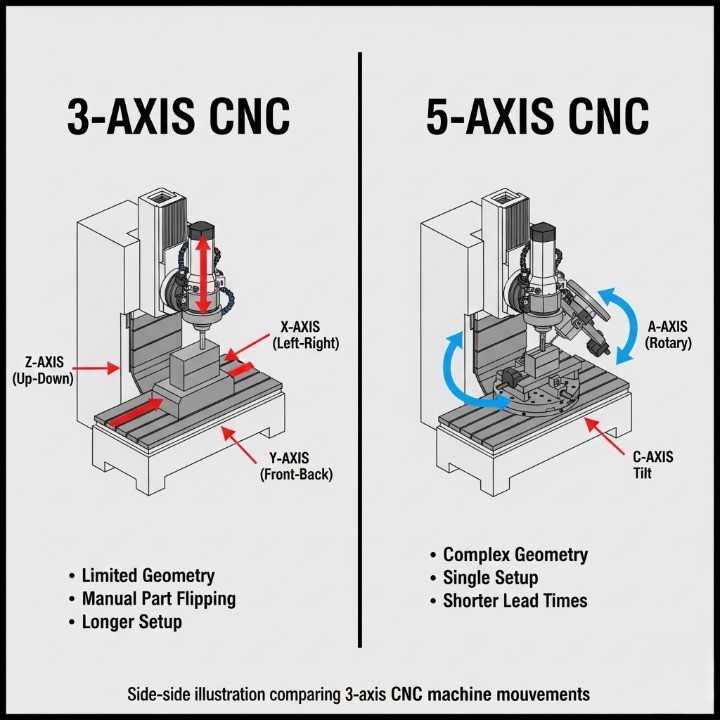
Vanuit ontwerpoogpunt biedt 5-assige bewerking minder insteltijden, nauwere toleranties en een gladdere oppervlakteafwerking , met name bij gebogen oppervlakken of diepe uitsparingen. Het is echter niet altijd de meest kostenefficiënte oplossing. Voor onderdelen met een toegankelijke geometrie is 3-assige bewerking vaak voldoende en voordeliger.
Bij de keuze tussen 3-assige en 5-assige productie moeten ontwerpers rekening houden met het volgende:
-
Geometrische complexiteit: Hoeveel vlakken of hoeken moeten toegankelijk zijn?
-
Omvang en budget: Gaat het om een prototype of een onderdeel voor massaproductie?
-
Tolerantie-eisen: Zijn zeer nauwkeurige overgangen of vrije-vormoppervlakken cruciaal?
Belangrijke termen die elke ontwerper moet kennen
Om effectief met machinisten samen te kunnen werken en nauwkeurige ontwerpcommunicatie te garanderen, moet iedere ingenieur bekend zijn met deze essentiële CNC-termen:
-
Gereedschapspad: De geprogrammeerde route die het snijgereedschap volgt.
-
Voedingssnelheid: De snelheid waarmee het gereedschap in het materiaal beweegt.
-
Spindelsnelheid: De rotatiesnelheid van het snijgereedschap (gemeten in toeren per minuut).
-
Tolerantie: De toelaatbare maatafwijking in een bewerkt onderdeel.
-
Oppervlakteafwerking (Ra): De textuurkwaliteit van een oppervlak, gemeten in micrometers (µm).
-
Instellen: Het proces van het positioneren en vastzetten van het werkstuk voor de bewerking.
-
Opspaninrichting: Een apparaat dat het werkstuk op zijn plaats houdt om de precisie te waarborgen.
-
Vingerfrees: Het meest gebruikte snijgereedschap bij het frezen; verkrijgbaar in vlakke, kogel- en afgeronde hoekuitvoeringen.
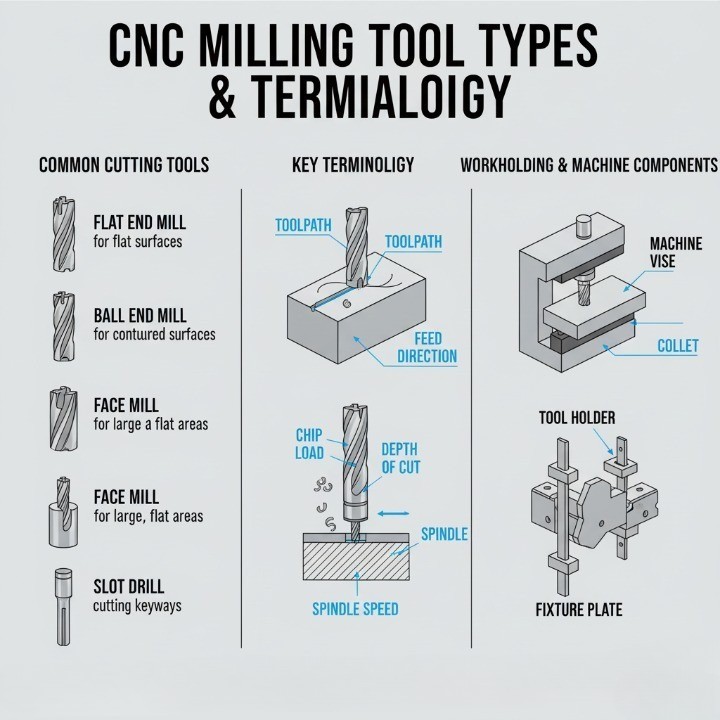
Ontwerpers moeten deze termen integreren in hun technische tekeningen en besprekingen om onduidelijkheid tijdens offertes en productie te voorkomen. Misverstanden in de terminologie leiden vaak tot onjuiste aannames over kosten, haalbare toleranties of procescapaciteit.
Essentiële richtlijnen voor CNC-freesontwerp (DFM Best Practices)
Ontwerpen voor maakbaarheid (Design-for-Manufacturability, DFM) is de hoeksteen van efficiënt CNC-frezen. Het doel is eenvoudig: onderdelen ontwerpen die voldoen aan de prestatie-eisen en tegelijkertijd de kosten, bewerkingstijd en foutrisico minimaliseren. Door CAD-modellen af te stemmen op de werkelijke bewerkingsbeperkingen, kunt u productiecycli verkorten, de levensduur van gereedschappen verlengen en een grotere processtabiliteit bereiken. Deze ontwerprichtlijnen vatten de beste werkwijzen samen die professionele machinisten en ontwerpingenieurs volgen om nauwkeurige en kosteneffectieve CNC-gefreesde onderdelen te produceren.

Optimaliseer de geometrie voor bewerkingsefficiëntie
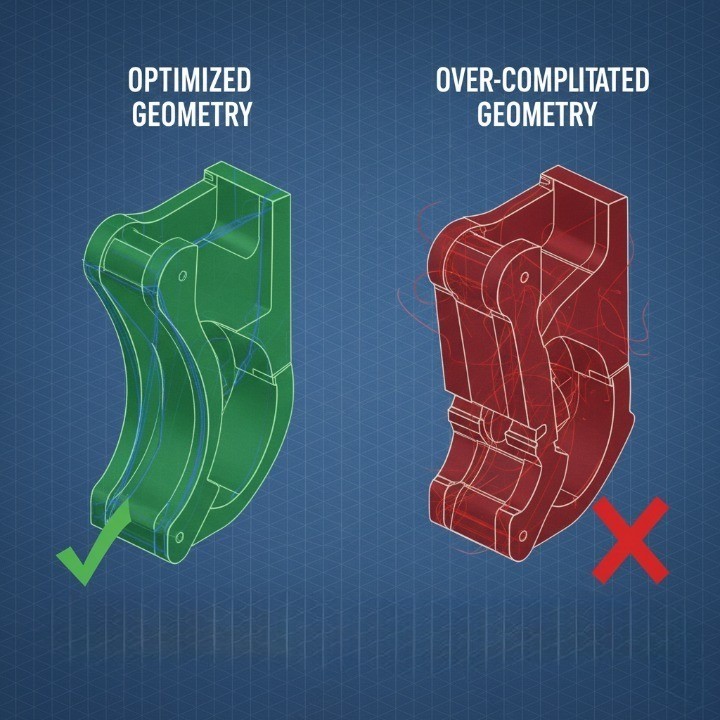
Efficiënte geometrie is essentieel voor kosteneffectief CNC-frezen. Elk element dat u aan een ontwerp toevoegt, heeft direct invloed op de gereedschapspaden, de materiaalafvoersnelheid en de cyclustijd. Eenvoudigere geometrieën verlagen niet alleen de bewerkingskosten, maar verbeteren ook de nauwkeurigheid en herhaalbaarheid. Vermijd onnodige ondersnijdingen, ingewikkelde uitsparingen of dunne ribben die meerdere instellingen of speciaal gereedschap vereisen.
Praktische optimalisatierichtlijnen:
-
Gebruik standaard radii en afrondingsmaten die overeenkomen met gangbare vingerfrezen (bijv. 3 mm, 6 mm, 10 mm).
-
Houd de diepte van de bewerkingselementen onder de 4-6 keer de diameter van het gereedschap om gereedschapsafbuiging te voorkomen.
-
Beperk onnodige afbouw bij diepe ruimtes; overweeg in plaats daarvan het gebruik van trapsgewijze holtes.
-
Minimaliseer scherpe overgangen: vloeiende, geleidelijke rondingen verbeteren de stabiliteit van het gereedschap en de spaanafvoer.
Plan voor gereedschapstoegang en bevestiging
De toegankelijkheid van gereedschap is een van de meest onderschatte ontwerpbeperkingen bij CNC-frezen. Als een gereedschap een oppervlak fysiek niet in de juiste oriëntatie kan bereiken, kan dat onderdeel niet nauwkeurig worden gefreesd. Slechte toegankelijkheid kan ook leiden tot trillingen, vibraties of een oneffen oppervlakteafwerking.
Aanbevolen werkwijzen voor toegang tot tools:
-
Zorg voor open geometrieën; vermijd smalle kanalen met een diameter kleiner dan 3× van het gereedschap.
-
Ontwerp met het oog op bewerkingen met direct zicht — minimaliseer heroriëntatie.
-
Voeg afschuiningen of reliëfsneden toe om de freesinvoer te verbeteren.
-
Zorg dat er geen obstakels in de buurt van diepe zakken of muren zijn.
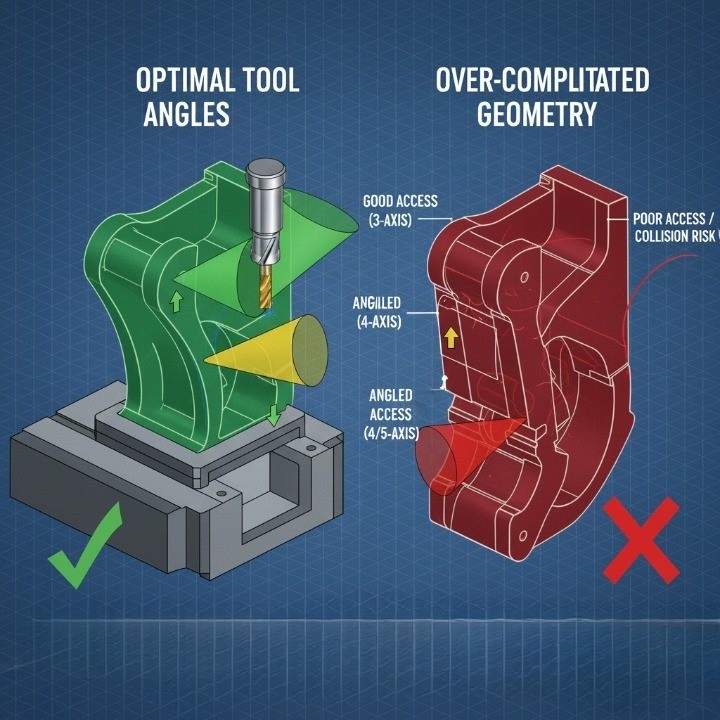
Effectieve opspanning is eveneens van cruciaal belang. Elke heroriëntatie of extra instelling verhoogt zowel de kosten als de kans op fouten. Overweeg het ontwerpen van vlakke referentievlakken die een stabiele klemming mogelijk maken. Overleg bij bewerkingen van meerdere oppervlakken vroegtijdig met uw leverancier om te bepalen of een 4-assige of 5-assige opspanning economischer is.
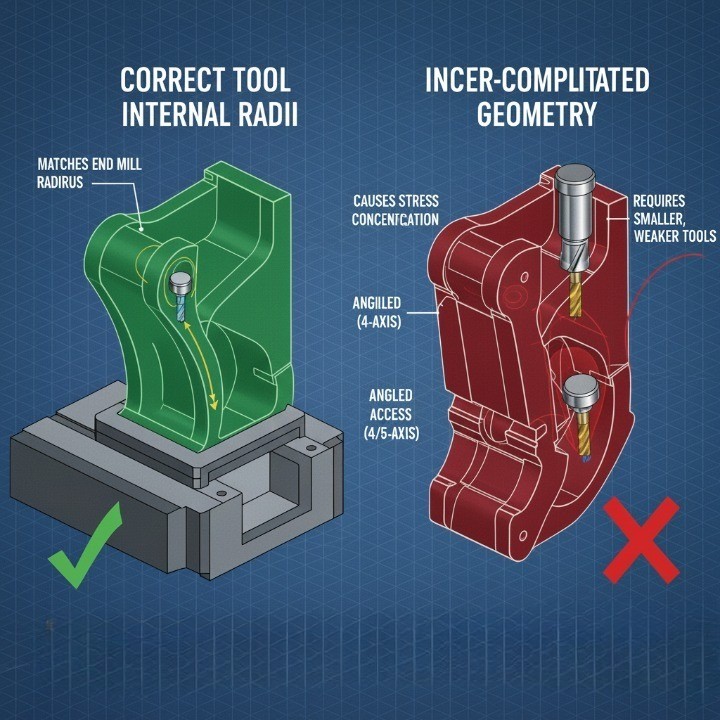
Beheer interne radiussen en hoekovergangen
CNC-freesgereedschappen zijn rond, wat betekent dat interne hoeken nooit perfect scherp kunnen zijn. Het ontwerpen van scherpe interne kenmerken leidt tot verhoogde slijtage van het gereedschap, een slechte oppervlakteafwerking en mogelijk gereedschapsbreuk.
Richtlijnen voor een optimaal hoekontwerp:
-
Zorg dat de hoekafwerkingen overeenkomen met de gereedschapsradius of groter zijn (vermijd scherpe hoeken van 90°).
-
Gebruik een minimale radius van 3 mm voor uitsparingen die gefreesd zijn met een 6 mm vingerfrees.
-
Pas waar mogelijk grotere stralen toe om snellere gereedschapspaden mogelijk te maken.
-
Als scherpe randen functioneel noodzakelijk zijn, overweeg dan elektro-erosie (EDM) als een secundair proces.
Zorg voor een consistente wanddikte
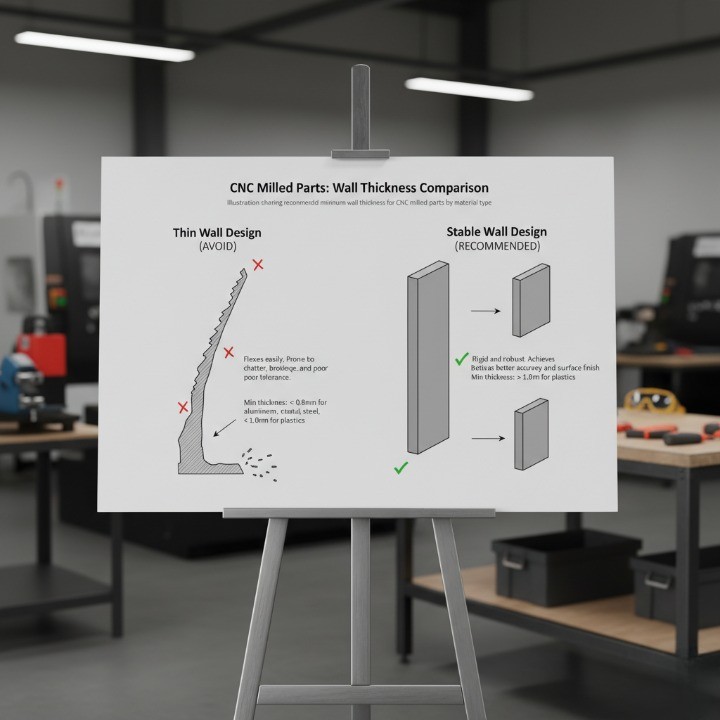
Dunne of ongelijkmatige wanden zijn een veelvoorkomende oorzaak van trillingen, vervorming en slechte maatnauwkeurigheid. Tijdens het snijden oefent het gereedschap zijdelingse krachten uit die onondersteund materiaal kunnen vervormen. Het handhaven van een constante wanddikte verbetert de stabiliteit, vermindert trillingen en verbetert de oppervlaktekwaliteit.
| Genre | Aanbevolen minimale wanddikte | Notes |
|---|---|---|
| Aluminium | ≥ 1.0 mm | Uitstekende bewerkbaarheid; matige stijfheid |
| Staal | ≥ 1.5 mm | Hogere snijweerstand; vereist meer ondersteuning |
| Kunststoffen | ≥ 2.0 mm | Gevoelig voor warmtevervorming; machine op lagere snelheid |
Ontwerp gaten, draden en kleine kenmerken voor maakbaarheid
Gaten en schroefdraad behoren tot de meest voorkomende bewerkingsprocessen, maar een inefficiënt ontwerp kan de kosten van een onderdeel aanzienlijk beïnvloeden. Houd u waar mogelijk aan standaarddiameters en -diepten om gereedschapswisselingen of speciale tappen te voorkomen.
Richtlijnen:
-
Ontwerp gaten in veelvouden van standaard boormaten (bijv. 3 mm, 6 mm, 10 mm).
-
Zorg ervoor dat de gatdiepte ≤ 4× diameter is voor een betere spaanafvoer.
-
Vermijd blinde gaten wanneer doorlopende gaten functioneel acceptabel zijn.
-
Gebruik standaard schroefdraadmaten (M6, M8, ¼-20) in plaats van een aangepaste spoed.
-
Houd een minimale wandafstand van 1.5× de diameter aan tussen de gaten en de randen.
Pas toleranties en oppervlakteafwerkingen verstandig toe
Overmatige toleranties zijn een van de meest voorkomende oorzaken van onnodige kosten bij CNC-frezen. Elke extra decimaal verscherpt de inspectiecriteria, verlengt de bewerkingstijd en vereist gespecialiseerd gereedschap. Hanteer nauwe toleranties alleen waar ze de functionaliteit of de pasvorm beïnvloeden.
Praktische tips:
-
De standaardtolerantie is ±0.1 mm, tenzij functionele vereisten anders voorschrijven.
-
Voor kritische uitlijning of lagerpassing, gebruik ±0.01–0.02 mm.
-
Maak een duidelijk onderscheid tussen cosmetische en functionele oppervlakken.
-
Kies oppervlakteafwerkingen die passen bij de prestatievereisten. Vermijd overmatig polijsten van verborgen delen.
| Oppervlaktebehandeling | Typische ruwheid (Ra µm) | Aanbevolen toepassing |
|---|---|---|
| Zoals machinaal bewerkt | 3.2-6.3 | Functionele prototypes, interne componenten |
| Kraal gestraald | 1.6-3.2 | Esthetische oppervlakken, zelfs matte textuur |
| Geanodiseerd (Type II) | 0.8-1.6 | Corrosiebestendigheid, uiterlijk |
| Geanodiseerd (Type III) | 0.4-0.8 | Hoge slijtvastheid, lucht- en ruimtevaartonderdelen |
Deze essentiële DFM-principes zorgen ervoor dat uw CNC-ontwerpen niet alleen produceerbaar zijn, maar ook geoptimaliseerd voor kwaliteit, prestaties en kostenefficiëntie. Elke richtlijn draagt bij aan het creëren van een evenwicht tussen ontwerpintentie en praktische uitvoerbaarheid in de praktijk – de basis voor succesvolle precisieproductie.
Geavanceerde ontwerpoverwegingen
Naast basisgeometrie en DFM-regels vereist geavanceerd CNC-freesontwerp inzicht in materiaaleigenschappen, dimensionale stabiliteit en duurzame productiepraktijken . Deze factoren hebben een directe invloed op de kosten, prestaties en betrouwbaarheid op lange termijn. Door hier vroeg in het ontwerpproces rekening mee te houden, kunnen ingenieurs onderdelen creëren die niet alleen goed presteren, maar ook efficiënt te produceren en milieuvriendelijk zijn.

Materiaalkeuze en de impact ervan op de bewerkbaarheid
Het kiezen van het juiste materiaal is een van de meest cruciale stappen in CNC-ontwerp. Bewerkbaarheid beïnvloedt alles: snijsnelheid, gereedschapslijtage, haalbare toleranties en totale kosten. Elk materiaal gedraagt zich anders onder de frees, wat van invloed is op de voedingssnelheid, de oppervlakteafwerking en de maatnauwkeurigheid.
Algemene rangschikking van bewerkbaarheid (bij benadering):
| Genre | Bewerkbaarheidsbeoordeling | Notes |
|---|---|---|
| Aluminium (6061, 7075) | ★ ★ ★ ★ ★ | Uitstekende bewerkbaarheid, ideaal voor prototypes en zeer nauwkeurige componenten |
| Messing | ★ ★ ★ ★ ☆ | Soepel snijden en uitstekende oppervlakteafwerking, maar duurder |
| Zacht staal (1018, 1045) | ★ ★ ★ ☆ ☆ | Evenwichtige prestaties, matige gereedschapsslijtage |
| Roestvrij staal (304, 316) | ★ ★ ☆ ☆ ☆ | Het werk wordt snel hard; vereist lagere snelheden |
| Titanium | ★ ☆ ☆ ☆ ☆ | Slechte bewerkbaarheid, hoge gereedschapsslijtage en warmteontwikkeling |
| Technische kunststoffen (POM, PEEK) | ★ ★ ★ ★ ☆ | Licht, geschikt voor prototypes; kan kromtrekken door hitteontwikkeling |
Tips voor het optimaliseren van de materiaalkeuze:
-
Houd rekening met zowel de mechanische eigenschappen als de bewerkingstijd.
-
Voor lichtgewicht onderdelen zijn aluminiumlegeringen vaak de meest kosteneffectieve optie.
-
Voor corrosie- of temperatuurbestendigheid kan roestvrij staal of titanium nodig zijn, maar houd rekening met langere cyclustijden.
-
Geef altijd de materiaalsoort op (bijvoorbeeld 6061-T6 versus 7075-T6) om verwarring over de herkomst te voorkomen.
Thermische en structurele stabiliteit in gefreesde onderdelen
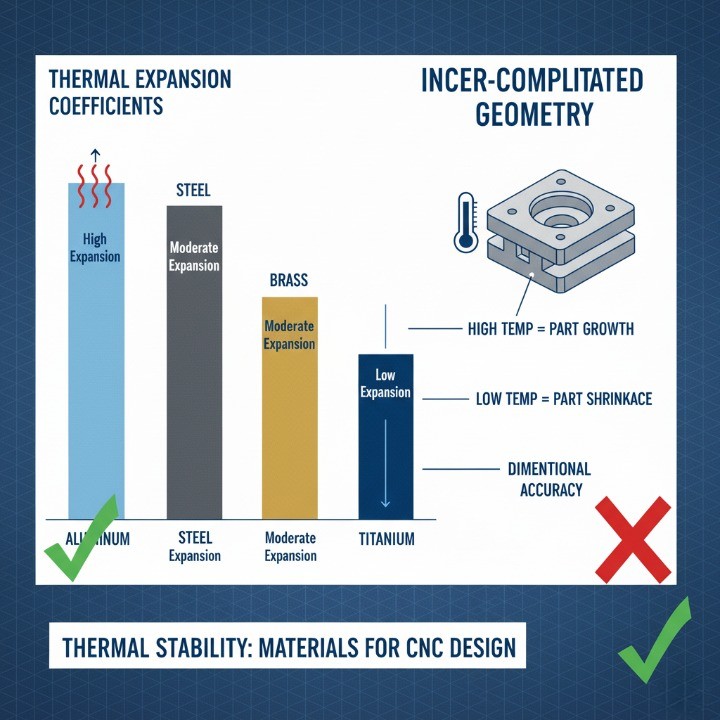
Thermische uitzetting en structurele stijfheid worden vaak over het hoofd gezien tijdens het ontwerp, maar temperatuurschommelingen en interne spanningen kunnen de maatnauwkeurigheid aanzienlijk beïnvloeden . Doordat snijgereedschappen warmte genereren, kan het werkstuk licht uitzetten, wat afwijkingen in kritische afmetingen kan veroorzaken.
Belangrijke stabiliteitsoverwegingen:
-
Thermische uitzettingscoëfficiënt: Materialen zoals aluminium zetten sneller uit dan staal; houd bij het ontwerp rekening met thermische uitzetting.
-
Restspanning: Ongelijkmatige materiaalafvoer kan interne spanningen vrijmaken, wat kan leiden tot kromtrekken of vervorming.
-
Onderdeelgeometrie: Lange, dunne onderdelen vervormen gemakkelijker dan compacte geometrieën.
| Materiaal | Thermische uitzettingscoëfficiënt (µm/m·°C) | Notes |
|---|---|---|
| Aluminium | 23.0 | Hoge expansie; gebruik symmetrische sneden |
| Staal | 12.0 | Stabiele, gematigde uitbreiding |
| Messing | 19.0 | Iets hoger dan staal |
| Titanium | 8.6 | Uitstekende stabiliteit, maar moeilijk te bewerken |
| POM-kunststof | 110.0 | Zeer hoge uitzetting, vermijd nauwe toleranties |
Aanbevolen werkwijzen voor thermische controle:
-
Verdeel de materiaalverwijdering symmetrisch om de spanning te minimaliseren.
-
Gebruik koelvloeistof of nevelsmering om een constante snijtemperatuur te behouden.
-
Bij grote onderdelen moet er na de bewerking spanningsverlichting plaatsvinden (met name bij staal en aluminium).
-
Vermijd het ontwerpen van lange, niet-ondersteunde secties die kunnen doorbuigen onder de druk van het gereedschap.
Duurzame en afvalefficiënte ontwerpstrategieën
Moderne CNC-productie legt steeds meer de nadruk op duurzaamheid. Het verminderen van afval, het optimaliseren van gereedschapspaden en het kiezen van recyclebare materialen verlagen niet alleen de kosten, maar verbeteren ook de milieu-impact. Duurzaam ontwerp begint al op CAD-niveau: elke kubieke millimeter onnodig materiaal wordt afval in de productie.
Praktische eco-efficiënte strategieën:
-
Materiaaloptimalisatie: Gebruik halffabricaten die bijna de uiteindelijke vorm hebben om materiaalverspilling te verminderen.
-
Batchbewerking: Groepeer gelijksoortige onderdelen om instelwijzigingen en energieverbruik te minimaliseren.
-
Recyclebare materialen: Kies voor aluminium, messing of roestvrij staal, die een hoog recyclingpercentage hebben (meer dan 90% voor aluminium volgens de World Aluminium Association ).
-
Levensduurverlenging van gereedschap: Gebruik gecoat hardmetalen gereedschap voor een langere levensduur en minder afval.
-
Digitale verificatie: Simuleer gereedschapspaden vóór de productie om herwerk te voorkomen.
Voordelen van duurzaam CNC-ontwerp:
-
Tot wel 20-30% minder materiaalverspilling dankzij geoptimaliseerde lay-outs.
-
Lager energieverbruik en kleinere CO2-voetafdruk.
-
Verhoogde merkwaarde door milieuvriendelijke productie.
Door deze geavanceerde ontwerpoverwegingen – materiaalkeuze, stabiliteit en duurzaamheid – te integreren, kunnen ingenieurs superieure prestaties en verantwoorde productieresultaten bereiken. Deze inzichten optimaliseren niet alleen de kwaliteit van onderdelen, maar weerspiegelen ook de moderne industriële waarden van efficiëntie, innovatie en milieubewustzijn.
Kostenoptimalisatie in CNC-ontwerp
Kostenbesparing bij CNC-frezen wordt niet bereikt door concessies te doen, maar door strategische ontwerpbeslissingen die de cyclustijd, gereedschapswisselingen en afval verminderen. Elk detail in een CAD-model heeft direct invloed op de bewerkingsduur en de kostenstructuur. Door te optimaliseren voor gereedschapsgebruik, werkstukoriëntatie en processtroom kunnen ingenieurs de productiekosten vaak met 25-50% verlagen zonder in te leveren op kwaliteit.
Gebruik standaard gereedschapsafmetingen en snijpaden
Ontwerpen voor standaard gereedschapsdiameters en freespaden is een van de eenvoudigste, maar tegelijkertijd meest effectieve manieren om de kosten van CNC-frezen te verlagen. Gereedschappen op maat of afwijkende maten vereisen speciale programmering, extra insteltijd en duurdere frezen.
Praktische tips:
-
Ontwerpkenmerken met behulp van standaard freesdiameters (bijv. 3 mm, 6 mm, 10 mm, 12 mm).
-
Houd de minimale binnenradius gelijk aan of groter dan de radius van het gereedschap.
-
Vermijd diepe gleuven of zakken waarvoor lang gereedschap nodig is.
-
Gebruik uniforme snijdieptes en consistente gereedschapspaden om hergereedschappen te verminderen.
| Gereedschapsdiameter (mm) | Typische Toepassing | Aanbevolen maximale diepte (mm) |
|---|---|---|
| 3 | Fijne details, kleine zakjes | ≤ 9 |
| 6 | Algemeen doel | ≤ 18 |
| 10 | Structurele holtes | ≤ 30 |
| 12 | Zware sneden | ≤ 36 |
Minimaliseer opstellingen en heroriëntaties
Elke keer dat een onderdeel wordt verwijderd en opnieuw gepositioneerd, ontstaan er uitlijnfouten, extra insteltijd en hogere operatorkosten. Het verminderen van het aantal instelbeurten kan de efficiëntie en nauwkeurigheid aanzienlijk verbeteren.
Ontwerptips voor minder opstellingen:
-
Combineer waar mogelijk de werkzaamheden in één richting.
-
Voeg zelfpositionerende elementen toe (bijvoorbeeld referentievlakken of uitlijnpennen).
-
Ontwerp onderdelen die geschikt zijn voor 4-assige of 5-assige bewerking om het opnieuw opspannen te minimaliseren.
-
Overweeg gesplitste ontwerpen als functies niet toegankelijk zijn in één opstelling.

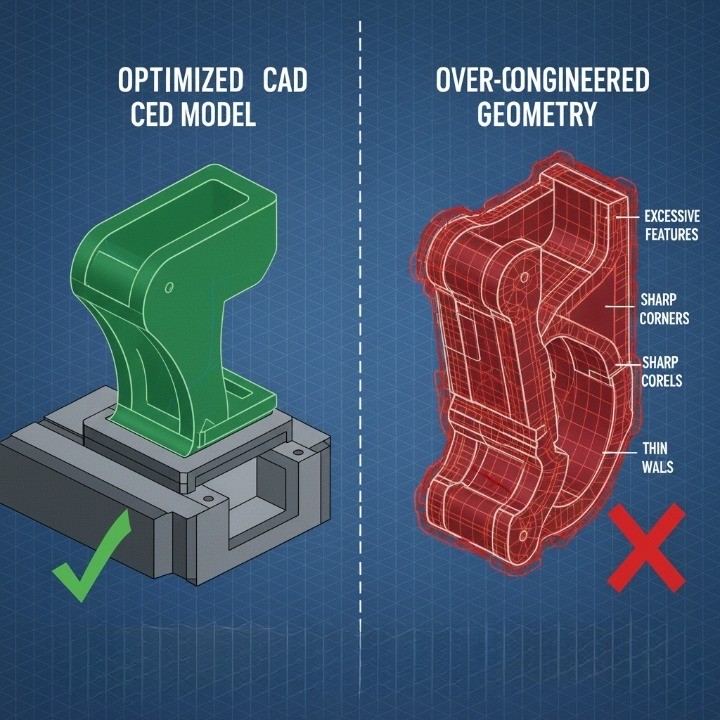
Vermijd over-engineering en niet-functionele complexiteit
Het toevoegen van overbodige details aan het ontwerp lijkt misschien een kwaliteitsverbetering, maar in de praktijk leidt over-engineering tot hogere kosten, langere doorlooptijden en meer herwerk. Elke onnodige contour, afronding of tolerantie kost resources.
Veelvoorkomende voorbeelden van over-engineering:
-
Extreem nauwe toleranties (bijv. ±0.005 mm), waarbij ±0.05 mm voldoende zou zijn.
-
Decoratieve groeven of esthetische uitsparingen op onzichtbare oppervlakken.
-
Aangepaste draadspoed of gatdieptes zonder technische noodzaak.
-
Onnodige oppervlakteafwerkingen op interne of niet-kritieke kenmerken.
Vereenvoudigen zonder in te boeten aan functionaliteit:
-
Geef prioriteit aan functionele geometrie , daarna aan esthetiek.
-
Gebruik ontwerphiërarchie-reviews en vraag jezelf af: "Voegt deze functie meetbare waarde toe?"
-
Raadpleeg productiepartners voor DFM-feedback voordat u de definitieve versie kiest.
Ontwerpkeuzes die direct van invloed zijn op de bewerkingstijd
De bewerkingstijd is de grootste kostenpost in de totale productiekosten. Kleine ontwerpwijzigingen kunnen, wanneer ze worden toegepast op honderden onderdelen in een productierun, leiden tot aanzienlijke tijdsbesparingen .
Belangrijke ontwerpelementen die de bewerkingstijd beïnvloeden:
-
Volume van de materiaalafvoer: Hoe meer materiaal er wordt afgevoerd, hoe langer de cyclus duurt.
-
Snijpadlengte: Complexe contouren of onnodige oppervlaktekenmerken verlengen de snijtijd.
-
Tolerantieniveau: Nauwe toleranties vereisen lagere gereedschapssnelheden en extra controle.
-
Gereedschapswisselingen: Ontwerpen die meerdere gereedschapsdiameters of -typen vereisen, leiden tot extra instel- en kalibratietijd.
-
Onderdeeloriëntatie: Bij een onjuiste oriëntatie kan handmatige herpositionering of nabewerking nodig zijn.
Ontwerp voor efficiëntie:
-
Gebruik waar mogelijk eenvoudige, doorlopende gereedschapspaden .
-
Minimaliseer diepe zakken en holtes met een hoge beeldverhouding.
-
Zorg voor een constante snijdiepte om snelheidsveranderingen te beperken.
-
Pas voorbewerkings- en afwerkingsstrategieën efficiënt toe via CAM-software.
Effectieve kostenoptimalisatie bij CNC-bewerking draait niet om het verlagen van de kwaliteit, maar om slimmere technische beslissingen die een balans vinden tussen prestatie en productiviteit. Wanneer ontwerp-, gereedschaps- en processtrategieën op elkaar zijn afgestemd, resulteert dit in een hogere efficiëntie, nauwere toleranties en lagere totale kosten per onderdeel.
Veelvoorkomende CNC-ontwerpfouten die u moet vermijden
Zelfs de meest ervaren ingenieurs kunnen details over het hoofd zien die CNC-bewerking bemoeilijken . Deze fouten verhogen niet alleen de kosten, maar leiden ook tot langere doorlooptijden, slechte toleranties en mogelijk afgekeurde onderdelen. Inzicht in deze valkuilen zorgt ervoor dat uw ontwerpen zowel functioneel als produceerbaar blijven. Het vermijden van veelvoorkomende CNC-ontwerpfouten is een van de snelste manieren om de productieopbrengst te verbeteren en de totale kosten te verlagen.
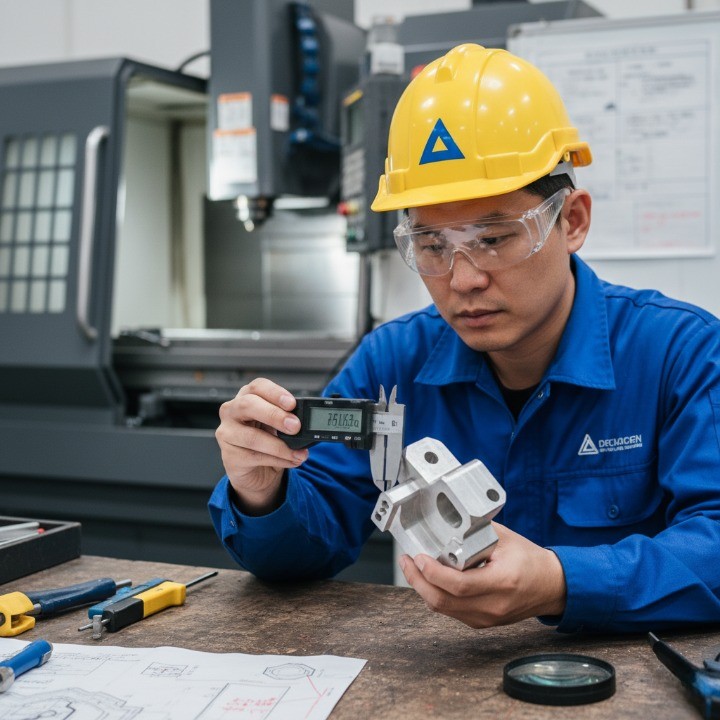
Te nauwe toleranties
Het specificeren van strakkere toleranties dan nodig is een van de meest voorkomende en kostbare ontwerpfouten. Elke extra decimaal leidt tot extra bewerkingstijd, inspectiestappen en mogelijke nabewerking. Hoewel precisie essentieel is bij kritische passingen of lagerzittingen, kunnen niet-functionele oppervlakken ruimere afmetingen tolereren.
Aanbevolen werkwijzen voor tolerantieontwerp:
-
Gebruik een tolerantie van ±0.1 mm voor algemene kenmerken, tenzij anders vereist.
-
Pas een tolerantie van ±0.01–0.02 mm alleen toe op precisiepassing (assen, gaten, contactvlakken).
-
Vermijd afwijkende toleranties over de gehele tekening.
-
Specificeer altijd de geometrische maattoleranties (GD&T) om de bedoeling te verduidelijken.
| Kenmerktype | Aanbevolen tolerantie | Notes |
|---|---|---|
| Niet-kritische oppervlakken | ± 0.1 mm | Snelle, kostenefficiënte bewerking |
| Schachtgat past | ± 0.02 mm | Vereist voor lagermontage |
| Uitlijningsfuncties | ± 0.05 mm | Evenwicht tussen pasvorm en kosten |
| Esthetische onderdelen | ± 0.1 mm | Versoepelde tolerantie bespaart kosten |
Scherpe binnenhoeken en diepe zakken
Scherpe binnenhoeken zijn niet compatibel met de cirkelvormige geometrie van freesgereedschappen. Bij ontwerpen met hoeken van 90° of extreem diepe uitsparingen neemt de gereedschapslijtage toe en verslechtert de oppervlaktekwaliteit. Bovendien vereisen deze kenmerken vaak nabewerkingen zoals EDM, wat zowel de kosten als de doorlooptijd verhoogt.
Vermijd deze valkuilen door:
-
Het vervangen van scherpe binnenhoeken door afrondingen die minstens gelijk zijn aan de radius van het gereedschap.
-
Beperk de diepte van de uitsparing tot 6 maal de diameter van het gereedschap voor de meeste materialen.
-
Het ontwerpen van verlaagde zakken om afbuiging van gereedschap te verminderen.
-
5-assige bewerking alleen toepassen als het absoluut noodzakelijk is, bijvoorbeeld bij ondersnijdingen of steile wanden.
| Probleemkenmerk | Issue | Aanbevolen oplossing |
|---|---|---|
| Scherpe hoeken | Gereedschap kan niet tot 90° snijden | Voeg hoekradius toe ≥ gereedschapsradius |
| Diepe zakken | Gereedschapsgeluid, hitteopbouw | Gebruik getrapte diepte- of ondiepe sneden |
| Ondersnijdingen | Aangepaste gereedschappen nodig | Herontwerp of splits de geometrie |
Niet-ondersteunde dunne muren of hoge elementen
Niet-ondersteunde constructies hebben de neiging te trillen of door te buigen onder invloed van snijkrachten, wat kan leiden tot maatafwijkingen, trillingssporen of zelfs gereedschapsbreuk. Ontwerpers onderschatten vaak de invloed van stijfheid op de nauwkeurigheid, met name bij lange, smalle onderdelen.
Aanbevolen procedures om instabiliteit te voorkomen:
-
Houd de wanddikte boven 1.0 mm (aluminium) of 1.5 mm (staal).
-
Vermijd beeldverhoudingen groter dan 4:1 (hoogte ten opzichte van dikte).
-
Voeg baleinen of inzetstukken toe om lange gelaatstrekken te benadrukken.
-
Gebruik gebalanceerde gereedschapspaden en gematigde voedingssnelheden om spanning te verminderen.

Het negeren van de invoer- en uitvoerpaden van gereedschappen
Het negeren van de juiste aan- en uitgang van gereedschap is een subtiele, maar ernstige ontwerpfout. Zonder de juiste aan- en uitgang kunnen frezen sporen achterlaten, bramen veroorzaken of de oppervlakteafwerking beschadigen. Het verhoogt ook de slijtage van het gereedschap en kan leiden tot onverwachte botsingen.
Ontwerp Overwegingen:
-
Zorg voor afschuiningen of inloopvlakken voor gereedschap.
-
Vermijd abrupte starts en stops in gereedschapspaden.
-
Zorg ervoor dat gaten en sleuven vanuit ten minste één richting goed toegankelijk zijn.
-
Voor uiterst precieze onderdelen ontwerpt u kleine reliëfzones aan het einde van de sneden.
| Issue | consequentie | Ontwerp Oplossing |
|---|---|---|
| Geen inreisverbod | Oppervlakte-uitholling | Voeg een inloop of afschuining toe |
| Abrupte exit | Braamvorming | Voeg een uitgangsverlichting of overloopzone toe |
| Beperkte zak | Gereedschapsvibratie | Verhoog de vrije hoek |
Door deze veelvoorkomende ontwerpfouten – overtoleranties, scherpe hoeken, onvoldoende ondersteunde wanden en slechte gereedschapstoegang – te begrijpen en te vermijden, kunnen ontwerpers soepelere productieprocessen, lagere gereedschapskosten en een superieure productkwaliteit realiseren. Precisie begint bij het ontwerp, niet bij de correctie , en proactieve samenwerking met uw bewerkingspartner zorgt ervoor dat elk project aan zijn technische en economische doelstellingen voldoet.
Oppervlakteafwerkingsopties voor CNC-gefreesde onderdelen
Oppervlakteafwerking is meer dan een cosmetische stap; het is een functionele uitbreiding van het bewerkingsproces . De juiste afwerking verbetert de corrosiebestendigheid, duurzaamheid en prestaties, en voldoet tegelijkertijd aan visuele of merkeisen. Bij CNC-frezen beïnvloedt de afwerking ook de wrijving, de passing en de slijtvastheid. Door het optimale afwerkingsproces te kiezen, zorgt u ervoor dat uw onderdelen zowel esthetische als operationele doelen bereiken.
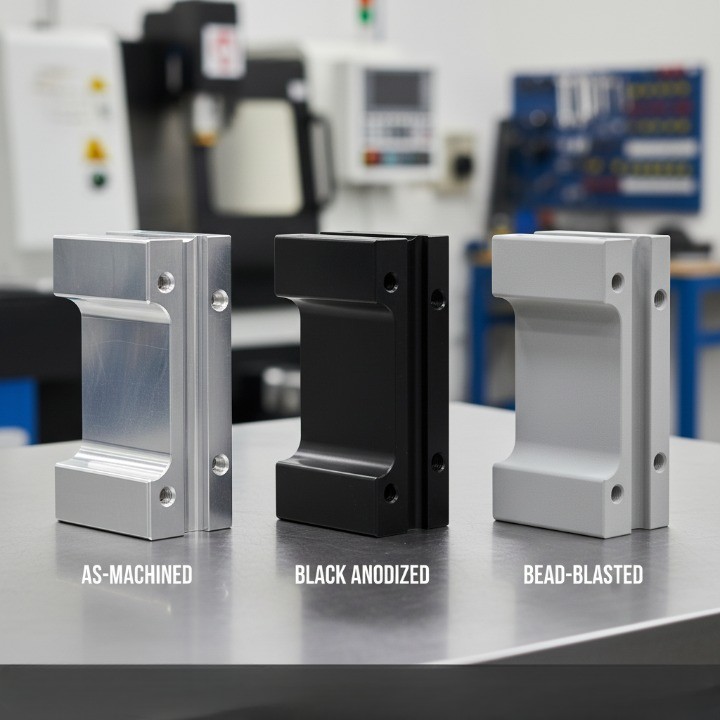
As-machinaal, parelstralen, anodiseren, poedercoaten, polijsten
CNC-gefreesde onderdelen kunnen op vele manieren worden afgewerkt, afhankelijk van de mechanische functie, de blootstelling aan de omgeving en de uiterlijke eisen. Elk afwerkingsproces heeft unieke voordelen, beperkingen en kostenoverwegingen.
| Type afwerking | Typisch uiterlijk | Functie & Voordelen | Gemeenschappelijke materialen | Notes |
|---|---|---|---|---|
| Zoals machinaal bewerkt | Glad met zichtbare gereedschapssporen | Snelste doorlooptijd, geen nabewerking | Alle metalen | Ideaal voor prototypes en interne onderdelen |
| Bead Stralen | Matte, uniforme textuur | Verwijdert gereedschapssporen, verbetert de esthetiek | Aluminium, roestvrij staal | Veelvoorkomend voor consumenten- en roboticabehuizingen |
| Anodiseren (Type II) | Satijn- of gekleurde afwerking | Corrosiebestendigheid, kleurstofopties | Aluminium | Voegt een oxidelaag van ~10–20 µm toe |
| Anodiseren (Type III) | Harde, dichte coating | Hoge slijtvastheid, thermische stabiliteit | Aluminiumlegeringen | Onderdelen voor de lucht- en ruimtevaart en medische toepassingen |
| Poeder Coating | Glanzende of matte afwerking | Uitstekende kleurschakering, krasbestendigheid | Staal, aluminium | Dikkere coating (~50–150 µm) |
| Polijsten | Spiegel- of semi-glanzende afwerking | Lage wrijving, visuele verbetering | Roestvrij staal, messing | Arbeidsintensief, ideaal voor decoratief of medisch gebruik |
De juiste afwerking kiezen voor prestatie en uiterlijk
Het kiezen van de ideale oppervlakteafwerking vereist een afweging van functionele, milieu- en esthetische prioriteiten . De keuze hangt af van waar en hoe het onderdeel functioneert: in een zichtbare assemblage, een omgeving met hoge slijtage of een corrosieve omgeving.
Tips voor functionele selectie:
-
Corrosiebestendigheid: Kies voor anodiseren (Type II of III) of poedercoaten.
-
Slijtagebescherming: Gebruik hard anodiseren of polijsten voor gladdere contactoppervlakken.
-
Esthetische verbetering: Kies voor glasparelstralen vóór het anodiseren voor een hoogwaardige matte uitstraling.
-
Elektrische isolatie: Breng poedercoating of anodische oxidelagen aan.
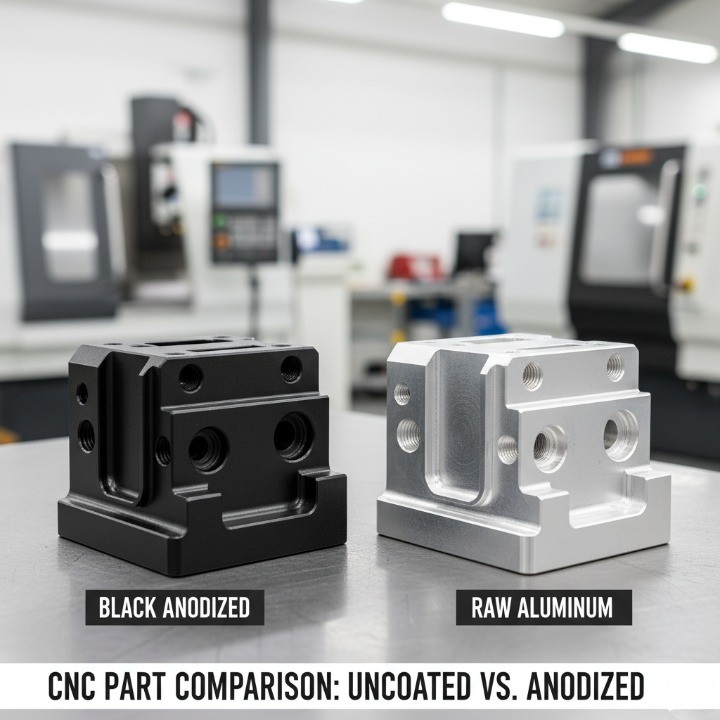
Esthetische en merkfactoren:
-
Consistente matte texturen verbeteren de lichtverspreiding voor consumentenelektronica.
-
Een gepolijste afwerking heeft de voorkeur voor medische instrumenten of luxe onderdelen.
-
Poedercoatings maken een exacte kleuraanpassing mogelijk volgens de (Externe link – Referentie naar de norm).
Oppervlakteafwerkingsnormen en metingen (Ra-waarden)
Oppervlakteruwheid is een meetbare indicator voor de afwerkingskwaliteit en heeft een directe invloed op de afdichting, wrijving en esthetische uitstraling. Ra (gemiddelde ruwheid) , gemeten in micrometers (µm), vertegenwoordigt de gemiddelde afwijking van de pieken en dalen in het oppervlak.
| Oppervlaktebehandeling | Typische Ra (µm) | Procesvoorbeeld | Toepassing |
|---|---|---|---|
| Zoals machinaal bewerkt | 3.2-6.3 | Standaard frezen | Functionele componenten |
| Fijn bewerkt | 1.6-3.2 | Precisie frezen | Bewegende assemblages |
| Bead gestraald | 1.6-2.4 | Kraalstralen | Esthetische covers |
| gepolijst | 0.4-0.8 | Handmatig/mechanisch | Decoratieve of medische onderdelen |
| Geanodiseerd (Type II) | 0.8-1.6 | elektrochemische | Bescherming tegen corrosie |
| Hard geanodiseerd (Type III) | 0.4-0.8 | elektrochemische | Lucht- en ruimtevaart, onderdelen met hoge slijtage |
Aanbevolen procedures voor het specificeren van Ra-waarden:
-
Definieer Ra alleen voor kritische contact- of afdichtingsoppervlakken.
-
Vermijd het specificeren van al te fijne afwerkingen, tenzij dit noodzakelijk is. Lagere Ra-waarden verlengen de polijsttijd.
-
Pas Ra aan de functie aan. Een glijvlak vereist bijvoorbeeld doorgaans een Ra ≤ 0.8 µm.
Het kiezen van de juiste oppervlakteafwerking is zowel een kunst als een wetenschap. Door materiaalkeuze, onderdeelfunctie en afwerkingstype op elkaar af te stemmen, kunnen ontwerpers de perfecte balans vinden tussen uiterlijk, duurzaamheid en kosteneffectiviteit. Elke afwerkingsbeslissing heeft invloed op de uiteindelijke prestaties – en een zorgvuldige selectie zorgt ervoor dat elk CNC-gefreesd onderdeel met professionele precisie aan het beoogde doel voldoet.
Uw CNC-ontwerp voorbereiden en indienen
Het correct voorbereiden van uw CNC-ontwerpbestanden is essentieel voor nauwkeurige bewerkingen, snellere offertes en soepele productieprocessen . Een goed gestructureerde aanlevering minimaliseert fouten, garandeert de integriteit van de geometrie en stelt uw productiepartner in staat onderdelen te leveren die voldoen aan zowel de technische als de kostenverwachtingen.

Aanbevolen CAD-bestandsindelingen
Het kiezen van het juiste CAD-bestandsformaat zorgt voor een probleemloze overdracht van ontwerp naar productie. Onjuiste of incompatibele formaten kunnen afmetingen vertekenen, toleranties verliezen of complexe oppervlakken verkeerd weergeven.
Voorkeursformaten voor 3D-modellen:
-
STEP (.stp, .step): De gouden standaard voor CNC-bewerking; bewaart geometrie- en tolerantiegegevens nauwkeurig op verschillende platformen.
-
IGES (.igs, .iges): Wordt breed ondersteund, maar kan fijne oppervlaktegegevens verliezen tijdens de vertaling.
-
Parasolid (.x_t, .x_b): Zeer nauwkeurig en lichtgewicht voor SolidWorks- of Siemens NX-gebruikers.
-
STL (.stl): Gebruikt voor 3D-printen; niet ideaal voor CNC-bewerking vanwege de facetvormige oppervlaktegeometrie.
2D-tekenformaten:
-
PDF: Universeel te gebruiken voor offertes, maatcontroles en tolerantieverificatie.
-
DWG/DXF: Essentieel voor lasersnijden, graveren of vlakke patroonbestanden.
| File Format | Toepassing | Sterke punten | Beperkingen |
|---|---|---|---|
| STAP (.stp) | CNC-bewerkingsstandaard | Behoudt de echte geometrie en toleranties | Grote bestandsgrootte voor complexe modellen |
| IGES-bestand (.igs) | Legacy-formaat | Breed compatibiliteit | Kan de oppervlaktegetrouwheid van NURBS verliezen |
| Parasolid (.x_t) | Geavanceerde CAD-systemen | Compact en nauwkeurig | Beperkte ondersteuning buiten NX/SolidWorks |
| Beoordelen en citeren | Gemakkelijk te lezen en te annoteren | alleen 2D | |
| DXF/DWG | Plaat-/vlakke componenten | Nauwkeurig voor contouren | Moet eenheden en schaal bevestigen |
Inclusief tekeningen, toleranties en notities
Terwijl 3D-modellen de vorm weergeven, tonen 2D-tekeningen de maakbaarheid . Duidelijke en complete tekeningen voorkomen misinterpretaties tijdens de instelling, bewerking en inspectie.
Uw technische tekening moet het volgende bevatten:
-
Titelblok: Naam van het onderdeel, revisienummer, materiaal en schaal.
-
Referentiepunten: Definieer de meetoorsprongen voor nauwkeurige inspectie.
-
Toleranties: Volg ASME Y14.5 of ISO 2768 voor een consistente interpretatie.
-
Specificaties oppervlakteafwerking: Specificeer de Ra-waarden of afwerkingsmethoden (bijv. anodiseren, glasparelstralen).
-
Schroefdraad en gaten: Definieer het schroefdraadtype (bijv. M6 × 1.0), de diepte en de tolerantieklasse.
-
Algemene opmerkingen: Vermeld materiaalspecificaties, warmtebehandeling of coatingvereisten.
| Tekenelement | Doel | Voorbeeld |
|---|---|---|
| Titelblok | Identificeert revisie en eigenaarschap | “Onderdeel: Aandrijfbehuizing, Rev C” |
| Referentie-gegeven | Stelt meetbasis vast | “Datum A = Basisvlak” |
| Tolerantie | Beheert dimensionale limieten | ±0.05 mm voor kritische pasvormen |
| Oppervlaktebehandeling | Specificeert textuur | “Ra 1.6 µm parelgestraald” |
| Draad-oproep | Definieert threaded features | “M8 × 1.25 getapte diepte 12 mm” |
Tips voor duidelijke communicatie:
-
Zorg dat alle eenheden consistent zijn (bij voorkeur millimeters).
-
Voeg algemene tolerantie-aantekeningen toe (bijv. ISO 2768-mK) om de tekst overzichtelijker te maken.
-
Vermijd onnodig nauwe toleranties en pas ze alleen toe waar dit functioneel vereist is.
-
Geef doorsnede- of detailweergaven op voor interne onderdelen.
De juiste CNC-productiepartner kiezen
Het kiezen van de juiste CNC-productiepartner gaat niet alleen over het vinden van een leverancier, maar ook over het opbouwen van een langdurige samenwerking op het gebied van engineering . Een gekwalificeerde CNC-fabrikant produceert niet alleen onderdelen; ze helpen je ontwerp te optimaliseren, de productie te stroomlijnen en een constante kwaliteit te garanderen. De juiste partner kan de doorlooptijden verkorten, de kostenefficiëntie verbeteren en je ondersteunen van prototype tot grootschalige productie.
Waar moet je op letten bij een CNC-leverancier?
Bij de keuze voor een leverancier van bewerkingsmachines gaat het om meer dan alleen het vergelijken van prijsopgaven. De beste CNC-partners bieden technische expertise, transparantie in het proces en betrouwbare kwaliteitssystemen . Let bij de evaluatie van potentiële partners op de volgende belangrijke aspecten:
1. Productiemogelijkheden Zorg ervoor dat uw leverancier meerdere bewerkingsprocessen ondersteunt, zoals 3-assig en 5-assig CNC-frezen, draaien en spuitgieten , om zowel eenvoudige als complexe geometrieën te kunnen verwerken. Een fabrikant met meerdere mogelijkheden kan prototypes en grote series produceren zonder uitbesteding.
2. Kwaliteitsmanagement: Controleer of wordt voldaan aan internationale normen zoals ISO 9001 of IATF 16949 voor de automobielproductie. Vraag naar inspectiemethoden (CMM, optische metingen, oppervlakteruwheidsmetingen) en verzoek om kwaliteitsrapporten.
3. Materiaalkennis Leveranciers met ervaring in aluminium, zink, roestvrij staal en technische kunststoffen kunnen het beste materiaal aanbevelen op het gebied van bewerkbaarheid, duurzaamheid en kostenefficiëntie.
4. Communicatie en reactiesnelheid Uw CNC-leverancier moet optreden als een technische partner , niet alleen als een leverancier. Evalueer hun communicatiesnelheid, de beschikbaarheid van technische ondersteuning en hun vermogen om feedback te geven over DFM (Design for Manufacturability).
5. Levertijd en logistiek Wereldwijde B2B-klanten profiteren van leveranciers met eigen gereedschapsproductie, assemblage en oppervlaktebehandeling , wat zorgt voor kortere toeleveringsketens en voorspelbare levering.
| Evaluatiecriteria | Wat te controleren? | Waarom het uitmaakt |
|---|---|---|
| Quality Certification | ISO 9001, IATF 16949 | Zorgt voor procescontrole en consistentie |
| Apparatuur vermogen | 3-assige, 5-assige CMM | Komt overeen met de complexiteit van het onderdeel |
| Technische ondersteuning | DFM, ontwerpbeoordeling | Vermindert fouten vroegtijdig |
| Materialenkennis | Metalen en kunststoffen | Betere bewerkbaarheid en onderdeelsterkte |
| Levertijd | Productieflexibiliteit | Snellere doorlooptijd en kostenbeheersing |
Voordelen van vroege betrokkenheid van leveranciers (ESI)
Vroege betrokkenheid van de leverancier (Early Supplier Involvement, ESI) houdt in dat u uw CNC-fabrikant al in de ontwerp- en prototypefase betrekt , in plaats van pas nadat het model is afgerond. Deze aanpak helpt bij het identificeren van potentiële problemen met de maakbaarheid, kostenfactoren en materiaalalternatieven voordat de productie van start gaat.
Belangrijkste voordelen van ESI:
-
Geoptimaliseerde onderdeelgeometrie: Fabrikanten kunnen ontwerpvereenvoudigingen voorstellen die de bewerkingstijd en -kosten verlagen.
-
Betere tolerantiecontrole: Vroege feedback voorkomt onrealistische toleranties die leiden tot onnodig herstelwerk.
-
Afstemming van materiaal en proces: Leveranciers adviseren over de ideale materialen of bewerkingspaden om een balans te vinden tussen prestatie en kosten.
-
Snellere marktintroductie: gezamenlijke ontwerpiteraties minimaliseren het aantal prototypeaanpassingen en de doorlooptijd.
-
Verminderd risico: DFM-analyse spoort potentiële problemen op voordat de bewerking begint, waardoor productievertragingen worden voorkomen.
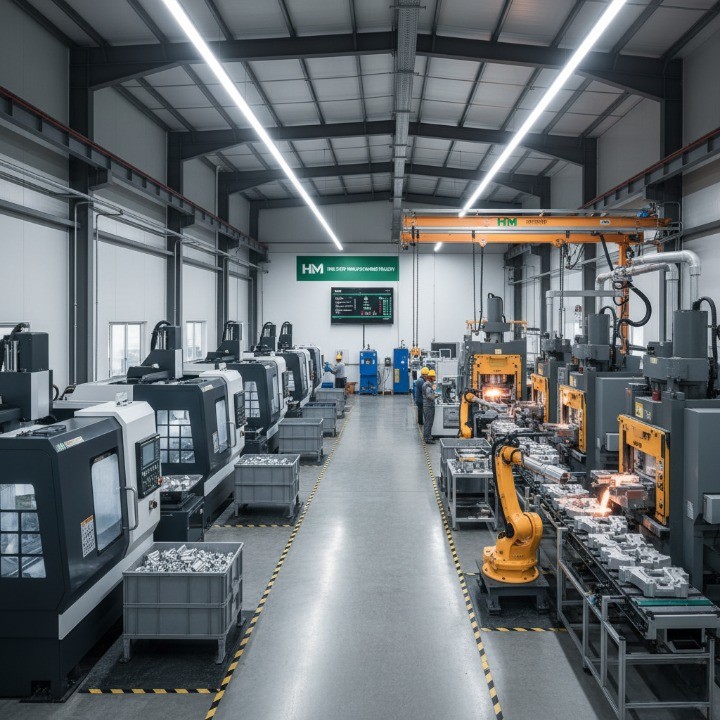
Hoe ondersteunt HM's one-stop CNC & spuitgietservice DFM?
Bij HM zijn we gespecialiseerd in CNC-precisiebewerking en spuitgieten . We bieden een totaaloplossing die engineering, productie, oppervlaktebehandeling en assemblage combineert . Dankzij deze geïntegreerde aanpak kan ons engineeringteam klanten in elke fase van productontwikkeling ondersteunen.
Onze DFM-ondersteuning omvat:
-
Technisch advies: Vroege beoordeling van CAD-bestanden om de bewerkingsmogelijkheden en tolerantieoptimalisatie te bepalen.
-
Richtlijnen voor materiaal en proces: Het selecteren van het beste materiaal (bijv. aluminium 6061, zinkzamak, roestvrij staal 304) en proces (CNC-frezen, draaien, spuitgieten).
-
Interne oppervlaktebehandeling: straalreiniging, anodiseren, poedercoaten en polijsten voor een constante kwaliteit.
-
Schaalbaarheid van prototype tot productie: Flexibele batchgroottes, van eenmalige samples tot volledige productieruns.
-
Inspectie en kwaliteitsborging: CMM-meting, RoHS-conforme afwerking en complete inspectierapporten.
| Servicemogelijkheden | Beschrijving | Voordeel |
|---|---|---|
| CNC Machining | 3-assig, 5-assig, draaien, frezen | Precisie en flexibiliteit |
| Die Casting | Aluminium- en zinkgieten | Efficiëntie bij hoog volume |
| Oppervlakte die eindigen | Anodiseren, poedercoaten, polijsten | Esthetische en corrosiebescherming |
| Montage & Kwaliteitscontrole | Eindmontage en inspectie | Complete one-stop-oplossing |
Door CNC-bewerking te integreren met spuitgieten, verlaagt HM de coördinatiekosten en garandeert het ontwerpconsistentie van begin tot eind . Dit model elimineert versnippering van leveranciers en verbetert de leveringsbetrouwbaarheid – een groot voordeel voor OEM's, merkfabrikanten en inkoopteams die wereldwijd actief zijn.
Veelgestelde vragen over CNC-ontwerp
Bij het ontwerpen van CNC-gefreesde onderdelen hebben ingenieurs en inkoopmedewerkers vaak terugkerende vragen over maakbaarheid, toleranties en kostenoptimalisatie. In het volgende gedeelte worden de meest voorkomende technische vragen beantwoord met praktische, op data gebaseerde antwoorden, gebaseerd op gangbare CNC-productienormen en best practices.

Wat is de minimale wanddikte voor CNC-gefreesde aluminium onderdelen?
De minimale wanddikte is afhankelijk van de materiaalkracht, de geometrie van het onderdeel en de bewerkingskrachten , maar als algemene richtlijn geldt:
| Materiaal | Aanbevolen minimale wanddikte | Notes |
|---|---|---|
| Aluminium (bijv. 6061, 7075) | 1.0 mm | Goede balans tussen stijfheid en bewerkbaarheid |
| Staal (bijv. 304, 1018) | 1.5 mm | Hogere snijkracht; dikkere wanden nodig |
| Messing / Koper | 0.8 – 1.0 mm | Zachter materiaal; gemakkelijker te bewerken |
| Kunststoffen (bijv. POM, ABS, nylon) | 1.5 – 2.0 mm | Vermijd hitte-geïnduceerde vervorming |
Ontwerpaanbevelingen:
-
Voor niet-dragende behuizingen kunt u de aluminium wanden met een zorgvuldige gereedschapspadplanning tot 0.8 mm reduceren.
-
Voor zwaarbelaste of precisieonderdelen geldt dat de wanddikte minimaal 1.5 mm moet zijn om trillingen en doorbuiging te voorkomen.
-
Houd altijd rekening met het bereik en de stijfheid van het gereedschap ; langere gereedschappen veroorzaken trillingen, waardoor dikkere wanden nodig zijn voor stabiliteit.
Welke toleranties kunnen met CNC-frezen worden bereikt?
CNC-frezen kan uitzonderlijk nauwe toleranties bereiken , maar de haalbare nauwkeurigheid hangt af van de machineconfiguratie, de afmetingen van het onderdeel, het materiaalsoort en de ervaring van de operator.
Typische haalbare toleranties (ISO 2768-mK-norm):
-
Algemene kenmerken: ±0.1 mm
-
Zeer nauwkeurige passing: ±0.02–0.05 mm
-
Kritische interfaces (bijv. lagerhuizen): ±0.01–0.02 mm
-
Vlakheid / loodrechtheid: ±0.05 mm per 100 mm lengte
| Machinetype | Typische tolerantie | Notes |
|---|---|---|
| 3-assige CNC-frees | ± 0.05 mm | Standaard voor de meeste onderdelen |
| 5-assige CNC-frees | ±0.01–0.02 mm | Ideaal voor complexe, zeer nauwkeurige geometrie |
| CNC-draaibank | ± 0.01 mm | Uitstekend geschikt voor ronde componenten |
| Zwitserse draaibank | ± 0.005 mm | Wordt gebruikt voor miniatuuronderdelen of medische componenten |
Professionele tips voor het specificeren van toleranties:
-
Hanteer nauwe toleranties alleen waar dit functioneel noodzakelijk is (bijvoorbeeld in pas- of bewegingscontrolegebieden).
-
Vermijd algemene toleranties (bijv. ±0.01 mm overal); dit verhoogt de bewerkingskosten aanzienlijk.
-
Voeg GD&T-symbolen toe voor meer duidelijkheid over vorm- en positietoleranties.
-
Bespreek de haalbaarheid van de tolerantie vroegtijdig met uw CNC-leverancier voor een optimale balans tussen kosten en nauwkeurigheid.
Hoe kan ik de kosten van CNC-bewerking verlagen zonder dat dit ten koste gaat van de kwaliteit?
Het verlagen van de kosten van CNC-bewerking hoeft niet altijd ten koste te gaan van de prestaties. Strategisch ontwerp en procesoptimalisatie kunnen de kosten met 20-40% verlagen, terwijl de kwaliteit van de onderdelen behouden blijft of zelfs verbetert.
Belangrijkste kostenbesparende strategieën:
-
Vereenvoudig de geometrie: vermijd diepe holtes, dunne ribben of niet-functionele krommingen.
-
Standaardiseer de gatmaten: gebruik standaard boordiameters (bijv. 3 mm, 5 mm, 10 mm).
-
Versoepel de toleranties voor niet-kritische zaken: pas alleen strikte toleranties toe waar nodig.
-
Gebruik standaardmaterialen: Aluminium 6061, 7075 en roestvrij staal 304 zijn overal verkrijgbaar en kostenefficiënt.
-
Minimaliseer insteltijden: Ontwerp onderdelen die in minder oriëntaties bewerkt kunnen worden.
-
Combineer bewerkingen: Overweeg het integreren van functies die secundaire processen (bijv. tappen, polijsten) verminderen.
-
Kies voor efficiënte afwerkingen: gebruik waar mogelijk "zoals bewerkt" of glasparelstralen in plaats van coatings die alleen voor de sier dienen.
| Ontwerpgebied | Gemeenschappelijke kostenfactor | Optimalisatietip |
|---|---|---|
| Geometrie | Complexe contouren | Vereenvoudigen of opsplitsen in eenvoudigere functies |
| Tolerantie | Onnodig strakke specificaties | Alleen toepassen waar functioneel vereist |
| Materiaal | Moeilijk te bewerken legeringen | Overstappen op machinale alternatieven |
| Setup | Meerdere oriëntaties | Functies heroriënteren of consolideren |
| Oppervlaktebehandeling | Alleen decoratieve specificaties | Gebruik functionele afwerkingen |
Aanvullende inzichten:
-
Ontwerp voor standaard gereedschapstoegang ; maatwerkgereedschap verlengt de levertijd.
-
Serieproductie verlaagt de kosten per eenheid aanzienlijk.
-
Gebruik vroege betrokkenheid van leveranciers (ESI) om ontwerpen te valideren voordat er een productieofferte wordt uitgebracht.
Door deze veelgestelde ontwerpprincipes te begrijpen – van wanddikte tot toleranties en kostenbeheer – kunt u CNC-onderdelen maken die beter presteren, sneller te bewerken zijn en minder kosten . Elke ontwerpkeuze heeft invloed op de produceerbaarheid, en vroegtijdige samenwerking met uw CNC-partner garandeert precisie en winstgevendheid bij elke productierun.
Slimmer ontwerpen voor betere CNC-resultaten
Het ontwerpen van CNC-gefreesde onderdelen draait niet alleen om het bereiken van de juiste geometrie, maar ook om het vinden van een balans tussen prestatie, maakbaarheid en kostenefficiëntie . Door de juiste DFM-principes (Design for Manufacturability) toe te passen, kunnen ingenieurs en inkoopteams herwerk verminderen, doorlooptijden verkorten en componenten van hogere kwaliteit leveren met een consistente reproduceerbaarheid.
Een goed geoptimaliseerd CNC-ontwerp weerspiegelt strategisch denken van concept tot productie : het handhaven van realistische toleranties, het selecteren van de juiste materialen en vroegtijdige samenwerking met uw productiepartner. Elke beslissing – van hoekradius tot oppervlakteafwerking – beïnvloedt de bewerkingstijd, de kosten en de uiteindelijke functionaliteit van het product.
Samenwerken met een bekwame en ervaren CNC-fabrikant zorgt ervoor dat uw ideeën worden omgezet in tastbare, productiegereedde resultaten. Bij HM combineren we CNC-bewerking, spuitgieten, oppervlaktebehandeling en technisch advies