


Het spaanderprobleem in blinde gaten
Schroefdraad ziet er op een tekening eenvoudig uit. In de praktijk is het echter een van de meest voorkomende oorzaken van afval, herstelwerkzaamheden en klachten van klanten, met name bij CNC-gefreesde aluminium onderdelen waar het gemakkelijk is om de schroefdraad te beschadigen , scheef te schroeven of een schroefdraad te krijgen die "één keer goed gaat en later mislukt".
Twee onderdelen kunnen dezelfde schroefdraadaanduiding hebben en zich toch heel verschillend gedragen in de werkplaats. Het verschil zit hem vaak niet in de schroefdraadnorm. Het zit hem in het proces : hoe het gat wordt voorbereid, hoe de tap wordt geleid en of er een snijtap (met spaanvorming) of een (met spaanvorming) wordt gebruikt .
Deze handleiding legt de afwegingen in begrijpelijke taal uit en biedt u een praktisch kader voor besluitvorming. Als u CNC-onderdelen van aluminium of aluminium spuitgietproducten met bewerkte schroefdraad koopt of produceert, vindt u hier ook een DFM/RFQ-checklist die u direct kunt gebruiken.
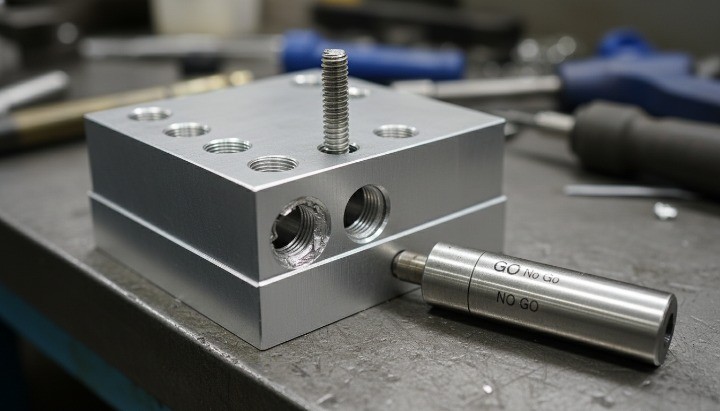
Snelgids voor het kiezen tussen aftappen met een snij- of vormtap
Als je een simpele vuistregel nodig hebt: gebruik een vormtap (roltap) in kneedbare materialen zoals aluminium wanneer je de gatgrootte, uitlijning en smering kunt controleren – vooral bij blinde gaten. Gebruik een snijtap wanneer het materiaal minder kneedbaar is, de smering beperkt is, het koppel een beperkende factor is of de gatgrootte varieert en je een meer tolerante werkwijze nodig hebt.
Wanneer is rollend tappen doorgaans de beste optie?
Roll tapping is met name geschikt wanneer consistente draadkwaliteit en minder "verrassende" defecten in zachte metalen prioriteit hebben .
-
Ductiele materialen (veelvoorkomende aluminiumlegeringen, veel zachte metalen) waarbij materiaal op een schone manier kan worden verplaatst.
-
Blinde gaten waar spaanophoping een reëel risico vormt bij het aftappen van schroeven.
-
Bij de massaproductie van onderdelen is stabiele resultaten gedurende de gehele levensduur van het gereedschap gewenst (en wilt u minder variaties in de spaanvorming).
-
Cosmetisch gevoelige of reinheidsgevoelige onderdelen waar beschadigingen moeilijk te verwijderen of onacceptabel zijn.
Wanneer is tappen vaak de veiligere keuze?
Aftappunten zijn geen "ouderwetse technologie". Ze zijn vaak de juiste oplossing wanneer de procesmarge beperkt is.
-
Minder buigzame of brozere materialen, waarbij vorming zou leiden tot scheuren of slechte schroefdraad.
-
Beperkte toegang tot smering/koelvloeistof (vormaftappunten zijn zeer gevoelig voor smering).
-
Opstellingen met beperkt koppel (kleine machines, zwakke opspaninrichtingen of kwetsbare onderdelen).
-
Variabele voorgatgrootte die u niet nauwkeurig kunt controleren (gietvariatie, inconsistent boren, bramen die u niet betrouwbaar kunt verwijderen).
Wanneer is draadfrezen beter dan beide?
Als je te maken hebt met breuk, dunne wanden of onderbroken vormen, kan draadfrezen de eenvoudigste manier zijn om het resultaat te stabiliseren.
-
Dunne wanden waar het aanhaalmoment het onderdeel vervormt of structuren beschadigt.
-
Onderbroken schroefdraad, spiebanen, kruisgaten of andere kenmerken die het tappen belemmeren.
-
Moeilijk te controleren gaten of dure onderdelen waarbij de kosten van een gebroken tap onaanvaardbaar zijn.
-
Situaties waarin je één gereedschap nodig hebt voor meerdere schroefdraadmaten (vaak gebruikt bij CNC-draadfreesmachines).

Snijtap versus vormtap: wat is het echte verschil?
De namen zijn beschrijvend:
-
Een snijtap maakt schroefdraad door materiaal weg te snijden en spanen te produceren.
-
Een vormtap (ook wel roltap of draadvormende tap genoemd ) maakt schroefdraad door materiaal in de gewenste vorm te persen . Het tapproces zelf produceert geen spanen .
Beide methoden kunnen schroefdraad produceren die aan de meeteisen voldoet. Het verschil zit hem in wat er doorgaans misgaat en wat je moet controleren om de kwaliteit constant te houden.
Hoe maken snijtappen schroefdraad en waarom zijn spanen belangrijk?
Snijtappen hebben groeven die snijkanten vormen. Naarmate de tap verder draait, snijdt hij in het schroefdraadprofiel in de wand van het gat. Het verwijderde materiaal vormt spanen die ergens naartoe moeten.
Bij doorlopende gaten kunnen spanen aan de andere kant naar buiten komen. Bij blinde gaten moeten spanen vaak omhoog door de groeven bewegen, samengedrukt worden of in kleinere stukjes breken. Dit is waar veel storingen beginnen:
-
Spaanvulling die het koppel verhoogt en tappen breekt.
-
Spaanders die onderin vastzitten en de laatste schroefdraad beschadigen.
-
Spaanders die in het gat achterblijven en later montageproblemen veroorzaken
Het tappen van schroefdraad kan nog steeds uitstekend zijn wanneer:
-
Het gat is een doorlopend gat (of de spaanafvoer is goed gecontroleerd).
-
Je hebt een lager koppel nodig dan bij een vormtap.
-
Het gedrag van het materiaal of de coating maakt het vormen onbetrouwbaar.
Hoe maken vormtappen spaanvrije schroefdraad?
Vormtappen hebben lobben in plaats van snijkanten. Terwijl het gereedschap roteert en vooruit beweegt, duwen die lobben het materiaal naar buiten en naar boven in de schroefdraad.
Belangrijkste resultaten:
-
Er ontstaan geen spanen tijdens het tappen , wat een groot voordeel is bij blinde gaten.
-
Het schroefdraadprofiel ontstaat door plastische vervorming, waardoor de lokale materiaalstructuur niet op dezelfde manier wordt "doorgesneden".
-
Het proces is gevoelig voor de grootte van het gat , de uitlijning en de smering , omdat de tap materiaal verplaatst en het koppel snel toeneemt als het voorgat te klein is.
Wat betekent een sterkere schroefdraad nu precies bij aluminium?
Wanneer mensen zeggen dat rollend tappen "sterkere schroefdraad" oplevert, bedoelen ze meestal een van deze praktische verbeteringen in kneedbare materialen:
-
Betere weerstand tegen beschadiging bij zachte metalen, omdat het schroefdraadoppervlak gevormd is in plaats van gesneden en het materiaal in de juiste vorm is gebracht.
-
Een consistentere betrokkenheid van threads wanneer het proces wordt gecontroleerd, waardoor zwakke threads die een snelle controle doorstaan maar onder belasting falen, worden verminderd.
Dat betekent niet dat een gewalste schroefdraad automatisch beter is dan elke gesneden schroefdraad in elk materiaal. Als de gatgrootte inconsistent is, de smering onvoldoende is of het materiaal zich niet goed laat vormen, kan een vormtap slechtere resultaten opleveren (of breken).
Waarom werkt rollend tappen zo goed voor aluminium schroefdraad?
Aluminium is vaak een lastig materiaal voor inwendige schroefdraad:
-
Het is zachter dan staal, waardoor de schroefdraad gemakkelijk beschadigd raakt als de inbreng zwak is.
-
Het kan kleverig zijn , wat het risico op vreten aan gereedschap en bevestigingsmiddelen vergroot.
-
Het wordt vaak gebruikt in combinatie met oppervlaktebehandelingen (anodiseren, coatings) die de schroefdraadpassing kunnen verbeteren.
Vormtappen is zeer geschikt voor aluminium, omdat aluminium over het algemeen een schone vorm geeft wanneer het gat correct is voorbereid en er voldoende smering is.
Waarom breken aluminium schroefdraadjes af: wat zijn de werkelijke oorzaken?
In echte projecten ontstaan beschadigde draden zelden door slechts één fout. Het is meestal een opeenstapeling van kleine problemen:
-
Het gat is iets te groot, waardoor de grip minder goed is.
-
De schroefdraad is ondiep (de effectieve vertanding is minder dan verwacht).
-
De schroefdraad is beschadigd door spanen, bramen of ruwheid.
-
Montageproblemen ontstaan doordat de schroefdraad scherp of verkeerd uitgelijnd is.
-
Door de afwerking verandert de pasvorm en wordt de bevestiging geforceerd.
Wanneer je overschakelt op roltappen (met de juiste gatgrootte), elimineer je een belangrijke variabele – het gedrag van de spanen – en stabiliseer je vaak het schroefdraadoppervlak en de schroefdraadverbinding.
Blinde holes: het voordeel van "geen chips" is echt.
Bij blinde gaten is het tappen van schroefdraad vaak een goede investering.
Bij het gebruik van een snijkraan moet je het volgende in goede banen leiden:
-
waar chips naartoe gaan,
-
hoe ze breken,
-
of ze inpakken,
-
en of ze in het gat blijven zitten na het tikken.
Bij een vormtap ontstaan er geen spanen door het tappen zelf. Je moet nog steeds de kwaliteit van het geboorde gat en de invalbraam controleren, maar je hebt niet langer te maken met spaanophoping onderin een blind gat.

Wat moet je controleren om rollend tappen te laten werken?
Roll tapping is niet vergevingsgezind. Het procesvenster wordt vaak bepaald door vier parameters:
1) Voorboringsdiameter (diameter van de tapboor voor vormtappen) Vormtappen vereisen een andere voorboringsdiameter dan snijtappen. Als het gat te klein is, ontstaan er koppelpieken en breken de tappen. Als het gat te groot is, is de vertanding zwak.
Praktische richtlijnen: gebruik de boorgrafiek van de tapfabrikant voor het vormen van schroefdraad en beschouw de gatgrootte als een kritische afmeting, vooral als het onderdeel gegoten is of als de boor snel slijt tijdens de productie.
2) Inloopafschuining / aanloop Een nette afschuining zorgt ervoor dat de tap recht begint en vermindert de kans op het beschadigen van de eerste schroefdraad. Het helpt ook bij het starten van de montage zonder kruisdraad.
3) Smeerstrategie Vormtappen zijn zeer gevoelig voor smering. Je perst materiaal in de gewenste vorm en wrijving is daarbij van belang. Bij slechte smering zul je een hoger koppel, vreten en een kortere levensduur van het gereedschap ervaren.
4) Toleranties: We controleren de afmetingen van de voorgeboorde gaten aan de hand van strikte tolerantienormen voor CNC-bewerking voordat we gaan tappen.

Afwegingen bij het rollen van rollen: wat je wint en wat je moet beheersen
Roll tapping is geen "gratis prestatie". Je wint aan stabiliteit in één reeks risico's en accepteert een andere reeks.
Afweging 1: hogere koppelvereisten
Vormgeven vereist in veel situaties een hoger koppel dan snijden, omdat je materiaal vervormt in plaats van het te snijden. Dat heeft gevolgen voor:
-
machinecapaciteit (met name kleine machines of lichte spindels),
-
onderdeelstijfheid en bevestiging,
-
en het risico op vervorming van fijne gelaatstrekken.
Bij dunne wanden of delicate geometrie kan draadfrezen of een andere ontwerpkeuze (inzetstuk, grotere naaf, andere schroefdraadmaat) een betere oplossing zijn.
Afweging 2: Gevoeligheid voor gatgrootte Waarom gieten het moeilijker maakt
Bij CNC-bewerking van aluminium is de controle van de gatgrootte meestal eenvoudig als het boren stabiel is.
Bij aluminium spuitgietwerk kan de variatie in gatgrootte groter zijn als gevolg van:
-
variatie in het gietoppervlak bij de gatopening,
-
porositeit of insluitingen,
-
gereedschapsafbuiging bij onderbroken of oneffen invoeroppervlakken,
-
en bramen die niet consistent zijn.
Dit betekent niet dat je geen tappen in gegoten aluminium kunt aanbrengen. Het betekent wel dat je het voorboren moet beschouwen als een gecontroleerd bewerkingsproces en rekening moet houden met het volgende:
-
Een consistente boor-/ruimstrategie indien nodig.
-
ontbramen en inlaatconditionering,
-
en tussentijdse controle wanneer de prestaties van de thread cruciaal zijn.
Afweging 3: afwerking en montage kunnen de schroefdraadpassing beïnvloeden.
Als het onderdeel geanodiseerd, geplateerd of gecoat wordt, kan de schroefdraadpassing veranderen. Veelvoorkomend falingspatroon:
1) De schroefdraad passeert de Go/No-Go-controle voordat de afwerking plaatsvindt. 2) De afwerking wordt aangebracht. 3) Bij de montage is meer kracht nodig of begint de schroefdraad scheef te draaien.
De oplossing is niet om "de schroef met geweld aan te drukken". De oplossing is om de juiste aanpak vroegtijdig te specificeren:
-
definieer of threads worden getapt vóór of na het voltooien ervan.
-
definieer eventuele vereisten voor nabewerking,
-
en kies een schroefdraadsoort/passing die geschikt is voor de afwerking.
DFM-spiekbrief: hoe je schroefdraad specificeert zodat het geen probleem wordt
Gebruik deze tabel als checklist tijdens ontwerpbeoordelingen en offerteaanvragen. De tabel is bewust praktisch opgezet en vermijdt merkspecifieke gereedschapskeuzes.
| Thema | Beste oefening voor vorm (rol) tikken | Beste werkwijze voor het aftappen van kranen | Waarom dit zo belangrijk is |
|---|---|---|---|
| Materiële geschiktheid | Kies voor kneedbare materialen (gangbare aluminiumlegeringen) en vermijd brosse materialen, tenzij dit bewezen is. | Werkt op meer materialen, afhankelijk van de tapgeometrie. | Vormtappen zijn gebaseerd op plastische vervorming; snijden is gebaseerd op spaanvorming. |
| Voorgatgrootte | Gebruik de kraanfabrikant draadvorming boorgrafiek; controleer de gatgrootte nauwkeurig. | Gebruik de standaard tapboortabel voor het snijden van tappen. | De gatgrootte is bepalend voor het koppel, de ingrijping en de meetresultaten. |
| Type gat | Uitstekend geschikt voor blinde gaten vanwege geen chipsverpakking | Doorlopende gaten zijn gemakkelijker te boren; blinde gaten vereisen spaanbeheersing. | Het gedrag van de chips is een belangrijke variabele in blinde gaten. |
| Ingangsafschuining | Voeg altijd een nette afschuining/aanlooprand toe. | Ook aanbevolen | Vermindert het risico op gescheurde eerste draden en het risico op verkeerd inrijgen. |
| Bodemspeling (blinde gaten) | Voeg extra diepte toe voor tappen en materiaalstroom; bevestig dit per gereedschap. | Voeg extra diepte toe voor ruimte voor chips en aftapping. | Door de bouten volledig aan te draaien, beschadigt u de schroefdraad en breekt u de kranen. |
| Smering | Beschouw smering als cruciaal; zorg ervoor dat het in het gat terechtkomt. | Belangrijk, maar vaak iets toleranter. | Wrijving veroorzaakt koppelpieken, vreten en problemen met de levensduur van gereedschap. |
| Uitlijning/vasthouden | Geef de voorkeur aan een stevige tapbeweging + stabiele houder; minimaliseer slingering. | Hetzelfde doel; soms wat vergevingsgezinder. | Verkeerde uitlijning veroorzaakt breuk en een slechte schroefdraadgeometrie. |
| Braamcontrole | Verwijder bramen en smeerresten voordat u gaat tikken. | Verwijder bramen; verwijder spanen/bramen bij de ingang. | Braamranden beschadigen schroefdraad en veroorzaken montagefouten. |
| oppervlaktebewerking | Plan de schroefdraadpassing rondom geanodiseerde/geplateerde/gecoate oppervlakken. | Dezelfde | Nabewerking kan de passing strakker maken en valse defecten veroorzaken. |
| Inspectieplan | Definieer Go/No-Go en wanneer dit van toepassing is (vóór/na de finish). | Dezelfde | "Eén keer slagen, later zakken" komt vaak voort uit onduidelijke inspectietijden. |
Checklist voor offerteaanvraag voor binnendraad: Wat uw leverancier nodig heeft
Als u consistentie in de rode draad wilt, neem dan de volgende punten op in uw offerteaanvraag:
-
Schroefdraadspecificaties (standaard, maat, spoed, klasse/passing indien van toepassing)
-
Gattype (blind/doorlopend) en vereiste volledige schroefdraaddiepte
-
Eventuele informatie over de bijbehorende bevestigingsmiddelen (indien van toepassing) en de verwachte aanhaalmomenten bij montage (indien cruciaal).
-
Materiaal en conditie (gesmeed aluminium versus gegoten aluminium; eventuele warmtebehandeling)
-
Vereisten voor de oppervlakteafwerking (met name anodiseren/galvaniseren) en of er na de afwerking nog metingen nodig zijn.
-
Kritische kwaliteitseisen: wat er echt toe doet (uittreksterkte, koppel, afdichting, uiterlijk)
-
Aantal / productieplan (prototype versus serieproductie) en verwachte technische wijzigingen
Probleemoplossing: veelvoorkomende draaddefecten en hoe u ze kunt verhelpen
Dit gedeelte is geschreven voor teams die terugkerende problemen willen oplossen, met name "willekeurige" storingen die komen en gaan.
Beschadigde schroefdraad in aluminium: oorzaken en oplossingen
Algemene oorzaken:
-
Het gat is iets te groot of de afmetingen zijn inconsistent over de verschillende holtes/batches.
-
Onvoldoende effectieve schroefdraadverbinding (diepte of ontwerp)
-
De afwerking veranderde de pasvorm en de bevestiging beschadigde de schroefdraad tijdens de montage.
-
Een braam of scherpe rand bij de ingang veroorzaakt het verkeerd indraaien van de schroefdraad.
fixes:
-
Voor kneedbaar aluminium is het aan te raden over te schakelen op vormboren met de juiste voorboring.
-
Voeg een afschuining toe/maak deze schoon en draai de ontbraamregelaars vast.
-
Bevestig het tijdstip van de inspectie (vóór of na de afwerking) en de selectie van de meetinstrumenten.
-
Als het risico op beschadiging van de schroefdraad aanhoudt, overweeg dan ontwerpwijzigingen (grotere bout, langere inschakelduur, inzetstuk).
Tapbreuken in blinde gaten: oorzaken en oplossingen
Algemene oorzaken:
-
Spaanvulling (afgesneden tappen) in blinde gaten
-
Voorboring te klein (vormtappen) veroorzaakt koppelpiek
-
Verkeerde uitlijning of slingering in de tapopstelling
-
Onvoldoende smering in het gat.
fixes:
-
Als de chips het probleem zijn, kan rollend tappen de foutieve chipverpakking verhelpen.
-
Controleer de diameter van het voorgat en houd de slijtage van de boor in de gaten (niet "instellen en vergeten").
-
Verbeter de houderstrategie (rigide tappen, geschikte houder, verminder slingering)
-
Verbeter de smering (vooral bij vormaftappunten).
Fouten bij het afstellen van de meetinstrumenten: Waarom schroefdraad te strak of te los zit
Algemene oorzaken
- Verkeerd tapboor maat voor het tapkraantype, met name voor het mengen. vorm tikken en snijden tappen boordiagrammen
- Gereedschapsslijtage en geleidelijke procesafwijking over lange termijnen
- Anodiseren of coaten verandert de schroefdraadpassing na bewerking
- Materiaal veert terug verschillen afhankelijk van legering en procesroute
Oplossingen
- Bevestig het boorschema komt overeen met de kraantype en de exacte schroefdraadspecificaties
- Toevoegen in procesmeting gekoppeld aan controle van de levensduur van het gereedschap en de gatgrootte, niet alleen aan eindcontroles.
- Indien er sprake is van afwerking, definieer dit dan. nabewerking meting vereisten en pas het procesplan en de schroefdraadpassing daarop aan.
Vuilnis, scheuring of vastlopen van de schroefdraad: oorzaken en oplossingen.
Algemene oorzaken
- Onvoldoende smering, vooral met vorm tikken waarbij wrijving koppel en slijtage veroorzaakt
- Slechte toestand van het boorgatoppervlak, inclusief uitsmeervorming en ophoping van materiaal aan de rand.
- Onjuiste tapgeometrie of coating voor het materiaal en de afwerking.
Oplossingen
- Verbeter de keuze van het smeermiddel en zorg ervoor dat het de volledige boorgatdiepte bereikt.
- Verbeter je boorstrategie met scherpe gereedschappen, stabiele parameters en betrouwbare spaanafvoer.
- Gebruik draad frezen voor complexe geometrieën of wanneer de kwaliteit van het schroefdraadoppervlak van cruciaal belang is.
Typische scenario's voor onderdelen: Hoe we onze keuze maken in de productie
6061 CNC-onderdelen met meerdere blinde schroefgaten
Als het onderdeel van 6061 roestvrij staal is en veel blinde gaten heeft, zijn de grootste risico's meestal:
- Tapbreuken veroorzaakt door spaanpakking met gesneden tap.
- Inconsistente draadkwaliteit over tientallen gaten naarmate gereedschap slijt.
- Spaanders die in het gat achterblijven en later montageschade of onjuiste meetresultaten veroorzaken.
In deze situatie is rollend tappen vaak de eenvoudigste manier om de productie te stabiliseren, omdat het de spaanophoping elimineert. Het werkt het beste wanneer je de twee belangrijkste kritische kwaliteitskenmerken (CTQ's) voor het vormen beheerst: de grootte van het voorgat en de smering.

Aluminium spuitgietonderdelen met machinaal bewerkte schroefdraad
Bij het gieten van aluminium moet elk schroefgat als een gecontroleerd bewerkingsonderdeel worden beschouwd. De drie factoren die het succes bepalen zijn:
- Bereid de ingang voor door de aangekoekte huid en bramen te verwijderen.
- Beheers de gatgrootte met een consistente boor- of ruimstrategie.
- Controleer of de bevestiging goed uitgelijnd en stevig is, zodat de aftap recht begint.
Walsdraad tappen kan nog steeds een goede optie zijn omdat het spaanvrij is en spaanophoping voorkomt, maar door variaties in het spuitgietproces is de voorbereiding van het gat meestal de doorslaggevende factor voor een stabiele draadkwaliteit.
Dunne wanden of onderbroken structuren in de buurt van de schroefdraad
Als de wand dun is of de schroefdraad onderbroken wordt door een kruisgat, sleuf of spiebaan, kan het aanhaalmoment het werkstuk vervormen of gereedschap breken. In deze gevallen:
- Kies draad frezen eerst voor het meest beheersbare proces
- Herontwerp de baas of voeg materiaal toe om de draad te ondersteunen.
- Gebruik een schroefdraadinzetstuk wanneer de schroefdraad een hoge belasting moet kunnen dragen in zacht metaal.
FAQ
Zijn roll taps hetzelfde als form taps?
Ja. In de meeste werkplaatsen verwijzen roltappen , vormtappen en draadvormende tappen naar dezelfde spaanloze vormmethode.
Zijn vormboren geschikt voor blinde gaten?
Ze werken vaak erg goed in blinde gaten omdat er geen spanen ontstaan door het tappen . Je hebt echter nog steeds bodemspeling en goede smering nodig.
Vereisen roltappen een andere tapboormaat?
Ja. Een veelgemaakte fout is het gebruik van een snijtapboor met een vormtap. Raadpleeg altijd de maattabel voor vormtappen van de tapfabrikant.
Kun je gegoten aluminium walsen en tappen?
Vaak wel, maar het hangt af van de voorbereiding van het gat en de kwaliteit van het gietstuk. Als de gatgrootte sterk varieert, de bramen inconsistent zijn of de smering het gat niet betrouwbaar kan bereiken, kan draadsnijden of draadfrezen veiliger zijn.
conclusie
Als uw programma CNC-bewerking van aluminium of aluminium spuitgietwerk met bewerkte schroefdraad omvat , bepaal dan de schroefdraadstrategie voordat u begint met het bewerken van het metaal: we adviseren u over snijtappen, vormtappen of draadfrezen op basis van het type gat (met name blinde gaten ), de ductiliteit van het materiaal, smering en koppellimieten. Vervolgens specificeren we de kritische kwaliteitskenmerken (CTQ's) die beschadigd schroefdraad en tapbreuk voorkomen: de juiste boordiameter voor vormtappen , een schone aanloopafschuining, stabiele uitlijning/rondloopnauwkeurigheid en een duidelijk inspectiemoment vóór en na het anodiseren of galvaniseren . Stuur uw 2D/3D-bestanden, schroefdraadspecificaties, meetvereisten en afwerkingsinstructies via [e-mailadres].