


Deze handleiding beschrijft CNC-bewerking van composietmaterialen voor CFRP- , GFRP- , FR4- en G10-bewerking.
Veel teams verliezen tijd en geld wanneer de bewerking van composietmaterialen misgaat met de randkwaliteit of de kwaliteit van de gaten . Delaminatie bij de booruitgang komt pas laat aan het licht en leidt tot afval. Rafelen en het uittrekken van vezels verpesten de afwerking en vereisen herstelwerkzaamheden. Verontreiniging door composietstof kan de hechtings- en afdichtingsprocessen verstoren. Offertes schommelen ook wanneer tekeningen niet voldoen aan de kritische kwaliteitseisen (CTQ's) , de eisen voor de juiste positie en duidelijke acceptatiecriteria , waardoor kopers leveranciers moeilijk met elkaar kunnen vergelijken.
U leert wanneer u CNC-frezen moet verkiezen boven waterstraalsnijden of lasersnijden . U krijgt praktische richtlijnen voor DFM (Design for Manufacturing) bij CNC-bewerking van composieten , de selectie van gereedschap voor composieten , boren in composieten , bewijsmateriaal voor de eerste artikelinspectie en input voor offertes (RFQ's) voor de bewerking van composieten, waarmee afval en herwerk worden verminderd. Ga naar HM voor een snel overzicht van de mogelijkheden van HM en hoe wij productieprogramma's ondersteunen.

Wat is CNC-bewerking van composietmaterialen en wanneer moet je het gebruiken?
CNC-bewerking van composietmaterialen is een techniek waarbij je composieten freest, boort en afwerkt met een geprogrammeerd gereedschapspad. Zo krijg je strakke randen, nauwkeurige gaten en reproduceerbare onderdelen. Gebruik deze techniek wanneer je onderdeel specifieke eisen stelt, zoals de positie van het gat, de passing van de verzinkgaten, de diepte van de uitsparingen of een afwerklijn die moet overeenkomen met een complete assemblage.
Composieten straffen vage eisen af. Een metalen onderdeel kan een ruwe rand tolereren. Een composietonderdeel verandert diezelfde rand vaak in rafelen, afbrokkelen of een zwakke verbinding. Kies daarom het proces op basis van wat er mis kan gaan, niet op basis van wat het snelst aanvoelt.

Gecombineerde CNC-bewerkingen voor frezen, boren en afwerken.
Je kunt de CNC-bewerking van composietmaterialen indelen in vier veelvoorkomende bewerkingen. Elke bewerking brengt een ander risico en een andere inspectietaak met zich mee.
Het frezen en bijwerken van vormprofielen en uitsparingen. Deze bepalen de randkwaliteit. Ze bepalen ook het uiterlijk en de afdichtingsprestaties.
Frezen creëert uitsparingen, treden en gecontroleerde dieptes. Dit is belangrijk wanneer een composietonderdeel in een behuizing past of bevestigingsmateriaal bevat. Het helpt je ook bij het creëren van stabiele referentiepunten.
Door te boren ontstaan gaten voor bevestigingsmiddelen, pinnen en inzetstukken. De kwaliteit van de gaten is meestal de belangrijkste oorzaak van afgekeurde producten bij CNC-bewerking van composietmaterialen. Beschouw boren als een op zichzelf staand proces, niet als een snelle toevoeging.
De afwerkingslaag maakt randen en details netjes. Het verwijdert pluisjes en kleine oneffenheden. Ook bereidt het oppervlakken voor op het afdichten, verlijmen of schilderen.
Wanneer is CNC-bewerking beter dan waterstraalsnijden of lasersnijden?
Kies voor CNC-bewerking wanneer u gecontroleerde geometrie nodig hebt, en niet alleen een snijcontour. Denk hierbij aan nauwkeurige positionering, herhaalbare gatgrootte, verzinkingen, uitsparingen en 3D-afwerkingen. Voor eenvoudige vlakke profielen waarbij u vooral een strakke snijcontour nodig hebt, is waterstraalsnijden wellicht een betere optie. Deze koopgids voor CNC-waterstraalsnijmachines helpt u bij het vergelijken van de juiste configuratie en specificaties.

Waterstraalsnijden is ideaal voor snelle 2D-profielen en dikke lagen wanneer een koude snede gewenst is. Het werkt vaak goed als voorbewerking. Veel teams werken vervolgens met een CNC-machine om de naden en gaten te fixeren.
Lasersnijden is een snelle methode voor het bewerken van de juiste materialen, maar het is een proces dat op warmte werkt. Warmte kan randafwijkingen veroorzaken die je mogelijk niet wilt bij composietmaterialen. Je moet de integriteit van de randen en de acceptatiecriteria controleren voordat je een definitieve keuze maakt.
Als je alleen een omtrek met ruime toleranties nodig hebt, kun je beginnen met waterstraalsnijden. Als je nauwe gaten, strakke afwerkingslijnen of diepte-effecten nodig hebt, is CNC-snijden meestal de aangewezen stap.
| Proces | Beste pasvorm | Waar het worstelt | Wat u in de offerteaanvraag moet specificeren |
|---|---|---|---|
| CNC-frezen en -frezen | Trimnauwkeurigheid, zakken, herhaalbaarheid | Gereedschapslijtage en snijvlakdefecten | Randzones, trimtoeslag, opmerkingen over oppervlaktereiniging |
| CNC-boren en -verzinken | Gatpositie en pasvorm | Uitgangsschade zonder ondersteuning | Gatenkaart, uitgangsacceptatie, criteria voor verzinking |
| Waterstraalsnijden | Snelle 2D-profielen, dikke lagen | Beperkt aantal CTQ's voor zakken en gaten | Profieltolerantie, tapsheidslimieten, afwerkingsplan |
| Lasersnijden | Snel snijden op geschikte materialen | Door hitte veroorzaakte randveranderingen | Materiaalgeschiktheid, acceptatie van de randen, nabewerking |
Snelle checklist voor processelectie voor kopers en ingenieurs
Gebruik deze checklist bij uw eerste beoordeling. Het voorkomt prijsverschillen en nabewerking achteraf.
Begin met de montage. Als het onderdeel bevestigingsmiddelen, pinnen of inzetstukken gebruikt, plan dan een boorroute. Als uitlijning belangrijk is, plan dan CNC-boringen en gecontroleerde referentiepunten.
Kijk naar de geometrie. Als je uitsparingen, trappen, gecontroleerde dieptes of 3D-afwerkingen nodig hebt, plan dan CNC-frezen of CNC-frezen. Als je alleen een vlak profiel nodig hebt, kan een waterstraalsnijder de eerste snede voor je maken.
Markeer de risicozones. Als delaminatie bij de booruitgang tot defecten aan het onderdeel kan leiden, plan dan ondersteuning en een afvoerstrategie. Als rafelen tot cosmetische problemen kan leiden, definieer dan randzones en afwerkingsregels.
Bepaal of een tweestapsaanpak nodig is. Veel kopers zagen eerst de ruwe omtrek uit en gebruiken vervolgens CNC-bewerking om de randen af te werken en de gaten te boren. Deze aanpak verbetert vaak het rendement.
Leg de input voor de offerteaanvraag vroegtijdig vast. Stuur een gatenplattegrond, randzones, kritische kwaliteitskenmerken (CTQ's) en inspectieverwachtingen mee. Voeg opmerkingen toe voor verlijmings- en afdichtingsoppervlakken wanneer reinheid van belang is.
Als je één simpele regel wilt, gebruik dan deze. Als gaten, verzinkingen, uitsparingen of 3D-afwerkingen belangrijk zijn, plan dan composiet CNC-bewerking voor die specifieke onderdelen. Als alleen de omtrek belangrijk is, begin dan met een 2D-freesproces en werk alleen af waar nodig.
Composietmaterialen gebruikt bij CNC-bewerking
Het CNC-bewerken van composietmaterialen verschilt sterk per materiaalsoort. Het vezeltype, het harssysteem en de laminaatstructuur bepalen hoe randen breken, hoe gaten delamineren en hoe snel gereedschap slijt. Voor een constante kwaliteit en stabiele offertes voor CNC-bewerking van composietmaterialen is het essentieel om de exacte materiaalfamilie te specificeren en de belangrijkste kwaliteitskenmerken (CTQ's) aan te geven . Anders zullen leveranciers gissen, met delaminatie als gevolg , nabewerking van randen en schommelingen in de offertes tot gevolg.
Hier is een eenvoudige kopersregel voor het bewerken van composietmaterialen . CFRP- en GFRP-bewerkingen gedragen zich als schurende laminaten die gereedschap zwaar belasten en het risico op kwaliteitsverlies van de randen vergroten. Aramide-Kevlar-bewerkingen gedragen zich als een stof die snel pluist en rafelt , dus een goede afwerkingsstrategie is essentieel. FR4- en G10-bewerkingen gedragen zich als glasvezelversterkte platen die gemakkelijk afbrokkelen en veel stof produceren , dus afscherming en randnormen zijn belangrijk. Composietstapelbewerkingen en sandwichpaneelbewerkingen gedragen zich als bewerkingen van meerdere materialen tegelijk, dus u moet de in- en uitgang van gaten controleren en de randzones definiëren voordat u een offerte uitbrengt.
Als uw programma ook niet-composiet technische kunststoffen omvat , behandel dit dan als een aparte bewerkingsbaan. De freesinschakeling, warmteontwikkeling en spaanafvoer veranderen, dus raadpleeg deze referentie voor CNC-bewerking van kunststoffen en CNC-bewerking van kunststofonderdelen.
| Samengesteld materiaal | Gemeenschappelijke onderdelen | Belangrijkste risico's bij CNC-bewerking | Wat te specificeren in de offerteaanvraag (RFQ) |
|---|---|---|---|
| CFRP koolstofvezel | beugels panelen sierlijsten | uitgang delaminatie splintering geleidend stof | vezel- en harssoort dikte gatenkaart randzones |
| GFRP-glasvezel | afdekkingen behuizingspanelen | snelle slijtage van gereedschap, rafelen, stofbelasting | Dikte afwerking vereist acceptatie van de rand. |
| Aramide Kevlar | bewakers dragen meerdere lagen kleding | pluizende vezels trekken rommelige randen naar buiten | randzones trimtoeslag afwerkingsmethode |
| FR4 G10 | isolatoren armaturen | afbrokkelende rand, uitbreken, stofverontreiniging | toleranties voor dikte, gatacceptatie |
| stapels sandwich | panelen voor interieurs in de ruimtevaart | Uitbraak bij interfaces verpletterde kernen | stack order backing method exit criteria |
CFRP koolstofvezelbewerking: basisprincipes
CFRP-bewerking van koolstofvezel werkt goed als je gaten en randen als gecontroleerde onderdelen beschouwt, en niet als bijkomstigheden. CFRP begeeft het meestal bij de uitgang van de boor en in de laatste millimeter van een afwerkrand. Als je die twee zones beheerst, beperk je de hoeveelheid afval.

CFRP is stijf en licht, maar koolstofvezel is schurend. Gereedschapslijtage is snel zichtbaar en bot gereedschap vergroot de kans op scheuren. U moet een duidelijke strategie voor de levensduur van het gereedschap opstellen en een eerste proefstukcontrole uitvoeren, inclusief controle van de gatuitgangen en de cosmetische randen.
Stof van koolstofvezels brengt naast ongemak ook andere risico's met zich mee voor de werkplaats. Veel teams maken zich zorgen over het inademen van stof, maar u moet zich ook zorgen maken over vervuiling van de oppervlakken waarop gelijmd wordt en van de onderdelen die schoon moeten blijven. Als u van plan bent te lijmen, af te dichten of te schilderen, moet u die oppervlakken beschermen tegen stof.
Wat moet ik specificeren voor CFRP CNC-bewerking?
• Het type en de dikte van het CFRP-materiaal en eventuele opmerkingen over de lay-up.
• Gatenkaart met diametertolerantie en exacte positie voor CTQ-gaten
• Randzones die puur cosmetisch zijn en randen die uitsluitend functioneel zijn.
• Opmerkingen met betrekking tot de vereisten voor oppervlaktereiniging bij het verlijmen, afdichten of schilderen
Basisprincipes van GFRP-glasvezelbewerking
Het bewerken van GFRP-glasvezel lijkt op papier op CFRP, maar het is vaak zwaarder voor gereedschap en stofafzuigsystemen. GFRP produceert doorgaans meer stof en kan gereedschap sneller slijten. Deze combinatie kan de snijkantkwaliteit na verloop van tijd verminderen als de werkplaats de slijtage en afzuiging niet onder controle houdt.

GFRP-onderdelen worden vaak breed toegepast. Je ziet ze bijvoorbeeld voor panelen, afdekkingen, beschermkappen, behuizingen en constructieplaten. Veel van deze onderdelen hoeven niet te voldoen aan de toleranties van de luchtvaartindustrie, maar kopers eisen nog steeds strakke randen en stabiele gaten voor de montage.
Het meest voorkomende geschil over GFRP-onderdelen is van visuele aard. De ene leverancier vindt een rand acceptabel, de andere koper vindt hem gerafeld. U kunt dergelijke discussies voorkomen door een eenvoudige acceptatienorm vast te stellen. Gebruik randzones en fotoreferenties, zelfs als het onderdeel niet om cosmetische aspecten gaat.
Wat moet ik specificeren voor CNC-bewerking van GFRP?
• GFRP-kwaliteit indien bekend en het nominale diktebereik
• Regels voor randacceptatie bij uitsparingen en externe profielen
• Vereiste uitgangsconditie van het gat wanneer de gaten functioneel zijn
• Verwachtingen ten aanzien van stofbeheersing wanneer reinheid van belang is
Basisprincipes van de bewerking van aramide-kevlar
Het bewerken van aramide-kevlar heeft een heel ander karakter. Koolstofvezel en glasvezel hebben de neiging om af te brokkelen en te splinteren. Aramide daarentegen heeft de neiging om te pluizen en te trekken, net als textiel. Als je aramide op dezelfde manier bewerkt als koolstofvezelversterkte kunststof (CFRP), krijg je vaak rafelige randen die handmatig moeten worden nabewerkt. Die nabewerking kan een aanzienlijk deel van de kosten en de doorlooptijd opslokken.
Aramid komt vaak voor als een laag in hybride laminaten. Het kan ook voorkomen als slijtlaag of stootlaag. Het doel bij de bewerking is meestal randcontrole, niet perfecte afmetingen. Je moet bepalen welke randen belangrijk zijn en een trimstrategie hanteren die deze randen beschermt.
Je moet ook overeenstemming bereiken over wat "schone rand" precies inhoudt. Aramide randen kunnen er anders uitzien, zelfs als het onderdeel functioneel in orde is. Een goede leverancier kan veel oneffenheden verminderen, maar daarvoor is wel toestemming in het productieproces nodig om de juiste afwerkings- en trimmethode toe te passen.
Wat moet ik specificeren voor CNC-bewerking van aramide-kevlar?
• Welke randen zijn puur cosmetisch en welke functioneel?
• Of lichte pluisjes acceptabel zijn en waar niet
• Trimmarge voor een nette afwerking na de laatste trimbeurt
• Elke afdichtings- of coatingstap die de vezels vastzet
Basisprincipes van FR4- en G10-laminaatbewerking
FR4- en G10-laminaatbewerking valt onder de composietenwereld, maar gedraagt zich als glasvezelversterkt plaatstaal. FR4 en G10 kunnen aan de randen afbrokkelen en fijn stof produceren dat nabijgelegen werkstukken vervuilt. Kopers onderschatten dit vaak en vragen zich vervolgens af waarom de verlijming of afdichting later mislukt.

Deze materialen worden gebruikt in isolatieonderdelen, bevestigingsmaterialen, elektrische afschermingen en stijve platen. De geometrie lijkt vaak eenvoudig, maar de kwaliteit van de gaten en afsplintering van de randen kunnen nog steeds van belang zijn. Als het onderdeel aansluit op een ander oppervlak, kan zelfs een kleine afsplintering een lekpad of een spanningsconcentratiepunt vormen.
FR4 en G10 zorgen ook voor onduidelijkheid bij offertes wanneer de dikte en tolerantie niet duidelijk zijn. Kopers zeggen soms "FR4-plaat" zonder de kwaliteit, diktetolerantie of acceptatiecriteria voor gaten te specificeren. Leveranciers verwerken het risico vervolgens in de prijs. Een duidelijke offerteaanvraag voorkomt deze onnodige kosten.
Wat te specificeren voor FR4- en G10-CNC-bewerking
• Materiaalkwaliteit en -dikte, en eventuele eisen met betrekking tot vlakheid
• Plattegrond van de gaten en eventuele vereisten voor de positie van de gaten
• Acceptatiegrenzen voor afbrokkeling aan de randen van zichtbare randen
• Reinheidseisen wanneer het onderdeel in contact komt met afdichtingen of verbindingen
Hybride composiet sandwichpanelen en de basisprincipes van stapelboren
Hybride composieten en sandwichpanelen vertonen gebreken op de interfaces. Stapelboringen en het afsnijden van sandwichpanelen mislukken wanneer de ene laag de volgende laag onvoldoende ondersteunt. Daarom zijn de ondersteuning en de controle van de uitgangen hier belangrijker dan bij panelen van één enkel materiaal.
Hybride stapels kunnen bestaan uit koolstof en glas, of koolstof en aramide, of metaal en composiet. Sandwichpanelen kunnen schuim- of honingraatkernen bevatten. Elke interface beïnvloedt de manier waarop het gereedschap het onderdeel belast. Als je de uitgangszijde niet ondersteunt, kan de laatste laag exploderen, zelfs als de ingang er perfect uitziet.
De koper moet hier een eenvoudige stap zetten. Zeg niet zomaar "stapelen". Definieer de stapelvolgorde en de diktes. Definieer vervolgens welke kant er netjes uit moet zien. Als je een stapel bevestigingsmiddelen hebt, definieer dan welke kant verzonken moet worden en welke kant de positionering bepaalt.
Wat te specificeren voor stapelboren en sandwichbewerking
• Stapelvolgorde en dikte van elke laag
• Welk gezicht is cosmetisch en welk gezicht functioneel?
• Gatacceptatie bij in- en uitgang aan elke zijde
• Verwachtingen ten aanzien van de ondersteuningsmethode wanneer de eindkwaliteit een kritische kwaliteitsfactor (CTQ) is
Bewerkingsfouten bij composietmaterialen en hoe deze te voorkomen
De meeste mislukkingen bij CNC-bewerking van composietmaterialen zijn te wijten aan vijf defectcategorieën: delaminatie, randbeschadiging, hitteschade, gereedschapsafwijkingen en oppervlakteverontreiniging. Deze kunt u voorkomen door de snijkrachten te beheersen, het laminaat bij de in- en uitgang te ondersteunen, de gereedschappen scherp te houden, stof te beheersen en acceptatiecriteria vast te stellen voordat de productie begint.

Veel teams richten zich eerst op voedingen en snelheden. Die aanpak lost zelden de onderliggende oorzaak op. Een betere aanpak begint met het onacceptabele defect en werkt vervolgens terug naar gereedschap, opspanning, gereedschapspad en inspectiegegevens.
| Defectenfamilie | Waar het verschijnt | Wat is de gebruikelijke oorzaak? | Preventieve maatregelen | Wat te vragen tijdens een inspectie |
|---|---|---|---|---|
| Delaminatie | boorgat in- of uitgang | hoge stuwkracht zwakke ondersteuning botte boor | ondersteunende gefaseerde doorbraak scherpe boor | Foto's van de gatuitgang en defectlimieten |
| Randschade | profielen uitsparingen afwerkingen | verkeerde freesgeometrie slechte ondersteuning trillingen | juiste snijtype trimmarge stabiele bevestiging | Randfoto's per zone: cosmetisch versus functioneel |
| Hitte schade | randen zakken verzinken | wrijven met bot gereedschap slechte evacuatie | scherpe gereedschappen verminderen wrijving luchtbeheer | Controle op verkleuringen en vlekken, en regels voor herstelwerkzaamheden |
| Gereedschapsslijtage-afwijking | laat in de run | slijtage van de schuurvezels, levensduur van het gereedschap onbekend | Levensduurbewaking van gereedschap, slingeringcontrole | eerste stuk middenloop laatste stuk CTQ trend |
| Oppervlakteverontreiniging | hechtlaag verfoppervlakken | stof, oliën, resten van verwerking | schoonmaakplan maskeren opslag | wisstest visuele standaardfoto's |
Delaminatiebeheersing bij het boren in composietmaterialen, zowel aan de in- als uitgang.
Delaminatie is het meest kostbare boordefect bij composietmaterialen, omdat het de integriteit van het boorgat aantast. Het leidt ook tot discussies. Het ene team noemt het cosmetisch, het andere structureel. Voordat u het eerste gat boort, moet u de acceptatie van delaminatie bij de in- en uitgang definiëren.
De meeste delaminatieproblemen zijn terug te voeren op de stuwkracht en de ondersteuning. Wanneer de boor te hard duwt, scheiden de lagen zich. Wanneer de boor doorbreekt zonder ondersteuning, scheuren de laatste lagen in plaats van netjes af te schuiven.
Gebruik een beheersplan dat winkels kunnen herhalen.
• Ondersteun de uitgangszijde met een steunplaat of opofferingslaag
• Gebruik een boor met een geometrie die speciaal is ontworpen voor composietmaterialen, niet een algemene metaalboor.
• Zorg dat de boor scherp blijft en vervang hem volgens een vast schema.
• Verminder de uiteindelijke doorbraakbelasting door een gecontroleerde exitstrategie te gebruiken.
• Test eerst op een klein teststuk voordat u het volledige onderdeel produceert.
Definieer acceptatie vanuit het perspectief van een koper, niet vanuit dat van een machinebankwerker.
• Specificeer wat de inspecteur bij binnenkomst en vertrek controleert
• Stel een foutlimiet en een fotoreferentiestandaard vast.
• Vereis foto's van de boorgatuitgang in het eerste artikelpakket voor CTQ-gaten.
• Verduidelijk of de verzonken kant of de moerzijde de acceptatie bepaalt.
Rafelende vezels, splintering en randbreukbeheersing
Randbeschadiging uit zich in rafelen, het uittrekken van vezels, splinteren of afbreken. Dit gebeurt vaak in de laatste millimeter van de snede. Als uw onderdeel een cosmetische rand heeft, moet u de randkwaliteit net zo zorgvuldig behandelen als een CTQ (Critical Top Quality).

De belangrijkste factor is de geometrie en ondersteuning van de snijder. Een snijder die vezels optilt, kan een strakke afwerking in een rafelige rand veranderen. Een zwakke aandruklaag kan ervoor zorgen dat het laminaat gaat trillen, waardoor de rand afbreekt.
Gebruik deze bedieningselementen om randen te stabiliseren.
• Definieer de randzones zodat de winkel weet waar de cosmetische kwaliteit van belang is.
• Voeg snijmarge toe als u een laatste, nette afwerkingslaag nodig heeft.
• Gebruik stabiele werkstukbevestiging en ondersteun dunne wanden en uitsparingen.
• Kies snijgereedschap dat netjes snijdt, geschikt voor uw laminaatsoort.
• Vermijd het gebruik van gereedschap met een grote, onondersteunde reikwijdte, omdat dit de trillingen verhoogt.
Maak het acceptatieproces eenvoudig om conflicten te voorkomen.
• Cosmetische randen worden strenger gereguleerd en er wordt een fotoreferentie gebruikt.
• Functionele randen krijgen een praktische beperking die verband houdt met pasvorm- en afdichtingseisen.
• Randfoto's horen thuis bij de eerste artikelinspectie van nieuwe onderdelen.
• Regels voor herwerk moeten schriftelijk worden vastgelegd, zodat leveranciers niet zomaar kunnen gokken.
Bescherming tegen hitteschade en voorkoming van harsvlekken.
Hitteschade is in een vroeg stadium gemakkelijk over het hoofd te zien. Het uit zich dan in harsvlekken, een glazuurlaag of een brandlucht. Later zie je slechte hechting, vormafwijkingen of een lelijke afwerking. Hitteschade ontstaat vaak door wrijving, niet door snijden.
Wrijving treedt op wanneer gereedschap bot wordt, de spaanafvoer tekortschiet of de aangrijping op het laminaat te hoog blijft. Daarom kan een proces er in eerste instantie goed uitzien, maar na een paar meter snijden verslechteren.
Gebruik praktische temperatuurregelaars die de route niet onnodig ingewikkeld maken.
• Houd gereedschap scherp en vervang gereedschap bij een bepaalde slijtagegrens.
• Zorg voor een goede afvoer van spanen en stof, zodat het gereedschap daadwerkelijk kan snijden.
• Verminder wrijving door stabiel voer en een goede aanloop te gebruiken.
• Vermijd het werken in hoeken die de matrix oververhitten. • Bescherm de afdichtings- en hechtingsranden tegen hitte en vlekken.
Voeg eenvoudige inspectiecontroles toe om problemen met de verwarming vroegtijdig op te sporen.
• Visuele controle op verkleuring of glanzende, uitgesmeerde hars
• Controleer het onderdeel alleen door het aan te raken waar dat zinvol is en het onderdeel niet beschadigt.
• Definieer vooraf de stappen voor herwerking en de triggers voor afwijzing.
Beheersing van gereedschapslijtage en dimensionale stabiliteit
Bij het bewerken van composietmaterialen slijten gereedschappen doordat de vezels als schuurmiddel werken. Naarmate gereedschappen slijten, nemen de krachten toe en verslechteren de randen en gaten. Als je de levensduur van gereedschappen niet beheert, heb je geen controle over de kwaliteit.

Maatafwijkingen lijken vaak op een tolerantieprobleem, maar zijn meestal een gevolg van slijtage en stabiliteitsproblemen. Rondloopnauwkeurigheid, trillingen en inconsistente klemming versterken dit effect.
Voer een slijtagecontroleplan uit dat kopers kunnen verifiëren.
• Houd de levensduur van het gereedschap bij aan de hand van het aantal geboorde gaten of de lengte van de gezaagde stukken.
• Vervang gereedschap voordat er defecten optreden, niet erna.
• Voorkom uitloop en houd de houders schoon en consistent.
• Gebruik een stabiele opspaninrichting die de positie van het onderdeel elke keer herhaalt.
• Controleer de CTQ's aan het begin, midden en einde van een run voor trendbeheersing.
Als u een duidelijke inkoopspecificatie wilt, vraag er dan om.
• Een vastgestelde regel voor gereedschapswisselingen voor CTQ-functies
• Een eenvoudige CTQ-trendregistratie voor de gehele partij
• Eerste artikel plus tussentijdse bevestiging voor onderdelen met een hoog risico
Oppervlakteverontreinigingsbeheersing bij het hechten, afdichten en schilderen
Oppervlakteverontreiniging is een stille oorzaak van afgekeurde producten. Stof, oliën en resten van handelingen verminderen de hechtsterkte en creëren lekkagemogelijkheden. Verf laat ook los wanneer er stof of lossingsmiddelen op het oppervlak aanwezig zijn. Als het onderdeel verlijmd, afgedicht of geverfd moet worden, is reinheid een cruciale kwaliteitsfactor.

Veel werkplaatsen focussen zich op de afwerking van de randen en de grootte van de gaten. Het gevolg is dat het onderdeel later tijdens de montage defect raakt. Dit voorkomt u door schone zones en hanteringsregels te definiëren.
Gebruik een schoonmaakplan dat gemakkelijk te volgen is.
• Markeer hechtings- en afdichtingsoppervlakken als beschermde zones
• Beschrijf hoe onderdelen worden gereinigd en wanneer de reiniging plaatsvindt
• Geef aan hoe u handschoenen moet hanteren in schone zones na het schoonmaken.
• Vereist beschermende verpakking die herafzetting van stof voorkomt.
• Vermijd het combineren van werkzaamheden met samengesteld stof met schone montagestappen.
Vraag om bewijsmateriaal dat aansluit bij de daadwerkelijke productie.
• Foto's van beschermde zones in het eerste artikel.
• Verpakkingsfoto's waarop de bescherming van de randen en het oppervlak te zien is
• Een schriftelijke handleiding voor het hanteren en reinigen van CTQ-schone ruimtes
DFM-regels voor CNC-bewerking van composietmaterialen
DFM bepaalt of de bewerking van composietmaterialen gemakkelijk of juist pijnlijk aanvoelt. Een leverancier kan alleen consistente resultaten leveren als de tekening aangeeft wat belangrijk is en waar falen onaanvaardbaar is. Goede DFM voor composietmaterialen richt zich op kritische kwaliteitskenmerken (CTQ's), randgedrag en inspectie-intentie. Hierdoor verminder je afval en maak je offertes vergelijkbaar.
Veel offertes voor composietmaterialen mislukken omdat ze lijken op tekeningen van metalen onderdelen. Ze vermelden wel afmetingen, maar laten randzones, gaten en reinheidsvoorschriften achterwege. Composieten tolereren die lacune niet. Voeg daarom een paar specifieke regels voor composietmaterialen toe om giswerk te voorkomen.
Randzones en definitie van trimtoeslag
Randen zijn de plek waar composieten het eerst defecten vertonen. Een leverancier kan een profielmaat halen en toch een rand leveren die u afkeurt. Definieer randzones zodat de werkplaats weet waar cosmetische aspecten en contactoppervlakken belangrijk zijn. Voeg vervolgens een trimtoeslag toe wanneer een strakke afwerking nodig is.
Begin met het indelen van de randen in zones. Houd het simpel. De meeste onderdelen hebben slechts twee zones nodig.
Cosmetische randzones
• Zichtbare buitenprofielen
• Uitsparingen die naar de gebruiker gericht zijn
• Randen die de klant kan aanraken
Functionele randzones
• Afdichtingsvlakken en pakkingzittingen
• Verlijmingsranden en kleefoppervlakken
• Randen in de buurt van gaten of belastingspaden
Bepaal vervolgens de snijtoeslag wanneer dit de kwaliteit ten goede komt.
Trimtoeslag is handig wanneer je een afwerkingsronde verwacht. Een grove snede verwijdert het meeste materiaal. Een afwerkingssnede reinigt de vezels. Die tweede ronde vermindert vaak rafelen en breuk.
Gebruik in deze gevallen de snijtoeslag.
• Strikte cosmetische eisen aan zichtbare randen
• Dunne laminaten die rafelen bij doorbraak
• Uitgesneden onderdelen met scherpe hoeken die gemakkelijk scheuren
• Sandwichpanelen waarbij de kernondersteuning varieert
Definieer acceptatie op een meetbare manier.
• Welk vlak bepaalt de randuitstraling?
• Maximaal toegestane rafeling of uitbraak in elke zone
• Of lichte randafwerking is toegestaan en hoe dit in zijn werk gaat
• Welke randen moeten ongeseald blijven voor een goede hechting?
Ontwerpvoorschriften voor gaten voor bevestigingsinzetstukken en uitlijning
Gaten leiden vaak tot afgekeurde composietmaterialen. Veel problemen zijn ontwerpgerelateerd, niet productiegerelateerd. Ontwerp gaten zo dat schade aan de uitgang wordt beperkt en de sterkte van het laminaat behouden blijft. Dat begint met de afstand tussen de randen, de stapelplanning en de classificatie van de vrije gaten.
Scheid de gaten op functie.
Uitlijningsgaten
• Gebruikt voor pinnen en locatiebepaling
• Nauwkeurige positiecontrole is nodig
• Vaak is een nauwsluitendere pasvorm nodig
Bevestigingsgaten
• Gebruikt voor bouten en schroeven
• Veiligheid van de stoelen en nooduitgang zijn vereist.
• Vaak zijn verzonken of verzonken gaten nodig.
Gaten invoegen
• Gebruikt voor schroefdraadinzetstukken
• De afmetingen moeten gecontroleerd zijn en de muren moeten schoon zijn.
• Duidelijke instructies voor het installatieproces zijn nodig
Gebruik ontwerpregels die het laminaat beschermen.
• Houd voldoende afstand tot de randen van gaten nabij de randen van onderdelen.
• Vermijd het boren van gaten in zwakke zones in de buurt van uitsparingen en hoeken.
• Voeg plaatselijk extra opvulstukken of verstevigingsplaten toe wanneer de klemkracht hoog is.
• Definieer de verzonken zijde en de uitgangszijde duidelijk.
• Definieer voor stapels de stapelvolgorde en welke laag de gatkwaliteit bepaalt.
Maak het offertetraject zo eenvoudig mogelijk.
• Lever een plattegrond aan waarop de CTQ-gaten zijn aangegeven.
• Geef aan voor welke gaten een nauwkeurige positierapportage vereist is.
• Geef aan voor welke gaten uitgangsconditielimieten gelden
• Geef aan of een pasvormcontrole van de bevestigingsmiddelen vereist is.
Datumstrategie en inspectiedoel
Referentiepunten geven de leverancier aan waar het onderdeel zich bevindt. Ze geven de inspecteur ook aan hoe het onderdeel moet worden opgemeten. Als referentiepunten vaag zijn, leiden ze tot afwijkingen in de bewerking en inspectie. Kies referentiepunten die overeenkomen met de samenstelling, niet met het gemak van de tekening.
Gebruik functionele gegevenspunten.
• Oppervlakken die in de daadwerkelijke montage worden gebruikt
• Kenmerken die u kunt bevestigen zonder het laminaat te vervormen
• Stabiele zones, weg van dunne wanden en flexibele randen.
Vermijd referentiepunten die verschuiven.
• Cosmetische skins die deuken oplopen onder klemmen
• Dunne panelen die kromtrekken door vochtigheid of hantering.
• Randen die veranderen met de snoeistrategie
Definieer het inspectiedoel vroegtijdig.
• Identificeer welke CTQ's een nauwkeurige positiebepaling vereisen.
• Verduidelijk of de relatie tussen patronen belangrijker is dan de absolute locatie
• Bepaal of het onderdeel in vrije of in gefixeerde toestand moet worden geïnspecteerd.
• Definieer het bewijsmateriaal dat u wilt zien bij de eerste inspectie van het artikel.
Als u een eenvoudige kopersnotitie wilt, gebruik dan dit. Referentiepunten moeten overeenkomen met de kenmerken van de montagelocatie en moeten consistent worden gebruikt voor bewerking en inspectie.
Randafdichting en oppervlaktevoorbereiding
Randen en oppervlakken worden vaak pas functioneel na de bewerking. Ze moeten mogelijk worden afgedicht, verlijmd of geverfd. Of ze moeten schoon blijven voor de hechting. Definieer wat afgedicht moet worden en wat klaar moet zijn voor hechting. Als u dit overslaat, zullen leveranciers gissen en zult u later problemen met de hechting ondervinden.
Begin met het markeren van de oppervlakken die ertoe doen.
• Verlijmde oppervlakken die schoon en beschermd verzonden moeten worden
• Afdichtingsranden die consistent en vrij van rafelen moeten zijn.
• Verfoppervlakken die vrij moeten blijven van harsvlekken en stof.
Definieer vervolgens de voorbereidingsregels.
• Of de randen na de bewerking geseald moeten worden
• Of de te verlijmen oppervlakken een specifieke reinigingsstap vereisen
• Of schuren is toegestaan en waar niet
• Of het dragen van een mondkapje verplicht is om schone zones te beschermen
Definieer tot slot de verpakking voor deze oppervlakken.
• Beschermende folie of zak voor schone zones
• Randbescherming om wrijving en vezelverlies te voorkomen
• Regels voor de behandeling na het schoonmaken, zoals het dragen van handschoenen
Als het onderdeel verlijmd of afgedicht moet worden, beschouw reinheid dan als een kritische kwaliteitskenmerk (CTQ) en vermeld dit in de tekeningnotities en de offerteaanvraag (RFQ).
Gereedschap voor CNC-bewerking van composietmaterialen
De keuze van het gereedschap bepaalt de kwaliteit van composietonderdelen meer dan het merk van de machine of het toerental van de spindel. Een stabiel proces vereist de juiste freesgeometrie, een scherpe snijkant en een gereedschapslevensduurplan dat de werkplaats kan herhalen. Als u het verkeerde gereedschap kiest, krijgt u te maken met rafelen, delaminatie, warmteverspreiding en maatafwijkingen, hoe zorgvuldig u de voeding ook afstelt.
Kopers vragen vaak naar "de beste voedingen en snelheden". Een betere, eenvoudigere vraag is: welk defect moet je voorkomen en welke gereedschapsgeometrie voorkomt dat? Zodra je die vraag beantwoord hebt, worden de procesinstellingen eenvoudiger.
| Werking | Dit is het gereedschapstype dat je het meest zult tegenkomen. | Waar het goed in is | Een veelvoorkomende fout bij een verkeerde inschatting. |
|---|---|---|---|
| Frezen en trimmen | compressiesnijders neerwaartse snijgereedschappen diamantsnijgereedschappen | scherpe randen aan beide zijden, stabiele afwerkingslijnen | vervaging versplintering rand uitbraak |
| Pocketing-profilering | composiet vingerfrezen en routerbits | gecontroleerde diepte en schone pocketwanden | hittevlekken en scheuren in de muur |
| Boren | samengestelde boren stapsgewijze boren | lager risico op delaminatie en schonere uitgangen | Uitgangsdelaminatie en ovale gaten |
| Verzinken | Verzinkgereedschap met stabiele geometrie | Bevestigingsmiddel past en zitting schoon | geroezemoes en ophef rond de stoel |
CNC-freesmachines voor composieten, inclusief compressie- en neerwaartse snijgereedschappen.
Frezen en afwerken bepalen meestal de eerste indruk van de kwaliteit van een onderdeel. Randen vertonen snel defecten en kopers keuren onderdelen vaak direct af. Bij CNC-frezen van composietmaterialen moet u de freesgeometrie kiezen op basis van welk vlak er strak uit moet zien.
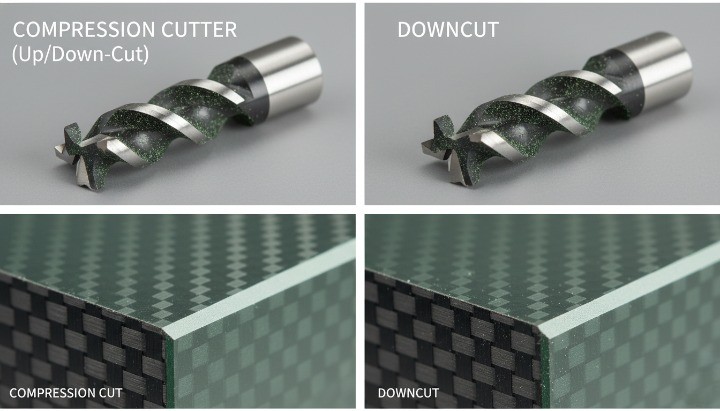
Gereedschappen met een neerwaartse snede duwen de spanen naar beneden en beschermen zo het bovenoppervlak. Ze zijn vaak nuttig wanneer het bovenvlak een cosmetisch aspect heeft. Ze kunnen echter ook stof in de snede persen, waardoor afzuiging belangrijk is.
Opwaartse snijgereedschappen trekken spanen omhoog. Ze verwijderen spanen goed, maar kunnen vezels aan het oppervlak omhoog duwen. Veel teams gebruiken ze voor grove sneden waarbij de afwerking van de randen er niet toe doet.
Compressiesnijders combineren opwaartse en neerwaartse snijgeometrie. Ze kunnen beide zijden beschermen wanneer de snijrichting overeenkomt met de dikte van het laminaat. Daarom worden ze in werkplaatsen gebruikt voor doorlopende sneden in panelen en uitsparingen.
Met een diamantslijptechniek kunnen broze vezels in sommige laminaten netjes worden afgesneden. Dit is vaak handig bij het afwerken van randen met minder pluizen. Het vereist echter wel een stabiele werkstukbevestiging, omdat trillingen de rand kunnen belasten.
Gebruik een eenvoudige routeringsselectieregel.
• Kies voor een neerwaartse snede wanneer het bovenste deel van het gezicht het cosmetische gezicht is.
• Kies voor compressie wanneer beide vlakken schoon moeten blijven bij een doorlopende snede.
• Kies een opwaartse snede voor het voorbewerken wanneer spaanafvoer belangrijker is dan het uiterlijk.
• Kies voor een diamantslijpstijl als je een strakke snede wilt en de stevigheid wilt behouden.
Negeer deze praktische details niet.
• De scherpte van het gereedschap is belangrijker dan merknamen.
• Het bereik van het gereedschap moet kort zijn om trillingen te verminderen.
• De vacuümklem moet sterk genoeg zijn om trillingen aan de randen te voorkomen.
• Plan een laatste afwerkingsronde in als de cosmetische eisen streng zijn.
Composiet boorgereedschap en verzinkgereedschap
Het boren is cruciaal voor het succes van composietonderdelen. Een boor kan de juiste diameter bereiken, maar toch falen als het boorgat delamineert. Een goed boorplan voor composietonderdelen controleert niet alleen de diameter, maar ook de in- en uitgang.

Bij composietboren worden vaak puntgeometrieën gebruikt die de stuwkracht verminderen en de spaancontrole verbeteren. Trapboren kunnen uitbreken verminderen door de snijbelasting over meerdere fasen te verdelen. Werkplaatsen gebruiken ook steunconstructies en afvoerstrategieën om de laatste lagen te beschermen.
Als u verzonken gaten specificeert, moet u deze behandelen als CTQ's (Current Torques). Trillingen of afbrokkeling van de randen van de verzonken gaten kunnen de bevestiging en de koppelstabiliteit verstoren.
Gebruik deze instellingen voor gaten die netjes in elkaar moeten passen.
• Gebruik composietgeoriënteerde boorgeometrie voor CTQ-gaten
• Ondersteun de uitgangszijde met een ruglaag voor dunne laminaten en stapels.
• Houd boren scherp en vervang ze voordat er schade aan de uitgang ontstaat.
• Definieer wat "aanvaardbare uitgang" betekent voor elke gatklasse.
• Test een kleine coupon voordat de volledige productie van start gaat, wanneer het risico hoog is.
Verzinkspoelbakken vereisen een eigen discipline.
• Gebruik een stabiel verzinkgereedschap en een stevige opstelling.
• Vermijd lange overkappingen die tot geklets uitlokken.
• Hanteer een gecontroleerde aanpak en blijf niet te lang op de stoel zitten.
• Controleer de kwaliteit van de zitting en de randafwerking vroegtijdig bij het eerste artikel.
Materiaalkeuze voor gereedschap: hardmetaal, diamantcoating en PCD.
De materiaalkeuze van het gereedschap beïnvloedt de levensduur, de kosten en de consistentie. Bij composieten slijten de snijkanten snel door de schurende vezels, waardoor het materiaal van het gereedschap een belangrijke kostenfactor wordt. Hardmetalen gereedschappen zijn geschikt voor kleine series en minder veeleisende laminaten, maar diamantgecoate en PCD-opties zorgen vaak voor een stabielere kwaliteit tijdens de productie.

Hardmetaal is gangbaar en voordelig. Het kan goede resultaten opleveren wanneer gereedschap scherp blijft en de bewerking niet lang duurt. Hardmetaal kan echter snel slijten in schurende laminaten, waardoor de kwaliteit van de snijkant tijdens het bewerken kan afnemen.
Diamantgecoate gereedschappen verbeteren vaak de slijtvastheid. Ze behouden hun scherpte langer op schurende composietmaterialen. Dat vermindert vaak herwerk en geschillen tijdens inspecties, omdat het proces langer stabiel blijft.
PCD-gereedschappen kunnen in sommige composiettoepassingen een zeer lange levensduur bieden. Ze vereisen echter wel stabiele machines en opspaninrichtingen. Ze zijn doorgaans zinvol bij hoge volumes, strenge eisen aan de randkwaliteit en een hoge mate van herhaalbaarheid.
Gebruik een inkoopvriendelijke selectielogica.
• Kies voor hardmetaal wanneer het volume laag is en de kwaliteitseisen gemiddeld zijn.
• Kies voor diamantcoating wanneer slijtage defecten en herstelwerkzaamheden veroorzaakt.
• Kies PCD wanneer u een lange levensduur van het gereedschap nodig hebt en de batchgrootte de kosten rechtvaardigt.
• Vraag leveranciers om hun verwachte levensduur van het gereedschap te vermelden, zodat u offertes eerlijk kunt vergelijken.
Om prijsopdrijvingsspelletjes te voorkomen, vraag dan nog één ding. Vraag de leverancier welk type gereedschap ze voor elke CTQ-functie willen gebruiken en wanneer ze dit zullen wijzigen. Die ene eis maakt vaak het verschil tussen betrouwbare en optimistische leveranciers.
Procesinstellingen voor stabiele CNC-bewerking van composietmaterialen
Een stabiel CNC-bewerkingsproces voor composietmaterialen is gebaseerd op vier belangrijke factoren: het juiste machinetype, een stevige opspanning, een gereedschapspad dat de in- en uitgang beschermt, en een koel- en luchtstrategie die warmte en stof beheerst. Als een van deze factoren tekortschiet, zie je steeds hetzelfde patroon. Het eerste onderdeel ziet er prima uit. Vervolgens beginnen de randen te rafelen. De uitgangen van de gaten beginnen af te brokkelen. De gereedschapslijtage versnelt. De kwaliteit van de gehele batch wordt inconsistent.

Veel kopers letten op het aantal assen of de spindelsnelheid. Die factoren zijn belangrijk, maar stabiliteit staat voorop. Als het laminaat kan bewegen, trillen of omhoog komen, scheurt de snijplotter de vezels in plaats van ze te snijden. Als er stof in de snede terechtkomt, stijgt de warmte en smeert de hars uit. Daarom moet je de volwassenheid van de machine-instellingen beoordelen, niet de marketing van de machine.
Machinekeuze: CNC-freesmachine, bewerkingscentrum met 3 assen en 5 assen.
Kies de machine op basis van de geometrie van het werkstuk en de CTQ's (Critical Time Quality). De beste machine is degene die de CTQ's haalt met zo min mogelijk stabiele instellingen. Meer instellingen betekenen meestal meer fouten in de opeenhoping van werkstukken, meer handelingen en een groter risico op beschadiging van de randen.
CNC-routers zijn vaak de beste keuze voor plaat- en paneelbewerking. Ze kunnen grote werkruimtes aan, hebben vacuümtafels en een hoge doorvoersnelheid voor het afwerken. Ze passen profielen, uitsparingen en eenvoudige holtes aan, mits de toleranties redelijk zijn en de werkstukbevestiging sterk is.
Bewerkingscentra zijn vaak de beste keuze wanneer nauwkeurige referentiepunten, kleinere positioneringstoleranties of zwaardere uitsparingen nodig zijn. Ze bieden doorgaans een hogere stijfheid en betere asnauwkeurigheid. Dat is handig wanneer de positie van een gat ten opzichte van de bewerkte referentiepunten constant moet worden gehouden.
Drie-assige opstellingen werken goed voor vlakke onderdelen en eenvoudige afwerkingen. Ze zijn ook geschikt voor de meeste gatenpatronen, zolang de boorrichting loodrecht op het oppervlak blijft.
Een vijf-assige opstelling is belangrijk wanneer het werkstuk complexe oppervlakken, schuine gaten of ingewikkelde afwerkingslijnen heeft. Een vijf-assige opstelling helpt ook bij het verminderen van het opnieuw klemmen. Minder opnieuw klemmen betekent vaak een betere uitlijning en minder cosmetische oneffenheden.
Gebruik deze eenvoudige selectielogica.
• Gebruik een CNC-freesmachine voor panelen en 2D- tot 2.5D-frezen met grote formaten.
• Gebruik een bewerkingscentrum wanneer u een grotere stijfheid en nauwkeurigere referentiepuntcontrole nodig hebt.
• Gebruik drie assen wanneer objecten in één richting wijzen en de instellingen eenvoudig moeten blijven.
• Gebruik vijf assen wanneer dit het aantal insteltijden vermindert of toegang tot de CTQ mogelijk maakt zonder nabewerking.
Stel leveranciers één praktische vraag: hoeveel configuraties zal de route gebruiken? Als ze hier geen duidelijk antwoord op kunnen geven, hebben ze waarschijnlijk geen controle over de stabiliteit.
Werkstukbevestigingssystemen, vacuümarmaturen, opofferingslagen en steunplaten.
Een goede werkstukbevestiging maakt het verschil tussen een schone snede en gescheurde vezels. Bij composieten kan het onderdeel buigen, omhoog komen of trillen. Deze beweging uit zich in rafelen, afbreken van de randen en slechte boorgaten. Een goede werkstukbevestiging zorgt er ook voor dat uw dimensionale inspectie herhaalbaar blijft, omdat de referentiepunten niet verschuiven.
Vacuümklemmen worden vaak gebruikt voor panelen. Ze verdelen de klemkracht gelijkmatig en voorkomen puntbelastingen die de laminaten kunnen beschadigen. Voor vacuümklemmen zijn ook schone afdichtingsoppervlakken nodig. Stof, poreuze materialen en lekkages verminderen de klemkracht, waardoor de randen gaan trillen.
Opofferingslagen beschermen oppervlakken en randen. Ze ondersteunen ook dunne secties in de buurt van uitsparingen. Een opofferingsplaat kan het uitbreken van profielen verminderen en ervoor zorgen dat de snede schoon blijft wanneer het gereedschap erdoorheen breekt.
Steunplaten zijn belangrijk bij het boren. Een goede uitgangssteun voorkomt dat de laatste lagen scheuren. Een goed plan voor de steunplaat kan delaminatie en uitbreken verminderen zonder dat er gereedschap hoeft te worden verwisseld.
Maak een herbruikbare checklist voor het vastzetten van werkstukken.
• Controleer of het onderdeel vlak ligt en niet wiebelt.
• Ondersteun dunne wanden en uitsparingen zodat het laminaat niet kan trillen.
• Gebruik opofferingslagen om het uitgangsvlak bij doorlopende sneden te beschermen.
• Gebruik steunplaten onder de booruitgangen voor CTQ-gaten
• Houd de armaturen schoon, zodat stof de kwaliteit van de vacuümafdichting niet vermindert.
Als een leverancier zegt dat de opspanning eenvoudig is, vraag dan hoe ze de uitgangszijde beschermen. Hun antwoord laat zien of ze composietdefecten begrijpen.
Gereedschapspadstrategie ter bescherming van randen en gatuitgangen
Het gereedschapspad bepaalt hoe het gereedschap het materiaal binnendringt, belast en verlaat. Het doel is een constante snijbelasting en een beschermde uitgang. Plotselinge veranderingen in de indringing van het gereedschap uiten zich vaak in afbrokkeling van de snijkant. Langdurige stilstand en wrijving uiten zich vaak in harssmeervorming en hitteschade.
Bij het afwerken en frezen moet u de in- en uitgaande bewegingen zo plannen dat de rand niet beschadigd raakt. Een grove bewerking kan overtollig materiaal verwijderen. Een lichte afwerkingsbewerking kan de rand schoonmaken en pluizen verminderen. Deze tweestapsaanpak verbetert vaak de consistentie, omdat de afwerkingsbewerking met een stabiele belasting wordt uitgevoerd.
Bij het bewerken van pockets moet je gereedschapspaden vermijden die stof en warmte vasthouden. Je wilt ook een pad dat de bewerking voorspelbaar houdt. Dat vermindert trillingen en houdt de wanden schoon.
Bij gaten gaat het bij het gereedschapspad vooral om de boorvolgorde. Veel bedrijven beschouwen boren als een herhaalbare cyclus. Jouw taak is om te bepalen welke gaten CTQ zijn en extra beveiliging en inspectie bij de uitgang vereisen.
Gebruik deze gereedschapspadgewoonten om composietranden te beschermen.
• Vermijd agressief ingrijpen over de volledige breedte van de randen.
• Gebruik een afwerkingslaag op cosmetische randen wanneer het uiterlijk belangrijk is.
• Zorg voor een stabiele aangrijping van de snijder in bochten en overgangen.
• Plan de laatste uitgangsrichting zo dat het gereedschap de zichtbare rand niet beschadigt.
• Groepeer CTQ-gaten zodat je de uitgangen vroeg in de run kunt controleren.
Een klantvriendelijke eis is hier nuttig. Vraag om een korte beschrijving van de freesstrategie voor cosmetische randen en de boorstrategie voor CTQ-gaten. U hoeft niet het volledige programma te hebben. U hebt bewijs nodig dat ze de risico's hebben ingeschat.
Selectie van een koelluchtstroom en MQL-strategie
Bij de koeling van composieten draait het niet om het overmatig gebruik van koelvloeistof zoals bij metaalbewerking. De meeste CNC-bewerkingen van composieten maken gebruik van droog snijden in combinatie met luchtbeheersing, omdat je spanen en stof wilt afvoeren en wilt voorkomen dat de verbindingsoppervlakken vervuild raken. Toch is het belangrijk om de warmte te beheersen en wrijving tussen het gereedschap en de ondergrond te voorkomen.

Luchtdruk helpt stof uit de snede te verwijderen en vermindert warmteontwikkeling aan de rand. Het zorgt er ook voor dat het gereedschap blijft snijden in plaats van polijsten. Lucht is vaak de eenvoudigste en schoonste optie wanneer het werkstuk droog moet blijven voor verlijming of afdichting.
MQL kan in sommige gevallen nuttig zijn, maar je moet het als een gecontroleerde keuze beschouwen. Als het onderdeel verlijmd, afgedicht of geverfd wordt, kan elk residu hechtingsproblemen veroorzaken. Gebruik MQL daarom alleen als je ook een reinigingsplan hebt en de vervolgstappen kent.
Droog zagen komt veel voor, maar droog betekent niet dat er geen toezicht is. Afzuiging, schoonmaak en een schone zaagsnede zijn nog steeds nodig. Stofophoping in de zaagsnede veroorzaakt warmte en smeer. Daarom zijn stofbeheersing en een goede koelingsstrategie onlosmakelijk met elkaar verbonden.
Gebruik een eenvoudige selectieregel.
• Gebruik droog snijden met krachtige afzuiging wanneer reinheid cruciaal is.
• Gebruik lucht om de warmte te verminderen en de afvoer van vocht uit afwerkingen en zakken te verbeteren.
• Gebruik MQL alleen wanneer restmateriaal geen negatieve invloed heeft op de daaropvolgende stappen of wanneer reiniging is gedefinieerd.
• Definieer de regel vooraf in de offerteaanvraag, zodat leveranciers niet improviseren.
Voor stabiele resultaten is consistentie essentieel. Het wijzigen van de koel- en luchttoevoerstrategie midden in de productie heeft vaak een grotere invloed op de randkwaliteit dan een kleine aanpassing van de toevoer.
Kwaliteitscontrole van gaten in composietonderdelen
Gaten zijn cruciaal voor het succes van de assemblage van composietonderdelen. Een profiel kan er perfect uitzien, maar toch falen als gaten verschuiven of delaminatie optreedt. U moet de kwaliteit van gaten beschouwen als een CTQ-systeem (Critical Quality Management) dat de grootte, locatie en uitgangstoestand omvat. Door dit duidelijk te definiëren, voorkomt u de meeste geschillen met leveranciers en de meeste nabewerkingen.

Veel offerteaanvragen vermelden alleen de diameter van de gaten. Dat is niet voldoende. Een gat dat weliswaar de juiste diameter heeft, maar niet op de juiste positie ligt, kan de constructie alsnog beschadigen. Een verzinking die er glad uitziet, kan nog steeds trillen en het aanhaalmoment verminderen. Daarom moet je de acceptatiecriteria zo definiëren dat ze overeenkomen met de functionaliteit.
Acceptatiecriteria voor gaten met betrekking tot de werkelijke diameterpositie en de uitgangstoestand.
Begin met de functie en stel vervolgens de acceptatie in. Een bevestigingsgat vereist andere regels dan een uitlijningsgat. Een inzetgat vereist andere regels dan een spelinggat. Als het gat de uitlijning bepaalt, wordt de ware positie de primaire kritische kwaliteitsmaatstaf (CTQ). Als het gat de klemkracht bepaalt, worden de zitting en de uitgang de primaire kritische kwaliteitsmaatstaven (CTQ's).

Gebruik een acceptatiemodel met drie lagen. Dat werkt goed voor inkoop en engineering.
Diameteracceptatie
• Definieer de nominale diameter en tolerantie voor elke gatklasse.
• Geef aan of het gat geruimd, geboord of geboord en vervolgens afgewerkt is.
• Definieer rondingen alleen wanneer de functie dit vereist.
Aanvaarding van de werkelijke positie
• Definieer het referentieschema dat overeenkomt met de samenstelling
• Geef de exacte positie alleen op voor gaten die de passing of uitlijning bepalen.
• Verduidelijk of de positie van het patroon belangrijker is dan de positie van de individuele gaten
Acceptatie van de exit-voorwaarde
• Definieer de in- en uitgangsvereisten indien nodig afzonderlijk.
• Stel een grens voor delaminatie of breuk vast met behulp van een eenvoudige visuele standaard.
• Geef aan welke kant functioneel is en welke cosmetisch.
Als u een eenvoudige kopersnota wilt die problemen voorkomt, gebruik dan deze. Voor CTQ-boringen moet u de diameter en de exacte positie specificeren, en een uitgangsconditielimiet aan de uitbreekzijde vereisen. Die ene regel dwingt tot een echt boorplan.
Je moet gaten ook indelen op basis van risico. Behandel niet elk gat hetzelfde.
Hole-klassen die een CTQ-behandeling verdienen
• Uitlijningsgaten voor pinnen en positioneringspunten
• Bevestigingsgaten die afdichtingen vastklemmen of een vermoeiingsbelasting dragen
• Gaten nabij randen waar het risico op een uitbraak toeneemt
• Gaten in stapels waar het uitgangsgedrag per laag verandert
Verwachtingen ten aanzien van het inspectiepakket en het rapport van de eerste artikelinspectie
Een eerste artikelinspectie moet meer doen dan alleen een paar afmetingen tonen. Het moet aantonen dat de leverancier uw kritische kwaliteitseisen (CTQ's) begrijpt en deze kan herhalen. Een goed eerste artikelpakket verbindt referentiepunten, gatpositie en uitgangskwaliteit op een manier die controleerbaar is.
Houd het bewijsmateriaal eenvoudig maar compleet. Je hebt geen dik rapport nodig. Je hebt het juiste bewijs nodig.
Minimale bewijsstukken voor de eerste artikelinspectie voor composietgaten
• Een tekening met ballonnetjes waarop CTQ-gaten en referentiepunten zijn aangegeven.
• Meettabel voor diameter en exacte positie van CTQ-gaten
• Foto's van de ingang en uitgang van de boorgaten voor risicovolle boorgaten
• Foto's van verzonken zittingen voor het plaatsen van bevestigingsgaten
• Een korte toelichting over het gereedschap dat gebruikt wordt voor CTQ-gaten en wanneer dit gereedschap vervangen moet worden.
Vraag om rapportverwachtingen die de productie ondersteunen, niet alleen het voorbeeld.
Rapporteer verwachtingen die verrassingen voorkomen.
• Duidelijke onderdeelaanduiding en tekeningrevisie op elke pagina.
• Referentiepunten die overeenkomen met de tekening
• Een vastgesteld bemonsteringsplan voor productieruns waarbij het risico hoog is.
• Een regel voor wat een herinspectie of gereedschapswissel in gang zet
Als u internationaal inkoopt, is er nog een detail dat van pas komt. Vraag de leverancier om een foto van de inspectieopstelling voor CTQ-boringen mee te sturen. Die foto laat vaak zien of het referentiepuntsysteem stabiel is.
Controle van de integriteit van verzinkingen en verzonken boringen voor een goede passing van bevestigingsmiddelen.
Verzinkingen en verzonken gaten lijken eenvoudig. Ze veroorzaken echter vaak de meest frustrerende montageproblemen. Trillingssporen en uitholling rond de zitting verminderen het contactoppervlak. Dit kan leiden tot een verandering in het aanhaalmoment. Bovendien kan het na verloop van tijd losse bevestigingsmiddelen veroorzaken. Als een bevestigingsmiddel stevig moet vastzitten en de klemkracht moet kunnen weerstaan, is de kwaliteit van de verzinking cruciaal.

Je moet de integriteit van de verzonken spoelbak definiëren aan de hand van drie punten.
Stoelgeometrie
• Definieer het bereik van de zithoek en de diameter
• Specificeer de diepte- of diametercontrole op basis van de bevestigingsnorm.
• Verduidelijk of spoeling vereist is en hoe dit gecontroleerd wordt
Randintegriteit
• Definieer de uitbreeklimieten rond de stoel
• Definieer de delaminatiegrenzen aan de ingangszijde van de verzinkboor
• Voeg regels voor herstelwerkzaamheden toe, zodat leveranciers niet willekeurig gaan schuren.
Pasvormverificatie
• Voer indien mogelijk een eenvoudige controle uit met de daadwerkelijke bevestiging.
• Controleer of de hoofdsteunen stabiel en zonder schommelen staan.
• Controleer of de zitting de vezels niet platdrukt bij normaal gebruik.
Als u één strenge eis wilt die de kwaliteit snel verbetert, gebruik dan deze. Eis foto's van verzonken zittingen en een controle van de passing van bevestigingsmiddelen tijdens de eerste artikelinspectie voor elk bevestigingsgat dat van invloed is op de veiligheid, afdichting of uitlijning.
Veiligheid bij stofafzuiging en reinheid van onderdelen
Bij de bewerking van composietmaterialen ontstaan fijnstof en vezelfragmenten. Dit stof heeft niet alleen invloed op het comfort, maar ook op de betrouwbaarheid van de machine, de kwaliteit van de randen en de verdere assemblage. Zonder stofbeheersing is er geen controle over de CNC-bewerking van composietmaterialen. Dit leidt tot instabiele randen, vervuilde verbindingsvlakken en inconsistente inspectieresultaten.

Veel inkopers beschouwen stofafzuiging als een kwestie van veiligheid in de werkplaats en laten het daarom buiten beschouwing in de offerteaanvraag. Dat is een vergissing. Stofbeheersing heeft invloed op de opbrengst. Het bepaalt ook of onderdelen schoon genoeg aankomen voor afdichting, verlijming of lakken. Vraag daarom met dezelfde ernst naar stofafzuiging en reinheid als naar toleranties.
Stofafzuiging, filtratie en schoonmaak.
Stofbeheersing begint bij het zagen. Als je alleen de ruimte schoonmaakt, ben je te laat. Je hebt stofafzuiging bij het gereedschap nodig, vervolgens afzuiging, dan filtratie en tot slot reiniging. Het doel is om stof te verwijderen voordat het zich op werkstukken afzet of opnieuw in de zaagruimte terechtkomt.
Afscherming voorkomt dat stof zich verspreidt. Omheinde ruimtes en gordijnen beperken de bewegingsvrijheid van stof. Dit beschermt tevens andere werkruimtes, met name inspectie- en assemblagezones.
Afzuiging voert stof weg van het gereedschap. Sterke afzuiging vermindert warmteontwikkeling en harsvorming doordat spanen zich niet in de zaagsnede ophopen. Het verbetert ook de snijkantkwaliteit doordat het gereedschap blijft snijden in plaats van door een stofwolk te schuren.
Filtratie voorkomt dat fijne deeltjes terug in de lucht terechtkomen. Een goed systeem stemt de filterprestaties af op het type stof. Als de filtratie zwak is, kan de werkplaats er schoon uitzien, maar kan er toch fijnstof in de lucht blijven circuleren.
Huishouding maakt het systeem compleet. Je hebt een vast schoonmaakschema nodig voor tafels, armaturen, vloeren en machinekasten. Je hebt ook een plan nodig voor afvalverwerking, zodat er geen stof vrijkomt tijdens het weggooien.
Waarop moet je letten bij het beoordelen van een leverancier?
• Ze vangen stof op bij de snijkop, niet alleen op ruimteniveau.
• Ze houden het bewerkingsgebied gescheiden van de inspectie- en verpakkingsruimte.
• Ze hebben een schriftelijk schoonmaakplan en een verantwoordelijke eigenaar.
• Ze bewaren afgewerkte onderdelen uit de buurt van actief snijstof.
• Ze laten zien hoe ze voorkomen dat stof zich opnieuw op de onderdelen afzet.
Stofwerende beheersing met koolstofvezelgeleiding voor de bescherming van elektronica
Koolstofvezel brengt een specifiek risico met zich mee. Fijne koolstofvezels kunnen elektriciteit geleiden. Ze kunnen zich nestelen in behuizingen, sensoren, aandrijvingen en connectoren. Dat kan leiden tot ogenschijnlijk willekeurige storingen. Als een bedrijf koolstofvezels bewerkt zonder de elektronica te beschermen, moet men rekening houden met stilstand en een inconsistente output.

Goede bedieningselementen zijn eenvoudig en overzichtelijk.
Door scheiding wordt de blootstelling verminderd. Een aparte ruimte voor composietmaterialen houdt koolstofvezelstof weg van algemene bewerkingsprocessen en werkzaamheden aan elektronica.
Bescherming van de behuizing vermindert storingen. Afgesloten behuizingen, overdrukkasten en goed onderhoud voorkomen dat stof gevoelige onderdelen binnendringt.
Een goede schoonmaakdiscipline is belangrijk. Perslucht kan vezels verspreiden naar moeilijk bereikbare plekken. Gecontroleerd stofzuigen en het regelmatig controleren van de kasten werken beter.
Wat te vragen in de offerteaanvraag voor koolstofvezelwerk?
• Hoe ze de bewerking van koolstofvezels isoleren van andere gebieden
• Hoe beschermen ze de elektrische kasten en sensoren van machines?
• Hoe ze machines en kasten reinigen zonder vezels te verspreiden • Hoe ze onderhoud uitvoeren wanneer koolstofvezelstof zich ophoopt
Als een leverancier deze controles niet duidelijk kan uitleggen, leren ze het waarschijnlijk door te proberen. Dat uit zich meestal in onregelmatige leveringen en wisselende kwaliteit.
Reinheidscontrole voor hecht- en afdichtingsoppervlakken
Verlijmings- en afdichtingsoppervlakken falen wanneer ze vuil zijn. Stof, oliën en resten van handelingen verminderen de hechting. Zelfs kleine verontreinigingen kunnen lekkagepunten veroorzaken. Als het onderdeel verlijmd of afgedicht moet worden, wordt reinheid een kritieke kwaliteitsfactor (CTQ). Je moet het beschouwen als een maateis.

De hygiënecontrole bestaat uit drie onderdelen: controle van de omgeving, controle van de handelingen en controle van de verpakking.
Omgevingsbeheersing betekent dat je schone onderdelen uit de buurt van snijstof houdt. Je scheidt het reinigen ook van het bewerken, zodat er geen stof neerslaat.
Handling control betekent dat je definieert wanneer en hoe onderdelen aangeraakt mogen worden. Handschoenen verminderen de hoeveelheid huidvet. Speciaal ingerichte clean benches verminderen herbesmetting.
Verpakkingscontrole betekent dat je randen beschermt en schone zones creëert tijdens het transport. Onjuiste verpakking kan stof opnieuw afzetten en randen beschadigen, wat vervolgens weer tot meer stofvorming leidt bij de klant.
Een praktisch schoonmaakplan dat kopers kunnen aanvragen.
• Markeer de hechtings- en afdichtingsgebieden als beschermde zones op de tekening.
• Definieer een reinigingsstap vóór het verpakken van gelijmde onderdelen.
• Het dragen van handschoenen is verplicht na het reinigen van de beschermde zones.
• Vereist dat onderdelen met reinigingszones in afgesloten zakken of schone verpakkingen worden verpakt.
• Voeg randbescherming toe om te voorkomen dat er tijdens het transport vezels loslaten door wrijving.
Als u één krachtige zin wilt die de resultaten verbetert, gebruik dan deze. Vermeld dat de te verlijmen en te verzegelen oppervlakken schoon en beschermd moeten worden verzonden en eis foto's van de verpakking in het eerste pakket.
Kwaliteitscontrole en acceptatiecriteria die kopers zouden moeten aanvragen
Kwaliteitscontrole faalt wanneer de acceptatiecriteria vaag zijn. Bij CNC-bewerking van composietmaterialen leidt een vage acceptatie tot twee ongewenste uitkomsten. Een leverancier levert onderdelen die er voor hen prima uitzien, maar die tijdens de assemblage niet aan de eisen voldoen. Of de leverancier produceert en inspecteert te veel, waardoor de offerte de pan uit rijst. Jouw taak als inkoper is om acceptatiecriteria te definiëren die aansluiten bij de functionaliteit en eenvoudig te controleren zijn.

Goede acceptatiecriteria hoeven niet ingewikkeld te zijn. Ze vereisen duidelijke zones, duidelijke grenzen en duidelijk bewijsmateriaal. Als u die drie elementen vaststelt, vermindert u geschillen en stabiliseert u het aanbod.
Inspectienormen voor randen en fotoreferenties
Randen kunnen op twee manieren defect raken. Ze zien er lelijk uit op het oppervlak. Of ze veroorzaken functionele problemen zoals lekkages, slechte passingen of zwakke verbindingen. De snelste manier om randproblemen te beheersen is door randzones te definiëren en fotoreferenties toe te voegen. Dat maakt van een subjectieve discussie een herhaalbare inspectie.
Begin met het indelen van de randen in zones.
Cosmetische randen
• Zichtbare randen op externe oppervlakken
• Trim de naden die klanten zien of aanraken.
• Openingen en uitsparingen die een zichtbare interface omlijsten
Functionele randen
• Afdichtingsvlakken en pakkingzittingen
• Verlijmingsranden en kleefoppervlakken
• Randen nabij belastingspaden waar afbrokkeling scheuren kan veroorzaken
Definieer vervolgens de acceptatiegraad met behulp van afbeeldingen en grenzen.
Inspectiecriteria voor randen die in de productie werken
• Een fotoreferentie voor acceptabele en onacceptabele rafeling
• Een maximaal toegestane uitbreekbreedte voor functionele randen
• Een regel die bepaalt welke zijde van het laminaat de acceptatie bepaalt
• Een herwerkingsmethode die is toegestaan en een methode die niet is toegestaan
Vraag bij de eerste artikelinspectie om eenvoudig bewijsmateriaal dat het risico verkleint.
Eerste artikel randbewijs
• Foto's van elke cosmetische randzone onder consistente belichting.
• Foto's van de meest ongunstige rand bij de uitgesneden hoeken
• Opmerkingen over het type trimgereedschap dat voor de laatste bewerking is gebruikt
Als u één korte inkoopzin wilt gebruiken, kunt u deze gebruiken: De leverancier moet foto's van de randzone aanleveren voor de eerste productinspectie en moet voldoen aan de overeengekomen referentiestandaard voor cosmetische randen.
Acceptatiegrenzen voor de kwaliteit van de gaten en bemonsteringsplan
Gaten moeten worden goedgekeurd wat betreft grootte, locatie en uitgang. Als u de uitgangen van de gaten niet definieert, zult u uiteindelijk discussies krijgen over delaminatie en uitbreken. Als u de locatie niet definieert, zult u uiteindelijk problemen met de pasvorm tijdens de assemblage ondervinden.
Definieer de acceptatie van gaten per gatklasse. Dit houdt de inspectiekosten beheersbaar.
Typische hole-klassen
• Uitlijningsgaten die de locatie bepalen
• Bevestigingsgaten die de klemkracht en afdichting regelen.
• Doorvoergaten waarvoor alleen de diameter en basispositie nodig zijn.
• Gaten inbrengen waarvan de grootte en oppervlakteconditie gecontroleerd moeten worden.
Acceptatie-elementen voor gaten, waaronder
• Tolerantie voor de diameter en eventuele afwerkingseisen
• Werkelijke positie ten opzichte van een stabiel referentiepunt voor CTQ-gaten
• Grenswaarden voor in- en uitgang met fotoreferenties • Criteria voor verzonken zittingen voor bevestigingsgaten
Een goed bemonsteringsplan is belangrijk, omdat composieten kunnen afwijken door slijtage van het gereedschap. Je hoeft niet elk gat op elk onderdeel te inspecteren. Je hebt wel een plan nodig dat afwijkingen vroegtijdig opspoort.
Een praktisch bemonsteringsplan dat kopers kunnen aanvragen.
• Eerste volledige CTQ-gatinspectie
• Tussentijdse controle van CTQ-gaten voor langere batches
• Laatste controle om te bevestigen dat gereedschapsslijtage de acceptatie niet heeft belemmerd
• Extra controles na elke gereedschapswissel bij CTQ-gaten
Als u één sterke eis wilt stellen, gebruik dan deze. Voor CTQ-gaten: eis foto's van de gatuitgang in het eerste productpakket en eis een controleplan voor begin, midden en einde van de productie.
Maatvoeringstechniek en verwachtingen ten aanzien van het inspectierapport
Composietonderdelen kunnen buigen. Als je ze vastklemt zoals metaal, meet je de klem, niet het onderdeel zelf. Een goede dimensionale inspectiemethode voorkomt vervorming en koppelt de resultaten aan functionele referentiewaarden. Zo blijft inspectie zinvol.
Begin met de datastrategie.
Inspectiereferentiepunten moeten overeenkomen met de montage.
• Gebruik functionele oppervlakken die het onderdeel in de praktijk goed laten aansluiten.
• Vermijd cosmetische facetten die kunnen vervormen of deuken onder klemmen.
• Definieer referentiepunten als volledig gezichtscontact onrealistisch is.
Kies vervolgens inspectiemethoden die bij de geometrie passen.
Gangbare inspectiemethoden
• CMM-meting voor herhaalbare kenmerken wanneer de opspanning stabiel is
• Meetinstrumenten en pinnen voor het controleren van de gatgrootte bij kritische gaten
• Profielcontrole van de afwerkingslijnen voor panelen en uitsparingen
• Speciaal ontworpen armaturen voor een consistente positionering op alle kavels
Definieer nu het rapport dat u wilt. Een rapport is pas nuttig als u het kunt vergelijken tussen verschillende revisies en batches.
Verwachtingen in het inspectierapport die geschillen verminderen.
• Herziening van de tekening en identificatie van onderdelen op elke pagina.
• Een CTQ-gerichte meettabel die gemakkelijk te overzien is.
• Referentiepunten die overeenkomen met de tekening en die gedurende het rapport niet wijzigen •
Duidelijke toelichting op de eenheden en meetmethoden voor de CTQ-onderdelen • Een eenvoudige samenvatting van de geslaagd/niet geslaagde CTQ-onderdelen
Als u een zo soepel mogelijk inkoopproces wilt, vraag dan om één ding: vraag leveranciers om een voorbeeld van een inspectierapport mee te sturen met het eerste productpakket. Dat voorkomt verrassingen nadat u de opdracht hebt gegund.
Kostenfactoren en offertevergelijking voor CNC-bewerking van composietmaterialen
De kosten van CNC-bewerking van composietmaterialen hangen af van het risico dat de leverancier moet dragen. Gereedschapslijtage, complexiteit van de opspaninrichting, programmeertijd, risico op afval en de omvang van de inspectie bepalen grotendeels de prijs. Als u de kritische kwaliteitseisen (CTQ's) en acceptatiecriteria duidelijk definieert, worden offertes nauwkeuriger en beter vergelijkbaar.
Veel kopers vergelijken uurtarieven. Dat voorspelt zelden de totale kosten. De prijs van composietmaterialen wordt bepaald door een beheersingsprobleem. De leverancier berekent de kosten voor de beheersmaatregelen die ervoor zorgen dat randen en gaten binnen de acceptabele grenzen blijven.
Kostenfactoren: gereedschappen, opspaninrichtingen, programmering, afvalrisico en inspectietijd.
De gereedschapskosten stijgen omdat composieten snel slijten. Schurende vezels maken gereedschap bot. Bot gereedschap leidt tot meer defecten. De leverancier betaalt dus voor gereedschapswisselingen en -stabiliteit.
De kosten voor opspaninrichtingen stijgen wanneer het werkstuk stevige ondersteuning nodig heeft. Vacuümopspaninrichtingen, steunplaten en op maat gemaakte houders voorkomen trillingen en beschadiging van het werkstuk. Ze verminderen ook de noodzaak tot nabewerking.
De programmeerkosten stijgen met de geometrie en de instellingen. Bewerkingen aan meerdere zijden en nauwkeurige nabewerking vereisen meer verificatie. Vijfassige bewerkingen leiden vaak tot meer simulaties en meer eerste-artikelcontroles.
De kosten voor afvalrisico stijgen bij strenge eisen aan randen en gaten. Als de tekening geen limieten definieert, gaan leveranciers uit van het worstcasescenario. Ze berekenen extra productiegangen, extra gereedschap en extra inspectiekosten in de prijs.
De inspectiekosten lopen op wanneer de kritische kwaliteitseisen (CTQ's) breed of onduidelijk zijn. De tijd die nodig is voor CMM-metingen en rapportage loopt snel op. Fotografisch bewijs van randen en boorgatuitgangen kost ook tijd, maar vermindert wel geschillen.
| Kostendrijver | Wat verhoogt het? | Wat verlaagt het? | Kopersactie die helpt |
|---|---|---|---|
| Tooling | schurend laminaat, strakke randafwerking, hoog aantal gaten | duidelijk gereedschapsplan stabiele slijtagelimieten | Vraag naar het type gereedschap volgens de CTQ- en gereedschapswisselregels. |
| Armaturen | dunne onderdelen grote uitsparingen strakke afwerkingslijn | herhaalbare vacuüm- en ondersteuningsstrategie | Deel de behoeften aan ondersteuning en de beperkingen van de klemmen. |
| Programming | veel configuraties 5-assige toegang complexe zakken | eenvoudigere toegang, minder instellingen | Maak gebruik van gegevensvriendelijke functies en trimmarge. |
| Schrootrisico | strakke uitgangen cosmetische randen geen herwerkingsregels | duidelijke acceptatie- en herwerkvergoeding | Definieer randzones en uitgangsgrenzen van gaten |
| Inspectie | Te veel CTQ's, vage gegevens, volledige rapportage over alle kenmerken. | CTQ-gericht plan | Maak een lijst van de belangrijkste kwaliteitskenmerken (CTQ's) en accepteer een steekproefplan. |
Als een offerte er goedkoop uitziet, vraag dan wat er is weggelaten. De meeste kostenbesparingen komen voort uit minder controlemechanismen, niet uit een hogere efficiëntie.

Redenen voor wijzigingen in offertes: ontbrekende toelichtingen bij de offerteaanvraag en onduidelijke acceptatiecriteria.
Prijsschommelingen worden meestal veroorzaakt door ontbrekende gegevens, niet door de stemming van de leverancier. Wanneer gegevens vaag zijn, nemen leveranciers risico's. Wanneer die gegevens later worden verduidelijkt, verandert de prijs.
Ontbrekende details over samengestelde materialen zorgen direct voor onzekerheid. Diktebereik, laminaattype en stapelvolgorde beïnvloeden de benodigde gereedschappen en ondersteuning. Zonder deze details kan een leverancier geen stabiele prijzen garanderen.
Onduidelijke acceptatiecriteria voor de randen leiden tot de grootste discussies. De ene werkplaats plant één afwerkingsgang. De andere plant ruwschuren, fijnschuren en handmatige nabewerking. De offertes zullen niet overeenkomen.
Een onduidelijke acceptatiegrens voor de uitgang van het boorgat verstoort ook de vergelijkbaarheid. De ene leverancier gaat uit van cosmetische grenzen voor de uitgang, de andere alleen van functionele grenzen. Het boorplan en de inspectietijd veranderen hierdoor.
Ontbrekende referentiepunten en inspectie-intentie beïnvloeden ook de prijs. Als de leverancier referentiepunten gokt, gokt hij ook inspectie-instrumenten. Die gok leidt tot prijsopdrijving.
Gebruik een korte test om de duidelijkheid van de offerteaanvraag te controleren voordat u de offertes vergelijkt.
• Heb ik gedefinieerd welke randen cosmetisch zijn?
• Heb ik gatklassen en uitgangslimieten gedefinieerd voor CTQ-gaten?
• Heb ik referentiepunten gedefinieerd die overeenkomen met de samenstelling?
• Heb ik aangegeven of het verlijmen of afdichten van oppervlakken een reinigingscontrole vereist?
• Heb ik aangegeven welk bewijsmateriaal ik nodig heb bij de eerste inspectie van het artikel?
Als je deze vijf vragen beantwoordt, stabiliseert de koers.
Kostenbesparing door CTQ-gerichte toleranties en duidelijke normen.
Je kunt kosten besparen zonder het risico te vergroten, maar je moet wel op de juiste dingen bezuinigen. Verlaag de kosten door alleen de kritische kwaliteitskenmerken (CTQ's) aan te scherpen en al het andere te vereenvoudigen. Dat geeft leveranciers de ruimte om efficiënte routes te kiezen en tegelijkertijd de functionaliteit te behouden.
Focus op CTQ's (Critical Tolerance Quality), niet op algemene nauwe toleranties. Veel composietonderdelen vereisen alleen nauwkeurige controle van de gatpositie en enkele afwerkranden. De rest kan functioneel ruim zijn.
Definieer randzones en houd rekening met een snijmarge waar nodig. Een kleine snijmarge kan rafelen en nabewerking verminderen. Het kan ook afval verminderen als de leverancier een afwerkingsgang kan uitvoeren.
Accepteer een steekproefplan dat aansluit bij het risico. Het inspecteren van elk onderdeel, ongeacht de eigenschap, is kostbaar. Een CTQ-controle aan het begin, midden en einde van het proces biedt vaak een betere beheersing van de kosten.
Stel duidelijke regels op voor herstelwerkzaamheden. Beheerste herstelwerkzaamheden kunnen de kosten verlagen. Willekeurig schuren verhoogt het risico. Gecontroleerde afwerking van randen kan de hoeveelheid afval verminderen.
Dit is de meest praktische stap voor de koper. Vraag leveranciers om dezelfde CTQ-lijst, dezelfde acceptatiecriteria en hetzelfde bewijsmateriaal te hanteren. Wanneer de input overeenkomt, kunt u de werkelijke efficiëntie vergelijken in plaats van risicovermindering.
Checklist voor leverancierskwalificatie en offerteaanvraag voor CNC-bewerking van composietmaterialen
Bij de selectie van leveranciers voor composieten moet de focus liggen op de procesbeheersing van CNC-bewerking , niet op beloftes. Een gekwalificeerde leverancier kan de kwaliteit van de randen en gaten in composieten consistent over verschillende batches heen garanderen en dit aantonen met bewijsmateriaal van de eerste artikelinspectie en consistente CTQ-metingen . Uw offerteaanvraag moet dit bewijs vroegtijdig eisen, voordat u een productieorder plaatst.
De meeste inkoopproblemen ontstaan doordat kopers wel een prijsopgave vragen, maar geen acceptatiecriteria voor de composietbewerking definiëren . Vervolgens hanteert elke leverancier een andere prijs voor het composietbewerkingsproces , waardoor je uiteindelijk cijfers vergelijkt die niet hetzelfde betekenen. Dit kun je voorkomen door een duidelijke offerteaanvraag te versturen en leveranciers vragen te stellen over hun capaciteiten voor CNC-composietbewerking, zodat ze daadwerkelijk de juiste controles kunnen uitvoeren.
Als uw composietonderdelen ook in robotassemblages of dronestructuren worden gebruikt , is het van belang de aandacht te vestigen op gatenpatronen, referentiepunten en herhaalbaarheid, omdat kleine verschuivingen kunnen leiden tot verkeerde uitlijning tijdens de productie. Deze handleiding voor CNC-bewerking van robotcomponenten laat dezelfde kant-en-klare besturingselementen zien in een toepassingscontext.
RFQ-inputchecklist voor bestanden, materialen, CTQ's, randen en gaten
Een sterk offertepakket heeft twee voordelen. Het vermindert het aantal herzieningen van de offerte en het voorkomt verrassingen met betrekking tot de kwaliteit. Je doel is om giswerk over materiaal, kritische kwaliteitseisen (CTQ's) en acceptatie te elimineren.

Verstuur deze bestanden elke keer.
• 3D-model en 2D-tekening met dezelfde versiebeheer
• Een CTQ-lijst met ballonnetjes of een duidelijke notitie waarin de CTQ's zijn gemarkeerd.
• Een gatenkaart die gaten groepeert op basis van klasse en functie
• Elke montagehandleiding die uitlegt hoe het onderdeel geplaatst moet worden
Definieer de materiaalinput duidelijk.
• Samengestelde familie en leerjaar indien bekend
• Nominale dikte en toelaatbaar diktebereik
• Stapelvolgorde voor hybride stapels of sandwichpanelen
• Welk gezicht is cosmetisch en welk gezicht functioneel?
Definieer de ingangen voor acceptatie van randen en gaten.
• Randzones die cosmetisch van aard zijn en functionele randen
• Regels voor het bijsnijden van de nabewerking wanneer u een afwerkingspass verwacht
• Gatacceptatie voor diameter en ware positie op CTQ-gaten
• In- en uitgangslimieten voor CTQ-gaten
• Criteria voor verzinken of ruimboren wanneer de passing van de bevestiging belangrijk is
Definieer de behoeften van het vervolgproces.
• Het verlijmen, afdichten of schilderen van oppervlakken die schoon verzonden moeten worden
• Regels voor de behandeling van beschermde zones
• Verpakkingseisen met betrekking tot randbescherming en schone oppervlakken
Als u één korte offerteaanvraag wilt die de resultaten verbetert, gebruik dan deze. Leveranciers moeten een offerte indienen op basis van de CTQ-lijst en de acceptatiecriteria, en een bewijspakket van het eerste prototype meesturen.
Vragen over de capaciteit van de leverancier, gereedschap, stofbeheersing, inspectie, bewijs en capaciteit.
De juiste vragen onthullen of de leverancier de productieroute beheerst. Vermijd vage vragen zoals "kunt u composietmaterialen bewerken?". Stel vragen die specifieke antwoorden vereisen.
Vragen over gereedschap en procesbeheersing
• Welke soorten snijbladen gebruikt u voor cosmetische randen en CTQ-randen?
• Welke boor- en verzinkstrategie ga je gebruiken voor CTQ-gaten?
• Wat is uw gereedschapswisselregel voor CTQ-functies?
• Hoe beheers je slingering en trillingen bij frezen en boren?
Vragen over stofbeheersing en hygiëne
• Hoe vangt u stof op bij de snijkop?
• Hoe voorkom je dat composietstof de inspectie en verpakking belemmert?
• Hoe bescherm je hecht- en afdichtingsoppervlakken tegen verontreiniging?
• Hoe bescherm je de elektronica van machines bij werkzaamheden met koolstofvezel?
Vragen over inspectiebewijs
• Kunt u een voorbeeld van een rapport over de eerste artikelinspectie delen?
• Hoe meet je de werkelijke positie van de CTQ-gaten?
• Kunt u foto's van de in- en uitgang van de CTQ-holes aanleveren?
• Wat is uw bemonsteringsplan voor lange productieruns?
Capaciteit en leveringsvragen
• Hoeveel composietprojecten voert u per maand uit en welke materialen gebruikt u?
• Wat is uw gebruikelijke doorlooptijd voor het eerste prototype en voor de productie?
• Wat is uw plan voor het bouwen en valideren van de testopstelling?
• Hoe beheert u wijzigingsverzoeken en versiebeheer?
Een leverancier die deze vragen duidelijk beantwoordt, heeft doorgaans een stabiel productieproces. Een leverancier die met algemene uitspraken antwoordt, heeft dat meestal niet.
Vereiste resultaten: eerste artikelrapporten, foto's, traceerbaarheid en verpakking.
Leverbare resultaten voorkomen discussies. Ze bieden ook bescherming bij de opschaling van samples naar productie. U zou een kleine set leverbare resultaten moeten eisen die de kritische kwaliteitseisen (CTQ's) aantonen en laten zien hoe de leverancier randen en gaten heeft beschermd.
Minimale opleververeisten voor het eerste prototype van een CNC-bewerking van composietmaterialen
• Eerste artikelinspectierapport met CTQ-metingen
• Een tekening met een ballonnetje of een CTQ-tabel gekoppeld aan de tekeningrevisie
• Foto's van cosmetische randzones bij consistente belichting.
• Foto's van de ingang en uitgang van de CTQ-holes
• Foto's van verzonken gaten voor bevestigingsschroeven, indien relevant
Traceerbaarheid en documentatieresultaten
• Materiaalidentificatie en traceerbaarheid van partijen indien vereist.
• Samenvatting van de procesroute voor CTQ-functies
• Samenvatting van het gereedschapsplan voor CTQ-functies en de gereedschapswisselregel
• Reinigings- en hanteringsprocedure bij het verlijmen of afdichten
Verpakkingsproducten
• Verpakkingsfoto's waarop de randbescherming te zien is
• Verpakkingsmethode die herafzetting van stof voorkomt
• Etikettering die revisie- en onderdeelidentificatie behoudt
• Aanwijzingen voor de behandeling van onderdelen met beschermde oppervlakken
Vraag deze resultaten al in de offerteaanvraag. Als u ze later aanvraagt, betaalt u later.
Voorbeelden van goedkeuringsregels en triggers voor wijzigingsbeheer
Monsters bieden geen bescherming als de productie stilletjes verandert. U moet definiëren welke wijzigingen opnieuw moeten worden goedgekeurd. Deze regel voorkomt de klassieke fout waarbij het monster er perfect uitziet, maar de productie afwijkt.
Stel duidelijke regels op voor de goedkeuring van monsters.
• De goedkeuring heeft betrekking op een specifieke tekeningrevisie en materiaalspecificatie.
• Goedkeuring is van toepassing op gedefinieerde CTQ's en acceptatienormen.
• De goedkeuring geldt voor het overeengekomen inspectiebewijspakket.
• De goedkeuring geldt voor de overeengekomen verpakkingsmethode voor schone en cosmetische zones.
Definieer triggers voor wijzigingsbeheer die hergoedkeuring vereisen.
Proceswijzigingen die tot hergoedkeuring zouden moeten leiden
• Wijziging van gereedschapstype voor CTQ-randen of CTQ-gaten
• Wijziging van de bevestiging die de referentiepunten of ondersteuning verandert
• Routewijziging waarbij een laatste inhaalmanoeuvre wordt toegevoegd of verwijderd.
• Wijziging van de stofbeheersings- of reinigingsmethode voor verlijmde onderdelen
Materiële wijzigingen die aanleiding moeten geven tot hergoedkeuring
• Wijziging van composietkwaliteit of harssysteem
• Wijziging van de stapelvolgorde voor hybride stapels of sandwichpanelen
• Diktebereikwijziging buiten het goedgekeurde bereik
• Vervanging van het kernmateriaal in sandwichpanelen
Wijzigingen in de kwaliteit van het bewijsmateriaal die aanleiding moeten geven tot hergoedkeuring.
• Wijziging van de inspectiemethode voor de werkelijke positie of de uitgangen van het gat
• Vermindering van het aantal gaten in het CTQ-steekproefplan
• Verwijdering van foto's van randen of gaten als bewijsmateriaal uit het eerste artikelpakket
Als u één duidelijke zin voor de inkooporder wilt, gebruik dan deze. Elke wijziging aan materiaal, CTQ-gereedschap, mallen, procesroute of inspectiemethode vereist schriftelijke goedkeuring en kan een nieuw eerste exemplaar noodzakelijk maken.
Veelgestelde vragen over CNC-bewerking van composietmaterialen
Hoe voorkom je delaminatie bij het boren in koolstofvezel?
Je voorkomt delaminatie door de stuwkracht te verlagen en de uitgangszijde te ondersteunen. De meeste delaminatie treedt op bij de doorbraak, dus je moet het laatste deel van de snede goed controleren.
Gebruik deze praktische bedieningsset.
• Gebruik een composietboorgeometrie voor CTQ-gaten.
• Ondersteun de uitgang met een steunplaat of opofferingslaag.
• Zorg dat de boren scherp blijven en vervang ze volgens een vast schema.
• Gebruik een gecontroleerde doorbraakstrategie in plaats van de uitgang te forceren.
• Vereis foto's van de boorgatuitgang bij de eerste artikelinspectie voor CTQ-gaten.
Als in de tekening alleen de diameter wordt vermeld, voeg dan een uittredingsvoorwaarde toe voor CTQ-gaten. Die ene opmerking voorkomt veel discussies.
Hoe kies je de juiste CNC-frees voor strakke composietranden?
Kies de geometrie van de snijder op basis van welk vlak schoon moet blijven en of de snede door het laminaat heen gaat. Een gereedschap dat geschikt is voor het ene laminaat, werkt mogelijk niet voor het andere, dus koppel de gereedschapskeuze altijd aan de randzones.
Gebruik deze routeringsselectieregel.
• Gebruik neerwaartse snijgereedschappen wanneer het bovenvlak het cosmetische vlak is.
• Gebruik compressiesnijders wanneer beide vlakken schoon moeten blijven bij een doorlopende snede.
• Gebruik opwaarts snijdende gereedschappen voor het voorbewerken wanneer spaanafvoer prioriteit heeft.
• Plan een afwerkingsgang voor strakke, cosmetische randen.
• Houd de gereedschapslengte kort en de werkstukbevestiging stevig om trillingen aan de snijkant te verminderen.
Als u wilt dat leveranciers consistente offertes uitbrengen, vraag hen dan welk type frees ze zullen gebruiken voor het afwerken van randen.
Hoe kies je tussen PCD- en diamantgecoate gereedschappen?
Kies op basis van stabiliteitsbehoeften en volume, niet alleen op basis van de prijs van het gereedschap. Beide opties zijn erop gericht slijtage te verminderen en de snijkant stabiel te houden.
Een simpele beslissingsregel werkt prima.
• Kies voor hardmetaal bij een laag volume en gemiddelde eisen.
• Kies voor diamantgecoat gereedschap wanneer slijtage tijdens het gebruik rafelen en afwijking van de snijkant veroorzaakt.
• Kies voor PCD bij hoge volumes en wanneer een lange levensduur van het gereedschap en herhaalbaarheid vereist zijn.
• Vraag leveranciers om de verwachte levensduur van het gereedschap in de offerte te vermelden, zodat u een eerlijke vergelijking kunt maken.
Als een leverancier de regels voor gereedschapswisselingen voor CTQ-functies niet wil delen, kunt u kwaliteitsafwijkingen verwachten.
Welke toleranties zijn realistisch voor de bewerking van composietmaterialen?
Realistische toleranties zijn afhankelijk van de stijfheid van het onderdeel, de referentiestrategie en de manier waarop het laminaat wordt gefixeerd. Composieten kunnen buigen en inspectie kan onderdelen vervormen als ze verkeerd worden geklemd. Daarom moeten toleranties worden gekoppeld aan functionaliteit en stabiele referentiepunten.
Volg deze richtlijnen.
• Hanteer nauwe toleranties alleen voor kritische kwaliteitskenmerken (CTQ's) die de passing, afdichting of uitlijning bepalen.
• Gebruik de juiste positie op de CTQ-gatenpatronen in plaats van elke afmeting te strak aan te draaien.
• Vermijd strenge eisen aan vlakheid of profiel op dunne panelen, tenzij u de ondersteuning kunt controleren.
• Vraag de leverancier hoe ze het onderdeel vastzetten voor bewerking en inspectie.
Als een zeer nauwe passing vereist is, kunt u overwegen referentiepunten of lokaal gefreesde pads toe te voegen die herhaalbare inspectie mogelijk maken.
Wanneer kies je voor CNC-frezen of waterstraalsnijden?
Kies CNC-frezen wanneer u nauwkeurig afgemeten randen, gaten of diepteprofielen nodig hebt. Kies waterstraalsnijden wanneer u voornamelijk een snel 2D-profiel nodig hebt. Veel productieprocessen combineren beide technieken.
Gebruik deze selectielogica.
• Waterstraalsnijden voor ruwe profielen en dikke lagen wanneer u een koudgesneden resultaat wilt.
• CNC-frezen voor de laatste afwerking, wanneer randkwaliteit en afwerkingsnauwkeurigheid belangrijk zijn.
• CNC-boren voor CTQ-gaten en verzinkingen
• Hybride route als je snelheid wilt op de hoofdroute en controle op de CTQ's.
Als je er maar één kiest, laat de CTQ's dan de beslissing nemen. Als gaten en pasvorm belangrijk zijn, wordt CNC-bewerking meestal de laatste stap.
Welke RFQ-notities verminderen het aantal herzieningen van offertes en verrassingen in de levertijd?
Duidelijke acceptatiecriteria verminderen het aantal herzieningen van offertes meer dan welke andere input dan ook. Leveranciers herzien offertes wanneer ze na de eerste beoordeling verborgen kritische kwaliteitskenmerken (CTQ's), cosmetische normen of hygiëne-eisen ontdekken.
Verstuur deze offerteaanvraagnota's om de offertes te stabiliseren.
• Familie en diktebereik van composietmaterialen
• Stapelvolgorde voor hybride stapels of sandwichpanelen
• Randzones voor cosmetische en functionele randen
• Holekaart met gemarkeerde CTQ-holes en uitgangscondities
• Referentiepuntenschema en inspectiedoel voor de ware positie
• Reinheidseisen voor het verlijmen, afdichten en schilderen van oppervlakken
• Verwachtingen ten aanzien van het bewijsmateriaalpakket voor het eerste artikel en de verpakkingseisen
Wanneer u deze gegevens verstrekt, kunnen leveranciers de route in één keer plannen en met vertrouwen een offerte uitbrengen.
Welk inspectierapport moet ik aanvragen voor composietonderdelen?
Vraag een CTQ-gericht eerste artikelinspectierapport aan, aangevuld met fotobewijs van randen en gatuitgangen. Deze combinatie dekt de meeste faalmechanismen van composietmaterialen en vermindert subjectieve discussies.
Een praktisch inspectierapportverzoek omvat het volgende:
• Een ballontekening gekoppeld aan de tekeningrevisie
• CTQ-meettabel voor gatdiameter en ware positie
• Randfoto's voor cosmetische zones met consistente belichting
• Foto's van de in- en uitgang van de holes voor de CTQ-holes
• Foto's van verzonken zittingen voor het plaatsen van bevestigingsgaten, indien van toepassing.
• Een korte toelichting op het gereedschapsplan en de regels voor gereedschapswisseling voor CTQ-functies
• Een productiemonsterplan voor CTQ-verificatie bij langere productieruns
Als u één eenvoudige inkoopzin wilt gebruiken, kunt u deze gebruiken: De leverancier moet een eerste artikelinspectierapport met CTQ-metingen aanleveren en foto's bijvoegen van de cosmetische randen en de uitgangen van de CTQ-gaten.
Conclusie
CNC-bewerking van composietmaterialen werkt het best wanneer u composietranden , composietgaten en de reinheid van het onderdeel als kritische kwaliteitskenmerken (CTQ's) beschouwt voor de CNC-bewerking . U krijgt een stabiele CNC-productie van composietmaterialen wanneer u de machine en de opspanning afstemt op het laminaat, de juiste freesgeometrie kiest, de booruitgangen controleert en acceptatiecriteria vastlegt met foto's en rapporten. Duidelijke input in de offerteaanvraag voor CNC-bewerking van composietmaterialen en duidelijke bewijsstukken van de eerste artikelinspectie verminderen afval, beperken prijsschommelingen en versnellen de leverancierskwalificatie.
Wilt u een door ingenieurs geleide DFM-review en een nauwkeurige offerte voor CNC-bewerking van composietmaterialen ? Stuur dan uw 2D- en 3D-bestanden, materiaalspecificaties, diktebereik, CTQ-lijst en gatenkaart. Vermeld ook uw verwachtingen ten aanzien van de randzone, de vereisten voor de reinheid van de hechting of afdichting en het inspectiebewijs dat u in het eerste prototype wilt ontvangen. HM kan uw ontwerp beoordelen op maakbaarheid, een stabiele bewerkingsmethode voorstellen en een offerte opstellen met een helder gereedschaps- en inspectieplan. Neem contact op voor een offerte.