


In deze handleiding worden de belangrijkste CNC-schroefdraadmethoden voor interne schroefdraad uitgelegd.
Als u machinaal bewerkte en gegoten onderdelen ontwerpt of inkoopt, weet u al dat een enkele defecte schroefdraad een complete assemblage kan stilleggen, een lancering kan vertragen of tot kostbare herstelwerkzaamheden kan leiden. Schroefdraadverbindingen dragen belastingen, dichten vloeistoffen af en houden cruciale componenten bij elkaar. De kwaliteit van de schroefdraad heeft daarom direct invloed op de betrouwbaarheid, het garantierisico en de veiligheid.
Toch kiezen veel teams nog steeds uit gewoonte voor tappen, draadfrezen of draadinserts, in plaats van op basis van duidelijke criteria. In dit artikel leest u hoe elke methode werkt, waar deze wel en niet werkt, en hoe u betere beslissingen kunt nemen en effectiever kunt samenwerken met uw leverancier van CNC-bewerkingsmachines.
Overzicht van CNC-schroefdraadmethoden
Bij CNC-bewerking gebruiken ingenieurs verschillende methoden om inwendige schroefdraad te creëren, omdat er geen enkel proces is dat voor elk materiaal, elke geometrie en elk productievolume het beste werkt . Getapte gaten, draadfrezen en schroefdraadinzetstukken bieden elk een eigen balans tussen snelheid, kosten, flexibiliteit en sterkte. Inzicht in deze afwegingen is de eerste stap naar betrouwbare onderdelen met schroefdraad.
Op een hoog niveau creëert tappen schroefdraad in één snelle bewerking met een speciaal gereedschap, draadfrezen gebruikt een snijgereedschap dat een spiraalvormig pad volgt om het profiel te vormen, en draadinzetstukken voegen een afzonderlijk schroefdraadelement toe aan een voorbereid gat. U kunt deze methoden binnen hetzelfde project combineren, vooral wanneer u aluminium en zinken spuitgietcomponenten bewerkt of afwerkt en zowel productiviteit als robuustheid nodig heeft.
Waarom bestaan er meerdere draadsnijmethoden in CNC-bewerking?
CNC-werkplaatsen gebruiken meerdere schroefdraadmethoden omdat projecten in de praktijk zelden dezelfde beperkingen kennen. Je kunt bijvoorbeeld een kleine serie prototypes van roestvrij staal hebben, een grote serie aluminium behuizingen met veel ondiepe blinde gaten, en een veiligheidskritische verbinding die duizenden montagecycli moet doorstaan in CNC-gefreesde onderdelen met schroefdraad . Elk scenario dwingt je tot een andere afweging van risico, kosten en precisie.
Tappen biedt zeer snelle cyclustijden voor gangbare draadmaten, maar kan lastig zijn bij moeilijke materialen of diepe blinde gaten. Draadfrezen is langzamer per gat, maar biedt uitstekende controle, vooral bij harde of hoogwaardige onderdelen. Draadinzetstukken voegen extra assemblagestappen toe, maar zorgen toch voor sterke en repareerbare draden in zachte substraten. Wanneer u begrijpt waarom deze opties bestaan, kunt u ze bewust kiezen in plaats van het draadsnijden als een bijzaak te beschouwen.
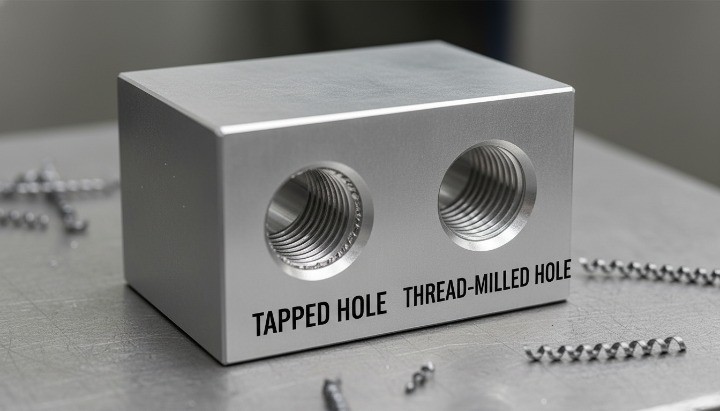
Wat zijn getapte gaten?
Getapte gaten zijn inwendige schroefdraad die wordt gemaakt met een tap, een gereedschap met hetzelfde basisprofiel als de uiteindelijke schroefdraad. Bij CNC-bewerking synchroniseert de machine de spindelrotatie en de voeding om de tap in een geboord gat te drijven en er weer uit te halen, waardoor de schroefdraad in één snelle bewerking wordt gevormd. Dit maakt tappen de standaardmethode voor veel standaard schroefdraadverbindingen in stalen en aluminium onderdelen.
U kunt verschillende soorten tappen gebruiken – spiraalpunt, spiraalgroef, vormtap – afhankelijk van of het gat doorlopend of blind is en hoe de spaanders de snijzone moeten verlaten. Moderne CNC-machines ondersteunen vaak starre tappen, wat de nauwkeurigheid en standtijd verbetert in vergelijking met oudere zwevende houders. Tappen blijft echter relatief onvergeeflijk: als de tap breekt, schraapt u het onderdeel meestal weg of besteedt u veel tijd aan het verwijderen van het gebroken gereedschap uit het gat.
Wat is draadfrezen?
Bij draadfrezen wordt een roterend snijgereedschap gebruikt, meestal met een gedeeltelijk draadprofiel, dat langs een spiraalvormig pad beweegt om de inwendige schroefdraad te creëren. In plaats van een tap recht naar binnen en naar buiten te drijven, interpoleert de CNC-machine een cirkelvormige beweging in de X-Y-richting terwijl deze in de Z-richting beweegt, waardoor de draadvorm geleidelijk wordt gesneden. Deze methode biedt uitstekende controle over de diameter, de diepte en zelfs de links- of rechtsdraaiende richting met dezelfde gereedschapsfamilie.
Omdat draadfrezen geen gereedschap in het gat vastzet, is het risico op catastrofale breuk lager, vooral bij harde of taaie materialen. U kunt de draadmaat ook nauwkeurig afstellen door het freespad aan te passen. Dit is handig bij het nastreven van nauwe toleranties of het compenseren van plating en coatings. Het nadeel is een langere cyclustijd en een grotere behoefte aan goede CAM-programmering en machinestijfheid. Daarom reserveren veel werkplaatsen draadfrezen alleen voor kritische onderdelen, grote diameters of moeilijke materialen in plaats van voor elk gat.
Wat zijn draadinzetstukken? (Helicoil, Keensert, draadinzetstukken, massieve inzetstukken)
Schroefdraadinzetstukken zijn afzonderlijke schroefdraadelementen die in een voorbereid gat worden geplaatst om de uiteindelijke binnenschroefdraad te creëren. Veelvoorkomende typen zijn draadinzetstukken zoals Helicoil, sleutelborginzetstukken zoals Keensert en diverse massieve bus-inzetstukken. In alle gevallen wordt eerst een specifiek geleidegat en vaak een speciale schroefdraad gefreesd, waarna het inzetstuk wordt geplaatst om een duurzame, slijtvaste en vaak sterkere schroefdraad te verkrijgen dan het basismateriaal zelf.
Draadinzetstukken maken gebruik van een opgerolde draad met een diamantvormige doorsnede om de binnendraad te vormen, wat vooral handig is bij zachte legeringen zoals aluminium en magnesium. Massieve inzetstukken met sleutelvergrendeling bieden nog meer robuustheid, met mechanische spieën of schouders die rotatie en uittrekken bij toepassingen met hoge belasting tegengaan. Deze oplossingen verhogen de kosten en de montagetijd, maar ze maken herhaalde montage, reparaties ter plaatse en hoge klembelastingen mogelijk in materialen die anders gemakkelijk zouden strippen. Daarom spelen draadinzetstukken een cruciale rol in componenten voor de lucht- en ruimtevaart, de auto-industrie en machines die lichte legeringen combineren met veeleisende mechanische eisen.

Afgetapte gaten
Hoe werkt CNC-tappen?
CNC-tappen creëert binnendraad door een tap in een voorgeboord gat te draaien terwijl de machine de spindelrotatie en -toevoer synchroniseert. Het gereedschap snijdt of vormt het draadprofiel terwijl het vooruit beweegt en keert vervolgens langs hetzelfde pad terug uit het gat. U krijgt een complete draad in één continue, vaste cyclus.
In de productie ziet het proces er doorgaans als volgt uit: je boort tot de juiste tapdiameter, ontbraamt of schuint de gatopening af en voert vervolgens een starre tapcyclus uit of gebruikt een zwevende taphouder. Het CNC-programma regelt de diepte, snelheid en voeding op basis van de schroefdraadmaat en het materiaal. Koelvloeistof en spaanafvoer zijn cruciaal, vooral bij blinde gaten. Deze workflow is afhankelijk van nauwkeurig CNC-boren van tapklare gaten , wat zorgt voor de juiste voordiameter en uitlijning voordat het tappen begint.
Voor kopers en ingenieurs is het belangrijkste punt eenvoudig: tappen is een snelle, gestandaardiseerde manier om veel inwendige schroefdraad te produceren tegen lage kosten , zolang de ontwerp- en procesomstandigheden redelijk zijn.

Voordelen (snelheid, kostenefficiëntie, volwassen proces)
Tappen blijft de standaardkeuze voor veel interne schroefdraad omdat het snel, voorspelbaar en breed geaccepteerd is in werkplaatsen wereldwijd. Als je kijkt naar de cyclustijd en de kosten per gat, is tappen vaak de meest economische optie, vooral voor kleine en middelgrote schroefdraadmaten.
De belangrijkste voordelen zijn onder meer:
-
Hoge productiviteit. Eén tapcyclus voltooit de volledige schroefdraad in één doorgang. Voor veelgebruikte maten zoals M4–M10 of 8–32 tot 3/8″-16 zijn de cyclustijden zeer kort. Dit is belangrijk wanneer uw werkstuk tientallen gaten heeft.
-
De kosten per schroefdraad zijn laag . Taps zijn relatief goedkoop en overal verkrijgbaar. Programmeren is eenvoudig. Bij een stabiel proces kunnen de kosten over duizenden gaten worden verdeeld met een constante output.
-
Volwassen, gestandaardiseerde processen. Standaarden zoals ISO-metrische schroefdraad en de Unified Thread Series definiëren de geometrie, passingsklassen en toleranties, zodat ingenieurs kunnen vertrouwen op vastgestelde regels in plaats van giswerk. Dit maakt het ook gemakkelijker om schroefdraad te inspecteren met go/no-go-meters en schroefdraadpluggen.
-
Brede compatibiliteit met CNC-machines. De meeste moderne bewerkingscentra ondersteunen starre tapcycli. Zelfs oudere machines kunnen tappen met geschikte houders, wat betekent dat u in veel gevallen geen speciale apparatuur nodig hebt.
Vanuit het oogpunt van inkoop en kosten is tappen vaak het beste startpunt wanneer je standaard schroefdraadmaten, gemiddelde sterkte-eisen en een gemiddelde productieomvang hebt.
Beperkingen (gereedschapsbreuk, spaanafvoer, materiaalproblemen)
Dezelfde eigenschappen die tappen snel en voordelig maken, brengen ook risico's met zich mee. Een tap is een slank, relatief kwetsbaar gereedschap. Als er iets misgaat, kan het diep in het gat breken en kan het moeilijk of onmogelijk zijn om het te verwijderen zonder het onderdeel te beschadigen.
Typische beperkingen zijn onder meer:
-
Risico op gereedschapsbreuk: Een tap grijpt meerdere tanden tegelijk aan. Als spanen zich ophopen in de groeven, de smering slecht is of de aanvoer onjuist is, kan het gereedschap vastlopen. In blinde gaten en bij harde of kleverige materialen neemt het risico toe. Een gebroken tap in een kostbaar onderdeel kan de kostenvoordelen van het tappen tenietdoen.
-
Spanenafvoer in blinde gaten: Bij materialen zoals roestvrij staal of koolstofarm staal kunnen lange, draadachtige spanen de groeven verstoppen. In blinde gaten kunnen de spanen nergens heen, tenzij je ze verwijdert met behulp van spiraalvormige tappen, koelvloeistof onder hoge druk of een snelle, heen-en-weergaande beweging. Slechte spaanbeheersing leidt tot ruwe schroefdraad en gereedschapsbreuk.
-
Beperkte flexibiliteit voor niet-standaard schroefdraad. Elke schroefdraadmaat en spoed vereist een eigen tap. Als u met veel speciale of grote schroefdraadmaten werkt, groeit uw gereedschapsvoorraad en wordt de instelling complexer.
-
Gevoeligheid voor gatgrootte en uitlijning: Als de tapboor te klein is, ontstaat er een koppelpiek en kan de tap breken. Als de boor afwijkt en het gat niet goed is uitgelijnd, zal de tap een verkeerd pad proberen te volgen en de schroefdraad beschadigen.
-
Uitdagende materialen: Harde staalsoorten, hittebestendige legeringen of schurende materialen verkorten de levensduur van tappen en verhogen het risico op breuk. Vormtappen in kneedbare materialen biedt in sommige gevallen uitkomst, maar een zeer nauwkeurige procesbeheersing blijft noodzakelijk.
Bij het ontwerpen van onderdelen met veel schroefdraadgaten in lastig te bewerken materialen, moet u de risico's actief afwegen tegen alternatieven zoals draadfrezen of wisselplaten , vooral voor hoogwaardige componenten.
Typische faalmodi
Begrijpen hoe getapte draden falen, helpt u bij het ontwerpen voor betrouwbaarheid en het kiezen van het juiste procesvenster. De meeste problemen vallen onder een paar herhaalbare patronen die u vóór de productie kunt voorzien.
Veelvoorkomende faalwijzen zijn:
-
Afgebroken tappen in het gat. Dit is de ernstigste vorm van defect. Het wordt vaak veroorzaakt door een te hoog koppel, een verkeerde boordiameter, slechte smering of een onjuiste aanvoer/snelheid. Verwijdering kan EDM of handmatige nabewerking vereisen, en veel onderdelen worden uiteindelijk afgedankt.
-
Te grote of te kleine schroefdraad. Als de tapboring verkeerd is of als de slijtage niet in de gaten wordt gehouden, kan de schroefdraad te strak of te los zitten. Dit leidt tot montageproblemen, kruisdraad of een verminderd draagvermogen.
-
Slechte oppervlakteafwerking en bramen Versleten tappen, lage snijsnelheden of onvoldoende koelvloeistof veroorzaken ruwe flanken, gescheurd materiaal en grove bramen bij de in- of uitgang van het gat. Bramen kunnen afdichtingen of bewegende onderdelen hinderen en vereisen vaak extra ontbramen.
-
Verkeerd uitgelijnde of gekantelde schroefdraad. Een verkeerde uitlijning tussen het geboorde gat en de tapas zorgt ervoor dat de schroefdraad niet loodrecht op het oppervlak staat. Bevestigingsmiddelen kunnen vastlopen of assemblages kunnen niet goed aansluiten, vooral op afdichtingsvlakken.
-
Draadbeschadiging in zachte materialen: Bij aluminium, zinklegeringen of kunststoffen kunnen grove schroefdraad die met tappen is gesneden, beschadigd raken onder hoge belasting of bij herhaaldelijk monteren. Dit is meer een ontwerpprobleem dan een snijprobleem, maar het laat wel de beperkingen zien van direct tappen in zachte materialen.
Deze faalmechanismen benadrukken een belangrijk punt: tappen is op zich niet "slecht", maar het heeft een smalle tolerantiezone . Zodra je die zone overschrijdt qua diepte, materiaal of belasting, moet je andere methoden overwegen.
Beste use cases en geschikte materialen
Getapte gaten werken uitstekend als je de methode afstemt op de juiste toepassing. Over het algemeen krijg je de beste resultaten wanneer het materiaal, de draadmaat en het productievolume perfect op elkaar aansluiten voor het tappen.
Goede use cases zijn onder andere:
-
Standaard kleine tot middelgrote schroefdraadmaten zoals M3–M12 of #4–1/2″ in zacht staal, kruipstaal, aluminium en messing zijn ideaal. Met getapte schroefdraad kunt u een hoge doorvoersnelheid en een stabiele levensduur van het gereedschap bereiken bij CNC-bewerking van stalen onderdelen.
-
Doorlopende gaten of ondiepe blinde gaten. Doorlopende gaten bevorderen vanzelfsprekend de afvoer van spanen. Ondiepe blinde gaten met de juiste afschuining en boordiepte werken ook goed, zolang je maar voorkomt dat spanen zich onderin ophopen.
-
Middelgrote productievolumes: Als u batches van honderden tot enkele tienduizenden onderdelen produceert, biedt tappen een goede balans tussen gereedschapskosten, snelheid en eenvoud.
-
Onderdelen met een gemiddelde sterkte-eis voor de schroefdraad. Constructiebeugels, behuizingen, afdekkingen en algemene mechanische onderdelen vallen vaak in deze categorie. Schroefdraad wordt blootgesteld aan normale montagebelastingen, niet aan extreme vermoeiing of zware omstandigheden.
Geschikte materialen zijn doorgaans:
-
Aluminiumlegeringen met goede bewerkbaarheid
-
Vrij te bewerken koolstofstaalsoorten
-
Veel roestvrij staal als u de juiste kraangeometrie en koelmiddel kiest
-
Messing- en koperlegeringen voor precisieschroefdraad
Daarentegen hebben zeer harde legeringen, sterk schurende materialen en zeer zachte kunststoffen vaak een andere aanpak nodig, zoals draadfrezen of inzetstukken.
Samenvatting: Wanneer is tappen de beste keuze?
Tappen is in veel CNC-bewerkingsscenario's nog steeds de meest efficiënte methode voor het aanbrengen van inwendige schroefdraad , maar alleen onder de juiste omstandigheden. U behaalt het maximale voordeel wanneer u:
-
Gebruik standaard schroefdraadmaten bij bewerkbare metalen.
-
Ontwerp doorlopende gaten of beheersbare blinde gaten met de juiste boordiepte en afschuining.
-
Streef naar middelgrote productievolumes waarbij de doorlooptijd de belangrijkste kostenfactor is.
-
Ga ervan uit dat de draadsterkte en flexibiliteit voldoende zijn bij direct getapte draad.
Als uw onderdeel aan dit profiel voldoet, is CNC-tappen doorgaans de beste keuze . U kunt de kosten beheersen met een verstandig gereedschapsbeheer en procesbewaking. Echter, bij diepe blinde gaten, lastige materialen, kritische, dragende schroefdraad of dure onderdelen waarbij afval onacceptabel is, is het raadzaam om draadfrezen of draadinzetstukken serieus te overwegen als robuustere alternatieven.
Draadfrezen
Hoe werkt draadfrezen? (Basisprincipes van spiraalinterpolatie)
Draadfrezen creëert interne schroefdraad met behulp van een roterend snijgereedschap dat een spiraalvormig pad in een voorgeboord gat beschrijft. In tegenstelling tot tappen, waarbij het gereedschap het schroefdraadprofiel volgt, neemt een draadfrees meestal slechts een deel van het profiel over en bewerkt de schroefdraad door in gecoördineerde XYZ-assen te bewegen. De CNC-machine regelt deze beweging nauwkeurig, zodat u de schroefdraad progressief vormt in plaats van in één keer.
In de praktijk boort de operator het juiste voorboorgat, programmeert de spiraalinterpolatiecyclus en kiest een draadfrees met meerdere groeven of één punt, afhankelijk van de grootte en precisie. Het gereedschap beweegt in een cirkelvormig patroon en beweegt in Z-richting met een snelheid gelijk aan de spoed van de draad. Omdat er niets de frees in het gat vastzet, vermijdt u de koppelpieken die tapbreuk veroorzaken. U kunt het gereedschapspad ook aanpassen om gereedschapsslijtage, coatings of nauwe tolerantievereisten te compenseren.
Draadfrezen is vooral waardevol wanneer hoge precisie, grote diameters of verbeterde betrouwbaarheid vereist zijn bij dure of moeilijk te bewerken materialen.

Voordelen (flexibiliteit, nauwkeurigheid, grote draden, harde materialen)
Draadfrezen biedt aanzienlijke voordelen als je verder kijkt dan alleen de cyclustijd en rekening houdt met precisie, controle en risico. Het lost veel van de problemen op die inherent zijn aan het tappen door de snijkrachten te verminderen en de programmeur controle te geven over de draadgeometrie.
De belangrijkste voordelen zijn:
-
Hoge flexibiliteit voor veel verschillende schroefdraadmaten. Eén draadfrees kan verschillende diameters en links- of rechtsdraaiende schroefdraad produceren door de gereedschapsbaan aan te passen, niet het gereedschap zelf. Dit verlaagt de gereedschapskosten bij het werken met veel verschillende maten of niet-standaard spoedmaten.
-
Grotere nauwkeurigheid en instelbaarheid. U kunt de spoeddiameter van de schroefdraad nauwkeurig afstellen door de radiale offset van de frees aan te passen. Dit is bijzonder handig bij nauwe passingen zoals tolerantieklassen 6H/6g of UNJ/UNF-profielen die precieze controle vereisen.
-
Uitstekende prestaties in harde of taaie materialen. Omdat slechts één of enkele snijkanten tegelijk in contact komen met het materiaal, vermindert draadfrezen het koppel en verbetert het de spaanafvoer. Het wordt veel gebruikt bij roestvrij staal, titanium en hittebestendige legeringen, waar tappen riskant is.
-
Veilige werking met een lager risico op breuk. Het gereedschap komt nooit vast te zitten in het gat. Mocht er iets misgaan, dan trekt het gereedschap zich terug zonder catastrofale schade. Dit vermindert de hoeveelheid afval van dure onderdelen.
-
Superieure controle bij blinde gaten. U kunt de schroefdraaddiepte nauwkeurig regelen zonder dat de schroefdraad de bodem raakt of dat spanen in de bodem van het gat terechtkomen.
Voor kopers is het belangrijkste voordeel eenvoudig: draadfrezen vermindert het risico bij lastige onderdelen, verbetert de maatnauwkeurigheid en maakt gespecialiseerde schroefdraad mogelijk zonder kostbare gereedschapswijzigingen.

Beperkingen (Langere cyclustijden, hogere programmeervaardigheden)
Draadfrezen is krachtig, maar niet altijd de juiste keuze. Het proces vereist meer machinetijd en programmeerwerk dan tappen. Het is ook afhankelijk van de stijfheid van de machine en de CAM-ondersteuning.
Veelvoorkomende beperkingen zijn onder meer:
-
Langere cyclustijden dan tappen. Bij tappen wordt schroefdraad in één snelle beweging gemaakt. Draadfrezen vereist een volledig spiraalvormig gereedschapspad en mogelijk meerdere bewerkingen voor nauwkeurigheid. Bij onderdelen met veel gaten loopt het tijdsverschil flink op.
-
Hogere programmeercomplexiteit. De programmeur moet een spiraalvormige interpolatiecyclus genereren en de voeding, snelheid en freesoffset afstellen. Onervaren teams kunnen de schroefdraad te diep of te diep snijden als het gereedschapspad onjuist is.
-
Draadfrezen is gevoeliger voor machine-stijfheid en slingering en vereist nauwkeurige cirkelvormige interpolatie. Machines met versleten geleidingen, een lage stijfheid of een te grote slingering van de spindel kunnen moeite hebben om de spoeddiameter en de draadvorm te behouden.
-
De gereedschapskosten kunnen hoger liggen. Draadfrezen kosten meer per stuk dan standaard tappen, vooral bij grote spoedmaten of gecoate gereedschappen die ontworpen zijn voor exotische materialen. De langere levensduur en het lagere risico op breuk compenseren die kosten echter vaak bij kritische toepassingen.
-
Beperkt voordeel bij eenvoudige onderdelen in grote volumes. Als u duizenden standaard M6- of M8-schroefdraad in aluminium behuizingen hebt, is tappen veel efficiënter en kosteneffectiever.
Deze beperkingen benadrukken een duidelijke regel: draadfrezen is ideaal voor precisie- of risicovolle schroefdraad, niet voor een snelle doorvoer bij standaardbewerkingen.

Typische faalmodi
Hoewel draadfrezen catastrofale storingen vermindert, brengt het nog steeds een aantal herhaalbare problemen met zich mee waar engineers rekening mee moeten houden. Door deze modi te begrijpen, kunt u betere functies ontwerpen en betrouwbaardere specificaties schrijven.
Typische faalwijzen zijn onder meer:
-
Onjuiste steekdiameter door onjuiste gereedschapspadverschuiving. Een kleine fout in de radiale verschuiving kan de steekdiameter veranderen, wat leidt tot te ruime of te strakke passingen. Dit probleem is meestal procesgerelateerd en niet gereedschapsgerelateerd.
-
Slechte schroefdraadafwerking door onjuiste aanvoer of versleten gereedschap. Een te trage aanvoer of een versleten snijkant veroorzaakt scheuren of ruwe flanken. Dit beïnvloedt het aanhaalmoment, de afdichting en de levensduur van de schroefdraad.
-
Gereedschapsafbuiging in diepe of smalle gaten. Draadfrezen met een groot bereik kunnen afbuigen, wat conische vormen of inconsistente dieptes kan veroorzaken, vooral in onderdelen met gaten met een hoge aspectverhouding.
-
Overfrezen door onjuiste Z-as-synchronisatie: Als de spoed in de Z-richting niet perfect overeenkomt met de geprogrammeerde spoed, kan de resulterende schroefdraadvorm vervormd raken.
-
Trillingen of vibraties in harde materialen: Bij het frezen van draad in roestvrij staal of titanium kunnen soms trillingssporen ontstaan als het gereedschap of de houder niet stijf genoeg is.
Vergeleken met tapfouten veroorzaken deze problemen zelden schade aan het onderdeel. Ze uiten zich meestal in tolerantie- of afwerkingsproblemen, die u kunt verhelpen door het proces te optimaliseren.

Beste use cases en geschikte materialen
Draadfrezen is een uitstekende optie wanneer nauwkeurigheid, duurzaamheid en minder risico belangrijker zijn dan pure snelheid. Het is ook de beste optie wanneer schroefdraad in contact komt met functionele oppervlakken zoals afdichtingsvlakken of precisieassemblages.
De beste use cases zijn onder meer:
-
Binnendraad met een grote diameter: Maten boven M12 of 1/2″ profiteren van draadfrezen vanwege de vermindering van het koppel en de verbeterde flexibiliteit.
-
Harde of exotische materialen zoals titanium, Inconel, gehard staal en andere legeringen reageren beter op de lagere snijkrachten van draadfrezen.
-
Kritische schroefdraad in de machinebouw: Schroefdraad in dragende verbindingen, koppelgestuurde assemblages, afdichtingsoppervlakken of bij herhaalde demontagecycli verdient draadfrezen.
-
Bij lage tot gemiddelde productievolumes biedt draadfrezen, wanneer de cyclustijd niet de belangrijkste kostenfactor is, een betere betrouwbaarheid en minder afval.
-
Schroefdraad in dure of complexe onderdelen. Wanneer de waarde van een onderdeel hoog is, kan zelfs één gebroken tap de economische haalbaarheid in gevaar brengen. Draadfrezen beschermt de projectkosten en de levertijden.
Geschikte materialen zijn onder meer:
-
Roestvrij staal zoals 304, 316, 17-4PH
-
Titanium of ruimtevaartlegeringen
-
Geharde staalsoorten tot matige hardheid
-
Aluminium of magnesium wanneer hoge nauwkeurigheid vereist is
-
Gegoten zinkonderdelen waarvoor precisie-schroefdraad na bewerking nodig is

Samenvatting — Wanneer draadfrezen de beste keuze is
Draadfrezen is de juiste keuze wanneer nauwkeurigheid, voorspelbaarheid en controle vereist zijn , met name bij lastige materialen of hoogwaardige onderdelen. U profiteert er het meest van wanneer:
-
De draad is groot, diep of bevindt zich in de buurt van een kritiek oppervlak.
-
Je werkt met harde, taaie of schurende materialen.
-
Afval door gebroken gereedschap zou duur of onacceptabel zijn.
-
U hebt tolerantie-afstelling, compensatie voor coatings of speciale schroefdraadvormen nodig.
-
De productievolumes rechtvaardigen het snelheidsvoordeel van tappen niet.
Wanneer aan deze voorwaarden is voldaan, biedt draadfrezen een duurzame, nauwkeurige en reproduceerbare oplossing die het projectrisico verlaagt en de betrouwbaarheid op lange termijn verbetert . Het is vaak de beste methode voor veeleisende industriële toepassingen waar consistentie belangrijker is dan de cyclustijd.
Draadinzetstukken
Soorten draadinzetstukken (draad, massief, met sleutelvergrendeling)
Draadinzetstukken creëren duurzame interne schroefdraad door een gehard of versterkt draadelement in een voorbereid gat te plaatsen. Ingenieurs gebruiken ze wanneer het basismateriaal niet bestand is tegen herhaalde aanhaalcycli of hoge klembelastingen. De drie meest voorkomende typen – draadinzetstukken, massieve inzetstukken en inzetstukken met sleutelvergrendeling – voldoen aan verschillende technische vereisten.
Draadinzetstukken zoals Helicoil gebruiken een roestvrijstalen spiraal met een diamantvormige doorsnede. Na installatie zet de spiraal iets uit om zichzelf op zijn plaats te houden en een harde, gladde schroefdraad te vormen. Massieve inzetstukken lijken op kleine schroefdraadbussen en hebben een dikkere wand voor een hogere sterkte of betere hittebestendigheid, inclusief opties zoals precisie-messing schroefdraadinzetstukken die een verbeterde slijtvastheid en dimensionale stabiliteit bieden. Sleutelvergrendelende inzetstukken bevatten mechanische sleutels die het inzetstuk in het basismateriaal vergrendelen, waardoor rotatie of uittrekken wordt voorkomen bij toepassingen met sterke trillingen of frequente demontage.
Elk type vereist een specifieke installatieprocedure, die doorgaans bestaat uit boren, tappen met een speciale tap en vervolgens het inbrengen van de draad of bus. De meeste inzetstukken voldoen aan gangbare schroefdraadnormen zoals ISO 68-1 of de Unified Screw Thread Standards , waardoor ze compatibel zijn met standaard bevestigingsmiddelen.

Voordelen (sterkte, slijtvastheid, repareerbaarheid)
Schroefdraadinserts bieden belangrijke voordelen wanneer de toepassing sterkte, duurzaamheid of frequent gebruik vereist. Hun belangrijkste voordeel is de mogelijkheid om schroefdraad te creëren die beter presteert dan het omringende materiaal, vooral in lichtgewicht legeringen.
De belangrijkste voordelen zijn:
-
Hoge uittreksterkte en draagvermogen. De geharde stalen of gelegeerde structuur van het inzetstuk kan een grotere belasting dragen dan het zachtere aluminium of magnesium eromheen. Dit verbetert de betrouwbaarheid van verbindingen in constructies met koppelgevoelige bevestigingsmiddelen.
-
Superieure slijtvastheid. De stalen schroefdraadverbindingen zijn bestand tegen vreten, corrosie en erosie. Dit vermindert de slijtage op lange termijn wanneer onderdelen vaak worden gemonteerd en gedemonteerd.
-
Repareerbaar en vervangbaar: Als een schroefgat beschadigd raakt, kunt u het inzetstuk verwijderen en vervangen zonder het onderdeel af te schrijven. Dit verlaagt de onderhoudskosten van machines, motoren en ruimtevaartapparatuur.
-
Stabiele schroefdraadgeometrie bij temperatuurschommelingen. Inzetstukken helpen de dimensionale stabiliteit te behouden, wat de afdichtingsprestaties ondersteunt in toepassingen die aan temperatuurwisselingen worden blootgesteld.
-
Handig voor het herstellen van beschadigde of te grote gaten. Onderhoudsteams gebruiken vaak inzetstukken om waardevolle onderdelen te redden die anders zouden worden weggegooid.
Voor onderdelen waar de integriteit van de verbinding cruciaal is, bieden inzetstukken een duurzaamheid die direct tappen niet kan evenaren.
Beperkingen (kosten, extra assemblagestap)
Ondanks hun voordelen brengen schroefdraadinzetstukken complexiteit en kosten met zich mee die niet voor elk project geschikt zijn. Deze beperkingen bepalen wanneer inzetstukken praktisch zijn en wanneer ze overbodig zijn.
Veelvoorkomende beperkingen zijn onder meer:
-
Inzetstukken met hogere materiaal- en arbeidskosten, vooral wanneer een groot aantal schroefdraden versterking nodig heeft. Massieve of vergrendelende inzetstukken zijn duurder dan draadinzetstukken, en de installatie-inspanning varieert per type.
-
Extra bewerkings- en installatiestappen. Elk wisselplaatje vereist een nauwkeurig gedimensioneerd gat en een speciaal schroefdraadprofiel, aangebracht met een wisselplaatjestap. Na de bewerking installeert de operator het wisselplaatje met een speciaal gereedschap. Dit verhoogt de cyclustijd en de handelingen met het onderdeel.
-
Mogelijke montagefouten: Een onjuiste inbouwdiepte, scheve plaatsing of ontbrekende borgpennen kunnen de schroefdraadprestaties negatief beïnvloeden. Kwaliteitscontroles zijn essentieel om deze problemen te voorkomen.
-
Beperkt voordeel bij sterke basismaterialen. Bij middel- tot hoogsterkte staalsoorten bieden wisselplaatjes vaak weinig of geen voordeel ten opzichte van direct tappen of draadfrezen.
-
Ruimtebeperkingen bij dunwandige onderdelen: Inzetstukken vereisen een wanddikte die sommige ontwerpen niet aankunnen zonder vervorming te riskeren.
Deze beperkingen betekenen dat u inzetstukken selectief moet toepassen in situaties waar duurzaamheid, repareerbaarheid of draagvermogen de extra kosten duidelijk rechtvaardigen.
Typische faalmodi (uittrekbare insert, kruisdraad)
Draadinzetstukken zorgen voor sterke schroefdraad wanneer ze correct worden geïnstalleerd, maar ze kunnen onder bepaalde omstandigheden toch falen. Inzicht in deze faalpatronen helpt ingenieurs bij het verbeteren van het ontwerp van gaten, het specificeren van de juiste inzetstukken en het voorkomen van problemen met de montage verderop in het proces.
Typische faalwijzen zijn onder meer:
-
Uittrekken van de insert onder trekbelasting. Dit gebeurt wanneer het basismateriaal te dun of te zwak is om de buitendraad van de insert te ondersteunen. Het kan ook voorkomen wanneer het gat niet op de juiste diepte of diameter is geboord.
-
Rotatie binnen het basismateriaal: Draadinzetstukken kunnen roteren als de interne aandrijfstift niet volledig is verwijderd of als het gat te groot is. Inzetstukken met een sleutelvergrendeling verminderen dit risico, maar onjuiste vergrendeling van de sleutel kan rotatie mogelijk maken.
-
Kruisdraad tijdens het monteren van bouten. Verkeerde uitlijning of versleten bouten kunnen de interne vorm van het inzetstuk beschadigen, vooral bij toepassingen met slechte montagepraktijken of beperkt zicht.
-
Slijtage van schroefdraad door schurende omgevingen. Hoewel inzetstukken robuust zijn, versnellen verontreinigingen zoals metaalsplinters of schurende deeltjes de slijtage.
-
Losraken tijdens trillingen: Inzetstukken kunnen geleidelijk losraken als de toepassing geen vergrendelingsmechanismen heeft of als de buitenste schroefdraad van het inzetstuk niet met het juiste aanhaalmoment is vastgedraaid.
De meeste storingen zijn te wijten aan een onjuiste installatie, onvoldoende dikte van het basismateriaal of agressieve gebruiksomstandigheden. Door met deze factoren rekening te houden bij het ontwerpen, verbetert u de betrouwbaarheid aanzienlijk.

Beste toepassingsgevallen en zachte/zwakke materialen (aluminium, magnesium, kunststoffen)
Schroefdraadinserts bieden de meeste waarde in toepassingen waar het basismateriaal een schroefdraadverbinding niet betrouwbaar kan ondersteunen. Om deze reden worden ze vaak gebruikt in samenstellingen die worden blootgesteld aan hoge koppels, trillingen of herhaalde onderhoudscycli.
De beste use cases zijn onder meer:
-
Zachte metalen die sterke binnenschroefdraad vereisen: Aluminium 6000-serie, 7000-serie, zinklegeringen en magnesiumlegeringen profiteren aanzienlijk van versterkte schroefdraad.
-
Onderdelen die regelmatig gedemonteerd moeten worden, zoals toegangspanelen, afdekkingen, instrumentbehuizingen en onderhoudsintensieve apparatuur, krijgen een langere levensduur met inzetstukken.
-
Bij waardevolle onderdelen waar draadbreuk kostbaar zou zijn, zoals beugels, motoronderdelen en robotapparatuur in de lucht- en ruimtevaart, worden vaak inzetstukken gebruikt om dure assemblages te beschermen.
-
Kunststof onderdelen die sterke schroefdraadverbindingen vereisen: Bij spuitgieten worden vaak hittebehandelde of ultrasoon gefixeerde inzetstukken gebruikt om duurzame metalen schroefdraad te creëren.
-
Dunwandige onderdelen met beperkte schroefdraadverbinding. Inzetstukken kunnen een diepere of sterkere verbinding bieden waar het basismateriaal zou afbreken.
-
Gegoten onderdelen die nauwkeurig bewerkbare schroefdraad vereisen, zoals op maat gemaakte aluminium verdeelstukken , zijn ideale kandidaten voor schroefdraadinzetstukken wanneer porositeit in het gietproces of dunne ribben de betrouwbaarheid van de schroefdraad verminderen.
Materialen waarvoor vaak inzetstukken nodig zijn:
-
Aluminium (6000/7000 serie)
-
Magnesiumlegeringen
-
Zinkspuitgietmaterialen
-
Technische kunststoffen zoals ABS, nylon of PEEK
In deze omgevingen begeven direct getapte schroefdraadverbindingen het vaak al vroeg , terwijl inzetstukken een gecontroleerde, voorspelbare interface bieden die het basismateriaal beschermt.
Samenvatting: Wanneer zijn inzetstukken de beste keuze?
Schroefdraadinzetstukken zijn de juiste keuze wanneer u maximale duurzaamheid van de schroefdraad, herhaaldelijk gebruik of betrouwbare krachtoverdracht nodig hebt in materialen die op zichzelf geen veeleisende schroefverbindingen aankunnen. U profiteert er het meest van wanneer:
-
Uw onderdeel is gemaakt van zachte of weinig sterke materialen zoals aluminium, magnesium, zink of kunststoffen.
-
Schroefdraad moet bestand zijn tegen een hoog koppel, trillingen of frequent gebruik.
-
Het onderdeel is van hoge waarde en mag niet worden weggegooid vanwege beschadigingen aan de schroefdraad.
-
U hebt de mogelijkheid tot reparatie ter plaatse, revisie of vervangbare schroefdraad nodig.
-
U moet draden stabiliseren in dunwandige of poreuze spuitgietprofielen.
Wanneer duurzaamheid, levensduur en schroefdraadintegriteit belangrijker zijn dan de kosten van het onderdeel, bieden schroefdraadinzetstukken de meest betrouwbare oplossing en dragen ze bij aan een langere levensduur van zowel machinaal bewerkte als gegoten onderdelen.

Head-to-head vergelijking van draadmethoden
De keuze tussen tappen, draadfrezen en draadwisselplaatjes is geen theoretische kwestie. Het heeft directe gevolgen voor de draadsterkte, het risico op afval, de cyclustijd en de gereedschapskosten . In dit gedeelte ziet u hoe de drie methoden zich tot elkaar verhouden, zodat u voor elk project een duidelijke en onderbouwde beslissing kunt nemen in plaats van te vertrouwen op gewoonte of de voorkeur van de leverancier.
Tappen versus draadfrezen
Bij het vergelijken van tappen en draadfrezen, weeg je meestal snelheid en eenvoud af tegen flexibiliteit en controle.
Voor de meeste standaard binnenschroefdraad in gangbare materialen is tappen per gat sneller. Eén gereedschap creëert het volledige schroefdraadprofiel in één gesynchroniseerde beweging, wat resulteert in kortere cyclustijden en eenvoudigere programmering . Daarom blijft tappen in veel productiebedrijven de standaardkeuze.
Draadfrezen hanteert een andere aanpak. Een kleinere frees brengt het draadprofiel in een spiraalvormig pad aan. De draadvorm wordt gecreëerd door de beweging van de machine in plaats van met een speciale tap. Hierdoor kan dezelfde draadfrees vaak verschillende diameters met dezelfde spoed frezen , en kan de kerndiameter eenvoudig worden aangepast door het gereedschapspad te wijzigen. Deze flexibiliteit is waardevol bij kleine series, gemengde productfamilies of dure materialen.
Vanuit risicooogpunt is tappen minder vergevingsgezind als een gereedschap breekt . Als een tap afbreekt in een klein, blind gat, kan het zijn dat het onderdeel moet worden afgekeurd of dat er extra tijd nodig is om het te verwijderen. Bij draadfrezen raak je het gereedschap zelden op dezelfde manier vast, en kun je de bewerking vaak stoppen voordat er ernstige schade ontstaat.
Belangrijke punten om in gedachten te houden:
-
Kies voor tappen wanneer je te maken hebt met standaard schroefdraad, een hoog productievolume en stabiel materiaalgedrag.
-
Kies voor draadfrezen wanneer u nauwkeurige controle nodig hebt, grote of niet-standaard schroefdraad moet bewerken, of veiliger wilt snijden in harde of waardevolle onderdelen.

Tappen versus draadinzetstukken
De vergelijking tussen tappen en schroefdraadinzetstukken gaat minder over de bewerkingsstrategie en meer over de prestaties van de schroefdraad op de lange termijn in de praktijk.
Bij een getapte schroefdraad wordt de vorm direct in het basismateriaal gesneden. Dit is efficiënt en kosteneffectief, vooral bij staal en hardere legeringen waar het basismateriaal al een hoge sterkte biedt. Bij zachtere materialen zoals aluminium, magnesium of sommige kunststoffen kan een getapte schroefdraad echter slijten, beschadigd raken of vervormen bij herhaalde montagecycli of hoge belastingen.
Schroefdraadinzetstukken veranderen het systeem. Je freest nog steeds een gat en vaak een inwendige schroefdraad, maar je plaatst een apart inzetstuk van staal of een legering dat de uiteindelijke schroefdraadvorm bepaalt. Dit inzetstuk kan een hogere uittreksterkte, betere slijtvastheid en een consistentere schroefdraadkwaliteit bieden dan het basismateriaal alleen. Het maakt ook reparatie ter plaatse mogelijk : als het inzetstuk defect raakt, vervang je het in plaats van het onderdeel af te schrijven.
Tappen is de beste optie als je een goedkope en eenvoudige bewerking wilt en het basismateriaal de vereiste belastingen kan dragen. Inzetstukken zijn de beste keuze als het materiaal zacht is, het onderdeel duur is of de schroefdraad cruciaal is voor de veiligheid en herhaaldelijk moet worden vastgedraaid, zoals bij onderdelen van vacuümbrekers met fijne schroefdraad , zonder dat de kwaliteit achteruitgaat.

Draadfrezen versus draadinzetstukken
Draadfrezen en draadinzetten worden vaak samen gebruikt in hoogwaardige toepassingen, maar ze lossen verschillende problemen op.
Draadfrezen richt zich op de manier waarop de draad wordt gesneden . Het biedt uitstekende controle over de kerndiameter, de spoeddiameter en de oppervlakteafwerking. Dit is handig wanneer u nauwkeurige, reproduceerbare schroefdraad direct in het basismateriaal wilt , met name in harde legeringen of bij onderdelen met een grote diameter.
Bij schroefdraadinzetstukken ligt de focus op het materiaal waarin de schroefdraad zich bevindt . Zelfs als u draadfrezen gebruikt om het gat te maken en de schroefdraad voor te snijden, kan het uiteindelijke, dragende schroefdraadoppervlak zich in een inzetstuk van roestvrij staal of een legering bevinden. In dit geval verbetert draadfrezen de bewerkingskwaliteit en -consistentie , terwijl het inzetstuk zorgt voor sterkte en duurzaamheid op lange termijn.
Als het basismateriaal al goede mechanische eigenschappen heeft en het onderdeel niet extreem duur is, kan een goed uitgevoerde draadfreesbewerking de meest efficiënte optie zijn. Ontwerpt u echter onderdelen voor zeer hoge belastingen, frequente montage of zachte ondergronden , dan bieden wisselplaatjes een extra veiligheidsmarge die machinale bewerking alleen niet kan bieden.
In praktijk:
-
Gebruik draadfrezen zonder snijplaten wanneer u flexibele, nauwkeurige schroefdraad direct in een sterk basismateriaal nodig hebt.
-
Gebruik schroefdraadinzetstukken met gefreesde geleidingsdraad wanneer maximale duurzaamheid en onderhoudbaarheid vereist zijn bij zachtere of waardevolle onderdelen.
Vergelijkingstabel — Sterkte, Tolerantie, Snelheid, Kosten, Flexibiliteit, Risico
De onderstaande tabel vat de belangrijkste verschillen tussen tappen, draadfrezen en draadinzetstukken samen. Deze tabel vervangt geen gedetailleerde technische analyse, maar biedt een snel overzicht bij het beoordelen van bewerkingsmethoden en leveranciersvoorstellen.
| Aspect | Afgetapte gaten | Draadfrezen | Draadinzetstukken |
|---|---|---|---|
| Sterkte | Goed in sterke basismaterialen; zwakker in zachte legeringen | Goed, hangt af van het basismateriaal en de draaddiepte | Zeer hoog in zachte of zwakke materialen; verbeterde uittreksterkte |
| Tolerantie | Matig tot goed; minder instelbaar zodra de kraan is gekozen | Hoog; eenvoudig fijn afstellen van de spoeddiameter via het gereedschapspad | Hoog; inzetstuk zorgt voor een consistente, vervaardigde draadvorm |
| Snelheid | Zeer snel per gat; ideaal voor grote volumes | Langzamere cyclustijd; vooral bij kleine threads | Het langzaamst vanwege bewerkings- en installatiestappen |
| Kosten | Laagste per onderdeel; minimale extra hardware | Gemiddeld; hogere machinetijd en gereedschapskosten | Hoogste per onderdeel vanwege inzetkosten en montage |
| Flexibiliteit | Laag; elke kraan is geschikt voor één diameter en spoed | Hoog; één frees kan meerdere diameters met dezelfde spoed aan | Medium; flexibel in ontwerp, maar vaste inzetmaten en -typen |
| Risico | Groter risico op gebroken gereedschap en afval in kleine of blinde gaten | Minder risico op catastrofale gereedschapsstoringen; gemakkelijker te herstellen | Risico verschuift naar installatiekwaliteit en correcte omgang met inzetstukken |
Gebruik deze tabel als uitgangspunt bij het opstellen van uw procesplan en pas deze vervolgens aan op basis van uw eigen materiaallijst, de kritische aard van de onderdelen en uw kwaliteitseisen.
Vergelijking van faalmodi over alle methoden
Verschillende draadmethoden kunnen op verschillende manieren falen, en inzicht in deze patronen helpt u garantieclaims, montageproblemen en productiestops te verminderen.
Bij het tappen van schroefdraad zijn de meest voorkomende oorzaken van storingen: gebroken tappen, verkeerd uitgelijnde schroefdraad en slechte spaanafvoer . Gebroken tappen zijn vooral vervelend bij blinde gaten of wanneer de onderdelen al duur zijn. Verkeerde uitlijning kan leiden tot kruisdraad tijdens de montage, terwijl slechte spaanafvoer onvolledige schroefdraad of oppervlakteschade tot gevolg heeft.
Bij draadfrezen zijn storingen doorgaans te wijten aan onjuiste programmering, verkeerde gereedschapspaden of instabiele instellingen, in plaats van plotselinge gereedschapsbreuk. Als de interpolatie niet correct is, kunt u inconsistenties in de kleine diameter, trillingssporen op de flanken of een spoed buiten de tolerantie waarnemen. Deze problemen komen vaak aan het licht tijdens inspectie en kunnen worden verholpen door programma's en parameters aan te passen, in plaats van hele batches af te schrijven.
Bij schroefdraadinzetstukken is de basisbewerking meestal stabiel, maar het risico verschuift naar de installatiekwaliteit en het ontwerp van de toepassing . Veelvoorkomende problemen zijn onder andere het losraken van het inzetstuk wanneer de belasting de ontwerplimieten overschrijdt, kruisdraad tijdens de installatie of inzetstukken die boven het oppervlak uitsteken en de aansluiting van andere onderdelen belemmeren. Bij zachte materialen kan een onjuiste diameter van het voorgat of een onjuist aanhaalmoment leiden tot plaatselijke scheurvorming of vervorming.
Als je deze drie vergelijkt, is het patroon duidelijk:
-
Tappen vergroot het risico op gereedschapsintegriteit en spaanbeheersing.
-
Draadfrezen brengt risico's met zich mee op het gebied van programmering en processtabiliteit.
-
Schroefdraadinzetstukken concentreren het risico bij de installatie en het belastingsontwerp.
Als u deze foutmodi koppelt aan uw eigen veldretouren en regelproblemen, kunt u bepalen of u de methode moet vereenvoudigen, het proces moet verbeteren of het threadsysteem volledig opnieuw moet ontwerpen.

Hoe kiest u de juiste inrijgmethode?
Het kiezen van de juiste schroefdraadmethode vereist meer dan alleen het vergelijken van gereedschappen. U moet rekening houden met materiaaleigenschappen, gatgeometrie, montagebelastingen, tolerantie-eisen en de gebruiksomstandigheden op lange termijn . Elk van deze factoren beïnvloedt of tappen, draadfrezen of wisselplaten de beste balans bieden tussen kwaliteit, kosten en betrouwbaarheid. Deze sectie biedt een gestructureerde aanpak, zodat ingenieurs en inkoopteams consistente en onderbouwde beslissingen kunnen nemen voor verschillende projecten.
Op basis van materiaal
Het materiaal bepaalt vaak het meest geschikte draadsnijproces. Zachte legeringen, harde metalen en composieten reageren allemaal anders op snijkrachten en schroefdraadaangrijping, dus uw proces moet aansluiten op deze mechanische eigenschappen.
Voor aluminium, magnesium en zinkgegoten legeringen werkt direct tappen prima bij standaardbelastingen, maar bij hoge koppels of herhaald gebruik kunnen de schroefdraadjes beschadigd raken. Als de toepassing kritisch is, verbeteren wisselplaatjes de duurzaamheid aanzienlijk , terwijl draadfrezen een betere controle over de draadkwaliteit biedt wanneer er porositeit of dunwandige secties aanwezig zijn. Bij roestvrij staal vereist tappen een zorgvuldige gereedschapskeuze en koelvloeistof, omdat het materiaal kleverig is en gemakkelijk hardt. Draadfrezen presteert vaak beter dankzij een lager koppel en betere spaanbeheersing. Bij titanium en hittebestendige legeringen is draadfrezen bijna altijd veiliger dan tappen, omdat deze materialen een hoge snijweerstand genereren en tappen een hoog risico op breuk met zich meebrengen.
Als uw onderdeel van technische kunststoffen is gemaakt , kan het tappen de materiaalvezels vervormen en inconsistente schroefdraadprofielen veroorzaken. Warmtegeharde inzetstukken, ultrasone inzetstukken of massieve inzetstukken zorgen voor een sterkere en consistentere verbinding.
Samenvattend: kies tappen voor gemakkelijk te bewerken metalen, draadfrezen voor harde of taaie materialen en wisselplaten voor zachte of zwakke materialen.

Gebaseerd op gatgeometrie, diepte en toegankelijkheid
De geometrie van het gat heeft een grote invloed op zowel de gereedschapsprestaties als de kwaliteit van de schroefdraad. Ondiepe, goed ondersteunde gaten gedragen zich anders dan diepe, smalle of schuine gaten, en sommige methoden gaan beter om met geometrische beperkingen dan andere.
Tappen is efficiënt voor doorlopende gaten of ondiepe blinde gaten waar spanen gemakkelijk kunnen ontsnappen. Bij diepe blinde gaten , vooral met een diepte van minder dan 2-3 keer de diameter, wordt tappen riskanter omdat de spanen zich op de bodem ophopen en het koppel snel toeneemt. Draadfrezen is beter geschikt voor diepe gaten omdat het kleinere spanen produceert en niet afhankelijk is van de afvoer van spanen uit de groeven, maar gereedschapsafbuiging kan een probleem vormen als de reikwijdte te groot is.
Bij kleine diameters is tappen meestal efficiënter, vooral bij M3-M6 schroefdraad. Draadfrezen bij zeer kleine diameters vereist lange, delicate gereedschappen die gevoelig zijn voor trillingen. Bij gaten met grote diameters biedt draadfrezen superieure controle en vermijdt het het extreem hoge koppel dat nodig is om een grote tap aan te drijven.
Als het gat schuin, versprongen of dicht bij een muur zit , biedt draadfrezen meer flexibiliteit omdat je de aanlooprichting en de bewerkingsstrategie kunt aanpassen. Inzetstukken vereisen voldoende wanddikte voor de buitendraad en voldoende ruimte voor het gereedschap waarmee ze gemonteerd kunnen worden. Dunne secties of krappe hoeken kunnen de toepasbaarheid ervan beperken.
Kortom, kies de methode die rekening houdt met de spaanafvoer, de toegankelijkheid en de gereedschapsstijfheid in verhouding tot de gatgrootte en -locatie.
Gebaseerd op de vereiste draadsterkte en belastingomstandigheden
De sterkte van de schroefdraad is een van de belangrijkste factoren bij het kiezen van een methode. De hoofdoorzaak van veel storingen in het veld is een verkeerde combinatie van schroefdraad en belasting.
Als de verbinding hoge klemkrachten, herhaaldelijk aanhaal- en losdraaien of trillingen moet kunnen weerstaan , bieden schroefdraadinzetstukken doorgaans de hoogste betrouwbaarheid. Hun stalen of gelegeerde structuur is veel beter bestand tegen uittrekken en slijtage van de schroefdraad dan een direct getapt oppervlak van aluminium of magnesium.
Voor toepassingen die een gemiddelde sterkte vereisen , zoals algemene behuizingen, beugels en lichte mechanische assemblages, leveren zowel tappen als draadfrezen betrouwbare schroefdraad op, mits het basismateriaal sterk genoeg is. Bij constructiestaal of versterkt roestvrij staal is direct bewerken meer dan voldoende.
Wanneer de belasting op een afdichtingsvlak of drukgrens wordt uitgeoefend , is de kwaliteit van de schroefdraad cruciaal. Draadfrezen biedt een nauwkeurigere controle over de spoeddiameter, de flankafwerking en de vormnauwkeurigheid, waardoor de afdichtingsprestaties van drukbestendige onderdelen verbeteren.
Als uw verbinding bestand moet zijn tegen vermoeiingsbelastingen of dynamische trillingen , hebben inzetstukken of gefreesde schroefdraad met gecontroleerde toleranties doorgaans de voorkeur boven getapte schroefdraad.
Over het algemeen moet de schroefdraadmethode worden afgestemd op de belastingsrichting, de klemkracht en de verwachte gebruiksduur , met name bij automobiel-, ruimtevaart- of industriële apparatuur.
Gebaseerd op productievolume en kostenstrategie
Het productievolume en de kostenstructuur bepalen vaak of de cyclustijd of de procesbetrouwbaarheid belangrijker is.
Bij de productie van grote aantallen onderdelen met veel identieke gaten – zoals aluminium behuizingen, gietstukken of beugels – is tappen meestal de meest economische methode. Het levert snelle cyclustijden en lage kosten per schroefdraad op. Met een goed gereedschapsbeheer zorgt het voor een stabiele output gedurende lange productieruns.
Bij kleine tot middelgrote productievolumes is draadfrezen aantrekkelijk. Je kunt één gereedschap gebruiken voor meerdere diameters en spoedmaten, hoeft geen tientallen tappen aan te schaffen en vermindert afval bij hoogwaardige onderdelen. De langere cyclustijd is verwaarloosbaar bij bescheiden aantallen.
Schroefdraadinzetstukken vormen de grootste kostenpost, waardoor ze zelden uitsluitend op basis van snelheid of prijs worden gekozen. Ze passen eerder in een kostenstrategie wanneer de waarde van het onderdeel hoog is of wanneer defecten in het veld veel duurder zouden zijn dan het inzetstuk zelf.
Als het doel is om de kosten bij massaproductie te minimaliseren, is tappen meestal de beste optie. Als het doel is om dure componenten te beschermen en het risico op defecten te verminderen , bieden draadfrezen of wisselplaten mogelijk een betere economische oplossing op de lange termijn.
Gebaseerd op tolerantie- en draadkwaliteitsvereisten
Sommige toepassingen staan gematigde toleranties toe, terwijl andere een nauwkeurige passing vereisen die samenwerkt met uitlijning, afdichting of belastingsoverdracht. Dit onderscheid beïnvloedt uw keuze voor schroefdraad.
Tappen biedt een redelijke tolerantiecontrole, maar de mogelijkheid om de draadmaat aan te passen is beperkt. Als u de spoeddiameter moet aanpassen, moet u een andere tap kiezen of de voeding en snelheid binnen een nauw bereik aanpassen. Dit maakt tappen minder geschikt voor precisieassemblages of omgevingen met thermische cycli.
Draadfrezen biedt nauwkeurige en instelbare tolerantiecontrole , wat ideaal is voor op elkaar afgestemde componenten, opbouwfittingen of assemblages waarbij een stabiele uitlijning vereist is. Het zorgt bovendien voor schonere flanken en een meer uniforme draadgeometrie.
Schroefdraadinzetstukken bieden een nauwkeurige schroefdraad, omdat elk inzetstuk met gecontroleerde toleranties wordt geproduceerd. Dit zorgt voor een consistente passing over meerdere batches, wat handig is in repareerbare systemen of gestandaardiseerde assemblages.
Als tolerantiestabiliteit en draadkwaliteit de prestaties bepalen, zijn draadfrezen of wisselplaten vaak de veiligste keuze.
Gebaseerd op de behoeften aan onderhoud of reparatie op de lange termijn
Onderhoudsvereisten en service-intervallen kunnen een sterkere of duurzamere draadmethode rechtvaardigen, zelfs bij hogere bewerkingskosten.
Bij toepassingen zoals inspectiepanelen, servicedeksels of machinebehuizingen die regelmatig worden gemonteerd en gedemonteerd , kunnen direct getapte schroefdraad in zachte materialen snel slijten. Inzetstukken verlengen de levensduur en stellen u in staat beschadigde schroefdraad te vervangen in plaats van het onderdeel af te schrijven.
Bij machines en apparatuur die jarenlang in gebruik moeten blijven, is de mogelijkheid om schroefdraad te herstellen van grote waarde. Schroefdraadinzetstukken maken reparaties ter plaatse mogelijk zonder het hele onderdeel te hoeven verwijderen.
Draadfrezen biedt ook voordelen op de lange termijn, omdat het een schone, gladde draadvorm oplevert die wrijving en slijtage vermindert bij herhaaldelijk aandraaien.
Wanneer duurzaamheid en repareerbaarheid op lange termijn belangrijk zijn, bieden inzetstukken en gefreesde schroefdraad de beste prestaties gedurende de gehele levensduur.
Snelle beslissingsmatrix voor ingenieurs en inkoopteams
Gebruik de onderstaande matrix als praktische referentie bij het kiezen tussen tappen, draadfrezen en wisselplaten. Deze matrix consolideert de hierboven besproken belangrijkste beslissingsfactoren.
| Selectiefactor | Tapping | Draadfrezen | Draadinzetstukken |
|---|---|---|---|
| Materiële sterkte | Het beste voor sterke metalen | Het beste voor harde metalen | Het beste voor zachte metalen |
| Gaten Geometrie | Het beste voor ondiepe en doorlopende gaten | Het beste voor diepe of schuine gaten | Vereist voldoende wanddikte |
| Sterktevereisten | Matige belasting | Hoge precisie en middelzware lasten | Hoogste draagvermogen |
| Productie volume | Het beste bij hoog volume | Het beste bij een gemiddeld tot laag volume | Onafhankelijk van volume; kostengedreven |
| Tolerantiecontrole | Gemiddeld | Hoog, verstelbaar | Hoog, consistent |
| Risico niveau | Hoger risico op breuk | Lager bewerkingsrisico | Hoger installatierisico |
| Levenscyclus en onderhoud | Beperkte duurzaamheid bij zachte materialen | Goede duurzaamheid | Uitstekende duurzaamheid en repareerbaarheid |
Deze matrix biedt u een snelle manier om uw keuzes te evalueren. Voor kritische componenten kunt u deze combineren met gedetailleerde DFM-gesprekken met uw verspaningsleverancier om ervoor te zorgen dat de gekozen methode aansluit bij het materiaalgedrag, de assemblage-eisen en de kostendoelstellingen.
Veelvoorkomende CNC-schroefdraadproblemen en oplossingen
CNC-schroefdraad van hoge kwaliteit lijkt eenvoudig op tekeningen, maar in de productie leidt het vaak tot veel afval, herstelwerkzaamheden en klachten van klanten. De meeste problemen zijn terug te voeren op een combinatie van slechte gereedschapskeuze, onjuiste parameters, gebrekkige spaancontrole of onduidelijke tekeningen. In dit gedeelte ziet u de meest voorkomende problemen met schroefdraad en praktische manieren om deze te voorkomen voordat de onderdelen uw klant bereiken.
Kapotte kranen
Gebroken tappen zijn een van de meest pijnlijke en dure defecten bij CNC-draadsnijden. Wanneer een tap breekt in een blind gat in een bijna afgewerkt onderdeel, kun je deze vaak niet verwijderen zonder het onderdeel te beschadigen, wat resulteert in afval of zware nabewerking.
De belangrijkste oorzaken zijn meestal:
-
Agressieve voeding of verkeerde snijsnelheid voor het materiaal.
-
Slechte smering of droog zagen, vooral in roestvrij staal of plakkerig aluminium.
-
Spaanders die zich ophopen in de groeven, vooral in blinde gaten.
-
Scheve uitlijning tussen de kraan en het voorgeboorde gat.
-
Gebruik een universele tap in plaats van een materiaalspecifiek ontwerp of een ontwerp met spiraalgroef.
U kunt het risico op kapotte kranen verkleinen door verschillende preventieve maatregelen te combineren:
-
Kies tappen die geschikt zijn voor het materiaal , zoals spiraaltappen voor blinde gaten in staal en spiraaltappen voor doorlopende gaten.
-
Gebruik de aanbevolen voorboordiameter ; een te klein voorboorgat verhoogt het koppel aanzienlijk.
-
Gebruik een geschikte snijvloeistof of een minimale hoeveelheid smeermiddel om het koppel en de temperatuur onder controle te houden.
-
Vermijd een te diepe doorgang in één doorgang bij moeilijke materialen; overweeg waar nodig peck-tapcycli.
-
Controleer de spindelsynchronisatie bij het tappen. Een verschil tussen de voeding en de snelheid leidt tot overbelasting van de tap.
Kleine aanpassingen in het programma, het gereedschap en de instellingen verhelpen het risico op kapotte kranen vaak veel effectiever dan simpelweg overstappen op ‘sterkere’ kranen.

Te grote of te kleine draden
Te grote of te kleine binnendraden veroorzaken ernstige montageproblemen. Bouten voelen los en onveilig aan, of zijn onmogelijk te draaien zonder kracht. Dit probleem doet zich vaak voor bij de eerste artikelen of wanneer de werkplaats gereedschap of snijparameters wijzigt.
Typische redenen zijn onder meer:
-
Onjuiste voorboormaat of verkeerde boortolerantie.
-
Versleten tappen of draadfrezen waarvan de levensduur verstreken is.
-
Verkeerde waarden voor gereedschapsoffset of slijtagecompensatie.
-
Er is een verkeerde draadklasse of -maat gebruikt tijdens de inspectie.
-
Bij gevoelige materialen wordt geen rekening gehouden met thermische uitzetting of terugvering van het materiaal.
Om de draadgrootte betrouwbaarder te kunnen regelen, moet u:
-
Standaardiseer de boormaten en toleranties voor elke schroefdraadmaat en elk materiaal en leg deze vast in uw freesschema's.
-
Implementeer levensduurbeheer voor tappen en draadfrezen en vervang gereedschappen voordat ze schroefdraad van twijfelachtige kwaliteit produceren.
-
Kalibreer en onderhoud go/no-go-meetinstrumenten en controleer of ze overeenkomen met de gespecificeerde schroefdraadklasse (bijvoorbeeld ISO metrisch 6H, UNC/UNF 2B).
-
Voer voor kritieke threads tijdens de pilotproductie capaciteitscontroles uit om te bevestigen dat de threadgrootte binnen het vereiste bereik blijft.
-
Geef op tekeningen duidelijk aan of de schroefdraad compatibel moet zijn met geplateerde of gecoate schroeven, waardoor de effectieve maat verandert.
Wanneer u de schroefdraadmaat behandelt als een belangrijke afmeting en niet als een 'black box', vermindert u drastisch het aantal klachten ter plaatse en het aantal herbewerkingen in de montage.
Bramen, slechte afwerking of ruwe inwerking
Zelfs met de juiste maat kan de schroefdraad ruw en korrelig aanvoelen bij het monteren van bevestigingsmiddelen. Monteurs kunnen sterke weerstand voelen, of bouten kunnen bij de eerste montage metaaldeeltjes oppikken. Dit wijst meestal op bramen, een slechte oppervlakteafwerking of smeren van materiaal in het schroefdraadprofiel.
Veelvoorkomende oorzaken zijn:
-
Botte kranen of draadfrezen die het materiaal voortduwen in plaats van snijden.
-
Onvoldoende snijvloeistof of spaanafvoer.
-
Verkeerde snijparameters zorgen voor snijkantopbouw op het gereedschap.
-
Geen ontbraming bij draadinvoerpunten en dwarsgaten.
-
Slechte coördinatie tussen het draadsnijden en latere bewerkingen zoals stralen, coaten of oppervlaktebehandeling voor CNC-onderdelen met schroefdraad.
Om problemen met de afwerking en bramen op te lossen, kunt u:
-
Vernieuw snijgereedschap tijdig en gebruik oppervlaktebehandelde tappen of frezen voor kleverige materialen zoals aluminium van lage kwaliteit.
-
Pas de snijsnelheid en voeding aan om snijkantopbouw en scheuren te verminderen, vooral bij austenitisch roestvast staal.
-
Voeg geprogrammeerd ontbramen of secundair ontbramen toe voor schroefdraadingangen en kruisboringen die schroefdraadgebieden doorkruisen.
-
Vermijd agressief stralen of kogelstralen direct op kritieke schroefdraadzones, tenzij dit is gevalideerd.
-
Voor zeer gevoelige toepassingen dient u een streefbereik voor de ruwheid te specificeren of tijdens de FAI proefassemblages te vereisen om het "gevoel" te valideren.
Een draad die glad en schoon aanvoelt, zorgt niet alleen voor een betere montage, maar vermindert ook het risico op vreten en vroegtijdige slijtage ter plaatse.

Uittrekbare of verkeerde uitlijning invoegen
Schroefdraadinserts zijn krachtige oplossingen, maar ze hebben ook hun eigen faalmechanismen. Wanneer inserts tijdens het aandraaien losraken, of wanneer de interne schroefdraad niet goed is uitgelijnd, verliezen klanten snel hun vertrouwen in het onderdeel en de leverancier.
De belangrijkste redenen zijn:
-
Verkeerde gatvoorbereiding (diameter, diepte of verzinking).
-
Onjuiste installatiegereedschappen of ontbrekende koppel- en diepteregeling.
-
Inzetstukken geselecteerd zonder controle van de belastingsrichting of de dikte van het basismateriaal.
-
Slechte kwaliteitscontrole op de plaatsing en oriëntatie van de wisselplaten.
-
Het te vast aandraaien van schroeven buiten de ontwerpgrenzen van het inzetstuk.
De meeste problemen met inserts kunt u als volgt vermijden:
-
Volg de door de fabrikant van het inzetstuk aanbevolen boor- en tapmaten nauwkeurig op, inclusief de verzinkhoek of -vrijloop.
-
Het gebruik van de juiste installatiegereedschappen en het trainen van operators om de diepte en het koppel te beheersen.
-
Kies het type inzetstuk op basis van de toepassing: draadinzetstukken voor algemene versteviging, inzetstukken met sleutelvergrendeling waar een hoge uittrekweerstand vereist is, massieve inzetstukken voor zware toepassingen of reparaties.
-
Het toevoegen van inspectiestappen gericht op het correct plaatsen van de insert, de uitlijning en het controleren van de schroefdraad na installatie.
-
Het definiëren van duidelijke koppelgrenzen voor de eindmontage, met name bij zachte materialen zoals aluminium en magnesium.
Als u de inzetstukken als een precisiebewerking uitvoert in plaats van als een eenvoudige 'montagestap', dan neemt het aantal problemen met uittrekken en verkeerde uitlijning aanzienlijk af.
Slechte draadverbinding of ondiepe draden
In sommige gevallen lijkt de schroefdraad op de tekening acceptabel, maar is de werkelijke aangrijplengte te kort om de vereiste belasting te dragen. Schroeven raken gemakkelijk los of de schroefdraad bezwijkt tijdens koppeltests of veldwerk.
Dit komt meestal door:
-
Er is onvoldoende draaddiepte aangegeven op de tekening.
-
Tappen of draadfrezen bereikt niet de volledige ontwerpdiepte vanwege conservatieve parameters, spaanproblemen of instellingsbeperkingen.
-
Verwarring tussen nominale gatdiepte en volledige schroefdraadlengte.
-
Het effect van verzonken gaten, afschuiningen en onvolledige eerste draden bij de ingang wordt niet meegerekend.
Om een goede betrokkenheid te garanderen, moet u:
-
Definieer de vereiste volledige schroefdraadinslag op de tekening (bijvoorbeeld: "minimaal 1.5 × nominale schroefdiameter" voor staal, of meer voor zachte materialen).
-
Programmeer tappen en frezen om iets dieper te snijden dan de minimale ontwerplengte, rekening houdend met de gereedschapslimieten.
-
Maak in uw procesbladen een duidelijk onderscheid tussen 'boordiepte', 'schroefdraaddiepte' en 'door' versus 'blind'.
-
Bij gevoelige verbindingen moeten tijdens de ontwikkeling destructieve tests worden uitgevoerd om de veiligheidsmarge tegen afbladderen te bevestigen.
Duidelijke ontwerpregels en goede communicatie tussen engineering en productie voorkomen dat zwakke punten de eindgebruiker bereiken.
Checklist voor het voorkomen van draadfouten
Een eenvoudige, praktische checklist helpt engineers en CNC-werkplaatsen om de meest voorkomende draadfouten te voorkomen voordat ze optreden. U kunt de onderstaande punten gebruiken als onderdeel van uw offerteaanvraag, procesplanning of FAI-beoordeling.
-
Duidelijkheid van ontwerp en tekening
-
Zijn de draadmaat, spoed, pasvormklasse en diepte duidelijk gedefinieerd?
-
Zijn kritische schroefgaten gemarkeerd en gekoppeld aan functionele vereisten?
-
Wordt er rekening gehouden met de effecten van coating of plating op de draadmaat?
-
-
Proceskeuze en hulpmiddelen
-
Is de gekozen methode (tappen, draadfrezen, inzetstukken) consistent met het materiaal, de geometrie en het volume?
-
Worden tappen, draadfrezen en inzetstukken gespecificeerd op basis van onderdeelnummer, coating en geschiktheid van het materiaal?
-
Is de levensduur van het gereedschap en de vervangingsstrategie vastgelegd?
-
-
Gatvoorbereiding en snijparameters
-
Zijn de maten van de pilotboren voor elke draad en elk materiaal gestandaardiseerd?
-
Zijn snijsnelheden, voedingen en smering geoptimaliseerd en gevalideerd in een proefbatch?
-
Zijn spaanbeheersing en -afvoer geschikt voor blinde versus doorlopende gaten?
-
-
Inspectie en goedkeuring
-
Zijn de goedkeur-/afkeurmeters, draadpluggen en andere gereedschappen up-to-date en gekalibreerd?
-
Is er een gedefinieerd bemonsteringsplan voor threadfuncties, vooral voor de eerste batches?
-
Omvat FAI controles op de schroefdraadmaat, afwerking en functionele assemblage?
-
-
Continue verbetering
-
Worden kapotte gereedschappen, afval en herbewerkingen op threads bijgehouden en geanalyseerd?
-
Worden de lessen uit eerdere projecten meegenomen in de standaard threading-richtlijnen?
-
Door deze checklist systematisch toe te passen, worden overgangen van een risicovol gebied naar een gecontroleerd, voorspelbaar proces soepel laten verlopen , wat uw marges en het vertrouwen van uw klanten beschermt.

Praktische ontwerprichtlijnen voor betrouwbare interne draden
Goed ontworpen inwendige schroefdraad begint met een goede geometrie, duidelijke toleranties en realistische procesveronderstellingen . Door de voorbereiding van het gat, de schroefdraaddiepte en de aantekeningen op de tekening te controleren, vermindert u aanzienlijk het risico op gebroken gereedschap, montageproblemen en retourzendingen onder garantie, met name bij CNC-gefreesde en gegoten onderdelen.
Gatvoorbereiding en aanbevolen afschuiningen
Bij elke draadsnijmethode doet het gat het meeste werk. Als de grootte van het voorboorgat, de rechtheid en de afschuining niet kloppen, kan geen enkele tap, draadfrees of wisselplaat het onderdeel redden.
Een praktische aanpak is:
-
Gebruik de juiste centreerboor voor de door u opgegeven schroefdraadstandaard (ISO metrisch, Unified, enz.).
-
Zorg ervoor dat de gaten recht en op de juiste positie blijven binnen de functionele behoeften, en niet strakker "voor het geval dat".
-
Voeg een kleine afschuining of verzinking toe aan de ingang om de tap, draadfrees of wisselplaat te geleiden en de scherpe rand af te vlakken.
Bijvoorbeeld, voor standaard ISO-metrische schroefdraad streef je doorgaans naar een schroefdraadinslag van 75-80% bij direct tappen in staal. Dit komt vaak overeen met de aanbevolen boordiameters uit standaardtabellen, in plaats van "op veilig te spelen" met te kleine gaten die het gereedschap overbelasten.
Aanbevolen werkwijzen:
• Zorg voor een goede uitlijning tussen de boor en de tap door waar mogelijk dezelfde opstelling te gebruiken.
• Voorkom diepe bramen door scherpe boren en de juiste voeding te gebruiken; ontbraam kritieke vlakken voordat u gaat tappen.
• Houd bij blinde gaten rekening met extra diepte voor spaanopvang en boorpunt, niet alleen met de nominale draadlengte.

Aanbevolen toleranties, pasvormklasse en GD&T-notities
De toleranties en passingsklasse van schroefdraad hebben een grote invloed op de maakbaarheid en de kosten. Te krappe passingsklassen (bijvoorbeeld 4H/5H voor metrische maten of 3B voor uniforme maten) leiden tot meer afval en slijtage van gereedschap, vaak zonder functioneel voordeel. (bron: ISO )
Praktische richtlijnen:
-
Kies een standaard passingsklasse die bij uw toepassing past: • Algemene industriële assemblages: gemiddelde klasse (bijv. 6H of 2B). • Precisie- of afdichtingsschroefdraad: strakkere klasse, maar alleen waar dit duidelijk nodig is.
-
Gebruik schroefdraadaanduidingen die overeenkomen met standaardnormen , zoals "M10 × 1.5 – 6H", in plaats van aangepaste toleranties voor de spoeddiameter, tenzij u daar een duidelijke reden voor hebt.
-
Voeg GD&T alleen toe waar het functionele relaties bepaalt (bijvoorbeeld de positie van schroefgaten ten opzichte van lagers, centreerpennen of afdichtingsvlakken).
U kunt ook:
-
Markeer een klein aantal kritieke threads met een feature flag in uw tekening en geef alleen voor deze threads een hogere beheersgraad.
-
Vermijd het aangeven van onnodige slingering of haaksheid bij elk schroefdraadgat. Gebruik GD&T waar uitlijnfouten de montage direct beïnvloeden, zoals een boutpatroon rond een versnellingsbakbehuizing.

Regels voor draaddiepte (minimum, maximum, richtlijnen voor ingrijping)
De draaddiepte heeft een grote invloed op zowel de sterkte als de kosten. Een veelgemaakte fout is het specificeren van zeer diepe draden "voor de veiligheid", wat resulteert in gebroken tappen, lange cyclustijden en een moeilijke spaanafvoer.
Typische ontwerpregels:
-
Voor stalen bouten in staal of aluminium geldt dat een inschroefdraad van 1.0–1.5 × nominale diameter in veel toepassingen voldoende sterkte biedt.
-
Bij zwakkere basismaterialen (gegoten aluminium, magnesium of kunststoffen) zijn mogelijk langere insteek- of schroefdraadinzetstukken nodig om de belasting te kunnen dragen.
-
Vermijd blinde gaten waar de tap of draadfrees geen ruimte heeft voor spanen . Zorg altijd voor voldoende speling onder de laatste volledige schroefdraad.
Je kunt ook scheiden:
-
Volledige schroefdraaddiepte (volledig gevormde schroefdraad)
-
Boordiepte (inclusief speling voor punthoek en spaanruimte)
Geef deze duidelijk aan op de tekening om verwarring tussen ontwerpers en machinisten te voorkomen.
Kritische draden markeren in technische tekeningen
Niet elke draad op een onderdeel is even belangrijk. Sommige dragen alleen een afdekking, terwijl andere structurele belastingen dragen, vloeistoffen afdichten of dure componenten lokaliseren. U vermindert het risico door duidelijk te markeren welke kritisch zijn.
Goede praktijken:
-
Gebruik tekeningsymbolen, vlaggen of notities zoals 'KRITISCHE DRAAD – 100% CONTROLEREN' voor belangrijke onderdelen.
-
Specificeer voor deze kritische schroefdraadtypen: • De exacte schroefdraadnorm en passingsklasse. • De meetmethode (Go/No-Go, schroefdraadring-/plugmeter, CMM-controle voor positie). • De vereiste oppervlakteafwerking of -coating.
-
Voor niet-kritieke draden (bijvoorbeeld lichte afdekkingen) moet u de vereisten eenvoudig houden en extra GD&T vermijden.
Met deze aanpak kan uw CNC-leverancier zijn middelen richten op de plekken waar storingen het duurst zijn, in plaats van te proberen om bij elk gat de "premium" kwaliteit te handhaven. Het helpt inkoopteams ook om de inspectiekosten af te stemmen op het reële functionele risico.
U kunt dergelijke kritieke schroefdraadkenmerken koppelen aan tolerantieanalyses in uw interne documentatie, met name wanneer schroefdraad lagers, tandwielen of afdichtingsvlakken positioneert.
Ontwerpnotities voor draden op spuitgietonderdelen
Binnendraad in spuitgietonderdelen vereist een iets andere aanpak dan draad in massieve, bewerkte blokken. U moet rekening houden met de loshoeken, porositeit en de lokale wanddikte rond de schroefdraadzone.
Richtlijnen:
-
Giet indien mogelijk een kerngat en voer na het gieten de uiteindelijke schroefdraadbewerking of draadfreesbewerking uit met een CNC-machine. Dit verbetert de nauwkeurigheid en vermindert problemen door plaatselijke krimp.
-
Vermijd dunne wanden rond schroefdraad die belast wordt. Zorg voor een robuuste wanddikte rond de schroefdraadbus , vaak rond de 1.5–2.0 keer de nominale diameter als uitgangspunt, aangepast aan uw specifieke legering en belasting.
-
Gebruik afrondingen en vloeiende overgangen van de schroefdraadbocht naar de omringende wand om spanningsconcentratie en scheurvorming tot een minimum te beperken.
Voor op maat gemaakte gegoten aluminium onderdelen kunt u vaak kiezen uit:
-
Direct tappen voor bevestigingsmiddelen met een lagere spanning en die niet kritisch zijn, of
-
Schroefdraadinzetstukken in verbindingen met een hoog koppel, met name waar herhaaldelijk monteren en demonteren plaatsvindt.
Wanneer u samenwerkt met een leverancier van spuitgiet- en CNC-apparatuur, vraag hen dan om de positie van de spuitgietopeningen, de koeling en het porositeitsrisico rond kritieke schroefdraadnokken te beoordelen voordat u het matrijsontwerp vastlegt. Deze vroege DFM-stap bespaart vaak dure matrijsbewerkingen later.
Overwegingen met betrekking tot gereedschaps- en snijparameters voor elke methode
De keuze van het gereedschap en de snijparameters hebben een grote invloed op de kwaliteit van de schroefdraad, de standtijd en de cyclustijd. U hoeft geen exacte voedingen en snelheden op de tekening te specificeren, maar uw ontwerp moet wel praktisch zijn voor de machinist.
Een simpele vergelijking:
| Draadmethode | Belangrijke overwegingen bij het gebruik van gereedschappen | Typische ontwerpimplicaties |
|---|---|---|
| Tapping | Taptype (spiraalpunt, spiraalgroef, vorm), koelmiddeltoevoer, spaanafvoer | Geef waar mogelijk de voorkeur aan doorlopende gaten; vermijd diepe blinde gaten met weinig ruimte voor de spaanders. |
| Draadfrezen | Enkel- of meerpunts draadfrees, spiraalinterpolatie, stabiele machine en CAM-ondersteuning | Grotere gaten, harde materialen en hoogwaardige onderdelen profiteren van flexibele gereedschapspaden en een lager risico op afval. |
| Draadinzetstukken | Boormaat voor inzetstuk, montagegereedschap, tangafbreking of sleutelvergrendeling | De grootte van de boss, de wanddikte en de toegang voor de insertieaandrijving zijn zowel het ontwerp als de proceskeuze. |
Praktische tips:
-
Voor kleine, diepe blinde schroefdraad kunt u in kleverige materialen overwegen om vormtappen of draadfrezen te gebruiken in plaats van standaard snijtappen, mits het materiaal plastische vervorming toelaat.
-
Gebruik waar mogelijk tappen en draadfrezen met koelvloeistofdoorvoer om de spaanafvoer te verbeteren en de levensduur van het gereedschap te verlengen.
-
Voor kritische, zeer sterke verbindingen moet u de schroefdraadstandaard en het basismateriaal opgeven. Laat uw leverancier vervolgens op basis van zijn ervaring de exacte tap- of draadwalskwaliteit selecteren.
Als u samenwerkt met een leverancier die zowel CNC-bewerking als spuitgieten onder één dak aanbiedt, kunt u vaak de gereedschaps- en processelectie optimaliseren voor alle onderdelen in een assemblage, in plaats van elk schroefgat als een geïsoleerd onderdeel te beschouwen. U kunt informatie ook consolideren door te linken naar interne pagina's, zoals uw CNC-bewerkingsdiensten of specifieke casestudy's van componenten op uw website, bijvoorbeeld een overzicht van CNC-gedraaide onderdelen of een voorbeeld van een bewerkte aluminium behuizing.

Suggesties voor interne links (om later in te voegen):
-
Voeg de link "CNC-bewerking en spuitgietleverancier" toe aan uw hoofdpagina met diensten op .
-
Koppel een zin als "CNC-draaien en -frezen voor onderdelen met schroefdraad" aan uw pagina over CNC-draaionderdelen.
-
Koppel “gegoten aluminium behuizingen met kritische schroefdraad” aan een relevante casestudy of productpagina, zoals een aluminium lagerbehuizing of cilinderkoponderdeel.
Suggesties voor externe links (om later in te voegen):
-
Als je het hebt over draadklassen en -normen, kun je linken naar overzichten van ISO- of ASME- normen op hun officiële websites.
-
Voor ontwerpvoorschriften voor schroefdraad kunt u een koppeling maken naar een officiële technische ontwerphandleiding van een erkende organisatie of technische instelling.
Checklist voor CNC-leveranciers voor schroefdraadonderdelen
De keuze voor de juiste CNC-leverancier is een van de meest bepalende beslissingen die u kunt nemen wanneer uw project inwendige schroefdraad omvat. Zelfs sterke ontwerpen falen wanneer de bewerkingsmogelijkheden, inspectiesystemen of procesdiscipline tekortschieten. Deze checklist helpt u te beoordelen of een leverancier consistent getapte, gefreesde of met inserts versterkte schroefdraad kan produceren die voldoet aan uw prestatie- en betrouwbaarheidseisen.
Mogelijkheden om te bevestigen vóór RFQ
Voordat u een offerteaanvraag indient, moet u controleren of de leverancier over de technische basis beschikt om schroefdraadfuncties met herhaalbare kwaliteit te produceren. Interne schroefdraad varieert sterk in grootte, diepte, materiaalgedrag en functionele vereisten, dus de apparatuur, programmeervaardigheden en gereedschapsvoorraad van de werkplaats moeten aan uw behoeften voldoen.
Belangrijke vragen die u zich moet stellen, zijn:
-
Beschikt de leverancier over de mogelijkheid tot star tappen op alle bewerkingscentra, of alleen op nieuwere machines?
-
Kunnen ze draadfrezen uitvoeren voor grote, diepe of niet-standaard schroefdraad?
-
Verwerken ze zelf schroefdraadinzetstukken , inclusief draadinzetstukken en sleutelvergrendelingsinzetstukken?
-
Welke ervaring hebben zij met uw specifieke materialen , met name roestvrij staal, titanium of gegoten aluminium?
-
Kunnen ze nauwe positionele toleranties op schroefgaten ten opzichte van lagerzittingen, afdichtingsvlakken of uitlijningskenmerken aan?
-
Geven ze vroegtijdig DFM-aanbevelingen om thread-gerelateerde problemen in de productie te voorkomen?
U dient ook te controleren of ze proefseries kunnen produceren voordat de volledige productie van start gaat. Dit is waardevol wanneer schroefdraad een cruciaal functioneel kenmerk is, zoals bij hydraulische blokken, motoronderdelen, robotbehuizingen of precisieframes.
Vereiste inspectie-instrumenten (goedkeurings-/niet-goedkeuringsmeters, draadmeters, CMM)
Zelfs bij een stabiele bewerking is de kwaliteit van de schroefdraad afhankelijk van een betrouwbare inspectie. Een leverancier moet beschikken over de juiste meetinstrumenten en -mogelijkheden om te controleren of elke schroefdraad voldoet aan uw tolerantie- en pasvereisten. Daarom is een gestructureerd kwaliteitscontroleproces voor CNC-gefreesde onderdelen van cruciaal belang om consistentie tussen verschillende batches te garanderen.
Let op deze essentiële mogelijkheden:
-
Go/No-Go schroefdraadplugmeters voor inwendige schroefdraad volgens ISO- of Unified-normen.
-
Gekalibreerde schroefdraadmeters die overeenkomen met de door u opgegeven schroefdraadklasse (bijvoorbeeld ISO 6H, UNF/UNC 2B).
-
Mogelijkheid om CMM's of optische meetinstrumenten te gebruiken voor het positioneren van schroefdraad en het uitlijnen van gaten.
-
Duidelijke kalibratiegegevens voor alle meetinstrumenten, traceerbaar naar ISO- of nationale metrologische normen.
-
Speciaal opgeleid personeel dat is opgeleid om thread-features te inspecteren, niet alleen algemene inspecteurs.
Een leverancier die de draaddikte niet betrouwbaar kan meten, zal moeite hebben om consistent aan de tolerantieklassen te voldoen, zelfs met goede bewerkingsapparatuur.
Vereisten voor oppervlakte- en maatkwaliteit
Schroefdraadelementen werken vaak samen met afdichtingsvlakken, koppelkritische verbindingen of bewegende componenten. De leverancier moet de juiste oppervlakte- en maatvoeringscontroles toepassen om functionele betrouwbaarheid te garanderen.
Belangrijke te controleren punten:
-
Eisen aan de oppervlakteafwerking van schroefdraadflanken en inloopafschuiningen. Een schone, gladde schroefdraad vermindert wrijving en verlengt de levensduur van de montage.
-
Consistentie van de afschuining is belangrijk , vooral bij blinde gaten waar onvolledige eerste schroefdraad tot kruisdraad kan leiden.
-
Positionele nauwkeurigheid van schroefgaten ten opzichte van belangrijke kenmerken.
-
Materiaalcertificering voor kritische onderdelen waarbij mechanische eigenschappen de schroefdraadprestaties beïnvloeden.
-
Procesbeheersing voor coatings of galvanisatie die de schroefdraadmaat kunnen beïnvloeden (bijvoorbeeld anodiseren, verzinken of passiveren).
Als uw toepassing te maken heeft met afdichting, drukgrenzen of dynamische belastingen, bespreek deze functionele omstandigheden dan met de leverancier om ervoor te zorgen dat de draadgeometrie en afwerking de vereiste prestaties ondersteunen.
Vereisten voor monstergoedkeuring (FAI) voor threadfuncties
Een gedegen eerste artikelinspectie (FAI) schept vertrouwen dat de bewerkingsstrategie en de gereedschapsconfiguratie succesvol zullen zijn in de productie. Voor schroefdraadonderdelen moet de FAI dimensionale controles, functionele tests en montageproeven omvatten.
Essentiële punten voor FAI:
-
Volledige dimensionale inspectie van alle schroefgaten met behulp van go/no-go-meetinstrumenten.
-
Controle van de schroefdraaddiepte, spoeddiameter en kerndiameter met behulp van geschikte meetinstrumenten.
-
Duidelijke documentatie van gereedschap, voedingen, snelheden en snijvloeistof die gebruikt zijn voor tappen of draadfrezen.
-
Controle van de voor de functionaliteit cruciale schroefdraad op loodrechtheid, positie en montagegevoel.
-
Bewijs dat inzetstukken correct zijn geïnstalleerd, indien deze deel uitmaken van het proces.
-
Functionele montage met bijpassende schroef of bout voor kritische functies.
Een leverancier moet FAI-rapporten aanleveren die overeenkomen met uw sjabloon (bijvoorbeeld AS9102 in de lucht- en ruimtevaart of gestructureerde inspectierapporten in industriële toepassingen).
Wat moet een professionele leverancier bieden? (DFM, processelectie, risicowaarschuwingen)
Een professionele CNC-leverancier doet meer dan alleen de tekeningen volgen. Ze anticiperen op draadproblemen voordat de productie start en helpen u uw ontwerp te verfijnen, zodat de draden produceerbaar, duurzaam en kosteneffectief zijn.
U mag van de leverancier verwachten dat hij het volgende levert:
-
DFM-feedback over schroefdraadmaat, diepte, passingklasse en gatplaatsing.
-
Aanbevelingen voor tappen, draadfrezen of wisselplaten, gebaseerd op uw materiaal, geometrie en volume.
-
Waarschuwingen over risicogebieden , zoals diepe blinde gaten, dunwandige nokken of schroefdraadontwerpen die de bewerkingsmogelijkheden te boven gaan.
-
Suggesties voor een betere inbrenglengte , galvaniseertolerantie of oppervlakteafwerking waar nodig.
-
Vroegtijdige verificatie dat gereedschap, koelmiddel en bewerkingscentra voldoen aan de schroefdraadvereisten.
-
Een proactieve aanpak wanneer draden in aanraking komen met afdichtings-, koppel- of lastdragende eigenschappen.
Leveranciers die consequent foutloze schroefdraadonderdelen leveren, delen een gemeenschappelijke denkwijze: schroefdraad snijden is een precisievak, geen bijzaak . Zoek naar partners die het met dezelfde nauwgezetheid benaderen als u zelf toepast op uw eigen engineering- en kwaliteitsprocessen.

Conclusie
Getapte gaten, draadfrezen en draadinzetstukken bieden elk hun eigen sterke punten, en geen van beide is universeel superieur. Tappen biedt snelheid en lage kosten wanneer de materialen en geometrieën gunstig zijn. Draadfrezen biedt controle, flexibiliteit en veiliger bewerken in moeilijke of hoogwaardige onderdelen. Inzetstukken creëren robuuste, duurzame draden in zachte of minder sterke materialen waar direct bewerken zou falen. Door deze verschillen te begrijpen, kunt u een methode kiezen die de belastingsomstandigheden, tolerantie-eisen en duurzaamheid op lange termijn ondersteunt die uw toepassing vereist.
Wanneer u cyclustijd, materiaalgedrag en schroefdraadprestaties in balans brengt, kunt u zowel de kosten als de betrouwbaarheid optimaliseren. Bij productie in grote volumes is tappen vaak de voorkeur, precisieassemblages profiteren van draadfrezen en bedrijfskritische of veeleisende onderdelen zijn afhankelijk van wisselplaten. Door het ontwerpdoel af te stemmen op de bewerkingscapaciteit – en te controleren of uw leverancier over de juiste gereedschappen, inspectiesystemen en procesdiscipline beschikt – garandeert u voorspelbare maakbaarheid, zowel bij prototypes als bij grootschalige productie.