


De toleranties bij CNC-bewerking bepalen of uw onderdelen correct passen en functioneren. Veel ingenieurs worstelen hiermee, omdat de keuze van toleranties niet alleen de nauwkeurigheid en betrouwbaarheid beïnvloedt, maar ook de productiekosten, de doorlooptijd en de mogelijkheden van de leverancier. Een verkeerde inschatting van één enkele afmeting kan leiden tot montagefouten, onnodig herstelwerk of overgedimensioneerde onderdelen die veel duurder zijn om te produceren dan nodig.
Deze gids biedt u een duidelijk, praktisch kader om de juiste toleranties en functionele passingen te kiezen. Zo kunt u onderdelen ontwerpen die soepel te monteren zijn, consistente prestaties leveren en binnen het budget blijven.
Waarom toleranties belangrijk zijn bij CNC-bewerking?
CNC-bewerkingstoleranties bepalen hoeveel een onderdeel mag afwijken van de nominale afmeting en hebben direct invloed op de prestaties van het onderdeel, het assemblageproces en de productiekosten. Door het juiste tolerantiebereik te kiezen, waarborgt u een consistente werking en voorkomt u onnodige nabewerking. Wanneer toleranties strakker zijn dan nodig, nemen de bewerkingskosten, de doorlooptijd en de inspectie-inspanning snel toe. Omdat CNC-toleranties elke productiefase beïnvloeden – van gereedschapsprogrammering tot de uiteindelijke assemblage – is het essentieel dat u goed begrijpt hoe tolerantiebeslissingen de kwaliteit en het budget beïnvloeden.
De rol van toleranties bij functionele prestaties, kosten en assemblage
Toleranties bepalen of CNC-gefreesde onderdelen passen, bewegen en functioneren zoals bedoeld. Door de juiste bewerkingstolerantie
Toleranties hebben een aanzienlijke invloed op de bewerkingskosten. Nauwe toleranties vereisen lagere voedingssnelheden, meer gereedschapswisselingen en een hogere inspectiefrequentie. Elke kleine verlaging van de tolerantie – bijvoorbeeld van ±0.05 mm naar ±0.01 mm – verhoogt de kosten, omdat de machine per bewerking minder materiaal hoeft te verwijderen en elke stap moet controleren. Door een balans te vinden tussen kosten en precisie blijft uw budget beschermd en de functionele prestaties gewaarborgd.
De kwaliteit van de assemblage hangt sterk af van voorspelbare productietoleranties . Wanneer onderdelen binnen de vastgestelde grenzen vallen, worden vastlopen, wiebelen of verkeerde uitlijning voorkomen. Hieronder staan de belangrijkste impactgebieden van CNC-bewerkingstoleranties:
• Functionele prestaties — uitlijning, soepele werking, gecontroleerde beweging
• Kostenbeheersing — bewerkingstijd, inspectiecycli, levensduur van gereedschap
• Betrouwbaarheid van de montage — voorspelbare pasvormen, minder aanpassingen, stabiele interfaces
Deze punten laten zien waarom toleranties de kern vormen van elk CNC-ontwerp en waarom het kiezen van de juiste standaardbewerkingstoleranties zowel de prestaties als de productie-efficiëntie ten goede komt.
Waarom hebben ingenieurs moeite met het specificeren van de juiste tolerantie?
Ingenieurs hebben vaak moeite met het kiezen van toleranties, omdat elke tolerantie afhangt van meerdere onderling samenwerkende factoren: functionele eisen, materiaaleigenschappen, bewerkingsmogelijkheden en geometrische complexiteit. Veel ontwerpers scherpen de toleranties aan "voor de zekerheid", wat de kosten verhoogt en de praktische tolerantiemogelijkheden van de machine kan overschrijden . Anderen specificeren toleranties te ruim, wat leidt tot spelingproblemen of inconsistenties bij de assemblage.
Een andere uitdaging is de variatie tussen leveranciers. Niet alle CNC-werkplaatsen kunnen dezelfde toleranties voor CNC-bewerkingen aanhouden . De ene werkplaats kan bijvoorbeeld consistent een tolerantie van ±0.01 mm halen, terwijl een andere slechts ±0.05 mm bereikt, afhankelijk van de leeftijd van de apparatuur, de omgevingsstabiliteit of de ervaring van de operator. Zonder tijdige communicatie kunnen de tolerantieverwachtingen afwijken van de werkelijke bewerkingsmogelijkheden.
Dit zijn de meest voorkomende redenen waarom ingenieurs moeite hebben:
• Moeilijkheid om een balans te vinden tussen functionele pasvorm en kosten
• Uitzetting of vervorming van het materiaal tijdens het bewerken
• Beperkt begrip van GD&T -symbolen zoals vlakheid, positie en concentriciteit
• Onderschatting van de tolerantiestapeling tussen assemblages
• Verschil tussen ontwerpintentie en de capaciteit van de leverancier
Als u deze factoren vroegtijdig aanpakt, kunt u toleranties definiëren die de functie beschermen zonder dat de kosten onnodig stijgen.
Functionele pasvormen versus maattoleranties: de basis van nauwkeurig ontwerp
Functionele passingen beschrijven hoe twee componenten zich tot elkaar verhouden tijdens de assemblage: of ze vrij moeten kunnen schuiven, nauwsluitend moeten passen of stevig tegen elkaar moeten drukken. Maattoleranties definiëren de acceptabele variatie voor individuele kenmerken, zoals gatdiameters of aslengtes. Samen zorgen functionele passingen en maattoleranties voor voorspelbare, hoogwaardige CNC-assemblages.
Hieronder vindt u een duidelijke vergelijking van de belangrijkste tolerantiecategorieën:
| Type | Doel | Gemeenschappelijke toepassing |
|---|---|---|
| Functionele pasvorm | Definieert speling-, overgangs- of interferentiegedrag | Assen, gaten, bussen, lagers |
| Dimensionale tolerantie | Beheert de acceptabele variatie van een enkele eigenschap | Diameters, lengtes, groeven |
| GD&T-controle | Zorgt voor geometrische nauwkeurigheid zoals vlakheid of positie | Precisie CNC-koppelingsinterfaces |
Deze tabel laat zien hoe elk tolerantietype verschillende aspecten van CNC-bewerkingsprecisie ondersteunt . Door functionele passingen te combineren met de juiste bewerkingstoleranties creëert u betrouwbare assemblages die bestand zijn tegen uitlijningsfouten, trillingen en onverwachte wrijving.
Door de toleranties van CNC-bewerkingen af te stemmen op de functionele eisen, verbetert u de prestaties, verlaagt u de kosten en verhoogt u de herhaalbaarheid van productieprocessen.
Wat zijn CNC-bewerkingstoleranties?
CNC-bewerkingstoleranties definiëren de toelaatbare maatafwijking voor een bewerkt onderdeel en bepalen of een onderdeel past, beweegt en functioneert zoals bedoeld. Door duidelijke toleranties vast te stellen, verbetert u de precisie, stuurt u de maakbaarheid en schept u verwachtingen voor zowel bewerkingsmogelijkheden als inspectie. Omdat CNC-bewerkingstoleranties , machinetoleranties en standaard bewerkingstoleranties in millimeters direct van invloed zijn op de kwaliteit van het onderdeel, moet elke engineer deze concepten begrijpen voordat hij of zij een tekening definitief maakt.

Basisconcepten van tolerantie
CNC-bewerkingstoleranties beschrijven het acceptabele verschil tussen de nominale maat en de werkelijke afmeting. U gebruikt toleranties om ervoor te zorgen dat onderdelen consistent passen en hun functionele doel bereiken. Een goed gedefinieerd tolerantiebereik beschermt u tegen overmatige variatie die kan leiden tot vastlopen, verkeerde uitlijning of voortijdige slijtage. Toleranties bepalen ook hoe nauwkeurig het bewerkingsproces moet zijn, wat van invloed is op snijpaden, inspectiefrequentie en kosten.
Om deze concepten overzichtelijker te maken, volgen hier de fundamentele ideeën waarop ingenieurs zich baseren bij het definiëren van bewerkingstoleranties :
• Nominale afmeting — de beoogde afmeting zoals weergegeven op de tekening
• Boven- en ondergrenzen — de maximaal toegestane afwijking van de nominale waarde
• Tolerantiezone — het volledige bereik tussen de grenzen
• Precisieniveau — hoe strak of ruim de tolerantieband is
U kunt toleranties zien als de brug tussen het perfecte ontwerpdoel en de realistische mogelijkheden van CNC-apparatuur. Een te krap tolerantiebereik verhoogt de bewerkingsmoeilijkheden. Een te ruim tolerantiebereik kan de werking in gevaar brengen. De juiste balans helpt u de prestaties en kosten te beheersen.
Dimensionale versus geometrische toleranties
Maattoleranties definiëren de maximale afwijking in grootte van een onderdeel, terwijl geometrische toleranties (GD&T) definiëren hoe een onderdeel zich moet verhouden tot andere onderdelen qua vorm, oriëntatie of positie. Beide typen toleranties zijn nodig om de volledige ontwerpintentie in CNC-productie te kunnen overbrengen. Maattoleranties garanderen de juiste afmetingen; GD&T garandeert de juiste verhoudingen.
Hieronder vindt u een beknopte vergelijking die verduidelijkt hoe deze twee systemen precisie ondersteunen:
| Tolerantie type | Wat het controleert | Voorbeelden |
|---|---|---|
| Dimensionale tolerantie | Grootte en toegestane variatie | ±0.05 mm op diameter; ±0.1 mm op lengte |
| Geometrische tolerantie | Vorm-, oriëntatie- en kenmerkrelaties | Vlakheid, positie, concentriciteit |
| Gecombineerd gebruik | Zowel de grootte als de geometrie voor functionele prestaties | Assen, behuizingen, afdichtingsinterfaces |
Algemene terminologie die ingenieurs moeten kennen
Ingenieurs komen in CNC-tekeningen, inspectierapporten en bewerkingsrichtlijnen veel termen tegen die te maken hebben met toleranties. Inzicht in deze termen helpt u toleranties correct te specificeren en helder met leveranciers te communiceren. Hoewel verschillende industrieën verschillende normen hanteren, komen de volgende termen consistent voor in CNC-bewerking, waaronder Protolabs-toleranties , standaardbewerkingstoleranties en algemene tolerantiereferenties.
Hieronder staan de belangrijkste tolerantietermen kort en bondig weergegeven, zodat u ze snel kunt doornemen:
• Bilaterale tolerantie — variatie is toegestaan in zowel positieve als negatieve richting
• Eenzijdige tolerantie — variatie is slechts in één richting toegestaan
• Grenswaardetolerantie — geeft direct de maximale en minimale waarden weer
• Pasvormklasse — beschrijft het montagegedrag (speling, overgang, interferentie)
• Tolerantiestapeling — geaccumuleerde variatie over meerdere kenmerken
• Feature control frame (FCF) — GD&T-symboolvak dat geometrische controle definieert
• Referentiepunt — een referentiepunt voor meting of uitlijning
Deze termen bepalen elke beslissing met betrekking tot tolerantie in de productie , fabricagetolerantie en CNC-bewerkingsprecisie . Door deze terminologie te begrijpen, vermindert u miscommunicatie, voorkomt u onjuiste aannames en zorgt u ervoor dat uw CNC-leverancier uw bedoelingen correct interpreteert.
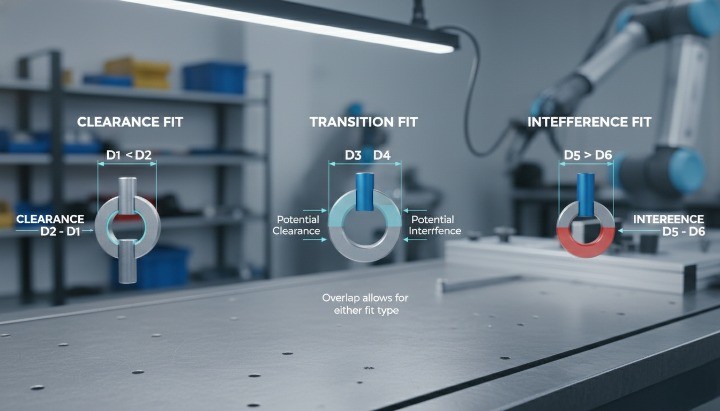
Inzicht in functionele fitten: speling, overgang en interferentie
Functionele passingen bepalen hoe twee CNC-gefreesde onderdelen op elkaar aansluiten en ten opzichte van elkaar bewegen. Door de juiste passingsklasse te kiezen – speling, overgang of interferentie – beheerst u beweging, krachtoverdracht, wrijving en stabiliteit. Omdat functionele passingen , CNC-bewerkingstoleranties en productietoleranties direct van invloed zijn op de prestaties in de praktijk, vormen ze de basis van precisietechniek en beïnvloeden ze elke tolerantiebeslissing.
Hoe controleert functionele fit het gedrag van de assemblage?
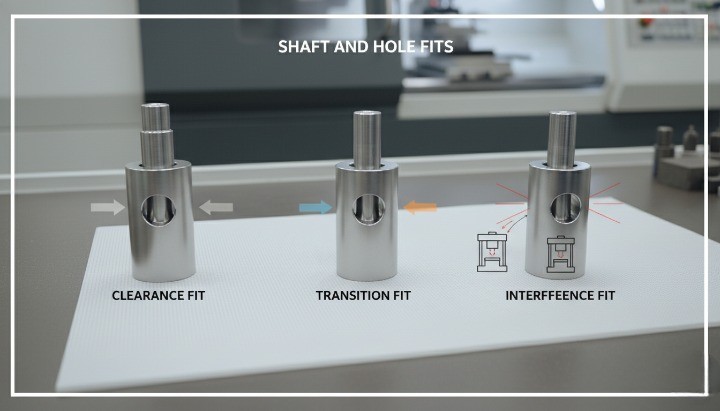
Functionele passingen bepalen hoe strak twee op elkaar passende onderdelen – meestal een as en een gat – tijdens de montage in elkaar grijpen. Het verschil tussen hun toleranties creëert de 'passing' die de beweging of borgkracht bepaalt. U verbetert de betrouwbaarheid en vermindert montageproblemen wanneer u de juiste passing kiest voor het beoogde mechanische gedrag. Functionele passingen helpen u bij alles, van soepele rotatie in lagers tot stijve, dragende verbindingen in structurele componenten.
Dit zijn de belangrijkste functionele pasvormen die bij CNC-bewerking worden gebruikt:
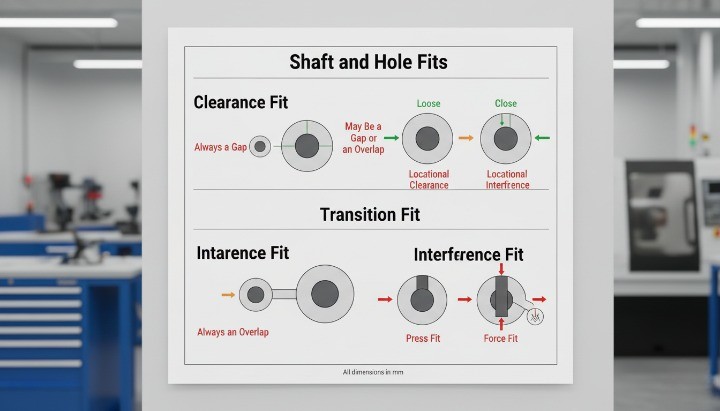
• Spelingpassing — er blijft altijd ruimte tussen de onderdelen; ideaal voor draaien of schuiven.
• Overgangspasvorm — soms los, soms strak; ideaal voor een goede houding en stabiliteit.
• Perspassing — onderdelen zijn opzettelijk groter/kleiner gemaakt voor een perspassing of permanente vergrendeling.
Spelingpassingen ondersteunen de vrije beweging. Overgangspassingen zorgen voor een gecontroleerde, nauwsluitende verbinding. Interferentiepassingen zorgen voor een permanente mechanische verbinding. Elke passing reageert anders op maatvariatie, oppervlakteafwerking en bewerkingstolerantie. Wanneer u een passing kiest die past bij de functie, vermindert u wrijving, verbetert u de herhaalbaarheid van de assemblage en voorkomt u mechanische storingen.
De selectie van functionele passingen is met name belangrijk bij zeer nauwkeurige CNC-toepassingen waar toleranties binnen ±0.01 mm of zelfs nog kleiner kunnen liggen. Omdat machinetolerantie , CNC-machineprecisie en nauwere toleranties direct van invloed zijn op de haalbare passingen, is het essentieel om de beoogde passing al vroeg in het ontwerpproces af te stemmen op de werkelijke bewerkingsmogelijkheden.
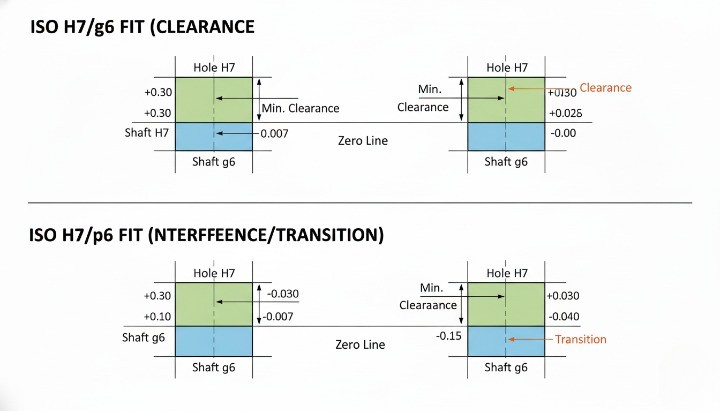
Uitleg over ISO 286-fitklassen
ISO 286 biedt het internationaal erkende systeem voor pastoleranties tussen assen en gaten. De standaardgroepen vallen uiteen in gestandaardiseerde klassen, die elk acceptabele variatiebereiken definiëren voor speling, overgang of interferentiegedrag. U kunt deze pasklassen gebruiken om consistente toleranties te definiëren voor alle leveranciers, regio's en industrieën.
Hieronder vindt u een vereenvoudigd overzicht van de ISO 286-pasvormcategorieën :
| Fit Type | ISO 286-voorbeelden | Gedrag |
|---|---|---|
| Opruimingspasvorm | H7/g6, H8/f7 | Laat altijd ruimte over; ondersteunt rotatie |
| Overgangspasvorm | H7/k6, H7/js6 | Strak of licht strak; ondersteunt de uitlijning |
| Interferentie Fit | H7/p6, H7/u6 | Altijd strak; ondersteunt perspassingen |
Deze tabel helpt u verschillende passingen in één oogopslag te vergelijken. ISO-tolerantieletters geven de basis van het gat (H) of de basis van de schacht (g, f, k, p, u, enz.) aan, terwijl de getallen de tolerantieklassen aangeven. Lagere getallen staan voor nauwere bewerkingstoleranties. Door ISO 286 te volgen, zorgt u ervoor dat onderdelen die op verschillende locaties worden bewerkt, consistent worden geassembleerd zonder dat tekeningen of gereedschap hoeven te worden aangepast.
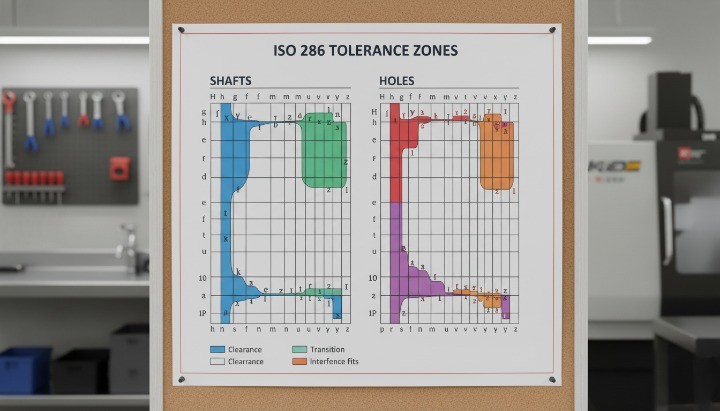
Ingenieurs gebruiken vaak ISO-passing in combinatie met tolerantietabellen voor bewerkingen , standaard bewerkingstoleranties en tolerantienormen om de haalbare precisie te voorspellen op basis van de CNC-mogelijkheden. Het afstemmen van een ISO-passingklasse op realistische toleranties in de werkplaats helpt om onderdelen buiten de tolerantie, verkeerde uitlijning en vertragingen in de assemblage te voorkomen.
Echte technische voorbeelden van functionele pasvormen in CNC-onderdelen
Functionele passingen komen in alle sectoren voor – van autoassen tot behuizingen voor medische apparatuur – en elk voorbeeld laat zien hoe tolerantiebeslissingen de prestaties beïnvloeden. Door de juiste functionele passing te specificeren, voorkomt u wrijving, slijtage of ongewenste beweging. Bij een onjuiste passing lopen onderdelen vast of voelen ze instabiel aan.
Hieronder vindt u praktische voorbeelden die laten zien hoe ingenieurs speling, overgang en nauwe passing toepassen in CNC-gefreesde componenten:
• Spelingpassing (H7/g6) Gebruikt voor motorassen, tandwielen of poelies die een soepele rotatie vereisen. De speling voorkomt vastlopen en vermindert warmteontwikkeling, met name in snelstromende CNC-gefreesde assemblages.
• Overgangspassing (H7/k6) Wordt gebruikt voor centreerpinnen of positioneringselementen die een nauwkeurige uitlijning vereisen zonder overmatige kracht. Deze passing zorgt voor een stabiele positionering in apparatuurframes, beugels en robotgewrichten.
• Perspassing (H7/p6 of H7/u6) Gebruikt voor perspassinglagers, constructiekoppelingen en hogedrukcomponenten. De nauwe passing zorgt voor nul slip onder belasting en voorkomt microbewegingen die vermoeiingsbreuk kunnen veroorzaken.
Deze voorbeelden laten zien hoe functionele pasvormen leidend zijn bij ontwerpbeslissingen met betrekking tot toleranties in de productie , fabricagetoleranties en precisie-CNC-bewerking.
Standaard CNC-bewerkingstoleranties

Standaard CNC-bewerkingstoleranties bepalen het precisieniveau dat u kunt verwachten van CNC-frezen en -draaien. Wanneer u de gebruikelijke bewerkingstoleranties begrijpt , kunt u onderdelen ontwerpen die aan de functionele eisen voldoen zonder de kosten te verhogen. Omdat elk onderdeel zich anders gedraagt onder invloed van snijkrachten, hitte en gereedschapsafbuiging, is een duidelijk begrip van standaard bewerkingstoleranties , CNC-toleranties en tolerantietabellen essentieel voor het nemen van weloverwogen ontwerpbeslissingen.
Typische toleranties haalbaar door CNC-frezen en -draaien
CNC-frezen en CNC-draaien bereiken verschillende precisieniveaus omdat elk proces de geometrie en snijkrachten op een eigen manier verwerkt. Frezen maakt complexe vormen mogelijk, maar lange gereedschappen verminderen de nauwkeurigheid. Draaien biedt een betere concentriciteit, waardoor nauwere tolerantiewaarden voor CNC-machines mogelijk zijn bij assen en ronde onderdelen.
Hieronder staan typische precisieniveaus waarnaar ingenieurs verwijzen bij het plannen van toleranties voor CNC-bewerkingen :
Toleranties bij CNC-frezen
• Standaardkenmerken: ±0.10 mm tot ±0.05 mm
• Precisiekenmerken: ±0.02 mm tot ±0.01 mm
• Zeer nauwkeurig frezen: ±0.005 mm (voor kritische passingen)
CNC-draaitoleranties
• Standaarddiameters: ±0.05 mm tot ±0.02 mm
• Precisieassen: ±0.01 mm tot ±0.005 mm
• Draaien met uiterst nauwe toleranties: ±0.003 mm
Deze waarden weerspiegelen de werkelijke bewerkingsmogelijkheden in moderne werkplaatsen en komen overeen met de gepubliceerde bereiken van bekende aanbieders zoals Protolabs machining , Protolabs CNC machining en andere online CNC-platformen. U kunt deze bereiken gebruiken om te bepalen of een onderdeel algemene bewerking, bewerking met nauwe toleranties of processen zoals slijpen of EDM vereist.
Standaardbewerkingstoleranties in metrisch en inch
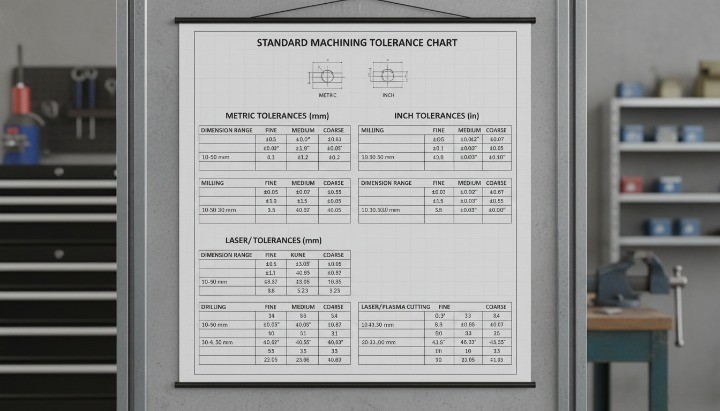
U kunt samenwerken met leveranciers die de ISO 2768-norm (metrische algemene toleranties) of de ASME-normen volgen. Deze normen geven richtlijnen voor standaardbewerkingstoleranties in millimeters en inches wanneer een tekening geen exacte waarde specificeert. Ze dienen als standaardlimieten voor niet-kritische oppervlakken en vereenvoudigen de communicatie tussen wereldwijde teams.
| Nominale dimensie | Standaardbewerkingstolerantie (mm) | Standaardbewerkingstolerantie (inch) |
|---|---|---|
| 0 – 30 mm | ± 0.10 mm | ± 0.004 binnen |
| 30 – 120 mm | ± 0.15 mm | ± 0.006 binnen |
| 120 – 400 mm | ± 0.20 mm | ± 0.008 binnen |
| 400 – 1000 mm | ± 0.30 mm | ± 0.012 binnen |
Deze standaardwaarden helpen u sneller te ontwerpen door een basislijn te bieden voor productietoleranties en algemene toleranties . Wanneer een onderdeel beweging, afdichting of uitlijning bepaalt, moet u niet vertrouwen op algemene toleranties, maar in plaats daarvan technische limieten toewijzen.
CNC-bewerkingstolerantietabel
Een tolerantietabel voor bewerkingen helpt u de mogelijkheden van verschillende processen te vergelijken. Elke bewerkingsmethode heeft zijn eigen tolerantiebereik, afhankelijk van de stijfheid van het gereedschap, de warmtebeheersing, de opspanning en de reactie van het materiaal.
| Proces | Typisch tolerantiebereik | Notes |
|---|---|---|
| CNC frezen | ±0.10 mm tot ±0.01 mm | De gereedschapslengte heeft invloed op de nauwkeurigheid |
| CNC Draaien | ±0.05 mm tot ±0.005 mm | Uitstekend geschikt voor concentriciteit en assen |
| Toleranties voor EDM-bewerking | ±0.005 mm tot ±0.002 mm | Ideaal voor bewerkingen met nauwe toleranties |
| Lasersnijtolerantie | ±0.20 mm tot ±0.10 mm | Afhankelijk van de dikte en warmte-inbreng |
| Toleranties voor CNC-plasmasnijders | ±0.50 mm tot ±0.25 mm | Geschikt voor componenten met lage precisie |
Dit overzicht laat zien waar CNC-frezen en -draaien passen ten opzichte van andere productiemethoden. Wanneer uw tekening toleranties vereist die kleiner zijn dan deze bereiken, kunnen processen zoals slijpen, honen of lappen noodzakelijk zijn.
Wat is de standaardtolerantie voor CNC-bewerking?
De meeste fabrikanten hanteren een standaardtolerantie wanneer deze niet in een tekening is gespecificeerd. Deze waarden vertegenwoordigen algemeen aanvaarde industrienormen en komen overeen met wat u ziet bij digitale fabrikanten, traditionele machinefabrieken en diensten zoals Protolabs tolerances , tolerances in manufacturing en online CNC-bewerkingsplatformen.
Standaardtolerantieniveaus omvatten:
• ±0.10 mm (±0.004 inch) — algemene CNC-bewerking
• ±0.05 mm (±0.002 inch) — standaard precisie CNC-bewerking
• ±0.01 mm (±0.0004 inch) — bewerking met nauwe toleranties
Deze bereiken geven aan wat de meeste leveranciers consistent kunnen produceren tijdens standaardproductie. De uiteindelijke mogelijkheden zijn afhankelijk van de geometrie van het onderdeel, het materiaal, de opspaninrichting en de machinekalibratie. U verbetert de maakbaarheid altijd door vroegtijdig tolerantiegevoelige kenmerken te delen en de exacte toleranties van de CNC-bewerking van de leverancier te bevestigen.
Met deze standaardbewerkingstoleranties kunt u de juiste balans vinden tussen prestaties, kosten en productie-efficiëntie, terwijl uw CNC-onderdeel zowel functioneel als herhaalbaar blijft.
Factoren die de haalbare toleranties beïnvloeden
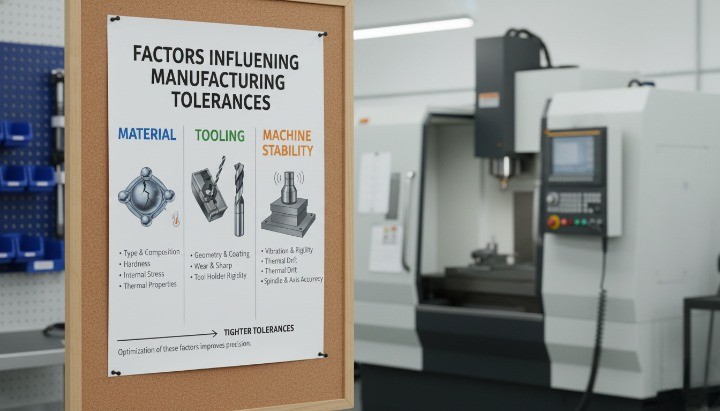
De haalbare toleranties bij CNC-bewerking hangen van meer af dan alleen de mogelijkheden van de machine. Elk materiaal, elke geometrie en elke snijconditie beïnvloedt de uiteindelijke nauwkeurigheid die u kunt bereiken. Wanneer u deze variabelen begrijpt, ontwerpt u onderdelen die aansluiten bij de werkelijke productielimieten in plaats van geïdealiseerde omstandigheden. De volgende paragrafen leggen de belangrijkste factoren uit die bepalen of uw onderdelen nauwkeurige toleranties , algemene toleranties of nabewerking vereisen.
Materiaal bewerkbaarheid
Materiaaleigenschappen hebben een grote invloed op de haalbare tolerantiemarge. Sommige materialen laten zich goed snijden en behouden hun vormvastheid. Andere materialen vervormen, verharden of genereren warmte tijdens de bewerking, wat de nauwkeurigheid vermindert. U verbetert uw resultaten door de tolerantiebehoeften af te stemmen op de realistische productietoleranties voor elk materiaal.
Belangrijke materiële gedragingen die de tolerantie beïnvloeden:
• Hardheid — Harde metalen zoals roestvrij staal zijn bestand tegen snijden en veroorzaken slijtage aan gereedschap, wat leidt tot dimensionale veranderingen.
• Elasticiteit — Zachte materialen zoals kunststoffen buigen onder de snijbelasting, waardoor de nauwkeurigheid afneemt.
• Thermische uitzetting — Aluminium warmt snel op, zet uit tijdens de bewerking en krimpt in rust.
• Werkverharding — Titanium en bepaalde staalsoorten verharden in de snijzone, wat de herhaalbaarheid beïnvloedt.
Hieronder vindt u een samenvatting van het typische tolerantiegedrag per materiaal.
| Genre | Impact op bewerkbaarheid | Typisch CNC-tolerantiebereik |
|---|---|---|
| Aluminium (6061/7075) | Uitstekende bewerkbaarheid | ±0.05 mm tot ±0.01 mm |
| Roestvrij staal (304/316) | Werkverharding, hogere gereedschapsslijtage | ±0.10 mm tot ±0.02 mm |
| Messing en koper | Stabiel, schoon snijden | ±0.04 mm tot ±0.01 mm |
| Titanium | Thermische problemen, werkverharding | ±0.10 mm tot ±0.03 mm |
| Kunststoffen / Thermoplasten | Hoge elasticiteit, hittegevoeligheid | ±0.20 mm tot ±0.05 mm |
Wanneer u ontwerpt met nauwe toleranties op uitdagende materialen, zijn er mogelijk processen zoals slijpen of EDM nodig om de vereiste nauwkeurigheid te bereiken.
Gedeeltelijke geometrie
De geometrie van uw CNC-onderdeel bepaalt of nauwe toleranties realistisch zijn. Lange, dunne of diepe elementen veroorzaken gereedschapsafwijking en trillingen. Complexe oppervlakken vereisen mogelijk meerassige beweging, wat de tolerantievariatie vergroot. U verbetert de nauwkeurigheid door te ontwerpen met een korter gereedschapsbereik, een stabiele wanddikte en een uniforme geometrie.
Geometrische kenmerken die de haalbare tolerantie verminderen:
• Diepe zakken
• Dunne wanden
• Lange schachten of staven
• Grote vlakke oppervlakken die kromtrekken
• Binnenhoeken met nauwe radiussen
Complexe geometrie vereist vaak langzamere gereedschapspaden, meer instellingen en meer inspectiestappen. Deze factoren verhogen de kosten en beïnvloeden de uiteindelijke tolerantie die u kunt aanhouden.
Machinevermogen en gereedschapsprestaties
De prestaties van de CNC-machine en het snijgereedschap spelen een belangrijke rol in de te behalen tolerantie. Oudere machines halen mogelijk geen nauwkeurigheid op micrometerniveau, terwijl moderne 4-assige en 5-assige machines een nauwkeurigere positioneringscontrole bieden.
Machinegerelateerde factoren die de tolerantie beïnvloeden:
• Machine-stijfheid en leeftijd
• Spindelnauwkeurigheid en slingering
• Thermische stabiliteit en koelsystemen
• Gereedschapslijtage en materiaalkeuze voor gereedschap
• Stabiliteit van de bevestiging
Machines die precisiewerk ondersteunen, zijn vaak uitgerust met thermische compensatiesystemen en geavanceerde meetinstrumenten. Deze tools stellen leveranciers in staat om consistent nauwe toleranties te bereiken , zoals ±0.01 mm of beter.
Gereedschapsprestaties zijn net zo belangrijk. Botte of niet-passende gereedschappen veroorzaken trillingen en maatafwijkingen. Wanneer gereedschappen ongelijkmatig slijten, neemt de tolerantieconsistentie af, vooral bij lange productieseries.
Vereisten voor oppervlakteafwerking
Oppervlakteafwerking en tolerantie zijn nauw met elkaar verbonden. Hoogwaardige afwerkingen vereisen lagere snijsnelheden, fijner gereedschap en stabielere omstandigheden – die allemaal van invloed zijn op het uiteindelijke tolerantiebereik.
Voorbeelden van hoe afwerking de tolerantie beïnvloedt:
• Een vereiste Ra van 0.8 μm verlaagt de bewerkbare tolerantie doorgaans met 30-50%.
• Gepolijste of geslepen oppervlakken hebben mogelijk een tweede afwerkingsstap nodig.
• Harde materialen met een strakke afwerking vereisen vaak speciaal gereedschap.
Wanneer u zowel een fijne afwerking als een nauwe tolerantie nodig hebt, moet u dit tijdig doorgeven, omdat deze twee vereisten vaak de bewerkingstijd en -kosten verhogen.
Bewerkingsomgeving en vaardigheid van de operator
Zelfs de beste machine kan geen nauwe toleranties bereiken zonder gecontroleerde omgevingsomstandigheden. Temperatuurschommelingen veroorzaken uitzettingsverschillen in zowel de machine als het werkstuk. Deskundige operators begrijpen hoe ze deze effecten kunnen compenseren, gereedschapspaden kunnen aanpassen en kritische kenmerken kunnen inspecteren.
Tot de omgevings- en menselijke factoren behoren:
• Temperatuurregeling in de winkel
• Trillingen en geluid van omringende machines
• Kalibratie- en meetroutines
• Ervaring als operator met zeer nauwkeurig werk
• Inspectietechniek en kwaliteit van coördinatenmeetmachines (CMM's)
Werkplaatsen die gespecialiseerd zijn in bewerkingen met hoge toleranties beschikken vaak over klimaatgeregelde ruimtes, investeren in precisie-inspectieapparatuur en volgen strikte procedures voor gereedschapskalibratie.
Wanneer u deze vijf factoren begrijpt – bewerkbaarheid van het materiaal, onderdeelgeometrie, machinecapaciteit, oppervlakteafwerking en vaardigheid van de operator – creëert u tolerantievereisten die overeenkomen met de werkelijke CNC-bewerkingsomstandigheden. Deze aanpak vermindert risico's, verbetert de consistentie en helpt u de exacte CNC-bewerkingstoleranties te bereiken die uw project vereist.
Soorten tolerantiesystemen die worden gebruikt bij CNC-bewerking

U beheert de toleranties van CNC-bewerkingen met behulp van verschillende tolerantiesystemen. Elk systeem definieert de toelaatbare maatafwijking op een andere manier. Door het juiste systeem te kiezen, communiceert u de ontwerpintentie duidelijk en helpt u uw bewerkingsleverancier om consistente, nauwkeurige en kosteneffectieve onderdelen te leveren. De onderstaande paragrafen leggen de vier meest voorkomende systemen uit: standaardtoleranties , grenstoleranties , unilaterale en bilaterale toleranties en GD&T-toleranties . Deze concepten vormen de basis van moderne technische tekeningen en beïnvloeden alles, van paskwaliteit tot bewerkingskosten.
Standaard toleranties
Standaardtoleranties geven standaard maatlimieten wanneer een tekening geen individuele waarden specificeert. Veel industrieën volgen ISO 2768 voor algemene bewerkingstoleranties , wat het tekenen van technische tekeningen versnelt en een consistente interpretatie garandeert.
Deze standaardsystemen definiëren tolerantieklassen zoals ISO 2768-m (middel) of ISO 2768-f (fijn) . Je gebruikt ze doorgaans voor niet-kritische afmetingen waar exacte precisie niet vereist is.
Belangrijkste punten over standaardtoleranties:
• Ze worden automatisch toegepast op alle niet-gespecificeerde dimensies.
• Ze zorgen ervoor dat technische tekeningen overzichtelijk blijven.
• Ze ondersteunen functies zoals niet-kritieke lengtes, breedtes en gatlocaties.
Typische ISO 2768-bereiken voor CNC-metaalbewerking:
| ISO-klasse | Algemeen dimensionaal bereik | Typische tolerantie |
|---|---|---|
| f (fijn) | 0.5 – 120 mm | ±0.05 tot ±0.2mm |
| m (gemiddeld) | 0.5 – 400 mm | ±0.1 tot ±0.5mm |
| c (grof) | 1 – 1000 mm | ±0.5 tot ±1.5mm |
Omdat standaardtoleranties niet-kritieke gebieden bestrijken, bespaart u tijd en verlaagt u de bewerkingskosten zonder dat dit van invloed is op de functionele prestaties.
Beperk toleranties
Grenstoleranties definiëren de boven- en ondergrens van de afmetingen direct, in plaats van de afwijking van een nominale afmeting weer te geven. Ze worden weergegeven als twee waarden – bijvoorbeeld 12.70 / 12.65 mm – en geven de machinist precies aan hoeveel de afmeting mag afwijken.
Grenstoleranties worden gebruikt wanneer het acceptabele maatbereik duidelijk en ondubbelzinnig moet zijn. Veel tolerantietabellen voor bewerkingsmachines en richtlijnen van leveranciers gebruiken deze vorm ook, omdat deze directe grenzen biedt.
Voordelen van limiettoleranties:
• Duidelijke maximum-/minimumlimieten
• Minimaal interpretatierisico
• Ideaal voor het koppelen van onderdelen zoals pennen en gaten
• Ondersteunt zeer nauwkeurige CNC- en EDM-bewerkingen
Limiettoleranties komen vaak voor in sectoren waar een strikte assemblagecontrole vereist is, zoals de lucht- en ruimtevaart, robotica en medische apparatuur.
Unilaterale en bilaterale toleranties
Unilaterale en bilaterale toleranties bepalen hoe de maatvoering mag variëren ten opzichte van de nominale waarde. U kiest op basis van functionele intentie, bewerkingscapaciteit en het risico op interferentie.
Eenzijdige toleranties staan variatie slechts in één richting toe, bijvoorbeeld:
• 10.00 mm +0.00 / –0.05 mm
• 25.00 mm +0.10 / +0.00 mm
Normaal gesproken gebruikt u enkelzijdige toleranties wanneer een element nooit een bepaalde grens mag overschrijden. Gaten gebruiken vaak negatieve enkelzijdige toleranties, terwijl assen positieve enkelzijdige toleranties kunnen gebruiken.
Bilaterale toleranties maken variatie in beide richtingen mogelijk, bijvoorbeeld:
• 20.00 ± 0.05 mm
• 8.00 ± 0.02 mm
Bilaterale toleranties werken het beste bij symmetrische passingen of wanneer het bewerkingsproces de variatie boven en onder de nominale afmeting gelijkmatig kan houden.
Belangrijkste verschillen:
| Tolerantie type | Variatierichting | Typisch gebruiksscenario |
|---|---|---|
| eenzijdig | Variatie in één richting | Gaten, assen, afdichtingsgebieden |
| bilaterale | Variatie boven en onder nominaal | Algemene bewerkingsafmetingen |
Door de juiste tolerantierichting te kiezen, voorkomt u interferentie, zorgt u voor voldoende speling en behoudt u een voorspelbaar montagegedrag.
GD&T-toleranties en juiste gebruiksscenario's
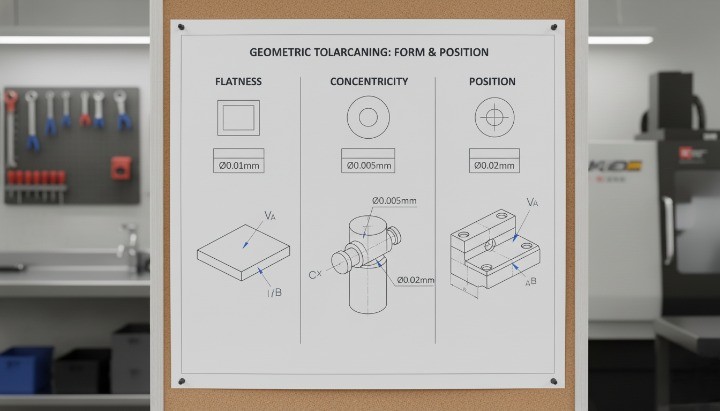
GD&T (Geometric Dimensioning and Tolerancing) gaat verder dan eenvoudige maatcontrole. Het definieert geometrische relaties die van invloed zijn op functie, vorm en uitlijning. Je past GD&T toe wanneer maattoleranties alleen geen prestatiegarantie bieden.
Veelvoorkomende GD&T-controles zijn onder meer:
• Vlakheid — Zorgt ervoor dat oppervlakken gelijkmatig vlak blijven
• Positie — Regelt de exacte locatie van gaten en kenmerken
• Concentriciteit — Lijnt cilindrische kenmerken uit voor een soepele rotatie
• Cilindriciteit — Definieert een uniforme diameter over het gehele kenmerk.
• Loodrechtheid / Parallellisme — Zorgt voor een correcte uitlijning in samenstellingen
U gebruikt GD&T wanneer:
• Kenmerken interacteren tijdens beweging
• Gaten moeten uitgelijnd zijn voor bevestigingsmiddelen of assen
• Rotatiecomponenten vereisen een soepele werking
• CNC-toleranties met hoge precisie moeten herhaalbaar zijn
• Tolerantiestapeling kan leiden tot montagefouten
GD&T helpt ook de kosten te verlagen als het correct wordt toegepast. Zo vervangt een positietolerantie vaak een te krappe maattolerantie van ±0.01 mm. Deze aanpak richt zich op de functionaliteit in plaats van op willekeurige precisie, wat efficiëntere bewerkingen mogelijk maakt.
Wanneer u begrijpt hoe standaardtoleranties , grenstoleranties , eenzijdige en tweezijdige toleranties en GD&T-toleranties samenwerken, communiceert u de ontwerpintentie duidelijk en verbetert u de maakbaarheid. Elk systeem ondersteunt verschillende aspecten van CNC-bewerkingstoleranties en helpt u onderdelen te leveren die passen, functioneren en betrouwbaar assembleren bij elke productierun.
Tolerantierichtlijnen voor functionele pasvormen
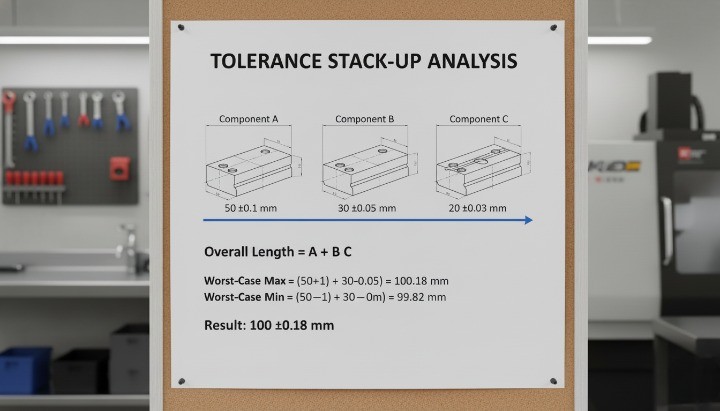
Functionele passingen bepalen hoe CNC-gefreesde componenten zich gedragen tijdens de assemblage en hebben een sterke invloed op de bewegingscontrole, de krachtoverdracht en de betrouwbaarheid op lange termijn. Door duidelijke tolerantierichtlijnen te hanteren, creëert u CNC-onderdelen die correct uitgelijnd zijn, optimale prestaties leveren en kostenefficiënt blijven. Omdat CNC-bewerkingstoleranties , productietoleranties en toleranties in tekeningen de precisie van uw product bepalen, hebt u een gestructureerde aanpak nodig om elk nauwkeurigheidsniveau te definiëren.
De juiste functionele pasvorm kiezen op basis van de toepassing
Je kiest een functionele passing door te kijken hoe twee aansluitende onderdelen op elkaar moeten inwerken. Een correcte passing voorkomt vastlopen, vermindert trillingen en waarborgt de duurzaamheid. Je houdt rekening met het type passing – speling , overgang of interferentie – op basis van de mechanische eisen van de toepassing en de invloed van de gekozen bewerkingstoleranties op de montage.
Belangrijke factoren die van invloed zijn op uw keuze voor de juiste pasvorm zijn onder andere:
• Bewegingsvereisten — schuiven, draaien, positioneren
• Belastingseisen — koppeloverdracht, statische belastingen, schokbestendigheid
• Thermische uitzetting — relevant bij het combineren van CNC-gefreesde aluminium en stalen onderdelen.
• Onderhoudsfrequentie — demontagegemak versus permanente verbindingen
• Omgevingsinvloeden — trillingen, smering, vocht, temperatuur
Hieronder vindt u een beknopte vergelijkingstabel om u te helpen het juiste pasvormtype te vinden voor functioneel gedrag. De tabel bevat vetgedrukte trefwoorden ter ondersteuning van de relevantie van uw zoekopdracht met betrekking tot tolerantie:
| Fit Type | Montagegedrag | Typisch gebruik |
|---|---|---|
| Opruimingspasvorm | Laat altijd ruimte over; vertrouwt op losse CNC-toleranties | Lagers, glijrails, algemeen CNC-onderdelen |
| Overgangspasvorm | Laat lichte druk of slip toe; hangt af van bewerkingstolerantie ranges | Positioneringspennen, koppelingen, uitlijnnokken |
| Interferentie Fit | Vereist kracht; hangt af van nauwkeurige toleranties in de productie | Tandwielen, katrollen, hoogbelaste roterende systemen |
Wanneer u ontwerpt met het oog op prestaties, stemt u functioneel gedrag af op de tolerantiecapaciteit in plaats van onnodige precisie op te leggen.
Hoe strak is strak genoeg?
Je bepaalt wat "strak genoeg" is op basis van functionele behoeften, niet op basis van willekeurige voorkeuren. Extreem nauwe machinetoleranties verhogen de kosten en vertragen de productie, vooral bij onderdelen met een complexe geometrie of gevoelige materialen. Een evenwichtige aanpak zorgt ervoor dat je de prestatiedoelstelling haalt zonder de productie te belasten.
Algemene tolerantierichtlijnen bij CNC-bewerking:
• Standaardkenmerken: ±0.10 mm
• Nauwkeurige mechanische passing: ±0.05 mm
• Zeer nauwkeurige assen/boringen: ±0.01–0.02 mm
• Ultranauwkeurige eigenschappen: ±0.005 mm
Deze bereiken komen overeen met gangbare waarden die worden gebruikt op wereldwijde platforms zoals Protolabs-toleranties , Protolabs-bewerking en Protolabs CNC-bewerking . De strakste bereiken reserveert u voor bewerkingen met nauwe toleranties , afdichtingsinterfaces en snel roterende componenten.
Kenmerken die doorgaans nauwere toleranties vereisen:
• Lagerzittingen
• Precieze gaten en patronen
• Uitlijnpennen
• Behuizingen met perspassing
• Kritische afdichtingsvlakken
Kenmerken die zelden nauwe toleranties vereisen:
• Buitenprofielen
• Beugels en steunplaten
• Niet-kritische lengtes of breedtes
• Cosmetische oppervlakken
Door tolerantieniveaus af te stemmen op functioneel belang, behoudt u de nauwkeurigheid en beschermt u tegelijkertijd de kosten.
Overwegingen bij tolerantiestapeling
Tolerantiestapeling treedt op wanneer kleine maatafwijkingen zich optellen over meerdere onderdelen. Dit kan ertoe leiden dat samenstellingen uit de lijn raken, zelfs als de afzonderlijke onderdelen aan hun standaard bewerkingstoleranties voldoen . U behoudt de nauwkeurigheid door uw referentiepunten te controleren en GD&T-toleranties alleen te gebruiken waar nodig.
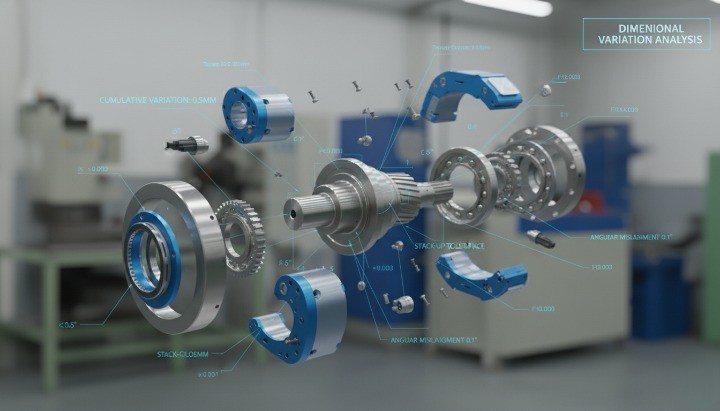
Veelvoorkomende risico's die door stack-ups ontstaan, zijn onder meer:
• Verkeerd uitgelijnde gatenpatronen
• As-/behuizingsmiddenlijndrift
• Verhoogde mechanische speling
• Vervorming van de armatuur
Effectieve strategieën die de tolerantiestapeling verminderen:
• Verwijs kritische kenmerken naar referentiepunten
• Gebruik de GD&T-positie in plaats van vele onafhankelijke dimensies.
• Pas nauwere CNC-bewerkingstoleranties alleen toe waar dat nodig is.
• Minimaliseer dimensieketens door de geometrie opnieuw te ontwerpen
Een gestructureerde vergelijking helpt het effect van verschillende stack-up-benaderingen te verduidelijken:
| Aanpak | Impact op de montagenauwkeurigheid |
|---|---|
| Veel onafhankelijke dimensies | Grootste stack-up fout |
| Op datum gebaseerde dimensies | Voorspelbare uitlijning met verminderde variatie |
| GD&T positiecontrole | Meest stabiele en functionele uitlijning |
Door stapeling te beheren, zorgt u ervoor dat uw assemblages nauwkeurig blijven, zelfs als onderdelen uit verschillende partijen of van verschillende leveranciers afkomstig zijn.
Wanneer moet u geen nauwe toleranties specificeren?
Je vermijdt nauwe toleranties wanneer een kenmerk geen invloed heeft op de werking, uitlijning of stabiliteit op lange termijn. Overtoleranties verhogen de kosten, bemoeilijken de inspectie en kunnen de doorlooptijd verlengen, met name bij bewerkingen met nauwe toleranties of complexe, nauwkeurig gefreesde CNC-onderdelen.
Vermijd het aanscherpen van de toleranties in de volgende situaties:
• Cosmetische of niet-functionele oppervlakken
• Buitenranden of profielen die niet aansluiten op andere onderdelen
• Gebieden met grote materiaalverwijdering of diepe zakken
• Gebieden die gevoelig zijn voor thermische vervorming
• Oppervlakken zonder contactvereisten
• Kenmerken die al onder de algemene standaardtoleranties vallen
Voorbeelden van afmetingen waarbij zelden een nauwe tolerantie nodig is:
• Huisvestingscontouren
• Eenvoudige sleuven of lipjes
• Afdekplaten
• Decoratieve afschuiningen
• Niet-kritieke montagegaten
Door de toleranties alleen daar aan te passen waar dat nodig is, beschermt u zowel de prestaties als de kosten, terwijl de maakbaarheid behouden blijft.
Hoe beïnvloeden toleranties de bewerkingskosten?
De toleranties bij CNC-bewerking hebben een directe en meetbare impact op de productiekosten. Naarmate de toleranties kleiner worden, verloopt de bewerking trager, wordt de inspectie intensiever en neemt het risico op afgekeurde producten toe. Omdat CNC-bewerkingstoleranties , standaardbewerkingstoleranties en nauwe toleranties bepalen hoeveel variatie een onderdeel kan verdragen, moet u een balans vinden tussen precisie en budget. Een praktische tolerantiestrategie helpt u de prestaties te beschermen zonder de kosten te verhogen.
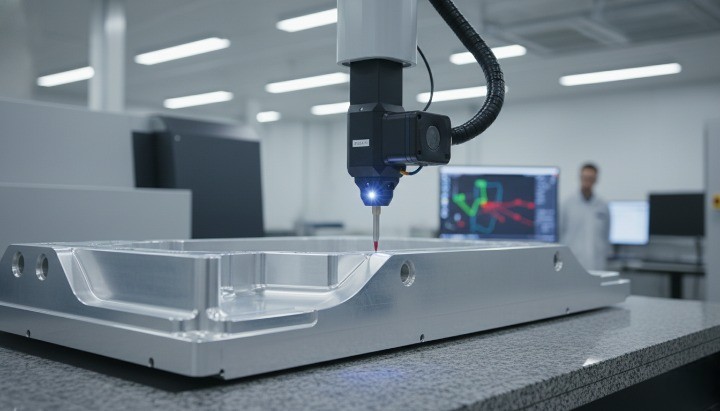
Waarom verhogen strengere toleranties de kosten?
U ziet de kosten snel stijgen wanneer toleranties van standaardbereiken naar hoge precisie of ultranauwkeurigheidsniveaus gaan. Deze kostenstijging treedt op omdat het bewerkingsproces kleinere hoeveelheden materiaal moet verwijderen, gereedschapspaden vaker moet aanpassen en inspecties moet herhalen om extreem nauwe tolerantiebereiken te bereiken.
De belangrijkste kostenfactoren zijn:
• Lagere bewerkingssnelheden — nauwe bewerkingstoleranties vereisen lichte sneden en lagere aanvoersnelheden.
• Meer gereedschapslijtage — precisiesneden versnellen de slijtage, vooral bij harde metalen.
• Regelmatige tussentijdse inspectie — CMM-controles verlengen de cyclustijd.
• Gespecialiseerde hulpstukken — voor nauwkeurige uitlijning zijn vaak op maat gemaakte mallen of klemmen nodig.
• Hogere afkeuringspercentages — kleinere tolerantiebereiken verhogen de kans op onderdelen die buiten de tolerantie vallen.
Om te illustreren hoe tolerantiekeuzes de kosten en haalbaarheid beïnvloeden, vat de onderstaande tabel typische bereiken en hun effect op de productie samen. Zoekwoorden zijn op natuurlijke wijze opgenomen voor SEO-relevantie.
| Tolerantiebereik | Beschrijving | Kosteneffect |
|---|---|---|
| ±0.10 mm (standaard bewerkingstoleranties) | Geschikt voor algemene CNC-onderdelen | Laagste prijs |
| ±0.05 mm (precieze CNC-bewerkingstoleranties) | Geschikt voor functionele pasvormen | Matige kosten |
| ±0.01–0.02 mm (bewerking met nauwe toleranties) | Nodig voor assen, boringen, afdichtingsfuncties | Hoge kosten |
| ±0.005 mm en kleiner (ultradicht) | Vereist geoptimaliseerde opstellingen of Toleranties voor EDM-bewerking | Extreem hoge kosten |
Deze progressie laat zien hoe toleranties zowel de procescomplexiteit als het budget beïnvloeden.
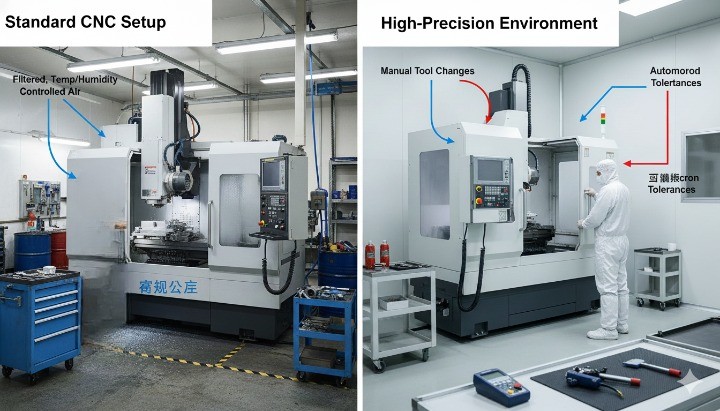
Goedkope versus zeer nauwkeurige CNC-opstellingen
Verschillende CNC-configuraties ondersteunen verschillende tolerantieniveaus, en de keuze voor de juiste configuratie bepaalt uw kosten. Standaard 3-assige bewerking kan de meeste gangbare toleranties aan , terwijl complexe of nauwe toleranties vaak geavanceerdere machines vereisen.

Goedkope opstellingen omvatten doorgaans:
• 3-assige freesmachines
• Gereedschapshouders van standaardkwaliteit
• Conventionele freesmachines
• Basisuitrusting
• Handmatige inspectiegereedschappen (schuifmaten, meters)
Deze opstellingen ondersteunen de meeste standaard CNC-bewerkingstoleranties tegen een concurrerende prijs.
Voor zeer nauwkeurige opstellingen is het volgende nodig:
• 5-assige bewerkingscentra
• Krimp- of hydraulische gereedschapshouders
• Diamant- of gecoate snijgereedschappen
• Thermisch stabiele bewerkingsomgevingen
• CMM-inspectie voor elke kritische eigenschap
Deze configuraties zorgen voor nauwe machinetoleranties , maar elke upgrade verhoogt de kosten.
Praktische tips voor tolerantieselectie om kosten te minimaliseren
U kunt de kosten aanzienlijk verlagen door toleranties strategisch toe te passen in plaats van ze uniform over alle kenmerken uit te voeren. De meest effectieve aanpak is om tolerantieniveaus af te stemmen op functioneel belang, bewerkingscapaciteit en inspectievereisten.
Praktische manieren om kosten te besparen en tegelijkertijd de functionaliteit te behouden:
• Gebruik standaard bewerkingstoleranties in mm voor niet-kritische onderdelen.
• Verklein de toleranties alleen op kenmerken die essentieel zijn voor een functionele pasvorm.
• Pas GD&T-waarden toe voor vlakheid , positie of concentriciteit in plaats van te krappe maattoleranties.
• Vermijd ketens van lineaire dimensies; gebruik referentiepunten om stapeling te verminderen.
• Houd alleen rekening met EDM-bewerkingstoleranties wanneer de geometrie of scherpe binnenhoeken dit vereisen.
• Vraag uw leverancier vroegtijdig om DFM-feedback om de haalbare tolerantieniveaus te bevestigen.
Om u te helpen snel te scannen, vindt u hier een beknopte beslissingsgids:
| Ontwerpdoelstelling | Aanbevolen tolerantiestrategie |
|---|---|
| Verlaag de bewerkingskosten | Gebruik standaard tolerantie bereiken waar mogelijk |
| Verbeter de montageprecisie | Vernauw de toleranties alleen bij de passende onderdelen |
| Controleer geometrische nauwkeurigheid | Pas GD&T toe in plaats van smalle maatlimieten |
| Minimaliseer de variatie in de stapeling | Duidelijke datumreferenties vaststellen |
| Verbeter de stabiliteit tussen leveranciers | Gebruik ISO-gebaseerde tolerantieklassen en consistente callouts |
Door deze richtlijnen toe te passen, behoudt u de prestaties zonder dat de kosten onnodig stijgen.
Toepassingen in de industrie die nauwe CNC-toleranties vereisen
Strikte CNC-bewerkingstoleranties zijn essentieel voor industrieën waar veiligheid, bewegingsnauwkeurigheid, afdichtingsintegriteit en herhaalbaarheid bepalend zijn voor de betrouwbaarheid van een product. Deze eisen komen bijvoorbeeld voor in de automobiel-, ruimtevaart-, robotica- en medische sector, waar ontwerpers strikte toleranties , GD&T-controles en consistente standaardtoleranties moeten specificeren om functionele kwaliteit te garanderen. Elke industrie gebruikt precisie op een andere manier, maar ze zijn allemaal afhankelijk van voorspelbare dimensionale controle.
Automotive toepassingen
Auto-onderdelen zijn afhankelijk van nauwkeurige tolerantiecontrole om soepele bewegingen, consistente slijtagepatronen en veilige werking onder hoge belasting te garanderen. Kritieke systemen zoals aandrijflijnen, remsystemen en stuursystemen zijn afhankelijk van voorspelbare passingen tussen bewegende onderdelen. Ingenieurs passen vaak nauwe bewerkingstoleranties , GD&T-concentriciteit en stabiele referentiestructuren toe om een consistente werking tijdens massaproductie te waarborgen.
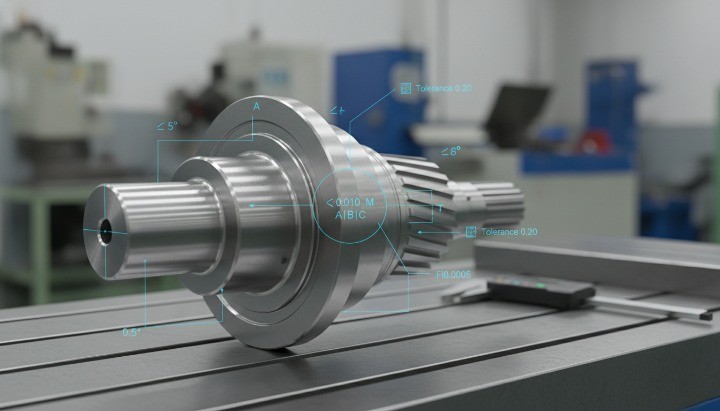
Je ziet vaak dat er nauwe toleranties zijn op de volgende gebieden:
• Assen en behuizingen die een overgangs- of perspassing vereisen
• Motoronderdelen met strikte positioneringstoleranties
• Transmissietandwielen die een nauwkeurige controle over de slingering vereisen
• Remonderdelen die afhankelijk zijn van nauwkeurige vlakheidstoleranties
Deze componenten vereisen CNC-bewerkingsprocessen die een tolerantie van ±0.01–0.02 mm of beter garanderen, waardoor consistente prestaties gedurende duizenden cycli gewaarborgd zijn. De auto-industrie kiest vaak voor materialen zoals staal of aluminiumlegeringen, die dankzij hun voorspelbare bewerkbaarheid en thermisch gedrag nauwere bewerkingstoleranties mogelijk maken.
Lucht- en ruimtevaarttoepassingen
Onderdelen voor de lucht- en ruimtevaart vereisen enkele van de strengste bewerkingstoleranties in de productie. Hoge spanningen, temperatuurschommelingen en vermoeiingsbelastingen vereisen materialen en geometrieën die onder extreme omstandigheden hun uitlijning behouden. Omdat de veiligheidsmarges klein zijn, gebruiken ontwerpers GD&T-toleranties , waaronder vlakheid, loodrechtheid en ware positie, om de geometrische nauwkeurigheid te controleren.
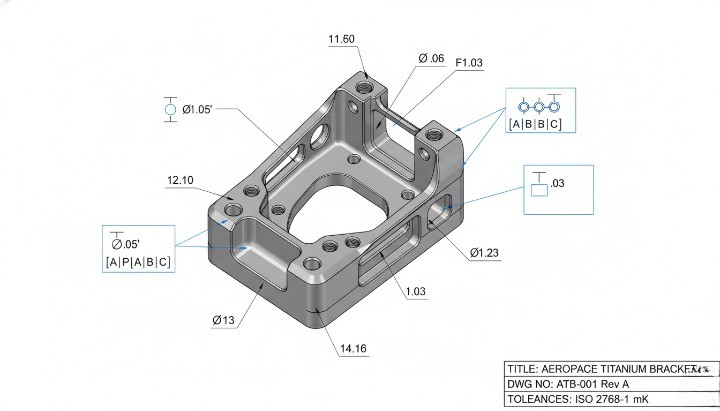
Voorbeelden van onderdelen voor de lucht- en ruimtevaart die nauwe toleranties vereisen, zijn:
• Turbinebladbevestigingen en behuizingen
• Vluchtbesturingscomponenten
• Structurele beugels en bevestigingen
• Brandstofsysteemconnectoren die een nauwkeurige passing vereisen
Materialen zoals titanium, Inconel en hoogwaardige aluminiumlegeringen vormen een uitdaging voor bewerkingsprocessen, maar leveren een goede sterkte-gewichtsverhouding. Omdat toeleveranciers in de lucht- en ruimtevaart elke afmeting moeten documenteren, omvatten CNC-bewerkingsprocessen doorgaans meerstapsinspecties, CMM-verificatie en thermisch gecontroleerde bewerkingsomgevingen.
Robotica toepassingen
Robotica is afhankelijk van soepele, voorspelbare mechanische bewegingen, wat betekent dat nauwkeurige passingen en precieze geometrie essentieel zijn. Zelfs kleine afwijkingen kunnen trillingen, positioneringsfouten of voortijdige slijtage veroorzaken. Robotica-ontwerpers combineren vaak standaard bewerkingstoleranties voor niet-kritische onderdelen met nauwe CNC-toleranties voor gewrichten, lagers en aandrijfcomponenten.
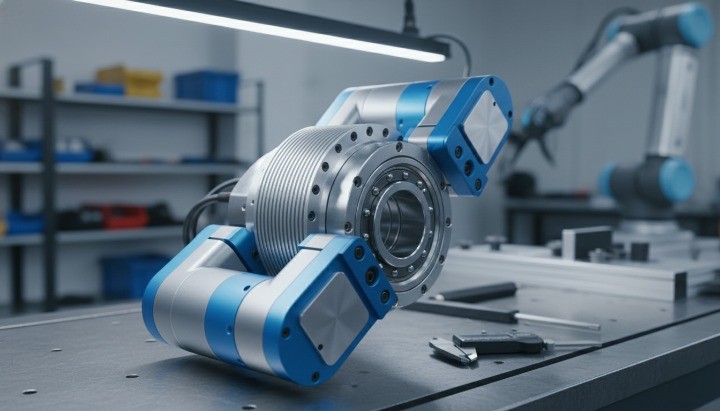
Veelvoorkomende robotica-onderdelen die precisie vereisen, zijn onder andere:
• Servomotorbehuizingen en bijpassende flenzen
• Lineaire railblokken en bewegingscomponenten
• Precisieassen die GD&T-concentriciteit vereisen
• Armgewrichten die afhankelijk zijn van een constante speling of overgangspassing
Omdat robotassemblages vaak meerdere roterende en glijdende interfaces stapelen, kan een te hoge tolerantiestapeling snel leiden tot drift of vastlopen. Nauwkeurige bewerking met toleranties en geometrische nauwkeurigheid zorgen voor herhaalbaarheid en soepele bewegingen.
Toepassingen voor medische hulpmiddelen
Medische componenten vereisen voorspelbare passingen, gladde oppervlakken en strikte maatnauwkeurigheid, omdat ze in contact komen met biologische omgevingen of precisiediagnostische apparatuur. De industrie stelt vaak eisen aan bewerking met nauwe toleranties , gecontroleerde afwerkingen en consistente standaardbewerkingstoleranties in millimeters om betrouwbaarheid en patiëntveiligheid te garanderen.
Typische medische componenten die een hoge precisie vereisen, zijn onder andere:
• Chirurgische instrumenten en roterende assen
• Implanteerbare componenten die een aangepaste geometrie vereisen
• Behuizingen voor diagnostische apparatuur
• Pompcomponenten die een constante interferentie of overgangspassing vereisen
Omdat traceerbaarheid van belang is, inspecteren fabrikanten van medische apparatuur kritische kenmerken met behulp van CMM's, optische systemen of contactsondes. Materialen zoals roestvrij staal, titanium en technische polymeren (inclusief thermoplastische bewerking met nauwe toleranties ) vereisen gecontroleerde gereedschapspaden om de geometrie te behouden en vervorming door warmte te voorkomen.
Hoe specificeer ik toleranties correct?
Duidelijke communicatie in technische tekeningen zorgt ervoor dat CNC-bewerkingstoleranties aansluiten bij uw functionele behoeften, productiedoelen en kostendoelstellingen. U stuurt de fabrikant door standaardbewerkingstoleranties , GD&T-controles en de juiste functionele passing voor aansluitende onderdelen te specificeren. Nauwkeurige tekeningen verminderen onduidelijkheid en beschermen de bedoeling achter elke afmeting. Door consistente toleranties te definiëren, kunnen leveranciers de juiste CNC-bewerkingstolerantie aanhouden zonder de kosten of de kwaliteit te overschrijden.
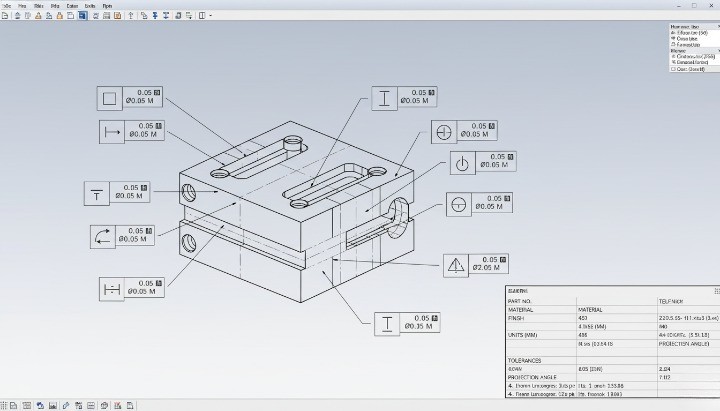
Waar moet ik toleranties op tekeningen plaatsen?
Ingenieurs plaatsen toleranties direct naast de gecontroleerde afmeting, of binnen een algemeen tolerantieblok wanneer toleranties over de hele tekening van toepassing zijn. Deze plaatsing helpt bij het communiceren van prioriteit en functionele bedoeling. U zorgt voor duidelijkheid wanneer kritische afmetingen expliciete toleranties bevatten, terwijl secundaire afmetingen afhankelijk zijn van standaardtoleranties die in het titelblok worden vermeld.
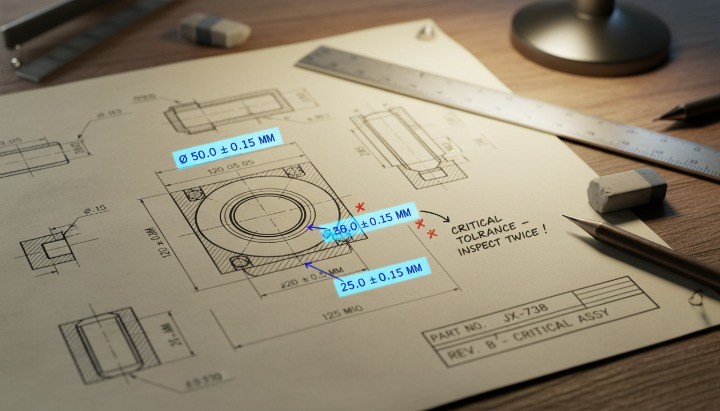
Belangrijke richtlijnen voor plaatsing zijn:
• Voeg expliciete toleranties toe aan alle functies die van cruciaal belang zijn voor de functionaliteit (CTF)
• Gebruik algemene toleranties voor niet-kritieke kenmerken om rommel te voorkomen
• Pas GD&T-frames toe wanneer geometrische controle belangrijker is dan grootte
• Plaats referentieafmetingen duidelijk om interpretatieproblemen te voorkomen
Deze structuur helpt machinisten te begrijpen welke gebieden nauwe tolerantie- eisen hebben bij de bewerking en welke afmetingen standaardwaarden volgen, zoals ±0.10 mm of ±0.20 mm.
Combineren van maattoleranties met GD&T
Je verbetert de duidelijkheid door maattoleranties te combineren met geometrische controles. Maattoleranties definiëren de variatie in afmetingen, terwijl GD&T -toleranties – zoals vlakheid, positie en concentriciteit – het geometrische gedrag van onderdelen ten opzichte van referentiepunten definiëren. Leveranciers van CNC-bewerkingsmachines vertrouwen op deze combinatie om de werkelijke functionele bedoeling te begrijpen.
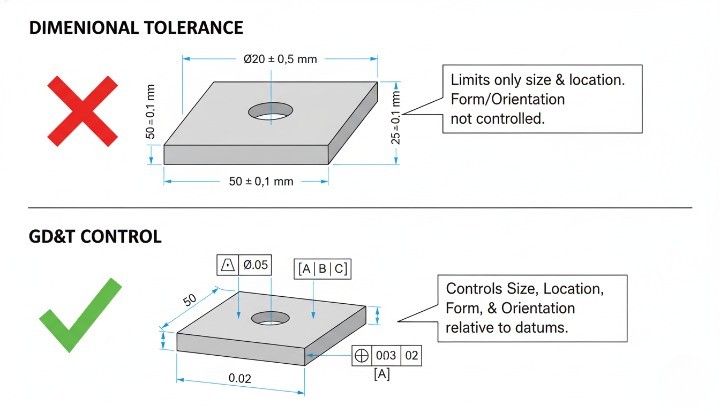
Voorbeelden van effectieve combinaties:
| Kenmerktype | Dimensionale controle | GD&T-controle | Doel |
|---|---|---|---|
| Roterende as | ±0.01 mm tolerantie | GD&T-concentriciteit | Zorgt voor een soepele rotatie |
| Bevestigingsgat | Beperk de tolerantie | GD&T-positie | Zorgt voor uitlijning van de montage |
| Afsluitende laag | ± 0.02 mm | GD&T vlakheid | Zorgt voor lekvrij contact |
Met gecombineerde toleranties kunt u veelvoorkomende problemen voorkomen, zoals maatvastheid maar ook geometrische fouten. Deze fouten ontstaan wanneer een onderdeel wel aan de maatvoeringslimieten voldoet, maar niet correct kan worden geassembleerd vanwege vormvervorming.
Het communiceren van kritische functionele dimensies aan leveranciers
U waarborgt de produceerbaarheid door aan te geven welke eigenschappen het belangrijkst zijn. Fabrikanten stemmen hun procesbeheersing, gereedschapskeuze en inspectiemiddelen af op uw prioriteitenlijst. Wanneer u kritische toleranties aangeeft , kan uw leverancier robuustere bewerkingsmethoden of inspectiestappen toepassen.
Manieren om CTF-dimensies duidelijk te communiceren:
• Markeer of markeer kritieke dimensies met behulp van symbolen of notities
• Deel een tolerantieprioriteitenlijst tijdens RFQ- of DFM-beoordeling
• Gegevens over de parende onderdelen verstrekken om functionele passingen te verklaren
• Gebruik tekstballonnen zoals 'Perspassing vereist' of 'Slippassing vereist'
Omdat leveranciers mogelijk verschillende bewerkingscentra gebruiken, zorgt het verstrekken van context ervoor dat ze de juiste workflow kiezen: standaard frezen voor gemiddelde toleranties of CNC-bewerking met nauwe toleranties voor zeer nauwkeurige onderdelen.
Standaardtoleranties versus gespecificeerde toleranties
De meeste tekeningen bevatten een standaardtolerantieblok dat van toepassing is op niet-gespecificeerde afmetingen. U bespaart engineeringtijd wanneer u standaardwaarden gebruikt voor niet-kritieke onderdelen. Alleen vertrouwen op standaardtoleranties kan echter tot montageproblemen leiden als functionele passingen een nauwere maat vereisen.
Typische standaardbereiken zijn onder meer:
• ±0.10–0.20 mm voor basis CNC-frezen
• ±0.05 mm voor strakkere standaardbewerking
• ±0.01 mm of beter voor precisiecomponenten
U moet toleranties expliciet specificeren wanneer u consistente pasvorm, geometrische uitlijning, afdichtingsvlakken of lagerzittingen nodig hebt. Door standaardtoleranties af te stemmen op expliciete toleranties, waarborgt u de maakbaarheid en beheert u tegelijkertijd de kosten.
Veelvoorkomende fouten die ingenieurs maken bij het kiezen van toleranties
U verbetert de prestaties van onderdelen en verlaagt de bewerkingskosten door veelvoorkomende tolerantiefouten te vermijden. Veel ontwerpen mislukken of worden onnodig duur omdat toleranties niet aansluiten bij de werkelijke functionele behoeften, het materiaalgedrag of de tolerantiemogelijkheden van CNC-bewerking . U kunt herwerk en vertragingen voorkomen door te begrijpen hoe elke fout de maakbaarheid en assemblage beïnvloedt. Deze fouten komen in alle industrieën voor – van de auto-industrie en robotica tot medische componenten – omdat dezelfde principes bepalen hoe bewerkingstoleranties de functionaliteit en de kosten beïnvloeden.
Overmatig gebruik van nauwe toleranties
Het toepassen van nauwe toleranties zonder functionele reden brengt hogere bewerkingskosten en langere doorlooptijden met zich mee. Omdat bewerkingen met nauwe toleranties langzamere voedingen, verfijnde gereedschapspaden, meer inspectie en soms gespecialiseerde apparatuur vereisen, leidt elke onnodige eis tot extra kosten. Veel ingenieurs hanteren toleranties van ±0.01 mm "voor de zekerheid", maar deze aanpak kan de bewerkingstijd verdrievoudigen en onderdelen in workflows voor zeer nauwkeurige bewerkingen dwingen.
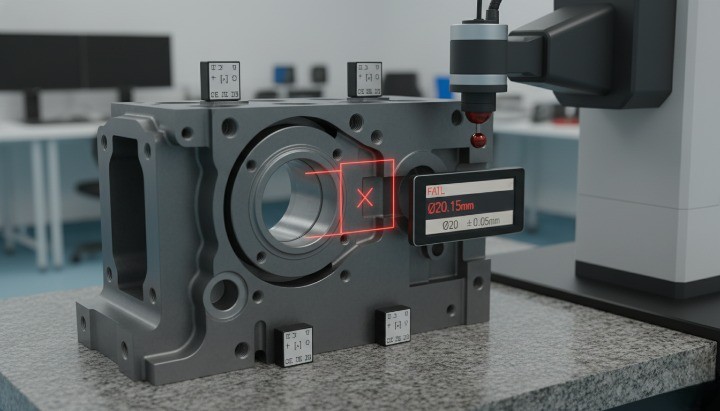
Veelvoorkomende problemen veroorzaakt door overtoleranties:
• Hogere schrootpercentages als gevolg van nauwe tolerantievensters
• Hogere inspectiekosten en langere kwaliteitscontrolecycli
• Behoefte aan premiummachines of EDM om onrealistische limieten te hanteren
• Doorlooptijdverlengingen vanwege herhaaldelijke aanpassingen
U beschermt zowel de kosten als de maakbaarheid als u strikte toleranties reserveert voor CTF-functies (Critical-to-Function).
Het negeren van functionele fitvereisten
Onderdelen falen vaak tijdens de montage wanneer de toleranties niet voldoen aan de eisen voor een correcte functionele passing . Ontwerpers kunnen bijvoorbeeld standaardtoleranties toepassen op een perspassingbus of de toleranties op een schuifas te strak aandraaien. Functionele passingen – speling, overgang en interferentie – bepalen hoe twee onderdelen op elkaar inwerken. Wanneer de toleranties niet overeenkomen met de vereiste passing, kunnen assemblages vastlopen, voortijdig losraken of gaan trillen.
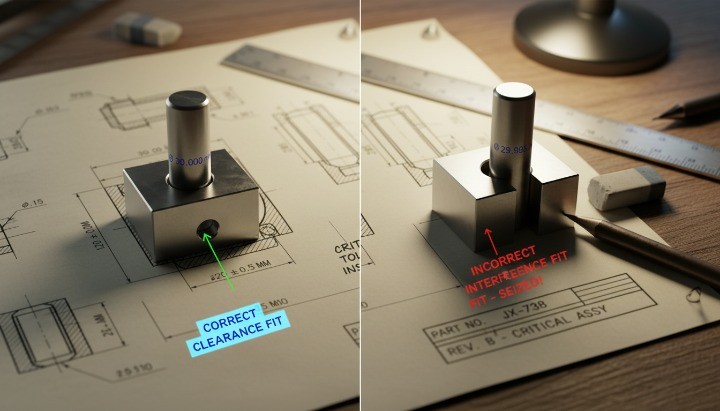
Veelvoorkomende problemen zijn:
• Speling die te strak wordt en wrijving veroorzaakt
• Te sterke perspassingen die vervorming veroorzaken
• Overgangspassen die de uitlijning niet behouden
• Assemblages die afdrijven omdat toleranties in de verkeerde richting stapelen
U creëert betrouwbare samenstellingen wanneer u toleranties kiest op basis van ISO-passystemen, en niet op basis van giswerk.
Misverstand over uitzetting of vervorming van materiaal
Materialen reageren verschillend op bewerkingskrachten, hitte en omgevingsveranderingen. Wanneer deze effecten niet worden meegenomen, blijken toleranties die op papier logisch lijken, in de praktijk niet te kloppen. Kunststoffen, aluminium en roestvrij staal gedragen zich verschillend tijdens bewerking en gebruik, dus toleranties moeten rekening houden met deze materiaaleigenschappen.
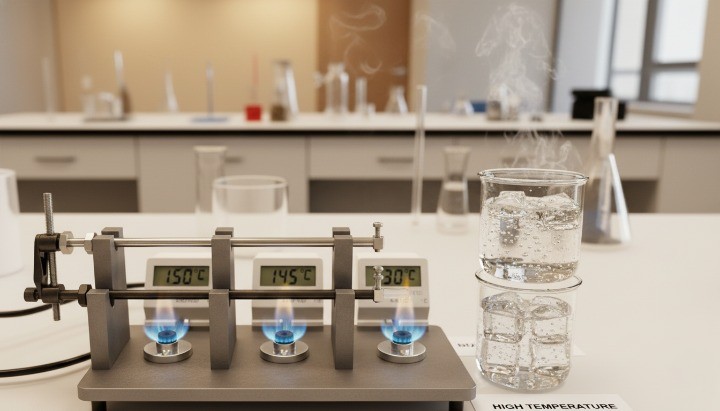
Typische materiaalgerelateerde fouten:
• Het toepassen van metaaltoleranties op kunststofonderdelen
• Vergeten dat thermoplasten vervormen onder klemdruk
• Negeren van thermische uitzetting in aluminium assemblages
• Geen last van terugvering in dunwandige uitvoeringen
Dit is vooral belangrijk bij het bewerken van thermoplastische materialen met nauwe toleranties , waarbij de flexibiliteit van het materiaal de haalbare precisie beperkt. Deze problemen worden voorkomen door tolerantiebanden af te stemmen op het materiaalgedrag in plaats van één algemene tolerantie te gebruiken.
Ervan uitgaande dat alle CNC-leveranciers dezelfde toleranties kunnen hanteren
CNC-werkplaatsen verschillen sterk in de nauwkeurigheid van hun apparatuur, de staat van de spindels, de kwaliteit van hun gereedschap en hun inspectiemogelijkheden. Hierdoor zijn standaard bewerkingstoleranties niet universeel. De ene leverancier kan consistent een tolerantie van ±0.02 mm aanhouden, terwijl een andere moeite heeft om onder de ±0.05 mm te komen.
Risico's van het aannemen van een universeel tolerantievermogen:
• Tekeningen die niet overeenkomen met de apparatuur van de leverancier
• Onverwachte kostenstijgingen als gevolg van gespecialiseerde bewerkingsopstellingen
• Vertragingen veroorzaakt door herbewerking of geschillen over de capaciteit
• Kwaliteitsdrift wanneer de toleranties de machinestabiliteit overschrijden
U zorgt voor een soepeler productieproces door de tolerantiecapaciteit van de CNC-machines van elke fabrikant vroegtijdig te bevestigen – bij voorkeur tijdens de offerteaanvraag (RFQ) of de ontwerpfase (DFM).
Hoe werkt u samen met uw CNC-leverancier om functionele oplossingen te bereiken?
U bereikt betrouwbare functionele fit door vroeg in het ontwerpproces samen te werken met uw CNC-machineleverancier. Een hoogwaardige leverancier helpt u toleranties te verfijnen, overengineering te voorkomen en elke specificatie af te stemmen op de juiste bewerkingsworkflow. U behaalt beter voorspelbare resultaten wanneer beide partijen toleranties zien als een gedeelde technische verantwoordelijkheid in plaats van een eenzijdige instructie.
Informatie die uw fabrikant nodig heeft
Fabrikanten behalen betere resultaten wanneer u de volledige ontwerpcontext aanlevert. Dimensionale gegevens alleen verklaren de functionele eisen niet, dus uw leverancier heeft aanvullende informatie nodig om de juiste bewerkingstoleranties te kunnen garanderen.
Geef belangrijke details, zoals:
• Functionele bedoeling van elk paringskenmerk
• Assemblagevolgorde en interactiekrachten
• Materiaalkeuze en warmtebehandelingsconditie
• Vereiste oppervlakteafwerking en kritische oppervlakken
• Eventuele ISO- of GD&T-vereisten voor positie of vlakheid
Deze duidelijkheid helpt leveranciers bij het kiezen van de juiste bewerkingsstrategie, van standaard frezen tot EDM of bewerkingsprocessen met nauwe toleranties.
Het belang van een vroege DFM-beoordeling
Een Design for Manufacturability (DFM)-beoordeling beschermt uw project tegen tolerantieconflicten. U krijgt vroegtijdig feedback over de vraag of de gekozen toleranties praktisch, kosteneffectief en afgestemd zijn op de bewerkingscapaciteit. Dit voorkomt problemen zoals tolerantiestapeling, instabiele dunwandige structuren of geometrische controles die de meetcapaciteit overschrijden.
Voordelen van een vroege DFM-beoordeling zijn onder meer:
• Het identificeren van tolerantieconflicten vóór de productie
• Toleranties afstemmen op de werkelijke capaciteit van de CNC-machine
• Kostenbesparing door het versoepelen van al te strikte waarden
• Verbetering van de doorlooptijd door vereenvoudiging van inspectiestappen
Wanneer u uw leverancier betrekt bij het ontwerpproces, beperkt u verrassingen en verzekert u zich van beter voorspelbare productieresultaten.
Wat biedt een hoogwaardige CNC-leverancier?
Een bekwame CNC-leverancier ondersteunt u met technische begeleiding, geavanceerde apparatuur en strikte kwaliteitsborging. Ze helpen u bij het kiezen van realistische toleranties, valideren functionele passingen en optimaliseren elke feature voor maakbaarheid.
Sterke leveranciers bieden doorgaans:
• Precisie CNC-frezen en -draaien met zeer nauwkeurige bewerking
• Volledige GD&T-meting (CMM, optische en hoogtemeterinspectie)
• Technisch advies voor tolerantieselectie en pasvormgedrag
• Materiaalkennis voor metalen en kunststoffen met nauwe toleranties
• Statistische procescontrole voor projecten met een groot volume
U profiteert het meest als u de leverancier als een technische partner behandelt en niet alleen als een leverancier van bewerkingsmachines.
De CNC-precisiemogelijkheden van HM voor functionele pasvormen met nauwe toleranties
U behaalt een meetbaar voordeel wanneer u samenwerkt met een CNC-fabrikant die begrijpt hoe CNC- bewerkingstoleranties , functionele passingen en de omstandigheden van de daadwerkelijke assemblage op elkaar inwerken. HM ondersteunt ingenieurs die bedrijfskritische componenten ontwerpen en helpt u bij het selecteren van tolerantiewaarden die de prestaties beschermen en tegelijkertijd de kosten beheersen. Ons team combineert precisie-CNC-frezen, CNC-draaien en geavanceerde inspectiesystemen om nauwkeurige bewerkingen uit te voeren op metalen en technische kunststoffen voor industrieën die betrouwbaarheid vereisen.
We stemmen onze workflow af op uw tekeningen, toleranties, ISO-pasklassen en GD&T-vereisten. Zo behoudt u consistente functionele prestaties bij prototypes, pre-productieseries en grootschalige productie.
CNC-frees-, draai- en inspectiemogelijkheden
Uw onderdelen profiteren van HM's verticaal geïntegreerde bewerkingscapaciteit. Wij beschikken over meerassige bewerkingscentra en zeer nauwkeurige draaibanken die stabiele bewerkingstoleranties garanderen voor complexe of uiterst precieze geometrieën. Onze inspectiesystemen controleren de GD&T-vereisten – waaronder vlakheid , concentriciteit , positie en parallelliteit – zodat uw assemblages voorspelbaar functioneren.
HM ondersteunt precisiebewerking met:
• 3-assige, 4-assige en 5-assige CNC-freescentra
• CNC-draaien met hoge stijfheid voor assen, bussen en nauwsluitende componenten
• EDM voor extreem nauwe toleranties en scherpe interne kenmerken
• CMM-inspectie voor GD&T-controles en kritische afmetingen
• Optische en luchtmeetsystemen voor microtolerantie-eigenschappen
Dankzij deze mogelijkheden kunnen wij tolerantiebereiken ondersteunen van algemene bewerkingsniveaus tot vereisten van minder dan 0.01 mm, afhankelijk van de geometrie en het materiaal.
U krijgt een consistente kwaliteit wanneer bewerking en inspectie onder één dak plaatsvinden, omdat gegevens tussen afdelingen stromen en een stabiele procesbesturing ondersteunen.
Ondersteunde industrieën en toepassingen
HM levert nauwkeurig CNC-gefreesde onderdelen voor industrieën waar toleranties van invloed zijn op prestaties, veiligheid of naleving van regelgeving. U krijgt een partner die uw toepassing begrijpt – niet alleen uw tekening – zodat toleranties aansluiten op de werkelijke functionele behoeften.
Belangrijke sectoren die wij ondersteunen zijn:
• Automobiel: behuizingen, connectoren, beugels, aandrijflijncomponenten
• Lucht- en ruimtevaart: nauwsluitende assemblages, lichtgewicht legeringen, door GD&T gecontroleerde kenmerken
• Robotica: bewegingskritische assen, bussen en sensorbevestigingen
• Medisch: precisie-inrichtingen, chirurgische componenten, instrumentbehuizingen
• Industriële machines: afdichtingscomponenten, mechanische interfaces, uitlijningskritische onderdelen
• Elektronica: behuizingen, bewerking van koelplaten, precisie-aluminiumonderdelen
Elke branche stelt unieke tolerantienormen , en wij stemmen ons bewerkingsproces daarop af om aan die eisen te voldoen zonder onnodige kosten.
Hoe HM ingenieurs helpt bij het selecteren van de juiste pasvorm en het optimaliseren van de maakbaarheid?
U vermindert risico's en verbetert de functionele betrouwbaarheid wanneer het engineeringteam van HM u helpt bij het valideren van toleranties en het kiezen van de juiste functionele fit. We analyseren hoe elke dimensie het assemblagegedrag beïnvloedt en identificeren gebieden waar de toleranties mogelijk te streng of juist te streng zijn.
Onze technische ondersteuning omvat:
• Uw tekeningen bekijken om de kritische functionele afmetingen te identificeren
• Tolerantiestapelpaden in kaart brengen over assemblages
• Het gebruik van ISO 286-passing wordt aanbevolen voor assen, lagers en glijdende componenten.
• Adviseren wanneer GD&T-controles (vlakheid, positie, concentriciteit) de stabiliteit verbeteren
• Het voorstellen van tolerantieversoepelingen om de bewerkingskosten te verlagen
• Het aanbieden van alternatieve bewerkingsmethoden (bijvoorbeeld EDM voor ultra-strakke kenmerken)
U krijgt vertrouwen wanneer uw toleranties overeenkomen met zowel de functionele behoeften als de productiecapaciteit. Dit vermindert ontwerpwijzigingen, inspectiefouten en onverwachte kostenstijgingen.
Veelgestelde vragen over CNC-bewerkingstoleranties
Ingenieurs hebben vaak snel en praktisch antwoord nodig bij het selecteren van CNC-bewerkingstoleranties voor nieuwe ontwerpen. Deze veelgestelde vragen vatten de meest voorkomende vragen samen en helpen u kostbare fouten te voorkomen.
Wat is de standaardtolerantie voor CNC-bewerking?
Voor algemene CNC-bewerkingen wordt doorgaans een tolerantie van ±0.10 mm tot ±0.05 mm gebruikt . Veel leveranciers hanteren ±0.10 mm als standaardtolerantie, tenzij anders vermeld in de tekening. Wanneer onderdelen een hogere precisie vereisen, kunt u de tolerantie aanscherpen tot ±0.02 mm of ±0.01 mm, afhankelijk van de geometrie, het materiaal en de mogelijkheden van de CNC-machine.
Standaardreeksen waar veel ingenieurs op vertrouwen:
• ±0.10 mm: algemene bewerking
• ±0.05 mm: standaard precisie
• ±0.01 mm: bewerking met nauwe toleranties
• Onder ±0.005 mm: EDM of zeer nauwkeurige workflows
Hoewel deze waarden overeenkomen met de wereldwijd gangbare normen, moet u het exacte bereik altijd bij uw fabrikant navragen.
Wat wordt beschouwd als een nauwe tolerantie?
Een nauwe tolerantie verwijst doorgaans naar ±0.02 mm of nauwer , afhankelijk van het type onderdeel en het materiaal. Voor assen, lagerzittingen, uitlijningsvlakken of GD&T-gestuurde oppervlakken garanderen nauwe toleranties een nauwkeurig montagegedrag. Wanneer toleranties onder de ±0.01 mm komen , vereist de bewerking vaak een lagere voedingssnelheid, temperatuurregeling, meer gereedschapswisselingen en geavanceerde inspectie.
Nauwe toleranties komen het meest voor in:
• Lucht- en ruimtevaartmechanismen
• Robotische gewrichten of lineaire bewegingsdelen
• Medische hulpmiddelen met gereguleerde prestaties
• Auto-onderdelen voor transmissie en aandrijflijn
U dient alleen nauwe toleranties op te geven als de functionele vereisten dit vereisen.
Welke functionele pasvorm moet ik kiezen?
De juiste pasvorm hangt af van hoe de onderdelen op elkaar inwerken. Een 'clearance fit' biedt ruimte voor bewegingsvrijheid, een 'transition fit' biedt ruimte voor lichte druk en een 'interference fit' zorgt voor sterke, niet-bewegende gewrichten.
Algemene selectierichtlijnen:
• Spelingpassing → schuifassen, verstelbare beugels
• Overgangspasvorm → nauwkeurige locatie met incidentele aanpasbaarheid
• Perspassing → perspassing van bussen, tandwielen, poelies, lagerzittingen
U stemt deze passingen af op ISO 286 asgatcombinaties (H7/g6, H7/f7, H7/p6, enz.) om voorspelbare montageresultaten te verkrijgen.
Hoe kan ik kosten besparen en toch voldoen aan de functionele vereisten?
U verlaagt de kosten door toleranties af te stemmen op functionele behoeften in plaats van strikte waarden toe te passen. U kunt niet-kritieke functies versoepelen en tegelijkertijd strikte toleranties aanhouden, alleen waar uitlijning, beweging of afdichting afhankelijk zijn van precisie.
Praktische strategieën omvatten:
• Versoepeling van toleranties op esthetische en contactloze oppervlakken
• Vereenvoudiging van GD&T-controles om de meettijd te verkorten
• Het vermijden van toleranties van minder dan 0.01 mm, tenzij dit absoluut noodzakelijk is
• Overwegen van alternatieve productieprocessen voor ultradichte kenmerken
• Bespreek de kostenimpact tijdens de eerste DFM-beoordeling met uw leverancier
Deze aanpak beschermt de functionaliteit en zorgt er tegelijkertijd voor dat de CNC-productiekosten onder controle blijven.
Conclusie

U verkrijgt een betere productbetrouwbaarheid en lagere bewerkingskosten wanneer u begrijpt hoe CNC-bewerkingstoleranties , functionele passingen en GD&T (Geometric Dimensioning and Tolerancing) op elkaar inwerken. Goede tolerantieplanning helpt u de balans te vinden tussen prestaties en maakbaarheid, onnodig krappe toleranties te vermijden en consistent assemblagegedrag te bereiken. Wanneer toleranties de werkelijke functionele behoeften weerspiegelen, werken uw componenten soepeler en behouden ze hun stabiliteit op de lange termijn.
Een gestructureerde aanpak van toleranties – ondersteund door DFM-beoordeling, materiaalkennis en samenwerking met uw CNC-leverancier – helpt u bij het ontwerpen van onderdelen die voldoen aan de technische doelstellingen zonder onnodige kosten of productievertragingen te veroorzaken. Wilt u deskundig advies of hulp bij het valideren van toleranties op uw tekeningen? Stuur dan uw CAD-bestanden naar HM voor een professionele tolerantiebeoordeling