


Deze handleiding legt CNC-bewerking voor de energiesector uit en hoe kopers leveranciers, materialen en kwaliteitscontroles selecteren voor betrouwbare onderdelen. Wilt u een snelle technische beoordeling en een duidelijke offerte? Vraag dan een offerte aan voor CNC-bewerking van onderdelen voor de energiesector.
Onderdelen van energiecentrales kunnen duur uitvallen. Een klein lek, een versleten lager of een verkeerd uitgelijnde flens kan leiden tot stilstand, veiligheidscontroles en spoedbestellingen. Tegelijkertijd schommelen offertes omdat tekeningen essentiële kwaliteitskenmerken missen, materiaalspecificaties niet traceerbaar zijn of inspectieplannen niet overeenkomen met de werkelijke belasting.
Ik zal u een snel besluitvormingskader laten zien, de CTQ-regels die risico's beheersen en het QC-bewijs dat u zou moeten eisen. U ontvangt ook een RFQ-checklist waarmee u CNC-bewerking, spuitgieten en smeden op een betrouwbare manier kunt vergelijken.

Snel beslissingsgids voor CNC-bewerking in de energiesector
Als u onderdelen koopt voor de olie- en gassector, hernieuwbare energie of energieopwekking, moet u het proces kiezen dat de kritische kwaliteitseigenschappen beschermt en de risico's beheerst tegen de laagste totale kosten. In de praktijk is CNC-bewerking in de energiesector de beste optie wanneer nauwe verbindingen, snelle iteratie en duidelijke inspectieresultaten vereist zijn, terwijl spuitgieten of smeden in combinatie met CNC-bewerking de beste keuze is wanneer u een product met een vorm die dicht bij de uiteindelijke vorm ligt nodig hebt bij een stabiel volume.
-
Kies voor CNC-bewerking wanneer de functie van het onderdeel afhangt van nauwkeurige boringen, afdichtingsvlakken, uitlijningsreferenties of een grote variatie aan producten.
-
Kies voor spuitgieten of smeden in combinatie met CNC-bewerking als u een vorm wilt die dicht bij de uiteindelijke vorm ligt, en bewerk dan alleen de CTQ's.
-
Vergrendel eerst de CTQ's en laat de rest zo tolerant mogelijk blijven, voor zover de functie dat toelaat.

Keuzematrix voor processen voor energieonderdelen
| Beslissingsfactor | CNC-bewerking | Spuitgieten + CNC-bewerking | Smeden + CNC-bewerking |
|---|---|---|---|
| Optimale volume | Van prototype tot middelgrote volumes | Gemiddeld tot hoog volume | Middelgroot volume tot hoge betrouwbaarheid |
| Geometrie | Prismatisch en draaibaar, gemakkelijk toegankelijk | Complexe ribben, dunne wanden, behuizingen die dicht bij het net liggen. | Sterk belastbare onderdelen, kritieke mechanische onderdelen |
| Wijzig de frequentie | Hoge, frequente ECO's | Laag, stabiel ontwerp | Middelgrote, stabiele interfaces |
| CTQ-controle | Uitstekend op machinaal bewerkte referentiepunten. | Machine CTQ's na het gieten | Machine CTQ's na het smeden |
| Typisch energieverbruik | Verdeelstukken, assen, beugels, behuizingen | Behuizingen, deksels, beugels, omhulsels | Assen, naven, koppelingen, structurele interfaces |
Wanneer is CNC-bewerking de beste keuze voor onderdelen in de energiesector?
CNC-bewerking is de beste keuze wanneer precisie essentieel is voor de functionaliteit en variaties niet te verbergen zijn. Begin met CNC-bewerking als u ontwerpwijzigingen verwacht, als u snel prototypes nodig hebt of als uw energiecomponent afdichtings-, rotatie- of uitlijningsinterfaces bevat.
Met CNC-bewerking behaal je doorgaans de beste resultaten wanneer je het volgende nodig hebt:
-
Energiezuinige onderdelen met nauwe toleranties, zoals boringen, lagertappen en bijpassende referentiepunten.
-
Lage tot gemiddelde volumes, gemengde productvarianten of onzekere vraag
-
Snelle prototyping en snelle technische aanpassingen zonder herwerking van de gereedschappen.
-
Moeilijk verkrijgbare materialen of hoogwaardige legeringen die een gecontroleerde bewerking vereisen.
-
Een compleet inspectiepakket, inclusief FAI- en CMM-bewijs, ter goedkeuring door de koper.
CNC-bewerking kan ook worden ingezet om risico's te verminderen in de beginfase van programma's. Je kunt de pasvorm, afdichting en de opbouw van de onderdelen controleren voordat je investeert in giet- of smeedgereedschap.
Controlepunt voor de koper: Als een leverancier niet kan uitleggen hoe ze uw referentiepunten in één opstelling zullen vastleggen en hoe ze deze zullen meten, moet u die offerte als een hoog risico beschouwen.
Wanneer leidt spuitgieten of smeden in combinatie met CNC-bewerking tot lagere totale kosten?
Spuitgieten of smeden in combinatie met CNC-bewerking verlaagt de totale kosten wanneer de vorm goedkoop kan worden aangebracht en vervolgens alleen de CTQ's (Corrective Top Quality) hoeven te worden bewerkt. Deze methode is vaak voordeliger dan volledige CNC-bewerking wanneer uw productievolume stabiel is en de geometrie een aanzienlijke materiaalafname van het werkstuk vereist. Als u van plan bent een bijna-eindvorm te gebruiken, kunt u beginnen met op maat gemaakte spuitgietonderdelen en vervolgens de afdichtingsvlakken, referentiepunten en boringen CNC-bewerken om de CTQ-prestaties te garanderen.
U kunt spuitgieten + CNC-bewerking overwegen wanneer:
-
Het onderdeel heeft een complexe externe geometrie, ribben, nokken en gewichtsdoelstellingen.
-
Je wilt behuizingen, afdekkingen, beugels en omhulsels die dicht bij de netto afmetingen liggen.
-
Op niet-kritieke gebieden kunt u oppervlakken in gegoten toestand accepteren.
-
Je bent van plan om de afdichtingsvlakken, lagerzittingen en referentiepunten daarna machinaal te bewerken.
Smeden in combinatie met CNC-bewerking is aan te raden wanneer:
-
Het onderdeel wordt blootgesteld aan een hoge mechanische belasting, vermoeiingsrisico of schokbelasting.
-
Je wilt een sterke voorvorm, en vervolgens nauwkeurige interfaces voor de machine.
-
U koopt assen, naven, koppelingen en constructieverbindingen die een hoge betrouwbaarheid vereisen.
Een eenvoudige workflow voor kostenbeheersing werkt goed bij energie-inkoop:
-
Vorm de uiteindelijke vorm door middel van spuitgieten of smeden.
-
Bewerk alleen de CTQ's die afdichting, rotatie en uitlijning mogelijk maken.
-
Definieer inspectiebewijs dat overeenkomt met het CTQ-risico.
-
Stabiliseer de route voordat je het volume verhoogt.
Deze strategie helpt u ook de inspectiekosten te beheersen. U voorkomt dat u alles tot op de millimeter nauwkeurig meet en u richt de metrologie op wat de bedrijfszekerheid daadwerkelijk verhoogt.
De CTQ-regel voor energiecomponenten: afdichten, roteren, uitlijnen, corrosiebestendig maken.
CTQ staat voor "critical to quality" (kritisch voor de kwaliteit) en beschrijft de weinige kenmerken die de prestaties in de praktijk direct beïnvloeden. Door CTQ-werk goed uit te voeren, verklein je het risico op stilstand en geschillen met leveranciers.
Voor energiecomponenten vallen CTQ's doorgaans in vier categorieën:
-
Afdichting: pakkingvlakken, O-ringgroeven, klepzittingen, lekpaden
-
Rotatie: lagertappen, lagerpassing, concentriciteit, slingering, balanskenmerken
-
Uitlijnen: referentievlakken, ware positie van het gat, vlakheid, loodrechtheid
-
Corrosiebestendigheid: juiste legering, juiste materiaalconditie, traceerbaarheid en oppervlaktebescherming.
Corrosiebestrijding verdient speciale aandacht bij energieprojecten. De wereldwijde kosten van corrosie worden algemeen geschat op ongeveer 2.5 biljoen dollar , oftewel circa 3.4% van het wereldwijde bbp (2013) . Dit verklaart waarom kopers corrosiegerelateerde kritieke kwaliteitskenmerken (CTQ's) beschouwen als een commercieel risico en niet als een kwestie van cosmetische voorkeur.
Als u componenten voor drukregeling in de olie- en gasindustrie inkoopt, zult u in offerteaanvragen en contracten ook verwijzingen naar industriestandaarden tegenkomen. Zo behandelt API Specification 6A bijvoorbeeld apparatuur voor boorputten en boorgatkoppen en biedt het consistente werkwijzen voor die apparatuurcategorie.
CTQ-naar-proces- en CTQ-naar-inspectie-kaart
| CTQ-focus | Gemeenschappelijk kenmerk van energieonderdelen | CNC-bewerkingsmethode | Inspectiebewijs waarop kopers vertrouwen | Risico als het wordt gemist |
|---|---|---|---|---|
| Afdichting | Pakkingvlak, O-ringgroef, klepzitting | Vlakfrezen/draaien, gecontroleerde afwerking | Oppervlakteafwerking controleren + CMM voor vorm/positie | Lekken, herwerking, sluiting |
| Roteren | Lagerbus, lagerboring, asschouder | Draaien + afwerkingspass, mogelijk grind | Rondheidscontroles + CMM-rapport | Trillingen, slijtage, aanval |
| richten | Gatenpatroon, referentiepunten, aansluitvlakken | Verspaning in één enkele opspanning, referentiepuntcontrole | CMM-rapport over de werkelijke positie/het profiel | Montageproblemen, verkeerde uitlijning |
| Weersta corrosie: | Materiaalspecificatie, traceerbaarheid van warmte/batch | Correcte materiaalcontrole en -afhandeling | Materiaalcertificaten, chargenummers, traceerbaarheid | Voortijdige corrosie, beweert men. |
Waarom is CNC-bewerking belangrijk in de energie-industrie?
CNC-bewerking is belangrijk in de energie-industrie omdat het zorgt voor beheersbare toleranties, herhaalbare referentiepunten en inspectiebewijs van onderdelen die onder druk, hitte, corrosie en trillingen functioneren. Bij de aanschaf van energiecomponenten koopt u niet alleen geometrie. U koopt bedrijfszekerheid, veiligheidsmarge en traceerbaarheid.
Energieprojecten brengen ook een grote kans op corrosie met zich mee. Industrieonderzoek schat dat de De wereldwijde kosten van corrosie bedragen ongeveer 2.5 biljoen dollar., in de omgeving van 3.4% van het wereldwijde bbp (2013)Daarom beschouwen kopers eisen met betrekking tot corrosie als een commercieel risico, en niet als iets dat "leuk is om te hebben".
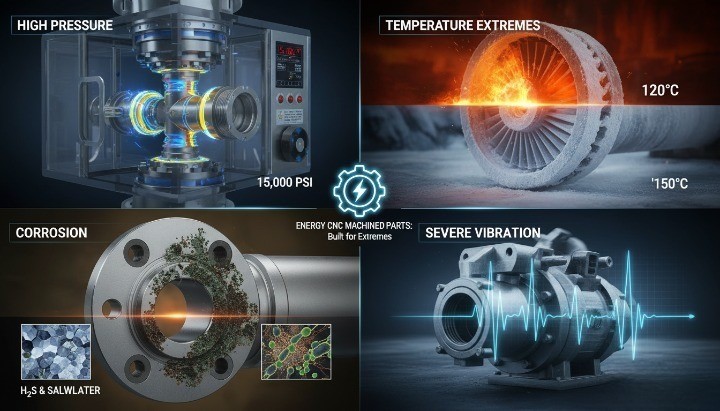
Eisen van de energie-industrie voor CNC-gefreesde onderdelen
Onderdelen voor energieproductie worden blootgesteld aan bedrijfscycli die variaties zwaar belasten. U moet rekening houden met eisen die mechanische prestaties combineren met documentatie en herhaalbaarheid. U hebt ook een proces nodig dat de CTQ-kenmerken behoudt zonder elke afmeting te overdrijven.
De meeste aanbestedingen voor energieprojecten benadrukken herhaaldelijk vijf categorieën van vereisten:
-
Druk- en lekdichtheid van afdichtingsvlakken, groeven en schroefdraad.
-
Dimensionale stabiliteit op boringen, lagertappen en referentievlakken
-
Corrosiebestendigheid door de juiste legering, conditie en oppervlaktebescherming.
-
Traceerbaarheid van materiaalwarmtenummer tot afgewerkte partij
-
Inspectiegegevens die overeenkomen met het CTQ-risico
Gebruik deze checklist om energiebehoeften te vertalen naar resultaten die met CNC-bewerking te bereiken zijn.
| Energiebehoefte | Wat u op de tekening/offerteaanvraag moet specificeren | Wat CNC-bewerking moet beheersen | Wat je moet vragen om te zien |
|---|---|---|---|
| Lekdichtheid | Afwerking van de afdichting, groefgeometrie, vlakheid van het contactvlak | Stel een strategie op voor referentiepunten en voltooi het proces. | Resultaten van de oppervlakteafwerking, CTQ-metingen |
| Rotatiebetrouwbaarheid | Passingen, slingering, concentriciteitsdoelen | Draaistrategie, stabiele referentiepunten | Rondloopgegevens, boring-/lagermetingen |
| Corrosieweerstand | Legering, conditie, coating, gebruiksaanwijzingen | Materiaalidentificatie, verontreinigingsbeheersing | Materiaalcertificaten + traceerbaarheid van partijen |
| Herhaalbaarheid | CTQ-lijst, steekproefplan, acceptatieregels | Controlepunten tijdens het proces | FAI en een consistent rapportformaat |
| Snelle offerte | Duidelijke CAD-, 2D- en CTQ-specificaties | DFM-feedback en routeplan | Een citaat dat aannames weergeeft. |
Als u een praktische tolerantiebasislijn wilt voordat u iets vastdraait, kunt u uw team afstemmen met behulp van uw tolerantiereferentiepagina en de kritische kwaliteitskenmerken (CTQ's) gefocust houden.
Storingspatronen van energiecomponenten en hoe CNC-bewerking deze voorkomt
Energieverlies begint meestal klein. Een kleine afwijking op een referentievlak wordt een lekpad. Een ruwe as versnelt slijtage. Een probleem met de schroefdraadvorm zorgt ervoor dat de schroefdraad losraakt door trillingen. De meeste van deze problemen kunt u voorkomen door bij het ontwerpen en bewerken rekening te houden met kritische kwaliteitskenmerken (CTQ's).
Dit zijn veelvoorkomende storingen en de CNC-bewerkingsmechanismen die het risico verkleinen:
-
Lekkages bij afdichtingen: U voorkomt lekkages door de vlakheid, oppervlakteafwerking en groefgeometrie van afdichtingselementen te controleren. U beschermt de afdichtingsvlakken ook tijdens het hanteren en verpakken.
-
Trillingen en voortijdige slijtage. U vermindert trillingen door de concentriciteit en slingering van roterende vlakken te controleren. U stabiliseert ook het productieproces, zodat dezelfde referentiestrategie voor alle batches wordt toegepast.
-
Montagefouten voorkomen. U voorkomt montagefouten door kritische vlakken in minder opstellingen te bewerken en de ware positie op gatenpatronen te controleren met behulp van referentiepuntinspectie.
-
Corrosiegerelateerde schadeclaims: U vermindert het corrosierisico door correcte materiaaltraceerbaarheid te waarborgen en de oppervlaktebehandeling af te stemmen op de gebruiksomstandigheden. De economische impact van corrosie is zo groot dat veel organisaties corrosiebestrijding beschouwen als een meetbare kostenbesparende factor.
Als u een eenvoudige regel voor herkomstbepaling wilt, gebruik dan deze: koppel de inspectie aan de aard van de storing. Bij een lekkagerisico is verificatie van het afdichtingsvlak nodig. Bij een trillingsrisico is bewijs van onrondheid vereist. Bij een corrosierisico zijn traceerbaarheids- en oppervlaktebeschermingsgegevens nodig.
Voor kopers die een gestructureerd kwaliteitscontroleproces wensen, kan uw pagina met kwaliteitscontroleworkflows helpen om vroegtijdig verwachtingen te scheppen en interpretatie door leveranciers te verminderen.
Waar letten inkoopteams op bij leveranciers van CNC-bewerkingsmachines voor de energiesector?
Inkoopteams beoordelen meer dan alleen de prijs. Ze evalueren het vermogen van de leverancier om een stabiel proces te herhalen en de naleving van de CTQ-normen met bewijsmateriaal aan te tonen. Een praktische manier om dit te controleren is door de workflow voor kwaliteitscontrole van de CNC-bewerking van de leverancier te bekijken , inclusief hoe ze inspecties plannen, afwijkende onderdelen beheren en resultaten documenteren.
In de toeleveringsketens van olie en gas worden vaak API-normen aangehaald. API-specificatie Q1 definieert de eisen voor kwaliteitsmanagementsystemen voor organisaties die producten leveren aan de aardolie- en aardgasindustrie. Voor boorput- en installatieapparatuur biedt API-specificatie 6A consistente werkwijzen voor die apparatuurcategorie. In de nucleaire toeleveringsketens verwijzen veel kopers naar ISO 19443 als een nucleaire-specifieke norm voor kwaliteitsmanagementsystemen voor organisaties die producten en diensten leveren die belangrijk zijn voor de nucleaire veiligheid.
Hier is een praktische leveranciersscorekaart die inkoopteams kunnen gebruiken bij CNC-bewerking in de energiesector.
| Wat kopers controleren | Hoe ‘goed’ eruitziet | Bewijs dat u kunt aanvragen |
|---|---|---|
| CTQ-inzicht | De leverancier herhaalt uw CTQ-lijst nauwkeurig. | CTQ-plan, opzetplan, meetmethode |
| Metrologische capaciteit | CMM-gebruik met referentiestrategie, gekalibreerde meetinstrumenten | Voorbeeld CMM-rapport, kalibratiegegevens |
| Traceerbaarheid | Warmtenummers zijn gekoppeld aan partijen en inspectierapporten. | Materiaalcertificaten, lotnummer, etiketteringsfoto's |
| Processtabiliteit | Regelt gereedschapsslijtage en belangrijke bewerkingen. | Controles tijdens het proces, samenvatting van het controleplan |
| Documentatie | Duidelijke FAI-indeling en revisiecontrole | FAI-voorbeeldpakket, revisielogboek |
| Exportgereedheid | Onderdelen worden beschermd en gelabeld geleverd. | Verpakkingsspecificaties, corrosiepreventieplan |
Wilt u sneller en overzichtelijker offertes ontvangen? Dan kunt u uw offerteaanvraag (RFQ) standaardiseren en het heen en weer communiceren verminderen. Uw handleiding voor het opstellen van offertes is een waardevolle interne referentie voor deze workflow.
CNC-bewerking in de energiesector, per sector en toepassing.
CNC-bewerking voor de energiesector ondersteunt de olie- en gasindustrie, energieopwekking, hernieuwbare energie, waterstofsystemen en energieopslag. De beste leveranciers koppelen elke toepassing aan CTQ-kenmerken en stemmen vervolgens de bewerkingsroute en het inspectieplan af op dat risico. Deze aanpak beschermt de bedrijfszekerheid en vermindert geschillen tijdens de inkomende inspectie.
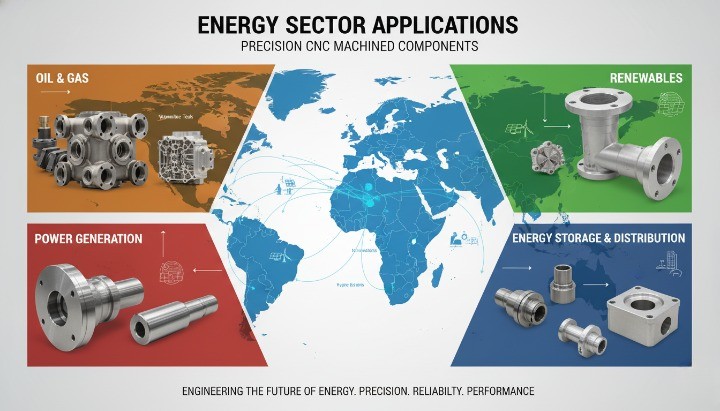
Overzicht van toepassingen in de energiesector
| Energiesector | Veelvoorkomende CNC-gefreesde onderdelen | CTQ-functies die kopers zouden moeten noemen | Standaarden waarnaar kopers vaak verwijzen |
|---|---|---|---|
| Olie en gas | Kleppenhuizen, verdeelstukken, aansluitingen, drukregelonderdelen | Afdichtingsvlakken, boringen, schroefdraad, ware positie, erosiezones | API 6A, API-specificatie Q1 |
| Energieopwekking | Assen, koppelingen, roterende interfaces, bevestigingen, behuizingen | Rondloopnauwkeurigheid, concentriciteit, passing, vlakheid, balanskenmerken | ISO 19443 voor nucleaire toeleveringsketens |
| Renewables | Windaandrijvingsinterfaces, zonnecelmontages, onderdelen voor waterkrachtcentrales | Uitlijningsreferentiepunten, corrosiebestrijding, afdichtingsvlakken | Project- en klantspecificaties |
| Waterstof en brandstofcellen | Platen, verdeelstukken, fittingen, afdichtingsvlakken | Vlakheid, oppervlakteafwerking, lekpaden, reinheid | Project- en klantspecificaties |
| Energieopslag en het elektriciteitsnet | Koelplaten, behuizingen, beugels, omvormerhardware | Thermisch contact, afdichting, elektrische isolatiezones | UL 9540 voor ESS-veiligheid |
CNC-bewerking voor onderdelen en drukregelcomponenten voor de olie- en gasindustrie.
Olie- en gasapparatuur stelt hoge eisen aan afdichtingen, schroefdraad en drukbestendige geometrie. U moet prioriteit geven aan bewerkingsprocessen die de afdichtingsvlakken beschermen en de boringgeometrie in stabiele configuraties controleren. Kopers kiezen vaak voor CNC-gefreesde aluminium manifolds voor vloeistofgeleiding en drukregeling, dus u moet de belangrijkste eigenschappen van de manifold – afdichtingsvlakken, poortpositie, boringen en schroefdraad – als topprioriteit beschouwen.

Veelvoorkomende CNC-gefreesde onderdelen voor de olie- en gasindustrie zijn onder andere:
-
Aansluitingen voor klephuizen en klepbekleding
-
Verdeelstukken en doorstroomblokken
-
Connectoren, adapters en flensverbindingen
-
Pomponderdelen en slijtdelen voor abrasieve toepassingen
CTQ-functies die de prestaties in het veld verbeteren:
-
Afdichtingsvlakken en pakkingranden
-
Boringgrootte, rondheid en concentriciteit
-
Draadvorm en draadinslagsterkte
-
Nauwkeurige positie van het gat voor boutpatronen
-
Lokale erosiezones die een gecontroleerde afwerking vereisen.
Veel offerteaanvragen verwijzen naar API-specificatie 6A voor de werkwijzen rondom boorputkoppen en boorinstallaties. Veel kopers verwijzen ook naar API-specificatie Q1 voor de verwachtingen ten aanzien van kwaliteitsmanagementsystemen in de toeleveringsketens van aardolie en aardgas. (bron: api.org )
CNC-bewerking voor onderdelen van energiecentrales en roterende apparatuur.
Onderdelen voor energieopwekking zijn gevoelig voor onbalans en verkeerde uitlijning. U moet zich richten op het beheersen van slingering, concentriciteit en een stabiele referentiestrategie voor roterende interfaces. Kopers kiezen vaak voor nauwkeurig bewerkte stalen assen voor deze assemblages, dus u moet de passingen van de lagers, de afdichtingsvlakken en de kritische kwaliteitseisen voor slingering duidelijk definiëren en inspectiebewijs eisen dat de resultaten koppelt aan functionele referentiewaarden.
 Veelvoorkomende CNC-gefreesde onderdelen voor energieopwekking zijn onder andere:
-
Assen, koppelingen en bussen
-
Lagerzittingen en -behuizingen
-
Bevestigingsbeugels, montagebeugels en instrumentbehuizingen
-
Precisie-interfaces voor roterende apparatuurassemblages
CTQ-functies die trillingen en slijtage voorkomen:
-
Rondloopnauwkeurigheid en concentriciteit van lagertappen en boringen
-
Onderdelen die de voorspanning en uitlijning van lagers regelen.
-
Vlakheid van de montagevlakken
-
Oppervlakteafwerking van slijtage- en afdichtingsvlakken
Als u producten en diensten inkoopt in de nucleaire toeleveringsketen, kunnen kopers verwijzen naar ISO 19443 voor de eisen aan het kwaliteitsmanagementsysteem van organisaties die producten en diensten leveren die belangrijk zijn voor de nucleaire veiligheid.
CNC-bewerking voor hernieuwbare energiebronnen zoals wind-, zonne-, waterkracht- en geothermische energie.
Hernieuwbare energieprogramma's worden vaak snel opgeschaald en vinden buiten plaats. U dient rekening te houden met corrosiebeheersing, stabiele uitlijning en herhaalbare boorgatpatronen bij verschillende productiebatches. Je hebt ook een verpakkingsplan nodig dat de machinaal bewerkte onderdelen beschermt tijdens internationale verzending.
 Veelvoorkomende CNC-gefreesde onderdelen voor hernieuwbare energiebronnen zijn onder andere:
-
Windaandrijvingsinterfaces, sensorbevestigingen, structurele connectoren
-
Bevestigingsmateriaal voor zonnepanelen, behuizingen voor omvormers, thermische onderdelen
-
Hydro- en geothermische stromingsapparatuur met afdichtingsinterfaces
CTQ-kenmerken die de betrouwbaarheid bevorderen:
-
Gatpositie en vlakheid op structurele interfaces
-
Afdichtingsoppervlakken op stroomcomponenten
-
Oppervlaktebescherming is geschikt voor gebruik in de omgeving.
-
Schroefdraadintegriteit voor trillingen en montage in het veld.
U kunt de variatie tussen leveranciers verminderen door twee zaken vroegtijdig vast te leggen. U moet de cosmetische zones en contactoppervlakken definiëren. Daarnaast moet u de gebruiksomgeving specificeren, zoals blootstelling aan zout water op zee of natte omstandigheden.
CNC-bewerking voor waterstof- en brandstofcelcomponenten
Waterstof- en brandstofcelsystemen versterken kleine lekken en vlakheidsfouten. U moet zich richten op vlakheid, oppervlakteafwerking en gecontroleerde lekpaden. Ook is een goede hygiëne essentieel, omdat verontreiniging de afdichting en de doorstroming kan beïnvloeden.
Veelvoorkomende CNC-gefreesde onderdelen voor waterstof- en brandstofcelsystemen zijn onder andere:
-
Platen en verdeelstukken
-
Precisiefittingen en -connectoren
-
Afdichtingsinterfaces en stroomkanalen
-
Lichtgewicht behuizingen voor subsystemen
CTQ-kenmerken die kopers zouden moeten benadrukken:
-
Vlakheid van de contactoppervlakken
-
Oppervlakteafwerking van afdichtingsvlakken en groeven
-
De werkelijke positie ten aanzien van havenkenmerken en -patronen
-
Reinheidseisen voor de montage
U kunt het aanvraagproces voor offertes vereenvoudigen door in uw acceptatieplan te definiëren wat "lekdicht" inhoudt. U kunt de testmethode, de testdruk en de acceptabele lekcriteria specificeren als uw programma dit vereist.
CNC-bewerking voor onderdelen van energieopslag en netwerkinfrastructuur.
Energieopslag en netwerkapparatuur combineren mechanische, elektrische en thermische eisen. Je moet prioriteit geven aan thermisch contact, elektrische isolatiezones en de integriteit van de behuizing. Uw bewerkingsplan moet ook veilige montage en onderhoud op locatie ondersteunen.
 Veelvoorkomende CNC-gefreesde onderdelen voor energieopslag en het elektriciteitsnet zijn onder andere:
-
Koelplaten en warmteverspreiders
-
Behuizingen, beugels en constructieframes
-
Behuizingen en montagemateriaal voor vermogenselektronica
-
Bevestigingsmaterialen en mechanische steunen voor busbars
CTQ-functies die de veiligheid en prestaties bevorderen:
-
Vlakheid van thermische contactoppervlakken
-
Afdichting voor behuizingen en koelcircuits
-
Isolatiezones die vrij moeten blijven van bramen en beschadigingen.
-
Gatenpositie voor herhaalbare montage en kabelgeleiding.
Veel opslagprojecten verwijzen naar UL 9540 op het niveau van systeemveiligheid voor energieopslagsystemen en -apparatuur. Kopers stemmen hun documentatie en nalevingsproces vaak af op deze norm en de bijbehorende componentnormen.
Common Energy CNC-gefreesde onderdelen en CTQ-functies
CNC-gefreesde onderdelen van Energy falen bij de interfaces, niet in het CAD-ontwerp. U moet afdichtingsvlakken, roterende passingen en referentiepuntuitlijning als uw kernkwaliteitseisen beschouwen. Vervolgens moet u deze onderdelen bewerken en inspecteren met een duidelijk plan.
De meeste geschillen met kopers ontstaan door onduidelijke kritische kwaliteitseisen (CTQ's). U kunt dit risico voorkomen door een lijst met CTQ's aan uw offerteaanvraag toe te voegen en elke CTQ te koppelen aan een meetmethode.
CTQ-checklist per onderdeelfamilie
| Deel familie | Waar het falen begint | CTQ-functies om te benadrukken | Inspectiebewijs om aan te vragen |
|---|---|---|---|
| Kleppenhuizen en verdeelstukken | Lekkage en verkeerd uitgelijnde poorten | Afdichtingsvlakken, boringen, schroefdraad, nauwkeurige positie | CMM-rapport, resultaten van de oppervlakteafwerking, gegevens van de schroefdraadmeter |
| Pompbehuizingen en waaiers | Trillingen, slijtage, verlies aan efficiëntie | Rondloopnauwkeurigheid, balanskenmerken, slijtageoppervlakken | Uitloopgegevens, balansregistratie, rapport over kritische diameters |
| Assen en koppelingen | Lagerslijtage en trillingen | Concentriciteit, lagers, passingen, oppervlakteafwerking | Uitloop- en concentriciteitsgegevens, diametergrafiek, afwerkingscontrole |
| Beugels en connectoren | Montagespanning en vermoeidheid | Vlakheid, positie van het gat, randconditie | CMM-nauwkeurige positie, vlakheidsrapport, ontbraamcontrole |
| Behuizingen en thermische onderdelen | Lekkages en thermische hiaten | Vlakheid, thermisch contact, lekpaden | Vlakheidskaart, lektestplan, cosmetisch beschermingsplan |
Klephuizen en verdeelstukken: afdichtingsvlakken, boringen, schroefdraad, ware positie
Kleppenhuizen en verdeelstukken zijn afhankelijk van afdichtingsvlakken, boringgeometrie en poortuitlijning. Als je je aan die kritische kwaliteitseisen houdt, voorkom je de meeste lekkages en montageproblemen.
 Kopers in de olie- en gassector raadplegen vaak API-normen voor boorputkop- en boorinstallatieapparatuur. API-specificatie 6A biedt consistente industriepraktijken voor boorputkop- en boorinstallatieapparatuur.
Gebruik deze CTQ-set voor energieventielhuizen en -verdeelstukken:
-
Afdichten van oppervlakken: vlakheid, afwerking, schadebeperking tijdens transport.
-
Boringen: grootte, rondheid, concentriciteit ten opzichte van het referentiepunt
-
Draad: correcte vorm en meetplan
-
Ware positie: poortpatronen en boutcirkels ten opzichte van referentiepunten
U dient de contactoppervlakte van de pakking ook af te stemmen op het type pakking dat in uw systeem wordt gebruikt. ASME PCC-1 bevat richtlijnen voor de contactoppervlakte van pakkingen per pakkingcategorie.
Pomphuizen en waaiers: slingering, balanceereigenschappen, slijtageoppervlakken
Pomphuizen en waaiers raken defect wanneer de rondloopnauwkeurigheid, balans en slijtage van de oppervlakken afwijken. Deze problemen uiten zich in trillingen, slijtage van de afdichtingen, lawaai en verlies aan efficiëntie. Voor ondersteuning van roterende apparatuur zijn kopers vaak op zoek naar een betrouwbare leverancier. aluminium lagerhuizen en soortgelijke interfaces, dus je moet de referentiepunten van de behuizing en de geometrie van de boring vanaf dag één als kritieke kwaliteitskenmerken beschouwen.
 Je moet deze kritieke kwaliteitskenmerken vroegtijdig aanpakken:
-
Rondloopnauwkeurigheid bij kritische diameters en montagevlakken
-
Balansfuncties waarmee je onevenwichtigheden kunt corrigeren
-
Slijtageoppervlakken en spelingen die de prestaties bepalen
-
Vloeiende overgangen die erosie en cavitatieschade verminderen.
Balanceren is geen kwestie van gissen. ISO 1940-1 specificeert toleranties en verificatiemethoden voor het balanceren van starre rotoren.
Inkooptip voor pomponderdelen:
-
Vraag de leverancier waar ze de slingering zullen meten.
-
Vraag hoe ze referentiepunten zullen markeren voor herhaalbare inspectie.
-
Vraag of ze, indien nodig, ondersteuning kunnen bieden bij het controleren van de balans.
Assen en koppelingen: concentriciteit, lagertappen, passingen, oppervlakteafwerking
Assen en koppelingen vallen of staan met concentriciteit, passing en oppervlakteafwerking. Als de leverancier de controle over de referentiepunten verliest, krijg je trillingen, hitte en voortijdige lagerdefecten.
Je moet deze CTQ's (Critical Time Quality) bij roterende onderdelen vermelden:
-
Concentriciteit tussen lagertappen, schouders en boringen
-
Diameter en passingklasse van de lagerpen voor lagers en afdichtingen
-
Oppervlakteafwerking van lagertappen en afdichtingsvlakken
-
Rondloopnauwkeurigheid bij montagereferenties en functionele diameters
Een praktische richtlijn voor de inkoop van materialen is hierbij nuttig. Houd, indien mogelijk, alle roterende CTQ's in één opstelling. Deze aanpak vermindert stapelfouten en verbetert de herhaalbaarheid.
Constructiebeugels en verbindingsstukken: vlakheid, positie van de gaten, risico op vermoeiing
Beugels en verbindingsstukken lijken eenvoudig, maar de positie en vlakheid van de gaten bepalen de werkelijke spanning tijdens de montage. Een kleine afwijking kan tijdens de installatie tot geforceerde uitlijning leiden, met als gevolg na verloop van tijd vermoeiingsscheuren.
Je moet je concentreren op:
-
Vlakheid van de contactvlakken die assemblages vastklemmen of positioneren.
-
Ware positie van het boorgat ten opzichte van primaire referentiepunten
-
Randconditie in contact- en kabelgeleidingszones
-
Consistent ontbramen op de plaatsen waar scheuren ontstaan.
Veel flenssystemen verwijzen naar ASME B16.5 voor de reikwijdte en eisen van flenzen en flensfittingen. U dient de flensnorm die uw klant hanteert te controleren voordat u de tekening definitief vastlegt.
Gebruik een eenvoudig filter voor het risico op vermoeidheid bij beugels:
-
Je moet scherpe binnenhoeken als een hoog risico beschouwen.
-
U dient de gewenste radius of afschuining te specificeren wanneer de belasting omgekeerd is.
-
Je moet voorkomen dat je tijdens de montage verkeerde uitlijning forceert.
Behuizingen en thermische onderdelen: vlakheid, thermisch contact, lekpaden
Behuizingen en thermische onderdelen begeven het wanneer de vlakheid afneemt of er lekpaden ontstaan. In energieopslag en vermogenselektronica is thermisch contact ook bepalend voor de prestaties en levensduur.
Je moet deze beschouwen als essentiële CTQ's:
-
Vlakheid van de thermisch contactvlakken
-
Oppervlakteconditie die consistente thermische interface-materialen ondersteunt
-
Afdichtingsgeometrie voor bescherming tegen indringing of afdichting van koelvloeistof.
-
Braambeheersing in de buurt van isolatiezones en kabelboominterfaces
Als uw behuizing gebruikmaakt van boutverbindingen voor de flenzen, dient u de aanhaal- en oppervlaktevoorbereidingsmethoden af te stemmen op de erkende richtlijnen voor flensmontage. ASME PCC-1 richt zich op de montage van boutverbindingen voor flenzen.
Inkooptip voor thermische componenten:
-
Vraag om een vlakheidskaart van het thermische contactvlak.
-
Vraag hoe de leverancier het gezicht beschermt tijdens de verzending.
-
Vraag of ze een lektest kunnen uitvoeren als het ontwerp dat vereist.
CNC-bewerkingsprocessen gebruikt in de energie-industrie
CNC-bewerking bij Energy maakt gebruik van draaien, frezen, meerassig bewerken, slijpen of honen, EDM en Zwitsers frezen om kritieke kwaliteitseigenschappen (CTQ) zoals afdichting, rotatie, uitlijning en corrosiegevoelige interfaces te beheersen. U moet het proces kiezen op basis van welke kritieke kwaliteitseigenschappen u moet beschermen, niet op basis van wat geavanceerd klinkt.
Spiekbrief voor processelectie voor energieonderdelen
| CTQ die je moet beheersen | Optimale procedure | Waarom het werkt bij CNC-bewerking in de energiesector | Wat u moet controleren |
|---|---|---|---|
| Concentrische lagers en boringen | CNC draaien | Behoudt rotatiefuncties ten opzichte van één as en één referentiepunt. | Rondloop- en diametergrafiek |
| Poortpatronen en referentievlakken | CNC frezen | Regelt prismatische referentiepunten en de ware positie van het gat. | CMM-positierapport |
| Consistentie van referentiepunten op meerdere vlakken | 4-assige of 5-assige CNC-bewerking | Vermindert variatie in instellingen en opnieuw vastklemmen. | Opzetplan en gegevensstrategie |
| Strakke vorm en hoogwaardige afwerking van de boringen. | Slijpen of honen | Verbetert de geometrie en oppervlakteafwerking bij kritische passingen. | Rondheid en oppervlakteafwerking |
| Harde materialen en scherpe interne vormen | EDM-bewerking: | Maakt gebruik van elektrische ontladingen om geleidende materialen vorm te geven. | Nauwkeurigheid van kenmerken en controle van hercasting |
| Kleine precisiefittingen | Zwitserse bewerking | De geleidingsbusondersteuning verbetert de stabiliteit van kleine onderdelen. | Groottecapaciteit en meting tijdens het proces |
CNC-draaien voor assen, boringen, lagertappen en afdichtingsvlakken.
CNC-draaien is de snelste manier om rotatie-CTQ's in energiecomponenten te beheersen. Draaien is aan te raden wanneer de functie afhankelijk is van coaxiale kenmerken, stabiele passingen en herhaalbare diameters.
Draaien werkt goed voor:
-
Assen, bussen en koppelingen
-
Lagerpennen en afdichtingsvlakken
-
Nauwkeurige boringen en schouders die als referentiepunt voor één as dienen.
U dient de leverancier te vragen hoe zij de belangrijkste referentiepunten in één opstelling zullen handhaven. U dient ook te vragen waar zij de slingering zullen meten. Dat ene antwoord geeft vaak al een indicatie van het risico op trillingen in het veld.
CNC-frezen voor behuizingen, uitsparingen, mallen en verdeelstukken.
CNC-frezen stuurt prismatische CTQ's aan die de afdichting en de uitlijning van de montage garanderen. U moet frezen gebruiken voor behuizingen, stroomblokken, mallen en boutverbindingen die afhankelijk zijn van vlakheid en een nauwkeurige positionering.
Frezen is geschikt voor energiezuinige onderdelen zoals:
-
Kleppenhuizen en verdeelstukken
-
Pomphuizen en bevestigingssystemen voor apparatuur
-
Gatenpatronen voor flenzen en structurele interfaces
U dient referentiepunten expliciet op de tekening aan te geven. Vervolgens dient u een op referentiepunten gebaseerde meetmethode te vereisen. Deze stap zorgt ervoor dat de CMM-resultaten overeenkomen met het functionele doel.
4-assige en 5-assige CNC-bewerking om insteltijden te verkorten en referentiepunten te verbeteren.
4-assige en 5-assige CNC-bewerking verkorten de insteltijd, verbeteren de consistentie van het referentiepunt en stellen u in staat om meerdere vlakken in één opspanning te bewerken. Dit is belangrijk bij energie-onderdelen, omdat elke herbevestiging de uitlijning kan veranderen en tot inspectiegeschillen kan leiden.
 Machinebouwers en CAD/CAM-leveranciers benadrukken doorgaans hetzelfde voordeel. Minder insteltijden verminderen herpositioneringsfouten en dragen bij aan een constante nauwkeurigheid over meerdere vlakken.
U zou meerassige bewerking moeten overwegen wanneer:
-
Uw onderdeel heeft meerdere kritieke vlakken met gedeelde referentiepunten.
-
Uw onderdeel heeft schuine poorten, kruisende gaten of samengestelde kenmerken nodig.
-
Uit uw offerte blijkt dat de opstartkosten hoog zijn of dat de installatie complexer is.
Inkooptip: vraag in de offerte naar het aantal instellingen. Als u veel instellingen ziet, kunt u een grotere variatie en een hoger risico op langere levertijden verwachten.
Precisieslijpen en -honen voor energieonderdelen met nauwe toleranties.
Slijpen en honen zijn handig wanneer je een nauwkeurige vorm en een functionele oppervlakteafwerking moet bereiken bij kritische passingen. U dient deze nabewerkingsprocessen te gebruiken wanneer draaien of frezen niet op betrouwbare wijze de gewenste geometrie of textuur kan opleveren.
 Honen is een schurend proces dat de geometrische vorm verbetert en de oppervlakteafwerking kan verbeteren, met name in boringen. (bron:wikipedia.org)
U kunt overwegen om de volgende onderdelen te slijpen of te polijsten:
-
Lagerboringen die een stabiele afmeting en vorm vereisen
-
Afdichtingsinterfaces waar de oppervlakteafwerking lekkage tegengaat
-
Slijtagegevoelige oppervlakken vereisen een consistente textuur en lage wrijving.
U dient de leverancier te vragen naar de gewenste oppervlakteafwerking. Vraag ook na hoe zij de vorm, en niet alleen de afmetingen, zullen meten.
EDM-bewerking voor harde materialen en complexe interne structuren.
Bij EDM-bewerking wordt materiaal verwijderd door middel van elektrische ontladingen, niet door snijkracht. Hierdoor kunnen harde, geleidende materialen en complexe structuren worden gevormd. EDM is geschikt voor toepassingen in de energiesector waarbij scherpe binnenhoeken, diepe, smalle structuren of geharde legeringen nodig zijn die met conventionele gereedschappen moeilijk te bewerken zijn.
Je moet EDM gebruiken als je te maken krijgt met:
-
Gehard staal en moeilijk te snijden geleidende legeringen
-
Fijne gleuven, kleine radii en complexe holtes
-
Draad-EDM-profielen die een scherpe randdefinitie vereisen.
Bij EDM blijft procesdiscipline essentieel. Als uw onderdeel vermoeiingsgevoelige oppervlakken heeft, dient u te informeren naar de oppervlaktekwaliteit en eventuele nabewerkingsstappen.
Zwitserse precisiebewerking voor kleine, nauwkeurige fittingen en connectoren.
Bij Zwitsers verspanen wordt gebruikgemaakt van een geleidingsbus en een verschuifbare kop om werkstukken met een kleine diameter dicht bij de snijzone te ondersteunen. Deze ondersteuning verbetert de stabiliteit en helpt bij het handhaven van nauwe toleranties bij kleine, in grote aantallen geproduceerde precisieonderdelen.
Voor de volgende toepassingen kunt u overwegen om gebruik te maken van Zwitserse machinale bewerking:
-
Kleine fittingen, connectoren en precisiepinnen
-
Slanke onderdelen die doorbuigen op conventionele draaibanken.
-
Complexe draaiwerkonderdelen die in grote volumes korte cyclustijden vereisen.
Inkooptip: vraag naar het assortiment staafdiameters en de gebruikelijke toleranties voor Zwitserse bewerkingen. Vraag vervolgens hoe ze bramen bij kleine poorten en kruisgaten beheersen.
Materialen voor CNC-bewerking in de energie-industrie
Bij CNC-bewerkingen met energiezuinige machines is de materiaalkeuze bepalend voor het corrosierisico, de temperatuurmarge en de bewerkingskosten. Kies allereerst materialen die geschikt zijn voor de gebruiksomgeving en optimaliseer vervolgens de bewerkingsroute en het inspectieplan op basis van de CTQ-kenmerken.
Corrosie heeft ook een reële economische impact. Een veel geciteerd onderzoek in de industrie schat de wereldwijde kosten van corrosie op ongeveer 2.5 biljoen dollar , oftewel circa 3.4% van het wereldwijde bbp (2013).
Overzicht van materiaalselectie voor CNC-gefreesde onderdelen voor energieproductie
| Serviceconditie | Algemene materiaalfamilie | Waarom kopers hiervoor kiezen | Aantekeningen bij de offerteaanvraag die u moet toevoegen |
|---|---|---|---|
| Algemene corrosiebestendigheid | RVS | Passieve filmbescherming en brede beschikbaarheid | Kwaliteit, warmtebehandelingsconditie, oppervlakteafwerking op CTQ's |
| Offshore en blootstelling aan chloride | Duplex en super duplex | Sterker en beter bestand tegen chloride-spanningscorrosie dan veel austenitische soorten. | Kwaliteit, corrosiebestendigheid, lasvereisten, PMI-verwachtingen |
| Hoge temperaturen en agressieve media | Inconel en nikkellegeringen | Oxidatie- en corrosiebestendigheid bij verhoogde temperatuur | Legeringskwaliteit, conditie, traceerbaarheid van de warmtebehandeling, bewerkingsplan |
| Hoge sterkte en kostenbeheersing | Koolstof- en gelegeerde staalsoorten | Sterk en economisch voor vele constructiewerkzaamheden. | Specificaties voor warmtebehandeling, hardheidsbereik, coating- of galvaniseerplan |
| Lichtgewicht constructies en behuizingen | Aluminiumlegeringen | Lage dichtheid en beschermende oxidelaag | Kwaliteit, anodiseren of coaten, galvanische corrosiebestrijding |
| Elektrische en thermische prestaties | Koper en messing | Hoge geleidbaarheid voor elektrische en warmteoverdracht. | Legering, reinheid, braambeheersing, oppervlaktebescherming |
CNC-bewerking van roestvrij staal voor corrosiebestendigheid
CNC-bewerking van roestvrij staal is geschikt voor energiecomponenten wanneer betrouwbare corrosiebestendigheid en een stabiele aanvoer vereist zijn. Roestvrij staal is corrosiebestendig omdat chroom een passieve oppervlaktefilm vormt. Veel bronnen noemen een chroomgehalte van ongeveer 10.5% als de drempelwaarde voor deze beschermende werking.
Voor de volgende toepassingen kunt u CNC-bewerking van roestvrij staal gebruiken:
-
Kleppenhuizen, verdeelstukken, fittingen en behuizingen
-
Instrumentbehuizingen en -beugels voor gebruik in vochtige omstandigheden.
-
Onderdelen die na de afwerking een schoon oppervlak moeten hebben.
Inkooptip: vermeld de kwaliteit en conditie, niet alleen "roestvrij staal". Die ene vermelding vermindert de variatie in offertes en de kans op materiaalfouten.
Duplex- en superduplexbewerking voor offshore- en chloride-toepassingen.
Duplex- en superduplexbewerking ondersteunt offshore- en chlorideomgevingen waar het risico op spanningscorrosie toeneemt. Duplex roestvrij staal heeft een dubbele austenitische en ferritische microstructuur, en industriële richtlijnen wijzen op een sterke weerstand tegen spanningscorrosie door chloriden in vergelijking met gangbare austenitische roestvrijstaalsoorten.
 U dient duplexbewerking te overwegen wanneer:
-
U kunt te maken krijgen met opspattend zeewater of chlorideverontreiniging.
-
Je hebt een hogere sterkte met corrosiebestendigheid nodig.
-
U wilt een verbeterde SCC-marge zonder over te stappen op nikkellegeringen.
Bewerkingsinstructie: duplexstaal kan de snijkrachten en gereedschapslijtage verhogen. Vraag de leverancier om een gereedschaps- en koelvloeistofplan, evenals een duidelijke inspectiemethode voor boringen en afdichtingsvlakken.
Bewerking van Inconel en nikkellegeringen voor omgevingen met hoge temperaturen.
Inconel en nikkellegeringen kunnen worden bewerkt voor energiecomponenten die sterk moeten blijven en bestand moeten zijn tegen oxidatie en corrosie bij hoge temperaturen. Technische bulletins voor INCONEL-legering 625 beschrijven een goede weerstand tegen oxidatie en aanslagvorming bij hoge temperaturen. Publicaties van het Nickel Institute leggen ook uit dat veel nikkellegeringen corrosie weerstaan door middel van passivering, een concept dat vergelijkbaar is met roestvrij staal.
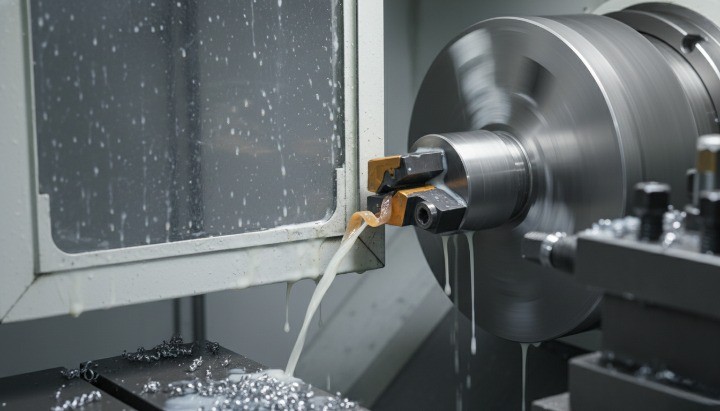
Inconel-bewerking wordt doorgaans toegepast in:
-
Hete gaspaden en thermische hardware
-
Blootstelling aan corrosieve chemische componenten
-
Zware roterende of afdichtende interfaces die een temperatuurmarge vereisen.
Kooptip: specificeer de exacte legeringskwaliteit en de staat van het materiaal. Nikkellegeringen variëren sterk, en "Inconel" alleen is geen aankoopspecificatie.
Bewerking van koolstofstaal en gelegeerd staal voor zeer sterke energie-onderdelen.
Koolstofstaal en gelegeerd staal zijn geschikt voor de bewerking van energiecomponenten waarbij sterkte en kostenbeheersing prioriteit hebben, terwijl corrosie wordt tegengegaan met coatings en verpakkingsmaterialen. Deze staalsoorten zijn zeer geschikt voor structurele verbindingsstukken, frames, assen en dragende interfaces.
U moet voor bewerking van gelegeerd staal kiezen wanneer:
-
Het onderdeel wordt blootgesteld aan cyclische belasting, stoten of een hoge klemkracht.
-
Je hebt een warmtebehandeling nodig om een bepaalde hardheid te bereiken.
-
Je kunt het oppervlak beschermen met een galvanische laag, verf of gecontroleerde verpakking.
Inkooptip: definieer de warmtebehandelingsconditie en het hardheidsbereik. Stem de inspectie vervolgens af op die eis.
CNC-bewerking van aluminium voor lichtgewicht energiecomponenten.
CNC-bewerking van aluminium is geschikt voor energiebehuizingen, montagesystemen en thermische structuren wanneer gewicht en bewerkbaarheid belangrijk zijn. Aluminium heeft een lage dichtheid en vormt een beschermende oxidelaag in de lucht.
Aluminium CNC-bewerking wordt vaak gebruikt voor:
-
Behuizingen en beugels in systemen voor hernieuwbare energie
-
Behuizingen en montagemateriaal voor vermogenselektronica
-
Lichtgewicht constructies die snelle cyclustijden vereisen.
U dient twee veelvoorkomende risico's te beheersen:
-
Galvanische corrosie treedt op wanneer aluminium in contact komt met ongelijksoortige metalen in een elektrolyt.
-
Oppervlakkige schade die de afdichting en cosmetische zones aantast
Bewerking van koper en messing voor elektrische en thermische toepassingen.
De bewerking van koper en messing is geschikt voor energiecomponenten die een hoge elektrische geleidbaarheid of een sterke warmteoverdracht vereisen. Bronnen vermelden de zeer hoge thermische geleidbaarheid van koper, die onder de zuivere metalen alleen wordt overtroffen door zilver. ()
Je ziet vaak koper- of messingbewerking in:
-
Elektrische contacten, railsysteemgerelateerde hardware en aansluitingen.
-
Warmteverspreiders, koelinterfaces en warmteoverdrachtsonderdelen
-
Aardingscomponenten en geleidende armaturen
Tip voor de koper: koperbramen kunnen montage- en veiligheidsproblemen veroorzaken. U dient braamcontrolezones te specificeren en een ontbraaminspectiestap te vereisen voor randen in de buurt van isolatie en bedrading.
Toleranties, GD&T en oppervlakteafwerking voor CNC-bewerking in de energiesector.
CNC-bewerking met energiezuinigheid is succesvol wanneer u een kleine set kritische kwaliteitskenmerken (CTQ) beheerst met de juiste toleranties, GD&T-specificaties en oppervlakteafwerking, en deze vervolgens verifieert met een herhaalbare inspectiemethode. U moet eerst afdichtingen, roterende passingen, uitlijningsreferenties en kritische schroefdraad definiëren. Vervolgens kunt u de rest versoepelen om de kosten te drukken.
| CTQ-interface | Wat je op de tekening moet aangeven | Wat u tijdens een inspectie moet eisen |
|---|---|---|
| Afdichtend gezicht | Vlakheid, oppervlakteafwerking, gecontroleerd contactoppervlak | Vlakheidsresultaat, afwerkingsmeting, foto's van schadecontrole |
| Draaiende passing | Pasvormklasse, uitloop- of concentriciteitsstrategie, afwerking | Rondloopgegevens, diametergrafiek, oppervlakteafwerking |
| Uitlijning | Referentiepunten, ware positie of profiel, functionele stapeling | CMM-rapport met dezelfde referentiepunten |
| Discussies | Draadstandaard, maat, klasse, inslagnotities | Go/No-Go-meetregistratie, schroefdraadmeetmethode |
Nauwkeurige CNC-bewerking voor afdichtingsoppervlakken en lekpreventie.
Afdichtingsoppervlakken bepalen het risico op lekkage. Daarom moet u de strakste toleranties toepassen op het afdichtingsvlak, de geometrie van de groef en de referentiepunten waarop de afdichting is aangebracht. Als u strakke toleranties toepast op niet-functionele vlakken, betaalt u meer voor weinig betrouwbaarheid.
Je moet de afdichtings-CTQ's als volgt definiëren:
-
Vlakheid van het zeeoppervlak en contactbreedte
-
Groefgeometrie voor O-ringen of afdichtingen
-
Poortuitlijning ten opzichte van referentiepunten die de opbouw van de assemblage bepalen.
-
Oppervlakteafwerking die overeenkomt met het type pakking of afdichting.
ASME PCC-1 bevat aanbevolen oppervlakteafwerkingen voor pakkingen, per type pakking. Zo worden bijvoorbeeld waarden van 3.2–6.4 μm Ra (125–250 μin) genoemd voor spiraalvormige pakkingen en voor pakkingen met een zachte metalen kern en een beschermende laag.
GD&T voor energiecomponenten: referentiestrategie voor herhaalbaarheid en assemblage
GD&T helpt u de functionele bedoeling te communiceren, en referentiepunten zorgen ervoor dat de inspectie overeenkomt met de realiteit van de assemblage. U dient GD&T te gebruiken om de vorm, oriëntatie, locatie en uitloop van de onderdelen die een risico vormen voor de uptime te controleren.
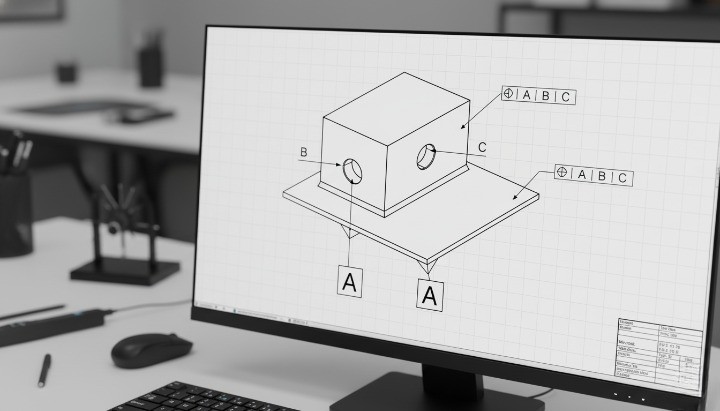 ISO 1101 definieert de symbolentaal en interpretatieregels voor geometrische toleranties, inclusief toleranties voor vorm, oriëntatie, positie en slingering.
Je moet een eenvoudige gegevensstrategie toepassen:
-
Kies referentiepunt A als het primaire montage- of afdichtingsvlak.
-
Kies referentiepunt B als het positioneringskenmerk dat de laterale verschuiving bepaalt.
-
Kies referentiepunt C als het kenmerk dat de rotatie of klok vergrendelt.
-
Geef de werkelijke positie of het profiel aan op de gatenpatronen die gekoppeld zijn aan A|B|C.
U dient geen CMM-rapporten te accepteren die uw referentiestelsel negeren. Het rapport moet dezelfde referentiestelsels gebruiken als uw samenstelling.
Oppervlakteruwheidseisen voor afdichtingsvlakken en slijtageoppervlakken
Oppervlakteruwheid beïnvloedt de afdichting, slijtage en corrosie. Daarom moet u dit specificeren voor de weinige oppervlakken die elkaar raken, afdichten of over elkaar heen schuiven. Om de kosten te beheersen, kunt u de rest het beste als standaardafwerking in de werkplaats behouden.
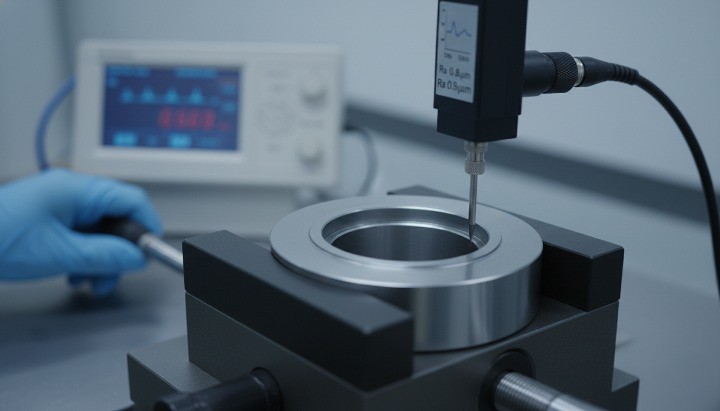
ISO 1302 specificeert regels voor het aangeven van oppervlaktestructuur op technische productdocumentatie met behulp van symbolen en tekstuele aanduidingen.
Je moet de oppervlakteafwerking in zones verdelen:
-
Afdichtingsvlakken en pakkingranden
-
Slijtageoppervlakken en lagertappen
-
Cosmetische gezichtsbehandelingen en contactloze gezichtsbehandelingen
-
Gecoate of geanodiseerde oppervlakken waarbij de afwerking het gedrag van de coating beïnvloedt.
ASME PCC-1 biedt praktische richtlijnen voor de afwerking van contactoppervlakken van flenspakkingen, afhankelijk van het type pakking. Dit helpt u om te voorkomen dat de oppervlakken te glad of te ruw worden, wat lekkage of ingroei kan veroorzaken.
Draadkwaliteit voor trillings- en drukbelasting in energieapparatuur.
Schroefdraad kan in energietoepassingen falen wanneer de schroefdraadvorm, de functionele diameter of de inschroefdraadcontrole afwijkt. U dient de schroefdraadnorm, -klasse en inspectiemethode te specificeren, zodat leveranciers niet hoeven te gissen.
Voor Unified Inch-schroefdraad geeft ASME B1.2 specificaties en afmetingen voor de meetinstrumenten die worden gebruikt om UN- en UNR-schroefdraadvormen te controleren, en beschrijft het het doel en gebruik van elk meetinstrument.
U dient de volgende opmerkingen in uw offerteaanvraag op te nemen:
-
Draadtype en -klasse, plus eventuele toeslag voor galvanisatie
-
Inschakellengte of minimale inschakelregel voor volledige schroefdraad
-
Go/No-Go-meetvereiste en bemonsteringsplan
-
Braambeheersingszones op schroefdraadaanzetten en kruisgaten
Je moet schroefdraad als kritische kwaliteitskenmerken (CTQ's) beschouwen wanneer deze drukbelastingen, afdichtingsbelastingen of trillingsbelastingen met zich meedraagt. In dat geval kun je bewijs van schroefdraadmeting in het FAI-pakket vereisen.
Kritische kwaliteitscontrole voor CNC-gefreesde onderdelen van energiebedrijven
Kritische kwaliteitscontrole zorgt ervoor dat CNC-gefreesde onderdelen betrouwbaar blijven, omdat hiermee de naleving van de kritische kwaliteitscontrole wordt aangetoond door middel van herhaalbare metingen, traceerbare materialen en risicogebaseerde testen. U dient een kwaliteitscontrolepakket te eisen dat is afgestemd op de aard van de storing, en niet een algemene checklist. U dient ook aan te dringen op duidelijke referentiepunten, consistente rapportage en gedocumenteerde processtabiliteit.
Kwaliteitscontroleproducten die kopers zouden moeten aanvragen
| QC-resultaat | Wat het bewijst | Wanneer je het nodig hebt |
|---|---|---|
| Eerste artikelinspectierapport | De eerste constructie voldoet aan de eisen van de tekeningen. | Nieuw onderdeel, nieuwe leverancier of herziening van de tekening |
| CMM-rapport met referentiepunten | Locatie, profiel en montage-uitlijning | Gatenpatronen, variëteiten, complexe geometrie |
| Materiaalcertificaten met warmtenummer | Traceerbaarheid naar de fabriekswarmte en testresultaten | Drukvaten, corrosieve omgevingen, gereguleerde projecten |
| Procescontrolebewijs | Herhaalbaarheid tussen batches | Middelgrote tot grote of terugkerende bestellingen |
| Lek- of druktestenrapport | Lekdichtheid onder gedefinieerde omstandigheden | Afdichtingskritische onderdelen en drukgrenzen |
| NDT-resultaten en personeelskwalificatie | Defectdetectie voor scheuren of lasproblemen | Vermoeidheidsrisico, lasverbindingen, kritische belasting |
Eerste artikelinspectie voor CNC-bewerking in de energiesector en wat te beoordelen
Een eerste artikelinspectie (FAI) bewijst dat het proces van de leverancier een conform onderdeel kan opleveren voordat de productie op grote schaal plaatsvindt. Veel fabrikanten gebruiken gestructureerde FAI-documentatiemodellen zoals AS9102 om eisen vast te leggen, kenmerken te verifiëren en materialen en speciale processen te documenteren, zelfs buiten de lucht- en ruimtevaartsector wanneer klanten strikte traceerbaarheid vereisen.
Je moet deze items in elk energie-FAI-pakket controleren:
-
Een gedetailleerde tekening die elke eis koppelt aan een meetbaar resultaat.
-
CTQ-lijst met meetmethode voor elke CTQ.
-
Materiaalcertificaten en traceerbaarheid van warmtenummers
-
Oppervlakteafwerking op afdichtings- en slijtoppervlakken
-
Registraties voor schroefdraadverificatie voor druk- of trillingsschroefdraad
-
Duidelijke revisiecontrole en afhandeling van afwijkingen.
Tip voor de koper: Als de leverancier niet elke CTQ kan koppelen aan een meetmethode en een resultaat, moet u de FAI als onvolledig beschouwen.
CMM-inspectie van energiecomponenten: referentiepunten, positie, profiel
CMM-inspectie is belangrijk wanneer de assemblage afhankelijk is van referentiepuntuitlijning, ware positie en profielcontrole. U dient te eisen dat de CMM-programma's gebaseerd zijn op referentiepunten die overeenkomen met de referentiepunten in uw tekening, omdat het rapport de werkelijke assemblage-intentie moet weergeven.
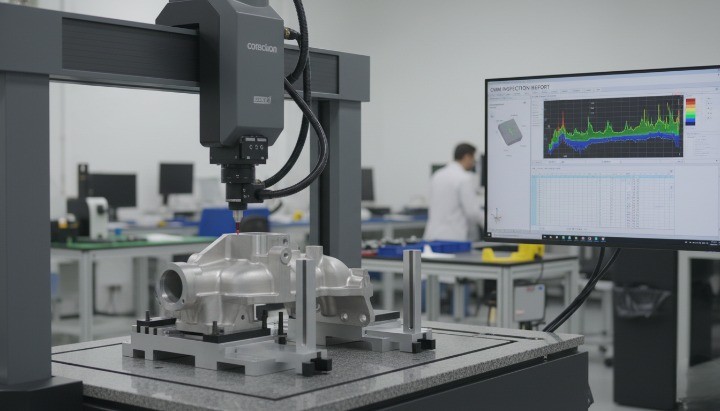
De ISO 10360-reeks definieert acceptatie- en herverificatietests voor coördinatenmeetmachines en helpt gebruikers de prestaties van CMM's in de loop van de tijd te controleren.
U dient om deze essentiële onderdelen van het CMM-rapport te vragen:
-
Beschrijving van de referentiepuntopstelling en uitlijningsstrategie
-
Resultaten voor de werkelijke positie van gatenpatronen en poorten
-
Profielresultaten voor complexe oppervlakken indien nodig
-
Meetonzekerheid of bewijs van apparatuurverificatie
-
Een stabiel rapportsjabloon waarmee je veel verschillende rapporten kunt vergelijken.
Tip voor de koper: u moet "zwevende" metingen die uw referentiepunten negeren, afwijzen. Ze zorgen voor onduidelijkheid over goedkeuring en verbergen risico's met betrekking tot de uitlijning.
Materiaalcertificaten en traceerbaarheid van warmtenummers voor energieprojecten
Materiaaltraceerbaarheid beschermt u wanneer corrosie, drukbelasting of wettelijke vereisten risico's met zich meebrengen. U dient elke partij afgewerkte onderdelen te koppelen aan de fabrieksproductie en de bijbehorende testresultaten via een materiaaltraceerbaarheidsrapport (MTR) en consistente markering.
Richtlijnen voor de industrie leggen uit dat walserijen elke batch testen op chemische en mechanische eigenschappen, de resultaten vastleggen op een materiaalrapport (MTR) en vervolgens het materiaal markeren, zodat fabrikanten de onderdelen kunnen koppelen aan het MTR.
U dient de volgende traceerbaarheidsmaatregelen te vereisen:
-
Heatnummer op het materiaal en op de MTR
-
Een methode voor het markeren van partijen en onderdelen die de afwerking overleeft.
-
Traveler of router die de activiteiten met het terrein verbindt.
-
Duidelijke scheidingsregels voor gemengde materialen
-
Verwachte bewaartermijnen voor uw project
Tip voor de koper: Als het warmtenummer op het onderdeel niet overeenkomt met het certificaat, moet u de partij tegenhouden en in quarantaine plaatsen.
Procesbeheersing en herhaalbaarheid in CNC-bewerkingsproductie
Herhaalbaarheid komt voort uit procesbeheersing, niet uit een strenge inspectie aan het eind. U moet de leverancier vragen aan te tonen hoe zij het bewerkingsproces voor elke CTQ beheersen, vooral wanneer gereedschapslijtage, hitte of opnieuw klemmen de resultaten kunnen beïnvloeden.
Bij CNC-bewerking met stabiele energievoorziening kunt u de volgende controles verwachten:
-
Gedefinieerde instellingsaantal en referentiestrategie voor CTQ-vlakken
-
In-process meting voor boringen, lagertappen en afdichtingsvlakken
-
Levensduurregels voor gereedschappen of slijtagecompensaties voor CTQ-functies
-
Consistent ontbramen en reinigen van onderdelen die gevoelig zijn voor vervuiling.
-
Een steekproefplan dat zich richt op CTQ's, niet op elke dimensie.
Tip voor de koper: Vraag de leverancier om het "controlepunt" voor elke CTQ te vermelden, oftewel waar ze de meting uitvoeren en hoe ze reageren als er een trend optreedt.
Lektesten, druktesten en NDT-triggers voor kritische componenten
U dient lektesten, druktesten of niet-destructief onderzoek (NDT) toe te voegen wanneer een dimensionaal rapport de functionele veiligheid niet kan aantonen. De trigger is eenvoudig: als een storing leidt tot stilstand, een veiligheidsrisico of kostbare reparaties ter plaatse, hebt u bewijs van functionele veiligheid nodig.
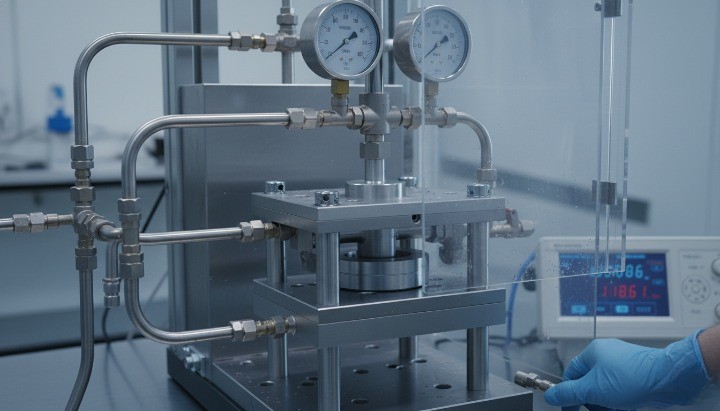
Voor kleppen specificeert API 598 inspectie- en testmethoden zoals tests van de behuizing en sluitingstests. Voor leidingsystemen verwijzen gangbare normen naar hydrostatische tests bij ten minste 1.5 keer de ontwerpdruk in ASME B31-systemen, met limieten gebaseerd op componentclassificaties en -belastingen.
Voor niet-destructief onderzoek (NDT) definieert ISO 9712 de kwalificatie- en certificeringseisen voor personeel dat industriële NDT-methoden uitvoert, zoals penetrant- en röntgenonderzoek. ASTM E1417 stelt minimumeisen vast voor vloeistofpenetrantonderzoek van niet-poreuze componenten.
Praktische testtrigger-matrix voor kopers
| Risico-indicator | Wat u nodig heeft | Waarom het past bij het risico |
|---|---|---|
| Drukgrens of lekkagerisico | Hydrostatische of pneumatische testregistratie | Bewijst lekdichtheid onder gedefinieerde omstandigheden. |
| Verborgen risico op scheurvorming of vermoeiingsgevoelig gebied | NDT-rapport opgesteld door gekwalificeerd personeel. | Vindt defecten die niet aan de hand van afmetingen te zien zijn. |
| Risico op oppervlaktebreuken bij bewerkte of gelaste oppervlakken | Vloeistofpenetrantonderzoek | Detecteert op betrouwbare wijze defecten die het oppervlak doorbreken. |
| Complexe interne geometrie waarbij visuele inspectie defecten over het hoofd ziet. | Röntgenonderzoek indien van toepassing | Onthult interne gebreken in lasverbindingen. |
Tip voor de koper: Definieer de testmethode, acceptatiecriteria en documentatievorm in de offerteaanvraag. Zo voorkomt u beweringen als "we hebben het getest" zonder bruikbaar bewijs.
Ontwerp gericht op maakbaarheid voor energie-CNC-bewerking
Ontwerpen met het oog op maakbaarheid zorgt voor stabiele CNC-bewerkingen doordat het aantal insteltijden wordt verminderd, gereedschap met een groot bereik wordt vermeden en essentiële eigenschappen zoals afdichting, rotatie en uitlijning worden beschermd. Ontwerp eerst op basis van referentiepunten en inspectie. Vereenvoudig vervolgens de geometrie, zodat de productie de toleranties kan handhaven zonder ingewikkelde opspanningen.
Door DFM vroegtijdig toe te passen, verkleint u het risico van lange doorlooptijden en de prijsverschillen. Bovendien vermindert u het aantal storingen in het veld, omdat het proces herhaalbaar blijft.
DFM-uitkomsten waarop u zich zou moeten richten
| DFM-doel | Wat je verandert in het ontwerp | Wat je wint bij de productie |
|---|---|---|
| Minder opstellingen | Consolideer referentiepunten en toegankelijke vlakken | Betere herhaalbaarheid en kortere doorlooptijd |
| Kortere gereedschappen | Verminder diepe holtes en dunne wanden | Minder lawaai en minder afgedankte onderdelen. |
| Duidelijke CTQ's | Draai alleen de afdichting vast, draai en lijn de onderdelen uit. | Lagere totale kosten en minder geschillen. |
| Gemakkelijker inspectie | Voeg een gegevensschema en meetbare notities toe. | Snellere FAI en nauwkeurigere CMM-rapporten |
Ontwerpvoorschriften voor CNC-bewerking van spruitstukken, klephuizen en behuizingen.
Je moet verdeelstukken en behuizingen zo ontwerpen dat de werkplaats kritische vlakken met minder klemmen kan bewerken. Je wilt ook een rechte toegang tot de poorten en afdichtingsvlakken voor gereedschap. Die combinatie verbetert de positioneringsnauwkeurigheid en de oppervlakteafwerking.
Gebruik deze regels voor een efficiëntere CNC-bewerking met een lager energieverbruik:
-
Zorg ervoor dat de CTQ-vlakken zoveel mogelijk aan dezelfde kant zitten.
-
Voeg referentiepunten toe die een armatuur herhaaldelijk kan positioneren.
-
Vermijd diepe, smalle holtes waarin je lange gereedschappen nodig hebt.
-
Gebruik een constante wanddikte om vervorming tijdens de bewerking te verminderen.
Ook de geometrie van de snijpunten moet worden gepland. Kruisende gaten en elkaar kruisende poorten creëren vaak braamvorming. U kunt nabewerking verminderen door kleine uitsparingen aan te brengen en ontbraamzones op de tekening aan te geven.
Ontwerp van afdichtingsgroeven en planning van oppervlakteafwerking voor energie-onderdelen
Je moet afdichtingsgroeven beschouwen als kritische kwaliteitskenmerken (CTQ's). Een kleine geometrische afwijking kan lekkage veroorzaken, zelfs als de rest van het onderdeel er perfect uitziet. Je moet de stijl van de groeven ook afstemmen op het type afdichting en de gebruiksduur.

Als u O-ringen gebruikt, dient u de gangbare richtlijnen voor groeven te raadplegen. Het O-Ring Handbook van Parker biedt aanbevelingen voor het ontwerp van groeven en afmetingen voor veelvoorkomende afdichtingstoepassingen.
Als u in hydraulische toepassingen O-ring-aansluitingen met rechte schroefdraad gebruikt, dient u ISO 6149 te raadplegen. ISO beschrijft metrische poortafmetingen en stelt tevens dat poorten gebruikt kunnen worden bij werkdrukken tot 63 MPa voor niet-verstelbare boutuiteinden, met limieten afhankelijk van de grootte en de omstandigheden.
Regels voor afdichting met behulp van DFM die lekkages verminderen:
-
Specificeer de afwerking van het afdichtingsvlak alleen op de contactband.
-
Vermijd scherpe randen bij de ingang van de groef. Voeg een aanloop toe.
-
Houd de groef uit de buurt van een nabijgelegen trede, omdat dit de pakking kan doen kantelen.
-
Bescherm de afdichtingsvlakken tijdens verzending. U dient een contactvrije zone te definiëren.
Diepborings- en boorstrategie voor energiecomponenten
Diepe gaten verhogen de kosten en het risico, omdat spanen zich ophopen, gereedschap afbuigt en de boringen uitzetten. Ontwerp de gaten zo dat de werkplaats de spanen kan afvoeren en het resultaat betrouwbaar kan meten.
Diepgatboormethoden zijn afhankelijk van de toevoer van koelvloeistof en de afvoer van spanen. Technische naslagwerken over diepgatboren beschrijven gundrilling en BTA-boren en benadrukken het belang van koelvloeistof onder hoge druk en een goede spaanafvoer voor gaten met een grotere diepte-diameterverhouding.
Ontwerpregels die je moet toepassen:
-
Vermijd extreme L/D-gaten wanneer je het kenmerk kunt opsplitsen.
-
Voeg een piloot toe en zorg voor een stabiel instapoppervlak.
-
Zorg ervoor dat kruisende dwarsboringen uit de buurt blijven van de diepste zone.
-
Specificeer rechtheid of positie alleen wanneer de functie dit vereist.
Inkooptip: vraag de leverancier welke methode ze gebruiken. Vraag hoe ze de rechtheid en de boringmaat controleren. Die antwoorden geven een indicatie van het risico op afkeuring.
Draadontwerp: tappen versus draadfrezen versus wisselplaten voor zwaar gebruik
Schroefdraadfouten, vormfouten of problemen met de aansluiting kunnen leiden tot kostbare storingen in energiesystemen. U dient het type schroefdraad, de klasse, de aansluiting en de inspectiemethode in de offerteaanvraag te specificeren.
Standaard inch-schroefdraad maakt gebruik van passingsklassen zoals 1A/1B, 2A/2B en 3A/3B. Volgens branchehandleidingen betekenen hogere klassenummers een strakkere passing, waarbij "A" staat voor uitwendige en "B" voor inwendige schroefdraad.
Gebruik een praktische selectieregel:
-
Kies tappen voor gangbare schroefdraad in zachtere materialen en zones met een lager risico.
-
Kies draadfrezen voor grotere schroefdraden, hardere legeringen en betere controle.
-
Kies inzetstukken als u frequente montagecycli of zacht basismetaal verwacht.
De DFM-regels voor dit topic die je moet toepassen:
-
Breng een aanloopafschuining aan op de schroefdraad.
-
Vermijd blinde gaten zonder ruimte voor de chip. Voeg reliëf toe.
-
Definieer de galvaniseertoeslag als u het onderdeel coate.
-
Voor CTQ-schroefdraad is een Go/No-Go-meetmethode vereist.
Verminder het aantal insteltijden en controleer referentiepunten voor een stabiele CNC-bewerkingskwaliteit.
Je moet het aantal instellingen als een kwaliteitsvariabele beschouwen. Elke keer dat je het werkstuk opnieuw opklemt, kan het referentiepunt verschuiven en de inspectie-inspanning verhogen. Je kunt het risico verkleinen door onderdelen te ontwerpen waarbij de meeste kritische kwaliteitskenmerken (CTQ's) in één of twee gecontroleerde instellingen worden bewerkt.
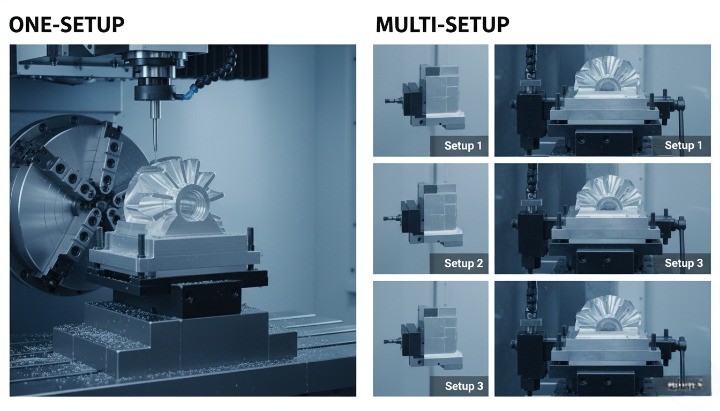
Gebruik deze checklist voor het verminderen van de installatiekosten:
-
Plaats de primaire afdichtings- en montagevlakken op toegankelijke vlakken.
-
Gebruik één gegevensschema voor alle CTQ-oproepen.
-
Vermijd onderdelen die omgedraaid moeten worden voor één enkel gat of vlak.
-
Voeg bevestigingsvriendelijke positioneringsfuncties toe aan niet-cosmetische oppervlakken.
-
Hanteer nauwe toleranties voor kenmerken die een gemeenschappelijke instelling delen.
Als uw ontwerp veel instellingen vereist, kunt u overwegen om met 4-assige of 5-assige bewerkingen te werken. U kunt ook overwegen om voorvormen in de nabije eindvorm te gebruiken en vervolgens alleen de CTQ's te bewerken.
Kosten en doorlooptijd van CNC-bewerking voor de energiesector
De kosten en doorlooptijd van CNC-bewerking zijn afhankelijk van het aantal klemmingen, de mate van controle op de kritische kwaliteitseisen (CTQ's) en de hoeveelheid inspectiebewijs die moet worden geleverd. Het aantal instelbeurten, de beschikbaarheid van het materiaal en de omvang van de kwaliteitscontrole zijn de drie belangrijkste factoren die de offertes beïnvloeden.
Kwaliteit heeft ook invloed op de totale kosten. ASQ merkt op dat veel organisaties kwaliteitsgerelateerde kosten zien oplopen tot 15-20% van de omzet , en een gangbare vuistregel is dat de kosten van slechte kwaliteit rond de 10-15% van de operationele kosten liggen.
Kosten- en doorlooptijdfactoren in één oogopslag
| Hefboom | Wat verhoogt de kosten en de doorlooptijd? | Wat verlaagt de kosten en de doorlooptijd? |
|---|---|---|
| opstellingen | Veel keer opnieuw klemmen, complexe bevestigingsmiddelen, gereedschap met groot bereik | Minder instelmogelijkheden, toegang via meerdere assen, stabiele referentiepunten. |
| CTQ-bereik | Overal strikte toleranties, onduidelijke kritische kwaliteitskenmerken (CTQ's). | CTQ-first toleranties, versoepelde niet-kritische kenmerken |
| Inspectie | Volledige dimensionale rapportage, onduidelijke referentiepunten | CTQ-gericht plan, op gegevens gebaseerd CMM, consistente sjablonen |
| Materiaal | Legeringen met lange loodlengte, onduidelijke toestand, herbestellingen | Duidelijke kwaliteit/conditie, traceerbaar, goedgekeurde bronnen |
| Afwerking | Late beslissingen, het verbergen van complexiteit, herwerk | Afgebakende finishzones, afhandelingsplan, voorspelbare routeplanning |
Kostenfactoren voor CNC-bewerking van energiecomponenten
De grootste kostenpost bij CNC-bewerking is de complexiteit van de insteltijd. Elke extra insteltijd leidt tot meer tijd voor het opspannen, meer meettijd, een verhoogd risico op verschuiving van het referentiepunt en extra inspectie. Houd ook rekening met hogere kosten wanneer u op veel oppervlakken een zeer nauwkeurige vorm en afwerking vereist.
De meest voorkomende kostenfactoren in de energiesector zijn:
-
Insteltelling en herbevestiging
-
Strikte toleranties op niet-CTQ-oppervlakken
-
Diepboringen, gereedschap met groot bereik en trillingsbeheersing
-
Moeilijk te bewerken legeringen en gereedschapslijtage
-
Hoge inspectielast en speciale testvereisten
U kunt de spreiding tussen offertes verkleinen door uw input voor offerteaanvragen te standaardiseren. NIST heeft er ook op gewezen dat ontoereikende modellerings- en ontwerpgegevens meetbare verliezen veroorzaken in de discrete productie. Daarom zijn schone CAD-bestanden en duidelijke eisen belangrijk voor de doorlooptijd.
CNC-prototypebewerking en kleinschalige productie voor energieprojecten.
CNC-bewerking van prototypes is de beste optie wanneer je rekening moet houden met ontwerpwijzigingen en je snel onderdelen nodig hebt zonder gereedschapsrisico's. Je moet CNC in een vroeg stadium gebruiken om de afdichting, uitlijning en montage te controleren. Daarna kun je bepalen of een productiemethode die zich dicht bij het eindproduct bevindt, zinvol is.
Prototype- en kleinschalige planning werkt het beste wanneer u:
-
Definieer de CTQ's duidelijk op de tekening.
-
Vraag om een eenvoudige DFM-controle vóór de eerste snede.
-
Vraag om FAI-bewijs met betrekking tot CTQ's, niet om een 100% nauwkeurige inspectie van elk onderdeel.
-
Vergrendel een herhaalbaar datumschema zodat revisiewijzigingen het proces niet resetten.
Je moet ook rekening houden met de levertijd en de beschikbaarheid van het materiaal. Een leverancier kan snel bewerken, maar kan niet opboksen tegen een lange levertijd voor legeringen als de kwaliteit en conditie niet vooraf in de offerteaanvraag zijn gespecificeerd.
Energiezuinige onderdelen voor grote volumes: wanneer spuitgieten of smeden de kosten verlaagt.
Spuitgieten of smeden in combinatie met CNC-bewerking verlaagt de kosten wanneer de bulkvorm al bijna in de uiteindelijke vorm kan worden aangebracht, waarna alleen de kritische kwaliteitskenmerken (CTQ's) hoeven te worden bewerkt. Deze strategie vermindert materiaalafvoer, cyclustijd en insteltijd bij niet-kritische geometrie.
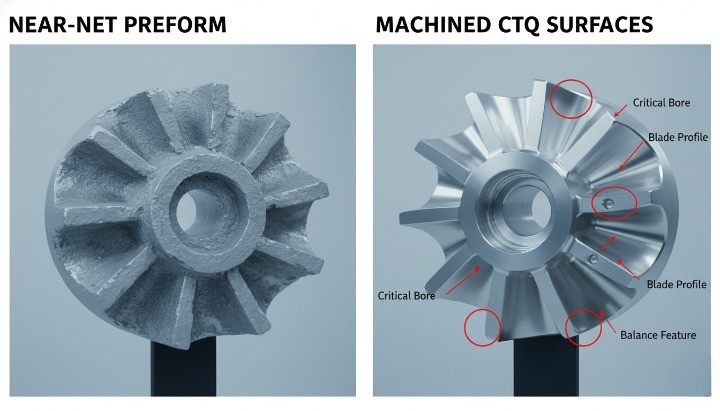
De NADCA-richtlijnen beschrijven besparingen op bewerkingskosten door gietstukken te ontwerpen die dichter bij de uiteindelijke vorm liggen om bewerkingsstappen te elimineren, en door het gereedschap zo te ontwerpen dat de benodigde bewerking in één vlak blijft om een enkele opstelstap mogelijk te maken.
U kunt spuitgieten of smeden overwegen wanneer:
-
Het volume blijft stabiel en de revisiefrequentie daalt.
-
Bij het volledig CNC-bewerken van dit onderdeel gaat er veel materiaal verloren.
-
Op niet-CTQ-gebieden kunt u de gegoten of gesmede oppervlakken behouden.
-
Na het vormen kunt u afdichtingsvlakken, boringen en referentiepunten machinaal bewerken.
Voor de CTQ's moet je CNC-bewerking blijven gebruiken. Deze hybride aanpak beschermt de afdichting, rotatie en uitlijning en houdt tegelijkertijd de kosten per stuk laag.
Totale eigendomskosten: bewerkingstijd, inspectietijd, risico op afval
De totale eigendomskosten van CNC-bewerking in de energiesector omvatten inspectietijd, risico op afval en blootstelling aan storingen in het veld, niet alleen de eenheidsprijs. U moet de volledige keten in de prijs opnemen: bewerking, kwaliteitscontrole, verpakking, verzending, inkomende inspectie en herstelwerkzaamheden.
ASQ meldt dat kwaliteitsgerelateerde kosten 15-20% van de omzet kunnen bedragen . Daarom is het verbeteren van de processtabiliteit en de duidelijkheid van de kritische kwaliteitskenmerken (CTQ) vaak belangrijker dan onderhandelen over een paar cent korting op de eenheidsprijs. NIST merkt ook op dat sommige schattingen de kosten voor machineonderhoud tussen de 15% en 70% van de productiekosten plaatsen . Dit laat zien hoe stilstand en betrouwbaarheid de operationele kosten in echte fabrieken kunnen domineren.
Gebruik deze checklist voor de totale eigendomskosten (TCO) aan de koperszijde:
-
Bewerkingstijd en insteltijd per batch
-
Inspectietijd, rapportageformaat en kosten voor hermeting
-
Risico op afval en herwerk bij CTQ-functies
-
Verpakking en corrosiepreventie voor lange transportroutes.
-
Kosten voor functionele testen wanneer lekkages of veiligheidsrisico's van belang zijn.
Hoe kies je een leverancier voor CNC-bewerking van onderdelen voor de energie-industrie?
U dient een leverancier van CNC-bewerkingsmachines voor de energiesector te kiezen op basis van aantoonbare capaciteit, meetvaardigheid en herhaalbaarheid van CTQ-kenmerken. De prijs is belangrijk, maar CTQ-controle is nog belangrijker wanneer lekkages, trillingen, corrosie en stilstand de werkelijke kosten verhogen.
Begin met een checklist. Vraag de leverancier vervolgens om voor elk onderdeel een voorbeeldpakket te overleggen, afkomstig van een vergelijkbaar project.
Scorekaart voor leverancierskwalificatie voor CNC-bewerking in de energiesector
| Categorie | Hoe ‘goed’ eruitziet | Wat u moet aanvragen |
|---|---|---|
| Bekwaamheid | Stabiele routing voor afdichting, rotatie en uitlijning van CTQ's | Machinelijst, maximale afmetingen van onderdelen, voorbeeldfoto's van onderdelen |
| Inspectie | Datumgebaseerde CMM-rapportage en gekalibreerde meetinstrumenten | Voorbeeld CMM-rapport, meetinstrumentenlijst, kalibratiebewijs |
| Documentatie | Duidelijke FAI, traceerbaarheid, revisiebeheer | Voorbeeld FAI-verpakking, reizigersdocumenten, foto's van lotnummering |
| Verpakken | Corrosiepreventie die bestand is tegen de omstandigheden tijdens uw scheepvaart. | Verpakkingsspecificaties, VCI-methode, foto's van verpakte onderdelen |
| Communicatie | Snelle DFM-feedback en offerte-aannames vermeld | DFM-notities, aantal installaties, CTQ-inspectieplan |
Checklist voor CNC-bewerkingsmogelijkheden van Energy: machines, afmetingen, materialen, afwerking
U dient te controleren of de leverancier uw grootste afmetingen kan verwerken, aan uw strengste CTQ-normen kan voldoen en onderdelen kan afwerken zonder de afdichtingsvlakken te beschadigen. U wilt ook bewijs dat ze uw beoogde materialen verwerken met een stabiele levensduur van de matrijs.
Gebruik deze checklist met competenties in uw offerteaanvraag:
-
Machinetype en ascapaciteit voor uw geometrie
-
Beperkingen van het werkgebied en de opspanmethode voor uw onderdeelgrootte
-
Materiaalkennis voor roestvrij staal, duplexstaal, nikkellegeringen en aluminium.
-
Oppervlakteafwerking en afplaktechniek voor CTQ-zones
-
Montageondersteuning als u inzetstukken, perspassing of subassemblages nodig heeft.
Als u componenten voor de olie- en gasindustrie koopt, ziet u vaak dat kopers verwijzen naar een sectorspecifiek kwaliteitsmanagementsysteem (QMS), zoals API Specification Q1. Deze specificatie definieert de eisen voor kwaliteitsmanagementsystemen voor organisaties die producten leveren aan de aardolie- en aardgasindustrie.
Checklist inspectiemogelijkheden: CMM, meetinstrumenten, kalibratie, rapportage
Inspectie moet je beschouwen als een essentiële productiecapaciteit. Onderdelen van energiesystemen begeven het vaak op de interfaces, dus je hebt metingen nodig die overeenkomen met functionele referentiewaarden en die reproduceerbare rapporten opleveren.
Gebruik deze inspectiechecklist:
-
CMM-functionaliteit voor nauwkeurige positie-, profiel- en referentiepuntuitlijning.
-
Schroefdraadmeters en plug-/ringmeters voor CTQ-schroefdraad.
-
Oppervlakteafwerking meting voor afdichtings- en slijtoppervlakken
-
Kalibratiesysteem dat ervoor zorgt dat meetinstrumenten geldig en traceerbaar blijven.
-
Rapportindeling die consistent blijft voor alle batches en revisies.
ISO legt uit dat ISO/IEC 17025 test- en kalibratielaboratoria helpt hun competentie aan te tonen en valide resultaten te genereren. Deze norm draagt bij aan het vertrouwen in kalibratiewerkzaamheden. U kunt de norm gebruiken als een praktisch selectiecriterium bij de inkoop. Als een leverancier kalibratie uitbesteedt, kunt u navragen of het laboratorium ISO/IEC 17025 volgt.
Kopersregel: U dient geen "geslaagd"-verklaringen te accepteren zonder meetbewijs van de afdichtingsvlakken, rondloopnauwkeurigheid en ware positie.
Checklist voor documentatie: FAI, traceerbaarheid, revisiebeheer, lotnummerbeheer
Documentatie vermindert geschillen met leveranciers omdat het proces controleerbaar maakt. Vraag om een documentatiepakket waarin materiaal, bewerking, inspectie en verzending gekoppeld zijn aan de exacte revisie die u besteld heeft. U kunt de basisbetrouwbaarheid van de leverancier ook controleren door hun certificaten en kwaliteitsdocumentatie te bekijken , inclusief certificaten met betrekking tot inspectie, procesbeheer en traceerbaarheid.
Gebruik deze checklist voor documentatie:
-
Een gedetailleerde tekening met meetbare resultaten voor elke vereiste.
-
CTQ-lijst en de meetmethode voor elke CTQ.
-
Materiaalcertificaatpakket en koppeling van warmtenummer aan de partij
-
Regels voor revisiebeheer bij ECO-wijzigingen en hernieuwde FAI-triggers.
-
Een plan voor lotcontrole en onderdeelmarkering dat de afwerking overleeft.
ISO 9001 specificeert de eisen voor het opzetten en onderhouden van een kwaliteitsmanagementsysteem, inclusief procesbeheersing en continue verbetering. Veel afnemers gebruiken het als basis voor hun kwaliteitsmanagementsysteem. Voor toeleveringsketens in de olie- en gassector biedt API Specification Q1 sectorspecifieke eisen voor kwaliteitsmanagementsystemen.
Regel voor de koper: U dient traceerbaarheid te eisen voor elk onderdeel waar corrosie, drukbelasting of blootstelling aan veiligheidsrisico's een rol speelt.
Exportverpakkingen en corrosiepreventie voor wereldwijde energieprojecten
Exporttransport brengt verborgen gebreken met zich mee. Een perfect afgedicht oppervlak kan beschadigd aankomen. Een schone boring kan roestig zijn. U moet de verpakking als onderdeel van het productieproces controleren, vooral bij lange zeetransport- en opslagperioden.
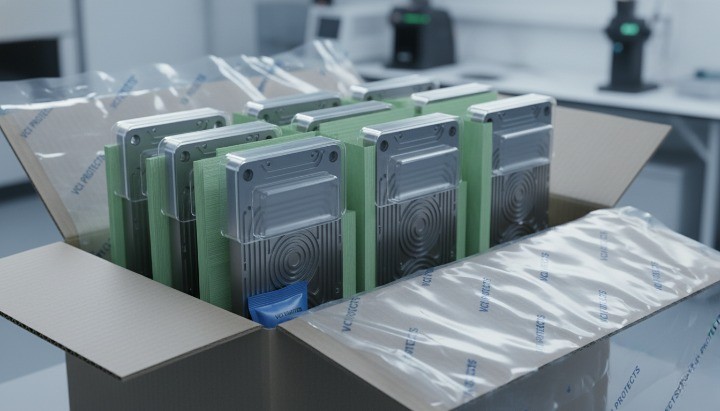
Gebruik deze checklist voor de verpakking van CNC-gefreesde onderdelen voor energieproductie:
-
Bescherm de afdichtingsvlakken en referentiepunten met stevige beschermkappen.
-
Gebruik VCI of een gelijkwaardig corrosiepreventiemiddel voor ijzerhoudende onderdelen.
-
Gescheiden onderdelen om metaal-op-metaalcontact en wrijving te voorkomen.
-
Label de partijen duidelijk en zorg ervoor dat het certificaatpakket bij de betreffende partij past.
-
Definieer de aannames met betrekking tot de opslagduur en blootstelling aan vochtigheid.
ASTM D3951 stelt minimumeisen vast voor commerciële verpakkingen van voorraden en apparatuur en wordt algemeen gebruikt als referentie voor gestructureerde verpakkingen. Voor strengere bescherming tijdens langdurige opslag verwijzen veel organisaties naar militaire verpakkingsnormen zoals MIL-STD-2073 voor artikelen die bestemd zijn voor militaire distributiesystemen.
RFQ-communicatie en DFM-feedback voor snellere en soepelere lanceringen.
Je moet een leverancier beoordelen op de manier waarop ze communiceren voordat ze met de metaalbewerking beginnen. Een goede leverancier stelt vroegtijdig kritische kwaliteitsvragen (CTQ-vragen), stelt een stabiel referentiekader voor en geeft de aannames voor offertes duidelijk aan.
Gebruik deze checklist voor de communicatie rondom de offerteaanvraag:
-
De leverancier herhaalt de belangrijkste kwaliteitskenmerken (CTQ's) in eigen woorden.
-
Leverancierslijsten tonen het aantal instellingen en de belangrijkste gegevens per instelling.
-
Leverancier signaleert risicovolle kenmerken en stelt wijzigingen in DFM voor.
-
De leverancier vermeldt de inspectieomvang en het rapportformaat in de offerte.
-
Leverancier bevestigt afwerking, maskering en hantering voor CTQ-zones
Regel voor de koper: vage offertes moeten als risico worden beschouwd. Als de leverancier niet kan aangeven hoe hij kritische kwaliteitseisen (CTQ's) zal vaststellen en meten, moet u rekening houden met afwijkingen, herwerk en vertragingen in de planning.
Checklist voor offerteaanvraag voor CNC-bewerking in de energiesector
Een sterke offerteaanvraag voor CNC-bewerking met hoge energiedichtheid elimineert giswerk. U dient de kritische kwaliteitseisen (CTQ's), materialen, afwerkingen, inspectiegegevens en verzendveronderstellingen schriftelijk vast te leggen. Zo krijgt u stabiele offertes, een snellere DFM (Design for Manufacturing) en minder verrassingen bij de eerste prototypes.
CAD-bestanden, tekeningen en CTQ-specificaties voor nauwkeurige offertes voor CNC-bewerking.
Je moet de juiste bestanden in de eerste e-mail meesturen. Offertes kunnen sterk variëren wanneer leveranciers moeten uitgaan van referentiepunten, toleranties of de gewenste oppervlakteafwerking.
Voeg de volgende offerteaanvraagbestanden toe:
-
3D CAD-bestand (bij voorkeur STEP) en 2D-tekening (PDF) met hetzelfde revisie-ID.
-
Een gedetailleerde tekening of een CTQ-lijst die de kenmerken van afdichting, rotatie en uitlijning benadrukt.
-
Referentieschema dat de montage en inspectie op elkaar afstemt
-
Montagecontext of referenties naar aansluitende onderdelen voor kritieke interfaces
-
Eventuele speciale opmerkingen met betrekking tot ontbramen, reinigen of cosmetische zones.
Gebruik deze CTQ-kopregel in uw offerteaanvraag:
-
CTQ's: afdichtingsvlakken en -groeven, roterende passingen en slingering, uitlijningsreferentiepunten en ware positie, corrosiegevoelige oppervlakken
Als u een FAI-rapportage wilt, kunt u zich baseren op veelgebruikte documentatienormen zoals AS9102 voor gestructureerde documentatie van de eerste artikelinspectie.
Materiaalspecificaties en eisen aan de oppervlakteafwerking voor energie-onderdelen.
U dient de gewenste kwaliteit, conditie en afwerking te specificeren. Leveranciers kunnen "roestvrij staal" op tien verschillende manieren bewerken. U wilt één duidelijk doel voor ogen hebben.
De volgende materiaalvelden moet u invullen:
-
Materiaalkwaliteit en -norm (bijvoorbeeld: 316L, 2205 duplex, 4140, 6061-T6)
-
Toestand en warmtebehandelingsperiode, indien van toepassing
-
Corrosieve omgeving (chloride op zee, zure omgeving, natte omstandigheden, binnenomgeving)
-
Oppervlakteafwerkingszones: afdichtingslaag, slijtagezone, cosmetische laag, niet-kritische laag
Vul de volgende velden in:
-
Oppervlakteruwheidsaanduidingen op afdichtings- en slijtageoppervlakken
-
Type coating of anodisering, diktebereik (indien van toepassing) en afschermingszones
-
Richtlijnen voor het hanteren van afdichtingsvlakken en referentievlakken
Als uw project gebruikmaakt van formele notatie voor oppervlaktestructuren, definieert ISO 1302 hoe oppervlaktestructuren moeten worden aangegeven in technische productdocumentatie. Als u GD&T gebruikt om de herhaalbaarheid van assemblages te controleren, definieert ISO 1101 de symbolentaal en interpretatieregels.
Inspectie-eisen en documentatiepakket voor energiecomponenten
U dient bewijs te vragen dat overeenkomt met de aard van de storing. Een onderdeel dat onder druk staat, vereist traceerbaarheid en tests. Een beugel vereist een bewijs van vlakheid en positionering.
Kies uit deze lijst wat u nodig heeft:
-
Eerste artikelinspectierapport met plattegrond met ballontekeningen
-
CMM-rapport voor referentiepunten, ware positie en profiel
-
Oppervlakteruwheid is een indicatie voor afdichtings- en slijtageoppervlakken.
-
Draadmaatgegevens voor CTQ-schroefdraad
-
Materiaalcertificaten met traceerbaarheid van het warmtenummer
-
Lek- of druktesten registreren wanneer de afdichtingsintegriteit een risico vormt.
-
NDT-rapporten over de risico's op scheuren.
Als u een basisverwachting voor een kwaliteitsmanagementsysteem wilt, beschrijft ISO 9001 de eisen voor het opzetten en onderhouden van een dergelijk systeem. Als u onderdelen voor de olie- en gassector inkoopt, biedt API Specification Q1 eisen voor kwaliteitsmanagementsystemen voor organisaties die producten leveren aan de aardolie- en aardgasindustrie.
Hoeveelheid, levertijd, verpakking en verzending zijn essentiële factoren voor een stabiele planning.
Logistiek moet als onderdeel van kwaliteitscontrole worden beschouwd. Corrosie, deuken en beschadigingen aan de afdichtingsvlakken komen vaak voor na de eindinspectie.
Welke input moet u leveren voor de planning?
-
Jaarlijkse volumeschatting en orderfrequentie
-
Gewenste doorlooptijd en eventuele vaste data voor FAT (Factory Acceptance Test) of inbedrijfstelling op locatie.
-
Verpakkingsvoorschriften: gezichtsbescherming, scheidingswanden, roestpreventie, etikettering
-
Verzendroute: lucht versus zee, bestemmingsland en vereisten voor douanedocumentatie
-
Bewaartijd na aankomst en verwachtingen ten aanzien van blootstelling aan vochtigheid
Als u een erkende verpakkingsnorm wilt, stelt ASTM D3951 minimumeisen vast voor commerciële verpakkingen van benodigdheden en apparatuur (met uitzondering van gevaarlijke materialen).
Als u componenten voor energieopslagsystemen aanschaft die aan veiligheidseisen moeten voldoen, biedt UL 9540 een basis voor de systeemveiligheid van energieopslagsystemen en -apparatuur.
FAQ
Welke energiecomponenten kunnen het beste met CNC-bewerking worden vervaardigd?
CNC-bewerking is de beste keuze wanneer de functionaliteit afhangt van afdichting, rotatie of nauwkeurige uitlijning. U dient CNC-bewerking te gebruiken voor onderdelen die nauwe referentiepunten en herhaalbare inspectie vereisen.
Typische voorbeelden:
-
Kleppenhuizen, verdeelstukken, afdichtingsblokken en poortinterfaces
-
Assen, koppelingen, lagerpassing en kenmerken van roterende apparatuur
-
Pomphuizen, slijtageonderdelen en precisieboringen
-
Instrumentbehuizingen, sensorhouders en uitlijningskritische beugels
-
Prototypes en onderdelen in kleine oplages die na testen nog zullen veranderen.
Je zou hybride routes moeten overwegen wanneer het verkeersvolume toeneemt en de geometrie stabiel blijft.
Hoe kunnen we de kosten voor CNC-bewerking van energiecomponenten verlagen?
Je verlaagt de kosten door de toleranties alleen op de kritische kwaliteitskenmerken (CTQ's) aan te scherpen, het aantal instellingen te verminderen en de inspectie te vereenvoudigen. Je moet het aantal instellingen beschouwen als een kostenvariabele die je kunt minimaliseren door het ontwerp aan te passen.
Gebruik deze kostenbeheersingsmethoden:
-
Markeer CTQ's en ontspan niet-functionele oppervlakken
-
Door vlakken te combineren, kan de werkplaats CTQ's met minder klemmen bewerken.
-
Vermijd extreem diepe zakken en gereedschap met een groot bereik.
-
Standaardiseer threads en vermijd onnodige aangepaste formulieren.
-
Definieer de inspectieomvang op basis van de kritische kwaliteitskenmerken (CTQ's) in plaats van te eisen dat "alles gemeten moet worden".
U dient ook een offerte aan te vragen waarin het aantal opstartkosten en de te leveren inspectieresultaten worden vermeld.
Welke toleranties zijn realistisch voor CNC-gefreesde onderdelen in de energiesector?
Realistische toleranties zijn afhankelijk van het type kenmerk, het materiaal, de afmetingen van het onderdeel en de inspectiemethode. Toleranties moeten worden gedefinieerd op basis van de functie, niet op basis van gewoonte.
Gebruik deze praktische aanpak:
-
Stel de strengste eisen aan afdichtingsvlakken, roterende passingen en uitlijningsreferenties.
-
Gebruik GD&T om de gehele assemblage te controleren, niet alleen de individuele afmetingen.
-
Houd vrije oppervlakken en cosmetische oppervlakken binnen de standaard toleranties van de werkplaats.
-
Vraag de leverancier tijdens DFM om het plan met de laagste risicotolerantie voor te stellen.
Als u hiervoor op GD&T vertrouwt, biedt ISO 1101 de regels voor het specificeren en interpreteren van geometrische toleranties.
Welke inspectierapporten moet ik aanvragen voor CNC-bewerking in de energiesector?
U dient inspectierapporten aan te vragen die de kritische kwaliteitskenmerken (CTQ's) aantonen met referentiepunten en traceerbaarheid. Een "geslaagd"-verklaring is niet voldoende voor afdichtings- en uitlijningsinterfaces.
Een goed samengesteld pakket bevat doorgaans:
-
FAI-rapport met een gedetailleerde kaartweergave
-
CMM-rapport voor ware positie, profiel en referentiepuntuitlijning
-
Oppervlakteruwheid heeft gevolgen voor afdichtings- en slijtageoppervlakken.
-
Draadmaatgegevens voor CTQ-schroefdraad
-
Materiaalcertificaten met traceerbaarheid van het warmtenummer
-
Lek- of druktesten registreren wanneer het afdichten van leidingen risico's met zich meebrengt.
Als u een gestructureerd documentatiemodel voor eerste artikelinspectie (FAI) wilt, stelt AS9102 documentatievereisten vast voor de eerste artikelinspectie.
Hoe beoordeel je een leverancier van CNC-bewerkingen voor onderdelen in de olie- en gasindustrie?
Je beoordeelt een leverancier van bewerkingsmachines voor de olie- en gasindustrie op basis van procesbeheersing, traceerbaarheid en naleving van normen, niet op basis van beloftes. Je moet controleren of de leverancier een stabiel productieproces kan herhalen en de kritische kwaliteitskenmerken (CTQ's) kan meten aan de hand van de juiste gegevens.
Gebruik deze checklist voor kwalificaties in de olie- en gassector:
-
Bewijs van een gecontroleerd kwaliteitsmanagementsysteem dat voldoet aan de verwachtingen van API Spec Q1.
-
Ervaring met drukregelonderdelen en standaardwerkwijzen in API Spec 6A-contexten.
-
Traceerbaarheid van materiaalwarmte tot afgewerkte partij en inspectieregistratie
-
Mogelijkheid tot lek- of druktesten wanneer druklimieten van toepassing zijn.
-
Transparante verpakking en corrosiepreventie, geschikt voor lange transportroutes.
Voordat u de productie start, dient u een voorbeelddocumentatiepakket van een vergelijkbaar project op te vragen.
Conclusie
CNC-bewerking voor energiezuinige toepassingen werkt het best wanneer u de kritische kwaliteitskenmerken (CTQ's) beschermt – afdichting, rotatie, uitlijning en corrosiebestendigheid – en vervolgens de naleving aantoont met CMM-inspectie , FAI-rapportage en materiaaltraceerbaarheid . U kunt de doorlooptijd verkorten en afval verminderen door het aantal instellingen te minimaliseren, referentiepunten te controleren en CNC-bewerking met nauwe toleranties alleen toe te passen op afdichtingsoppervlakken, roterende passingen en uitlijningspunten. Een duidelijke checklist voor een offerteaanvraag voor CNC-bewerking voor energiezuinige toepassingen helpt u bovendien om CNC-bewerking te vergelijken met spuitgieten en smeden, rekening houdend met de totale kosten.
Wilt u een door ingenieurs geleide DFM-review voor energiecomponenten en een duidelijke offerte? Deel dan hier uw tekeningen, CTQ-lijst, materiaal- en oppervlakteafwerkingseisen en uw verwachtingen ten aanzien van het inspectiepakket.