


Braamranden beschadigen CNC-onderdelen, daarom laat deze handleiding voor het ontbramen van CNC-machines zien wat je moet doen.
Als u onderdelen verzendt met scherpe randen, verborgen bramen bij de uitgang van gaten of beschadigde schroefdraad, loopt u het risico op vastlopen tijdens de montage, lekkages bij afdichtingsvlakken en cosmetische afkeuringen na het anodiseren of galvaniseren. Erger nog, inconsistent ontbramen leidt tot prijsverschillen en kwaliteitsgeschillen omdat teams het nooit eens worden over wat "braamvrij" precies inhoudt.
In deze handleiding bespreek ik verschillende soorten bramen, de oorzaken ervan en zes beproefde ontbraammethoden. U leert hoe u het juiste proces kiest voor uw materiaal, geometrie en volume, en hoe u randvereisten specificeert zodat leveranciers consistente resultaten leveren. Wilt u een offerte inclusief ontbraamadvies en een snelle DFM-beoordeling? Vraag dan een CNC-offerte inclusief ontbraamadvies aan.
CNC-ontbraamdefinitie
Ontbramen bij CNC-bewerking betekent het verwijderen van ongewenste bramen en het creëren van een gecontroleerde randconditie. Een braam is een opstaande rand of een klein stukje materiaal dat na de bewerking achterblijft. Ontbramen is de stap die voorkomt dat dit achtergebleven materiaal problemen veroorzaakt met de pasvorm, veiligheid, lekkage of afwerking van CNC-bewerkte onderdelen.
Wat is ontbramen bij machinale bewerking?
Je ontbraamt onderdelen om ze veiliger te maken om te hanteren, gemakkelijker te monteren en consistenter te maken voor inspectie en afwerking.
In de praktijk beschouw ik ontbramen als een kwaliteitscontrole, niet als een cosmetische afwerking. Door de randen vroegtijdig te controleren, verminder je defecten in latere fasen, zoals beschadigde oppervlakken, beschadigingen aan afdichtingen en door bramen veroorzaakte spanningspieken tijdens de montage. Je inspectieteam krijgt bovendien een duidelijkere acceptatienorm wanneer je de verwachte randconditie definieert.
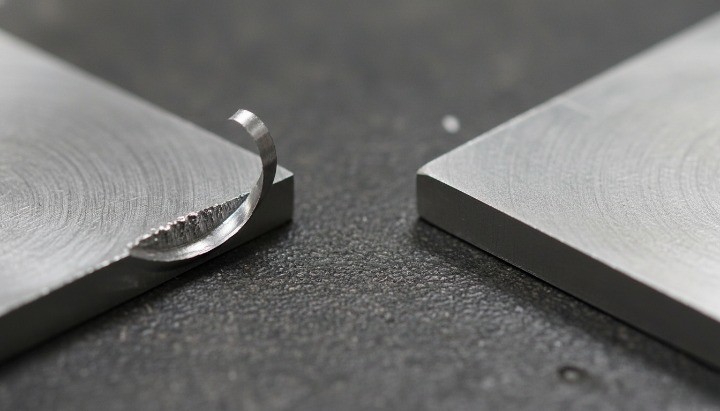
De betekenis van ontbramen en de eisen waaraan productieonderdelen moeten voldoen om braamvrij te zijn.
"Ontbramen" betekent meestal het verwijderen van bramen en het afronden van scherpe randen, maar "braamvrij" vereist een preciezere formulering in de productie. Als uw tekening alleen zegt "ontbraam alle randen", moeten leveranciers gissen hoeveel randafwerking u toestaat, wat leidt tot prijsverschillen en inconsistente resultaten. Een productieklare braamvrije eis specificeert waar bramen onacceptabel zijn en welke randconditie u wenst.
ISO 13715 helpt teams om onduidelijke randvoorwaarden te communiceren met behulp van een gestandaardiseerde aanduiding en maatvoering. U kunt deze norm gebruiken wanneer u een afschuining, zoals 1 × 45°, niet volledig wilt definiëren, maar toch een duidelijke randvoorwaarde nodig hebt die subjectieve interpretatie voorkomt.
Als u van plan bent te anodiseren, galvaniseren of lakken, wordt braambeheersing nog belangrijker, omdat coatings randdefecten kunnen accentueren en residu kunnen vasthouden. U kunt de randeisen afstemmen op uw afwerkingsdoel en vervolgens de inspectiemethode in uw controleplan bevestigen.
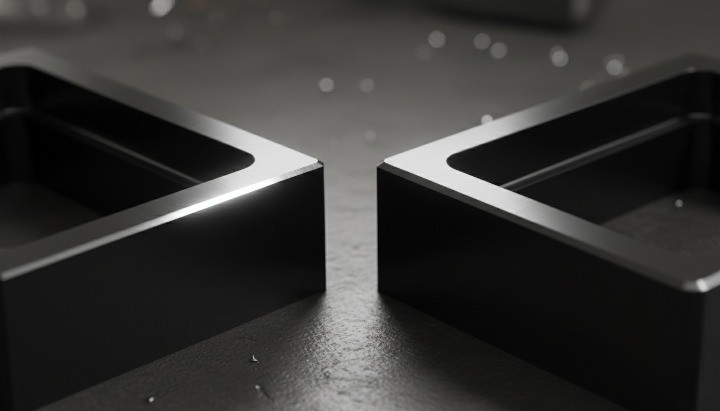
Ontbramen versus afschuinen versus afschuinen versus polijsten
Ontbramen is gericht op het verwijderen van bramen en het wegnemen van scherpe randen. Het afvlakken van de snijkant is gericht op het creëren van een kleine, gecontroleerde rand die de hanteerbaarheid verbetert en schade tijdens de montage vermindert. In de dagelijkse praktijk wordt dit vaak overlappen met ontbramen.
Afschuinen creëert een gedefinieerde afschuining met een meetbare geometrie, waardoor het goed werkt wanneer u herhaalbare montage-aansluitingen of een consistente randafwerking nodig hebt die u kunt inspecteren. Polijsten richt zich op de oppervlaktestructuur en het uiterlijk, en is daarom gericht op gereedschapssporen en ruwheid in plaats van alleen bramen. Gebruik ontbramen om ongewenst materiaal te verwijderen, gebruik afschuinen wanneer u een gedefinieerde rand nodig hebt en gebruik polijsten wanneer de oppervlakteafwerking functioneel of esthetisch belangrijk is.
Als u een meetbare randafwerking wilt zonder extra handwerk, kan een afschuining in veel gevallen het handmatig ontbramen vervangen. Deze aanpak maakt het ook gemakkelijker om offertes te vergelijken, omdat elke leverancier dezelfde geometrie en inspectie-intentie hanteert.
Waarom ontstaan bramen bij CNC-bewerking?
Braam ontstaat doordat het snijden niet eindigt met een perfect schone snede. Wanneer je gereedschap een oppervlak binnendringt of verlaat, vervormt, buigt of scheurt het materiaal vaak , waardoor er een braam achterblijft.
Braamvorming bij frezen, draaien, boren en draadsnijden.
Bij draaien ontstaan afsteek- en groefuitgangen afsnijbramen doordat het gereedschap het werkstuk aan het einde van de snede scheidt. Ook ontstaan er randbramen wanneer het wisselplaatje wrijft tijdens een lichte nabewerking, met name bij CNC-gedraaide onderdelen.
Bij het boren ontstaan bramen het meest agressief aan de doorbraakzijde. De boor verliest steun bij het verlaten van het boorgat, waardoor het materiaal scheurt in plaats van netjes af te schuiven. Dit creëert bramen rondom het gat, vooral bij CNC-geboorde onderdelen.
Bij het draadsnijden ontstaan bramen aan het begin, einde en de rand van het gat. Taps kunnen bramen veroorzaken aan het begin en einde van de schroefdraad, omdat het gereedschap materiaal verplaatst tijdens het vormen van het schroefdraadprofiel.
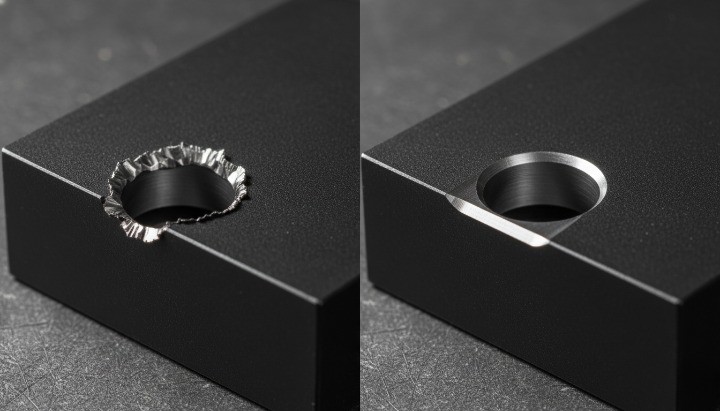
Veelvoorkomende oorzaken: gereedschapslijtage, spaandikte, stijfheid, afvoermethode, materiaaleigenschappen
Gereedschapslijtage vergroot het risico op braamvorming, omdat een botte snijkant ploegt in plaats van snijdt. Onderzoekers hebben vastgesteld dat gereedschapslijtage de grootte van bramen tijdens het bewerken kan vergroten, wat overeenkomt met wat je in de praktijk ziet, waar snijkanten hun scherpte verliezen.
De spaandikte en de aanvoersnelheid hebben een grote invloed op de braamvorming, omdat ze de vervorming van het materiaal aan de rand veranderen. Uit een experimenteel onderzoek bleek dat de aanvoersnelheid onder de testomstandigheden een belangrijke bijdrage leverde aan de braamvorming. Dit laat zien waarom "veilige" aanvoersnelheden nog steeds moeten worden afgestemd op de specifieke geometrie en het materiaal.
Stijfheid is belangrijk omdat doorbuiging een schone snede verandert in wrijving en scheuren. Wanneer uw werkstukhouder doorbuigt of uw gereedschap te ver reikt, ondervindt de snijkant instabiele snijkrachten en ontstaan er sneller bramen bij uitgangen en dunne wanden.
Ook de uitloopstrategie is belangrijk, omdat de braam vaak ontstaat in de laatste millimeter van een snede. Als je in de open lucht uitkomt op een dunne wand, loop je het risico op braamvorming; als je de uitloop ondersteunt met een opofferingslipje of je gereedschapspad aanpast om de druk op de snijkant te verminderen, verlaag je meestal de hoogte van de braam.
Het materiaalgedrag bepaalt de basis. Ductiele metalen hebben de neiging te smeren en te buigen, terwijl brosse materialen kunnen afbrokkelen; beide gedragingen kunnen leiden tot braamachtige randdefecten, alleen met verschillende vormen en risico's.
Braampreventie versus ontbraamkosten: hoe het verminderen van bramen de totale kosten verlaagt
Ontbramen lijkt goedkoop totdat je de arbeidstijd, inspectie, nabewerking en afval meerekent. In industriële casestudies schatten onderzoekers de ontbraamkosten op ongeveer 2-3% van de totale kosten van een onderdeel , en ze bespraken ook de investeringskosten voor ontbramen die aanzienlijke overheadkosten kunnen veroorzaken.
Uit andere publicaties blijkt dat ontbramen in sommige gevallen een veel groter deel van de totale productiekosten kan uitmaken, met gerapporteerde percentages die, afhankelijk van de onderdelenmix en het proces, in de dubbele cijfers kunnen oplopen. Die spreiding laat één ding duidelijk zien: de kosten voor ontbramen lopen enorm op als je bramen als een bijzaak beschouwt.
Je kunt de totale ontbraamkosten meestal verlagen door de braamgrootte al bij de bron te verkleinen. Dat doe je door de scherpte van het gereedschap te controleren, de werkstukhouder te stabiliseren, de aanvoer- en uitloopcondities af te stemmen en gereedschapspaden te kiezen die scheuren in doorlopende delen voorkomen. Kleinere bramen zorgen voor sneller ontbramen, minder dimensionale verrassingen en minder cosmetische afkeuringen.
Soorten bramen op metalen onderdelen
Het type braam is belangrijk omdat het aangeeft waar de braam vandaan komt en hoe deze zich zal gedragen tijdens het verwijderen. Door de braam correct te benoemen, kunt u sneller een ontbraammethode kiezen en de CTQ-eigenschappen beschermen.
Braamranden, afbrekende braamranden, scheurende braamranden, afsnijdende braamranden
Een braam ontstaat wanneer het gereedschap het materiaal over de rand duwt in plaats van het netjes af te snijden. Je ziet bramen op gefreesde randen, bij de uitgang van sleuven en op gedraaide randen bij de uitgang van het gereedschap.
Een afbreekbraam ontstaat wanneer de snede doorbreekt en het materiaal aan de uitgangszijde scheurt. Je ziet dit vaak bij geboorde gaten, omdat de boor bij het doorbreken van de snede zijn steun verliest.
Een braam ontstaat wanneer materiaal breekt of uitloopt in plaats van netjes te snijden. Je ziet het wanneer het materiaal uitrekt, wanneer het gereedschap bot wordt of wanneer de stijfheid afneemt en de snijkant begint te schuren.
Aan het einde van een scheidingssnede, zoals bij het afsnijden, zagen of knippen, ontstaat een afsnijbraam. Afsnijbramen vormen vaak scherpe uitsteeksels die afbreken en de onderdelen vervuilen.
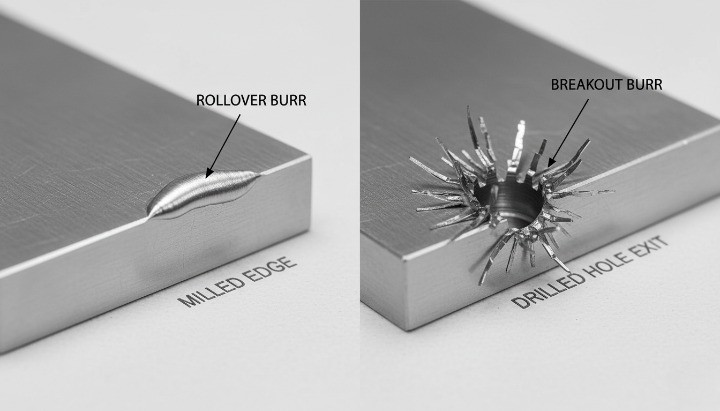
Poisson-braam en thermische braam
Een Poisson-braam ontstaat door laterale materiaalstroom nabij de snijkant, veroorzaakt door compressie en vervorming tijdens het snijden. Je ziet het vaak als een dunne, flensachtige braam langs een rand, en het kan lastig zijn om deze te verwijderen zonder de geometrie van de snijkant te veranderen.
Een thermische braam is vaak te herkennen aan een opnieuw gestolde rand of een stukje materiaal dat tijdens een thermisch proces smelt en zich aan de rand afzet. Je moet een thermische braam anders behandelen dan een mechanische braam, omdat deze zich kan gedragen als hard, samengesmolten materiaal in plaats van een buigzame rand.
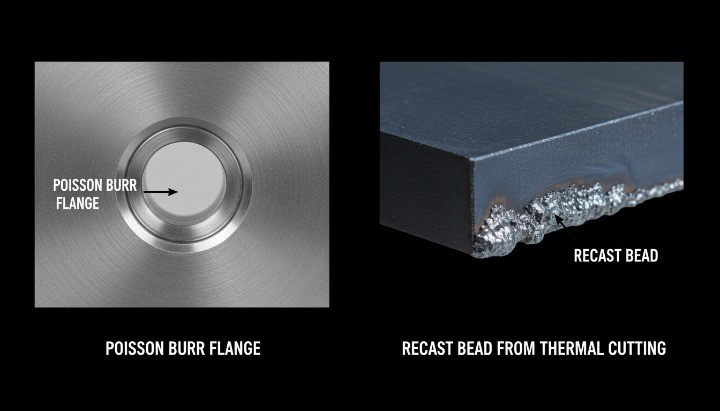
Braamvorming: randen, gatuitgangen, kruisgaten, schroefdraad, holtes
De buitenste randen en omtrekken van onderdelen zijn de gemakkelijkst te herkennen plekken waar bramen kunnen ontstaan, waardoor teams zich daar vaak te veel op concentreren. Interne bramen leiden tot duurdere defecten omdat ze pas tijdens de montage, lektest of in het veld zichtbaar worden.
Bij de uitgangen van gaten en de randen aan de achterzijde ontstaan vaak bramen. Kruisgaten en interne kruisingen vormen braamvallen omdat ze niet gemakkelijk bereikbaar zijn met handgereedschap, en spanen kunnen aan de rand van de braam blijven kleven.
Schroefdraad brengt ook het risico op braamvorming met zich mee bij de in- en uitgang en het uiteinde van de schroefdraad. Braamvorming aan het begin van de schroefdraad kan bevestigingsmiddelen beschadigen, het aanhaalmoment verhogen en een vals gevoel van "vastzitten" creëren tijdens de installatie.
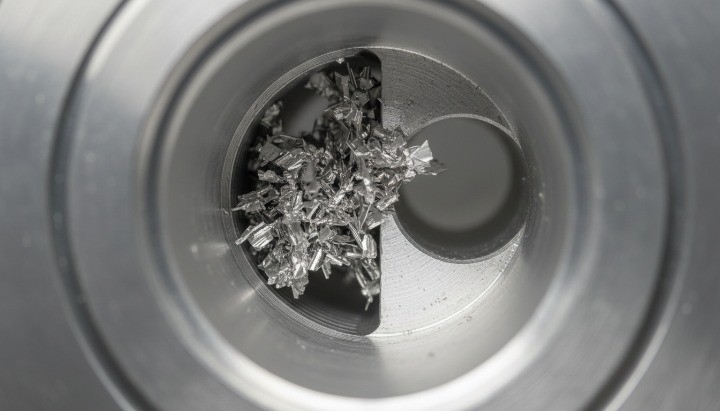
Ernstgraad van braamvorming en CTQ-risico voor functionele en cosmetische onderdelen
Je moet de ernst van bramen classificeren op basis van wat ze kunnen beschadigen, niet alleen op basis van hoe ze eruitzien. Een kleine braam wordt als kritiek beschouwd wanneer deze de pasvorm, afdichting, veiligheid, levensduur, reinheid of het uiterlijk beïnvloedt.
Bij functionele onderdelen vormen bramen een risico voor de prestaties. Bramen bij geboorde gaten kunnen de passing belemmeren en spanning concentreren aan de randen, waardoor de vermoeiingsweerstand tijdens gebruik kan afnemen.
Cosmetische onderdelen maken bramen tot een risico voor de afwerking. Scherpe randen en achtergebleven braamranden kunnen tijdens de verwerking blijven haken, door coatings heen schijnen en een inconsistente randuitstraling tussen verschillende batches veroorzaken. U vermindert geschillen door CTQ-randen en inspectie-eisen vroegtijdig vast te leggen, vóór het uitbrengen van offertes en de eerste producten. (bron: )
Hoe verwijder je bramen van metaal?
Om bramen van metalen onderdelen te verwijderen, is een herhaalbaar proces nodig dat het afslijpen van randen, reinigen en controleren omvat. Een praktische CNC-ontbraamworkflow ziet er als volgt uit: bewerk het onderdeel, verwijder de bramen met een vastgestelde methode, reinig het onderdeel, inspecteer de randen en verborgen details, breng vervolgens de afwerking aan en voer een eindinspectie uit. Bramen komen in vele vormen en op verschillende plaatsen voor, dus de methode moet worden afgestemd op het risico, niet op gewoonte.
Ontbraamwerkzaamheden kunnen een aanzienlijke kostenpost worden wanneer teams dit als een "kleine nabewerking" beschouwen. Sommige bronnen in de maakindustrie schatten dat handmatig ontbramen in bepaalde gevallen wel 30% van de totale productiekosten kan bedragen , met name bij kleine onderdelen of moeilijk bereikbare randen.
Ontbraamproces: machine, ontbramen, reinigen, inspecteren, afwerken, eindcontrole
Je kunt het ontbramen uitvoeren als een gecontroleerd proces in plaats van een losse, ongecontroleerde stap. Het doel is consistente randen, een constante reinheid en consistente inspectieresultaten bij alle batches.
| Stap voor | Wat doe je | Wat u controleert | Wat je opneemt |
|---|---|---|---|
| Machine | Uitsnijdingen met stabiele parameters | Braamgrootte bij de bron | Levensduur van het gereedschap, belangrijke parameters |
| ontbramen | Pas de gekozen ontbraammethode toe. | Randconditie en braamverwijdering | Methode, hulpmiddelen, instellingen |
| Schoon | Verwijder spanen en schuurresten. | Deeltjes en media-overdracht | Reinigingsmethode, tijd |
| Inspecteren | Controleer de randen en eventuele verborgen braamvallen. | CTQ-randen, gatuitgangen, schroefdraad | Criteria + steekproef |
| Finish | Anodiseren, galvaniseren, lakken, polijsten indien nodig. | Randuiterlijk en coatinggedrag | Afwerkingsspecificaties + afhandeling |
| Laatste check | Controleer of het product klaar is om verpakt te worden. | Cosmetische randen, reinheid, aantal | Resultaten van de eindinspectie |
Als u wilt dat uw offertes stabiel blijven, moet u de ontbraamstap definiëren als onderdeel van het procesverloop, en niet als een optionele instructie aan het einde. U kunt dit afstemmen op uw kwaliteitscontroleproces en inspectieverwachtingen.
Kwaliteitsdoelstellingen: randafwerking, braamvrije zones, esthetisch versus functioneel snijvlak
Je behaalt betere resultaten als je definieert wat "goed" inhoudt. Kwaliteitsdoelstellingen voor ontbramen moeten de beoogde randvorm en de risicozones benoemen , zodat leveranciers niet hoeven te gissen.
Gebruik deze doelen als een praktisch kader:
-
Vereiste randafwerking voor algemene randen die door mensen worden aangeraakt of gemonteerd.
-
Braamvrije zones voor onderdelen die kunnen bezwijken door kleine bramen, zoals gatuitgangen, poorten, afdichtingsvlakken, schroefdraad en kruisende gaten.
-
Richtlijnen voor cosmetische randen van zichtbare oppervlakken en aanraakpunten
-
Functionele randregels voor referentiepunten, passingen, afdichtingen en vermoeiingsgevoelige randen
Als u de geometrie van een afschuining niet volledig wilt definiëren, kunt u een gestandaardiseerde aanpak gebruiken voor ongedefinieerde randen. ISO 13715 specificeert regels voor het aangeven en dimensioneren van randen met een ongedefinieerde vorm, wat teams helpt om de bedoeling van randcondities consistenter te communiceren.
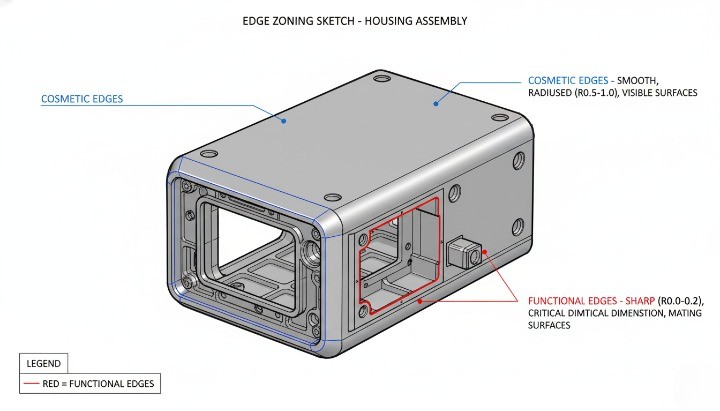
Reiniging en beheersing van verontreiniging na het ontbramen
Ontbramen brengt vaak een eigen risico op verontreiniging met zich mee. Schuurmiddel, borstelharen, losse spanen en afgebroken braamfragmenten kunnen achterblijven in holtes en kruisgaten.
Als uw onderdeel de doorstroming, afdichtingen, elektronica of bewegende interfaces regelt, moet u reinheid als onderdeel van het ontbraamproces beschouwen. Industriële richtlijnen voor reinheid definiëren reiniging als het verwijderen van deeltjesvormige verontreinigingen en beschrijven hoe teams de reinheidsinspectie documenteren.
Je kunt een eenvoudige logica van "oplopende netheid" toepassen:
-
Standaardonderdelen: afblazen + wassen + drogen, daarna visuele controle.
-
Vloeistof- of afdichtingsonderdelen: gecontroleerde reiniging + gefilterde spoeling, gevolgd door deeltjescontrole op risicofactoren.
-
Toepassingen met een hoog risico: reinheidsspecificaties en inspectie afgestemd op erkende methoden voor de beoordeling van deeltjesverontreiniging.
Als u van plan bent te anodiseren of galvaniseren, is reiniging nog belangrijker, omdat resten en ingesloten spanen tijdens de afwerking cosmetische defecten of coatingafwijkingen kunnen veroorzaken.
Hoe beïnvloedt het ontbramen de afmetingen en toleranties?
Ontbramen verwijdert materiaal, waardoor de afmetingen nabij randen kunnen veranderen. Elke methode die afrondt, afschuint of schuurt, kan de scherpte van de rand verminderen en de lokale geometrie veranderen . Dit is van belang bij het controleren van passingen, afdichtingsvlakken of referentieranden.
Dit zijn de gebruikelijke tolerantierisico's die u moet beheersen:
-
Randradiusgroei die de effectieve wanddikte vermindert
-
Variatie in afschuiningsgrootte die het aanloopgedrag van de assemblage beïnvloedt.
-
Schade aan de schroefdraad die de meetresultaten en het koppel beïnvloedt
-
Afronding van de boringrand die de afdichting, O-ringen of perspassing beïnvloedt.
Je vermindert dimensionale verrassingen door twee dingen te doen:
-
Je specificeert de randintentie waar dat ertoe doet, in plaats van een algemene opmerking als "alle randen ontbramen" te gebruiken.
-
U kiest een ontbraammethode die aansluit bij de tolerantiegevoeligheid van nabijgelegen onderdelen.
Als het onderdeel nauwe toleranties heeft nabij een rand, moet u het ontbramen beschouwen als een gecontroleerde bewerkingsstap, en niet als een handmatige nabewerking.
Inspectie- en acceptatiecriteria voor het ontbramen
De inspectie moet aansluiten bij de aard van de storing. Een braam die in de handen snijdt, is duidelijk zichtbaar. Een braam die lekkage of verontreiniging veroorzaakt, blijft vaak verborgen tot het ergste moment.
Een goed acceptatieplan controleert de juiste locaties met de juiste methode:
-
Visuele inspectie met randzonering en een referentiemonster.
-
Voer alleen fysieke controles uit waar dat zinvol is, niet als de belangrijkste standaard.
-
Met een borescope worden kruisboringen en interne kruisingen opgespoord.
-
Schroefdraadmeters en gevoelsmetingen voor schroefdraadkenmerken
-
Controlestappen voor reinheid wanneer deeltjesverontreiniging de werking beïnvloedt
Je voorkomt de meeste conflicten als je drie zaken op één lijn brengt:
-
Randvereiste op de tekening
-
Ontbraammethode in het procestraject
-
Inspectiemethode en bemonsteringsplan gekoppeld aan CTQ-randen
Als u wilt dat een leverancier een offerte maakt en het ontbramen correct uitvoert, moet u hen vragen de geplande methode en de inspectieaanpak voor gatuitgangen, kruisgaten en schroefdraad te specificeren, ondersteund door een gedefinieerd kwaliteitscontroleproces.
U kunt bramen verwijderen met zes praktische methoden: handmatig, mechanisch in de machine, borstelontbramen, massabewerking, straalreiniging en geavanceerde processen zoals thermisch ontbramen en elektrochemisch ontbramen voor interne bramen. De juiste keuze hangt af van de locatie van de braam, de tolerantiegevoeligheid, het risico op vervuiling en het batchvolume.
| Methode | Best voor | Verborgen doornen | Dimensionaal risico | Typische pasvorm |
|---|---|---|---|---|
| Handmatig ontbramen | Prototypes, gemengde onderdelen, snelle oplossingen | Beperkt | Medium | Laag volume |
| Ontbraamgereedschapspaden in de machine | Herhaalbare buitenranden | Beperkt | Laag tot gemiddeld | Prototype tot productie |
| Ontbramen met borstel | Kruisgaten, snijpunten, gecontroleerde randafbreking | Medium | Laag | Laag tot gemiddeld volume |
| Massa-afwerking | Randconditionering van batches | Laag tot gemiddeld | Medium | Gemiddeld tot hoog volume |
| Schuurstralen | Lichte bramen, cosmetica, oppervlaktevoorbereiding | Laag | Laag tot gemiddeld | Laag tot gemiddeld volume |
| Thermisch + elektrochemisch | Moeilijk bereikbare interne bramen | Hoge | Laag tot gemiddeld | Gemiddeld tot hoog volume |
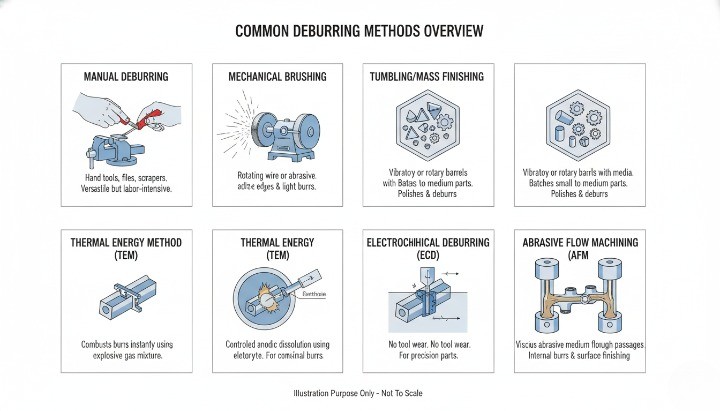
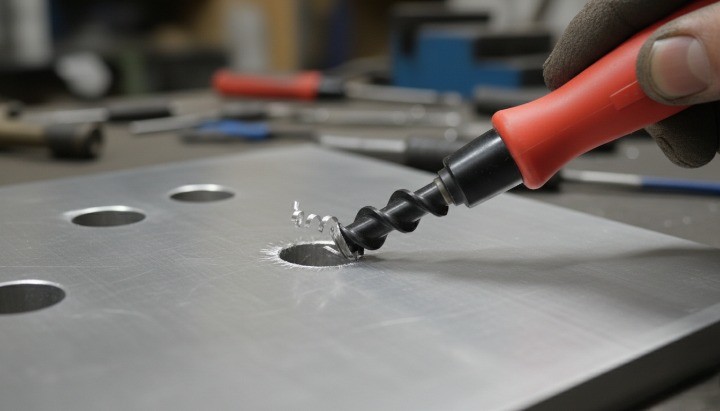
Methode 1: Handmatig ontbraamgereedschap en de meest geschikte toepassingsvoorbeelden
Handmatig ontbramen verwijdert bramen met handgereedschap of handgereedschap met motor. Het is geschikt voor prototypes, kleine series en gemengde onderdelenfamilies. Wikipedia noemt handmatig ontbramen als het meest gebruikte proces omdat het flexibel blijft en gebruikmaakt van goedkoop gereedschap.
Ik gebruik handmatig ontbramen wanneer de samenstelling van de onderdelen dagelijks verandert of wanneer de bramen variëren tussen verschillende opstellingen. Handmatig werk stelt je in staat om precies de rand te bewerken die ertoe doet, maar het verhoogt ook de variatie tussen operators.
Gebruik handmatig ontbramen wanneer snelheid en flexibiliteit vereist zijn.
-
Je produceert prototypes of onderdelen in zeer kleine aantallen.
-
Je moet een paar randen selectief bijwerken.
-
U wilt direct visuele controle vóór verzending.
Vermijd handmatig ontbramen wanneer herhaalbaarheid op grote schaal vereist is.
-
Je hebt CTQ-randen die zich in de buurt van nauwe toleranties bevinden.
-
Je hebt kruisgaten of interne kruisingen.
-
Je hebt gedocumenteerde, stabiele resultaten nodig die gedurende alle diensten meetellen.
Methode 2: Mechanisch ontbramen in CNC met afschuiningsgereedschapspaden
Bij het ontbramen in de machine worden CNC-gereedschapspaden gebruikt om een gecontroleerde randafwerking te creëren, vaak met afschuiningsgereedschappen, kogelkopfrezen of centreerboren. CAM-systemen kunnen ontbraamgereedschapspaden genereren door randen te selecteren en een gewenste randconditie toe te passen.
Ik vind ontbramen in de machine prettig omdat het een subjectieve bewerkingsstap omzet in een meetbaar bewerkingskenmerk. Je krijgt consistentere randen, minder gebruikssporen en minder afwijkingen in de specificaties wanneer je de gewenste randvorm specificeert.
Ontbramen in de machine werkt het beste als de rand goed bereikbaar is.
-
Buitenranden en open zakken
-
Verzinkboringen en vlakboringen
-
Schroefdraadaanzetten en gatingangen die je in dezelfde opstelling kunt bereiken.
Je moet op twee soorten storingen letten.
-
Het bereik van gereedschap en het risico op botsingen kunnen extra voorbereidingen noodzakelijk maken.
-
Een lichte afschuining kan de passing alsnog beïnvloeden als de rand tegen een referentievlak of afdichtingsvlak aanligt.

Methode 3: Ontbramen met een borstel voor kruisgaten en interne kruisingen
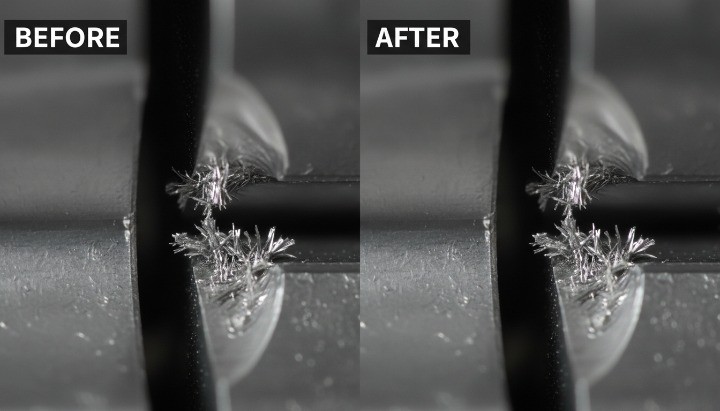
Bij het ontbramen met een borstel worden schurende of filamentborstels gebruikt om lichte bramen te verwijderen en randen af te werken. Deze methode werkt goed op kruispunten zoals kruisgaten. Het ontbramen van kruisgaten vereist vaak speciale toegang, omdat de braam zich op een intern kruispunt bevindt.
Ik gebruik borstelontbramen wanneer ik een gecontroleerde randafwerking wil zonder agressief materiaal te verwijderen. Borstels kunnen ook het risico op beschadiging van de rand verminderen in vergelijking met harde snijgereedschappen op lastige oppervlakken.
Borstelontbramen is geschikt voor deze situaties.
-
Kruisgaten en interne kruisingen
-
Poorten en vloeistofkanalen die een vloeiende overgang vereisen.
-
Onderdelen die consistent scherpe randen moeten afbreken zonder een duidelijk afgeschuinde rand.
Je hebt nog steeds een plan nodig voor het verwijderen van restmateriaal. Borstels laten slijtagedeeltjes los en interne braamvangers kunnen spanen vasthouden. Je moet het ontbramen van de borstels combineren met een reiniging die is afgestemd op het risico op vervuiling.
Methode 4: Mechanisch ontbramen met massabewerking en trilpolijsten
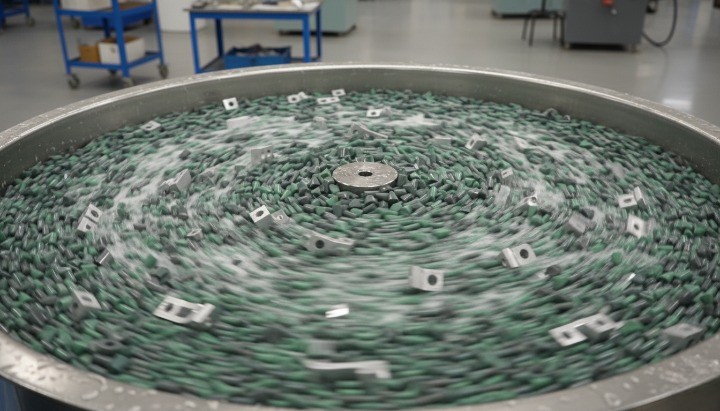
Vibratiepolijsten is een massapolijstproces waarbij trillingen worden gebruikt om onderdelen, polijstmiddel en polijstpasta samen te bewegen om bramen te verwijderen en oppervlakken af te werken. ScienceDirect beschrijft het als een geautomatiseerd proces dat ontbraamt door middel van oscillatie of trilling, en het is doorgaans geschikt voor batchverwerking.
Ik raad massa-afwerking aan wanneer u een uniforme randafwerking nodig hebt voor een batch kleine tot middelgrote onderdelen. U kunt veel onderdelen tegelijk ontbramen, maar u moet de groei van de randradius beheersen en gevoelige onderdelen beschermen.
Massafwerking is het meest geschikt voor:
-
Middelgrote tot grote batches
-
Onderdelen die een lichte afronding van de randen tolereren.
-
Onderdelen die consistent afgeronde randen nodig hebben voor een goede hanteerbaarheid.
Massa-afwerking brengt risico's met zich mee voor:
-
Schroefdraad, scherpe functionele randen, afdichtingsvlakken
-
Nauwe boringen en lagerzittingen
-
Dunne wanden die tijdens het tuimelen kunnen deuken of vervormen.
Methode 5: Regels voor het ontbramen en afplakken met schuurstralen
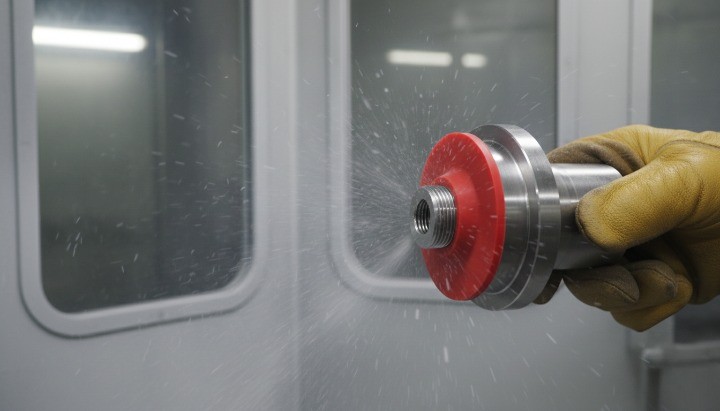
Schuurstralen kan lichte, broze bramen verwijderen en de oppervlakte-uniformiteit verbeteren, maar verwijdert zelden zware bramen zonder risico. Microstralen met glasparels is vaak gericht op fijne rolbramen en kan minimale randbreuk veroorzaken als de druk en het straalmiddel correct worden afgestemd.
Ik gebruik stralen wanneer een fraai uiterlijk belangrijk is of wanneer ik lichte braamvorming op toegankelijke randen moet verwijderen. Ik plan altijd afplakken, omdat stralen schroefdraad kan beschadigen, afdichtingsvlakken kan veranderen en straalmiddel in holtes kan achterlaten.
Gebruik straalreiniging wanneer:
-
Je hebt fijne bramen en cosmetische blending nodig.
-
Je hebt een oppervlaktevoorbereiding nodig voor de coating.
-
U hebt volledige controle over het maskeren en reinigen.
Deze gebieden worden standaard gemaskeerd:
-
Schroefdraad, precisieboringen, afdichtingsvlakken, referentiepunten
-
Diepe holtes en kruisvormige gaten waarin media kunnen vast komen te zitten.
Methode 6: Thermisch ontbramen en elektrochemisch ontbramen van interne bramen
Thermisch en elektrochemisch ontbramen zijn gericht op moeilijk bereikbare bramen, met name op interne kruispunten zoals kruisgaten. Wikipedia beschrijft elektrochemisch ontbramen als het oplossen van bramen met een elektrolyt en elektriciteit, en merkt op dat dit resulteert in snelle cyclustijden voor precisieranden.
Bij de Thermal Energy Method (TEM) ontbraammethode wordt een brandbaar gasmengsel in een kamer ontstoken, waardoor dunne bramen bij voorkeur verbranden vanwege hun hoge oppervlakte-massaverhouding. ScienceDirect beschrijft TEM als een proces in een kamer dat bramen verwijdert door een vluchtig gasmengsel rond het werkstuk te ontsteken.
Elektrochemisch ontbramen concentreert de verwijdering in het braamgebied door middel van stroomdichtheidsconcentratie. Een door vakgenoten beoordeelde MDPI-studie beschrijft hoe de stroomdichtheid nabij een braampunt zorgt voor preferentiële verwijdering, wat verklaart waarom ECD goed werkt voor kruispunten.
Ik maak mijn keuze tussen thermische en elektrochemische methoden op basis van drie praktische factoren.
-
Ik kies voor thermische reiniging wanneer ik veel interne bramen tegelijk moet verwijderen.
-
Ik kies voor elektrochemische verwijdering wanneer ik gecontroleerde verwijdering nodig heb op een specifieke snijrand.
-
Ik plan sowieso reiniging en verificatie, omdat interne processen oxide, resten of vastzittend vuil kunnen achterlaten als teams de nacontrole overslaan.

Handleiding voor het kiezen van een ontbraammethode
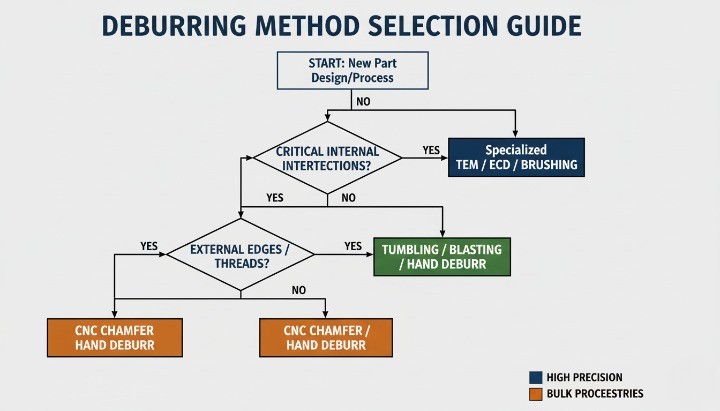
Kies eerst een ontbraammethode op basis van de locatie van de braam en valideer deze vervolgens aan de hand van het materiaal, het volume en het tolerantierisico. Externe randen kunnen meestal handmatig of machinaal worden ontbraamd, terwijl kruisgaten en interne kruisingen vaak borstelgereedschap, thermisch ontbramen of elektrochemisch ontbramen vereisen voor een betrouwbare braamverwijdering.
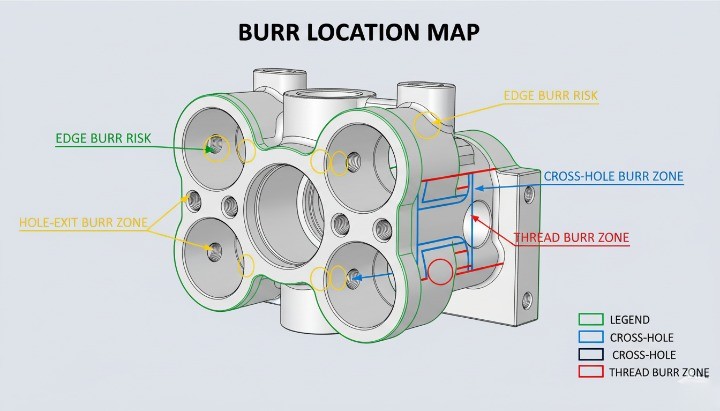
Selecteer op basis van de locatie van de braam: randen, gatuitgangen, kruisgaten, schroefdraad
Locatie bepaalt de toegang, en toegang bepaalt de methode. Als je de braam niet kunt bereiken, kun je de kwaliteit niet controleren met termen als "handmatig ontbramen".
Gebruik deze locatiegerichte richtlijnen:
-
Buitenranden en open holtes: handmatig, in-machine afschuinen, licht stralen
-
Gatuitgangen en achterranden: machinaal afschuinen, handmatig, borstelen, selectieve massa-afwerking
-
Kruisgaten en interne kruisingen: borstelgereedschap, thermisch ontbramen, elektrochemisch ontbramen
-
Schroefdraad en draaduitloop: randreiniging in de machine, gecontroleerd handmatig, vermijd agressief trommelen.
-
Diepe zakken en verborgen holtes: borstel, thermisch, elektrochemisch, plus krachtige reinigingsregelingen
Kies op materiaal: aluminium, roestvrij staal, koolstofstaal
Het materiaal beïnvloedt het gedrag van de braam en heeft ook invloed op hoe veilig elke methode aanvoelt. Kneedbare materialen smeren en buigen vaak, terwijl hardere materialen scherpere bramen kunnen achterlaten die als afval afbreken.
Praktische materiaalregels die helpen bij het vinden van de juiste materialen:
-
Aluminium: geef de voorkeur aan machinaal ontbramen en licht borstelen om de geometrie stabiel te houden.
-
Roestvrij staal: houd rekening met hardnekkigere bramen en hogere eisen aan de reiniging, en vermijd ongecontroleerd handmatig werk aan de randen.
-
Koolstofstaal: verwijder scherpe bramen en corrosiegevoelige braamvangers, en controleer vervolgens de coating en de beoogde reinheid.
Als uw onderdeel een coating of afwerking heeft, moet u de gekozen methode afstemmen op het risico dat de afwerking loopt. Bramen en ruwe randen kunnen leiden tot variaties in de coatingdikte en cosmetische randdefecten, dus de "juiste" ontbraammethode hangt vaak af van wat er na het ontbramen gebeurt.
Selecteer op basis van volume: prototype, kleine oplage, massaproductie
Het volume bepaalt of flexibiliteit of herhaalbaarheid belangrijker is. Handmatig ontbramen blijft gangbaar omdat het flexibel is en directe inspectie mogelijk maakt, maar het wordt lastig te controleren op grote schaal.
Een eenvoudige, op volume gebaseerde aanpak werkt goed:
-
Prototype: handmatig plus selectief ontbramen in de machine voor kritische randen
-
Lage volumes: ontbramen in de machine voor herhaalbaarheid, handmatig alleen voor bijwerken.
-
Massaproductie: massale afwerking, borstelsystemen of geavanceerde processen, met vastgestelde inspectie- en reinheidscontroles.
Als u op grote schaal snel interne bramen wilt verwijderen, kan thermisch ontbramen bramen over meerdere oppervlakken tegelijk verwijderen, terwijl elektrochemisch ontbramen zich nauwkeurig kan richten op kruisende gaten.
Kies op basis van het tolerantierisico: waar overmatig ontbramen tot afval leidt.
Ontbramen verwijdert materiaal, waardoor de randgeometrie kan veranderen. Beschouw ontbramen als een gecontroleerde bewerking wanneer de rand zich in de buurt van een referentiepunt, een afdichtingsvlak, een perspassing of een kritische boring bevindt.
Risicozones met een hoge tolerantie omvatten:
-
Lagerzittingen en nauwe boringen
-
Afdichtingsvlakken en O-ringafdichtingen
-
Referentieranden die de uitlijning bepalen
-
Draadbegin en -uitloop die nauwkeurig moeten worden afgemeten.
Als er een hoog risico op randafwijkingen bestaat, vermijd dan ongecontroleerde methoden die alles afronden. Massafwerking en agressief stralen kunnen randen onnatuurlijk afvlakken, dus reserveer deze methoden voor onderdelen die een grotere randradius kunnen verdragen.
Wanneer u een meetbaar resultaat nodig hebt, kunt u randvoorwaarden specificeren in plaats van een vage opmerking te gebruiken. ISO 13715 definieert regels voor het aangeven en dimensioneren van ongedefinieerde randen, wat helpt bij het controleren van de interpretatie door verschillende leveranciers.
Beslissingsmatrix voor ontbramen: van scenario tot aanbevolen methode
Gebruik deze matrix om een startmethode te kiezen en valideer deze vervolgens met uw CTQ-lijst en schoonmaakplan.
| Scenario | Burr-locatie | Volume | Tolerantierisico | Aanbevolen methode |
|---|---|---|---|---|
| Prototypebeugels, zichtbare randen | Buitenranden | Laag | Laag | Handmatig + lichte randafwerking in de machine |
| CNC-behuizingen met een fraai afgewerkt front. | Buitenranden, zakken | Laag-midden | Medium | In-machine afschuiningsgereedschapspaden + gecontroleerde handling |
| Geboorde platen met bramen aan de achterzijde | Gatuitgangen | Laag-midden | Medium | In-machine afschuining of vlakfrezen + handmatige controle |
| Verdeelstukken met kruisgaten | Kruisgaten | Midden-hoog | Medium | Borstelgereedschap of thermisch ontbramen voor veel kruispunten. |
| Nauwkeurig kruisende gaten | Kruisingen | Midden-hoog | Hoge | Elektrochemisch ontbramen voor gerichte verwijdering |
| Kleine onderdelen die een gelijkmatige randafwerking vereisen. | Gemengde randen | Hoge | Laag-gemiddeld | Massa-afwerking met gecontroleerde media en tijd. |
| Onderdelen die vóór het coaten oppervlaktevoorbereiding vereisen. | Toegankelijke randen | Laag-midden | Laag-gemiddeld | Schuurstralen met afplakken en grondige reiniging |
| Schroefdraadonderdelen met maataanduidingen | Discussies | Elke | Hoge | In-machine randreiniging + gecontroleerde handmatige retouche |
Voor stabiele offertes en constante kwaliteit kunt u de leverancier vragen de geplande ontbraammethode voor elke CTQ-zone te specificeren en aan te geven hoe zij de uitgangen van gaten, kruisgaten en schroefdraad zullen inspecteren als onderdeel van hun algehele productiecapaciteit en procesbeheersing.
Handmatig ontbramen is weliswaar flexibel, maar zelden consistent op grote schaal. Wanneer de ontbraamtijd onvoorspelbaar wordt, is automatisering vaak de goedkoopste manier om de kwaliteit, doorlooptijd en totale kosten te stabiliseren. Een rapport van NIST wijst erop dat handmatig ontbramen in sommige gevallen tot wel 30% van de totale kosten van een onderdeel kan bedragen . Dit verklaart waarom veel fabrikanten investeren in automatisering van het ontbraamproces wanneer de volumes toenemen.
Wanneer stopt handmatig ontbramen met het vormen van aanslag?
Handmatig ontbramen voorkomt aanslagvorming wanneer de productie afhankelijk is van individuele technieken in plaats van een gecontroleerd proces. Hetzelfde NIST-rapport benadrukt dat de kwaliteit en productiesnelheid van handmatig ontbramen sterk kunnen variëren, wat leidt tot instabiele productieplanning.
Je moet deze beschouwen als "automatiseringstriggers" bij CNC-ontbramen.
-
De tijd die je per onderdeel nodig hebt om te ontbramen, kan per operator of ploegendienst meer dan verdubbelen.
-
Je ziet regelmatig interne braamvorming bij de uitgangen van gaten of kruisgaten.
-
Je blijft cosmetische randen na het anodiseren of galvaniseren bijwerken.
-
Je kunt acceptatie niet definiëren zonder "gevoel" of "winkelervaring".
Ontbramen komt ook in aanmerking voor automatisering wanneer het kostenaandeel toeneemt. Een gepubliceerde casestudy uit de industrie schatte de ontbraamkosten op ongeveer 2-3% van de totale kosten van een onderdeel in de onderzochte steekproef, maar ander onderzoek meldt hogere percentages, afhankelijk van het proces en de samenstelling van de onderdelen.
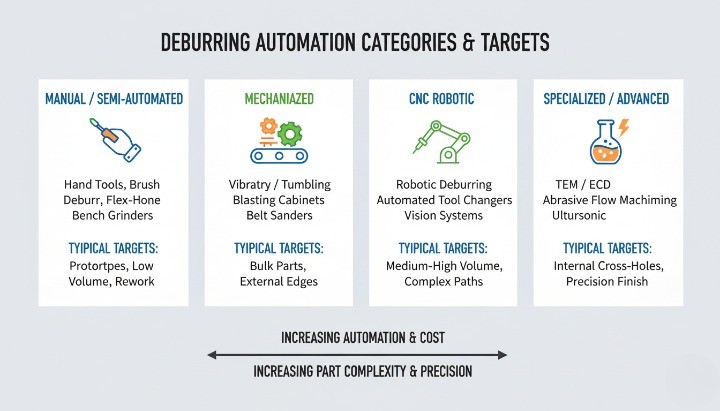
Categorieën ontbraammachines: massa-afwerking, borstelsystemen, thermische systemen, elektrochemische systemen
Kies de machinecategorie op basis van de toegankelijkheid en het type braam, niet op merk of machinegrootte. Als de machine de braam niet kan bereiken, kan de productie van braamvrije onderdelen niet worden gegarandeerd.
Massafwerkingssystemen verwijderen bramen in grote hoeveelheden. Trilafwerking wordt doorgaans omschreven als een massaafwerkingsproces dat oscillatie of vibratie gebruikt om onderdelen te ontbramen en af te werken in een geautomatiseerde opstelling.
Borstelsystemen richten zich op randen en kruispunten met gecontroleerd contact. Ze werken goed wanneer u herhaaldelijk randafwerking op buitenranden en voorspelbare ontbraming op bepaalde binnenoppervlakken nodig hebt, vooral in combinatie met een goede opspanning en reiniging.
Bij de thermische energiemethode voor het ontbramen worden moeilijk bereikbare bramen op meerdere oppervlakken tegelijk verwijderd door een gasmengsel in een drukkamer te ontsteken. Bronnen beschrijven TEM als een proces in een kamer waarbij een vluchtig gasmengsel wordt ontstoken om componenten te ontbramen.
Elektrochemisch ontbramen maakt gebruik van elektrochemische bewerkingsprincipes om bramen selectief te verwijderen. Wikipedia merkt op dat ECM veelvuldig wordt gebruikt als ontbraamproces omdat het metaaluitsteeksels die na de bewerking achterblijven verwijdert en scherpe randen afstompt.
Risico's van automatisering: dimensionale veranderingen, reststoffen, cosmetische schade.
Automatisering vermindert de variatie in arbeid, maar kan nieuwe foutpatronen introduceren. U moet de risico's van automatisering op dezelfde manier beheren als de risico's van bewerkingsprocessen: definieer CTQ-zones, controleer de input en verifieer de output.
Dimensionale veranderingen treden op wanneer de methode de randen meer afrondt dan verwacht. Massafwerking kan de radius van de randen in de loop van de tijd vergroten, daarom is het belangrijk om het medium, de cyclustijd en het contact tussen de onderdelen te controleren.
Het risico op residu neemt toe wanneer er media, oxide of vuil achterblijft in holtes en kruisgaten. Thermisch ontbramen en massa-afwerken kunnen residu achterlaten dat moet worden verwijderd met een specifiek reinigingsproces, met name bij onderdelen die in contact komen met vloeistoffen, afdichtingen of elektronica.
Cosmetische schade uit zich in deukjes, deukjes of onregelmatigheden in de randen. Automatisering kan de cosmetische schade verergeren wanneer onderdelen in grote hoeveelheden met elkaar in contact komen, of wanneer de verwerking na het ontbramen onvoldoende bescherming biedt.
Wat te vragen aan een leverancier over automatiseringsmogelijkheden
Stel vragen die een procesgericht antwoord afdwingen, geen marketingantwoord. Je wilt dat de leverancier de methode, controles en verificatiemethoden toelicht.
Gebruik deze checklist tijdens de beoordeling van de offerteaanvraag:
-
Welke ontbraammethode ga je toepassen op elke CTQ-zone, met name bij de uitgangen van gaten, kruisgaten en schroefdraad?
-
Hoe ga je de randvoorwaarden beheersen zodat ze binnen mijn tolerantiegrenzen blijven?
-
Welke reinigingsmethode gebruikt u om na het ontbramen media, oxide en vastzittend vuil te verwijderen?
-
Welke inspectiemethode zult u gebruiken voor interne draadhaspels en welk bemonsteringsplan zult u volgen?
-
Als je TEM of elektrochemisch ontbramen gebruikt, hoe controleer je dan of de belangrijkste oppervlakken onbeschadigd blijven?
-
Kunt u bewijsmateriaal uit eerste publicaties leveren voor de eis dat kruisgaten en schroefdraadinzetten braamvrij moeten zijn?
Ontbraamspecificaties voor offerteaanvragen en tekeningen
Goede ontbraamspecificaties elimineren giswerk. Door de gewenste randvorm te definiëren, stabiliseert u offertes, vermindert u herwerk en voorkomt u discussies over "braamvrije" producten bij de eerste proefproductie.
Waarom “alle randen ontbramen” tot onduidelijkheid leidt
Een braam is een opstaande rand of een klein stukje materiaal dat na een bewerking overblijft. Teams verwijderen dit door middel van ontbramen. Die definitie klinkt duidelijk, maar "alle randen ontbramen" laat toch nog ruimte voor interpretatie.
De ene leverancier voert mogelijk een lichte randafwerking uit. De andere voegt wellicht een zichtbare afronding toe. Beide leveranciers kunnen beweren dat ze "ontbramen", maar uw assemblage kan alsnog defect raken.
Je elimineert onduidelijkheid door aan te geven waar bramen onaanvaardbaar zijn en welke randconditie je wenst. ISO 13715 bestaat om die reden, omdat het regels definieert voor het aangeven en dimensioneren van ongedefinieerde randen.
Betere specificaties: bereik van de randafbreking, afschuininggrootte, braamvrije CTQ-zones, oppervlaktezonering
Begin met vier bouwstenen. Je kunt ze in verschillende zones combineren. Deze aanpak helpt je om CTQ-functies te beschermen zonder elk detail tot in de puntjes te specificeren.
| Oproeptype | Wat het controleert | Waar het het beste werkt | Typisch risico bij ontbrekende gegevens |
|---|---|---|---|
| Randbreukbereik | Kleine gecontroleerde randconditie | Algemene hanteringsranden | Scherpe randen, inconsistent gevoel |
| Afschuining maat | Gedefinieerde afschuiningsgeometrie | Montage-inleidingen, ontbramen door machinale bewerking | Tolerantie en pasvariatie |
| CTQ-zone zonder bramen | Burr is niet toegestaan in een bepaald gebied. | Afdichting, doorstroming, schroefdraad, sensoren | Lekkages, verontreiniging, verkeerde pasvormen |
| Oppervlaktezonering | Verschillende regels per oppervlakteklasse | Scheiding tussen cosmetische en functionele aspecten | Cosmetische geschillen, overwerk |
Als u geen gedefinieerde afschuining wilt, kunt u een ongedefinieerde randconditie specificeren met behulp van ISO 13715. ISO 13715 specificeert regels voor het aangeven en dimensioneren van randen met een ongedefinieerde vorm in technische documentatie.

Kopieer en plak ontbraaminstructies voor tekeningen en offerteaanvragen.
Gebruik deze notities als uitgangspunt en pas ze vervolgens aan aan je CTQ-lijst. Houd de notities kort, meetbaar en zonegericht.
-
Algemene opmerking voor de meeste CNC-onderdelen: Scherpe randen moeten 0.2–0.5 mm worden afgevlakt, tenzij anders aangegeven. Verwijder alle losse bramen.
-
CTQ-zones zonder bramen voor functionele randen. Geen bramen toegestaan op afdichtingsvlakken, pakkingvlakken, lagerzittingen en referentieranden.
-
Interne kruisingen en kruisgaten: Geen bramen toegestaan bij kruisgaten en interne poorten. De leverancier moet de verwijdering van bramen verifiëren met behulp van een borescope of een gelijkwaardige methode.
-
Reinigingsgevoelige onderdelen: Na het ontbramen, reinigen om spanen, schuurresten en losse deeltjes uit holtes, gaten en interne kanalen te verwijderen.
-
Cosmetische oppervlakken en bescherming bij hantering: Cosmetische oppervlakken A moeten vrij zijn van scherpe randen, beschadigingen door gereedschap en krassen door hantering. Verpakking ter bescherming van braamvrije randen.
Ontbraamvereisten voor gaten en schroefdraad bij productieonderdelen
Gaten en schroefdraad kunnen ongemerkt slijten als het ontbramen niet nauwkeurig genoeg gebeurt. Een kleine uitstroombraam kan een O-ring beschadigen, een doorstroomkanaal blokkeren of een onjuiste afdichting veroorzaken.
Gebruik regels op functieniveau wanneer u herhaaldelijk fouten ziet:
-
Uitgangen van geboorde gaten: geen braamvorming; gecontroleerde randafwerking toepassen bij in- en uitgang.
-
Kruisgaten: geen bramen op de kruispunten; controleer met een endoscoop op het eerste artikel.
-
Schroefdraad: geen bramen aan het begin en einde van de schroefdraad; de schroefdraad moet na het ontbramen door de meetmal passen.
-
Getapte gaten: verwijder in- en uitgaande bramen zonder materiaal in de eerste schroefdraad te rollen.
Als u van plan bent te anodiseren of galvaniseren, bepaal dan de gewenste randafwerking vóór de afwerking. Na de afwerking kunnen defecten aan de randen zichtbaar worden, waardoor latere geschillen moeilijker op te lossen zijn.
Inspectiemethode en bemonsteringsplan
De inspectie moet afgestemd zijn op het risico op bramen. U mist interne bramen als u alleen de buitenranden controleert. Bovendien veroorzaakt u verspilling als u alles op hetzelfde niveau inspecteert.
Een praktische inspectiestructuur ziet er als volgt uit:
-
Eerste artikel: inspecteer alle CTQ-zones, inclusief kruisgaten en schroefdraadaanzetten.
-
Productie: algemene randen bemonsteren, maar extra controles uitvoeren op risicovolle kenmerken.
-
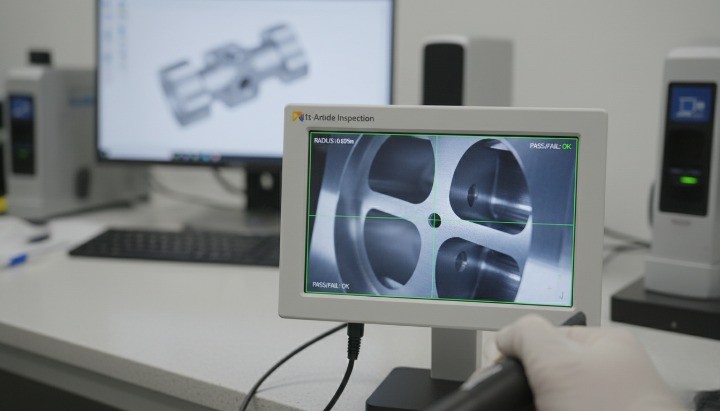
Inwendige braamvangers: gebruik een borescope of vergrootglas voor visuele controles wanneer de toegang beperkt is.
-
Schroefdraad: gebruik schroefdraadmeters en controleer visueel de begin- en eindpunten van de schroefdraad.
Leg drie zaken vast in uw controleplan: de randeisen, de ontbraammethode en de inspectiemethode. Wanneer deze drie overeenkomen, krijgt u een stabiele, braamvrije output over de verschillende batches heen.
Veelvoorkomende problemen en oplossingen bij het ontbramen
De meeste problemen met ontbramen komen voort uit één hoofdoorzaak: teams beschouwen ontbramen als "opruimen" in plaats van een gecontroleerd proces. Je lost terugkerende ontbraamproblemen op door het risico op braamvorming te koppelen aan een randspecificatie, een methode en een inspectiestap.
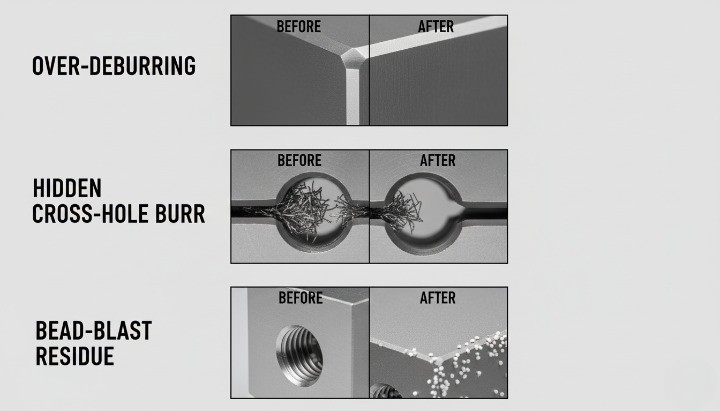
Overmatig ontbramen en tolerantieverlies
Te veel ontbramen verwijdert meer materiaal dan gepland, waardoor de randgeometrie verloren gaat en dunne secties soms vervormen. Uit een onderzoek naar verspaningstechnieken blijkt dat veel mechanische ontbraammethoden de afmetingen van onderdelen enigszins veranderen en dat mechanische krachten dunne secties kunnen vervormen.
In deze situaties zie je meestal dat er te veel braamvorming optreedt:
-
Je verwijdert handmatig bramen in de buurt van referentiepunten, afdichtingsvlakken en perspassing.
-
Je trommelt onderdelen die aan strakke randvereisten moeten voldoen.
-
Als je de schroefdraad te hard borstelt, beginnen de meters het te begeven.
Gebruik deze maatregelen om afval te voorkomen:
-
Vervang vage aantekeningen door meetbare randintenties op CTQ-randen.
-
Gebruik waar mogelijk in-machine randafwerkingen, omdat je daarmee de geometrie kunt beheersen.
-
Stel een strikte limiet in voor randbreuk in de buurt van passingen en afdichtingsvlakken en inspecteer deze vervolgens.
Verborgen bramen die lekkages, verontreiniging en montageschade veroorzaken.
Verborgen bramen veroorzaken de duurste storingen omdat ze aan visuele controles ontsnappen en pas tijdens de montage, lektesten of gebruik in het veld aan het licht komen. In de vloeistofkracht- en bewegingsbesturing waarschuwt de ontbraamrichtlijn dat bramen wrijving kunnen veroorzaken, los kunnen raken en andere componenten kunnen beschadigen.
Kruisboringen en interne kruisingen vormen een groot risico op braamvorming. Een onderzoekspaper over kruisboringen wijst erop dat bramen cruciale doorgangen kunnen blokkeren en kunnen bijdragen aan lekkage of defecten aan kleppen.
Je vermindert het risico op ontsnappingen door verborgen bramen als je drie dingen doet:
-
Je beschouwt kruisgaten als CTQ-zones en selecteert een methode die ontworpen is voor toegang.
-
U controleert interne kruispunten met een borescope of gelijkwaardige controles op het eerste artikel.
-
Je voegt een reinigingsstap toe die zich richt op interne kanalen, niet alleen op externe oppervlakken.
Opgesloten materiaal na massale afwerking en stralen
Massafwerking en straalreiniging verhogen de doorvoer, maar kunnen residu achterlaten. Een naslagwerk over massaafwerking noemt het vastlopen van straalmiddel een groot gevaar, omdat straalmiddel zich in onderdelen kan ophopen, zelfs wanneer het na de verwerking wordt gesorteerd en gescheiden.
In naslagwerken over vibratiepolijsten wordt ook vermeld dat kleine gaten, gleuven en ondersnijdingen straalmiddel kunnen vasthouden en handmatige reiniging vereisen.
Gebruik deze oplossingen wanneer u vastgelopen media ziet:
-
Kies mediaformaten en -vormen die niet in uw kleinste details passen.
-
Voeg maskering of pluggen op functieniveau toe op plaatsen waar straalbewerking het straalmiddel in holtes kan persen.
-
Definieer een nabewerkingsmethode en verificatiestap voor braamvangers.
Cosmetische defecten als gevolg van hantering na het ontbramen.
Het verwijderen van bramen verbetert vaak de veiligheid en het gevoel, maar onjuiste behandeling kan het uiterlijk achteraf aantasten. Uw team kan de bramen perfect verwijderen, maar vervolgens krassen of deuken aan de randen veroorzaken tijdens het bewerken, wassen of verpakken.
Je voorkomt cosmetische schade door procesdiscipline:
-
Scheid cosmetische oppervlakken van functionele oppervlakken door middel van oppervlaktezonering.
-
Gebruik direct na het ontbramen trays, scheidingswanden of beschermfolie.
-
Train operators om te voorkomen dat onderdelen op elkaar gestapeld worden en met de randen tegen elkaar aan geschoven worden.
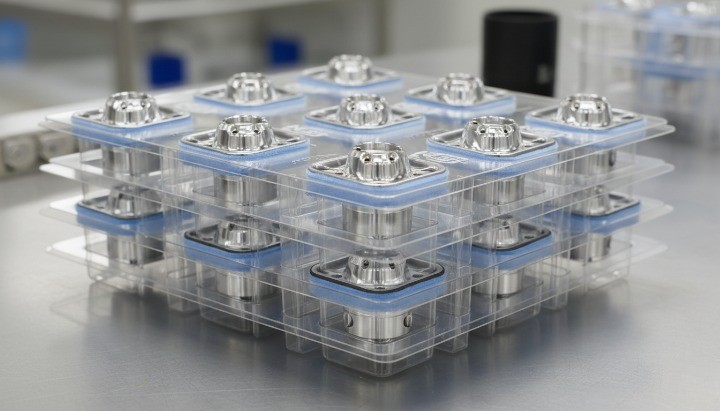
Conflicten bij de afwerking: anodiseren en galvaniseren benadrukken randdefecten.
Na de afwerking kunnen defecten aan het licht komen die je eerder niet had opgemerkt. Een technisch artikel over anodiseren legt uit dat oppervlaktedefecten na het anodiseren zichtbaar kunnen worden, zelfs als ze vóór de behandeling niet zichtbaar waren.
Je kunt geschillen over de afwerking voorkomen door de intentie van het ontbramen en de afwerking op elkaar af te stemmen:
-
Ontbraam de randen vóór het anodiseren of galvaniseren met behulp van een nauwkeurige randliniaal voor een esthetisch resultaat.
-
Houd de braamfilters schoon, zodat er geen resten achterblijven in de vorm van vlekken, putjes of oneffenheden aan de randen.
-
Bescherm de randen tijdens het plaatsen in stellingen, transport en verwerking na de afwerking.
Herhaalbare ontbraamworkflow voor productie
Een herhaalbaar ontbraamproces maakt van "braamvrij" een meetbaar resultaat in plaats van een subjectieve belofte. Ik raad aan om drie zaken op elkaar af te stemmen: CTQ-randzones, een gedefinieerde ontbraammethode per zone en een verificatiestap die overeenkomt met het risico. Wanneer deze drie op elkaar aansluiten, stabiliseren uw offertes en daalt het aantal afgekeurde producten.

Controlepunten voor CTQ-randen, gatuitgangen, schroefdraad en afdichtingsvlakken.
Begin met het markeren van de plekken waar bramen functionele storingen kunnen veroorzaken. Externe randen zijn belangrijk, maar CTQ-zones bevinden zich meestal op raakvlakken zoals afdichtingen, schroefdraad en vloeistofkanalen.
Gebruik deze CTQ-checklist tijdens de DFM- en RFQ-beoordeling:
-
Afdichtingsvlakken en O-ringafdichtingen
-
Lagerzittingen en perspassingboringen
-
Referentieranden die de uitlijning bepalen
-
Uitgangen van gaten en kruispunten tussen gaten
-
Schroefdraadstarten, slingering en verzinkingen
Wijs vervolgens een controlepunt toe aan elke CTQ-zone. Ik geef er de voorkeur aan dat u definieert "wat" u accepteert, "hoe" u bramen verwijdert en "hoe" u dit controleert.
| CTQ-zone | Typisch braamrisico | Voorkeursbesturing | Verificatie |
|---|---|---|---|
| Gatuitgangen | Uitbrekende braamlip | In-machine randafbreking of gecontroleerd gereedschap | Visuele controle + pasvormcontrole (goed/niet goed) |
| Kruisgaten | Verborgen kruispunt braam | Borstel-, thermische of elektrochemische | Boreoscoop op het eerste artikel |
| Discussies | Burr bij start/uitloop | Reiniging in de machine + lichte handmatige aanraking | Draadmeter + visuele startcontrole |
| Afdichtingsvlakken | Micro-braam snijdt afdichtingen door | Minimale randbreuk, zorgvuldige behandeling. | 100% visueel op CTQ-gezicht |
| Datums | Randbeschadigingen verschuiven de uitlijning. | Gecontroleerde randregel | Dimensionale review van het eerste artikel |
Reinigingsstappen en deeltjesbeheersing
Ontbramen creëert deeltjes, losse braamfragmenten en soms schurende resten. Als u het reinigen negeert, kunt u "braamvrije" onderdelen verzenden die alsnog defect raken door vervuiling.
Voor onderdelen die worden gebruikt in vloeistof-, afdichtings- of precisieassemblages, raad ik aan om reiniging en inspectie af te stemmen op erkende technische reinheidsnormen. ISO 16232 beschrijft methoden en documentatie voor het vaststellen van deeltjesverontreiniging op functioneel relevante componenten. VDA 19.1 richt zich ook op de inspectie van de technische reinheid van functioneel relevante onderdelen.
Gebruik een eenvoudige, uitschuifbare schoonmaakladder:
-
Standaardonderdelen: spoelen of wassen, uitblazen, drogen en vervolgens visueel controleren.
-
Interne kanalen: gerichte spoeling, gefilterde naspoeling, gecontroleerde droging
-
Systemen met een hoog risico: gedocumenteerde deeltjesinspectiemethode afgestemd op de eisen van ISO 16232 of VDA 19.1.
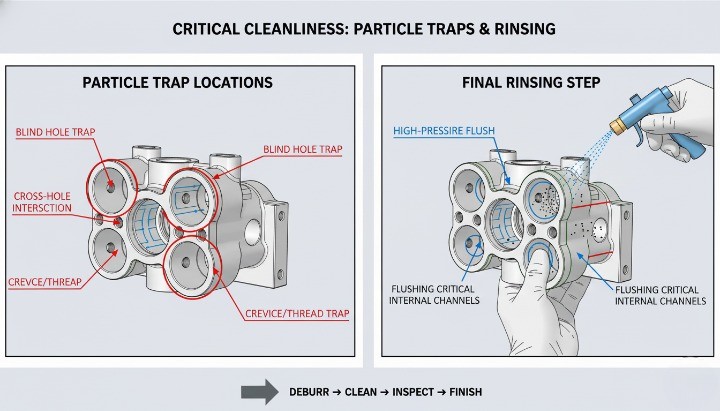
Ontbramen vóór het anodiseren, galvaniseren, lakken en monteren.
Afwerking maskeert randdefecten niet. Sterker nog, vaak worden ze daardoor juist beter zichtbaar, vooral bij aluminium onderdelen na het anodiseren.
Hydro legt uit dat oppervlaktedefecten na het anodiseren zichtbaar kunnen worden, omdat voorbehandeling en oxidevorming onderliggende oppervlaktecondities aan het licht kunnen brengen. Een handleiding voor afwerking merkt ook op dat anodiseren bestaande defecten zoals krassen of ingebed vuil niet zal verbergen, waardoor oppervlaktevoorbereiding en randafwerking van belang zijn.
Ontbraam de randen vóór de afwerking en bescherm ze tijdens transport en opslag. Deze volgorde vermindert cosmetische afkeuringen en voorkomt geschillen over de coating.
Gebruik deze uitlijningsregels voor de afwerking:
-
Anodiseren: controleer de cosmetische randen en voorkom gebruikssporen vóór het plaatsen in het rek.
-
Plateren: verwijder bramen die de vloeistof vasthouden en randartefacten veroorzaken.
-
Lakwerk: verwijder scherpe randen die leiden tot een dunne laklaag en vroegtijdige slijtage.
-
Montage: controleer vóór de montage of de gaten, schroefdraad en afdichtingsoppervlakken vrij zijn van bramen.
Verpakking ter bescherming van de braamvrije randen van cosmetische producten
Door het ontbramen worden randen veiliger, maar de verpakking zorgt ervoor dat er tijdens het transport geen bramen ontstaan. De meeste cosmetische schade ontstaat na het ontbramen, wanneer onderdelen tegen elkaar wrijven of botsen.
Voor zwaardere onderdelen wordt in de verzendrichtlijnen aanbevolen om de onderdelen te verstevigen en vast te zetten om schade tijdens het hanteren te voorkomen. Verpakkingshandleidingen benadrukken ook het belang van het vastzetten van de lading en het gebruik van duidelijke hanteringsinstructies om transportschade te beperken.
Gebruik verpakkingen die metaal-op-metaalcontact voorkomen:
-
Individuele zakjes of verpakkingen voor cosmetische onderdelen.
-
Scheidingsbakken met compartimenten voor herhaalbare positionering
-
Schuim- of golfkartonnen scheidingswanden voor ladingen met gemengde geometrie.
-
Bevestiging en stutwerk voor zware palletonderdelen
[Voeg hier een afbeelding toe: verpakking met compartimenten voor geanodiseerde behuizingen.] Alternatieve tekst: Verpakking met scheidingsbakjes ter bescherming van braamvrije, cosmetische randen op CNC-gefreesde onderdelen
Offertechecklist voor kopers
Een duidelijke offerteaanvraag voor ontbramen vermindert de variatie in offertes en voorkomt verrassingen bij de eerste proefproductie. Ik raad aan om bestanden, randafwerking en inspectie-eisen te bundelen, zodat elke leverancier hetzelfde risico en dezelfde werkzaamheden aanbiedt.
Bestanden: 2D, 3D, CTQ-lijst, randzones, afwerkingseisen
Stuur één offerteaanvraagpakket dat een leverancier zonder giswerk kan verwerken. Zorg ervoor dat de namen consistent zijn in alle bestanden en revisies.
| Item | Wat op te nemen? | Waarom dit belangrijk is voor CNC-ontbramen |
|---|---|---|
| 2D tekening | GD&T, referentiepunten, boorgatnotities, schroefdraadaanduidingen | Bij het ontbramen mogen de referentiepunten, passingen of afdichtingen niet beschadigd raken. |
| 3D-model | STEP heeft de voorkeur, meest recente versie | Helpt bij het plannen van gereedschapstoegang en het ontbramen in de machine. |
| CTQ-lijst | CTQ-kenmerken en CTQ-randen | De inspectie richt zich op de braamvangers die storingen veroorzaken. |
| Randzones | Markeer de oppervlakken A/B/C en de "braamvrije zones". | Voorkomt de interpretatie van "alle randen ontbramen". |
| Afwerkingsvereisten | Anodiseren, galvaniseren, lakken, textuurdoelen | Nabewerking vergroot het risico op randdefecten en resten. |
| Applicatie notities | Afdichting, vloeistofpad, sensorgebieden, schone onderdelen | Keuze van de aandrijfmethode voor kruisboringen en snijpunten |
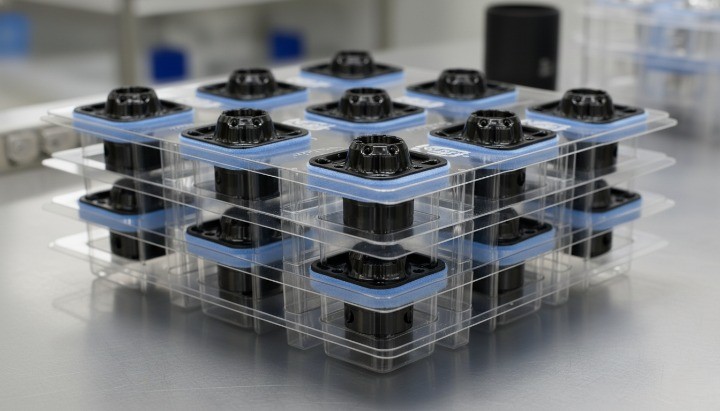
Vragen van de leverancier: methode, maatbescherming, reiniging, inspectieplan
Stel vragen die een procesgericht antwoord afdwingen. Je wilt dat de methode, de controles en de verificatie gekoppeld zijn aan de CTQ-zones.
Gebruik deze checklist in uw offerteaanvraagmail of -formulier:
-
Welke ontbraammethode gebruikt u voor elke randzone en elk CTQ-onderdeel?
-
Hoe ga je de braamvorming bij de uitgangen van gaten, kruisgaten en interne kruisingen wegwerken?
-
Hoe waarborgt u de toleranties in de buurt van referentiepunten, afdichtingsvlakken en perspassing?
-
Welke reinigingsstappen zult u gebruiken om spanen en resten te verwijderen na het ontbramen?
-
Hoe ga je de interne braamvangers inspecteren en welke gereedschappen ga je daarvoor gebruiken?
-
Welk bemonsteringsplan hanteert u voor CTQ-randen tijdens de productie?
Offerteformaat: ontbraammethode, cyclustijd, kwaliteitsomvang
U dient een offerte aan te vragen waarin de ontbraamwerkzaamheden en de inspectie afzonderlijk worden vermeld. Deze opzet maakt offertes van leveranciers vergelijkbaar en vermindert het aantal wijzigingsopdrachten achteraf.
| Offerte-regelitem | Wat de leverancier moet vermelden | Wat je vergelijkt |
|---|---|---|
| Ontbraammethode per zone | Handmatig, in-machine, borstel, massa-afwerking, stralen, thermisch, elektrochemisch | Methode geschikt voor toegang en CTQ-risico |
| Processtappen | Waar het ontbramen zich in het proces bevindt | Handling en risico op defecten gedurende de verschillende stappen |
| Impact op cyclustijd | Geschatte extra tijd per onderdeel of per batch | Werkelijke totale kosten, niet het uurtarief |
| Schoonmaakomvang | Wassen, doorspoelen, naspoelen met filterwater, drogen | Residu-controle voor interne doorgangen |
| Inspectiebereik | CTQ-controles, interne controles, schroefdraadmetingen | Risicodekking en consistentie |
| Resultaten van het eerste artikel | Foto's van CTQ-zones, en indien nodig endoscopisch bewijsmateriaal. | Snelle goedkeuring en minder geschillen. |
Veelgestelde vragen
Wat is ontbramen bij metaalbewerking?
Ontbramen is het proces waarbij bramen van een bewerkt onderdeel worden verwijderd, zodat de randen aan de vereiste eigenschappen voldoen. Een braam is een opstaande rand of een klein stukje materiaal dat overblijft na bewerkingsprocessen zoals boren, frezen en draaien.
In de productie moet "ontbramen" meer betekenen dan alleen "zorgen dat het glad aanvoelt". Je krijgt consistente resultaten als je definieert waar bramen onacceptabel zijn en welke randafwijking je toestaat.
Hoe verwijder je bramen van metalen onderdelen na CNC-bewerking?
Begin met een zonegebaseerd proces: verwijder bramen met de juiste methode, reinig vervolgens en controleer. Het verwijderen van bramen zonder te reinigen en te inspecteren leidt vaak tot verborgen lekkages, vooral in kruisgaten en schroefdraad.
Een praktische aanpak per kenmerk:
-
Buitenranden: afschuining via gereedschapspaden in de machine of gecontroleerd handmatig ontbramen.
-
Gatuitgangen: gecontroleerde randafbreking bij in- en uitgang, vervolgens controleren
-
Kruisgaten: borstelgereedschap, thermisch ontbramen of elektrochemisch ontbramen, gevolgd door een endoscopische controle.
Verandert het ontbramen de afmetingen en toleranties?
Ja. Ontbramen verwijdert materiaal, waardoor de randgeometrie kan veranderen en nauwe passingen, afdichtingsvlakken en referentieranden kunnen worden beïnvloed. Dit risico neemt toe wanneer onderdelen worden getrommeld, agressief worden gestraald of handmatig worden ontbraamd in de buurt van kritieke-kwaliteitskenmerken.
Om het tolerantierisico te beheersen, volg je deze stappen:
-
Geef bij CTQ-randen de gewenste randafwerking op in plaats van "alle randen ontbramen".
-
Gebruik in-machine randafbrekingen waar u herhaalbare geometrie nodig hebt.
-
Beperk massabewerking tot onderdelen die een toename van de randradius tolereren.
Ontbramen of afschuinen voor tekeningen?
Ontbramen verwijdert ongewenste bramen. Afschuinen definieert een meetbare afschuining. Als u een consistente, inspecteerbare randconditie nodig hebt, geeft de aanduiding 'afschuinen' vaak een betere indicatie dan 'ontbramen'.
Wat zijn de beste ontbraammethoden voor roestvrij staal?
Roestvrij staal kan hardnekkige bramen vormen omdat veel roestvrijstaalsoorten tijdens de bewerking harder worden, waardoor de bramen hardnekkiger kunnen worden dan je verwacht.
Een praktische strategie voor roestvrij staal is:
-
Geef de voorkeur aan gecontroleerde randafwerkingen in de machine voor toegankelijke randen.
-
Gebruik borstelontbramen voor kruispunten wanneer u een consistente randafwerking nodig hebt.
-
Gebruik elektrochemische of thermische ontbraming voor moeilijk bereikbare interne bramen, controleer en reinig deze vervolgens.
Hoe ontbraam ik kruisgaten en interne snijpunten?
Kruisende gaten veroorzaken bijna altijd bramen op het snijpunt, en beperkte toegang maakt ze lastig. Daarom gebruiken veel fabrikanten gespecialiseerde methoden voor het ontbramen van kruisende gaten, waaronder elektrochemisch ontbramen en andere specifieke technieken.
Gebruik een regel die overeenkomt met het risico:
-
Laag risico: borstelgereedschap + endoscopische controle van het eerste artikel.
-
Hoger risico: elektrochemisch ontbramen voor gerichte verwijdering of thermisch ontbramen voor veel interne bramen, gevolgd door reiniging en verificatie.
Wat is het verschil tussen ontbramen en kanten afbreken?
Ontbramen is gericht op het verwijderen van bramen die na de bewerking zijn achtergebleven. Kantafwerking is gericht op het creëren van een kleine, gecontroleerde rand, zodat het onderdeel veilig te hanteren is en consistent gemonteerd kan worden. In de praktijk combineren veel bedrijven beide doelen in één stap.
Als u een consistente interpretatie door verschillende leveranciers nodig hebt, specificeer dan de randvoorwaarde op de tekening in plaats van te vertrouwen op een algemene opmerking. ISO 13715 ondersteunt dit door te standaardiseren hoe teams ongedefinieerde randvoorwaarden aangeven.
Hoe kan ik aangeven dat er geen bramen mogen zitten bij de uitgangen van gaten en schroefdraad?
Vertrouw niet op "alle randen ontbramen". Definieer braamvrije CTQ-zones en geef expliciet de uitgangen van gaten en het begin van schroefdraad aan. ISO 13715 is handig wanneer u een gecontroleerde randconditie wilt zonder een volledige afschuining te definiëren.
Gebruik een op kenmerken gerichte taal:
-
Gatuitgangen: Geen bramen toegestaan bij in- en uitgang. Gecontroleerde randafwerking vereist.
-
Kruisgaten: Geen bramen toegestaan op de kruispunten. Controleer met een borescope tijdens de FAI.
-
Schroefdraad: Geen bramen aan het begin/einde van de schroefdraad. De schroefdraad moet na het ontbramen door de meetmal passen.
Conclusie
Beste methode op basis van type, locatie en volume van de maalschijf
Kies uw ontbraammethode eerst op basis van de locatie van de braam en bevestig deze vervolgens aan de hand van de tolerantie, het risico en het volume. Gebruik in-machine randafbrekingen voor toegankelijke randen, voeg borstelontbramen toe voor kruispunten en gebruik thermisch of elektrochemisch ontbramen wanneer interne bramen verborgen zitten in kruisgaten. Voor schaalbeslissingen merkt NIST op dat handmatig ontbramen tot 30% van de totale kosten van een onderdeel kan bedragen , wat verklaart waarom automatisering vaak de sleutel tot stabiliteit in de productie is.
Wilt u minder prijsschommelingen en minder problemen met bramen? Stuur ons dan uw 2D/3D-bestanden, uw CTQ-randzones en afwerkingsvereisten. HM kan per zone een ontbraammethode aanbevelen, inspectiecontroles voor gatuitgangen en kruisgaten definiëren en de reiniging vóór het anodiseren of galvaniseren afstemmen.