


CMM-inspectie vormt de ruggengraat van de kwaliteitscontrole voor uiterst nauwkeurige CNC-bewerkte onderdelen. Bij HM richt dit artikel zich op het CMM-inspectieproces voor CNC-onderdelen, waarbij wordt uitgelegd waarom het belangrijk is en hoe het bijdraagt aan betrouwbare productieresultaten.
Naarmate CNC-componenten complexer worden en toleranties strenger, schieten traditionele inspectiemethoden vaak tekort in het detecteren van geometrische fouten die de assemblage, afdichting en prestaties op lange termijn beïnvloeden. Veel kwaliteitsproblemen komen pas aan het licht nadat de onderdelen in productie of assemblage zijn genomen, wat leidt tot kostbare vertragingen, herstelwerkzaamheden en geschillen tussen kopers en leveranciers.
Hier leert u wanneer CMM-inspectie echt nodig is, hoe het tolerantierisico's beheerst en hoe u CMM-resultaten kunt gebruiken om de kwaliteit, kosten en levertijd van CNC-bewerkingsprojecten te beschermen.
Waarom is CMM-inspectie cruciaal bij CNC-bewerking?
CMM-inspectie is cruciaal bij CNC-bewerking omdat het complexe afmetingen en GD&T (Geometric Dimensioning and Tolerancing) met traceerbare nauwkeurigheid verifieert , functionele assemblages ondersteunt en problemen detecteert lang voordat ze leiden tot afval, herstelwerkzaamheden of retourzendingen. Als onderdeel van een gestructureerde workflow voor kwaliteitscontrole bij CNC-bewerking , transformeert een goed geplande CMM-strategie inspectie van een knelpunt in een controlemechanisme dat de kwaliteit, kosten en doorlooptijd stabiliseert voor zowel prototype- als productieruns.
Het beheersen van tolerantierisico's en functionele pasvorm
Bij veel CNC-projecten schuilt het werkelijke risico niet in de vraag of een enkele afmeting "binnen de specificaties" valt, maar in de vraag of het geheel nog steeds functioneel past . Positie, vlakheid, parallelliteit en profieltoleranties beïnvloeden elkaar over meerdere referentiepunten en bewerkingen. Een schuifmaat of micrometer kan slechts één aspect van dat geheel tegelijk waarnemen.
Een coördinatenmeetmachine bouwt een volledig 3D-model van het te meten onderdeel , waarbij veel punten op elk oppervlak en kenmerk worden vastgelegd. Vervolgens vergelijkt de machine deze puntenwolk met het CAD-model of de tekening, inclusief GD&T-specificaties. Met deze aanpak kunt u:
-
Kwantificeer de werkelijke positioneringsfout van gaten en sleuven ten opzichte van functionele referentiepunten.
-
Beoordeel de vlakheid en parallelliteit over het gehele vlak, niet slechts op enkele punten.
-
Evalueer de profielen van oppervlakken die de afdichting, beweging of optische prestaties bepalen.
Bij CMM-inspectie van kritische CNC-onderdelen controleert u niet alleen of "een paar afmetingen in orde zijn". U controleert of het onderdeel correct functioneert in de assemblage , of het nu gaat om een robotgewricht, een tandwielkastbehuizing of een medisch implantaat. Dit vermindert direct het risico op uitlijnfouten, trillingen, lekkages, voortijdige slijtage of geluidsproblemen in het eindproduct.

Vanuit procesoogpunt biedt CMM-data ook directionele feedback . Je ziet niet alleen of een afmeting buiten de tolerantie valt, maar ook in welke richting en met hoeveel. Dat maakt het voor ingenieurs en machinisten veel gemakkelijker om gereedschapscompensaties, klemstrategieën of snijparameters aan te passen in plaats van te gokken. Na verloop van tijd ontwikkelt deze feedbackloop zich tot een krachtig hulpmiddel om de procescapaciteit (Cp, Cpk) te verbeteren en variatie te verminderen.
Beperkingen van handmatige inspectie bij precisie-CNC-onderdelen
Handmatige inspectiemethoden hebben nog steeds hun nut. Schuifmaten, micrometers en hoogtemeters zijn snel, goedkoop en ideaal voor eenvoudige onderdelen en producten met een laag risico. De beperking is echter dat handmatige methoden tekortschieten wanneer de toleranties klein zijn, de onderdelen complex zijn of het inspectievolume hoog is.
In echte projecten komen al snel verschillende beperkingen aan het licht:
-
Beperkte dekking : operators meten doorgaans slechts een klein deel van de afmetingen, vaak alleen die welke gemakkelijk bereikbaar zijn.
-
Variatie door de operator : verschillen in gevoel, uitlijning en aflezing kunnen aanzienlijke meetfouten veroorzaken, vooral bij zachte of dunwandige onderdelen.
-
Geen sterke koppeling met GD&T : handmatige tools kunnen lineaire afmetingen geven, maar geen volledige evaluatie van positie, slingering of profiel ten opzichte van een referentiestructuur.
-
Lage traceerbaarheid : handmatige metingen resulteren vaak in handgeschreven notities of eenvoudige spreadsheets, waardoor trendanalyse en oorzaakbepaling lastig zijn.
Naarmate ontwerpen compacter en multifunctioneler worden, zie je meer functies in kleinere volumes gepropt , vaak met gemengde materialen en meerdere bewerkingen. In deze context is puur vertrouwen op handmatige inspectie vergelijkbaar met het controleren van een complexe 3D-assemblage met een simpele 2D-tekening: je zult iets belangrijks over het hoofd zien.
Een CMM daarentegen gebruikt consistente meetkrachten, gecontroleerde bewegingen en gekalibreerde schalen . Het kan automatisch dezelfde meetprocedure honderden of duizenden keren uitvoeren, met traceerbaarheid naar internationale metrologische standaarden. Dit sluit handmatige inspectie niet uit, maar definieert een duidelijke scheiding: gebruik handmatige gereedschappen voor eenvoudige controles en reserveer de CMM voor tolerantiekritische of risicovolle onderdelen.
Impact van CMM-inspectie op kosten, kwaliteit en levering
Op het eerste gezicht lijkt CMM-inspectie misschien puur een kostenpost. Machines zijn niet goedkoop, programmeren kost tijd en elke CMM-cyclus verbruikt minuten waardevolle capaciteit. Maar als je naar de totale kosten van kwaliteit kijkt , verandert het beeld snel.
Uit diverse onderzoeken blijkt dat de kosten van slechte kwaliteit in de productie tussen de 5% en 35% van de totale omzet kunnen bedragen , als gevolg van afval, herstelwerkzaamheden, sorteren, productiestops en retourzendingen van klanten. Zelfs een bescheiden vermindering van herstelwerkzaamheden en fouten kan de kosten van een robuuste CMM-inspectie ruimschoots compenseren. Bijvoorbeeld:
-
Het tijdig opsporen van een verkeerd geplaatst gatenpatroon tijdens de eerste CMM-inspectie kan voorkomen dat een hele partij afgekeurd wordt.
-
Door CMM-trends te gebruiken om gereedschapslijtage te corrigeren, kunnen stabiele productieperioden worden verlengd , waardoor ongeplande stilstand en dringende aanpassingen worden verminderd.
-
Het aanleveren van gestructureerde CMM-rapporten aan klanten kan het aantal inkomende inspecties, geschillen en terugboekingen aan hun kant verminderen.
Vanuit het oogpunt van levering zijn ongeplande herwerkzaamheden en sortering de ware, verborgen vijanden van de doorlooptijd . Een bedrijf dat onderdelen "op tijd" verzendt, maar vervolgens te maken krijgt met veel retourzendingen of afwijkingen, zal herhaaldelijk verstoringen in de planning ondervinden. CMM-gebaseerde controle helpt het proces eerder in de stroom te stabiliseren, waardoor er minder batches aan het einde hoeven te worden gecorrigeerd. Dit vertaalt zich in voorspelbaardere leveringen en betere prestaties op het gebied van tijdige levering.
Er is ook een strategisch aspect. Wanneer u een CNC-leverancier kiest, koopt u niet alleen machinetijd. U koopt ook hun meetcapaciteit en kwaliteitsgerichte cultuur . Een leverancier met moderne CMM's, ISO 10360-gecertificeerde prestaties en getraind meetkundig personeel laat zien dat ze dimensionale controle serieus nemen. Dat verkleint uw leveranciersrisico en versterkt uw eigen productreputatie.
Kortom, CMM-inspectie is cruciaal bij CNC-bewerking omdat het dimensionale onzekerheden omzet in objectieve, traceerbare gegevens . Dit vermindert het tolerantierisico, ondersteunt een goede pasvorm en beschermt zowel de kosten als de leveringsprestaties gedurende de gehele levensduur van een project.
Wat is CMM-inspectie voor CNC-bewerkte onderdelen?
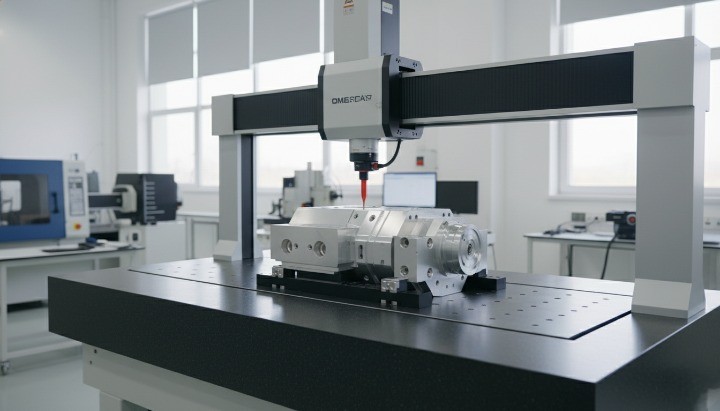
CMM-inspectie voor CNC-bewerkte onderdelen is een 3D-meet- en verificatieproces waarbij een coördinatenmeetmachine wordt gebruikt om te beoordelen of een onderdeel voldoet aan de dimensionale en GD&T-vereisten. In plaats van een paar geïsoleerde afmetingen te controleren, legt CMM-inspectie ruimtelijke gegevens vast over meerdere kenmerken en oppervlakken en vergelijkt deze gegevens vervolgens met de tekening of het CAD-model. Dit maakt het bijzonder waardevol voor precisie-CNC-onderdelen, waar geometrie, uitlijning en functionele relaties net zo belangrijk zijn als de afmetingen.
In de praktijk levert CMM-inspectie objectieve, herhaalbare en traceerbare meetresultaten op . Het verbindt de ontwerpintentie met de productierealiteit en stelt ingenieurs en inkopers in staat te bevestigen dat onderdelen naar behoren gemonteerd, bewogen, afgedicht of belast kunnen worden.
Waar staat CMM voor in de productie?
CMM staat voor Coordinate Measuring Machine (coördinatenmeetmachine) . In de productie verwijst het naar een computergestuurd systeem dat de exacte coördinaten van punten op een onderdeel in een driedimensionale ruimte bepaalt, meestal gedefinieerd door de X-, Y- en Z-assen.
Een typisch CMM-systeem bestaat uit:
-
Een nauwkeurige mechanische constructie (brug, portaal of arm)
-
Een meetsysteem (tastsonde of scansonde)
-
Lineaire schalen en bewegingsbesturing
-
Speciaal ontwikkelde meetsoftware
De machine meet punten op het oppervlak van een onderdeel door het fysiek aan te raken met een meetsonde of door het continu te scannen. De software berekent vervolgens de afmetingen, vormfouten en GD&T-kenmerken op basis van die punten. Volgens de ISO-normen voor metrologie worden de nauwkeurigheid en herhaalbaarheid van de CMM geverifieerd door middel van gecontroleerde kalibratie en omgevingsomstandigheden , wat consistentie en traceerbaarheid van de resultaten garandeert.
Voor CNC-bewerking is dit belangrijk omdat de meeste onderdelen digitaal worden ontworpen. Een CMM fungeert als de meetzijde van CNC-machines en vertaalt de fysieke geometrie terug naar digitale gegevens die ingenieurs kunnen analyseren en vertrouwen.
CMM-inspectie versus traditionele dimensionale meting
Traditionele maatvoering maakt gebruik van handmatige of semi-handmatige gereedschappen zoals schuifmaten, micrometers, hoogtemeters, boringmeters en optische comparatoren. Deze gereedschappen zijn effectief voor eenvoudige controles, maar ze hebben duidelijke beperkingen bij toepassing op moderne CNC-onderdelen.
Het fundamentele verschil is dat handmatige meting individuele afmetingen vastlegt , terwijl CMM-inspectie de geometrie als een systeem evalueert.
| Aspect | Traditionele meting | CMM-inspectie |
|---|---|---|
| Meetbereik | Enkele afmetingen of kenmerken | Volledige 3D-geometrie en relaties tussen kenmerken |
| GD&T-capaciteit | Heel beperkt | Volledige evaluatie van positie, profiel, uitloop, vorm |
| Herhaalbaarheid | Afhankelijk van de operator | Zeer reproduceerbaar en softwaregestuurd. |
| Gegevensuitvoer | Handmatige notities of eenvoudige registraties | Digitale rapporten met traceerbaarheid |
| Geschiktheid | Eenvoudige onderdelen, ruime toleranties | Complexe onderdelen, nauwe toleranties |
Handgereedschap speelt nog steeds een belangrijke rol in de werkplaats. Het is snel, flexibel en kosteneffectief voor snelle controles en eenvoudige bewerkingen. Echter, wanneer onderdelen nauwe toleranties, meerdere referentiepunten, hoekverhoudingen of complexe oppervlakken bevatten , schiet handgereedschap tekort in het leveren van betrouwbare resultaten.
CMM-inspectie dicht deze kloof door:
-
Het meten van kenmerken ten opzichte van een gedefinieerd referentiesysteem.
-
Het verifiëren van functionele relaties tussen kenmerken
-
Het leveren van consistente resultaten, onafhankelijk van de vaardigheid van de gebruiker.
Voor CNC-gefreesde onderdelen die nauwkeurig moeten assembleren of onder belasting moeten presteren, is CMM-inspectie geen luxe meetmethode, maar een functionele vereiste . Het stelt engineeringteams in staat om over te stappen van "het controleren van afmetingen" naar het verifiëren van prestatiekritische geometrie , wat het werkelijke doel is van kwaliteitscontrole in precisieproductie.
CMM-inspectieproces voor CNC-onderdelen – stap voor stap
Een robuust CMM-inspectieproces voor CNC-onderdelen volgt een gestructureerde, herhaalbare volgorde . Je begint bij het ontwerp, definieert de positionering van het onderdeel, kiest een meetstrategie, verzamelt gegevens en zet die gegevens ten slotte om in beslissingen. Wanneer elke stap duidelijk is, wordt CMM-inspectie een voorspelbaar onderdeel van je kwaliteitsworkflow , in plaats van een incidenteel hulpmiddel voor probleemoplossing.

Stap 1 – Controle van tekeningen, toleranties en GD&T
De eerste stap is begrijpen wat je moet bewijzen, niet wat je gemakkelijk kunt meten. Dat betekent beginnen met de technische tekening en alle gedefinieerde GD&T-specificaties volgens normen zoals ASME Y14.5 of ISO 1101. Voor CNC-precisiecomponenten is deze beoordeling essentieel om te bepalen welke kenmerken echt cruciaal zijn voor de werking, veiligheid en montage, en welke van secundair belang zijn.
In deze fase:
-
Benadruk kwaliteitskritische kenmerken (CTQ-kenmerken) zoals boorgatposities, afdichtingsoppervlakken en uitlijningsvlakken.
-
Bekijk de verschillende soorten en niveaus van toleranties, met name positie, vlakheid, parallelliteit en profiel.
-
Verduidelijk het referentiekader en hoe dit zich verhoudt tot de werkelijke montageomstandigheden.
Deze evaluatie is ook het juiste moment om engineering, kwaliteit en productie op elkaar af te stemmen. Als een tolerantie technisch correct is, maar in de praktijk onmeetbaar , pas je het plan aan voordat je materiaal gaat snijden. Dat voorkomt discussies achteraf en zorgt ervoor dat het CMM-programma de werkelijke ontwerpintentie weerspiegelt in plaats van giswerk.

Stap 2 – Referentiepuntdefinitie en onderdeelinstelling
Zodra je begrijpt wat je moet meten, moet je beslissen hoe je het onderdeel vasthoudt en positioneert . Dit is waar referentiepunten en opspanningen van pas komen. Een goede referentiepuntstrategie weerspiegelt de manier waarop het onderdeel in de uiteindelijke assemblage zal worden vastgehouden, en niet alleen wat handig is op de CMM-tafel.
In de praktijk betekent dit dat u:
-
Selecteer primaire, secundaire en tertiaire referentiepunten die de werkelijke montage- of uitlijningspunten weergeven.
-
Ontwerp of kies een opspaninrichting die het onderdeel zonder vervorming ondersteunt.
-
Zorg voor een herhaalbare plaatsing en klemming, zodat elk onderdeel binnen het meetvolume op dezelfde plaats terugkeert.
Een zwakke referentiestrategie kan systematische fouten veroorzaken. Als u bijvoorbeeld op een ruw of instabiel oppervlak meet in plaats van op het werkelijke functionele referentiepunt, ziet u "variatie" die in werkelijkheid te wijten is aan de gebruikte opspanning. Een robuuste opstelling daarentegen zorgt ervoor dat de CMM een stabiel coördinatensysteem opbouwt , waardoor alle volgende metingen betekenisvol zijn.

Stap 3 – Selectie van de meetsonde en meetstrategie
Nadat het onderdeel is gepositioneerd, definieert u hoe de CMM de geometrie zal aanraken of scannen . De keuze van de meetsonde en de meetstrategie hebben direct invloed op de nauwkeurigheid, de cyclustijd en de robuustheid.
Belangrijke beslissingen zijn onder meer:
-
De keuze is tussen taster-sensoren voor discrete punten en scan-sensoren voor data met hoge dichtheid op profielen of vrije-vormoppervlakken.
-
De juiste styluslengte en puntgrootte kiezen om dieper gelegen details te bereiken zonder overmatige afbuiging.
-
Het definiëren van puntpatronen op elk kenmerk om vorm en oriëntatie vast te leggen, niet alleen de grootte.
Je bepaalt ook de meetvolgorde . Doorgaans meet je eerst de referentiepunten en werk je vervolgens in een logische volgorde, rekening houdend met onderlinge afhankelijkheden, de kritische kenmerken af. Je kunt bijvoorbeeld een lagerboring meten nadat je het vlak hebt gecontroleerd dat de axiale positie ervan bepaalt. Een duidelijke strategie vermindert onnodige bewegingen en minimaliseert het risico op botsingen, terwijl je toch voldoende meetpunten hebt om statistisch betrouwbare conclusies te trekken.

Stap 4 – Uitvoering van de meting en vastlegging van de gegevens
Nadat het programma is gedefinieerd, ga je over tot de daadwerkelijke uitvoering van de meting . De CMM volgt het geprogrammeerde pad, raakt of scant oppervlakken en registreert puntcoördinaten ten opzichte van het vastgestelde referentiesysteem.
Tijdens de uitvoering:
-
Plaats het onderdeel volgens de gedefinieerde bevestigingsmethode.
-
Roep het juiste programma op en controleer de kalibratiestatus van de sonde.
-
Houd de eerste testrun nauwlettend in de gaten om de speling en de dekking te controleren.
De machine verzamelt vervolgens sets 3D-coördinaten langs elk kenmerk. De software zet deze punten om in geometrische elementen zoals cirkels, vlakken, cilinders en profielen. In deze fase zijn stabiliteit en omgevingsfactoren van belang. Een gecontroleerde temperatuur en lage trillingen zijn gewenst , zodat de machine en het onderdeel binnen de gespecificeerde omstandigheden blijven. Dit zorgt voor herhaalbare en traceerbare gegevens.
Na verloop van tijd kunt u een groot deel van deze stap automatiseren. Onderdelen kunnen in een wachtrij worden geplaatst, programma's kunnen worden geselecteerd via een QR-code of onderdeelnummer, en operators kunnen zich concentreren op het laden en lossen terwijl de CMM de routine consistent uitvoert.

Stap 5 – Gegevensevaluatie en inspectie-uitkomst
De laatste stap is het omzetten van ruwe meetgegevens in duidelijke beslissingen en bruikbare documentatie . De CMM-software vergelijkt de gemeten kenmerken met de nominale geometrie en de gespecificeerde toleranties, en rapporteert de resultaten vervolgens in een gestructureerd formaat.
In deze stap:
-
Bekijk de belangrijkste resultaten, zoals grootte, positie, vlakheid en profielafwijkingen.
-
Controleer de geslaagd/mislukt-status voor CTQ-functies en de algehele afhandeling van het onderdeel.
-
Analyseer trends in meerdere onderdelen om afwijkingen of procesverschuivingen te detecteren.
De output kan variëren van een beknopt eerste artikelinspectierapport (FAI) voor een nieuw artikelnummer tot doorlopende steekproefinspectierapporten tijdens de productie. Het is raadzaam om rapporten te koppelen aan artikelnummers, revisieniveaus en meetomstandigheden , zodat toekomstige onderzoeken op een solide databasis kunnen worden uitgevoerd.
Je kunt CMM-gegevens ook invoeren in statistische procescontrolesystemen (SPC). In dat geval wordt CMM-inspectie meer dan alleen een controlemechanisme. Het wordt een input voor continue verbetering , waarmee je CNC-programma's, gereedschappen en opspaninrichtingen kunt aanpassen voordat afwijkingen de klant bereiken.

CMM-inspectierapporten voor CNC-bewerkingsprojecten
CMM-inspectierapporten vormen het uiteindelijke en meest zichtbare resultaat van het gehele inspectieproces . Voor CNC-bewerkingsprojecten vertalen deze rapporten complexe geometrische metingen naar duidelijke goedkeurings-/afkeuringsbeslissingen waarop ingenieurs, kwaliteitsteams en inkopers kunnen voortbouwen. Een goed gestructureerd CMM-rapport doet meer dan alleen de naleving bevestigen. Het schept vertrouwen dat de leverancier de bedoeling van de tekening begrijpt, variaties beheerst en een stabiele productie op lange termijn kan garanderen.

Belangrijke elementen van een professioneel CMM-rapport
Een professioneel CMM-inspectierapport volgt een logische, traceerbare structuur . Hierdoor kan iedereen die het document bekijkt snel begrijpen wat er is gemeten, hoe het is gemeten en of de resultaten aan de eisen voldoen. Deze duidelijkheid is essentieel wanneer inspectiegegevens tussen bedrijven, landen en tijdzones worden uitgewisseld.
Een kwalitatief hoogwaardig CMM-rapport moet minimaal het volgende bevatten:
-
Onderdeelidentificatie : onderdeelnummer, revisieniveau, materiaal en tekeningreferentie.
-
Omvang van de inspectie : of het rapport betrekking heeft op FAI, steekproefinspectie of 100% inspectie.
-
Referentiekader voor datums : duidelijk gedefinieerde primaire, secundaire en tertiaire datums.
-
Functielijst : elke gemeten afmeting of GD&T-aanduiding gekoppeld aan de tekening.
-
Nominale, werkelijke en afwijkingswaarden : numeriek weergegeven, niet alleen geslaagd/niet geslaagd.
-
Tolerantiegrenzen en -status : duidelijke indicatie of de resultaten binnen of buiten de tolerantie vallen.
Goed opgestelde rapporten documenteren ook de meetomstandigheden , zoals machine-ID, sondeconfiguratie en inspectiedatum. Deze informatie ondersteunt de traceerbaarheid en is vaak vereist voor audits of in gereguleerde sectoren.
Voor complexe onderdelen voegen veel leveranciers kleurafwijkingskaarten of grafische weergaven toe. Deze visualisaties helpen ingenieurs direct te zien waar afwijkingen optreden en of ze willekeurig of gericht zijn. Bij correct gebruik versnellen ze de oorzaakanalyse en de feedback op het ontwerp.

Hoe moet ik de resultaten van een CMM-inspectie interpreteren?
Een CMM-rapport correct interpreteren vereist meer dan alleen het aanvinken van groene of rode vakjes. Het doel is om risico's, trends en functionele impact te begrijpen , niet alleen de naleving van de regels voor een enkel onderdeel.
Bij het beoordelen van de resultaten, begin dan met de kwaliteitskritische kenmerken . Kijk hoe dicht de werkelijke waarden bij de tolerantiegrenzen liggen. Een kenmerk dat net aan de tolerantie voldoet, kan nog steeds een risico vormen in de productie, vooral als gereedschapslijtage of thermische effecten worden verwacht. Resultaten die consistent naar één kant van de tolerantieband neigen, duiden vaak op problemen met de uitlijning van de mal of het proces , en niet op willekeurige variatie.
Bekijk vervolgens de GD&T-resultaten zorgvuldig. Let bij positie, profiel of vlakheid op hoe het onderdeel zich gedraagt ten opzichte van de referentiepunten. Zelfs als lineaire afmetingen er goed uitzien, kunnen positioneringsfouten montageproblemen veroorzaken. CMM-rapporten maken deze relaties zichtbaar op een manier die bij handmatige inspectie niet mogelijk is.
Trendinformatie wordt bijzonder waardevol wanneer u meerdere rapporten over een bepaalde periode vergelijkt. Door opeenvolgende resultaten te bekijken, kunt u het volgende vaststellen:
-
Geleidelijke afwijking veroorzaakt door slijtage van het gereedschap.
-
Stapwijzigingen zijn gekoppeld aan wijzigingen in de opstelling of het armatuur.
-
Stabiele processen met een sterke clustering, ruim binnen de tolerantiegrenzen.
Voor inkopers en kwaliteitsingenieurs is deze diepgang in de interpretatie van belang. Een leverancier die kan uitleggen waarom de resultaten er zo uitzien, is waardevoller dan een leverancier die alleen maar pass/fail-gegevens levert . Interpretatie toont procesinzicht, niet alleen meetvaardigheid.
Eerste artikelinspectie (FAI) versus productie-inspectierapporten
FAI-rapporten en productie-inspectierapporten dienen verschillende, maar complementaire doelen. Inzicht in dit onderscheid helpt u de juiste verwachtingen te scheppen bij CNC-leveranciers en onnodige inspectiekosten te vermijden.
Een eerste artikelinspectie (FAI) bevestigt dat een nieuw artikelnummer of een herziening voldoet aan alle eisen van de tekening. Het rapport is doorgaans uitgebreid en bevat alle afmetingen en GD&T-specificaties. Het doel is om te bevestigen dat het CNC-proces, de gereedschappen en de inspectiemethode in principe geschikt zijn voordat de massaproductie van start gaat.
Productie-inspectierapporten zijn daarentegen meestal risicogebaseerd en selectief . Ze richten zich op CTQ-kenmerken en bekende risicogebieden in plaats van op elke afzonderlijke dimensie. Steekproefplannen volgen vaak normen zoals ISO 2859 of interne kwaliteitsafspraken.
| Aspect | FAI-rapport | Productie-inspectierapport |
|---|---|---|
| Timing | Nieuw onderdeel of herziening | Lopende productie |
| Dekking | Volledige tekening | Geselecteerde CTQ-functies |
| Doel | Proces validatie | Procesbewaking |
| Typische frequentie | Eenmalig of incidenteel | Per perceel of volgens schema |
In de praktijk maken de beste kwaliteitssystemen gebruik van beide. FAI legt de basis , terwijl productierapporten het vertrouwen op lange termijn waarborgen. Samen bieden ze ingenieurs en inkopers een helder inzicht in de vraag of CNC-onderdelen blijven voldoen aan de eisen naarmate de volumes toenemen en de omstandigheden veranderen.
Wanneer u CMM-inspectiegegevens van een leverancier opvraagt, geef dan duidelijk aan welk type rapport u nodig heeft en waarom. Duidelijke verwachtingen verminderen misverstanden en zorgen ervoor dat de inspectie aansluit bij de werkelijke kwaliteits- en bedrijfsdoelstellingen.
Hoe controleert een CMM de GD&T-waarden op CNC-onderdelen?
CMM-inspectie speelt een cruciale rol bij het verifiëren van GD&T-vereisten als functionele controles , en niet slechts als symbolische aantekeningen op een tekening. Terwijl maattoleranties bevestigen of een onderdeel binnen de nominale limieten valt, definieert GD&T hoe onderdelen zich tot elkaar verhouden in daadwerkelijke samenstellingen . Een CMM evalueert deze relaties in een driedimensionale ruimte, gebruikmakend van de referentiestructuur en tolerantiezones die in het ontwerp zijn vastgelegd.

Het meten van positie, vlakheid, parallelliteit en profiel
GD&T-karakteristieken beschrijven geometrie over oppervlakken en volumes, waardoor ze moeilijk of onmogelijk nauwkeurig te verifiëren zijn met handmatige meetinstrumenten. Een CMM overkomt deze beperking door meerdere punten te verzamelen en deze aan te passen aan wiskundige modellen die zijn gedefinieerd door internationale normen zoals ASME Y14.5 en ISO 1101.
Voor positietoleranties meet de CMM de as of het middelpunt van een onderdeel, zoals een gat of pen, ten opzichte van het referentiekader. De software beoordeelt vervolgens of die as binnen de gespecificeerde cilindrische of rechthoekige tolerantiezone valt. Deze aanpak geeft direct weer hoe het onderdeel tijdens de montage zal worden uitgelijnd.
Voor vlakheidsmetingen neemt de CMM meetpunten over het gehele oppervlak en berekent de minimale afstand tussen twee parallelle vlakken die alle gemeten punten omsluiten. Dit onthult oppervlaktevervormingen die met een liniaal of steekproeven over het hoofd gezien zouden kunnen worden.
Voor paralleliteitscontrole vergelijkt de CMM de oriëntatie van een kenmerk met een referentievlak of -as. Zelfs wanneer dikte- of hoogteafmetingen binnen de tolerantie vallen, kunnen paralleliteitsfouten leiden tot ongelijkmatige belasting, afdichtingsproblemen of versnelde slijtage.
Voor profieltoleranties blinkt de CMM uit. Door meerdere punten langs een contour te scannen of te meten, controleert deze of het gehele oppervlak binnen een gedefinieerde tolerantieband blijft ten opzichte van de nominale CAD-geometrie. Dit is essentieel voor complexe behuizingen, vloeistofkanalen en ergonomische of aerodynamische vormen.
In alle gevallen is het belangrijkste voordeel de volledigheid . De CMM evalueert de geometrie zoals de norm dat voorschrijft, niet als een vereenvoudigde benadering.
Functionele GD&T versus overmatige inspectie
Niet alle GD&T-aanduidingen hebben hetzelfde functionele gewicht. Sommige regelen kritieke assemblage-interfaces, terwijl andere voornamelijk bestaan omwille van de maakbaarheid of vanwege historische redenen. Een veelgemaakte fout is om elk GD&T-symbool als even belangrijk te beschouwen tijdens een inspectie.
Functionele GD&T richt zich op kenmerken die direct van invloed zijn op:
-
Montage-uitlijning en stapeling.
-
Nauwkeurigheid van lastoverdracht en beweging.
-
Afdichting, positionering of uitwisselbaarheid.
Een goed ontworpen CMM-inspectieplan geeft prioriteit aan deze kenmerken. Het meet ze met voldoende puntendichtheid en frequentie om risico's te beheersen. Minder kritische kenmerken kunnen nog steeds worden gecontroleerd, maar met vereenvoudigde procedures of een lagere steekproefomvang.
Overmatige inspectie creëert verborgen problemen. Het verlengt de doorlooptijd, overbelast de inspectiecapaciteit en genereert grote hoeveelheden data die weinig toegevoegde waarde bieden. Belangrijker nog, het kan teams afleiden van echte risico's. Alles meten betekent niet alles controleren.
De meest effectieve CMM-strategieën vinden een evenwicht. Ze verifiëren GD&T waar dat van belang is voor functionaliteit en betrouwbaarheid, terwijl ze onnodige complexiteit vermijden. Dit evenwicht wordt meestal bereikt door samenwerking tussen ontwerp-, productie- en kwaliteitsteams, en niet alleen door metingen.
Veelvoorkomende interpretatiefouten van GD&T bij CNC-inspectie
Zelfs met een CMM kan een GD&T-inspectie mislukken als de interpretatie onjuist is. Deze fouten komen vaak voort uit een misverstand over hoe normen toleranties definiëren, en niet uit beperkingen van de apparatuur.
Een veelvoorkomend probleem is een onjuiste simulatie van het referentiepunt . Als het onderdeel anders is gefixeerd of uitgelijnd dan volgens het referentiepuntschema op de tekening, kan de CMM onterechte fouten of geslaagde metingen rapporteren. De meting is weliswaar nauwkeurig, maar geeft geen accurate weergave van de werkelijke montageomstandigheden.
Een andere veelvoorkomende fout is het vermengen van maat- en locatiegegevens . Inspecteurs concentreren zich soms op maatwaarden, terwijl ze positie- of profielafwijkingen over het hoofd zien die veel kritischer zijn. Dit leidt ertoe dat onderdelen die "de afmetingen goed lijken te hebben" tijdens de montage toch defect raken.
Een derde probleem is het gebruik van onvoldoende puntendichtheid . Het meten van te weinig punten op een oppervlak of kenmerk kan vormfouten maskeren. Het resultaat lijkt weliswaar conform de specificaties, maar de functionele prestaties lijden eronder.
Tot slot passen teams soms standaard software-instellingen toe zonder deze te valideren . CMM-software is krachtig, maar gaat ervan uit dat de programmeur begrijpt hoe filters, aanpassingsmethoden en evaluatie-instellingen de resultaten beïnvloeden. Blind vertrouwen op standaardinstellingen kan conclusies vertekenen.
Om deze fouten te voorkomen is meer nodig dan alleen een goede machine. Het vereist kennis van GD&T, een gedisciplineerde inspectieplanning en een beoordeling van de resultaten met het technische doel voor ogen . Wanneer deze elementen samenkomen, wordt CMM-inspectie een betrouwbare bewaker van functionele kwaliteit in plaats van een bron van verwarring.
Wanneer moet je CMM-inspectie gebruiken bij CNC-bewerking?
CMM-inspectie is het meest effectief wanneer deze strategisch wordt toegepast , niet universeel. Het doel is niet om elk onderdeel in elke situatie te meten, maar om CMM-inspectie in te zetten waar deze de grootste risicoreductie en beslissingswaarde oplevert. Bij CNC-bewerking gebeurt dit doorgaans in cruciale fasen van de productlevenscyclus en in toepassingen waar functioneel falen ernstige gevolgen kan hebben.

Validatie van het prototype en verificatie van het ontwerp
Het eerste en meest cruciale gebruik van CMM-inspectie is tijdens de prototypevalidatie. In deze fase is het doel niet efficiëntie, maar betrouwbaarheid. Bij CNC-bewerking van kleine series helpt CMM-inspectie te bevestigen dat het bewerkingsproces daadwerkelijk onderdelen kan produceren die aan het ontwerp voldoen, vooral wanneer de toleranties klein zijn of de geometrie complex is.
Met een CMM-inspectie kunt u het volgende controleren:
-
Of GD&T-vereisten haalbaar zijn met de gekozen bewerkingsstrategie.
-
Hoe de werkelijke geometrie zich verhoudt tot het CAD-model, niet alleen de nominale afmetingen.
-
Waar treden afwijkingen op en of deze systematisch of willekeurig zijn.
Voor ontwerp- en engineeringteams zijn deze gegevens van onschatbare waarde. Een eerste artikelinspectie met behulp van een CMM kan aan het licht brengen dat een tolerantie onnodig strak is, of dat een referentieschema de werkelijke assemblageomstandigheden niet weerspiegelt. Door deze problemen vroegtijdig op te sporen, worden kostbare ontwerpwijzigingen later voorkomen, wanneer de gereedschappen en productievolumes al zijn toegenomen.
Vanuit het perspectief van de koper is het vereisen van CMM-inspectie op prototypes een risicobeheersingsmaatregel . Het garandeert dat de leverancier de tekening begrijpt, GD&T correct kan interpreteren en over de inspectiemogelijkheden beschikt om de latere productie te ondersteunen. Het overslaan van deze stap leidt vaak tot kostbare verrassingen in de pilot- of opstartfase.
Batchproductie en monitoring van procescapaciteit
Bij batch- of serieproductie verschuift de rol van CMM-inspectie van validatie naar procesbewaking . De vraag is niet langer "Kunnen we dit onderdeel maken?", maar "Maken we het nog steeds correct en consistent?".
CMM-inspectie ondersteunt deze fase door het volgende mogelijk te maken:
-
Periodieke verificatie van kritieke kenmerken in plaats van het inspecteren van elke afmeting van elk onderdeel.
-
Het bewaken van positie- en vormtoleranties die met handmatige controles niet betrouwbaar kunnen worden nagegaan.
-
Het verzamelen van consistente gegevens voor statistische procescontrole (SPC).
Door CMM-resultaten over tijd te analyseren, kunt u gereedschapslijtage, afwijkingen in de opspaninrichting of thermische effecten detecteren voordat ze leiden tot niet-conforme onderdelen. Een geleidelijke verschuiving in de positie van een gat kan bijvoorbeeld wijzen op slijtage van een positioneringspen, zelfs als de afmetingen binnen de tolerantie blijven.
Correct toegepast, vermindert CMM-inspectie de noodzaak tot brandjes blussen. Het voorkomt sortering en herwerk in een laat stadium, wat de planning verstoort en de kosten verhoogt. Stabiele CMM-gegevens ondersteunen stabiele leveringen , wat voor klanten vaak belangrijker is dan marginale kostenbesparingen per eenheid.
Zeer nauwkeurige en gereguleerde industriële toepassingen
Sommige CNC-bewerkingsprocessen vereisen CMM-inspectie als basisvereiste, en niet als optionele kwaliteitsverbetering. Dit geldt bijvoorbeeld voor sectoren waar nauwe toleranties gelden, complexe assemblages worden uitgevoerd of naleving van normen verplicht is.
Typische voorbeelden zijn:
-
Robotica en automatisering , waar uitlijning de nauwkeurigheid en herhaalbaarheid van bewegingen beïnvloedt.
-
Medische hulpmiddelen , waarbij vorm en positie direct van invloed zijn op de veiligheid en functionaliteit.
-
Lucht- en ruimtevaart en defensie , waar traceerbaarheid en naleving van GD&T-normen streng worden gecontroleerd.
-
Onderdelen voor autoveiligheid en aandrijflijn , waar geometrische fouten zich door de hele assemblage kunnen verspreiden.
In deze omgevingen verwachten klanten vaak gedocumenteerde CMM-inspecties als onderdeel van kwalificatie- of PPAP-achtige inzendingen. Rapporten moeten traceerbaar, reproduceerbaar en in lijn met erkende normen zijn. Handmatige inspectie alleen is zelden voldoende om aan deze verwachtingen te voldoen.
Ook buiten formeel gereguleerde sectoren geldt een vergelijkbare logica wanneer een CNC-onderdeel een cruciale rol speelt . Als een defect leidt tot stilstand, terugroepacties of veiligheidsrisico's, zijn de kosten van een CMM-inspectie doorgaans gering in vergelijking met de kosten van het defect zelf.
In de praktijk worden de beste resultaten behaald door de intensiteit van de CMM-inspectie af te stemmen op het risico van de toepassing . Prototypeonderdelen, onderdelen met hoge precisie en gereguleerde componenten vereisen een grondigere inspectie. Onderdelen met een lager risico kunnen volstaan met vereenvoudigde controles. Deze evenwichtige aanpak zorgt voor een hoge kwaliteit zonder dat inspectie een onnodige last wordt.
Soorten CMM-machines die worden gebruikt voor CNC-onderdelen
Verschillende CNC-onderdelen vereisen verschillende CMM-machineconfiguraties. De keuze draait niet om het bezitten van "het meest geavanceerde" systeem, maar om het afstemmen van het meetvolume, de nauwkeurigheid en de toegankelijkheid op de werkelijke geometrie en tolerantie-eisen van het onderdeel . Inzicht in de belangrijkste CMM-typen helpt kopers en ingenieurs te beoordelen of de inspectiemogelijkheden van een leverancier daadwerkelijk aansluiten bij hun onderdelen.

Brug-, portaal- en horizontale arm-CMM's
Brug-CMM's zijn de meest voorkomende machines in CNC-bewerkingswerkplaatsen. Ze hebben een stijve brugconstructie die over een granieten tafel beweegt en bieden een uitstekende balans tussen nauwkeurigheid, formaat en kosten. Brug-CMM's zijn zeer geschikt voor kleine tot middelgrote CNC-onderdelen zoals behuizingen, beugels, platen, assen en precisiecomponenten.
Hun sterke punten zijn onder andere een hoge stijfheid, stabiel thermisch gedrag en een hoge herhaalbaarheid. Voor de meeste CNC-gefreesde onderdelen van aluminium, staal en roestvrij staal biedt een brug-CMM meer dan voldoende nauwkeurigheid voor nauwe toleranties en GD&T-verificatie.
Portaal-CMM's zijn ontworpen voor grote en zware CNC-onderdelen. In plaats van een brug over een vaste tafel te bewegen, beweegt de portaalconstructie over het onderdeel, dat vaak direct op de vloer of een grote mal staat. Deze configuratie maakt zeer grote meetvolumes mogelijk met behoud van een redelijke nauwkeurigheid.
Portaal-CMM's worden veel gebruikt in industrieën zoals de lucht- en ruimtevaart, de energiesector en de zware machinebouw, waar onderdelen simpelweg te groot zijn voor brugsystemen. De keerzijde hiervan is een hogere kostprijs, een grotere ruimtebehoefte en strengere eisen aan de omgevingsbeheersing.
Horizontale CMM's maken gebruik van een of twee horizontale armen die uit verticale kolommen steken. Deze machines zijn uitermate geschikt voor het bewerken van grote onderdelen met complexe kenmerken, zoals carrosseriedelen, frames en lasconstructies. Hun open structuur zorgt voor snelle toegang en flexibiliteit, met name bij het controleren van veel kenmerken verspreid over een groot oppervlak.
Horizontale CMM's bieden echter over het algemeen een lagere nauwkeurigheid dan brug- of portaalsystemen. Voor CNC-bewerkte onderdelen die nauwe toleranties en precieze GD&T vereisen, worden ze doorgaans gebruikt voor vorm-, positie- en algemene geometriecontroles in plaats van extreem nauwkeurige metingen.
Elk type heeft een duidelijke functie. Een leverancier met het "juiste" CMM-type voor de geometrie van uw onderdeel is vaak waardevoller dan een leverancier met een ongeschikte, maar duurdere machine.
Meetbereik, nauwkeurigheid en overwegingen met betrekking tot de afmetingen van het onderdeel
Bij het beoordelen van de mogelijkheden van een CMM voor CNC-onderdelen moeten het meetbereik en de nauwkeurigheid samen worden bekeken . Een machine kan een onderdeel alleen meten als de volledige geometrie comfortabel binnen het werkvolume past, inclusief de bewegingsruimte van de meetsonde en de ruimte voor de opspanning.
Nauwkeurigheid wordt doorgaans gespecificeerd als de maximaal toelaatbare fout (MPE) volgens normen zoals ISO 10360. Deze waarde is afhankelijk van de grootte, structuur en kalibratiestatus van de machine. Over het algemeen hebben grotere machines een grotere meetonzekerheid , zelfs als ze goed ontworpen en onderhouden zijn.
Voor praktische besluitvorming:
-
Kleine, uiterst nauwkeurige CNC-onderdelen profiteren van compacte brug-CMM's met een hogere intrinsieke nauwkeurigheid.
-
Middelgrote onderdelen met uiteenlopende toleranties zijn vaak het meest geschikt voor standaard brug-CMM's met flexibele meetopties.
-
Voor zeer grote CNC-componenten zijn portaal- of horizontale-arm-CMM's nodig, zelfs als de absolute nauwkeurigheid iets lager is.
Ook de afmetingen van het werkstuk beïnvloeden de meetstrategie . Diepe boringen, interne structuren of ondersnijdingen kunnen lange meetpennen vereisen, wat de stijfheid en de nauwkeurigheid van de meting vermindert. Een goed opgestelde CMM-opstelling balanceert bereik met stijfheid en compenseert dit door middel van een juiste kwalificatie van de meetpen en een goed programmaontwerp.
Beperkingen van CMM-inspectie en praktische oplossingen
CMM-inspectie is krachtig, maar het is geen magische oplossing voor elk meetprobleem. Het kent zijn eigen beperkingen op het gebied van kosten, tijd, instelling en omgeving. De meest effectieve teams erkennen deze beperkingen en ontwikkelen praktische strategieën die hierop aansluiten, in plaats van CMM's als universele oplossingen te beschouwen. Wanneer je begrijpt waar CMM-inspectie tekortschiet, kun je het intelligent combineren met andere methoden om een robuust en efficiënt kwaliteitssysteem op te bouwen.

Kosten- en inspectietijdbeperkingen
CMM's zijn een aanzienlijke investering. Aanschaf, kalibratie, onderhoud en training van de operators dragen allemaal bij aan de kosten. Bovendien kost elke gemeten component waardevolle machinetijd. Als elke afmeting van elk onderdeel door de CMM wordt gehaald, wordt inspectie al snel een knelpunt in plaats van een waarborg.
Het tijdsaspect is vooral merkbaar wanneer:
-
De programma's zijn te complex en niet geoptimaliseerd voor de cyclustijd.
-
Teams staan erop dat er in de productie volledige dimensionale controles worden uitgevoerd in plaats van op risico gebaseerde steekproeven.
-
Het wisselen tussen artikelnummers komt vaak voor en is slecht gestandaardiseerd.
Er zijn praktische oplossingen:
-
Geef prioriteit aan CTQ-functies en GD&T-controles in plaats van elke dimensie te meten.
-
Gebruik CMM-inspectie intensief bij FAI en procesvalidatie, en schakel vervolgens over op gerichte steekproeven in stabiele productie.
-
Standaardiseer programmeerpraktijken en hergebruik modulaire routines waar mogelijk.
Door CMM's te richten op afmetingen met een hoog risico en grote impact , verkort u de cyclustijd en verlaagt u de kosten, terwijl u het werkelijke kwaliteitsrisico onder controle houdt. CMM's leveren de meeste waarde op wanneer ze worden gebruikt als precisiegereedschap, niet als algemene controle-instrumenten voor alles.
Invloed van opspaninrichting, omgeving en operator
De prestaties van een CMM hangen van meer af dan alleen de specificaties van de machine. De kwaliteit van de opspanning, de omgevingsstabiliteit en de vaardigheden van de operator kunnen de betrouwbaarheid van de meetresultaten maken of breken.
Problemen met de bevestiging manifesteren zich als:
-
Onderdelen buigen of vervormen onder klemming.
-
Inconsistente plaatsing die de referentiestructuur tussen onderdelen verschuift.
-
Overmatige uitsteeksels die trillingen of afbuiging van de naald versterken.
Omgevingsfactoren die een rol spelen, zijn onder andere temperatuurschommelingen, tocht en trillingen. CMM's worden doorgaans om goede redenen in gecontroleerde ruimtes geïnstalleerd. Zelfs kleine temperatuurschommelingen kunnen aanzienlijke uitzetting of krimp van grote metalen onderdelen veroorzaken, wat de onzekerheid in metingen vergroot.
De invloed van de operator is minder duidelijk dan bij handmatige metingen, maar is er wel degelijk. Slechte meetmethoden, onjuiste referentiepunten of verkeerd gebruik van softwarefilters kunnen de resultaten vertekenen, zelfs als het apparaat zelf in perfecte staat verkeert.
Praktische oplossingen richten zich op controle en discipline:
-
Ontwerp robuuste, reproduceerbare opspaninrichtingen die de werkelijke montagebeperkingen nabootsen zonder het onderdeel te vervormen.
-
Zorg voor stabiele omgevingsomstandigheden binnen het door de CMM-fabrikant aanbevolen bereik.
-
Train programmeurs en operators niet alleen in het gebruik van software, maar ook in de interpretatie van GD&T-principes en metrologie.
Wanneer deze elementen aanwezig zijn, kan de CMM betrouwbare, traceerbare gegevens leveren waarop ingenieurs en klanten kunnen vertrouwen. Zonder deze elementen kan zelfs een hoogwaardige machine misleidende resultaten opleveren.
CMM versus inspectie tijdens het proces en inspectie op de machine
CMM-inspectie is doorgaans een offline activiteit die na het productieproces plaatsvindt . Onderdelen verlaten de machine, koelen af, worden naar de meetruimte gebracht en wachten daar op inspectie. Deze volgorde zorgt voor nauwkeurigheid en traceerbaarheid, maar introduceert ook vertragingen. Bij sommige CNC-bewerkingen is het wachten op CMM-feedback te lang om afval of herwerk te voorkomen.
Inspectiemethoden tijdens het proces en direct op de machine vullen deze lacune op. Voorbeelden hiervan zijn:
-
Meetprocedures in CNC-machines om belangrijke afmetingen te controleren voordat de klemming wordt verwijderd.
-
Metingen direct op de machine om gereedschapsafwijkingen live aan te passen.
-
Speciaal ontworpen inline-manometers voor grootschalige, herhaalde controles.
Deze methoden bieden snellere feedback, maar dit gaat ten koste van enige meetonzekerheid in vergelijking met een speciale CMM. Ze zijn echter vaak nauwkeurig genoeg voor procescontrole tijdens de bewerking , terwijl de CMM het referentie-instrument blijft voor de eindcontrole en complexe GD&T-controles.
Een evenwichtige strategie ziet er als volgt uit:
-
Gebruik on-machine meting om grove fouten vroegtijdig op te sporen en de snijomstandigheden te stabiliseren.
-
Voer CMM-inspecties uit voor functionele en GD&T-kritische kenmerken , met name bij eerste exemplaren en periodieke controles.
-
Reserveer eenvoudige handmatige controles voor aspecten met een laag risico en snelle beslissingen over wel of niet doorgaan.
Met andere woorden, CMM-inspectie moet onderdeel zijn van een gelaagde meetstrategie , niet de enige laag. Door CMM-, proces- en handmatige inspectie op elkaar af te stemmen op basis van hun sterke punten, verlaag je het algehele risico, verkort je de feedbackloops en houd je de kwaliteitskosten onder controle.
Hoe beoordeel je de CMM-capaciteit van een CNC-bewerkingsleverancier?
Het beoordelen van de CMM-capaciteit van een CNC-bewerkingsleverancier gaat veel verder dan de vraag: "Heeft u een CMM?". De echte vraag is of de leverancier consistent betrouwbare, traceerbare meetgegevens kan genereren die voldoen aan uw tolerantie-, GD&T- en risico-eisen. Binnen een goed geïntegreerd productieproces verlaagt een sterke CMM-capaciteit het leveranciersrisico, verkort het de probleemoplossingscycli en beschermt het de functionele prestaties van uw product op lange termijn.

Nauwkeurigheids- en kalibratienormen voor apparatuur
De basis van elke CMM-functionaliteit is de nauwkeurigheid van de apparatuur. Nauwkeurigheidsclaims zijn echter alleen relevant als ze geverifieerd, gedocumenteerd en gehandhaafd worden volgens erkende normen – met name bij het inspecteren van microprecisieonderdelen met extreem nauwe toleranties. Serieuze leveranciers kunnen duidelijk uitleggen hoe nauwkeurig hun CMM's zijn en hoe die nauwkeurigheid bewezen wordt.
Begin met vragen naar de meetonzekerheid en de kalibratiemethode . Professionele CNC-leveranciers kalibreren hun CMM's volgens ISO 10360 of gelijkwaardige internationale normen. Deze tests verifiëren de volumetrische nauwkeurigheid, de meetprestaties en de herhaalbaarheid onder gecontroleerde omstandigheden. Een leverancier moet recente kalibratiegegevens kunnen overleggen en de geaccrediteerde instantie kunnen identificeren die de verificatie heeft uitgevoerd.
Overweeg ook of de machinegrootte overeenkomt met de afmetingen van uw werkstuk en de gewenste tolerantie . Het meten van een klein onderdeel met nauwe toleranties op een te grote machine kan onnodige onzekerheid met zich meebrengen. Evenzo verhoogt het risico het risico wanneer een kleine CMM tot zijn volumelimiet wordt belast op een groot werkstuk. De beste leveranciers stemmen de CMM-grootte en -configuratie af op de offerte die ze uitbrengen , in plaats van te vertrouwen op één generieke oplossing.
Omgevingscontrole is een andere cruciale factor. Temperatuurstabiliteit, trillingsisolatie en schone omstandigheden zijn geen optionele details, maar maken deel uit van het meetsysteem. Een leverancier die investeert in een gecontroleerde meetomgeving laat zien dat inspectienauwkeurigheid serieus wordt genomen en niet als een bijzaak wordt beschouwd.
CMM-programmering en GD&T-expertise
Een CMM is slechts zo effectief als de mensen die hem programmeren en gebruiken. Goede leveranciers tonen een diepgaand begrip van GD&T en een gedisciplineerde inspectieplanning , en niet alleen kennis van de software.
Vraag hoe inspectieprogramma's worden opgesteld. Een bekwame leverancier begint bij de tekening, identificeert de kritische kwaliteitskenmerken (CTQ), definieert de referentiepunten correct en bouwt vervolgens een meetstrategie op die de functionele eisen weerspiegelt. Ze begrijpen hoe meetpatronen, puntdichtheid en pasmethoden de resultaten beïnvloeden. Deze expertise komt snel naar voren bij het bespreken van complexe toleranties zoals positie-, profiel- of composiet-GD&T-controles.
U moet ook beoordelen hoe goed de leverancier zijn inspectielogica kan uitleggen . Wanneer een kwaliteitsingenieur duidelijk kan beschrijven waarom een kenmerk op een bepaalde manier wordt gemeten, of hoe een referentiestructuur de werkelijke assemblageomstandigheden weerspiegelt, duidt dat op volwassenheid. Vage antwoorden of het gebruik van standaard software-instellingen zijn daarentegen waarschuwingssignalen.
Zoek ten slotte naar bewijs van leerprocessen en feedback. Leveranciers met een sterke CMM-capaciteit gebruiken inspectieresultaten om bewerkingsprocessen te verbeteren. Ze beschouwen CMM-rapporten niet als statische documenten, maar als hulpmiddelen om variatie te verminderen en terugkerende problemen te voorkomen.
Documentatie, traceerbaarheid en auditgereedheid
De werkelijke waarde van CMM-inspectie blijkt vaak pas maanden of jaren later, wanneer er vragen rijzen. Op dat moment worden documentatie en traceerbaarheid cruciaal . Een leverancier met gedegen CMM-capaciteit kan reconstrueren wat er is gemeten, hoe het is gemeten en onder welke omstandigheden.
Belangrijke indicatoren zijn onder meer:
-
Duidelijke koppeling tussen CMM-rapporten, onderdeelnummers, tekeningrevisies en inspectiedata.
-
Er zijn beleidsregels vastgesteld voor het bewaren van inspectiegegevens en -programma's.
-
Consistente rapportformaten die eenvoudige vergelijkingen over tijd mogelijk maken.
Auditgereedheid is met name belangrijk voor gereguleerde of risicovolle toepassingen. Zelfs als uw huidige project geen formele audits vereist, toont een leverancier die audits kan ondersteunen discipline en transparantie. Ze kunnen snel en zonder gedoe kalibratiegegevens, trainingsdocumentatie en historische inspectiegegevens overleggen.
Vanuit het perspectief van de koper hangt de kwaliteit van de documentatie vaak samen met de algehele procesbeheersing . Leveranciers die nauwkeurige en traceerbare CMM-gegevens bijhouden, zullen waarschijnlijk ook de bewerking, de gereedschappen en het wijzigingsbeheer met dezelfde nauwkeurigheid uitvoeren.
Samenvattend komt het erop neer dat bij het beoordelen van de CMM-capaciteit van een CNC-leverancier gekeken wordt naar apparatuur, expertise en bewijsmateriaal in combinatie . Machines bieden potentieel, mensen zorgen voor de interpretatie en documentatie schept vertrouwen. Wanneer alle drie sterk zijn, wordt CMM-inspectie een betrouwbare pijler van uw toeleveringsketen in plaats van een bron van onzekerheid.
In dit gedeelte worden de meest gestelde vragen van ingenieurs en inkopers behandeld bij het vaststellen van inspectie-eisen voor CNC-bewerkte onderdelen. Duidelijke antwoorden helpen overmatige inspectie, verkeerde verwachtingen en onnodige kosten tijdens de inkoop en productie te voorkomen.
Welke tolerantieniveaus vereisen CMM-inspectie?
Er bestaat geen enkele tolerantiewaarde die automatisch een CMM-inspectie vereist, maar in de praktijk worden CMM's noodzakelijk wanneer het tolerantietype en het functionele risico de mogelijkheden van handmatige meting overstijgen.
CMM-inspectie is doorgaans vereist wanneer onderdelen de volgende kenmerken vertonen:
-
Strikte lineaire toleranties , doorgaans kleiner dan ±0.02 mm, vooral bij meerdere onderdelen.
-
GD&T-controles omvatten aspecten zoals positie, profiel, vlakheid, parallelliteit, concentriciteit en slingering.
-
Relaties tussen meerdere gegevenspunten waarbij de interactie tussen kenmerken belangrijker is dan de grootte op zich.
Zelfs bij ruimere toleranties kan inspectie met een coördinatenmeetmachine (CMM) nodig zijn als de functie van het onderdeel afhankelijk is van geometrische verhoudingen. Zo zijn bijvoorbeeld toleranties voor de positie van gaten in een behuizing waar nauwkeurige uitlijning cruciaal is, vaak belangrijker dan de diameter. De belangrijkste factor is het functionele risico, niet een enkele numerieke tolerantie.
Is 100% CMM-inspectie noodzakelijk?
Bij de meeste CNC-bewerkingsprojecten is 100% CMM-inspectie niet nodig en vaak zelfs contraproductief . Volledige inspectie verhoogt de kosten en de cyclustijd zonder altijd het werkelijke risico te verminderen.
Een slimmere aanpak is inspectie op basis van risico's :
-
Gebruik uitgebreide CMM-inspectie voor de validatie van het eerste product en de kwalificatie van het proces.
-
Pas tijdens de productie gerichte CMM-bemonstering toe, met de nadruk op CTQ-kenmerken.
-
Combineer CMM met in-process meting en handmatige controles voor afmetingen met een lager risico.
Een 100% CMM-inspectie kan gerechtvaardigd zijn voor onderdelen met een zeer laag volume en een hoog risico, of voor gereguleerde toepassingen, maar dit zou de uitzondering moeten zijn. Stabiele processen worden beheerst door capaciteits- en trendgegevens, niet door elk onderdeel afzonderlijk te meten.
Heeft CMM-inspectie invloed op de doorlooptijd?
CMM-inspectie kost extra tijd, maar de impact ervan op de doorlooptijd hangt af van de planning. Een slecht geïntegreerde inspectie kan leveringen vertragen. Een goed geplande inspectie voorkomt vaak veel langere vertragingen als gevolg van herwerk, sorteren of afkeuring door de klant.
Tot de beste werkwijzen voor het beheren van de doorlooptijd behoren:
-
Voer waar mogelijk CMM-inspecties parallel aan de bewerking uit.
-
Prioriteren van cruciale kenmerken om de meetcyclustijd te verkorten.
-
Het standaardiseren van programma's en armaturen om de insteltijd te minimaliseren.
In veel gevallen verkort CMM-inspectie de totale projectduur doordat problemen vroegtijdig worden opgespoord en verstoringen in een later stadium worden voorkomen. De kleine tijdsinvestering vooraf betaalt zich terug in vlottere opleveringen en minder onaangename verrassingen.
Conclusie
CMM-inspectie speelt een centrale rol in moderne CNC-bewerking, omdat het dimensionale onzekerheid omzet in objectieve, traceerbare gegevens . Correct toegepast, verifieert het GD&T als functionele vereisten, ondersteunt het een stabiele productie en verlaagt het de verborgen kosten van afval, herstelwerkzaamheden en montagefouten. Het gaat er niet om meer te meten, maar om te meten wat er echt toe doet.
Voor kopers en ingenieurs is de conclusie duidelijk: zet CMM-inspectie strategisch in, beoordeel leveranciers op hun capaciteiten in plaats van op hun beweringen, en stem de inspectiediepte af op het werkelijke risico . Als u een project plant met nauwe toleranties, complexe GD&T-specificaties of wettelijke vereisten, kunt u contact met ons opnemen voor een offerte. Wij bespreken dan uw tekeningen, inspectiebehoeften en kwaliteitsverwachtingen voordat de productie van start gaat.