


Er zijn twee veelvoorkomende technieken die u kunt gebruiken om metalen van een werkstuk af te breken. Dit zijn klimfrezen en conventioneel frezen.
Beide technieken zijn onderwerp geweest van consistente debatten over hun nauwkeurigheid en algehele voordelen. Dit artikel behandelt de belangrijkste aandachtspunten in de discussie over klimfrezen versus conventioneel frezen.
Lees verder om te ontdekken wanneer je voor elk van deze maalprocessen moet kiezen.
Wat is klimfrezen?
Dit is een techniek waarbij de frees in dezelfde richting draait als het werkstuk. De snijkant kan worden gezegd het oppervlak van het materiaal te beklimmen, waardoor geleidelijk kleine lagen worden verwijderd.
Een van de belangrijkste voordelen van de klimfreestechniek is de fijne en gladde afwerking die het garandeert. Je kunt het een vijlproces noemen dat uiteindelijk de breedte van werkstukken verkleint.
Fabrikanten kiezen om verschillende redenen voor meedraaiend frezen, maar nauwe toleranties en een gladde oppervlakteafwerking staan bovenaan de lijst. Een van de grootste voordelen van meedraaiend frezen is de superieure afwerking.
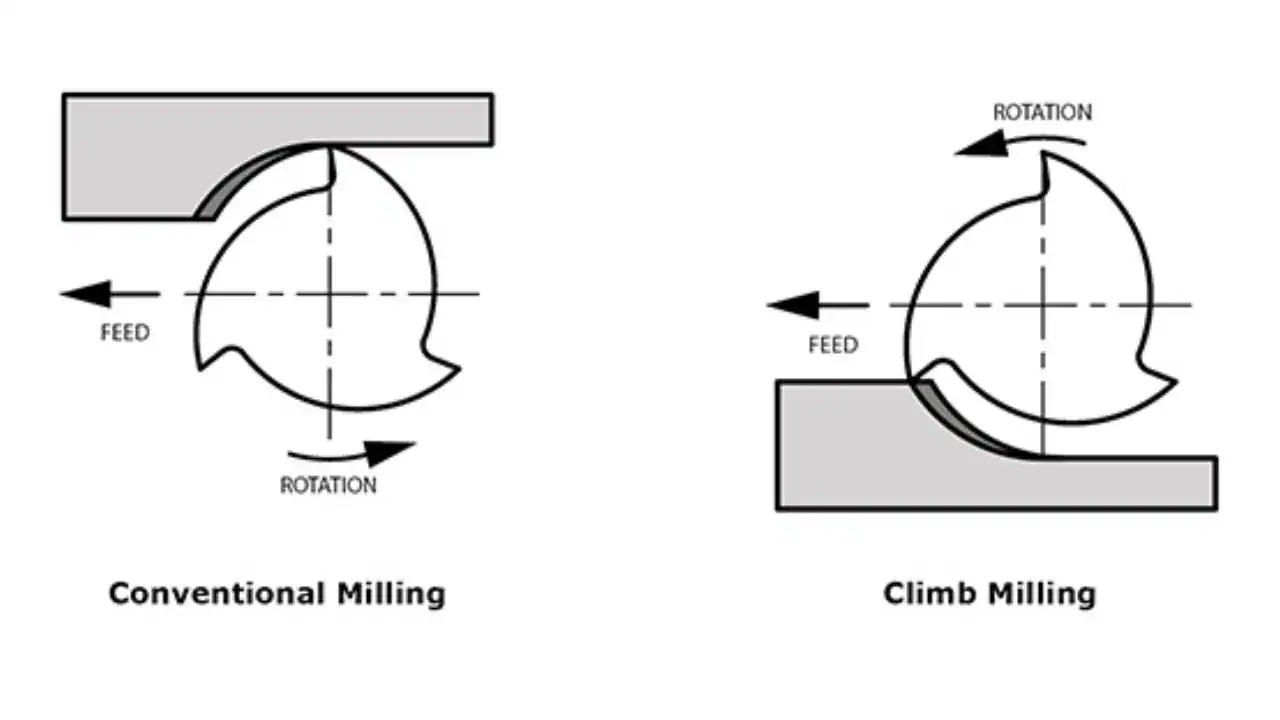
Conventioneel versus klimfrezen
Wat is conventioneel frezen?
Deze tegengestelde rotatie van de gereedschapstoevoer of het werkstuk zorgt ervoor dat de snede een opwaartse richting volgt en is het tegenovergestelde van het meeloopfreesproces.
Deze methode vereist weinig beweging van het werkstuk en een betere controle. Bovendien is deze methode uitstekend geschikt voor oudere machines en harde materialen.
Belangrijkste verschillen tussen klimmen en conventioneel frezen
Conventioneel frezen en meelopend frezen bieden verschillende voordelen voor machinisten of fabrikanten wanneer ze worden gebruikt. Dit zijn de belangrijkste verschillen tussen hen:
Chipvorming
Hoe de chips worden gevormd vanuit de feed is een belangrijk onderdeel van het conventionele versus klimfrezendebat. De chipvorming van klimfrezen begint met veel dikte. Die dikte neemt echter af naarmate de snede vordert. Voor de conventionele snijtechniek neemt de chipopkomst geleidelijk toe, beginnend bij nul.

frezen, snijden, bewerken, spaan, metaal
Gereedschapsrichting van beweging
Bij het klimmen sleept de frees het werkstuk of de gereedschapstoevoer in zijn bewegingsrichting wanneer hij snijdt. Stel bijvoorbeeld dat de frees verticaal omhoog of omlaag wijst en met de klok mee beweegt. In dat geval beweegt het werkstuk horizontaal naar voren terwijl de spiraalvormige rand van de frees het trekt.
Maar het omgekeerde is het geval bij conventioneel frezen. Hier, als de frees met de klok mee beweegt, zou het werkstuk horizontaal achteruit bewegen tegen de richting van de snijkant van de frees in.
snijdende krachten
Als het aankomt op snijkrachten, produceren conventionele freesprocessen een hogere snijkracht dankzij geleidelijke spaanvorming en een balans van wrijving. Ondertussen heeft meelopend frezen een lage snijkracht en dit komt door een geweldige spaanverdunning en soepelere inschakeling.
Oppervlaktebehandeling
Het proces van het meelopend frezen spant de kroon als het gaat om oppervlakteafwerking. Om materiaalscheuren en wrijving te verminderen, grijpt het proces van het meelopend frezen het materiaal aan met een volledige snede vanaf het begin van het proces.
Bij conventioneel frezen is de oppervlakteafwerking niet zo glad. Dit komt doordat het snijgereedschap het materiaal aanraakt door het werkstuk te wrijven voordat het uiteindelijk snijdt. Hoe meer wrijving het creëert, hoe groter de kans dat het materiaal ruwer wordt.

frezen, bewerken, snijden, spaan, metaal
Speling
Speling komt vaak voor bij CNC- bewerkingsmachines door verschillende factoren. Het is een belangrijke variabele omdat het de snijprecisie beïnvloedt. Bij conventioneel frezen treedt er helemaal geen speling op.
Maar bij het klimmen is het een ander verhaal. Zolang u oudere machines gebruikt voor het klimmen, zult u ongetwijfeld last hebben van speling. Tenzij u een van de praktische spelingverwijderaars gebruikt. Modernere machines hebben echter een stevigere architectuur die speling voorkomt, ongeacht de freestechniek die u toepast.
Warmteopwekking
Bij conventioneel frezen werk je tegen de voeding in, wat meer koppel vereist. Als gevolg hiervan genereert het een aanzienlijke hoeveelheid warmte in vergelijking met zijn klimtegenhanger. Niettemin genereren zowel de klimsnede als conventionele bewerking nog steeds een aanzienlijke hoeveelheid warmte die kan leiden tot slijtage als deze niet wordt gecontroleerd.
CNC, verspanen, draaien, metaal, industrie
Slijtage van gereedschap
Slijtage treedt altijd op wanneer twee oppervlakken herhaaldelijk tegen elkaar schuren. Dus hoe meer wrijving er is, hoe groter de kans dat het gereedschap kapotgaat.
Tijdens down (of climb) milling wordt er minder wrijving en hitte gegenereerd vanwege de lage druk die op de spaan wordt uitgeoefend tijdens het snijden. Het produceert ook een hoge oppervlaktekwaliteit.
Terwijl bij het conventionele freesproces overmatige hitte wordt geproduceerd door wrijving en opwaartse krachten. Dit proces vermindert de levensduur van het gereedschap met 50% bij intensief gebruik.
Efficiëntie van materiaalverwijdering
Zowel klimmen als conventioneel frezen verwijdert spanen uit de voeding. Terwijl de eerste dit geleidelijk doet, verwijdert de laatste aanzienlijk grotere stukken per seconde. Deze snelheid en de duidelijke anti-directionele beweging zorgen er echter voor dat de spanen op het oppervlak van het werkstuk vallen, waardoor het ruw en rommelig wordt.
Climb cutting is significant anders. Dit komt omdat het alleen dunne lagen van oppervlakken per keer verwijdert, waardoor ze eraf vallen in plaats van terug te keren naar het oppervlak van het werkstuk. De eerste geeft u snellere resultaten, maar slechte afwerking. De laatste is langzamer, maar uitstekend.
Wanneer kiest u voor klim- of conventionele freesprocessen?
Het is één ding om de verschillen te kennen tussen klimfrezen en conventioneel frezen. Maar het is een ander ding om te weten wanneer je ze moet gebruiken.
Ook is een van de verbazingwekkende dingen aan het conventionele frezen versus klimfrezendebat dat beide technieken hun sterke en zwakke punten hebben en tot op heden nog steeds relevant zijn. Klimfrezen is geweldig voor:

boor, metaalbewerking, machinale bewerking, gereedschap, werkplaats
- Oudere machines met spelingverwijderaars
- Moderne machines die geen last hebben van het spelingsverschijnsel
- Klein werkstuk dat een uitstekende afwerking vereist
Het conventionele freesproces is ideaal voor: - Snelle freesprocedures, vooral wanneer het werkstuk groot is
- Oudere machines
- Als snijnauwkeurigheid niet de hoogste prioriteit heeft
Conclusie
Bekende merken zoals HM beheersen de kunst van het gebruik van klimsnij- en conventionele freestechnieken voor het vervaardigen van hoogwaardige machineonderdelen.
Van specifieke metalen onderdelen tot elektronische en auto-onderdelen, HM beschikt over een enorme fabriek die elk type onderdeel dat u nodig heeft voor uw CNC-machines in recordtijd produceert. Neem nu contact met ons op voor de beste service voor de productie van CNC-onderdelen.