


De keuze tussen afschuining en fillet bij CNC-ontwerp heeft een directe invloed op de kosten, de maakbaarheid en de prestaties van het onderdeel.
Ingenieurs en inkoopteams worden bij vrijwel elke bewerkte behuizing, beugel, as of spuitgietcomponent die ze vrijgeven voor productie geconfronteerd met deze beslissing, maar de randdetails blijven vaak vaag in tekeningen en offerteaanvragen. Die kloof leidt tot onnodige bewerkingstijd, kwaliteitsrisico's en frustrerende heen-en-weer-gesprekken met leveranciers.
In deze handleiding vindt u duidelijke regels voor afschuining versus afronding, praktische DFM-tips en praktijkscenario's, zodat u duidelijkere tekeningen kunt maken, de bewerkingskosten kunt verlagen en verrassingen tijdens prototype- en productiefases kunt beperken.
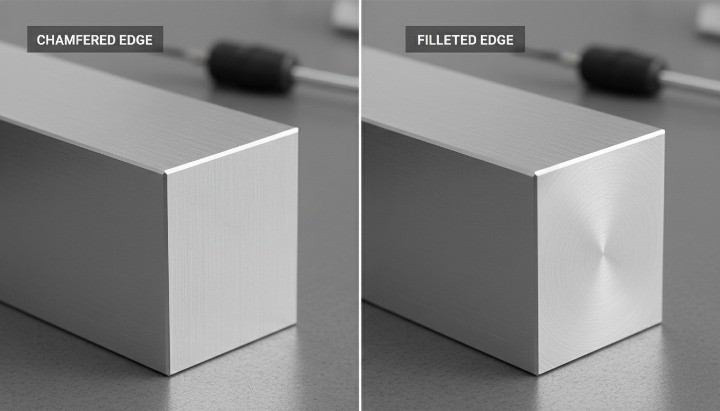
Duidelijke definities – Afronding, afschuining, afschuining en randbreuk in CNC-ontwerp
Wat is een fillet in engineering en CNC-bewerking?
Een afronding is een afgeronde overgang tussen twee oppervlakken. Bij CNC-bewerking vermindert het scherpe hoeken en verdeelt het de spanning over een gebogen profiel. Afrondingen verbeteren de vermoeiingsweerstand, ondersteunen de krachtoverdracht en helpen scheurvorming te voorkomen . Daarom zie je ze terug in constructiebeugels, assen en behuizingen. Machinisten maken afrondingen met vingerfrezen met een overeenkomstige gereedschapsradius. Grotere radii verkorten de bewerkingstijd, terwijl kleinere radii een langzamere bewerking en gespecialiseerd gereedschap vereisen. Om die reden zijn standaardradii vaak goedkoper en leveren ze consistentere onderdelen op.
Wat is een afschuining en hoe verschilt deze van een afschuining?
Een afschuining is een rechte, schuine snede die een scherpe rand verwijdert. Deze wordt meestal onder een hoek van 45 graden aangebracht, hoewel andere hoeken indien nodig ook mogelijk zijn. Een schuine kant is vergelijkbaar, maar doorgaans groter en vaak onderdeel van een functionele geometrie, zoals een lasvoorbereiding of een schuine aansluiting. Bij CNC-bewerkingen dienen afschuiningen als geleiding voor de assemblage, verwijderen ze bramen en zorgen ze voor strakke, visuele lijnen. Ze zijn sneller te bewerken dan afrondingen, omdat een afschuiningsfrees een eenvoudig pad volgt en geen afronding van hoeken vereist. Wanneer kostenefficiëntie en strakke randen belangrijk zijn, is een afschuining vaak de meest praktische keuze.
Randen breken, "Scherpe randen breken" en ontbramen: uitleg
"Scherpe randen afwerken" is een algemene instructie die vaak wordt gebruikt in technische tekeningen. Het geeft de machinist de opdracht om bramen lichtjes te verwijderen zonder een duidelijke afschuining of afronding aan te brengen. De meeste werkplaatsen interpreteren deze instructie als een kleine, met de hand ontbraamde rand, vaak tussen 0.1 en 0.3 mm. Deze instructie is geschikt voor cosmetische of niet-functionele randen, maar mist precisie. Als een consistente hoek of radius vereist is, moet een afschuining of afronding worden gespecificeerd. Wanneer tekeningen "randen afwerken" combineren met expliciete specificaties, kunnen werkplaatsen aarzelen, wat leidt tot verduidelijkingen en vertragingen. Duidelijke, consistente instructies verminderen de onduidelijkheid en dragen bij aan een uniforme uitstraling van de verschillende batches.
Hoe afschuiningen en fillets verschijnen in CAD-modellen en 2D-tekeningen
In CAD-software worden afrondingen en afschuiningen meestal direct gemodelleerd, zodat ze worden overgenomen in STEP-bestanden en bewerkingssimulaties. Op 2D-tekeningen worden afschuiningen weergegeven als afmeting × hoek (bijvoorbeeld 1.0 × 45°), terwijl afrondingen worden weergegeven als een radius (R2, R5, enz.). Als het 3D-model radii weergeeft, maar de tekening niet, kunnen machinisten hun eigen interpretatie kiezen, wat de ontwerpcontrole vermindert. Het is raadzaam om CAD-software en tekeningen op elkaar af te stemmen , vooral wanneer onderdelen herhaalbare prestaties of nauwe passingen vereisen. Het gebruik van standaardnotatie uit ASME Y14.5 of ISO 2768 verbetert de duidelijkheid en zorgt ervoor dat de leverancier uw intentie begrijpt.
Duidelijke definities – Afronding, afschuining, afschuining en randbreuk in CNC-ontwerp

Wat is een fillet in engineering en CNC-bewerking?
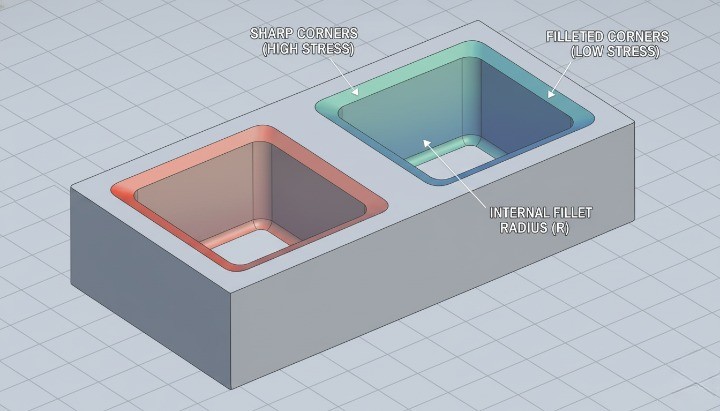
In de techniek is een afronding een afgeronde overgang tussen twee oppervlakken, meestal in een binnen- of buitenhoek. Afrondingen zie je vaak waar een verticale muur een vloer raakt, waar een asflens naar beneden loopt of waar een rib overgaat in een basis. Bij CNC-bewerking verminderen afrondingen spanningsconcentraties, verbeteren ze de krachtoverdracht door het werkstuk en maken ze de gereedschapspaden vloeiender en stabieler. Normen zoals ASME Y14.5 en ISO 13715 erkennen afrondingen als veelvoorkomende kenmerken op mechanische tekeningen, vooral wanneer ze de pasvorm of functie beïnvloeden.
Bij een CNC-freesmachine wordt een afronding meestal bepaald door de radius van het snijgereedschap. Een vingerfrees van 6 mm laat vanzelfsprekend een interne afronding van 3 mm achter waar deze een hoek omgaat. Als u een kleinere radius aangeeft dan het gereedschap kan bereiken, moet de programmeur een kleinere frees selecteren, extra bewerkingen toevoegen of 3D-gereedschapspaden creëren. Dat kost extra tijd, verhoogt het risico op trillingen of breuk en verhoogt vaak de bewerkingskosten. Daarom moet de grootte van de afronding, waar mogelijk, de gereedschapsgrootte volgen in plaats van andersom.
Fillets hebben ook invloed op de montage en prestaties. Een goed gekozen filletradius zorgt ervoor dat lagers correct passen, voorkomt spanningsophopingen bij de schouders van de assen en vermindert scheurinitiatiepunten onder vermoeiingsbelasting. Veel vermoeiingshandboeken tonen aan dat een eenvoudige fillet de concentratiefactoren van spanningen met 20-50% kan verlagen in vergelijking met een scherpe hoek met dezelfde geometrie. Wanneer u dit combineert met een goede materiaalkeuze en oppervlakteafwerking, bereikt u een aanzienlijke verbetering in duurzaamheid tegen zeer geringe extra kosten.
Vanuit ontwerpoogpunt is het belangrijk om afrondingen doelbewust te gebruiken. Gebruik grotere, gereedschapsvriendelijke radii in niet-kritische gebieden om de bewerking te versnellen. Reserveer speciale radii en nauwe toleranties voor interfaces die echt bepalend zijn voor de pasvorm, afdichting of vermoeiingsgedrag. Met deze denkwijze kunt u de voordelen van afrondingen behouden zonder van elke hoek een kostenpost te maken.
Wat is een afschuining en hoe verschilt het van een afschuining?
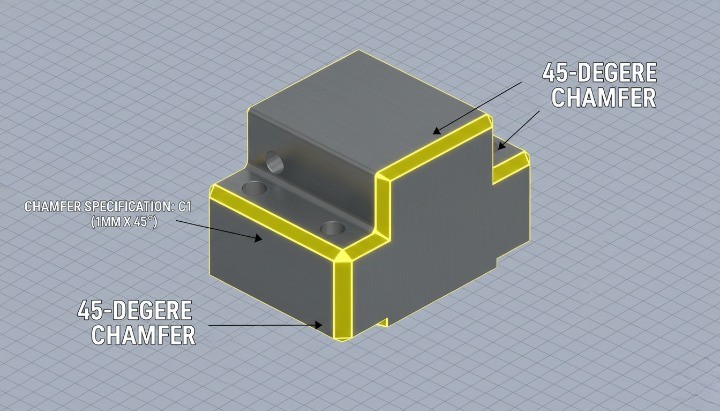
Een afschuining is een rechte, schuine snede die een scherpe hoek van 90° vervangt. In CNC-ontwerp wordt dit meestal uitgedrukt als een lengte en hoek (bijvoorbeeld 1×45°) of als een enkele afmeting wanneer de hoek impliciet is (meestal 45°). Afschuiningen vergemakkelijken de montage van onderdelen, verwijderen vlijmscherpe randen en geven zichtbare oppervlakken een strakke, doordachte uitstraling. Ze worden vaak gebruikt bij gaten, paneelranden, afdekkingen en elk onderdeel dat een afronding of veiligere hantering nodig heeft.
Een afschuining is een algemene term voor elk schuin oppervlak dat niet loodrecht op de hoofdvlakken staat. In de metaalbewerking gebruiken ingenieurs vaak de term 'afschuining' voor grotere, functionele hoeksneden, zoals lasvoorbereidingen of schuine vlakken op constructieonderdelen. Alle afschuiningen zijn technisch gezien afschuiningen, maar in CNC-onderdeeltekeningen verwijst 'afschuining' meestal naar kleine randbewerkingen, terwijl 'afschuining' vaak duidt op een groter, structureel onderdeel. Het gebruik van de juiste terminologie helpt uw leverancier te begrijpen of u het hebt over een kleine randafwerking of een groot schuin oppervlak.
Vanuit een bewerkingsperspectief zijn afschuiningen meestal eenvoudiger en sneller te frezen dan afrondingen. Een afschuiningsfrees of een gereedschap met een 45°-punt kan in één doorgang rond de rand frezen met relatief hoge voedingssnelheden. Daarom schakelen ontwerpers vaak over van afrondingen naar afschuiningen op buitenranden wanneer ze de cyclustijd willen verkorten maar toch scherpe hoeken willen vermijden. De handen van de operator worden beschermd, de montage wordt ondersteund en een nette visuele afwerking wordt verkregen, terwijl de gereedschappen en programmering eenvoudig blijven.
Bij ontwerpbeoordelingen is het handig om al vroeg te bepalen of een kenmerk een cosmetische afschuining, een functionele afschuining of een grotere afschuining betreft. Cosmetische afschuiningen kunnen gemeenschappelijke maten hebben voor meerdere onderdelen, wat de programmering en inspectie vereenvoudigt. Functionele afschuiningen rond gaten of contactranden vereisen mogelijk een strakkere controle, maar u kunt hoeken nog steeds standaardiseren voor gangbare gereedschappen, zoals 45° of 30°, om de kosten voorspelbaar te houden.
Randen breken, "Scherpe randen breken" en ontbramen: uitleg
Op veel CNC-tekeningen zie je aantekeningen zoals "Scherpe randen afbreken" , "Alle randen ontbramen" of "E0.2–0.5" . Deze aantekeningen geven de machinist de instructie om scherpe randen te verwijderen zonder op elke lijn een precieze afschuining of radius aan te brengen. Het doel is simpel: snijwonden tijdens de hantering voorkomen, het risico op afbrokkeling verminderen en kleine bramen vermijden die de montage kunnen belemmeren. Internationale normen zoals ISO 13715 geven richtlijnen voor het specificeren en interpreteren van randcondities, zodat zowel ontwerper als fabrikant begrijpen hoeveel materiaal er verwijderd moet worden.
Een "randbreuk" betekent meestal een zeer kleine afschuining of radius, vaak in het bereik van 0.1–0.5 mm op metalen componenten. De machinist kan een ontbraamgereedschap, een verzinkboor, een vijl of schuurmethoden gebruiken, afhankelijk van het onderdeel en het proces. U heeft geen controle over de exacte geometrie, alleen over het feit dat de rand niet scherp mag blijven. Dit houdt de programmering eenvoudig en voorkomt de noodzaak om elke kleine rand volledig in CAD te modelleren of te dimensioneren.
U moet echter niet vertrouwen op algemene instructies zoals "alle randen afbreken" in gebieden waar geometrie er echt toe doet. Afdichtende oppervlakken, nauwkeurige passingen en functionele interfaces vereisen expliciete controle van de radius- of afschuiningsgrootte. Als u dit overlaat aan algemeen ontbramen, loopt u het risico op inconsistente resultaten tussen batches of leveranciers. De beste werkwijze is een combinatie van beide benaderingen: expliciete randaanduidingen voor kritische onderdelen en algemene instructies voor het afbreken van randen voor alle andere randen.
Neem bij het voorbereiden van tekeningen voor een offerteaanvraag even de tijd om de randnotities af te stemmen op uw kwaliteitsverwachtingen. Als alle randen braamvrij moeten zijn, maar slechts enkele een gecontroleerde geometrie nodig hebben, geef dit dan duidelijk aan. Dit vermindert de communicatie met uw CNC-leverancier, beschermt belangrijke interfaces en geeft hen toch voldoende vrijheid om efficiënte ontbraammethoden te kiezen voor niet-kritieke gebieden.
Hoe worden afschuiningen en fillets weergegeven in CAD-modellen en 2D-tekeningen?
In moderne CAD-systemen zoals SolidWorks, Inventor of Fusion 360 bevinden fillets en afschuiningen zich meestal aan het einde van de feature tree als "cosmetische" of afwerkingsbewerkingen. Ontwerpers voegen ze vaak pas laat in het modelleringsproces toe, nadat extrusies, sneden en patronen voltooid zijn. Deze workflow voelt handig aan, maar kan ook de complexiteit van de productie verhullen, omdat één enkele feature "Filet All Edges" tijdens het bewerken tientallen kostbare gereedschapspadsegmenten kan creëren.
Op 2D-tekeningen worden afrondingen weergegeven als R- afmetingen (bijvoorbeeld R3, R0.5), terwijl afschuiningen worden weergegeven als lengte × hoek of als één enkele afschuiningsmaat wanneer de hoek impliciet is. U kunt ook algemene opmerkingen tegenkomen zoals "Tenzij anders aangegeven, alle buitenranden C0.5" of "Alle binnenhoeken R2 min.". Deze opmerkingen helpen de ontwerptaal te standaardiseren en het aantal afzonderlijke afmetingen op het blad te verminderen, zolang ze maar overeenkomen met wat u daadwerkelijk in 3D hebt gemodelleerd.
Een veelvoorkomend probleem bij CNC-projecten is de discrepantie tussen CAD-model en tekening. Het 3D-model kan kleine afrondingen bevatten om esthetische redenen, terwijl de 2D-tekening slechts enkele functionele radii en een algemene randmarkering toont. CAM-programmeurs vertrouwen meestal op de 3D-geometrie en zullen daarom elke gemodelleerde afronding uitvoeren, tenzij u anders overeenkomt. Om verrassingen te voorkomen, is het belangrijk dat uw 3D-model en tekening consistent zijn : verwijder niet-essentiële afrondingen uit het model of markeer ze duidelijk als "alleen ter referentie" wanneer u wilt dat uw leverancier ze overslaat.
Wanneer u STEP-bestanden voor een offerte opstuurt, stuurt u ook uw fillet- en afschuiningsopties mee, zelfs als u deze nooit in de tekening hebt vermeld. Daarom zou het ontwerp van de rand deel moeten uitmaken van uw vroege DFM-checklist, en niet een bijzaak. Scan uw model vóór het exporteren op zeer kleine radiussen, inconsistente afschuiningsmaten en scherpe binnenhoeken die niet overeenkomen met realistische gereedschapsdiameters. Een korte controle in deze fase bespaart vaak uren bewerkingstijd en vermindert het aantal wijzigingsverzoeken zodra uw CNC-partner het onderdeel begint te programmeren.

Kostenimpact - Hoe afschuiningen en fillets de CNC beïnvloeden? Bewerkingsprijs
Goed gekozen afschuiningen en afrondingen kunnen de CNC-bewerkingskosten verlagen , maar onnodige of slecht gedefinieerde randdetails hebben vaak het tegenovergestelde effect. De geometrie van de rand heeft direct invloed op de gereedschapspaden, de cyclustijd, de insteltijden, de inspectiebelasting en zelfs het afvalpercentage. Het wordt dus een echte kostenbesparende factor in plaats van een 'cosmetische' keuze. Door randontwerp als onderdeel van uw kostenstrategie te beschouwen, beschermt u zowel uw budget als uw doorlooptijd.
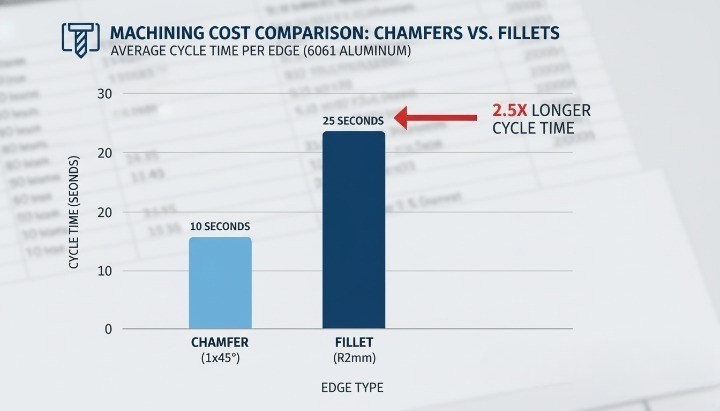
Gereedschapspaden, cyclustijd en machinebelasting voor afschuiningen versus fillets
Vanuit bewerkingsoogpunt is een afschuining meestal eenvoudiger en sneller dan een fillet. Een standaard afschuining van 45° kan vaak in één bewerking worden gemaakt met een afschuiningsgereedschap, terwijl een fillet normaal gesproken een kogelkopfrees of een gereedschap met een kleinere radius en meerdere bewerkingen nodig heeft om het gebogen profiel te creëren. Meer bewerkingen betekenen een hogere cyclustijd en een hogere spindelbelasting, die beide tot uiting komen in de prijs van uw onderdeel.
De cyclustijd verandert ook met het aantal randen dat u detailleert. Als elke rand van een behuizing, beugel of deksel een bepaalde filletradius heeft, moet de CAM-programmeur extra gereedschapspaden aanmaken en moet de operator meer bewerkingen uitvoeren. Als daarentegen alleen functionele of veiligheidsrelevante randen worden gedefinieerd en de rest een eenvoudige "scherpe randen breken"-notitie gebruikt, vermindert u de benodigde bewerkingshoeveelheid. Deze aanpak houdt de kosten onder controle en beschermt tegelijkertijd de assemblage en handling.
De machinebelasting is ook van belang. Kleine filletradii vereisen kleine gereedschappen, en kleine gereedschappen hebben lagere voedingssnelheden nodig om breuk te voorkomen. Dat vertraagt het hele programma, vooral bij harde materialen. Grotere, meer standaardradii of eenvoudige afschuiningen maken het gebruik van stijvere gereedschappen en agressievere voedingen mogelijk. Wanneer u dit vermenigvuldigt over honderden of duizenden onderdelen, wordt het verschil in cyclustijd per stuk een zinvolle kostenfactor.
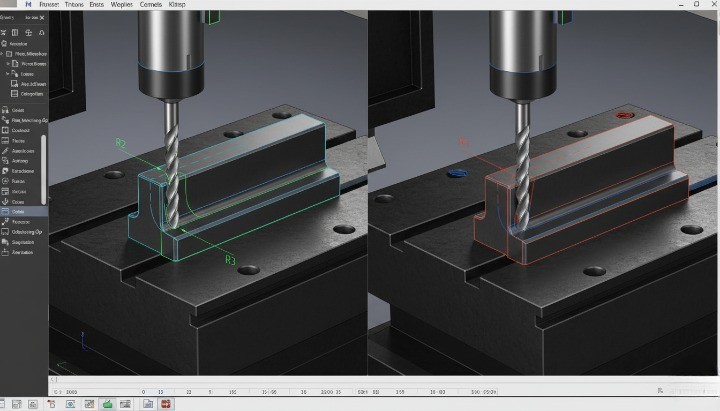
Installatie-, gereedschaps- en programmeertijd achter Edge-functies
Elke unieke randvereiste kan extra werk opleveren voordat de eerste spaan is gesneden. Speciale afschuingereedschappen, extra kogelkopfrezen of speciale radiusfrezen moeten worden geselecteerd, geladen en gemeten. Als uw ontwerp meerdere niet-standaard radiussen of verschillende afschuinhoeken op hetzelfde onderdeel vereist, heeft de programmeur mogelijk meerdere gereedschappen en meerdere bewerkingen nodig om aan de tekening te voldoen, wat zowel de insteltijd als de programmeertijd verlengt.
De complexiteit van de programmering verhoogt de engineeringkosten. CAM-programmeurs moeten specifieke strategieën definiëren voor kleine radiussen in krappe hoeken, lange afschuiningen langs complexe contouren of gemengde oppervlakken. Als uw randmarkeringen inconsistent of gedetailleerder zijn dan nodig, betaalt u voor die extra programmeertijd, ongeacht of u deze gespecificeerd ziet of niet. In veel werkplaatsen zijn deze kosten verwerkt in de prijs per stuk of een eenmalige NRE-toeslag.
Gereedschapskosten zijn een andere overweging. Standaard afschuiningsgereedschappen (bijvoorbeeld 45°) en gangbare kogelkopfrezen zijn goedkoop en altijd beschikbaar. Speciale profielen, ongebruikelijke hoeken of zeer kleine radiussen vereisen echter mogelijk speciaal gereedschap of frequentere vervanging. Deze extra kosten worden meestal over de partij verdeeld en weerspiegeld in de offerteprijs. Door dicht bij de standaard afschuiningshoeken en gangbare freesmaten te blijven, verlaagt u de gereedschapskosten zonder dat dit ten koste gaat van de functionaliteit.
Prototype versus productieruns: wanneer randdetails schadelijk of kostenverhogend zijn?
Randstrategie zou niet hetzelfde moeten zijn voor prototypes en voor productie op de lange termijn. Bij vroege prototype-CNC-bewerkingen staan snelheid en flexibiliteit vaak boven alles. In deze fase vertragen uitgebreide filleting op niet-kritieke randen of complexe blended overgangen de bewerking en maken iteratie moeilijker. Voor prototypes geeft een eenvoudige set afschuiningen en basis fillets op structureel kritieke locaties u meestal de juiste balans tussen functionaliteit en kosten.
Wanneer u overgaat op stabiele productie, verandert het beeld. Het herhalen van hetzelfde onderdeel in meerdere batches betekent dat de initiële programmeer- en instelkosten worden afgeschreven over een groter volume. Goed ontworpen fillets kunnen dan op twee manieren helpen: ze verminderen de spanningsconcentraties in componenten met een lange levensduur en kunnen ook soepelere gereedschapspaden ondersteunen, vooral bij hogesnelheidsbewerkingsstrategieën. In deze fase verlagen kleine investeringen in een beter snijkantontwerp vaak de kosten op de lange termijn door minder fouten, minder nabewerking en een soepelere assemblage.
Er is ook een overgangsfase tussen prototype en productie, waarin veel teams vastlopen. Als je vastzit aan een prototypeontwerp met te gedetailleerde randen, erft elke volgende productiebatch die kosten. Een betere aanpak is om afschuiningen en fillets te controleren vóór de definitieve release. Je kunt niet-essentiële randen versoepelen, radiussen standaardiseren en decoratieve details verwijderen die geen functionele waarde toevoegen, zodat je productieprijzen concurrerend blijven zonder een volledig nieuw ontwerp.
Verborgen kosten: ontbramen, inspectie, herbewerking en schrootrisico
Zelfs als de belangrijkste gereedschapspaden er eenvoudig uitzien, zorgen snijkantkeuzes voor verborgen kosten in de afwerking en kwaliteitscontrole. Elke scherpe of slecht gecontroleerde snijkant moet worden ontbraamd. Wanneer tekeningen kritische snijkanten niet duidelijk onderscheiden van cosmetische snijkanten, kunnen operators onnodig veel tijd besteden aan het handmatig afwerken van het hele onderdeel om klachten te voorkomen. Die handmatige arbeid verhoogt de kosten en kan ook variatie tussen batches veroorzaken.
De inspectie-inspanning neemt toe naarmate u gedetailleerde markeringen toevoegt. Als veel afschuiningen en fillets nauwe maattoleranties of specifieke hoeken hebben, hebben kwaliteitsteams meer metingen per onderdeel en meer tijd per inspectierapport nodig. In omgevingen met een hoge mix verlaagt dit extra werk de doorvoer en verhoogt het de kosten voor kwaliteitscontrole. Door de toleranties realistisch te houden en u te richten op randen die echt van invloed zijn op de functie, vermindert u de inspectielast zonder de betrouwbaarheid in gevaar te brengen.
Randontwerp kan ook uw afvalpercentage beïnvloeden. Zeer kleine radiussen of kwetsbare onderdelen aan randen lopen meer risico op afbrokkeling, vooral bij harde materialen of wanneer onderdelen secundaire bewerkingen ondergaan, zoals warmtebehandeling of oppervlakteafwerking. Elk onderdeel dat bij de eindinspectie wordt afgekeurd, vertegenwoordigt verlies aan materiaal, bewerkingstijd en capaciteit. Door randkenmerken te vereenvoudigen en kwetsbare, niet-essentiële details te vermijden, verlaagt u het risico op afval en beschermt u uw totale projectmarge.
Maakbaarheid – DFM-principes voor afschuiningen en fillets
De manier waarop je afschuiningen en afrondingen ontwerpt, bepaalt direct hoe gemakkelijk je onderdeel te bewerken is . Een goed randontwerp vermindert het aantal insteltijden, voorkomt het gebruik van kleine gereedschappen en zorgt voor een voorspelbare cyclustijd. Een slecht randontwerp vereist speciaal gereedschap, risicovolle bewerkingspaden en instabiele bewerkingsomstandigheden, wat de kosten verhoogt en de levertijd vertraagt.
Gereedschapstoegang, snijdiameter en minimale filletradius
Toegang tot het gereedschap is de eerste factor die de maakbaarheid beïnvloedt. Als de frees niet in een stabiele positie en met voldoende ruimte een rand kan bereiken , wordt die functie duur of onmogelijk te bewerken.
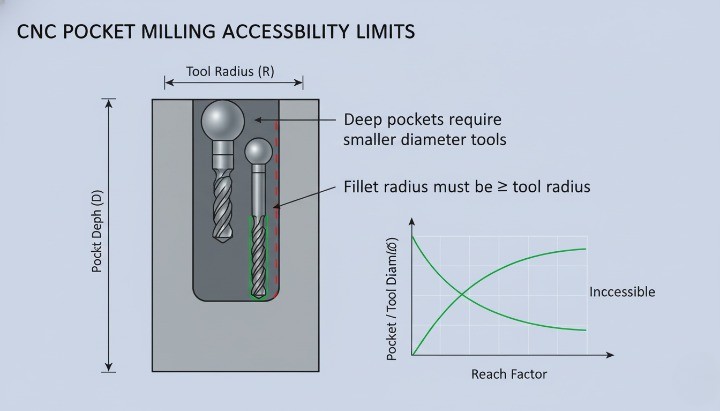
Voor afrondingen moet de minimale afrondingsradius groter zijn dan de radius van de frees die uw leverancier naar verwachting zal gebruiken. Zeer kleine interne radii (bijvoorbeeld 0.5 mm in een diepe uitsparing) vereisen kleine vingerfrezen, een lage voeding en frequente gereedschapsbreuk. Als vuistregel geldt: probeer de interne afrondingsradius ≥ 1/3 van de uitsparingsdiepte te houden , waar de geometrie dit toelaat. Dit biedt voldoende ruimte voor een realistische gereedschapsdiameter en gezonde snijparameters.
Afschuiningen bieden doorgaans meer vrijheid. Een eenvoudige afschuining van 45° aan een buitenrand kan in één bewerking met een standaard afschuiningsfrees worden aangebracht. Daarom is een afschuining vaak goedkoper dan een kleine interne afronding, mits de functionele eisen dit toelaten. Echter, bij het specificeren van smalle, diepe afschuiningen in uitsparingen, heeft de machinist mogelijk een kleine frees met een ingesloten hoek of een aangepaste instelling nodig, waardoor het kostenvoordeel teniet wordt gedaan.
Denk bij het ontwerpen aan standaardgereedschapsfamilies:
-
Frezen met gangbare diameters (bijv. 3, 6, 8, 10, 12 mm).
-
Afschuinen van gereedschappen op 45° of 30°.
-
Hoekradiusfrezen met standaardradii.
Als u voor het afronden of afschuinen een niet-standaard frees nodig heeft, kunt u een langere cyclustijd en levertijd verwachten.
Diepe zakken, binnenhoeken en moeilijk bereikbare randen
Diepe gaten en hoge wanden zijn de plekken waar de keuze tussen afschuining en fillet de maakbaarheid echt beïnvloedt. Een diepe sleuf met scherpe binnenhoeken is al een uitdaging. Als je dan ook nog eens kleine filletradii aan de onderkant specificeert, wordt de opstelling nog kwetsbaarder. Het gereedschap moet lang, slank en langzaam zijn, wat trillingen en slijtage van het gereedschap verhoogt.
In veel gevallen kunt u de afrondingsvereiste versoepelen of een grotere afgeronde radius aan de onderkant van de uitsparing gebruiken. Hierdoor kan de machinist een korter, stijver gereedschap en hogere voedingssnelheden gebruiken. Als functionele eisen een krappe binnenhoek vereisen, overweeg dan of draadvonkerosie, brootsen of een ontwerpwijziging realistischer is dan een zeer kleine frees in een diepe holte te persen.
Moeilijk bereikbare randen bevinden zich vaak achter ribben, onder overhangen of tussen dicht bij elkaar geplaatste nokken. In dergelijke gevallen is een eenvoudige afronding of micro-afschuining wellicht realistischer dan een volledige afronding. Een opmerking als "Scherpe randen afronden op 0.2–0.5 mm" geeft uw leverancier de vrijheid om handmatig of met een klein gereedschap te ontbramen, in plaats van een volledig 3D-afrondingspad in een krappe ruimte te programmeren.
Vermijd ook het combineren van veel verschillende afschuiningsmaten en afrondingsradii in één krappe ruimte. Elke unieke maat kan een apart gereedschapspad of zelfs een ander gereedschap vereisen. Door radii en afschuiningen waar mogelijk te standaardiseren , worden diepe en interne structuren veel gemakkelijker op grote schaal te bewerken.

Effecten op de bevestiging, het aantal opstellingen en de processtabiliteit
Elke keer dat de machinist uw onderdeel in een nieuwe positie moet klemmen, voegt u een instelling toe. Meer instellingen betekenen meestal hogere kosten, een grotere kans op fouten en meer variatie in de randuitlijning. Afschuining en filletplaatsing kunnen het opspannen vereenvoudigen of juist compliceren.
Als u kritische afrondingen en afschuiningen aanbrengt op vlakken die al toegankelijk zijn vanuit de hoofdinstelling, kan de leverancier deze in hetzelfde programma bewerken. Als u belangrijke randen op lastige achtervlakken plaatst, zijn mogelijk extra instellingen of zelfs een op maat gemaakt hulpstuk nodig. Die extra instellingen brengen niet alleen kosten met zich mee, maar verhogen ook het risico op uitlijnfouten tussen de onderdelen.
Goed gekozen afschuiningen kunnen de processtabiliteit juist verbeteren . Bijvoorbeeld:
-
Afgeschuinde steunvlakken kunnen ervoor zorgen dat een onderdeel consistent in een houder past.
-
Afschuiningen op de klemvlakken verminderen de plaatselijke spanning en minimaliseren beschadigingen.
-
Kleine randbreuken op referentiekenmerken helpen bramen te voorkomen die de herhaalbare locatiebepaling verstoren.
Fillets aan de basis van ribben, nokken en lagerzittingen dragen hier ook aan bij. Ze verminderen de spanningsconcentratie in het onderdeel, wat belangrijk is voor de prestaties, en ze verminderen ook de spanning in het materiaal tijdens het bewerken. Een onderdeel met royale interne fillets reageert doorgaans beter op klemming en trillingen, wat zorgt voor stabiel snijden en een consistente kwaliteit.
Wanneer u uw ontwerp beoordeelt op maakbaarheid, vraag u dan af:
-
Kunnen alle kritische randen worden bereikt in één of twee logische opstellingen?
-
Worden er afrondingen of afschuiningen op vlakken aangebracht die een speciaal hulpstuk voor dat doel nodig hebben?
-
Helpen of hinderen randkenmerken de manier waarop het onderdeel wordt vastgehouden en als referentie wordt gebruikt?
Als het antwoord negatief is, is dit een goede kans om de edge-strategie aan te passen en het hele proces robuuster te maken.
Materiaalspecifieke overwegingen (aluminium, staal, roestvrij staal, zink)
Verschillende materialen reageren heel verschillend op kleine gereedschappen en ingewikkelde randen. Dezelfde afronding die gemakkelijk te maken is in aluminium, kan pijnlijk zijn in gehard staal of kleverig roestvrij staal. Daarom moeten materiaal en randontwerp samen worden overwogen.
Bij aluminiumlegeringen zijn grotere afrondingen en eenvoudige afschuiningen over het algemeen gemakkelijk te bewerken. Aluminium laat zich goed bewerken en maakt hogere spindelsnelheden mogelijk. Ontwerpers kunnen vaak een iets grotere radius voor binnenhoeken specificeren zonder nadelen. Dit ondersteunt sterke, lichtgewicht constructies en houdt de bewerkingstijd bovendien binnen redelijke grenzen.
Koolstofstaal en gelegeerd staal zijn minder vergevingsgezind. Kleine radii met een hoge hardheid vertragen de snijsnelheid en belasten de snijkant zwaarder. Als u een zeer kleine afronding op een stalen beugel of asflens vereist, heeft de machinist mogelijk hoogwaardige gereedschappen, een lagere voedingssnelheid of extra nabewerkingen nodig. Deze combinatie verhoogt de kosten snel. Het is vaak beter om een standaardradius te gebruiken die past bij gangbare gereedschapsmaten , tenzij uw specifieke toepassing echt een kleinere hoek vereist.
Roestvrij staal brengt nog een extra uitdaging met zich mee: werkverharding en warmteontwikkeling. Smalle afschuiningen en kleine afrondingen kunnen hierdoor hotspots worden. Gereedschappen schuren in plaats van schoon te snijden, wat de levensduur van het gereedschap verkort. Als u roestvrijstalen onderdelen ontwerpt met veel precieze, kleine randafwerkingen, probeer dan het aantal afmetingen te beperken en geef prioriteit aan alleen de randen die functioneel van belang zijn.
Gegoten zink- en aluminiumcomponenten met een nabewerking via CNC-machines vormen een aparte categorie. Het gietstuk bevat al veel afrondingen die door de matrijs zijn bepaald. Nabewerking richt zich meestal op functionele randen en oppervlakken. In dit geval is het belangrijk om de randafwerking zo te ontwerpen dat de gefreesde afschuiningen en afrondingen de geometrie van het gietstuk aanvullen in plaats van ermee te botsen. Gebruik bijvoorbeeld gefreesde afschuiningen om interfaces en afdichtingsranden netjes af te werken, terwijl niet-kritische afrondingen ongewijzigd blijven.
Opmerkingen voor gefreesde, gedraaide en spuitgegoten onderdelen met secundaire CNC
Bij gefreesde onderdelen verschijnen afschuiningen en afrondingen op uitsparingen, sleuven, buitenprofielen en montagevlakken. Eenvoudige afschuiningen op de buitenranden zijn hier goedkoop en betrouwbaar. Interne afrondingen moeten waar mogelijk overeenkomen met de standaard gereedschapsradius. Drie-assig frezen kan de meeste gevallen aan als de randen vanuit één of twee hoofdrichtingen zichtbaar zijn. Wanneer u complexe 3D-afrondingen op meerdere vlakken toevoegt, komt u vaak terecht bij lange 3D-gereedschapspaden of zelfs 5-assige opstellingen. Die verandering moet een bewuste keuze zijn, geen toevalstreffer als gevolg van een modelleergewoonte om alles glad te maken.
Gedraaide onderdelen volgen iets andere regels. Bij assen, bussen en behuizingen bepalen afschuiningen en afrondingen hoe onderdelen in elkaar passen en hoe de krachten van de ene stap naar de volgende worden overgedragen. Een kleine afronding bij een schouder kan de spanningsconcentratie aanzienlijk verminderen , terwijl een korte afschuining aan het uiteinde van een as ervoor zorgt dat lagers en afdichtingen soepel op hun plaats glijden zonder beschadiging. Omdat draaibanken afschuiningen en radii efficiënt kunnen verwerken met standaard wisselplaatjes, kunt u vaak eenvoudige, consistente randvoorwaarden over de gehele lengte van het onderdeel specificeren zonder grote kostenstijging.
Gegoten onderdelen met een nabewerking via CNC-machines vereisen een duidelijke scheiding tussen gegoten en gefreesde randen. Het gietontwerp omvat ruime afrondingen om een goede vloei en stolling te bevorderen. De bewerking verfijnt vervolgens alleen die kenmerken die van belang zijn voor de pasvorm, afdichting of uitlijning. In dit gemengde proces moeten uw tekeningen aangeven welke randen door het gieten worden bepaald en welke worden gefreesd. Gegoten afrondingen moeten relatief groot en organisch blijven, terwijl gefreesde afschuiningen en radii eenvoudig en consistent blijven om de CNC-tijd te beperken.
In alle drie procesfamilies geldt hetzelfde principe:
-
Gebruik afschuiningen voor eenvoudig ontbramen, voor een soepele montage en voor zichtbare randen die niet te veel spanning ondergaan.
-
Gebruik fillets wanneer u een soepele lastoverdracht, vermoeiingsweerstand of een gedefinieerde overgangsradius nodig hebt.
Als je deze regels combineert met realistische gereedschapstoegang, standaard freesmaten en eenvoudige instellingen, houden afschuiningen en afrondingen op cosmetische details te zijn en worden ze een weloverwogen DFM-tool die ervoor zorgt dat je CNC-projecten op tijd en binnen budget blijven.
Functionele prestaties – Kracht-, stress- en montagegedrag
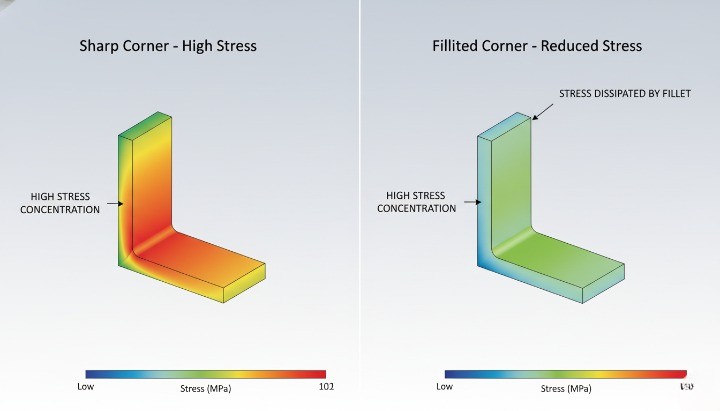
Stressconcentratie – wanneer filets structureel verplicht zijn
Afrondingen zijn belangrijk wanneer de geometrie verandert en er belasting door dat gebied loopt. Een scherpe hoek concentreert de spanning, terwijl een afronding deze verdeelt. Bij dragende onderdelen is een afronding vaak geen optie, maar een structurele vereiste.
Bij eenvoudige buiging of trekspanning kan een rechte schouder de lokale spanning vele malen verhogen in vergelijking met een afgeronde overgang. Dit betekent een hoger risico op scheurvorming, vermoeiingsbreuk of plastische vervorming, met name bij cyclische belasting. Als de dikte van het profiel verandert, of als een rib overgaat in een wand, zorgt een afronding ervoor dat de belasting geleidelijker "de bocht omgaat". Dit resulteert in een gelijkmatiger spanningsveld, een langere levensduur bij vermoeiing en stabielere prestaties.
Voor de meeste CNC-gefreesde onderdelen die een aanzienlijke belasting moeten verdragen, gebruikt u fillets bij:
-
Schachtschouders en stapovergangen.
-
Nokken en ribben die aansluiten op grondplaten of behuizingen.
-
Binnenhoeken in beugels en frames.
In veel gevallen kunt u de kosten beheersen met standaard, gereedschapsvriendelijke radii . Door bijvoorbeeld afrondingen aan te passen aan de helft van een gangbare freesdiameter, vermijdt u het gebruik van zeer kleine frezen. U behoudt de structurele voordelen zonder de bewerkingstijd enorm te verhogen.
Wanneer afschuiningen de veiligheid bij montage, inloop en hantering verbeteren
Afschuiningen komen goed van pas wanneer de ontwerper meer waarde hecht aan montage, pasvorm en gebruiksgemak dan aan pure sterkte. Een kleine afschuining geleidt de onderdelen die op elkaar aansluiten, beschermt de randen en verwijdert bramen die de gebruiker zouden kunnen verwonden. In deze gevallen is een eenvoudige afschuining vaak de meest kosteneffectieve keuze.
Bij assen, pinnen en bevestigingsmiddelen fungeert een afschuining als een geleidingspunt. Monteurs hoeven niet te zoeken naar het gat, waardoor het inbrengen sneller gaat en de kans op beschadiging van de boring kleiner is. Bij deksels en behuizingen helpen afschuiningen rond boutgaten bij het centreren van schroeven en verminderen ze het risico op kruisdraad. Dit verkort de montagetijd en vermindert herstelwerkzaamheden.
Vanuit veiligheidsoogpunt zijn scherpe randen aan handbediende onderdelen of blootliggende hoeken zelden acceptabel. Een bescheiden afschuining (bijvoorbeeld 0.5–1.0 mm onder een hoek van 45° op aluminium onderdelen) maakt de rand minder scherp en vermindert het risico op snijwonden. U verbetert de ergonomie en de gebruikerservaring met slechts minimale extra bewerkingstijd.
Afschuiningen zijn ook nuttig wanneer onderdelen worden gecoat, geverfd of geanodiseerd. Ze verminderen de kans op afbladderen in de hoeken en zorgen voor een gelijkmatigere coating. In veel zichtbare assemblages zorgt een consistente afschuiningsstandaard voor een strakke visuele uitstraling van de verschillende componenten.
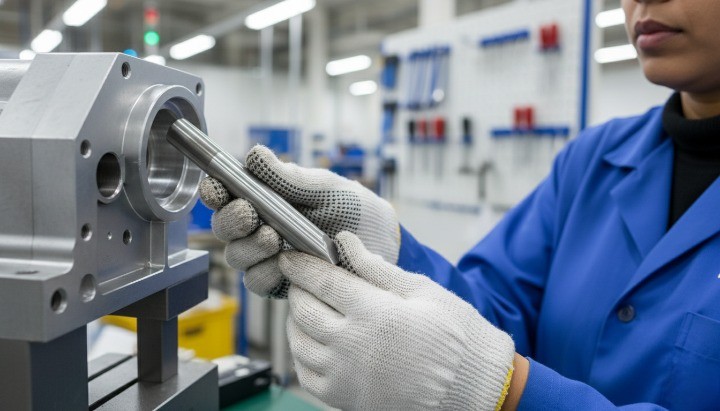
Randontwerp voor prestaties bij vermoeidheid, impact en trillingen
Vermoeidheid, impact en trillingen leggen zwakke plekken in de geometrie bloot die statische tests vaak niet detecteren. Herhaalde belastingcycli "vinden" elke spanningsconcentratie in het onderdeel. Hier zijn afrondingen bij kritieke overgangen een van de meest effectieve en economische ontwerptools.
Bij vermoeiingsbelasting ontstaan scheuren meestal bij onvolkomenheden in het oppervlak of geometrische discontinuïteiten. Een scherpe binnenhoek, de basis van een spiebaan of een abrupte verandering in de asdiameter zijn dan een voorkeurslocatie voor scheuren. Het toevoegen van een afronding met de juiste afmetingen verlaagt de spanningsconcentratiefactor en vertraagt het ontstaan van scheuren. Zelfs een kleine, gereedschapsvriendelijke radius kan de levensduur bij vermoeiing aanzienlijk verlengen.
Bij stoot- en schokbelastingen is de situatie vergelijkbaar. Hoe abrupter de geometrie, hoe meer lokale energie zich op één punt concentreert. Afrondingen verspreiden die energie en verminderen de piekspanning op die plek. Afschuiningen daarentegen veranderen voornamelijk de contactomstandigheden en de handling, niet het interne spanningspad.
Trillingen voegen nog een extra dimensie toe. Randen in de buurt van de eigenfrequenties ondervinden herhaaldelijk microspanningen. Afrondingen op deze kritieke plekken kunnen piekspanningen verminderen en de prestaties op lange termijn stabiliseren. Dit is met name relevant voor roterende onderdelen, robotgewrichten en constructiebeugels in dynamische assemblages.
Een eenvoudige beslissingsregel helpt:
-
Gebruik fillets wanneer het onderdeel cyclische of schokbelastingen draagt door een verandering in doorsnede.
-
Gebruik afschuiningen wanneer de belangrijkste behoefte is aan toegang, vrije ruimte of veilige hantering, en de plaatselijke spanning laag is.
Visuele en esthetische factoren op zichtbare CNC-bewerkte oppervlakken
Het ontwerp van de randen bepaalt ook hoe een onderdeel eruitziet en aanvoelt. Bij zichtbare componenten merken kopers en eindgebruikers dit direct op. Een consistente randstrategie kan kwaliteit en zorgvuldige engineering uitstralen, nog voordat iemand een tekening leest.
Afrondingen zorgen voor zachtere, organische overgangen. Ze zijn vaak geschikt voor consumentenproducten, medische apparaten of behuizingen die regelmatig door gebruikers worden aangeraakt. In combinatie met glasparelstralen of fijnmazig bewerken kunnen grote afrondingen een machinaal bewerkt onderdeel er bijna als een gegoten of gevormd onderdeel uit laten zien. Dit is handig wanneer je een hoogwaardige uitstraling wilt of wilt aansluiten bij een bestaande ontwerpstijl.
Afschuiningen oogt scherper en technischer. Ze vangen het licht, definiëren randen duidelijk en benadrukken de geometrie. Op industriële onderdelen, bedieningspanelen of precisiegereedschappen stralen uniforme afschuiningen nauwkeurigheid en robuustheid uit. Ze benadrukken ook de raakvlakken, waardoor het duidelijk is waar componenten op elkaar aansluiten.
Je kunt de twee ook mengen:
-
Grotere, naar buiten gebogen randen op de plekken die met de handen in contact komen, voor comfort en veiligheid.
-
Afschuiningen op functionele onderdelen zoals gaten, sleuven en aansluitingen voor duidelijkheid en montagebegeleiding.
Wat u ook kiest, zorg voor consistentie binnen de gehele assemblage en productfamilies. Definieer een standaard set afschuiningsmaten en afrondingsradii in uw ontwerpvoorschriften. Op die manier verbetert de visuele kwaliteit, terwijl de bewerking efficiënt blijft, omdat uw leverancier gereedschappen en programma's kan standaardiseren.
Praktische regels – Wanneer kiest u voor afschuining of fillet?

Fillet versus afschuining bij overgangen, schouders, bulten en ribben
Bij overgangen tussen secties (bijvoorbeeld een asovergang, een ribbasis of een nok) is een afronding meestal de standaardkeuze . Het verdeelt de spanning, voorkomt scherpe hoeken en zorgt ervoor dat de frees soepel beweegt. Een afschuining kan ook werken, maar gedraagt zich meer als een geometrische snede dan als een spanningsontlastende snede.
Wanneer een trede een last draagt, een lager ondersteunt of herhaaldelijk buigt, is een afschuining bijna altijd zinvoller dan een afschuining. De afgeronde vorm vermindert de spanningsconcentratie en verbetert de vermoeiingslevensduur. Een afschuining bij een belaste trede ziet er daarentegen strak uit, maar behoudt een scherpe verandering in de richting van de spanningsstroom.
Bij nokken, ribben en verstevigingsplaten zijn kleine afrondingen aan de basis nuttig voor zowel CNC-bewerking als gieten. De frees kan een vloeiender pad volgen en de structuur wordt minder gevoelig voor scheuren. Een afschuining op deze plekken is meestal puur cosmetisch en kan zelfs kleine holtes creëren waar spanningen zich kunnen ophopen.
Je kunt afschuiningen gebruiken bij externe overgangen als het onderdeel niet dragend is en het vooral gaat om ontbramen of het creëren van een goede aanloop voor de montage. Als je echter twijfelt en het gebied wel dragend is, geef dan de voorkeur aan een afronding en werk deze alleen af met een afschuining als je een goede aanloop nodig hebt voor de montage.
Een eenvoudige vuistregel voor overgangen, schouders, borstkas en ribben:
-
Gebruik afrondingen voor belastingspaden, vermoeiingsgevoelige gebieden en interne geometrie.
-
Gebruik afschuiningen wanneer u alleen de rand hoeft af te ronden of een onderdeel hoeft te geleiden tijdens de montage.
-
Zorg ervoor dat de filletradiussen compatibel zijn met standaard gereedschapsmaten, zodat u geen aangepaste snijgereedschappen nodig hebt.
-
Meng geen willekeurige stralen en afschuiningen in hetzelfde functionele gebied zonder duidelijke reden.
Externe randen, interfaces en koppelingskenmerken in samenstellingen
Op buitenranden en interfaces zijn afschuiningen vaak praktischer en kosteneffectiever . Ze maken onderdelen gemakkelijker te hanteren, verminderen de kans op snijwonden en zorgen ervoor dat componenten tijdens de montage soepeler op hun plaats glijden. Een eenvoudige afschuining van 0.5–1.0 mm onder een hoek van 45° rond een behuizingsopening kan tijd besparen aan de productielijn en het risico op scheef indraaien van bouten en moeren verminderen.
Fillets aan buitenranden zorgen vooral voor het uiterlijk en comfort. Ze voelen gladder aan, zien er meer "afgewerkt" uit en kunnen een premium onderdeel laten opvallen. Het bewerken ervan duurt echter vaak langer dan een eenvoudige afschuining, vooral bij hoeken waarvoor 3D-gereedschapspaden of kleine bolkopfrezen nodig zijn.
Denk bij het verbinden van twee onderdelen na over hoe de onderdelen in elkaar passen. Een afschuining op het mannelijke onderdeel en een scherpe of licht gebroken rand op het vrouwelijke onderdeel helpen bij de uitlijning en voorkomen afbrokkeling van de rand. Fillets op contactoppervlakken kunnen helpen bij spanning en afdichting, maar kunnen het effectieve contactoppervlak verminderen of de pakkingzittingen verstoren als ze niet zorgvuldig worden gepland.
Wanneer buitenranden zich onder afdekkingen of in verborgen ruimtes bevinden, is er zelden een reden om complexe afrondingen te specificeren. Een algemene opmerking als "scherpe randen afronden" of een kleine afschuining is meestal voldoende. Bewaar gedetailleerde specificaties voor afrondingen en afschuiningen voor interfaces die er echt toe doen voor pasvorm, afdichting, uitlijning of veiligheid.
Praktische richtlijnen voor externe randen en interfaces:
-
Gebruik afschuiningen voor montage-aanloopvlakken, schroefgaten, deur- of dekselopeningen en zichtbare, maar niet-kritische randen.
-
Gebruik afrondingen op plaatsen waar het werkstuk vaak met de handen wordt aangeraakt, waar een zachte, visuele uitstraling gewenst is, of waar externe spanningsconcentratie een probleem kan vormen.
-
Vermijd volledige 3D-decoratieve filets, tenzij u de extra cyclustijd accepteert.
Gaten, verzonken gaten, draden en toegangspunten rond randen
Rondom gaten en schroefdraad wordt de vraag of je een afschuining of een afronding moet gebruiken een functioneel onderwerp. De meeste ingenieurs gebruiken afschuiningen om bevestigingsmiddelen soepel te laten indraaien en om bramen te verwijderen. Een kleine afschuining op een getapt gat beschermt de eerste schroefdraad ook tegen beschadiging.
Fillets rond gaten komen meestal in twee situaties voor. De eerste is rond een zwaar belast gat, zoals een boutverbinding op een structurele beugel. Een fillet waar het gat overgaat in een holte of rib vermindert de lokale spanning. De tweede is wanneer een ontwerper de doorstroming of afdichting rond een poort wil verbeteren, met name in vloeistof- of pneumatische componenten. In die gevallen kan een gladde radius helpen.
Voor verzonken en verzonken gaten worden standaard afschuiningshoeken afgestemd op de geometrie van de schroefkop. Een fillet biedt in die gebieden zelden voordelen. In plaats daarvan zorgt een schone afschuining of verzonken gat voor een goede passing en koppeloverdracht. Een eenvoudige "afschuining om bramen te verwijderen" rond spelingsgaten voldoet meestal aan zowel de kosten- als kwaliteitsdoelstellingen.
Toegangspunten, zoals gaten voor gereedschap, kabeldoorvoeren of inspectiepoorten, profiteren van afschuiningen omdat ze gereedschap geleiden en slijtage van kabels of slangen verminderen. Als de rand veel wrijving of stoten ondervindt, kan een fillet een zachtere interface bieden en de levensduur verlengen.
Praktische regels voor gaten en toegangsmogelijkheden:
-
Gebruik afschuiningen bij schroefgaten, getapte gaten en doorvoergaten voor het inbrengen en ontbramen.
-
Gebruik afrondingen rondom structurele gaten of openingen waar spanning, doorstroming of afdichtingsprestaties van belang zijn.
-
Houd de afschuiningsmaten voor een onderdeel gestandaardiseerd om de gereedschapsselectie en programmering te vereenvoudigen.
Prototyping versus vergrendelde productie: hoe de edge-strategie evolueert
De randafwerking moet evolueren van eenvoudig en flexibel in prototypes naar geoptimaliseerd en gestandaardiseerd in de productie . Tijdens de vroege ontwerpfases leiden grote decoratieve afrondingen en complexe afschuiningen alleen maar tot extra tijd en kosten zonder echte meerwaarde. In veel gevallen volstaat een algemene opmerking als "scherpe randen afronden" en een paar functionele afrondingen voor prototypes.
Naarmate het productieontwerp zich verder ontwikkelt, is het verstandig om de keuze tussen afschuiningen en afrondingen te verfijnen op basis van testresultaten, vermoeiingsgegevens en feedback van de assemblage. In deze fase kunt u bepalen welke randen echt een duidelijke afronding nodig hebben, welke gebieden een afschuining aan de uiteinden vereisen en waar een eenvoudige ontbraambeurt volstaat. Deze stap elimineert vaak tientallen onnodige randaanpassingen en verkort de cyclustijd.
Productieonderdelen profiteren ook van standaardisatie. Door dezelfde afrondingsradii en afschuiningsmaten te gebruiken voor alle onderdeelfamilies, kan uw CNC-partner gereedschappen en programma's hergebruiken. Dit verkort de insteltijd en helpt de kosten op lange termijn voorspelbaar te houden. Willekeurige snijkantmaten in elk nieuw onderdeel leiden daarentegen tot meer gereedschapswisselingen en meer programmeerwerk.
Een praktische manier om deze evolutie te sturen, is door randen te behandelen als ontwerpvariabelen, niet als vaste decoraties. Documenteer tijdens het prototypen waar operators problemen ondervinden bij de montage, waar onderdelen barsten en waar cosmetische klachten ontstaan. Gebruik deze inzichten vervolgens bij de uiteindelijke beslissing over afschuining versus afronding. Zo krijg je randen die een doel hebben, en niet alleen voor een strakker CAD-model.
Dimensioneringsstrategie – Kosteneffectieve stralen, hoeken en toleranties
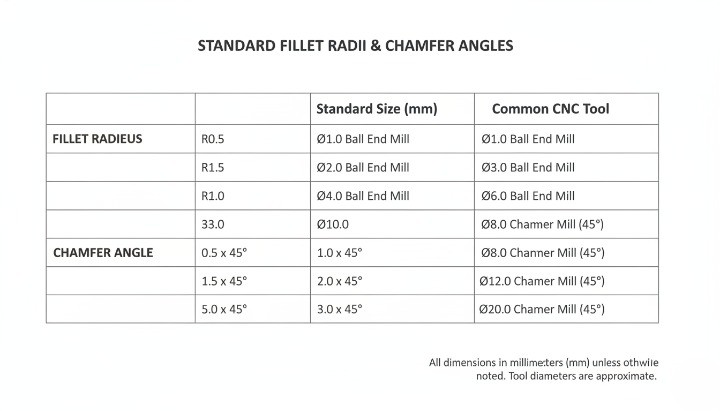
Standaard afschuiningsmaten en hoeken compatibel met gangbare gereedschappen
Een afschuining die er op een tekening eenvoudig uitziet, kan toch kosten met zich meebrengen als deze niet overeenkomt met gangbare gereedschappen. Om de kosten te beheersen, is het belangrijk om dezelfde taal te spreken als standaardfreesmachines en CNC-programmeurs. Dat betekent dat je maten en hoeken moet gebruiken die de meeste bedrijven al in hun gereedschapshouders hebben.
In de meeste CNC-werkplaatsen ziet u doorgaans:
-
45° afschuinfrees als standaardkeuze
-
In sommige gevallen gereedschappen van 30°, 60° en 90°
-
Metrische of inch-puntdiameters in standaardstappen
Probeer in de praktijk het volgende:
-
Gebruik afschuiningen van 45°, tenzij er een zwaarwegende functionele reden is om dit niet te doen.
-
Geef de afschuining de afmetingen van X × 45° (bijvoorbeeld 0.5 × 45° of 1.0 × 45°).
-
Vermijd zeer kleine, niet-standaard afschuiningslengtes waarvoor fragiel gereedschap nodig is
Je bepaalt zelf ook waar je echt om geeft. Voor veel randen biedt een algemene opmerking zoals "0.2–0.5 mm × 45° afschuining waar aangegeven" de machinist de flexibiliteit om binnen een veilig en kostenefficiënt bereik te blijven. Gebruik nauwe afschuiningstoleranties alleen voor randen die van invloed zijn op de passing, afdichting of montagemallen.
Als uw team tekenstandaarden zoals ISO 13715 voor randen gebruikt, zorg er dan voor dat deze consistent zijn voor alle onderdelen. Duidelijke en herhaalbare randnotities verminderen de communicatie tijdens offertetrajecten en de productie.
Het kiezen van een filletradius op basis van de gereedschapsdiameter en de kenmerkgrootte
De radius van een afronding is altijd gekoppeld aan een specifieke gereedschapsdiameter. Als de radius niet overeenkomt met een praktisch gereedschap, moet de werkplaats langzamer werken of speciale frezen gebruiken. Dat is waar afschuining versus afronding een kostenkwestie wordt, en niet alleen een kwestie van ontwerpvoorkeur.
Een eenvoudige checklist bij het kiezen van een filletradius:
-
Kies de kleinste praktische frees waarmee je de hoek kunt bereiken.
-
Houd R = 0.5 × gereedschapsdiameter waar mogelijk als uitgangspunt.
-
Vermijd radiussen die gereedschap van minder dan 2–3 mm vereisen in de productie, tenzij absoluut noodzakelijk
Bijvoorbeeld:
-
Als een 6 mm vingerfrees het kleinste gereedschap is dat het gebied kan bereiken, is een 3 mm afrondingsfrees een logische keuze.
-
Een filet van 0.8 mm in dezelfde hoek dwingt tot een veel kleinere frees, langzamere voedingen en een groter risico op gereedschapsbreuk.
Ook is het belangrijk dat de afrondingsradius in verhouding staat tot de wanddikte en de afmetingen van het onderdeel. Bij een grote aluminium behuizing biedt een afronding van 0.5 mm weinig extra spanningsvermindering of verbetering van de maakbaarheid. Een radius van 2-3 mm zorgt vaak voor een betere balans tussen sterkte, spanningsverdeling en bewerkingssnelheid.
Bij twijfel kunt u het volgende aangeven:
-
Minimale straal vereist (bijvoorbeeld “R ≥ 2 mm”) in plaats van één vaste waarde.
-
Functionele kenmerken zoals "kritische straal" laten tolerantie of vrijheid toe ten opzichte van andere kenmerken.
Deze aanpak geeft uw CNC-partner de ruimte om het meest efficiënte gereedschap te kiezen, terwijl toch aan de ontwerpdoelstellingen wordt voldaan. Voor meer gedetailleerde achtergrondinformatie over toleranties rond gaten en passingen kunt u een link plaatsen naar een speciale tolerantiegids op uw eigen website, bijvoorbeeld een artikel over toleranties bij CNC-bewerking.
Afschuining versus radius – wanneer een eenvoudige afschuining goedkoper is dan een fillet?
Bij veel randen biedt een afschuining voldoende functionaliteit tegen lagere kosten dan een afronding . Machinisten kunnen afschuiningen in één eenvoudige gereedschapsbeweging frezen. Een kleine interne afronding vereist meestal 3D-contourfrezen of speciale gereedschapsbewegingen, wat extra tijd kost.
Een snelle vergelijking helpt uw team beslissen:
| Ontwerpkeuze | Typisch gebruiksscenario | Bewerkingsinspanning | Kostenimpact (prototype en laag volume) | Opmerkingen over randgedrag |
|---|---|---|---|---|
| Kleine interne filet (R ≤ 1 mm) | Stressverlichting bij zwaar belaste functies | Heeft klein gereedschap nodig, langzamere voedingen | Hoger | Het beste gereserveerd voor echt cruciale functies |
| Middelgrote filet (R 2–3 mm) | Overgangen op ribben, treden en zakhoeken | Gebruikt algemeen gereedschap, matige inspanning | Gemiddeld | Goede mix van sterkte en bewerkbaarheid |
| Eenvoudige afschuining (0.5–1.0 × 45°) | Kanten breken, ontbramen, inlopen voor montage | Enkelvoudige doorgang met afschuinfrees | Lagere | Vaak voldoende voor het hanteren en monteren van randen |
| Alleen randbreuknotitie ("breekranden") | Niet-kritieke, alleen cosmetische randen | Gedaan tijdens het ontbramen | Laagste | Geen exacte maatcontrole, alleen veilig in gebruik |
Bij niet-kritische randen geeft een afschuining of zelfs een opmerking over “scherpe randen breken” het volgende:
-
Veilige behandeling tijdens de montage
-
Minder risico op afbrokkeling
-
Duidelijke verbetering in de waargenomen kwaliteit
Kies , waar spanning en vermoeidheid geen kritische factoren zijn, voor een afschuining in plaats van een afronding om extra gereedschapspaden te vermijden. Zo behoud je de prestaties waar het ertoe doet en bespaar je kosten waar dat niet het geval is.
Het vermijden van overtolerantie op niet-kritieke randen
Veel tekeningen hanteren standaard nauwe toleranties op elke rand. Dit leidt tot onnodige kosten en inspectie-inspanningen, met name voor afschuiningen en kleine afrondingen. Vanuit een DFM-oogpunt hoeft slechts een klein deel van de randen daadwerkelijk nauwkeurig gecontroleerd te worden.
U kunt randen in drie groepen verdelen:
-
Functiekritische randen: passingen, afdichtingsvlakken, precisie-locators
-
Montage- en verwerkingsranden: afschuiningen voor inbrengen, veiligheid, ontbramen
-
Cosmetische randen: contactloze buitenhoeken en -vlakken
Voor de eerste groep definieert u exacte afmetingen en toleranties. U kunt de tolerantieklassen bijvoorbeeld afstemmen op de ISO 2768-norm of vergelijkbare standaarden. In dit geval is de extra controle direct gekoppeld aan de productprestaties.
Voor de tweede en derde groep laat u meer vrijheid:
-
Gebruik ruimere toleranties of bereiken (bijvoorbeeld een afschuining van 0.2–0.5 mm).
-
Gebruik algemene kanttekeningen in plaats van afzonderlijke toelichtingen op elke regel.
-
Vermijd het toepassen van toleranties van ±0.05 mm op de afschuiningslengte, tenzij dit absoluut noodzakelijk is
Overmatige toleranties hebben ook gevolgen voor de inspectie. Elk extra strak onderdeel dwingt de werkplaats om meer tijd te besteden aan metingen en documentatie. Door minder kritische randen ruimer af te wegen, geeft u uw leverancier de ruimte om de procesinstellingen te optimaliseren en de kosten beheersbaar te houden.
Als uw organisatie gebruikmaakt van een algemeen tolerantieblok, bespreek dit dan met uw CNC-partner. U kunt de standaard toleranties voor bewerkte onderdelen aanpassen aan uw werkelijke functionele behoeften. Deze kleine stap alleen al kan vaak kosten besparen zonder dat er CAD-geometrie hoeft te worden gewijzigd.
Expliciete randaankondigingen versus globale notities over het doorbreken van scherpe randen
Je bepaalt zelf hoeveel controle je op randniveau wilt behouden. Zowel expliciete aanwijzingen als algemene notities spelen een rol bij de keuze tussen afschuinen (chamfer) en afronden (fillet).
Expliciete edge callouts werken het beste wanneer:
-
De rand definieert een pas- of afdichtingslijn.
-
De rand maakt contact met een aansluitend onderdeel, pakking of lager.
-
De afschuining of radius heeft invloed op de montagerichting of de toegankelijkheid van gereedschap.
In deze gevallen geeft u het volgende op:
-
Exacte afmetingen en hoek, bijvoorbeeld “0.8 × 45° afschuining”
-
Exacte straal met tolerantie, bijvoorbeeld “R2 ± 0.1”
Een algemene instructie zoals "Scherpe randen afronden op 0.2–0.5 mm" is geschikt voor niet-kritische randen. De werkplaats zal deze tijdens het ontbramen afwerken met een vijl, slijpschijf of borstel. U krijgt veilige, niet-scherpe onderdelen zonder extra dimensioneringswerk.
Een evenwichtige strategie ziet er meestal zo uit:
-
Gebruik expliciete verwijzingen alleen wanneer de randgeometrie een duidelijke functionele rol speelt.
-
Gebruik algemene randvoorwaarden voor alles wat uitsluitend betrekking heeft op comfort, bediening en uiterlijk.
-
Houd het aantal verschillende randspecificaties laag om de programmering en inspectie te vereenvoudigen
Deze balans geeft je controle waar nodig en snelheid waar dat niet het geval is. Het vermindert ook het risico op tegenstrijdigheden tussen CAD, 2D-tekeningen en de interpretatie van de machinist. Voor teams die met meerdere leveranciers werken, zorgt een strategie met strakke randen bovendien voor een consistente kwaliteit bij alle leveranciers.
Randontwerp voor verschillende CNC-productiescenario's
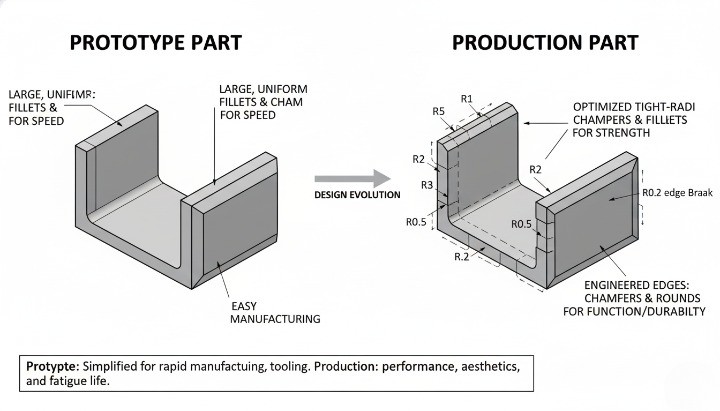
Prototype CNC-bewerking – snelle iteraties en flexibele snijkantkeuzes
Bij CNC-bewerking van prototypes moet het ontwerp van de randen snelheid en leerproces ondersteunen, niet perfectie. In deze fase valideer je meestal de pasvorm, functie, montage en algemene esthetiek. Je hebt zelden elke kleine afschuining en afronding exact nodig zoals in de uiteindelijke tekening. Houd voor prototypes de keuze tussen afschuining en afronding eenvoudig, standaard en gemakkelijk te bewerken.
Een praktische strategie is om standaard afschuiningen te gebruiken op buitenranden en alleen afrondingen toe te voegen waar deze duidelijk van invloed zijn op de sterkte of de montage. Vaak volstaat een algemene opmerking zoals "scherpe randen afronden" in plaats van elke rand afzonderlijk te dimensioneren, vooral bij enkelstuks of zeer kleine series. Dit vermindert de CAM-werkzaamheden, voorkomt onnodige gereedschapswisselingen en zorgt ervoor dat u sneller onderdelen kunt produceren zonder dat dit ten koste gaat van de leerwaarde.
Voor binnenhoeken en uitsparingen kunt u het beste kiezen voor grotere, gereedschapsvriendelijke radii die overeenkomen met gangbare freesdiameters. Als u uw toekomstige productieproces al kent, stem dan de radii van het prototype af op de gereedschappen die voor die productie worden gebruikt. Zo voorkomt u herontwerp achteraf. Vraag bij twijfel aan uw CNC-partner welke afrondingsradii en afschuiningsmaten het mogelijk maken om uw onderdelen te bewerken met standaard gereedschappen en opspaninrichtingen.
Voor prototypes kun je de cosmetische randen ook wat losser laten. Veel teams accepteren iets scherpere hoeken in niet-contactgebieden, zolang er geen veiligheidsrisico is. Bewaar de volledig verfijnde afrondingsstrategie voor de definitieve ontwerpfase. Het doel van prototyping is om snel en tegen minimale kosten te leren , niet om elke rand tot in de puntjes te optimaliseren.
• Gebruik standaard afschuiningen (bijvoorbeeld 0.5–1.0 mm bij 45°) aan de buitenranden.
• Gebruik filets alleen als ze de functionaliteit, afsluiting of sterkte beïnvloeden.
• Geef de voorkeur aan globale randafbrekingsnotities boven volledig gedetailleerde randtekeningen.
Voorgestelde afbeeldingsplaceholder: prototype behuizing met eenvoudige afschuiningen en enkele functionele afrondingen. Alternatieve tekst: "Prototype CNC aluminium behuizing met standaard afschuiningen en minimale functionele afrondingen."
Productie CNC-bewerking – Herhaalbaarheid, automatisering en ontbraamstrategie
Bij CNC-bewerking in de productie wordt het ontwerp van de snijkant een belangrijke factor voor herhaalbaarheid en doorvoer . Het gaat nu om cyclustijd, standtijd van het gereedschap, automatisering en hoe gemakkelijk operators variatie kunnen beheersen. Goed gestandaardiseerde afschuiningen en afrondingen verminderen afval en maken de productie voorspelbaarder.
Voor herhaalde batches stemt u de afschuiningsmaten en filletradii af over de verschillende onderdelenfamilies. Dit stelt uw leverancier in staat om gereedschappen en CAM-sjablonen te hergebruiken en, indien mogelijk, onderdelen in dezelfde opstelling te combineren. Een consistente snijkantstrategie maakt geautomatiseerd ontbramen en borstelen ook effectiever, wat handmatige arbeid en variatie vermindert.
De keuze tussen een afschuining en een afronding moet aansluiten bij de ontbraammethode die tijdens de productie wordt gebruikt. Als uw leverancier gebruikmaakt van trommel-, borstel- of robotontbramen, kunnen ze bepaalde randafmetingen en radii aanbevelen die stabiele resultaten opleveren. Zeer kleine of inconsistente randen zijn moeilijk te controleren en leiden vaak tot nabewerking. Standaardisatie is vaak waardevoller dan het nastreven van exotische randprofielen.
Tijdens de productie definieert u ook duidelijk welke randen kritisch, functioneel of puur cosmetisch zijn . Kritische randen vereisen mogelijk nauwkeurige afschuiningen of afrondingen en formele maatcontroles. Cosmetische randen hebben vaak alleen een veilige afschuining en visuele inspectie nodig. Deze gelaagde aanpak helpt uw CNC-partner de inspectietijd te richten op wat er echt toe doet en de totale kosten onder controle te houden.
• Standaardiseer de afmetingen van afschuiningen en afrondingsradii voor alle productfamilies. • Stem het randontwerp af op de ontbraam- en afwerkingsstrategie. • Definieer duidelijke inspectieregels voor kritische versus cosmetische randen.
Voorgestelde afbeelding: meerdere identieke behuizingen in een productiebak, met consistent afgeschuinde randen. Alternatieve tekst: "Productiebatch CNC-gefreesde aluminium behuizingen met uniforme afschuiningen op alle buitenranden."
Spuitgieten + Secundaire CNC-bewerking – Gegoten fillets versus bewerkte afschuiningen
Bij de combinatie van spuitgieten met secundaire CNC-bewerking bevindt de randafwerking zich op het snijvlak van gereedschapsontwerp en bewerkingseconomie . Gegoten onderdelen zijn doorgaans afhankelijk van ruime afrondingen en radii om de metaalvloei te bevorderen, porositeit te verminderen en de levensduur van het gereedschap te verlengen. Secundaire CNC-bewerkingen verfijnen vervolgens alleen de kritische kenmerken.
Een veelgebruikte strategie is om gegoten afrondingen te ontwerpen voor de meeste overgangen en machinaal bewerkte afschuiningen te reserveren voor interfaces, afdichtingsvlakken en montagepunten. Deze aanpak maakt gebruik van gieten om vloeiende, sterke overgangen te creëren, terwijl CNC-bewerking alleen de randen bewerkt die direct van invloed zijn op de pasvorm, afdichting of het contact met de gebruiker. Deze combinatie biedt vaak de beste balans tussen sterkte, kosten en uiterlijk.
U moet ook rekening houden met bewerkingstoleranties. Gegoten fillets kunnen iets groter of minder nauwkeurig zijn dan de uiteindelijke vereisten, dus u laat voldoende materiaal over op kritieke oppervlakken. Na het CNC-proces krijgen deze randen de uiteindelijke afschuining of filletradius. Nauw overleg tussen uw gietleverancier en CNC-bewerkingspartner voorkomt conflicten wanneer een gegoten fillet de toegang tot het gereedschap bemoeilijkt of extra instellingen vereist.
Voor zichtbare onderdelen kunt u gieten gebruiken om vloeiende, gladde afrondingen te creëren bij belangrijke overgangen en vervolgens kleine afschuiningen aan te brengen op functionele randen zoals montagegaten of connectorpoorten. Dit zorgt voor een hoge cosmetische kwaliteit zonder de bewerkingstijd enorm op te drijven. Vergelijk bij het vergelijken van offertes de volledige keten: ontwerp van de gietmal + nabewerking + afwerking , en niet alleen de prijs per stuk.
• Gebruik gegoten afrondingen voor sterkte, vloei en een langere levensduur van het gereedschap; bewerk alleen waar de functie dit vereist. • Definieer bewerkingsmarges zodat gegoten afrondingen en bewerkte randen goed op elkaar aansluiten. • Coördineer de DFM-beoordelingen voor gieten en CNC-bewerkingen om toegankelijkheidsproblemen te voorkomen.
Voorgestelde afbeeldingsplaceholder: gegoten behuizing met grote gegoten afrondingen en lokaal bewerkte afgeschuinde poorten. Alternatieve tekst: "Gegoten aluminium behuizing met gegoten afrondingen op de ribben en bewerkte afschuiningen op de connectoropeningen."
Toepassingen met hoge betrouwbaarheid (automotive, medisch, robotica, energie)
Bij toepassingen met hoge betrouwbaarheid worden strengere eisen gesteld aan het ontwerp van de randen. Optimalisatie is niet langer alleen gericht op bewerkingsgemak. Ook moet rekening worden gehouden met spanning, vermoeiing, veiligheid, reinheid en wettelijke voorschriften. In deze context zijn afrondingen vaak verplicht bij zwaarbelaste overgangen , terwijl afschuiningen een cruciale rol spelen bij de montagegeleiding en veilige hantering.
Vermijd scherpe binnenhoeken waar mogelijk bij onderdelen die worden blootgesteld aan cyclische belastingen, stoten of trillingen. Zelfs kleine fillets verminderen de spanningsconcentratie aanzienlijk in vergelijking met een scherpe overgang. Bij veiligheidskritische componenten specificeren engineeringteams vaak minimale filletradii op basis van FEA, vermoeiingsgegevens of industrienormen. Ze kunnen ook volledige traceerbaarheid vereisen van randgerelateerde ontwerpwijzigingen.
Tegelijkertijd zijn reinigbaarheid en een probleemloze hantering essentieel voor medische en robotica-toepassingen . Afgeronde randen verminderen de kans op ophoping van vuil en maken reinigen of steriliseren eenvoudiger. Afschuiningen helpen bij het geleiden van onderdelen en gereedschap zonder dat kabels, slangen of handschoenen blijven haken. Bij energie- en zware systemen verbeteren afschuiningen aan de buitenranden de veiligheid voor technici en verminderen ze het risico op beschadiging van de randen tijdens de installatie.
In deze sectoren moet u de keuze tussen afschuining en afronding gedetailleerder documenteren dan bij eenvoudigere industriële ontwerpen. Dat betekent duidelijke 2D-notities, verwijzingen naar relevante normen en afstemming met eventuele testprotocollen. Werk samen met leveranciers die procescapaciteitsgegevens kunnen leveren voor de eigenschappen die voor u het belangrijkst zijn. De prioriteit verschuift van pure kosten naar gecontroleerd, voorspelbaar gedrag gedurende de volledige levensduur van het product.
• Gebruik filets systematisch op sterk belaste overgangen en belastingspaden.
• Ontworpen afschuiningen voor veilige montage, toegang tot gereedschap en reinigbaarheid.
• Documenteer randvereisten in overeenstemming met industriële of wettelijke normen.
Voorgestelde afbeeldingsplaceholder: zeer betrouwbaar CNC-onderdeel (bijv. robotgewricht of medisch component) met gemarkeerde afrondingen en afschuiningen op belangrijke raakvlakken. Alternatieve tekst: "Zeer betrouwbaar CNC-component met afgeronde interne overgangen en afgeschuinde externe randen voor veilige montage."
Veelvoorkomende ontwerpfouten met afschuiningen en fillets (en hoe u ze kunt vermijden)

Kleine, niet-standaard radiussen die speciaal gereedschap en extra kosten vereisen
Een van de snelste manieren om de kosten van CNC-bewerking te verhogen, is door zeer kleine, niet-standaard afrondingsradii te specificeren . Een hoek met een radius van 0.2 mm of 0.5 mm lijkt onschadelijk in CAD, maar in de werkplaats kan het de programmeur dwingen om kleine freesjes, lagere voedingssnelheden en extra gereedschapswisselingen te gebruiken. De cyclustijd neemt toe, de levensduur van het gereedschap neemt af en dat is terug te zien in de offerte. In veel gevallen levert het onderdeel geen echt prestatievoordeel op door zulke agressieve radii, vooral niet bij niet-kritische binnenhoeken en uitsparingen.
U verkleint dit risico door afrondingsradii af te stemmen op de standaard gereedschapsdiameters die worden gebruikt op typische 3-assige of 4-assige bewerkingscentra. Als de werkplaats bijvoorbeeld doorgaans frezen van 6 mm of 10 mm gebruikt voor voorbewerken en nabewerken, zorgen afrondingen die goed werken met die gereedschappen ervoor dat het proces efficiënt blijft. U behoudt vloeiende spanningsovergangen en een gemakkelijkere spaanafvoer, maar u vermijdt onnodig micro-gereedschapswerk. Als eenvoudige interne regel kunt u elke radius onder een bepaalde drempelwaarde markeren als "kritisch alleen indien gerechtvaardigd door de functie" en deze controleren voordat de tekening wordt vrijgegeven.
Een goede werkwijze is om een kleine interne tabel met "voorkeursradii" voor uw onderdelenportfolio op te stellen. Begin met de meest voorkomende freesdiameters en bereken vervolgens redelijke radii voor uitsparingen, ribben en binnenhoeken. Wanneer engineers van deze lijst willen afwijken, moeten ze een reden opgeven: de geometrie van het aansluitende onderdeel, de afdichtingsfunctie, optische uitlijning of andere bewezen behoeften. Dit behoudt de creatieve vrijheid waar het ertoe doet, maar voorkomt cosmetische of standaard microradii die alleen maar de bewerkingskosten en het risico op afval verhogen.
Als u niet zeker weet of een radius realistisch is, kunt u uw model naar uw CNC-leverancier sturen en direct vragen welke radiussen het beste passen bij hun huidige gereedschapsbibliotheek. Zo'n kort gesprek brengt meestal eenvoudige vereenvoudigingen aan het licht, en de kostenbesparingen op de lange termijn kunnen aanzienlijk zijn bij honderden of duizenden onderdelen.
Onbewerkbare of moeilijk bereikbare interne hoeken en randen
Een ander veelvoorkomend probleem zijn interne hoeken of randovergangen die technisch gezien wel bewerkbaar zijn, maar extreem moeilijk te bereiken . Diepe uitsparingen met smalle openingen, ondersnijdingen die speciaal gereedschap vereisen, of overlappende oppervlakken die achter ribben verborgen zitten, zorgen allemaal voor hoofdbreken bij het programmeren van CAM-programma's. Het resultaat is vaak een combinatie van lange gereedschapsoverhangen, gereduceerde snijparameters en extra instellingen. Zelfs als de eerste batch de inspectie doorstaat, kan de herhaalbaarheid eronder lijden omdat het proces niet robuust is.
U kunt deze problemen vroegtijdig signaleren door vanuit het perspectief van de frees te denken. Een simpele vraag helpt: "Kan een echt gereedschap deze rand daadwerkelijk in een rechte lijn zien?" Als het antwoord nee is, dwingt u de werkplaats waarschijnlijk om verlengde gereedschappen of speciale houders te gebruiken. Deze zorgen voor afbuiging en trillingen, wat de nauwkeurigheid vermindert. Wanneer u diepe contouren combineert met agressieve fillets of afschuiningen, wordt het probleem erger. In een 3D-model ziet alles er strak uit; in de machine verloopt de metaalverwijdering traag en onzeker.
Om dit te voorkomen, probeer de toegangspaden voor het gereedschap te vereenvoudigen . Verbreed de ingang van de uitsparing, maak een wand waar mogelijk recht of verplaats een ribbe iets zodat een standaard frees er vrij doorheen kan. Als u een interne afronding nodig hebt voor extra stevigheid, overweeg dan de radius ervan te vergroten zodat deze past bij een groter gereedschap dat de bodem in minder bewerkingen kan bereiken. Voor sommige onderdelen kunt u de geometrie zelfs opsplitsen in twee componenten die aan elkaar worden vastgeschroefd, in plaats van te worstelen met één zeer complex monolithisch blok. De extra montagestap kan goedkoper zijn dan extreem complexe bewerkingen.
Wanneer u uw offerteaanvraag indient, is het handig om eventuele diepe gaten of kritieke interne randen kort te markeren. Vraag uw leverancier om alternatieve radiussen, afschuiningen of lokale geometriewijzigingen voor te stellen die de bewerkbaarheid verbeteren. Zo verandert een potentieel probleem in een ontwerppartnerschap en worden vaak verbeteringen aan het licht gebracht die de kosten verlagen zonder dat dit ten koste gaat van de functionaliteit.
Tegenstrijdige CAD- en tekenrandspecificaties en -notities
Een klassieke bron van verwarring is inconsistentie in de randinformatie tussen het 3D-model en de 2D-tekening . Het CAD-model kan bijvoorbeeld ruime afrondingen laten zien, terwijl de tekening een algemene opmerking toevoegt zoals "ALLE SCHERPE RANDEN AFBREKEN 0.2 × 45°" of een specifieke afschuining op dezelfde rand. Programmeurs moeten dan beslissen welke bron ze moeten vertrouwen. In het ergste geval interpreteren verschillende teams de gegevens anders, waardoor je onderdelen krijgt die technisch gezien aan één document voldoen, maar niet aan je eigen interpretatie.
Het probleem escaleert wanneer er meerdere revisiecycli zijn waarbij nieuwe notities worden toegevoegd, maar oude in het titelblok blijven staan. De tekening kan bijvoorbeeld nog steeds een algemene notitie over 'afbrekende randen' bevatten, terwijl de laatste revisie is overgegaan op expliciete afrondingsafmetingen op de meeste hoeken. Als niemand de oude notitie opschoont, blijft het onduidelijk of de winkel de niet-vermelde randen nog steeds moet afbreken of ze scherp moet laten. Dit soort conflicten vertraagt de beoordeling van de offerteaanvraag, leidt tot extra e-mails en kan de productie vertragen.
Een betere aanpak is om het model en de tekening als één geheel te beschouwen . Bepaal welk document de leidraad is voor de geometrie en welk document de toleranties en opmerkingen bevat, en houd je vervolgens aan die keuze. Veel teams gebruiken het 3D-model als basis voor de vorm en de 2D-tekening voor afmetingen, toleranties en eisen aan de oppervlakteafwerking. In dat geval moeten eventuele wijzigingen aan afschuiningen of afrondingen op beide plaatsen worden doorgevoerd voordat een nieuwe versie wordt vrijgegeven. Een korte interne checklist vóór het uitbrengen van een nieuwe revisie helpt om inconsistenties op te sporen.
Je verkleint ook het risico door overlappende instructies te vermijden . Als je voor de meeste randen expliciete afschuiningen en afrondingen vermeldt, overweeg dan om algemene instructies te beperken tot echt algemene ontbraaminstructies, zoals "Verwijder scherpe randen; maximale randafbreking 0.2 mm tenzij anders aangegeven." Dit biedt machinisten nog steeds richtlijnen voor veiligheid en hantering, maar zorgt ervoor dat de expliciete aanwijzingen met betrekking tot functionele randen duidelijk prioriteit krijgen.
Misbruik van fillets op niet-functionele of verborgen gebieden
Veel onderdelen verlaten het CAD-systeem met afrondingen op bijna elke rand , simpelweg omdat de standaard modelleergewoonten de voorkeur geven aan afgeronde hoeken. Op het scherm ziet het onderdeel er glad en verfijnd uit, maar in de werkplaats wordt elke extra afronding een extra onderdeel dat bewerkt moet worden. Verborgen oppervlakken, interne uitsparingen die nooit een aansluitend onderdeel zien, of structurele ribben diep in een behuizing, hebben vaak afrondingen die weinig tot geen functionele waarde toevoegen. Toch dwingen ze de machinist om gereedschapspaden aan te passen en stapgroottes te verkleinen om rekening te houden met die rondingen.
Je kunt afrondingen in niet-functionele gebieden vaak verwijderen of vereenvoudigen zonder prestatieverlies. Als een verborgen rib alleen een drukkracht ondervindt, kan een scherpe of licht afgeronde rand net zo goed werken als een afronding met een volledige radius. In veel toepassingen creëert het gefreesde oppervlak van een standaard vingerfrees al een kleine natuurlijke radius bij het snijpunt van het gereedschapspad. Dit effect vermindert de spanningsconcentratie in vergelijking met een wiskundig perfecte scherpe hoek, zelfs als je geen afronding modelleert. In die gevallen is het niet nodig om een precieze radius te specificeren.
Een praktische manier om dit overzichtelijker te maken, is door tijdens ontwerpbeoordelingen randen in drie categorieën in te delen: functioneel cruciaal, voor de gebruiker zichtbaar en verborgen/niet-cruciaal. Functioneel cruciale randen omvatten overgangen op plaatsen met hoge spanning of interfaces naar afdichtingen, lagers en precisiepassing. Randen die voor de gebruiker zichtbaar zijn of door operators worden aangeraakt, vereisen daarom mogelijk een consistente afronding of afschuining voor veiligheid en esthetiek. Verborgen/niet-cruciale randen kunnen vaak worden gemarkeerd met een algemene opmerking als "afrondingsranden" in plaats van gedetailleerde afmetingen voor de afronding. Dit kader zorgt ervoor dat de tekening gefocust blijft en het proces efficiënt verloopt.
Als u met meerdere leveranciers werkt, kunt u hen ook vragen om tijdens de DFM-beoordeling eventuele fillets aan te wijzen die zij als overbodig beschouwen. Zij weten waar hun machines van nature een kleine radius hebben en waar een volledig gedefinieerde fillet extra bewerkingen vereist. Hun feedback helpt u bij het bijwerken van toekomstige ontwerpen, zodat u gedetailleerde filletspecificaties alleen reserveert voor randen die ze echt nodig hebben.
Het te veel specificeren van cosmetische randen als kritische kenmerken
Een andere veelgemaakte fout is om puur cosmetische randen te behandelen alsof het cruciale functionele kenmerken zijn . Een decoratieve afschuining op de voorkant van een deksel kan bijvoorbeeld een nauwe maattolerantie en een lage oppervlakteruwheidseis hebben, ook al raakt deze geen enkel ander onderdeel. Machinisten moeten dan de voedingssnelheid verlagen, extra inspectiestappen uitvoeren en soms zelfs kleine visuele imperfecties herstellen die de prestaties van het product helemaal niet beïnvloeden.
Dit kunt u voorkomen door een duidelijke scheiding te maken tussen functionele specificaties en esthetische verwachtingen . Functionele specificaties horen op de tekening te staan met expliciete afmetingen, toleranties en symbolen voor de oppervlakteafwerking. Esthetische verwachtingen, zoals "geen scherpe bramen op zichtbare randen" of "een consistente visuele afschuining rond het voorvlak", kunnen worden vastgelegd in algemene opmerkingen of een aparte kwaliteitsnorm. Wanneer uw team elke rand als een kritisch onderdeel beschouwt, betaalt u voor inspectie en herstelwerkzaamheden die uw eindklant mogelijk nooit zal zien.
Het helpt ook om de cosmetische eisen af te stemmen op het gekozen afwerkingsproces. Als het onderdeel gestraald en geanodiseerd wordt, kunnen kleine bewerkingssporen op een cosmetische afschuining na de afwerking verdwijnen of verwaarloosbaar worden. In dat geval zijn al te strenge ruwheidswaarden voor de ruwe bewerking niet zinvol . In plaats daarvan kunt u realistische verwachtingen stellen aan het uiteindelijke oppervlak en de leverancier de bewerkings- en afwerkingsvolgorde laten afstemmen om dat gecombineerde doel te bereiken.
Het communiceren van Edge-vereisten in RFQ's en DFM-reviews
Wat moet ik opnemen in tekeningen, modellen en STEP-bestanden voor randen?
Duidelijke communicatie over de vereisten voor afschuiningen en afrondingen begint met het technische pakket dat u met uw offerteaanvraag meestuurt. Uw leverancier moet dezelfde randvorm zien in de 2D-tekening, het 3D-model en het STEP-bestand – zonder giswerk. Dat is de enige manier om een accurate offerte te maken en verrassingen tijdens de bewerking te voorkomen.
Voor CNC-bewerkingen is een goede basis een volledig gedimensioneerde 2D-tekening plus een helder 3D-model . De tekening bevat toleranties, randnotities en oppervlakteafwerking; het 3D-model bevat de geometrie. Als u algemene tolerantienormen gebruikt, zoals ISO 2768 voor lineaire, hoek- en afschuiningstoleranties op gebroken randen, vermeld dit dan duidelijk in het titelblok, zodat uw leverancier weet welke standaardlimieten van toepassing zijn. ( bron: iso.org ) Dit voorkomt lange, herhalende tolerantiereeksen en houdt de tekening leesbaar.
Op randniveau heb je drie belangrijke hulpmiddelen:
-
Expliciete randaanduidingen (bijv. “2× 0.5 × 45° afschuining”, “R2 afronding”)
-
Algemene opmerkingen (bijv. "Scherpe randen afslijpen tot 0.2–0.5" of "Alle randen ontbramen")
-
Wereldwijde normen in het titelblok of in de toelichting (bijv. "Algemene toleranties ISO 2768-m").
Gebruik expliciete toelichtingen voor randen die functioneel van belang zijn of voor montage-instructies. Gebruik algemene opmerkingen alleen voor niet-kritieke randen waarbij de exacte grootte niet belangrijk is. Wanneer u vertrouwt op een algemene opmerking zoals 'Scherpe randen breken', overweeg dan ook een bereik op te geven, bijvoorbeeld 0.2–0.5 mm, zodat de werkplaats weet wat 'breken' betekent voor uw project.
Houd in uw STEP-bestand het model eenvoudig en consistent met de tekening. Vermijd het inbedden van kleine decoratieve afrondingen die u niet op de tekening hebt aangegeven en die u eigenlijk niet nodig hebt. Deze elementen verlengen de bewerkingstijd, maar voegen geen waarde toe. Als het 3D-model een radius toont en de tekening niet, zullen veel bedrijven ervan uitgaan dat het model voorrang heeft en de radius toch frezen, waardoor de kosten onnodig stijgen.
Wanneer u GD&T of geometrische toleranties toepast op randgerelateerde kenmerken (bijvoorbeeld de vlakheid van afgeschuinde vlakken of de rondloopnauwkeurigheid van schouders met afrondingen), volg dan erkende normen zoals ISO 1101. Dit helpt uw leverancier de symbolen correct te interpreteren en voorkomt lokale " " van toleranties die tot verkeerde interpretaties leiden.
[Suggestie afbeelding: ingezoomde hoek van een technische tekening met afschuiningsaanduidingen, algemene opmerking over "scherpe randen afbreken" en ISO 2768-referentie in het titelblok. Alternatieve tekst: "Voorbeeld van een CNC-tekening met opmerkingen over afschuining en afronding en algemene tolerantienorm."]
Hoe geeft u prioriteit aan kritische versus cosmetische randen voor uw CNC-leverancier?
Niet alle randen zijn even belangrijk. Als u elke afschuining en afronding als cruciaal beschouwt, betaalt u daarvoor in de prijs per stuk en de levertijd. Een betere aanpak is om functionele randen duidelijk te scheiden van cosmetische of veiligheidsranden en uw leverancier te laten weten waar ze veilig kunnen optimaliseren.
Functionele randen omvatten:
-
Contactvlakken tussen in elkaar passende delen.
-
Overgangen waarbij de concentratie van de spanning van belang is (schouders, wortels, lastpaden).
-
Randen die van invloed zijn op de afdichting, uitlijning of nauwkeurige positionering.
-
Randen die worden gebruikt voor locatiebepaling tijdens montage of meting.
Cosmetische of veiligheidsranden omvatten:
-
De buitenhoeken zijn hoeken die de klant wel ziet, maar die geen last dragen.
-
Randen die voor de bediening gewoon niet scherp hoeven te zijn.
-
Verborgen randen in behuizingen waarbij de exacte afschuining niet van belang is.
Een eenvoudige manier om prioriteit aan te geven is door randgroepen op de tekening te labelen:
-
“Kritische rand – behoud de gespecificeerde afschuining/ronding en tolerantie.”
-
“Functionele rand – behoud eigenschap, ±0.1 acceptabel, tenzij anders vermeld.”
-
“Niet-kritieke rand – scherpe randen 0.2–0.5 breken, naar goeddunken van de leverancier.”
U kunt kleurcodes gebruiken in een gemarkeerde PDF of een korte legenda in de notities. Dit kost slechts enkele minuten en geeft de CNC-leverancier het vertrouwen om gereedschapspaden te vereenvoudigen of bewerkingen op niet-kritieke snijkanten te combineren, wat kosten bespaart. Bij veel projecten bespaart dit soort duidelijkheid meer dan een paar procent op de prijs, omdat de werkplaats minder tijd besteedt aan het overbewerken van puur cosmetische hoeken.
Voor terugkerende onderdelen kunt u ook een interne ontwerprichtlijn opstellen waarin standaard randafwerkingen per productfamilie worden gedefinieerd. Vervolgens hoeft u alleen de uitzonderingen op de tekening aan te geven. Na verloop van tijd vermindert dit de communicatie over randafwerkingen en zorgt het ervoor dat zowel uw ontwerpteam als uw leveranciers een gemeenschappelijke taal spreken.
Waar relevant, kunt u lezers doorverwijzen naar een bredere checklist voor ontwerpen en produceren, zoals uw interne richtlijnen voor offerteaanvragen (RFQ's) of een openbare bron zoals een checklistpagina voor CNC-bewerkings-RFQ's op uw website, om context te geven over hoe prioriteit voor randen past in het volledige specificatiepakket van het onderdeel.
Vragen die u in een DFM-review kunt stellen over de keuze tussen afschuining en fillet
Een gestructureerde DFM-discussie transformeert randontwerp van een louter cosmetisch detail naar een kostenbesparende factor. Goede vragen geven uw leverancier het signaal dat u openstaat voor optimalisatie, en niet alleen vasthoudt aan een vaststaand ontwerp. Dit leidt doorgaans tot betere prijzen en minder problemen tijdens de opstartfase.
Nuttige vragen zijn onder meer:
-
"Welke afschuiningen of afrondingen op dit onderdeel zorgen voor de meeste bewerkingstijd?" Dit zet de machinist ertoe aan om te achterhalen waar kleine radii, diepe hoeken of 3D-overgangen de cyclustijd negatief beïnvloeden.
-
"Zijn er radii waarvoor speciaal gereedschap of extra instellingen nodig zijn?" Als een enkele niet-standaard hoek van R0.8 een kleine frees en een nieuwe instelling vereist, kunt u ervoor kiezen om de waarde te verhogen naar een meer gangbare waarde of de hoek om te zetten in een afschuining.
-
"Kunnen sommige van deze decoratieve afrondingen worden omgezet in eenvoudige afschuiningen of randafwerkingen?" Deze vraag levert vaak een tijdsbesparing op per onderdeel, met name bij behuizingen en deksels.
-
“Zijn er grenzen waar we de tolerantie of oppervlakteafwerking kunnen versoepelen zonder risico?” De operator ziet waar hij tijd besteedt aan het halen van strakke waarden die de functionaliteit niet beïnvloeden.
-
"Ziet u onbewerkbare of risicovolle binnenhoeken?" Hier wilt u dat de werkplaats potentiële gereedschapsbreuk, trillingen of problemen met de bereikbaarheid signaleert, zodat u het ontwerp vroegtijdig kunt aanpassen.
Houd tijdens een DFM-gesprek of e-mailwisseling een collaboratieve toon aan. Maak duidelijk dat u niet vraagt om shortcuts bij cruciale onderdelen, maar dat u actief onnodige complexiteit wilt inruilen voor robuustheid en kostenbesparingen. Dit bouwt vertrouwen op bij meerdere projecten: bedrijven zijn eerder bereid procesinzichten te delen als ze weten dat u er ook daadwerkelijk iets mee doet, in plaats van te blijven aandringen op elk klein detail in het originele CAD-ontwerp.
U kunt deze vragen ook vastleggen in een korte interne checklist die uw ontwerpteam doorloopt voordat u offerteaanvragen verstuurt. Zo blijven de beslissingen over afschuining of fillet bewust in plaats van onbedoeld, vooral wanneer meerdere engineers aan dezelfde productlijn werken.
Het delen van tolerantie en flexibiliteit in de afwerking om kosten te verlagen
Randspecificaties gaan niet alleen over geometrie. Tolerantiebereiken en eisen aan de oppervlakteafwerking rond afschuiningen en afrondingen hebben een directe invloed op de benodigde gereedschappen, de inspectietijd en het afvalpercentage. Als u aangeeft waar u flexibel bent, kan uw leverancier vaak de kosten verlagen zonder dat dit ten koste gaat van de essentiële prestaties.
Voor algemene randen die geen oppervlakken afdichten of positioneren, kunt u het volgende doen:
-
Verwijs naar een algemene tolerantieklasse zoals ISO 2768-m of -c in plaats van overal ±0.02 mm te gebruiken. ( )
-
Geef een bereik op voor gebroken randen (bijv. 0.2–0.5 mm) in plaats van een vaste afmeting.
-
Gebruik beschrijvende ruwheidsdoelstellingen (bijv. "Ra ≤ 3.2 µm voor zichtbare vlakken, Ra ≤ 6.3 µm elders") in plaats van een te fijne afwerking op alle oppervlakken.
Geef bij functiekritische randen duidelijk aan welke elementen niet-onderhandelbaar zijn en welke wel bespreekbaar zijn. Bijvoorbeeld:
-
“Filet R3 bij de schouder is voor stressvermindering, radiusgrootte niet kleiner dan R2.5.”
-
“Afschuining 1.0 × 45° voor montage-inloop; de hoek mag ±5° variëren als de lengte binnen ±0.1 blijft.”
Dit soort uitspraken geeft de machinist praktische ruimte om standaardgereedschappen en -toevoeren te kiezen, terwijl het ontwerpdoel behouden blijft. U behoudt de controle over de functie, maar laat de controle over onnodige details los.
Het helpt ook om de verwachtingen ten aanzien van de afwerking af te stemmen op het gebruik en de industrienormen . Een medische behuizing of een zichtbare behuizing voor de consument kan een strakkere afwerking en visueel consistente randen rechtvaardigen. Een interne beugel in een machineframe meestal niet. Door expliciet aan te geven waar cosmetische kwaliteit belangrijk is, wordt een veelvoorkomend probleem voorkomen waarbij werkplaatsen niet-zichtbare hoeken te veel polijsten of bewerken omdat de tekening daar niets over zegt.
Behuizing van bewerkt aluminium: volledige fillets versus vereenvoudigde afschuiningsstrategie
Bij een typische CNC-gefreesde aluminium behuizing beginnen ingenieurs vaak met royale interne afrondingen en volledig afgeronde externe randen voor een betere spanningsverdeling en een "premium" uiterlijk. Dit ziet er goed uit in CAD, maar kan gemakkelijk enkele minuten extra bewerkingstijd per onderdeel opleveren. Elke extra gereedschapswisseling en 3D-contourbewerking verhoogt direct de kosten, vooral bij kleine tot middelgrote volumes.
Bij een kostenbesparende versie van dezelfde behuizing worden functionele afrondingen meestal alleen behouden waar ze structureel of geometrisch noodzakelijk zijn – bijvoorbeeld bij binnenhoeken die moeten aansluiten op een tegenstuk of de spanning rond een bevestigingsnok moeten verminderen. Niet-functionele buitenranden worden afgewerkt met eenvoudige afschuiningen van 45°, gemaakt met een standaard afschuinfrees. Deze kunnen vaak in dezelfde bewerking worden gefreesd, met één enkele bewerking rondom de omtrek.
In de praktijk betekent dit:
-
Houd interne filets vrij op plaatsen waar een printplaat, pakking of deksel ruimte of spanningsverlichting nodig heeft.
-
Gebruik afschuiningen op zichtbare randen, dekselaansluitingen en schroefgaten, omdat deze vooral de montage begeleiden en scherpte verwijderen.
-
Versoepel de radiussen van niet-kritieke randen, zodat deze overeenkomen met standaard freesmaten in plaats van met "mooie" maar niet-standaardwaarden.
Wanneer teams deze balans toepassen, is het gebruikelijk om de cyclustijd van complexe behuizingen met 10-20% te verkorten, terwijl de functionele prestaties en esthetiek volledig acceptabel blijven voor industriële apparatuur of behuizingen.
Gedraaide schachtschouder: scherpe hoek versus afgeronde overgang
Bij een gedraaide as kan de hoek bij een schouderovergang een klassiek punt van vermoeiingsbreuk worden. Een zuiver scherpe hoek (theoretisch met een straal van nul) zorgt voor de hoogste spanningsconcentratie. Deze kan de eerste tests doorstaan, maar onder cyclische belasting ontstaan er vaak micro-scheurtjes precies op dit punt. Een kleine afronding bij de schouder levert doorgaans een enorme winst op in de levensduur bij vermoeiing, met vrijwel geen extra bewerkingskosten.
Vanuit draaiperspectief vereist het toevoegen van een fillet aan de schouder vaak slechts een beitelneusradius die al aanwezig is op een standaard wisselplaat of een eenvoudige geprogrammeerde contour. In veel gevallen is het kostenverschil tussen een scherpe theoretische hoek en een bescheiden radius (bijvoorbeeld 0.5-1.0 mm) verwaarloosbaar. De werkelijke beperking ligt in de geometrie van het passende onderdeel: lagers, afdichtingen of tandwielen vereisen mogelijk een reliëf of groef om die radius vrij te maken.
Een praktische aanpak is:
-
Begin met een kleine, gestandaardiseerde afrondingsradius die overeenkomt met de gangbare neusradii van inzetstukken.
-
Overleg met lager- of tandwielleveranciers om acceptabele asschouderradiussen en reliëfkenmerken te bevestigen.
-
Markeer deze afronding als kritisch op de tekening als deze direct van invloed is op de vermoeiingslevensduur of uitlijning.
Door dit te doen, stemt u het ontwerp af op zowel de standaard draaipraktijk als betere vermoeiingsprestaties , in plaats van een nominaal "scherpe" hoek te forceren die het gereedschap in de praktijk niet kan reproduceren en die verborgen risico's met zich meebrengt tijdens het werk.
Structurele beugel: geoptimaliseerde stralen voor sterkte, gewicht en kosten
Neem bijvoorbeeld een gefreesde of uit extrusie gefreesde constructiebeugel die een motor, versnellingsbak of actuator met een frame verbindt. Ingenieurs willen vaak een hoge stijfheid, een laag gewicht en goede vermoeiingsweerstand. De eerste reactie is om overal grote afrondingen aan te brengen en alle scherpe randen te verwijderen. Dit kan werken, maar het leidt soms tot onnodige 3D-bewerkingen en extra gereedschapspaden die geen echt structureel voordeel opleveren.
Een geoptimaliseerd ontwerp begint meestal met een eenvoudige, prismatische vorm die past bij standaard voorraadmaten. Vervolgens verschijnen er fillets op een gerichte manier:
-
Grotere radiussen waar de ribben de grondplaat of verticale wanden raken, om spanning te verminderen en de lastoverdracht te verbeteren.
-
Standaardradii bij de hoeken van de kamers die passen bij de beschikbare freesdiameters, waardoor kleine, op maat gemaakte gereedschappen overbodig zijn.
-
Afschuiningen in plaats van afrondingen voor buitenranden die alleen een inloop en veilige verwerking nodig hebben.
Om deze afweging zichtbaar te maken, vergelijken teams soms twee modellen:
| Ontwerpaspect | “Filet Overal” Beugel | Geoptimaliseerde fillet- en afschuinbeugel |
|---|---|---|
| Binnenzakhoeken | Kleine filets op maat, niet-standaardmaten | Radii komen overeen met standaard freesdiameters |
| Buitenranden | Volledig afgerond | Eenvoudige afschuiningen van 45° op niet-kritische randen |
| Bewerkingsstrategie | Meer 3D-contouring, extra tools | Meestal 2.5D-bewerkingen, minder gereedschapswisselingen |
| Structurele prestaties | Goed | Vergelijkbaar, waarbij filets alleen worden gebruikt waar de belasting hoog is |
| Typische eenheidskosten | Hoger (langere cyclus, meer gereedschap) | Lager (kortere cyclus, eenvoudiger programmeren) |
De belangrijkste les is simpel: gebruik afrondingen waar ze daadwerkelijk een belasting dragen of spanningspaden egaliseren, en gebruik afschuiningen of gebroken randen waar veilige hantering en eenvoudige montage het enige vereiste zijn. Zo blijven gewicht en stijfheid onder controle zonder te betalen voor decoratieve afrondingen die de prestaties in de praktijk niet verbeteren.
Spuitgietonderdeel met nabewerking: gebruik van gegoten fillets + bewerkte randen
Bij spuitgietonderdelen komt de discussie over afschuiningen versus afrondingen nog een stap verder. Een goed ontworpen spuitgietonderdeel heeft al ruime afrondingen en vloeiende overgangen om de metaalvloei te bevorderen, hotspots te voorkomen en krimp porositeit te verminderen. Na het gieten richt CNC-bewerking zich meestal op functionele vlakken, gaten en kritische interfaces.
In dit scenario is de meest kosteneffectieve strategie vaak:
-
Afrondingen die door de matrijs worden gevormd in niet-kritieke gebieden en rond ribben, uitsteeksels en overgangen van dik naar dun.
-
Bewerkte afschuiningen alleen op randen die van invloed zijn op de montage, afdichting of uitlijning, zoals pakkingoppervlakken, deuvelgaten of schroefingangen.
-
Minimale extra fillets door bewerking, beperkt tot kenmerken die daadwerkelijk een hogere precisie vereisen dan het gietstuk kan bieden.
Als de ontwerper veel kleine, machinaal bewerkte afrondingen toevoegt aan oppervlakken die al door de matrijs zijn afgerond, moet de leverancier extra bewerkingspaden creëren om gebieden te "zuiveren" waar het gietstuk al functioneel is. Dit verhoogt de kosten zonder een echt probleem op te lossen. Een betere aanpak is om de geometrie van het gietstuk te respecteren en alleen nabewerkingen uit te voeren waar toleranties, vlakheid of oppervlakteafwerking cruciaal zijn.
Een spuitgietmotorbehuizing kan bijvoorbeeld alle interne ribvullingen ongewijzigd laten, terwijl de montagevoeten en asboring licht bewerkt worden met een combinatie van vlakfrezen, kotteren en eenvoudige afschuiningen. Het resultaat is een onderdeel dat de efficiëntie van spuitgieten benut en alleen CNC-tijd gebruikt waar het daadwerkelijk de pasvorm, uitlijning of betrouwbaarheid op lange termijn verbetert.
Deze combinatie van gegoten afrondingen en selectief machinaal bewerkte afschuiningen is een van de meest effectieve manieren om de totale kosten te beheersen en tegelijkertijd te voldoen aan de strenge dimensionale en functionele eisen in de automobielindustrie, robotica en industriële apparatuur.
Checklist voor het ontwerp van afschuiningen en fillets vóór de RFQ
Een duidelijke checklist vóór het versturen van een offerteaanvraag voorkomt verborgen kosten, wijzigingsverzoeken en vage opmerkingen zoals "deze rand is moeilijk te bewerken". Gebruik de onderstaande lijst om uw afschuiningen en afrondingen te controleren, zodat uw leverancier een accurate offerte kan uitbrengen en betrouwbaar kan produceren.
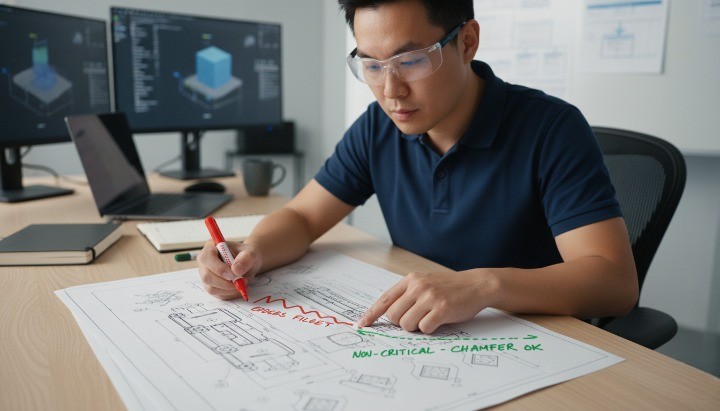
Edge-prioriteiten – welke functies zijn functioneel echt belangrijk?
Begin met het rangschikken van randen op functie in plaats van elke hoek hetzelfde te behandelen. U wilt dat uw leverancier in één oogopslag ziet welke randen belangrijk zijn voor de prestaties en welke vooral cosmetisch zijn.
U kunt randen in drie eenvoudige groepen indelen:
-
Kritieke structurele randen – overgangen nabij hoge belastingen, spanningsconcentraties, vermoeiingsgevoelige zones.
-
Kritische interface-randen – randen die van invloed zijn op de afdichting, de pasvorm van de assemblage, de uitlijning of de ergonomie.
-
Niet-kritische/cosmetische randen – randen waarvan de voornaamste functie esthetiek of veilige hantering is.
Vraag jezelf bij elk onderdeel het volgende af:
-
Welke randen bieden bescherming tegen vermoeiing of stoten? Daarvoor zijn doorgaans afrondingen met een gedefinieerde radius nodig.
-
Welke randen zijn geschikt voor montage, koppeling of invoeging? Deze hebben vaak baat bij afschuiningen of inloopranden.
-
Welke randen hoeven alleen maar veilig aan te raken te zijn? Meestal zijn "afbreekbare randen" of een kleine, algemene afschuining voldoende.
Een eenvoudige manier om dit uitvoerbaar te maken, is door een korte notitie toe te voegen aan de legenda van de tekening:
-
“Alleen randen gemarkeerd met A/B/C zijn functioneel kritisch; alle andere mogen 0.2–0.5 mm gebroken zijn.”
Zo weet uw CNC-partner precies waar hij zijn beste gereedschappen en de meeste controle op moet richten, en waar hij het simpel kan houden.
Kostenhefbomen – Waar stralen, hoeken en toleranties versoepelen
Voordat u de offerteaanvraag verstuurt, loop uw afschuiningen en afrondingen nog eens goed na en zoek bewust naar "overontworpen" randen. Elke niet-standaard radius, ongebruikelijke hoek of krappe tolerantie is een factor die de kosten kan verhogen of verlagen.
Gebruik deze snelle checklist:
-
Kan ik de hoeken voor afschuiningen standaardiseren op 45° of 30° in plaats van oneven waarden?
-
Kan ik de radii afronden naar gangbare gereedschapsmaten (bijv. 1 mm, 2 mm, 3 mm, 5 mm)?
-
Moeten alle randen echt ±0.05 mm zijn, of kunnen niet-kritieke randen ±0.2 mm zijn of zelfs "alleen ter referentie"?
-
Zijn er daadwerkelijk kleine fillets (bijv. R0.2, R0.3) nodig of zijn ze een CAD-standaard die kleine gereedschappen en extra tijd vereist?
Met een eenvoudige vergelijkingstabel kunt u in termen van kostenfactoren denken in plaats van alleen maar in geometrie:
| Ontwerpkeuze | Typische impact op de kosten | Aanbevolen praktijk |
|---|---|---|
| Standaard afschuinhoeken (30°, 45°) | Eenvoudiger programmeren, standaard tools | Gebruik waar de functie het toelaat |
| Niet-standaard hoeken (17°, 23° etc.) | Extra programmering en gereedschapsinstellingen | Vermijd tenzij de functie dit duidelijk vereist |
| De afrondingsradius komt overeen met de gereedschapsmaat | Snellere bewerking, minder gangen | Radii uitlijnen met gangbare freesdiameters |
| Zeer kleine stralen (≤ R0.3) | Kleine gereedschappen, lage invoer, hoger risico op breuk | Gebruik het alleen voor echt functionele of cosmetische redenen |
| Nauwe toleranties aan alle randen | Meer inspectie, langzamer bewerken | Alleen op kritische randen vastdraaien |
| Gemengde toleranties per prioriteit | Lagere totale kosten bij dezelfde functionele prestaties | Maak kritisch versus niet-kritisch expliciet |
Als u uw randspecificaties zelfs maar met 20-30% kunt versoepelen, ziet u vaak een merkbare daling in de offerteprijs, vooral bij complexe behuizingen en beugels.
Vereisten voor maakbaarheid – gereedschapstoegang, instellingen en materialen
Bekijk vervolgens de tekening alsof u de machinist bent. Vraag uzelf af of een echt gereedschap elke rand kan bereiken met een redelijke gereedschapslengte, aanloophoek en aantal instellingen.
Gebruik deze checklist voor maakbaarheid vóór de RFQ:
-
Heeft u voor diepe uitsparingen en binnenhoeken een minimale afrondingsradius gekozen die een gangbare vingerfrees kan bereiken zonder dat deze te ver uitsteekt?
-
Kan het gereedschap randen aan de onderkant van diepe kanalen benaderen zonder tegen muren of klemmen aan te botsen?
-
Zijn er afschuiningen of afrondingen die een extra instelling vereisen, maar alleen voor één of twee randen ? Zo ja, kunt u deze vereenvoudigen?
-
Zorgt het materiaal (aluminium versus gehard staal versus roestvrij staal) ervoor dat bepaalde kleine afschuiningen of radiussen onrealistisch zijn bij normale productie?
U kunt de verwachtingen met betrekking tot de maakbaarheid in het notitiegedeelte formuleren:
-
“De prioriteit voor gereedschapstoegang wordt gegeven aan randen gemarkeerd met A/B; niet-kritieke interne hoeken kunnen worden gebroken door de gereedschapsradius.”
-
“Binnenhoekfilets R2–R3 zijn acceptabel, tenzij anders gespecificeerd.”
Denk ook na over je materiaalkeuze. Roestvrij staal bijvoorbeeld, is een zware belasting voor zeer kleine gereedschappen en grote afschuiningen vanwege slijtage en hitte. Als je weet dat je een taai materiaal gebruikt, moet je nog voorzichtiger zijn met kleine radiussen en decoratieve randen.
Documentatie – Zijn Edge Notes duidelijk, consistent en ondubbelzinnig?
Zorg er tot slot voor dat uw documentatie één duidelijk verhaal vertelt. Tegenstrijdige of vage kanttekeningen leiden het snelst tot afval, vertragingen en eindeloze e-mailwisselingen.
Loop deze documentatiechecklist door voordat u de RFQ verstuurt:
-
Zijn de algemene opmerkingen ("Scherpe randen afbreken", "Afschuinen 0.5×45°, tenzij anders aangegeven") in tegenspraak met lokale opmerkingen?
-
Worden de symbolen voor afschuining en afronding consistent gebruikt in elke weergave en detailsectie?
-
Komen alle zichtbare afschuiningen en afrondingen in het 3D-model overeen met de 2D-tekening?
-
Zijn er nog oude notities van eerdere revisies die niet meer van toepassing zijn?
Houd de structuur indien mogelijk eenvoudig:
-
Eén algemene regel voor niet-kritische randen (bijv. kleine breuk of algemene afschuining).
-
Gebruik expliciete aanduidingen alleen voor functionele randen die een goed gedefinieerde grootte of straal vereisen.
U kunt ook een korte communicatienotitie aan het einde van het titelblok toevoegen, bijvoorbeeld:
-
"Als er een conflict is tussen de randspecificaties van het model en de tekening, is de tekening doorslaggevend. Gelieve eventuele bedenkingen met betrekking tot de maakbaarheid te vermelden tijdens de offerte."
Deze duidelijkheid is niet alleen handig voor de machinist. Het verbetert ook de kwaliteit van uw offertes, verkort de doorlooptijd voor DFM-feedback en verkleint de kans dat u het ontwerp opnieuw moet openen nadat de productie al is gestart.
Conclusie en volgende stap – Slimmer randontwerp voor betere CNC-resultaten
Samenvatting van de belangrijkste principes voor beslissingen over afschuining versus afronding
Bij alle CNC-projecten is de meest effectieve afschuining- en afrondingsstrategie er een die functionaliteit, maakbaarheid en kosten in balans brengt . Afrondingen beschermen de krachtenoverdracht, verminderen spanning en verbeteren de levensduur. Afschuiningen vereenvoudigen de montage, verwijderen scherpe randen en zorgen voor een nauwkeurige en herhaalbare bewerking. De meest kostenefficiënte ontwerpen behandelen elke rand op basis van zijn functie, in plaats van overal standaardafrondingen toe te passen of afschuiningen te specificeren zonder een duidelijk doel.
U behaalt betere resultaten als u:
-
Reserveer afrondingen voor structurele overgangen en functionele raakvlakken.
-
Gebruik afschuiningen wanneer een soepele montage, een gemakkelijke inloop of een veilige hantering van belang zijn.
-
Stem de radii en hoeken af op standaard freesmaten om speciaal gereedschap te vermijden.
-
Houd de toleranties realistisch, vooral wat betreft cosmetische randen.
-
Zorg ervoor dat tekeningen en modellen op elkaar zijn afgestemd, zodat leveranciers één consistente set instructies zien.
Dankzij deze principes blijven bewerkingscycli efficiënt, terwijl toch aan de belangrijkste prestatie-eisen wordt voldaan.
Waarom een vroege DFM-beoordeling met uw CNC-partner de totale kosten verlaagt?
Het ontwerp van de snijkant heeft veel meer invloed dan alleen het uiterlijk. Het beïnvloedt ook gereedschapspaden, de spanstrategie, de inspectietijd en de herhaalbaarheid op lange termijn. Door afschuiningen, fillets en snijkanttoleranties vroegtijdig te bespreken – voordat de offerteaanvraag is afgerond – vermijdt u veel van de verborgen kosten die later tijdens de bewerking of assemblage aan het licht komen.
Een korte DFM-beoordeling helpt u:
-
Identificeer stralen die microgereedschappen of extra instellingen vereisen.
-
Vereenvoudig niet-kritieke randen en verkort de cyclustijd.
-
Verbeter de toegang tot gereedschappen en de stabiliteit van het proces.
-
Standaardiseer randbehandelingen voor alle productfamilies.
Door dit gesprek vroeg te starten, wordt de offerte nauwkeuriger en verkleint u het risico op wijzigingsorders nadat de bewerking is gestart. Het resultaat is lagere totale kosten en een beter voorspelbare productieplanning.
Uitnodiging om tekeningen in te dienen voor CNC-bewerking DFM & kostenoptimalisatiebeoordeling
Als u een onderdeelontwerp wilt verbeteren of een tekening voor productie wilt voorbereiden, kunt u uw STEP-bestanden, 2D-tekeningen of vroege prototypes
U kunt het volgende aanvragen:
-
Randoptimalisatie voor cyclustijdverkorting
-
Overzicht van de compatibiliteit van filletradii versus gereedschapsdiameter
-
Suggesties voor het standaardiseren van afschuiningen in uw onderdelenfamilie
-
Identificatie van risicovolle of moeilijk bereikbare hoeken