


Spuitgieten, zandgieten en precisiegieten kunnen allemaal sterke metalen onderdelen produceren. De verkeerde keuze uit zich meestal later in een instabiele kwaliteit, trage productie of een kostprijs per stuk die nooit daalt.
Het volume bepaalt de economische aspecten en het risico. Een proces dat werkt voor 5 onderdelen, is mogelijk niet geschikt voor 5,000 onderdelen, zelfs als de geometrie vergelijkbaar is.
Deze handleiding vergelijkt de drie processen in eenvoudige bewoordingen. U leert hoe u op basis van volume de beste keuze kunt maken, waar elk proces in uitblinkt en wat u in een offerteaanvraag moet opnemen zodat uw leverancier een accurate prijsopgave kan maken.
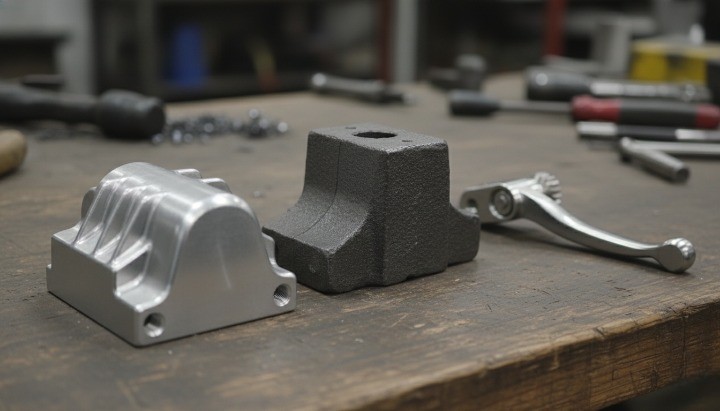
Kies eerst het proces op basis van volume.
Als je maar één regel onthoudt, gebruik dan deze: kies het gietproces eerst op basis van het volume, en verfijn de keuze vervolgens op basis van tolerantie, oppervlakte en complexiteit.
Een simpele vuistregel: volume eerst.
-
Prototype / zeer kleine volumes (eenmalige exemplaren tot kleine series): zandgieten, CNC-bewerking of additive manufacturing winnen vaak omdat ze geen grote investeringen in gereedschap vereisen.
-
Bij kleine tot middelgrote volumes
-
Bij grote volumes (vaak meer dan 1,000 onderdelen per jaar): spuitgieten is dan vaak de meest praktische keuze, omdat het proces herhaalbaar is en de kostprijs per stuk daalt na afschrijving van de matrijs.
Je moet nog steeds de materiaaleisen, esthetische wensen en bewerkingsmarges controleren. Maar door het grote aantal proefexemplaren kom je het snelst tot een correcte shortlist.

Waarom verandert volume de kostenvergelijking?
Gietprocessen verschillen in de manier waarop ze kosten “besteden”:
-
Sommige processen vereisen duurdere gereedschappen vooraf , maar hebben lagere eenheidskosten en snellere cyclustijden.
-
Andere bedrijven houden de gereedschappen lichter, maar hebben hogere productiekosten omdat het proces trager en arbeidsintensiever is.
Daarom kan een proces dat op een prototype duur lijkt, uiteindelijk de goedkoopste optie zijn in een productieprogramma.
Wat doet elk gietproces nu precies?
Spuitgieten voor aluminium en zink onderdelen
Bij spuitgieten wordt gesmolten metaal onder druk in een stalen matrijs geïnjecteerd, waarna het gestolde onderdeel eruit wordt geperst. Het biedt een hoge herhaalbaarheid en een hoge doorvoer. Leveranciers combineren spuitgieten vaak met CNC-bewerking, afwerking en assemblage om aan functionele en esthetische eisen te voldoen.
Voordelen:
-
Goed schaalbaar voor stabiele, herhaalbare productie
-
Snelle cyclustijden voor veel soorten onderdelen.
-
Consistente geometrie zodra het gereedschap en het proces stabiel zijn.
Nadelen:
-
Hogere investering vooraf in gereedschap.
-
Ontwerpwijzigingen kunnen na de productie van de benodigde gereedschappen kostbaar worden.
-
Keuzes met betrekking tot de kenmerken (scheidingslijn, hellingshoek, uitwerping, geleiders) beperken het ontwerp.
Zandgieten
Zandgieten vormt een mal van zand, waarna gesmolten metaal in de holte wordt gegoten. Het werkt goed voor kleine volumes, grote onderdelen en een breed scala aan legeringen. Het nadeel is een grotere variabiliteit in oppervlakte en afmetingen, en meer nabewerking om kleine details te realiseren.
Voordelen:
-
Lagere drempel voor de aanschaf van gereedschap voor programma's in een vroeg stadium.
-
Brede compatibiliteit met legeringen en potentieel voor grote onderdelen
-
In veel gevallen is het gemakkelijker om de oorspronkelijke geometrie aan te passen.
Nadelen:
-
Meer variabiliteit in oppervlakte en afmetingen
-
Meer bewerkings- en inspectiewerk voor nauwe onderdelen.
-
Een lagere doorvoer voor veel productieprogramma's.
Precisiegieten, ook wel verlorenwasgieten genoemd.
Bij precisiegieten wordt een keramische mal rond een wasmodel gemaakt, waarna de was wordt weggesmolten en metaal in de keramische mal wordt gegoten. Dit levert vaak een betere oppervlakteafwerking en een gedetailleerdere geometrie op dan zandgieten , en vereist minder zware stalen gereedschappen dan spuitgieten. Het kan een goede tussenstap zijn tussen prototypes en massaproductie.
Voordelen:
-
Goede mogelijkheden voor detail en complexe geometrie
-
Vaak een beter oppervlak bij gieten dan bij zandgieten.
-
Kan de nabewerking bij sommige bijna-eindontwerpen verminderen.
Nadelen:
-
De kostprijs per eenheid kan bij schaalvergroting hoger blijven dan bij spuitgieten.
-
Vereist nog steeds vaak nabewerking voor CTQ-functies.
-
De proceslimieten zijn sterk afhankelijk van de geometrie van het onderdeel en de legering.
Vergelijking naast elkaar die kopers daadwerkelijk gebruiken
De juiste vergelijking is niet "welke is het beste?", maar "welke past binnen de beperkingen van mijn programma?".
Vooraf vastgestelde gereedschapskosten en kostenstructuur
-
Spuitgieten: hogere investering vooraf in de stalen matrijs en bijbehorende gereedschappen. Eenmaal gebouwd, kan het een constante productie ondersteunen.
-
Zandgieten: in veel gevallen een lagere gereedschapsdrempel, vooral voor eenvoudige modellen, maar meer handmatige stappen kunnen de kosten per onderdeel verhogen.
-
Precisiegieten: vereist doorgaans een mal, maar de keuze van de mal en het proces verschilt sterk per onderdeel en materiaal.
Als uw ontwerp regelmatig zal veranderen, geef dan prioriteit aan processen die de problemen die technische wijzigingen met zich meebrengen, minimaliseren.
Eenheidskosten en schaalbaarheid
Op grote schaal hangen de eenheidskosten vaak samen met de cyclustijd en de arbeidskosten:
-
Spuitgieten is doorgaans het meest schaalbaar wanneer het onderdeel binnen het procesvenster past en er sprake is van een stabiele productie.
-
Zandgieten en precisiegieten kunnen op grote schaal worden toegepast, maar ze kennen vaak meer processtappen en bieden minder voordeel qua doorlooptijd.
Als je meer dan 1,000 onderdelen per jaar verwacht , zou je spuitgieten op zijn minst moeten overwegen, zelfs als je voor prototypes elders begint.
Doorlooptijd en ontwerpiteratie
-
Spuitgieten vergt tijd voor het ontwerpen, bouwen en testen van de matrijs. Het levert stabiele ontwerpen op.
-
Zandgieten kan, afhankelijk van de gekozen modelaanpak, in de beginfase snel verlopen.
-
Precisiegieten zit er tussenin. Je krijgt vaak een betere geometrie die dicht bij het eindresultaat ligt dan bij zandgieten, terwijl de matrijs lichter blijft dan bij spuitgieten.
Als je verwacht dat er regelmatig wijzigingen in de productiematrix (ECO's) zullen plaatsvinden, plan dan eerst een prototype en leg de geometrie vast voordat je een matrijs in productie neemt.
Tolerantieverwachtingen en herhaalbaarheid
Geen enkel gietproces kan goede tolerantienormen en inspectieplanning vervangen . Wilt u uw kennis over hoe tolerantie-intenties moeten worden gecommuniceerd nog eens opfrissen? Bekijk dan hoe u CNC-bewerkingstekeningen leest en de basisprincipes van GD&T . Dat gezegd hebbende:
Spuitgieten kan een hoge herhaalbaarheid bieden voor kenmerken die de matrijs goed kan controleren.
Zandgieten vereist doorgaans grotere bewerkingsmarges en een nauwkeurigere controle op "kritische" kenmerken tijdens de bewerking.
Bij sommige ontwerpen kan precisiegieten de nabewerking verminderen, maar in veel gevallen zijn afdichtingsvlakken, nauwe boringen en schroefdraadverbindingen nog steeds nabewerking nodig.
Beschouw nauwe toleranties als een systeembeslissing: gieten + bewerken + opspannen + inspectie.

Oppervlakteafwerking en cosmetische consistentie
-
Zandgieten vertoont doorgaans de grootste variatie in oppervlaktestructuur.
Bij precisiegieten wordt vaak een fijner oppervlak en betere details verkregen.
Spuitgieten kan consistente oppervlakken opleveren, maar scheidingslijnen, aanspuitingspunten en de positie van de uitwerppennen blijven belangrijk. Als u strikte eisen stelt aan het uiterlijk, bekijk dan vroegtijdig de typische resultaten van spuitgietoppervlakken , zodat de matrijs, de aanspuiting en het nabewerkingsplan aansluiten op uw verwachtingen voor het A-oppervlak.
Als uw onderdeel een "A-oppervlak" heeft, definieer dit dan duidelijk in de tekening en bespreek de afwerking vroegtijdig.
Materiaalmogelijkheden en veelvoorkomende legeringsaspecten
De materiaalkeuze kan je opties beperken:
-
Zandgieten is geschikt voor een breed scala aan legeringen.
-
Precisiegieten is geschikt voor veel legeringen, waaronder sommige die moeilijk te verwerken zijn met andere processen.
-
Spuitgieten richt zich doorgaans op aluminium- en zinklegeringen voor tal van industriële en consumententoepassingen.
Kies niet eerst voor een proces als de legeringseis niet onderhandelbaar is. Bevestig de procescompatibiliteit met uw leverancier.
Impact van secundaire bewerking en assemblage
De meeste functionele onderdelen vereisen enige bewerking. Houd hier rekening mee:
-
Gebruik gieten voor de algemene vorm en niet-kritische geometrie.
-
Gebruik verspaning voor kritische boringen, schroefdraad, afdichtingsvlakken en referentiepunten.
-
Definieer de referentiestrategie en inspectie vroegtijdig, zodat u stapelproblemen niet pas na de matrijsontwikkeling ontdekt.
Besluitvormingsrichtlijn op basis van volume, van prototype tot meer dan 1,000 stuks.
Gebruik dit gedeelte als een beslissingsboom. Begin met het volume. Valideer dit vervolgens aan de hand van de ontwerp- en kwaliteitseisen.
Prototypes en zeer kleine oplages: wat wint er doorgaans?
Als je maar een paar onderdelen nodig hebt, wil je meestal flexibiliteit:
-
Zandgieten kan geschikt zijn voor grotere geometrieën of legeringen waarbij machinale bewerking onnodig veel materiaal zou bevatten.
-
CNC-bewerking kan sneller en voorspelbaarder zijn wanneer de geometrie geschikt is voor subtractieve productie.
-
Precisiegieten kan een goede manier zijn om een prototype te maken als het uiteindelijke product waarschijnlijk ook in de precisiegiettechniek zal worden uitgevoerd.
Vermijd het vastleggen van een productiematrijs terwijl het ontwerp nog in ontwikkeling is. Je kunt snel geld uitgeven en uiteindelijk de matrijs alsnog moeten herontwerpen.
Laag tot middelhoog volume: waar precisiegieten vaak geschikt voor is.
Precisiegieten is vaak een goede optie wanneer u het volgende nodig heeft:
-
Meer geometrische details dan zandgieten betrouwbaar kan vasthouden in gegoten toestand.
-
Betere oppervlaktekwaliteit zonder zware afwerking.
-
Een vorm die bijna de uiteindelijke vorm benadert, waardoor de nabewerking van complexe vormen wordt vereenvoudigd.
U moet echter nog steeds de bewerking van kritische onderdelen plannen en acceptatiecriteria definiëren voor de oppervlakte- en interne kwaliteit.
Productie in grote volumes: wanneer is spuitgieten vaak zinvol?
Als uw programma stabiel is en de vraag constant, wordt spuitgieten vaak de meest beheersbare optie :
-
Het zorgt voor herhaalbare output zodra de chip en het proces gestabiliseerd zijn.
-
Het kan de kostprijs per eenheid verlagen omdat het proces snel en schaalbaar is.
-
Het is goed te combineren met nabewerking voor kritische onderdelen.
Dit is waar leveranciers van aluminium en zink spuitgietproducten waarde kunnen toevoegen: matrijsontwerp, DFM-beoordeling, procesbeheer, bewerking, afwerking en assemblage, allemaal onder één kwaliteitsplan.
Wanneer processen te combineren: gieten met vormen die dicht bij de uiteindelijke vorm liggen en machinaal kritische onderdelen bewerken.
Een gemengde strategie is gebruikelijk en vaak optimaal:
-
Giet het bijna-eindproduct om materiaalverspilling en procestijd te verminderen.
-
Bewerk referentiepunten, boringen, schroefdraad en afdichtingsvlakken om een goede werking te garanderen.
Als u dit doet, geef dan aan welke oppervlakken bewerkt moeten worden en welke onbewerkt kunnen blijven. Beschrijf ook hoe u elke categorie zult inspecteren.

DFM-beperkingen die vaak het proces bepalen
DFM-aspecten bepalen de kosten en opbrengst. Ze bepalen ook hoe "pijnlijk" het gebruik van de tool zal zijn.
De basisprincipes van scheidingslijn, trek en uitwerping voor elk proces.
Bij spuitgieten is een duidelijk uitwerpplan nodig. Dat betekent vaak:
-
Je plant de afscheidslijn al vroeg.
-
Je voegt trekkracht toe op de plek waar de dobbelsteen uittrekt.
-
Je plaatst de uitwerppennen op een plek waar ze de cosmetische oppervlakken niet beschadigen.
Zandgieten en precisiegieten hebben verschillende beperkingen wat betreft de mallen, maar beide methoden profiteren van een verstandige lossingshoek en een duidelijke referentiestrategie.
Ondersnijdingen, zijwaartse acties en interne kenmerken
Ondermijning kan complexiteit afdwingen:
-
Bij spuitgieten kan het nodig zijn om zijwaartse bewegingen (slides) toe te passen of het ontwerp van het onderdeel aan te passen.
-
Bij zandgieten kunnen kernen een interne geometrie creëren, maar dit kan de variabiliteit en het risico vergroten.
-
Bij precisiegieten kun je complexe vormen realiseren, maar je moet nog steeds rekening houden met de sterkte van de gietvorm en de nabewerking.
Als een kenmerk de complexiteit van de gereedschappen verhoogt, vraag je dan af of het bewerken van dat kenmerk goedkoper en veiliger is.
Dunne wanden, ribben en risico op vervorming
Dunne wanden en lange, vlakke secties verhogen het risico op vervorming bij elk gietproces. Beheers dit door:
-
Het toevoegen van ribben of krommingen waar de functie dat toelaat.
-
Het vermijden van abrupte dikteveranderingen.
-
Realistische verwachtingen stellen ten aanzien van vlakheid/rechtheid en alleen bewerken waar nodig.
Gaten, schroefdraad en afdichtingsvlakken: wat gieten en wat machinaal bewerken?
In de meeste productieprogramma's:
-
Machineafdichting van vlakken en kritische boringen.
-
Machinaal machinaal schroefdraad gebruiken wanneer sterkte en herhaalbaarheid belangrijk zijn.
-
Gebruik gegoten gaten alleen wanneer de tolerantie ruim is en de functie dit toelaat.
Voor lekvrije onderdelen is het belangrijk om al vroeg vast te stellen hoe u de integriteit zult controleren (bijvoorbeeld door middel van een druktesten) en waar u de bewerkingen zult uitvoeren om de afdichting te optimaliseren.
DFM-spiekbriefje met tabel voor tekenbeoordelingen
Gebruik dit als een praktische checklist wanneer u een tekening met uw leverancier bespreekt.
| Ontwerpthema | spuitgieten | Zandgieten | Investeringsgieten | Praktische aanbeveling |
|---|---|---|---|---|
| Volume pasvorm | Het beste resultaat wordt behaald bij een hoger volume. | Het meest geschikt voor kleine volumes / grote onderdelen. | Geschikt voor kleine tot middelgrote volumes. | Begin met uw jaarlijkse volumeplan. |
| toezegging met betrekking tot gereedschap | Hoger | Lagere | Gemiddeld (varieert) | Maak eerst een prototype als het ontwerp nog verandert. |
| Herhaalbaarheid | Sterk zodra gestabiliseerd | Variabeler | Vaak beter dan zand | De CTQ-eigenschappen van de machine zijn onafhankelijk van het proces. |
| Oppervlak | Consistent, maar vertoont wel gereedschapssporen. | Ruwer zoals gegoten | Vaak gaat het om fijnere details. | Bepaal de cosmetische oppervlakken en afwerking al in een vroeg stadium. |
| Ondersnijdingen | Mogelijk zijn dia's nodig. | Mogelijke kernen | Complexe vormen mogelijk | Stel de vraag: "gieten" of "machinaal produceren" per onderdeel. |
| Dunne secties | Vereist zorgvuldige selectie en ontwerp. | Risico op afwijkingen/variaties | Meer details, maar nog steeds risico. | Vermijd abrupte overgangen; voeg waar mogelijk ribben toe. |
| Schroefdraad/boringen | Meestal machinaal bewerkt voor CTQ | Meestal machinaal bewerkt | Vaak machinaal bewerkt | Markeer de bewerkte oppervlakken duidelijk op de tekening. |
Offerteaanvraagchecklist: wat moet u naar uw gieterijleverancier sturen?
Een duidelijke offerteaanvraag vermindert het aantal herhaalde offertes, vertragingen en onaangename verrassingen op het gebied van kwaliteit.
Tekening- en tolerantiegegevens die herzieningen van offertes voorkomen.
verzenden:
-
2D-tekening met GD&T voor kritische kenmerken
-
3D-model (STEP heeft de voorkeur)
-
Duidelijk gegevensschema
-
Opmerkingen ter identificatie van: gegoten oppervlakken versus machinaal bewerkte oppervlakken versus cosmetische oppervlakken
Als u alleen een model aanlevert zonder tolerantie-indicatie, zullen leveranciers daarvan uitgaan, en aannames zijn kostbaar.
Volumeplanning en leveringsschema
zijn onder andere:
-
Verwacht jaarlijks volume (en hoe dit mogelijk zal toenemen)
-
Ordergrootte / leveringsfrequentie
-
Doelstelling voor doorlooptijd en buffertijd
Deze informatie heeft directe gevolgen voor de gereedschapsstrategie en de prijsbepaling per eenheid.
Cosmetische eisen en de definitie van "A-oppervlak"
Bepalen:
-
Welke gezichten zijn zichtbaar voor de klant?
-
Toegestane markeringen (scheidingslijn, uitwerppennen, poortresten)
-
Afwerkingseisen (coating, galvanisatie, textuur)
Als je de cosmetische aspecten niet definieert, zul je later waarschijnlijk moeten betalen voor herstelwerkzaamheden.
Inspectie, documentatie en kwaliteitsverwachtingen
Specificeer:
-
Welke dimensies zijn CTQ (critical to quality)?
-
Voorkeursinspectiemethode voor CTQ-kenmerken (meetinstrument, CMM, functioneel meetinstrument)
-
Vereisten voor het eerste artikel en verwachtingen ten aanzien van de steekproefname.
-
Alle benodigde documentatie (materiaalcertificaten, inspectierapporten)
Vraag niet om alle rapporten "voor het geval dat". Vraag alleen naar de rapporten die je daadwerkelijk nodig hebt om de overeenkomst te accepteren.
Veelvoorkomende valkuilen en hoe u ze kunt vermijden
Zandgieten kiezen voor een programma dat schaalbaar is.
Zandgieten kan een goede start zijn, maar het kan kostbaar worden wanneer je het op grotere schaal toepast, omdat:
-
Meer variabiliteit leidt tot meer inspectie en meer bewerkingen.
-
Een consistente cosmetische afwerking kan meer nabewerking vereisen.
Als je schaalvergroting verwacht, stel jezelf dan vroegtijdig de vraag: "Wat verandert er als we naar meer dan 1,000 per jaar gaan?" Die vraag beschermt je tegen een proceswijziging midden in het project.
Kiezen voor spuitgieten zonder een stabiel ontwerp
Spuitgieten beloont stabiliteit. Als u veel veranderingen verwacht:
-
Prototype met bewerking of een proces met lagere verplichtingen
-
Eerst de geometrie van de slotsleutel (met name de contactvlakken en de afwerking).
-
Investeer pas daarna in een strategie voor productiematrijzen.
De snelste manier om geld aan gereedschap te verspillen, is door gereedschap te maken voor een bewegend doelwit.
Het kiezen voor precisiegieten zonder de nabewerkingsbehoeften te specificeren.
Precisiegieten kan de nabewerking verminderen, maar elimineert deze zelden volledig. Als u het beoogde nabewerkingsdoel niet definieert, kunt u het volgende resultaat krijgen:
-
Onverwachte bewerkingskosten voor kritieke onderdelen
-
Verkeerd uitgelijnde gegevenspunten en problemen met de functionele opbouw
Stem uw referentiepuntenstrategie en CTQ-kenmerken op elkaar af voordat u het gietontwerp definitief vastlegt.
Veelgestelde vragen
Is spuitgieten bij grote volumes altijd goedkoper?
Niet altijd. Spuitgieten verlaagt vaak de productiekosten bij grote schaal , maar alleen als het onderdeel binnen het procesvenster past en het ontwerp lang genoeg stabiel blijft om de matrijskosten af te schrijven. Als uw ontwerp regelmatig verandert, kunnen de effectieve kosten snel oplopen.
Kan ik een prototype van een gegoten onderdeel maken zonder te hoeven betalen voor een complete productiemal?
In veel programma's wel. Je kunt geometrie prototyperen met behulp van CNC-bewerking, of je kunt alternatieve gereedschapsmethoden gebruiken, afhankelijk van het risico en de planning. De beste aanpak hangt af van wat je wilt valideren (pasvorm, sterkte, uiterlijk, lekbestendigheid) en hoe snel je de productie wilt opschalen.
Hoe beslis ik wat ik machinaal en wat ik giet?
Machinekenmerken die de functionaliteit en acceptatie bepalen:
-
Afdichtende oppervlakken
-
Nauwkeurige boringen en lagerpassing
-
Schroefdraad met sterkte- of uitlijningseisen
-
Referentiepunten die de opbouw van de assemblage controleren
Gietvormen die geen strakke controle vereisen en voornamelijk de vorm bepalen.
Wat moet ik specificeren voor inspectie en acceptatie?
Begin met de CTQ-functies. Definieer:
-
Hoe ga je ze meten?
-
Hoeveel onderdelen wilt u bemonsteren?
-
Welke documenten heb je nodig voor acceptatie?
Als u ondersteuning wenst (FAI, capaciteitsstudies of een beheersplan), bespreek dit dan tijdens het offertetraject, zodat de leverancier dit in het proces kan inbouwen.
Conclusie
Als u moet kiezen tussen zandgieten, precisiegieten en spuitgieten, begin dan met het volume en bepaal vervolgens de ontwerp- en kwaliteitseisen. Voor stabiele programma's van meer dan 1,000 onderdelen per jaar is spuitgieten vaak de meest reproduceerbare en schaalbare optie.
Als u snel en praktisch antwoord wilt op uw vraag, stuur ons dan een tekening en uw jaarlijkse productieplanning. Bij HM kunnen we DFM (Design for Manufacturing) beoordelen, het beste productieproces (inclusief bewerking en afwerking) aanbevelen en een offerte maken voor aluminium of zink spuitgieten voor de productie.