


Bij CNC-bewerking van koolstofstaal komt het vaak neer op de keuze tussen 1018 en 1045 staal, en roestpreventie.
De meeste teams kiezen snel een kwaliteitsklasse, maar dan gooit een klein detail roet in het eten. Een as trilt. Een beugel vervormt na de laatste bewerkingen. Een lasnaad zorgt ervoor dat het onderdeel niet meer aan de specificaties voldoet. Erger nog, onderdelen verlaten de werkplaats schoon en komen na zeetransport aan met oranje roest. Je verliest tijd, je moet onderdelen herwerken en er ontstaat discussie over de verantwoordelijkheid. Deze problemen beginnen meestal met onduidelijke materiaalspecificaties, een zwakke procesplanning en ontbrekende verpakkingsvoorschriften.
In dit artikel leert u hoe u de juiste maat kiest (1018 of 1045), een stabiele bewerking plant en roestvorming voorkomt met een eenvoudige, exportklare workflow.
U moet voor 1018-staal kiezen als u gemakkelijke bewerking en betrouwbare lasbaarheid wilt. Het wordt veel gebruikt in CNC-draaiwerk voor algemene toepassingen, waar gemakkelijke bewerking en lasbaarheid prioriteit hebben. Meer informatie over deze toepassing vindt u in onze sectie over CNC-draaiwerk . Aan de andere kant moet u voor 1045-staal kiezen als u meer sterkte en slijtvastheid nodig hebt, met name voor mechanische componenten die een hogere taaiheid vereisen. Beide staalsoorten roesten gemakkelijk, dus u moet roestpreventie beschouwen als een proces- en verpakkingsbeslissing, en niet als een fabeltje over het materiaal.
| Beslissingsfactor | Kies 1018 staal voor CNC-bewerking. | Kies 1045 staal voor CNC-bewerking. |
|---|---|---|
| Sterkte en hardheid | Matige sterkte voor algemene lichaamsdelen | Hogere sterkte voor assen en slijtageonderdelen |
| lasbaarheid | Betere lasbaarheid voor constructies | Bij dikkere secties is er meer risico op lasfouten; plan de procedure zorgvuldig. |
| Bewerkingsgedrag | Soepeler snijden en stabiele kosten | Hoger risico op gereedschapslijtage en betere braambeheersing. |
| Warmtebehandelingswaarde | Beperkte verhardingswaarde | Betere mogelijkheden voor warmtebehandeling voor sterkere oppervlakken |
| Roestrisico | Roest zonder bescherming | Roest zonder bescherming |

Wanneer is 1018-staal geschikt voor CNC-bewerking?
Kies 1018 wanneer u behoefte heeft aan voorspelbare bewerking, goede lasbaarheid en een lager totaalrisico. 1018 staat doorgaans garant voor stabiele levertijden en stabiele prijzen voor herhaalbestellingen.
U zult zien dat 1018 in deze gevallen goed werkt.
-
Je bent van plan het onderdeel te lassen en je wilt minder problemen met lassen.
-
Je maakt beugels, frames, hulpstukken en algemene machineonderdelen.
-
U hecht waarde aan stabiele kosten over verschillende batches.
-
Je hebt een schoon oppervlak nodig van koudgewalst of koudgetrokken materiaal.

Wanneer is 1045-staal geschikt voor CNC-bewerking?
Kies 1045 wanneer de functie een hogere sterkte of betere slijtvastheid vereist dan 1018 kan bieden. 1045 is geschikt voor assen, pinnen, rollen en mechanische aandrijfonderdelen waar belasting en slijtage een rol spelen.
1045 voldoet aan deze algemene eisen.
-
Je bewerkt assen, pinnen, rollen en onderdelen die zwaar belast worden.
-
Voor zware belastingcycli heb je een hogere sterkte en hardheid nodig.
-
U plant inductieharding of oppervlakteharding.
-
Je accepteert strengere procesbeheersing in ruil voor betere prestaties.

Veelvoorkomende toepassingen van onderdelen zijn assen, pinnen, beugels en gelaste onderdelen.
Gebruik dit gedeelte als een snel hulpmiddel bij het beoordelen van tekeningen. U kunt de helling bepalen op basis van de functie en de daaropvolgende stappen.
Assen en pinnen
-
Kies voor 1045 als slijtvastheid en draagvermogen belangrijk voor je zijn.
-
Kies 1018 als het onderdeel weinig belast wordt en u lagere kosten wilt.
Beugels en platen
-
Kies 1018 voor algemene beugels en montageplaten.
-
Kies 1045 wanneer spanning en impact bepalend zijn voor het ontwerp.
Gelaste onderdelen
-
Kies 1018 wanneer lassen de basis van de constructie vormt.
-
Kies 1045 alleen als u de lasprocedure beheerst en de benodigde sterkte vereist.
Wanneer is roestpreventie belangrijker dan de staalkwaliteit?
Roestpreventie is belangrijker dan de kwaliteit wanneer u onderdelen naar het buitenland verzendt, ze wekenlang opslaat of ze na bewerking verwerkt. Zowel 1018 als 1045 roesten bij normale blootstelling aan de atmosfeer , dus het resultaat hangt af van de reiniging, het drogen en de verpakking.
Deze factoren zijn meestal de oorzaak van de eerste roestvorming.
-
Koelvloeistofresten en zouten die op het oppervlak zijn achtergebleven
-
Vingerafdrukken en aanraken zonder bescherming
-
Vocht dat tijdens het zeetransport in zakken of dozen is opgesloten.
-
Ontbrekende VCI-verpakkings- en sluitvoorschriften

Wat zijn 1018 en 1045 koolstofstaal?
1018 en 1045 zijn AISI SAE koolstofstaalsoorten die veel gebruikt worden bij CNC-bewerking . 1018 valt in het lage koolstofgehaltebereik en is gemakkelijk te vormen en te lassen, waardoor het een uitstekende keuze is voor CNC-bewerkte onderdelen zoals beugels, frames en andere componenten waarbij gemakkelijke bewerking en lasbaarheid prioriteit hebben. Vergelijkbare toepassingen vindt u bijvoorbeeld in onze aluminium drijfstangen , waar materiaalkeuze een cruciale rol speelt in prestaties en duurzaamheid. 1045 daarentegen valt in het middelhoge koolstofgehaltebereik en biedt een hogere sterkte en een betere warmtebehandelingsrespons, waardoor het ideaal is voor CNC-bewerkte onderdelen die een hogere slijtvastheid en taaiheid vereisen.
Basisprincipes en beste toepassingen van 1018 koolstofstaal
1018 is een koolstofarm staal dat door veel teams wordt gebruikt voor algemene CNC-bewerkingen. Het is geschikt voor projecten die stabiele kosten, eenvoudig lassen en voorspelbare resultaten in de werkplaats vereisen.
Bij het maken van dit soort onderdelen moet je rekening houden met code 1018.
-
Beugels en platen
-
Gelaste bevestigingsmiddelen en frames
-
Algemene machineonderdelen die geen hoge hardheid vereisen.

Basisprincipes en beste toepassingen van 1045 koolstofstaal
1045 is een middelmatig koolstofstaal met ongeveer 0.45 procent koolstof volgens de gangbare specificaties. Dat hogere koolstofgehalte zorgt voor een hogere sterkte en betere mogelijkheden voor oppervlakteharding in vergelijking met koolstofarm staal.
Bij het maken van dit soort onderdelen moet je rekening houden met code 1045.
-
Assen en pinnen
-
Tandwielen en assen
-
Slijtageoppervlakken die een hogere hardheid vereisen

1045 staal equivalenten S45C C45 en hoe dit correct te specificeren
De meeste fouten bij de materiaalkeuze beginnen met een onnauwkeurige materiaalspecificatie. U moet de materiaalkwaliteit, het standaardsysteem en de leveringsconditie vermelden. Vermeld ook een geaccepteerd equivalent, maar alleen als uw ontwerp kleine afwijkingen toelaat.
Een praktische tekeningaanwijzing ziet er als volgt uit.
-
AISI SAE 1045 staal
-
Leveringsvorm zoals koudgetrokken staaf of warmgewalste staaf
-
Geef de gewenste conditie aan, zoals genormaliseerd of gegloeid.
-
Indien nodig, kunt u de vereisten voor de warmtebehandeling vermelden, zoals de gewenste hardheid en de testmethode.
Bij internationale inkoop gebruiken veel afnemers kruisverwijzingen zoals JIS S45C en DIN C45 of Werkstoff 1.0503 en 1.1191, afhankelijk van de normfamilie. U dient de equivalentie met uw leverancier te bevestigen voordat u de inkooporder plaatst. 
Eigenschappen van 1018- en 1045-staal die van invloed zijn op CNC-bewerking.
De eigenschappen die van invloed zijn op uw CNC-resultaten zijn onder andere het koolstofgehalte, de hardheid, de sterkte en de spanningsbestendigheid van het materiaal. Deze factoren beïnvloeden de spaancontrole, gereedschapslijtage, braamvorming, vervorming en de uiteindelijke oppervlakteafwerking.
| Focus op vastgoed | Wat het verandert bij CNC-bewerking | Waarom kopers zich hierom zouden moeten bekommeren |
|---|---|---|
| Koolstofgehalte | spaanbreuk, opbouw van snijkant, gereedschapslijtage | Dit heeft invloed op de cyclustijd en de consistentie. |
| Sterkte en hardheid | risico en afbuiging van geklets | beïnvloedt de tolerantiestabiliteit |
| lasbaarheid | risico op vervorming en scheuren | Dit heeft gevolgen voor assemblages en herstelwerkzaamheden. |
| Neiging tot corrosie | roestvorming tijdens opslag en verzending | Dit heeft gevolgen voor claims en herstelwerkzaamheden. |
Chemische samenstelling en chipcontrole
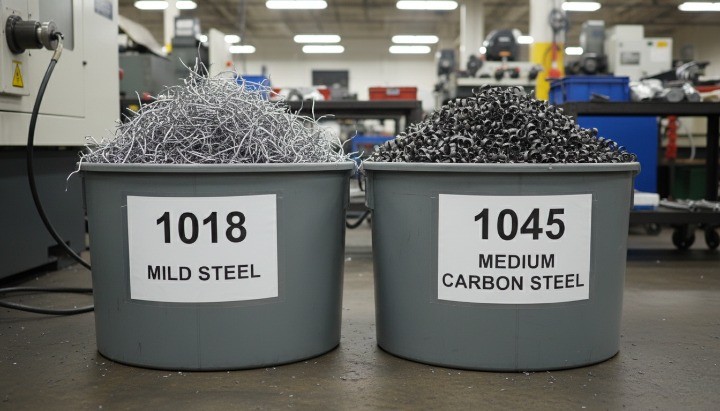
Het koolstofgehalte bepaalt hoe het staal bewerkt wordt. Een hoger koolstofgehalte verhoogt doorgaans de potentiële hardheid, maar kan ook het risico op gereedschapslijtage vergroten als je de parameters ongecontroleerd oprekt.
U zult problemen met spaanbeheersing ondervinden wanneer de opstelling licht is of het gereedschap bot is. Let op lange, sliertige spanen, opbouw van materiaal aan de snijkant en braamvorming nabij de uitgang van het gat. De meeste problemen kunt u oplossen met de gereedschapsgeometrie, de spaandikte en een stabiele werkstukopspanning.
Sterkte, hardheid, stijfheid en doorbuiging van het onderdeel
Sterkte en hardheid bepalen hoe een onderdeel doorbuigt onder snijkrachten. Doorbuiging veroorzaakt conische vormen op lange assen en onrondheden in de buurt van dunne wanden. Je moet stijfheid in de eerste plaats als een geometrisch probleem beschouwen, en pas daarna als een materiaalprobleem.
Met deze stappen kunt u de doorbuiging verminderen.
-
Verkort de uitsteeksels op gereedschap en onderdelen.
-
Voeg ondersteuning toe, zoals een losse kop of een vaste steun, op de assen.
-
Schuur gelijkmatig en laat een stabiele afwerking achter.
-
Controleer de klemming om te voorkomen dat dunne secties worden samengedrukt.
Bewerkbaarheid, gereedschapslijtage en risico op braamvorming
Bewerkbaarheid is geen eendimensionaal getal. Het komt tot uiting in de levensduur van het gereedschap, een stabiele oppervlakteafwerking en hoe vaak je moet stoppen om bramen te verwijderen. Je werkelijke kosten zitten hem in gereedschapswisselingen, nabewerking en inspectietijd.
Je kunt deze praktische patronen verwachten.
-
1018 zorgt vaak voor een soepelere productie van algemene onderdelen.
-
1045 levert vaak betere mechanische prestaties op, maar vereist wel een nauwkeurigere controle over gereedschap en warmte.

Lasbaarheid en risico op vervorming
1018 is doorgaans geschikt voor lassen met minder onverwachte problemen bij dagelijkse fabricagewerkzaamheden. 1045 kan ook gelast worden, maar dikkere secties vereisen vaak een nauwkeurigere procedurecontrole om het risico op scheuren en vervorming te verminderen. Uw lasplan moet aansluiten op de functie van het onderdeel en de tolerantiezones.
Als je last en vervolgens bewerkt, moet je rekening houden met beweging. Je moet referentiepunten en inspectie na het lassen plannen. Vermijd bovendien, waar mogelijk, nauwe toleranties over de lasnaden.
Corrosiegedrag en de werkelijke oorzaken
Zowel 1018 als 1045 roesten gemakkelijk in een normale atmosfeer. Roestvorming verloopt sneller wanneer vocht en zouten op vers bewerkt staal achterblijven. Vingerafdrukken en koelvloeistofresten veroorzaken vaak vroegtijdige oranje roestvorming tijdens opslag en zeetransport.
U kunt claims over roestvorming verminderen door procesdiscipline, niet door fabeltjes over kwaliteitsklassen. U moet de reiniging, het drogen, de verpakkingstijd en de barrièrebescherming controleren. U moet ook verpakkingsregels in de offerteaanvraag vastleggen, zodat de leverancier verantwoordelijk is voor het eindresultaat.

Materiële vorm en toestand die verandering teweegbrengen
De vorm en conditie van het materiaal kunnen uw CNC-resultaat net zo sterk beïnvloeden als de materiaalkwaliteit. De materiaalkeuze bepaalt de oppervlakteafwerking, de maattolerantie en de restspanning. Deze factoren bepalen of onderdelen recht blijven na het voorbewerken en of u later nabewerking nodig heeft. Een goede oppervlaktebehandeling speelt een belangrijke rol bij het waarborgen van de stabiliteit en functionaliteit van onderdelen, met name na de bewerking. Als u op zoek bent naar manieren om de duurzaamheid en corrosiebestendigheid van het oppervlak te verbeteren, overweeg dan onze oppervlaktebehandelingsdiensten . Deze behandelingen kunnen de levensduur van onderdelen aanzienlijk verlengen en problemen na de bewerking verminderen.
Selectieregels voor koudgewalst versus warmgewalst
Koudgewalst staal levert doorgaans een gladder oppervlak en een nauwkeurigere maatvoering op dan warmgewalst staal. Koudwalsen zorgt er echter ook voor dat het materiaal harder wordt en de interne spanning toeneemt. Daarom is het belangrijk om rekening te houden met de stabiliteit bij dunne wanden en een nauwkeurige vlakheid.
Gebruik deze selectieregels bij het beoordelen van offertes.
-
Kies voor koudgewalst walsen wanneer u een betere oppervlakteafwerking en nauwkeurigere diktecontrole nodig hebt.
-
Kies voor warmgewalst walsen wanneer u meer materiaal verwijdert en u niet afhankelijk bent van de afwerking van de walserij.
-
Kies voor koudgewalst staal als een esthetisch aantrekkelijke afwerking belangrijk is en u minder walshuid wilt verwijderen.
-
Kies voor warmgewalst staal wanneer u ruimere toleranties accepteert en een grotere bewerkingsmarge inplant.

Materiaaltoestand en stabiliteit tijdens bewerking
Restspanning kan precisieonderdelen tijdens de bewerking vervormen. Koudbewerkte producten zoals koudgewalste of koudgetrokken staven bevatten vaak meer ingesloten spanning dan warmgewalst materiaal. U kunt dit risico verminderen door spanningsontlasting, stabiele routing en symmetrische materiaalafname.
Stel jezelf één simpele vraag voordat je een offerte uitbrengt.
-
Hebben we stressverlichting of normalisatie nodig om rechtheid en vlakheid te beschermen?
Een korte spanningsontlastingsstap kan het risico op vervorming van assen en lange onderdelen verlagen. Het kan ook uw afwerkingsstrategie vereenvoudigen wanneer u onrondheid probeert te corrigeren.
Regels voor de keuze tussen koudgetrokken staven, platen en buizen
Koudgetrokken staven zijn vaak handig bij het bewerken van assen en pinnen. Ze kunnen al dichter bij de juiste maat beginnen en de rechtheid verbeteren, maar ze kunnen restspanningen bevatten die pas na een aanzienlijke materiaalafname merkbaar worden.
Plaatwerk is vaak geschikt voor beugels en voetstukken omdat het brede vlakken en eenvoudige referentieoppervlakken biedt. Buiswerk kan gewicht en kosten besparen bij ronde onderdelen, maar je moet wel rekening houden met wandvariaties en de instelstrategie.
Je kunt deze eenvoudige regel gebruiken.
-
Gebruik een staafdiagram voor ronde vormen en gedraaide elementen.
-
Gebruik plaatwerk voor vlakke onderdelen en gefreesde uitsparingen.
-
Gebruik buizen voor holle assen wanneer u de tolerantiegrenzen van de wand kunt accepteren.
Checklist voor materiaalaanvragen
Een duidelijke offerteaanvraag voorkomt verkeerde materiaalleveringen en prijsschommelingen. Vermeld de kwaliteit, de productvorm en de conditie. Geef ook aan of u gelijkwaardige producten accepteert.
| RFQ-veld | Wat je moet schrijven | Waarom dit zo belangrijk is |
|---|---|---|
| Staalkwaliteit | 1018 of 1045 met het standaardsysteem | Voorkomt vervangingen |
| Gelijkwaardig beleid | Toegestaan of niet toegestaan | Vermijdt geschillen |
| Form | staaf plaat buis | Besturingsbewerkingsroute |
| Voorraadtype | koudgewalst warmgewalst koudgetrokken | Regelt afwerking en spanning |
| Staat van het product | gegloeid, genormaliseerd, spanningsvrij gemaakt indien nodig | Beschermt de vlakheid en voorkomt rondloopafwijkingen. |
| Certificering en traceerbaarheid | Certificaat vereist, ja of nee? | Voldoet aan uw kwaliteitscontrolebehoeften. |
| Roestpreventie | beschermingsduur en verpakkingsmethode | Voorkomt roestclaims |

CNC-bewerkingsprocesplanning voor 1018 en 1045
Een goed procesplan beheert referentiepunten, instellingen, opspanning, gereedschap en ontbramen. Dat plan zorgt voor stabiele toleranties en voorspelbare kosten. Je kunt dan opschalen van het eerste product naar serieproductie zonder de productieroute bij elke batch aan te passen.
Referentiepunten en tolerantiestabiliteit
Je moet je bewerkingsplan baseren op een duidelijk referentiepunt. Referentiepunten dienen als uitgangspunt voor de positionering en inspectie van het onderdeel. Door referentiepunten te kiezen die aansluiten bij de assemblagefunctie, verminder je herwerk en discussies over metingen.
Met deze gewoonten kun je stabiliteit behouden.
-
Gebruik één primair oriëntatieoppervlak dat consistent blijft gedurende de gehele operatie.
-
Verminder het aantal instellingen waar mogelijk.
-
Een installatieplan vastleggen na goedkeuring van het eerste artikel.
Werkstukbevestiging voor het beheersen van slingering en conusvorming bij lange onderdelen
Lange assen zijn nadelig voor een zwakke opspanning. Je ziet dan onrondheid, conische vorm en trillingen wanneer het werkstuk doorbuigt onder de snijkracht. De meeste problemen kun je oplossen door het werkstuk te ondersteunen en de uitsteeklengte te verkleinen.
Gebruik deze bedieningselementen op assen en pinnen.
-
Voeg vroegtijdig een steun voor de losse kop of een stabiele steun toe.
-
Ruw in evenwichtige stappen en laat een stabiel afwerkingsmateriaal achter.
-
Eindig tussen de centers wanneer de slingering functioneert

Gereedschaps- en koelvloeistofstrategie voor koolstofstaal
De gereedschapskeuze is bepalend voor de oppervlaktekwaliteit en de levensduur van het gereedschap. Staalsoort 1018 verdraagt vaak een breder procesbereik. Staalsoort 1045 levert vaak betere prestaties, maar is minder geschikt voor botte snijkanten en een instabiele warmteregeling.
Met eenvoudige regels kunt u de resultaten consistent houden.
-
Gebruik scherpe gereedschappen en een stabiele spaandruk om aanhechting van spanen te voorkomen.
-
Gebruik een koelstrategie die aansluit bij uw snij- en afwerkingsvereisten.
-
Gebruik aparte gereedschappen voor voorbewerken en nabewerken bij nauwe toleranties.
Praktische voedings- en snelheidsbenadering
Begin met een conservatieve basiswaarde en stem deze af op basis van de vorm van de spaan, het geluid en de oppervlakteafwerking. Verander één variabele tegelijk, zodat u leert wat het resultaat beïnvloedt. Deze aanpak beschermt onderdelen en vermindert afval.
Stel de instellingen in deze volgorde af voor stabiele resultaten: 1. spaandikte en gereedschapinschakeling; 2. spindelsnelheid voor warmtebeheersing; 3. snijdiepte voor stabiliteit; 4. koelvloeistofaanvoer voor een goede afwerking.
Schroefdraad, gaten, randen en ontbraamcontrole
Schroefdraad en gatuitgangen veroorzaken de meest vermijdbare defecten. U moet schroefdraad als een proceskeuze plannen, niet als een standaardoptie. Draadfrezen verlaagt vaak het risico op catastrofale gereedschapsbreuk en kan de draadkwaliteit verbeteren, terwijl tappen sneller kan werken bij grote volumes wanneer de omstandigheden stabiel blijven.
Je moet ook bramen als CTQ-risico controleren.
-
Definieer de randafwerkingseisen op tekeningen.
-
Specificeer de ontbraammethodezones voor kruisgaten en schroefdraad.
-
Inspecteer de uitgangen van gaten wanneer er sprake is van lekkage of verontreiniging.

Vervormingscorrectie voor CNC-onderdelen van koolstofstaal
Vervorming treedt op wanneer het onderdeel tijdens de bewerking, verhitting of het losmaken van de klem loslaat. U kunt afval verminderen door symmetrie te plannen, gecontroleerd materiaal over te houden en de juiste kenmerken op het juiste moment te inspecteren.
Waarom vervormen onderdelen na bewerking?
Onderdelen vervormen doordat het staal restspanningen bevat die zijn ontstaan door het walsen, trekken, richten en eerdere bewerkingen. Wanneer je aan de ene kant sneller materiaal verwijdert dan aan de andere kant, verandert het spanningsevenwicht en vervormt het onderdeel.
Klemmen kan een onderdeel ook vervormen. Het onderdeel veert terug nadat je het loslaat, waardoor je een andere vorm meet dan je hebt uitgesneden. De hitte van het gereedschap zorgt voor nog een extra vervormd effect, vooral bij lange, dunne wanden.

Frezen dat kromtrekken vermindert, van voorbewerken tot afwerken.
Een stabiele route vermindert de spanning geleidelijk. Je moet gelijkmatig ruw bewerken, het werkstuk laten ontspannen en vervolgens op maat afwerken. Deze aanpak vermindert de onverwachte beweging die na de laatste bewerking kan optreden.
Gebruik een eenvoudige routing in drie stappen voor vervormingsgevoelige onderdelen.
-
Ruw met evenwichtige materiaalafname aan beide zijden
-
Laat het onderdeel rusten of voeg een tussenliggende stabilisatiestap toe.
-
Werk af met lichte en gelijkmatige afwerkingssneden.
Je moet er ook voor zorgen dat de referentiepunten stabiel blijven. Je kunt de referentiepunten in een vroeg stadium ruw schulpen en ze vervolgens beschermen voor de afwerking en inspectie.
Wanneer is stressverlichting aan te raden?
Spanningsontlasting is nuttig bij het bewerken van lange assen, dunne platen, onderdelen met een hoge vlakheid of onderdelen van koudgetrokken staven. Het kan de beweging verminderen die tijdens de afwerking en inspectie optreedt.
Je moet stressverlichting toepassen wanneer je deze signalen ziet.
-
Je jaagt op de juiste maat na het losmaken van de klem.
-
Je ziet na afloop een verschuiving in de vlakheid.
-
Je ziet dat de uitloop verandert na een tweede instelling.
-
Je ziet herhaaldelijk vervorming bij verschillende batches.
Je moet spanningsvermindering beschouwen als een gecontroleerde processtap, niet als een gok. Warmtebehandelingen kunnen ook vervorming veroorzaken, dus houd rekening met de materiaalmarge bij het uitharden later.

Controlepunten voor vlakheid, slingering en concentriciteit.
Je moet vervorming al vroeg meten, niet alleen bij de eindinspectie. Vroege controles laten zien of de routing stabiel is en of je een proceswijziging nodig hebt.
Gebruik deze inspectiepunten voor het beheersen van vervorming.
-
Controleer na het voorbewerken de vlakheid en paralleliteit op de referentievlakken.
-
Controleer na de tweede instelling de slingering op de kritische diameters.
-
Controleer na afloop de concentriciteit en de totale slingering van de roterende onderdelen.
U dient de inspectiefase ook in het controleplan vast te leggen, zodat de leverancier het juiste onderdeel op het juiste moment controleert.
Interne link HM kwaliteitscontrole workflow
Warmtebehandelingsstrategie voor onderdelen van 1045-staal
Warmtebehandeling is zinvol wanneer uw onderdeel een hogere slijtvastheid, betere vermoeiingsweerstand of een harder oppervlak nodig heeft. Het brengt echter ook een risico op vervorming met zich mee, dus u moet de bewerkingsvolgorde en de bewerkingsmarge zorgvuldig plannen voordat u begint.
Wanneer is een warmtebehandeling nodig?
U dient 1045-staal te warmtebehandelen wanneer het onderdeel onderhevig is aan glijslijtage, stoten of hoge cyclische belasting. Veel assen en pinnen zijn gemaakt van 1045-staal omdat dit staal hardingsmogelijkheden biedt die koolstofarm staal minder goed ondersteunt.
Je kunt drie veelgebruikte routes volgen.
-
Afschrikken en temperen voor sterkere kerneigenschappen
-
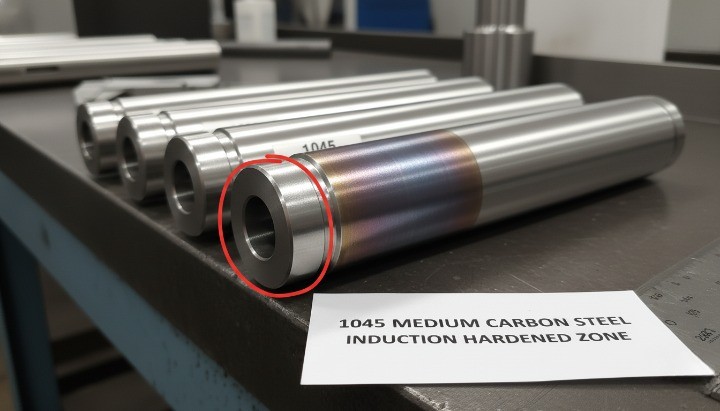
Inductieharding voor een hard oppervlak met een sterkere kern.
-
Plaatselijke verharding op specifieke slijtagezones
Bij inductiegeharde 1045-assen wordt doorgaans een oppervlaktehardheid van minimaal Rockwell C 50 nagestreefd, met een hardingsdiepte van ongeveer 0.050 tot 0.090 inch volgens de gangbare productspecificaties.
Machine vóór en na warmtebehandeling
Je moet het materiaal bewerken vóór de warmtebehandeling als je een stabiele geometrie nodig hebt voor het harden en lagere snijkrachten wilt. Je laat het afgewerkte materiaal vervolgens onbewerkt om vervorming na de warmtebehandeling te corrigeren.
Na de warmtebehandeling moet je de nabewerking uitvoeren als de tekening een gehard oppervlak en een nauwe geometrie vereist. Bij kritische passingen met een hoge hardheid is slijpen of harddraaien vaak nodig.
Gebruik deze eenvoudige tolerantieregel. Laat voldoende materiaal over om de warmtebehandelingsaanslag te verwijderen en vervormingen op CTQ-oppervlakken te corrigeren.
Hardheidsdoelstellingen en verificatieplan
U dient de hardheid als meetbare eis te specificeren en deze te koppelen aan de functionele zone. Een vage omschrijving leidt tot discussies, omdat de hardheid kan variëren binnen het onderdeel en binnen de batch.
Een degelijk verificatieplan omvat de volgende punten.
-
Hardheidsdoel en aanvaardbaar bereik op de tekening
-
Testlocatie en hoeveelheid per batch
-
Methode zoals Rockwell C voor verharde zones
-
Vereiste hardingsdiepte voor inductiegeharde zones wanneer dit van belang is.
Je moet ook vervormingscontroles uitvoeren na de warmtebehandeling. Afschrikken kan restspanning en vervorming veroorzaken, zelfs als het onderdeel er vóór het harden perfect uitzag.
Oppervlakteafwerking en coatings ter bescherming tegen roest en slijtage.
De oppervlakteafwerking beïnvloedt de pasvorm, afdichting, wrijving en coatingprestaties. Coatings bieden corrosiebescherming, maar veranderen ook de afmetingen en de noodzaak tot afplakken. De afwerking en coating moeten afgestemd zijn op de functie, niet op gewoonte.
Doelstellingen voor oppervlakteruwheid en de impact daarvan op de kosten
De oppervlakteruwheid moet worden ingesteld op plaatsen waar deze de functionaliteit beïnvloedt, zoals lagerzittingen en afdichtingsvlakken. De meeste andere oppervlakken kunnen een minder strenge ruwheidsgraad aan, en die keuze kan de cyclustijd verkorten.
Ingenieurs gebruiken Ra vaak als gangbare ruwheidsparameter, en normen definiëren hoe tekeningen de oppervlaktestructuur weergeven.
Gebruik deze praktische aanpak.
-
Stel een ruwheidseis alleen op voor functionele vlakken.
-
Houd de zones voor cosmetische ingrepen gescheiden van de zones voor pasvorm.
-
Stem de inspectietools af op de vereisten.

Coatingkeuze op basis van omgeving en geschiktheid
Je moet beginnen met de omgevingsomstandigheden. Opslag binnenshuis in een droge ruimte vereist minder bescherming dan opslag in de buitenlucht of transport over zee. Je moet ook nagaan of de coating bestand moet zijn tegen hantering, montage en langdurige opslag.
Gebruik deze snelle selectiekaart.
-
Zinkbeplating voor brede corrosiebescherming van stalen onderdelen
-
Fosfaat zorgt voor een goede hechting van de verf en voor smering tijdens het oliën en monteren.
-
Zwartoxide voor een fraai uiterlijk en minimale dimensionale veranderingen wanneer het oppervlak tevens geolied wordt.
-
Verf of poedercoating voor een dikke beschermlaag, indien een laagdikte acceptabel is.
ASTM B633 definieert de eisen voor elektrolytisch afgezette zinkcoatings op ijzer en staal ter bescherming tegen corrosie. U kunt deze norm gebruiken als richtlijn voor het verzinken van veel bewerkte onderdelen.
Maskeringsregels voor schroefdraad en kritische passingen
Maskering voorkomt dat er coating ophoopt op de plaatsen waar het onderdeel moet passen, afdichten of elektrisch geaard moet worden. U dient de te maskeren zones aan te geven op de tekening of in de offerteaanvraag, niet in een e-mail op het laatste moment.
Maskeer deze zones wanneer ze een functie aansturen.
-
Inwendige schroefdraad en precisieboringen
-
Lagerzittingen en perspassing
-
Afdichtingsvlakken en O-ringgroeven
-
Referentiepunten gebruikt voor inspectie

Wanneer is olie voldoende en wanneer niet?
Olie kan prima werken als de onderdelen binnenshuis blijven, snel worden verzonden en snel in de assemblage terechtkomen. Olie schiet vaak tekort bij transport over zee, opslag gedurende meerdere weken of bij grote schommelingen in de luchtvochtigheid.
Je moet olie alleen als voldoende beschouwen als alle omstandigheden onder controle blijven.
-
Korte opslagtijd
-
Blootstelling aan lage luchtvochtigheid
-
Verzegelde verpakking met schone, droge onderdelen.
Bij internationale verzendingen is het belangrijk om bescherming te combineren met een goede verpakking. Zinkbeplating of een barrièrelaag vermindert het risico op corrosie op de lange termijn, en ASTM-specificaties voorkomen onduidelijkheden.
Werkproces voor roestpreventie bij machinaal bewerkte onderdelen van koolstofstaal
Roestvorming op bewerkt koolstofstaal voorkomt u door vier stappen te volgen: reinigen, drogen, beschermen en verpakken. Dit is vooral belangrijk voor onderdelen die een oppervlaktebehandeling ondergaan . Zo kunt u bijvoorbeeld meer lezen over het anodiseren van onderdelen om de corrosiebestendigheid te verbeteren in onze sectie over het anodiseren van onderdelen . Nadat u de onderdelen hebt gereinigd en gedroogd, brengt u een beschermende coating of roestwerende olie aan en verpakt u de onderdelen veilig. U dient ook de luchtvochtigheid in de verpakking tijdens opslag en verzending te controleren. De keuze van de staalsoort vervangt deze workflow niet , omdat zowel 1018 als 1045 roesten bij normaal gebruik en transport. Een juiste oppervlaktebehandeling, zoals anodiseren, kan dit probleem helpen verminderen en de levensduur van uw onderdelen verlengen.
1. Reinig het oppervlak
2. Droogt snel en heeft een gecontroleerde inpaktijd.
3. Breng een roestwerende film of tijdelijke coating aan.
4. Breng een vochtbarrière aan met VCI en een droogmiddel voor langdurig transport.
5. Controleer de vochtigheidsindicatoren om de bescherming tijdens het transport te bevestigen.
Waarom roest bewerkt staal zo snel?
Door het bewerken komt vers staal bloot te liggen en wordt de beschermende laag verwijderd. Koelvloeistofresten, zouten en vingerafdrukken houden vocht vast op het oppervlak. Deze dunne, vochtige laag kan zelfs al vliegroest veroorzaken voordat de onderdelen verpakt worden.
Vroegtijdige roestvorming moet je beschouwen als een signaal dat het productieproces niet goed verloopt. Het wijst meestal op onvoldoende reiniging, trage droging of opslag in de open lucht vóór het verpakken.

Regels voor schoonmaken, drogen en inpakken
Bij het reinigen moeten koelvloeistoffilm, fijne spanen en alle wateroplosbare resten worden verwijderd. Het drogen moet direct na het reinigen gebeuren, vooral bij nauwe boringen en schroefdraad. De tijd die nodig is om het materiaal in te pakken is cruciaal , omdat staal kan roesten terwijl u wacht op de volgende bewerkingsstap.
Gebruik een eenvoudige productieregel voor exportonderdelen.
-
Reinig en spoel totdat het doekje schoon blijft tijdens de test.
-
Droog met gefilterde lucht en warme lucht in blinde gaten.
-
Pak steeds dezelfde dienst in wanneer je naar het buitenland verzendt.
-
Vermijd direct contact met de handen na het reinigen.
Roestwerende oliën en tijdelijke coatings
Een roestwerende folie werkt het beste als je het juiste type kiest voor de gewenste opslagduur en verwijderingstermijn. Sommige kopers hebben een dunne, gemakkelijk te verwijderen folie nodig voor snelle montage. Anderen hebben een dikkere folie nodig voor langere opslag. Militaire prestatiespecificaties zoals MIL PRF 16173 definiëren testvereisten voor corrosiewerende middelen en bieden een gemeenschappelijke taal voor het bestellen van het gewenste beschermingsniveau.
U dient drie items in de offerteaanvraag te specificeren.
-
Doelwitbeschermingsduur in dagen
-
Verwijdering vereist vóór montage
-
Compatibiliteit met coatings of galvanisatie die volgen
Roestwerende verpakking voor internationale verzending
Internationaal transport brengt schommelingen in de luchtvochtigheid en lange verblijftijden met zich mee. Een luchtdichte verpakking met vochtregulatie vermindert het risico op roestvorming aanzienlijk meer dan alleen olie. Verpakkingsnormen die worden gebruikt in gecontroleerde toeleveringsketens omvatten methoden die een waterdichte barrière, een droogmiddel en regels voor de plaatsing van een vochtigheidsindicator combineren.
Gebruik deze beslissingskaart.
-
Luchtvracht en korte opslagperiodes werken vaak met schone, droge onderdelen, lichte olie en verzegelde verpakkingen.
-
Zeevracht en langdurige opslag vereisen vaak barrièreafdichting, droogmiddel en vochtigheidsmeting.

VCI-verpakkingsbarrière, afdichting en droogmiddelplan
VCI-materialen geven remstoffen af die metalen oppervlakken in een afgesloten behuizing beschermen. MIL STD 2073 omvat conserveringsmethoden die gebruikmaken van met VCI behandelde materialen en afgesloten VCI-zakken voor compatibele artikelen.
De afmetingen van droogmiddelen zijn belangrijk. MIL D 3464 definieert de afmetingen en prestatie-eisen voor verpakte droogmiddelen die in verpakkingsprogramma's worden gebruikt.
Vochtigheidsindicatoren helpen u de omstandigheden tijdens opslag en transport te controleren. Specificaties zoals MIL I 8835 definiëren de eisen waaraan vochtigheidsindicatoren moeten voldoen, en verpakkingsrichtlijnen beschrijven waar de indicator voor inspectie moet worden geplaatst.
| Verpakkingselement | Wat te specificeren in een offerteaanvraag (RFQ) | Waarom het roestvorming voorkomt |
|---|---|---|
| Barrièrezak | Hitteverzegelde vochtwerende zak | Blokkeert de instroom van vochtige lucht. |
| VCI | VCI-papier of VCI-zak in de verzegelde verpakking | Beschermt blootgestelde stalen oppervlakken |
| Desiccant | MIL D 3464 eenheidsgrootte en hoeveelheid per verpakking | Absorbeert ingesloten vocht |
| Vochtigheidsindicator | Kaart conform MIL I 8835 in de buurt van de sluiting of het venster. | Bevestigt dat de luchtvochtigheid onder controle is gebleven. |
Risicoplanning voor zeevracht versus luchtvracht
Zeevracht brengt langere blootstelling en grotere temperatuurschommelingen met zich mee. Warme, vochtige lucht kan condenseren in een slecht afgesloten verpakking wanneer de temperatuur daalt. Luchtvracht verkort de transporttijd, maar er blijft een risico op vochtinfiltratie bestaan wanneer onderdelen in havens, magazijnen of tijdens transport over land liggen. Richtlijnen gebaseerd op ISO 9223 classificeren atmosferische corrosiviteit en benadrukken de rol van temperatuur, luchtvochtigheid en de duur van de vochtigheid bij het corrosierisico.
U dient de verpakking aan de juiste rij toe te wijzen.
-
Definieer de verzendmethode en het verwachte totale aantal dagen dat de verzending onderweg is.
-
Definieer het aantal bewaardagen op de bestemming vóór gebruik.
-
Stel de beschermingsduur in met een marge voor vertragingen.
Fouten die roestclaims veroorzaken
Roestproblemen komen vaak voort uit kleine productiefouten waar niemand verantwoordelijk voor is. Het onderdeel kan schoon de fabriek verlaten en toch defect raken als er vocht in de verpakking achterblijft of als er lekkages optreden.
Dit zijn de meest voorkomende faalpatronen.
-
Verpak de onderdelen terwijl ze na het wassen nog koel en vochtig aanvoelen.
-
Het gebruik van VCI zonder de behuizing af te dichten.
-
Het laten aanraken van olieachtige kritische oppervlakken met een droogmiddel
-
Het overslaan van vochtigheidsindicatoren en het verliezen van bewijs van de toestand
-
Het mengen van verschillende metalen in dezelfde afgesloten verpakking zonder scheidingswanden.
 Inspectie- en kwaliteitscontroleplan
Een goed inspectieplan begint met CTQ-kenmerken en faalmodi. Je meet wat de werking kan verstoren, niet wat gemakkelijk te meten lijkt. Je stemt de bemonstering ook af op het risico en het volume, zodat je de kosten beheerst en het vertrouwen behoudt.
CTQ-gebaseerd inspectieplan en meetinstrumenten
CTQ staat voor de eigenschappen die bepalend zijn voor pasvorm, afdichting, veiligheid en prestaties. U dient de CTQ-waarden op de tekening of in een inspectienota aan te geven en vervolgens de gereedschappen af te stemmen op elke CTQ-eigenschap.
Gebruik deze kaart om inspecties snel en nuttig te houden.
-
Schuifmaten en micrometers voor algemene afmetingen en diktes.
-
Boringmeters en penmeters voor boringen en gaten
-
Hoogtemeter en meetplaat voor referentievlakken en stapelcontroles.
-
CMM voor nauwkeurige positionering, profielmetingen en complexe referentiepunten.
-
Oppervlakteruwheidstester voor lagerzittingen en afdichtingsvlakken

Essentiële aspecten van de eerste artikelinspectie
De eerste artikelinspectie (FAI) bewijst dat het proces werkt voordat de productie opschaalt. Een duidelijk FAI-pakket is vereist wanneer de toleranties klein zijn of wanneer het onderdeel de assemblageopbrengst bepaalt. HM beschrijft een gefaseerde workflow die de RFQ, de procesvalidatie en de vrijgave van de inspectie met elkaar verbindt.
Een praktisch FAI-pakket bevat de volgende items.
-
Uitgetekende tekening met ballonnetjes en een resultatenblad met afmetingen
-
Materiaalcertificaat en batchnummer indien traceerbaarheid vereist is.
-
Oppervlakteafwerking voor specifieke vlakken
-
Resultaten van schroefdraadmetingen voor kritische schroefdraad
-
Foto's van speciale kenmerken zoals kruisgaten en ontbraamzones.

Tijdens het productieproces worden de stabiliteit van de batch gecontroleerd.
Procescontroles voorkomen afwijkingen voordat een partij wordt afgekeurd. U moet de CTQ-afmetingen vroegtijdig meten en vervolgens opnieuw meten na gereedschapswisselingen en aanpassingen aan de instellingen. ISO 2859-1 beschrijft acceptatiesteekproeven op basis van kenmerken en wordt veelvuldig gebruikt als een gestructureerde aanpak voor partijinspectie.
Gebruik een eenvoudig controleritme voor productiebatches.
-
De eerste vijf onderdelen na de installatie voor de belangrijkste CTQ-maten.
-
Periodieke bemonstering met vaste tussenpozen op basis van risico.
-
Extra controles na gereedschapswisseling en na opnieuw klemmen.
-
Laatste controle van de CTQ-functies vóór de verpakking.

Controle op traceerbaarheid van materialen en hardheid
Traceerbaarheid is essentieel wanneer de prestaties afhangen van kwaliteit, warmtebehandeling of naleving van normen. U dient materiaalcertificaten te koppelen aan productbatches en documentatie bij te houden die aansluit bij de eisen van uw klant. ISO 9001 stelt eisen aan een kwaliteitsmanagementsysteem dat consistente levering en verbetering ondersteunt.
Hardheidsmetingen zijn belangrijk bij het specificeren van warmtebehandelingen of bij het gebruik van 1045-staal voor slijtagebestendige toepassingen. ASTM E18 beschrijft de Rockwell-hardheidstest en wordt veelvuldig gebruikt voor acceptatietesten van metalen materialen.
Kostenfactoren en offertestabiliteit
Stabiele offertes zijn gebaseerd op stabiele aannames. U moet de materiaalsoort, afwerkingseisen, inspectieomvang en verpakkingseisen vastleggen voordat u leveranciers vergelijkt. Dit is vooral belangrijk bij de inkoop van CNC-mechanische onderdelen voor zeer nauwkeurige toepassingen. Wanneer deze gegevens vaag blijven, kan de offerte later in het proces veranderen of de kwaliteit variëren. Om deze problemen te voorkomen, dient u altijd duidelijke materiaalspecificaties en afwerkingseisen in uw offerteaanvraag op te nemen. Lees meer over onze betrouwbare productie van CNC-mechanische onderdelen en hoe wij consistente kwaliteit garanderen op onze pagina over CNC-mechanische onderdelen.
Wat drijft de CNC-kosten bij koolstofstaal op?
De kosten van een CNC-bewerking stijgen wanneer de bewerkingsroute extra insteltijden, lange gereedschappen en uitgebreide verificatie vereist. De kosten stijgen ook wanneer er nauwe toleranties worden gespecificeerd voor niet-functionele vlakken.
Deze kostenfactoren zijn terug te vinden in de meeste 1018- en 1045-onderdelen.
-
Meer instellingen en meer opnieuw vastklemmen
-
Diepe zakken en dunne wanden die de aanvoer vertragen.
-
Strikte positioneringstoleranties die CMM-tijd vereisen
-
Eisen aan de oppervlakteafwerking op grote oppervlakken
-
Ontbramen en randcontrole bij meerdere gatuitgangen.
Wat is de oorzaak van de hogere kosten van 1045 met warmtebehandeling?
Warmtebehandeling kan de kosten, de doorlooptijd en het risico verhogen. Het kan ook vervorming veroorzaken die nabewerking of slijpen noodzakelijk maakt.
Plan voor deze extra drivers op 1045-onderdelen.
-
Voorraadreserve voor afwerking na warmtebehandeling
-
Verificatie en documentatie van de hardheid
-
Vervormingscorrectie en herinspectie
-
Slijpen of hard draaien bij kritische passingen
Hoe kan ik de kosten verlagen met tolerantie en afwerkingszonering?
Je verlaagt de kosten door strikte specificaties alleen toe te passen waar de functie dat vereist. Je moet toleranties en afwerkingseisen per zone vaststellen, zodat de werkplaats alleen tijd besteedt aan wat er echt toe doet.
Gebruik deze indelingsmethode.
-
Mark CTQ past zoals lagerzittingen en afdichtingsvlakken
-
Versoepel de toleranties voor niet-huwelijksgezichten en cosmetische gezichten.
-
Definieer randonderbreking alleen waar de veiligheid of montage dit vereist.
-
Scheid de zones voor de cosmetische afwerking van de functionele zones.

Offertechecklist voor stabiele prijsstelling en levertijd.
Een sterke offerteaanvraag voorkomt schommelingen in offertes. Geef leveranciers dezelfde input, zodat u offertes eerlijk kunt vergelijken. HM publiceert ook een praktische handleiding voor het structureren van offerteaanvragen voor snellere en nauwkeurigere prijsbepaling.
| Offerteaanvraagitem | Wat u moet opnemen |
|---|---|
| Bestanden | STEP- en PDF-tekeningen met revisiebeheer |
| CTQ-lijst | Pasvlakken, referentiepunten en inspectiemethode |
| Materiaal | 1018 of 1045, formulier, voorwaarde, equivalentenbeleid |
| warmtebehandeling | Vereist of niet, hardheidsdoel, verificatieplan |
| Finish | Ruwheidszones, coatingtype, afgedekte gebieden |
| Volume | Prototype- en productievolumes, prognose indien beschikbaar. |
| Verpakken | Duur van roestpreventie, VCI en barrièrevereisten |
| Aanvaarding | Steekproefplan of 100% controle voor belangrijke CTQ's |
Checklist voor leverancierskwalificatie bij inkoop in China
Je beoordeelt een leverancier op basis van procesbeheersing, niet op basis van beloftes. Je moet zoeken naar bewijs dat de leverancier een stabiel productieproces kan herhalen, CTQ-kenmerken kan meten en onderdelen kan beschermen tijdens exporttransport. Bij HM volgen we strenge kwaliteitscontroleprocessen om ervoor te zorgen dat elk onderdeel aan de vereiste specificaties voldoet. Voor automotive-programma's is PPAP een veelgebruikt raamwerk om aan te tonen dat het productieproces aan de eisen kan voldoen bij de productiesnelheid.
Bewijs van bekwaamheid en procesbeheersing
Vraag om bewijsmateriaal dat overeenkomt met uw onderdeeltype. U wilt vergelijkbare materialen, vergelijkbare toleranties en vergelijkbare eigenschappen zien.
Vraag om deze items tijdens de leveranciersscreening.
-
Foto's van vergelijkbare onderdelen en inspectierapporten
-
Een kort procesplan met een overzicht van instellingen en referentiepunten.
-
Een controleplan waarin CTQ-controles en de frequentie ervan worden vermeld.
-
Bewijs van meetcapaciteit voor uw toleranties
-
Voorbeeld FAI-pakket voor een vergelijkbaar onderdeel
Eigendom van verpakkingen en resultaten van roestpreventie
Roestschadeclaims ontstaan vaak wanneer niemand verantwoordelijk is voor de verpakkingsdetails. Verpakking moet een vereiste zijn, geen voorkeur. U moet ook vastleggen wat de leverancier moet controleren vóór verzending.
Leg deze verantwoordelijkheden schriftelijk vast.
-
Schoon, droog en tijd om in te pakken, dat is de regel.
-
Beschermingsduur in dagen voor uw verzendroute
-
VCI en barrièremethode voor zeevracht
-
Gebruik van droogmiddelhoeveelheid en vochtigheidsindicator
-
Fotobewijs van de verpakte goederen vóór het sluiten van de doos.
Wijzigingsbeheer en revisiebeheer
Revisiefouten leiden tot kostbare afvalproducten. U dient gecontroleerd wijzigingsbeheer te eisen voor tekeningen, materialen, coatings en onderaannemers.
Gebruik deze maatregelen om het risico te verlagen.
-
Er wordt tegelijkertijd één tekeningrevisie uitgevoerd.
-
Schriftelijke goedkeuring voor elke vervanging van materiaal of proces.
-
Scheiding van partijen wanneer er wijzigingen optreden
-
Documenten die inspectieresultaten koppelen aan revisie en batch.
-
Duidelijke regels voor hoe de leverancier vragen communiceert voordat het metaal wordt bewerkt.
FAQ
Is 1045 sterker dan 1018?
Ja. 1045 is doorgaans sterker dan 1018 onder normale leveringsomstandigheden.
Voor 1018 wordt in gangbare naslagwerken vaak een treksterkte van ongeveer 440 MPa en een vloeigrens van ongeveer 370 MPa vermeld. Voor 1045 wordt in gangbare naslagwerken vaak een treksterkte van ongeveer 570 tot 700 MPa vermeld.
Voor onderdelen die sterkte en nauwkeurige prestaties vereisen, kunt u overwegen om roestvrijstalen asringen te gebruiken voor kritische componenten. Lees meer over roestvrijstalen asringen voor uw CNC-bewerkingen.
Welke is makkelijker te bewerken: 1018 of 1045?
Staal 1018 is doorgaans gemakkelijker te bewerken dan 1045 voor algemeen werkplaatswerk. Het biedt vaak een stabielere gereedschapsduur en is minder gevoelig voor lichte opstellingen.
Veel datasheets vermelden een bewerkbaarheid van 1018 van ongeveer 70 procent op de gangbare referentieschaal, waarbij AISI 1212 als 100 wordt beschouwd. U moet echter nog steeds rekening houden met uw geometrie, stijfheid en randvereisten, omdat spanen en bramen een grote invloed kunnen hebben op de kosten.
Wat is het equivalent van 1045 staal?
Gangbare equivalenten zijn onder andere JIS S45C en de Europese C45-kwaliteiten, zoals 1.1191. Vermeld altijd de norm en de leveringsconditie in de tekening.
Gebruik een duidelijke tekstballonstijl zoals deze.
-
AISI SAE 1045
-
Vorm zoals staaf, plaat, buis
-
Toestand zoals genormaliseerd of koudgetrokken
-
Vereiste warmtebehandeling indien nodig
-
Gelijkwaardige alternatieven toegestaan of niet toegestaan
Roest 1045 minder dan 1018?
Nee. Bij daadwerkelijk transport en opslag roesten beide snel zonder bescherming. Koolstofstaal roest gemakkelijk in een atmosferische omgeving, en vochtbeheersing is bepalend voor het roestproces.
Als u roestvorming constateert, moet u eerst de werkprocessen optimaliseren. U dient de regels voor reiniging, droging en verpakking aan te scherpen. Vervolgens moet u de juiste coating of verpakking kiezen op basis van de bereidingswijze en de bewaartijd.
Hoe voorkom je roestvorming tijdens zeetransport?
Gebruik een luchtdichte vochtwerende verpakking met VCI, droogmiddel en een vochtigheidsindicator, en documenteer dit vervolgens. Deze aanpak komt overeen met de conserveringsmethoden die worden gebruikt in gecontroleerde verpakkingssystemen.
Gebruik een eenvoudige exportpakketsequentie.
-
Maak de onderdelen schoon en droog.
-
Breng indien nodig een geschikte roestwerende film aan.
-
Wikkel of bekleed met VCI-materiaal.
-
Een waterdichte barrièrezak hitteverzegelen
-
Voeg een droogmiddel en een vochtigheidsindicatorkaartje toe aan de verzegelde verpakking.
Moet ik specificeren of het warmgewalst of koudgewalst is?
Kies voor koudgewalst staal wanneer u een gladder oppervlak en een nauwkeurigere maatvoering nodig hebt. Kies voor warmgewalst staal wanneer u meer materiaal verwijdert en walshuid en ruimere begintoleranties kunt accepteren.
Koudgewalst materiaal kan ook een hogere interne spanning vertonen als gevolg van vervormingsharding. Die spanning kan het risico op kromtrekken bij dunne onderdelen vergroten, dus de manier waarop je het materiaal bewerkt is belangrijk.
Moet ik 1045-assen warmtebehandelen?
Warmtebehandeling is nodig wanneer de as slijtage, stoten of hoge cyclische belastingen ondervindt, of wanneer de tekening een bepaalde hardheid vereist. 1045 is geschikt voor hardings- en ontlaatprocessen die worden gebruikt voor onderdelen die zwaarder belast worden.
Als je alleen basissterkte en stabiele bewerking nodig hebt, kun je deze stap vaak overslaan. Als je een hard oppervlak op een lagerzitting nodig hebt, plan dan een hardingszone en een verificatiemethode.
Is 1045 magnetisch?
Ja. 1045 is doorgaans magnetisch omdat het een koolstofstaal op basis van ijzer is.
Als uw toepassing gebruikmaakt van sensoren, magnetische opspaninrichtingen of chipbesturingssystemen, moet u magnetisme als een reële ontwerpinput beschouwen.
Kunnen 1018 en 1045 warmtebehandeld worden?
Ja, maar ze gedragen zich anders. 1045 reageert goed op hardings- en ontlaatprocessen voor zwaardere mechanische toepassingen.
1018 kan oppervlaktehardingsprocessen zoals carboneren ondergaan om de slijtvastheid van het oppervlak te verbeteren, terwijl de kern sterker blijft.
Als uw tekening een hardheidsmeting vereist, moet u het gewenste hardheidsbereik, de testmethode en de testlocatie specificeren. ASTM E18 beschrijft de Rockwell-hardheidstestmethode die voor veel acceptatiecontroles wordt gebruikt.
Conclusie
Kies 1018 voor lasvriendelijke algemene onderdelen en stabiele bewerking. Kies 1045 voor sterkere assen, pinnen en slijtagebestendige onderdelen. Vergrendel het resultaat vervolgens met drie controles: duidelijke materiaalspecificaties, een stabiele bewerkingsroute en een roestpreventiepakket dat aansluit op uw verzendroute.
Voor een snelle technische beoordeling kunt u uw tekeningen, de lijst met kritieke kwaliteitskenmerken (CTQ's) en de gewenste verzend- en opslagduur meesturen. U kunt ook uw inspectie- en documentatieverwachtingen vermelden, zodat we het procesplan vroegtijdig kunnen afstemmen. Vraag een offerte aan om te beginnen.