


Klikverbindingen lijken eenvoudig, maar productiefouten zijn voorspelbaar: scheurtjes of verkleuring aan de basis , variaties in de montagekracht en verlies van bevestiging door kruip.
Veel teams leren op de harde manier dat dezelfde klikgeometrie in een CNC-prototype wel kan werken , maar bij overschakeling naar spuitgieten kan falen . Trekhoeken, krimp en vervorming, lasnaden en oppervlakteafwerking kunnen de werkelijke interferentie verschuiven en de basis verzwakken.
Deze handleiding biedt een praktisch raamwerk voor vrijdragende klikverbindingen en kliksystemen voor CNC-bewerking en spuitgieten . U definieert de belangrijkste invoerparameters, bepaalt de afmetingen van de klikbalk met eenvoudige formules en waarborgt de betrouwbaarheid met behulp van maakbaarheidsregels.
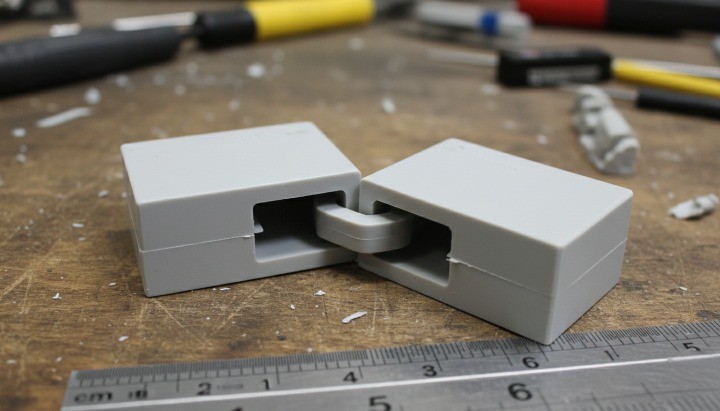
Wanneer moet je cantilever-kliksluitingen gebruiken?
Geschikt wanneer:
-
U wilt een persmontage zonder gereedschap (en een eenvoudige onderhoudsontgrendeling).
-
Het gewricht kan enige maatafwijking verdragen.
-
Je kunt de balk lang genoeg maken zodat hij veilig kan buigen.
-
De vereiste voor de bevestiging is matig (geen structurele vergrendeling).
Vermijden wanneer:
-
Veiligheidskritische, hoge retentiebelastingen zijn vereist.
-
De drukknoop moet jarenlang bestand zijn tegen een hoge, constante spanning (risico op kruip).
-
Hoge temperaturen/chemicaliën/UV-straling verminderen de taaiheid.
-
De wortelgeometrie is moeilijk te beheersen (scherpe hoeken, dunne secties, breilijnen).
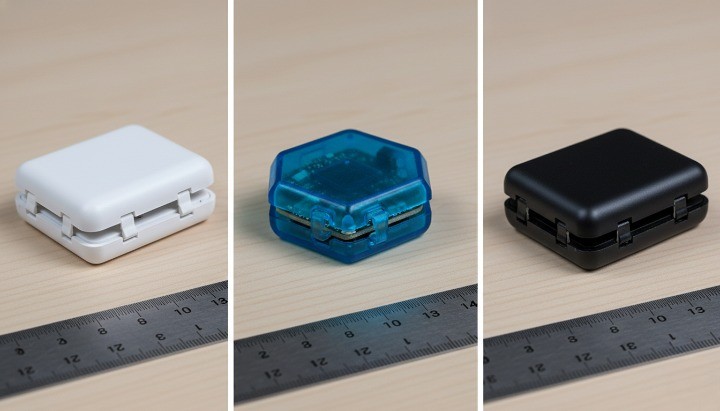
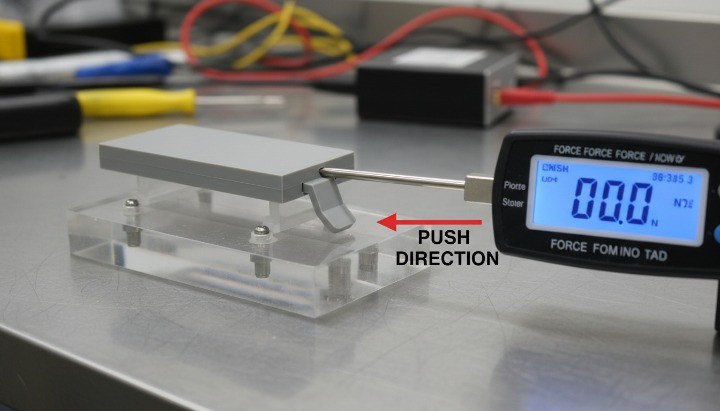
Klikverbinding doorbuigingskrachtcycli
Voordat u materiaal selecteert of offertes voor gereedschap aanvraagt, moet u het volgende definiëren:
-
Vereiste doorbuiging (Y) bij de punt van de breekbout om de ondersnijding te passeren.
-
Aanvaardbare montagekracht (handmatig duwen versus persen met een mal)
-
Verwachte cycli (eenmalig versus herhaaldelijk openen/sluiten)
Als deze niet gedefinieerd zijn, is het gemakkelijk om de klikverbinding "bijna te laten werken", maar moeilijk te stabiliseren.
CNC-bewerking versus spuitgieten
Massaproductie: ontwerp voor spuitgieten, eerste versie, uniforme wanden, ondersnijstrategie, kruip en vermoeiing.
Prototype of kleine series: CNC-bewerking kan snel zijn, maar je moet rekening houden met gereedschapstoegang, binnenradiussen en braambeheersing. Voor snelle iteraties vóór de matrijsontwikkeling kun je CNC-bewerking in kleine series gebruiken voor prototypes met klikverbindingen.
Regels voor snelle maatbepaling
Gebruik deze als eerste controle op de consistentie . Ze vervangen het testen niet, maar voorkomen wel de meest voorkomende geometrische fouten.
-
L/t-verhouding (balklengte / dikte): streef naar ~8-12 voor normale breuken; als je onder de ~6 zit, is de kans op scheuren/krachtpieken groter.
-
Ondersnijding: houd deze "zo klein mogelijk, rekening houdend met de functionaliteit" ; grote ondersnijdingen veroorzaken grote doorbuiging en hoge belasting van de wortels.
-
Wortelafronding: gebruik de grootst mogelijke radius en vermijd abrupte dikteveranderingen bij de wortel.
-
Stopfunctie: beschouw een harde stop als "standaard", niet als optioneel, wanneer er variaties in de handmatige assemblage bestaan.
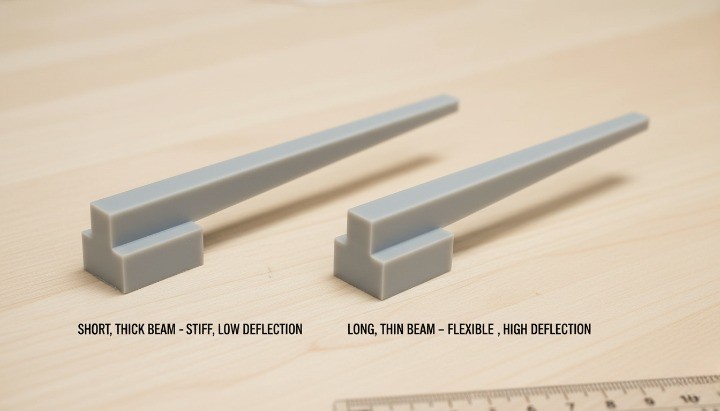
Basisprincipes van de cantilever-snap-geometrie
Een vrijdragende klikverbinding is een systeem bestaande uit een balk, een haak en een omringende ondersteuning. Wanneer de helling van de haak, de uitsparingen en de afrondingsovergangen cruciaal zijn, kunnen CNC-gefreesde componenten voor klikverbindingen u helpen de geometrie en de randkwaliteit tijdens iteraties te beheersen.
Snap balk dikte
De balk is je veer.
-
Door de lengte (L) te vergroten , wordt de drukknoop flexibeler (minder kracht nodig voor dezelfde doorbuiging).
-
Door de dikte (t) te vergroten , wordt het materiaal aanzienlijk stijver en neemt de belasting op de wortels snel toe.
-
Een grotere breedte (b) verhoogt ook de stijfheid, maar de dikte is de meest gevoelige factor.
Praktische regel: als de balk scheurt, vraag dan eerst of hij te kort of te dik is voor de vereiste doorbuiging – en niet of het materiaal wel "sterk genoeg" is.

De haak: aanloophelling, ondersnijding, retentievlak
De vorm van de haak bepaalt hoe soepel de kliksluiting in elkaar past en hoeveel grip je krijgt:
-
Een vloeiendere aanloophelling verlaagt de maximale inbrengkracht, maar vergroot de inbrengafstand.
-
De ondersnijdingen vereisten doorbuiging en spanning.
-
De hoek van het vergrendelingsvlak bepaalt of de belasting de kliksluiting losmaakt of juist vergrendelt.
Beschouw de haak als een nokkenas: hij zet de beweging van de constructie om in een doorbuiging van de balk, en kan krachtpieken veroorzaken als de helling steil is of de wrijving hoog.
Waar gaat het bij de meeste drukknopen mis?

De meeste knikbreuken beginnen bij de basis van de balk.
-
Gebruik een royale hoeveelheid wortelfilet (zo groot als het ontwerp toelaat).
-
Vermijd abrupte dikteveranderingen bij de wortel.
-
Als je meer ondersteuning nodig hebt, voeg dan plaatselijke verstevigingsribben toe aan de basis in plaats van de balk dikker te maken.
Stopfuncties voor betrouwbaarheid
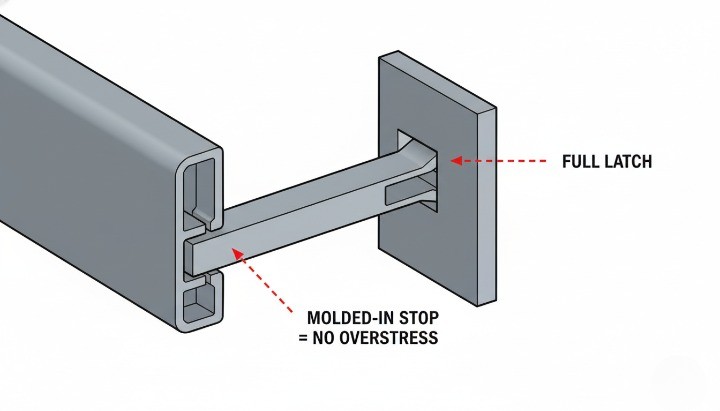
Veel kliksystemen falen door overmatige beweging (de monteur duwt verder dan nodig is om de ondersnijding te passeren). Voeg een harde stop toe , zodat na het vastklikken de extra kracht wordt overgebracht naar een stop – en niet naar extra belasting van de balk.
Snelle probleemoplossing
Gebruik dit wanneer iets "bijna werkt", maar nog niet stabiel is.
-
Wortelscheur / verkleuring bij eerste montage → Balk te kort/dik, scherpe wortel, steile helling of geen aanslag. Oplossing: L vergroten, t verkleinen, wortelronding vergroten, helling gladmaken, aanslag toevoegen.
-
Inbrengkracht varieert sterk van batch tot batch → Interferentiemarge te klein, wrijving/afwerking inconsistent, bramen. Oplossing: tolerantiemarge vergroten, oppervlakteafwerking controleren/ontbramen, ondersnijding verminderen, aanloop toevoegen.
-
De retentie neemt na weken/maanden af → Constante doorbuiging tijdens gebruik (kruip), temperatuur te hoog voor de harssoort. Oplossing: herontwerp zodat de klik na het vastklikken ontspant, verminder de spanning op lange termijn, voeg een secundaire retentie toe, valideer bij temperatuur.
-
Werkt in CNC-prototypes, maar faalt in gegoten onderdelen → Verandering in trek-/krimp-/vervormings-/breilijn interferentie en wortelsterkte. Oplossing: ontwerp eerst volgens de gietregels, valideer de ondersnijstrategie vroegtijdig, test gegoten monsters op kruip/vermoeidheid.
-
Moeilijk te bewerken / dure opstellingen → Verborgen ondersnijdingen, minuscule radii die microgereedschap vereisen, instabiele dunne balken. Oplossing: heroriënteer de ondersnijding voor gereedschapstoegang, voeg reliëf toe, standaardiseer de radii, pas de bewerkingsvolgorde/ondersteuning aan.
Berekeningen voor kliksluitingen
Gebruik deze vergelijkingen om de afmetingen van de kliksluiting te bepalen en concepten vroegtijdig te vergelijken. Om de resultaten produceerbaar en inspecteerbaar te maken, definieert u de kritische afmetingen en referentiepunten van de kliksluiting duidelijk in de tekening – zie de GD&T-basisprincipes voor toleranties bij kliksluitingen.
Variabelen
-
L= balklengte (van de wortel tot het belastingspunt) -
b= balkbreedte -
t= balkdikte (in buigrichting) -
E= Youngs modulus -
F= belasting nabij de punt -
δ= doorbuiging van de punt onder belasting
Tweede moment van oppervlakte (rechthoekige doorsnede)
I = b * t^3 / 12
Dikte wordt tot de derde macht verheven - kleine veranderingen in t enorme gevolgen hebben.
Tipafbuiging en kracht
Voor een vrijdragende balk met een puntbelasting:
δ = F * L^3 / (3 * E * I)
Omgebogen om de kracht te schatten voor een gewenste doorbuiging:
F = 3 * E * I * δ / L^3
Wortelbuigspanning (screeningmetriek)
Maximaal buigmoment aan de wortel: M = F * L Maximale buigspanning (spanningsconcentratie buiten beschouwing gelaten):
σ_max = 6 * F * L / (b * t^2)
Van ondersnijding tot vereiste doorbuiging (inclusief tolerantiestapel)
De vereiste doorbuiging is niet alleen de nominale ondersnijding. Het volgende moet worden meegenomen:
-
Variatie in krimp/vervorming van de mal (vormgeving)
-
Bewerkingstoleranties + bramen (CNC)
-
Montagefout/aanloophoek
Om dit in de praktijk te laten werken, definieert u een tolerantiebereik dat aansluit op de mogelijkheden van uw proces. Zie de toleranties voor CNC-bewerking bij interferentiepassing.
De formules correct gebruiken
Deze vergelijkingen zijn het meest geschikt voor een eerste dimensioneringsfase . Ga over op FEA + fysieke testen wanneer:
-
De doorbuiging is groot ten opzichte van de dikte (niet-lineaire buiging).
-
Je hebt herhaaldelijk fietsen (vermoeidheid) of langdurige retentie (sluipende opbouw) nodig.
-
Het wortelgebied vertoont breilijnen, scherpe overgangen of complexe krommingen.
-
De drukknoop is van hoge waarde, cruciaal voor de veiligheid of moet functioneren bij verschillende temperaturen en luchtvochtigheid.
Principe: formules bepalen het groottebereik; FEA + testen bepalen de betrouwbaarheidsgrens.
Materiaaltips voor kunststof klikverbindingen
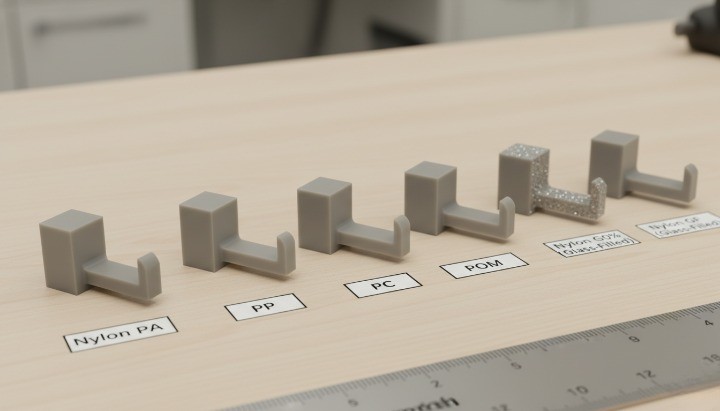
Bij de materiaalkeuze voor klikverbindingen is een afweging nodig tussen stijfheid, vervormbaarheid, vermoeiingsweerstand en kruipgedrag.
Nylon (PA): sterkte/vermoeidheid versus vochtgevoeligheid
Nylon wordt vaak gebruikt voor drukknopen omdat het een goede combinatie van sterkte en duurzaamheid biedt.
-
Vochtabsorptie kan de stijfheid en afmetingen veranderen.
-
Het gedrag van het product in "droge vorm" en in "geconditioneerde" toestand kan verschillen.
Kies nylon wanneer:
-
Je hebt een hogere retentie nodig met beheersbare bundelafmetingen.
-
Je verwacht herhaaldelijk fietsen.
-
Je kunt conditionele aannames definiëren/accepteren.
Let op wanneer:
-
De afmetingen moeten bestand zijn tegen grote schommelingen in de luchtvochtigheid.
Polypropyleen (PP): afweging tussen ductiliteit en kruip
PP wordt gewaardeerd om zijn buigzaamheid en flexibele, breekbare eigenschappen.
-
Bij een lage stijfheid zijn vaak grotere secties nodig voor hetzelfde gevoel/dezelfde retentie.
-
Kruip kan de retentie verminderen wanneer de drukknoop een constante doorbuiging behoudt.
Kies PP wanneer:
-
Je wilt een eenvoudigere montage en een lagere piekspanning.
-
Chemische bestendigheid en kosten zijn belangrijk.
-
Het ontwerp ontspant na montage (lage spanning op lange termijn).
Let op wanneer:
-
Bij kleine geometrieën is een hoge mate van grip vereist.
-
De drukknoop moet jarenlang bestand zijn tegen constante spanning.
Acetaal (POM), ABS, PC: snelle handleiding
-
POM: lage wrijving en goede dimensionale stabiliteit voor klemmen/glijdende interfaces
-
ABS: goede taaiheid; de breekprestaties zijn sterk afhankelijk van de geometrie en de omgeving.
-
PC: taai en stijf, maar gevoelig voor inkepingen; de kwaliteit van het wortelfilet is belangrijk.
De omgeving is de echte testcase.
-
Hitte versnelt kruip en verlaagt de stijfheid.
-
Chemische stoffen kunnen de taaiheid verminderen of spanningsscheuren veroorzaken.
-
UV-straling kan ongestabiliseerde materialen broos maken.
Als de retentie jarenlang moet aanhouden, valideer dan onder reële blootstellingsomstandigheden – niet alleen op basis van de gegevensbladen bij kamertemperatuur.
Spuitgieten versus CNC-klikverbindingen

Gegoten drukknopen: tocht, wanddikte, breilijnen, uitwerping
-
Voeg trekkracht toe aan de balk en haak de zijwanden vast voor een schone uitwerping.
-
Zorg voor vloeiende overgangen in de wanddikte om kromtrekken te voorkomen.
-
Vermijd breilijnen bij de wortel (de poortstrategie is belangrijk).
-
Plan-uitwerping zodat pinnen het klikmechanisme niet vervormen of beschadigen.
Als uw drukknoop geen hellingshoek vereist en vlijmscherpe randen, dan ontwerpt u voor CNC-bewerking en niet voor spuitgieten.
Ondersnijdingen bij het vormen: schuif-/hefmechanismen versus afstootmechanisme
Onderbiedingen drijven de gereedschapskosten op:
-
Schuif-/hefsystemen: robuust en herhaalbaar, maar voegen complexiteit en kosten toe.
-
Elastische afvlakking: sterk afhankelijk van de ductiliteit van de hars, de lossingshoek en de geometrie van de ondersnijding.
Als je van plan bent om de productie te staken, controleer dan vroegtijdig de haalbaarheid met de spuitgieter.
CNC-snapshots: gereedschapstoegang, binnenradii, braambeheersing
-
Binnenhoeken worden afgerond – ontwerp de afgeronde hoeken opzettelijk.
-
Voor echte ondersnijdingen zijn mogelijk toegang vanaf de zijkant, extra instellingen of 4/5-assig werk nodig.
-
Dunne balken kunnen trillen; plan de bewerkingsstrategie en de benodigde ondersteuning.
-
Braamvorming/kwaliteitsverandering van de rand, inbrengkracht - definieer regels voor het verwijderen van braamvorming op haakranden
Een robuust traject van prototype naar productie.
-
Gebruik CNC/3D-printen om de pasvorm, beweging en het gevoel van de inbrengkracht te valideren.
-
De geometrie bijwerken op basis van het werkelijke assemblagegedrag (helling, ondersnijding, stop).
-
Vormmonsters om kruip/vermoeidheid en productievariatie (krimp/vervorming, breilijnen) te valideren.
Onderfreesbewerking voor drukknopen
Ontwerp zodanig dat verborgen ondersnijdingen worden vermeden.
-
Plaats de kliksluiting zo dat de ondersnijding zich opent in de richting van een bereikbaar gereedschap.
-
Vermijd ondersnijdingen in omgekeerde richting die speciaal gereedschap of speciale instellingen vereisen.
-
Overweeg een onderdeel in twee delen te splitsen als dit een ondersnijding verwijdert.
Voeg reliëfs toe om gereedschapspaden mogelijk te maken.
-
Zorg voor extra ruimte achter het bevestigingsvlak voor het reinigen van het gereedschap.
-
Vermijd zeer kleine interne radii die het gebruik van fragiele microgereedschappen noodzakelijk maken.
-
Als een scherpe rand functioneel is, isoleer deze dan met reliëf in de buurt.
Inspectieplan voor interferentie- en retentievoorzieningen
Plan de inspectie voor:
-
Ondersnijdiepte (effectieve interferentie)
-
Balkdikte aan de basis
-
Aanwezigheid/kwaliteit van wortelfilet
DFM-geometrie materiaalproces
Definieer het ontwerp pas nadat deze veelvoorkomende foutpatronen zijn geanalyseerd.
| Ontwerpkeuze | Waarom dit zo belangrijk is | Opmerkingen over spuitgieten | CNC-notities | Materiaalspecificaties (Nylon/PP) | Risicoverminderende oplossing |
|---|---|---|---|---|---|
| Korte, dikke balk | Hoge wortelspanning voor de vereiste doorbuiging. | Schering + breilijn risico bij de wortel | Trillingsrisico; variaties in dikte veranderen de kracht. | PP kan kruipen; nylon blijft kerfgevoelig. | Verhoog L, verlaag t, voeg stop toe |
| Scherpe wortelhoek | Spanningsconcentratie → scheurvorming | Vul- en breilijnen versterken de zwakte. | Gereedschapssporen kunnen als inkepingen fungeren. | Beide profiteren van royale filets. | Voeg wortelfilet toe; zorg voor een vloeiende overgang. |
| Grote ondersnijdiepte | Drijft doorbuiging en kracht aan | Mogelijk zijn glijbanen/lifters of een validatieprocedure vereist. | Mogelijk zijn zijdelingse freesbewerkingen/extra instellingen nodig. | PP is flexibel maar kan kruipen; nylon is sterker maar gevoelig voor vocht. | Verminder de ondersnijding; optimaliseer de helling; voeg een stop toe |
| Steile aanloophelling | Krachtpieken / whitening | De helling en het oppervlak beïnvloeden de wrijving. | Braam/afwerking verandert wrijving | Additieven beïnvloeden de wrijving. | Vloeiendere helling; controleoppervlak; test vroegtijdig |
| Constant hoge doorbuiging tijdens gebruik | Kruip vermindert de retentie. | Hars + temperatuur dominant | Hetzelfde kruiprisico | PP is vaak gevoeliger voor kruip | Herontwerp zodat de kliksluiting ontspant na het vergrendelen; voeg een extra vergrendelingsmechanisme toe. |
| Strikte tolerantie voor interferentie | Intermitterende storingen | Krimp-/vervormingsvariatie is een reëel probleem. | Braamranden + toleranties zorgen voor variatie. | Nylon vocht verschuift dimensie | Voeg compliance toe; verbreed het tijdsvenster; ontwerp het worstcasescenario. |
Als je maar één ding verandert, geef dan prioriteit aan: root fillet + stopfunctie + tolerantievenster.
Offertechecklist voor RFQ's
RFQ-inputs die prijsschommelingen en late herontwerpen voorkomen
Geef op de tekening de volgende CTQ's aan:
-
Specificatie van het materiaal (kwaliteit indien bekend) + aanname over de conditie (vooral bij nylon)
-
Ondersnijding/interferentie (nominaal + tolerantie)
-
Balkdikte bij de wortel + minimale wortelafrondingsradius
-
Oppervlakteafwerking/ontbramen waar wrijving het gevoel/de kracht beïnvloedt
Vraag bij eerste artikelen om bewijsmateriaal , niet alleen om afmetingen:
-
Gemeten ondersnijding/interferentie + worteldikte
-
Montageobservaties: inbrenggevoel, verkleuring, tekenen van scheuren
-
Voor gegoten onderdelen: aantekeningen over de poort-/breilijn nabij de klikbasis.
Conclusie
Een goede vrijdragende klikverbinding is niet zomaar een haakje dat klikt. Het is een gecontroleerd, elastisch systeem. Doe drie dingen goed: bepaal de juiste L/t-verhouding, bescherm de basis en voorkom overmatige beweging. Zo verminder je scheurvorming, verklein je de variatie in inbrengkracht en verbeter je de productieconsistentie.
Als u een klikverbinding wilt maken en snel een risicoanalyse wilt laten uitvoeren, deel dan uw CAD-bestanden voor een snelle offerteaanvraag . Vermeld het beoogde materiaal (nylon/PP of ander materiaal), de omgeving en het verwachte aantal cycli. Wij kunnen een produceerbare klikverbinding voorstellen en offertes maken voor CNC-prototypes of spuitgietopties.
FAQ
Hoe bereken ik de kracht en spanning bij een klikverbinding?
Gebruik een vereenvoudigd cantilevermodel:
-
δ = F * L^3 / (3 * E * I) -
F = 3 * E * I * δ / L^3 -
σ_max = 6 * F * L / (b * t^2)Valideer vervolgens met FEA + testen op plasticiteit, grote vervorming, kruip of vermoeiing.
Waarom barsten of verkleuren kliksluitingen bij de wortel?
Omdat het buigmoment bij de wortel het grootst is en scherpe hoeken/defecten de spanning versterken, zijn een ruime afronding in combinatie met een aanslag een veelgebruikte oplossing.
Is nylon of PP beter voor klikverbindingen?
-
Nylon : sterker/stijver en vaak beter bestand tegen vermoeiing, maar vocht beïnvloedt de stijfheid en de afmetingen.
-
PP : buigzamer en makkelijker te monteren, maar kruip kan de duurzaamheid op lange termijn verminderen. Kies op basis van het aantal cycli, de omgeving en of de kliksluiting een constante spanning kan weerstaan.
Kan ik klikverbindingen voor mallen met een CNC-machine bewerken?
Ja, maar ga niet uit van een 1:1 overdracht. Bij het vormen is lossingshoek nodig, en krimp/vervorming beïnvloedt de interferentie. Gebruik CNC om de pasvorm en het gevoel te controleren, en controleer vervolgens met gegoten monsters op kruip en herhaalbaarheid.
Hoe ga ik om met ondersnijdingen bij spuitgieten?
Meestal worden schuif-/hefmechanismen gebruikt (robuust maar kostbaar) of elastische afbuigmechanismen (afhankelijk van materiaal en geometrie). Neem vroegtijdig een beslissing: de ondersnijstrategie is vaak bepalend voor de gereedschapskosten en de doorlooptijd.