


Parelstralen maakt een bewerkt oppervlak op gecontroleerde wijze ruwer, waardoor de matte lichtverspreiding en de hechting van de coating verbeteren. Veel teams weten dat het er goed uitziet, maar vinden het lastig om de ruwheid, de kosten en de inspectiebehoeften in een wereldwijde toeleveringsketen te voorspellen. Deze handleiding legt uit hoe parelstralen werkt, hoe het verschilt van zandstralen, wat er in een offerteaanvraag moet worden opgenomen en hoe HM de afwerking integreert met CNC-bewerking, spuitgieten en anodiseren, zodat ingenieurs en inkopers de controle behouden.
Wat is het effect van glasparelstralen op een machinaal bewerkt oppervlak?
Bij straalbewerking met glasparels worden bolvormige of bijna bolvormige deeltjes gebruikt om het oppervlak micro-op te slijpen, waardoor uniforme putjes ontstaan die het licht verstrooien en bewerkingssporen maskeren. Deze techniek is het meest geschikt wanneer een consistente satijnen afwerking gewenst is zonder het basismetaal te beschadigen.
Het proces maakt gebruik van perslucht die het straalmiddel door een spuitmond stuwt. Glasparels worden vaak gebruikt voor aluminium omdat ze de pieken plastisch vervormen zonder ze te doorsnijden. Keramische of stalen kogels leveren meer energie voor gehard staal. Belangrijke variabelen zijn de luchtdruk, de afstand tussen de spuitmond en het oppervlak, de spuitmondhoek, de luchtvochtigheid in de behuizing en de reinheid van het straalmiddel. Kleine aanpassingen beïnvloeden hoe snel de gewenste Ra-waarde wordt bereikt en of het oppervlak gesloten blijft of een krijtachtig gevoel krijgt.
De typische Ra-waarde voor glasparelstralen op 6061-T6 ligt tussen 1.5 en 3.5 μm (60–140 μin), gemeten volgens de ISO 1302 of Het proces kan een laatste cosmetische stap zijn of onderdeel van een gelaagd afwerkingsproces. Zo egaliseert stralen vóór de gereedschapssporen, waardoor de kleurstof gelijkmatig wordt geabsorbeerd. Wanneer glasparelstralen voorafgaat aan het lakken, moet de Ra-waarde dicht bij de ondergrens worden gehouden, zodat de verflaag gelijkmatig wordt opgebouwd.
Omdat het straalmiddel elk blootgesteld oppervlak beïnvloedt, bepaalt de afdekking welke onderdelen dimensionaal intact blijven. Precisieboringen, afgedichte schroefdraad en referentiepunten moeten vóór het stralen worden afgeplakt of afgedicht. Na het stralen verwijderen een luchtstraalmes en een ultrasone spoeling het ingesloten straalmiddel, zodat de daaropvolgende onderdelen schoon zijn.
Parelstralen versus zandstralen: de juiste energie kiezen
Bij straalreiniging met glasparels wordt een afgerond straalmiddel gebruikt dat het metaal voorzichtig bewerkt, terwijl bij zandstralen doorgaans een hoekige korrel wordt gebruikt die dieper in het metaal snijdt. Kies voor straalreiniging met glasparels wanneer een cosmetisch egaal resultaat gewenst is; kies voor zandstralen wanneer u zware aanslag moet verwijderen of een meer uitgesproken ankerprofiel wilt creëren.
Impactenergie en afwerking: Glasparels creëren satijnachtige tot matte texturen zonder scherpe, eroderende randen. Zandstralen met aluminiumoxide of granaat laat scherpere groeven achter, geschikt voor de hechting van poedercoating op gelaste constructies.
Materiaalcompatibiliteit: Aluminium, messing en kunststoffen verdragen straalreiniging met glasparels, omdat de hardheid van het straalmiddel matig is. Zandstralen kan aluminium beschadigen of straaldeeltjes insluiten, tenzij u een zachter straalmiddel of een lagere druk gebruikt. Roestvrij staal en gietijzer kunnen beide methoden verdragen.
Veiligheid en hygiëne: Straalparels breken minder snel af tot schadelijk stof dan silicazand, maar toch zijn afgesloten cabines en terugwinning van het straalmiddel noodzakelijk. Zandstralen van constructies in de open lucht genereert meer stof en vereist strengere persoonlijke beschermingsmiddelen, zoals ademhalingsmaskers en afscherming, conform de . Als uw bedrijf cleanroom-geschikte afwerkingen nodig heeft, zorgt straalreiniging met parelparels in een gesloten cabine met HEPA-filtratie ervoor dat deeltjes niet in contact komen met gevoelige .
Milieubeheersing: Omdat straalmiddelkorrels langer meegaan, is de afvalproductie lager als het aantal cycli wordt bijgehouden en het straalmiddel wordt vervangen voordat het volledig is afgesleten. Zandstralen maakt gebruik van sneller slijtend straalmiddel, wat de hoeveelheid afval verhoogt en een duidelijkere etikettering van gebruikt straalmiddel vereist.
Apparatuur, media en procesparameters die ertoe doen
De afmetingen van de apparatuur, de keuze van het medium en de instellingen van de nozzles bepalen elk kwaliteits- en kostenresultaat. Een slecht afgestemde spuitcabine kan de cyclustijd verdubbelen of strepen achterlaten.
Kastgrootte en automatisering: Tafelkasten zijn geschikt voor componenten ter grootte van een handpalm, maar voor grotere behuizingen zijn inloopruimtes of trommelstraalinstallaties nodig. Automatisering (robotsproeiers, draaitafels of roterende manden) stabiliseert de verblijftijd en vermindert de arbeidskosten, maar beperkt wel de mate waarin complexe onderdelen nauwkeurig kunnen worden gemaskeerd. HM biedt zowel handmatige spuitcabines als programmeerbare roterende kasten aan, afgestemd op de batchgrootte en geometrie, zodat u het proces kunt specificeren dat bij de tekening past.
Mediaselectie:
-
Glasparels: Standaard voor cosmetische onderdelen van aluminium en roestvrij staal; verkrijgbaar in maaswijdtes 40–325.
-
Keramische korrel: Harder, breukbestendig, ideaal voor titanium of legeringen met een hoog nikkelgehalte die een constante Ra-waarde na honderden cycli vereisen.
-
Stalen kogels: Voegen drukspanning toe aan vermoeiingsgevoelige staalsoorten, maar kunnen aluminium verontreinigen.
-
Kunststof media: Beschermt kunststof of dunne aluminiumlagen wanneer slechts een lichte glansreductie nodig is.
-
Gemengde materialen: De combinatie van glas en aluminiumoxide verhoogt de snijkracht met behoud van een satijnachtige afwerking; vereist gedetailleerde herstelprocedures om segregatie te voorkomen.
Druk en spuitmondhoek: Lagere drukken (20-35 psi) beschermen dunne ribben, terwijl 45-60 psi geschikt is voor structurele elementen. Kleine hoeken (30-45°) glijden soepel over oppervlakken, terwijl een hoek van 90° bramen het snelst verwijdert, maar het risico op deukjes in de randen vergroot. Documenteer een bereik in plaats van één enkele waarde, zodat technici de instellingen kunnen aanpassen aan de leeftijd van het straalmiddel.
Controle van verbruiksartikelen: Houd de mediacycli, luchtvochtigheid en reinheid van de zeef bij. Vochtige korrels klonteren samen en veroorzaken strepen. Door de differentiële druk in de behuizing te bewaken, wordt u gewaarschuwd voordat de stofafscheiders verstopt raken en fijne deeltjes terug op het werkstuk blazen.

Checklist voor ontwerp en productie voordat u straalreiniging specificeert
Het meest efficiënte moment om de oppervlaktekwaliteit te controleren is tijdens de CAD- en GD&T-planning. Ingenieurs moeten de afplakking, het Ra-bereik en de inspectiemethode tegelijkertijd specificeren wanneer ze gaten en schroefdraad dimensioneren.
Toegang tot gereedschap, afplakken, schroefdraad: Vermijd blinde holtes smaller dan 6 mm als u een gelijkmatige straal wilt. Waar blinde holtes onvermijdelijk zijn, voeg dan uitsparingen toe of plan schuine sproeiers in, wat extra arbeid vereist. Gebruik siliconen pluggen voor schroefgaten en geef aan of de schroefdraad klasse 3 moet blijven of na de afwerking kan versoepelen naar klasse 2. Combineer voor lagerboringen stijve doppen met licht klevende tape om te voorkomen dat straalmiddel zich verplaatst.
Dunne wanden, ribben en diepe holtes: Alles met een dikte van minder dan 1.5 mm kan doorbuigen bij een druk van meer dan 50 psi. Breng tijdelijke steunribben aan of vraag om een lagere drukgang met tussentijdse spanningsontlasting. Overweeg bij spuitgietwerk met dunne ribben om te stralen vóór de uiteindelijke bewerking, zodat u de referentievlakken daarna opnieuw kunt frezen.
Testmonsters en grensmonsters: Voeg een testmonster toe dat is vervaardigd uit dezelfde legering en test dit naast de productieonderdelen. Spreek af welke monsters acceptabel/overgestraald zijn, label ze en bewaar ze voor beide partijen. Testmonsters vereenvoudigen de profilometermetingen omdat ze plat liggen.
Gecombineerde processen: Als u zowel straal- als nodig heeft , geef dan de volgorde aan.
| ontwerpfactor | Risico bij negeren | HM-aanbeveling |
|---|---|---|
| Maskeringskaart voor boringen/schroefdraad | Het inbedden van media leidt tot afval of extra nabewerking. | Lever CAD-screenshots of kleurlagen aan, plus een materiaallijst met stekkers en tape. |
| Minimale wanddikte | Vervorming of deuken wanneer de druk de sectiesterkte overschrijdt | Houd dunne wanden boven 1.5 mm of specificeer een druk van ≤35 psi met steunribben. |
| Toegangsdiepte van de zak | Oneffen textuur en herwerking om strepen te mengen | Voeg naderingskanalen toe of specificeer een secundaire handmatige doorgang met een schuine sproeier. |
| Reiniging na explosie | Mediaresten veroorzaken coatingdefecten of -verontreiniging. | Roep vóór het inpakken de optie 'ultrasoon spoelen + luchtfiltermes' aan. |
Straalbewerking na het anodiseren vernietigt de film; straalbewerking vóór anodiseren type III kan de randen enigszins afronden, wat de pasvorm beïnvloedt.
Statische elektriciteit en verontreinigingsrisico's: Elektronische behuizingen hebben na een explosie vaak een ESD-veilige verpakking nodig. Gebruik ioniserende lucht om te spoelen en pluisvrije handschoenen om te voorkomen dat glasfragmenten aan isolerende kunststoffen blijven kleven. Assemblages van gemengde materialen (aluminium met stalen inzetstukken) vereisen afscherming om galvanische verontreiniging door rondvliegende stalen kogels te voorkomen.
Wat moet u uw leverancier van tevoren vertellen?
Uitgebreide offerteaanvragen voorkomen herstarts en zorgen voor nauwkeurige prijsbepaling. HM adviseert om bij elke aanvraag voor straalreiniging de volgende checklist mee te sturen:
-
Onderdeeltekeningen met duidelijk gemarkeerde te stralen oppervlakken en te maskeren oppervlakken (gebruik kleurlagen of aanwijsmarkeringen).
-
Type filtermedium + grootte (bijv. glasparels 100–170 mesh), acceptabele alternatieven en of nieuw filtermedium vereist is.
-
Luchtdrukbereik, sproeierhoekbereik en doelbereik van Ra (bijvoorbeeld: 25–45 μin gemeten volgens ASME B46.1 langs referentierichting A).
-
Afplakinstructies, stekkers of armaturen worden door de koper geleverd.
-
Reiniging vereist: ultrasoon reinigen, geïoniseerde lucht of stofzuigen.
-
Inspectieplan: profielmetermodel, stylusradius, bemonsteringsfrequentie, grenswaarden voor de bemonstering.
-
Verpakking: plastic zak met droogmiddel, antistatisch schuim, VCI-papier of dubbele cleanroomzak.
Belangrijke kostenfactoren om te benadrukken:
-
Insteltijd: Elke keer dat het onderdeel wordt omgedraaid of opnieuw wordt afgeplakt, kost dit extra werk; minimaliseer het aantal oppervlakken dat gedeeltelijk moet worden afgedekt.
-
Mediaverbruik: Grofkorrelige media slijten sneller; geef uw recyclingverwachtingen aan als u alleen wilt betalen voor nieuw materiaal.
-
Kastcapaciteit: Grote panelen blokkeren complete cabines; een prijsopgave per vierkante meter is mogelijk nauwkeuriger dan per onderdeel.
-
Reiniging en kwaliteitscontrole: Het wassen, drogen en inspecteren na het stralen kan gelijk zijn aan de straaltijd; geef aan of standaard ISO 9001-documentatie zoals beheersplannen of PPAP-niveaus van toepassing is.
Bij het maken van een offerte stemmen we de straalkamer af op uw batchgrootte. Prototypebatches maken vaak gebruik van handmatige straalpistolen en grensmonsters, terwijl herhaalbestellingen gebruikmaken van mallen en meetinstrumenten om de cyclustijd te standaardiseren.
Kwaliteitsborging en inspectieproces
Kwaliteitsplannen moeten aangeven hoe vaak de Ra-waarde wordt gemeten, wie de oppervlaktekwaliteit goedkeurt en wat er gebeurt als de meetwaarden afwijken. Beschouw straalreiniging als elke andere kwaliteitskritische bewerking en niet als een cosmetische bijzaak.
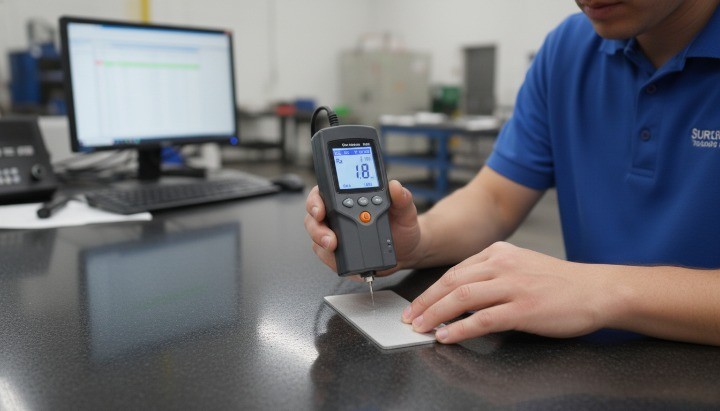
Profilometers en visuele vergelijkingsinstrumenten: Draagbare stylusprofilometers met een punt van 2 μm lezen snel de Ra-waarde af wanneer u de meetrichting uitlijnt met de belangrijkste oppervlakken. Visuele vergelijkingsinstrumenten (gestraalde oppervlaktechips volgens ASME B46.1) helpen auditors bij het controleren van het uiterlijk. Registreer beide waarden om gevallen te detecteren waarbij de Ra-waarde goed is, maar het patroon vlekkerig.
Monsternameplannen: Meet bij kleine batches elk onderdeel op twee locaties. Hanteer bij massaproductie een AQL-gebaseerd plan (bijvoorbeeld AQL 1.0 algemeen niveau II). Integreer straalgegevens in uw zodat trends zichtbaar worden voordat klanten ze zien.
Procesbeheer: Houd de kastdruk, de slijtage van de sproeiers en de pH-waarde van het medium in de gaten als u de kralen spoelt. Stop het proces en ververs het medium als de meetwaarden afwijken, voordat de spreiding groter wordt. Gebruik SPC-grafieken voor de Ra-resultaten; als twee opeenvolgende punten de waarschuwingslimieten overschrijden, moet onderhoud worden uitgevoerd.
Documentatie: Combineer straalapparatuur met CNC-freesmachines, zodat operators weten welke oppervlakken cruciaal zijn. Voor programma's die doorgaan naar anodiseren of lakken, dient de verificatie van de oppervlaktevoorbereiding te worden vastgelegd om de traceerbaarheid tot aan de uiteindelijke afwerking te waarborgen.
Toepassingen en casuspatronen die HM het vaakst tegenkomt
Behuizingen voor elektronica: Behuizingen voor consumenten- en industriële elektronica vereisen vaak een lage reflectie, zodat logo's en labels leesbaar blijven onder fel licht. Door middel van straalbewerking worden bewerkingssporen gemaskeerd vóór het transparant of zwart anodiseren, waardoor kleurverschillen worden voorkomen. Interne ribben die koelribben dragen, moeten worden afgedekt om de vlakheid voor de TIM-pads te behouden.
Automotive en industriële legeringen: Schakelknoppen, actuatorkappen en sensorbehuizingen worden gestraald met glasparels om de textuur van gemengde bewerkingen en spuitgietprocessen te egaliseren. Staal profiteert van staalkorrels voor het creëren van drukspanning, terwijl gegoten aluminium glas of keramiek gebruikt voor een subtiele gladmaking. Voor onderdelen onder de motorkap is het belangrijk om na het stralen een afdichting aan te brengen om te voorkomen dat zout in de poriën terechtkomt.
Medische en robotica-onderdelen: Handgrepen en bedieningsknoppen worden gestraald met glasparels voor een betere grip. Documenten worden grondiger gereinigd (gevalideerde reinigingsmiddelen, spoelen met gedemineraliseerd water) om te voldoen aan de eisen van biocompatibiliteitstests. Robotica-onderdelen worden vaak gecombineerd met om reflecties in machinevisiecellen te voorkomen.
Gemengde procesroutes: HM bewerkt vaak aluminium verdeelstukken, straalt cosmetische oppervlakken met glasparels en maskeert vervolgens boringen vóór het hard anodiseren. Een ander patroon betreft gegoten behuizingen die met glasparels worden gestraald om naadlijnen te verwijderen vóór het poedercoaten. Elke combinatie moet een eigen werkinstructieset hebben, zodat technici de volgorde kennen.
Hoe integreert HM straalreiniging met glasparels in CNC- en spuitgietprogramma's?
HM biedt CNC-bewerking, spuitgieten, anodiseren en straalreiniging onder één dak, zodat u de controle over het uiterlijk en de toleranties behoudt zonder met verschillende leveranciers te hoeven samenwerken. We bespreken de tekeningen samen met de bewerkings- en afwerkingsingenieurs en simuleren vervolgens het maskeren en opspannen vóór de eerste straalbehandeling.
Gezamenlijke DFM-reviews: Tijdens de kick-off houden we een korte ontwerpbeoordeling waarin we de gereedschapstoegang, afplakken en inspectie bespreken. We stellen ook opspanconcepten voor, zodat u weet hoe we het onderdeel tijdens het stralen zullen vastklemmen. Voor productlanceringen met een strakke deadline bouwen we proefseries die de dekking van de straalkast bij verschillende drukken testen. We delen vergelijkingsfoto's en Ra-waarden, zodat u de gewenste uitstraling kunt kiezen.
Schaalbare werkboeken: Zodra een afwerking is goedgekeurd, slaan we grensmonsters, spuitmondinstellingen en fotologboeken op in het werkboek. Voor terugkerende assemblages bouwen we speciale rekken of flexibele klemmen. Dit houdt de cyclustijd constant en vereenvoudigt de prijsbepaling voor nabestellingen. Wanneer nieuwe materialen aan het programma worden toegevoegd, voeren we compatibiliteitstests uit om kruisbesmetting te voorkomen.
Conclusie
Straalreiniging is het meest effectief wanneer u het straalmiddel, de afplakking, de druk en de inspectie met dezelfde nauwkeurigheid definieert als waarmee u toleranties in de bewerking vastlegt. Het documenteren van Ra-waarden, testmonsters en kwaliteitscontrolepunten zorgt ervoor dat matte afwerkingen reproduceerbaar blijven en de maatnauwkeurigheid behouden blijft.