


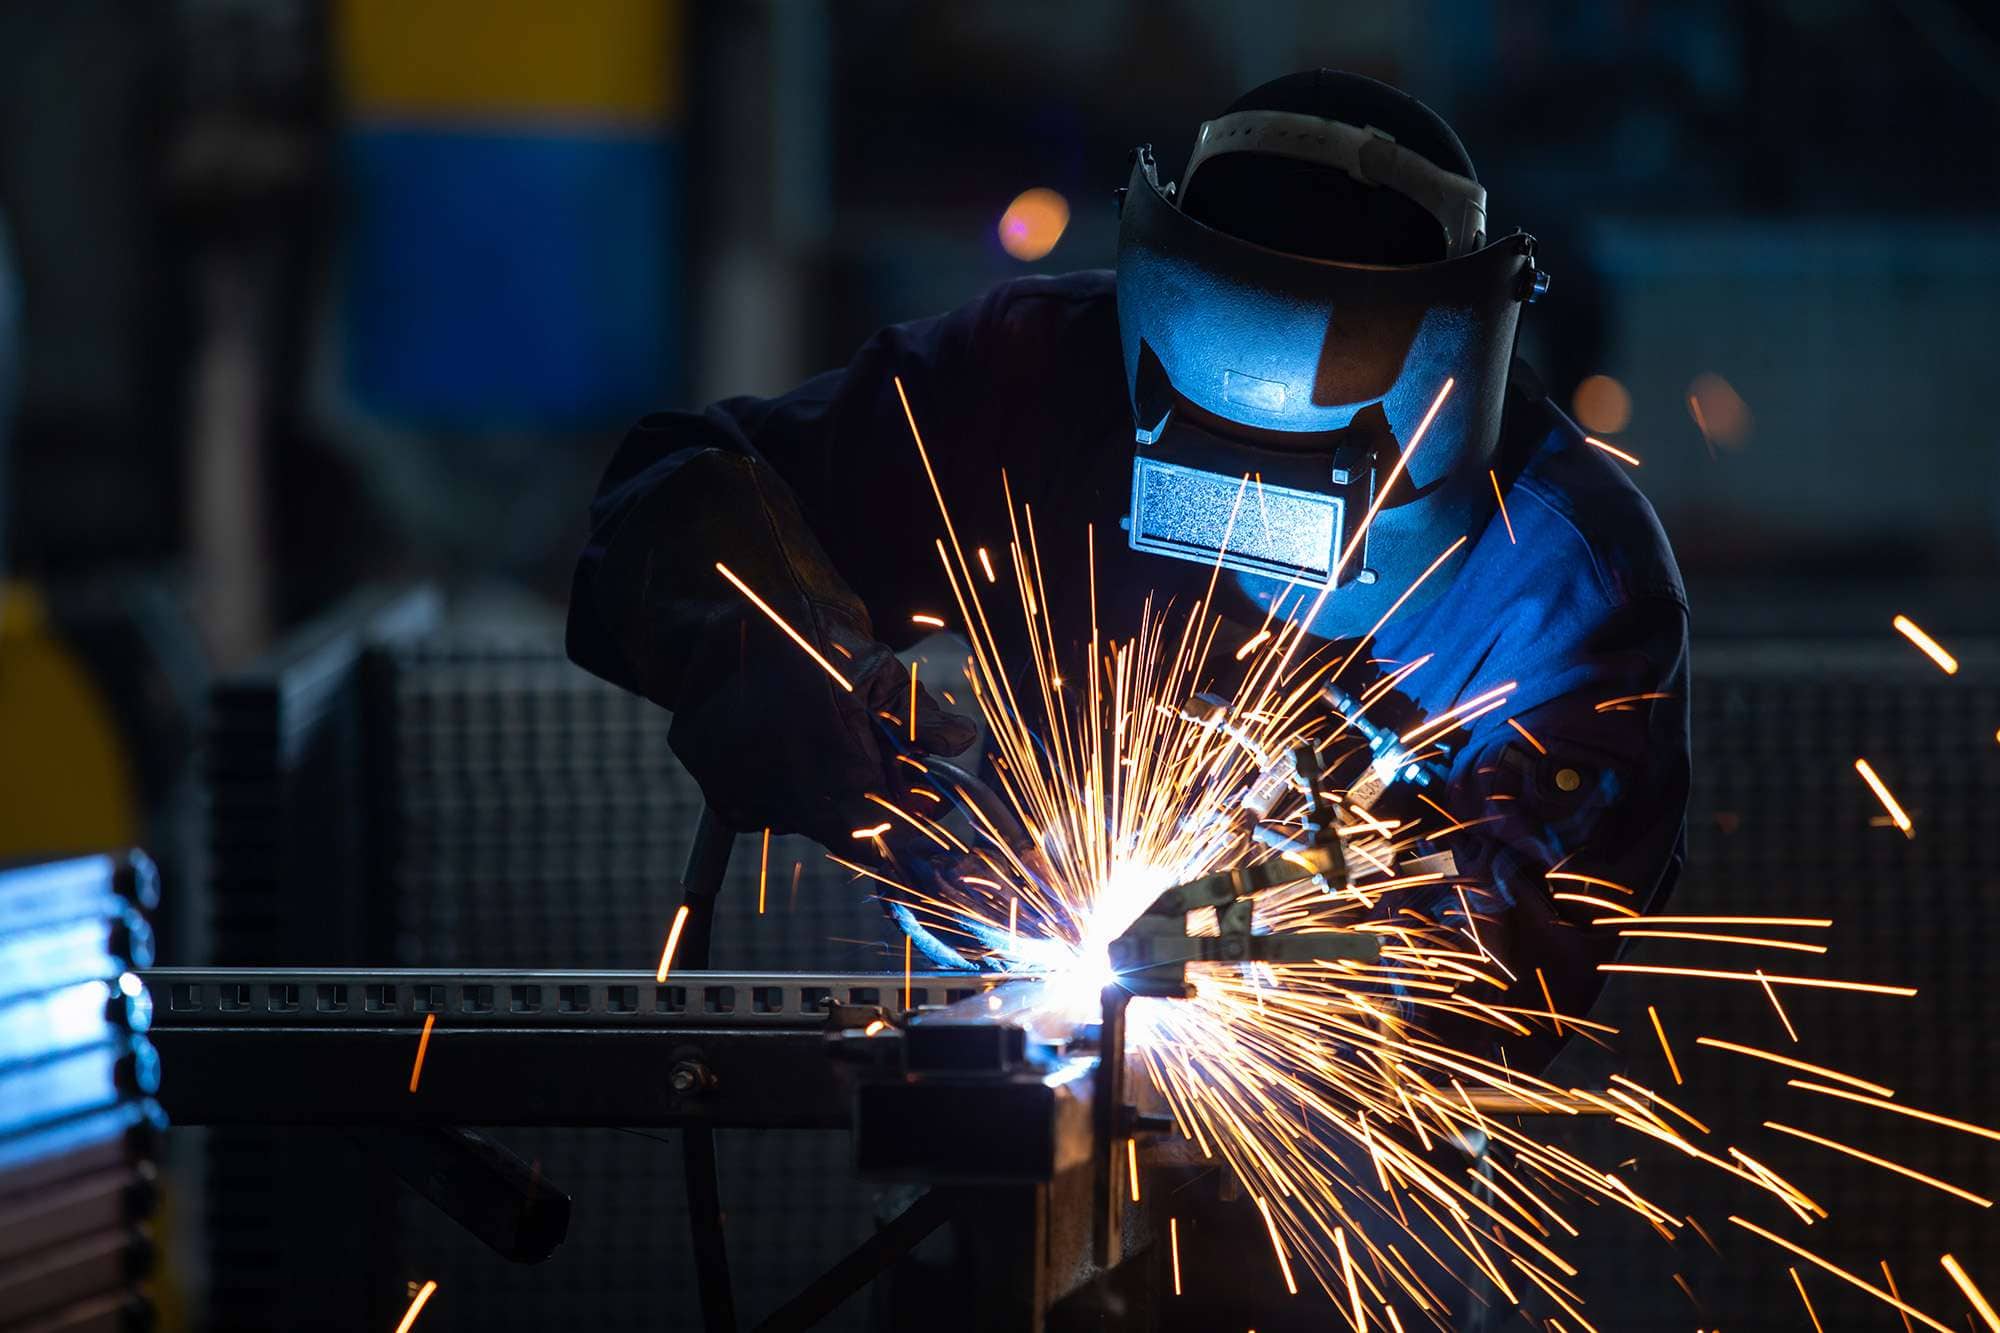
Lassers over de hele wereld hebben de taak om de juiste, meest effectieve manieren te vinden om hun lastaken zo veel mogelijk uit te voeren en te optimaliseren. En als u bedenkt dat er verschillende soorten laswerk beschikbaar zijn, begrijpt u de verwarring waarmee de meeste van deze soorten te maken krijgen als het gaat om het maken van de juiste keuze.
In dit artikel zullen we boog- en gaslassen onderzoeken – twee van de meest populaire lasvormen, om te zien welke beter is en welke optie lassers over de hele linie echt zouden moeten overwegen.
Een inleiding tot booglassen

Laten we dus, voordat we de vergelijking van booggaslassen onderzoeken, eerst proberen te begrijpen wat ze allebei zijn en hoe ze werken.
Om te beginnen hebben we booglassen – een lasproces waarbij een elektrische boog wordt gebruikt om twee of meer metalen onderdelen met elkaar te verbinden. Booglassen is tegenwoordig een van de meest gangbare lastechnieken en maakt gebruik van een elektrische stroom tussen het werkstuk en de elektrode. Deze stroom genereert een enorme hoeveelheid hitte, waardoor het metaal smelt en het smeltbad ontstaat.
Terwijl de elektrode wordt gesmolten, wordt er vulmateriaal in de lasverbinding afgezet, wat leidt tot de verbinding die je bij de twee materialen ziet.
Belangrijkste soorten booglassen
Het conventionele booglasproces bestaat in verschillende typen, die elk met weinig tot geen spanning het gewenste onderdeel kunnen creëren. De optie die u kiest, is afhankelijk van verschillende factoren, maar de meest prominente varianten van booglassen zijn onder meer:
Afgeschermd metaal boog lassen
Bij SMAW neem je een gecoate elektrode, waarbij je het lasgebied beschermt tegen eventuele vervuiling die uit de omgeving kan komen met een laag slak die je creëert uit de fluxcoating van de elektrode.
Gas metaal booglassen
Deze vorm van booglassen maakt gebruik van een continu gevoede draadelektrode en een beschermgas om het smeltbad te beschermen. In de meeste gevallen zijn de opties voor beschermgas meestal koolstofdioxide of argon.
Gas wolfraam booglassen
Met GTAW maakt u gebruik van een niet-afsmeltende wolfraamelektrode om uw boog te creëren. U hebt ook een op zichzelf staand vulmateriaal nodig dat u aan de lasverbinding toevoegt. Vervolgens helpt een beschermgas u om uw lasgebied te beschermen.
Arc-lassen met gevulde draad
In FCAW heb je een booglasvorm die veel lijkt op gasmetaalbooglassen. Het grote verschil is echter dat deze methode gebruik maakt van een buisvormige draad gevuld met flux, in tegenstelling tot de traditionele massieve draadelektrode.
Het doel hier is om een meer solide vorm van bescherming tegen vervuiling te bieden en ervoor te zorgen dat lassen in buitenomgevingen mogelijk is.
Onderdelen van een booglasopstelling en hoe ze werken
Om regelmatig booglassen te kunnen uitvoeren, is het belangrijk dat u elk onderdeel van de installatie gereed heeft voor gebruik. En dit omvat enkele van deze uiterst cruciale componenten:
Je hebt ergens kracht nodig
Het allerbelangrijkste dat voor uw booglaswerkzaamheden aanwezig moet zijn, is een stroombron. Het creëert de energie die u nodig heeft om de lasboog te ontwikkelen en zet de elektrische energie van uw lokale elektriciteitsnet om in de juiste stroom- en spanningsniveaus die u nodig heeft voor het lassen.
Een toorts- of elektrodehouder
Afhankelijk van het type booglassen waarmee u werkt, heeft u mogelijk een elektrodehouder of een toorts nodig. Zijn taak zal zijn om de elektrode vast te houden en te geleiden terwijl deze zich een weg baant naar het werkstuk. Maar in sommige gevallen kan dit onderdeel ook zorgen voor de elektrische aansluitingen die u nodig heeft voor de elektrode.
Vervolgens de elektrode zelf
De elektrode dient als verbruiksmateriaal dat smelt om uw las te creëren. In de meeste gevallen wordt de elektrode geleverd met hetzelfde materiaal als het werkstuk zelf – of een legering die daarmee compatibel is.
Met de elektrode heb je zowel de warmtebron als het vulmateriaal dat je nodig hebt om de stukken te combineren.
Een Klem Op De Grond
Deze aardklem zorgt voor een verbinding tussen het werkstuk en de aardaansluiting van het lasapparaat. Hierdoor stroomt de elektrische stroom goed door het werkstuk en ontstaat er een lasboog tussen het werkstuk en de elektrode.
Het kan zijn dat u wat beschermgas nodig heeft
Dit is niet noodzakelijkerwijs een belangrijke behoefte, maar het komt wel van pas. Met een beschermgas kunt u zowel de elektrode als het smeltbad beschermen tegen atmosferische verontreinigingen die de stabiliteit van uw lasproces in het algemeen bedreigen.
Een optionele Flux-component
Net als het beschermgas komt de flux vaak van pas, afhankelijk van het type booglassen dat u gebruikt. Kortom, dit is een draad met gevulde kern die wordt geleverd met verbindingen die gassen vrijgeven om uw lasbad te beschermen.
Als u merkt dat het lasmateriaal onzuiverheden bevat, kan het smeltbad ook van pas komen om deze ook te verwijderen. Dus het komt zeker ook van pas.
Wat is gaslassen?
Laten we, nu we de vergelijking met boog- en gaslassen bekijken, eens kijken naar het gaslassen zelf om te begrijpen hoe het proces werkt en waarom het ook bijzonder populair wordt als proces. Dus, wat is gaslassen?
Bij gaslassen maak je gebruik van een vlam die ontstaat door de verbranding van een mengsel van brandstofgas en zuurstof. Hierdoor ontstaat de warmte die nodig is voor het lassen, en dit vergemakkelijkt het hele proces.
Gaslassen is niet alleen een van de populairste lasvormen die er zijn, het is ook een van de oudste. Door de komst van moderne vormen is het in populariteit afgenomen, maar veel lassers waarderen het nog steeds vanwege zijn efficiëntie en relatieve eenvoud.
Om gaslassen te laten werken, gaat de typische volgorde meestal als volgt:
- Je combineert zuurstof en brandstofgas, waardoor de verbrandingsstap ontstaat die de vlam op hoge temperatuur doet ontbranden.
- De combinatie van zuurstof en brandstofgas gebeurt in de lastoorts, waardoor ze goed kunnen mengen en een verbrandingsproces kunnen ontstaan.
- Bij deze verbranding ontstaat een vlam met hoge temperatuur. In de meeste gevallen kan de vlam temperaturen bereiken van wel 3,000 °C (5,400 °F) of zelfs meer.
- Zodra je voldoende warmte hebt, richt je de vlam van de toorts op het werkstuk, waardoor het metaal smelt. Indien nodig kunt u ook vulmateriaal in de vorm van een draad of staaf aan het lasbad toevoegen om de verbinding sterker te maken.
- Houd er rekening mee dat u het smeltbad op de juiste manier moet beschermen tegen interferentie of vervuiling door krachten van externe omgevingen
Soorten gaslassen
Net als booglassen komt gaslassen ook in meerdere vormen voor. Elk van deze gaslastypen en -vormen heeft zijn specifieke toepassingen en variaties, met enkele van de meest opvallende opties, waaronder de volgende:
Oxy-acetyleenlassen (OAW)
Dit is gemakkelijk een van de meest voorkomende vormen van gaslassen. Hier combineer je zuurstof en acetyleengas om een vlam te creëren die geschikt is voor lassen – een proces dat zeer veelzijdig is, hoewel het vooral werkt voor dunne materialen en toepassingen waar je topnauwkeurigheid nodig hebt.
Oxy-Fuel-lassen
Deze methode van gaslassen breidt de eerste uit door verschillende processen toe te voegen waarbij verschillende brandstofgassen betrokken zijn – van aardgas tot propaan tot propyleen en nog veel meer.
In veel opzichten is autogeen-acetyleenlassen de meest prominente vorm van autogeen-lassen. U kunt echter altijd gebruik maken van andere stookgassen op basis van de specifieke eisen en toepassingen.
Oxy-waterstoflassen
In plaats van acetyleen wordt bij deze methode gebruik gemaakt van waterstofgas. Het gas wordt gecombineerd met zuurstof, waardoor een vlam met hoge temperatuur ontstaat die het lasproces mogelijk maakt.
Zuurstof-waterstoflassen staat bekend om zijn vermogen om ook hoge temperatuurniveaus te bereiken. En in veel gevallen werkt het ook voor gespecialiseerde toepassingen – het maken van sieraden, het verbeteren van laboratoriumwerk, enz.
Lucht-acetyleenlassen
Dit is eigenlijk een soort autogeen-acetyleenlassen waarbij de nadruk ligt op het gebruik van perslucht in plaats van alleen pure zuurstof. Het is afhankelijk van een lagere vlamtemperatuur, maar het werkt nog steeds om voldoende warmte te produceren om laswerkzaamheden mogelijk te maken. Voor het werken met dunne materialen – en in gevallen waarin je misschien niet genoeg zuurstof hebt – is dit proces perfect.
Voordelen van booglassen
Het booglasproces is over het geheel genomen behoorlijk indrukwekkend en biedt talloze voordelen voor iedereen die ermee aan de slag wil. Met voordelen zoals die hieronder is het geen wonder dat de methode een van de meest gewilde vormen van materiaallassen is geworden:
Het is heel flexibel
Veelzijdigheid is een van de belangrijkste redenen waarom booglassen zo opmerkelijk is geworden. Je kunt het gebruiken met verschillende metalen en legeringen, en het werkt ook in verschillende industrieën.
Snelheid is indrukwekkend
Een ander groot voordeel van booglassen is het feit dat het proces sneller lassen mogelijk maakt – vooral in vergelijking met veel andere technieken. U kunt de productiviteit dus zoveel mogelijk optimaliseren.
Dikte is hier geen probleem
Ook een uitloper van het veelzijdigheidsvoordeel: booglassen werkt met materialen van verschillende diktes. Of het nu een dunne plaat of een dikke plaat is, het kan booggelast worden.
U kunt het proces overal gebruiken
Met relatief draagbare apparatuur is booglassen een proces dat vrijwel overal kan worden gebruikt. Zelfs op de meest afgelegen locaties kunt u booglassen en profiteren van de voordelen ervan.
Beheer alles in uw installatie
Dankzij de geavanceerde besturingsfuncties die u ervan krijgt, maken de meeste moderne booglasmachines het u gemakkelijk om parameters zoals draadsnelheid en stroom aan te passen. U kunt dus zo precies zijn als u wilt.
Las onconventionele metaalcombinaties
Een ander interessant voordeel is het feit dat je booglassen kunt gebruiken om metalen te verbinden die niet zo op elkaar lijken. Voor industrieën waar u met verschillende metaalopties moet werken, is dit zeer cruciaal.
Gebruik alleen beschermgas als dat nodig is
Zoals we hebben aangegeven, hebben sommige vormen van booglassen – zoals FCAW en SMAW – eigenlijk geen externe beschermgassen nodig. Dit maakt hun installatie veel eenvoudiger en gemakkelijker te hanteren.
Voordelen van gaslassen

Zoals we eerder al zeiden, zijn er veel vergelijkingen gemaakt tussen gaslassen en booglassen. En om eerlijk te zijn, gaslassen is tegenwoordig minder opvallend geworden. Dit wil echter niet zeggen dat de methode op zichzelf geen enkele voordelen biedt.
Laten we eens kijken naar enkele van deze voordelen en wat ze inhouden:
De gereedschappen kunnen gemakkelijk worden verplaatst
Draagbaarheid is een groot voordeel dat u kunt behalen bij gaslassen. Het benodigde gereedschap is licht, zodat u het gemakkelijk kunt verplaatsen en snel reparaties kunt uitvoeren als dat nodig is.
Het proces is ook flexibel
Ook als het om gaslassen gaat, krijgt u veel flexibiliteit en veelzijdigheid. Je kunt het proces gebruiken om verschillende metalen en legeringen te lassen, dus het werkt ook in verschillende industrieën.
Niets is hier echt complex
Een van de belangrijkste redenen waarom lassers van gaslassen houden, is dat het proces vrij eenvoudig te implementeren is. Bijna iedereen kan het proces leren, en de bediening ervan is ook een fluitje van een cent.
U hebt geen externe stroombron nodig
Omdat het proces niet afhankelijk is van elektriciteit, kunt u er gebruik van maken als u merkt dat er geen elektriciteit beschikbaar is. Dit is vooral handig als u op afgelegen locaties moet lassen.
De elektroden zijn niet verbruiksartikelen
In tegenstelling tot sommige andere lasprocessen zijn de elektroden bij gaslassen meestal zuurstof en gas. Deze zijn niet-consumeerbaar en dit betekent dat u over het algemeen kunt besparen op zaken als de bedrijfskosten.
De warmte-inbreng is vrij laag
Vergeleken met sommige andere lasprocessen krijg je bij gaslassen niet veel op het gebied van hoge warmte-inbreng. Bij het lassen van dunne materialen zult u merken dat dit vooral voordelig is.
Booglassen versus gaslassen: welke methode is sneller?
Nu we duidelijk hebben wat gaslassen inhoudt en hoe booglassen werkt, gaan we kijken naar de verschillen ertussen. Allereerst de snelheid – een belangrijke factor bij de keuze van een lasproces.
In dit deel van het boog- versus gaslassen moeten we opmerken dat booglassen de prijs wint. Dit is om verschillende redenen.
Ten eerste betekent het feit dat booglassen meer warmte produceert in vergelijking met gaslassen dat u uw werkstukken sneller kunt smelten en het werk gedaan kunt krijgen. Tegelijkertijd profiteert u bij deze methode van hogere lassnelheden en is de insteltijd ook aanzienlijk sneller.
Voeg dit toe aan het feit dat u minder voorverwarmen nodig heeft en veel sneller kunt opruimen, en u zult merken dat veel van de processen die gewoonlijk tijd vergen als het om lassen gaat, gestroomlijnd zijn met het booglasproces. Dit alles draagt ertoe bij dat het proces relatief sneller verloopt.
Er zijn nog steeds verschillende factoren die de snelheid kunnen beïnvloeden, maar op basisniveau gaat dit deel van het debat over gas versus booglassen over booglassen.
Booglassen versus gaslassen: verschillen in warmtebron
Wat betreft de vergelijking tussen gaslassen en elektrisch lassen, moeten we ook de verschillen opmerken die er tussen de warmtebronnen bestaan.
Bij booglassen is de belangrijkste warmtebron een elektrische boog die ontstaat tussen het werkstuk en de elektrode. Je creëert deze boog door een elektrisch circuit tot stand te brengen tussen het werkstuk en de stroombron, en vervolgens overbrugt elektrische stroom de kloof daartussen wanneer ze dichterbij worden gebracht.
Aan de andere kant heeft gaslassen brandstofgas en zuurstof nodig om te verbranden om vlammen of hitte te produceren. Je kunt brandstofgassen gebruiken zoals acetyleen, maar ook aardgas, propaan en propyleen kunnen worden gebruikt. Zolang ze onder controle zijn en op de juiste manier worden ontstoken, zou je geen groot probleem moeten hebben.
Uiteindelijk is er niet noodzakelijkerwijs een winnaar in dit deel van het debat tussen booglassen en gaslassen. De gaslastemperatuur is op zichzelf behoorlijk solide, en zolang de temperatuur van een lasboog voldoende is, zou je je werkstuk goed moeten kunnen lassen en de juiste mix moeten creëren.
Booglassen versus gaslassen: welke lasmethode is veiliger?

Omdat lassen veel warmte genereert en een industrieel proces is, begrijpt u hoe belangrijk het is om uzelf te beschermen. En als u kiest voor booggaslassen, wilt u dat ook doen met het oog op de veiligheid.
Dus, hoe verhouden boog- en gaslassen zich op dit front?
De veiligheidscomponenten van booglassen
In de meeste gevallen hebben de grootste bedreigingen waar u zich zorgen over moet maken als het om booglassen gaat, te maken met elektrocutie, boogstraling en mogelijke blootstelling aan schadelijke dampen.
Omdat booglassen elektrische stromen gebruikt, moet u de juiste procedures volgen om schokken te voorkomen. Hier zijn geïsoleerde handschoenen, goede kleding en stevig schoeisel nodig.
Wat betreft boogstraling, dit brengt het risico met zich mee van fotokeratitis , dat kan worden veroorzaakt door het licht dat door de lasboog wordt uitgezonden. Lassers moeten daarom voorzichtig zijn en de juiste bescherming voor hun ogen dragen.
Wat betreft het risico op dampen: zorg ervoor dat er goede ventilatie is, zodat u materialen zoals ozon, metaaloxiden en meer kunt afvoeren die verontreiniging kunnen veroorzaken.
Hoe gaslassen veilig presteert
Wat betreft gaslassen moet u zich vooral zorgen maken over de brandbare gassen die bij het proces worden gebruikt. Propaan, acetyleen, enz. kunnen altijd een risico vormen, en dit betekent dat u bijzonder voorzichtig moet zijn bij het hanteren ervan.
Een ander groot risico zijn flashbacks. Deze ontstaan wanneer een vlam terug in de lastoorts of gasslang beweegt en mogelijk de cilinders bereikt. Als dit gebeurt, riskeert u een explosie. Daarom moet u uw kleppen controleren en flashback-afleiders installeren.
Zorg er ten slotte voor dat u uw proces nogmaals doorloopt om er zeker van te zijn dat u uw gascilinders op de juiste manier gebruikt. Zo loop je geen risico op explosies en blijf je over het algemeen veilig.
Over het algemeen hebben beide methoden hun potentiële risico's en gevaren. En als u ervoor zorgt dat u over de juiste verwerkingsprocessen beschikt, kunt u een grote bijdrage leveren aan uw veiligheid.
Technische analyse van lassterkte en integriteit
Nu we begrijpen hoe beide processen werken, laten we snel een paar belangrijke meetgegevens doornemen die vaak naar voren komen als je ze met elkaar vergelijkt. Dit zou u moeten helpen beter te begrijpen hoe de processen werken en wat ze voor hen betekenen:
| Technisch aspect | Booglassen | Gas lassen |
| Waar krijgen ze warmte? | Een elektrische boog | Verbranding, wat leidt tot een vlam |
| De introductie van warmte | De warmte-intensiteit is doorgaans hoog | Je krijgt hier een gematigde warmte-intensiteit |
| Penetratiediepte vergelijken | Varieert meestal, vooral op basis van de lasparameters | Over het algemeen is de penetratiediepte meestal beperkt |
| De sterkte van de las | Meestal hoog. Nogmaals, dit hangt af van uw parameters | Lassen zijn prima, maar meestal niet zo sterk als booglassen |
| Zijn er veranderingen in de metallurgie? | De hoge hitte kan inderdaad metallurgische veranderingen veroorzaken | Meestal zijn er veranderingen omdat de warmte-inbreng niet zo hoog is |
| Zijn er vervormingsrisico's? | U krijgt een groter risico op vervorming omdat de warmte-inbreng hoger is | Niet zo hoog vervormingsrisico door een lagere warmte-inbreng |
| Hoe de las eruit ziet | Meestal uniform en over het algemeen schoon | Mogelijk merkt u enkele onregelmatigheden in het oppervlak |
| Welke materiaaldikte werkt hier? | U kunt het proces voor verschillende diktes gebruiken | In de meeste gevallen werkt het proces voor dunnere materialen |
Hoe u de juiste lastechniek kiest

Dus met alles wat er is gezegd, hoe beslis je tussen boog- en gaslassen als het gaat om kiezen? Welnu, hier zijn een paar dingen die u misschien in gedachten wilt houden:
Begrijp wat nodig is
Kijk eerst naar de specifieke vereisten van uw project en wat succes hier met zich meebrengt. Alles – van het type materiaal waarmee u werkt tot de hoeveelheid laswerk – moet bekend zijn.
Ontdek of het proces werkt met het materiaal
Bepaal vervolgens met welk type materiaal u werkt en of dit compatibel is met het proces waarmee u wilt werken. Op deze manier kunt u een heleboel potentiële operationele problemen vermijden.
Welke hulpmiddelen heb je nodig?
Gas- en booglassen vereisen een heel ander stel gereedschappen en middelen. Zolang het compatibel is met uw materiaal, kunt u dus een proces kiezen dat werkt met uw specifieke beschikbare bronnen en daaraan tegemoet kan komen.
Denk ook aan uw budget
Hulpbronnen kosten geld. En als het om lassen gaat, komt er veel bij kijken. We raden u daarom aan te werken met een proces dat kosteneffectief is en waarmee u de uitgaven eenvoudig en zo veel mogelijk kunt optimaliseren.
Is het proces productief?
Als onderdeel van het begrijpen van de kosten moet u ook bepalen of een proces waarmee u werkt effectief is of niet. Hierbij wordt rekening gehouden met zaken als de lassnelheid en andere parameters, en weet u of u hier op volle capaciteit werkt.
Vergeet niet om veilig te zijn
Uw veiligheid staat hier voorop. Let dus goed op mogelijke risico’s en zorg dat u goed verzekerd bent.
Conclusie
Uiteindelijk hebben zowel boog- als gaslassen hun sterke punten. Het belangrijkste is dat u begrijpt wat u probeert te bereiken en dat u op zoek gaat naar de methode die het beste bij u past. Als je dat eenmaal doet, wordt al het andere vrij eenvoudig.
Als u meer hulp nodig heeft, neem dan gerust contact met ons op via HM. Wij luisteren graag naar u en helpen u graag verder.