


CNC ルーターは、シート材料を精密に切断する CNC マシンです。
多くのバイヤーやエンジニアは、「CNCルーター」と聞くと、CNCフライス加工機のように動作すると思い込んでしまいます。しかし、この思い込みが大きなリスクを生み出します。間違った公差で部品を発注したり、間違った材料を選んだり、ガントリールーターに金属のような剛性を期待したりしてしまうのです。その結果、見積もりにばらつきが生じ、エッジ品質にチームが驚かされ、再設計や手直し、サプライヤーとの紛争などでプロジェクトの時間ロスが発生します。
CNC ルーターとは何ですか?
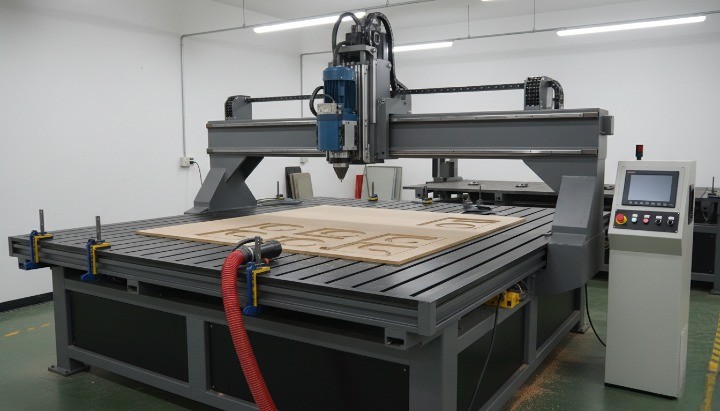
CNC技術の概要
CNC ルーターについて具体的に話す前に、その背後にある CNC テクノロジーを理解しておくと役立ちます。
CNCとはコンピュータ数値制御の略です。簡単に言うと、機械が手動入力ではなくデジタル命令に基づいて動作し、切削を行うことを意味します。コンピュータは、人間のオペレーターが手作業で行うよりもはるかに高い精度で、位置、速度、工具の動きを制御します。
ほとんどのCNCシステムはCAD(コンピュータ支援設計)ファイルに依存しています。CADファイルは部品の形状を定義します。設計が完了すると、機械はそのデジタルモデルに正確に、段階的に従って加工を行います。オペレーターは工具を「誘導」する必要はありません。機械はあらかじめ定義された経路を実行します。
CNC技術の真の価値は再現性にあります。設計がうまくいけば、同じプログラムを何度でも実行でき、予測可能な結果が得られます。この信頼性こそが、CNC技術が現代の製造業、特に均一な形状、きれいなエッジ、あるいはスケーラブルな生産が求められる部品において主流となっている理由です。
CNCルーターの紹介
CNCルーターは、板状材料の切断に使用される最も一般的なCNCマシンの1つです。
CNCルーターは、コンピュータ制御の回転切削工具を基盤としています。この機械は、工具を平らな作業面上で移動させ、輪郭、ポケット、スロット、彫刻などの加工を行います。工具を手で押し込む代わりに、ルーターはプログラムされた座標に沿って、制御された速度と深さで加工を行います。
CNCルーターは、広い加工領域と高速切削速度を兼ね備えている点が特長です。そのため、パネル、看板、筐体、木材、プラスチック、特定の複合材で作られた平面部品の加工に最適です。また、許容誤差が許せば、軽量アルミニウム加工にも多くの工場で使用されています。
工程全体がデジタル指示に基づいて実行されるため、オペレーターは常に監視する必要はなく、セットアップと検証に集中できます。プログラムが起動すると、機械は自動的に切断シーケンスを処理します。
CNCルーターの主要部品
CNCルーターは、複数のコアコンポーネントが連携して機能することで機能します。それぞれのコンポーネントが、精度、安定性、再現性において特定の役割を果たします。
機械フレーム
フレームはシステム全体の構造的なサポートを提供します。剛性の高いフレームは振動を低減し、特に大型シートの切断時に機械の安定性を維持します。
ルーターモーター/スピンドル
スピンドルは切削工具を駆動します。高速回転することで、材料の切削効率を左右します。スピンドルによって出力レベルと速度範囲が異なり、切削品質と材料の加工性に直接影響します。
X、Y、Z軸
ほとんどのCNCルーターは3軸で動作します。X軸とY軸はテーブル上の水平方向の動きを制御し、Z軸は切削深さを制御します。これらの動きを組み合わせることで、工具の正確な位置決めが可能になります。
ガイドレールとリニアガイド
ガイドレールは、直線運動と制御された動作を維持します。遊びを減らし、機械が長距離移動する際に精度を維持するのに役立ちます。
ボールねじまたはラックアンドピニオンシステム
これらの部品はモーターの回転を直線運動に変換します。選択によって速度、精度、メンテナンス性に影響します。ボールねじは精度を重視し、ラック・アンド・ピニオンシステムは速度と長い移動距離を重視します。
コントローラー
コントローラーは機械の頭脳として機能します。ソフトウェアからコードを受信し、モーターとスピンドルにコマンドを送信します。ここでの正確な制御が、位置決めの一貫性と深さの精度を決定します。
ワークホールディング(クランプまたは真空テーブル)
ワークホールディングは、切断中に材料を固定します。機械式クランプは小型部品に適しており、バキュームテーブルは大型シートに適しています。ワークホールディングが不十分だと、振動、エッジ欠陥、寸法誤差が発生します。
集じんシステム
ルーティング作業では、特に木材やプラスチックの切断時に、切りくずや粉塵が発生します。集塵システムは、切断エリアを清潔に保ち、機械部品を保護し、作業者の安全性を向上させます。
これらの要素が組み合わさって、CNCルーターの性能が決まります。フレームの剛性、ワークの保持、制御精度など、いずれかの要素が弱ければ、最終的な部品の品質にそれが反映されます。
CNCルーターはどのように機能するのでしょうか?

CNCルーターは、デジタル設計を制御された切削動作に変換することで機能します。機械は自らどのように切削するかを「決定」するわけではありません。すべての動作は、上流で作成された指示に基づいて実行されます。このワークフローを理解すれば、プロセス全体が予測可能になり、繰り返し実行できるようになります。
以下は、ほとんどの CNC ルーティング操作で使用される実際のシーケンスです。
部品の設計から始めましょう
CNCルーター加工はすべて、設計ファイルから始まります。エンジニアやデザイナーは、 CADソフトウェアを使用して部品の形状を作成します。通常、プロファイルや単純なパネルの場合は2Dで、ポケットや段差のある形状の場合は3Dで作成します。
この段階では、形だけでなく意図にも焦点が当てられます。
- 全体寸法と材料の厚さ
- 穴の位置とスロットの幅
- カッターサイズに合わせた内角半径
- 切り抜けられる領域とポケットに入れられる領域
クリーンなCADファイルは、後々の加工における仮定を減らす。形状が不正確だと、加工業者は推測に頼らざるを得なくなり、結果としてコスト増加や品質問題につながることが多い。
CAMソフトウェアで切削パスを設定する
設計が完了すると、CADファイルはCAM(コンピュータ支援製造)ソフトウェアに取り込まれます。CAMは、ルーターが部品をどのように切削するかを定義します。
ここで、プログラマーは以下を選択します。
- ツールの種類と直径
- 切削戦略(プロファイル、ポケット、彫刻)
- パスあたりの深さと総切削深さ
- 送り速度とスピンドル速度
- リードイン、リードアウト、タブの配置
CAMは設計を変更するものではありません。設計意図を動作ロジックに変換します。このステップの品質は、エッジ仕上げ、サイクルタイム、そして工具寿命に大きな影響を与えます。
CNCルーターとワークピースのセットアップ
カットを開始する前に、物理的なセットアップがデジタル プランと一致している必要があります。
オペレーター:
- ルータベッドにワークピースを配置します
- クランプまたは真空テーブルを使用して固定します
- スピンドルに適切な切削工具を取り付けます
- 材料の厚さと平坦性を検証します
適切なワーク保持は非常に重要です。たとえ完璧なツールパスであっても、切削中に材料がずれたり、振動したり、浮き上がったりすれば、加工は失敗に終わります。
プログラムをコントローラーにロードする
CAMソフトウェアは、切削指示をGコードとして出力します。このコードは、機械がどこに移動するか、どれくらいの速度で移動するか、そしてスピンドルをいつ開始または停止するかを指示します。
オペレーターはGコードをCNCルーターのコントローラーに読み込みます。この時点で、デジタルシステムと物理システムが接続され、コントローラーはコードと機械の動作を仲介する役割を果たします。
機械とワークピースの参照点を確立する
切断する前に、CNC ルーターは「ゼロ」がどこにあるかを知っておく必要があります。
このステップには以下が含まれます。
- X、Y、Z軸を合わせるために機械を原点に戻す
- 材料上の作業座標系の設定
- 材料表面または固定具に基づいてZゼロ点を定義する
基準点が不正確だと、深さの誤差や位置ずれが発生します。ルーティング精度に関する問題のほとんどは、切削作業そのものではなく、ここから生じます。
カットプログラムを実行する
参照点が設定されると、オペレーターはプログラムを開始します。コントローラーはGコードを1行ずつ実行します。
このフェーズでは、ルータは次の処理を実行します。
- 定義されたツールパスに沿って移動する
- スピンドル速度と送り速度を制御する
- シート全体の深さと位置を維持します
オペレーターは切削挙動、切削片の形成、および音を監視します。これらの信号は、工具の摩耗、振動、不適切なパラメータなどの問題を早期に検出するのに役立ちます。
必要に応じてツールの変更を実行する
次のような一部のジョブでは複数のツールが必要になります。
- プロファイリング用カッター1個
- ポケットに入れるためのもう一つ
- 彫刻用の小型ツール
高度なCNCルーターは、プログラムを停止することなく工具を交換できる自動工具交換装置を使用します。よりシンプルなシステムでは、手動で工具を交換した後、Z軸をゼロ点に戻す必要があります。
ツール管理は、特に複数ステップのルーティング ジョブでは、サイクル タイムと精度の両方に影響します。
切削中の切りくずと粉塵の管理
ルーティングにより、材質に応じて切りくず、粉塵、微粒子が発生します。効果的な集塵:
- 切断領域を見えるようにする
- 熱の蓄積を防ぐ
- 機械部品を保護する
- オペレーターの安全性を向上
木材および複合材のルーティングにおいて、粉塵対策は必須です。粉塵対策は、エッジ品質と機械の長期的な信頼性に直接影響します。
完成品の検査
切断が完了すると、オペレーターは部品を取り外し、設計要件に照らして検査します。
一般的なチェックには次のようなものがあります:
- 全体寸法
- 穴の位置とスロット幅
- エッジ品質と表面仕上げ
- 嵌合部品に適合
部品が要件を満たしている場合は、パッケージングまたは次の製造工程に進みます。要件を満たしていない場合は、CAD、CAM、またはセットアップにフィードバックが戻され、修正が行われます。
この閉ループ プロセスにより、CNC ルーティングは正しく実行された場合に信頼性が高まります。
CNCルーターの主な利点
CNCルーターは、板材を高精度かつ高速で繰り返し切断するという、非常に特殊な製造上の課題をうまく解決できるため、広く普及しています。適切な用途で使用すれば、大型CNC機器のようなコストや複雑さを伴うことなく、高い生産性を実現できます。多くの購入者やエンジニアにとって、CNCルーターがより広範な品質管理および製造ワークフローにどのように適合するかを理解することは、適切なプロセスを選択し、コストのかかる再加工や検査に関する紛争を回避するために不可欠です。
以下は、実際の製造環境、特にバイヤーとエンジニアにとって実際に重要な利点です。
シートベースの切断における高精度
手作業によるルーティングは、オペレーターのスキルに大きく依存します。疲労、不均一性、セットアップのばらつきなど、すべてが結果に影響します。CNCルーターはこれらの変数を排除します。
一度プログラムされると、機械は毎回同じ座標に従って動作します。穴のパターンは整列したままで、形状は一定に保たれ、ポケットの深さも予測可能な範囲内に収まります。CNCルーターはCNCフライス盤ほどの厳しい公差には及びませんが、パネル、プレート、および重要度の低い部品に対しては信頼性の高い精度を提供し、多くの場合、用途に必要な精度を実現します。
プログラムが実証されたら簡単に繰り返し実行可能
CNCルーター加工の最大の利点の一つは、再現性です。最初の部品の検証が完了すれば、同じプログラムを最小限のばらつきで再度実行できます。
これは次の点で重要です:
- 同一パネルのバッチ生産
- 既存のアセンブリと一致する交換部品
- 複数のビルドにわたって一貫したフィット感を必要とするプログラム
再現性が向上することで、検査の負担と手直し作業が軽減され、結果として製造コスト全体が直接的に削減される。
高い切断速度とスループット
CNCルーターは広い作業エリアを高速で移動します。手動ルーティングや低速のマシニングセンターと比較して、部品1個あたりのシート切断作業をより短時間で完了します。
この速度の利点は以下から生まれます:
- ガントリーシステムにおける高速移動
- 1枚のシートに複数の部品を効率的にネスティング
- フラットな形状の工具交換回数を削減
許容差が中程度でコンポーネントが平坦な場合、ルーティングによりコストと出力の比率が最適になることがよくあります。
複雑な2Dおよび2.5D形状を扱う能力
CNCルーターは、複雑な輪郭、曲線、ポケット、彫刻された形状の加工に優れています。CADで形状が定義されていれば、機械はそれを正確に再現できます。
この機能は以下をサポートします。
- 輪郭のあるパネルと装飾的な形状
- 刻印されたテキスト、マーク、ロゴ
- インサート、ファスナー、電子機器用のポケット
- 部品の位置を変更せずに多段階のフィーチャを実現
設計がカッターの制限を考慮していれば、複雑な形状でもマシンの速度が大幅に低下することはありません。
非構造用途における材料の柔軟性
CNC ルーターは、特にシートの形で供給される材料など、さまざまな材料を扱います。
一般的なルーティング材料には次のようなものがあります。
- 木材、合板、MDF
- アクリルやポリカーボネートなどのプラスチック
- 複合材料と積層材料
- フォームとゴムシート
- 許容差が許す限り薄いアルミ板
この柔軟性により、ルーティングにより、同じ機器プラットフォームを使用して複数の業界をサポートできます。
カスタムデザインへの強力なサポート
CNCルーティングはソフトウェア駆動型です。そのため、カスタマイズも簡単です。
設計変更があった場合、ショップはハードウェアを一から作り直すのではなく、ファイルを更新します。これは特に以下の場合に有効です。
- カスタムエンクロージャ
- 少量生産品のバリエーション
- ブランディングと美的変化
- 初期段階の製品開発
ツールは固定された金型ではなくデジタル ワークフロー内に存在するため、カスタマイズ コストは低く抑えられます。
プロトタイプから生産までスケーラブル
CNCルーターは、生産量の違いに柔軟に対応します。同じ機械で、今日は1つの試作品を、明日は何百個もの同一部品を切削することも可能です。
このスケーラビリティにより、チームは次のことが可能になります。
- 他のプロセスに進む前に設計を検証する
- プロセスを大幅に変更せずに生産性を向上
- さまざまなビルドステージ間で一貫性を維持する
ルーティングは、多くの場合、初期のプロトタイプと大量生産の間の橋渡しとして機能します。
他のCNCプロセスと比較して比較的簡単なセットアップ
多軸マシニングセンターと比較して、CNCルーターは平面部品のセットアップと操作が容易です。ワークの保持が簡単で、プログラミングが高速で、サイクル計画もよりシンプルです。
そのシンプルさ:
- セットアップ時間を短縮
- オペレータのトレーニング要件を軽減
- 新規求人の対応スピードを加速
シートベースのコンポーネントの場合、この使いやすさは単なる利便性ではなく、実用的な利点になります。
CNC ルーターはどのような業界で利用されていますか?
多くの産業が板材に依存しているため、CNCルーターは幅広い用途で活用されています。その価値は、他のすべてのCNC加工方法を置き換えることではなく、加工プロセスを部品の種類に合わせて最適化することにあります。多くの場合、チームは速度、コスト、機能精度をバランスよくするために、試作品や少量生産部品の加工にルーター加工と少量生産のCNC加工を併用しています。
大工と木工
CNCルーターの最も一般的な用途は木工です。家具、キャビネット、内装部品などは、平らな板と繰り返し使える継ぎ目のパターンに依存しています。
一般的な出力は次のとおりです。
- キャビネットのパネルとドア
- 家具のプロファイルと装飾要素
- ハードウェアの取り付けパターン
- テンプレートとフィクスチャ
ルーティングにより、手作業の労力を削減しながら一貫性が向上します。
広告・看板製造
看板メーカーは、きれいなエッジ、正確な文字、繰り返し可能なブランド要素を実現するために CNC ルーターを使用します。
一般的な製品は次のとおりです。
- ルーティングされた文字とロゴ
- アクリルおよび複合サインパネル
- 彫刻された銘板と銘板
この業界では、寸法と同様にエッジの品質と視覚的な一貫性が重要です。
工業および軽金属用途
CNC ルーターは、非構造部品用の薄いアルミニウムやその他の軟質金属を加工できます。
代表的な部品は次のとおりです:
- アルミプレートとカバー
- 取り付けパネルとブラケット
- エンクロージャのフェースプレート
許容差が狭くなったり、機能が強化されたりすると、ルーティングの代わりに CNC 加工が使用されることが多くなります。
プラスチックおよびポリマー加工
プラスチックは CNC ルーターできれいに加工でき、パネル スタイルのデザインに適しています。
アプリケーションが含まれます:
- 機器ハウジング
- 保護カバーとガード
- 絶縁板とスペーサー板
ルーティングは、射出ツールの複雑さなしで高速生産をサポートします。
ゴムおよび発泡加工
CNC ルーターは、ゴム、EVA フォーム、梱包用フォームなどの柔軟な材料も処理します。
これらの資料は次のことをサポートします。
- カスタムガスケット
- 保護インサート
- 衝撃吸収部品
制御された切断により、少量のダイ切断に比べて一貫性が向上します。
航空宇宙および輸送機器のプロトタイピング
航空宇宙および輸送分野では、CNCルーターは飛行に不可欠な部品よりも、非構造部品や試作品の製造に用いられることが多い。
典型的な用途は次のとおりです。
- 内装パネル
- 試験用複合シート
- 工具台と治具
ここで、ルーティングはコストを管理可能な範囲に抑えながら開発をスピードアップします。
製品開発と試作
あらゆる業界において、CNC ルーターはプロトタイピングにおいて重要な役割を果たします。
チームは以下が可能になります。
- 形状とフィットを検証する
- テストアセンブリシーケンス
- 設計を素早く反復する
ルーティングにより、チームを高価なツールに縛り付けることなく、開発サイクルを短縮できます。
医療およびヘルスケア機器
CNCルーターは、主に筐体、パネル、および非耐荷重部品の加工を通じて医療機器製造を支えています。規制環境下では、これらのルーター加工部品は、医療機器部品のCNC加工と組み合わせて使用されることが多く、最も重要な部分で精度、コンプライアンス、および機能的信頼性を確保します。
例としては以下の通りです:
- 機器カバーとハウジング
- 透明な保護シールド
- 内部の仕切りとマウント
インプラントや精密金属部品の場合、CNC加工は依然として好ましいプロセスです。ルーティングは周囲の構造を支えるものであり、重要なインターフェースを支えるものではありません。
CNCルーターは万能機械ではありませんが、その用途においては非常に効果的です。適切な材料と形状に適用すれば、他の多くの加工方法では実現できない速度、一貫性、コスト管理を実現します。
CNCルーターの使用または選択前に考慮すべき重要な点

CNCルーターの選定は、決して安易な決定であってはなりません。材料の特性、公差要件、生産意図と、ルーター加工が実際に得意とする分野を照らし合わせて、最適なものを選ぶべきです。私が目にするコスト超過や品質トラブルのほとんどは、この評価ステップを省略したことが原因です。
このセクションでは、CNCルーター加工を導入する前に、購入者とエンジニアが答えるべき実践的な質問について解説します。
素材の種類と厚さ
CNCルーティングにおいて、材料は最初のゲートキーパーです。高速・低力切削において、すべての材料が同じように挙動するわけではありません。
CNCルーターは、切削力の負担が少ない板状材料の加工に最適です。これには、木材製品、プラスチック、複合材、発泡体、薄いアルミニウム板などが含まれます。厚みが増すにつれて、剛性とワークの保持がより重要になります。
重要な材料に関する考慮事項:
- 薄いシート 切断は速いが、強力な真空固定がないと振動したり浮き上がったりする可能性がある
- プラスチック 送りと速度が間違っていると溶けたり欠けたりする可能性がある
- コンポジット ほつれや工具の摩耗を早める可能性がある
- アルミ ルーティングは可能だが、厚さと許容範囲が限られている
ルーターがあなたの材料を切断できるかどうかを問うのではなく、要求する厚さと品質レベルで安定して切断できるかどうかを問うべきです。その違いこそが、機械の性能に関する謳い文句よりもはるかに重要なのです。
RFQ で材質のグレード、厚さ、シートの種類を指定しないと、サプライヤーは異なる想定に基づいて価格を決定します。
公差と表面仕上げの要件
許容範囲の期待値により、ルーティングが適切かリスクがあるかが定義されます。
CNCルーターは一般的に中程度の寸法精度を実現し、パネル、切り抜き、重要度の低いインターフェースの加工には適しています。しかし、厳密な幾何公差(GD&T)、精密な穴あけ、機能的な金属加工においては、CNCフライス盤には及びません。
曖昧さを避けるために:
- 叫ぶ 臨界寸法を明示的に
- 重要でないフィーチャには一般公差を使用する
- 図面全体にわたって一律に厳しい公差を避ける
多くのエンジニアリングチームは、過剰仕様や見積もりの混乱を避けるため、重要度の低い寸法に関する一般的な許容誤差についてISO 2768を参照しています。この規格は、コストを膨らませることなく、関係者の期待値を一致させるのに役立ちます。
表面仕上げにも同様の規律が必要です。エッジが装飾的な場合はその旨を明記してください。面が接合部またはシール部となる場合は、機能上必要な部分のみに粗さを定義してください。
過剰許容差は、パフォーマンスを向上せずに CNC ルーティングを高価にする最も早い方法の 1 つです。
生産量と再現性
CNC ルーティングは幅広いボリュームをサポートしますが、規模が大きくなるにつれて経済性も変化します。
ルーティングは次の場合に適しています。
- プロトタイプと初期段階のビルド
- 小規模から中規模のバッチ生産
- 頻繁に設計変更が行われるプログラム
再現性はマシンに依存するのではなく、以下の要素に依存します。
- 安定したワーク保持
- 一貫した材料供給
- 工具摩耗の制御
- 明確なデータ戦略
部品を何千ものユニットにわたって厳密に機能調整して一致させる必要がある場合は、ルーティングによって十分なプロセス マージンが確保されるかどうかを確認する必要があります。
ルーティングのボリュームが大きいだけでは不適格にはなりません。機能上のリスクが高い場合は不適格となります。
CNCルーター vs CNC加工:プロセスの選択
これは最も重要な決定ポイントですが、多くのチームが間違えてしまいます。
次の場合に CNC ルーターを使用します。
- この部品は、 パネルまたはプレート
- ジオメトリは主に2Dまたは2.5Dです
- 許容範囲は中程度
- 速度と材料収率はミクロンよりも重要
高精度CNC加工は、次のような場合に厳しい公差が求められる部品に使用します。
- この部分には 精密データムまたは厳密なGD&T
- 金属部品が荷重を支えたり、アセンブリの位置を調整したりします
- 制御された平坦性、垂直性、または真の位置が必要です
- 表面仕上げはシーリングや摩耗に影響します
図面にベアリング シート、ねじ付き金属インターフェイス、またはシール面が含まれている場合、CNC 加工では通常、より安全な機能ウィンドウが提供されます。
プロセスの選択は、まず機能を確保し、次にコストを最適化する必要があります。その逆ではありません。
製造性を考慮した設計とよくある間違い
CNC ルーティングの問題のほとんどは、マシン上ではなく設計時に発生します。
RFQ のルーティングでよく見かける間違い:
- カッター半径を無視した鋭い内角
- ガタガタと音を立てたり、切れたりする非常に薄いウェブ
- 使用可能な工具径よりも小さい穴
- 穴パターンの基準面が定義されていません
- 化粧品の要件は「無評価」と記載されており、基準はない
- 材料の厚さまたは等級が不明
実用的なDFMの改善:
- 標準ツールサイズに合わせた内側コーナー半径を追加します
- 振動が発生する最小特徴幅を増やす
- 装飾的な「A面」と隠れた面を定義する
- アセンブリの位置合わせを駆動する穴を特定する
- 検査を本当に重要な機能に限定する
ルーティングの物理特性を尊重する設計により、見積もりが高速化され、カットがよりクリーンになり、スケーリングがより確実に実行されます。
優れた CNC ルーティングの結果は、楽観的な仮定ではなく、明確な意図から生まれます。
結論
CNCルーターの機能と制限の概要
CNCルーターは、その真価を発揮する用途で活用すれば、非常に強力な製造ツールとなります。特に、板材の切断において、高速かつ安定した加工と大規模な切削に優れています。パネル、筐体、看板、カバー、非構造部品など、あらゆる製品の加工に適しています。
同時に、CNCルーターには明確な限界があります。厳しい金属公差、精密な基準点、ベアリング接合部、あるいは負荷が重要な部分については、CNC加工に取って代わることはできません。こうした限界を理解することが、円滑な生産とコストのかかる設計変更を分ける鍵となります。ルーターの価値は、極めて高い精度ではなく、速度、再現性、そして柔軟性にあるのです。
適切な製造上の意思決定
適切な製造の意思決定は、価格ではなく機能から始まります。材質、形状、公差、そして数量を適切なプロセスと一致させることで、コストと品質は自然に適切なものになります。
CNCルーター加工とCNCマシニング加工のどちらがお客様の部品に適しているかご不明な場合は、推測ではなく、エンジニアリング上の判断としてご検討ください。図面、材料、公差の要件、および数量のご希望を早めにお知らせください。HMに製造見積もりをご依頼いただければ、当社のエンジニアリングチームがお客様の設計意図を精査し、プロジェクトに最適な製造方法をご提案いたします。
事前に適切なプロセスを選択することが、品質を保護し、コストを管理し、プロジェクトをスケジュールどおりに進めるための最速の方法です。