


金属部品のCNC加工にかかるコストを理解することは、今日において極めて重要である。
図面上ではほぼ同じに見える金属部品でも、見積もりは大きく異なる場合があります。材質、公差、バッチサイズ、仕上げ方法などによって、サプライヤーがプロジェクトに計上する加工時間、工具、リスクは大きく変わります。
このガイドでは、CNC加工のコストがどのように積み上がっていくのか、エンジニアまたは購買担当者としてどのような要素をコントロールできるのか、そして性能を損なうことなくコストを削減する方法について解説します。
金属部品のCNC加工コストはどのように計算されますか?
コア価格設定方式
購入者から「CNC加工の費用はいくらですか?」と尋ねられた場合、答えは常に同じ構造になります。現実的なCNC加工の費用計算には、材料費、機械時間、段取り時間、工具費、仕上げ費、検査費、物流費が含まれます。各加工工場によって見積もりの形式は異なるかもしれませんが、いずれの場合もこれらの要素はCNC加工価格と総合的な加工料金に反映されます。
加工コスト全体を考えるための実用的な方法として、多くのカスタムCNC加工サービスプロバイダーが使用している以下の簡略化された計算式があります。
部品総コスト ≈ 材料コスト
-
(CNCマシンの1時間あたりのコスト×加工時間)
-
セットアップとCAMプログラミング
-
治具と工具
-
表面仕上げと検査
-
梱包と配送**
材料費は金属のグレードと形状によって異なります。CNC加工機の1時間あたりのコストは、機械の種類(例えば、3軸フライス盤、CNC旋盤フライス盤、立形CNCマシニングセンターなど)と工場の諸経費によって決まります。セットアップには、CAM作業、治具、試作品が含まれます。仕上げと検査には人件費と工程コストが加算され、梱包と輸送で一連の工程が完了します。この構造を理解すれば、単一の数値にとらわれず、CNC加工コストを管理するためにどの要素を調整すべきかについて真剣に議論することができます。
CNC 機械加工された金属部品はなぜ重量だけで価格が決まらないのですか?
CNC加工を初めて利用する多くの購入者は、金属材料がキログラムまたはポンド単位で購入されるため、加工価格を重量で比較します。しかし、CNC加工のコストは、除去する材料の量だけでなく、時間と複雑さによっても左右されます。同じ重量の金属部品でも、一方が単純な旋削加工されたシャフトで、もう一方が深いポケットと厳しいGD&Tを備えた5軸加工のハウジングであれば、カスタム加工業者から提示される見積もりは大きく異なる可能性があります。
加工時間は、ツールパス、送り速度、切削速度、工具交換、段取り時間によって異なります。半径が小さく、肉厚が薄く、複雑な形状を持つ小型部品は、大型でシンプルなブラケットよりも、フライス盤CNC加工機での加工時間が長くなる場合があります。品質に対する要求もコスト構造に影響を与えます。厳しい公差、表面仕上げ、またはCMMによる全面検査が必要な部品は、重量が変わらなくても、加工と測定に時間がかかります。
キログラムあたりの価格だけを比較すると、実際のリスクを考慮している加工業者を不利にし、加工業者の金属コストや検査の手間を過小評価している業者を有利にしてしまうことになります。より良い基準は、部品に必要な加工工程数、使用するCNC立形フライス盤や旋盤の種類、そしてプログラムの実行時間などを尋ねることです。こうすることで、最終的な数値だけでなく、 CNC加工コストの背後にある論理を評価できます。
一般的な金属部品の典型的なコスト範囲
CNC加工会社はそれぞれ異なる間接費と加工料金で運営されているため、正確な価格は地域によって異なります。それでも、 「CNC加工の費用はいくらですか?」と尋ねたり、オンラインのCNC加工見積もりを比較したりする際には、さまざまな種類の金属部品の相対的なコストレベルを理解しておくと役立ちます。
| コンポーネントタイプ | 典型的な特徴とプロセス | 相対的なコスト範囲 | 主なコスト要因 |
|---|---|---|---|
| シンプルなアルミブラケット | 3軸フライス加工、基本面と穴 | 低~中 | 材質、加工時間の短縮、基本的な検査 |
| 旋削鋼シャフト | CNC旋盤ミル、溝、ねじ | 低~中 | バーストック、旋削サイクル、ねじ品質 |
| ステンレス製取り付けプレート | 穴パターン、座ぐり、中程度のGD&T | 技法 | 工具の摩耗、掘削サイクル、CMMスポットチェック |
| 5軸アルミニウムロボットハウジング | 多面フライス加工、薄壁、複雑なポケット | 中~高 | 5軸 CNCマシンの1時間あたりのコスト、治具、品質保証 |
| チタン製航空宇宙/医療部品 | 厳しい許容範囲、完全なトレーサビリティ、特別な文書 | ハイ | 材料価格、工具摩耗、検査期間延長 |
試作品の数量は、セットアップとプログラミングにかかる時間を少ない部品に分散させるため、常にこれらの範囲の上限付近に位置します。バッチサイズが大きくなり、プロセスが安定するにつれて、部品あたりのCNC加工価格は通常下がります。これらのパターンを理解することで、見積もりをより簡単に解釈し、適正なCNC加工コストと非現実的な低価格の見積もりを区別できるようになります。
材料関連コスト
原材料の価格と在庫形態
原材料は、あらゆるCNC金属切削加工の出発点です。アルミニウム、炭素鋼、ステンレス鋼、銅合金、チタンはそれぞれ基本価格とサプライチェーンの状況が異なります。これらの選択肢を効果的に比較するために、エンジニアはサプライヤーのCNC加工材料と金属合金の加工能力を精査し、材料の選択が価格と性能の両方にどのように影響するかを理解します。さらに、選択された材料の形状(板材、棒材、押出材、鍛造品、ニアネット鋳造品など)によって、原材料費と後工程の加工時間の両方が変わります。鍛造ブランクは単価が高くなる場合がありますが、余剰在庫を削減することで産業用CNCマシンでの加工時間を大幅に短縮できます。
アルミニウム加工費やステンレス鋼加工費を評価する際には、材料の請求価格と、その材料からどれだけの切削屑が発生するかの両方を考慮する必要があります。ブロックが大きいほど、立形CNCマシニングセンターやガントリーCNCフライス盤での加工回数が増え、スピンドル稼働時間と工具摩耗が増加します。複雑な部品の場合、最も安価な素材形態が、CNC加工費と仕上げ費用を加えた後の総合的なコスト削減策として必ずしも最適とは限りません。
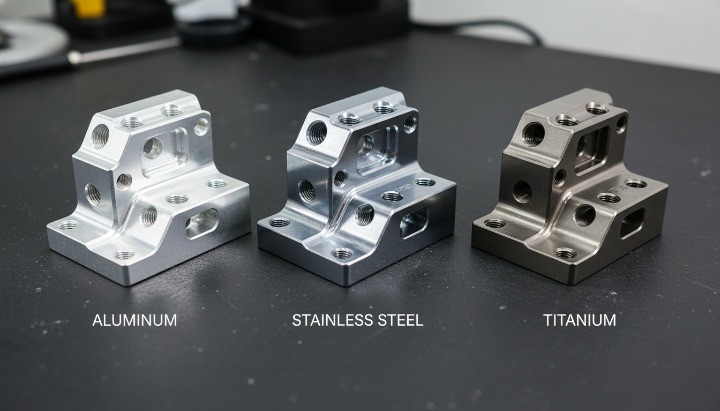
金属(アルミニウム、鋼、ステンレス、銅合金、チタン)間の加工性の違い
加工性は、 CNC加工コスト計算における重要な要素です。アルミニウム合金は通常、CNC立形フライス盤や横形マシニングセンタで非常に高速に加工できます。送り速度が高く、表面仕上げが良好で、切りくず排出も予測可能なため、時間当たりの加工コストが低減されます。標準的な炭素鋼は加工速度は遅くなりますが、それでも加工可能です。一方、ステンレス鋼は加工硬化を起こしやすく、より慎重なプログラミングと高性能な工具が必要となります。
銅合金は機械に付着しやすく、工具寿命に影響を与え、慎重な切削戦略が必要となる。チタンや高硬度鋼は、その対極に位置する。これらは高熱を発生し、工具の摩耗が速いため、加工コストと工具予算の両方を押し上げる。形状が同じであっても、チタン部品はアルミニウム部品よりもCNC加工サービスにおいてコストが高くなる。これは、機械の稼働速度が遅くなり、工具の交換頻度が高くなるためである。
そのため、CNC加工のコスト計算においては、材料の選択が常に重要な要素となります。性能要件と加工性のバランスをうまく取れるエンジニアリングチームは、特に複数の許容可能な金属合金の中から選択する場合、機能を損なうことなくCNC加工の価格を下げることができる場合が多いのです。
材料の無駄、購入と飛行の比率、営巣効率
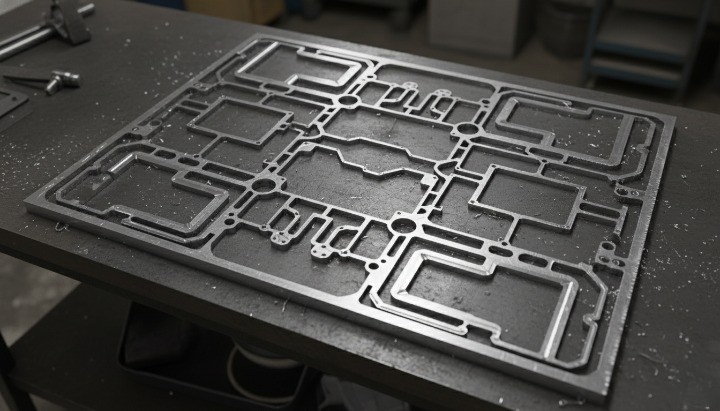
材料の無駄は、プロジェクトによっては加工コストの大きな要因となることがあります。仕入れた材料の量と完成した部品の重量を比較する「仕入れ重量対完成品重量比」は、単純な部品ではほぼ1:1ですが、厚板から削り出す深いポケットのあるハウジングでは非常に高い比率になることもあります。無駄が1ポイント増えるごとに、材料費と金属切削機での切削時間の両方が増加します。
金属加工用のCNC立形フライス盤でプレート切断や複数部品の加工を行う場合、ネスティング効率は特に重要です。ネスティング効率を高めることで、スクラップを減らし、セットアップコストをより多くの部品に分散させることができます。棒材や管材からフライス加工を行う場合、適切な直径や肉厚を選択することで、加工時間と切削屑を削減できます。大量生産の場合、ブロック加工設計からダイカストとCNC加工を組み合わせた戦略に切り替えることで、仕入れコストとCNC加工コストを大幅に削減できます。
設計と形状がコストに与える影響
薄い壁、深いポケット、半径、複雑な特徴
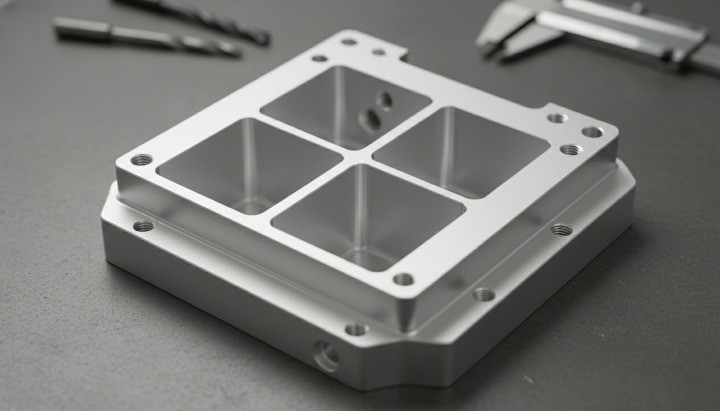
設計形状は、CNC加工コストを左右する最も重要な要素の一つです。薄肉、深いポケット、非常に小さな内径、複雑な3D曲面などは、いずれも切削速度の低下、工具交換回数の増加、フライス加工における追加パスを必要とします。これらの特徴は、マイクロ精密CNC部品に見られる課題とよく似ており、工具選定、振動制御、加工戦略が総コストに大きく影響します。結果として、材料や全体のサイズが同じであっても、加工コストは全体的に高くなります。
薄い壁は切削力によって振動やたわみが生じるため、加工者は送り速度を落とすか、特殊な工具を使用せざるを得ません。深い空洞には、長くて剛性の低い工具と、慎重なステップダウン戦略が必要です。小さな内角には、サイクルタイムが長くなるマイクロエンドミルが必要になる場合があります。これらの要素が重なると、本来は単純な部品でも、高価な立型CNCマシニングセンタを使った、まるで重厚なCNC加工プロジェクトのような作業になってしまうことがあります。
公差、GD&T、フィーチャ間の関係
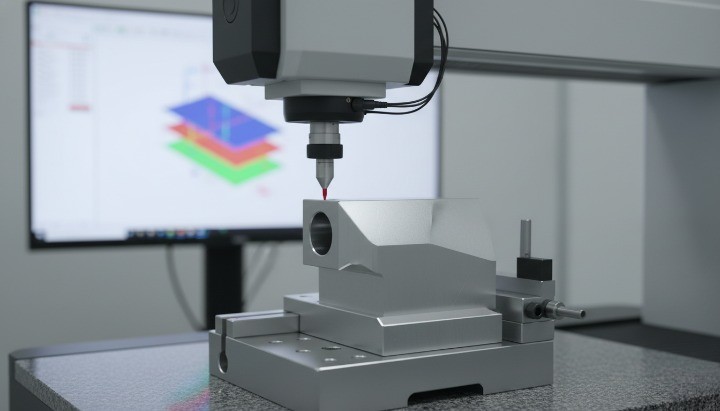
公差と幾何公差(GD&T)は、図面を単純な形状から真の製造仕様へと変貌させます。重要な寸法に対する狭い公差帯は、より精密な切削戦略と機械加工時間の増加を必要とします。厳しい公差と複雑な基準系、そしてフィーチャ間の関係性を組み合わせると、CNC加工の時間当たりのコストだけでなく、検査コストも増加します。
例えば、基準面に対する正確な位置が求められる穴パターンでは、CNC立形フライス盤でのプロービングサイクルと、その後の詳細なCMMチェックが必要になる場合があります。複数の基準面が関係する場合は、ワーク保持とセットアップの設計がより複雑になります。こうした複雑さが増すごとに、熟練したエンジニアの作業時間と許容誤差の減少がコストに反映され、 CNC加工の価格に反映されます。エンジニアが真に機能的な機能にのみ最も厳しいGD&Tを適用するようにすれば、多くの場合、加工価格全体の大幅な削減につながります。
金属部品のねじ山、穴パターン、および適合要件
ねじ山、穴パターン、および機能的な嵌め合いは、製造を考慮した設計がなされていない場合、 CNC加工コストを静かに増加させる可能性があります。特にステンレス鋼やチタンの場合、細目または非常に小さなねじ山は、より低速のタッピングまたはねじ切り加工を必要とします。深いねじ穴は、工具破損のリスクを高めます。複雑な穴パターンや圧入座面は、より正確な位置決めを必要とし、ゲージやCMMによる追加の検証が必要になることがよくあります。
穴やねじ山を追加するたびに、工具交換、加工工程、検査が必要になります。一見シンプルなプレートに見えるもののCNC加工費用はいくらかと購入者から尋ねられた場合、その答えは多くの場合、穴の密度と各形状に求められる精度レベルにあります。ねじ山のサイズを標準化し、深さを機能要件に制限し、穴のパターンを適切にグループ化することで、CNC加工費用の計算と全体のリードタイムに大きな影響を与えることができます。
機械の種類、軸要件、および切削戦略
旋削加工 vs 3軸加工 vs 4軸加工 vs 5軸加工
機械の種類によって、加工できる形状やコスト構造が異なります。旋盤は、シャフト、ブッシュ、その他の回転部品を効率的に加工・製造したい場合に最適です。基本的な3軸CNC立形フライス盤は、ほとんどの角柱状部品に対応できます。4軸および5軸機械では、部品の傾斜や回転が可能になり、段取り時間を短縮し、より複雑な形状の加工が可能になります。
各アーキテクチャは、CNCマシンの時間当たりのコストと全体的な生産性の両方に影響を与えます。5軸立形CNCマシニングセンタは、通常、シンプルな3軸マシンよりも時間当たりのコストが高くなります。しかし、複雑な部品の場合、総稼働時間を短縮し、二次段取りを不要にできる可能性があります。加工オプションを評価する際には、マシンのコストと必要な総操作数の両方を考慮する必要があります。多くの場合、適切な4軸または5軸戦略は、時間当たりのコストが低い複数の3軸段取りよりも経済的です。
機械の時給差と生産性
機械加工工場はそれぞれ、設備費、人件費、諸経費に基づいて独自の料金を設定しています。販売されている小型の3軸CNCフライス盤は、ハイエンドの5軸ガントリーCNCフライス盤や、MazakやHaasなどの高級ブランドのCNCフライス盤よりも初期投資額が低くなります。CNCフライス盤への投資額が高ければ高いほど、その費用を回収するためには、通常、時間当たりの料金も高く設定する必要があります。
しかし、生産性が高ければ状況は一変します。高性能な機械であれば、1回の段取りで複数の加工工程を実行でき、人的介入を減らし、部品ごとのサイクルタイムを短縮できます。例えば、5軸立形CNCマシニングセンタが複雑なハウジングを半分の時間で仕上げる場合、時間当たりの単価が高くても、CNC加工の総コストは低くなる可能性があります。したがって、購入者はCNC加工の価格を比較する際に、提示されている時間当たりのCNC機械の単価だけでなく、総加工時間にも注目すべきです。
複数工程のセットアップと単一セットアップの加工
部品を取り外して再度固定するたびに、追加のセットアップ、位置合わせ、および検証の費用が発生します。複数工程の加工戦略は、たとえ低価格の機械であっても、加工コストを増加させる可能性があります。なぜなら、作業者が部品に触れる頻度が高くなり、検査の頻度も高くなるからです。基準点の転送が適切に管理されていない場合、余分な不良品や手直しが発生する可能性もあります。
部品を一度クランプして複数の方向で加工するシングルセットアップ加工は、ハンドリング時間を短縮します。通常、これには4軸または5軸加工機能、あるいはフライス盤CNCマシンに高度な治具が必要となります。CNCマシン自体のコストは高くなる可能性がありますが、作業時間とサイクルタイムの削減により、 CNC加工全体のコストは多くの場合、より低くなります。繰り返し加工される金属部品の場合、堅牢なシングルセットアップ戦略は、品質を安定させ、加工コスト全体を削減する最も効果的な方法の1つです。
セットアップ、プログラミング、固定具、ツールのコスト
少量生産金属部品のCAMプログラミングとセットアップ
少量生産の場合、CNC加工コストは切削時間よりも段取り時間とCAMプログラミングが主な要因となります。高度なCAMスイート(例えば、Esprit CAMと同等の価格帯の製品)などのプロフェッショナルソフトウェアで部品をプログラミングするには、エンジニアリング時間、シミュレーション、検証が必要です。その後、段取り作業として、工具の装着、治具の位置合わせ、検査用の最初の製品の製作が行われます。
これらの工程にかかる費用は、部品数が5個でも500個でもほぼ同じなので、試作段階におけるカスタムCNCフライス加工のコストに大きな影響を与えます。そのため、非常に少量のロットを注文したり、設計変更を頻繁に依頼したりすると、 CNC加工の1時間当たりのコストが高く感じられるのです。早期にDFM(設計製造性)について話し合うことで、手戻りを減らし、不要なプログラミングサイクルを最小限に抑えることができ、品質と納期を維持しながら、実質的なCNC加工価格を抑えることができます。
カスタム治具、ソフトジョー、ワーク保持に関する考慮事項
治具やソフトジョーなどのカスタムワーク保持具を使用することで、CNC金属切削機で部品を正確かつ再現性よく加工することが可能になります。これらの治具の設計と加工自体が、機械時間と材料を消費する小規模なプロジェクトです。コストは通常、生産ロット全体に分散されますが、小ロット生産の場合は、単位当たりの加工コストが大幅に増加する可能性があります。
特定の形状に合わせて調整されたソフトジョーは、3軸および4軸フライス盤でよく使用されます。これらは強力な支持力を提供し、振動を低減しますが、時間の経過とともに摩耗するため、再加工または交換が必要です。立形CNCマシニングセンターやガントリーCNCフライス盤の多軸治具は、初期費用が高くなります。シンプルなクランプや標準的なワーク保持具の再利用が可能な設計であれば、複雑なセットアップを一から構築する必要がなくなるため、CNC加工コストは低下します。
ステンレス鋼、チタン、硬化金属の工具摩耗と工具破損
工具も加工コストに大きく影響する要素の一つであり、特に難削材の場合は顕著です。ステンレス鋼、チタン、高硬度鋼は、アルミニウムや軟鋼よりも工具の摩耗が速いため、加工工場は工具交換頻度の増加と送り速度・切削速度の低下を見込んで予算を組む必要があります。これにより、CNC加工の1時間当たりのコストと部品当たりのコストの両方が上昇します。
小さなねじ山でのタップや深い溝でのエンドミルなど、工具が破損すると、コストはさらに増加します。破損した工具は、ワークピースの損傷、材料の廃棄、機械時間の延長につながる可能性があります。重切削加工や硬質金属加工を専門とする工場では、高価ではあるものの安定性を向上させるプレミアムカッターやコーティングを採用しています。購入者にとって、これは同じ形状でもチタンではアルミニウムよりもCNC加工コストが高くなることを意味します。したがって、材料を慎重に選択することは、工具に起因する加工価格を抑制する最も効果的な方法の一つです。
生産量と段階
プロトタイプと生産コスト構造
試作品製作は、セットアップ、プログラミング、治具製作にかかる費用がごく少数の部品に集中するため、コストが高く感じられる。開発初期段階では、チームは形状、適合性、機能の検証に小ロットのCNC加工サービスを利用することが多いが、これはセットアップとエンジニアリングにかかる時間がわずか数個の部品にしか分散されないことを意味する。この段階では、形状が単純であっても、 CNC加工の単位当たりのコストは高くなる。工場では、進行中の生産を停止し、新しい工具をロードして、1つか2つの試作品を製作する必要がある場合があり、その結果、その作業におけるCNC加工の実質的な時間当たりのコストが上昇する。
生産工程では、コスト構造が変化します。ツールパスが最適化され、治具が再利用され、検査がより重点的に行われます。機械稼働率が向上し、初期設計作業の償却に伴い、部品あたりのCNC加工価格が低下します。チームが試作品と量産量を個別に計画するのではなく、連携して計画することで、CNC加工コストの計算結果をより適切に解釈し、各プロジェクト段階に最適な方法を選択できます。
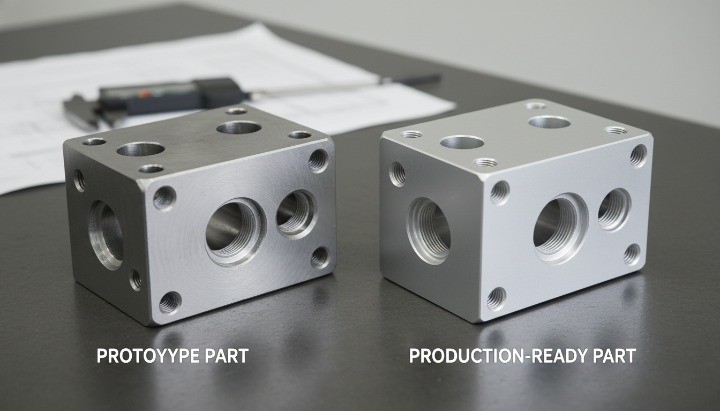
バッチサイズによって単位価格はどのように決まるのでしょうか?
バッチサイズは、購入者にとって最も理解しやすい要素の一つですが、設計の成熟度とは必ずしも一致しないことがよくあります。例えば、10個のバッチでは単位加工コストが非常に高くなる一方、同じCNC加工会社から同じ見積もりを取った場合、500個のバッチでははるかにリーズナブルな価格に見えることがあります。その理由は単純明快です。セットアップとプログラミング作業が、より多くの部品に分散されるからです。
大量生産はスケジューリングの改善と段取り替え回数の削減につながり、機械稼働率の向上とCNC加工機の1時間当たりの実質コストの削減を実現します。しかし、設計が確定する前に過剰発注すると、後から変更が生じた場合に不良品が発生するリスクが高まります。最も賢明なアプローチは、数量段階をプロジェクトのマイルストーンに合わせて設定し、各段階のデータに基づいたCNC加工価格設定を活用して、社内予算編成と調達決定を支援することです。
CNC vs. ダイカスト + CNC 仕上げが費用対効果が高くなるのはいつですか?
少量から中量生産の場合、純粋なCNC加工が最も柔軟で経済的なソリューションとなることが多い。しかし、生産量が増加するにつれて、経済性は変化する。一定の年間需要を超えると、CNCによる材料除去と機械加工時間の合計コストが、ダイカストまたは鍛造の後、重要な表面をCNC加工するカスタムダイカスト部品を製造するハイブリッド戦略よりも高くなる。
ハイブリッド方式では、鋳造によって形状の大部分を低コストで形成し、CNC加工によって主要な面、穴、ねじ山を仕上げます。これにより、製造コストと加工時間の両方を削減できます。最適な分岐点は、部品サイズ、公差要件、CNC加工のコストによって異なります。両方の選択肢を早期に評価するエンジニアリングチームは、さまざまな規模でのCNC加工コストをモデル化し、鋳造用の金型投資が正当化される時期を判断できます。

金属部品の表面処理費用
陽極酸化、メッキ、粉体塗装、研磨、ブラスト
コアとなるCNC加工コストが確定したら、表面仕上げが総価格を左右する次の大きな要因となることが多い。陽極酸化処理、めっき、粉体塗装、研磨、ブラスト処理はそれぞれ独自の工程と品質基準を必要とする。アルミニウム部品の場合、陽極酸化処理されたアルミニウム部品が人気で、多くの場合、金属用CNCフライス盤での加工後に施される。硬質陽極酸化処理は、より厳密な工程管理が必要であり、機能的な耐摩耗性を高めるため、装飾用陽極酸化処理よりもコストが高くなる。
亜鉛、ニッケル、クロムなどのめっき処理は、鋼や銅合金に広く用いられています。粉体塗装は、筐体、ブラケット、構造部品などに耐久性のあるコーティングを提供します。研磨や研削は、目に見える金属部品の表面仕上げを向上させますが、手間がかかります。ブラスト処理は均一な質感を生み出しますが、取り扱いとマスキング作業が増えます。これらの工程を合わせると、当初は切削加工のみを目的としたCNC加工の価格に、かなりの割合が加算される可能性があります。
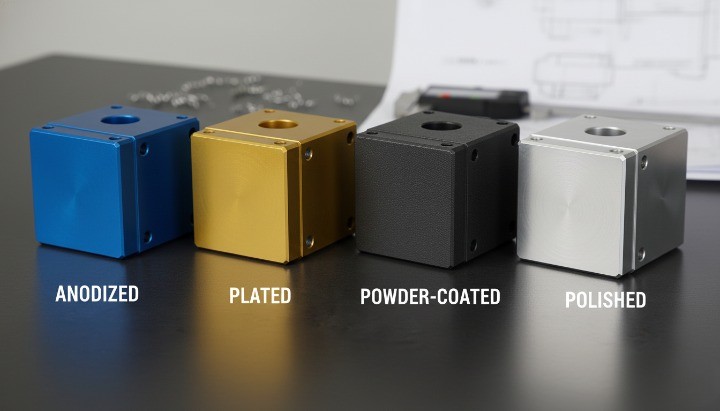
装飾的な仕上げと機能的な仕上げの考慮事項
すべての仕上げが同じ目的を果たすわけではありません。外観仕上げは、見た目、均一な色、目に見える表面品質に重点を置いています。これらは、ロボットのカバー、目に見える機械の筐体、または顧客が毎日金属を目にする精密組立品などでよく用いられます。外観基準は通常、検査の手間と不良率を増加させるため、合格品1個あたりの実質的なCNC加工コストが上昇します。
機能性仕上げは、外観よりも耐久性、耐腐食性、導電性を重視します。鋼材の黒色酸化処理やアルミニウムの硬質アルマイト処理などがその典型例です。これらの仕上げは、性能を維持しながら、より幅広い外観上のバリエーションを可能にします。CNC加工の費用について社内で質問を受けた際には、外観上の要件と機能性上の要件を明確に区別することが重要です。そうすることで、加工業者が実際には必要のない仕上げ処理を過剰に適用してしまうことを防ぐことができます。
多段階の操作、マスキング、エッジの準備
実際の部品の多くは複数の仕上げ工程を必要とし、各工程ごとに時間、複雑さ、コストが増加します。例えば、部品は陽極酸化処理の前にビーズブラスト処理され、選択的コーティングのために部分的にマスキングされ、最後にトレーサビリティのためにレーザーマーキングされるといった具合です。それぞれの工程には細心の注意が必要であり、わずかなミスでも部品のロット全体に損傷を与え、実質的な加工コストと再加工コストの上昇につながります。
ねじ山、シール面、接地点などにコーティングを施さないようにする必要がある場合、マスキングは特に重要です。これは手間がかかり、自動化が難しい場合があります。エッジ処理はさらに別の側面を伴います。鋭利なエッジはコーティングを切断したり、メッキを挟み込んだりする可能性があるため、バリ取りと面取りが不可欠です。元のCNC設計に適切なエッジの切れ目とアクセスしやすい形状が含まれていれば、仕上げ加工の信頼性が向上し、CNC加工コストと仕上げコストを合わせたコストをより適切に管理できます。
品質管理と検査のコスト
CMM検査、ゲージ、およびサンプリング計画
高品質なCNC加工サービスには、必ず体系的な品質管理計画が含まれます。CMM検査、ハンディゲージ、サンプリング戦略はすべて、最終的なCNC加工コストに影響します。単純な部品であれば、小さなサンプルに対してノギスとゲージによる検査だけで済む場合もあります。一方、複雑で安全性が重要な部品の場合は、詳細なCMMレポートとより厳密なサンプリング計画が必要となることがよくあります。各寸法の測定には時間がかかり、CMMプログラミング自体もエンジニアリング作業です。
機械加工工場は、加工と検査の両方の能力をカバーする料金を設定しています。すべての部品に対して100%のCMM検査を要求すると、プロジェクト全体の費用に「CMM時間当たりのコスト」という要素が加わります。賢明なサンプリング計画は、新規または不安定なプロセスに対する検査を強化し、統計的な能力が証明されたら検査を緩和することで、リスクとコストのバランスを取ります。これは、異なるサプライヤーのCNC加工価格を比較する際の重要な要素です。
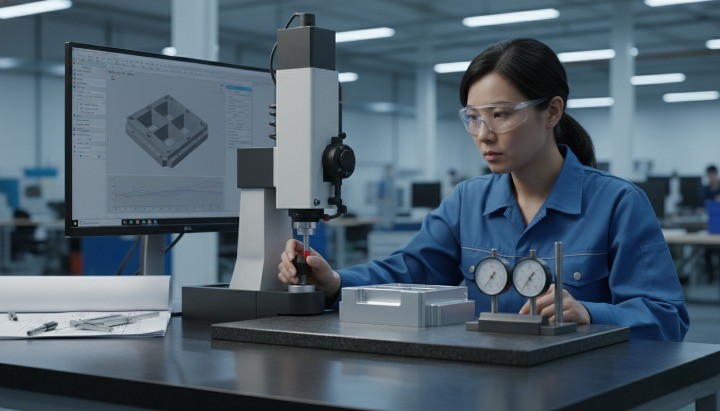
厳しい公差と重要なデータムのコストへの影響
厳しい公差と重要な基準点は、加工だけでなく検査方法にも影響を与えます。形状のサイズや位置の公差が非常に厳しくなると、CMM(三次元測定機)のプログラムが長くなり、ゲージの使用頻度が増加します。この工程は最終的な加工コストに反映されます。基準点に紐づけられた重要な形状ごとに、測定は正確かつ再現性が高くなければならず、多くの場合、詳細な文書化が必要となります。
多くの業界では、エンジニアはデフォルトで狭い公差範囲を指定します。これは、CNC加工の1時間あたりのコスト増加、CMMサイクルの長期化、そして厳しい目標値をわずかに下回った場合の不良品の増加につながります。どの機能が真に高度な精度管理を必要とし、どの機能がより寛容な許容範囲で許容できるかを特定することで、設計チームは機能を損なうことなく、 CNC加工コストと検査コストの両方を大幅に削減できます。
材料証明書、トレーサビリティ、コンプライアンス要件
寸法以外にも、多くのプロジェクトでは文書化とトレーサビリティが求められ、これらがCNC加工の総コストに影響します。材料証明書は、合金の化学的および機械的特性を証明するものです。トレーサビリティには、各部品またはバッチを特定のロット番号またはサプライヤーに紐付けるためのマーキングと記録管理が必要です。航空宇宙、医療、自動車などの業界では、これらの手順は必須です。
ISO 9001などの規格や業界固有のシステムに準拠するには、校正済みの機器、管理されたプロセス、定期的な監査が求められます。こうした準拠を支える管理業務は、CNC加工会社の諸経費、ひいてはCNC加工価格に反映されます。購入者が認証部品と非認証部品のCNC加工コストの違いを尋ねる場合、その答えは多くの場合、目に見える加工コストだけでなく、こうした隠れた文書作成やシステムコストにあるのです。
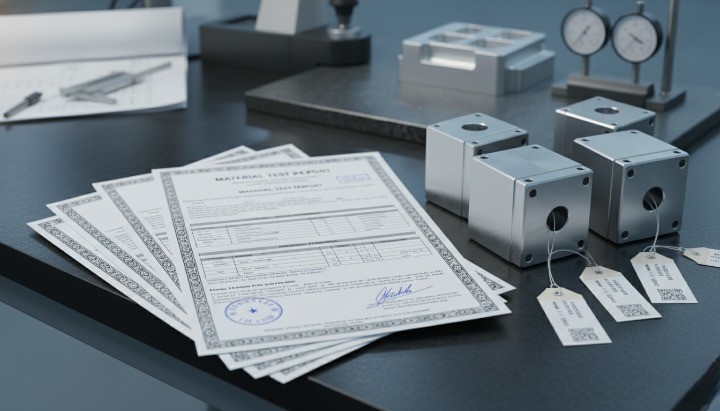
梱包と物流
精密金属部品の輸出梱包
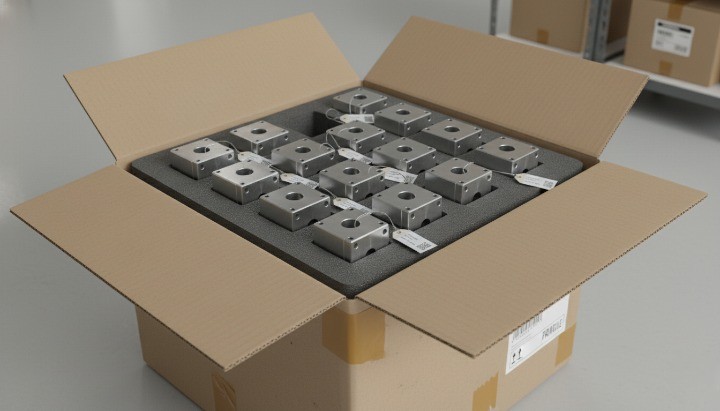
輸出用梱包は、 CNC加工コストにおいて見落とされがちな部分です。精密金属部品は、単に箱に詰めて出荷するだけでは済みません。国際輸送網を通過する際に、衝撃、振動、表面損傷を防ぐための保護梱包が必要です。発泡材のインサート、特注トレイ、仕切り、頑丈な外箱などは、加工工場での材料費と処理時間を増加させる要因となります。
CNC金属切削機や立形マシニングセンタで製造される重量部品の場合、木箱や強化パレットが必要になることがあります。これらの梱包方法は、積み下ろし時の部品の保護に役立ちますが、容積重量と取扱手数料の増加にもつながります。複数のサプライヤーからCNC加工の価格を比較する際には、頑丈な輸出梱包費用が含まれているか、後から別途請求されるかを確認することが重要です。
重量と寸法が輸送コストに与える影響
たとえ2つのサプライヤーが同じCNC加工コストを提示したとしても、輸送費によって最終的な総コストは異なる場合があります。運送業者は、輸送費を計算する際に実重量と容積重量の両方を使用します。大型で軽量なアルミニウム製ハウジングは容積重量に基づいて料金が請求される一方、重量のあるCNC加工工程を経て製造されたコンパクトなステンレス鋼ブロックは、主に質量に基づいて料金が請求されます。どちらの場合も、梱包方法とパレット積載方法の選択が輸送費に直接影響します。
国際輸送の場合、購入者はバッチサイズ、梱包スタイル、輸送モードがどのように相互作用するかを理解する必要があります。航空貨物は迅速ですが、容積と重量に非常に敏感です。一方、海上貨物はより大きな混載貨物に適しています。CNCマシンの価格を評価したり、オンラインでCNC加工の見積もりを依頼したりする際には、部品の出荷頻度、1箱あたりの個数、保護を損なうことなくかさばりを軽減できる設計かどうかを考慮することが賢明です。
表面保護と腐食防止
金属部品の最終的な加工コストに影響を与える要因の一つに、表面保護があります。未処理の鋼材や一部のアルミニウム合金は、長距離輸送中や湿度の高い環境では腐食する可能性があります。これを防ぐため、加工工場では油膜、VCI紙、乾燥剤入り袋、密封されたビニール袋などを使用しますが、これらは出荷ごとにわずかではあるものの累積的なコスト増につながります。これらの対策は、嵌合がタイトな部品、精密な穴あけ加工が必要な部品、あるいは表面仕上げが重要な部品にとって特に重要です。
既に陽極酸化処理、メッキ処理、または粉体塗装が施された部品であっても、丁寧な取り扱いが重要です。輸送中の摩耗は、表面の美観を損ない、完成品をスクラップにしてしまう可能性があります。CNC加工の見積もりにおいて、適切な梱包方法や防錆対策に関する明確な要件を記載することで、双方の期待値を調整し、 CNC加工のコストと品質リスクの両方を管理することができます。
金属部品のCNC加工コストを削減するには?
許容差を最適化し、GD&Tを簡素化
CNC加工コストを削減する最も手っ取り早い方法の一つは、公差と幾何公差(GD&T)を徹底的に見直すことです。多くの図面には、もはや実際の機能ニーズを反映していない、旧来の寸法や過度に保守的な制限値が残っています。厳しい公差は、加工速度の低下、高価な工具の使用、検査時間の延長を余儀なくさせます。これは部品あたりの加工コストを直接的に増加させ、不良品発生リスクを高める可能性もあります。
重要寸法、重要でない寸法、および非重要寸法を区別する構造化された設計レビューは、特定の公差を緩和する機会を明らかにすることがよくあります。組み立て、シール、または安全性を制御しないフィーチャは、通常、より広い許容範囲を受け入れることができます。GD&Tスキームを簡素化し、超重要データムの数を減らすことで、カスタムCNC加工サービスが信頼性を損なうことなく競争力のある価格を提示しやすくなります。
加工性と安定性を考慮した材料選択の改善
材料の選択は、性能とコストの両方に影響を与えます。加工が難しい合金から加工しやすい合金に変更することで、CNC加工の価格とリードタイムを大幅に削減できます。例えば、加工が難しいステンレス鋼の代わりに加工しやすい炭素鋼を選択したり、特殊なアルミニウム合金の代わりに広く普及しているアルミニウム合金を選択したりすることで、切削速度の向上と工具寿命の延長が可能になります。これにより、工場におけるCNC加工の1時間あたりのコストを削減できます。
エンジニアは、耐食性、強度、温度特性といった機能要件を依然として尊重する必要があります。しかし、多くの用途において、これらの要件を満たす合金は複数存在します。CNC加工会社との協力的な話し合いによって、安全性と耐久性を維持しながら加工性を向上させる選択肢を見つけることができます。その結果、ライフサイクル性能とCNC加工コストの両方をコントロールできる、よりバランスの取れた設計が可能になります。
穴のサイズ、ねじ、半径を標準化する
標準化は、加工コスト削減に効果的な手法でありながら、十分に活用されていないのが現状です。関連する部品間で穴径、ねじの種類、コーナー半径を標準化することで、工具の再利用、プログラミングの効率化、段取り変更の削減が可能になります。例えば、M6、M8、または1/4-20といった共通のねじサイズを部品群全体で使用することで、複数のタップやゲージを用意する必要がなくなります。
同様に、一般的なエンドミルサイズに合わせた標準的な内径半径を採用することで、CNC立形フライス盤における工具交換回数を減らし、加工経路を簡素化できます。これは、旋削加工とフライス加工、機械加工と組立など、複数の工程を経る部品にとって特に重要です。一貫性のある標準化戦略により、カスタム機械加工工場はサイクルタイムを最適化し、製品ライン全体にわたってより優れたCNC加工価格を提供できるようになります。
注文を統合し、数量階層を計画する
バッチ計画は、プログラムの全期間におけるCNC加工コストに密接に関係しています。注文を多数の小ロットに分割すると、段取り替えや切り替え作業が繰り返し発生し、 1時間あたりのCNC加工機の実質コストが上昇します。需要を少数の、綿密に計画されたバッチに集約することで、切り替え作業の回数を減らし、機械の稼働率を向上させることができます。
見積依頼書(RFQ)に50個、200個、1,000個といった数量区分を設けることで、サプライヤーはコスト曲線を把握しやすくなります。これにより、在庫維持コストと、大量生産時の単価低下による加工コストの削減を比較できます。最適なバランスは需要の安定性と設計の成熟度によって異なりますが、生産量シナリオを把握できなければ、最高のCNC加工コスト計算でも総支出を最適化することはできません。
仕上げは必要な部分のみに限定する
表面仕上げは、部品が仕上げられているかされていないかの二択のように思われがちですが、費用対効果の高い方法はもっと複雑です。多くのプロジェクトでは、部品全体に陽極酸化処理、メッキ、または粉体塗装を施すよう指定されていますが、実際には特定の面だけが見える場合や、機能的に重要な場合も少なくありません。仕上げを必要な部分だけに限定することで、マスキング、薬品の使用量、検査の手間が減り、結果としてCNC加工のコスト全体を削減できます。
顧客の目に触れることがなく、腐食環境にさらされない内部部品については、簡単なバリ取りと軽いオイル塗布で十分な場合があります。見える面にはより高級な仕上げを施し、隠れた部分にはより基本的な処理を施すことができます。図面にどの面にどの仕上げが必要かを明確に記載しておくことで、CNC加工業者は過剰加工を避け、正確な価格見積もりを行うことができます。
サプライヤーとの早期DFM連携を活用する
早期の製造性設計(DFM)における協業は、CNC加工コストを抑制するための最も効果的な手段の一つです。設計段階がまだ柔軟なうちに製造パートナーを巻き込むことで、材料の選択、肉厚、公差、ワーク保持に関する問題を、高額な問題が発生する前に解決できます。多くのカスタムCNC加工サービスプロバイダーは、お客様の3Dモデルをレビューし、機能を維持しながら加工コストを削減できるような小さな変更を提案します。
試作品段階と量産段階の間、あるいは機械加工全体とダイカストやCNC仕上げといった工程間の移行を計画する際には、この連携はさらに強力な効果を発揮します。「CNCマシンの1時間あたりのコストはいくらですか?」と個別に尋ねるのではなく、コスト構造全体を議論し、最も効率的な方法を特定します。このような戦略的な視点を持つことで、個々の項目ごとの交渉よりもはるかに大きなコスト削減効果が得られることがよくあります。

正確なCNC加工見積りのためのRFQ要件
図面、3Dモデル、材料、許容差、数量階層
正確な見積依頼書(RFQ)は、オンラインCNC加工の正確な見積もりを作成するための基盤となります。明確な2D図面、STEPファイル、または3Dモデル、そして曖昧さのない材料説明は、推測に頼る必要をなくすのに役立ちます。公差情報、表面仕上げ要件、熱処理に関する注記を含めることで、加工業者は現実的なCNC加工コスト計算を行うことができます。数量段階は、各段階で発注予定の部品数を示し、セットアップコストとプログラミングコストの配分に影響を与えます。
これらの詳細情報が欠けている場合、加工業者はCNC加工価格にリスクを上乗せするか、顧客の期待に沿わない憶測に基づいて見積もりを作成する可能性があります。完全な見積依頼書(RFQ)があれば、CNC加工会社は見積もりを水増しすることなく、適切なフライス盤、旋盤、検査計画を選択できます。その結果、サプライヤー間でCNC加工の見積もりデータがより一貫性のあるものになり、社内の予算策定もより信頼性の高いものになります。

重要な機能と重要でない機能の識別
図面上のすべての寸法が同じレベルの精査を必要とするわけではありません。安全性、位置合わせ、密閉性、荷重伝達に影響を与える重要な特徴を特定することで、サプライヤーは加工と検査の優先順位付けを行うことができます。重要度の低い面は、より広い公差とより簡単な測定で対応できるため、加工コストと検査時間を削減できます。
図面では、注記や簡単な凡例を使って優先度の高い機能をマークすることができます。これは、どの工具を使用するか、各作業にどれだけの時間を割り当てるかを決定する加工工程エンジニアにとって非常に役立ちます。また、形状の中でコストとリスクが実際にどこにあるのかを理解していることを示すことができるため、 CNC加工の価格交渉においてより有利な立場に立つことができます。
最終用途とパフォーマンス要件の共有
部品が最終組立工程でどのような役割を果たすかを理解することで、サプライヤーはCNC加工コストをより正確に見積もることができます。部品がクリーンルーム、埃っぽい工場、あるいは海外のどの環境で使用されるかを知ることで、材料や仕上げに関する推奨事項が明確になります。負荷経路、動作要件、シール条件などを理解することで、加工コストを削減しながら安全性を維持できるような公差変更を提案できます。
最終用途に関する情報を共有することは、サプライヤーが純粋な機械加工と、鋳造とカスタムCNC金属切削を組み合わせたハイブリッドプロセスとの選択を行う際にも役立ちます。サプライヤーがお客様の用途と需要プロファイルを把握していれば、性能とコストの両方を向上させる方法を提案できます。多くのバイヤーは情報共有に躊躇しますが、管理された透明性によって、より優れた設計と競争力のあるCNC加工価格が生まれることがよくあります。
一貫性のある RFQ が比較可能なサプライヤーの見積りにつながるのはなぜですか?
見積依頼書の内容が統一されていないと、 CNC工作機械の価格比較や最適なベンダーの選定が困難になります。各サプライヤーがそれぞれ異なる情報を受け取ると、想定する許容誤差、材料、検査レベルも異なってしまうからです。見積もりは一見同じ条件に見えても、実際には作業範囲やリスクレベルが混在している可能性があります。こうした隠れた想定が、変更指示や品質に関する紛争として後々表面化し、思わぬ問題を引き起こす恐れがあります。
図面、モデル、数量、材料仕様、仕上げ、検査、梱包を網羅した標準的な見積依頼書(RFQ)テンプレートを使用することで、共通の基準が確立されます。これにより、サプライヤーは自社の強みである効率的なプロセス、信頼性の高い生産能力、透明性の高いCNC加工コスト
金属部品のCNC加工コストに関するよくある質問
見積り額がサプライヤーによって異なるのはなぜですか?
見積もり金額が異なるのは、各工場が使用する設備、経費、リスクに関する想定が異なるためです。あるサプライヤーは時間単価の低い旧式の3軸フライス盤を使用しているかもしれませんが、別のサプライヤーは最新の立型CNCマシニングセンターと高級工具に投資しているかもしれません。CNCマシンの時間当たりのコストも生産性も異なります。梱包と検査を料金に含めているところもあれば、別項目として請求するところもあります。
不完全な見積依頼書(RFQ)の解釈は、業者によって異なる場合があります。ある業者は厳しい公差と高度な仕上げを要求するかもしれませんが、別の業者はより基本的な要件しか要求しないかもしれません。そのため、複数の業者間で比較可能で安定したCNC加工価格を得るには、明確な仕様と一貫した見積依頼書テンプレートが不可欠です。
金属部品の機械加工の典型的な時給
一般的な時間単価は、地域、工場規模、機械の種類によって異なります。旧式の3軸フライス盤を使用している小規模工場と、大型ガントリーフライス盤、5軸加工センター、ロボットフライス盤セルを備えた工場では、 CNC機械の所有コストが大きく異なります。そのため、CNC機械の時間単価は、比較的低価格なものから、ハイスペックな産業向けの高額なものまで幅広く変動します。
重要なのは、提示されている最低のCNC加工時間単価を追い求めるのではなく、部品の総コストと品質を評価することです。単価は高くてもサイクルタイムが短い、より効率的な工場であれば、同じ部品でもCNC加工コストを低く抑えることができます。提示されている時間単価だけで交渉するよりも、サンプルジョブを比較し、潜在的なパートナーとサイクルタイムについて率直に話し合う方が、通常はより生産的です。
ステンレスやチタンの部品はなぜ高価なのでしょうか?
ステンレス鋼やチタンは、アルミニウムや軟鋼よりも加工が難しい。切削抵抗が大きく、発熱しやすく、工具の摩耗も早い。そのため、加工工場では送り速度や切削速度を遅くし、高価な工具を使用する必要があり、結果としてこれらの材料のCNC加工コストが時間当たり高くなる。
ステンレス鋼やチタン製の部品は、航空宇宙、医療機器、ハイエンド産業機器といった要求の厳しい業界でも頻繁に使用されています。これらの分野では、厳格な幾何公差(GD&T)、完全な三次元測定機(CMM)検査、詳細な文書化が求められることがよくあります。厳しい加工条件とより厳格な品質管理が相まって、ステンレス鋼やチタン部品のCNC加工価格は、より加工しやすい合金に比べて一貫して高くなっています。
許容誤差要件はCNC加工コストにどのように影響しますか?
公差要件は、部品の製造および測定精度を規定するため、 CNC加工コストに影響を与えます。公差が厳しくなるほど、より厳密なツールパス制御、低速加工、そして多くの場合、二次仕上げ加工が必要となります。また、ゲージやCMMを用いたより詳細な検査も必要となり、機械加工時間と作業時間の両方が増加します。
図面全体にわたってデフォルトで公差を厳しくすると、重要な部分だけでなく、すべての部分のコストが上昇します。どの寸法に厳密な管理が必要かを慎重に特定することで、加工コストを重要な部分に絞り込み、重要でない部分に過剰な費用を支払うことを避けることができます。
CNC加工が鋳造や鍛造よりも優れているのはどのような場合ですか?
少量生産の場合、迅速な設計変更が必要な場合、または形状が複雑すぎて鋳造や鍛造ではコスト効率が悪い場合は、CNC加工が最適です。初期費用のかかる工具費用が不要になり、リードタイムが短縮され、設計変更にも柔軟に対応できます。多くの産業プロジェクトにおいて、信頼できるCNC加工サービスによるオンデマンドCNC加工は、実際の部品を迅速に入手するための最速の方法です。
年間生産量が増加し、設計が安定するにつれて、鋳造または鍛造の後、重要な部分にカスタムCNC金属切削加工を施す方が経済的になる場合があります。決定ポイントは、部品のサイズ、形状、CNC加工と金型および二次加工のコストの比較によって決まります。設計段階の早い段階で両方の方法を評価することで、全面的な機械加工に長く留まったり、設計が完成する前に金型製作に着手したりすることを避けることができます。
結論
CNC加工のコストを理解するには、見積書に記載された単価を読むだけでは不十分です。材料選定、形状、公差、機械選定、仕上げ、品質管理、梱包、物流など、あらゆる要素が影響します。エンジニアと購買担当者がCNC加工のコスト計算を構造化された問題として捉えることで、調整すべき要素や、サプライヤーとの連携が最も効果を発揮する箇所を特定できます。早期のDFM(設計製造性)への取り組み、現実的な公差戦略、そして適切に設計されたRFQ(見積依頼書)は、競争力のある価格で信頼性の高い品質を確保するのに役立ちます。
早期コスト分析が生産上の問題を防ぐのはなぜですか?
早期にコストと製造可能性の分析を行うことで、生産開始後の予期せぬ事態のリスクを軽減できます。設計を確定する前に材料、数量、加工工程について話し合うことで、土壇場での変更、納期の問題、予期せぬ加工コストの上昇を回避できます。新しい金属部品を計画している場合や、既存部品のベンチマークを検討している場合は、材料、加工時間、仕上げを明確に示したCNC加工コストレビューと見積もりを依頼できます。これにより、一般的なCNC加工見積もりが、明確な技術的・商業的意思決定ツールへと変わります。