


ダイカストとは、金属材料を溶融し、高圧をかけて金型に通すことで、機械の様々な部品を成形する技術です。製造業において広く用いられている技術の一つです。
しかし、技術の進歩が続く中、この技術は機能面でいくつかの点で不足しているようで、真空ダイカストの採用につながっています。この記事では、真空ダイカスト、その仕組み、そして最大限に活用する方法について詳細に検証します。ぜひお読みください。
真空ダイカストとは?
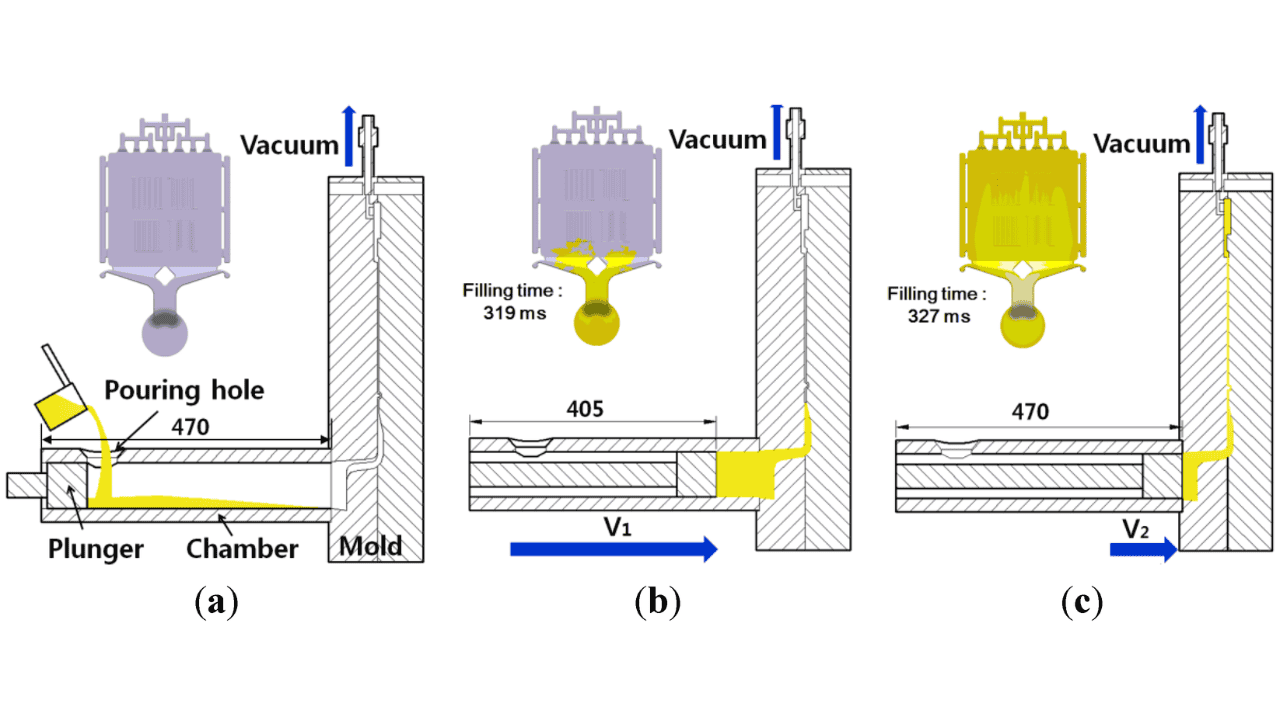
真空ダイカスト(ガスフリーダイカストとも呼ばれる)は、従来型のダイカスト製法です。これは、ダイカストに必要なすべての技術を含み、溶融金属を金型に注入し、圧力を加えて構造部品や構成要素を成形する、ごく基本的な工程です。
これと従来のダイカストの主な違いは、真空システムが追加されていることです。このシステムは、溶融金属の注入の準備と注入中に、金型から空気とガスを除去します。
この事前のステップは、多孔性を大幅に低減し、製造中に水などの不要な液体物質が通過するのを防ぐのに大いに役立ちます。また、部品の構造的完全性を高め、より滑らかな表面仕上げを実現します。
真空ダイカストプロセス
カスタムダイカストのプロセスに精通している方であれば、以下の手順は馴染み深いものでしょう。というのも、先に述べた真空システムの導入を除けば、両方のプロセスは非常に似ているからです。それでは早速見ていきましょう!
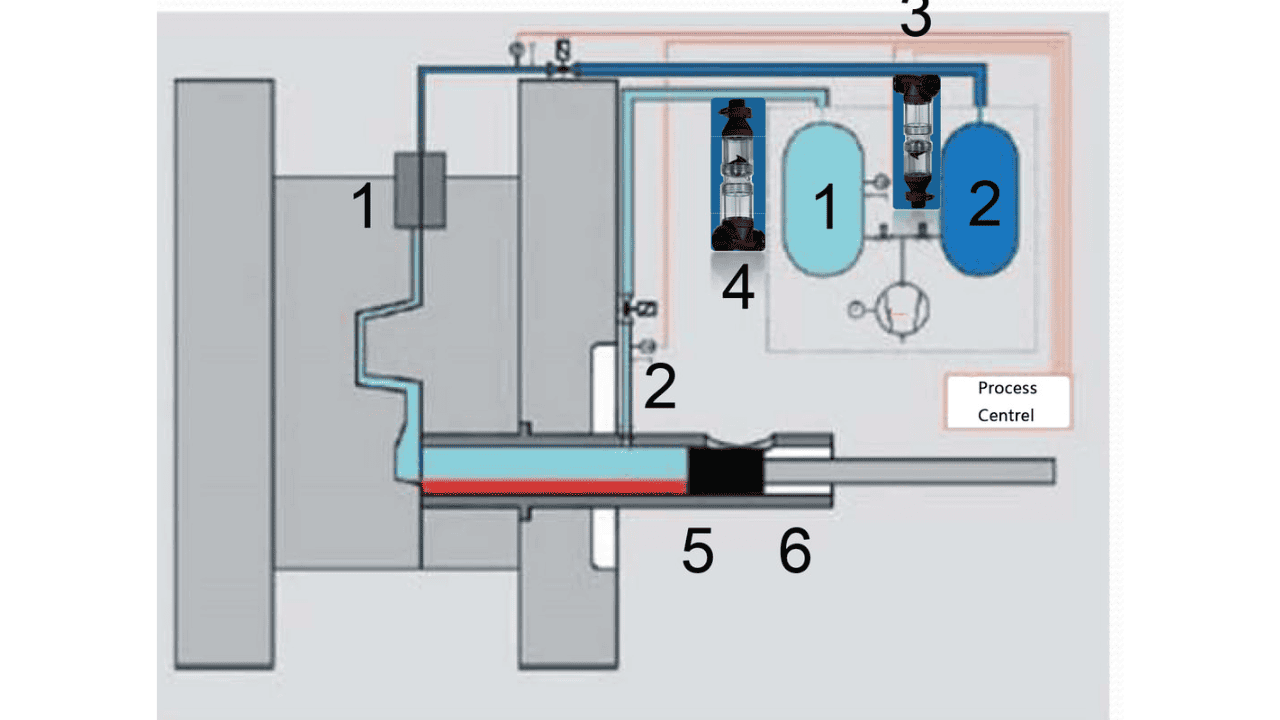
金型の準備
鋳造は、真空ダイカスト プロセスで最初に行うステップです。鋳造には、鋳型またはダイ キャビティの作成に使用される、希望する最終部品のレプリカ、つまりパターンまたはプロトタイプの形成が含まれます。
鋳物は、その展性と強度の高さから、通常は鋼で作られています。この段階で、鋳物の生産後にスムーズに取り外せるように、金型キャビティ内に除去剤を添加することが重要です。
金属を溶かす
次のステップは、アルミニウム、亜鉛、銅、マグネシウム合金など、目的の金属材料を入手し、炉などの加熱方法を用いて必要な温度まで加熱し、金属を溶融状態にすることです。
真空状態を作る
この特別な手順こそが、真空ダイカストと従来のダイカストとを完全に区別するものです。真空システムを使用して、ダイカストから閉じ込められた空気とガスを吸い出し、多孔性を減らします。
溶融金属の注入
次に、液体または半液体状態の高温金属を、必要な高圧を使用して金型キャビティに送り込みます。この時点で発生する可能性のある冷間閉鎖、収縮、ブローホールなどの欠陥を最小限に抑えるために、射出は厳重な監視下で実行されます。
固化と排出
射出成形後、金型キャビティは冷却と硬化のために放置されます。このプロセスは、凝固中に起こり得る欠陥である収縮や亀裂を回避するために、制御された冷却システムの下で実行する必要があります。
溶融金属が完全に凝固部品に成形されると、ダイカストから排出されます。金型の準備中に塗布された除去剤と真空操作により、排出プロセスが容易になります。
鋳型は正常に取り出されましたが、まだ完璧な状態ではない可能性があり、トリミングや仕上げが必要になる場合があります。
真空ダイカストに使用される金属
アルミニウム合金
ダイカストに最も広く使用されているアルミニウム合金は、A356とA380です。A356は、その高い強度、軽量性、優れた鋳造性および機械加工性から、航空宇宙産業においてインペラ、航空機、ポンプハウジングなどの製造に利用されています。
ADC 380 と同じアルミニウムグレード A10 は、耐摩耗性と優れた鋳造および機械特性で知られています。ギアケース、モーターシェル、ツール部品の製造に使用されます。
マグネシウム合金

マグネシウム合金は、特に航空宇宙、自動車、電子産業において、高い強度対重量比が求められる構造部品の鋳造に最適です。アルミニウム合金よりも融点が低いため、加熱工程におけるエネルギー消費の面で優れています。
亜鉛合金

ザマック3合金(亜鉛合金3とも呼ばれる)は、その優れた物理的・機械的特性から、米国ではダイカストに広く用いられています。長期的な寸法安定性と良好な表面仕上げを実現し、最終製品への塗装、めっき、コーティングを非常に容易に施すことができます。
銅合金
その一例が銅スズ合金(青銅とも呼ばれる)です。この合金は耐腐食性、耐摩耗性、耐塩水性が高く、耐荷重性も高いため、海洋産業でポンプ シャフト、バルブ本体、船舶用継手の製造に適しています。
青銅は銅合金であり、亜鉛をあまり含まないため、厳しい環境でも錆びにくく、表面の汚れや変色は通常の洗浄方法できれいに除去できます。
真空ダイカストの利点
従来のダイカストと比較した場合、高圧真空ダイカストには多くの利点があります。その利点には以下が含まれます。
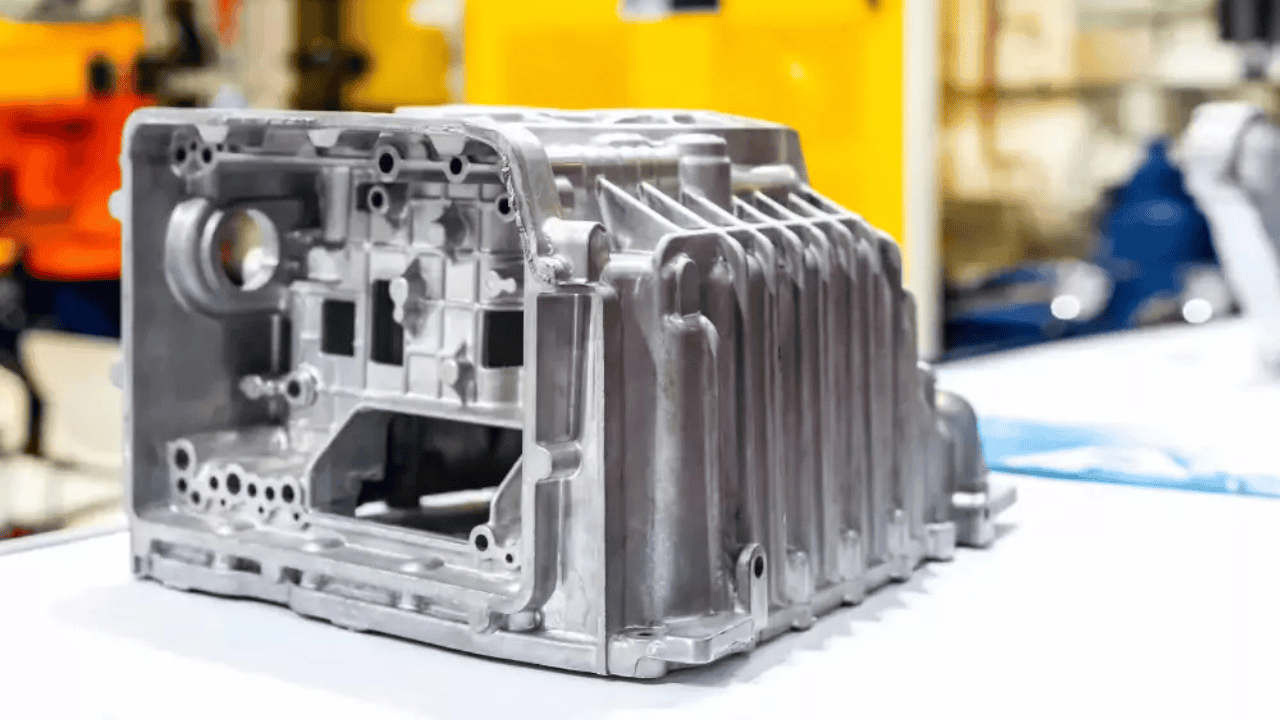
気孔率の減少
真空ダイカストでは、射出前に金型から空気とガスを抜きます。これにより、溶融金属がダイカストの隅々まで均一に流れ込み、満たされていない部分や穴が残る部分がなくなることが保証されます。
ダイカスト中に気孔が減少すると、最終製品の表面仕上げは常に滑らかになり、閉じ込められた空気による閉塞のリスクがなく、熱処理をより効率的に実行できるようになります。
品質向上した部品
真空ダイカスト部品は欠陥が非常に少ない傾向があり、後処理を必要としない場合があります。通常、ボディのすべての部分にわたって密度の向上や構造的完全性など、互換性のある機械的および物理的特性を示すことが知られています。
高精度と高精度
これは、従来のダイカストに比べて真空ダイカストが持つ多くの利点の 1 つです。真空ダイカストでは、複雑で入り組んだ形状の形成が可能になり、金型の空洞に溶融金属を正確に充填しながら、不一致や欠陥を減らすことができます。
高性能コンポーネント、厳しい許容誤差、正確な仕様を必要とするアプリケーションに推奨されます。
強度と靭性の向上
ダイカスト工程中の気孔率と空気の閉じ込めの減少により、部品の強度が向上します。真空ダイカスト部品は、表面欠陥なしで溶接や機械加工などの熱処理を簡単に受けることができます。
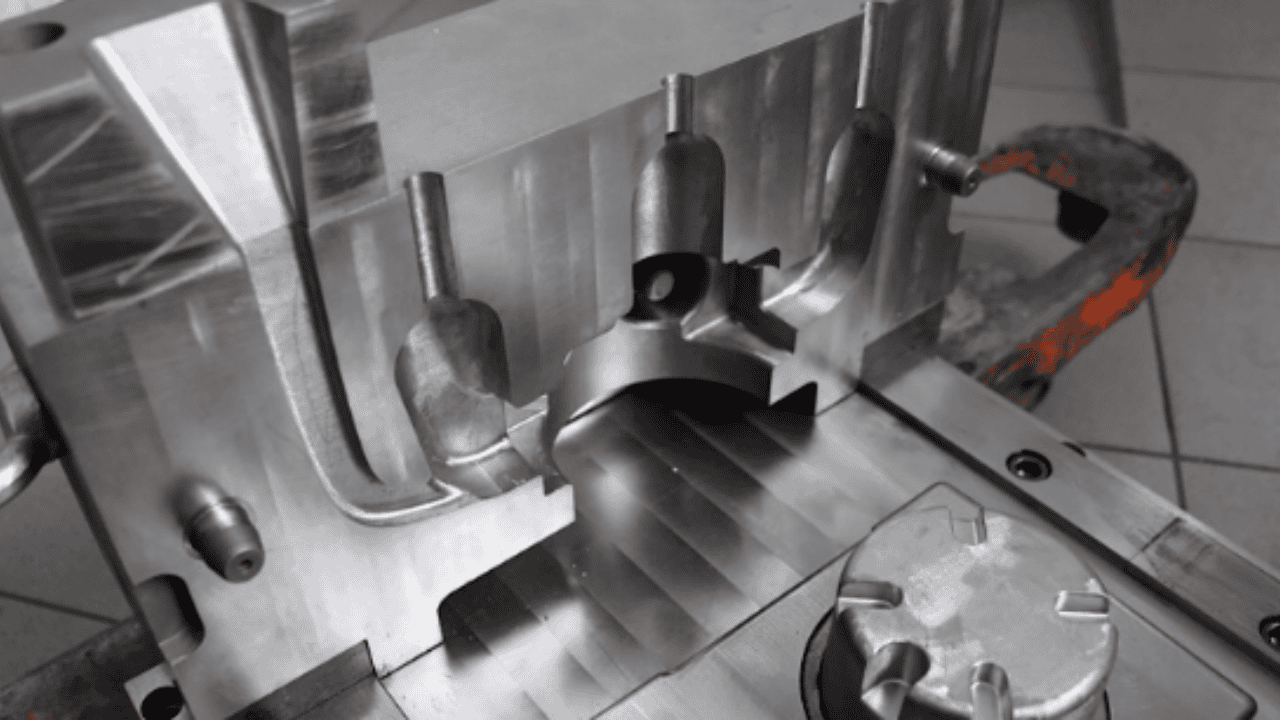
真空ダイカストの用途
自動車
高真空ダイカストシステムは、寸法精度、高精度、優れた機械的特性が求められる自動車部品の製造に使用されます。これらの部品には、トランスミッションケース、シリンダーヘッド、サスペンション部品、ダッシュボード、その他の車体構造部品などが含まれます。
このプロセスは、高品質の同一部品を一貫して大量に生産できるため、自動車業界で広く採用されています。
航空宇宙
陽極酸化アルミニウムの高圧真空ダイカストは、航空機部品の製造に採用されています。このプロセスで形成された部品は、精度と精密度が高く、複雑なデザインを作成できるため、優れた耐久性と高強度を示すことが知られています。
真空ダイカスト法を使用して形成される航空機部品には、燃料システム、タービンブレード、エアダクト、薄壁システムなどがあります。
医療機器
チタン、ステンレス鋼合金、プラチナなど、医療用インプラントや機器の製造に使用される生体適合性金属部品を製造する際には、真空ダイカスト法を適用することができる。
消費財
この技術の大きな利点は、複雑で精巧なデザインを高精度で作成できることです。プロトタイプの形状に関係なく、溶融材料が均一に分散され、多孔性と空気干渉が低減されます。
このプロセスは、玩具、スポーツ用品、キッチン家電、消費者向けハードウェア部品の製造に使用されます。
真空ダイカストで除去できる一般的な欠陥
気孔
気孔は、ダイカスト中に発生する大きな欠陥です。鋳物に気泡が閉じ込められることで、時間内に発見されなければ、他の欠陥の発生につながる可能性があります。真空ダイカストは、溶融金属を注入する前に、閉じ込められたガスと空気を金型から除去するために使用されます。
最終成形部品の内部空隙とガスポケットを大幅に削減します。このプロセスにより、部品の強度と耐久性が向上し、表面仕上げも滑らかになります。
コールドシャット
コールドシャットは、2 つの溶融金属の流れが不適切に融合することで発生し、その結果、材料に亀裂や弱い部分が生じ、目に見える線が形成されます。この欠陥は、溶融温度が低い、射出速度が遅い、ゲート システムが不十分なことなどと関連している可能性があります。
コールドシャットを制御および防止する方法はいくつかありますが、溶融温度と射出速度を上げることも含まれます。また、真空ダイカストにおける制御された圧力は金属の流動性を高め、射出時の乱流を減らします。
収縮欠陥
この欠陥は、溶融金属が鋳物に不均一に流れ込むことによって発生します。金属は冷却後にコントラストが生じることが知られているため、凝固プロセス中に適切な注意が払われない場合にも収縮が発生します。
したがって、これらの収縮や収縮欠陥を回避するには、射出前に適切なゲート設定を確実に行うことが重要です。さらに、真空ダイカストを実行すると、鋳造の複雑な部分すべてに均一な流れが確保され、収縮が軽減されます。
ダイカスト中に発生する可能性のある欠陥は他にもたくさんあります。介在物、ランアウト、ミスラン、反り、スラグ、ブリスターなどが含まれます。効率的なダイカスト プロセスを確保し、優れた最終製品を実現するためには、これらすべてとその原因を知ることが不可欠です。

真空ダイカストの限界
従来のダイカスト プロセスに比べて利点があるにもかかわらず、真空ダイカストには限界がないわけではありません。以下にその一部を挙げます。
すべての金属との互換性がない
従来の鋳造と同様に、真空ダイカストはすべての金属で実現できるわけではありません。このプロセスに適した特定の金属合金には、亜鉛合金、アルミニウム合金、マグネシウム合金などがあります。
鋼鉄などの鉄金属は金型材料と反応する傾向があるため、あまり適していません。また、真空ダイカストは、非常に高温を必要とする用途には使用できません。
設備費が高い
ダイカスト金型の製造と初期セットアップのコストは、いくつかの新しいバルブとポンプで構成される追加の真空システムのために非常に高額になる可能性があります。
時間がかかる
真空ダイカストは、少し時間がかかり、技術的なプロセスです。製品の 1 つの部品を完成させるには、継続的な監視と監督が必要です。そのため、大量の部品を生産するには十分な効率性がありません。
結論
真空ダイカストは、鋳造時の気孔率を減らし、複雑な設計の機械的特性を高めることで金属部品の品質を向上させ、滑らかな表面仕上げを実現する革新的な製造技術です。
HMでは、高真空補助ダイカスト作業に適した、規制された環境を提供しています。最先端の工場で真空ダイカストプロジェクトを開始される際は、ぜひ当社までお問い合わせください。