


金属硬度試験規格 CNC 加工およびダイカストにおけるサプライヤー紛争の最も一般的な原因の 1 つです。
図面にはHRC 55と記載されているが、発注書にはHB 200 maxと記載されており、届いた報告書の内容と一致しない。そして、どの硬度スケールが使用されたのか、どのASTM規格またはISO規格が試験を規定したのか、試験は正確にはどこで行われたのか、そして規定の方法ではなく硬度換算が使用されたのかどうか、といった同じ疑問が繰り返される。
このガイドは、B2Bバイヤー、品質エンジニア、および調達チーム向けに作成されています。目的はシンプルです。硬度要件を明確にし、複数のラボ間で再現可能な結果を得て、不良品や議論を減らす、監査対応可能なCNC品質管理計画を構築することです。
CNC部品の金属硬度試験の意味
金属硬度試験は、定められた方法に基づき、材料の圧痕に対する抵抗を測定するものです。硬度は普遍的な品質指標ではありません。硬度は、試験方法、荷重、圧子タイプ、表面状態、および試験場所が適切に管理されている場合にのみ意味を持ちます。
CNC 製造において、硬度は通常次のようなものに影響します。
-
工具の摩耗と切削力
-
熱処理後の歪みリスク
-
バリ挙動と仕上げ安定性
-
強度を一定に保つ必要がある場合の組み立ての適合安定性
硬度は、次のようなパフォーマンスまたはプロセスのリスクを直接制御する場合に適した受け入れ要件です。
-
熱処理された鋼製シャフト、ギア、摩耗部品
-
特定の焼き入れまたは条件に適合する必要がある部品
-
表面硬化または局部硬化の検証(多くの場合、ビッカース硬度試験による)
部品のリスクが化学的性質、微細構造、または内部欠陥に起因する場合、硬度だけでは不十分です。材料仕様と適切な検査管理を組み合わせることが重要です。
図面および発注書の硬度コールアウト形式
硬度の数値だけを記載すると、紛争を招きます。正しい表記は、再現性と監査可能性を備えていなければなりません。
次の形式を使用します:
方法、スケール、規格、試験場所、および測定値を指定してください。
推奨テンプレート:
-
硬度ロックウェルC HRC 55~58 ( ASTM E18準拠)を、指定されたパッドでテストし、3回測定して、各値と平均値を報告する。
この 1 行により、ほとんどのサプライヤー間の意見の相違を防ぐことができます。
ロックウェル硬さ試験規格
ロックウェル硬さ試験は、荷重をかけた状態での圧痕の深さを測定する試験です。迅速で、製造現場で広く用いられています。
共通基準:
-
ASTM E18
-
ISO 6508
準拠レポートには次の内容を含める必要があります。
-
HRCまたはHRBスケール
-
統治基準
-
テスト場所の説明と読み取り回数
-
関連する場合の表面状態の注記
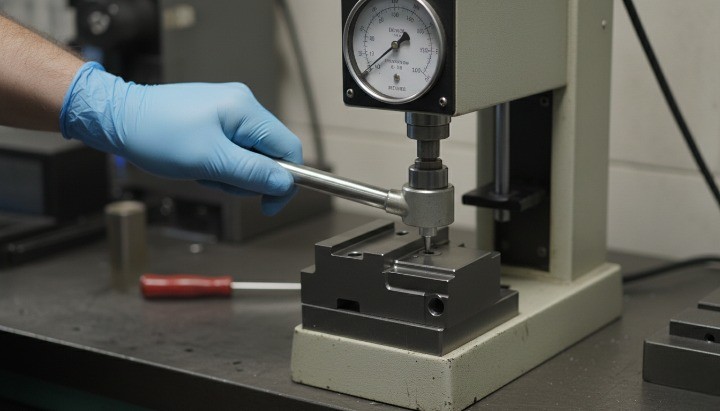
硬化鋼のHRC
硬化鋼や摩耗が激しい部品にはHRC硬度を使用してください。硬度は単なる品質保証の数値ではなく、わずか数ポイントの違いでも工具寿命や加工時間に影響を与えるため、加工計画では硬度目標と仕上げ加工方法(例えば、硬化鋼材のフライス加工と研削加工など)を関連付けることがよくあります。
より柔らかいコンディションのためのHRB
HRBは軟鋼や適切な非焼入れ条件に適しています。よくある失敗例は、HRCの要件に対してHRBを報告すること、または承認なしに変換することです。
ブリネル硬さ試験規格
ブリネル硬さ試験では、球状の圧子を用いて圧痕の直径を測定します。圧痕が大きいため、局所的な微細構造のばらつきを平均化するのに役立ちます。そのため、ブリネル硬さは鋳造品や厚肉部において安定した値を示すことが多いのです。
共通基準:
-
ASTM E10
-
ISO 6506
有用なブリネルレポートには次の内容が含まれます。
-
スケールHB
-
規制基準
-
表面状態と試験場所の注記
-
読み取り回数と値の処理方法
鋳物および厚肉部用HB
ダイカストおよび鋳造サプライチェーンにおいて、HB硬度は受入検査やロット安定性チェックによく用いられます。ブリネル硬度計は安定性検査には適していますが、微細形状の検証には向いていません。薄肉部や微小パッドの硬度検査が必要な場合は、ブリネル硬度計は通常、適切な測定ツールとは言えません。
ビッカース硬度試験規格
ビッカース硬さ試験では、ダイヤモンドピラミッド型圧子を用いて対角線の長さを測定します。圧痕の大きさは制御可能で、微小硬度の測定も可能です。そのため、ビッカース硬さ試験は、微細な形状や局所的な検証に適した実用的な試験方法と言えます。
共通基準:
-
ASTM E92
-
ASTM E384
-
ISO 6507
ビッカースレポートには以下の内容を含める必要があります。
-
スケールHVと印加負荷
-
規制基準
-
表面処理に関する注意事項
-
テストの場所と間隔に関する注意事項
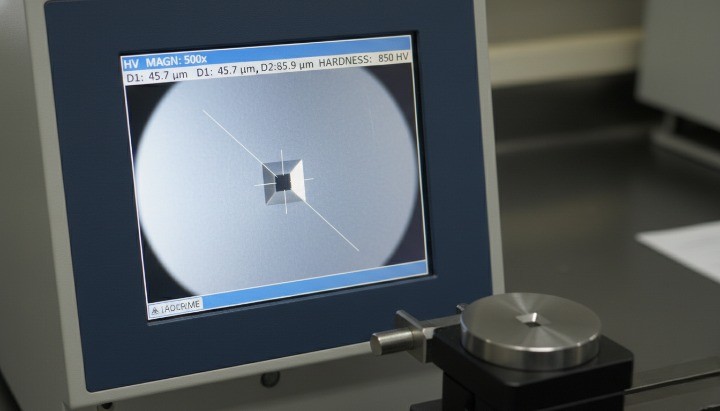
小型パッドとケースチェック用のHV
部品の平面面積が限られている場合、壁が薄い場合、または表面硬度と芯部硬度を比較する必要がある場合は、 HV硬度を使用してください。ビッカース硬度が必ずしも「より高度な」硬度というわけではありません。多くの場合、単に形状に対して「より適切」な硬度であるということです。
CNC品質管理におけるHRC vs HB vs HVの選択
習慣で硬度法を選ばず、部位の状態に合わせて選びましょう。
決定要因:
-
利用可能な平坦な試験面積と厚さ
-
必要なインデントサイズ
-
鋳造微細構造の変化
-
結果はラボやサプライヤー間で一致する必要があるかどうか
すぐに得られる成果:
-
受入用途向け焼入れ鋼材HRC
-
鋳造品や厚みのある部品は安定性のためにHBを使用する
-
小型パッド、薄壁、およびローカルチェックは高電圧を使用します
-
安全なテストエリアがない場合は、クーポンまたはテストタブを使用してください。
硬度がCTQ要件である場合は、テストパッドまたはタブを早めに計画してください。出荷後に議論するよりも費用がかかりません。
硬度試験のミス
硬度に関する紛争のほとんどは、不完全な仕様とテスト設定の問題から生じます。
硬度要件は、機能図面要件と矛盾するものであってはなりません。部品が硬度試験に合格しても、嵌合性や機能に問題がある場合は、通常、公差や検査基準の記述方法に問題があります。このCNC加工公差ガイドを、迅速な調整のための参考資料としてご活用ください。
一般的な原因:
-
端や角に近すぎるテスト
-
適切な固定具なしで曲面をテストする
-
粗い表面や酸化された表面でのテスト
-
反対側の面からの影響力を可能にする薄い壁
-
要件に対して間違ったスケールを使用している
-
承認なしに硬度変換を合格基準として使用する
予防チェックリスト:
-
テストパッド、タブ、またはクーポンの要件を追加する
-
試験のための表面状態を定義する
-
報告書に場所のメモを記載する必要がある
-
個々の測定値と平均を必要とする
-
境界線の読み取り値に対して何が起こるかを定義する
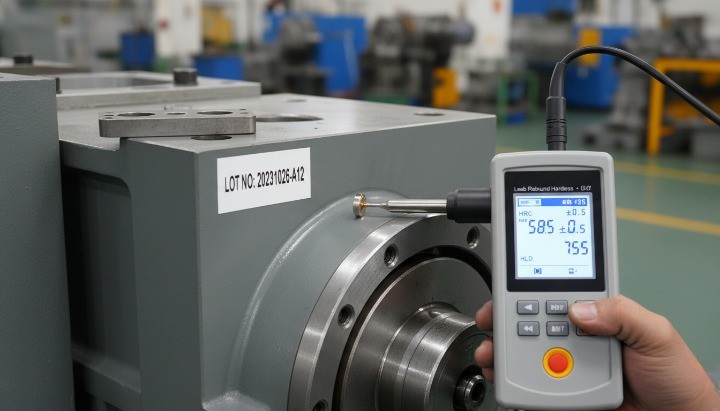
受入検査用ポータブル硬度計
携帯型硬度計は、大型部品の検査、入荷ロットの検査、現場検査などに役立ちます。ただし、特に合金の種類、表面仕上げ、熱処理条件によって、ベンチ測定法との相関関係にずれが生じるリスクがあります。
ベストプラクティス:
-
スクリーニングと傾向の調査にポータブル検査を使用する
-
限界付近で指定された標準方法で確認する
-
材料ファミリーと表面状態による相関ベースラインを確立する
移植可能な結果を受け入れることを許可する場合は、相関ルールを文書化します。
硬度変換 ASTM E140
ASTM E140硬度換算表は、規定された範囲内でHRC、HB、HV間の近似的な関係を示すものです。換算表は等価性を保証するものではありません。
変換が必要な場合:
-
適切な材料範囲への変換を制限する
-
ASTM E140を参照
-
変換された値を推定値として扱う
-
重要な部品の一次受入れとして変換された値を避ける
最も安全な方法は、主要なメソッドを 1 つ指定して直接テストすることです。
硬度試験を含むCNC品質管理計画
硬度試験は、単独の合否判定基準としてではなく、より広範な品質計画における管理された手順の一つとして実施するのが最適です。文書化、トレーサビリティ、検査チェックポイントの構成方法に関する簡単な参考資料が必要な場合は、HM品質管理を参照してください。
安定した流れ:
-
材料の同一性とロットのトレーサビリティに関する入荷検査
-
熱処理がルート内にある場合の熱処理後の工程内チェック
-
最終チェックは必要な場合のみ、またテスト場所が機能に影響を与えない場合にのみ行う
ミルテストレポートMTRチェック
ミルテストレポート(MTR)はトレーサビリティを確保する上で役立ちますが、最終的な部品の硬度を正確に反映するものではありません。硬度は、熱処理工程、機械加工時の応力履歴、研削による損傷、表面近傍の状態変化などによって変化する可能性があります。
次の点を確認してください。
-
グレードと管理仕様
-
ヒートまたはロット識別
-
記載されている状態と硬度値(提供されている場合)
MTR硬度が十分でない場合:
-
完成品の硬度が必要な場合
-
硬化層の深さや表面の硬さが重要な場合
-
納品後に熱処理が行われる場合
このような場合、硬度を部品、クーポン、またはテスト タブのいずれでテストするかを定義します。
NDT検査と硬度
硬度は材料の状態を確認する指標であり、寸法精度は測定によって証明されます。重要な特性については、多くの購入者が硬度レポートと座標測定を組み合わせて使用しており、このCNC部品のCMM検査の概要では、それが監査対応パッケージにどのように組み込まれるかを示しています。
次の場合は NDT を検討してください:
-
部品は安全性が重要
-
材料またはプロセスに既知の亀裂リスクがある
-
失敗コストは高いか許容できない

コピーできる吹き出しの描画
ロックウェルのコールアウト
硬度ロックウェルC HRC 55~58 ( ASTM E18準拠)を、指定されたパッドでテストし、3回測定して、各値と平均値を報告する。
ブリネルコールアウト
ASTM E10に基づき、ブリネル硬度HB 170~200でエリアAを試験し、3回測定して各値と平均値を報告する。
ヴィッカースの呼び出し
ASTM E384に準拠したビッカース硬度HVを測定し、荷重を指定し、位置 B で試験を行い、各値と平均値を報告し、表面処理に関する注記を含めてください。
これらのコールアウトは、サプライヤーやラボ間で繰り返し実行できるため、機能します。
やり取りを減らすには、次のことを含めます。
-
材料グレードと規定仕様
-
熱処理条件とそれを実行する者
-
硬度スケールおよび硬度試験規格
-
合格範囲と試験場所
-
MTRや硬度レポートなどの必要な書類
-
必要な非破壊検査範囲
結論
安定した監査対応可能な金属硬度試験では、目標はサプライヤーやラボ間での再現性であり、単発的な数値ではありません。ほとんどの生産プログラムでは、焼入れ鋼はロックウェル硬度試験(HRC)で検証され、鋳造品や厚肉部はブリネル硬度試験(HB)で管理しやすく、小さなパッドや局所的なチェックはビッカース硬度試験(HV)で処理するのが最適です。紛争を未然に防ぐ最も迅速な方法は、図面または発注書に方法、スケール、規格、試験場所、および測定回数を指定し、レポートには個々の値と平均値を記載するように要求することです。
硬度に関する指示文言を素早く確認したい場合や、部品の形状に基づいてテストパッド、クーポン、またはタブに関する実用的な提案が必要な場合は、 「見積もり依頼」から図面とRFQメモを共有できます。
FAQ
規格がなくてもHRCを指定できますか?
可能ですが、お勧めしません。ASTM E18またはISO 6508規格に準拠しておらず、試験場所が明確に定められていない場合、複数の試験機関間での整合性を確保することが困難になります。
HBをHRCに変換して受け入れることはできますか?
あくまで概算値であり、かつ正しい範囲内でのみ有効です。両当事者が書面で承認し、ASTM E140硬度換算を引用しない限り、換算値を承認として使用しないでください。
硬度の試験は仕上げ前か仕上げ後かどちらが良いですか?
硬度を変更する工程の後にテストを実施してください。最終的な硬度要件については、パッドまたはタブを定義し、仕上げ後にテストを実施してください。
いくつの測定値を報告すればよいですか?
発注書または検査計画書で定義します。個々の測定値に加えて平均値を要求し、外れ値の処理方法を定義します。
曲面でも硬度を測定できますか?
可能な限り避けてください。避けられない場合は、フィクスチャリングについて合意し、結果をより高い不確実性として扱います。
ポータブル硬度計は合格基準に含まれますか?
ポータブルツールはスクリーニングに役立ちます。相関関係と承認ルールが文書化されていない限り、受入れは指定された標準方法に従う必要があります。
硬度が規格外の場合はどうなりますか?
合意した場所で合意した表面状態で再テストし、ロットのトレーサビリティを確認し、不合格にする前に熱処理と表面状態を確認します。