


CNC部品に不適切な赤色金属を選択することは、単なる軽微な設計ミスではなく、部品の壊滅的な故障につながります。導電性の低さから電気コネクタが過熱したり、海水による腐食で船舶用継手が固着したりするケースはよく見られます。
真鍮、青銅、銅は見た目は似ていますが、応力、熱、機械加工負荷に対する特性はそれぞれ異なります。これらを混同すると、生産の遅延や高額な不良品の発生につながります。
このガイドでは、情報に基づいた調達決定に必要な技術データをご提供します。冶金学的差異を分析し、加工コストを比較し、各合金の正確な破損リスクを定義することで、プロジェクトの成功を保証します。
エンジニア向けの簡単な概要:
-
銅(C11000):電気伝導率/熱伝導率が最も優れている(101% IACS)。
-
真鍮(C36000):高速CNC加工とコスト効率に最適です。
-
ブロンズ(C93200):耐摩擦性、耐摩耗性、海洋環境に最適です。
-
主なリスク:脱亜鉛腐食のため、標準的な真鍮を海水で使用しないでください。必ず青銅を指定してください。

真鍮 vs 青銅 vs 銅の特性
冶金学的な側面を検討する前に、以下の機能別分類を確認してください。高速生産が必要な場合は、真鍮が業界標準です。最高の導電性が必要な場合は、銅が不可欠です。摩擦や海水環境においては、青銅が唯一安全な選択肢です。
| 機能 | 銅(C11000) | 真鍮(C36000) | ブロンズ(C93200) |
|---|---|---|---|
| アロイベース | 99.9% 純銅 | 銅 + 亜鉛 (Zn) | 銅 + スズ (Sn) |
| 最適なアプリケーション | 電気と熱 | 大量生産CNC部品 | ベアリング&マリン |
| 被削性 | 20%(難しい/グミ) | 100% (標準) | 50%(中程度) |
| 伝導度 | 101% IACS | 約26% | 約15% |
| 抗張力 | 低圧(220MPa) | 中程度(340~480 MPa) | 高(240~690MPa) |
| 腐食 | 良好(緑青形成) | 普通(脱亜鉛リスク) | 優秀(マリン) |
| 相対コスト | ハイ | 最低 | 中から高 |

産業グレードの選択ガイド
CNCプロジェクトを最適化するには、ベースメタルの選択と同様に、特定の合金グレードを選択することが重要です。それぞれのグレードは、特殊な環境に適した独自の特性を備えています。
| 材料 | グレード(UNS) | 主な特徴 | 典型的なCNCアプリケーション |
|---|---|---|---|
| 銅 | 10100 | 無酸素(OFE)、純度99.99% | 真空エレクトロニクス、半導体 |
| 真鍮 | 46400 | ネーバルブラス、高耐食性 | 船舶用ハードウェア、ポンプシャフト |
| 真鍮 | 26000 | カートリッジ真鍮、優れた延性 | ラジエーターコア、弾薬 |
| ブロンズ | 95400 | アルミニウム青銅、非常に高い強度 | 重荷重用ギア、航空機着陸装置 |
| ブロンズ | 51000 | リン青銅、高疲労耐性 | 電気バネ、ダイヤフラム |

真鍮と青銅の違いはどうやって見分けるのでしょうか?
材料試験報告書(MTR)は、合金組成を証明する決定的な証拠となります。しかし、在庫管理や)の評価を行う際には、視覚、聴覚、切削屑の形成といった視覚的な指標を用いて、現場でこれらの合金を識別することができます。
純銅の識別
-
色:特徴的な赤みがかったピンク色または赤みがかったオレンジ色の「サーモン」色。
-
音:柔らかい金属が衝撃エネルギーを吸収するため、叩くと鈍い「ドスン」という音がする。
-
切削屑:長く糸状の「鳥の巣」のような塊を形成し、CNCオペレーターが除去するのが困難です。
真鍮の識別
-
色:明るく鮮やかな黄色で、金色によく似ている。亜鉛含有量の多いものはより黄色みが強く、亜鉛含有量の少ない「赤真鍮」はやや赤みがかった色をしている。
-
音色:銅よりも深みのある音色だが、かなり明るい。
-
切削屑:瞬時に細かく分割された切削屑に砕ける。これは、C36000真鍮の切削加工性を示す主要な指標である。
ブロンズの識別
-
色:暗めのくすんだ金色または赤褐色。鋳造工程で生じた、かすかな表面の輪状模様や、はっきりと見える木目模様が特徴的である。
-
音:「鐘の音」。ブロンズは叩くと澄んだ、長く響く音色を奏でます。
-
切削屑:真鍮の切削屑よりも硬いが、純銅の粘着性のある繊維状物質よりははるかに扱いやすい。
電気伝導性と強度
材料選定は、多くの場合、ある重要なエンジニアリング特性に左右されます。ここでは、導電性、機械的負荷、そして耐環境性において、合金がどのように競合するかをご紹介します。

銅が真鍮より優れている理由
銅は導電率の世界標準(IACS 100%)です。バスバー、モーター巻線、高効率ヒートシンクには必須の素材です。その原子構造により、電子は最小限の抵抗で流れます。
逆に、真鍮と青銅は導体として劣ります。真鍮のIACS値は約26%、青銅は約15%にまで低下します。これらの合金を一次電流伝送に使用すると、電気的なボトルネックが生じます。筐体や構造支持材には使用できますが、導電経路自体には決して使用しないでください。
耐久性の高い部品の場合、青銅は真鍮よりも硬いですか?
はい、一般的に青銅は真鍮よりも硬く、強度があります。錫を添加することで、変形に強い緻密な格子構造が形成されます。そのため、絶え間ない摩擦と高圧に耐える高耐久性ベアリングやブッシュに最適な素材となります。
真鍮は純銅よりも強度が高く、青銅よりも延性に優れています。構造部材や装飾金具には最適ですが、青銅が容易に耐えられるような大きな機械的負荷がかかると、最終的には変形してしまいます。
マリングレードの青銅と真鍮:腐食防止
プロジェクトに海水または高湿度が関係する場合、これら 2 つの区別は安全上の問題になります。
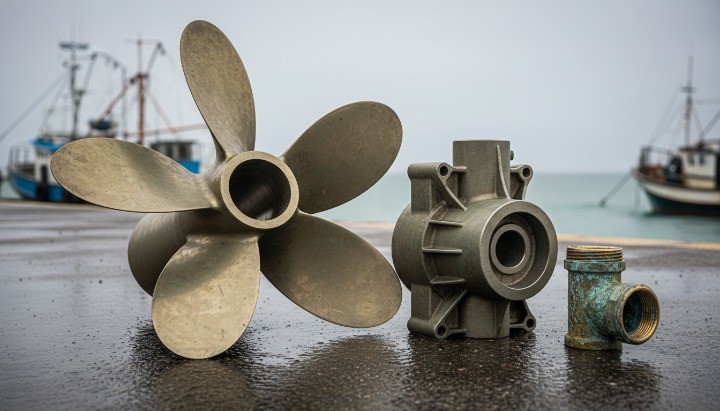
青銅は、腐食の深部への浸透を防ぐ保護酸化層を形成します。ASTM規格によれば、銅合金は本来耐食性に優れていますが、プロペラや水中船舶用部品においては、青銅が紛れもない標準材料となっています。
真鍮は脱亜鉛腐食を起こしやすい。海水では、合金から亜鉛が溶出し、多孔質で脆い「銅スポンジ」が残る。この銅スポンジはわずかな応力でも割れてしまう。そのため、重要な水中用途には、標準的な真鍮は決して使用すべきではない。
CNC加工に適した金属の選択
調達を効率化するために、各赤色金属のトレードオフの明確な概要を以下に示します。
-
銅(C11000)
-
長所:比類のない101% IACS伝導率;優れた放熱性能。
-
短所:原材料費が高い。加工が難しい「粘着性のある」形状。構造硬度が低い。
-
-
真鍮(C36000)
-
長所: CNC加工サイクルタイムが最速。部品あたりの加工コストが最低。優れた仕上がり。
-
短所:海水には適さない(脱亜鉛腐食のリスクがある)。青銅よりも融点が低い。
-
-
ブロンズ(C93200/C95400)
-
長所:極めて高い耐摩耗性、自己潤滑性、船舶用グレードの耐久性。
-
短所:真鍮よりもCNC加工工具への摩耗性が高い。重量対強度比が高い。
-

CNC加工戦略:速度、送り、工具寿命
調達チームやエンジニアにとって、加工性はコストに直結します。これらの金属が切削工具とどのように相互作用するかを理解することで、部品価格を正確に見積もることができます。
C36000 Brass がスピードの王者と言われる理由
C36000真鍮は100%の切削性を有しています。鉛と亜鉛の含有量が内部のチップブレーカーとして作用し、以下のことが可能になります。
-
最大回転数:工具を過熱させることなく、積極的な送り速度を実現します。
-
工具寿命の延長: CNC工具の寿命が大幅に延び、機械のダウンタイムを劇的に削減します。
-
経済的価値:これは、大量生産されるねじ加工部品にとって最も費用対効果の高い選択肢です。
純銅の加工の課題
純銅(C11000)の被削性はわずか20%と評価されています。銅は柔らかく粘着性があるため、切削刃に付着しやすく、これは構成刃先(BUE)と呼ばれる現象です。銅をうまく加工するには、高いすくい角を持つ特殊な鋭利な工具が必要です。
DFMのヒント:銅合金加工におけるコスト削減
専門的な CNC 施設として、スクラップ率とツールコストを最小限に抑えるために、次の設計調整を推奨します。
-
銅の加工において、鋭利な内角を避ける:純銅は粘り気があるため、鋭利な角は工具の振動を引き起こします。よりスムーズな加工経路を確保するため、内径半径は最低でも0.5mm以上となるように設計してください。
-
ねじの種類は慎重に選びましょう。青銅の場合、極端に細かいピッチはできるだけ避けてください。青銅は研磨性があり、小さなタップに大きな摩耗を引き起こす可能性があります。
-
肉厚:高速フライス加工時の変形を防ぐため、真鍮および青銅部品の肉厚は最低でも0.75mmに維持してください。

アプリケーションガイド: 材料選択の検証
-
高電流電気コネクタ:銅製(C11000)を選択してください。熱による故障を防ぐため、最大限の効率が求められます。
-
水中船舶用金具:シリコンブロンズをお選びください。海水は脱亜鉛腐食によって一般的な真鍮を劣化させますが、ブロンズは数十年にわたる耐用年数を提供します。
-
大量生産向け継手・締結部品:真鍮(C36000)を使用。高速加工により、大量注文の単価を抑えます。
-
高負荷用ベアリング:ベアリングブロンズ(C93200)を選択。摩擦係数が低いため、高応力回転時でも焼き付きを防ぎます。

FAQ
真鍮、青銅、銅の価格差はどのくらいですか?
銅は純度と世界的な需要の高さから、一般的に最も高価です。青銅は錫/アルミニウム含有量によって価格が変動しますが、これに続きます。真鍮は亜鉛が銅や錫よりも大幅に安価なため、最も経済的です。
真鍮を銅に溶接できますか?
はい、しかしろう付け(銀ろう)が業界で推奨されている方法です。真鍮に含まれる亜鉛は融点が低く、溶接中に蒸発してしまうため、接合部の強度を損なう可能性があります。
青銅は錆びますか?
いいえ。錆は酸化鉄であり、青銅には鉄は含まれていません。青銅は酸化して保護膜(緑青)を形成します。この緑青は通常、濃い茶色または緑色です。この層がバリアとして働き、構造物の深い腐食を防ぎます。
レッドメタルの選択を最適化する
真鍮、青銅、銅のどれを選ぶかによって、製品の寿命と安全性が決まります。このガイドでは、青銅、真鍮、銅の違いや合金特性に関する技術的な調査結果をまとめ、エンジニアにとって役立つ情報源として提供します。
材質の不一致でブランドの評判を損なわないように、設計仕様がこれらの合金の化学的および機械的特性と合致していることを確認してください。
銅合金のCNC加工に関する専門家のサポートを受ける
HM社は、あらゆる種類の銅合金に対応した精密CNC加工を専門としています。C36000真鍮の高速旋削加工から、無酸素銅の複雑な5軸フライス加工まで、当社の設備は各材料固有の工具要件に対応可能です。
当社では、お客様の予算と性能目標の両方に合致する材料選定を確実にするため、包括的な製造設計(DFM)に関するフィードバックを提供します。当社のエンジニアリングチームは、すべての図面を精査し、生産段階に入る前に潜在的な材料不良を検出します。
次回のプロジェクトに関する技術設計レビューや競争力のある見積もりをご希望の場合は、今すぐお問い合わせください。