


CNC加工図面を読み解き、GD&Tの基本を理解することは、部品を正確かつ一貫性をもって、そしてコストのかかる遅延なく製造するために不可欠なスキルです。これらの図面は、エンジニアとサプライヤー間の共通言語として機能し、誤解が生じると、手直し、見積もりの誤り、あるいは機能不全につながる可能性があります。
このガイドは、CNC図面を自信を持って読み解くための、明確で体系的な方法を提供します。図面、寸法、幾何公差記号、公差枠、材質修飾子の解釈方法を学ぶことで、RFQ(見積依頼)をより迅速かつ明確に、そして製造性を向上させることができます。
CNC加工図面の基礎
CNC 加工図面は何を表していますか?
CNC加工図面は、部品の製造意図を完全に表すものです。正投影図、寸法、公差、およびサプライヤーが各部品をどのように加工し検査するかを指示する重要な注記が示されています。図面は、製造業者にとって何が最も重要か、部品がどのように機能する必要があるか、どの面をより厳密に管理する必要があるかを示します。

これらの図面には通常、いくつかの調整された要素が含まれます。
-
複数のビュー: 内部ジオメトリの上面、正面、右側面、断面図
-
サイズ、形状、許容される変動を定義する寸法と公差
-
ねじ、仕上げ、半径、材料要件に関する注記
-
部品の測定フレームワークを確立する参照データ
製造業者は図面を読み取った後、それに基づいて治具、工具経路、加工順序、品質検査などを計画します。加工中のあらゆる決定は、図面が要求事項をどれだけ正確に伝えているかに直接的に左右されます。
CNC製造で使用されるエンジニアリング図面の種類
CNCサプライヤーは通常、それぞれ異なる目的を持つ複数の種類の図面を受け取ります。どのファイルがどこに属しているかを理解することで、製造可能な包括的な見積依頼パッケージを提供することができます。
一般的な描画タイプは次のとおりです。
-
2D寸法図— 公差、幾何公差、ねじ山、および重要な形状に使用されます。
-
3D CADモデル— 形状、ツールパス計画、および衝突チェックに使用されます
-
分解組立図— 部品がどのように相互作用するかをサプライヤーが理解するのに役立ちます
-
詳細図面― 特定の機能や公差を分離して示す
ほとんどのCNC加工工場では、STEP(3D)ファイルとPDF/DXF(2D)ファイルを組み合わせて使用しています。3Dファイルは形状を、2Dファイルは公差を制御します。これらが一致していれば、加工は容易です。しかし、両者が矛盾する場合は、サプライヤーは見積依頼を一時停止するか、説明を求める必要があります。
図面はどのようにしてサプライヤーに加工意図を伝えるのでしょうか?
CNC加工は材料を切削するだけでなく、設計意図を解釈する作業です。図面はサプライヤーが以下のことを理解するのに役立ちます。
-
機能同士の関連性
-
どの領域に精度が求められるか
-
どのような操作手順が必要か
-
厳しい公差が加工戦略に影響を与える可能性がある場合
-
部品が満たすべき機能要件
サプライヤーは図面を使用して次のことを決定します。
-
適切な機械タイプ(3軸、4軸、5軸)
-
固定具設計
-
工具の選択とスピンドル速度
-
検査計画と必要な計測
図面で意図が明確に伝わると、製造業者は間違ったデータムへの加工、穴のコールアウトの誤解、表面仕上げ要件の無視などのミスを回避できます。
従来の公差とGD&T
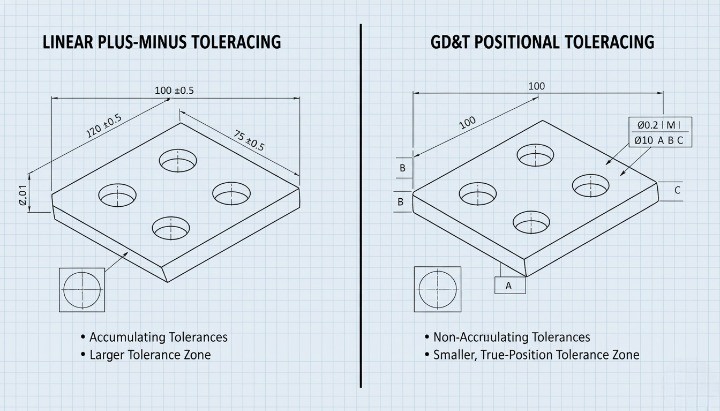
従来の寸法表記ではサイズは制御できますが、形状や機能的な関係性を完全に記述することはできません。GD &Tは、幾何学的精度を定義することでこのギャップを埋めます。
以下は、CNC サプライヤーがお客様に理解していただきたい簡潔な比較です。
| 方法 | 定義するもの | 製品制限 | 最適な使用例 |
|---|---|---|---|
| 伝統的な寛容 | 特徴サイズと線形変化 | 形状、向き、実際の位置を制御できない | シンプルで重要でない機能 |
| GD&T | 形状、向き、位置、プロファイル | エンジニアリングの理解が必要 | 機能部品、アセンブリ、精密フィット |
GD&T(幾何公差)は、形状が許容範囲内でずれていても、部品が設計どおりに適合し、機能することを保証します。そのため、精密CNC加工、組立、高性能部品には不可欠です。
GD&T とは何ですか?
CNC加工におけるGD&Tの目的
GD&Tは、部品の形状の許容誤差を定義する記号的なエンジニアリング言語です。エンジニアが機能要件を明確に伝えることで、CNC加工業者が意図どおりに部品を加工できるようになります。GD &Tの目的は、加工中にわずかな誤差が生じた場合でも、部品が正しく組み立てられ、位置合わせされ、正常に機能することを保証することです。
GD&T(幾何公差)は、形状の大きさだけでなく、他の形状との関係でどのように振れるべきかに焦点を当てています。この機能的なアプローチにより、エンジニアは平面度、方向、振れ、位置精度をより正確に記述できます。メーカーはこれらの記号を用いて、適切な工具、セットアップ方法、検査戦略を選択します。GD&Tがなければ、サプライヤーは設計意図を誤って解釈し、不良率の増加や組立上の問題につながる可能性があります。

GD&T は従来の公差の限界をどのように解決しますか?
従来の公差はサイズのみを規定するものであり、2つの面がどのように相互作用するか、円筒がどのように位置合わせされるか、あるいはシール性能を確保するために嵌合面がどの程度平坦でなければならないかは定義されていません。こうした幾何学的な明確性の欠如は、しばしばアセンブリの不整合につながります。
GD&T は、次の方法でこれらの制限に対処します。
-
形状要件(平面度、直線度、円形度)を定義する
-
方向の制御(平行性、垂直性、角度)
-
位置をより高精度に指定する(真位置、同心度)
-
複雑なサーフェスのプロファイル制御の管理
これらのシンボルにより、CNC加工士は最も重要な点を理解できます。例えば、厳格な位置精度を維持しながら、大きなサイズのバリエーションを許容することができます。この柔軟性により、サプライヤーは機能上の制約に違反することなくツールパスを最適化できるため、加工コストの削減につながることがよくあります。

現代の製造業が GD&T に依存する理由
現代のCNC加工はGD&Tに依存しており、グローバルな製造業では明確で標準化されたコミュニケーションが求められます。GD&Tの使用には、主に2つの規格が用いられます。
-
ASME Y14.5(北米で広く使用されている規格)
-
ISO 1101およびISO GPS規格(ヨーロッパとアジアで広く使用されている)
これらの規格は、記号の意味、幾何公差(GD&T)の適用方法、部品の検査方法を定義しています。CNC加工は国際化が進んでいるため、これらの規格を遵守することで、以下のことが保証されます。
-
図面は一貫して解釈される
-
検査報告書は機能上の期待と一致している
-
より少ない説明回数でRFQの進行が速まる
-
国境を越えた製造は組み立ての失敗を回避します
GD&Tはデジタルワークフローもサポートします。SolidWorks、Creo、Fusion 360などのCADツールは、PMI注釈にGD&Tを埋め込み、MBD(モデルベース定義)を可能にします。これにより、図面の曖昧さが軽減され、CNCの見積もり精度が向上します。
すべてのエンジニアが理解すべきGD&Tのコア要素
データム — CNC精度の基礎
基準構造が明確で安定しており、論理的に配置されている場合、機械加工者はCNC部品を確実に製造または検査することはできません。基準は、部品を機械にセットアップする方法と、測定ツールが部品を評価する方法を規定する参照フレームワークを確立します。適切な基準体系がなければ、最も精密な公差値でさえ意味をなさなくなります。
適切に設計されたデータム システムは、通常、3-2-1 ロジックに従います。
-
プライマリーデータム(平面) — 主要な接触面を確立し、3つの自由度を排除します。
-
二次基準面(平面または軸) —回転を固定し、2つの自由度を排除します。
-
三次基準面(点または平面) —最終的な並進を固定し、最後の自由度を取り除きます。
基準フィーチャを選択する際には、単に「寸法を測りやすいもの」ではなく、機能的な組み立てを優先すべきです。例えば、ハウジングが取付面を介してモーターに位置合わせされる場合、その面を主基準面とする必要があります。最大の面を基準面とするべきではありません。CNC加工において、基準面の選択を誤ると、次のような問題が発生することがよくあります。
-
CMMに適合するが、実際の組み立てでは失敗する部品
-
不要な再固定を伴う機械加工のセットアップ
-
不安定な基準面や曲面による累積誤差
-
サプライヤーが説明を求めるため、RFQが遅れる
強力なデータム構造により、曖昧さが軽減され、繰り返し可能な加工がサポートされ、部品の機能ジオメトリがバッチおよびサプライヤー間で一貫して維持されます。
フィーチャコントロールフレーム — 構造、記号、解釈
フィーチャーコントロールフレーム(FCF)は、GD&Tの中核となる指示ブロックです。これは、加工者にフィーチャーがどのように動作しなければならないか、どのような制限が適用されるか、そして適合性がどのように測定されるかを指示します。

FCF には常に次のものが含まれます。
-
幾何特性記号
-
公差値(線形、直径、または角度)
-
材料条件修飾子(該当する場合)
-
基準座標系(A→B→Cの順)
このフレームは次のことを伝えます。
-
穴は、円筒形の0.10 mmの位置公差範囲内に収まる必要がある。
-
MMCが適用されるということは、穴のサイズが最小サイズから離れるにつれて許容公差が大きくなる(ボーナス公差)ことを意味する。
-
位置は、基準点A、B、Cに対して、この順序で正確に検証されます。
FCF を理解することで、エンジニアは加工要件を予測できます。
-
この機能には 3 軸または 5 軸のセットアップが必要ですか?
-
許容範囲にはプローブ サイクルまたは CMM 検証が必要ですか?
-
ボーナス許容差により製造コストが大幅に削減されますか?
-
データム順序はアセンブリ機能と一致していますか?
適切に構造化されていない FCF は、不正確な見積りや製造上の紛争の最大の原因の 1 つです。
基本ディメンション — 使用法と意味
基本寸法は図面上で枠囲み形式で示され、設計者がその形状が目標とする正確な理論値を表します。従来の公差とは異なり、基本寸法自体には公差は設定されません。基本寸法は、FCF(形状特性関数)における幾何公差に完全に依存します。
基本寸法は次の場合に重要です。
-
穴のパターン(理論上の理想的な位置)
-
真位置計算
-
形状公差が正確な形状を定義する
-
方向吹き出しによって制御される角度
-
データムとフィーチャの関係
エンジニアは理想的な形状を記述するために基本寸法を用いるべきですが、基本寸法と非基本寸法を無作為に混在させてはいけません。よくある間違いは、対応する幾何公差(GD&T)枠を示さずに基本寸法を配置してしまうことです。そうすると、機械工はそれをどのように解釈すればよいのか分からなくなってしまいます。
CNCの実務では、機械工は基本寸法を用いて正確なツールパスをプログラムし、GD&T公差を用いて達成された精度を検証します。これにより、設計者が意図を定義し、機械工が実際の偏差を管理するという双方の明確な判断が可能になります。
材料状態修飾子(MMC、LMC、RFS)
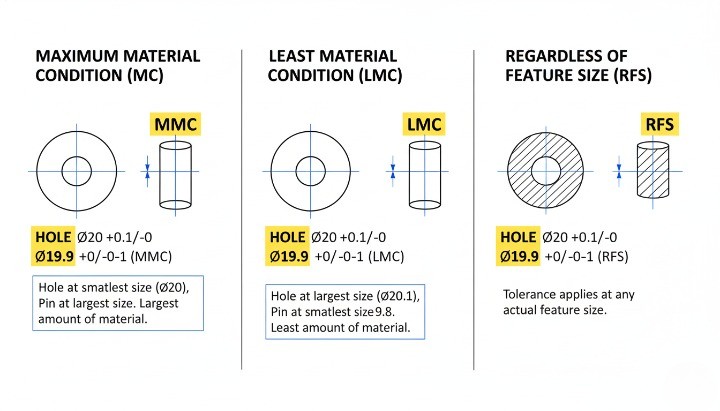
材料条件修飾子は、形状のサイズが変化する際の公差の挙動を定義することで、機能的な適合性と製造コストのバランスを取るのに役立ちます。
最大材料条件(MMC)
この機能には最大量の素材が含まれています。
-
最小の穴
-
最大のピンまたはボス
MMC(最大加工精度)では、許容誤差を許容することで、機能を損なうことなく部品の加工性を向上させることができます。例:MMCで定義されたボルト穴は、実際の位置がわずかにずれても、相手側のボルトが常に確実に嵌合することを保証します。
最小物質条件(LMC)
この機能には、最も少ない量の素材が含まれています。
-
最大の穴
-
最小のピン
LMC は、シーリング エッジ、薄壁、接触パッドなど、材料の厚さが安全性に重要な機能を保護します。
フィーチャサイズに関係なく(RFS)
機能のサイズに関係なく、許容誤差は固定されます。RFSは、トレードオフなしに厳密な制御が求められる機能に使用されます。
実用的なCNCの影響:
-
MMC では、機械工の自由度が増すため、コストを 20 ~ 40% 削減できます。
-
LMC は、荷重支持コンポーネントまたは薄壁コンポーネントの構造的弱化を防ぎます。
-
RFS では、多くの場合、より厳密なプロセス制御とより長いサイクル時間が必要になります。
これらの修飾子をいつ使用するかを理解しているエンジニアは、パフォーマンスと製造性の両方を大幅に向上させることができます。
データム、基本寸法、FCF はどのように連携しますか?
データム、基本寸法、FCFは相互に関連したシステムを形成します。それぞれが単独では効果的に機能することはできません。

それらの相互作用はフローとして理解できます。
-
基準点は、測定システムの原点と方向を決定する。
-
基本寸法は、その基準フレームワークに対する完璧な形状を定義する。
-
FCFは、実際の機械加工が理想値からどれだけ乖離できるかを規定するものです。
例えば、ボルト穴パターンが基本寸法を使用して理論的なグリッドを定義する場合、FCFは各穴が組み立てに重要な基準点に対して許容される位置公差内に収まるようにします。
このシステムが正しく設計されている場合:
-
機械加工のセットアップが簡単になります
-
CMM検査パスが明確になる
-
サプライヤーが意図を理解しているため、RFQの見積りがより早く行われます。
-
複数の生産バッチにわたって寸法の変動が予測可能になる
システムの設計が適切でない場合:
-
サプライヤーごとに図面の解釈が異なる
-
CMMと機能適合の結果は互いに矛盾している
-
機械工は設計意図を推測する必要がある
-
「すべてのフィーチャが許容範囲内」であっても、アセンブリの失敗が発生します。
適切に構築された GD&T フレームワークは単なるドキュメントではなく、設計意図、実際の機械加工、および生産の一貫性を結び付けるエンジニアリング制御システムです。
CNC加工におけるGD&T記号の完全ガイド
GD&T記号は、部品の加工、組み立て、検査におけるフィーチャの挙動を定義します。CNC加工図面を読む際、これらの記号を解釈する能力が、設計意図をどれだけ正確に理解できるかを直接左右します。記号の各カテゴリはそれぞれ異なる幾何学的属性を制御し、エンジニアは形状、方向、位置、機能を管理するためにこれらの記号を活用します。正しい解釈は、製造の実現可能性を判断し、加工時間を予測し、不明確な要件による見積依頼の遅延を回避するのに役立ちます。
形状制御(平面度、真直度、真円度、円筒度)
形状制御は、データムを参照することなくフィーチャの形状を制御します。形状制御は、面またはフィーチャがどの程度「正確」でなければならないかを規定するため、部品形状の基礎となります。CNC加工では、工具のたわみ、熱変形、または材料除去の不均一性によって形状誤差が発生することがよくあります。形状制御は、これらの偏差が組み立てやシール性能に影響を与えるのを防ぐのに役立ちます。

フォーム コントロールには次のものが含まれます。
-
平面度― 表面が完全に2つの平行な平面の間にあることを保証する。
-
直線性— 線要素または軸の直線性を制御します。
-
円形度(丸み) — 円形の特徴が中心から等距離に保たれることを保証します。
-
円筒度— 円筒状の形状全体(直線性や真円度を含む)を制御します。
これらの制御は、取り付けプレート、シーリングフランジ、精密シャフト、ダボピン穴の加工において特に重要です。平坦度と円筒度は、安定した結果を得るために、仕上げ加工や適切な固定方法が必要となることがよくあります。
方向制御(垂直度、平行度、角度)
方向制御は、あるフィーチャーが別のフィーチャーに対してどのように位置合わせされるべきかを指示します。形状制御とは異なり、方向制御は関係性に基づく形状を評価するため、データムが必要です。CNC加工士はこれらの制御を使用して、加工方向の設定、適切な工具の選択、そして部品に必要な加工回数を決定します。

主な方向コントロールは次のとおりです。
-
垂直性― 面または軸を基準面に対して90°に保つこと。
-
平行性— フィーチャが基準面または軸に対して一定の間隔を維持することを保証します。
-
角度— 基準面に対する90°以外の角度を制御します。
これらの公差は、フライス加工戦略、ツールパスの方向、治具の設計に影響します。例えば、穴の垂直度が厳密に要求される場合、指定された公差を満たすにはリーマ加工やラインボーリング加工が必要になることがあります。方向制御を理解することは、エンジニアとバイヤーの両方が加工コストと作業の複雑さを予測するのに役立ちます。
位置コントロール(位置、同心度、対称性)
位置制御は、データムに対するフィーチャの正確な配置を決定します。これらは、アセンブリのフィット、アライメント、そして機能的な動作に直接影響を与えるため、CNC加工において最も重要な幾何公差記号の一つです。

主要な場所のコントロールには次のものが含まれます。
-
位置— 穴、スロット、ボスの位置における許容される変動範囲を定義します。
-
同心性― 2つの直径の中央点を揃えること。
-
対称性― フィーチャが基準面の中央に位置することを保証します。
位置公差は、円筒形の公差域を提供するため、広く利用されています。円筒形の公差域は、長方形の公差ブロックに比べてより現実的で加工が容易です。エンジニアは、ボルトパターン、ベアリングのはめあい、ギアの位置、精密な取り付け形状などを管理するために位置公差を使用します。位置のコールアウトの誤りは、CNC部品の不良品発生の最大の原因の一つであるため、明確な解釈が不可欠です。
振れ制御(円形振れと合計振れ)
振れ制御は、部品の回転時に特徴の形状と位置の複合的な影響を管理します。これは、シャフト、ハブ、プーリー、トランスミッション部品などの回転CNC部品にとって非常に重要です。

ランアウトは次のように分けられます。
-
円周振れ― 回転ごとに形状と軸のアライメントを評価します。
-
トータルランアウト— 表面全体の累積的な形状変動を監視します。
機械工は、旋削加工において1回の段取り作業で済むのか、それとも複数回の芯出し作業で済むのかを判断するために、振れ制御を使用します。振れ公差を厳しくすると、追加の検査工程や精密研削が必要になることが多く、コストが増加します。公差を厳しくしすぎると、不良率が高くなるため、エンジニアは機能上必要な場合にのみ振れ制御を行う必要があります。
プロファイル コントロール (ラインのプロファイル、サーフェスのプロファイル)
プロファイルコントロールは、単純な直線寸法では捉えられない複雑な形状を定義します。これらは、民生用電子機器、航空宇宙用ハウジング、射出成形部品、そして美観や空力特性が求められる機械加工面などで広く使用されています。

プロファイルには 2 つの種類があります。
-
線分のプロファイル— 個々の断面を制御します。
-
サーフェスのプロファイル— 3Dサーフェス全体の形状を制御します。
プロファイルは、サイズ、形状、方向、位置を単一のシンボルで制御できるため、最も柔軟性の高い幾何公差(GD&T)ツールの一つです。しかし、プロファイル公差の適用が不適切だと、不要な加工上の問題が生じることがよくあります。エンジニアは、プロファイル制御を汎用的な「包括的な」指示として使用するのではなく、真に形状制御が必要なサーフェスを指定するために使用する必要があります。
各記号のCNC加工実例
記号を理論的に理解することは有用ですが、真の価値は、それらが加工上の決定にどのように影響するかを理解することにあります。以下の例は、一般的なGD&T(幾何公差)の表記が工具の選択、加工戦略、検査計画にどのような影響を与えるかを示しています。

例としては以下の通りです:
-
平面度が求められるフランジ面は、フライカッターによる最終的な正面フライス加工が必要になる場合があります。
-
ボアから取り付け面まで厳密な垂直性が求められるギアボックスハウジングの場合、2段階のセットアップとプロービングが必要になる場合があります。
-
円筒形が求められるシャフトは、精密旋削加工または後研削加工が必要となる場合があります。
-
正確な位置に基づいて制御されるボルトパターンは、穴あけ精度とCMM検査の精度を決定します。
-
形状公差のある化粧面の場合、5軸による同時輪郭加工または研磨が必要となる場合があります。
これらの例は、エンジニアが GD&T を図面から実際の機械加工作業にどのように変換するかを理解するのに役立ち、実現可能性、コスト、リードタイムをより正確に予測できるようになります。
CNC 加工図面を段階的に読み取るにはどうすればいいですか?
CNC加工図面の読解は、構造化されたアプローチに従うことではるかに容易になります。各ステップは前のステップに基づいて構築されており、この順序に従うことで、部品の加工、検査、組み立て方法を理解するのに役立ちます。図面を正しく読むことで、見積依頼の遅延、加工ミス、公差に関する紛争のリスクを軽減できます。以下の手順では、エンジニア、機械工、そしてバイヤーが新しい部品を評価する際に日々行っているプロセスを詳しく説明します。
ステップ1 - ビュー、データム、重要なフィーチャを特定する
すべての図面は、様々な視点から形状を描写するビューから始まります。まずは、メインビュー、データム、そして機能上重要とラベル付けされたフィーチャーを特定することから始めましょう。これらの要素は、部品の配置、測定、製造方法を定義します。

CNC加工図面には通常、正面図、上面図、右側面図、断面図、そして小さな形状の詳細図が含まれます。また、シール面、位置合わせ領域、嵌合面などの機能条件を示すハイライト表示された面や形状も表示されます。データムはすべての公差に対する一貫した基準となるため、データムA、B、Cを特定することで、図面の残りの部分を解釈するための基礎が確立されます。重要な面の位置が分かれば、加工工程の順序を評価できます。
ステップ2 - 寸法、限界値、はめあいを解読する
ビューとデータムを理解したら、次のステップは寸法情報を読み取ることです。エンジニアは、長さ寸法、角度寸法、そして公差値を用いて、許容されるばらつきを定義します。これらの値は、部品が適切にフィットし、機能し、組み立てられるかどうかを決定づけます。

寸法は、限界形式(例:10.00~10.05)、プラスマイナス形式、または幾何公差(GD&T)が適用される場合は基本寸法で表されます。はめあいの種類(例えば、干渉ばめまたはすきまばめにおけるH7/h6)は、嵌合部品の相互作用を説明します。これらの寸法を理解することで、公差を小さくするほど加工時間が長くなるため、加工時間を予測しやすくなります。早期に寸法を評価することで、不適切な解釈に起因する位置ずれや組立不良を回避できます。
ステップ3 - フィーチャコントロールフレームの解釈
寸法公差を確認した後は、形状制御枠(FCF)に注目してください。これらの枠は、平面度、位置、垂直度、輪郭度といった幾何学的な要件を定義します。各枠には、記号、公差値、そして公差域を固定するデータムが含まれています。

FCFを正しく読み取ることで、形状の検査方法と許容されるばらつきの程度が分かります。例えば、位置公差は、穴中心が理想的な位置からどれだけずれてもよいかを正確に規定します。これらのフレームは部品の最も重要な機能的特徴を左右することが多いため、理解することは不可欠です。FCFが穴、ボス、または取り付け面にどのように適用されるかを理解することで、加工の難易度を評価し、選択した製造方法において公差が妥当かどうかを判断できます。
ステップ4 - 穴のコールアウト、ねじ山、表面の注記を読む
CNC加工図面では、工具の要件を伝えるために、詳細な穴の呼出記号とねじの注記が用いられます。これらの呼出記号には、直径、深さ、角度、ねじピッチ、皿穴、座ぐり穴などが含まれます。これらの詳細を無視すると、見積依頼の遅延や加工ミスにつながることがよくあります。

ねじ仕様は通常、ISO規格または統一規格に準拠しており、穴にタップ加工を施す必要があるか、組み立て時に公差を狭くする必要があるかを示します。表面仕上げ注記は、必要な粗さレベル、コーティング、または処理について機械工に指示します。これらの要素を理解することで、部品がシーリング、外観、または機械的な要件を満たすことが保証されます。また、機械工が説明を求める必要が生じ、RFQプロセスの遅延につながるような状況も回避できます。
ステップ5 - 組み立ての意図と適合要件を検証する
図面は単なる幾何学的な記述ではなく、部品がシステム内でどのように機能するかを定義するものです。図面を読む際には、組立ての嵌合、位置合わせ、または合わせ面に関する注記や記号を確認してください。これらの要件は、加工計画や検査方法に影響を与えることがよくあります。

部品を他の部品と位置合わせする必要がある場合、位置公差とデータムが重要になります。密閉が必要な場合は、平坦度と表面仕上げが優先されます。組立意図を早期に確認することで、機械加工方法が機能的な成果をサポートしていること、そして公差が推測ではなくエンジニアリング上の根拠に基づいて設定されていることを保証できます。このステップは、性能向上なしに製造コストを増加させる可能性のある過剰仕様の発見にも役立ちます。
ステップ6 - 許容誤差の積み重ねをチェックする
CNC加工図面の読解における最終ステップは、部品全体にわたってすべての公差がどのように累積しているかを評価することです。公差の累積は、すべての寸法が許容範囲内で変動した後でも部品が機能するかどうかを決定します。この分析は、ボルトパターン、ベアリングシート、スライドアセンブリなど、複数の位置合わせされたフィーチャを持つ部品にとって非常に重要です。

スタックアップを慎重に検討することで、コストのかかる手戻りを防ぎ、サプライヤーが真の機能限界を理解できるようになります。個々の公差がどのように相互作用するかを理解することで、単純な線形公差ではなく、GD&T管理が必要なフィーチャを特定できます。これにより、設計が現実的で製造可能であり、RFQ提出の準備が整っていることを確認できます。
製造可能性を考慮したCNC図面の読み方
CNC図面はサプライヤーにあなたの要望を伝えるものですが、製造可能性は実際に効率的かつ正確に製造できるかどうかを示すものです。CNC加工設計の視点から図面を読み解けば、コスト増、工具アクセス制限、加工時間増加につながる要素を見つけることができます。目標はシンプルです。見積もりを迅速かつ正確に行いながら、CNC加工部品を不必要な複雑さやリスクなしに製造できるようにすることです。
加工コストを増加させる特徴
特定の設計選択は、加工時間、工具の摩耗、治具の複雑さを増加させます。エンジニアがこれらの要因を早期に把握することで、修正回数を減らし、RFQプロセスを迅速化できます。

厳しい公差、深いポケット、複雑な表面形状、そして極薄の壁は、効率的なCNC加工においてしばしば最大の障害となります。これらの要素は製造性に直接影響を与えるため、サプライヤーに図面を送る前に、これらの要素を慎重に評価する必要があります。
・±0.01 mm以下の厳しい公差では、機械の速度を落とし、複数回のパスを行い、頻繁に測定値を確認する必要があるため、サイクルタイムが大幅に長くなります。
・深いポケットは切りくず排出の問題を引き起こし、長い工具が必要となるため、ビビリ振動が増加し、精度が低下する。
・薄い壁は切削力によって振動し、機械工は速度を落とさざるを得なくなる。
・アンダーカットや微細な形状の加工には特殊な工具が必要となり、多くの場合、加工レイアウトを変更する必要が生じます。
DFM解析の精度を確保するには、常に「この公差や形状は機能的な価値を高めるものか、それとも単にCADのデフォルト設定から引き継がれたものか?」と自問自答することが重要です。重要度の低い精密なディテールを削除することは、加工コストを削減する最も簡単な方法の一つです。
サイクルタイムとツールに影響を与えるGD&T要件
GD&Tはコミュニケーションを向上させますが、特定のコールアウトは加工戦略に大きな影響を与えます。これを理解することで、より明確な図面を作成し、より予測可能な見積依頼書を作成することができます。

真位置、平面度、形状などの一部のシンボルは、特に大型または薄型の部品の場合、追加のプロービング、高精度治具、またはより低速なツールパスを必要とします。
・位置公差を厳密に管理するには、特にMMC/LMCで適用する場合、より精度の高い治具とプローブが必要となる。
・平面度が0.05mmよりも高い場合は、正面フライス加工に加えて表面研削またはラッピング加工が必要となることが多い。
・化粧用ハウジングの表面形状により、低速で多軸仕上げ加工が必要となる。
・振れ制御には完璧なスピンドルアライメントが必要となり、検査およびセットアップ時間が長くなります。
GD&Tを適用する際は、それをDFM(製造性設計)プロセスの一部として捉えてください。図面に付ける記号はすべて、明瞭性を向上させるか、機能性を保証するものでなければなりません。そうでなければ、見積もり価格を吊り上げるだけになる可能性があります。
厳しい許容誤差が必要な場合と、過剰なエンジニアリングが必要な場合
部品が嵌合、可動、または密閉される箇所のみ、厳密な公差を適用すべきです。過剰設計は、サプライヤーがDFMプロセス中に最もよく目にする問題の一つです。

必要な厳しい許容範囲は次のとおりです。
• ベアリング穴
• シャフトのフィット
• シール面
• 光学的または位置合わせ機能
不必要な厳しい許容差は次のような場合によく見られます。
• 非機能エッジ
• 美しい表面
• 嵌合機構のないスロットまたは穴
• 重要でない肋骨または肋骨ブラケット
機械加工に適した設計手法としては、まず全体図面に一般的な公差(例えば、ISO 2768-mやASME規格のブロック公差)を適用し、次にGD&Tを用いて重要な寸法を特定する方法があります。これにより、コストを抑え、見積もり作成を迅速化できます。
よくあるGD&Tの誤解がRFQの遅延を引き起こす
図面に不明瞭なGD&T(幾何公差)や矛盾した注記、あるいは定義の欠落が含まれている場合、見積依頼の遅延が発生することがよくあります。こうした問題により、サプライヤーは正確な価格を提示する前に、追加の質問をせざるを得なくなります。

よくある間違いは次のとおりです:
・物理的に固定できない基準点を使用する
・基本寸法なしで真位置を適用する
・フレキシブル部品の平面性を求める
・厳しい公差と不安定な材料の組み合わせ
• ねじ深さ、面取り、穴の寸法詳細を省略する
• 一般公差と矛盾するGD&T記号の使用
これらの誤りは設計と製造に影響を与え、不必要なやり取りを引き起こします。正確で一貫性のある図面はプロ意識を示すとともに、誤解のリスクを軽減します。
サプライヤーは GD&T を使用してプロセスと治具をどのように選択するのでしょうか?
CNC加工士は、工具、クランプ、作業順序、検査戦略を決定する際に図面を頼りにしています。適切な幾何公差(GD&T)があれば、最も効率的な加工レイアウトを選択できます。

サプライヤーの評価:
・基準点に対して部品を固定する方法
• 3軸、4軸、5軸加工のどれを使用するか
• 必要な工具と工具の長さ
• 二次加工(研削、ホーニング、ラッピング)が必要かどうか
• コンプライアンスを保証する検査機器
図面がCNC加工の意図を正確に伝えることで、サプライヤーはセットアップを最適化し、より高い精度をより低いコストで実現できます。効果的なDFM分析は、設計上の期待と加工の現実とのギャップを埋めます。
CNC材料固有のGD&Tの考慮事項
材料によって、切削力、熱、クランプ圧力に対する挙動は大きく異なります。図面にGD&T(幾何公差)を追加する際には、選択した材料が公差にどのように反応するかを常に考慮する必要があります。この考え方は、CNC加工設計、製造設計、そして実際の製造可能性の確保において不可欠な要素です。
アルミニウム - 平坦性、安定性、薄肉挙動
アルミニウムは加工速度が速く、公差も良好に維持できるため、 CNC加工部品に広く使用されています。しかし、アルミニウムは容易に変形するため、幾何公差(GD&T)の適用方法に直接影響を与えます。
アルミニウムはほとんどのGD&T(幾何公差)の指示によく対応しますが、平面度、薄肉度、表面形状の要件は、DFM(製造性設計)の観点から評価する必要があります。

重要な考慮事項:
・平面度が0.05mm未満の場合、応力除去、複数回の仕上げ加工、あるいは大型プレートの場合は表面研削が必要になることがあります。
・壁が薄い場合(1.0~1.5mm未満)、締め付け圧力や切断熱によって歪む可能性があります。
・外装ハウジングの形状公差は、より低速なツールパスを必要とし、5軸仕上げ加工をトリガーする場合があります。
・正確な位置は、短くて剛性の高い部品では安定していますが、長いフレームやブラケットでは維持するのが難しくなります。
製造性を確保するため、エンジニアは厳しい形状公差と長い非支持面の組み合わせを避けるべきです。必要に応じて、サプライヤーはリブを厚くしたり、機械加工による逃げ加工を追加したりすることを推奨することがよくあります。これらは専門的なDFM解析から直接得られたものです。
ステンレス鋼 — 応力、反り、厳しい公差の課題
ステンレス鋼は強度、耐熱性、内部応力を受けやすいという特性から、アルミニウムとは異なる挙動を示します。公差は良好に保たれますが、GD&T(幾何公差)は材料挙動を考慮に入れる必要があります。
エンジニアが考慮しなければならないこと:
・長いステンレス鋼部品では、熱の蓄積により、直角度と平行度を維持するのが難しくなります。
・平面度を確保するには、多くの場合、重度の仕上げ加工と低速送りが必要となる。
・薄いステンレスフランジの場合、締め付け時に位置決め公差が歪む可能性があります。
・シャフトの振れを補正するには、熱によるずれを防ぐために、剛性の高いセットアップと安定した工具形状が必要です。
製造設計においては、機能的に必要でない限り、ステンレス鋼で極めて厳しい公差(±0.01 mm以下)と長尺部品を組み合わせることは避けてください。ステンレス鋼は加工性が悪いため、GD&T(幾何公差)が厳しすぎると、サイクルタイムが大幅に増加します。
炭素鋼 - 機械加工性と許容差の許容範囲
炭素鋼は優れた切削性と手頃な価格を誇りますが、鋼種によっては内部応力や硬化部が発生することがあります。GD&Tは、その安定的ながらも予測しにくい挙動を反映する必要があります。
重要な GD&T の考慮事項:
・応力除去処理を施した材料を使用しない限り、長いシャフトの真直度を確保するのは難しい場合があります。
・円筒度に関する指示事項は、多くの場合、精密な旋削加工を必要とし、加工後の研磨が必要になる場合があります。
・鋼材は工具をすぐに摩耗させるため、形状公差は工具の摩耗に大きく左右される。
・剛性の高い部品では位置公差は良好に維持されますが、工具が適切に管理されていない限り、長時間の生産中にずれが生じる可能性があります。
炭素鋼は、明確な幾何公差(GD&T)によって加工精度が向上する。なぜなら、加工者は明確に定義された要件に基づいて、加工速度、工具、冷却方法を調整するからである。ここで、製造性を考慮した設計(DFM)が不可欠となる。
銅/真鍮 — 精度とバリ形成
銅と真鍮は優れた切削性を有しますが、切削負荷がかかるとバリが発生しやすく、変形しやすいという欠点があります。GD&Tを適用する際には、以下の点にご注意ください。
・過度に平面度を高くすることは避けてください。柔らかい素材は締め付け時に反り返る可能性があります。
・位置公差は中程度にしてください。銅は鋼鉄よりも変形しやすいです。
・エッジ部分のプロファイル表示には、バリ取りや二次仕上げが必要になる場合があります。
・ブッシングやスリーブの振れに関しては、真鍮は加工性が非常に優れているため、非常に優れた性能を発揮します。
図面に非常に狭いエッジや外観上の要件が含まれている場合は、許容されるバリの許容範囲に関する注記を追加してください。サプライヤーは、DFM(設計製造性)プロセス中に必ずこれらの項目を確認します。
プラスチック - 熱膨張とGD&T感度
プラスチックは温度、湿度、切削力に大きく反応します。そのため、厳格なGD&T(幾何公差)管理が最も難しい材料グループとなります。

プラスチックの加工設計には、従来とは異なる考え方が必要となる。
・材料の柔軟性により、金属よりも位置公差が緩くなるのは正常です。
・加工後、プラスチックが冷却されるにつれて、平面度や平行度がずれる場合があります。
・大きな表面では、0.1mm以下の形状公差を実現することは非常に困難です。
・工具の熱により、真円度や円筒度が若干変動する場合があります。
一部のプラスチックはアルミニウムの10倍もの膨張率を示すため、GD&T(幾何公差)を厳格に守ると検査に不合格となることが確実です。エンジニアは、材料の物理的特性に合致する現実的な公差域を考慮して設計する必要があります。
実際のエンジニアリング例 - GD&T の正しい実施と間違った実施
具体的な例を通して、GD&TがCNC加工設計、検査結果、そして全体的な製造性にどのように直接影響を与えるかを理解することができます。エンジニアがGD&Tと加工力、治具、熱挙動との相互作用を理解することで、手直しを回避し、見積依頼(RFQ)と生産プロセスを迅速化できます。以下に、GD&Tの正しい適用と誤った適用を示す、実例に基づいた具体的なシナリオを示します。
例1 - ボルトパターンの真の位置

ボルトパターンは、GD&T(幾何公差)によって精度が向上する最も一般的な箇所の一つです。エンジニアが直線寸法のみに頼ると、わずかな積み重ね誤差によって穴の位置がずれてしまう可能性があります。
正しいアプローチ(GD&T 適用):
• 図面では中心データム構造 (ABC) を定義します。
・穴には、ボルト円に適用される真位置公差が含まれています。
• 機械工は、穴の位置合わせを一定に保ちながら、データムスキームを基準に部品をセットアップします。
• CMM が FCF を直接読み取るため、検査が高速になります。
誤ったアプローチ(従来のディメンションのみ):
・各穴には±公差が設定されており、それが累積されます。・基準となる枠組みが存在しないため、加工レイアウトに一貫性がなくなります。・個々の穴はすべて「公差を満たしている」にもかかわらず、組み立て時の嵌合が不良になります。
真の位置を使用することで、機能精度が向上し、測定時間が短縮され、製造性を考慮した設計がより良くなります。
例2 - 大型CNCプレートの平坦度要件

大型のアルミ板や鋼板は、内部応力や切削熱によって反りが生じることがよくあります。そのため、現実的な平坦度が求められます。
正しいGD&T設定:
• 平坦度は適切な範囲で指定されます(サイズに応じて 0.1~0.2 mm など)。
• 図面には許容される曲がりとねじれが示されています。
• サプライヤーは多段階の機械加工と応力緩和技術を適用します。
• 機械工が必要な手順を理解しているため、RFQ の精度が向上します。
誤った設定:
• 機能上の正当性なしに、300 mm プレートに対して 0.02 mm の平坦度が適用されます。
• 応力緩和や固定に関する注記はありません。
• 許容範囲内での機械加工は高価になったり不可能になったりします。
適切なGD&T(幾何公差)は、機能を維持しながら不必要なコストを回避するものであり、 DFM(設計製造性)プロセスの核心部分である。
例3 - 化粧面のプロファイル制御
ハウジングの表面、カバー、または工業デザインのコンポーネントには、滑らかで均一な表面が求められることがよくあります。
プロフィールの正しい使用方法:
・表面公差のプロファイルによって、全体的な形状要件が定義されます。
• エンジニアは、重要でない面にはより緩い範囲(0.1~0.3 mm)を適用します。
• 機械工は品質と時間のバランスが取れた仕上げツールパスを選択します。
• 検査チームはパッチ測定の代わりに CMM スキャンを使用します。
誤った使用法:
• 純粋に装飾的な表面に、過度に厳しいプロファイル公差が適用されます。
• 製品のパフォーマンスは向上せずにコストが増加します。
• 不要な仕上げパスにより加工時間が 3 倍になる場合があります。
プロファイルは最も強力なGD&T制御の一つですが、それは適切な加工設計手法と組み合わせた場合に限ります。
例4 - MMC/LMCを使用したねじと穴のコールアウト
材料改質剤は検査と機械加工性に大きな影響を与えます。
正しい GD&T コールアウト:
・ねじ穴はMMCの位置を使用するため、穴が最大サイズになったときに許容誤差が大きくなります。
・これにより、使用可能な公差範囲が拡大し、製造性が向上します。
• 機械工はミクロン単位を追うことなく、より効率的にタップすることができます。
誤ったコールアウト:
• 材料変更なしで、厳密な位置公差(例:⌀0.05 mm)が適用されます。
• 穴の検査が困難になり、機械加工もさらに困難になります。
• 工具の破損や再タップにより生産時間が長くなります。
MMC または LMC を正しく使用すると、アセンブリの適合性を維持しながら、より高速で安価な加工が可能になります。
コスト比較 - 正しい図面と許容差が大きすぎる図面
以下は、GD&T の決定がコストとリードタイムにどのように影響するかを示す簡略化された比較です。
| 描画タイプ | 加工コストへの影響 | 検査時間 | 製造可能性の結果 |
|---|---|---|---|
| 正しいGD&T | 技法 | 対応時間 | 安定して繰り返し可能 |
| 過剰寛容 | すごく高い | 遅く | 頻繁な品質管理の失敗 |
| GD&T の欠落/誤り | 高いメディア | 技法 | 誤解の恐れ |
エンジニアは、GD&T(幾何公差)に関する決定を、切削工具のたわみ、クランプ、熱膨張、多軸加工の容易性といった加工現場の現実的な要素と常に結びつけるべきです。この考え方は、製造性を考慮した設計と効果的な見積依頼(RFQ)コミュニケーションの中核を成します。
デジタル GD&T: CAD/CAM システムはどのように許容差を使用するのか?
現代の製造業はデジタルワークフローに大きく依存しており、CAD/CAMプラットフォームがGD&Tをどのように処理するかを理解することは、正確な見積もり、加工戦略、および検査にとって不可欠です。公差をモデルに直接組み込むことで、解釈エラーを減らし、サプライヤーがDFM分析中に製造可能性を評価する能力を向上させることができます。
デジタルGD&Tは、エンジニアリングチームと機械加工チーム間の連携も強化します。機械加工担当者は、2D図面だけに頼るのではなく、3Dモデル内に埋め込まれたPMIデータ、フィーチャ定義、公差構造にアクセスできるようになります。この変化により、設計の明確性が劇的に向上し、CNC加工ワークフロー全体が加速されます。
SolidWorks、Fusion 360、Creo の GD&T

現在、ほとんどの主要 CAD システムでは、統合された GD&T ツールがサポートされており、データム、フィーチャ制御フレーム、およびマテリアル修飾子を 3D ジオメトリ上で直接定義できます。
これらのプラットフォームは、特に公差が加工戦略に影響を与える場合、エンジニアがCNC加工用の部品について、明確で解釈しやすいファイルを作成するのに役立ちます。
プラットフォーム全体の主な利点:
• SolidWorksはDimXpertおよびMBDのワークフローを完全にサポートしており、モデル上に直接PMI注釈を追加できます。
• Fusion 360は、CAMと組み合わせた直感的なGD&Tツールを提供し、機械加工者が公差に基づいてツールパスを調整できるようにします。
• Creoは、セマンティックPMIを備えた堅牢なエンタープライズグレードのGD&Tを提供し、PLMシステム全体で一貫した解釈を保証します。
これらのプラットフォームでは、エンジニアは静的な2D図面から脱却し、意図をより正確に伝えるスマートモデルへと移行できます。これにより、製造を考慮した設計が直接的に改善され、見積もりミスも削減されます。
PMI(製品製造情報)のメリット
PMIは、CADモデルを完全な製造定義に変換し、2D図面によく見られる曖昧さを排除します。PMIには通常、以下の要素が含まれます。
• GD&T公差フレーム
• データムフィーチャの定義
• 表面仕上げ要件
• 穴寸法、ねじ、公差スキーム
• 材料と工程に関する注記
PMI は、CAM や CMM などの下流システムが読み取ることができる、構造化された機械可読形式を提供します。
これにより、次の点が改善されます。
• 見積依頼の精度
• ツールパスの最適化
• 治具と加工レイアウトの決定
• デジタル検査プログラミング
PMI は、国際的なサプライ チェーンでよくある、サプライヤーが図面を読み間違えたときに発生するエラーも防止します。
デジタル GD&T によって RFQ の精度がどのように向上するか?
デジタルGD&Tは、サプライヤーにより包括的なデータセットを提供し、より少ない仮定に基づいて部品全体を評価できるようにします。この明確化により、見積もり時の遅延が軽減され、不要なやり取りが不要になります。
具体的な RFQ の利点:
• サプライヤーは許容範囲の優先順位と重要な機能を即座に理解します。
• 機械工は、3 軸、4 軸、または 5 軸の加工が必要かどうかを判断できます。
• CAM プログラマーは、実際の位置とプロファイル許容値に基づいて、ステップオーバー、ツール半径、および荒加工戦略を調整します。
• QC チームは検査治具と CMM ルーチンを事前に計画できます。
適切に作成されたデジタルファイルは、高度な機械加工工場で使用される自動化されたDFM(設計製造性)プロセスツールにも対応しており、これらのツールはモデルをスキャンしてアンダーカット、薄肉部、またはアクセスできない部分を検出する。
その結果、見積りがより迅速で正確になり、加工開始後の予期せぬ事態も少なくなります。
RFQ提出用のCNC図面の準備
明確で完全な図面パッケージを送付することは、見積もり作成の迅速化、製造リスクの低減、不要なメールのやり取りの回避に最も効果的な方法の一つです。多くの見積依頼の遅延は、部品自体が難しいからではなく、サプライヤーが製造可能性、加工戦略、または公差の影響を評価するために必要な情報を欠いているために発生します。適切に準備された見積依頼書は、設計意図、必要な公差、および機能上の優先順位を明確に伝えることで、加工チームが最初から正確なDFM分析を実行できるようにします。
必要なファイル形式(STEP、PDF、DXF、PMIモデル)
サプライヤーは、形状、公差、および意図を理解するために、複数のファイル形式に依存しています。各ファイルは、CNC加工ワークフローの設計において異なる役割を果たします。

含める必要のある必須ファイル:
• STEP — 3D形状の汎用フォーマット。CAMプログラミングや加工性チェックに使用されます。
• PDF形式のエンジニアリング図面— 寸法、GD&T、表面仕上げ、注記、および検査要件を示します。
• DXF — 2Dプロファイル、レーザーカット形状、展開図、または検査参照に役立ちます。
• PMI対応3Dモデル— CADシステムが組み込みGD&Tをサポートしている場合に最適です。コミュニケーションの明確性を大幅に向上させます。
ベストプラクティス:必ず3Dデータと2Dデータの両方を送信してください。STEPデータだけでは公差の把握には不十分であり、PDFデータだけでは加工レイアウトやフィーチャーへのアクセス性の確保には不十分です。
材質および表面処理仕様
サプライヤーは、正確な見積もりを作成し、必要な精度レベルを判断するために、お客様が求める材質と仕上げを正確に把握する必要があります。仕様の不備や曖昧さは、見積依頼(RFQ)の大幅な遅延につながります。
含めます:
・正確な材質グレード(例:6061-T6、316、17-4PH、C360真鍮、 POM - C )
• 該当する場合、ASTM/ISO規格
• 表面仕上げ(Ra値または工程名:陽極酸化処理、粉体塗装、研磨など)
• 色、光沢、質感の要件
• 二次加工(マスキング、陽極酸化後のねじ切りなど)に影響する注意事項
サプライヤーが製造性設計の目標に合わせて加工戦略を調整できるよう、機能要件をすべて説明してください。
数量、納期、検査要件
サプライヤーは、プロジェクトの期待値を把握しなければ正確な見積もりを提供することはできません。これらの詳細は、機械の選定、サイクルタイム、治具、材料調達、品質管理計画などに影響を及ぼします。
提供:
• 必要数量(試作、パイロットラン、量産)
• 予想される配送スケジュール
• 配送要件または配送マイルストーン
• 品質レベル(初回品目検査、PPAP、完全なCMMレポート、RoHS/REACH準拠)
• 梱包要件(個別袋詰め、保護フォーム、防錆処理)
数量は価格設定に直接影響します。10 個見積の部品と 5,000 個見積の部品ではセットアップの想定が異なります。
包装、組み立て、二次加工
部品に基本的な機械加工以上の加工が必要な場合は、見積依頼書にその内容を明確に記載する必要があります。こうした詳細が欠けていると、生産開始後にコストや納期に関して大きな問題が発生する可能性があります。
次のような詳細を含めます:
• 熱処理(T6、HRC要件、窒化など)
• 組み立て手順(圧入、ベアリングの取り付け、複数部品のアライメント)
• 機械加工前または機械加工後の表面処理
• 溶接または接着
• ねじインサート、ヘリコイル、または特殊なハードウェア
• テストまたは認証のニーズ
これらの工程によって複雑さが増す可能性があり、サプライヤーは加工部分だけでなく、ワークフロー全体に基づいて製造可能性を評価します。
よく準備されたCNC RFQ図面パッケージの例

強力な RFQ パッケージには通常、次の内容が含まれます。
| ファイル/情報の種類 | 目的 | 製造性にとってなぜ重要なのか |
|---|---|---|
| STEPファイル | 3Dジオメトリ | アンダーカット、ツールアクセス、加工レイアウトを識別します |
| PDF 図面 | 寸法、GD&T、仕上げ | 最終的な機能意図を伝える |
| DXFファイル | 2Dアウトライン | 検査や二次的なオペレーションに役立ちます |
| 材料仕様 | グレードと基準 | 速度、ツール、コストを決定する |
| 表面処理 | 仕上げと保護 | 最終的な許容差と外観に影響します |
| 数量とタイムライン | 生産計画 | 正確なサイクルタイムの推定が可能 |
| QC要件 | CMM、FAI、レポート | 検査コストと方法に影響 |
このパッケージをレビューするサプライヤーは、迅速にDFM分析を実施し、推測や遅延なく信頼性の高い見積もりを提供できます。
CNC加工図面とGD&Tの読み方に関するよくある質問
CNC加工において、明確かつ正確な図面は不可欠です。多くのエンジニア、特にキャリア初期のエンジニアは、GD&T(幾何公差)を扱う際に同様の疑問を抱きます。このFAQでは、よくある疑問にお答えし、CNC加工設計、加工設計、そして製造性を考慮した実用的な設計原則をより自信を持って適用できるようサポートします。

CNC の精度にとって GD&T が重要な理由
GD&Tが重要なのは、従来の公差よりも正確にフィーチャ間の機能的関係を定義するためです。機械工はGD&Tを用いて、部品の固定方法、ツールパスの計画方法、検査時の測定方法を決定します。
GD&T が欠落または不完全な場合:
• 機械工は異なるデータム設定を選択できます。
• サイズが「正しい」ように見えても、フィーチャの位置がずれている場合があります。
• 許容差の積み重ねにより組み立て上の問題が発生します。
GD&Tは、部品を意図どおりに加工するために必要な情報をサプライヤーに提供します。単に「寸法内」だけでなく、機能的な限界内で加工することを可能にします。これは、位置合わせ、動作、シール、または構造性能が重要なCNC加工部品にとって不可欠です。
初心者はどうやって GD&T を学ぶことができますか?
GD&T の学習には時間と練習が必要ですが、エンジニアは構造化された手順を通じて理解を加速できます。
・まずは、 14種類の基本的なGD&T記号とその意味から始めましょう。
・フィーチャーコントロールフレームが、シンボル、公差域、およびデータムをどのように接続するかを学びます。
• 実際の使用法を理解するためにサプライヤーからの実際の図面を検討します。
• アセンブリに進む前に、単純なパーツのデータム構造の読み取りと解釈を練習します。
初心者にとって、GD&Tと従来の公差を同じ図面上で比較することはしばしば役立ちます。これは、製造を考慮した設計に対する直感を養い、サプライヤーが製造可能性をどのように評価するかを理解する上で役立ちます。
どの GD&T シンボルが最もコストを増加させますか?
いくつかのGD&Tシンボルは、加工時間、ツールパス戦略、検査方法に大きな影響を与えます。コストに最も影響を与えるものは次のとおりです。
・正確な位置決め― 特に公差の厳しいボルトパターンにおいて。
・平面度― 大きな表面や薄い板に適用する場合。
・表面のプロファイル― 個々の特徴ではなく、全体の形状に影響を与えるため。
・全振れ精度― 高精度な旋削加工、検査、および治具が必要となる。
エンジニアがこれらの記号を使用する場合、サプライヤーは速度、送り、工具形状、さらには加工レイアウト全体を調整する必要があります。そのため、機能的な正当性がないままGD&Tを適用すると、コストが増加します。
すべての CNC 図面に GD&T が必要ですか?
すべての CNC 図面に GD&T が必要なわけではありませんが、多くの図面で GD&T が役立ちます。
GD&T は次の場合に不可欠です:
• フィーチャは複数のサーフェスにわたって正確に位置合わせする必要があります。
• パーツは方向や位置の要件に従ってアセンブリに適合します。
• 穴またはスロットは対応するコンポーネントと一致している必要があります。
• 装飾的な表面には制御されたプロファイルが必要です。
• コンポーネントは動的な負荷または動きを経験します。
次の場合には GD&T は不要です。
• フィット感は重要ではありません。
• 基本的なサイズと場所のみが重要です。
• 部品は機能要求が低いプロトタイプです。
良いルールとしては、機能品質が線形寸法以上の要素に依存する場合は、GD&Tを使用することです。
位置許容差と線形許容差
位置許容差と線形許容差は似ているように見えますが、制御する結果はまったく異なります。
線形許容差:
• X/Y または長さの変化のみを制御します。
• 回転または角度の位置合わせは保証されません。
• アセンブリに影響する公差の積み重ねを可能にします。
位置許容範囲(真の位置):
• データムに対するフィーチャの正確な 3D 位置を制御します。
• 穴や重要なフィーチャに機能的な精度を追加します。
• 機械工と検査員が部品を測定する方法の曖昧さを排除します。
線形公差だけに頼るエンジニアは、実際の組立において最も重要な幾何学的関係を見落としてしまう。だからこそ、位置公差は現代の製造性設計(DFM)およびより広範なDFMプロセスにおいて中心的な役割を果たすのである。
結論
CNC加工図面の読み方、特にGD&Tの正しい適用方法を理解することは、設計を構想段階から生産段階へと進める上で大きなアドバンテージとなります。データム、フィーチャ制御フレーム、材料修飾子、公差域を自信を持って解釈することで、リスクを軽減し、誤解を防ぎ、サプライヤーが初回で正確な見積もりを算出できるようになります。また、明確な図面はCNC加工設計の実践を強化し、全体的な製造性を向上させます。なぜなら、加工担当者はどのフィーチャが最も重要で、どの公差が機能性能を左右するのかを迅速に理解できるからです。
図面解釈を熟知したエンジニアは、見積依頼の遅延や加工コストの増加につながるよくある落とし穴を回避できます。ボルトパターンの確認、大型プレートの平面度管理、プロファイル公差の定義、プラスチックや金属の現実的な公差の選択など、GD&T(幾何公差)の原則は、エンジニアリングの意図を曖昧さなく伝えるのに役立ちます。この知識はサプライヤーとの連携を強化し、試作、試作段階、そして本格的な製造段階を通して、より予測可能な結果をもたらします。
CNC 図面の解釈にサポートが必要ですか? 無料のGD&Tレビューを受ける
見積依頼前にCNC図面のレビューについて専門家のサポートが必要な場合は、当社のエンジニアリングチームがお手伝いいたします。図面評価、GD&Tチェック、DFM解析を無料で提供し、設計が機械に届く前に完全に製造可能であることを確認します。また、STEPファイル、PDF、公差要件をお送りいただければ、リスク領域、コスト要因、改善機会の特定をお手伝いいたします。
CNC加工用の新規部品を準備している場合、または既存の図面が製造性を考慮した設計