


TPU部品の機械加工は、 CNC加工中に材料が動き始めるまでは簡単そうに見えます。TPUは柔軟性、弾性、そして熱感受性を持つため、熱可塑性ポリウレタンの切削においては、硬質プラスチックというよりは、バネのような挙動を示します。
アルミのようにクランプすると変形する。ABSのように切削すると、特に熱と摩擦によって工具に負荷がかかるCNCフライス加工やCNC旋削加工では、切削屑がにじむ。鋼のように測定すると、測定値は真の形状よりも測定時の力を反映してしまう可能性がある。
このガイドは、TPU部品のCNC加工に関する実践的な手順書として、そのギャップを埋めるものです。CNC加工が有効な場合、ショアA硬度の指定方法、冷却、工具、ワーク保持が加工結果にどのように影響するかを学ぶことができます。さらに、意思決定ツリー、6ステップのチェックリスト、トラブルシューティング表、後処理セクション、および調達ワークフローにそのままコピーできる見積依頼チェックリストも含まれています。
TPUを機械加工できますか?
はい、TPUをCNC加工することは可能ですが、フレキシブルなシステムとして扱う必要があります。TPUを剛性ブロックのように加工すると、クランプを外した後に歪み、エッジのぼやけ、寸法のずれが生じることがよくあります。
HM では、次の 3 つのことを一貫して実行することで、TPU 加工を再現可能にしています。
-
切断中に冷風と必要に応じて液体窒素を使用してTPUを硬化させます
-
私たちは非常に鋭いハイレーキ工具を使用し、固着しやすいコーティング工具は避けています。
-
真空固定具や強力な両面テープを使用して、圧縮による歪みなく部品を固定します。
無駄な反復作業を防ぐためのルールが1つあります。CNC加工は、ショア90Aおよび95Aの硬質TPUで最も安定しています。ショア80A未満の硬質TPUが必要な場合は、真空鋳造の方がより迅速かつ信頼性の高い選択肢となることがよくあります。
安定したTPU CNC加工のための6段階方式
このチェックリストを使用して、サプライヤーを評価したり、繰り返し実行されるビルドを計画したりします。
-
見積り前にショア硬度と適用環境を確認してください
-
部品を圧迫せずに支えるワーク保持具を選択する
-
鋭利なハイレーキ工具を選択し、工具の状態を常に良好に保つ
-
切断ゾーンに冷風を使用して冷却を追加し、必要に応じて液体窒素の使用を検討します。
-
ドウェルを回避し、エンゲージメントを安定させるツールパスを使用する
-
低力の方法で検査し、機能CTQに基づいて受け入れを定義します。
ショップがこれらの 6 つの手順を実際的な言葉で説明できない場合は、許容範囲を広げた推奨が出されたり、部品に一貫性がなくなったりすることになります。
TPUとは何か?機械加工において何が重要なのか?
TPUはポリウレタン系ポリマーの一種で、プラスチック、発泡体、樹脂、エラストマーとして使用される材料が含まれます。()機械加工において最も重要なのは化学組成ではなく、その挙動です。
TPU は、ほとんどの加工不良を引き起こす 3 つの動作をもたらします。
-
クランプ力と切断力による弾性たわみ
-
クランプ解除後および荒加工後のスプリングバック
-
工具がチップをせん断するのではなく、擦れることで発生する熱によるスミアリング
これらの挙動は、2つのサプライヤーが同じCADデータから加工しても、異なるフィット感を実現できる理由を説明しています。違いはほとんどCADデータではなく、切削中にTPUがどれだけ移動するか、そしてどのように熱制御されたかによって生じます。
CNCの成功率を高める材料選択
材料の選択は、多くのチームが想像する以上に加工安定性に影響を与えます。見積依頼書(RFQ)でショアA硬度と使用環境を指定し、摩耗、油分、屈曲サイクルに合わせてグレードを選択することで、「同じCADデータでも挙動が異なる」という事態を回避できます。迅速な候補絞り込みが必要な場合は、弊社の材料ガイドラインを参考に、管理されたプロトタイプで検証してください。
ショア硬度はプロセス制御入力である
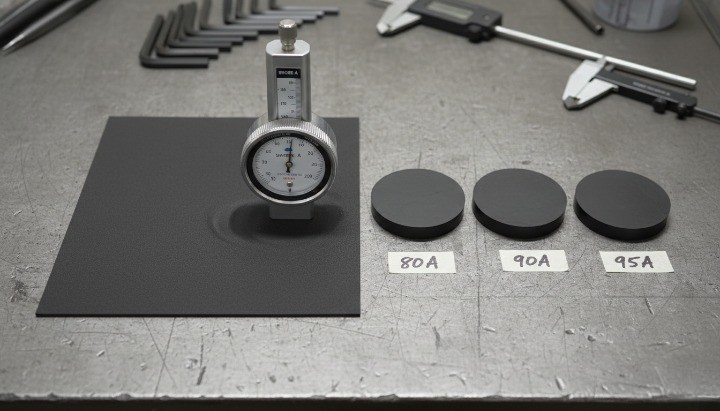
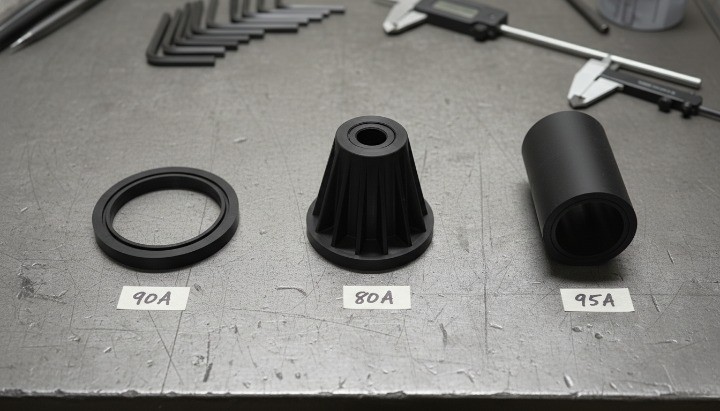
ショア硬度は、規格で定義されたデュロメーター法を用いて一般的に規定されます。ASTM D2240 では、熱可塑性エラストマーを含む複数のデュロメーターの種類と材料におけるデュロメーター硬度の測定について説明しています。()ISO 868 では、ショア硬度計を用いたプラスチックの圧痕硬度測定について規定しており、柔らかい材料にはタイプ A、硬い材料にはタイプ D を区別しています。
硬度が不明な場合、サプライヤーは漠然とした「TPU」の表記に適合しながらも、機械加工や性能が異なる異なるグレードを選択する可能性があります。
環境とライフサイクルに合ったグレードを選ぶ
硬度だけでは判断できません。油分、摩耗、温度サイクル、繰り返しの屈曲によって、適切なTPUグレードは変化します。グレードがまだ決まっていない場合は、機能と使用環境についてご説明ください。そうすれば、サプライヤーは推測ではなく、最適なオプションを提案することができます。
CNC加工TPUの硬度決定木
この短い意思決定ツリーを RFQ ルールとして使用します。
-
ショア95Aおよび90AハードTPUはCNC加工に最適です。
-
ショア80Aから90Aは機械加工できるが、形状とサポートドライブの降伏点
-
Shore 80A未満では真空鋳造をデフォルトのオプションとして検討してください
これは制限事項を規定するものではありません。コストとリスクを管理するための規定です。室温ではゴムのように振舞う材料に対して、厳しい公差を追求する必要がないようにするためのものです。
TPU を CNC 加工するタイミングとプロセスを切り替えるタイミングはいつですか?
TPUは機械加工、印刷、成形、鋳造が可能です。最も速い方法は、何を最も重視するかによって異なります。
CNC加工ではTPUが最適な選択
ゴムのようなTPU素材に、厳しい公差、きれいなシール面、またはシャープな嵌合面が必要な場合は、CNC加工をお選びください。実際には、旋削加工された溝、スリーブ、円形形状は、CNC旋削加工によって形状制御が最適化されるため、最も効果を発揮します。典型的な結果については、当社のCNC旋削加工部品サービスをご覧ください。
CNC は、次のような 1 つ以上の要件がある場合に最適です。
-
溝、シート、合わせ面などのタイトな機能インターフェース
-
シーリングランドのきれいなエッジ定義
-
金型コストが意味をなさない少量試作品やブリッジ生産
-
加法変動がリスクとなる制御された適合動作
CNC は、特にハード TPU 上で予測可能な CTQ による高速反復が必要な場合にも役立ちます。
3Dプリントがより良い選択肢となる場合
添加法は次のような場合に適しています。
-
形状が複雑で固定が難しい
-
内部構造や柔軟な格子が重要
-
表面の質感は許容範囲内であり、許容誤差の要求は中程度である
多くのチームにとって、印刷はスピードツールです。CNCは精密ツールです。状況に応じてお選びください。
射出成形がより良い選択肢である場合
次のような場合には、成形が有利になる傾向があります。
-
音量が大きい
-
部品間の自由状態の形状は一貫していなければならない
-
ドラフトと制御された壁の遷移を備えたモールディングを設計できます
成形は、量によって金型コストとプロセス調整が正当化されるときに魅力的になります。
真空鋳造がより良い選択肢である場合
真空鋳造が魅力的なのは次のような場合です。
-
TPUの要件は非常に柔らかく、ゴムのようです
-
ショア80A以下の動作は重要
-
機械加工されたインターフェースよりも自由状態の形状安定性が重要
これは、積極的な CNC 設定を追求することなく、一貫して動作するソフトパーツを取得するための最も迅速な方法であることがよくあります。
TPUの加工が生産に失敗する理由
TPU加工における問題は通常、いくつかの予測可能な根本原因から発生します。それらを理解することで、より迅速な解決が可能になります。
クランプ力と切断力による歪み
TPUはクランプ力を受けると圧縮され、切削力を受けると曲がります。部品が歪んだ状態で加工すると、クランプを解除した後にバネのように戻り、仕上がり寸法が変わってしまいます。そのため、ワークの保持が最も重要な要素となります。
熱による汚れと工具の負荷
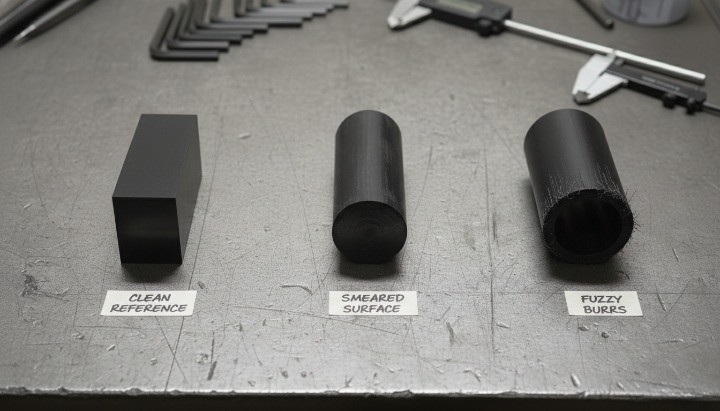
TPUは、工具が切削片を切断するのではなく、表面を擦り合わせて加熱することでスミアリング(汚れ)が発生します。スミアリングにより刃先に粘着性の物質が付着し、仕上がりとサイズ制御が悪化します。
原因としては、鈍い工具、間違った形状、切削中の滞留、チップの再切削、切削ではなく研磨を行う軽すぎる切削などが挙げられます。
エッジの裂け目、ぼやけたバリ、弱いインターフェース
TPUは、特にサポートされていない薄い形状では、糸状のバリやぼやけたエッジを形成することがあります。バリは見た目の問題だけではありません。フィット感やシーリング特性に影響を与え、後々破損する可能性もあります。
寸法のずれと検査誤差
TPUは加工後に緩む可能性があり、特にクランプ時に圧縮された場合は顕著です。また、測定によって部品が変形する可能性もあります。検査条件が明確に定義されていない場合、チームはプロセスではなくゲージについて議論することになります。
CNC加工TPUのHMプレイブック
一般的なTPUに関する記事は材料特性の説明にとどまっています。ランキング上位を目指すなら、CNCの現実を解説することが大切です。HMは、TPU加工の再現性を高める3つの要素に焦点を当てています。これらを制御すれば、送り速度や回転速度は推測ではなく調整で済みます。
切断中に冷却と凍結によりTPUを硬化させる
室温ではTPUは柔らかすぎる場合があります。旋削加工やフライス加工は、まるで柔らかい消しゴムを切るような感覚になることがあります。TPUは刃先から曲がってカッターに引っ掛かり、せん断されるのではなく、裂けてしまいます。
最も効果的な修正は、カット中に剛性を高めることです。

TPU加工用コールドエアガン
HMは、熱によるスミアリングを軽減し、TPUを硬化させるために、切断領域に冷風ガンを照射します。特に硬質TPUグレードでは、冷風だけで摩擦による切断からせん断による切断へと移行させるのに十分な場合があります。
厳しい許容差とエッジ制御のための液体窒素
難しい加工の場合、HMは液体窒素を使用してTPUの切断面をより冷たく、より硬くすることができます。これは単なる仕掛けではありません。複雑な形状において、鮮明なエッジと安定した寸法が必要な際に使用する工程制御レバーです。
液体窒素の使用には安全管理も必要です。OSHA(米国労働安全衛生局)の危険警告では、窒素の放出によって作業区域内の酸素が置換され、深刻な窒息の危険性が生じる可能性があることが説明されており、そのため換気と監視が重要となります。()
冷却により公差とエッジ品質が向上するのはなぜですか?
冷却缶:
-
汚れやガム状のチップの形成を軽減
-
剛性を高め、切断時のたわみを軽減します
-
エッジの定義と再現性を向上させる
-
ツールの負荷と突然の品質変動を軽減
購入者のための実践的なメモ
冷却には、清浄度と取り扱いに関する考慮事項が伴います。結露や氷結が発生する可能性があります。部品に接着剤を使用する場合や、高い清浄度が求められる場合は、見積依頼の際にその旨を明記してください。そうすることで、冷却および洗浄プランがお客様の用途に適合したものになります。
TPUで動作するツールと避けるべきもの
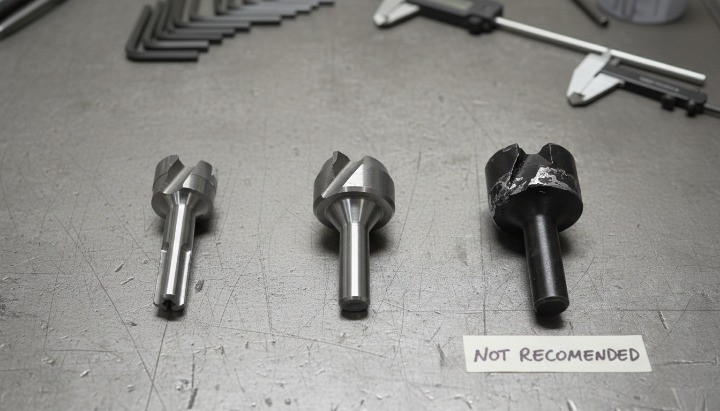
TPU は間違ったツールの選択を罰します。
鋭利なハイレーキアルミ製工具を使用する
TPUにはスライス作用が必要です。HMでは、非常に鋭い刃先を持つハイレーキ工具が適しています。研磨された刃先は切りくずの流れを良くし、固着を軽減します。切れ味は最優先事項です。鈍い刃先は擦れて熱を上昇させ、スミアリングが始まります。
コーティングされた工具を避ける
金属切削ではコーティング工具が一般的ですが、TPUの場合は挙動が異なります。コーティングは、特に切削が摩擦に移行する際に、粘着性のあるエラストマーに固着や堆積物の形成を促進する可能性があります。HMでは通常、TPUにはコーティング工具の使用を避け、切れ味と形状を重視します。
TPUを安定させるツールパスルール
TPUは、ツールが一時停止して局所的に加熱されると故障することがよくあります。役立つ実用的なルール:
-
表面との接触による滞留や一時停止を避ける
-
可能な限りエンゲージメントの一貫性を保つ
-
スムーズな連携動作を使用する
-
ツールの突き出しを短く保つ
-
エッジに積極的に再進入しない仕上げパスを計画する
壁の途中で仕上げが変わる場合は、エンゲージメントと熱が変化したドエルセグメントまたはコーナーを探します。
歪みや飛び出しを防ぐワークホールディング
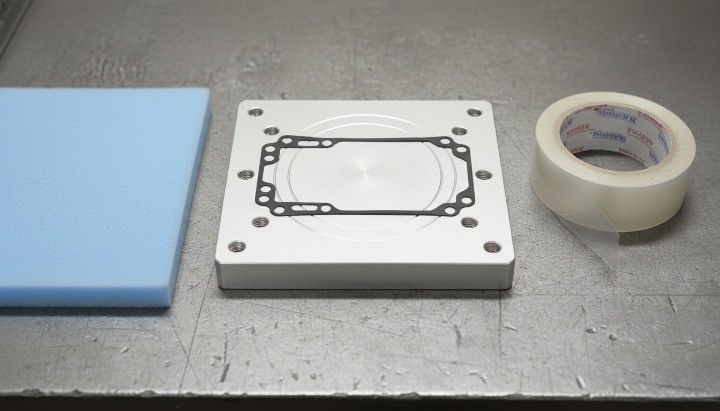
TPUはワークを挟み込むような形状をしています。強く締め付けると変形し、弱く締め付けるとずれてしまう可能性があります。
バイスクランプが頻繁に失敗する理由は何ですか?
バイスが締め付けると、TPUが圧縮されます。この圧縮によって基準がずれ、形状が変化します。クランプを外すと、スプリングバックによってサイズが変わり、締め付け時に寸法が合っていたとしても、組み立てに失敗する可能性があります。
掃除機の器具と両面テープ
HM では、バイスによるクランプの代わりに、真空固定具や強力な両面テープがよく使用されます。
真空吸着により保持力が分散され、局所的な圧縮歪みを低減します。テープは薄型部品をクランプ変形なく保持し、特に小型部品や薄型部品のエッジ品質を向上させます。
成功率を高めるサポート方法
サポートは、鮮明なエッジを実現するための隠れた鍵です。
成功率の高い方法はサンドイッチ加工です。
-
TPUを犠牲プレートの間、またはプレートとネストの間に配置します
-
切り取る必要のある領域だけを露出させる
-
裏地を使用することで、破れを防ぎ、端を安定させることができます。
毛羽立ちや破れが見られる場合は、まずサポートの問題として対処してください。切断中にフリースプリングのように動作しないように、キーパープレートの裏当てタブや仮のブリッジを追加してください。
フィーチャ固有の加工戦術
TPUの問題は機能に依存します。通常、これらの領域にスクラップが集中します。
穴と穴
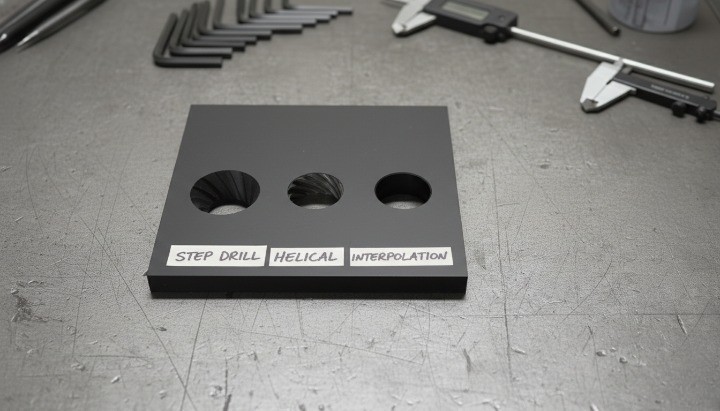
TPUに穴があいていると、工具が引っ掛かり変形する可能性があります。結果を改善するための戦略:
-
引き込みを減らすためのパイロット掘削またはステップ掘削
-
プラスチック用の鋭利なドリル
-
掘削帯下の強力なサポート
-
狭い穴の要件を満たすボーリングまたは補間
リーマ加工は摩擦により熱を発生することがあります。狭い穴の場合は、サポート付きのボーリングの方が安定することがよくあります。
ねじとインサート
TPUに直接ねじ山を切ると、特に軟質グレードや薄肉の場合、時間の経過とともにねじ山が剥がれる可能性があります。長期的な信頼性を確保するには、ねじ込みインサートや剛性の高いインターフェース構造をご検討ください。ねじ山を切る必要がある場合は、堅牢な壁面を使用し、試作品でトルクと引張強度を検証してください。
シール面と溝
部品がシールされている場合、全体的な仕上げよりも、エッジ品質と局所的な平坦度が重要です。仕上げ加工中はシールランドを支え、溝のエッジの裂けを防ぎ、寸法レポートのみに頼るのではなく、シール機能チェックで検証してください。
TPU部品の後処理とエッジ品質
TPUが柔らかいという理由で、多くのチームが後処理を軽視しています。実際には、後処理はシーリングとフィット感を左右する機能的なエッジを保護するためのものです。
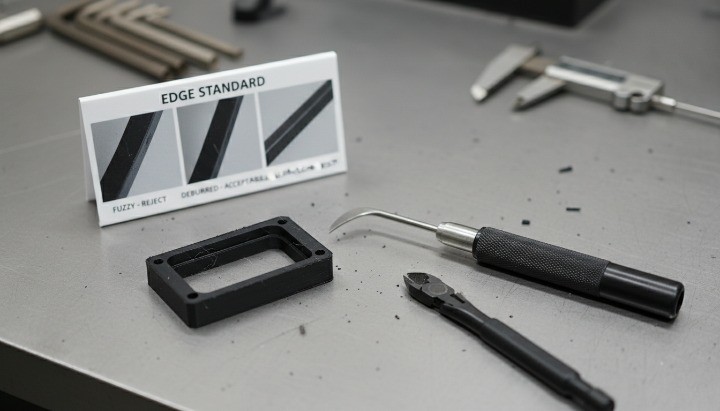
エッジを破らないバリ取り
TPUのバリは糸状になることがあります。機械によるバリ取りを強く行うと、エッジが裂けたり、形状が変わったりする可能性があります。より良い方法は、まずサポートと鋭利な工具を用いてバリの発生を抑え、その後、清掃時に最小限の材料を除去することです。
重要なシーリングランドについては、緩んだ糸がないなどのエッジ条件を定義し、機能が許容する場合にのみ小さな半径を許容します。一般的な「すべてのエッジのバリ取り」という注記よりも、写真に基づくエッジ基準の方が有用な場合が多いです。
柔軟な表面の洗浄と取り扱い
TPUの表面は、特にテープ加工後や冷却後に、埃や糸くずを吸着することがあります。部品を接着またはシールする場合は、清浄度要件と梱包を早めにご指定ください。そうすることで、工場は下流のニーズに合わせて工程を調整できます。
フレキシブルTPU部品の許容範囲と検査
TPU加工公差においては、接触力によって部品が圧縮され、測定値がずれる可能性があるため、検査方法も公差の一部となります。重要な品質特性(CTQ)を定義し、測定条件を定義し、低荷重ゲージまたは治具を使用して、たわみではなく形状を測定してください。当社の品質管理プロセスは、「一度合格」の報告ではなく、再現性を重視しています。
過剰拘束せずに許容差を指定するにはどうすればよいでしょうか?
関数から始めます。
-
表面を密封する
-
アセンブリを配置する表面
-
干渉ギャップまたは力を制御する寸法
CTQにのみ厳しい公差を適用します。重要でない形状には広い公差を適用することで、歩留まりを安定させ、コストを削減します。形状が圧縮の影響を受けやすい場合は、自由状態や治具装着状態などの検査条件を定義します。
部品を変形させずに測定するには?
接触力を減らして再現性を高めると測定は成功します。
-
フィットにはゴー・ノー・ゴーゲージを使用する
-
柔らかい薄い特徴に対しては治具ベースの検査を使用する
-
最終測定の前にクランプを外した後、緩和時間を設ける
-
キャリパーを使用する場合は穏やかな方法を定義する
目標は、適用した圧縮ではなく、部品を測定することです。
サプライズを防ぐ初回品検査
TPU の場合、ディメンションを超えた機能チェックを含めます。
-
嵌合アセンブリのフィットチェック
-
該当する場合はシールの圧縮または漏れチェック
-
毛羽立ちや工具跡の写真に基づくエッジ品質基準
トラブルシューティング表 症状 原因 解決策 代替案
| 症状 | 考えられる原因 | CNC修理 | より良い代替案 |
|---|---|---|---|
| 溶けたような塗りつぶし | 摩擦熱滞留鈍い工具 | 鋭利なハイレーキ工具でドウェルを避け、切りくず排出性を改善し、冷風または液体窒素を加える | 非クリティカルな大量印刷用の成形 |
| ぼやけたエッジ、糸状のバリ | サポートされていないエッジの破損 | サンドイッチバッキング真空またはテープサポート鋭利なツール安定した仕上げパス | 平らな部品の打ち抜き、繰り返しエッジの成形 |
| クランプを外すとサイズが変わる | クランプ歪みスプリングバック | 真空またはネストクランプ圧力を下げる粗仕上げ仕上げサポートを維持 | 安定した自由状態のための成形 |
| 穴は楕円形で大きめ | ツールグラブフレックスヒート | 穴の下のステップ掘削をサポート補間または穴あけ攻撃的なリーマを避ける | 成形またはインサート成形 |
| 部品リフトのチャタリング | ハイサイドフォース | ラジアルエンゲージメントが低い、ツールパスが滑らか、キーパープレートの突き出しが短い | 複雑な形状の印刷 |
正確なTPU加工見積のためのRFQチェックリスト
適切な見積依頼書(RFQ)を作成することで、見積もり価格の変動を防ぎ、手戻りを減らすことができます。CADデータ、目標とするショアA硬度、数量、環境、重要品質特性(CTQ)を共有し、冷気冷却、剛性を高めるためのオプションの液体窒素、真空治具などの歪みのないワーク保持方法を考慮した加工計画を依頼してください。当社の研究開発およびエンジニアリングサポートにより、切削加工開始前に前提条件を確定できます。
含める材料情報
-
TPUグレード(わかっている場合)
-
ASTM D2240やISO 868などの公認方法を用いたショア硬度要件、水、油、温度、紫外線などの環境
-
清潔さと美容上の要件
含める機能要件
-
シールおよび圧縮挙動
-
摩耗と摩耗のニーズ
-
サイクル寿命の期待値
含める図面メモ
-
CTQと機能インターフェースをマークする
-
薄い壁とスプリングの特徴を識別する
-
ソフトゾーンの検査期待を定義する
-
数量と目標リードタイムを含める
アセンブリのコンテキストと失敗の様子を共有すると、見積もりサイクルが短縮され、初回パスの成功率が向上します。
結論
公差を厳守し、エッジをきれいに保ち、初回からぴったりと嵌合するTPU部品を求めるなら、柔軟性のある材料に適した加工計画(適切なショア硬度、歪みのないワーク保持、鋭利な高すくい角工具、必要に応じた冷却オプションなど)と、部品を圧縮しない検査方法を組み合わせるのが最速の方法です。
CADデータとご要望をアップロードして、今すぐお問い合わせください。製造可能性を検討し、最適なプロセスをご提案し、迅速にお見積もりをお送りいたします。
FAQ
CNC 加工による TPU に最適な硬度はどれですか?
ショア90Aから95A程度の硬質TPUが最も予測しやすいです。ショア80A未満の場合は、真空鋳造の方が適していることが多いです。
TPU が機械加工中に汚れるのはなぜですか?
スミアリングは、工具が表面を擦り、加熱することで発生します。鋭利なハイレーキ工具、安定した噛み合い、強力な切りくず排出、そして冷却によって、通常はスミアリングは解決されます。
クランプを外すと寸法が変わるのはなぜですか?
TPUは圧縮または荷重を受けると元に戻ります。真空またはテープでワークを固定し、支持を分散させ、粗仕上げの順序を揃えることで、ずれを軽減できます。
TPUパーツを印刷した方が良いでしょうか?
印刷は、固定具を使わずに複雑な形状を成形するのに最適です。CNC加工は、制御されたインターフェース、ランドのシーリング、そしてより緊密な機能的なフィットに適しています。
コーティングされたツールは TPU に適していますか?
通常はそうではありません。コーティングされた工具は、粘着性のあるTPUに固着しやすくする可能性があります。コーティングされていない鋭利なハイレーキ工具の方が安全です。
真空固定具、テープネスト、ソフトジョー、サンドイッチプレートを使用してください。可能な限り、バイスによる点締めは避けてください。
冷却により TPU 加工が改善されますか?
はい。冷却によりTPUが硬くなり、スミアリング(汚れ)が減少します。多くの場合、冷風で十分ですが、より厳しい公差やエッジの鮮明度が必要な場合は液体窒素を使用できます。OSHAの危険警告では、窒素放出シナリオにおいて酸素置換リスクを管理する必要がある理由が説明されています。
真空鋳造はいつ選択すればよいですか?
ショア 80A 未満の非常に柔らかい動作が必要な場合、または機械加工されたインターフェースよりも自由状態の形状安定性が重要な場合は、真空鋳造を選択してください。