


あらゆる業界の製造業者にとって最大の課題の一つは、いかにして最短時間で大量の部品を製造するかということです。そのため、ホットチャンバーダイカストプロセスは非常に重要な意味を持ちます。このプロセスは、ダイカスト作業において、スピード、効率性、そして最適な品質保証を兼ね備えています。この記事では、この技術の基本原理や利点など、その核心部分を探っていきます。ぜひお読みください。
ホットチャンバーダイカストとは何ですか?
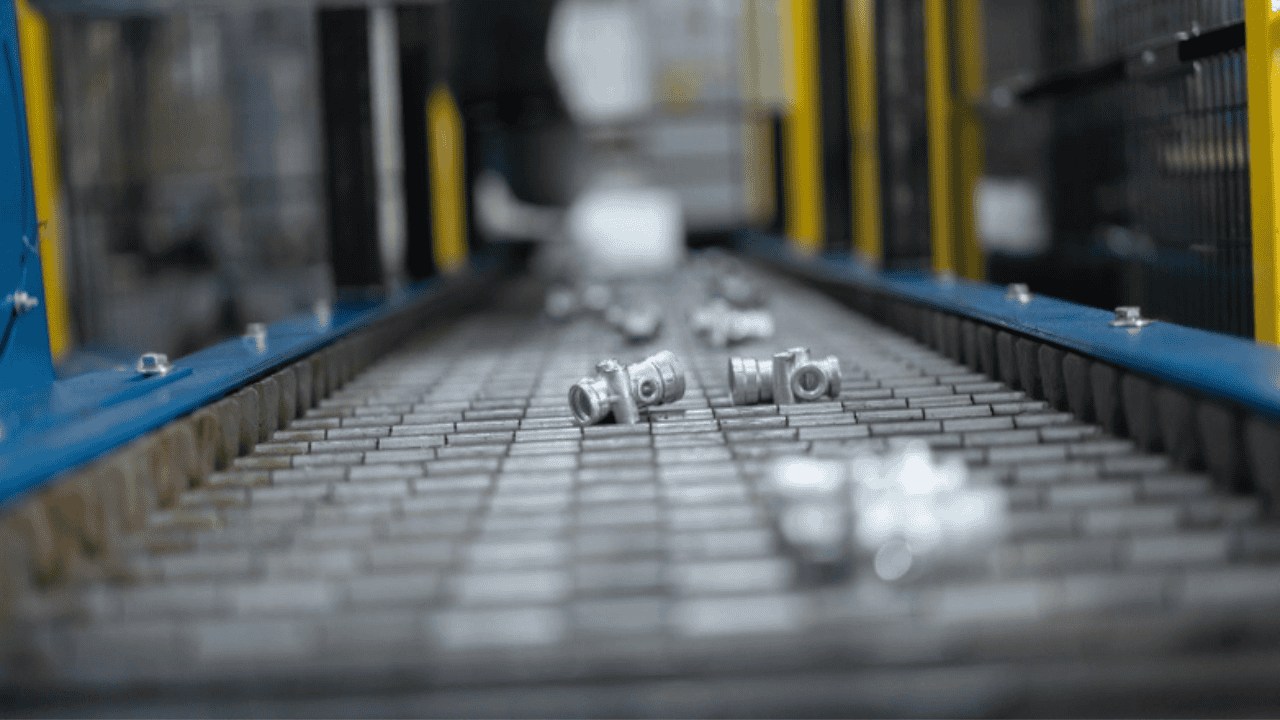
ホットチャンバーダイカストは、高精度かつ優れた表面仕上げで小型から中型の部品を製造するために使用される金属鋳造プロセスです。
この工程は高度に自動化されており、材料が所定の位置に投入された後は、人間の介入は一切不要です。すべての工程はホットチャンバー式ダイカストマシン内で行われます。このマシンは、合金を外部設備に移送する必要なく、あらゆる工程を一台で処理できる包括的な機械です。
この装置は一定レベルの熱に耐えることができません。そのため、このプロセスは融点の低い元素にのみ適しています。例えば、鉛、亜鉛、マグネシウム合金、錫などが挙げられます。高温になると、ホットチャンバー装置のグースネックやノズルが損傷する可能性があります。
ホットチャンバーダイカストプロセス
金属材料を溶かす
まず最初に、最終製品に必要な材料(亜鉛、鉛、マグネシウムなど)を選択します。材料が決まったら、ダイカストマシンの炉に入れて、必要な溶融温度で溶かします。
この技術が高速かつ効率的である理由の 1 つは、操作中ずっと金属を溶融状態に保つ炉が内蔵されていることです。そのため、外部チャンバーで加熱してメインユニットに戻す必要がありません。
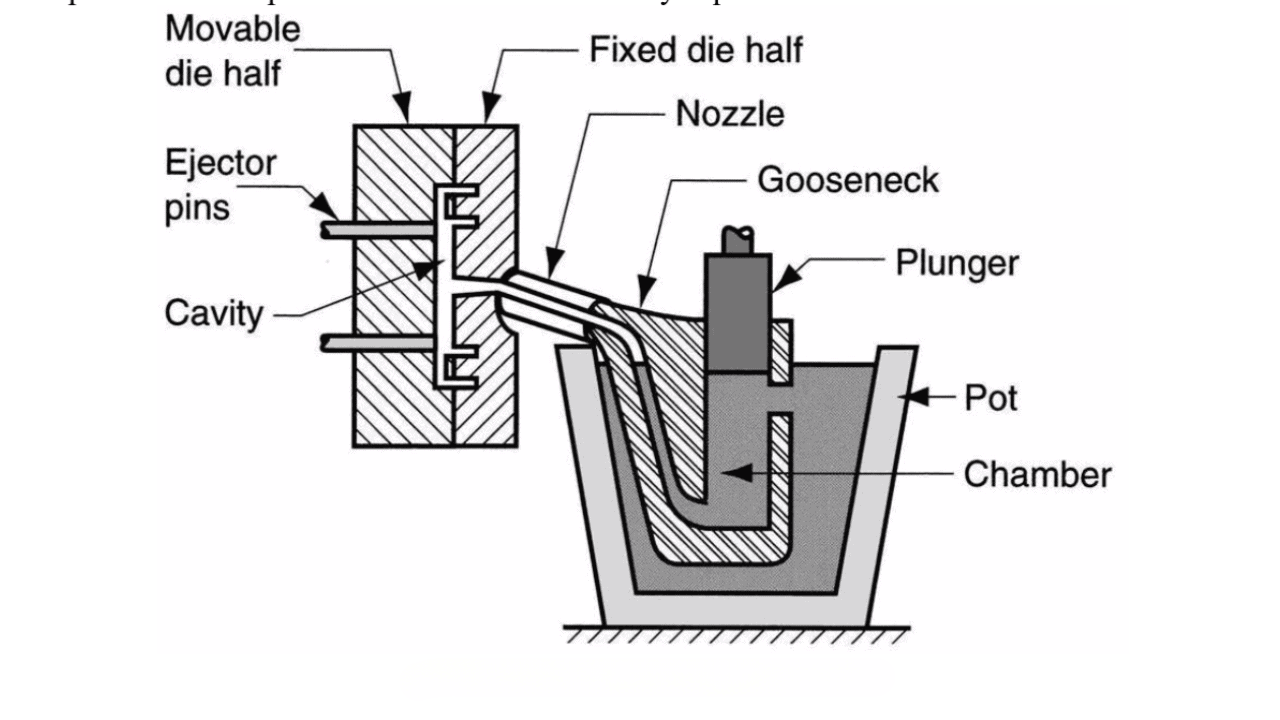
ホットチャンバー充填
溶解した金属は、グースネックを使用してリザーバーから引き出されます。グースネックは通常、鍛造鋼または高品質の鋳物で作られており、極端な温度に耐え、射出中に安定した一貫した流れを確保します。これは、金属浴と金型の間のコネクタとして機能します。
注射
これは、プランジャーを使用して液化した材料をダイキャストに流し込むプロセスです。この注入プロセスは、病院の注射器の機能と非常によく似ています。注射器に液体を充填し、針を通して吸い上げ、プランジャーを押して圧力をかけ、液体を噴出させる様子を想像してください。
同様に、この技術では、溶融金属が液体です。グースネックが針で、油圧プランジャーは、鋳物のすべての部分が満たされることを保証する注射器のプランジャーに似ています。
冷却固化
この段階では、溶融金属は低温まで冷却されます。ホットチャンバーマシン内には、温度を調節して欠陥を防ぐのに役立つ冷却システムが組み込まれています。また、冷却時間は、使用する金属材料と形成される鋳物の厚さによって異なります。
排出
これはホットチャンバーダイカスト工程の最終段階です。ここでは、固化した鋳物がエジェクタピンの押圧によってダイモールドから排出されます。その後、ダイモールドは連続生産のためにリセットされます。最終的な鋳造製品の準備が整い、研磨、コーティングなどの後処理仕上げを受けることができます。
ホットチャンバーダイカストに使用される金属
このプロセスに適した材料に必要な基本的な特性の 1 つは、簡単に溶けるという固有の性質です。以下は、製造に使用できる材料です。

マグネシウム
マグネシウム合金は非常に軽量です。また、強度対重量比が非常に高いため、この加工プロセスに最適な金属の一つです。数多くの用途の中でも、通信業界では無線周波数に対するシールド材として、また軽量かつ耐久性のある部品の製造に使用されています。
亜鉛
亜鉛は優れた流動性と耐腐食性を備えているため、ホットチャンバーダイカストに非常に人気があります。また、沸点が低く、メッキも容易です。そのため、細かいディテールと高い寸法精度が求められる部品の製造に使用されます。
タ
機械工にとって、配管、放射線遮蔽、不溶性陽極などの部品を実現するために、高密度、展性、耐腐食性に優れた材料を探すときは、鉛合金が最適です。
なぜアルミニウムはホットチャンバーダイカストに適さないのでしょうか?
理由は単純で、アルミニウムの融点が高いからです。アルミニウムを溶かすのに必要な熱量は、ホットチャンバーマシンの部品にとっては非常に高く、極端です。グースネックやノズルなどの部品に損傷を与える可能性があります。
この技術が使用できないもう一つの理由は、非常に高温で鉄と反応する傾向があるためです。これにより、処理中に機器が汚染され、腐食し、機器の寿命が短くなる可能性があります。
ホットチャンバーダイカストの利点
高い費用対効果
ホットチャンバーマシンは、すべての部品が一体化された、まさに傑作と言えるでしょう。そのため、これらの重要な部品に個別に投資する必要はありません。さらに、このプロセスは人件費を削減し、部品の寿命を延ばします。
これは、ホットチャンバーマシンが動作する温度が低いため、コンポーネントにかかる熱ストレスが軽減され、メンテナンスの頻度が減るためです。
迅速な生産サイクル
システムのすべてのユニットを一体化することで、溶融金属の移送が容易になるだけでなく、移送にかかる時間も短縮されます。その結果、生産サイクルが迅速かつ容易になります。
たとえば、特定の鋳造バッチを完了した後、炉で金属材料を溶かす最初のプロセスを経る代わりに、溶融金属をリザーバーからダイカストに移して凝固プロセスを開始するだけです。このタイプのダイカストは、単純なデザインまたは複雑なデザインの部品を大量に製造するのに最適です。
材料の無駄が少ない
このプロセスのもう一つの重要な利点は、スプルーやバリなどの余分な材料をリサイクルできるため、廃棄物が最小限に抑えられることです。
つまり、スプルーに残った残材は、再びダイカスト工程全体を経ることができる。したがって、ホットチャンバーダイコーティングは、環境に優しい製造プロセスと言える。
ホットチャンバーダイカストマシンのさまざまな部品
ファーネス
簡単にわかるように、ホットチャンバーダイカストプロセスにおける加熱操作はすべてここで行われます。プロセス全体は実質的にここから始まり、システムの他のユニットへとつながっていきます。
ノズル
ノズルは、通常、グースネックの先端に取り付けられており、溶融金属をグースネックからダイキャビティに移動する経路として機能します。耐腐食性が高く、高温に耐えられることから、通常は亜鉛、セラミック、ジルコニア、または H-13 鋼で作られています。
ダイまたはモールド
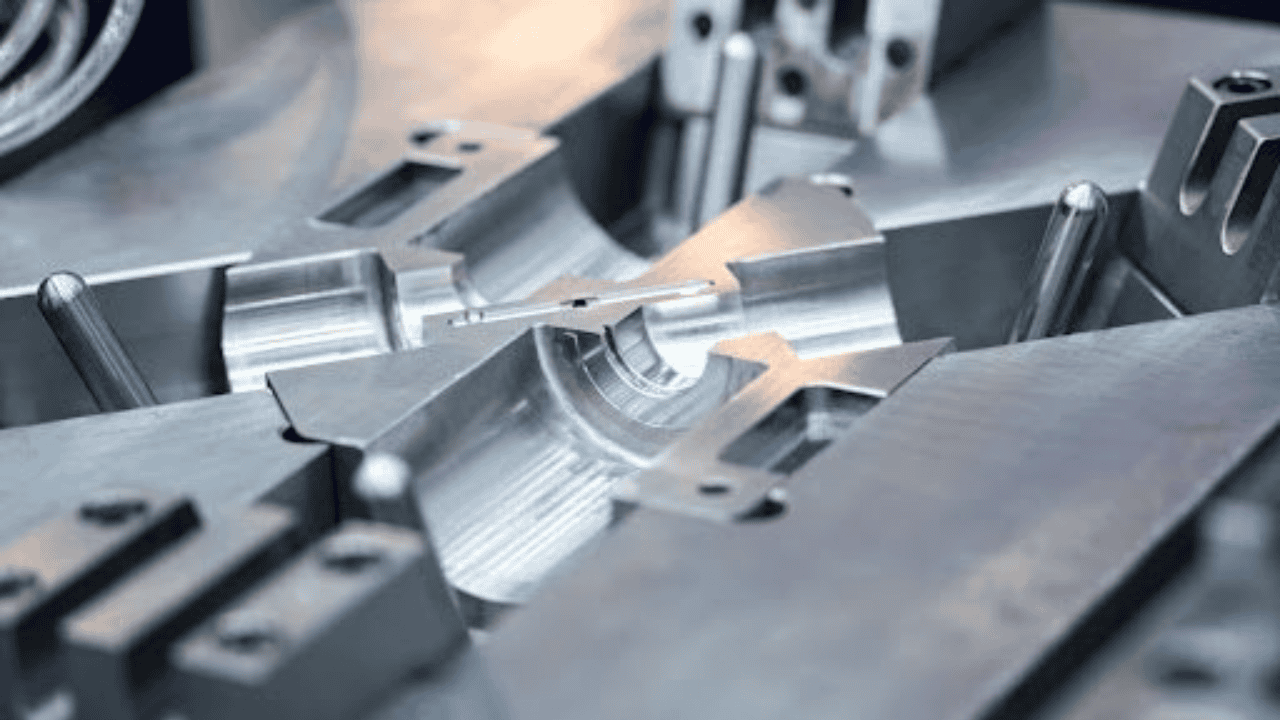
ダイ、ダイ キャビティ、またはモールドと呼ばれるものは、最終的な設計コンポーネントのプロトタイプを指します。これは、グースネックから移動された精錬金属を保持する役割を果たします。したがって、精錬金属が固まって排出されるまで、精錬金属に明確な形状を与えます。
溶融金属貯蔵庫
このユニットには、作業全体で使用されるすべての精錬金属が含まれています。このユニットは鋳造機に直接接続されています。これにより、プロセス全体が一貫して正確に繰り返されます。
グースネック
グースネックには 3 つの目的があります。まず、溶解釜と金型を連結する役割です。次に、溶解した金属の流れを調整します。最後に、鋳造時の収縮による欠陥を防ぐために、金型のすべての部分が適切に充填されるようにします。この重要な役割のため、グースネックは耐腐食性に優れた素材でなければなりません。
油圧プランジャー/ピストン
精錬された金属は、グースネックからダイスモールドに移動する必要があります。ここで油圧プランジャーが役立ちます。このプランジャーは、赤熱した物質を次のユニットに引き込むことができる高い吸引力を備えています。この部品は、ガス油圧シリンダーによって駆動されます。
冷却システム
これは液化した金属が硬化する場所です。冷却システムのコンポーネントは、耐腐食性に優れ、熱伝導率が高いため、通常、銅合金やステンレス鋼などの金属材料で作られています。
エジェクタピン
エジェクタ ピンは、ホット チャンバー マシンの非常に重要なコンポーネントです。これにより、欠陥のない鋳造品を安全に取り出すことができます。これらのピンは金型に組み込まれており、制御された圧力で固体鋳造品を押し、破損や損傷を引き起こすことなく慎重に取り外します。
ホットチャンバーダイカストの欠点
少量生産には適さない
ホットチャンバーダイカストのセットアップには、各操作ごとに準備しなければならない複数のユニットが必要です。これは、1 回限りでは非常に高価です。少量生産の場合、高価すぎることもあります。ただし、大規模なバッチ操作を検討している場合は、これが最適な選択です。
限られた材料の選択
ホットチャンバーダイカストマシンの欠点の 1 つは、どれだけの熱に耐えられるかという点です。これはプロセスを定義する要素ですが、許容温度範囲外の金属には使用できないことも意味します。その範囲外の材料を使用する必要がある場合は、他の技術を使用します。
サイズ制限
機械の構造的配置には、かなりの制限があります。大型の金型を扱ったり、重い部品を製造したりすることはできません。この機械は、高精度で精密な小型~中型部品の製造に適しています。
部品の腐食効果
このプロセスで使用される合金の中には、時間の経過とともに機械や装置と反応するものがあります。これは摩耗やメンテナンス費用の増加につながります。そのため、機械工やエンジニアにとって、ダイカストと射出成形のどちらの成形プロセスがプロジェクトの実行に便利かを判断することは非常に重要です。これにより、製造に最適なアプローチを採用し、利益を最大化することができます。
ホットチャンバーダイカストの産業分野における応用
自動車
エンジンブロックから筐体まで、この製法で製造できる自動車部品は多岐にわたります。この製法が好まれる理由の一つは、完成品の軽量性です。
産業機械
多くの産業機械では、強度があり、高ストレス、摩耗、環境暴露に耐えられる部品が必要です。そこで、ホット チャンバー プロセスを使用して、優れた寸法精度と部品の正確な形状を備えたバルブ ボディ、ポンプ ケーシング、シリンダー ハウジングなどの部品を製造できます。
建設と建築
このプロセスは、強度、精度、耐摩耗性、耐腐食性が求められる住宅部品や構造物の製造において、建設業界でも使用されています。このような部品の例としては、ドアロック、ヒンジ、ブラケット、窓のラッチなどがあります。
結論
ホットチャンバーダイカストプロセスの多くの概念を理解したら、それを生産にいつ適用するかを知ることが重要です。これは、小型から中型の金属部品を高精度で生産するのに最適な、効率的でコスト効率の高い製造プロセスと考えられています。このプロセスは、迅速な生産サイクル、材料の多様性、高品質の製品など、多くの価値をさまざまな業界に付加してきました。
HMの業界エキスパートにご相談いただき、この技術が製造効率と製品品質をどのように向上させることができるかをご確認ください。当社には、お客様の機械に最適な部品を製造するための最高の設備と機器が揃っています。今すぐお問い合わせください。