


従来、金型鋼や部品がHRC45程度を超えると、多くの工場では仕上げ工程を研削加工や放電加工に回していました。しかし、この方法では、追加の段取り替え、電極加工、機械交換が必要になることが多く、そのたびに待ち時間とアライメントリスクが増大します。その結果、コストは上昇し、待ち時間も長くなり、熱処理後の歪みの問題も依然として残ります。
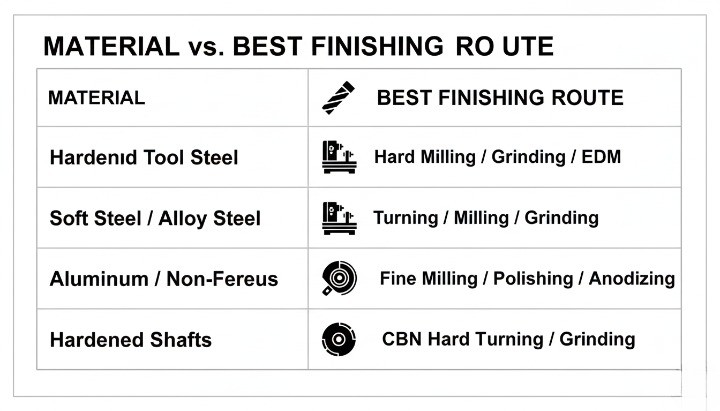
ハードミリング (NAIST) と ハードターニング 機械 最大65 HRCの硬化鋼 直接比較します。このガイドでは、 ハードミリングと研削 の 50~65 HRCの硬化鋼 そしてどこを示すか EDM まだ意味が通る。説明すると ハードミリング 複雑な形状で勝利を収める場合、 研削 フォームや超低RaなどのCTQを保護し、ハイブリッドルートがどのように粉砕ではなく粉砕
ハードマシニングとは?
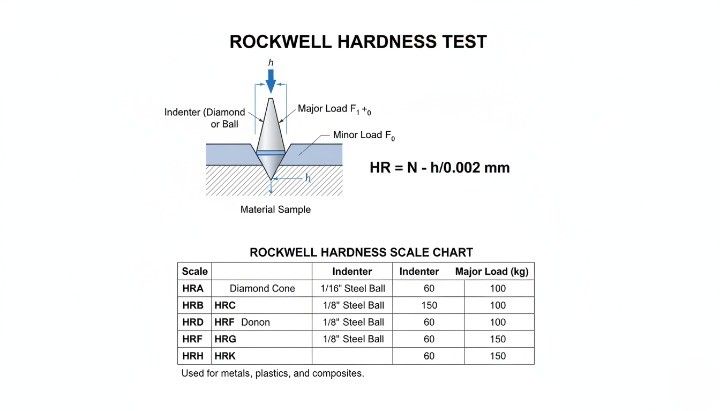
定義:機械加工用語における「硬い」とはどういう意味ですか?
「硬い」とは、ロックウェル硬度スケールで測定される硬度を指し、鋼材の場合は一般的にロックウェルC(HRC)で表される。実際には、「硬質加工」とは、すでに45HRCを超える硬度を持つ部品に対して行われる切削加工を指し、工具摩耗、発熱、表面の完全性が主な制約となる。
一般的な硬度範囲: 45~65 HRCおよび50~65 HRCに適合
ほとんどのエンジニアは、硬質加工における作業定義範囲として45~65HRCを扱います。50 ~65HRCの範囲は「熱処理後の仕上げ」ゾーンに位置し、歪みを考慮した計画が必要であり、表面品質を後回しにするのではなく、重要な品質特性(CTQ)として扱うべきです。また、硬度の上昇に伴って工具摩耗が急速に進むため、安定した加工工程も必要となります。
主な用途: 金型キャビティ、スタンピングダイ、シャフト、ギア、摩耗部品
次のような耐摩耗性と熱処理後の安定した形状が求められる部品では、ハードマシニングが用いられます。
-
金型キャビティとコアインサート
-
スタンピングおよび成形金型
-
シャフトとベアリングジャーナル
-
ギアとスプライン機能
-
摩耗プレート、スライダー、ガイド
-
バルブコンポーネントとシールインターフェース
これらの部品には、複雑な形状と CTQ 機能面の両方が含まれることが多く、プロセスの選択はフィーチャごとに決定する必要があります。
ハードマシニングはなぜ存在するのか:熱処理後の工程と仕上げを削減?
ハードマシニングは、工程全体を短縮できるため、存在します。ソフトマシニング、熱処理、そしてあらゆる箇所で重研削や放電加工に頼る代わりに、熱処理後に直接、より多くの形状を仕上げることができます。電極ループをなくし、機械の搬送を減らすことで、リードタイムを短縮できる場合が多くあります。また、再クランプ回数が少なくなるため、データムが保護されるため、スタックアップエラーも低減します。
どのような結果が現実的か: 許容差、形状、表面仕上げの期待値?
ハードマシニングは優れた結果をもたらしますが、CTQ(工具品質)に合わせた加工方法を採用する必要があります。ハードミリングは形状の自由度が高く、ルーティングも高速ですが、セットアップの剛性とツールパス制御に大きく左右されます。研削は、シンプルな表面において、狭いサイズと形状に対して最も安定したパスを提供します。放電加工は、鋭い内角や深く狭い形状を加工できますが、加工時間と電極作業量が増加します。
表面仕上げの目標値には明確な定義が必要です。多くの図面ではRaが指定されていますが、これは規格でプロファイル粗さパラメータとして定義されており、業界では機能的な動作や嵌合を制御するために一般的に使用されています。しかし、Raだけでは方向性やうねりを表すことはできないため、シール面やベアリング面など、性能が表面の質感に依存する場合は、Raと機能に関する注記を組み合わせる必要があります。H2 大論争:硬質フライス加工 vs. 研削加工 vs. 放電加工
迅速かつ低リスクな決定をしたい場合は、次のルールに従ってください。複雑な3D形状には硬質フライス加工、最もタイトなサイズ/形状と最低Ra値には研削加工、鋭利な内角、深く狭いスロット、カッターでは届かない形状には放電加工(EDM)を使用します。放電加工は電極間の放電によって材料を除去するため、切削力なしで非常に硬い導電性材料を加工できますが、電極の加工時間と燃焼時間が増加します。
比較表: 速度、コスト、精度、表面仕上げ、形状の自由度、リスク
多くのバイヤーは「機械の時間単価」だけを比較するため、損失を被っています。セットアップ、キュー、リワークループ、そして熱処理後のCTQ特性を各手法がどのように保護するかなど、プロセスチェーン全体を比較する必要があります。
| プロセス | 最適なジオメトリ | 最も得意とすること | 典型的な制限 | RFQノート |
|---|---|---|---|---|
| ハードミリング | 3Dサーフェス、キャビティ、ブレンドされた輪郭 | 高速ルーティング、高い柔軟性、少ないセットアップ | 硬直性、突出長、振動に敏感 | ツールパスの種類、エンゲージメント制御、ドライ/エアプランを問い合わせる |
| 研削 | フラット、シリンダー、シンプルなプロファイル | 最高のサイズ/形状安定性、非常に低いRa | 複雑な3Dでは柔軟性が低く、セットアップが増える | CTQ面、フォームコールアウト、Ra +方向性を定義する |
| EDM | 鋭い内角、深いスロット、細かいディテール | 切削力なしで硬い材料を加工します | 電極の設計・構築と遅い燃焼時間 | 電極の数、燃焼段階、およびクリーンアップ手順を尋ねる |
表面仕上げの表現は重要です。Raは算術平均粗さパラメータですが、それだけでは方向性や欠陥を表すものではありません。
ハードミリング:最適な用途とコアとなる利点
形状主導で作業を進める場合、ハードミリングは最適です。3Dキャビティ、輪郭面、リブ、そしてブレンドされたトランジションを、1つのルーティングプランで加工できます。また、アクセス可能な多くのフィーチャーにおける「EDMループ」を回避できるため、電極作業や機械の搬送が不要になり、リードタイムの短縮にもつながります。
ハードミリング加工は、段取り替えの回数を減らすことでコストを抑えることにも役立ちます。毎回クランプし直すと、熱処理後にデータムシフトが発生するリスクがあります。作業を1段取りにすることで、真の位置とプロファイル形状をより簡単に維持できます。
以下の点に当てはまる場合は、ハードミリングを使用してください。
-
ツールの突出部分を短くしてセットアップを堅固に保つことができます
-
ほとんどのフィーチャーで一定エンゲージメントツールパスを実行できます
-
CTQ表面は、可能な限り低いRaと形状安定性を必要としません
研削:最適な用途とコアとなる利点
CTQに究極の安定性が求められる場合、研削加工が最適です。平面や円筒形の精密な寸法と形状を加工する場合、研削加工は最も再現性の高い方法となることがよくあります。多くの研削加工は非常に微細な表面仕上げを目標としており、業界の参考資料では0.1µm Raクラスまでの高精度研削が一般的に挙げられています。
検査計画が形状に重点を置いている場合も、研削は役立ちます。購入者は、平坦度、真円度、円筒度をミクロン単位の精度で指定することがよくあります。研削を行うことで、形状が単純な場合、バッチ間でこれらの結果を維持しやすくなります。
以下の記述があなたの部品に一致する場合は、研削を選択してください。
-
いくつかの機能的な顔がプリント全体を動かす
-
形の自由度よりもフォームが重要
-
シールとベアリングの動作には最も安全な経路が必要です

EDM: 最適なアプリケーションとトレードオフ
EDMは、カッターでは届かない形状に強みを発揮します。硬化した導電性材料に、鋭利な内角、深く狭い溝、複雑な空洞を加工できます。EDMは誘電体内の電極間で繰り返し放電を発生させるため、機械的な切削力を必要としません。
放電加工には、予測可能なトレードオフも伴います。型彫り放電加工では、多くの場合、1つ以上の特注電極が必要となり、電極加工によってコストと納期が増加します。また、必要に応じて、後処理、再鋳造層の制御、および後工程の仕上げについても計画する必要があります。
次のような制約がある場合は EDM を使用します。
-
半径を付けられなかった鋭い内角
-
極端なアスペクト比を持つ深いリブまたはスロット
-
工具のたわみによって精度が損なわれるような細かい部分
ハイブリッドルート:ハードミル加工を主とし、CTQ面のみを研磨
多くの硬化鋼部品の場合、最適な答えは「フライス加工 vs. 研削加工」ではありません。最適な答えは「フライス加工+選択的研削加工」です。速度と柔軟性を確保するために形状の大部分をハードフライス加工し、最大の安定性と最小の粗さが求められるCTQ面のみを研削加工します。
このハイブリッド アプローチは、各サーフェスを最も安価で信頼性の高い方法に割り当てることで機能します。
-
フィット、シール、またはベアリングの動作を駆動しないすべてのものをハードミルします
-
機能と受容性を制御する面のみを研磨する
-
形状的に必要な場合にのみEDMを使用する
バイヤーとエンジニアのためのクイック選択ルール
RFQ をリリースする前に、次のルールに従ってください。
-
フィーチャが複雑な 3D の場合は、ハードミリングから始めます。
-
面がフィット、シーリング、またはベアリングの性能を制御する場合は、研磨を計画します。
-
鋭い内部コーナーや深く狭いスロットが必要な場合は、EDM を計画してください。
-
表面の 10 ~ 20% のみが CTQ である場合は、ハイブリッド ルートを使用します。
-
図面に「Ra」としか書かれていない場合は、機能面の方向性に関する注記を追加します。
硬化鋼のハードミリング:その利点
複雑な形状の部品で、熱処理後の段取り回数を減らしたい場合は、硬質フライス加工が最適です。研削加工が遅くなったり非現実的になったりする3Dキャビティ、曲面、ブレンド形状などで最大の効果が得られます。硬度45~65HRCの焼入れ鋼に関する研究では、安定性と表面品質を適切に管理すれば、硬質加工は研削や研磨に比べてリードタイムを短縮し、加工コストを削減できることが一貫して示されています。金型、ダイス、摩耗部品用の焼入れ鋼加工部品を調達する場合、硬質フライス加工を優先することで総コストを削減できるのはまさにこのケースです。
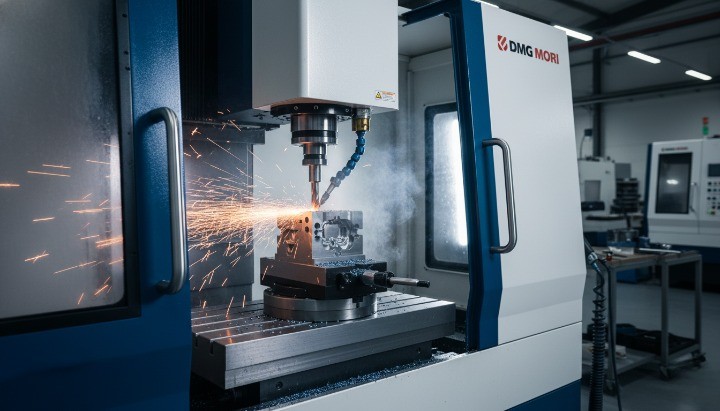
60 HRC への移行: 多くの機能が EDM および研削からハードミリングに移行するのはなぜでしょうか?
現代の硬質加工は45~65HRCの範囲で行われ、コーティングされた超硬工具、セラミック工具、CBN工具などを用いることで、焼入れ後もより多くの形状を加工することが可能になります。多くの場合、「熱処理後の仕上げ」の範囲で加工工程がシフトする傾向が見られます。これは、電極ループをなくし、後工程の研削を本当に必要な面だけに絞り込みたいと考えるチームがいるためです。
ハードミリングは、本来であればEDMや複数の研削セットアップが必要となるような場合に、最も速く加工できます。EDMは強力な加工方法ですが、誘電体内の電極間の放電によって材料を除去するため、電極の配置と燃焼時間が加工スケジュールを左右する可能性があります。
シングルセットアップの価値:ハンドオフの削減、待ち時間の短縮、プロセス安定性の向上
機械の移設ごとに待ち時間と位置合わせのリスクが増加します。また、熱処理後の移動によって基準点の信頼性も低下します。硬質フライス加工では、作業を統合できます。多くの場合、荒加工から仕上げ加工までを1つのプラットフォームで行い、最終的なCTQ面の研削加工はそれに限定します。このアプローチは、リードタイムの短縮、工程数の削減、再クランプ回数の削減といった、硬質加工の核となる価値を支えます。
このシンプルなルーティングの考え方を採用してください。まず搬送回数を減らし、次に切断パラメータを最適化します。「完璧な」送り速度と切削速度でも、セットアップチェーンの弱さを補うことはできません。
ジオメトリ値: 3D サーフェス、キャビティ、ブレンド、ローカル フィーチャ
ハードミリングは、研削では効率的に到達できない形状に優れています。
-
自由形状の 3D 輪郭とキャビティ表面
-
ブレンド、可変半径、および局所的なレリーフ機能
-
リブ、ポケット、彫刻的な切り替え
-
制御されたツールパスによって再作業リスクを軽減できる薄壁フィーチャ
この形状の利点こそが、「すべてを研削する」という考え方をハードミーリングに置き換える理由です。形状と超低Raが重要な場合、単純な平面や円筒形の加工では依然として研削が主流ですが、複雑な形状ではハードミーリングが優位に立ちます。
実際に制御できるコスト要因: 電極、セットアップ、リワークループ
ハードミリングにより、購入者が実際に感じるコスト要因が排除され、総コストが改善されます。
-
電極設計と電極加工時間(放電加工)(出典:wikipedia.org)
-
部門やマシンをまたがる複数のセットアップ
-
データムシフトとスタックアップエラーによって発生する再作業ループ
-
ルートによって表面の質感にばらつきが生じた場合、追加の研磨ステップが必要になります。
硬化鋼の機械加工に関する研究では、プロセスが安定している場合、リードタイムの短縮や処理コストの削減など、研削/研磨と比較した実際的な利点が強調されています。
調達担当者にとって分かりやすい言い方をすれば、時間単価を比較するのではなく、プロセスチェーンにかかる時間(分)を比較するということです。
ハードミリングが適さない場所はどこですか?
CTQ がサイズと形状に関して最も安全な方法を要求する場合、ハードミリングをデフォルトにしないでください。
-
シンプルな形状(平面度、丸み、円筒度)に基づく超タイト形状
-
シール面とベアリング面の超低表面粗さ要件
-
長い突出部や弱いワーク保持を強制する特徴
-
EDMを必要とする鋭い内角と深く狭いスロット
表面の健全性にも注意が必要です。焼入れ鋼は過酷な条件下で「白色層」などの表面健全性の問題が発生する可能性があり、機械加工と研削の両方が表面下の状態に影響を与える可能性があります。表面の健全性が性能を左右する場合は、ハイブリッドな方法を計画し、約束ではなく検査結果の証拠を求めるべきです。実際には、研磨、コーティング前処理、後処理保護などの表面処理計画を機能面に合わせて調整する必要もあります。仕上げ工程によって、焼入れ表面が使用中にどのように振る舞うかが変わる可能性があるからです。
硬質材料の切削加工は、熱、切削面との接触、剛性を同時に制御することで成功します。「硬い工具を選ぶ」だけで、工具経路やセットアップの剛性を無視すると、チッピング、ビビリ振動、寸法ずれ、表面品質の問題が発生します。焼入れ鋼に関する研究では、高い切削温度が、白化層や微小亀裂といった表面品質の問題と関連付けられており、これらの問題は疲労強度を低下させる可能性があります。
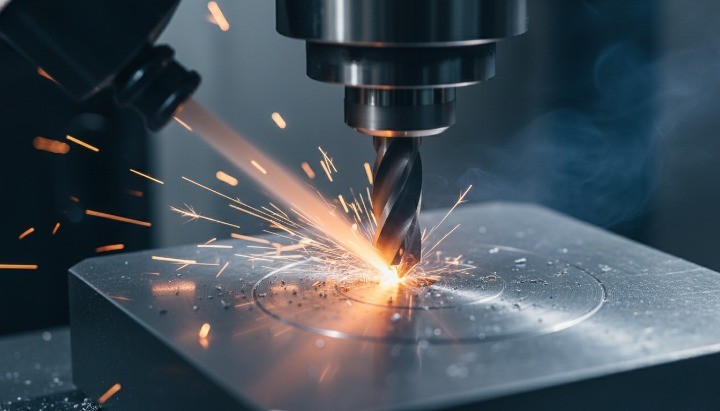
ツールの選択:何を使用するか、そしてその理由
工具は硬度だけでなく、切削の種類に合わせて選定する必要があります。超硬合金は、エンゲージを安定させれば、ほとんどの難削材加工に対応できます。セラミックスやCBNも有効ですが、より厳格な加工基準が求められます。
これを実用的な出発点として使用します。
| ツールタイプ | 50~65 HRCに最適 | それがあなたに何をもたらすか | 何がすぐに悪くなる可能性があるのか |
|---|---|---|---|
| コーティング炭化物 | 最もハードなフライス加工の特徴 | バランスのとれた強靭性と耐熱性 | 振れやコーナーの過負荷による欠け |
| セラミック | 安定した状態での高速仕上げ | 非常に高い高温硬度 | 熱衝撃と脆性破壊 |
| CBN | ハード旋削と厳選仕上げ | ハードカットでも優れた耐摩耗性 | コストと誤用に対する感受性 |
コーティングされた超硬合金:最も効果を発揮する場合と、TiAlN が勝利することが多い理由
コーティングされた超硬合金は、セラミックよりも断続切削への耐性に優れているため、主力材料です。また、複合形状部品におけるリスク管理も容易です。
TiAlN系のコーティングは、高温切削特性を支えるため、硬質切削加工において優れた性能を発揮することが多い。研究によると、TiAlNと切削中に形成される酸化層は、熱遮断材として機能し、工具基材への熱流入を低減する。硬質切削加工は温度安定性に大きく左右されるため、これは非常に重要な点である。
実用的な購入メモ:
-
CTQ 面のコーティング タイプとツール ジオメトリを指定するようにサプライヤーに依頼してください。
-
サイズや仕上がりが変わる前に、ツールの摩耗をどのように制御するかを尋ねます。
セラミックツール:高速化が有効な場合と危険な場合とは?
セラミック工具は、剛性の高いセットアップで安定した噛み合いと高い切削速度を実現できる場合に有効です。多くの場合、乾燥条件下で硬質材料の生産性向上を目的としています。
しかし、セラミックは安定性に欠けます。刃先に衝撃を与えたり、コーナー部に過度の負荷をかけたりすると、すぐに破損する可能性があります。セラミックは、単なるインサートの選択肢ではなく、「プロセスシステム」の選択肢として扱うべきです。
次のような場合にセラミックを使用します。
-
エンゲージメントを制御し、突然の負荷の急増を回避します。
-
ツールの突き出しを短くし、ワークをしっかりと保持します。
以下の場合にはセラミックを避けてください。
-
切断が中断されている、クランプが不安定である、またはツールの到達距離が長い。
-
安定した切りくず排出は保証できません。
熱管理: ドライカットがデフォルトになることが多いのはなぜでしょうか?
ハードフライス加工では、切削領域で高熱が発生します。この熱は工具とワークピースに循環するのではなく、切りくずとともに排出される必要があります。ドライカットは、特に最新のコーティングと一定エンゲージメントのツールパスを使用することで、安定した熱挙動を実現することがよくあります。
焼入れ鋼に関する研究では、表面付近の高温が表面の完全性を損なう可能性があることが示されています。したがって、熱は快適性変数ではなく、CTQ変数として扱うべきです。
冷却剤なし:熱衝撃リスクとエッジチッピングのメカニズム
クーラントは、高温の刃先に当たると、特に脆い工具材料では熱衝撃を引き起こす可能性があります。乾式切削に関する文献では、熱衝撃と機械的衝撃によってセラミックが破損する可能性があることが指摘されており、セラミック工具では乾式切削が推奨されることが多いです。
超硬合金を使用していても、クーラント供給が不安定だと摩耗が不安定になる可能性があります。刃先は切削中に加熱され、空冷時に冷却されます。このサイクルによりマイクロチッピングが加速されます。そのため、「ランダムクーラント」は避け、一貫した戦略を選択する必要があります。
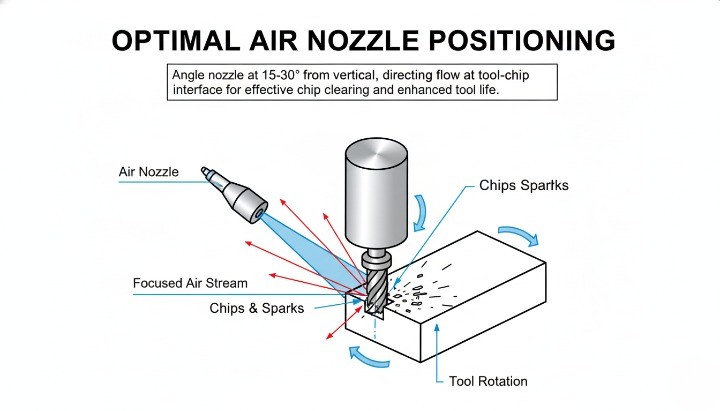
エアブラスト:チップ排出と温度安定性のチェックリスト
エアブラストは、切りくずを除去し、熱挙動を安定させるため、ドライカットに適しています。以下のチェックリストをご利用ください。
-
切りくずの再切断を防ぐために、切断部に空気を当てます。
-
パスを終了する前にポケットからチップを取り除きます。
-
コーナーやステップダウンでの滞留を避けてください。
-
噛み合いを安定させ、チップが一貫して形成されるようにします。
ツールパス戦略: トロコイドフライス加工とダイナミックフライス加工
トロコイドフライス加工は、半径方向の切削抵抗を低く抑え、軸方向の切削抵抗を高くしたループ状の工具経路を用いる高効率な加工方法です。従来の溝加工に比べて切削抵抗を低く、かつ安定させることができます。この安定性により、工具寿命が向上し、発熱も抑制されます。
ハードミリングを制御された仕上げ加工のように動作させたい場合、このタイプのエンゲージメント制御が必要です。そうしないと、工具のコーナー部で過負荷が発生し、温度が急上昇します。
一定の噛み合いルール: ラジアルステップダウン、軸方向深さ、コーナーコントロール
工具寿命と仕上がりの一貫性を保つには、常に一定のエンゲージメントを維持することが重要です。以下のルールに従ってください。
-
ピーク負荷を軽減するには、ラジアル噛み合いを低く保ちます。
-
剛性がサポートしている場合は、より高い軸方向の噛み合いを使用します。
-
突然の過負荷を避けるために、コーナーに滑らかな弧を描きます。
-
必要な場合を除き、硬化鋼の全幅のスロット加工は避けてください。
CAM設定で「停止して回転」動作を強制している場合は、チッピングやチャタリングが発生することを想定してください。工具のせいにする前に、ツールパスを修正する必要があります。
軽切削戦略:高速、高送り、小さなエンゲージ
ハードフライス加工の成功ルートの多くは、安定した切削片形成を実現する小さなエンゲージメントを採用しています。切削は軽く、かつ均一性を保ちます。そして、速度とツールパスの効率性によってスループットを向上させます。
このアプローチは、エッジを保護し、熱を制御することで効果を発揮します。また、仕上げ工程におけるオフセット管理も予測可能です。
セットアップと剛性:振れ、突き出し、ワークホールディング、機械の安定性
ハードフライス加工では、弱いセットアップは大きな負担となります。振動は工具の摩耗、仕上げ面の傷、寸法のズレとして現れることを想定しておく必要があります。
次のセットアップ チェックリストを使用します。
-
片側エッジ荷重を防ぐために振れを制御します。
-
突出を最小限に抑えて安定性を高めます。
-
薄い壁や長い張り出し部分のワーク保持にサポートを追加します。
-
熱ドリフトを減らすために、CTQ 仕上げの前にスピンドルを温めます。
表面品質管理:焼け、白層、マイクロクラックの回避
表面の健全性は、研削加工だけの問題ではありません。焼入れ鋼の機械加工では、高温が白層や微小亀裂などの表面損傷を引き起こし、疲労強度を低下させる可能性があることが研究で示されています。硬質旋削加工に関する研究でも、白層の挙動が記述されており、それが脆い表面を作り出し、亀裂や破損を助長する可能性があることが指摘されています。
リスクを軽減するには:
-
温度の急上昇を避けるため、エンゲージメントを安定させます。
-
側面摩耗により表面に熱が伝わる前に工具を交換してください。
-
硬化面上での滞留パスや擦れパスを避けてください。
-
リスクが高い場合は、ハイブリッド プランで CTQ の顔を保護します。
検査タイミング:熱膨張、測定再現性、CTQ保護
検査は、ハードマシニングの物理特性に適合する必要があります。切削後の部品は熱を帯びており、その熱によって寸法測定値が変化する可能性があります。CTQ特性は、再現性のある条件下で測定する必要があります。
次の習慣を活用してください。
-
最終測定の前に部品を安定させてください。
-
CTQ 面を一貫した順序で測定します。
-
ツールの摩耗とオフセットを追跡し、バッチ全体でサイズが変動しないようにします。
-
ランダムな場所ではなく、機能面の表面仕上げを検証します。
ハードターニング:硬化部品の旋盤代替
硬旋削加工は、CNC旋盤を用いて、通常PCBN/CBN工具を使用し、硬化鋼(多くの場合45HRC以上)の仕上げ加工を行います。剛性、工具摩耗、表面品質を制御できる場合、多くの回転加工において研削加工の代替として用いられることがよくあります。
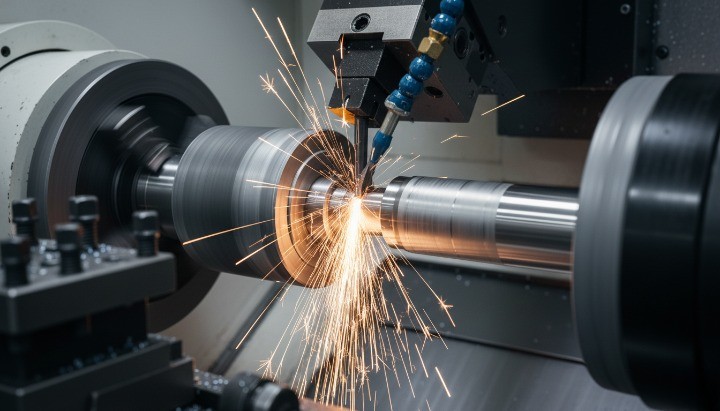
ハード旋削が研削に勝るのはいつですか?
回転方向のCTQを持つ部品で、別途研削工程を組む必要がない場合は、ハード旋削が最適です。旋盤で1回のセットアップで基準点を保持できるジャーナル、肩部、穴加工では、ハード旋削が最大の効果を発揮することがよくあります。多くの焼入れ鋼製シャフト加工では、このシングルセットアップ制御こそが、熱処理後のベアリング嵌合とシール径を保護する鍵となります。
ハードターニングは、柔軟なルートが必要な場合にも役立ちます。旋削、ゲージ、オフセット調整を迅速に行うことができます。また、部品を別の機械に移すことなく、荒加工、中仕上げ、仕上げの各工程を組み合わせることも可能です。
次の場合には、最初にハード ターニングを使用します。
-
シャフト、ブッシング、ベアリング シート、その他の軸対称フィーチャがあります。
-
熱処理後の転写を少なくしたい。
-
明確な検査計画により表面の完全性と形状を検証できます。
旋盤仕上げを研磨仕上げに置き換える:現実的な方法とは
ハードターニングは、多くの機能的な嵌合において研削加工の代替として使用できますが、あらゆるケースにおいて研削加工の代替となるわけではありません。フィーチャレベルの判断として扱う必要があります。
ハード ターニングは、次のような場合に適しています。
-
ジャーナルとボアの厳密な直径制御。
-
面取り、フィレット、肩を 1 つのプログラムで制御します。
-
余分なセットアップや再クランプを回避する安定したルート。
極めて低い粗さとバッチ間の最大限の形状再現性を実現する最も安全な方法が必要な場合は、依然として研削加工が勝ります。また、旋削加工では安定的に実現できない、極端に高い真円度や波打ち度が求められる造形物の場合にも、研削加工を優先すべきです。
最適な部品: シャフト、ボア、回転機構
ハード旋削は、機能面が回転してアクセス可能な部品に適合します。
-
シャフトジャーナル、ベアリングシート、およびシールの直径。
-
圧入またはベアリング嵌合を制御するボア。
-
一貫した形状を必要とするショルダーとスラスト面。
ハードターニングは、複合形状部品にも対応しています。CTQ径をハードターニングし、次に非回転形状をハードミリング加工することができます。このハイブリッドなアプローチにより、研削範囲を狭く、予測可能なものにすることができます。
ハード旋削用工具:CBN が適している場所とそれが機能する理由
CBN(多くの場合PCBNとして)は、高温で硬化鉄系材料を加工する際に、高い耐摩耗性を発揮する材料として用いられます。研究によると、CBN/PCBNインサートは、その高い硬度と熱安定性から、硬化工具鋼の高速加工に適しているとされています。
ダイヤモンドは高温で鉄と反応するため、CBN は鋼にとっても重要ですが、立方晶窒化ホウ素は鋼の機械加工に幅広く使用されています。
CBN を安定に保つ実用的なルール:
-
可能な限り、堅牢なセットアップを使用し、中断されたカットを避けてください。
-
「故障するまで稼働させる」のではなく、計画された変更ポイントでツールの摩耗を制御します。
-
正しいアプローチ動作で、コーナーとショルダーを突然の負荷の急上昇から保護します。
検査ノート:真円度、Ra方向性、適合検証
検査では、単なる表面粗さの数値だけでなく、機能性も証明する必要があります。多くの図面ではRaが指定されており、規格ではRaを算術平均表面粗さパラメータとして定義しています。
しかし、Raだけでは、間隔、方向性、またはプロファイル形状を表すことはできません。旋削加工では方向性のある工具痕が自然に残るため、この点は重要です。
故障モードに一致する検査計画を使用します。
-
温度管理と一貫した固定具でサイズを検証します。
-
ベアリングの嵌合部の真円度と円筒度を、性能が形状に依存する場合に確認してください。
-
ランダムなポイントではなく、正しい方向と正しい機能ゾーンで粗さを検証します。
部品が転がり接触疲労などの負荷を受ける場合、表面品質が重要になります。研究では、ハード旋削や研削加工による残留応力や白層挙動が疲労性能に及ぼす影響について言及されています。
リードタイムの優位性:1台の機械ルートと研削待ち時間の比較
ハードターニングは、機械加工の工程全体を省くことができるため、リードタイムを短縮できる場合が多いです。旋盤加工で焼入れされた回転形状を仕上げ、その後、研削加工が必要な面のみを研削加工に移すことができます。
このルーティングはリスクも軽減します。搬送回数が減ることでデータムが保護され、セットアップ回数が減ることでスタックアップエラーも減少します。そして、完璧な仕上がりが求められる少数のCTQセットのために研削能力を確保できます。
一般的な高硬度材料とプロセスプランの変更点
材料の選択は、工具の摩耗、熱の流れ、そして仕上げ工程の段階に影響を与えます。まず加工方法を決めてから「材料に合わせて加工する」のではなく、硬度、形状リスク、CTQ表面から検討を始めましょう。そして、機能面を保護するために、硬質フライス加工、硬質旋削加工、研削加工、放電加工の組み合わせを選択してください。
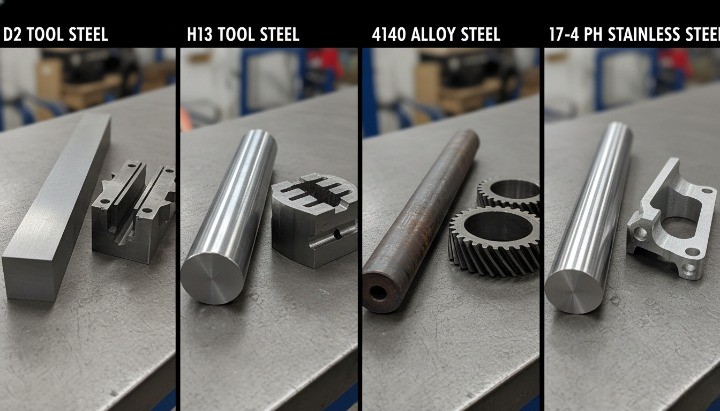
D2工具鋼:優れた耐摩耗性と工具摩耗制御
D2鋼は、高炭素・高クロムの冷間加工用工具鋼で、優れた耐摩耗性と高い硬度を実現できることで知られています。しかし、その耐摩耗性には代償が伴います。微細構造には硬質のクロムリッチ炭化物が含まれているため、角を削ったり、切りくずを再切削したりすると、工具の摩耗が速くなります。
D2は摩耗加工と同様に計画してください。一定のエンゲージメントを持つツールパスを使用し、溝加工を避け、熱スパイクを制御します。Raが最も低い、または最も安全な形状制御が求められるCTQ面を数個選び、研削を続けます。
H13熱間工具鋼:安定性、熱挙動、および表面品質の優先事項
H13は、クロムモリブデン系の熱間加工用工具鋼で、熱疲労割れに強く、高温下でも強度を維持します。この特性から、ダイカストや鍛造などの熱間加工用工具に広く用いられています。これらの用途では、熱サイクルによって強度の低い鋼材は大きなダメージを受けます。
H13では、ハイブリッドプランが効果的です。熱処理後にほとんどの形状をハードミル加工し、その後、合格基準を満たすシール面、ベアリング面、または基準面のみを研削します。また、熱サイクルを受ける薄肉形状では、表面品質と刃先安定性にも注意が必要です。
AISI 4140 プレハードン:生産に優しい戦略とコスト管理
4140鋼の予備硬化処理材は、硬度がロックウェル硬度(Rc)28~36程度になることが多く、加工性を維持しながら十分な強度が得られます。購入者は、熱処理による歪みのリスクを低減し、「軟らかく加工してから硬化させ、その後固定する」という従来の方法に比べて工程を短縮できるため、生産用途でこの鋼材を好みます。
4140プリハードンは、安定性を高めるための遊びとして扱ってください。セットアップが剛性を維持すれば、多くの形状をハードミル加工しても、強力なCTQを維持できます。研削は、絞り加工により極端な形状が求められる場合、または機能面の粗さが非常に低い場合にのみ使用してください。
17-4 PHステンレス鋼H900:析出硬化挙動とリスクポイント
17-4 PHは析出硬化型ステンレス鋼(UNS S17400)です。多くの工場では、Condition Aで機械加工した後、最終強度まで時効処理を行います。これは、時効処理では比較的低温で処理するため、高温での硬化に比べてスケールや歪みの発生を抑えることができるためです。
H900では、特性は最大強度に近づき、サプライヤーは通常、その条件における最小降伏強度値を公表します。プロセス計画では、条件Aよりも高い切削力と速い工具摩耗を反映させる必要があります。また、シール面またはベアリング面の表面粗さ(Ra)と形状をどのように測定するかについても定義する必要があります。
リードタイムとコストに影響する材料選択の注意点
見積もりを比較するときは、次の購入ルールを使用します。
-
焼きなまし処理、予備硬化処理、焼入れ焼戻し処理、析出硬化処理など、正確な状態を尋ねてください。
-
加工工程を特徴リスクに合わせて調整する:複雑な3D形状はハードミル加工、CTQ面のみ研削加工、形状上の制約がある場合のみ放電加工を行う。
-
サプライヤーが手戻りループをどのように防止しているかを尋ねてください。具体的には、ツールパスの種類、工具摩耗に関するルール、検査チェックポイントなどです。
-
熱処理による動き後の仕上げを計画する:ミクロン単位の精度を追求する前に、基準点を再確立する。
ハードマシニングの設計ヒント:エンジニアが使えるDFMルール
コーナーへのアクセス性、剛性、CTQゾーンという3つの要素を制御することで、難削加工に適した設計を実現します。安定した工具の係合と安定した基準点を中心に形状を設計することで、放電加工への依存度を低減し、表面の完全性を維持し、熱処理による歪み後の再加工を削減できます。熱処理によって部品が歪み、サイズが変化する可能性があるため、設計段階では動きを想定し、それに応じて再配置する形状を計画する必要があります。
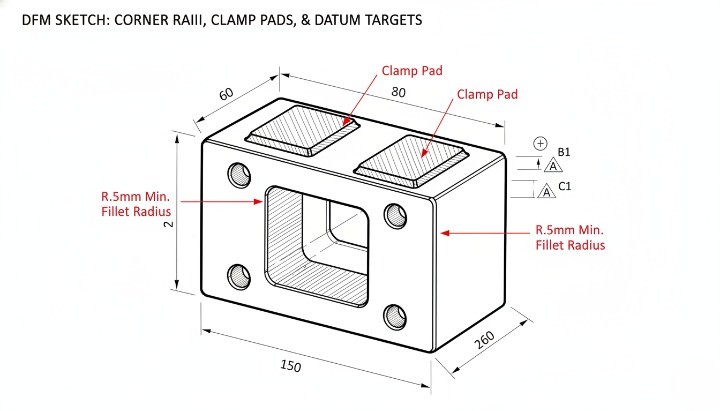
鋭い内部コーナーを避ける: EDMが必須になったとき
鋭い内角は、時間とコストのかかる加工を強いられます。フライス加工では半径があるため、真に鋭い内角を生成できません。設計上、内角半径がほぼゼロであることが求められる場合、多くの場合、放電加工に頼ることになります。
ワイヤ放電加工は、硬質導電性材料の狭い内角や溝の加工によく用いられます。加工速度を速くするためには、可能な限り実用的な内角半径を指定してください。
次のルールを使用します。
-
可能な場合は常に、ポケットとキャビティに内部半径を追加します。
-
本当に機能的でない限り、「針のスロット」や深く狭い特徴は避けてください。
-
EDM を使用する必要がある場合は、EDM サーフェスを必要最小限のゾーンに制限します。
剛性が重要:クランプゾーンとサポート面の設計
ハード加工は振動を伴います。設計段階でサプライヤーに適切なクランプオプションとサポート形状を提供することで、リスクを軽減できます。堅牢なクランププランは、2つの切削工具の違いよりも重要である場合が多いです。
これを意図的に行います:
-
機能しない面にクランプ パッドを追加します。
-
薄い壁や高いリブの近くにサポートフラットを追加します。
-
チャタリングを増幅する、サポートされていない長いスパンを避けてください。
-
重要な面を、明らかなクランプ跡や変形の危険から遠ざけてください。
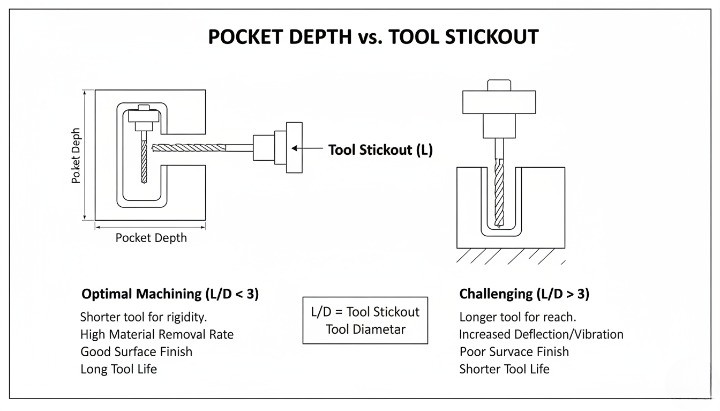
長いリーチの工具を削減: ポケットと壁の深さと直径のルール
長い工具は剛性を低下させ、振動を増加させ、工具摩耗を増加させます。また、硬化鋼の場合、工具が表面を擦り、チャタリングが発生すると加熱するため、突き出しが長いと表面品質リスクも高まります。
リーチを短くする設計機能:
-
可能であれば、深く閉じたポケットの代わりにオープンポケットを使用してください。
-
深いポケットを段階的な深さに分割します。
-
ツールが極端にオーバーハングすることなくアプローチできるように、リリーフ アクセスを追加します。
-
チップを排出するためのクリアランスがない、深くて狭いリブは避けてください。
許容誤差の期待値:ハードミリングで保持できるものと研削が必要なもの
硬質フライス加工は安定した形状に対して高い精度を実現できますが、単純な形状においては、研削加工が最も確実な寸法精度と形状精度を提供します。設計においては、「完璧でなければならない」重要な品質特性(CTQ)と、「機能的だが許容範囲内」の形状を区別する必要があります。公差の選択が加工方法とコストにどのように影響するかを簡単に確認したい場合は、CNC加工公差に関するガイドをご覧ください。
次の CTQ ロジックを使用します。
-
機能を本当に左右する少数の面に、最も厳しいサイズとフォームの要件を課します。
-
検査が意図と一致するように、GD&T シンボルを一貫して使用してください。ISO 1101 は、幾何学的仕様のシンボル言語と規則を定義しています。
-
最大の真円度または平面度の安定性が必要な場合は、それらの面の研削を計画してください。
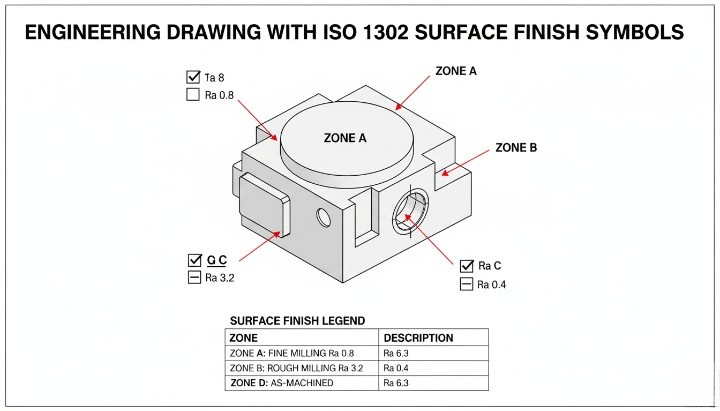
表面仕上げ領域: ツールマークが許容される場所と許容されない場所
表面仕上げの問題は、多くの場合、図面の問題から始まります。図面上で粗さの表記がどこにでも同じ場合、サプライヤーはリスクの低い面を過剰に加工し、機能面を不足に加工してしまいます。
これをゾーニングで制御します。
-
シール面、ベアリング面、スライディング面、およびコスメティック面を個別のゾーンとして定義します。
-
標準的な製図方法を用いて表面の質感を明確に指定します。ISO 1302では、技術文書における表面の質感の表記方法が規定されています。
-
テクスチャの方向が重要な場合は、機能面に方向性に関する注釈を追加します。Raだけでは方向を説明できません。
熱処理とデータム戦略:HT後の再配置に役立つ設計機能
熱処理による歪みは正常です。設計ではサイズや形状の変化を想定し、位置変更を繰り返す必要があります。情報筋によると、熱処理ではあらゆる部品がある程度変形するため、事前に計画を立てておくことで予期せぬ事態を防ぐことができます。
再配置を設計に組み込む:
-
熱処理と仕上げに耐えるデータム ターゲットまたはデータム パッドを追加します。
-
薄くて柔軟な表面を主な基準として頼ることは避けてください。
-
加工から検査、組み立てまで一貫したデータムスキームを維持します。
-
研磨が必要な CTQ 面には、すべての場所ではなく、制御された仕上げ代を残します。
強化部品の品質および調達チェックリスト
強化部品のサプライヤーは、約束ではなく実績に基づいて選定する必要があります。見積依頼書に抜け漏れがあると、サプライヤーは推測に頼ることになります。その結果、調達ルートが分かれ、見積もり額が変動し、最終的にリスクを負うのは貴社です。
このチェックリストを使用して、プロセスチェーンを早期に確定してください。リードタイムの想定外の事態を減らし、検査上の紛争を防ぎ、研削を真のCTQ面に限定することができます。

見積りの変動を防ぐRFQ入力
曖昧さを排除することで、見積りの変動を防ぐことができます。焼入れ鋼のジョブが不合格になる主な原因は、硬度条件の不足、CTQゾーンの不足、検査証拠の不足です。
次の RFQ 入力テーブルをベースラインとして使用します。
| RFQ入力 | 指定するもの | コストとリスクがなぜ重要なのか |
|---|---|---|
| 素材 + 状態 | グレード、状態、硬度の目標/範囲 | 状態は工具の摩耗、歪み、ルーティングの決定に影響します |
| 熱処理 | 標準、プロセス所有者、および必要な認証 | 熱処理の動きにより基準と最終サイズが変わる |
| CTQリスト | 機能面ごとのサイズ、形状、表面仕上げ | サプライヤーは研削範囲と検査方法を計画する必要がある |
| GD&T | データム、コールアウト、解釈ルール | GD&T は、ジオメトリの測定方法と受け入れ方法を定義します (ISO 1101) |
| 表面の質感 | Raターゲットとその適用範囲 | 表面性状の表示規則はISO 1302に由来する。 |
| エッジ要件 | エッジブレーク、バリ制限、および未定義のエッジルール | 未定義エッジ表示にはISO 13715を使用する |
| 数量 + スケジュール | プロトタイプの数量、年間需要、および増産 | ツール寿命戦略とサンプリング計画は量によって異なります |
| 仕上げと保護 | 防錆、梱包、取り扱いのルール | 硬化処理された表面は傷つきやすく、静かに破損する |
「必要な箇所のみ研磨する」とだけ書いても、サプライヤー間で「必要」の意味について意見が分かれる可能性があります。研磨は、指定されたCTQ(重要品質特性)の面にのみ行うようにしてください。そうすることで、手戻りを減らし、スコープクリープを防ぐことができます。
プロセス プランで要求するもの: ツール、ツールパス、熱管理、セットアップ?
優れたサプライヤーは、分かりやすい英語で工程を説明できます。安定性を左右する決定事項を網羅した簡潔なプロセス計画を依頼すべきです。
以下のアイテムをお求めください:
-
計画ルート: ハードミリング、ハード旋削、研削、EDM、およびそれぞれの適用場所
-
熱処理後のセットアップ数とデータムプラン
-
CTQ面の工具タイプとコーティング
-
ハードミリング用のツールパスタイプ(一定エンゲージメント戦略)
-
熱管理アプローチ(ドライ戦略とチップ排出方法)
-
研削が必要な面の仕上げ代計画
-
工具摩耗制御ルールとオフセット更新方法
供給業者に管理ポイントの明示を求めなさい。設定方法を説明できない供給業者は、通常、結果を再現することができない。
要求される証明パッケージ: FAI、CMMレポート、表面仕上げレポート、CTQ面の写真
試験パッケージは、硬化部品の故障モードに適合する必要があります。サイズだけでは機能を確保できません。形状、表面の質感、エッジの状態が性能を左右することがよくあります。
最初の記事用にこの校正パッケージをリクエストしてください:
-
バルーン付きの図面と機能ごとの結果を含む FAI レポート
-
基準面に関連付けられたGD&TフィーチャのCMMレポート(ISO 1101準拠)測定位置と方向に関する注記を含む表面粗さレポート(ISO 1302図面表示)
-
均一な照明の下でのCTQ面とエッジゾーンの写真
-
外部で硬化状態を購入する場合の熱処理認証
試運転と能力証明:量産前に何を要求すべきか?
プロトタイプは実現可能性を証明します。試運転は再現性を証明します。プログラムに実際の製造リスクがある場合、またはCTQ感度が高い場合は、短期間の試運転を依頼する必要があります。
次の試運転チェックリストを使用してください。
-
ルートが計画された生産フィードと速度で実行されることを確認する
-
工具寿命の挙動を確認し、工具交換ルールを定義する
-
製造中の複数の部品のサイズと形状の安定性を確認する
-
同じ治具と条件を使用して測定の再現性を確認する
-
輸送中および取り扱い中に梱包が機能面を保護することを確認する
もし貴社のプログラムが自動車業界の要件に準拠している場合、PPAPは実際の生産実行中に生産プロセスが設計記録および仕様要件を満たしていることを証明するための体系的なアプローチを提供します。このロジックは自動車業界以外でも適用可能です。
合格基準: ツールマーク、エッジ破損ルール、リワーク制限
受け入れ基準は、土壇場での紛争を防ぎます。重要でない面では受け入れるもの、機能的な面では拒否するものを明確に定義する必要があります。
以下の項目を書面で定義します。
-
ゾーン別のツールマークポリシー:機能、シーリング、ベアリング、外観
-
一貫したエッジ表示アプローチを使用したエッジブレークルールとバリ制限(未定義のエッジには ISO 13715 が役立ちます)
-
再作業制限:再作業サイクルの回数と検査の繰り返し
-
表面性状の規則: Ra 目標、測定長さ、測定方向 (ISO 1302 表示フレームワーク)
手直しの許容範囲を明確に定めないと、手直しは隠れたコストセンターとなってしまいます。その結果、納期の遅延や仕上がりのばらつきが生じるでしょう。
コスト削減策としてのハイブリッド計画:完璧にすべきことだけを追求
最も安価で安定した方法は、多くの場合、ハイブリッドプランを採用します。熱処理後に、ほとんどの形状をハードミル加工またはハードターニング加工します。そして、最適なサイズ/形状安定性と最も低い粗さが求められるCTQ面のみを研削加工します。
次の決定ルールを使用します。
-
3D ジオメトリとアクセス用のハード ミル。
-
研削を安全に置き換える場合の回転 CTQ のハードターン。
-
CTQ と名付けられた面のみを研磨します。
-
EDM は、形状によって強制される場合にのみ使用してください。
このアプローチにより、段取り替えや待ち時間を削減し、データム(基準値)を保護できます。また、各面ごとに検査方法と検査結果が明確に定義されているため、調達プロセスが明確になります。
トラブルシューティング:迅速な解決ガイド
工程チェーンは、セットアップの安定性→係合の安定性→熱安定性→測定の安定性の順に改善してください。ほとんどの「原因不明」の不具合は、これら4つのいずれかに起因します。フライス加工時のびびり振動に関する研究では、不安定性は工具とワークのシステムダイナミクスや振れ、減衰などの要因と繰り返し関連付けられているため、振動は工具のメーカーの問題ではなく、システム全体の問題として扱うべきです。
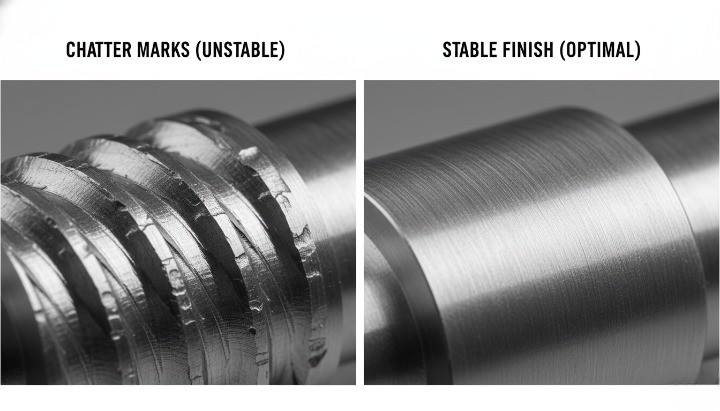
ハードフライス加工における問題点:チャタリング、工具の欠け、急速な摩耗
びびりは通常、システムの剛性が失われたとき、またはコーナーでの噛み合いが急激に変化したときに発生します。工具のチッピングも、多くの場合、同じ根本原因によって発生します。フライス加工のびびりに関する文献では、びびり挙動における動的安定性と振れの役割が強調されています。
次の高速診断表を使用してください:
| 症状 | 最も一般的な根本原因 | 今日からすぐに使える解決策 |
|---|---|---|
| 壁のチャタリングマーク | ツールの突出が長すぎる、ワークの保持が弱い | 突き出しを短くし、サポートを追加し、軸方向の到達距離を減らす |
| 隅々まで音が聞こえる | エンゲージメントの急上昇、急激な方向転換 | 一定のエンゲージメントパスと滑らかなコーナーアークを使用する |
| エッジの早期欠け | ランアウト、中断されたエンゲージメント、コーナーオーバーロード | 振れを減らし、溝を回避し、噛み合いを低くする |
| 速乾性、熱着色 | 摩耗した工具による擦れや不安定な切りくず排出 | 早めに工具を交換し、切りくず排出性を改善し、ドウェルを回避 |
まずは次の実践的な動きを試してみてください。
-
送りと速度を変更する前に、突き出しを減らして剛性を高めます。
-
ラジアル係合を減らし、硬化鋼の全幅スロット加工を回避します。
-
突然の力のピークを回避するために、コーナーで一定のエンゲージメント モーションを使用します。
-
摩耗によって摩擦や熱の急上昇が発生する前に、ツール交換ルールを設定します。
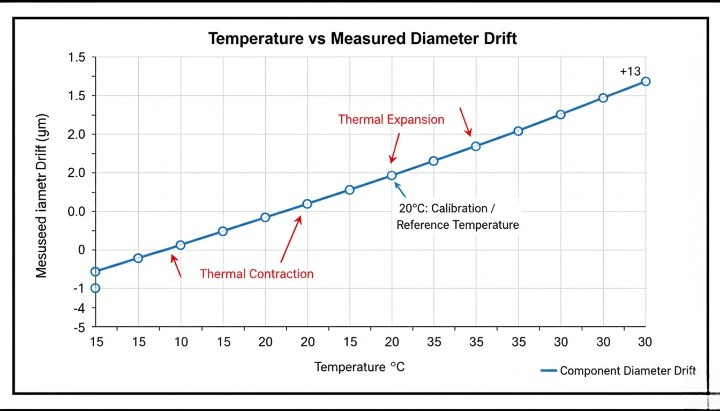
ハードミリングの問題:サイズドリフトと熱の影響
寸法ドリフトの根本原因は、多くの場合、熱にあります。機械構造は温度によって膨張するため、ウォームアップ時や負荷変動時に位置ドリフトが発生する可能性があります。ハイデンハインの技術ノートでは、工作機械における熱ドリフトの原因について説明し、適切な制御を行わないと、短期間で寸法が大きく変化する可能性があることを指摘しています。
ランニング中にサイズが「歩く」場合は、このチェックリストを使用してください。
-
CTQ 仕上げの前にスピンドルと軸をウォームアップします。
-
仕上げパスの時間、負荷、ツールパス パターンの一貫性を保ちます。
-
「切断直後」ではなく、再現可能な温度とタイミングで部品を測定します。
-
短いクールダウンにより、荒加工の熱と仕上げ精度を分離します。
-
ランダムな寸法ではなく、安定したマスター フィーチャを使用してオフセットを検証します。
 研削の問題: 焼け、波状、テーパー
研削の問題はしばしば「仕上げの問題」のように見えますが、実際には熱と砥石の状態の問題から始まります。過度の熱は研削焼けや熱損傷を引き起こす可能性があり、業界や研究機関によると、部品の性能や疲労寿命を低下させる可能性があると指摘されています。
火傷(熱による損傷)
-
一般的な原因: 表面へのエネルギーが多すぎる、ホイールが鈍い、ドレッシングが不十分、パラメータが間違っている。
-
最初に変更すべき点: ドレッシング戦略、ホイールの仕様、インフィード、およびクーラント供給の一貫性。
-
検出方法: 硬化鋼の熱損傷に関する NDT の議論では、微小硬度法と残留応力法が取り上げられます。
-
一般的な原因: ホイールの振れ/偏心、ホイールとワークの速度比が不利、セットアップが不安定。
-
まず最初に変更すべきこと:ホイールの振れ取り/ドレッシングの修正、速度比の調整、安定したスパークアウトの練習。テーパー
-
一般的な原因: 不適切なドレッシング調整、一貫性のないサポート、ホイールの摩耗、機械の状態。
-
最初に変更すべきこと: ドレッシングの状態が研削位置と一致していることを確認し、サポートを安定させ、ホイールの摩耗動作を修正します。
次の簡単な「出血を止める」指示に従ってください。
-
ホイールを正しく整列させて真っ直ぐにしてください。
-
熱の発生を抑えて火傷を防止します。
-
速度比を安定させ、波打ちに対してスパークアウトします。
-
サポートとテーパーの位置合わせを再確認します。
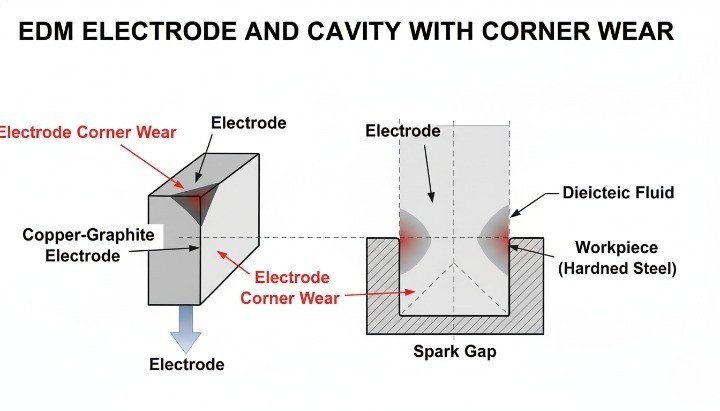
EDMの問題:オーバーバーン、コーナー精度、電極摩耗
放電加工(EDM)は、誘電性液体中の電極間で繰り返し発生する放電によって材料を除去します。つまり、EDMにおける問題の多くは、電極の状態、摩耗、およびフラッシング制御に起因するということです。
よくある問題と迅速な修正方法:
-
オーバーバーン(オーバーサイズキャビティ):アグレッシブ設定を減らし、フラッシングの安定性を向上させ、電極補正を確認します。
-
コーナー精度の低下: EDM コーナー領域では摩耗が大きくなり、EDM 用語集ではコーナー摩耗が既知の現象として説明されています。
-
電極摩耗ドリフト: 電極端の摩耗は実際に発生するため、摩耗許容値と戦略を考慮して計画する必要があります。
次の調達レベルの制御ルールを使用します。
-
供給業者に、電極の本数、予想される摩耗挙動、およびコーナー部分の補正方法について説明を求めてください。明確な回答が得られない場合は、納期や精度に予期せぬ問題が生じる可能性があります。
結論
複雑な形状には硬質フライス加工、回転中心の加工には硬質旋削加工、そして完璧な形状と仕上げが求められる少数の面には研削加工を用いる。このルールにより、機械の移送回数を減らし、基準面を保護し、50~65HRCの焼入れ鋼における総コストを押し上げる再加工ループを削減できる。
信頼できるルーティングのご提案をご希望の場合は、図面、CTQリスト、硬度条件、表面仕上げ目標値をお送りください。各CTQ面を最もリスクの低い工程にマッピングし、生産承認前にご依頼いただくべきエビデンスを明確にいたします。