


金属加工では、正確なチャネルを作成するために溝加工に大きく依存しています。この技術は、効率的なシールの作成、部品の完璧なフィットの保証、複雑な部品の製造など、さまざまな目的で使用されます。
このブログ記事では、さまざまな種類の溝入れプロセス、溝入れツール、材料、および金属加工の効率と精度を向上させるテクニックについて説明します。
溝入れ加工とは?
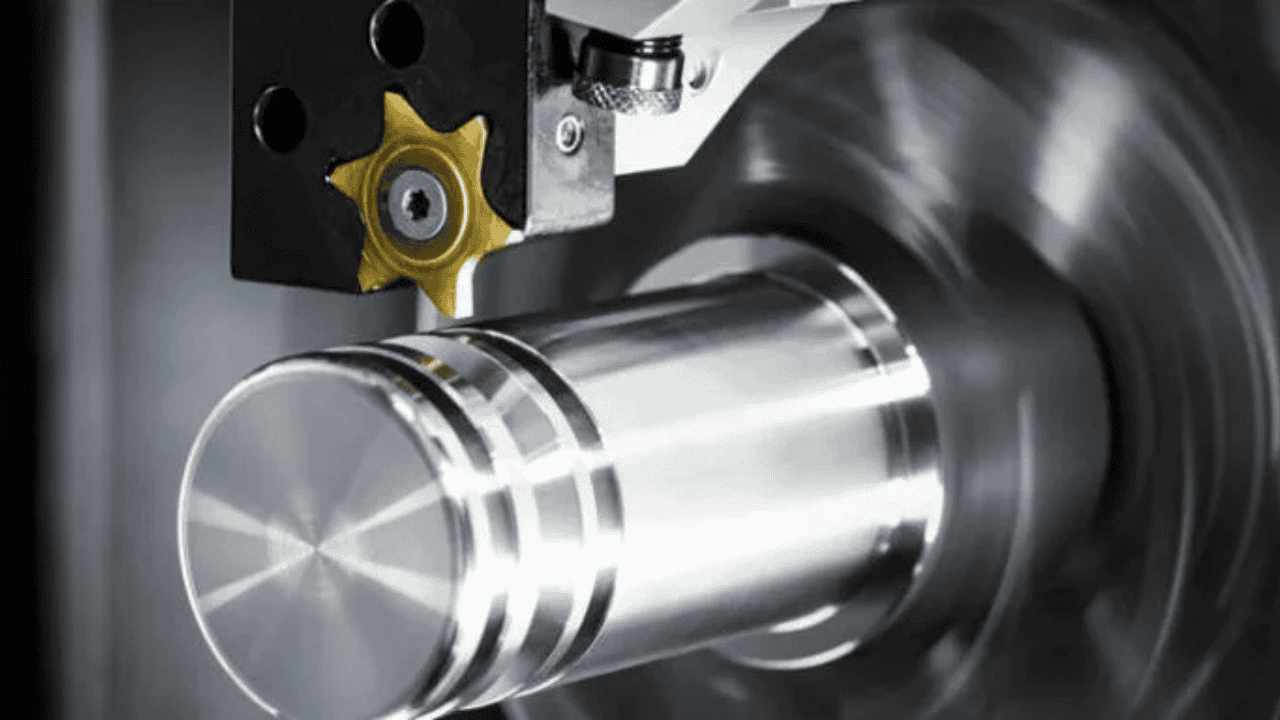
これは、特殊な切削工具を使用してワークピースに狭い溝や凹部を作成する精密加工プロセスです。このプロセスは、完璧なフィットが求められる O リングやシールなどの部品の製造において重要な役割を果たします。
溝入れ加工のさまざまなタイプ
溝の位置に基づく
-
外径溝入れ加工
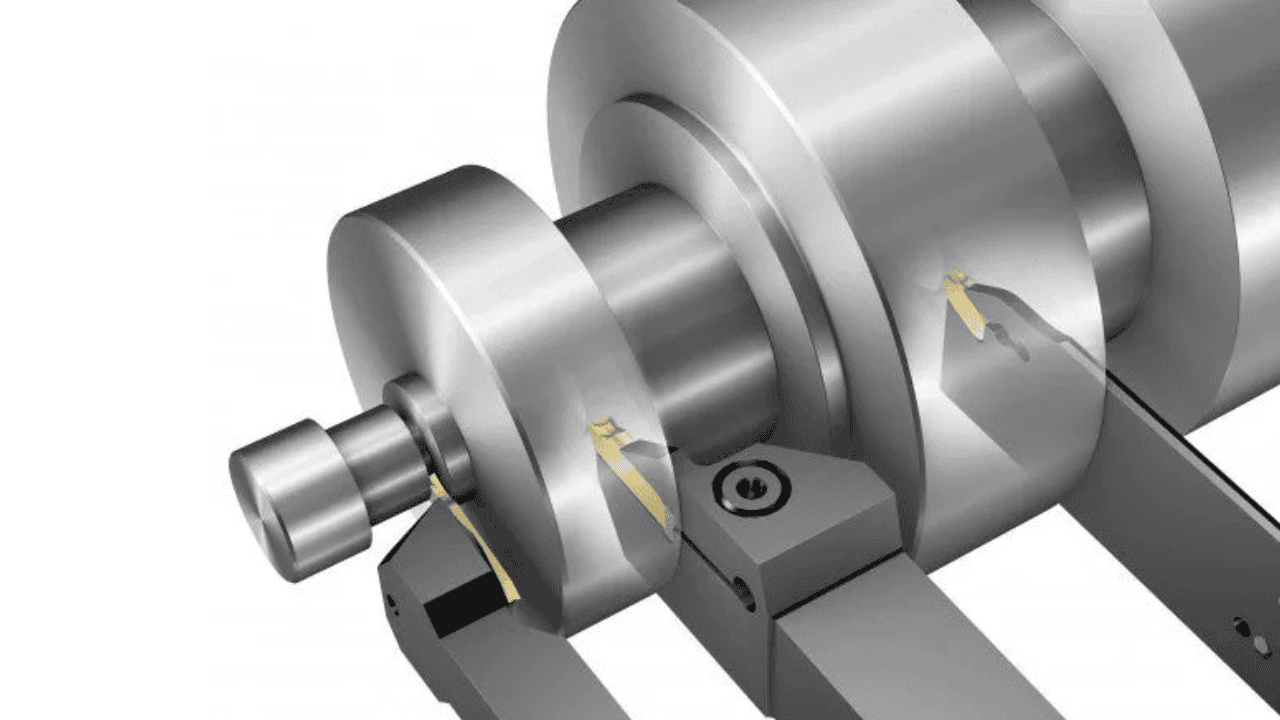
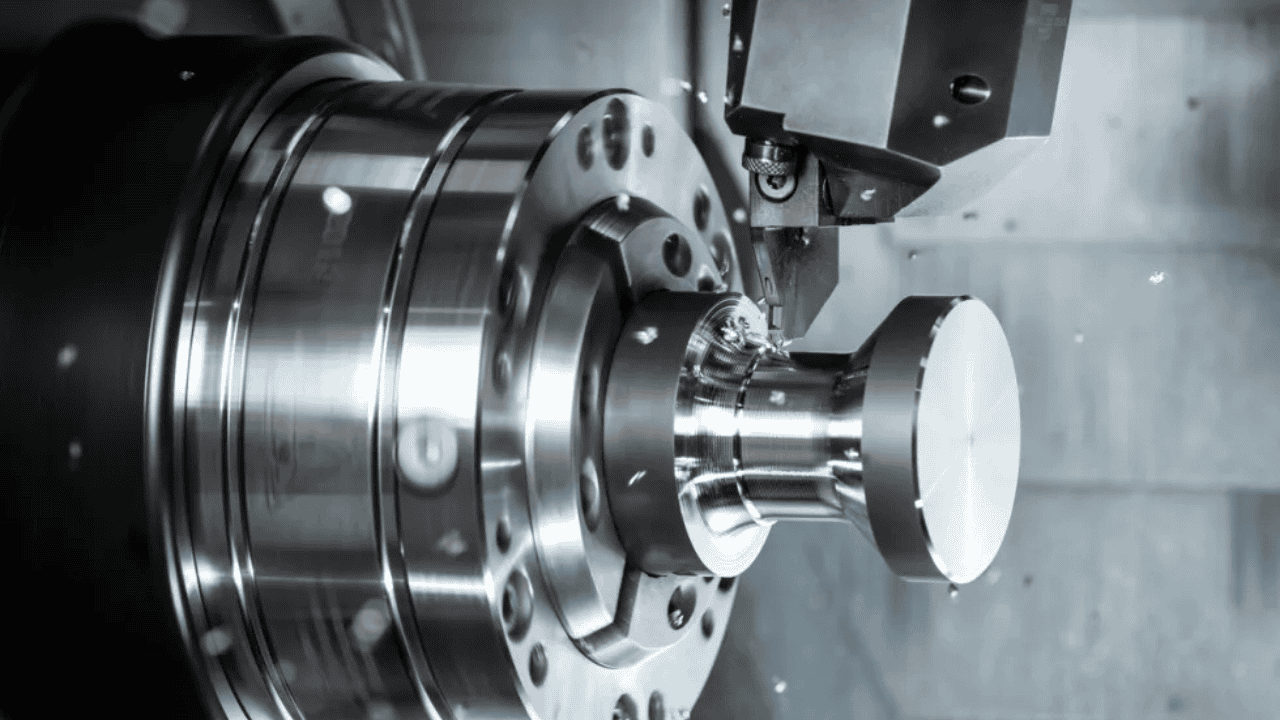
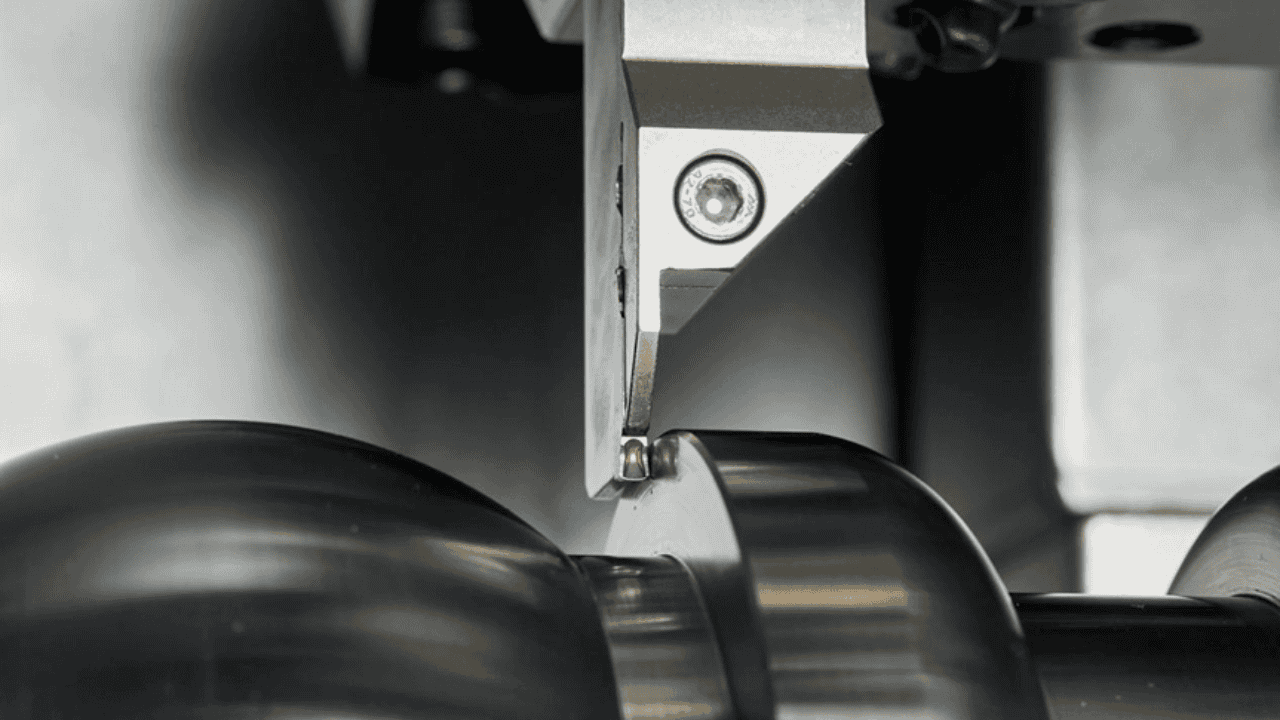
外面溝加工は、円形のワークピースの外面に溝を作成するプロセスです。切削工具はワークピースに沿って円形の経路を移動し、目的の場所から材料を除去します。この方法を使用して、外径に機能的な特徴を追加したり、シャフトに O リング溝を作成したりできます。
-
内径溝入れ加工
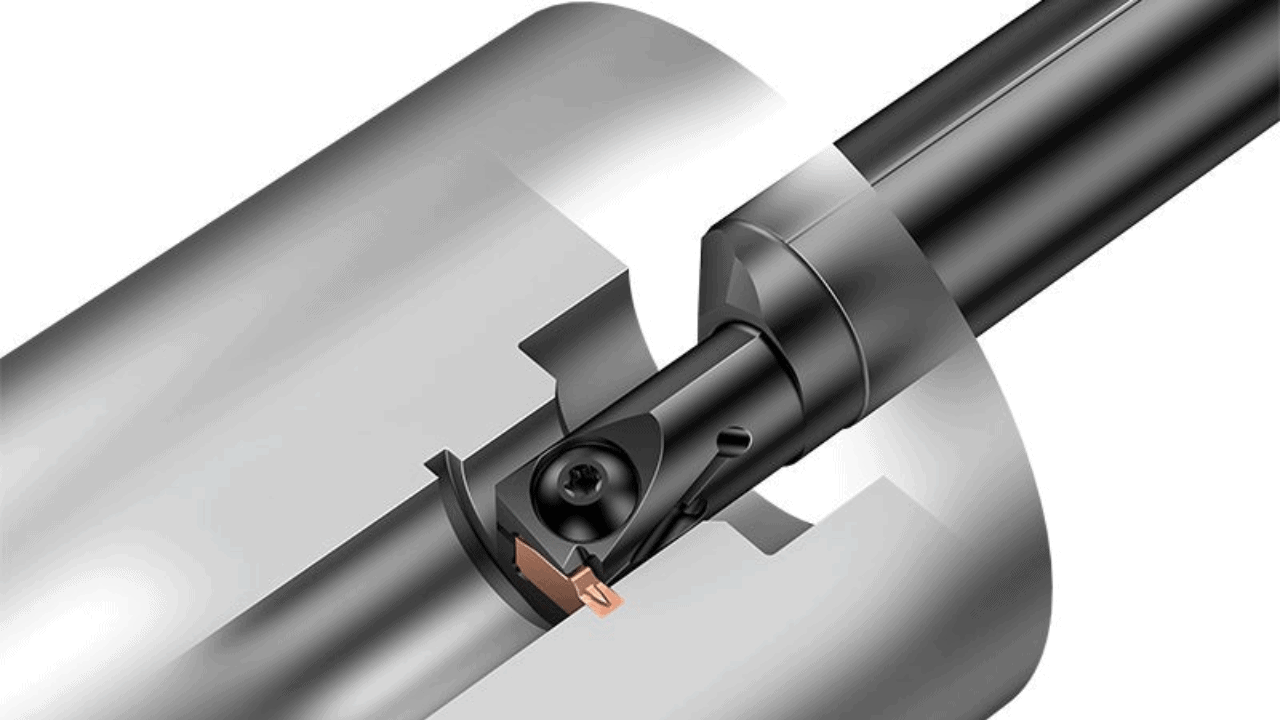
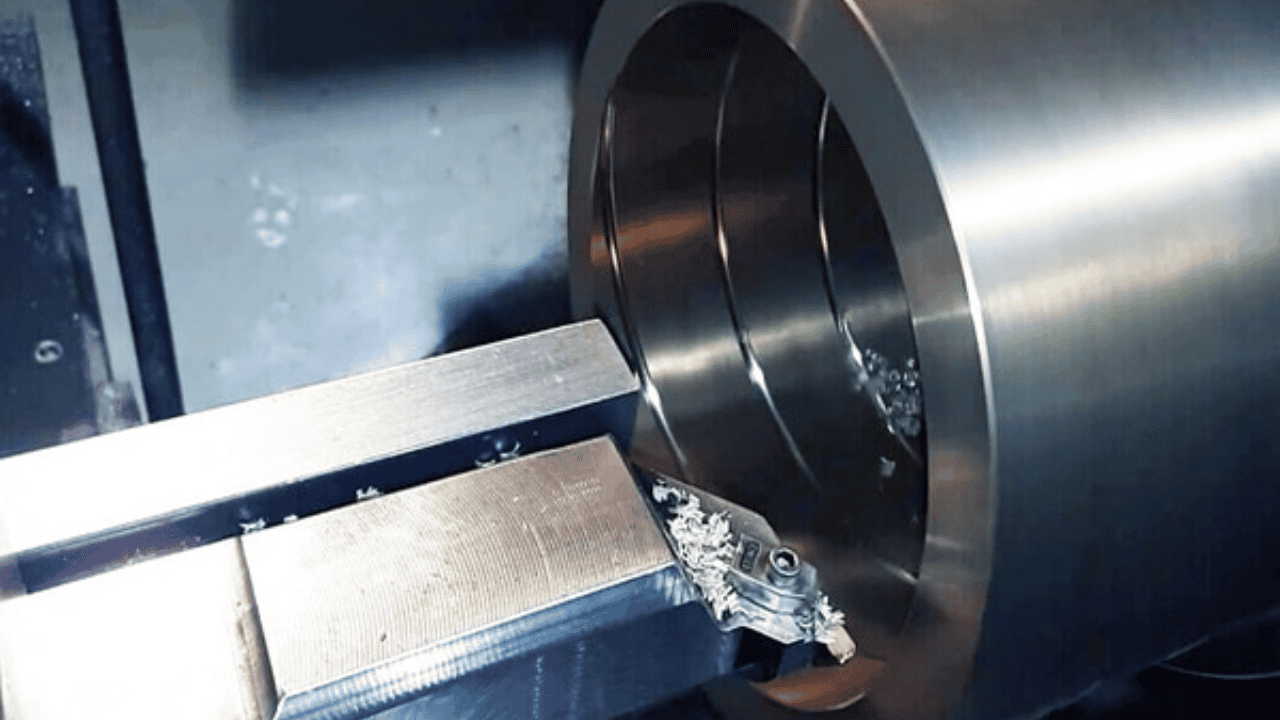
内径溝入れでは、穴や中空のワークピースの材料の内側に溝を作ります。これらの溝を作るには、たわみを防ぐために剛性の高い特殊な工具が必要です。さらに、適切な切りくず除去と十分なクーラントの使用を確保する必要があります。このタイプの溝入れは通常、穴の後ろから始まり、前方に進みます。
-
端面溝入れ加工
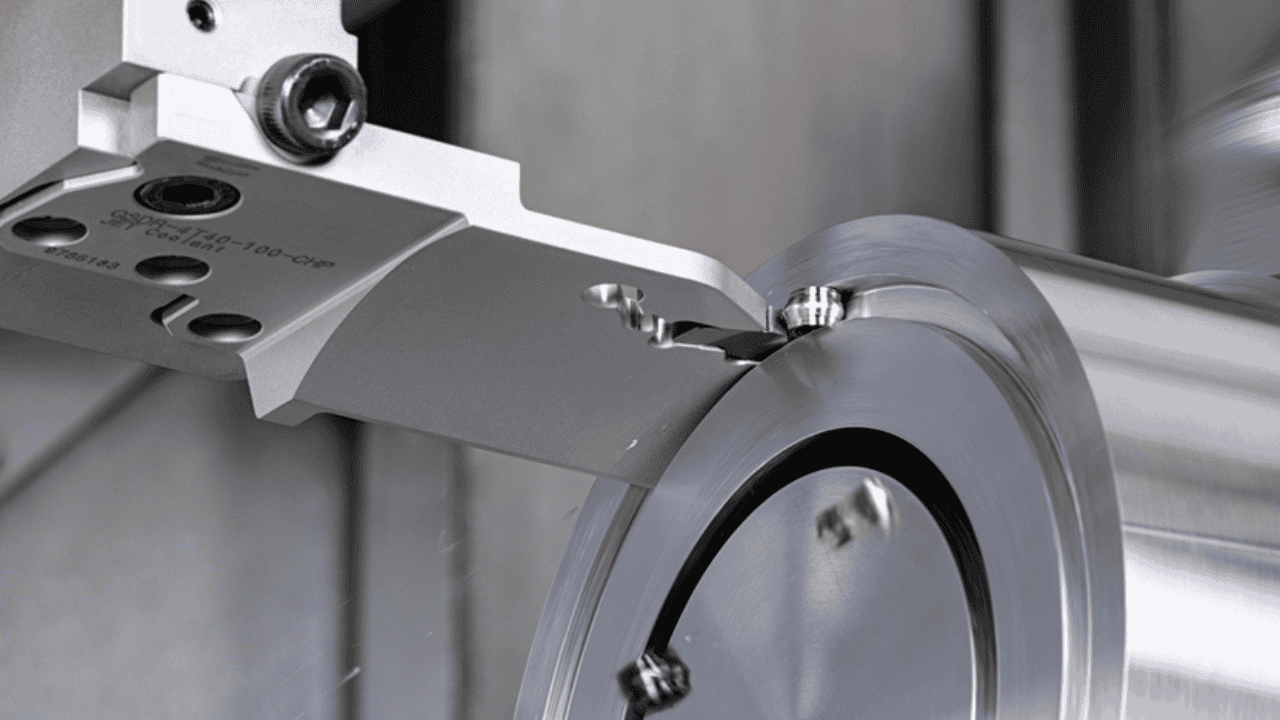
この技術は、加工対象物の滑らかな表面に円形の溝を形成します。工具は加工対象物の回転軸に対して直角に移動します。シール、Oリング、または接合面の加工において、最高の柔軟性と精度を実現するために、オペレーターはクランプ式溝加工装置を好みます。
幾何学に基づく
-
ストレート溝入れ
この方法は、加工対象物全体にわたって寸法が一定に保たれる、直線的で均一な溝を形成します。このプロセスには、最小限のたわみで高い寸法精度を維持できる、安定した切削装置が必要です。この技術は、Oリング、シール、および保持リング用の対称的な溝を作成する際に特に有効です。
-
アンダーカット
この特別な技術は、ワークピースの表面の下に凹んだ部分を作成します。標準ツールは一方向からこれらの部分に到達できないため、ロリポップ カッターや T スロット カッターなどの特別なツールが非常に重要です。アンダーカットは、O リング溝、インターロッキング機能、および応力緩和ゾーンを作成するために必要です。
-
等高線溝入れ加工
高度な CNC プログラミングにより、輪郭溝加工では、深さと幅を調整できる角度のある非線形の溝を作成できます。航空宇宙産業や自動車産業では、複雑な溝プロファイルを持つ特殊部品を作成するためにこの技術がよく使用されます。

特殊な操作
-
スプライン加工
スプライン加工では、均一な歯または隆起部を、対応する溝と連結させます。これらの連結部によって、部品間でトルクが伝達されます。この加工プロセスは、インボリュートスプラインや直線スプラインを生成するために、シェーピング、ホブ盤加工、パワースキビングなどの特定の技術に依存します。
-
別れ
パーティングは、完全な切断によってワークピースを母材から分離します。最良の結果を得るには、適切な切断速度と強力なツール ホルダーが必要です。この操作では、正しい位置合わせも重要です。切断刃は旋盤の軸と平行でなければなりません。この位置合わせにより、完成した部品の損傷を防ぎ、きれいな分離を保証します。
ツールと機器
切削工具
切削工具の選択によって、溝入れ作業の結果が決まります。ここでは、精密溝入れに非常に重要なさまざまな工具について説明します。
-
超硬インサート

これらのツールは摩耗に効果的に抵抗し、溝切り作業中に並外れた硬度を発揮します。高速でも鋭い刃先を維持できるため、鋳鉄や鋼などの研磨材の加工に最適です。
-
ダブテールミル
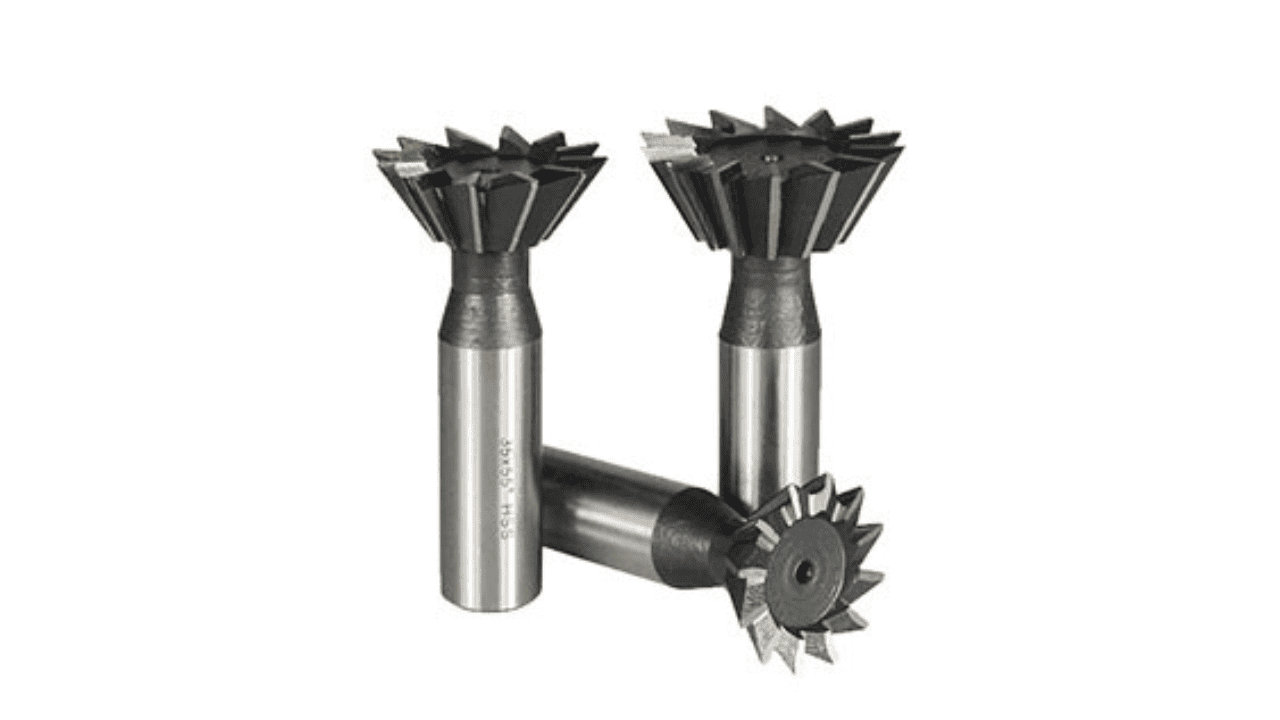
これらの特殊工具は、上面よりも下面が広い角度の溝を作成します。刃先は寸法精度を保つために精密研磨されています。通常、角度は 45 ~ 60 度で、セルフロック アセンブリや機械的な干渉嵌め合いに最適です。
-
Tスロットカッター
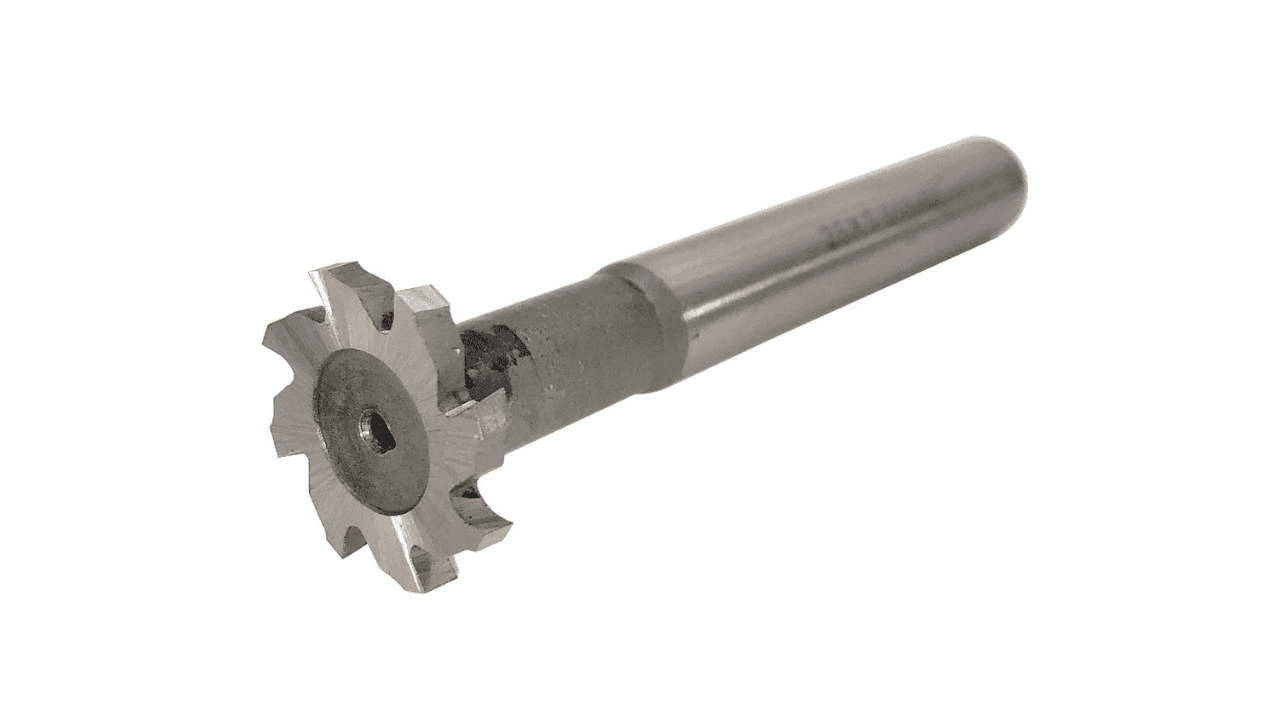
正確なアンダーカットを備えた T 字型の溝を作成するには、T スロット カッターが必要です。その設計は、幅広のカッティング ヘッドと狭いネックを特徴とし、独特の T プロファイルを作成します。
マシン
溝入れ作業で最高の結果を得るには、適切な機械を選ぶことが重要です。ここでは、プロの溝入れ作業に重要な機械を紹介します。
-
CNC旋盤
最新の CNC 旋盤は、内部溝、外部溝、面溝などのさまざまな溝加工作業に自動化された精度を提供します。多軸制御により、オペレーターの介入を最小限に抑えて複雑な溝を作成できます。高度な制御により、切削パラメータを継続的に監視することで、均一性とツール パスの精度が保証されます。
-
ツールホルダー
ツール ホルダーの強力なクランプ機構により、操作中の切削ツールの動きが停止します。これらのホルダーは、強力な切削力によるたわみに効果的に抵抗しながら、正確なツールの位置を維持します。
-
ブローチ盤
これらの機械は、プログレッシブ切削歯を使用して、精密な外部および内部溝を作成します。 1 回のパスで、優れた均一性を備えた複雑なプロファイルを作成できます。 制御された直線切削動作により、大規模生産でも厳しい許容誤差を維持できます。
重要な考慮事項
各材料の溝入れ作業を成功させるには、工具の選択、切削パラメータ、加工戦略を独自に調整する必要があります。最良の結果を得るには、これらの材料固有の要件を理解することが非常に重要です。
ステンレス鋼
ステンレス鋼は加工硬化特性と高硬度を持つため、溝入れ加工では切削速度を低くする必要があります。この材料を扱う場合、工具はすぐに摩耗するため、冷却剤を継続的に使用する必要があります。ステンレス鋼は、その難しい性質にもかかわらず、正しく機械加工すると優れた表面仕上げが得られます。
チタン
チタンの加工性は、その有限の弾性と低い応力対ひずみ比によって制限されます。適切な技術がなければ、溝入れ作業中に材料が変形する可能性があります。テクスチャ加工ツールは、この材料を扱う際の加工性を高め、摩擦を減らすことで、この問題を解決します。
プラスチック(例:PTFE、POM)
PTFE は耐薬品性に優れていますが、機械加工が難しく、機械的強度も不足しています。POM は耐摩耗性と高強度を兼ね備え、優れた機械加工性を備えているため、精密部品に適しています。
どちらの材料も鋭い刃先が必要です。溝切り加工中にこれらの材料が溶けないように、加工速度を慎重に制御する必要があります。
アルミ
アルミニウムは柔軟で柔らかいため、機械加工時に高速切削が可能です。アルミニウムを使用すると、従来の製造方法では不可能な特殊な設計構造を作成できます。アルミニウムを効率的に加工するには、すくい角の高い鋭い切削工具を使用します。この方法は、切削領域を塞ぐ可能性のある糸状の長い切りくずを管理するのに役立ちます。
課題と解決策
工具の摩耗
溝入れ加工中は、熱が蓄積し、切削力が刃先に集中するため、工具の摩耗が加速します。この問題を回避するには、耐熱性の高い超硬コーティングされた切削工具を選択してください。より硬い材料の場合は、適切な冷却液の流れを維持し、切削速度を下げて熱管理を改善してください。
振動とたわみ
不適切な作業スペースのクランプと長いツールのオーバーハングは、ツールの振動やたわみの原因となることがよくあります。これらの問題は、表面仕上げの品質、ツールの寿命、寸法精度に影響します。振動を止めるには、デュアルコンタクトスピンドルシステムを実装し、ツールのオーバーハングを最小限に抑えます。
切りくずの排出
チップコントロールが不十分だと、機械の性能だけでなく表面仕上げの品質にも影響が及び、工具の破損につながることがよくあります。チップを除去するには、一定のクーラントの流れを維持し、また、工具の破損を防ぐために、効果的なチップコントロール形状の切削工具を使用する必要があります。深い溝には、チップの蓄積を避けるために、断続的な切削を含むペック溝加工技術が必要です。
精密溝入れのヒント
ツールの選択
ツールは、ワークピースの材質と溝の寸法に応じて選択する必要があります。高速操作には、耐摩耗性と硬度が高い超硬インサートを使用します。特定のニーズに応じてカスタマイズされた形状を選択します。また、効率的できれいな切削チップの排出のために、適切なチップブレーカーを使用してください。
クーラント管理
溝切り加工中は、効率的な熱排出のために一定の冷却剤供給を維持してください。深い溝はアクセスが制限されるため、材料の歪みや工具の過熱を防ぐために十分な冷却剤の流れが必要となるため、特別な課題があります。限られた切削領域では、高圧冷却剤システムを使用して、より効率的にチップを排出してください。
ワーククランプ
しっかりと固定されたワークピースは、機械加工作業中の振動を低減します。適切な固定技術を使用して、たわみを制限します。この方法により、完成した溝が幾何学的精度仕様を満たすことが保証されます。
切削パラメータ
ワークピースの材質特性によって、適切な送り速度と切削速度が決まります。慎重に送り速度を設定して、徐々に上げ、最適なバランスを見つけてください。適切な切削深さを設定して、工具が摩耗しすぎないように寸法精度を維持してください。適切なパラメータを設定すると、発熱が減り、工具寿命が長くなります。
総括する
溝加工の精度と柔軟性により、金属加工において非常に重要な技術となっています。内部溝加工または外部溝加工のどちらが必要な場合でも、より良い結果を得るには、さまざまな材料に対して正しい方法に従い、適切なツールを選択することが重要です。
溝加工の専門サービスをお探しなら、hmakingが最適です。金属加工プロジェクトをさらにレベルアップさせるために、今すぐお問い合わせください。
関連する質問
溝の形状はステンレス鋼とアルミニウムのツール選択にどのように影響しますか?
ステンレス鋼は、より遅い切削速度、より高い硬度、および加工硬化特性に対応するために、特殊コーティングを施した超硬工具が必要です。一方、アルミニウムは、より長い切りくずと粘着性の性質に対応するために、より鋭い刃先とより高いすくい角を備えた工具が必要です。
CNC 加工における旋削と溝入れの主な違いは何ですか?
旋削加工では円筒形のワークピースの直径を小さくします。一方、溝入れ加工ではワークピースに狭い凹部または溝を作成します。
チタン合金に深い内部溝入れ加工を施す場合、どのような予防措置が必要ですか?
オーバーハングを最小限に抑え、頑丈なツールホルダーを選択します。チップ詰まりを回避するために、フィードが徐々に実行されるようにプログラムします。熱の蓄積を制御するために、冷却剤が継続的に供給されるようにします。
真鍮などの延性材料の溝入れ加工において、チップブレーカーの設計が重要なのはなぜですか?
真鍮などの延性材料のチップブレーカー設計により、チップの排出と形成が制御されます。効率的な設計により、熱の蓄積が減り、チップの詰まりが防止され、工具寿命が延びます。