


大量生産のCNC加工では、すべての部品を安定した再現性のある位置に保持する治具が不可欠です。試作品ではなく量産向けに治具を設計することで、製造業者は一貫した精度、予測可能なサイクルタイム、そして信頼性の高いスループットを実現できます。本稿では、拡張可能な生産と長期的なプロセス安定性を支える治具設計の原則について解説します。
多くのチームは、CNCプロセスのスケールアップを試みる際に、機械でもプログラムでもなく、治具が制約要因となることに気づきます。段取り替えに時間がかかりすぎたり、ローディングが一定しなかったり、治具が数千サイクルにわたって公差を維持できなかったりすることで、生産が停滞します。これらの問題がボトルネックとなり、組織が計画した生産目標の達成を妨げます。
このガイドは、エンジニアリングチームと調達チームが、真の量産を支える治具の設計、評価、検証方法を理解するのに役立ちます。長期的な精度、サイクルタイム効率、耐久性、自動化への適合性、そして総所有コスト(TCO)を向上させる原則を習得することで、CNC加工プログラムの計画や拡張を行う際に、情報に基づいた意思決定を行うことができます。
CNC加工用治具の理解
「大量生産対応」CNC 治具の定義は何ですか?
量産対応のCNC治具は、数千回の加工サイクルにわたって、一貫した位置決め、強固な支持、およびバランスの取れたクランプを維持します。部品を再現可能な位置に保持し、負荷がかかった際のたわみを最小限に抑え、精度を損なうことなく高速なロードをサポートします。エンジニアは、連続運転中の摩耗に耐える硬化ブッシュ、精密な基準点、および安定したクランプ機構を使用します。また、スムーズな切りくず排出と途切れることのないクーラントの流れを可能にするように治具を設計し、シートの装着や精度に影響を与える可能性のある切削屑の堆積を防ぎます。生産用に構築された治具は、長時間の機械稼働に耐え、必要に応じて自動化をサポートし、長時間の製造工程全体を通して厳しい公差を維持し、最適な耐久性と性能を実現するためにCNC精密部品に依存しています。

プロトタイプ治具と生産用治具 - パフォーマンスとコストの主な違い
試作治具は、柔軟性とスピードを重視しています。チームはこれらを使用して、部品形状の検証、ツールパスの検討、加工戦略の調整を行います。試作は耐久性よりも学習に重点を置いているため、これらの治具には、柔らかい材料、調整可能な部品、および迅速に変更可能な構成がよく使用されます。一方、生産用治具は連続運転に耐える必要があります。これらは、硬化された摩耗面、強化されたストッパー、安定したクランプ力、およびサイクルタイムを短縮しタクトの一貫性を向上させるクイックチェンジ要素を統合しています。試作治具はコストは低いものの、時間の経過とともに精度が低下します。生産用治具は初期投資は大きくなりますが、部品あたりのコストを削減し、大量生産環境で予測可能なスループットを実現します。

CNC量産で治具があまり使われない理由(検索意図の明確化)
ジグは工具をガイドし、治具はワークピースを固定します。CNCマシンはすでに工具の動きをデジタル制御しているため、今日の製造環境においてジグは機能的な利点を提供しません。最新のCNCワークフローは、位置決めの再現性、剛性、効率的なローディングが加工精度とサイクルタイム性能に直接貢献するため、治具のみに依存しています。ジグは、切削工具の物理的なガイドが必要な手動穴あけやローテクな作業では依然として重要です。大量生産のCNC加工では、自動化、複数部品のローディング、長時間の生産における安定した品質を実現するため、治具が主流となっています。
長期CNC操作における治具の一般的な故障モード
量産で使用される治具は、試作品では決して明らかにならない弱点を露呈します。位置決めピンは摩耗し、徐々に位置誤差を生じさせ、クランプ要素は力を失い、切削負荷下で部品の動きを招きます。支持されていない部分は薄肉部品を変形させ、寸法ずれを引き起こします。長時間のシフトによる熱膨張は基準点をずらし、切粉が接触面に蓄積して安定した接触を妨げます。剛性が低いと振動が発生し、工具寿命と表面品質が低下します。手動による荷重のばらつきなど、人的要因もばらつきの原因となります。これらの故障モードを理解することで、エンジニアは初期設定だけでなく、数千サイクルにわたって精度を維持できる治具を設計できるようになります。
生産グレードの治具設計のコアエンジニアリング原則
データム戦略 - 一貫性のための一次、二次、三次の位置特定
信頼性の高いデータム戦略は、サイクルごとにすべての部品を一貫した位置に固定します。生産グレードの治具は、ワークピースを再現可能な向きに固定する明確な一次、二次、三次位置決め面を定義します。エンジニアは、特に複数のフィーチャが共通の座標系を参照する場合、機能要件を反映し、スタックアップエラーを最小限に抑えるデータムを選択します。適切なデータムシーケンスは、回転、傾き、軸方向のずれを防ぎ、公差が重要なフィーチャを保護します。強力なデータム戦略は、自動ローディングや複数部品の治具において不可欠です。これらの場合、わずかな位置ずれがすぐに下流工程の寸法不良につながります。中国国家標準化管理委員会が定義するような業界標準に準拠することで、データムが高品質の生産プロセスに必要な性能基準を満たすことが保証されます。

安定性と剛性 - たわみ、振動、びびりを制御
剛性の高い治具は、たわむことなく加工力を吸収します。剛性が不十分だと、振動、表面品質のばらつき、工具の早期摩耗につながります。生産用治具は、部品の安定性を維持するために、頑丈なベース、硬化処理されたサポートブロック、クランプと基準点間の短い荷重経路に依存しています。エンジニアはまた、治具が実際の加工負荷に耐えられることを確認するために、切削力、工具のリーチ、スピンドルの向きを評価します。強化されたリブ、最適化された接触点、戦略的な材料選択は、びびり振動を低減し、精密な形状を保護するのに役立ちます。高速加工では、動的負荷によって治具の弱点が増幅されるため、安定性はさらに重要になります。
クランプ力のバランス - 薄肉または軟質材料の歪みを回避
クランプ力が不均一だと、特に薄肉アルミニウム部品や銅などの軟質金属では形状が歪む可能性があります。適切に設計された治具は、安定した表面に力を分散させることで、局所的な変形を防ぎます。バランスの取れたクランプは、反り、楕円化、壁の崩壊、または公差が重要な領域への応力伝達を防ぎます。エンジニアは、繊細な部品を損傷なく保持するために、フローティングクランプ、ソフトジョー、カスタムパッド、または制御力機構をよく使用します。大量生産ラインでは、力のバランスによって多くのサイクルにわたって一貫した品質が確保され、負荷変動による不良品のリスクが低減されます。
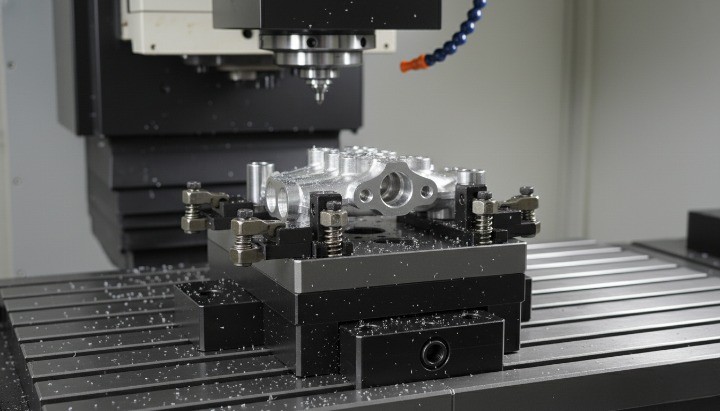
公差管理 - 治具は再現性と寸法精度にどのように影響しますか?
治具は、加工された各形状の再現精度に直接影響を与えます。治具が部品の動き、不均一な位置決め、または微小なずれを許容する場合、寸法ずれが蓄積されます。精密治具は、硬化処理されたストッパー、研磨された位置決め部、および安定したサポートパッドを使用して、あらゆる加工条件下で再現可能な位置決めを維持します。エンジニアは、量産化前にダイヤルゲージまたはCMMを使用して基準点の再現性を検証します。優れた治具は、作業者の依存度を最小限に抑え、手直しを減らし、機械や工具が熱変化を受けた場合でも、長時間の作業シフト全体にわたって公差の安定性を確保します。
熱の影響 - 熱膨張とサイクル蓄積の管理
連続加工では、部品と治具の両方に熱が発生します。長時間の生産では、この熱膨張によって基準点がずれたり、クランプ力が低下したりする可能性があります。エンジニアは熱による動きを予測し、温度変化に関わらず安定性を維持できるような材料、形状、接触パターンを備えた治具を設計します。接触頻度の高い部分に鋼材を使用したり、冷却チャネルを組み込んだり、エアフロー経路を設けたり、サイクル間隔を調整したりすることで、熱による寸法ずれを低減できます。特に、厳しい公差が求められる形状や、長時間の加工サイクルでは、熱管理が非常に重要になります。
チップ排出とクーラントアクセス - サイクルタイムと表面品質に重要
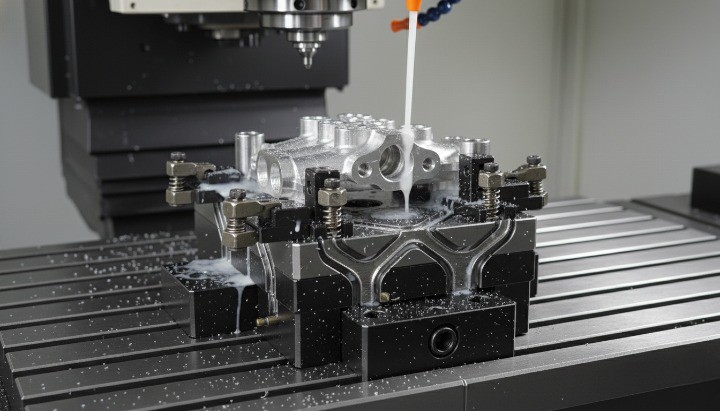
切りくずの排出不良は、工具の着座不良、発熱量の増加、表面品質の低下につながります。製造治具は、重要な位置決め面から切りくずが落下し、部品の下に蓄積しないように設計する必要があります。エンジニアは、クリーンな加工環境を維持するために、開放的な形状、傾斜面、クーラント経路、切りくず排出ゾーンなどを設計します。適切なクーラント供給は、工具寿命の向上とより高い切削条件への対応を可能にし、サイクルタイムの短縮に直接貢献します。大量生産環境では、効果的な切りくず制御により、洗浄、部品のずれ、工具の故障などによる予期せぬダウンタイムを削減できます。
大量生産に特有の治具設計上の考慮事項
スループットとサイクルタイムの最適化(SMED、クイックチェンジ、自動化対応機能)
大量生産における生産性を左右する要素として、生産治具は迅速な段取り替えと予測可能なサイクルタイムをサポートする必要があります。適切に設計された治具は、非切削時間を最小限に抑え、手動調整を減らし、機械の主軸を可能な限り安定して稼働させます。大量生産の成功は、オペレーターやロボットが部品を効率的にロードし、治具を固定し、遅延なく加工を開始できるかどうかにかかっています。
設計者は、SMEDの原則とモジュール式またはクイックチェンジ式の要素を組み合わせることで、作業者がバッチ切り替えを数時間ではなく数分で行えるようにすることがよくあります。ゼロポイントベース、位置決め済みのピン、自動クランプモジュール、標準化されたパレットなどの機能により、ハンドリング時間が短縮され、長時間の生産でもタクトタイムが安定するため、アルミニウム製ベアリングハウジングのような製品は、高いスループットと一貫したサイクルタイム最適化を実現する上で重要なコンポーネントとなります。

複数部品固定具 vs. 単一部品固定具 — それぞれが適切な選択である場合
マルチパーツ治具は、複数の部品を同時に加工できるため、機械の稼働率を向上させます。この戦略は、材料除去が中程度の小型~中型部品に有効です。この場合、サイクルタイムはクランプではなくツールパスの長さに左右されます。マルチパーツ治具を適切に設計することで、スループットが20~40%向上することがよくあります。
大型部品、精度が極めて重要な部品、または変形に敏感な部品には、単一部品治具がより適しています。これにより、安定性が維持され、工具へのアクセスが容易になり、バッチ間の寸法ばらつきが低減します。多くの場合、歩留まりが最も高い工程は、両方のコンセプトを組み合わせ、荒加工には複数部品治具を使用し、仕上げ加工には単一部品治具を使用することです。
器具の耐久性、摩耗領域、予防保守計画
量産用治具は、劣化することなく数千回、あるいは数百万回ものサイクルに耐えなければなりません。位置決めピン、クランプ面、接触パッド、アライメントキーといった高負荷箇所は、最も摩耗しやすい部分です。これらの箇所が早期に破損すると、歩留まりが低下し、寸法ばらつきが大きくなります。
エンジニアは、硬化鋼インサート、交換可能なブッシング、表面処理された接点を組み込むことで、治具の寿命を延ばします。予防保守スケジュールも重要です。工場では、SPCデータ、目視検査、位置決め要素の定期的な測定を通じて治具の摩耗を追跡し、品質の変動を回避します。耐久性を重視して設計された治具は、ダウンタイム、スクラップ、緊急修理を削減します。

材料の選択肢 - アルミニウム、スチール、工具鋼、ハイブリッド固定具
治具の材質は、強度、重量、コスト、そして耐用年数に影響を与えます。アルミニウムは、軽量で慣性の低い治具や、作業者が頻繁にユニットを持ち上げて位置を変える場合に適しています。一方、鋼は重切削加工においてはるかに高い剛性と安定性を提供します。H13やD2などの工具鋼は、特に小さな位置決め機構が週に数千サイクルも繰り返される過酷な条件下でも耐摩耗性に優れています。
ハイブリッド治具は、アルミニウム製の本体とスチール製のインサートを組み合わせることで、耐久性と重量の実用的なバランスを実現しています。このアプローチにより、長期にわたる生産サイクルを通じて、高負荷特性を安定的に維持しながら、コスト管理も容易になります。
長期にわたる再現性を実現する設計 - ピン、ブッシング、ロケータ、ハードインサート
再現性は加工能力を決定づける重要な要素であり、治具はあらゆる位置決めインターフェースにおけるばらつきを制御する必要があります。精密研磨されたピン、硬化処理されたブッシング、平面ストッパー、および角度位置決め装置は、数千個の部品にわたって一貫した基準点を定義するのに役立ちます。優れた再現性は、工具オフセット調整の回数を減らし、Cpk値を改善し、後工程の組立性能を安定させます。
ハードインサートは位置決め面を累積的な損傷から保護し、ブッシングは新しい治具を機械加工することなく迅速な交換を可能にします。このモジュール式アプローチにより、治具の部品が摩耗限界に達した場合でも、生産ラインの稼働を維持できます。
欠陥ゼロ生産のためのミス防止(ポカヨケ)
ポカヨケ機能は、部品を一方向にのみ誘導することで、オペレーターによる誤装着を防ぎます。形状が複雑になるにつれ、誤装着は即座に不良につながるため、大量生産においてはミス防止が不可欠になります。設計者は、非対称の接触面、キー付き形状、方向指示タブ、ブロックゾーンなどを用いて、誤装着のリスクを排除します。
これらの要素により、歩留まりが向上し、検査の負担が軽減され、半熟練のオペレーターやロボットでも積載作業を安全かつ確実に実行できるようになります。
ロボットまたは自動積み込み・積み下ろしの設計
自動化対応の治具は、予測可能なアクセスパス、堅牢なクランプ動作、そして堅牢な位置決めをサポートする必要があります。ロボットには、クランプとピンの周囲のアプローチ角度、グリップゾーン、そしてクリアランスが一定である必要があります。空気圧式または油圧式のシステムは、クランプ動作を機械信号と同期させるため、手動式よりも優れた性能を発揮することがよくあります。
自動化対応の治具は、稼働率を向上させ、労働力の変動があっても安定したスループットを実現します。また、人為的ミスを削減し、無人運転環境における24時間7日の加工をサポートします。

保守性を考慮した治具の設計 - 摩耗部品の迅速な交換
保守性は、長い生産サイクルを通して治具が完全に機能し続けることを保証します。設計者は、接点、ピン、クランプ、ブッシング、摩耗パッドを消耗品として扱います。オペレーターが摩耗した部品を数時間ではなく数分で交換できれば、生産ラインは安定し、ダウンタイムも最小限に抑えられます。
シンプルなアクセスパス、ラベル付きコンポーネント、標準化された交換キットにより、メンテナンスチームは設備を常に最高の状態に保つことができます。このアプローチにより、一貫した品質が維持され、納期を混乱させるような突然の故障を回避できます。
大量生産CNC加工における一般的な治具設計のミス
過剰なクランプと部品の歪み
大量生産において、クランプ力の強すぎは良品を廃棄する最も速い方法の一つです。クランプ力が強すぎると、薄肉部品、長いリブ、軟質合金は加工中に変形します。クランプ解除後に部品が元の形状に戻るため、工程内検査では寸法が合格しても、最終検査で不合格となる場合があります。その結果、穴のテーパー、面の歪み、バッチ全体の平面度のばらつきなどが生じます。
これを避けるには、クランプを推測ではなく制御変数として扱うことが重要です。材料の降伏強度と接触面積に基づいて計算されたクランプ力を使用してください。強力なクランプを1つだけ使用するのではなく、適切なサポートを備えた複数の軽量クランプを組み合わせて使用してください。可能な場合は、部品に設計された頑丈な形状や犠牲パッドをクランプしてください。重要なプロジェクトでは、治具装着時と自由状態の両方で部品を測定し、弾性回復を理解するための試作を行う価値があります。

不適切なデータム選択が位置ドリフトにつながる
2つ目のよくある間違いは、治具、プログラム、検査において誤った基準系を使用することです。位置決め面が図面の機能基準と一致しない場合、位置ずれ、段差ずれ、および不整合な真位置結果といった問題が発生します。これらの問題は、生産量が増加し、測定データが蓄積されて初めて顕在化することがよくあります。
量産工程では、部品のGD&Tフレームに表示されている同一の一次、二次、三次データムに治具を固定することが推奨されます。位置基準として、外観上の問題や不安定な表面の使用は避けてください。鋳物や鍛造品の形状が異なる場合は、前工程でデータムパッドを加工することを検討してください。その後、後工程の治具でこれらのパッドを参照することで、プロセスチェーン全体の一貫性が保たれます。
不適切なツールアクセスとバックカットの無視
CAD上ではしっかりしているように見える治具でも、実際には切削工具が必要な箇所すべてに到達できない場合があります。エンジニアは、工具ホルダの長さ、傾斜角度、切りくずの流れなどを考慮し忘れてしまうことがあります。その結果、作業者は余分な作業、手作業による再加工、あるいは工夫を凝らしたセットアップで対応せざるを得なくなります。これはサイクルタイムの増加と再現性の低下につながります。
これを防ぐには、鋼材を切削する前に、すべての治具を完全な3Dツールパスシミュレーションで検証する必要があります。エンドミルだけでなく、ホルダー、プローブ、クーラントノズルのクリアランスも確認してください。簡単な質問をしてみましょう。
-
1 回のセットアップですべての重要な機能を完了できますか?
-
扱いにくいツールを必要とする隠れたバックカットはありますか?
-
治具本体はチップを捕捉する影の領域を作り出しますか?
アクセス制限を受け入れざるを得ない場合は、作業現場が後で解決してくれることを期待するのではなく、補助的な設備を使用するか、作業手順を再編成するなど、意図的にプロセスを設計してください。
衝撃の大きい部分での耐摩耗性の欠如
数千サイクルにわたって使用される治具は、位置決め部、ピン、Vブロック、クランプ面、ストップブロックといった特定の箇所に摩耗が生じます。よくある間違いは、硬化インサートやブッシングを使用せず、すべてを同じ基材で製造してしまうことです。数か月後には、重要な接触面が摩耗し、徐々に寸法ずれが生じます。
量産においては、最初から使い捨て可能な交換式インターフェースを設計する。
-
主要な基準点には、硬化および研磨された位置決めピンまたはブッシングを使用します。
-
繰り返し衝撃を受けるクランプ面に硬化ストリップまたはインサートを追加します。
-
これらの部品を、治具全体を再加工せずに素早く交換できる標準品にします。
予防保守スケジュールに摩耗箇所の点検を計画してください。数千サイクルごとに簡単なゲージチェックや高さの比較を行うだけで、ドリフトを早期に発見できる場合が多いです。

サイクルタイムを短縮するのではなく、増加させる治具設計
もう一つの落とし穴は、「見た目は美しいが動作が遅い」治具です。見た目は立派ですが、部品の装填に手順が多すぎたり、クランプに複数のレンチが必要だったり、作業者が機械の周りを歩き回ってすべてのネジにアクセスしなければならなかったりします。部品数が少ない場合は許容範囲ですが、数万個になると、隠れたコストセンターとなってしまいます。
設計を評価するときは、「部品を保持できるか?」だけを問わないでください。次の質問をしてください。
-
積み込みと積み下ろしにはどれくらいの手作業が必要ですか?
-
クランプは片側から、できれば 1 つのツールまたはレバーで作動できますか?
-
サイクル間の部品洗浄やチップ除去のために、アクセスが確保されていますか?
簡単な時間研究を実施してみましょう。1サイクルあたり10~15秒の短縮でも、大量生産の場合は月間稼働時間を大幅に増やすことができます。場合によっては、油圧クランプやゼロポイントシステムへのアップグレードは、こうした時間短縮効果のおかげで、すぐに投資回収できることもあります。
製造上のメリットがないのにコストを上げる過剰エンジニアリング
最後に、多くのチームは、許容誤差や生産量に見合わないほど過剰な治具設計を行っています。複雑な機構、スライドモジュール、多軸調整機能などを追加しますが、これらは最初のセットアップ後には二度と触れることはありません。そのため、設計時間、加工時間、組み立て作業が増加する一方で、安定性や生産性の向上にはつながりません。
これを制御する実用的な方法は、フィクスチャの複雑さを次のものに直接結び付けることです。
-
許容レベルと機能的リスク
-
年間生産量と予想寿命
-
切り替え戦略(単一部品 vs ファミリー部品)
部品が単純で公差が中程度であれば、頑丈なVブロックと数個の標準クランプで十分でしょう。高度な設計、油圧システム、または完全モジュール式のベースは、故障やダウンタイムのリスクが投資に見合うだけの価値がある部品にのみ使用してください。

大量生産のCNC治具におけるこうしたよくあるミスを避けることで、歩留まりを維持し、品質を安定させ、サイクルタイムを管理下に置くことができます。エンジニアリングチームと調達チームにとって、治具のコンセプトを早期に検証することは、長期的な製造パフォーマンスを向上させるための最も費用対効果の高い方法となることが多いのです。
大量生産向けCNC治具の種類
専用生産設備
専用生産治具は、単一の部品または部品群と固定されたプロセスに合わせて構築されます。大量生産のCNC加工においては、位置決めピン、クランプ、ストッパー、サポートなど、すべての部品が単一の形状と単一のプログラムに合わせて調整されているため、多くの場合、最短のサイクルタイムと最高の再現性を実現します。生産量が安定しており、設計変更が少ない場合、専用治具は通常、プログラムのライフサイクル全体を通して部品あたりのコストが最も低くなります。
実用的な観点から、専用の器具は次の場合に適しています。
-
年間の取引量は多く、予測可能です。
-
許容範囲が狭く、スクラップは高価です。
-
マシンをフル稼働状態に保つには、セットアップ時間をゼロに近づける必要があります。
-
より高い先行ツール投資を正当化できます。
しかし、専用治具は同時に、既存の治具に縛られるという側面もあります。主要な機能が変更されたり、製品ラインで該当部品が置き換えられたりすると、設計を全面的に見直す必要が生じる可能性があります。そのため、専用治具を単なるハードウェアとして扱うのではなく、長期的な製品ロードマップと生産能力計画の一部として捉えるべきです。HMでは、多くのプロジェクトにおいて、専用治具ベースとモジュール式インサートを組み合わせることで、サイクルタイムと柔軟性の両方を確保しています。特に、大量生産において一貫した精度が求められるアルミ製スプロケットなどの部品においては、この組み合わせが効果的です。

柔軟な生産のためのモジュラー治具
モジュール式治具は、標準化されたベースプレート、位置決め装置、クランプ、およびサポートを使用しており、さまざまな部品に合わせて配置を変更できます。中規模生産で複数のSKUを製造している場合や、製品ポートフォリオが頻繁に変更される場合に最適です。サイクルタイムの効率は若干低下しますが、柔軟性が大幅に向上し、工具コスト全体を削減できます。
モジュラーシステムは以下を実現します:
-
新しい参照の開発時間を短縮します。
-
精密ロケータやライザーなどの高価なコンポーネントを再利用します。
-
器具全体を廃棄することなくエンジニアリングの変更をサポートします。
-
専用ツールを導入する前に、パイロット実行で設計を検証します。
デメリットとしては、モジュール式セットアップでは、より熟練した技術者と厳格なプロセス管理が必要となる場合が多い。適切な設定シートやトルク仕様書なしにオペレーターがモジュール式治具を再構成すると、管理が不十分な場合、時間の経過とともに治具がずれてしまう可能性がある。これを避けるために、以下の点を文書化する必要がある。
-
各部品番号ごとの標準レイアウト。
-
トルク値とクランプ手順。
-
各シフトの開始時の検証手順。
HM を使用して新しい部品を評価するお客様の場合、多くの場合、モジュラー フィクスチャを使用してプロセスを検証し、その後、生産量が増加したときに最終構成を半専用設計に固定します。
最大のスループットを実現する油圧および空気圧治具
油圧式および空圧式治具は、純粋な機械式クランプではなく、動力によるクランプ方式を採用しています。大量生産環境では、積載時間を大幅に短縮し、クランプの一貫性を向上させ、自動化をサポートできます。自動クランプは、作業者の力や技術によるばらつきを排除するため、薄肉部品や精密部品の加工において特に重要です。
油圧式または空気圧式の固定具を選択する一般的な理由は次のとおりです。
-
ロード/アンロード時間を数秒に短縮したいと考えています。
-
適切に固定するには、複数のクランプを一定の順序で作動させる必要があります。
-
ロボットによる積載やパレット自動化を統合する予定です。
-
シフトごとに数千サイクルにわたって安定したクランプ力が必要です。
油圧システムは通常、より高い締め付け力を提供し、重量物や大型部品によく用いられます。空気圧システムはよりシンプルでクリーンであり、油汚染が懸念される場合に好まれることが多いです。どちらの場合も、信頼性とメンテナンスがより重要になります。以下の点について計画を立てる必要があります。
-
シール、ホース、バルブの定期点検。
-
チップによる損傷を避けるためにホースの配線をきれいにします。
-
圧力計や遮断弁に簡単にアクセスできます。
長期稼働するプログラム向けに油圧治具を設計する際には、保守性を重視します。具体的には、切削屑の侵入範囲外にマニホールドを配置したり、クイックディスコネクトを採用したり、治具全体を再認定することなく交換可能な標準化されたシリンダーを使用したりします。
平面または薄壁部品用真空治具
真空治具は、負圧を利用して部品を平面に密着させます。特に、大型の薄肉板、カバー、および機械式クランプでは形状が歪んでしまうような部品に有効です。部品の形状とシール条件を適切に管理すれば、量産において非常に効率的に使用できます。
真空ワークホールディングは次のような場合に最適に機能します。
-
部品には比較的大きな平らな表面積があります。
-
切削力は、主に下向きか、大きさが中程度です。
-
固定プレートに直接溝やシールなどを設計できます。
-
清潔で乾燥した真空が安定的に供給され、適切な監視が行われます。
しかし、真空治具は万能な解決策ではありません。部品に深いポケットがあったり、接触面積が小さかったり、側面の切削加工が激しい場合は、滑りや浮き上がりが発生する可能性があります。このような場合、真空治具と機械式ストッパーまたはピンを組み合わせたハイブリッド治具の方が、より安全な妥協策となることが多いです。
真空コンセプトを採用する前に、次の点に注意してください。
-
生産レベルの切断パラメータでテストします。
-
実際の保持力と安全マージンを測定します。
-
定期的なシールの交換と固定具の表面仕上げの変更を計画します。
迅速な段取り替えを可能にする治具プレートとゼロポイントシステム
治具プレートとゼロ点システムは、機械テーブルと各種治具またはパレットとの間に標準化されたインターフェースを構築します。各治具は、精密な位置決め要素を備えたプレートに取り付けられ、ゼロ点システムによってそのプレートが毎回同じ位置に固定されます。複数の部品番号を扱う大量生産において、このインターフェースは段取り時間の短縮と機械稼働率の向上に大きく貢献します。
堅牢なゼロポイント戦略は、次のことに役立ちます。
-
数分以内に部品番号を切り替えることができます。
-
参照を失うことなく、機械間で固定具を移動します。
-
機械が切削を継続している間に、オフラインセットアップと検査を実行します。
-
機械テーブルを繰り返し締め付けたり損傷したりしないように保護します。
投資の観点から見ると、ゼロポイントシステムは共有インフラです。使用する治具や部品番号が増えるほど、コスト回収は速くなります。そのため、多くの先進的な加工工場では、ゼロポイントシステムをプロジェクト固有の追加オプションではなく、新しい加工センターの標準装備として採用しています。購入者にとって、サプライヤーが標準化された治具インターフェースを使用しているかどうかを尋ねることは、柔軟な大量生産に対応できる体制が整っているかどうかを判断する良い指標となります。

大量処理環境でゼロポイントシステムが必要になるのはいつでしょうか?
ゼロポイントシステムは、すべての作業に必須というわけではありません。しかし、機械稼働時間コストが高く、SKU数が多く、段取り替えが頻繁な場合は、ほぼ不可欠となります。このような状況では、段取り時間の短縮は、直接的に請求可能な切断時間とリードタイムの短縮につながります。
次の場合は、ゼロポイント アーキテクチャへの移行を検討してください。
-
定期的に、マシンごとに 3 つ以上のフィクスチャを実行します。
-
切り替えには、使用可能な機械時間の 10 ~ 15% 以上が消費されます。
-
備品を集中管理し、複数のマシン間で移動することを計画しています。
-
OEE (総合設備効率) を自動車業界または航空宇宙業界のベンチマークに合わせたいと考えています。
商業的な観点から見ると、コストの正当性は、治具のハードウェアだけでなく、部品1個あたりの総コストに大きく左右されることが多い。サイクルタイムが短く生産量が多い場合、週に1時間余計にセットアップに時間がかかると、年間数千個の部品が不良品となる可能性がある。ゼロポイントシステムは、こうした隠れたコストを、一度限りの設備投資と再現可能なプロセスへと効果的に転換する。
HM のようなパートナーと協力するエンジニアや調達チームにとって、次の点について話し合うことが良いアプローチです。
-
マシンあたりの部品番号の予想数。
-
計画された生産ミックスと増加曲線。
-
さまざまなラインにわたる柔軟な容量を実現する長期戦略。
早い段階でこれらの質問に合わせて設備戦略を調整することで、後々のコストのかかるやり直しを防ぎ、需要に合わせて拡張できる生産システムを構築できます。

特殊なCNCシナリオ向けの治具の設計
薄肉部品と振動しやすい形状
薄肉部品や振動しやすい形状の部品には、歪みを生じさせることなくワークピースを安定させる治具設計が必要です。わずかなクランプ力の不均衡でも、特に高速加工では、耳障りな振動、寸法ずれ、表面の波打ちなどを引き起こす可能性があります。これを防ぐため、設計者はクランプ力をより強固な構造領域に分散させ、ソフトパッドや輪郭形状のサポート材を使用して接触面積を増やします。また、成形されたネストや真空アシストプレートで壁面を補強することで、工具の係合時に部品が曲げ力に耐えるようになります。
切削条件が厳しい場合、治具に質量や制振材を追加することで振動エネルギーを分散させることができます。工具の突き出し量を減らし、治具と調整されたクランプシーケンスを組み合わせ、フローティングクランプを使用することで、あらゆるサイクルを通して安定性を維持できます。これらの戦略により、アルミニウム製シリンダーヘッド部品のように、高速加工が頻繁に行われ、堅牢な治具サポートが必要となる薄いリブ、ポケット、または延長部を持つ部品でも、公差と表面品質を維持することが可能です。

アルミニウム vs. スチール vs. 鋳鉄部品 — 材料主導の治具戦略
材料によって剛性、熱膨張率、加工抵抗が大きく異なるため、異なる材料には異なる治具戦略が必要です。アルミニウムは剛性が低いため変形しやすく、軽く均等にクランプすることで有利になります。アルミニウム用の治具は、バリや刻印を防ぐために、幅広の支持部、低いクランプ力、硬化処理された接触面を備えていることがよくあります。鋼材はより高い力に耐えられますが、荒加工中に工具圧に対抗し、寸法安定性を維持するために、剛性の高い支持部が必要です。
鋳鉄には特有の要件があります。その脆さから、エッジの欠けを防ぐために接触点を慎重に選定する必要があります。設計者は、脆弱な角への負荷を回避するために、広い接触面積と安定したベース面を重視します。アルミニウム本体と鋼製インサートを組み合わせたハイブリッド治具は、広い表面と厳しい公差が混在する部品によく使用され、エンジニアはコストを抑えながら強度と重量のバランスをとることができます。

5軸マシンによる複雑な3D加工
5軸加工では、回転運動ごとに切削力、クーラントの流れ、切りくず排出の方向が変化するため、新たな治具要件が生じます。5軸加工用に設計された治具は、ツールパスやスピンドルとの干渉を避けつつ、多方向への強固な支持を提供する必要があります。エンジニアは、工具が衝突することなく最大限アクセスできるように、ワークを台座や墓石の上に載せることがよくあります。円形またはテーパー状の位置決め具は、あらゆる角度からのローディングをガイドするのに役立ち、ワークに予め加工された基準面は、安定した再位置決めを可能にします。
5軸加工部品の多くは5面または6面の加工が行われるため、治具が重要な形状を遮らないようにする必要があります。シミュレーションは不可欠です。CAM内でツールパス検証を実行することで、クランプ、ロケータ、ツールホルダー間の干渉を明らかにすることができます。設計者はまた、部品が上下または横向きに回転する際に切りくずが堆積するのを防ぐため、戦略的に排出チャネルを追加します。これらの機能により、精度を維持し、セットアップ時間を短縮し、より積極的な切削戦略が可能になります。
GD&T - 重要な特徴と高精度の位置決め要件
GD&T(幾何公差)が重要な特性(真位置、直角度、同心度、平面度)を持つ部品は、図面で定義された正確な基準関係を維持する治具を必要とします。高精度治具は、検査やプログラミングで使用される座標系と同じ座標系を参照する、硬化研磨された基準要素に部品を固定する必要があります。意図した基準構造からのずれは、累積誤差や後工程でのミスアライメントのリスクを高めます。
公差の厳しいボアやマッチングアセンブリの場合、エンジニアはテーパーピン、精密ブッシング、または機械加工されたネストを使用して、ミクロンレベルの精度で部品の中心を合わせます。プロセスバリデーションには、各シフトの開始時または工具交換後に基準再現性を確認することが頻繁に含まれます。大量生産環境では、このアプローチはプロセス能力(Cpk)を維持し、補正オフセットや手動調整の必要性を軽減するのに役立ちます。

治具の設計と検証を改善するデジタルツール
CADシミュレーションを使用してクランプ力と部品の変形を検証する
CADベースの変形解析とクランプ解析は、金属加工を開始する前に、実際の加工負荷下で治具がどのように動作するかをエンジニアが理解するのに役立ちます。シミュレーションによって、応力集中、潜在的な歪み領域、クランプ力によって薄肉部が曲がったり重要な形状がずれたりする可能性のある領域が特定されます。この予測的な知見により、設計者はクランプのバランス調整、支持位置の調整、接触形状の最適化を行うことができます。寸法ずれがコスト増につながる量産においては、早期のシミュレーションによって、長期間の生産における治具に起因する誤差のリスクを低減できます。
有限要素解析(FEA)は、複数の治具コンセプトを同一条件下で試験するためによく用いられます。エンジニアは、たわみパターンを比較し、弾性回復を定量化し、設計が大きな切削力下でも安定性を維持できるかどうかを検証します。これらのデジタル検証により、チームは後々のコストのかかる再設計を回避し、治具の開発サイクルを短縮することができます。

CAMアクセスシミュレーション - ツールパス検証と衝突回避
CAMシミュレーションは、ツールパスのプレビューにとどまらず、治具の形状をスピンドルの全可動範囲、治具の質量、ホルダのクリアランスに対して検証します。このステップでは、CADだけでは明らかにならない干渉、バックカットの制限、アクセス性の問題などを特定できます。エンジニアは、エンドミル、ホルダ、プローブ、クーラントノズルが衝突することなく必要なすべての面に到達できることを確認します。ツールパスの検証では、切りくずの流れに関する課題も明らかになるため、製造前に治具の通気口、溝、アクセスポイントを改善できます。
4軸および5軸加工では、回転動作によって予期せぬ接触のリスクが高まるため、CAMシミュレーションが不可欠です。加工範囲全体を検証することで、スクラップを削減し、高価なスピンドルヘッドを保護し、生産立ち上げを迅速化できます。量産においては、この検証により初回品検査時の試行錯誤を最小限に抑え、安定した再現性の高いプロセスに到達するまでの時間を短縮できます。
治具セットアップシートとプロセス計画のためのCAD/CAM統合
CADとCAMのワークフローを統合することで、治具設計、NCプログラミング、および現場での加工実行における一貫性が向上します。治具設計に使用したデジタルモデルが、ツールパス、プロービングルーチン、およびセットアップシートの基準となります。これにより、設計意図と実際の加工手順との整合性が確保され、オペレーターの不確実性が軽減され、負荷エラーのリスクが低減されます。
セットアップシートには、多くの場合、治具の分解図、クランプ手順、トルク値、詳細な部品の向きの参照情報が含まれます。CAD/CAMシステムがこれらのドキュメントを自動生成すると、更新内容がプロセスチェーン全体に迅速に反映されます。これにより、エンジニアリング、プログラミング、オペレーター間のコミュニケーションミスが軽減されます。これは、1日を通して複数のチームが生産を担当するマルチシフト環境において重要な利点となります。
長期的な生産安定性のためのデジタルツインとバージョン管理
治具と加工環境のデジタルツインにより、エンジニアは経時的な性能シミュレーション、過去の調整履歴の追跡、トレーサビリティを損なうことなく設計変更の管理を行うことができます。バージョン管理により、治具の変更、インサートの交換、クランプのアップグレード、基準点の調整などが文書化され、CNCプログラムや検査ルーチンと同期されます。
長期生産において、この構造は治具リビジョンとツールパスの不一致を防ぎます。これは、変更内容が十分に伝達されていない場合に発生するスクラップの一般的な原因です。デジタルツインは、サイクルタイム、検査フィードバック、工具摩耗傾向などの実データを記録することで、継続的な改善をサポートします。数か月または数年にわたる生産期間を通じて、この情報はチームが治具設計を改良し、交換間隔を検証し、上流工程または下流工程の安定化を図るのに役立ちます。

治具設計は総製造コストにどのように影響しますか?
工具寿命、スクラップ率、手直しの削減への影響
治具の品質は、工具の安定性、切削圧力、熱分布に直接影響を与え、これらはすべて工具寿命に影響します。剛性が高くバランスの取れた治具は、振動を低減し、負荷を均等に分散するため、工具の寿命が延び、切削精度が向上します。工具交換回数が減ることで、ダウンタイムが削減され、長時間の生産においても寸法精度が安定します。一方、治具の品質が低いと、微細な動きが生じ、工具の摩耗が加速し、欠けや早期破損の可能性が高まります。
不良品や再加工は、同様のパターンで発生します。部品が正しく装着されなかったり、切削中にずれが生じたりすると、結果として生じる誤差は通常、重要な公差に影響を与えます。セットアップ管理が不十分な場合、一部の生産ラインでは不良率が3~8%に達することがあり、大量生産ではそのコストが急速に増加します。高精度なCNC加工部品では、部品の完全性を維持し、無駄を削減するために高品質の治具が求められるため、高精度な治具を使用することで、サイクルごとに正確で再現性の高い装着が保証され、これらの損失が削減され、初回合格率が向上します。

治具がサイクルタイムと機械稼働率に与える影響
サイクルタイムは、ツールパスの効率性だけでなく、オペレーターやロボットが部品をロードしてクランプする速度にも左右されます。適切に設計された生産治具は、サイクルごとに数秒の短縮を実現し、これらの短縮は毎週数時間もの機械稼働率の向上につながります。迅速なロード、自動クランプ、そして最小限の調整により、スピンドルは次の部品を待つことなく切削作業を継続できます。
段取り替え回数が減ると、機械の稼働率が向上します。クランプシーケンスが制御され、オペレータの動作が予測可能な治具を使用することで、タクトタイムを標準化し、サイクル間のロスを削減できます。5軸センターなど、設備コストが高い工場では、稼働率の向上によって治具への投資を何倍にも回収できます。
プロトタイプと生産設備 - コストと価値のトレードオフ
試作治具は、初期テストをサポートするために、柔らかい素材、シンプルなクランプ、調整可能な要素を使用しています。これらは低コストで変更も容易ですが、大量生産時の圧力下では一貫性を維持できません。一方、量産用治具は、硬化処理された表面、高強度の支持構造、クイックチェンジインターフェース、耐久性の高いクランプシステムなどを組み込んでいるため、初期費用は高くなります。
生産量が増えると、生産治具の価値は顕著になります。試作ツールは数百サイクル後にはずれが生じ、オペレーターはオフセットを調整したり、部品を廃棄したりせざるを得なくなります。生産治具は数千回の繰り返し作業でも安定性を維持し、歩留まりを向上し、労働時間を短縮します。コストを比較する際には、以下の点を評価する必要があります。
-
予想される年間販売量
-
許容安定性要件
-
失敗したプロトタイプの再作業コスト
-
プロトタイプと生産ツールのサイクルタイムの違い
これは、実験用治具から専用の大量生産用治具に移行することが正当化される時期を判断するのに役立ちます。
総所有コスト(TCO):初期設備コストを超えて
初期費用は、考慮すべき要素の一つに過ぎません。総所有コストには、メンテナンス、ダウンタイム、消耗品、段取り替え作業費、不良品コスト、そして治具の寿命による影響などが含まれます。メンテナンスを最小限に抑えながら3年間使用できる治具は、頻繁な再構築が必要であったり、品質にばらつきが生じたりする安価な治具よりも、長期的にははるかにコスト効率が良い場合があります。
大量販売を行うショップでは、次の基準に基づいて TCO を評価します。
-
ピン、ブッシング、クランプ、インサートの摩耗率
-
清掃、調整、トラブルシューティングに毎週費やす時間
-
障害や部品の負荷の不一致によるダウンタイム
-
器具が吸収できるエンジニアリング変更の数
-
保管、セットアップ、トレーサビリティのニーズ
適切に設計された照明器具は、これらすべての隠れたコストを削減し、長期供給契約にとって重要な予測可能な単価設定をサポートします。

ROIモデル - 専用設備への投資が費用対効果の高いものになる場合
専用治具への投資収益率は、サイクルタイムの短縮、不良品の減少、および人件費の削減によって、治具がどれだけ早くコストを回収できるかに左右されます。年間生産量が多い場合、5~10秒といったわずかなサイクルタイムの改善でも、毎月数千ドル相当の機械稼働率の向上につながる可能性があります。
ROI 評価には通常、次の内容が含まれます。
-
器具のコストと予想寿命
-
部品あたりのサイクルタイムの短縮
-
初回通過歩留まりの向上
-
工具寿命の延長
-
オペレーターの介入時間の短縮
-
やり直しや廃棄コストを回避
専用設備は、累積的な節約額が設計、製造、保守コストを上回ったときに費用対効果が高いと判断されます。多くのメーカーは、設備投資が長期的な価格設定とキャパシティプランニングにどのような影響を与えるかを理解するために、見積依頼段階でこの分析を実施しています。
大量生産用治具のサプライヤーコラボレーションとDFM
エンジニアが提供すべき情報は何ですか(3D モデル、許容差、データム スキーム)?
効果的な治具設計は、完全なエンジニアリングデータから始まります。サプライヤーは、正確な3Dモデル、明確に定義された公差、一貫した基準系、および重要な特徴を記述した製造上の注記を必要とします。これらの情報により、治具が部品の機能的な意図および下流の検査プロセスに確実に適合します。エンジニアは、年間生産量、加工順序、および表面保護や外観に関する要件も明確にする必要があります。これらの詳細が早期に入手可能であれば、サプライヤーは、特にカスタムダイカスト部品のような複雑な部品において、最適な生産結果を確保するために精密な治具の位置合わせが求められる場合、安定性を保護し、再現性をサポートし、スケールアップ時のリスクを低減する治具を設計できます。
このデータの提供は、DFMサイクルの短縮にもつながります。正確なモデルと注釈付き図面があれば、サプライヤーは薄肉部、小さな半径、深いキャビティ、あるいはクランプに影響を与える可能性のある干渉リスクなどを検出できます。これにより、チームは後工程での修正を回避し、製造前段階での治具の再設計を回避できます。
CNC サプライヤーは部品の製造可能性をどのように評価しますか?
サプライヤーは、形状、公差の積み重ね、材料特性、加工順序、および必要な基準点を検証することで、製造可能性を評価します。また、切削力、アクセス性、クランプ時の安定性、および潜在的な歪みリスクも評価します。大量生産される治具は、一貫した装着性を確保する必要があるため、サプライヤーは部品が位置決め部にどのように接触するか、またクランプ面が繰り返し荷重に耐え、損傷しないかどうかを分析します。
DFM(設計・製造・保守)の段階では、サプライヤーは安定性を向上させるために、加工戦略の変更(例えば、加工済みの基準パッドの追加、エッジ半径の変更、壁厚の調整など)を提案することがあります。サプライヤーの目標は、生産レベルのストレス下でも予測可能な挙動を維持する治具を開発することです。サプライヤーがこれらの評価を早期に共有することで、エンジニアはプロセスチェーン全体を強化する的確な調整を行うことができます。
クライアントとCNCショップ間の治具共同開発ワークフロー
最良の結果は、両チームが設計意図とプロセス知識を共有する共同ワークフローから生まれます。典型的な共同開発プロセスには、以下のものが含まれます。
-
CAD モデル、図面、生産目標の交換。
-
サプライヤー主導の DFM レビューと予備的な固定具コンセプト。
-
クランプ戦略、データム選択、およびアクセシビリティの共同評価。
-
CAD シミュレーションと CAM ツールパス検証。
-
プロトタイプ治具の構築またはモジュラー試験のセットアップ。
-
最初の加工試行に基づいたフィードバック ループ。
-
大量生産に向けた最終治具リリース。
共同開発により、治具、ツールパス、加工プロセスが個別にではなく、一体となって進化することが保証されます。この連携により、手戻りが削減され、認定期間が短縮されます。また、予期せぬ加工上の制約による治具の変更が後から発生するのを防ぐことで、コスト予測の精度も向上します。
治具の検証 - FAI、試運転、能力調査、必要に応じてPPAP
検証では、治具が実際の加工条件下で確実に動作することを確認します。初回製品検査(FAI)では、基準点、クランプ、および加工戦略が許容範囲内の部品を生産することを検証します。試運転(通常30~300個)では、再現性をテストし、熱ドリフトを特定し、オペレーターまたはロボットの負荷に関する問題を明らかにします。これらのチェックの後、CpkやPpkなどの能力分析によって、プロセスが一貫した性能を達成しているかどうかを判断します。
自動車業界や大量生産の工業部品などの業界では、顧客からPPAP(製品安全計画)や類似の文書化が求められる場合があります。サプライヤーは、寸法報告書、プロセスフロー図、管理計画、追跡可能な変更履歴などを通じて、治具の安定性を実証します。これらの検証手順により、治具は最小限の介入と予測可能な品質で継続的な生産をサポートできます。

ケーススタディ:優れた治具が生産成果を向上させる方法
ケース1 - 複数部品の固定によるサイクルタイムの短縮
中型アルミニウム製ブラケットの加工プログラムでは、当初は単一部品治具を使用していました。機械は切削作業よりも部品のロード待ちに多くの時間を費やし、作業員は各部品の位置決めとクランプに複数の手作業を必要としていました。そこで、一度に4つのブラケットを保持できる複数部品治具を採用したところ、主軸稼働時間が増加し、サイクル間のアイドル動作が削減されました。部品あたりのサイクルタイムは30%以上短縮され、設備や人員を増やすことなく機械稼働率が向上しました。この改善は主に、ロード時間の短縮、クランプ作業の簡素化、および作業間の中断の減少によるものです。

事例2:バランスクランプによる薄肉変形の防止
薄肉ハウジングを製造する顧客は、平面度と穴の位置ずれに悩まされていました。元の治具は片側に強力な上部クランプを使用していたため、切削中に部品がたわんでいました。ツールパスを慎重に調整しても、加工量が増えるにつれて歪みが再発しました。そこでエンジニアは、クランプパッドのバランス、より広い支持面、部品の内部形状に沿った形状のネストを備えた治具を再設計しました。新しい設計により、加工中のたわみが解消され、幾何学的精度が安定し、長時間のシフトでも初回加工の歩留まりが向上しました。この結果は、変形の根本原因が工具ではなく治具にあることを示しています。
ケース3 - 試作治具から量産治具への移行
鋳鋼部品の初期開発段階では、チームはモジュール式治具を使用して機械加工工程の検証を行いました。この方法により、公差が厳しくなり、肉厚が変化するにつれて、迅速な調整が可能になりました。しかし、生産量が増加するにつれて、軟質の位置決め要素が摩耗しやすくなり、ばらつきが大きくなりました。そこで、硬化処理された基準面、油圧クランプ、交換可能なブッシュを備えた量産グレードの治具を採用しました。治具によって機械加工工程が安定化したため、段取り時間が大幅に短縮され、公差の再現性も向上しました。この移行により、試作段階で得られた柔軟性を損なうことなく、信頼性の高い生産を実現できました。

定量的な結果: 歩留まり向上、スクラップ削減、コスト削減
これらの事例全体を通して、優れた治具設計のメリットは、測定可能なパフォーマンス指標に表れています。基本的な治具から生産グレードのソリューションに移行したプログラムでは、不良率が40~70%削減され、GD&Tが重要なフィーチャのCpk値が大幅に改善されました。また、部品の形状やロード戦略に応じて、サイクルタイムが10~35%短縮され、機械稼働時間も削減されたと報告されています。年間生産期間全体を通して、これらの成果は単位コストの削減、スケジューリングの安定化、および労働負担の軽減につながりました。大量生産を行う企業にとって、これらの数値は、治具設計が収益性と長期的なプロセス能力に直接影響を与えることを示しています。
結論
主要なエンジニアリング原則の概要
堅牢な治具設計は、あらゆる拡張可能なCNC加工プロセスの基盤となります。優れた生産治具は、安定した基準点、バランスの取れたクランプ、効果的な切りくず制御、そして数千サイクルにわたる耐久性を維持します。デジタルシミュレーションの統合、負荷効率の最適化、保守性を考慮した計画により、エンジニアは精度を維持し、不良品を削減し、一貫したサイクルタイムを確保できます。これらの原則は、組織が試作から本格的な量産へと、より少ない混乱と予測可能な品質で移行するのに役立ちます。
専用制作設備に投資するタイミングは?
生産量の増加、公差の厳格化、あるいはスケジュール上の制約により手直しやダウンタイムの余裕がなくなった場合、専用治具が最適な選択肢となります。サイクルタイムのばらつき、変形問題、部品の取り付けムラなどに悩まされている場合は、生産グレードの治具にアップグレードすることで、多くの場合、すぐに効果を実感できます。早期に投資することで、プロセスの安定化、機械稼働率の向上、そして生産立ち上げを遅らせるコストのかかる途中設計変更を回避できます。
新規加工プログラムを準備する場合、または既存のプログラムを拡張する場合は、治具レビューを実施することで、リスクを明確にし、コスト、品質、スループットを改善する機会を見出すことができます。CADモデル、図面、および生産目標をお知らせいただければ、お客様の要件に合わせたエンジニアリングベースの評価と治具戦略をご提供いたします。お見積もりをご希望の場合は、今すぐお問い合わせください。