


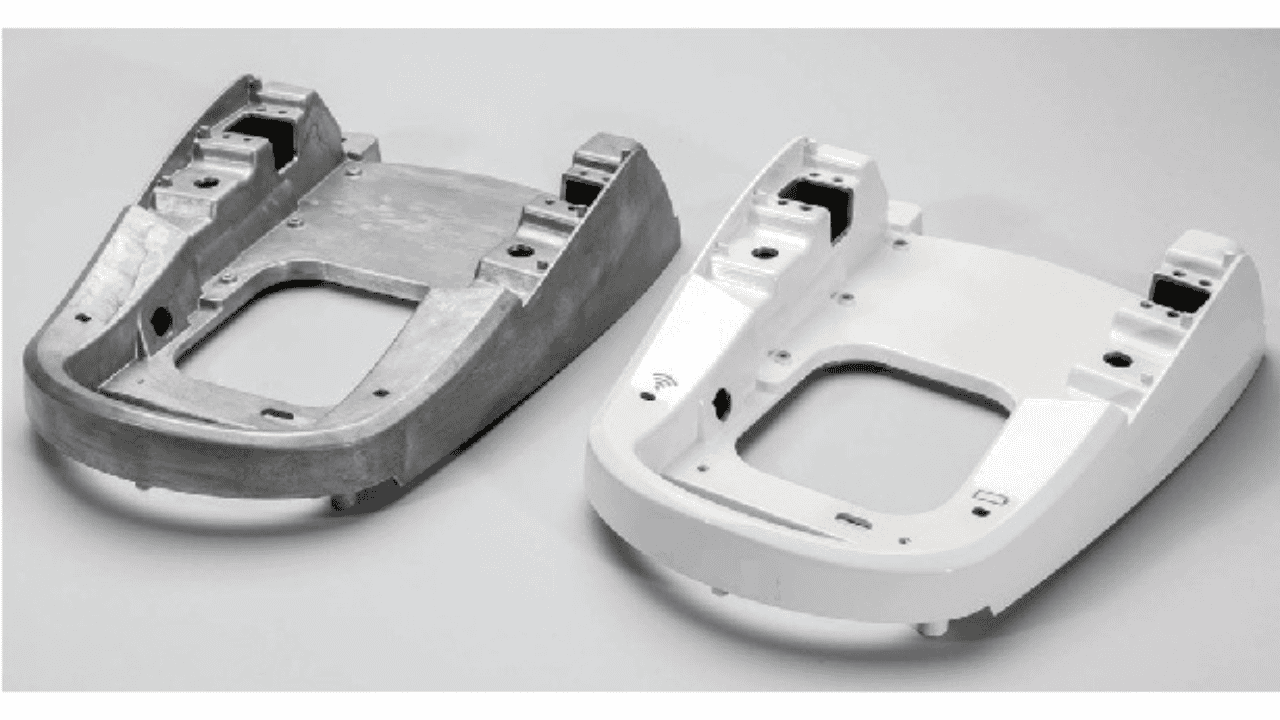
表面仕上げは、ダイカスト製品の品質向上に重要な役割を果たします。表面仕上げにより、機能性、美観、耐久性が向上し、さまざまな用途で優れたパフォーマンスを発揮します。
このブログ記事では、より良い仕上げを実現するための一般的な仕上げテクニック、その重要性、ベストプラクティスについて説明します。
ダイカストとは何ですか?

ダイカスト工程では、溶融金属を高圧下で精密に設計された鋳型に注入します。ダイと呼ばれるこれらの鋳型によって、正確な寸法の複雑な部品が作られます。
航空宇宙産業や自動車産業などの業界では、滑らかな表面、細かいディテール、正確な測定を特徴とする堅牢な部品を製造するためにこのプロセスを利用しています。
表面仕上げの重要性
1. 視覚的な魅力を高める
ダイカスト部品は、プロフェッショナルな外観を実現するために仕上げが必要です。このプロセスにより、均一な質感と滑らかな表面が生まれます。その結果、外観品質の要件を満たす高品質の仕上げが実現します。
2. 耐腐食性の向上
表面仕上げによる保護層は、ダイカスト部品を腐食から保護します。たとえば、電気メッキや陽極酸化コーティングなどの仕上げです。
このような処理により、過酷な条件下でも長期的な耐久性が得られ、部品が環境による損傷から保護されます。
3. 気孔の封止
表面仕上げは、多くの材料に見られる、汚染物質や水分を捕らえる微細な孔に対処します。特殊なシーラントと真空含浸を組み合わせることで、これらの孔を閉じます。この処理により、汚染物質や水分が材料に侵入するのを防ぎます。
4. 塗料やコーティングの接着を促進する
適切な表面仕上げにより、不純物が除去され、塗料やコーティングの接着に適した表面状態になります。これにより、強力な機械的連結を可能にする微細テクスチャが作成されます。これらの特性により、コーティングの剥離や層間剥離が防止され、製品寿命が延びます。
5. 優れた耐摩耗性
無電解ニッケルメッキや陽極酸化処理などの特殊な表面処理により、耐摩耗性が向上します。これらの処理により、部品間の摩擦が軽減され、摩耗が防止されます。このように処理されたダイカスト部品は、過酷な使用にも耐えて長持ちします。
ダイカストにおける一般的な表面仕上げ技術
1. 機械仕上げ
i. ショットブラスト
ショット ブラストでは、ダイカストの表面に高速研磨粒子を使用します。この技術により、酸化スケールが除去され、不純物が除去され、欠陥が除去されます。
Ra 1.6 ~ 6.3 μm の粗さで均一な表面テクスチャを生成します。構造部品、自動車部品、精密ダイカストでは、一貫性のあるきれいな表面が求められる場合にこのプロセスが役立ちます。
ii. 研削
研削加工では、研磨ホイールや研磨ベルトを用いて、ダイカスト表面から余分な材料を高精度で除去します。この工程により、Ra 1~2.5mmの表面粗さが得られます。
バリ欠陥やパーティングラインは、研削によって効果的に除去できます。これは、精密な寸法公差が求められる油圧部品、自動車部品、航空宇宙用途に特に有効です。
iii. 研磨
研磨材は、鋳造部品の表面の凹凸を効果的に除去します。このプロセスでは、粗い粒子から細かい粒子まで、体系的に段階的に研磨する必要があります。この方法により、Ra 0.8 ~ 3.2 μm の表面粗さが実現します。最終結果は均一な仕上がりで、装飾用途に特に適しています。
一般的な用途としては、電子機器、医療機器、自動車の内装などがあります。

2. 化学仕上げ
i. 陽極化する
陽極酸化処理では、硫酸浴槽内での電気化学的酸化により、ダイカストの表面に保護酸化物層が生成されます。
タイプ I、タイプ 2、タイプ 3 の XNUMX つのタイプがあります。
- タイプ I ではクロム酸を使用して薄い層を作成します。
- タイプIIは染色性を高めるために硫酸を使用します。
- タイプ III (ハードコート) は、最も厚い酸化層と最高の耐摩耗性を生成します。
このプロセスにより、染料の吸収によるカスタムカラーリングが可能になり、同時に優れた摩耗保護も実現します。
ii. 電気メッキ
この技術は、電解装置を使用して、ダイカストの表面に精密な金属層を形成します。金属イオンは、電荷を帯びた制御された化学浴内で、アノードからダイカストのカソードに連続的に移動されます。複数のメッキ層により、優れた外観仕上げが実現します。高級消費者製品や自動車では、このプロセスがよく使用されます。
iii. クロメート処理
クロメート処理では、金属表面と六価クロムとの酸化還元反応により、厚さ200~300nmの保護層が形成されます。このコーティングは導電性を維持し、自己修復特性を備えています。優れた塗料密着性と防食性能の向上を実現します。

3. コーティング工程
i. 粉体塗装
この溶剤フリーのプロセスでは、静電気を帯びた粒子 (2 ~ 50 μm) をダイカストの表面に付着させます。その後、200°C で硬化させて、より優れた接着性を確保します。
この技術により、耐チップ性と耐久性に優れた均一なコーティングが実現します。垂直面と水平面の外観が均一です。
完成品は優れた耐摩耗性と耐薬品性を備えています。
ii. セラコート
セラコートは、セラミックを主成分とする組成により、優れた保護性能を発揮します。この極薄単層コーティングは、塩水噴霧試験において1200時間以上の耐久性を誇ります。部品の公差を維持しながら、優れた防食効果を実現します。
このコーティングは、VOC 準拠の配合でカスタムカラーが利用可能であり、摩耗の激しい用途に最適です。
iii. 電着塗装
Eコーティングプロセスは、電気泳動堆積法によって均一な有機コーティングを施すものです。部品は、脱イオン水に懸濁させた塗料固形物の浴槽に浸されます。
このプロセスでは、2 ミクロンの薄さのフィルムを形成できます。この技術により、手の届きにくい場所や複雑な形状の場所に均一に塗布できます。

ダイカストの表面仕上げ品質に影響を与える要因
1. 金型設計とメンテナンス
いくつかの金型設計要素が表面仕上げの品質に影響します。これには、パーティング ラインの位置、半径、ベント チャネルが含まれます。
パーティング ラインを正しく配置すると、簡単に取り出せるようになり、バリの発生が減って仕上がりが向上します。丸い半径により、金属の流れが改善され、ストレスが軽減されるため、表面の欠陥が少なくなります。
定期的な金型メンテナンスには、摩耗した部品の交換と応力緩和のための改ざんが含まれます。これらの方法により、一貫した仕上げ品質が維持され、金型の寿命が延びます。
2. 材料の選択
表面仕上げの品質は、使用する材料によっても左右されます。材料ごとに表面の多孔性や粗さが異なるためです。アルミニウム合金は、その微細な結晶構造により、最も優れた表面仕上げを実現します。一方、一部のプラスチック材料は、表面粗さが大きいため、滑らかな表面を得るために追加の表面処理が必要となる場合があります。
3. 鋳造後の処理
鋳造後の処理により、仕上げ品質が大幅に向上します。これにはバリ取り、化成コーティング、表面洗浄が含まれます。
バリ取りは、鋳造部品からバリや鋭いエッジを取り除きます。化成コーティングは表面の粗さを取り除き、最終仕上げに最適なベースを作ります。
これらの処理により表面の完全性が向上し、その後の仕上げ工程で適切な接着が保証されます。
4. プロセスパラメータ(圧力、温度など)
圧力と温度は表面品質に重要な役割を果たします。
理想的な金型温度範囲は 150 ~ 300°C です。130°C 未満の温度ではフローマークやコールドシャットが発生します。逆に、700°C を超える温度では収縮や多孔性の問題が発生します。
一方、射出圧力の理想的な範囲は 80 ~ 105 MPa です。この範囲を下回る圧力では、表面欠陥や不完全な充填が発生します。
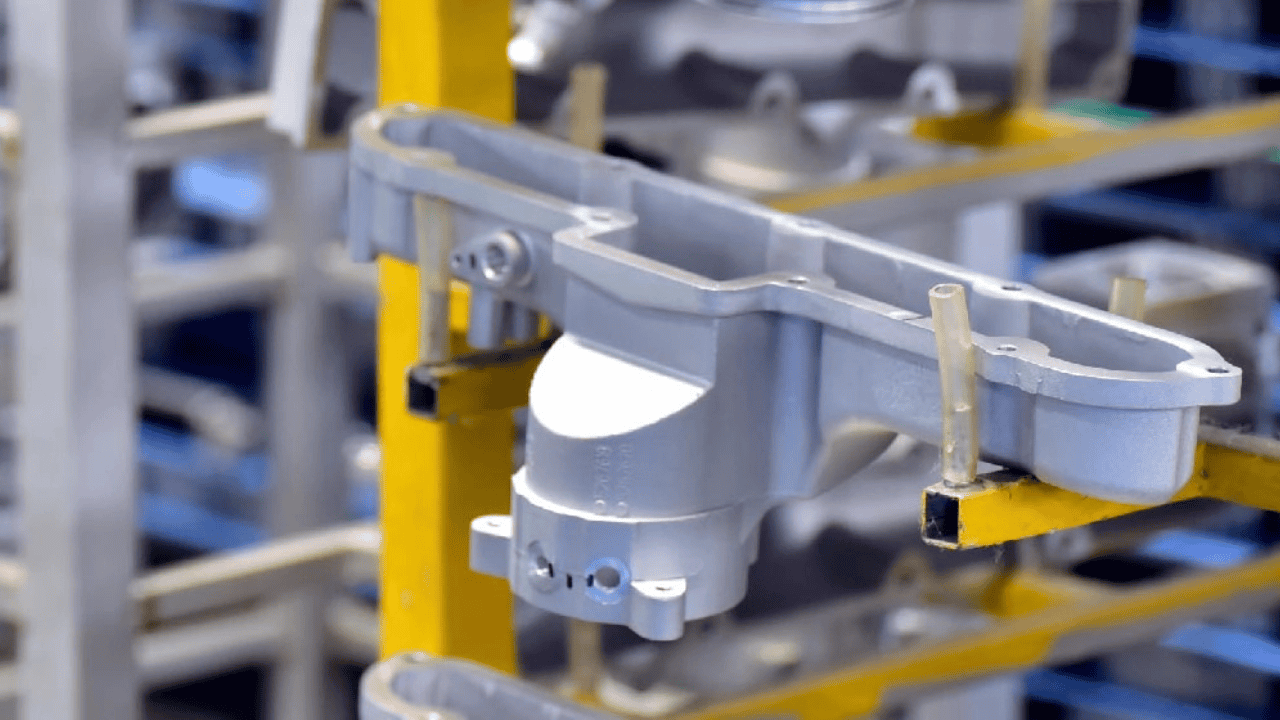
望ましい表面仕上げを得るための課題
表面の傷とその原因
ダイカスト部品には、気泡、フローマーク、コールドシャットなどの表面欠陥がよく発生します。これらの問題は、部品の機能と外観の両方に影響します。これらの欠陥の原因には、材料の流れの乱れ、不適切な離型剤、プロセス汚染など、いくつかの要因があります。
多孔性とその影響
ダイカスト部品では、多孔性により内部空隙と表面空隙が生じます。これらの欠陥は通常、表面から 0.5 mm 以内に見られます。多孔性があると、耐腐食性の低下、引張強度の低下、機械加工時の複雑さなど、さまざまな問題が発生します。
機能性と美しさのバランス
ダイカスト部品には、機能的かつ見た目の目的の両方を満たす仕上げが必要です。装飾仕上げは外観を向上させます。ただし、これらの仕上げは、寸法精度、耐摩耗性、熱伝導性などの重要な機能特性を維持する必要があります。
より良い表面仕上げのためのベストプラクティス
適切な仕上げ技術の選択
仕上げ技術の選択は、材料の特性と最終用途の要件によって決まります。
鏡面仕上げが必要な装飾用アルミニウムには研磨が最適です。
硬質陽極酸化処理により、耐摩耗性が求められる部品に最適な最大 100 µm の厚さの保護層が形成されます。
メーカーとデザイナーの連携
設計者とダイカスト業者は、プロジェクトの開始時から協力して作業する必要があります。この最初のコラボレーションにより、表面仕上げの要件を最適化できます。初期のツール設計では、パーティング ラインの配置やドラフト角度などの重要な機能に重点を置く必要があります。適切なダイ設計と仕上げ仕様により、後処理コストが削減され、クラス A 仕上げを実現できます。
品質管理対策
寸法測定と表面検査は品質検査の基礎となります。
さまざまな検査要件を満たす専用の機器を使用できます。たとえば、座標測定機(CMM)は寸法精度をチェックします。表面粗さ測定器は表面粗さを確認します。目視検査システムは、ひび割れや傷などの表面欠陥を検出します。
これらの対策により、部品が適切に機能し、基準を満たすことが保証されます。
結論
ダイカスト部品には、最適な安定性、性能、見た目の良さを実現するために、優れた表面仕上げが必要です。仕上げの成功は、メーカーとデザイナーの効果的な連携にも左右されます。この連携により、さまざまな用途で望ましい仕上げ品質を実現できます。
優れた表面仕上げのカスタムダイカスト部品が必要な場合は、hMakingが最適です。いつでもお気軽にお問い合わせください。
関連する質問
仕上げ結果を改善するために、パーティング ラインの配置や半径などの設計機能が重要なのはなぜですか?
パーツラインの配置と半径は、溶融金属の流れパターンを制御するため重要です。また、欠陥、特に多孔性の形成も低減します。
含浸とは何ですか?また、高圧ダイカストにおける多孔性をどのように解決するのですか?
含浸は、強化アクリル樹脂を使用して多孔質金属構造を密封します。このプロセスでは、真空圧を使用して密封剤を空隙に注入します。その後、密封剤は固体ポリマーに硬化し、漏れに対する永久的な密封を形成します。
振動仕上げやショートブラストの自動化により、均一性を維持しながらコストを削減できますか?
はい、そうです。これらのプロセスにより、人的エラーがなくなり、人件費も削減されます。生産時間が短縮され、すべてのコンポーネントにわたって一貫した仕上げ品質が維持されます。
積層造形ダイカスト部品の表面の完全性を向上させる上で、レーザー研磨が果たす役割は何ですか?
レーザー研磨は、表面材料の制御された溶融によって機能します。このプロセスにより、材料が山から谷に再分配されます。その結果、表面粗さが 80% ~ 90% 大幅に減少します。