


CNCフライス加工は、自動車、ロボット工学、医療機器、エネルギーシステムなど、あらゆる業界で使用されている、最も汎用性と精度に優れた製造プロセスの一つです。しかし、高品質でコスト効率の高いCNCフライス加工部品を実現するには、スマートな設計が不可欠です。このガイドは、エンジニア、製品設計者、調達チーム向けに、製造性、性能、コスト効率のバランスが取れたCNCフライス加工部品の設計方法に関する、実践的でデータに基づいた洞察を提供します。試作から量産段階まで、これらのガイドラインは、より適切な設計判断を行い、加工サプライヤーとの効果的な連携に役立ちます。
CNC フライス加工において優れた設計が重要な理由
CNCフライス加工は、現代の精密製造の中核を成す技術です。しかし、どんなに高度な機械であっても、設計の不十分な部品を補うことはできません。CNCフライス加工においては、設計がコスト、精度、リードタイム、そして製品全体の性能を直接左右します。製造性設計(DFM)の原則を明確に理解することで、各部品が技術要件を満たすだけでなく、効率的かつ安定的に生産できることが保証されます。試作品の開発であれ、大規模生産の管理であれ、綿密な設計判断は、加工成功の基盤となります。

設計、コスト、精度の関係
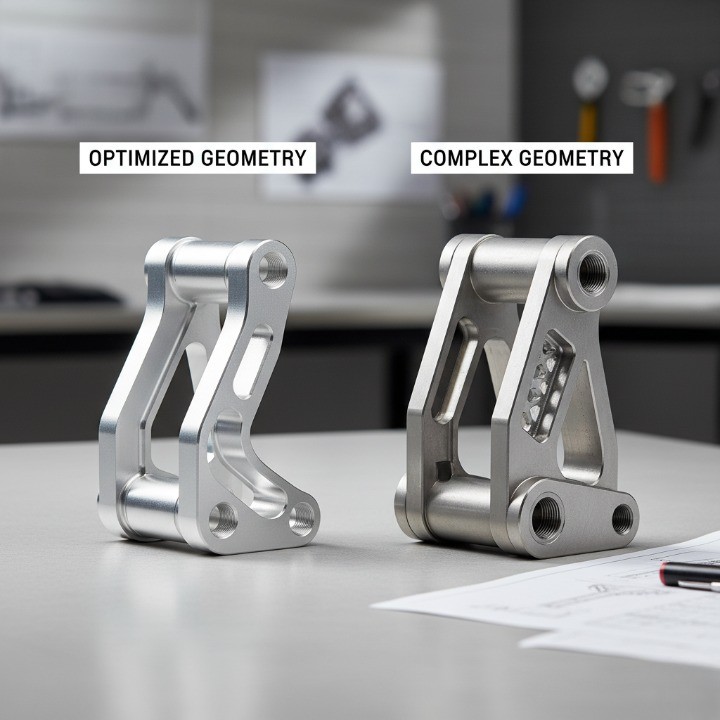
CNCフライス加工部品の設計上のあらゆる特徴は、コストに影響を与えます。複雑な形状、厳しい公差、不要な特徴は、加工時間、工具の摩耗、材料の無駄を増加させ、これらすべてが生産コストを押し上げます。例えば、深いポケットはより長いツールパスと特殊なカッターを必要とし、鋭利な内角は多くの場合、特注のエンドミルまたは手作業による仕上げを必要とします。
対照的に、形状を簡素化し、標準的な機械加工能力に合わせて機能を調整することで、コストを20~40%削減できると、のデータ(外部リンク - 政府機関)は示しています。スマートな設計は、自動車、ロボット工学、航空宇宙などの分野で使用される部品にとって不可欠な、再現性と精度も向上させます。つまり、精度は機械ではなく、設計段階から始まるのです。
CNCフライス加工部品における一般的な設計課題
CNC フライス加工用の部品の設計には、最良の結果を得るためにエンジニアが解決しなければならないいくつかの課題が繰り返し発生します。
-
工具のアクセス性:深い空洞、狭い溝、またはアンダーカットは、カッターの到達範囲を制限したり、複数回のセットアップが必要になる場合があります。
-
薄肉変形:過度に薄い部分は、加工中に振動したり反ったりすることがあり、寸法精度が低下する。
-
厳しい公差:実現は可能だが、厳しい公差はサイクルタイムと検査コストを飛躍的に増加させる。
-
材料の選定:ステンレス鋼やチタンなどの一部の材料は加工が難しく、送り速度や回転速度を遅くする必要がある場合があります。
-
表面仕上げに関する期待:デザイナーは、機能的なメリットがないにもかかわらずコストが増加するような美的仕上げを指定することがよくあります。
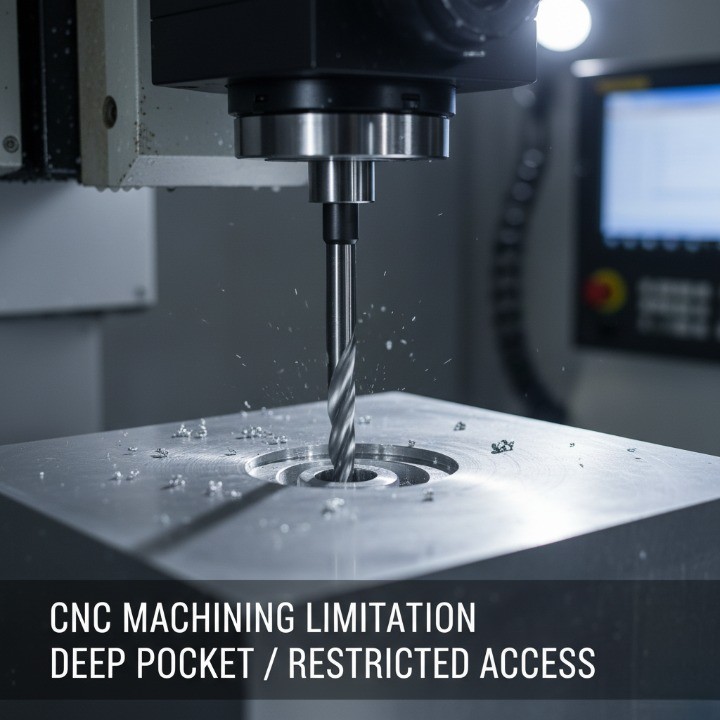
こうした問題は、経験豊富な機械加工技術者やサプライヤーの意見を取り入れずに設計を進めた場合に発生することがよくあります。DFM(設計製造性)に関する早期のコンサルティングを受けることで、生産開始前にこれらの問題を特定して解決でき、時間と予算の両方を節約できます。例えば、深いポケットを浅い深さに変更したり、鋭角な角を丸めたりすることで、設計意図を維持しながら加工の手間を大幅に削減できます。
設計目標の定義 - コスト、精度、製造性のバランス
効果的なCNC設計は、明確に定義された目標から始まります。単一のフィーチャをモデリングする前に、エンジニアは最も重要な点を評価する必要があります。
-
コスト効率化– 材料の使用を最適化し、段取りを最小限に抑え、機能を標準化する。
-
精度– 機能的に必要な場合にのみ公差を指定し、「一律に厳しい公差」は避ける。
-
製造可能性– 形状が利用可能な工具、機械の能力、および治具に適合していることを確認する。
これら3つの要素のバランスを取るには、設計者、エンジニア、CNC製造業者間の連携が不可欠です。例えば、部品の機能上の許容誤差が±0.01mmではなく±0.1mmであれば、性能を犠牲にすることなく、サイクルタイムとコストを大幅に削減できます。
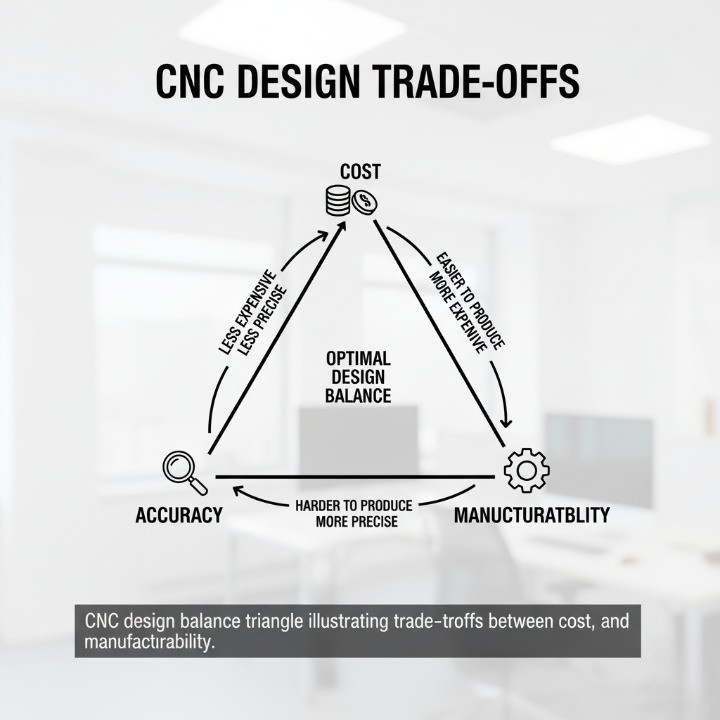
明確な設計目標から始まり、製造可能性に関するフィードバックによって裏付けられた体系的なアプローチにより、設計者はデータに基づいたトレードオフを行うことができます。設計意図と生産能力のこの整合性こそが、コンセプトを実用化可能な高品質のCNC加工部品へと変貌させるのです。
CNCフライス加工を理解する - 設計前に知っておくべき重要な概念
製造性を考慮した設計原則を適用する前に、CNCフライス加工の仕組みと、設計上の選択に直接影響を与えるパラメータを理解することが不可欠です。CNCフライス加工は単に金属を切削するだけでなく、デジタルモデルを厳密な公差と再現性の高い精度で機能部品に変換する精密加工プロセスです。設計者は基本を習得することで、製造上の制約を予測し、修正を減らし、各部品の性能と効率を最適化することができます。

CNCフライス加工の仕組みとは?
CNCフライス加工は、回転する切削工具を用いて、複数の軸に沿ってワークピースから材料を除去し、所望の形状を実現する加工方法です。このプロセスは、CAD(コンピュータ支援設計)モデルから始まり、次にCAM(コンピュータ支援製造)ツールパスに変換され、機械の動きを制御します。機械はGコードコマンドを通してこれらのツールパスを解釈し、工具の動き、送り速度、主軸回転速度を制御します。
最終部品の精度は複数の要因によって決まります。
-
機械の剛性とアライメント
-
工具の鋭さと形状
-
切削パラメータ(送り速度、切削深さ、速度)
-
材料特性と熱挙動
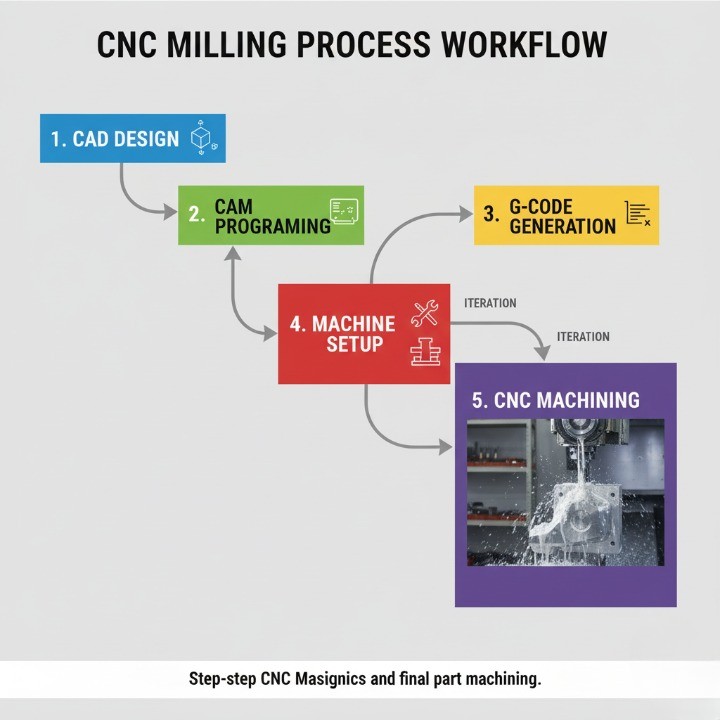
CNCフライス加工は、加工対象物が固定されたまま切削工具が回転するという点で旋削加工とは異なります。そのため、平面、溝、穴、複雑な3D形状の加工に最適です。ほとんどの工業用CNCフライス盤は、機械の種類と材料に応じて±0.01~0.05mmの公差を維持します。
3軸フライス加工と5軸フライス加工の違いと設計への影響
機械軸の数は、部品の複雑さと製造効率の両方を決定する要因となる。
| 軸タイプ | 典型的な動き | に適し | デザイン上の意味 |
|---|---|---|---|
| 3軸フライス盤 | X、Y、Zの直線移動 | 平らな部分または段差のある部分 | よりシンプルな形状と低コスト生産に最適です。複数のサーフェスの場合は、再配置が必要になる場合があります。 |
| 4軸フライス盤 | X 軸または Y 軸を中心とした回転を追加します | 複数の面に穴や特徴がある部品 | セットアップを減らし、同心度を向上させます。 |
| 5軸フライス盤 | 5軸同時移動 | 複雑な有機表面、航空宇宙、医療部品 | 1 回のセットアップで複雑な形状の加工が可能になりますが、高度なプログラミングと高いツール コストが必要になります。 |
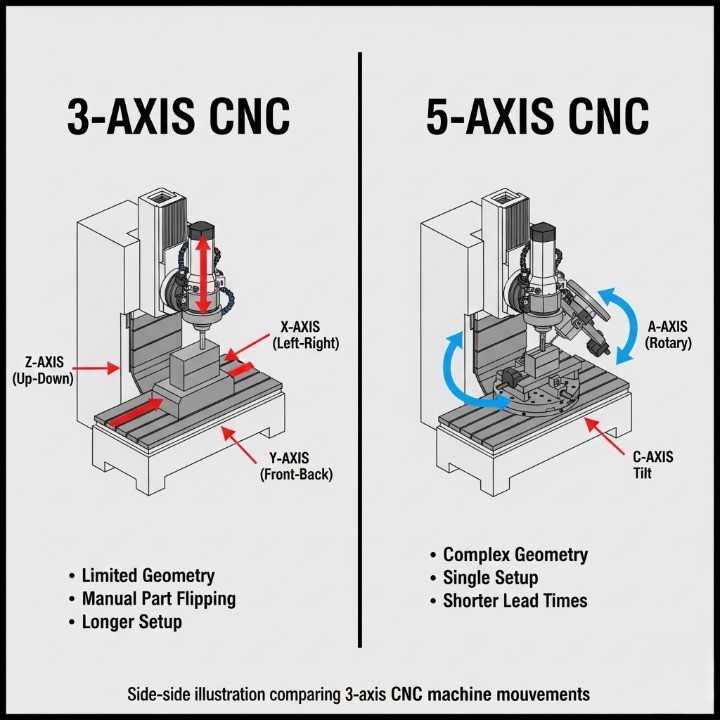
設計の観点から見ると、5軸加工は段取り回数の削減、公差の厳密化、そして特に曲面や深いポケットにおける滑らかな表面仕上げを可能にします。しかし、必ずしも最も費用対効果の高いソリューションとは限りません。アクセスしやすい形状の部品であれば、3軸加工で十分な場合が多く、より経済的です。
3 軸生産と 5 軸生産のどちらを選択する場合、設計者は次の点を考慮する必要があります。
-
幾何学的複雑さ:いくつの面または角度にアクセスする必要があるか?
-
数量と予算:試作品ですか、それとも量産部品ですか?
-
公差要件:高精度な遷移部や自由曲面は重要ですか?
すべてのデザイナーが知っておくべき重要な用語
機械工と効果的に協力し、正確な設計コミュニケーションを実現するために、すべてのエンジニアは次の重要な CNC 用語に精通している必要があります。
-
ツールパス:切削工具がたどる、プログラムされた経路。
-
送り速度:工具が材料に送り込まれる速度。
-
主軸回転速度:切削工具の回転速度(RPMで測定)。
-
公差:機械加工部品における許容される寸法変動。
-
表面粗さ(Ra):表面の質感を表す指標で、単位はマイクロメートル(µm)です。
-
セットアップ:加工対象物を所定の位置に固定する工程。
-
治具:部品を所定の位置に保持し、精度を維持するための装置。
-
エンドミル:フライス加工で最も一般的な切削工具。フラット型、ボール型、コーナー半径型がある。
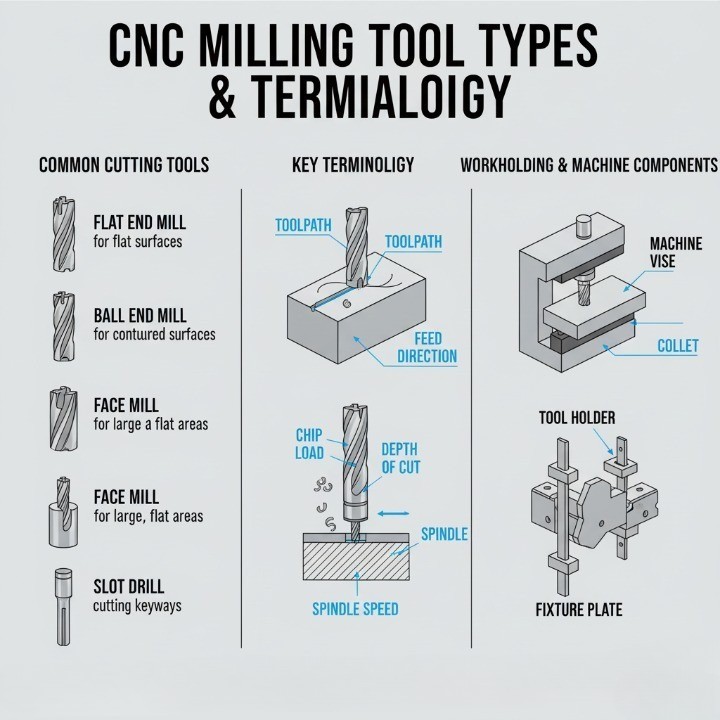
設計者は、見積もりや製造工程における曖昧さを回避するために、これらの用語を技術図面や議論に組み込む必要があります。用語の誤解は、コスト、達成可能な許容範囲、あるいは工程能力について誤った想定につながることがよくあります。
CNCフライス加工設計の基本ガイドライン(DFMベストプラクティス)
製造性設計(DFM)は、効率的なCNCフライス加工の要です。その目的はシンプルです。性能要件を満たしつつ、コスト、加工時間、エラーのリスクを最小限に抑える部品を設計することです。CADモデルを実際の加工制約に合わせることで、生産サイクルを短縮し、工具寿命を延ばし、プロセスの安定性を向上させることができます。これらの設計ガイドラインは、プロの機械加工技術者や設計エンジニアが、正確でコスト効率の高いCNCフライス加工部品を製造するために従うベストプラクティスをまとめたものです。

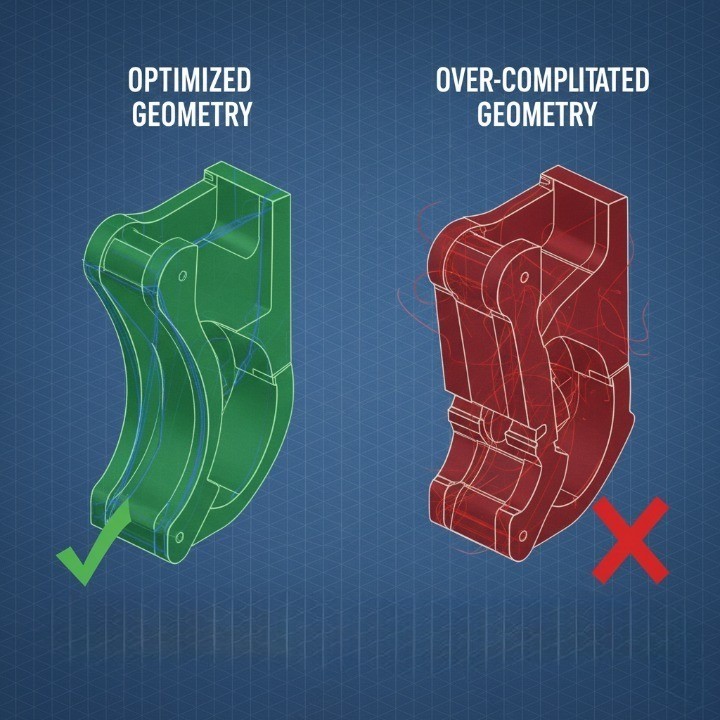
加工効率を高めるために形状を最適化
効率的な形状設計は、コスト効率の高いCNCフライス加工の核心です。設計に追加する各要素は、工具経路、材料除去率、サイクルタイムに直接影響します。シンプルな形状は、加工コストを削減するだけでなく、精度と再現性も向上させます。複数の段取りや特注工具を必要とする不要なアンダーカット、複雑な凹部、薄いリブなどは避けましょう。
実践的な最適化ガイドライン:
-
一般的なエンドミル(例:3mm、6mm、10mm)に適合する標準的な半径とフィレットサイズを使用してください。
-
工具のたわみを避けるため、加工深さは工具径の4~6倍以下に抑えてください。
-
深いポケット内の不要なステップダウンを制限し、代わりに段付きキャビティの使用を検討してください。
-
急激な変化を最小限に抑え、滑らかで緩やかな曲線によりツールの安定性とチップの排出性が向上します。
ツールのアクセスと固定具の計画
工具のアクセス性は、CNCフライス加工において最も過小評価されている設計上の制約の一つです。工具が正しい向きで物理的に加工対象物に到達できない場合、その形状を正確に加工することはできません。アクセス性が悪いと、ビビリ振動や表面のムラが生じる可能性もあります。
ツール アクセスのベスト プラクティス:
-
オープンジオメトリを維持し、ツール直径の 3 倍未満の狭いチャネルを避けます。
-
視線に沿った加工を念頭に置いて設計する― 方向転換を最小限に抑える。
-
面取りまたはリリーフカットを追加して、カッターの進入を改善します。
-
深いポケットや壁の近くにある障害物を避けてください。
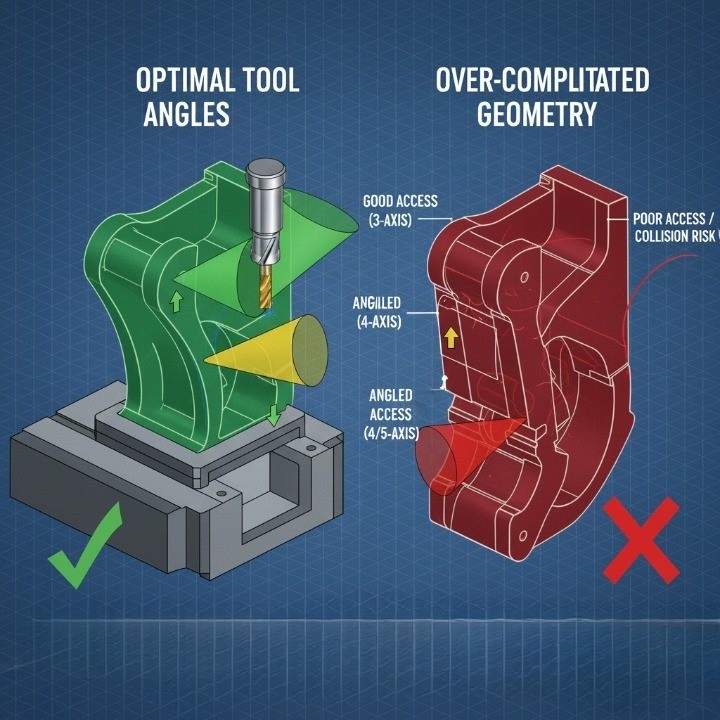
効果的な治具設計も同様に重要です。方向転換や追加のセットアップは、コストとエラー発生の可能性を高めます。安定したクランプを可能にする平面基準面を設計することを検討してください。多面加工の場合は、4軸治具と5軸治具のどちらがより経済的かを、早い段階でサプライヤーと相談して決定してください。
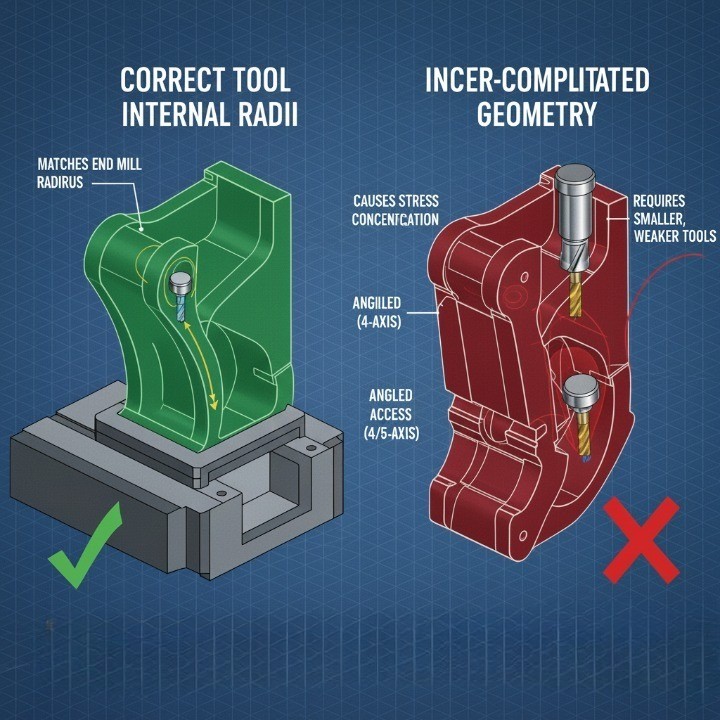
内部半径とコーナー遷移を管理する
CNCフライス工具は円形であるため、内側の角を完全に鋭利にすることは不可能です。鋭利な内側形状を設計すると、工具の摩耗が増加し、表面仕上げが悪化し、工具の破損につながる可能性があります。
最適なコーナー設計のガイドライン:
-
コーナーフィレットをツール半径以上に一致させます (90° の鋭角コーナーは避けます)。
-
6mmエンドミルで加工するポケットには、最小半径3mmを使用してください。
-
可能な限り大きな半径を適用して、ツールパスを高速化します。
-
鋭利なエッジが機能的に必要な場合は、放電加工(EDM)を二次加工として検討してください。
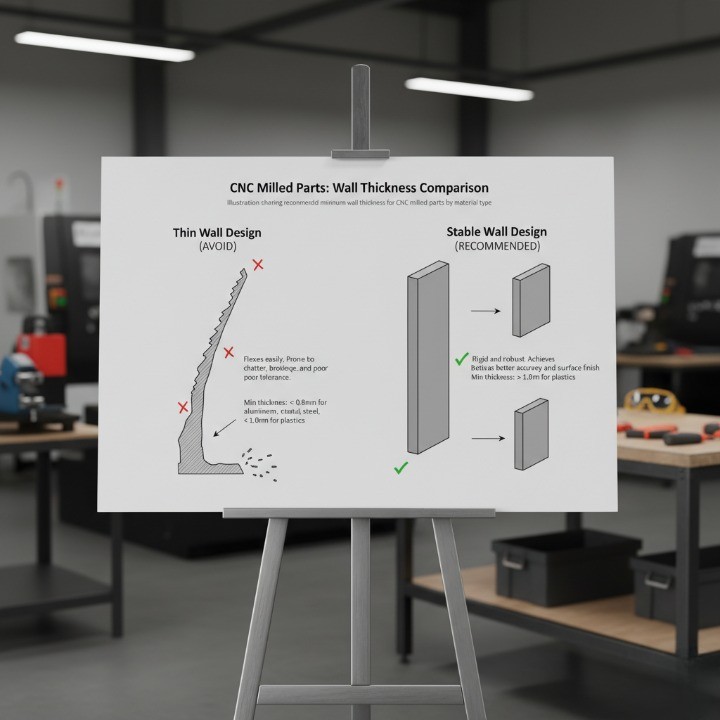
壁の厚さを一定に保つ
壁が薄かったり、不均一だったりすると、振動、変形、寸法精度の低下といった問題が発生する一般的な原因となります。切削加工中、工具は横方向の力を加え、支えられていない材料をたわませることがあります。壁の厚さを一定に保つことで、安定性が向上し、ビビリ振動が軽減され、表面品質が向上します。
| 材料タイプ | 推奨最小壁厚 | Notes |
|---|---|---|
| アルミ | ≥1.0 mm | 優れた加工性、適度な剛性 |
| 鋼鉄 | ≥1.5 mm | 切断抵抗が高く、より多くのサポートが必要 |
| プラスチック | ≥2.0 mm | 熱変形しやすいため、機械速度を低くする |
製造性を考慮した穴、ねじ、小さな特徴の設計
穴あけとねじ切りは最も頻繁に行われる機械加工工程の一つですが、設計が非効率的だと部品コストに大きな影響を与える可能性があります。工具交換や特殊なタップの使用を避けるため、可能な限り標準的な直径と深さを使用してください。
ガイドライン:
-
標準ドリル サイズの倍数 (例: 3 mm、6 mm、10 mm) で穴を設計します。
-
切りくずの排出を良くするために、穴の深さを直径の 4 倍以下にしてください。
-
貫通穴が機能的に許容できる場合は、止まり穴を避けてください。
-
カスタムピッチではなく、標準のねじサイズ(M6、M8、¼-20)を使用してください。
-
穴と端の間の壁のクリアランスは、直径の 1.5 倍以上確保してください。
許容差と表面仕上げを賢く適用する
CNCフライス加工において、公差を過剰に指定することは、不必要なコストが発生する最も一般的な原因の一つです。小数点以下の桁数が1桁増えるごとに、検査基準が厳しくなり、加工時間が長くなり、特殊な工具が必要になります。厳しい公差は、機能や嵌合に影響を与える場合にのみ適用してください。
ベストプラクティス:
-
機能上の要件で別途定められている場合を除き、デフォルト値は±0.1 mmとする。
-
精密な位置合わせやベアリング嵌合には、±0.01~0.02 mmを使用してください。
-
装飾的な表面と機能的な表面を明確に区別します。
-
パフォーマンスのニーズに合った表面仕上げを選択します。隠れた部分の過度な研磨は避けてください。
| 表面仕上げ | 標準粗さ(Ra µm) | おすすめアプリケーション |
|---|---|---|
| 加工時 | 3.2-6.3 | 機能プロトタイプ、内部コンポーネント |
| ビードブラスト | 1.6-3.2 | 美しい表面、マットな質感 |
| 陽極酸化処理(タイプII) | 0.8-1.6 | 耐食性、外観 |
| 陽極酸化処理(タイプIII) | 0.4-0.8 | 耐摩耗性に優れた航空宇宙部品 |
これらの重要なDFM原則は、CNC設計が製造可能であるだけでなく、品質、性能、コスト効率の面でも最適化されていることを保証します。各ガイドラインは、設計意図と実際の加工における実用性のバランスを取ることを目指しており、これが精密製造の成功の基盤となります。
高度な設計上の考慮事項
基本的な形状やDFM(設計製造性)のルールに加え、高度なCNCフライス加工設計には、材料特性、寸法安定性、そして持続可能な製造手法に関する理解が不可欠です。これらの要素は、コスト、性能、そして長期的な信頼性に直接影響を与えます。設計プロセスの初期段階でこれらの要素を考慮することで、エンジニアは性能に優れているだけでなく、製造効率が高く、環境にも配慮した部品を設計することができます。

材料の選択と加工性への影響
適切な材料を選ぶことは、CNC設計において最も重要なステップの一つです。加工性は、切削速度、工具摩耗、達成可能な公差、そして全体的なコストなど、あらゆる面に影響を与えます。材料ごとに切削工具に対する挙動が異なるため、送り速度、表面仕上げ、寸法精度に影響を及ぼします。
一般的な機械加工性のランキング(概算):
| 材料タイプ | 被削性評価 | Notes |
|---|---|---|
| アルミニウム(6061、7075) | ★★★★★ | 優れた加工性、試作品や高精度部品に最適 |
| 真鍮 | ★★★★☆ | 滑らかな切削と優れた表面仕上げだが、コストが高い |
| 軟鋼(1018、1045) | ★★★☆☆ | バランスの取れた性能、適度な工具摩耗 |
| ステンレス鋼(304、316) | ★★☆☆☆ | 加工硬化が早いため、低速で加工する必要がある |
| チタン | ★☆☆☆☆ | 加工性が悪く、工具の摩耗と発熱が大きい |
| エンジニアリングプラスチック(POM、PEEK) | ★★★★☆ | 軽量でプロトタイプに適していますが、熱の蓄積により反る場合があります |
材料選択を最適化するためのヒント:
-
機械的特性と加工時間の両方を考慮してください。
-
軽量部品の場合、アルミニウム合金が最もコスト効率の高い選択肢となることがよくあります。
-
耐腐食性や耐熱性のためにステンレス鋼やチタンが必要になる場合がありますが、サイクルタイムを長くすることを計画してください。
-
調達の混乱を避けるために、常に材料グレード (例: 6061-T6 と 7075-T6) を指定します。
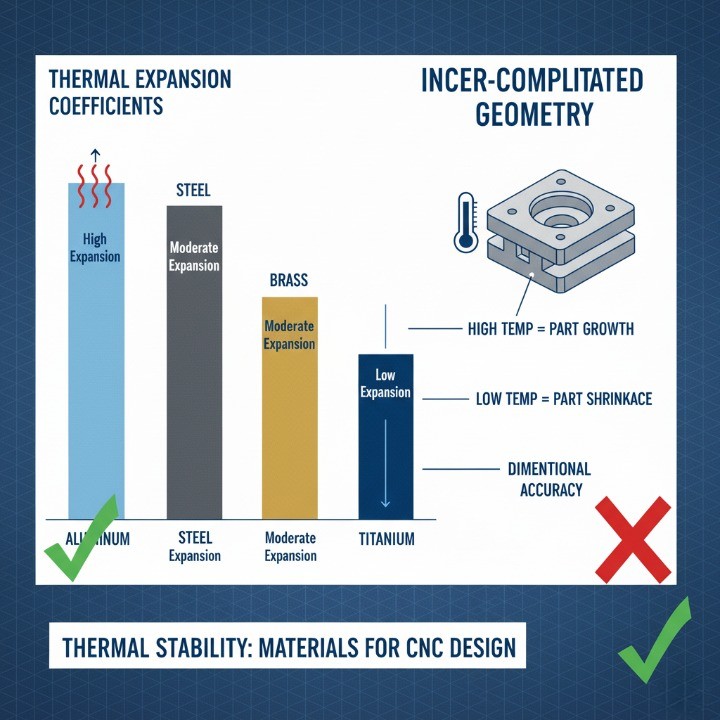
切削部品の熱的および構造的安定性
設計段階では熱膨張や構造剛性が見落とされがちですが、温度変化や内部応力は寸法精度に大きな影響を与える可能性があります。切削工具は熱を発生するため、加工対象物がわずかに膨張し、重要な寸法にずれが生じることがあります。
安定性に関する主な考慮事項:
-
熱膨張係数:アルミニウムなどの材料は鋼鉄よりも膨張率が高いため、熱膨張による動きを考慮した設計をしてください。
-
残留応力:材料の除去が不均一になると、内部応力が解放され、反りや歪みが生じる可能性があります。
-
部品形状:細長い部品は、コンパクトな形状の部品よりも変形しやすい。
| 材料 | 熱膨張係数 (µm/m·°C) | Notes |
|---|---|---|
| アルミ | 23.0 | 高い拡張性; 対称カットを使用 |
| 鋼鉄 | 12.0 | 安定した中程度の拡大 |
| 真鍮 | 19.0 | 鋼鉄よりわずかに高い |
| チタン | 8.6 | 優れた安定性だが機械加工が難しい |
| POMプラスチック | 110.0 | 非常に高い膨張率のため、厳しい公差を避ける |
熱制御のベストプラクティス:
-
材料の除去を対称的に分散して、ストレスを最小限に抑えます。
-
一定の切削温度を維持するために、冷却剤またはミスト潤滑剤を使用します。
-
大型部品の場合、加工後の応力緩和を考慮してください(特に鋼鉄およびアルミニウムの場合)。
-
ツールの圧力によってたわむ可能性がある、サポートされていない長いセクションの設計は避けてください。
持続可能で廃棄物効率の高い設計戦略
現代のCNC加工では、持続可能性がますます重視されています。廃棄物の削減、ツールパスの最適化、リサイクル可能な材料の選択は、コスト削減だけでなく、環境負荷の低減にもつながります。持続可能な設計はCAD段階から始まります。生産工程では、不要な材料の1立方ミリメートルごとに廃棄物が発生するからです。
実践的な環境効率戦略:
-
材料の最適化:ニアネットシェイプのブランク材を使用することで、材料の無駄を削減できます。
-
バッチ加工:類似部品をまとめて加工することで、段取り替えやエネルギー消費を最小限に抑える。
-
リサイクル可能な素材:アルミニウム、真鍮、ステンレス鋼など、リサイクル率の高い素材を選びましょう(世界アルミニウム協会によると、アルミニウムのリサイクル率は90%以上です)。
-
工具寿命の延長:コーティングされた超硬工具を使用することで、長寿命化と不良品の削減を実現できます。
-
デジタル検証:製造前にツールパスをシミュレーションすることで、手戻りを防ぎます。
持続可能な CNC 設計の利点:
-
レイアウトの最適化により、材料廃棄物を最大20~30%削減できます。
-
エネルギー消費量が少なくなり、二酸化炭素排出量も削減されます。
-
環境に配慮したものづくりでブランド価値を向上。
材料選定、安定性、持続可能性といった高度な設計上の考慮事項を統合することで、エンジニアは優れた性能と責任ある製造成果を実現できます。これらの知見は、部品の品質を最適化するだけでなく、効率性、革新性、環境保全といった現代の産業価値観をも反映しています。
CNC設計におけるコスト最適化
CNCフライス加工におけるコスト効率は、手抜きをするのではなく、サイクルタイム、工具交換、および無駄を削減する戦略的な設計決定によって達成されます。CADモデル上のすべての要素は、加工時間とコスト構造に直接影響します。工具の使用、部品の向き、およびプロセスフローを最適化することで、エンジニアは品質を犠牲にすることなく、生産コストを25~50%削減できることがよくあります。
標準の工具サイズとカッターパスを使用する
標準的な工具径と切削経路に合わせて設計することは、CNCフライス加工のコストを削減する最もシンプルかつ効果的な方法の一つです。特注工具や非標準サイズの場合は、特別なプログラミング、追加のセットアップ時間、そしてより高価な切削工具が必要となります。
ベストプラクティス:
-
標準的なエンドミル径(例:3mm、6mm、10mm、12mm)を使用した設計上の特徴。
-
最小内側半径は、工具半径以上を維持すること。
-
長い工具を必要とする深いスロットやポケットは避けてください。
-
切削深さを均一にし、工具経路を一定に保つことで、再工具の必要性を減らすことができます。
| ツール直径(mm) | 一般的なアプリケーション | 推奨最大深さ(mm) |
|---|---|---|
| 3 | 細かいディテール、小さなポケット | ≤9 |
| 6 | 一般的用途 | ≤18 |
| 10 | 構造空洞 | ≤30 |
| 12 | 頑丈なカット | ≤36 |
セットアップと再方向付けを最小限に抑える
部品を取り外して再配置するたびに、位置ずれ、段取り時間、および作業員の追加コストが発生します。段取り回数を減らすことで、効率と精度を大幅に向上させることができます。
セットアップを減らすための設計のヒント:
-
可能な場合は、操作を 1 つの方向に結合します。
-
自己位置決め機能(例:基準面や位置決めピン)を追加する。
-
再クランプを最小限に抑えるため、4軸または5軸加工に適した部品を設計する。
-
単一のセットアップで機能にアクセスできない場合は、分割設計を検討してください。

過剰なエンジニアリングと非機能的な複雑さを避ける
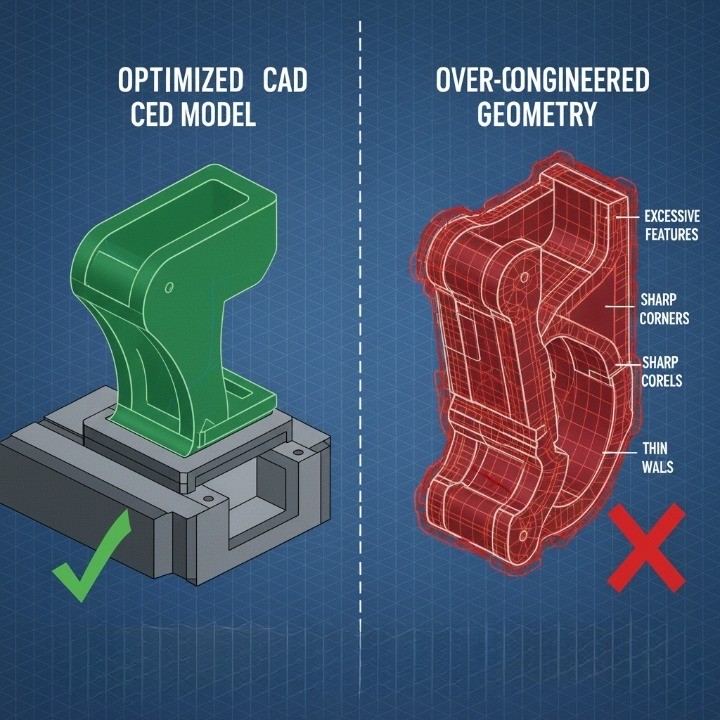
過剰な設計ディテールを追加することは品質向上につながるように思えるかもしれないが、実際には、過剰設計はコスト増、リードタイムの長期化、そして手戻りの増加を招く。不要な輪郭、フィレット、公差はすべて資源を消費する。
過剰エンジニアリングの一般的な例:
-
±0.05 mm で十分な場合に、極めて厳しい許容誤差 (例: ±0.005 mm)。
-
目に見えない表面の装飾的な溝または美しい切り抜き。
-
技術的な必要性なしに、ねじピッチまたは穴の深さをカスタマイズします。
-
内部または重要でない機能における不要な表面仕上げ。
機能を犠牲にせずに簡素化:
-
機能性を重視した形状を優先し、次に美しさを考慮する。
-
設計階層レビューを実施し、「この機能は測定可能な価値をもたらすか?」と問いかけましょう。
-
最終決定する前に、製造パートナーに DFM フィードバックを問い合わせてください。
加工時間に直接影響する設計上の選択
加工時間は、総生産コストの中で最大の要因です。小さな設計変更でも、生産ロットで数百個の部品を製造する場合、その効果は大きな時間短縮につながります。
加工時間に影響を与える主な設計要素:
-
材料除去量:除去する材料が多いほど、サイクルは長くなります。
-
切断経路の長さ:複雑な輪郭や不要な表面形状は、切断時間を増加させます。
-
公差レベル:厳しい公差では、工具の回転速度を遅くし、追加の検証が必要になります。
-
工具の変更:複数の工具径や種類を必要とする設計では、セットアップと校正に時間がかかります。
-
部品の向き:向きが悪い部品は、手動での位置調整や二次加工が必要になる場合があります。
効率性を考慮した設計:
-
可能な限り、シンプルで連続したツールパスを使用してください。
-
深いポケットと高アスペクト比のキャビティを最小限に抑えます。
-
一定の切削深さを維持して速度の変化を減らします。
-
CAM ソフトウェアを通じて、荒加工と仕上げ加工の戦略を効率的に適用します。
効果的なCNCコスト最適化とは、品質を落とすことではなく、性能と生産性のバランスを取るためのより賢明なエンジニアリング上の意思決定を行うことです。設計、工具、およびプロセス戦略が整合すれば、効率の向上、公差の厳密化、そして部品あたりの総コストの削減という結果が得られます。
避けるべきCNC設計のよくあるミス
経験豊富なエンジニアでさえ、CNC加工を複雑にする細部を見落としてしまうことがあります。こうしたミスはコスト増につながるだけでなく、リードタイムの長期化、公差の悪化、そして部品の不良発生にもつながります。これらの落とし穴を理解することで、設計の機能性と製造可能性を確実に維持できます。CNC設計における一般的なミスを回避することは、生産歩留まりを向上させ、総コストを削減する最も迅速な方法の一つです。
過度に厳しい許容範囲
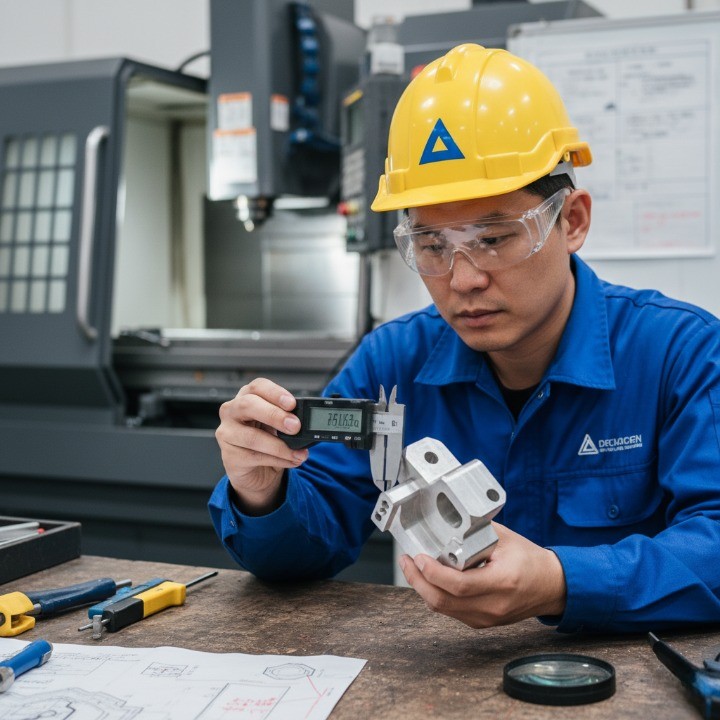
必要以上に厳しい公差を指定することは、最も頻繁に発生し、コストのかかる設計ミスの一つです。小数点以下の桁数が1桁増えるごとに、加工時間、検査工程、そして手直しの可能性が増大します。重要な嵌め合いやベアリング座では精度が不可欠ですが、機能しない表面では多少緩い寸法でも許容されます。
公差設計のベストプラクティス:
-
特に指定がない限り、一般的な形状については±0.1mmを使用してください。
-
±0.01~0.02 mmの公差は、精密嵌め合い(軸、穴、嵌合面)にのみ適用してください。
-
図面全体にわたって一律の許容差を設けないようにしてください。
-
意図を明確にするために、必ず幾何寸法公差(GD&T)を指定してください。
| 機能タイプ | 推奨許容範囲 | Notes |
|---|---|---|
| 重要でない表面 | ±0.1 mm | 高速でコスト効率の高い加工 |
| シャフト穴のフィット | ±0.02 mm | ベアリングアセンブリに必要 |
| アライメント機能 | ±0.05 mm | フィット感とコストのバランス |
| 美観部品 | ±0.1 mm | 許容範囲を緩めるとコストが節約できる |
鋭い内角と深いポケット
鋭角な内角は、フライス工具の円形形状とは相容れません。設計に90°の角や過度に深いポケットが含まれる場合、工具の摩耗が増加し、表面品質が低下します。さらに、これらの形状は放電加工(EDM)などの二次加工を必要とすることが多く、コストとリードタイムの両方を増加させます。
次の方法でこれらの落とし穴を回避してください。
-
鋭利な内側の角を、少なくとも工具半径と等しいフィレットに置き換える。
-
ほとんどの材料において、ポケットの深さを工具径の6倍に制限する。
-
工具のたわみを減らすためにステップダウンポケットを設計します。
-
アンダーカットや急勾配の壁など、絶対に必要な場合にのみ 5 軸加工を使用します。
| 問題の特徴 | 問題 | 推奨される修正 |
|---|---|---|
| 鋭い角 | ツールは90°まで切断できません | コーナー半径 ≥ ツール半径を追加 |
| 深いポケット | 工具のチャタリング、熱の蓄積 | 段階的な深さまたは浅い切り込みを使用する |
| アンダーカット | カスタムツールが必要 | ジオメトリの再設計または分割 |
サポートされていない薄い壁や高い特徴
支持されていない構造物は、切削力によって振動したりたわんだりしやすく、寸法誤差、ビビリ痕、さらには工具破損につながる可能性があります。設計者は、特に細長い形状において、剛性が精度に及ぼす影響を過小評価しがちです。
不安定性を回避するためのベストプラクティス:
-
壁の厚さは、アルミニウムの場合は1.0 mm以上、鋼鉄の場合は1.5 mm以上にしてください。
-
縦横比が4:1(高さと厚さの比)を超えるものは避けてください。
-
リブまたはガセットを追加して、高さのある部分を補強します。
-
バランスの取れたツールパスと適度な送り速度を使用して、ストレスを軽減します。

ツールの入口と出口のパスを無視する
工具の進入・退出時のクリアランスを軽視することは、些細ながらも重大な設計上の見落としです。適切な進入・退出経路がないと、切削工具が跡を残したり、バリが発生したり、表面仕上げが損なわれたりする可能性があります。また、工具の摩耗が激しくなり、予期せぬ工具同士の衝突を引き起こすこともあります。
設計上の考慮事項:
-
工具の挿入口となる面取り部分または導入部を設ける。
-
ツールパスの急激な開始と停止を避けてください。
-
穴とスロットが少なくとも 1 つの方向から完全にアクセスできることを確認します。
-
高精度の部品の場合は、カットの最後に小さな逃げ領域を設計します。
| 問題 | 結果 | デザインソリューション |
|---|---|---|
| 入国禁止措置 | 表面の削り取り | リードインまたは面取りを追加する |
| 突然の退場 | バリの発生 | 出口リリーフまたはオーバートラベルゾーンを追加する |
| 限られたポケット | 工具振動 | 逃げ角を大きくする |
設計者は、過剰な公差、鋭角なコーナー、支持されていない壁、工具のアクセス不良といった、設計上のよくある落とし穴を理解し、回避することで、よりスムーズな生産、工具コストの削減、そして優れた部品品質を実現できます。精度は設計段階から始まり、修正から始まるものではありません。加工パートナーとの積極的な連携により、すべてのプロジェクトが技術的および経済的な目標を達成することが保証されます。
CNCフライス加工部品の表面仕上げオプション
表面仕上げは単なる見た目を整える工程ではなく、機械加工プロセスの機能的な延長線上にあるものです。適切な仕上げは、耐腐食性、耐久性、性能を向上させると同時に、外観やブランドイメージの要件も満たします。CNCフライス加工においては、仕上げは摩擦、組み立て精度、耐摩耗性にも影響を与えます。最適な仕上げプロセスを選択することで、部品は美観と機能の両面で目標を達成できます。
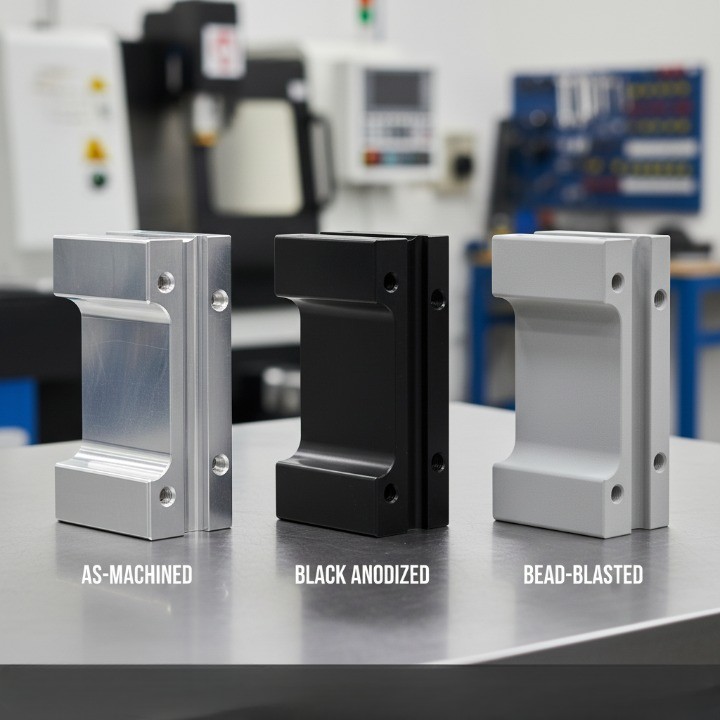
機械加工、ビーズブラスト、陽極酸化処理、粉体塗装、研磨
CNCフライス加工された部品は、機械機能、環境曝露、外観要件に応じて様々な仕上げ方法を選択できます。それぞれの仕上げ工程には、独自の利点、制限、そしてコストに関する考慮事項があります。
| 仕上げタイプ | 典型的な外観 | 機能とメリット | 一般的な資料 | Notes |
|---|---|---|---|---|
| 加工されたまま | 工具の跡が目に見えるほど滑らか | 最速のターンアラウンド、後処理不要 | すべての金属 | プロトタイプや内部部品に最適 |
| ビーズブラスト | マットで均一な質感 | 工具跡を除去し、美観を向上 | アルミニウム、ステンレス鋼 | 消費者向けおよびロボット用ハウジングに共通 |
| アルマイト処理(タイプⅡ) | サテン仕上げまたはカラー仕上げ | 耐腐食性、染料オプション | アルミ | 約10~20µmの酸化層を追加 |
| アルマイト処理(タイプⅢ) | 硬くて緻密なコーティング | 高い耐摩耗性、熱安定性 | アルミニウム合金 | 航空宇宙および医療グレードの部品 |
| 粉体塗装 | 光沢またはマット仕上げ | 優れたカラーバリエーション、傷に強い | スチール、アルミニウム | より厚いコーティング(約50~150 µm) |
| 研磨 | 鏡面仕上げまたは半光沢仕上げ | 低摩擦、視覚的な強化 | ステンレス、真鍮 | 労働集約型、装飾や医療用途に最適 |
パフォーマンスと外観に適した仕上げを選択する
理想的な表面仕上げを選択するには、機能性、環境性、美観といった優先事項のバランスを取る必要があります。選択は、部品がどこでどのように使用されるか(目に見えるアセンブリ内、摩耗の激しい環境、腐食環境など)によって異なります。
機能選択のヒント:
-
耐食性:陽極酸化処理(タイプIIまたはIII)または粉体塗装を選択してください。
-
摩耗防止:接触面を滑らかにするために、硬質アルマイト処理または研磨を行ってください。
-
美観向上:高級感のあるマットな仕上がりを求めるなら、陽極酸化処理の前にビーズブラスト加工を施すことをお勧めします。
-
電気絶縁:粉体塗装または陽極酸化皮膜を塗布する。
美的要素とブランド要素:
-
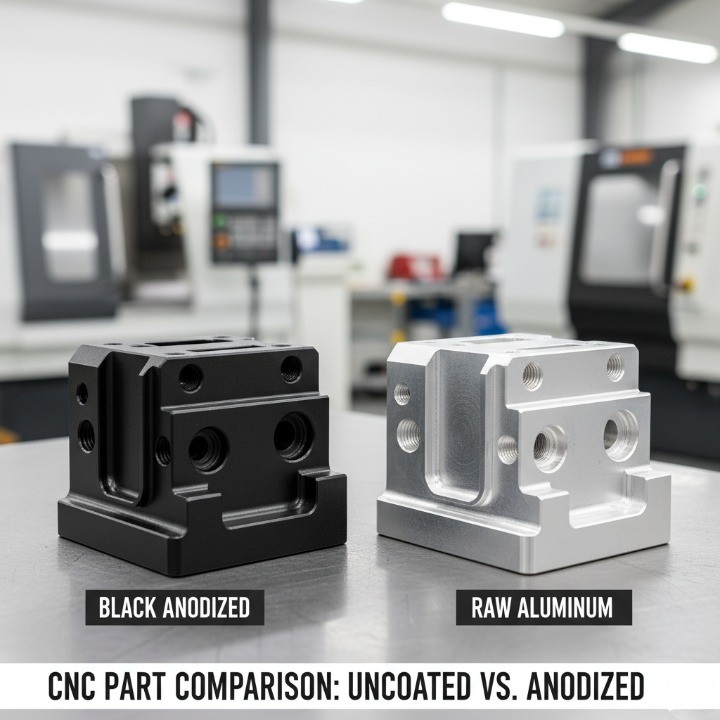
一貫したマットな質感により、民生用電子機器の光拡散が改善されます。
-
医療機器や高級部品には、研磨仕上げが好まれる。
-
(外部リンク - 規格参照)に従って正確な色合わせが可能です。
表面仕上げの基準と測定(Ra値)
表面粗さは、仕上げ品質を測定可能な指標であり、シーリング、摩擦、および美観に直接影響を与えます。Ra (粗さ平均)は、マイクロメートル(µm)で測定され、表面の山と谷の平均偏差を表します。
| 表面仕上げ | 標準Ra(µm) | プロセス例 | 用途 |
|---|---|---|---|
| 加工されたまま | 3.2-6.3 | 標準フライス加工 | 機能コンポーネント |
| 精密機械加工 | 1.6-3.2 | 精密フライス加工 | アセンブリの移動 |
| ビーズブラスト | 1.6-2.4 | ビーズブラスト | 美しいカバー |
| 洗練された | 0.4-0.8 | 手動/機械式 | 装飾部品または医療部品 |
| 陽極酸化処理(タイプII) | 0.8-1.6 | 電気化学 | 防食 |
| ハードアルマイト処理(タイプIII) | 0.4-0.8 | 電気化学 | 航空宇宙、高摩耗部品 |
Ra 値を指定するためのベストプラクティス:
-
Raは、重要な嵌合面またはシール面に対してのみ定義します。
-
必要な場合を除き、過度に細かい仕上げを指定しないでください。Ra 値が低いと研磨時間が長くなります。
-
機能に合わせて Ra を調整します。たとえば、摺動面では通常、Ra ≤ 0.8 µm が必要です。
適切な表面仕上げを選ぶことは、まさに芸術であり科学です。材料の選択、部品の機能、そして仕上げの種類を調和させることで、設計者は外観、耐久性、そしてコスト効率の完璧なバランスを実現できます。仕上げに関するあらゆる決定は最終的な性能に影響を与えるため、慎重な選択によって、CNC加工されたすべての部品がプロフェッショナルな精度で本来の目的を果たすことが保証されます。
CNC設計の準備と提出
CNC設計ファイルを正しく準備することは、正確な加工、迅速な見積もり、そしてスムーズな生産ワークフローを実現するために不可欠です。適切に構成された提出ファイルは、エラーを最小限に抑え、形状の整合性を確保し、製造パートナーが技術面とコスト面の両方の期待を満たす部品を納品することを可能にします。

推奨されるCADファイル形式
適切なCADファイル形式を選択することで、設計から製造へのスムーズな移行が保証されます。不適切な形式や互換性のない形式を使用すると、寸法が歪んだり、公差が失われたり、複雑な表面が正しく表現されなかったりする可能性があります。
推奨される 3D モデル形式:
-
STEP(.stp、.step): CNC加工におけるゴールドスタンダード。プラットフォーム間で形状と公差データを正確に保持します。
-
IGES(.igs、.iges):広くサポートされていますが、変換中に細かい表面データが失われる可能性があります。
-
Parasolid(.x_t、.x_b): SolidWorksまたはSiemens NXユーザー向けの高精度かつ軽量なファイル形式。
-
STL(.stl): 3Dプリントでよく使われる形式ですが、多面体形状のためCNC加工には適していません。
2D 図面形式:
-
PDF:見積もり、寸法確認、公差検証に幅広く活用できます。
-
DWG/DXF:レーザー切断、彫刻、または平面図作成ファイルに不可欠です。
| ファイル形式 | 用途 | 強み | 製品制限 |
|---|---|---|---|
| ステップ(.stp) | CNC加工標準 | 正確な形状と許容差を維持 | 複雑なモデルではファイルサイズが大きい |
| IGES (.igs) | レガシーフォーマット | 幅広い互換性 | NURBSサーフェスの忠実性が失われる可能性がある |
| パラソリッド (.x_t) | 高度なCADシステム | コンパクトで正確 | NX/SolidWorks以外ではサポートが限定的 |
| レビューと引用 | 読みやすく注釈もつけやすい | 2Dのみ | |
| DXF/DWG | シート/フラットコンポーネント | アウトラインの精度 | 単位とスケールを確認する必要があります |
図面、許容差、注記を含む
3Dモデルは形状を伝える一方、2D図面は製造可能性を伝える。明確で完全な図面は、セットアップ、加工、検査の際の誤解を防ぐ。
技術図面には次の内容を含める必要があります。
-
タイトルブロック:部品名、改訂番号、材質、縮尺。
-
基準点:検査精度を確保するための測定原点を定義します。
-
許容差:一貫した解釈のためには、ASME Y14.5またはISO 2768に従ってください。
-
表面仕上げに関する指示: Ra値または仕上げ方法(例:陽極酸化処理、ビーズブラスト処理)を指定してください。
-
ねじと穴:ねじの種類(例:M6 × 1.0)、深さ、および公差クラスを定義します。
-
一般事項:材料仕様、熱処理、またはコーティング要件を含めてください。
| 描画要素 | 目的 | 例: |
|---|---|---|
| 表題欄 | 改訂と所有権を識別する | 「部品:ドライブハウジング、Rev C」 |
| データム参照 | 測定基盤を確立する | 「データムA = 基準面」 |
| 公差 | 寸法制限を制御する | 重要なフィットの場合、±0.05 mm |
| 表面仕上げ | テクスチャを指定する | 「Ra 1.6 µm ビーズブラスト」 |
| スレッドコールアウト | ねじフィーチャを定義します | 「M8 × 1.25 タップ深さ12mm」 |
明確なコミュニケーションのためのヒント:
-
すべての単位を統一してください (ミリメートルを推奨)。
-
一般的な許容誤差に関する注記(例:ISO 2768-mK)を追加して、情報量を減らしてください。
-
不必要に厳しい許容差は避け、機能上必要な場合にのみ適用してください。
-
内部機能の断面図または詳細図を提供する。
適切なCNC製造パートナーの選択
適切なCNC製造パートナーを選ぶということは、単にサプライヤーを見つけることではなく、長期的なエンジニアリング協力関係を築くことを意味します。優秀なCNC製造業者は、単に部品を製造するだけでなく、設計の最適化、生産の効率化、そして一貫した品質の確保を支援します。適切なパートナーは、リードタイムの短縮、コスト効率の向上、そして試作品から本格的な量産までのサポートを提供してくれます。
CNCサプライヤーで評価すべきことは何ですか?
機械加工サプライヤーを選ぶ際には、価格見積もりを比較するだけでは不十分です。優れたCNCパートナーは、高度な技術力、プロセスの透明性、そして信頼性の高い品質システムを提供します。潜在的なパートナーを評価する際には、以下の重要な点に注目してください。
1. 製造能力 サプライヤーが、3軸、5軸CNCフライス加工、旋削加工、ダイカスト加工など、複数の加工プロセスに対応し、単純な形状から複雑な形状まで対応できることを確認してください。複数の加工能力を持つメーカーであれば、試作品から大量生産まで、外部委託することなく製造できます。
2. 品質管理 自動車生産におけるISO 9001やIATF 16949などの国際規格への準拠を確認する。検査方法(CMM、光学測定、表面粗さ試験など)について質問し、サンプル品質レポートを要求する。
3. 材料に関する専門知識アルミニウム、亜鉛、ステンレス鋼、エンジニアリングプラスチックなど、幅広い分野で経験を持つサプライヤーは、加工性、耐久性、コスト効率の面で最適な材料を推奨できます。
4. コミュニケーションと対応力 CNCサプライヤーは、単なる販売業者ではなく、エンジニアリングパートナーとして行動するべきです。コミュニケーションのスピード、技術サポートの利用可能性、DFM(製造性設計)に関するフィードバックを提供する能力を評価してください。
5. リードタイムと物流 グローバルなB2B顧客は、社内で金型製作、組み立て、表面仕上げを行うサプライヤーから恩恵を受け、サプライチェーンの短縮と予測可能な納期を実現できます。
| 評価基準 | 何を確認する | それが重要な理由 |
|---|---|---|
| 品質保証 | ISO 9001、IATF 16949 | プロセス制御と一貫性を確保 |
| 機器の能力 | 3軸、5軸、CMM | 部品の複雑さに一致 |
| エンジニアリングサポート | DFM、設計レビュー | 早期にエラーを削減 |
| 材料の専門知識 | 金属とプラスチック | 機械加工性と部品強度の向上 |
| リードタイム | 生産の柔軟性 | ターンアラウンドの迅速化とコスト管理 |
早期サプライヤー関与(ESI)のメリット
早期サプライヤー参画(ESI)とは、モデルが完成した後ではなく、設計および試作段階からCNC加工業者と連携することを指します。このアプローチにより、生産開始前に潜在的な製造上の問題点、コスト要因、および代替材料を特定することができます。
ESI の主な利点:
-
最適化された部品形状:製造業者は、加工時間とコストを削減する設計の簡素化を提案できます。
-
公差管理の改善:早期のフィードバックにより、不必要な手直しにつながる非現実的な公差を防ぐことができます。
-
材料とプロセスのマッチング:サプライヤーは、性能とコストのバランスを取るための最適な材料またはツールパスを推奨します。
-
市場投入までの時間短縮:共同設計の反復により、プロトタイプの修正回数とリードタイムを最小限に抑えます。
-
リスクの低減: DFM分析により、加工開始前に潜在的な問題を検出できるため、生産遅延を防ぐことができます。
HM のワンストップ CNC およびダイカスト サービスは DFM をどのようにサポートしますか?
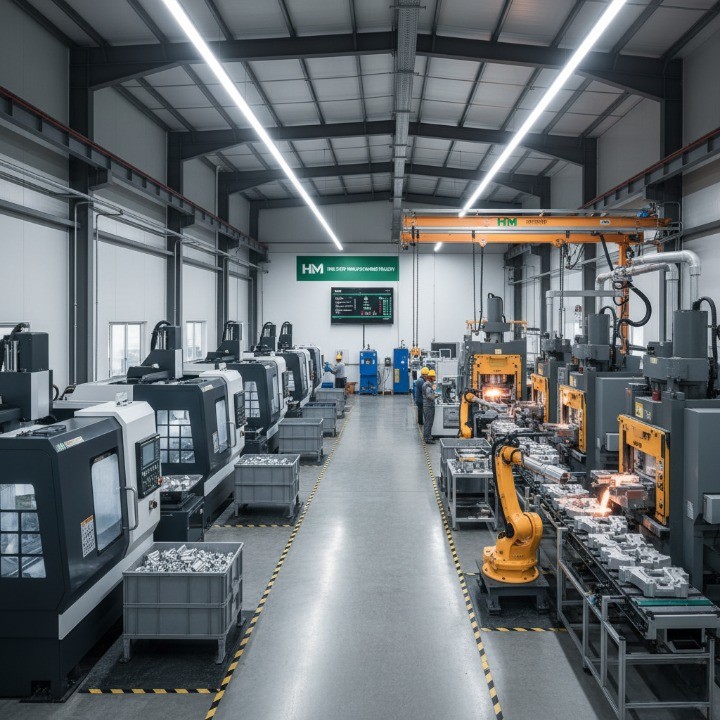
HM社は、 CNC精密加工とダイカストを専門としており、設計、製造、表面処理、組み立てを統合したワンストップソリューションを提供しています。この統合的なアプローチにより、当社のエンジニアリングチームは製品開発のあらゆる段階でお客様をサポートすることができます。
当社の DFM サポートには以下が含まれます。
-
エンジニアリングコンサルティング: CADファイルの早期レビューを行い、加工の実現可能性と公差の最適化を評価します。
-
材料と加工工程に関するガイダンス:最適な材料(例:アルミニウム6061、亜鉛ザマック、ステンレス鋼304)と加工工程(CNCフライス加工、旋削加工、ダイカスト)の選定。
-
社内での表面仕上げ:ビーズブラスト、陽極酸化処理、粉体塗装、研磨を行い、一貫した品質を実現します。
-
試作品から量産までの拡張性:単発のサンプルから本格的な量産まで、柔軟なバッチサイズに対応。
-
検査および品質保証: CMM測定、RoHS指令に準拠した仕上げ、および完全な検査報告書。
| サービス能力 | 詳細説明 | 商品説明 |
|---|---|---|
| CNC加工 | 3軸、5軸、旋削、フライス加工 | 精度と柔軟性 |
| ダイカスト | アルミニウムおよび亜鉛鋳造 | 大量生産効率 |
| 表面処理 | 陽極酸化、粉体塗装、研磨 | 美観と腐食防止 |
| 組立と品質管理 | 最終組立と検査 | 完全なワンストップソリューション |
HMはCNC加工とダイカストを統合することで、調整にかかるオーバーヘッドを削減し、設計の一貫性を最初から最後まで確保します。このモデルはベンダーの分散を解消し、納品の信頼性を向上させます。これは、グローバルに事業を展開するOEM、ブランドメーカー、エンジニアリング調達チームにとって大きなメリットとなります。
CNC設計に関するよくある質問
CNCフライス加工部品の設計において、エンジニアや調達担当者は、製造可能性、公差、コスト最適化に関して、しばしば同じ疑問を抱きます。本節では、実際のCNC生産基準とベストプラクティスに基づいた、実用的でデータに基づいた回答を用いて、最も一般的な技術的な疑問にお答えします。

CNC 加工されたアルミニウム部品の最小壁厚はどれくらいですか?
最小肉厚は材料強度、部品形状、加工力によって異なりますが、一般的な目安として以下のようになります。
| 材料 | 推奨最小壁厚 | Notes |
|---|---|---|
| アルミニウム(例:6061、7075) | 20 mm | 剛性と加工性の良好なバランス |
| 鋼(例:304、1018) | 20 mm | 切削力が高く、壁が厚くなる必要がある |
| 真鍮 / 銅 | 0.8〜1.0 mm | より柔らかい素材なので、機械加工が容易 |
| プラスチック(例:POM、ABS、ナイロン) | 1.5〜2.0 mm | 熱による変形を避ける |
設計の推奨事項:
-
非構造筐体の場合、綿密なツールパス計画を行うことで、アルミニウム壁の厚さを0.8mmまで薄くすることができます。
-
高負荷部品や精密部品の場合は、振動やたわみを避けるため、壁厚を1.5mm以上にしてください。
-
工具の到達距離と剛性を常に考慮してください。長い工具は振動を発生させるため、安定性を確保するために壁を厚くする必要があります。
CNC フライス加工ではどの程度の許容誤差を実現できますか?
CNCフライス加工は非常に高い精度を実現できるが、達成可能な精度は機械の構成、部品のサイズ、材料の種類、およびオペレーターの経験によって左右される。
達成可能な標準許容範囲(ISO 2768-mK規格):
-
一般的な特徴: ±0.1 mm
-
高精度嵌合: ±0.02~0.05 mm
-
重要な界面(例:ベアリングハウジング): ±0.01~0.02 mm
-
平面度/垂直度: 100mmあたり±0.05mm
| Machine Type | 一般的な許容差 | Notes |
|---|---|---|
| 3軸CNCミル | ±0.05 mm | ほとんどの部品の標準 |
| 5軸CNCミル | ±0.01~0.02mm | 複雑で高精度な形状に最適 |
| CNC旋盤 | ±0.01 mm | 丸型部品に最適 |
| スイス旋盤 | ±0.005 mm | 小型部品や医療部品に使用される |
許容差の指定に関するプロのヒント:
-
機能的に必要な箇所(嵌合部や動作制御部など)にのみ、厳しい公差を適用する。
-
包括的な許容差(例:どこでも ±0.01 mm)は避けてください。これにより、加工コストが大幅に増加します。
-
形状公差と位置公差を明確にするために、GD&T記号を含めてください。
-
最適なコストと精度のバランスを実現するために、CNC サプライヤーと早めに許容誤差の実現可能性について話し合ってください。
品質に影響を与えずに CNC 加工コストを削減するにはどうすればよいでしょうか?
CNC加工コストの削減は、必ずしも性能の低下を意味するものではありません。戦略的な設計とプロセスの最適化により、部品の品質を維持、あるいは向上させながら、コストを20~40%削減することが可能です。
主なコスト削減戦略:
-
形状を簡素化する:深いポケット、細いリブ、機能的でない曲線は避ける。
-
穴のサイズを標準化する:標準的なドリル径(例:3mm、5mm、10mm)を使用する。
-
重要度の低い部分の公差を緩和する:必要な場合にのみ厳しい公差を適用する。
-
標準的な材料を使用してください。アルミニウム6061、7075、ステンレス鋼304は広く入手可能で、コスト効率にも優れています。
-
段取り回数を最小限に抑える:加工方向を少なくできる部品を設計する。
-
工程の統合:二次工程(例:タッピング、研磨)を削減する機能を統合することを検討する。
-
効率的な仕上げを選びましょう。可能な限り、表面処理のみを目的としたコーティングではなく、「機械加工状態のまま」またはビーズブラスト処理を使用してください。
| デザインエリア | 共通コスト要因 | 最適化のヒント |
|---|---|---|
| ジオメトリ | 複雑な輪郭 | 機能を簡素化またはより単純なものに分割する |
| 公差 | 不必要に厳しい仕様 | 機能上必要な場所にのみ適用する |
| 材料 | 難削材合金 | 機械加工可能な代替品に切り替える |
| 複数の方向 | 機能の再配置または統合 | |
| 表面仕上げ | 装飾のみの仕様 | 機能的な仕上げを使用する |
追加の洞察:
-
標準工具でのアクセスを考慮した設計を心がけてください。特注工具を使用すると納期が長くなります。
-
バッチ製造により単位当たりのコストが大幅に削減されます。
-
生産見積もりを行う前に、早期サプライヤー参画(ESI)を活用して設計を検証する。
壁厚から公差、コスト管理に至るまで、よくある質問である設計原則を理解することで、性能が向上し、加工速度が速く、コストが削減されたCNC部品を作成できます。設計上の選択はすべて製造性に影響を与えるため、CNCパートナーとの早期の連携により、すべての生産工程で精度と収益性を確保できます。
より良いCNC結果のためのよりスマートな設計
CNCフライス加工部品の設計は、単に形状を追求するだけでなく、性能、製造性、コスト効率のバランスを取ることが重要です。適切なDFM(製造性設計)の原則を適用することで、エンジニアと調達チームは手直しを減らし、リードタイムを短縮し、一貫した再現性を備えた高品質の部品を提供することができます。
最適化されたCNC設計は、コンセプトから生産に至るまでの戦略的な思考を反映しています。現実的な公差を維持し、適切な材料を選定し、製造パートナーと早期から連携することが重要です。コーナー半径から表面仕上げに至るまで、あらゆる決定が加工時間、コスト、そして最終製品の機能に影響を与えます。
有能で経験豊富なCNC加工メーカーと提携することで、お客様のアイデアを具体的な生産可能な成果へと確実に結びつけることができます。HMでは、 CNC加工、ダイカスト、表面処理、エンジニアリングコンサルティングを組み合わせ