


止まり穴のチップ問題
ねじ山は図面上では単純に見える。しかし、製造現場では、特にアルミニウム製のCNC加工部品では、ねじ山が潰れたり、ねじ山がずれたり、あるいは「一度は合格したが後で不合格になる」といった事態が起こりやすく、不良品、手直し、顧客からの苦情の最も一般的な原因の一つとなっている。
同じねじ規格であっても、2つの部品は製造現場で全く異なる挙動を示すことがあります。その違いは、ねじ規格そのものではなく、加工方法にあります。つまり、穴の加工方法、タップのガイド方法、切削タップ(切削加工)を使用するか、(切削加工なし)を使用するかといった点です。
このガイドでは、トレードオフを分かりやすく説明し、実用的な意思決定の枠組みを提供します。機械加工されたねじ山を持つアルミニウムCNC部品やアルミダイカストを購入または製造する場合は、すぐに使えるDFM/RFQチェックリストもご用意しています。
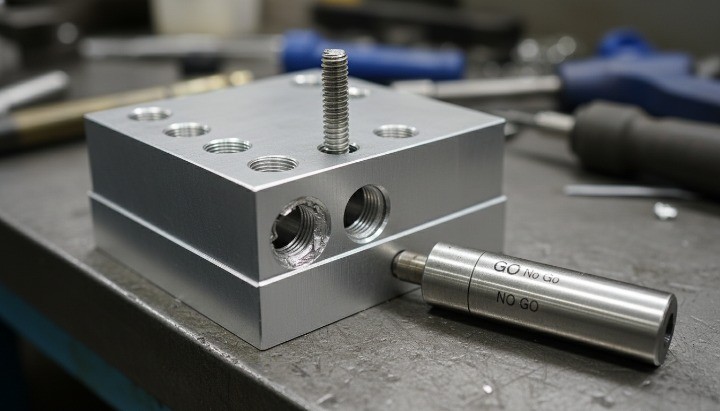
カットタップとフォームタップのクイック決定ガイド
簡単なルールが必要なら、穴のサイズ、位置合わせ、潤滑を制御できる場合、特に止まり穴の場合は、アルミニウムなどの延性のある材料には成形(ロール)タップを使用してください。材料の延性が低い場合、潤滑が限られている場合、トルクが制約となる場合、または穴のサイズがばらついてより許容範囲の広い加工が必要な場合は、切削タップを使用してください。
ロールタッピングは通常どのような場合に最適ですか?
ロールタッピングは、軟金属において、ねじの品質を再現性高く保ち、予期せぬ欠陥を減らすことを優先する場合に、その真価を発揮する傾向があります。
-
延性材料(一般的なアルミニウム合金、多くの軟質金属)とは、材料をきれいに押し出すことができる材料のことである。
-
切削タップを使用する場合、切りくずが詰まるリスクが非常に高い止まり穴。
-
工具寿命全体にわたって安定した結果が求められる(そして、切削加工に関連する変動要因を少なくしたい)大量生産部品。
-
外観や清潔さが重要な部品で、欠けを取り除くのが困難または許容できない場合。
カットタッピングがより安全な選択となることが多いのはどのような場合ですか?
カットタップは「古い技術」ではありません。プロセスウィンドウが狭い場合、多くの場合、適切な解決策となります。
-
延性が低い、あるいは脆い材料で、成形時に亀裂が生じたり、不良なねじ山ができたりする可能性がある場合。
-
潤滑油/冷却液の供給が制限される(フォームタップは潤滑油に非常に敏感である)。
-
トルク制限のあるセットアップ(小型機械、脆弱な治具、または壊れやすい部品)。
-
精密に制御できない可変的な下穴サイズ(鋳造のばらつき、穴あけの不均一性、確実に除去できないバリなど)。
ねじフライス加工が両方に勝るのはいつでしょうか?
破損、薄肉化、または形状の不整合といった問題に直面している場合、ねじ切り加工は結果を安定させる最も簡単な方法となる可能性があります。
-
タップトルクによって部品が変形したり、機能が壊れたりしてしまう薄い壁。
-
中断されたねじ山、キー溝、交差穴、またはタッピングを妨げるその他の特徴。
-
制御が難しい穴や、タップ破損のコストが受け入れられない高価な部品。
-
1 つのツールで複数のねじサイズをカバーする必要がある状況 (CNC ねじ切りミルで一般的)。

カットタップとフォームタップの本当の違いは何ですか?
名前は説明的です:
-
切削タップは、材料を削り取って切りくずを発生させることでねじ山を作る。
-
成形タップ(ロールタップまたはねじ成形タップとも呼ばれる)は、材料をねじの形状に押し出すことでねじ山を形成します。タッピング動作自体からは切り屑は発生しません。
どちらもゲージ検査に合格するねじを製造できます。違いは、何が問題になりやすいか、そして品質を安定させるために何を管理しなければならないかです。
切削タップはどのようにねじ山を作成するのか、そしてなぜチップが重要なのか?
切削タップには、切れ刃を作るための溝があります。タップが前進するにつれて、ねじ山の形状が穴の壁に刻まれていきます。削り取られた材料は切りくずとなり、どこかに捨てられます。
貫通穴では、切りくずは反対側から排出される可能性があります。一方、止まり穴では、切りくずは溝を上ったり、圧縮されたり、小さな破片に砕けたりします。多くの不具合はここから発生します。
-
トルクを増大させ、タップを破断させるチップパッキング
-
底部に詰まったチップが最後のねじ山を損傷する
-
穴の中に残ったチップが後で組み立て時に問題を引き起こす
次のような場合、カットタッピングは依然として優れた効果を発揮します。
-
穴は貫通穴である(またはチップの排出が適切に制御されている)
-
フォームタップに必要なトルクよりも低いトルクが必要です
-
材料またはコーティングの挙動により成形が信頼できない
フォームタップはどのようにしてチップレスねじを作るのでしょうか?
成形タップは、切削刃ではなく突起部を備えています。工具が回転して前進するにつれて、これらの突起部が材料を外側と上方に押し出し、ねじ山の形状を形成します。
主な成果:
-
タッピング加工時に切りくずが発生しないため、止まり穴加工においては大きな利点となる。
-
ねじ山の形状は塑性変形によって作成されるため、局所的な材料構造は同じように「切断」されるわけではありません。
-
この工程は、タップが材料を押し出すため、穴のサイズ、位置合わせ、潤滑状態に敏感であり、下穴が小さすぎるとトルクが急速に上昇する。
アルミニウムのより強いねじ山は実際には何を意味するのでしょうか?
ロールタッピングによって「ねじ山が強くなる」と言われる場合、通常は延性材料における次のような実用的な改善の 1 つを意味します。
-
軟金属におけるねじ山の剥離に対する耐性が向上する。これは、ねじ山表面が切削ではなく成形され、材料が形状に合わせて変形されるためである。
-
プロセスが制御されている場合、スレッドのエンゲージメントがより安定し、簡単なチェックでは合格するものの負荷がかかると失敗するような弱いスレッドが減少する。
ロール成形ねじが、あらゆる材料において切削ねじよりも優れているというわけではありません。穴のサイズが一定でなかったり、潤滑が不十分だったり、材料の成形が不十分だったりすると、成形タップでは結果が悪化したり(あるいは破損したり)する可能性があります。
ロールタッピングがアルミねじに効果的な理由
アルミニウムは、内ねじの一般的な「問題児」です。
-
鋼鉄よりも柔らかいため、ねじ山のかみ合いが弱いと簡単にねじ山が潰れてしまう。
-
粘着性を持つ場合があり、工具や締結具のかじり込みリスクを高める。
-
ねじ込みの締め付けを強める表面処理(陽極酸化処理、コーティングなど)と併用されることが多い。
フォームタッピングはアルミニウムに適しています。これは、穴が正しく準備され、潤滑が適切である場合、アルミニウムは通常きれいに形成されるためです。
なぜアルミのネジ山が剥がれる本当の根本原因?
実際のプロジェクトでは、ねじ山の破損は1つのミスだけで発生することは稀です。多くの場合、小さな問題が積み重なって発生します。
-
穴が少し大きめなので噛み合いが弱くなります
-
ねじ深さが浅い(有効な噛み合いが想定より小さい)
-
ねじ山が欠け、バリ、または粗さによって損傷している
-
入口が鋭利であったり位置がずれているために組み立て時にねじ山が交差する
-
仕上げによりフィット感が変わり、留め具が
ロールタッピングに切り替えると(正しい穴のサイズを使用)、1 つの大きな変数(チップの動作)が除去され、多くの場合、ねじ山の表面とかみ合いが安定します。
ブラインドホール:「チップなし」のアドバンテージは本物
止まり穴は、ロールタッピングの費用が回収されることが多い場所です。
切断タップを使用する場合、次のことを管理する必要があります。
-
チップはどこへ行くのか
-
どのように壊れるか、
-
パックするかどうか、
-
タップした後も穴の中に留まるかどうかを確認します。
フォームタップを使用すると、タッピング動作によって切りくずは生成されません。ドリル穴の品質と入口バリの管理は依然として必要ですが、止まり穴の底に切りくずが詰まる心配はなくなります。

ロールタッピングを機能させるために何を制御する必要がありますか?
ロールタッピングは許容範囲が広くありません。プロセスウィンドウは、多くの場合、以下の4つの制御によって定義されます。
1)下穴サイズ(成形用タップドリルサイズ)成形タップは、切削タップとは異なる下穴サイズが必要です。穴が小さすぎるとトルクが急激に増加し、タップが破損します。穴が大きすぎると、かみ合いが弱くなります。
実践的なアドバイス:ねじ切り加工にはタップメーカーのドリルチャートを使用し、穴のサイズを重要な寸法として扱ってください。特に、部品が鋳造品である場合や、生産中にドリルがすぐに摩耗する場合は注意が必要です。
2)入口面取り/リードイン きれいな面取りは、タップがまっすぐに開始するのを助け、最初のねじ山が破損する可能性を低減します。また、ねじ山を損傷することなく組み立てを開始するのにも役立ちます。
3)潤滑戦略 成形タップは潤滑に非常に敏感です。材料を成形する際には摩擦が重要になります。潤滑が不十分だと、トルクの上昇、焼き付き、工具寿命の短縮につながります。
4)公差:タップ加工前に、下穴のサイズを厳格なCNC加工公差基準に照らして検証します。

ロールタッピングのトレードオフ:得られるものと制御しなければならないもの
ロールタッピングは「自由なパフォーマンス」ではありません。あるリスクセットで安定性を獲得し、別のリスクセットを受け入れることになります。
トレードオフ1: より高いトルク要件
成形は、材料をスライスするのではなく変形させるため、多くの場合、切断よりも高いトルクが必要です。これは以下の点に影響します。
-
機械の能力(特に小型機械や軽量スピンドル)
-
部品の剛性と固定、
-
細い部分が歪んでしまうリスクもあります。
壁が薄い場合や形状が繊細な場合は、ねじフライス加工や異なる設計の選択(インサート、より大きなボス、異なるねじサイズ)がより適切な修正方法となる場合があります。
トレードオフ2:穴のサイズに対する敏感性 鋳物ではなぜ難しくなるか
アルミニウム CNC 部品では、穴あけが安定していれば、穴のサイズ制御は通常簡単です。
アルミダイカストでは、以下の理由により穴サイズのばらつきが大きくなる可能性があります。
-
穴開口部の鋳物表面の変動、
-
多孔性または介在物、
-
中断されたまたは不均一な入口面における工具のたわみ、
-
バリが一定ではありません。
これは、ダイカストアルミニウムのロールタップ加工が不可能という意味ではありません。下穴を制御された加工形状として扱い、以下の点に留意して計画する必要があることを意味します。
-
必要に応じて一貫した掘削/リーミング戦略
-
バリ取りと入口調整、
-
スレッドのパフォーマンスが重要な場合は、プロセス内チェックも行います。
トレードオフ3: 仕上げと組み立てによりねじのフィットが変わる可能性がある
部品に陽極酸化処理、メッキ、コーティングが施される場合、ねじの適合性が変化する可能性があります。よくある故障パターン:
1) 仕上げ前にねじ山が合否判定に合格する。2 ) 仕上げ加工が施される。3 ) 組み立てにさらに力が必要になったり、ねじ山がずれたりする。
解決策は「無理やり押し付ける」ことではありません。正しいアプローチを早期に明確にすることです。
-
ねじ山を仕上げ前にタップするか仕上げ後にタップするかを定義する。
-
仕上げ後のゲージ要件を定義する
-
仕上げに適したねじクラス/フィットを選択します。
DFMチートシート:苦情にならないようにスレッドを指定する方法
この表は、設計レビューや見積依頼の際にチェックリストとして使用できます。実用的な設計になっており、ブランド固有のツール選択を避けられます。
| ご用件 | フォーム(ロール)タップのベストプラクティス | カットタップのベストプラクティス | 重要性 |
|---|---|---|---|
| 材料の適合性 | 延性材料(一般的なアルミニウム合金)を選択し、脆性材料は避けてください。 | タップの形状に応じて、より多くの材料に作用します | 成形タップは塑性変形に依存し、切削は切りくず形成に依存する |
| 下穴サイズ | タップメーカーの ねじ形成 ドリルチャート; 穴のサイズを厳密に管理する | タップを切るには標準のタップドリルチャートを使用してください | 穴のサイズはトルク、噛み合い、ゲージの結果に影響します |
| 穴タイプ | 止まり穴に最適 チップパッキングなし | 貫通穴は簡単ですが、止まり穴は切りくず処理が必要です | チップの挙動は止まり穴における主要な変数である |
| 入口面取り | 常にきれいな面取り/リードインを追加してください | こちらもおすすめ | 最初の糸が切れたり、糸が交差したりするリスクを軽減します |
| 底部クリアランス(止まり穴) | タップのリードと材料の流れのために余分な深さを追加します。ツールごとに確認してください。 | チップスペースとタップリードの深さを追加します | 底を突くとねじ山が壊れ、蛇口が壊れる |
| 潤滑 | 潤滑を重要視し、穴への供給を確実にする | 重要だが、やや寛容であることが多い | 摩擦はトルクスパイク、かじり、工具寿命の問題を引き起こす |
| 位置合わせ/保持 | 剛性タッピング+安定したホルダーを優先し、振れを最小限に抑える | 同じ目標;時にはより寛容 | 位置ずれは破損やねじ山形状の不良の原因となる |
| バリ制御 | タッピング前にバリや汚れを取り除く | バリを除去し、入口でチップ/バリを管理します | バリはねじ山を損傷し、組み立て不良を引き起こします |
| 表面処理 | 陽極酸化/メッキ/コーティングの周りのねじ山のフィットを計画する | 同じ | 仕上げによりフィット感が引き締まり、誤った不具合が生じる可能性がある |
| 検査計画 | Go/No-Go を定義し、それがいつ適用されるか(終了前/終了後) | 同じ | 「一度合格して後で不合格になる」というのは、検査のタイミングが不明確であることから生じることが多い |
内ねじRFQチェックリスト サプライヤーに必要な情報
一貫性のあるスレッドが必要な場合は、RFQ パッケージに次の内容を含めます。
-
ねじの仕様(規格、サイズ、ピッチ、クラス/適合(該当する場合))
-
穴の種類(ブラインド/スルー)と必要な全ねじ深さ
-
対応するファスナーの情報(特殊な場合)および組み立てトルクの予想値(重要な場合)
-
材質と状態(鍛造アルミニウムとダイカストアルミニウム、熱処理の有無)
-
表面仕上げの要件(特に陽極酸化/メッキ)および仕上げ後のゲージ測定が必要かどうか
-
品質に重大な影響を及ぼす項目: 実際に重要な点 (引き抜き、トルク、シーリング、外観)
-
数量/生産計画(プロトタイプと量産)と予想されるエンジニアリングの変更
トラブルシューティング: よくあるねじの欠陥とその修正方法
このセクションは、繰り返し発生する問題、特に発生したり消えたりする「ランダム」な障害を排除しようとしているチーム向けに書かれています。
アルミニウムのねじ山の破損の原因と解決方法
一般的な原因:
-
穴がわずかに大きすぎる、またはキャビティ/区画間でばらつきがある
-
有効なねじのかみ合いが小さすぎる(深さまたは設計)
-
仕上げによりフィット感が変わり、組み立て中にファスナーのねじ山が損傷した
-
入口バリや鋭利なエッジによりねじ山が交差する
修正:
-
延性のあるアルミニウムの場合は、適切な下穴サイズで成形タッピングに切り替えることを検討してください。
-
入口面取りを追加/清掃し、バリ取り制御を強化する
-
検査のタイミング(仕上げ前と仕上げ後)とゲージの選択を確認する
-
剥離のリスクが依然としてある場合は、設計変更(ボスの大型化、係合の延長、インサートの増設)を検討します。
止まり穴でのタップ破損の原因と解決策
一般的な原因:
-
止まり穴のチップパッキング(カットタップ)
-
下穴が小さすぎる(フォームタップ)ため、トルクが急上昇する
-
タッピングセットアップのずれまたはランアウト
-
穴への潤滑油の供給不良
修正:
-
チップが問題である場合、ロールタッピングによりチップパッキングの故障モードを除去できます。
-
事前穴あけのサイズを制御し、ドリルの摩耗を監視する(「設定して忘れない」)
-
ホルダー戦略の改善(リジッドタッピング、適切なホルダー、振れの低減)
-
潤滑油の供給を改善する(特にフォームタップの場合)
ゲージの不具合:ねじ山がきつすぎたり緩すぎたりする理由
一般的な原因
- 間違った タップドリルサイズ タップタイプ、特にミキシング フォームタッピング (NAIST) と カットタッピング ドリルチャート
- 工具の摩耗 長期にわたる緩やかなプロセスドリフト
- 陽極酸化メッキまたはコーティング 加工後にねじのフィットを変更する
- 材料のスプリングバック 合金とプロセスルートによる違い
解消された問題
- 確認する ドリルチャート に一致する タップタイプ そして正確な ねじ仕様
- 追加 工程内ゲージ ロット終了時のチェックだけでなく、工具寿命や穴サイズの管理にも関係する
- 仕上げが必要な場合は、 仕上げ後ゲージ 要件に応じてプロセス計画とねじのフィットを調整します
粗いねじ山のかじりや裂けの原因と解決策
一般的な原因
- 潤滑不足、特に フォームタッピング 摩擦がトルクとかじりを駆動する
- 掘削による穴表面の状態が悪い(スミアリングや構成刃先を含む)
- 材質と仕上げ条件に適したタップ形状またはコーティングが適切ではない
解消された問題
- 潤滑剤の選択をアップグレードし、穴の深さ全体に確実に潤滑剤が届くようにします。
- 鋭い工具、安定したパラメータ、信頼性の高いチップ排出により掘削戦略を改善
- ねじ切り加工 難しい形状の場合や、ねじの表面品質がCTQの場合
典型的な部品のシナリオ 生産における選択方法
6061 複数の止まり穴付きCNC部品
部品が 6061 で、多数の止まり穴がある場合、通常、最大のリスクは次のとおりです。
- 切削タップによるチップパッキングによるタップ破損
- 工具が摩耗すると、数十個の穴にわたってねじの品質が一定でなくなる
- 穴に残ったチップは、後でアセンブリの損傷やゲージ結果の誤りの原因となります。
このような状況では、ロールタッピングは切削屑の詰まりを解消できるため、生産を安定させる最も簡単な方法となることが多い。ロールタッピングは、成形において最も重要な2つのCTQ(加工品質特性)である、下穴のサイズと潤滑油の供給を制御する場合に最も効果を発揮する。

機械加工されたねじ付きアルミダイカスト部品
ダイカストアルミでは、すべてのねじ穴を加工形状として管理する必要があります。成功を左右する3つの管理項目は以下のとおりです。
- 鋳皮とバリを取り除いて入り口を整える
- 一貫した掘削またはリーミング戦略で穴のサイズを制御する
- タップが真っ直ぐに始まるように、治具の位置合わせと剛性を確認します。
ロールタッピングは、切りくずが発生せず、切りくずの詰まりも避けられるため、依然として有力な選択肢となり得るが、ダイカストのばらつきにより、安定したねじ品質を確保するには、穴の準備が通常、決定的な要因となる。
ねじ山付近の薄壁または途切れた形状
壁が薄い場合、またはねじ山が交差穴の溝やキー溝によって中断されている場合、タッピングトルクによって部品が変形したり、工具が破損したりする可能性があります。このような場合:
- 選択する ねじ切り加工 最も制御可能なプロセス
- ボスを再設計するか、ねじ山を支える材料を追加する
- 軟質金属でねじ山に高い負荷がかかる場合は、ねじインサートを使用してください。
FAQ
ロールタップはフォームタップと同じですか?
はい。ほとんどの工場では、ロールタップ、成形タップ、ねじ切りタップは、いずれも同じ切削加工方法を指します。
フォームタップは止まり穴にも使えますか?
タッピング動作による切りくずが発生しないため、止まり穴でも非常に効果的に使用できます。ただし、底部のクリアランスと十分な潤滑は依然として必要です。
ロールタップには異なるサイズのタップドリルが必要ですか?
はい。よくある間違いは、成形タップに「切削タップ」用のドリルサイズを使用することです。必ずタップメーカーのねじ成形用ドリルサイズ表を使用してください。
ダイカストアルミをロールタップできますか?
多くの場合可能ですが、穴の準備と鋳造の品質によって異なります。穴のサイズが大きく異なる場合、バリが均一でない場合、または潤滑剤が穴に確実に行き渡らない場合は、切削タッピングまたはねじ切りフライス加工の方が安全かもしれません。
結論
プログラムにアルミニウム CNC 加工や、機械加工されたねじ山を持つアルミニウム ダイカストが含まれる場合は、金属を切削する前にねじ戦略を確定してください。穴の種類 (特に止まり穴)、材料の延性、潤滑、トルク制限に基づいて、カット タップ vs. フォーム (ロール) タップ vs. ねじフライス加工を推奨し、ねじ山の破損やタップの破損を防ぐ CTQ (適切なフォーム タップ ドリル サイズ、きれいなリードイン 面取り、安定したアライメント / 振れ、陽極酸化処理またはメッキ処理の前後の明確な検査タイミング) を指定します。2D / 3D ファイル、ねじ山の指示、ゲージ要件、仕上げに関するメモを次の方法で送信してください。