


銅が溶け始める正確な温度のことです。
多くのエンジニアやバイヤーがこのトピックを検索するのは、融点を単なる教科書的な数値として扱うと、実際のプロジェクトが失敗するからです。銅は完全に溶けるずっと前に軟化、酸化、変形することがよくあります。これらの挙動は、特に純度、合金、加熱条件が変化すると、加工安定性、接合品質、鋳造の実現可能性に影響を与えます。
この記事では、銅の正確な融点、融解前の挙動、そして材料選定や製造工程における適切なデータ活用方法について解説します。金属の特性や加工に関するより詳細な情報については、HMの材料に関する機能やエンジニアリングガイダンスもご参照ください。
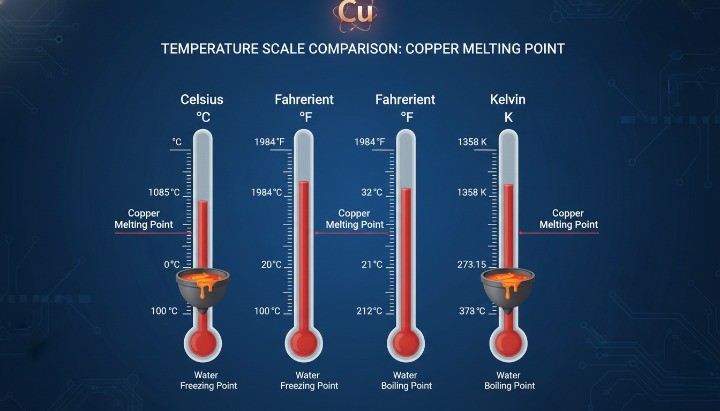
銅の融点は1084.62℃(1984°F、1357.77K)です。この温度は、標準大気圧下で固体銅が液体相に変化し始める点を示しています。ほとんどの工学文献では、この値は純銅に適用され、金属部品の精密CNC加工における材料選定、熱計算、および工程計画の基準値として用いられます。
実際には、エンジニアはこの数値を基準点として扱い、目標値として扱うべきではありません。実際の製造結果は、純度、加熱速度、雰囲気、そして銅が純銅か合金かによって異なります。この温度が実際に何を意味するのかを理解することで、変形、表面損傷、およびプロセスの不安定性を防ぐことができます。
銅の融点(摂氏、華氏、ケルビン)
銅の融点は十分に確立されており、信頼できる材料データベース全体で一貫して報告されています。
-
1084.62℃(摂氏)
-
1984°F(華氏)
-
1357.77 K(ケルビン)
ほとんどの工業規格、材料ハンドブック、学術文献は、NISTが発行するデータや広く引用されている冶金学の情報源など、これらの値に同意しています。エンジニアは通常、摂氏で作業しますが、調達チームやグローバル文書では、地域や用途に応じて華氏またはケルビンを参照する場合があります。
この温度は、常圧下における純銅の温度です。合金元素や不純物が混入すると、融解挙動が変化し、多くの場合、単一の温度から融解範囲へと移行します。
銅の融点と軟化温度
銅は、突然溶けるまで硬い状態を保つわけではありません。融点よりもはるかに低い温度で軟化し始めます。これは多くのチームが見落としがちな重要な違いです。
温度が上昇すると:
-
銅は1084℃よりかなり前に機械的強度を失う
-
弾性率と降伏強度が急速に低下する
-
加熱中に寸法安定性が低下する
製造業の場合、これは次のことを意味します。
-
銅部品は加熱中に溶けずに変形する可能性がある
-
液体が形成されるずっと前から、固定具と支持具が重要になる
-
熱にさらされると加工精度と平坦度が損なわれる可能性がある
融点は相変化を定義するものであり、使用可能な強度を定義するものではありません。融点のみに基づいて工程を計画する技術者は、変形リスクを過小評価しがちです。特にCNC加工、接合、熱処理においては、軟化挙動と最終融点の両方を理解することが、適切な判断を下すために不可欠です。

銅の融点はなぜ比較的高いのでしょうか?
銅は原子構造が強固な金属結合を形成するため、比較的高い融点を持つ。これらの結合は、多くの一般的な工業用金属に比べて切断に多くの熱エネルギーを必要とする。その結果、銅はアルミニウムが既に融解する温度でも固体状態を保ち、しかもほとんどの鋼鉄よりも早く融解する。この特性が、熱にさらされる電気、熱、および産業用途において銅が広く使用されている理由である。
製造の観点から見ると、この溶融挙動はエネルギー消費量、プロセス範囲、工具寿命、および変形リスクに影響を与えます。銅が特定の場所で溶融する理由を理解しているエンジニアは、性能をより正確に予測し、コストのかかる試行錯誤を回避することができます。
銅の原子構造と金属結合
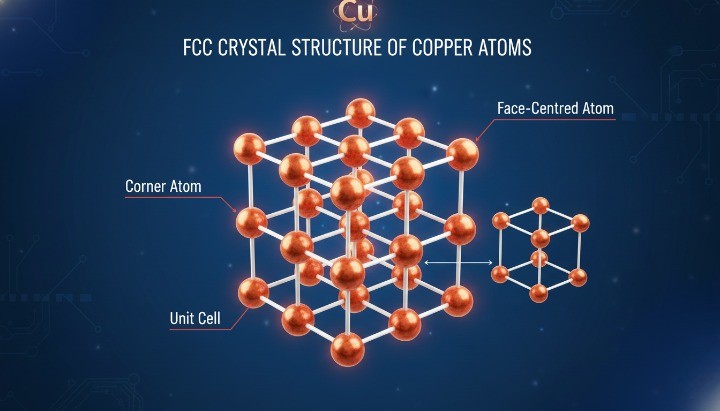
銅原子は面心立方格子(FCC)構造で配列され、これにより原子が密に充填され、強い金属結合が形成される。各銅原子は隣接する原子と自由電子を共有し、安定した凝集性の高い格子構造を形成する。
銅が溶けにくい主な理由:
-
高い電子移動度が金属結合を強化する
-
高密度FCCパッキングは原子の凝集力を高める
-
強い結合エネルギーを破壊するにはより多くの熱が必要である
この構造は、銅の優れた電気伝導性と熱伝導性も説明している。しかし、伝導性を向上させる結合強度の高さは、より軽い金属と比較して、融解に必要なエネルギー閾値も高めることになる。
銅とアルミニウムと鋼鉄の融点の比較
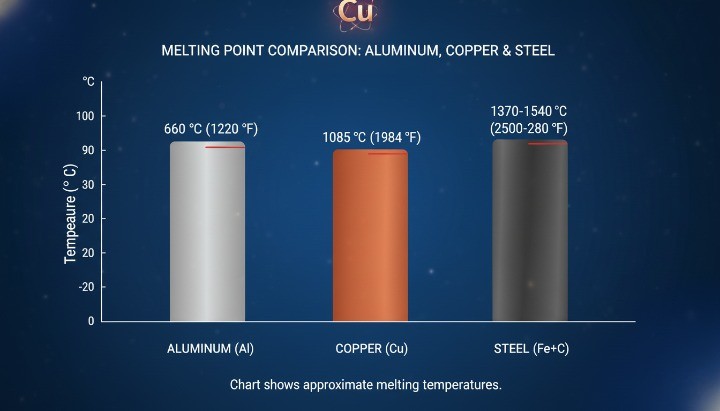
一般的な金属の融点を比較すると、機械加工や鋳造における材料選択の決定を説明するのに役立ちます。
| 金属 | 融点(℃) | 実用的な意味 |
|---|---|---|
| アルミ | 〜660°C | 溶解しやすく、ダイカストに最適 |
| 銅 | 1084.62°C | 熱安定性が高く、鋳造が難しい |
| 炭素鋼 | 〜1370°C | 非常に高い耐熱性、エネルギー集約型 |
この比較により、いくつかの実際的な事実が浮き彫りになります。
-
アルミニウムは容易に溶けるため、高圧ダイカストが可能
-
銅を溶かすには相当なエネルギーが必要
-
鋼はさらに溶解しにくくなり、鋳造の選択肢が制限される
銅はその中間的な位置づけにある。アルミニウムよりも耐熱性に優れているが、加工時の温度管理にはより細心の注意が必要となる。これが、銅がダイカストではあまり使われず、CNC加工や鋳造後の仕上げ工程でより多く用いられる理由の一つである。
推奨される画像配置: [画像: アルミニウム、銅、鋼の融点を比較した棒グラフ]代替テキスト:製造参考のためのアルミニウム、銅、鋼の融点比較
実際の製造条件では銅は何度で溶けるのでしょうか?
実際の製造工程では、銅は単一の完全に固定された温度で溶けることはほとんどありません。純銅は1084.62℃で溶け始めますが、実際の製造条件では、純度、合金組成、加熱速度、雰囲気などの変数が生じます。これらの要因によって銅の融解挙動が変化し、明確な融点ではなく、融解範囲が生じることがよくあります。
エンジニアやバイヤーにとって、この区別は重要です。材料のグレードやプロセス条件を考慮せずに教科書的な融点を引用すると、部品の歪み、表面の酸化、加熱、接合、鋳造時の試験の失敗につながることがよくあります。
純銅と市販銅のグレード
純銅は基準融点を定義するが、工業用銅のほとんどは100%純銅ではない。微量の酸素や微量元素でも銅の熱に対する挙動が変化し、それが銅部品の工業製造プロセスに直接影響を与える。
一般的な商用銅グレードは次のとおりです。
-
無酸素銅(OFC / C10100) – 極めて高純度で、理論上の融点に最も近い。
-
電解タフピッチ(ETP / C11000) – 酸素を含み、溶融挙動がわずかに変化する
-
脱酸銅(C12200) – 溶接性の向上、融点範囲のわずかな変化
製造業における主な影響:
-
純度の高い銅は理論値に近く溶ける
-
酸素を含む銅は加熱中に酸化されやすい
-
商用グレードは、融解が1084℃付近で始まっても、より早く軟化する可能性がある。
熱処理工程を計画する際には、銅のグレードを明確に指定する必要があります。「銅」という表現だけでは、信頼性の高いプロセス制御には不十分です。
銅と銅合金:融点の違い
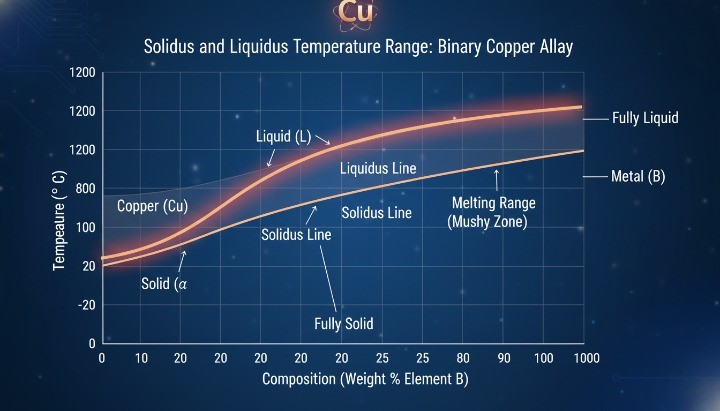
銅合金は純銅とは大きく異なる挙動を示します。ほとんどの銅合金は単一の温度で溶融するのではなく、組成によって決まる温度範囲で軟化・溶融します。これは、精密なCNC加工によって製造されることが多い青銅合金を扱う際に特に重要です。
典型的な例:
-
真鍮(銅亜鉛合金):純銅よりも融点が低い
-
青銅(銅-錫合金):融解範囲が広く、鋳造性が向上している
-
Cu-Ni合金:高い熱安定性、優れた融解特性
製造業における実際的な結果:
-
合金は完全に液化する前に数百度で溶け始める可能性がある
-
部分的な溶融は表面の崩壊や内部欠陥を引き起こす可能性がある
-
プロセスウィンドウが狭くなり、制御が難しくなる
鋳造と接合の場合、エンジニアは次の点を考慮して設計する必要があります。
-
固相線温度(融解が始まる温度)
-
液相線温度(物質が完全に液体になる温度)
銅合金を純銅のように溶けるかのように扱うことは、よくある、コストのかかる間違いです。
銅の溶融挙動に影響を与える要因
銅の融解挙動は、温度だけでなく、様々な要因に左右されます。銅が軟化し、溶融し始め、流動するタイミングは、制御可能な要因と制御不可能な要因の両方によって影響を受けます。これらの変数を無視すると、たとえチームが銅を「正しい」融点まで加熱したとしても、結果にばらつきが生じます。これらの要因を理解することで、エンジニアはプロセス範囲を狭め、歪み、酸化、部分溶融などを回避することができます。
純度と合金元素
銅の溶融挙動において、材料組成は最も大きな役割を果たす。純度の高い銅ほど挙動は予測しやすく、合金元素は融点と融解範囲の両方を変化させる。
主な効果は次のとおりです。
-
微量不純物は固相線温度を下げる
-
合金元素は融点範囲を広げる
-
酸素含有量は酸化リスクを高める
具体的な例を挙げますと、以下の通りです。
-
無酸素銅は理論上の融点に近いままである
-
真鍮と青銅は亜鉛や錫の含有量により早く溶け始める
熱処理を行う前に、必ず化学組成を確認してください。材料証明書は、温度設定と同様に重要です。
加熱速度と熱分布
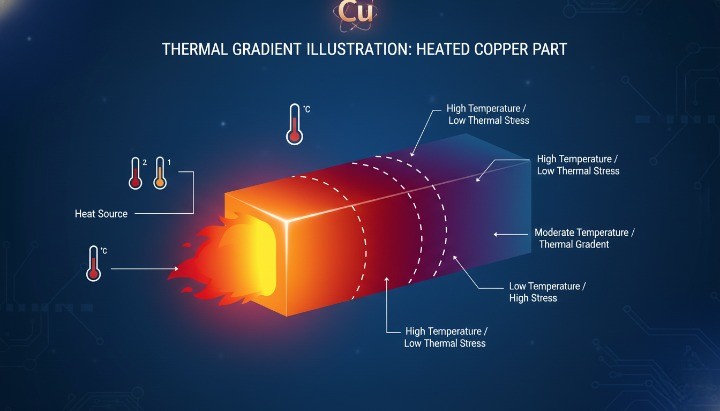
銅は熱伝導率が非常に高いが、その長所が短所にもなり得る。加熱が不均一だと、全体が目標温度に達する前に、部分的に軟化したり溶けたりすることがある。
一般的なリスクは次のとおりです。
-
熱源近くのホットスポット
-
厚い部分にわたる温度勾配
-
完全溶融なしの早期変形
急速加熱は、特に以下の場合にリスクを高めます。
-
厚い銅部品
-
複雑な形状
-
混合材料のアセンブリ
制御された加熱により、次のような効果が得られます。
-
内部熱応力の軽減
-
寸法安定性の維持
-
部分的な表面溶融の防止
均一な熱分布はピーク温度と同じくらい重要です。
大気条件と酸化
銅は高温下では酸素と急速に反応する。酸化によって融点は変化しないが、特に表面状態や後熱処理が適切に管理されていない場合、銅の溶融や流動性に変化が生じる。
高温の場合:
-
露出した表面には急速に酸化物層が形成される
-
酸化物は濡れ性と流動性を低下させる
-
溶融中に表面品質が劣化する
メーカーは多くの場合、次のような方法で雰囲気を制御します。
-
保護ガス
-
フラックス
-
制御された炉環境
大気制御なし:
-
銅の表面が脆くなる
-
接合品質が低下する
-
鋳造欠陥の増加
酸化の管理は、特に接合や鋳造作業において、予測可能な溶融挙動を実現するために不可欠である。

銅の融点と他の金属との比較
銅はアルミニウムよりも高い温度で溶けますが、ほとんどの鋼鉄よりも低い温度で溶けます。この比較は、特に産業用途で使用される真鍮部品などの銅合金を評価する際に、予期せぬ事態を減らすために、材料や加工方法の選択に役立ちます。融点の差を理解することで、エネルギー需要、加工限界、歪みリスクをより正確に予測できます。
エンジニアは、実用的な質問に答えるために融点の比較をよく用います。ダイカストできますか?安全にろう付けできますか?熱サイクル中に強度が低下しますか?下の表は、製造現場でよく使用される一般的な金属の簡単な参考資料です。
銅とアルミニウム
アルミニウムは銅よりもはるかに早く溶けるため、鋳造しやすく、溶解コストも安価です。高圧ダイカストラインの多くは、低温での運転が可能で金型の寿命を延ばせるため、アルミニウム(および亜鉛)を使用しています。銅は融点が高いため、エネルギー消費量が増加し、加工条件の範囲が狭くなります。
ほとんどのソーシングチームが使用する実際的な比較は次のとおりです。
| ご用件 | アルミ | 銅 |
|---|---|---|
| 融点 | 〜660°C | 1084.62°C |
| 一般的な高圧ダイカストの用途 | ごく普通 | Rare |
| 溶解エネルギー(相対) | 低くなる | より高い |
| 熱伝導率 | ハイ | すごく高い |
| 厳しい公差に対する一般的なアプローチ | 鋳造 + 機械 | エスプレッソマシン または鋳造+機械 |
アルミニウムは、大量生産に適した形状の選択肢も豊富です。アルミニウムでは対応できない導電性、熱伝導性、耐摩耗性などが必要な場合は、銅の方が適していることが多いです。
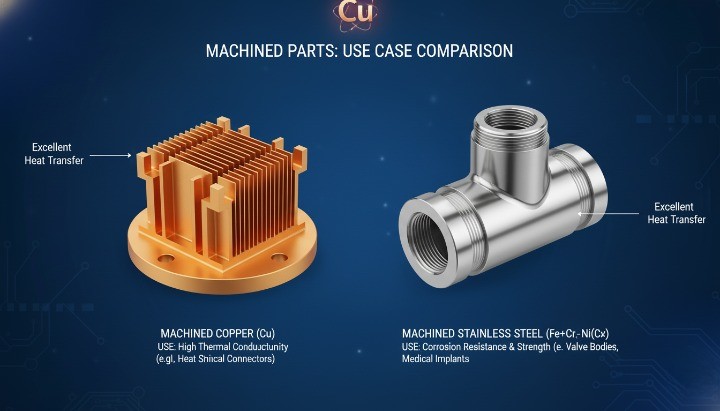
銅と鋼とステンレス鋼
ほとんどの鋼は銅よりも高い温度で溶融しますが、高温にさらされる用途では必ずしも鋼が銅より優れているとは限りません。鋼は中程度の温度で強度をよりよく維持する一方、銅は熱伝導が速く、熱負荷を分散させます。それぞれの材料によって、設計や製造上のトレードオフが異なります。
実現可能性を比較するときは、このクイック リファレンスを使用してください。
| 金属族 | 典型的な融点範囲(°C) | 製造業における意味 |
|---|---|---|
| 銅 | 1084.62°C | アルミニウムよりも高い熱、慎重な酸化制御 |
| 炭素鋼 | 約1370~1540℃ | 高い熱余裕、溶解に大量のエネルギーが必要 |
| ステンレス鋼 | 約1400~1450℃ | 高い熱余裕、過熱と酸化に敏感 |
鋳造ルートを計画する場合、鋼の融点が高いため、通常は工場内での単純な溶解方法は不可能です。銅は依然として厳密な温度管理が必要ですが、特定の鋳造設備においては鋼よりも扱いやすいという利点があります。
工業製造において銅はどのように溶かされるのでしょうか?
工業用銅溶解では、温度だけでなく制御も重視されます。銅は比較的高い温度で溶融し、酸化しやすい性質を持つため、製造業者は安定した熱入力、清浄な金属、そして予測可能な流れを実現できる溶解方法を選択します。最適な方法は、部品のサイズ、合金の種類、品質要件、そして機械加工や接合などの後工程によって異なります。
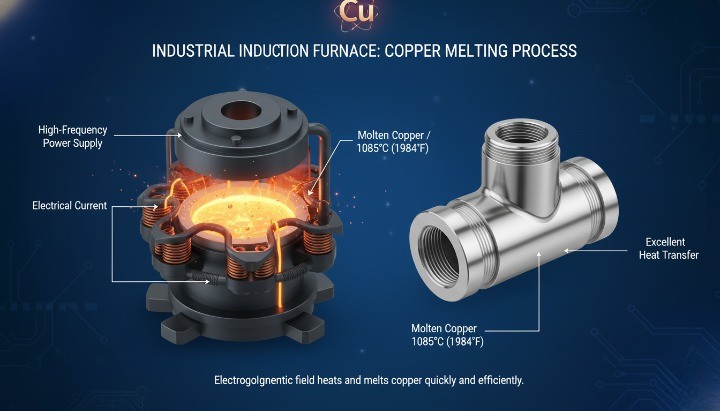
銅の誘導溶解
誘導溶解は、現代の製造業において銅および銅合金の溶解に最適な方法です。電磁場を用いて金属を直接加熱するため、応答速度が速く、温度制御も精密です。この方法は、汚染を最小限に抑え、品質の一貫性を向上させるため、銅の溶解に適しています。
主な利点は次のとおりです。
-
急速かつ均一な加熱
-
正確な温度制御
-
直火加熱に比べて酸化が少ない
-
高品質部品に適したクリーンな溶融物
メーカーは一般的に、次のような目的で誘導溶解を使用します。
-
銅合金の準備
-
精密鋳造プリメルト
-
制御された接合およびろう付け作業
誘導システムは拡張性にも優れています。少量生産から大量生産まで、同じコア技術を異なる出力レベルで使用できます。
るつぼ溶解と炉溶解
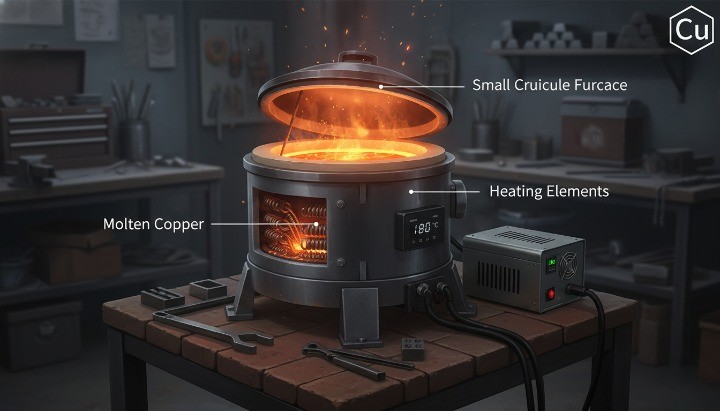
鋳造工場や作業場では、銅の溶解方法としてるつぼ溶解や炉溶解が依然として一般的です。これらの方法は、外部の熱源を利用して銅を融点以上に加熱します。シンプルな設備には適していますが、より厳格な工程管理が求められます。
一般的なセットアップは次のとおりです:
-
ガス燃焼炉
-
電気抵抗炉
-
グラファイトまたはセラミックるつぼ
この方法で銅を溶かす際の主な考慮事項:
-
加熱速度が遅いと酸化リスクが高まる
-
温度オーバーシュートは簡単に起こる
-
スラグと酸化物の除去が重要になる
これらの方法は、多くの場合、次の場合に適しています。
-
少量生産
-
実験または試作作業
-
二次加工前の合金準備
表面汚染や流量の不安定化を防ぐためには、雰囲気の慎重な制御と温度監視が不可欠です。
高圧ダイカストで銅があまり使われないのはなぜですか?
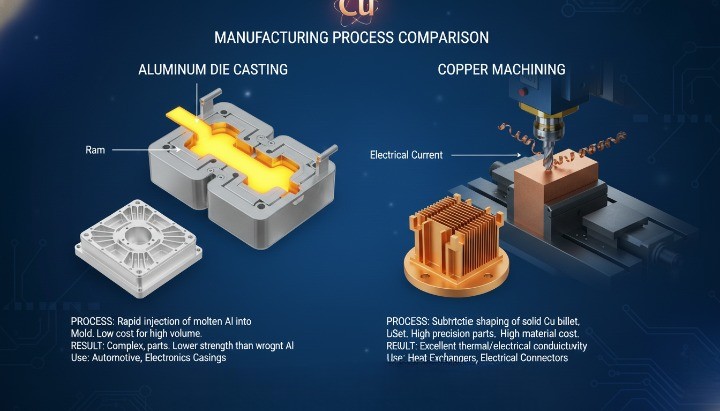
高圧ダイカストでは、銅は融点が高いため金型の寿命が短くなり、加工条件の範囲が狭まることから、銅の使用は稀である。ダイカストは、高速サイクル、安定した金型、そして制御された凝固に依存するが、銅はこれら3つの条件すべてを満たすことが難しい。
主な理由は次のとおりです。
-
高い融点により金型への熱応力が増大する
-
銅の熱伝導性により金型の摩耗が促進される
-
高温では酸化と流量制御が難しくなる
結果として:
-
ダイカスト用途ではアルミニウムと亜鉛が主流
-
銅は卑金属ではなく、主に合金元素として使用される。
-
銅部品は通常、CNC加工またはハイブリッドルートに依存します
銅の形状が鋳造部品に似ている場合、メーカーは多くの場合、以下を選択します。
-
後加工によるニアネットシェイプ鋳造
-
ソリッドストックからのフルCNC加工
銅の融点はCNC加工と鋳造にどのような意味を持つのでしょうか?
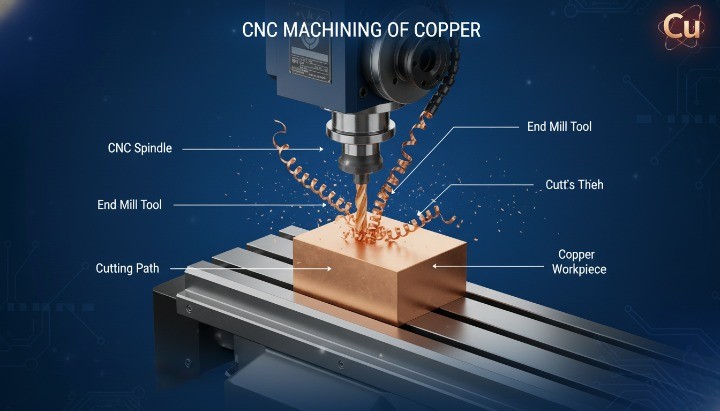
銅の融点は、製造業者が切削加工と鋳造のどちらを選択するかを決定する上で重要な要素となる。銅は高温で溶融するが、溶融が始まるずっと前から多くの製造上の課題が生じる。軟化、熱の蓄積、表面の不安定性などが、精度と再現性に影響を与える。そのため、エンジニアは溶融温度だけでなく、切削加工や成形加工中の熱挙動に基づいて工程を決定することが多い。
この関係を理解することで、購入者は、理論上は経済的に見えても生産時には失敗するプロセス ルートを回避することができます。
銅の融点と加工性
銅は融点が高いからといって、加工しやすいわけではない。実際、銅の熱特性は、経験と制御を必要とする様々な加工上の課題を生み出す。
主な機械加工特性は次のとおりです。
-
非常に高い熱伝導率
-
切削領域から工具への急速な熱伝達
-
破砕よりも塗抹する傾向
これらの特性は実際上の問題を引き起こします:
-
切削熱はチップではなく工具に伝わります
-
パラメータが間違っているとツールエッジの摩耗が早くなります
-
熱によってワークピースが軟化すると表面仕上げが劣化する
銅をうまく加工するために、メーカーは次の要素に依存しています。
-
最適化された形状の鋭い工具
-
制御された切削速度と送り
-
効果的な切りくず排出と冷却戦略
銅は切削加工中に溶融して破損することは稀です。むしろ、切削負荷によって軟化したり、摩耗したり、寸法安定性を失ったりすることで破損します。そのため、経験豊富なCNC加工工場では、銅を溶融の問題ではなく、熱管理の問題として扱います。
銅部品の場合、鋳造よりもCNC加工が優先されるのはどのような場合ですか?
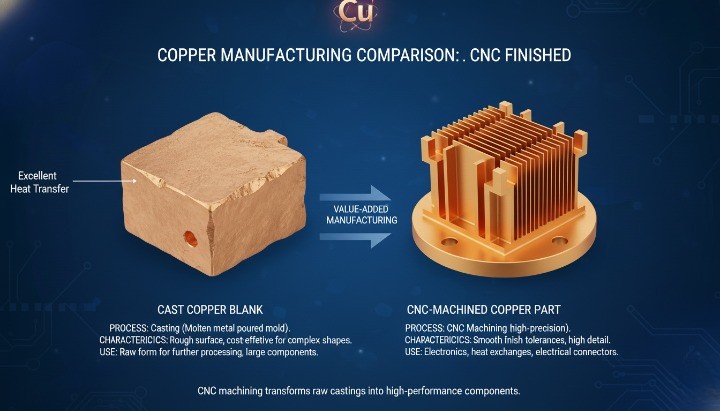
精度、均一性、そして清浄な表面が求められる銅部品の製造には、CNC加工がしばしば最適な方法とされる。銅の鋳造には、より高い温度、より厳密な雰囲気制御、そして慎重な凝固管理が必要となる。これらの要件は、多くの形状においてコストとリスクを高める要因となる。
CNC 加工は次のような場合に最適な選択肢となります。
-
厳しい許容差が重要
-
表面仕上げは性能に影響する
-
内部機能には精度が求められる
-
生産量は低~中程度に留まる
次のような場合には、銅の鋳造がまだ意味がある場合があります。
-
幾何学はシンプルで厚みがある
-
電気質量または熱質量が設計を支配する
-
重要な特徴については後加工が計画されている
多くのメーカーはハイブリッドアプローチを選択します。
-
ニアネットシェイプ銅鋳造
-
重要な表面のCNC仕上げ
ほとんどの精密銅部品において、機械加工は鋳造よりも高い精度と予測可能性を実現します。この事実こそが、電子機器、熱システム、産業機器における銅部品がCNC加工に大きく依存している理由です。
銅の融点に関するよくある誤解
銅の融解に関する多くの誤解は、視覚的な手がかりと材料科学を混同することから生じています。銅は融解するずっと前から変色したり、軟化したり、熱に反応したりします。こうした挙動から、多くのエンジニア、技術者、購入者は、銅は容易に、あるいは予測不可能に融解すると考えがちです。実際には、銅は明確な物理法則に従っており、融点、軟化、沸点を同じ概念として扱うと、混乱を招くように見えるだけです。
これらの誤解を正すことで、チームは安全でない取り扱い、プロセスの障害、誤った材料の決定を回避することができます。
銅は溶けやすいですか?
いいえ、銅は簡単には溶けません。しかし、溶けているように見えることがあります。銅は融点よりもはるかに低い温度でも赤く光るため、溶けそうに見える錯覚が生じることがよくあります。この視覚的な変化は、温度の上昇を示すものであり、相変化を示すものではありません。
留意すべき重要な事実:
-
銅は525~600℃で赤く輝き始める
-
1084.62℃になるまでは融解しない。
-
溶融が起こるずっと前に機械的強度が低下する
この動作は理由を説明しています:
-
銅部品が溶けずに曲がったり、たわんだりする
-
銅が溶ける前に器具が故障する
-
溶融が起こらない場合でも表面損傷が現れる
銅の「故障」のほとんどは、溶融ではなく軟化が原因です。温度ではなく発光色に基づいてプロセスを設計するエンジニアは、安全マージンや部品の安定性を誤って判断することがよくあります。
銅の融点と沸点
融点と沸点は全く異なる物理現象を表す。融点は固体から液体への変化を示し、沸点は液体から気体への変化を示す。この二つを混同すると、熱限界について誤った認識を持つことになる。
銅の場合:
-
融点: 1084.62℃
-
沸点:約2562℃
この大きなギャップは製造業においては重要です。
-
銅は広い温度範囲で液体のままである
-
通常の鋳造や機械加工では蒸発は問題にならない
-
過熱は主に酸化を増加させるが、沸騰の危険性は増加しない。
この分離を理解することで、チームは次のことが可能になります。
-
現実的な炉の制限を設定する
-
不必要なエネルギーの投入を避ける
-
ツールと雰囲気を過度の熱から保護する
銅は通常の製造環境では「燃焼」したり沸騰したりしません。高温での問題は通常、蒸発ではなく酸化や汚染によって発生します。

銅の融点に関するよくある質問
これらの質問は、エンジニア、購買担当者、技術者が実際に銅溶解データをどのように活用しているかを反映しています。理論よりも安全性、実現可能性、実用的な限界に焦点を当てています。明確な回答は、チームがリスク、設備能力、プロセス範囲を誤って判断することを防ぐのに役立ちます。
銅線は何度で溶けますか?
銅線は、バルク銅と同じ温度である1084.62℃で溶融します。線の直径は融点に影響を与えません。ただし、細い線は熱容量が小さいため、より早く高温に達します。
実際には:
-
細い銅線はすぐに柔らかくなり、たるんでしまう
-
銅が溶けるずっと前に絶縁材が劣化する
-
局所的なホットスポットは、完全に溶融することなく変形を引き起こす可能性がある。
電気系統の故障は通常、銅導体の実際の溶融ではなく、過熱や軟化によって発生する。

銅は家庭で溶かすことができますか?
家庭で銅を溶かすことは技術的には可能だが、実用的でも安全でもない。銅の融点が高いため、ほとんどの家庭用熱源では対応できない。
主な制限は次のとおりです:
-
一般的なトーチからの温度が不十分
-
温度管理が不十分
-
高い酸化リスク
-
重度の火傷や火災の危険性
家庭のセットアップでは次のような問題がよく発生します:
-
部分溶融
-
激しい酸化
-
汚染された銅
安全性と品質上の理由から、銅を溶解するには工業用設備が依然として適切な環境である。
銅は赤く輝く前に溶けますか?
いいえ。銅は溶けるずっと前から赤く光ります。目に見える赤い光は温度上昇を示すものであり、相変化を示すものではありません。
典型的な動作:
-
赤色の輝きは525~600℃あたりで始まる
-
温度が上昇すると軟化が加速する
-
融解は1084.62℃で始まる
このギャップが、銅が固体のまま変形することが多い理由を説明している。色だけでは融解を判断することはできない。正確な温度測定が不可欠である。
銅の沸点は何ですか?
銅は常圧下で約2562℃で沸騰する。この温度は、標準的な製造温度範囲をはるかに超えている。
ほとんどのアプリケーションの場合:
-
銅は決して沸騰しない
-
蒸発は鋳造や機械加工に影響を与えない
-
極度の高温では酸化が優先される
この限界を理解することで、エンジニアは高温での銅加工においても沸騰は実際的な問題ではないと安心できる。
エンジニアとバイヤーにとっての重要なポイント
銅の融点は基準値であり、製造工程を保証するものではありません。銅は1084.62℃で溶け始めますが、実際の製造結果は純度、合金組成、加熱速度、雰囲気によって異なります。製造上の問題のほとんどは、銅が軟化したり、強度を失ったり、酸化したりする融点以下の温度で発生します。これらの問題は、適切な検査と品質管理システムによって特定し、管理する必要があります。
調達とエンジニアリングの決定については、次の点に留意してください。
-
融点≠使用可能強度限界
-
銅合金は単一の温度ではなく、一定範囲で溶ける
-
軟化と熱伝達による駆動歪みのリスク
-
プロセスの選択は数そのものよりも重要
チームが銅の溶解動作を単一の値ではなくシステムとして扱うと、スクラップ、やり直し、後期の設計変更が削減されます。
関連する銅製造能力とサポート
銅部品の成功には、適切な材料だけでなく、適切な製造プロセスが不可欠です。HMでは、試行錯誤ではなく、安定性、精度、再現性を重視したプロセス重視の製造を通じて、銅および銅合金部品をサポートしています。設計がサプライヤー評価またはコスト検証の段階に達したら、図面と銅のグレード仕様を添えて技術見積もりをご依頼いただけます。
当社の機能は次のとおりです。
-
銅および銅合金のCNC加工
-
鋳造後機械加工戦略のプロセスガイダンス
-
熱に弱い部品の公差と表面仕上げの管理
-
材料およびプロセスの選択時のエンジニアリングサポート
熱、電気、または工業用途向けに銅を評価する場合、溶融挙動と機械加工および仕上げ戦略を一致させることが重要です。