


CNC加工は、現代の産業における精密部品の製造方法に革命をもたらしました。しかし、金属部品やプラスチック部品の製造において最も広く用いられている加工方法であるCNC旋削加工とCNCフライス加工、多くのエンジニアや購買担当者が依然として苦労しています。
適切な加工方法を選択することは、単なる技術的な判断にとどまらず、精度、コスト効率、表面仕上げ、生産速度に直接影響します。誤った選択は、設計上の制約、加工時間の増加、あるいはコスト増につながる可能性があります。
このガイドでは、CNC旋削加工とフライス加工の仕組み、主な違い、理想的な使用例、そして部品の形状、材質、そして生産目標に最適な加工方法の選び方を分かりやすく解説します。このガイドを最後まで読めば、次のCNCプロジェクトに最適な加工方法を確実に見つけることができるでしょう。
適切なCNCプロセスを選択することが重要な理由?
適切なCNC加工プロセス(旋削加工かフライス加工か)を選択することは、単なる技術的な選択ではなく、部品の品質、効率、そして全体的な生産コストを左右する戦略的な決定です。精密製造においては、あらゆるミクロン単位の精度が重要となります。選択する加工プロセスは、寸法精度、表面仕上げ、リードタイムに直接影響を与え、最終的には最終用途における部品の性能を左右します。
今日のグローバルな製造環境において、CNC旋削加工とCNCフライス加工は、現代の生産の基盤となっています。これらの加工方法により、企業は数千個もの部品を高い精度で繰り返し製造することが可能です。フライス加工は複雑な形状や平面の加工に優れている一方、旋削加工は対称性と滑らかな表面仕上げが求められる円筒形部品や回転部品の加工において比類のない性能を発揮します。
しかし、多くの調達チームやエンジニアは共通の課題に直面しています。それは、設計、材料、コスト目標に最適なプロセスを見極めることです。フライス加工に適していると思われる部品が、実際には旋盤加工の方が効率的に製造できる場合もあり、その逆も同様です。設計と加工方法の不一致は、不要な工具摩耗、サイクルタイムの延長、過剰な二次加工につながる可能性があり、これらはすべて資源の無駄につながります。
形状、公差要件、生産規模が加工能力とどのように相互作用するかを理解することで、意思決定者は製造結果を最適化できます。OEMや製品開発者にとって、このバランスをマスターすることは、過剰な支出をせずに信頼性の高いパフォーマンスを実現するための鍵となります。
CNCフライス加工とは何ですか?
CNCフライス加工は、現代の精密工学において最も汎用性が高く、広く用いられている切削加工法の一つです。回転する多点切削工具を用いて、コンピュータ数値制御(CNC)によってプログラムされた工具経路に従って、固定されたワークピースから材料を除去します。この加工法は、金属やプラスチックを複雑な三次元形状に、高い精度で成形できる優れた柔軟性を備えています。
手動フライス加工とは異なり、CNCフライス加工は機械のあらゆる動作を自動化するため、大量生産においても精度、一貫性、再現性を確保できます。平面、複雑な輪郭、溝、ねじ山、ポケットなどを持つ部品の製造に広く用いられており、自動車、航空宇宙、エレクトロニクス、ロボット工学といった業界におけるカスタム金属部品の製造に最適なソリューションです。
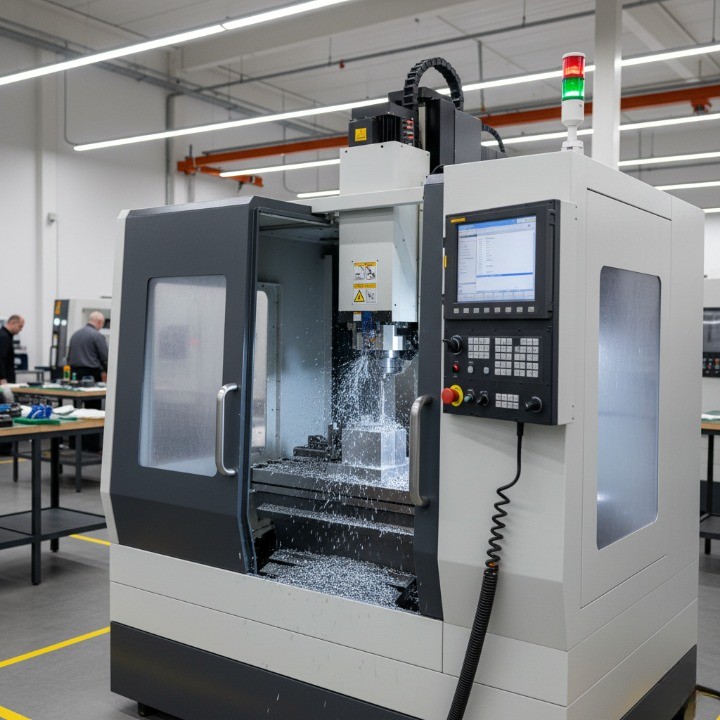
定義と動作原則
CNCフライス加工の基本的な仕組みは、回転するカッターの動きを複数の軸に沿ってプログラムし、デジタルCAD/CAM設計に基づいて材料を成形することです。通常、加工対象物は固定ベッドまたは回転テーブルに固定され、切削工具は(3軸加工機の場合は)X、Y、Z軸に沿って移動し、目的の形状を削り出します。
4軸または5軸機能を備えた高度な機械は、工具またはワークピースを回転および傾斜させることができ、位置を変えることなく複数の側面から加工できます。これにより、精度が向上するだけでなく、セットアップ時間と潜在的な位置ずれエラーも最小限に抑えられます。CNCフライス加工では、材料の種類と部品の複雑さにもよりますが、±0.005 mmという厳しい寸法公差を実現できます。
CNCフライス加工の主な特徴と用途
CNCフライス加工は、幅広い設計や材料に対応できる柔軟性と適応性の高さで高く評価されています。アルミニウム、鋼鉄、真鍮、チタンなどの金属に加え、エンジニアリングプラスチックも加工可能です。
最も一般的な用途は次のとおりです。
・自動車製造におけるエンジンおよびトランスミッションハウジング
・電子機器および通信機器のヒートシンクと電子筐体
・ロボットおよび自動化システム用の精密ブラケット、マウント、コネクタ
・製品開発における試作品および金型部品
CNCフライス加工は、少量生産の試作品製作と量産の両方に対応できるため、詳細な表面形状や厳しい公差が求められるカスタム部品の加工に最適な選択肢です。
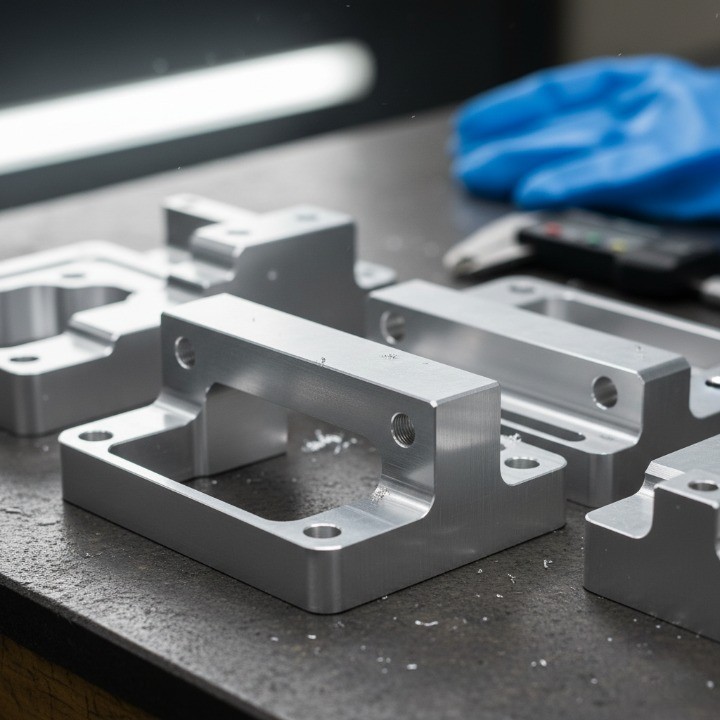
フライス加工の利点と限界
Advantages:
・高精度かつ再現性に優れ、複雑な3D形状に最適です。
・金属からエンジニアリングプラスチックまで、幅広い材料に対応。
・送り速度と工具の種類を調整可能で、優れた表面仕上げを実現します。
・試作品生産と量産の両方に対応できる拡張性。
制限事項:
・旋削加工に比べて、深削りや複雑な切削加工では加工時間が長くなる。
・多軸加工における工具コストの増加。
・純粋な円筒形部品や回転部品には効率が限られており、旋削加工の方が適している場合がある。
総じて、CNCフライス加工は比類のない柔軟性と精度を実現し、現代の精密製造の礎となっている。
CNC旋盤とは何ですか?
CNC旋削加工は、固定された単刃切削工具に対してワークピースを回転させることで材料を成形する精密機械加工プロセスです。工具が回転するフライス加工とは異なり、旋削加工ではワークピース自体が回転し、切削工具が材料を除去することで円筒形、テーパー、ねじ山、溝などの形状を作り出します。
CNC旋削加工は通常、旋盤またはターニングセンターで行われ、円形または対称形状の部品に対して優れた効率性を発揮します。精密なコンピュータ数値制御により、大量生産においても均一な仕上がりが保証されるため、シャフト、ブッシュ、ボルト、その他の回転部品の製造に最適です。
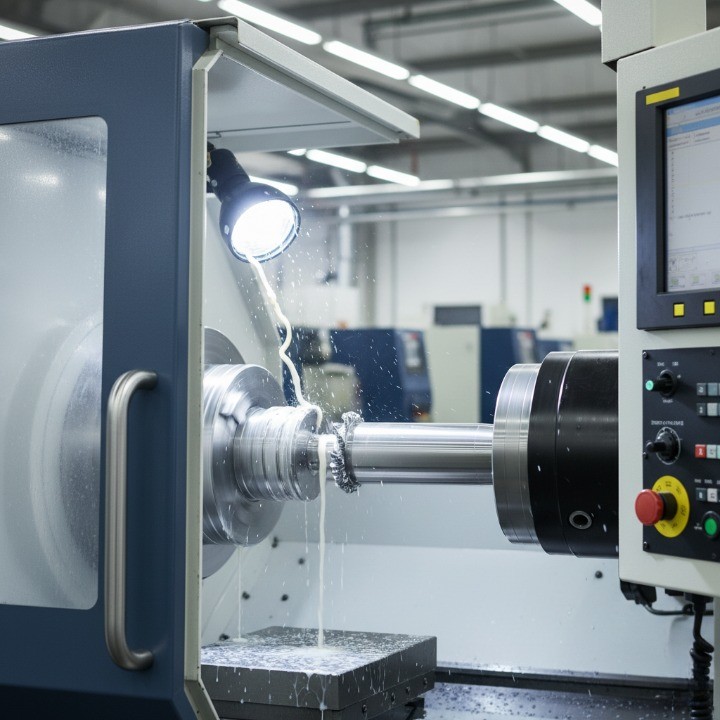
定義と動作原則
CNC旋削加工では、円筒形のワークピースをチャックに固定し、高速回転させながら、固定された切削工具をワークピースの表面に沿って直線的に移動させて材料を除去します。切削工具はX軸とZ軸に沿って移動できるため、精密な外径、内径、輪郭、ねじ山などを加工することが可能です。
最新のCNC旋盤は、正面加工、穴あけ、ドリル加工、ねじ切り加工、さらには限定的なフライス加工など、複数の作業を1回の段取りで実行できます。高度な多軸旋盤やスイス型旋盤は、複数の工具を同時に操作できるため、サイクルタイムを大幅に短縮し、生産性を向上させます。
この高度な自動化により、製造業者は±0.01mm以内という厳しい公差と、機能部品と美観部品の両方に適した優れた表面仕上げを実現できる。
CNC旋削の主な特徴と用途
CNC旋盤加工は、円形または管状の部品を製造する際の速度、精度、コスト効率の高さにおいて際立っています。数千個もの同一部品を均一に製造できる能力は、大量生産において不可欠な要素となっています。
一般的なアプリケーションは次のとおりです。
・自動車関連:車軸、ピン、ピストン、ねじ付き締結部品。
・航空宇宙分野:油圧継手、着陸装置シャフト、精密カップリング。
・医療分野:外科用インプラント、骨ネジ、歯科用部品。
・産業機械:ローラー、ブッシング、特注シャフト。
旋削加工では優れた表面仕上げと直径の厳密な制御が得られるため、回転対称性と滑らかさが重要な場合に好まれることが多いです。

旋削加工の利点と限界
Advantages:
・高い真円度公差が求められる円筒形や対称形状に最適です。
・高速生産能力を備え、大量生産に最適です。
・滑らかな表面仕上げにより、二次研磨が不要になる場合が多い。
・複雑なフライス加工設備に比べて、工具コストが低い。
制限事項:
・回転部品に限定されるため、複雑な非円筒形状には適していません。
・多軸フライス加工と比較して、3D輪郭加工機能が限定的である。
・頻繁な設計変更が必要な場合、柔軟性に欠ける。
要約すると、 CNC旋盤加工は、特に寸法精度と再現性が重要な産業において、高精度な回転部品を効率的かつ費用対効果の高い方法で製造するための最良のソリューションです。
CNC旋削とCNCフライス加工の直接比較
CNC旋削加工とCNCフライス加工はしばしば相互補完的な関係にありますが、根本的に異なる原理に基づいています。これらの違いを理解することは、部品の形状、表面仕上げの要件、予算に合わせて最適な加工方法を選択するエンジニアや購買担当者にとって不可欠です。以下に、情報に基づいた意思決定を支援するための詳細な比較を示します。
プロセスと動作の違い
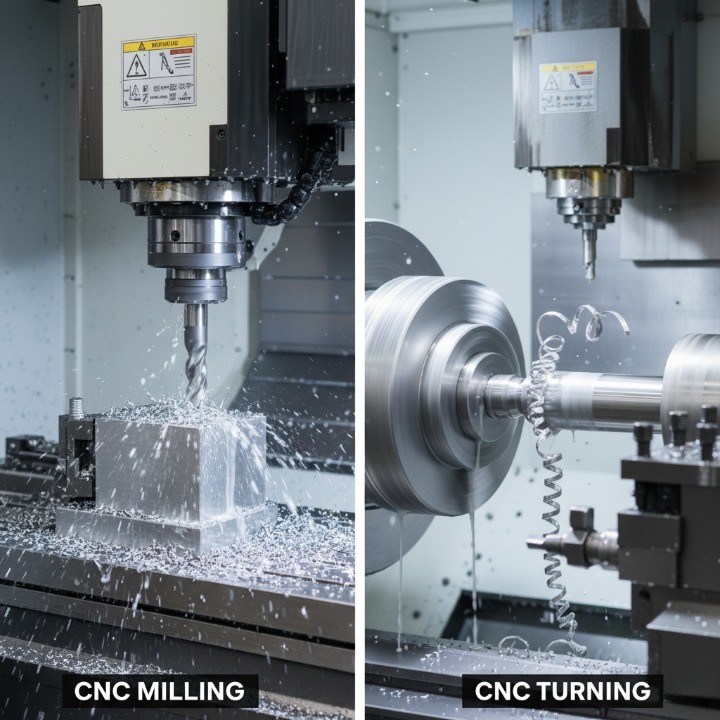
CNCフライス加工とCNC旋削加工の主な違いは、材料と切削工具が互いにどのように相対的に移動するかという点にある。
-
CNCフライス加工では、切削工具が回転する一方で、加工対象物は固定されたままです。複数の切削工具を用いて、複数の軸(通常は3軸、4軸、または5軸)にわたって部品の形状を加工します。
-
CNC旋削加工では、加工対象物自体が回転する一方で、切削工具は固定されたままで、材料を除去して円筒形の形状を成形する。
この逆方向の動きのため、フライス加工は複雑な3D形状に最適であり、旋削加工は円形または管状の部品の製造に優れています。現在では多軸加工システムによってこの境界線は曖昧になりつつありますが、どちらの加工方法を使用するかを決定する際には、この基本的な違いが依然として重要です。
| 機能 | CNCフライス | CNC旋盤 |
|---|---|---|
| モーションタイプ | 回転工具、固定部 | 回転部、固定工具 |
| 理想的な形状 | プリズマティックで複雑な3D形状 | 円筒形または円錐形の部品 |
| 典型的な軸 | 3〜5 | 2〜4 |
| 機械のセットアップ | さらなるツールの変更 | 単一セットアップの効率 |
材料の互換性
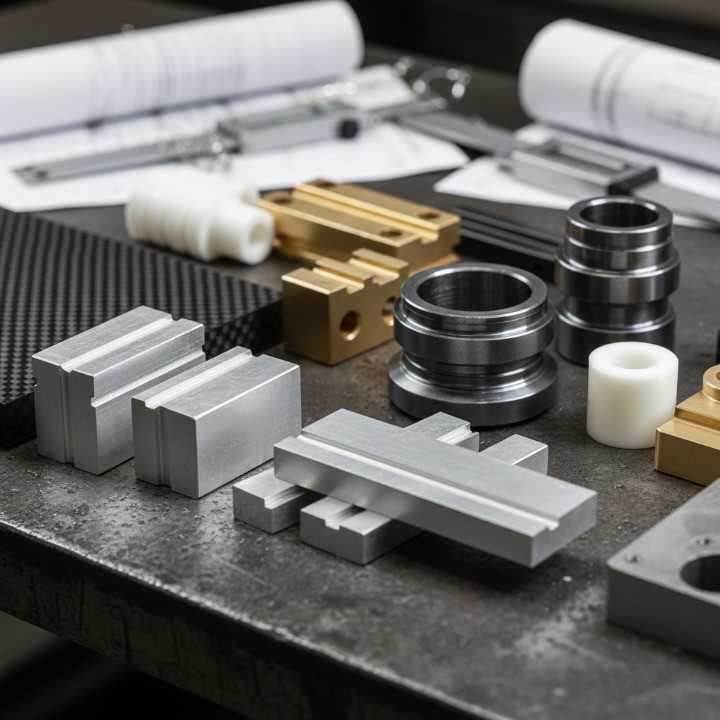
フライス加工と旋削加工はどちらも、アルミニウム、鋼鉄、チタン、真鍮、エンジニアリングプラスチックなど、幅広い材料に対応できますが、最適な加工方法は、部品の形状や公差の要件によって決まることが多いです。
-
CNCフライス加工:アルミニウム合金やステンレス鋼など、多面加工が必要な材料の加工に最適です。また、電子機器や航空宇宙分野で使用される放熱部品や軽量部品の加工にも理想的です。
-
CNC旋削加工:真鍮、銅、鋼鉄製のシャフトなど、高い円形公差と滑らかな表面仕上げが求められる金属の加工に最適です。
要約すると、フライス加工はより複雑な形状に対応できる一方、旋削加工は回転精度を求める場合に最適な加工方法である。
精度、表面仕上げ、速度
CNCフライス加工と旋削加工はどちらも非常に高い精度を実現できますが、その性能は設計や加工設定によって異なります。
| 因子 | CNCフライス | CNC旋盤 |
|---|---|---|
| 一般的な許容差 | ±0.005 mm | ±0.01 mm |
| 表面仕上げ | 適切なツールを使用すれば素晴らしい | 回転面に最適 |
| 加工速度 | 深いカットの場合は遅くなります | シンプルな形状ではより高速 |
| ツールパス制御 | 複雑な多軸パス | 回転に最適化された直線運動 |
旋削加工は、工具が回転中に常に表面に接触するため、一般的に滑らかな仕上がりを実現します。一方、フライス加工は、より高い形状の柔軟性を実現できるため、平面、輪郭、または空洞を持つ部品の加工には不可欠です。
生産量とコスト効率
コストと拡張性を比較すると、単純な円形部品を大量生産する場合、 CNC旋盤加工は通常、より経済的です。段取り回数の減少、サイクルタイムの短縮、工具摩耗の低減により、単位あたりの総コストが削減されます。
一方、CNCフライス加工は、試作品や、多面加工やより厳密な寸法精度が求められる複雑な部品の製作において、より費用対効果に優れています。段取り時間は長くなりますが、その柔軟性から、小ロットから中ロットの生産に最適です。
クイック概要:
-
円筒加工、反復加工、または大量生産には旋削加工を選択してください。
-
複雑な形状を持つ、少量から中量生産の精密部品には、フライス加工を選択してください。
CNCフライス加工とCNC旋削加工の使い分け?
CNCフライス加工とCNC旋削加工のどちらを選ぶかは、多くの場合、部品の形状と生産目標によって決まります。それぞれの加工方法には独自の強みがあります。フライス加工は複雑な形状の加工に柔軟に対応できる一方、旋削加工は円形部品の高速生産に優れています。どちらが自分の設計に適しているかを理解することで、真のメリットが得られます。
形状と設計要因
部品の形状は、常にプロセスの選択を左右するはずです。
-
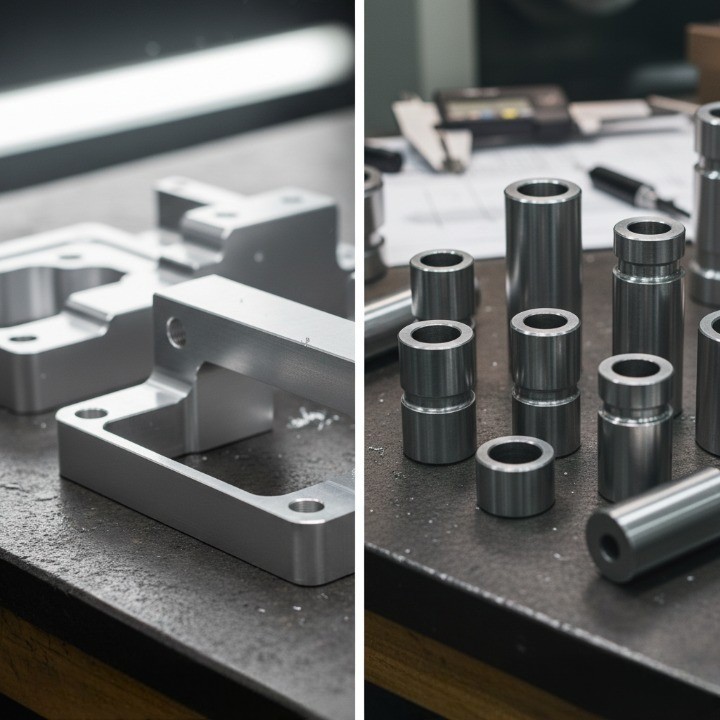
CNCフライス加工は、平面、角度付き、または3D形状の部品(ブラケット、ハウジング、筐体など)に最適です。切削工具が固定されたワークピースの周囲を移動し、さまざまな側面から材料を除去します。そのため、穴、スロット、ポケットのある部品の加工に最適です。
-
CNC旋盤加工は、シャフト、ピン、ブッシュなどの円筒形または円錐形の部品に最適です。部品は高速回転し、固定された切削工具によって精密に成形されます。
部品が平面と円形の両方の形状を併せ持つ場合(例えば、バルブ本体やコネクタなど)、多くの場合、両方の加工工程が必要となります。現代の多くの工場では、フライス加工と旋削加工を一度の段取りで行えるハイブリッドマシンを使用しており、時間の節約と精度の向上を実現しています。
| 部品の形状 | 推奨プロセス | 代表的な例 |
|---|---|---|
| 平面または角柱状 | CNCフライス | ブラケット、プレート、ヒートシンク |
| 円形または円筒形 | CNC旋盤 | シャフト、ローラー、ピン |
| 混合ジオメトリ | フライス加工と旋削加工の組み合わせ | バルブ、アダプター、マニホールド |
公差と表面仕上げの要件
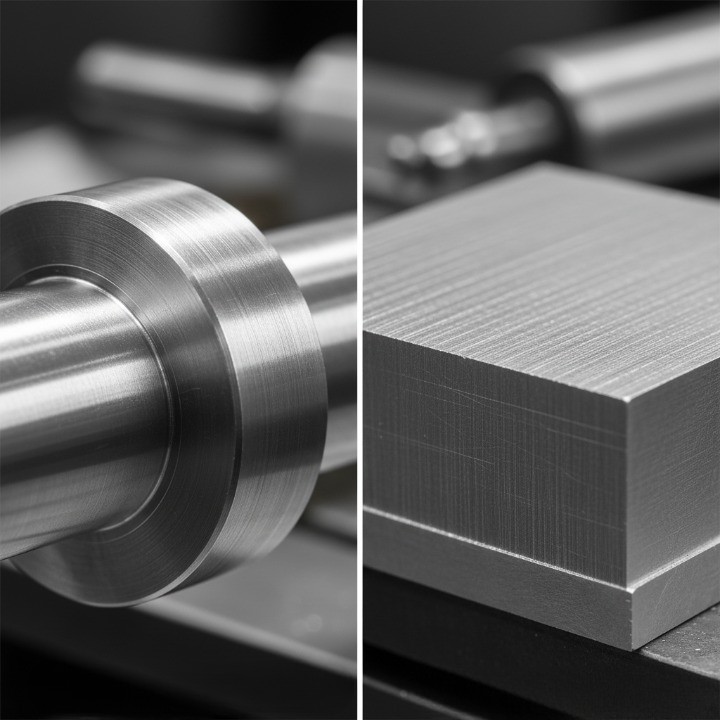
厳しい公差と滑らかな表面仕上げを求めるなら、CNC旋盤加工が圧倒的に有利です。ワークピースを連続的に回転させることで均一な切削が可能になり、多くの場合、Ra 0.8 μm以下の表面粗さを実現できます。ベアリングシートやねじ部品など、精密な嵌合加工に最適です。
しかし、フライス加工は平面の寸法精度を極めて高いレベルで制御できます。適切な工具と機械のキャリブレーションを行えば、 ±0.005 mm以内の公差を実現でき、航空宇宙グレードの部品にも十分対応可能です。表面仕上げは加工経路と主軸回転速度に大きく左右されるため、送り速度を最適化することで品質を大幅に向上させることができます。
ほとんどの製造工程では、エンジニアは旋削加工とフライス加工を組み合わせて使用します。つまり、基本形状の加工には旋削加工を、仕上げ加工や追加機能の加工にはフライス加工を用いるのです。この組み合わせによって、スピードと精度の両方を実現できます。
材質と硬度に関する考慮事項
材料の選択は、各プロセスのパフォーマンスに大きな役割を果たします。
-
フライス加工は、アルミニウムや真鍮からステンレス鋼やチタンまで、幅広い材料に対応できます。多軸加工や精密な形状加工が必要な部品の加工に最適です。
-
旋削加工は、硬度の高い金属や高密度合金の加工に適しています。回転運動と一定の切削角度により、炭素鋼やインコネルなどの硬い材料でも、精度と工具寿命を維持することができます。
超硬質材料の加工において、多くのメーカーはハイブリッド方式を採用しています。まず旋削加工で粗削りを行い、次にフライス加工で細かい部分を仕上げます。このバランスにより、工具の摩耗を最小限に抑えつつ、表面品質を維持することができます。
| 材料タイプ | ベストプロセス | Notes |
|---|---|---|
| アルミ/真ちゅう | フライス加工 | 細部までこだわった軽量パーツに最適 |
| ステンレス鋼 | ターニング | 硬い表面でも精度を維持 |
| チタン/インコネル | ハイブリッド | 効率とツールの耐久性を向上 |
プロトタイプと大量生産
多くの場合、生産規模によって、どのプロセスがより良い結果をもたらすかが決まります。
-
試作品や少量生産の場合、フライス加工はセットアップが迅速で調整も容易です。CADモデルの変更、ツールパスの再生成、そして新しいデザインの加工を数時間以内に行うことができます。
-
大量生産においては、旋削加工が最適です。サイクルあたりの速度が速く、大量生産でも安定した加工が可能で、数千個の同一部品を生産する際にコスト効率にも優れています。
スマートな製造戦略では、プロトタイプ段階では形状検証のためにフライス加工を行い、量産段階では効率を最大化するために旋削加工を行うことが多い。このバランスにより、チームは設計から市場投入までの遅延を最小限に抑えることができる。
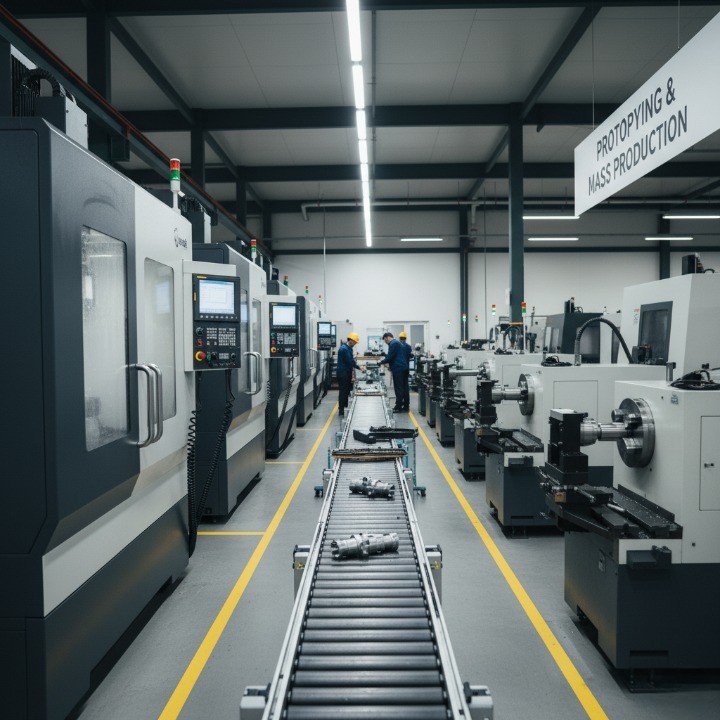
要するに、複雑な形状、複数の特徴、あるいは迅速な設計変更が必要な場合は、CNCフライス加工を使用してください。精密な円形部品を大量に必要とする場合は、CNC旋削加工を選択してください。そして、設計が両方の利点を兼ね備えている場合は、ハイブリッド加工を検討して、両方の長所を最大限に活用してください。
ハイブリッドおよびマルチタスクCNCマシンの台頭
CNC技術の進化により、フライス加工と旋削加工を一体化した新世代の機械が登場しました。ハイブリッドCNCマシン、あるいはマルチタスクCNCマシンと呼ばれるこれらのシステムにより、製造業者は複雑な部品をより速く、より高精度に製造できるようになります。エンジニアや調達チームにとって、これは取り扱いの削減、一貫性の向上、そして全体的なコスト削減を意味します。

ハイブリッド加工(ターンミルセンター)とは何ですか?
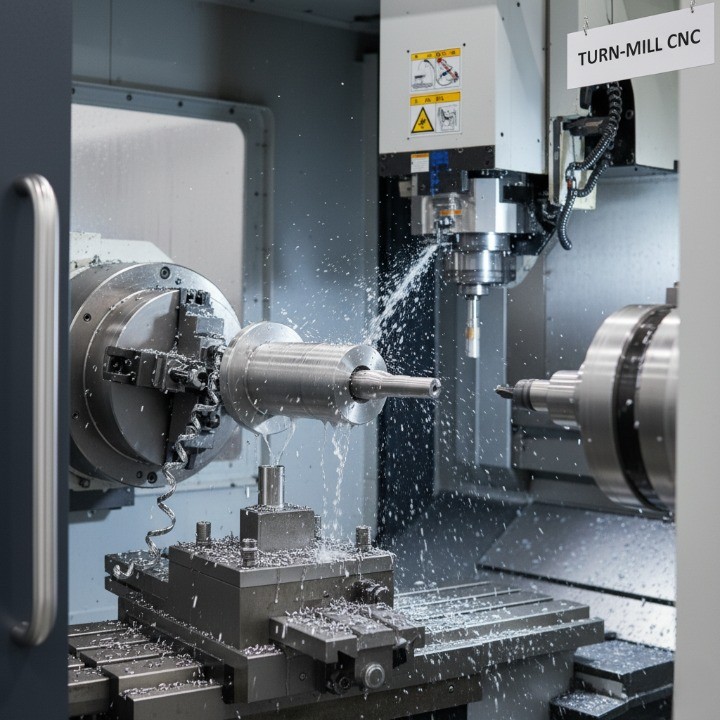
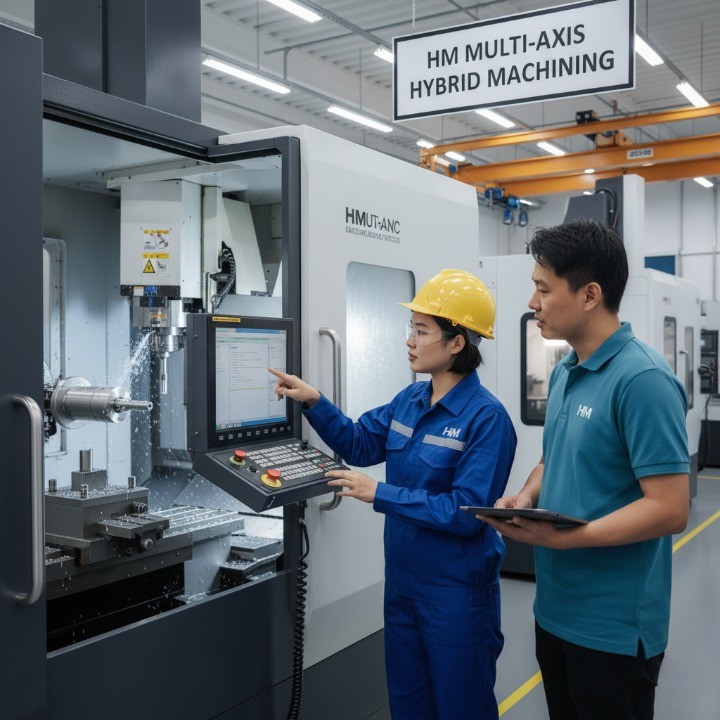
ハイブリッド加工、またはターンミル加工とは、CNC旋削加工とCNCフライス加工を単一のプラットフォームに統合したものです。この機械には、回転スピンドル(旋削用)とフライスヘッド(多軸切削用)の両方が装備されています。
この統合により、部品を別々の機械間で移動させることなく、フライス加工、穴あけ加工、旋削加工を連続した一つの工程で行うことができます。これは、複雑な形状においても厳密な公差と位置合わせを維持する上で非常に重要です。
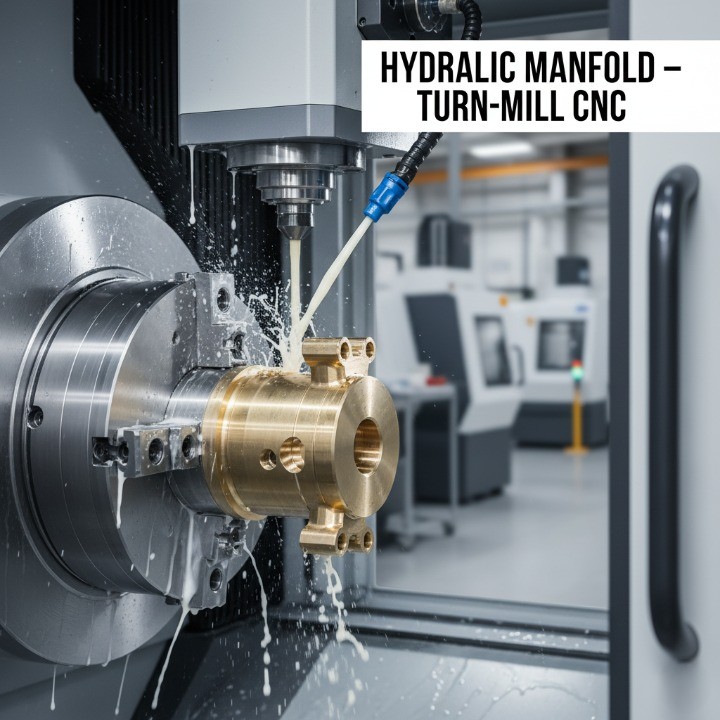
たとえば、油圧バルブ本体または航空宇宙用継手は、円筒形のプロファイルを旋削して加工し、その後ポート、穴、またはフラット部分をフライス加工することができます。これらはすべて 1 回のクランプ操作で実行できます。
| 機能 | 詳細説明 | 典型的な使用 |
|---|---|---|
| 共同作戦 | 旋削+フライス加工+穴あけ加工 | 複雑な金属部品 |
| セットアップの削減 | 部品全体を単一の治具で固定 | アライメントエラーの削減 |
| 多軸モーション | 最大9軸加工 | 先進航空宇宙またはエネルギー部品 |
ハイブリッド加工のメリット
ハイブリッド加工の最大の利点は効率性にあるが、品質管理と設計の柔軟性も大きく向上させる。
1. 段取り時間の短縮:従来の機械加工では、複数のステーション間で部品を移動させる必要がありました。部品の移動のたびにエラーやダウンタイムが発生します。ハイブリッドシステムでは、これを解消し、1回の段取りで複数の作業を完了できます。
2.精度向上:すべての形状を一度のクランプで加工することで、幾何学的精度と再現性が飛躍的に向上します。これは、ミクロンレベルの精度が求められる航空宇宙、ロボット、自動車部品にとって特に重要です。
3.コストとスペースの節約:機械の台数が少なくなれば、設備投資額と設置面積の要件も削減できます。さらに、作業員はより複雑な部品をより少ない訓練で扱えるようになり、作業効率が向上します。
4. 迅速なターンアラウンド:リードタイムが短く、工具交換も少ないため、ハイブリッドマシンは、俊敏性と精度が両方とも重要な、少量多品種生産に最適です。
ハイブリッド加工を検討するタイミング?
ハイブリッド加工は、部品に回転形状と角柱形状が組み合わさっている場合、または表面間の精度を厳しい公差内で維持する必要がある場合に最適です。
以下の場合にはハイブリッド CNC 加工を検討する必要があります。
-
あなたのデザインには、円筒形と平面の両方の特徴があります。
-
加工面間には高い同心度または位置精度が求められます。
-
あなたのプロジェクトは、短期間の実行や頻繁な設計変更を伴うため、セットアップ時間が重要になります。
-
リードタイムの短縮とワークフローの統合改善を目指します。
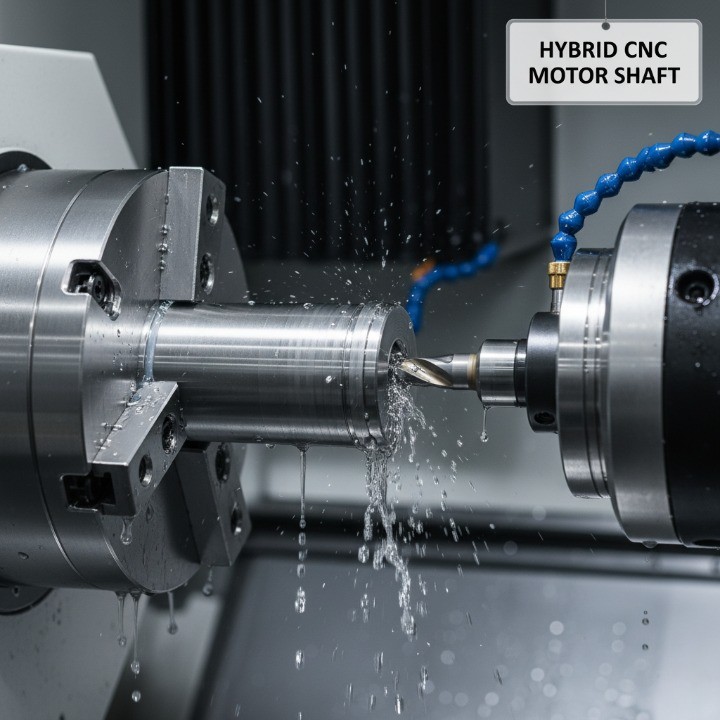
例えば、平面加工を施したポンプハウジングやモーターシャフトを製造するには、通常、旋削、フライス加工、穴あけ加工が必要です。ハイブリッドマシンでは、これら3つの加工を一度に行うことができ、シームレスな位置合わせが保証され、全体の加工時間を最大40%短縮できます(シーメンス・デジタル・インダストリーズのデータによる。出典:シーメンス・マニュファクチャリング・インサイト、2024年)。
プロセス選択におけるコストと効率の要因
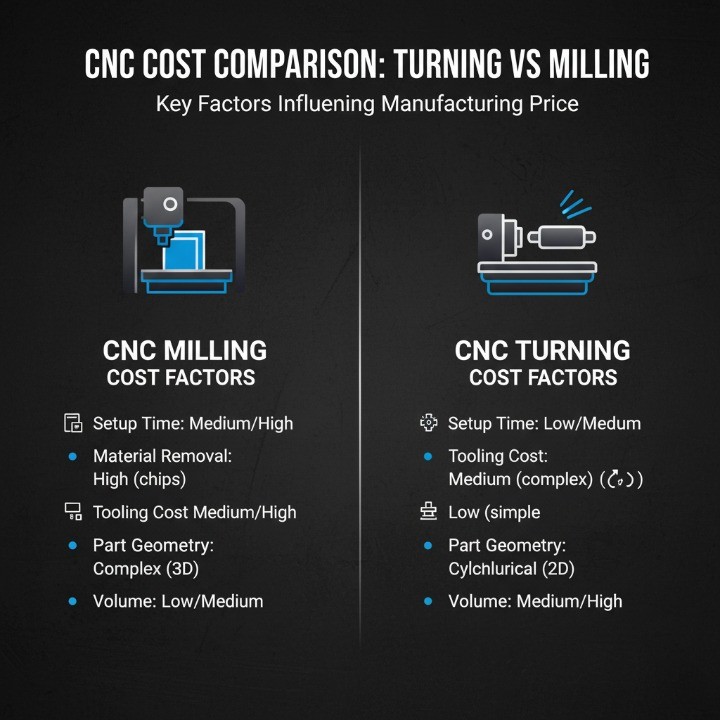
CNCフライス加工とCNC旋削加工のどちらを選択するかを決める際、コスト効率は最も重要な考慮事項の一つです。どちらの加工方法も卓越した精度を実現できますが、それぞれに機械稼働時間、工具、セットアップ要件など、独自のコスト要因が存在します。これらの要因を理解することで、エンジニアや購買担当者は、品質や納期を損なうことなく、より賢明な調達判断を下すことができます。
主なコスト要因
機械加工部品の総コストは、いくつかの技術的および運用上の要因によって決まります。それらをわかりやすく説明しましょう。
1. 機械加工時間と複雑さ機械加工時間は、総コストの40~60%を占めるのが一般的です。フライス加工では、工具交換回数が多く、工具経路も複雑になるため、サイクルタイムが長くなります。特に多軸加工の場合は顕著です。一方、旋削加工は、セットアップが簡単で切削動作が連続しているため、円筒形部品の加工が高速です。
2.セットアップとプログラミングのコスト 新しいプロジェクトごとに、CAMプログラミング、治具のセットアップ、工具の校正が必要です。少量生産や試作品の場合、これは大きな費用となる可能性があります。フライス加工のセットアップは複雑ですが、旋削加工のセットアップはよりシンプルで迅速であり、特に繰り返し生産の場合はその傾向が顕著です。
3.材料利用と廃棄物 フライス加工は固体ブロックから材料を除去するため、多くの場合、スクラップ率が高くなる。丸棒材には旋削加工の方が効率的であり、廃棄物と工具摩耗を最小限に抑えることができる。ニアネットシェイプのブランク材や鋳造プリフォームを使用することで、材料コストを大幅に削減することも可能だ。
4. 公差と表面仕上げの要件公差が厳しくなるほど、または表面が滑らかになるほど、加工コストは高くなります。±0.005 mmの公差または鏡面仕上げ(Ra < 0.8 μm)を実現するには、精密な工具と遅い送り速度が必要となり、機械時間と検査コストの両方が増加します。
5.工具とメンテナンス 切削工具の摩耗は、材料の硬度と加工速度によって異なります。例えば、硬鋼やチタンの加工には、コーティングされた超硬工具やセラミック工具が必要です。これらは高価ですが、精度と耐久性を確保するために不可欠です。適切な工具管理は、継続的な費用を抑えるのに役立ちます。
| コストファクター | フライス加工 | ターニング | 最適化のヒント |
|---|---|---|---|
| 機械時間 | 複雑な部品の場合はさらに高い | 丸い部品の場合は下げる | ツールパスを簡素化し、多軸セットアップを使用する |
| セットアップの手間 | その他の備品とツール | セットアップの高速化 | モジュラー式固定システムを使用する |
| 材料の無駄 | より高い | 低くなる | ブランクのサイズと向きを最適化する |
| 工具の摩耗 | 中〜高 | 穏健派 | 適切な冷却剤とフィードを適用する |
| 理想的な使用法 | 複雑な3Dジオメトリ | 円筒形または円錐形 | 形状とバッチサイズに基づいて選択する |
品質を犠牲にせずにコストを最適化するには?
コスト削減は、必ずしも品質を落とすことを意味するわけではありません。重要なのは、工程効率、材料選定、そして設計意図のバランスを取ることです。戦略的にバランスを取る方法をご紹介します。
1. 製造性を考慮した設計(DFM)設計段階の早い段階から、加工パートナーと緊密に連携しましょう。部品形状を簡素化し、穴のサイズを標準化し、不要な厳しい公差を削減します。これらの変更により、機能的な精度を維持しながら、加工時間を最大30%短縮できます。
2. 用途に合った材料を選ぶ アルミニウムや真鍮で要件を満たせる場合は、高性能合金を過剰に指定することは避けましょう。強度、耐食性、コストの面で適切な材料を選択することで、部品の品質を損なうことなく大幅なコスト削減が可能です。
3.作業の統合 可能な限り、フライス加工と旋削加工を1回のセットアップで行える多軸またはハイブリッドCNCマシンを使用してください。これにより、機械の引き継ぎ、治具の交換、検査といった主要なコスト要因を削減できます。
4. ツールパスと切削パラメータの最適化最新のCAMソフトウェアは、工具の摩耗をシミュレーションし、精度を維持しながら加工時間を短縮する送り速度の組み合わせを提案できます。サンドビック・コロマント社の調査によると、最適化されたツールパスによって工具寿命を最大25%延ばすことができることが示されています(出典:サンドビック製造レポート2024)。
5.バッチ生産戦略を検討する 繰り返し発生する部品については、バッチ生産または再注文価格を依頼しましょう。セットアップとプログラムが確定すれば、部品あたりのコストは大幅に削減されます。これは、CNC加工のスケーラビリティを高める最も簡単な方法の一つです。
CNCフライス加工部品と旋盤加工部品の実例
理論を理解することは重要ですが、 CNCフライス加工とCNC旋削加工の違いを最もよく示すのは、実際の生産事例です。これらの事例は、それぞれの加工方法が異なる形状、公差、性能目標にどのように適合するか、そしてハイブリッド加工がいかに両者の利点を組み合わせてさらに効率を高めることができるかを明確に示しています。
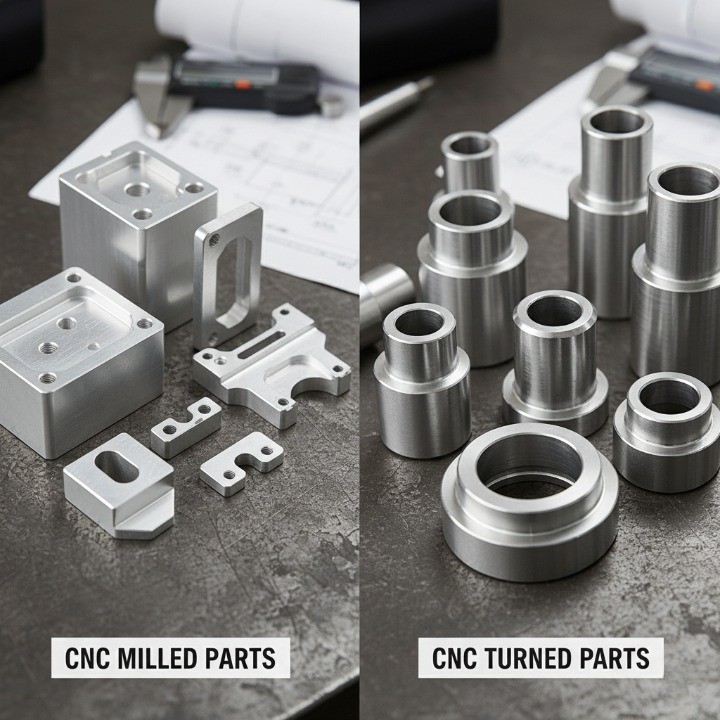
CNCフライス加工の例
CNCフライス加工の最も一般的な例の一つは、ロボット工学や自動化システムで使用されるアルミニウム製電子機器筐体の製造です。これらの筐体は、内部部品やシールが完璧にフィットするように、精密なポケット加工、穴あけ加工、そして細部にわたる表面仕上げが求められます。
この場合、部品はアルミニウムの塊から始まります。3軸または5軸のCNCフライス盤を使用し、複数の角度から材料を除去することで、複雑な形状や空洞を形成します。この方法により、厳しい公差(±0.01 mm)と優れた再現性が確保され、大量生産に適しています。
この部品に対する CNC フライス加工の主な利点は次のとおりです。
-
1回のセットアップで複数の面と角度を加工できる能力。
-
滑らかで平らな表面は、シーリングやコンポーネントの位置合わせに最適です。
-
最小限の再設計でプロトタイプから完全生産への迅速な移行。
さらに、フライス加工は、外観と腐食防止の両方にとって重要な、陽極酸化処理、粉体塗装、レーザー彫刻などの表面仕上げプロセスをサポートします。
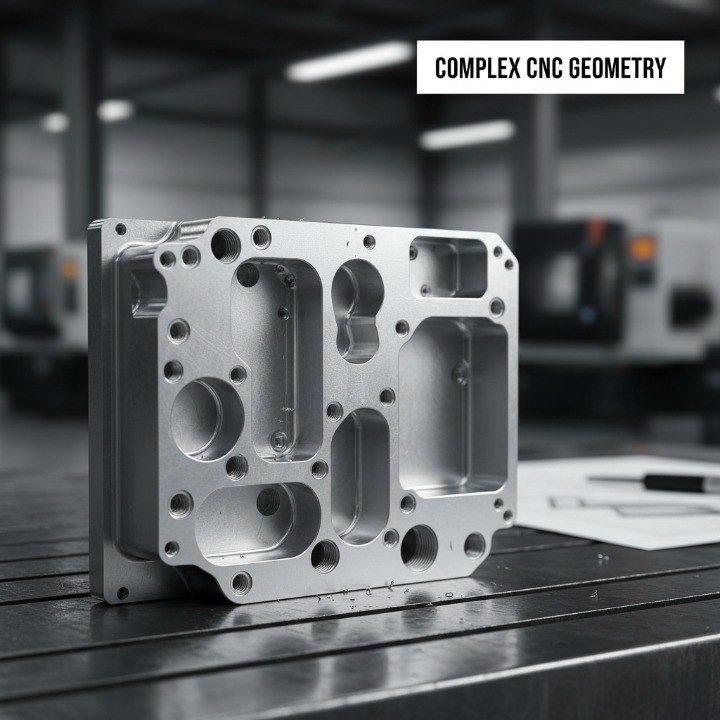
CNC旋削加工の例
CNC旋盤加工の最適な事例研究として、産業オートメーションシステムで使用されるステンレス鋼製モーターシャフトが挙げられます。この部品は、スムーズな回転性能を確保するために、高い同心度と表面仕上げ精度が求められます。
旋削加工は、旋盤チャックに取り付けられた丸棒材から始まります。主軸が部品を回転させ、切削工具が制御されたパスで材料を除去します。CNC旋削加工は、高速生産時でもミクロンレベルの真円度と真直度を維持できるため、この分野で優れた性能を発揮します。
この部分の主な利点:
-
優れた同心度と表面仕上げ(Ra 0.4 μm)。
-
フライス加工に比べて生産サイクルが速い。
-
ステンレス鋼やチタンなどの硬質材料との互換性。
パフォーマンスを向上させるために、ねじ切り、溝入れ、研磨などの二次操作を同じマシンで実行できるため、セットアップ時間が短縮され、完璧な位置合わせが保証されます。
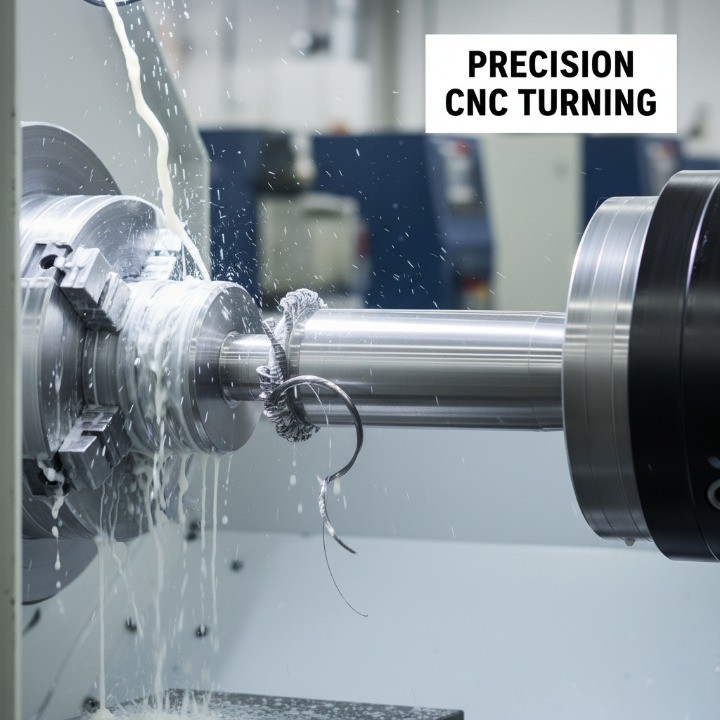
比較ケーススタディ:ハイブリッド部品
現代の多くの部品は、平面と円形の形状を組み合わせているため、ハイブリッド加工に最適な材料となっています。その好例として、ねじ込みポートと加工面が一体化された油圧マニホールドブロックが挙げられます。
従来、製造業者はまず旋盤で円筒形の主要部分を削り出し、次にフライス盤に移して側面の穴や平面を追加していた。この2段階の工程は、段取り時間の増加と位置ずれ誤差の発生につながる。
ハイブリッド型またはマルチタスク型のCNCマシンでは、両方の加工が1回のセットアップで行われます。部品は一度クランプされるだけで、旋削加工とフライス加工の間の位置精度が完璧に保たれます。その結果、生産速度の向上、公差管理の改善、ハンドリング時間の短縮が実現し、シーメンス・インダストリーのデータ(2024年)によると、スループットが最大40%向上することがよくあります。
この部品のハイブリッド加工の利点:
-
セットアップ時間と治具の変更が削減されます。
-
操作間のシームレスな移行。
-
フィーチャ間の幾何学的一貫性が向上します。
| パーツタイプ | メインプロセス | 典型的な機能 | 達成された精度 |
|---|---|---|---|
| 電子筐体 | フライス加工 | ポケット、平面、ねじ穴 | ±0.01 mm |
| モーターシャフト | ターニング | 円筒形、ねじ山付き、研磨された表面 | ±0.005 mm |
| 油圧マニホールド | ハイブリッド(ターンミル) | 丸みと平らな特徴を組み合わせた | ±0.008 mm |
プロジェクトに最適な CNC パートナーを選択するにはどうすればよいでしょうか?
適切なCNC加工パートナーを選ぶことは、スムーズな生産プロセスとコストのかかるプロジェクト遅延の分かれ目となることがよくあります。技術や設備も重要ですが、真に信頼できるパートナーを定義するのは、エンジニアリングの専門知識、コミュニケーション能力、そして一貫した品質を兼ね備えているかどうかです。優れた製造パートナーは、単に部品を製造するだけでなく、設計の最適化、コスト削減、そして最終製品が意図どおりに機能することを保証する上で、お客様をサポートします。
製造パートナーに求めるものは何ですか?
CNC加工サプライヤーを評価する際には、技術力、プロセスの透明性、サービスの信頼性に注目してください。トップクラスの加工パートナーとは、以下の基準を満たす企業です。
1. 高度な設備とプロセス能力 多軸CNCマシン、ハイブリッドシステム、CMMやレーザー測定などの精密検査ツールを備えたパートナーを選びましょう。これらの能力により、複雑な形状や厳しい公差が求められる部品においても一貫性が確保されます。また、多軸加工により、段取り替えを複数回行うことなく生産時間を短縮できるため、大規模プロジェクトにとって非常に重要なメリットとなります。
2. エンジニアリングとDFMサポート 優秀なパートナーは、単にCADファイルに従うだけでなく、製造性を考慮して設計をレビューし最適化します。早期の連携により、工具の入手性や公差の過剰など、コストやリードタイムの増加につながる問題を未然に防ぐことができます。形状、材料選定、表面仕上げの最適化についてフィードバックを提供してくれるチームを探しましょう。
3.品質管理と認証 航空宇宙プロジェクトにおいては、ISO 9001、IATF 16949、AS9100などの品質認証について確認しましょう。これらの認証は、製造業者が標準化されたプロセス、文書化、継続的改善の実践に従っていることを証明するものです。これは、専門性と信頼性の証です。
4.コミュニケーションとプロジェクトの透明性 効果的なコミュニケーションは、何週間にも及ぶやり取りを省くことができます。リアルタイムの注文追跡、デジタルプロジェクトダッシュボード、明確なドキュメントを提供するパートナーを選びましょう。透明性は信頼関係を築き、特に海外の生産パートナーシップにおいては重要です。
5.エンドツーエンドの対応力 優れたCNCサプライヤーは、機械加工、仕上げ、組み立て、梱包までを網羅するワンストップソリューションを提供します。責任を負ってくれるパートナーが1社だけであれば、調整リスクが排除され、納期も短縮されます。
| 評価基準 | それが重要な理由 | 確認すべきこと |
|---|---|---|
| 機械能力 | 複雑な部品の精度を確保 | 5軸/ハイブリッドCNCの可用性 |
| DFMサポート | 設計ミスとコストを削減 | エンジニアリングコンサルティングプロセス |
| 品質保証 | 一貫した出力を保証 | ISO/IATF認証 |
| コミュニケーション | ずれや遅延を防ぐ | 専任プロジェクトマネージャー |
| ワンストップ·サービス | 調達を簡素化 | 社内仕上げ、組立、検査 |

HMが競争優位性を提供する理由
HMでは、「精度が性能を左右する」という一つの原則に基づいて機械加工サービスを構築してきました。10年以上にわたるOEMおよびODMの経験を持つHMは、自動車、ロボット、医療、産業オートメーションなどの業界向けに、エンジニアリング主導のCNCソリューションを提供しています。
1. 高度な設備と専門知識 HMは、多軸CNC加工機、旋削・フライス複合加工機、精密検査ラボを運用し、すべてのプロジェクトが寸法および性能要件を満たすことを保証します。当社のエンジニアリングチームは、データ駆動型の加工戦略を適用し、すべての部品バッチで再現性の高い精度を実現します。
2.DFM(製造性設計)と技術コンサルティング 当社は設計段階からお客様と緊密に連携し、製造性設計に関するフィードバックや材料最適化に関する知見を提供します。この初期段階でのインプットは、製品の品質を維持しながら、加工時間を20~30%削減するのに役立つことがよくあります。
3. 認証された品質と確実な納品 HMはISO 9001:2015およびIATF 16949規格に準拠し、完全なトレーサビリティと自動化された検査文書管理を実現しています。各プロジェクトは当社のデジタル製造ダッシュボードを通じて追跡され、お客様はリアルタイムで進捗状況を監視できます。
4.統合製造ソリューション HMはCNC加工に加え、ダイカスト、表面仕上げ、組立、梱包まで全てを自社工場で提供しています。この統合により、リードタイムの短縮だけでなく、生産全体を通して一貫した品質が保証されます。
5.グローバルなサービスとエンジニアリングサポート 当社の国際物流チームは、北米、ヨーロッパ、アジア全域への納期厳守を保証します。英語を話せるプロジェクトエンジニアと連携することで、お客様は試作品から量産までスムーズなプロセスを実現できます。
よくある質問(FAQ)
CNC加工が初めての方でも、複雑な調達プロジェクトを管理されている方でも、これらのFAQは、エンジニアやバイヤーがCNCフライス加工とCNC旋削加工を比較する際に抱く最も一般的な疑問を明確にします。
CNC フライス加工と旋削加工の主な違いは何ですか?
主な違いは、切削動作の仕組みにあります。CNCフライス加工では、切削工具が回転し、加工対象物は固定されたままです。この加工方法は、平面、溝、ポケット、複雑な3D形状の加工に最適です。一方、 CNC旋削加工では、加工対象物自体が回転し、固定された工具が材料を除去します。これは、シャフトやブッシュなどの円筒形や円錐形の加工に最適です。
より費用対効果の高いプロセスはどれですか?
部品の形状と体積によって異なります。CNC旋盤加工は、サイクルタイムが短く工具交換も最小限で済むため、円形で対称的な部品には通常より経済的です。一方、CNCフライス加工は、特に位置決めを減らす4軸または5軸のセットアップを使用する場合、複雑な形状や多面体の部品に対して費用対効果を発揮します。
一般的には:
-
低複雑性、大量生産の円形部品 → 旋削
-
複雑な多面体または角柱状の部品 → フライス加工
HMのように、両方の工程をワンストップで提供するサプライヤーと提携することで、必要な精度を維持しながらコストを最小限に抑えることができます。
1 つの部分で両方のプロセスを組み合わせることはできますか?
多くの部品は、最終的な形状を実現するために、フライス加工と旋削加工の両方を必要とします。例えば、油圧マニホールドやモーターハウジングは、まず旋盤(旋削加工)で円形のベースを作り、その後フライス盤でスロット、穴、平面を加工するといった具合です。
最新の旋削・フライス複合型CNC工作機械は、両方の機能を統合し、すべての工程を1回の段取りで実行します。この統合により、精度向上、段取り時間の短縮、納期短縮が実現します。
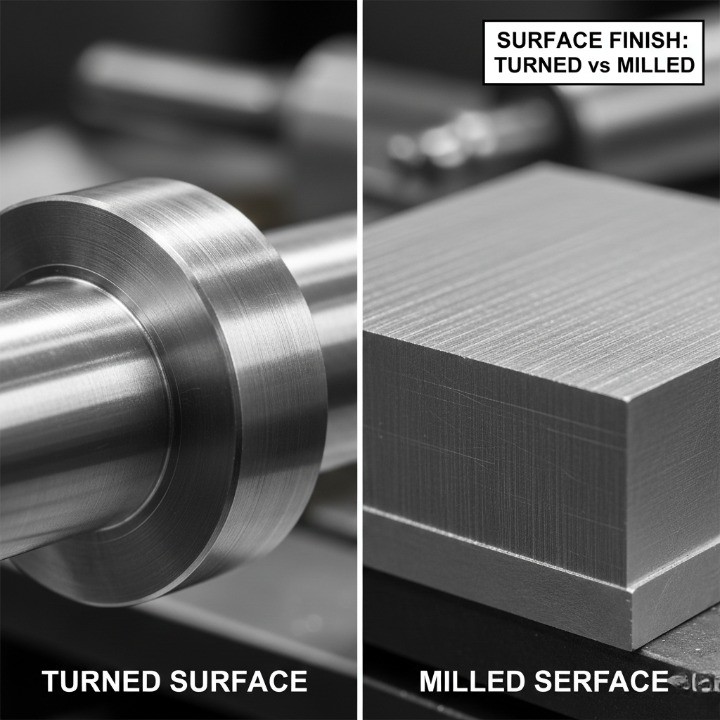
表面仕上げはどのように異なりますか?
表面仕上げの品質は、加工方法とパラメータによって異なります。一般的には、
-
旋削加工は、工具が常に接触しているため、より滑らかな表面仕上げ(Ra 0.4~1.6μm)が得られます。
-
フライス加工では、送り速度やカッターの種類に応じて、より多様な表面仕上げ(Ra 0.8~3.2μm)が得られます。
研磨、陽極酸化処理、ビーズブラストなどの仕上げ技術は、外観と機能性を向上させることができます。例えば、アルミニウム部品はフライス加工後に陽極酸化処理されることが多く、旋削加工されたシャフトは摩擦を低減するために研削または研磨されることがあります。
| プロセス | 一般的な表面仕上げ(Ra) | 一般的な後処理 |
|---|---|---|
| CNC旋盤 | 0.4〜1.6μm | 研磨、研削 |
| CNCフライス | 0.8〜3.2μm | 陽極酸化、サンドブラスト、コーティング |
それぞれの方法に最適な材料は何ですか?
材料の選択は、設計機能、機械的要件、および加工性に応じて異なります。
CNC旋削に最適な材料:
-
ステンレス鋼
-
アルミ
-
真鍮
-
銅
-
チタン(航空宇宙または医療用シャフト用)
CNCフライス加工に最適な材料:
-
アルミニウム(複雑なハウジングやブラケットに最適)
-
軟鋼および炭素鋼
-
プラスチックエンジニアリング樹脂(例:PEEK、デルリン)
-
高強度部品用の工具鋼とチタン
プロの機械加工パートナーは、材料特性、工具摩耗、表面仕上げの適合性についてアドバイスを提供し、不必要なコストをかけずに性能を確保します。
結論
CNCフライス加工とCNC旋削加工は、それぞれ異なる設計および製造上の課題を解決します。フライス加工は複雑な形状や多面体加工に対応し、旋削加工は円筒形部品の高速かつ安定した出力を実現します。これらを適切に(多くの場合組み合わせて)適用することで、要求の厳しい用途においても、信頼性の高い公差、コスト管理、そして拡張可能な生産が可能になります。
HMは、設計意図と適切な加工戦略の整合を支援します。CADモデル、目標公差、数量計画をご共有いただければ、エンジニアリングチームが旋削、フライス加工、ハイブリッド加工を組み合わせた最適な加工方法をご提案し、試作から量産まで、お客様のプロジェクトをサポートします。