


このガイドでは、内ねじの主要な CNC ねじ切り方法について説明します。
機械加工部品やダイカスト部品の設計・調達に携わっている方なら、ねじ山の不具合一つで組立作業全体が停止したり、発売が遅れたり、高額な再加工が必要になったりする可能性があることを既にご存知でしょう。ねじ山は荷重を支え、流体を密閉し、重要な部品を固定する役割を担っているため、ねじ山の品質は信頼性、保証リスク、安全性に直接影響します。
しかし、多くのチームは依然として、明確な基準ではなく、習慣的にタッピング、ねじ切りフライス加工、あるいはねじインサートを選択しています。この記事では、それぞれの方法がどのように機能するか、どのような点で優れているか、どのような点で劣っているか、そしてより良い意思決定を行い、CNC加工サプライヤーとより効果的に連携するにはどうすればよいかを説明します。
CNCねじ切り方法の概要
CNC加工では、あらゆる材料、形状、生産量に最適な単一の加工法は存在しないため、エンジニアはさまざまな方法で内ねじを作成します。タップ穴加工、ねじ切りフライス加工、ねじインサート加工はそれぞれ、速度、コスト、柔軟性、強度を異なる方法でバランスよく考慮しており、これらのトレードオフを理解することが、信頼性の高いねじ部品を実現するための第一歩となります。
大まかに言うと、タッピングは専用工具を用いて1回の高速操作でねじ山を作成し、ねじ切りフライス加工は螺旋状のパスに沿って切削工具を用いてプロファイルを形成し、ねじインサートは下穴に別個のねじ山要素を追加します。これらの手法を同じプロジェクト内で組み合わせることが可能です。特に、アルミニウムや亜鉛ダイカスト部品の機械加工や仕上げ加工において、生産性と堅牢性の両方が求められる場合は、これらの手法を併用することができます。
CNC 加工に複数のねじ切り方法が存在するのはなぜですか?
CNC加工工場では、実際のプロジェクトで同じ制約条件が適用されるケースは稀であるため、複数のねじ切り加工方法が用いられます。例えば、ステンレス鋼製の試作品を少量生産する場合、浅い盲穴が多数あるアルミニウム製の大量生産ハウジングを製作する場合、ねじ切り加工された部品をCNC加工し、何千回もの組み立てサイクルに耐えなければならない安全性が極めて重要な接合部を製作する場合などがあります。それぞれの状況に応じて、リスク、コスト、精度のバランスを異なる形で考慮する必要があります。
タッピングは一般的なねじサイズでは非常に高速なサイクルタイムを実現しますが、難削材や深い止まり穴には適さない場合があります。ねじ切りフライス加工は1穴あたりの加工速度は遅いものの、特に硬質部品や高価値部品では優れた制御性が得られます。ねじインサートを使用すると組み立て工程が増えますが、軟質材料に強度と修復性に優れたねじ山を形成します。これらのオプションが存在する理由を理解すれば、ねじ切りを単なる後付けとして扱うのではなく、意図的に選択できるようになります。
タップ穴とは何ですか?
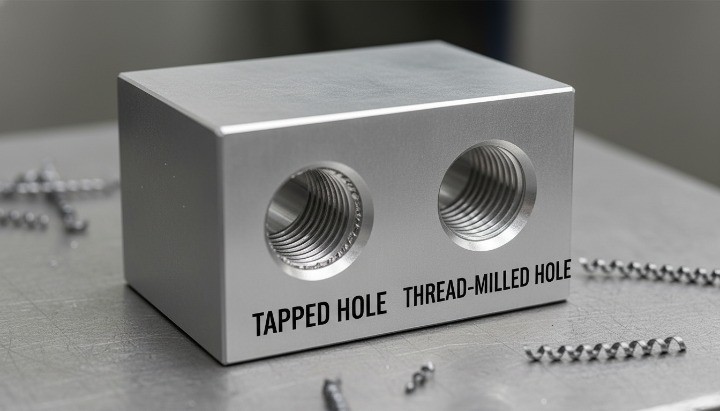
タップ穴とは、タップと呼ばれる工具を用いて加工された内ねじのことです。タップは、加工後のねじと同じ基本的な形状を持つ工具です。CNC加工では、機械が主軸の回転と送りを同期させ、タップをドリルで開けた穴に挿入し、逆方向に引き抜くことで、ねじを一度の高速な操作で形成します。そのため、タッピングは、鋼材やアルミニウム部品の多くの標準的なねじ加工において、標準的な選択肢となっています。
穴が貫通穴か止まり穴か、そして切削片を切削領域からどのように排出する必要があるかに応じて、スパイラルポイントタップ、スパイラルフルートタップ、フォーミングタップなど、様々な種類のタップを使用できます。最新のCNC工作機械はリジッドタップをサポートしていることが多く、従来のフローティングホルダーと比較して精度と工具寿命が向上しています。しかし、タッピングは依然として比較的過酷な作業です。タップが破損した場合、通常は部品をスクラップにするか、破損した工具を穴から取り外すのにかなりの時間を費やすことになります。
スレッドミリングとは何ですか?
ねじ切り加工では、通常は部分的なねじ山形状を持つ回転切削工具をらせん状に動かし、内ねじを生成します。タップをまっすぐ押し込んだり引き抜いたりする代わりに、CNCマシンはZ軸方向に進みながらX-Y軸方向に円運動を補間することで、ねじ山の形状を徐々に切削します。この方法により、同じ工具ファミリーを使用して、直径、深さ、さらには左右のねじ山方向まで、優れた制御が可能になります。
ねじ切りフライス加工では工具が穴に固定されないため、特に硬質または強度の高い材料では、重大な破損のリスクが低くなります。また、フライス加工パスを調整することでねじサイズを微調整できるため、厳しい公差の加工やメッキやコーティングの補正に役立ちます。ただし、サイクルタイムが長くなり、CAMプログラミングと機械の剛性が求められるため、多くの工場では、すべての穴ではなく、重要な形状、大径、または難削材にのみねじ切りフライス加工を採用しています。
ねじインサートとは?(ヘリコイル、キーンサート、ワイヤーインサート、ソリッドインサート)
ねじインサートは、あらかじめ加工された穴に挿入して最終的な内ねじを形成する、ねじ山付きの別体部品です。一般的なタイプとしては、ヘリコイルなどのワイヤーインサート、キーロック式インサート(キーンサートなど)、各種ソリッドブッシュ式インサートなどがあります。いずれの場合も、まず特定のパイロット穴と特殊なねじ山を加工し、次にインサートを挿入することで、基材自体よりも耐久性、耐摩耗性に優れ、強度も高いねじ山が得られます。
ワイヤーインサートは、ダイヤモンド断面を持つコイル状のワイヤーを使用して内ねじを形成します。これは、アルミニウムやマグネシウムなどの軟質合金に特に有効です。ソリッドインサートとキーロックインサートは、高負荷用途における回転や抜けを防止するメカニカルキーまたはショルダーを備え、さらに堅牢性を高めます。これらのソリューションはコストと組立時間を増加させますが、通常は容易に剥がれてしまう材料でも、繰り返し組立、現場での修理、高い締め付け荷重を可能にします。そのため、ねじインサートは、軽合金と厳しい機械的要件が組み合わさった航空宇宙、自動車、機械部品において重要な役割を果たしています。

タップ穴
CNCタッピングの仕組み
CNCタッピングは、機械が主軸の回転と送りを同期させながら、あらかじめ開けられた穴にタップを差し込み、内ねじを作成します。工具は前進しながらねじ山を切削または成形し、その後同じ経路に沿って穴から後退します。1回の連続した固定サイクルで、完全なねじ山が得られます。
実際の製造工程では、通常、適切なタップ穴径にドリル加工を行い、穴口のバリ取りまたは面取りを行い、その後、リジッドタッピングサイクルを実行するか、フローティングタップホルダーを使用します。CNCプログラムは、ねじサイズと材質に応じて、深さ、速度、送りを制御します。特に止まり穴では、クーラントと切りくずの排出が重要です。このワークフローは、タップ加工開始前に適切なパイロット径と位置合わせを保証する、タップ加工準備済みの穴の正確なCNCドリル加工に依存しています。
購入者やエンジニアにとって重要な点は単純だ。設計と加工条件が適切であれば、タッピングは低コストで大量の内ねじを生産するための迅速かつ標準化された方法である。

利点(スピード、コスト効率、成熟したプロセス)
タッピングは、多くのめねじ加工において、依然としてデフォルトの選択肢となっています。これは、加工速度が速く、予測可能性が高く、世界中の現場で広く理解されているためです。サイクルタイムと穴あたりのコストを考慮すると、特に小径および中径のねじの場合、タッピングが最も経済的な選択肢となることがよくあります。
主な利点は次のとおりです。
-
高い生産性: 1回のタップサイクルで、1回のパスでねじ山全体を完成させます。M4~M10や8~32~3/8″-16といった一般的なサイズの場合、サイクルタイムは非常に短くなります。これは、部品に数十個の穴がある場合に特に重要です。
-
ねじ切り加工におけるタップのコストは比較的安価で、入手も容易です。プログラミングも簡単です。安定した加工プロセスであれば、数千個の穴にコストを分散させ、安定した生産量を実現できます。
-
成熟した標準化されたプロセス: ISOメートルねじやユニファイドねじシリーズなどの規格は、形状、嵌め合い等級、公差を定義しているため、エンジニアは推測ではなく確立された規則に頼ることができます。これにより、合否ゲージやねじプラグを用いたねじの検査も容易になります。
-
CNCマシンとの幅広い互換性:最新のマシニングセンターのほとんどは、リジッドタッピングサイクルに対応しています。古い機種でも適切なホルダーを使用すればタッピング加工が可能なので、多くの場合、特別なハードウェアは必要ありません。
調達とコストの観点から、標準的なねじサイズ、中程度の強度要件、中量生産の場合、タッピングは多くの場合、最適な出発点となります。
制限事項(工具破損、切削片排出、材料の課題)
タッピングを迅速かつ経済的にする特性は、同時にリスクも生み出します。タップは細く、比較的壊れやすい工具です。万が一、不具合が生じると、穴の奥深くで破損し、部品をスクラップにしなければ取り外すことが困難、あるいは不可能になる可能性があります。
一般的な制限は次のとおりです:
-
工具破損のリスク:タップは複数の刃を同時に噛み合わせます。切りくずが溝に詰まったり、潤滑が不十分だったり、送り速度が不適切だったりすると、工具が詰まる可能性があります。止まり穴や硬い材料、粘着性のある材料では、そのリスクはさらに高まります。高価な部品でタップが破損すると、タッピングによるコストメリットが失われてしまいます。
-
止まり穴における切りくず排出ステンレス鋼や低炭素鋼などの材料では、長く糸状の切りくずがフルートを詰まらせることがあります。止まり穴では、スパイラルフルートタップ、高圧クーラント、またはペックサイクルで切りくずを処理しない限り、切りくずの排出先がありません。切りくず制御が不十分だと、ねじ山が粗くなり、工具の破損につながります。
-
非標準ねじに対する柔軟性は限られています。ねじのサイズとピッチごとに専用のタップが必要です。特殊ねじや大型ねじを多く扱う場合、工具の在庫が増え、セットアップがより複雑になります。
-
穴のサイズと位置合わせに対する感度:タップドリルが小さすぎると、トルクが急激に上昇し、タップが破損する可能性があります。ドリルがずれて穴の位置がずれると、タップは不適切な経路を辿ろうとしてねじ山を損傷します。
-
加工が難しい材料:硬鋼、高温合金、または研磨性材料は、タップの寿命を縮め、破損リスクを高めます。延性材料では、成形タッピングが有効な場合もありますが、それでも非常に厳密な工程管理が必要です。
加工が難しい材料に多数のねじ穴を設ける部品を設計する場合、特に高価な部品については、ねじ切り加工やインサート加工などの代替手段と比較して、これらのリスクを積極的に検討する必要があります。
典型的な故障モード
タップねじの破損原因を理解することは、信頼性を考慮した設計と適切なプロセスウィンドウの選択に役立ちます。ほとんどの問題は、生産前に予測できるいくつかの繰り返しパターンに分類されます。
一般的な障害モードは次のとおりです。
-
穴の中でタップが折れる。これは最も深刻な故障です。多くの場合、過剰なトルク、ドリルサイズの間違い、潤滑不良、または送り速度の間違いが原因です。除去には放電加工(EDM)または手作業による再加工が必要になる場合があり、多くの部品が廃棄処分となります。
-
ねじ山が大きすぎたり小さすぎたりすると、タップドリルが間違っていたり、摩耗が監視されていなかったりすると、ねじ山がきつすぎたり緩すぎたりする可能性があります。これは、組み立て上の問題、ねじ山のずれ、または耐荷重の低下につながります。
-
表面仕上げ不良とバリ:摩耗したタップ、低速切削、またはクーラント不足により、穴の入口または出口に粗い側面、材料の裂け目、および大きなバリが発生します。バリはシールや可動部品に干渉する可能性があり、多くの場合、追加のバリ取りが必要になります。
-
ねじ山のずれや傾き ドリル穴とタップ軸のずれにより、ねじ山が表面に対して垂直にならない場合があります。その結果、ファスナーが固着したり、特にシール面において、アセンブリが正しく装着されない可能性があります。
-
軟質材料におけるねじ山の剥離アルミニウム、亜鉛合金、またはプラスチックでは、タップで切削された粗いねじ山は、高負荷や繰り返し組み立てによって剥離する可能性があります。これは切削の問題というよりは設計上の問題ですが、軟質材料への直接タッピングの限界を示しています。
これらの失敗例は重要な点を浮き彫りにしています。タッピング自体は「悪い」作業ではありませんが、許容範囲が狭いということです。深さ、材質、負荷の面でその範囲を超えた場合は、他の方法を検討する必要があります。
最適な使用例と適切な材料
タップ穴は、適切な加工方法と用途を組み合わせれば非常に効果的です。目安として、材質、ねじサイズ、生産量がタップ加工の「最適な条件」に合致すると、最良の結果が得られます。
適切な使用例は次のとおりです。
-
標準的な小~中サイズのねじ山(軟鋼、快削鋼、アルミニウム、真鍮のM3~M12または#4~1/2インチなど)が最適です。ねじ山加工されたCNC鋼部品では、高いスループットと安定した工具寿命を実現できます。
-
貫通穴または浅い止まり穴 貫通穴は切りくずの排出を自然に促進します。適切な面取りとドリル深さを備えた浅い止まり穴も、底部に切りくずが詰まらない限り効果的です。
-
中規模生産の場合、数百個から数万個の部品をバッチ生産する場合、タッピングは工具コスト、速度、および簡便性のバランスに優れています。
-
ねじの強度要件が中程度の部品。構造ブラケット、ハウジング、カバー、および一般的な機械部品は、多くの場合このカテゴリーに分類されます。ねじには通常の組み立て荷重がかかり、極端な疲労や過酷な使用条件は発生しません。
適切な材料としては通常、次のようなものがあります。
-
機械加工性に優れたアルミニウム合金
-
快削性炭素鋼
-
適切なタップ形状とクーラントを選択すると、多くのステンレス鋼
-
精密ねじ用真鍮および銅合金
対照的に、非常に硬い合金、研磨性の高い材料、非常に柔らかいプラスチックの場合は、ねじフライス加工やインサートなどの異なるアプローチが必要になることがよくあります。
まとめ - タッピングが最適な選択となるのはいつでしょうか?
タッピングは、多くのCNC加工シナリオにおいて依然として最も効率的な内ねじ切り方法ですが、条件が整う場合に限ります。最大の効果を得るには、以下の条件を満たす必要があります。
-
機械加工可能な金属には、標準的なねじサイズを使用してください。
-
貫通穴、または適切なドリル深さと面取りを施した扱いやすい止まり穴を設計する。
-
生産サイクル時間がコストの主要因となる中規模生産量を目指す。
-
直接タップされたねじでは、ねじの強度と柔軟性が十分であることを認識します。
加工対象部品がこの条件に合致する場合、通常はCNCタッピングが第一選択肢となり、適切な工具管理と工程監視によってコストを抑えることができます。しかし、深い止まり穴、加工が難しい材料、重要な荷重がかかるねじ山、あるいは不良品が許容できない高価な部品などの場合、より堅牢な代替手段として、ねじ切りフライス加工やねじインサート加工を真剣に検討する必要があります。
スレッドミリング
ねじ切りフライスの仕組み(ヘリカル補間の基礎)
ねじ切りフライス加工は、回転する切削工具を用いて、あらかじめ開けられた穴の内側を螺旋状に削り、めねじを作成します。工具がねじ山の形状に沿って移動するタッピングとは異なり、ねじ切りフライス加工は通常、形状の一部のみを加工し、XYZ軸の座標移動によってねじ山を加工します。CNC工作機械はこの動きを正確に制御するため、ねじ山を一回の加工で形成するのではなく、段階的に加工していきます。
実際には、オペレーターは適切な下穴をドリルで穴あけし、ヘリカル補間サイクルをプログラムし、サイズと精度に応じてマルチフルートまたはシングルポイントのねじ切りミルを選択します。工具は円弧を描きながら、ねじピッチに等しい速度でZ軸方向に進みます。穴内でカッターが固定されないため、タップ破損の原因となるトルクスパイクを回避できます。また、工具の摩耗、コーティング、または厳しい公差要件に応じてツールパスを調整することもできます。
ねじ切り加工は、高精度、大径加工、あるいは高価な材料や加工が難しい材料における信頼性の向上が必要な場合に特に有効です。

利点(柔軟性、精度、太いネジ、硬い材料)
ねじ切りフライス加工は、サイクルタイムだけでなく、精度、制御性、そしてリスクを考慮すると、大きなメリットをもたらします。切削抵抗を低減し、プログラマがねじ山形状を自由に制御できるようにすることで、タッピング加工に内在する多くの問題を解決します。
主な利点は次のとおりです。
-
多様なねじサイズに対応する高い柔軟性。1台のねじ切り機で、工具ではなく加工経路を変更するだけで、異なる直径や左ねじ・右ねじを加工できます。これにより、様々なサイズや非標準ピッチを扱う際の工具コストを削減できます。
-
精度と調整性の向上 カッターのラジアルオフセットを調整することで、ねじピッチ径を微調整できます。これは、6H / 6g 公差等級やUNJ / UNF プロファイルなど、精密な制御が求められる高精度な嵌め合いを行う際に非常に役立ちます。
-
硬質材料や靭性材料において優れた性能を発揮します。一度に1つまたは少数の切削刃しか噛み合わないため、ねじ切り加工はトルクを低減し、切りくずの排出性を向上させます。ステンレス鋼、チタン、高温合金など、タッピング加工が危険な材料において一般的に用いられます。
-
破損リスクを低減し、安全な作業を実現します。工具が穴に詰まることはありません。万が一不具合が発生した場合でも、工具は致命的な故障を起こすことなく後退します。これにより、高価な部品の廃棄ロスを削減できます。
-
止まり穴の優れた制御性。穴の底に切りくずを押し込んだり、切りくずを穴の底に押し込んだりすることなく、ねじの深さを正確に制御できます。
購入者にとっての主な利点は単純明快です。ねじ切り加工は、難易度の高い部品におけるリスクを軽減し、寸法精度を向上させ、高価な工具変更なしに特殊なねじに対応できます。

制限事項(サイクルタイムが遅い、プログラミングスキルが高い)
ねじ切りフライス加工は強力ですが、必ずしも最適な選択肢とは限りません。タッピング加工に比べて、加工時間とプログラミングに多くの労力がかかります。また、機械の剛性やCAMのサポート状況にも左右されます。
一般的な制限は次のとおりです:
-
タッピングよりもサイクルタイムが遅い。タッピングは1回の素早いストロークでねじ山を形成する。一方、ねじ切り加工は完全ならせん状のツールパスが必要で、精度を高めるために複数回のパスが必要になる場合がある。穴が多い部品では、この時間差が積み重なる。
-
プログラミングの複雑さが増す。プログラマーは、らせん状の補間サイクルを生成し、送り速度、切削速度、カッターオフセットを調整する必要がある。経験の浅いチームは、ツールパスが正しくない場合、ねじ山を過剰に切削したり、切削不足に陥らせたりする可能性がある。
-
ねじ切り加工は、機械の剛性や振れに敏感です。正確な円弧補間が求められますが、ガイドウェイの摩耗、剛性の低下、主軸の振れが大きい機械では、ピッチ径やねじ形状を維持することが困難になる場合があります。
-
ねじ切り工具は、特にピッチが大きい場合や特殊材料用に設計されたコーティング工具の場合、基本的なタップよりも単価が高くなることがあります。しかし、重要な用途においては、長寿命と破損リスクの低さがそのコストを相殺することがよくあります。
-
単純な大量生産部品にはメリットが限定的アルミニウム製のハウジングに何千個もの標準的なM6またはM8ネジがある場合、タップ加工の方がはるかに効率的でコスト効率が良い。
これらの制約は、明確なルールを浮き彫りにしている。すなわち、ねじ切り加工は、精密なねじやリスクの高いねじには最適だが、標準的な形状の高速加工には適していないということだ。

典型的な故障モード
ねじ切りフライス加工は壊滅的な故障を減らす一方で、エンジニアが考慮しなければならないいくつかの繰り返し発生する問題も依然として存在します。これらのモードを理解することで、より優れた機能を設計し、より信頼性の高い仕様を策定できるようになります。
一般的な障害モードは次のとおりです。
-
ツールパスオフセットの誤りによるピッチ径のずれ 半径方向オフセットのわずかな誤差がピッチ径をずらし、嵌合が緩すぎたりきつすぎたりする原因となります。この問題は通常、ツールではなく加工工程に起因するものです。
-
送り速度の誤りや工具の摩耗によるねじ山仕上げ不良。送り速度が遅すぎたり、刃先が摩耗したりすると、ねじ山が裂けたり、側面が粗くなったりします。これは、締め付けトルク、シール性、ねじ山の寿命に影響します。
-
深い穴や狭い穴での工具のたわみ長尺ねじ切りフライスはたわむことがあり、特にアスペクト比の高い穴を持つ部品では、テーパーや深さの不均一が生じる可能性があります。
-
Z軸同期の不正確さによる切削過多Z軸のピッチ送りがプログラムされたピッチと完全に一致しない場合、結果としてねじ山の形状が歪む可能性があります。
-
硬質材料のチャタリングや振動ステンレス鋼やチタンのねじ切り加工では、工具やホルダーの剛性が不足している場合、振動痕が発生することがあります。
タッピングの不具合と比較すると、これらの問題によって部品が破損することはほとんどありません。通常は公差や仕上げに関する懸念として現れますが、プロセスチューニングによって修正できます。

最適な使用例と適切な材料
ねじ切りフライス加工は、速度よりも精度、耐久性、リスクの低減を重視する場合に最適です。また、シール面や精密アセンブリなどの機能面にねじが接触する場合にも最適な選択肢です。
最適な使用例は次のとおりです。
-
M12または1/2インチ以上の大径内ねじは、トルク低減と柔軟性により、ねじ切り加工の恩恵を受けます。
-
チタン、インコネル、焼入れ鋼、その他の合金などの硬質材料や特殊材料は、ねじ切り加工の軽い切削力によりよく反応します。
-
重要なエンジニアリングねじ荷重を支える接合部、トルク制御アセンブリ、シール面、または繰り返し分解サイクルに関わるねじは、ねじ切り加工が望ましい。
-
生産量が少量から中量の場合、サイクルタイムが主要なコスト要因でない場合は、ねじ切り加工の方が信頼性が高く、不良品も少なくなります。
-
高価な部品や複雑な部品のねじ切り加工において、部品価格が高い場合、タップが1つ破損するだけでも経済的な損失につながる可能性があります。ねじ切り加工は、プロジェクトのコストと納期を守る上で非常に重要です。
適切な材料は次のとおりです:
-
304、316、17-4PHなどのステンレス鋼
-
チタンまたは航空宇宙用合金
-
中程度の硬度までの硬化鋼
-
高精度が必要な場合はアルミニウムまたはマグネシウム
-
精密ねじ加工が必要な亜鉛ダイカスト部品

まとめ - ねじ切りフライス加工が最適な選択肢となる場合
ねじ切り加工は、特に難易度の高い材料や高付加価値部品において、精度、予測可能性、制御性が求められる場合に最適な選択肢です。以下のような場合に最も効果を発揮します。
-
ねじ山は大きい、深い、または重要な表面の近くに位置している。
-
あなたは、硬い、丈夫な、または研磨性のある材料を扱います。
-
工具破損によるスクラップは、高価になるか、受け入れられないものになります。
-
公差調整、コーティング補正、または特殊なねじ形状が必要になります。
-
生産量はタッピングの速度の利点を正当化するものではありません。
これらの条件が満たされる場合、ねじ切り加工は耐久性、精度、再現性に優れたソリューションを提供し、プロジェクトのリスクを低減し、長期的な信頼性を向上させます。サイクルタイムよりも一貫性が重視される要求の厳しい産業用途においては、多くの場合、最適な方法となります。
ねじ山インサート
ねじインサートの種類(ワイヤー、ソリッド、キーロック)
ねじインサートは、硬化または強化されたねじ山要素を下穴内に挿入することで、耐久性のあるめねじを作成します。エンジニアは、母材が繰り返しの締め付けサイクルや高い締め付け荷重に耐えられない場合にこれを使用します。最も一般的な3つのタイプ、すなわちワイヤーインサート、ソリッドインサート、キーロックインサートは、それぞれ異なる技術的要件に対応します。
ヘリコイルなどのワイヤーインサートは、ダイヤモンド断面のステンレス鋼コイルを使用しています。取り付け後、コイルはわずかに膨張して所定の位置に保持され、硬く滑らかなねじ山を形成します。ソリッドインサートは、小型のねじ付きブッシングに似ており、より高い強度や耐熱性を実現するために肉厚が厚くなっています。また、耐摩耗性と寸法安定性を向上させた精密真鍮ねじ付きインサートなどのオプションもあります。キーロック式インサートには、インサートを母材に固定する機械式キーが付属しており、振動が激しい用途や頻繁な分解を伴う用途において、回転や抜け落ちを防ぎます。
各タイプにはそれぞれ特定の取り付け手順が必要で、通常は穴あけ、専用インサートタップによるねじ切り、そしてワイヤまたはブッシングの挿入という手順が含まれます。ほとんどのインサートは、ISO 68-1や統一ねじ規格などの確立されたねじ規格に準拠しているため、標準的なファスナーと互換性があります。

利点(強度、耐摩耗性、修復性)
ねじインサートは、強度、耐久性、または頻繁なメンテナンスが求められる用途において重要な利点を提供します。主な利点は、特に軽量合金において、周囲の材料よりも優れたねじ山を作成できることです。
主な利点は次のとおりです。
-
高い引抜き強度と耐荷重性:インサートの硬化鋼または合金構造は、周囲の軟質アルミニウムやマグネシウムよりも大きな荷重を支えます。これにより、トルクが重要な締結具を用いたアセンブリにおける接合部の信頼性が向上します。
-
優れた耐摩耗性:鋼同士のねじ山接合部は、焼き付き、腐食、ねじ山の摩耗を防ぎます。これにより、部品の組み立てと分解を繰り返す際の長期的な劣化を軽減します。
-
修理・交換可能 ねじ穴が損傷した場合でも、部品を廃棄することなくインサートを取り外して交換できます。これにより、機械、エンジン、航空宇宙機器のメンテナンスコストを削減できます。
-
温度変化下でも安定したねじ形状を維持 インサートは寸法安定性を維持するのに役立ち、温度サイクルにさらされる用途におけるシール性能をサポートします。
-
ネジ山が潰れたり、大きすぎたりする穴を修復するのに役立ちます。メンテナンスチームは、本来なら廃棄されるはずの貴重な部品を再利用するために、インサートをよく使用します。
接合部の完全性が極めて重要な部品においては、インサートを使用することで、直接タッピングでは実現できないレベルの耐久性が得られます。
制限事項(コスト、追加の組み立て手順)
ねじインサートはメリットがある一方で、複雑さとコストを伴うため、すべてのプロジェクトに適しているわけではありません。これらの制約は、インサートが実用的であるケースと、過剰であるケースを判断するのに役立ちます。
一般的な制限は次のとおりです:
-
部品コストの上昇インサートは、特に多数のねじ山を補強する必要がある場合、材料費と人件費が増加します。ソリッドインサートやキーロック式インサートは、ワイヤーインサートよりも高価であり、取り付け作業の手間も種類によって異なります。
-
追加の加工および取り付け手順各インサートには、インサートタップによって作成された、正確なサイズの穴と特殊なねじ山形状が必要です。加工後、作業者は専用ツールを使用してインサートを取り付けます。これにより、サイクルタイムと部品の取り扱いが増加します。
-
組み立てミスが発生する可能性:取り付け深さの誤り、斜め挿入、またはロックキーの欠落は、ねじ山の性能を損なう可能性があります。これらの問題を回避するためには、品質チェックが不可欠です。
-
強固な基材では効果が限定的中~高強度鋼では、インサートを使用しても、直接タッピングやねじ切り加工に比べてほとんど、あるいは全く利点がないことが多い。
-
薄肉部品におけるスペースの制約インサートには、設計によっては変形のリスクなしには支えきれない肉厚が必要となる場合があります。
これらの制約があるため、インサートは、耐久性、修理のしやすさ、または耐荷重能力が追加コストを正当化する明確な理由がある用途に選択的に適用する必要があります。
一般的な故障モード(インサートの抜け、ねじ山の交差)
ねじインサートは、正しく取り付けられると強力なねじ山を形成しますが、特定の条件下では依然として不具合が発生します。これらの不具合モードを理解することで、エンジニアは穴設計の改善、適切なインサートタイプの選定、そして下流工程での組み立てにおける問題回避に役立ちます。
一般的な障害モードは次のとおりです。
-
引張荷重下でのインサートの引き抜きは、母材が薄すぎるか弱すぎてインサートの外ねじを支えきれない場合に発生します。また、穴の深さや直径が適切でない場合にも発生します。
-
母材内部での回転:ワイヤインサートは、内部駆動タングが完全に除去されていない場合、または穴が大きすぎる場合に回転する可能性があります。キーロック式インサートはこのリスクを軽減しますが、キーの噛み合いが不適切な場合、回転する可能性があります。
-
ボルトの取り付け時のねじ山のずれ、位置ずれ、または摩耗したボルトは、特に組み立て手順が不十分な場合や視界が限られている用途において、インサートの内部形状を損傷する可能性があります。
-
摩耗環境によるねじ山の摩耗 インサートは頑丈ですが、金属片や研磨粒子などの汚染物質は摩耗を加速させます。
-
振動による抜け落ちアプリケーションにロック機能がない場合、またはインサートの外ねじが適切なトルクで取り付けられていない場合、インサートが徐々に緩む可能性があります。
故障の多くは、不適切な設置、母材の厚さ不足、または過酷な使用条件に起因します。これらの要因を考慮して設計することで、信頼性が大幅に向上します。

最適な使用例と軟質/弱材料(アルミニウム、マグネシウム、プラスチック)
ねじインサートは、母材がねじ継手を確実に支持できない用途において最も高い価値を発揮します。そのため、高トルク、振動、あるいは繰り返しのメンテナンスサイクルにさらされるアセンブリによく使用されます。
最適な使用例は次のとおりです。
-
強度のある内ねじを必要とする軟質金属、アルミニウム6000系、7000系、亜鉛合金、マグネシウム合金などは、強化ねじによって大きなメリットが得られます。
-
頻繁な分解が必要な部品、アクセスパネル、カバー、計器筐体、およびメンテナンス頻度の高い機器は、インサートを使用することで耐用年数が長くなります。
-
ねじ山が破損するとコストがかさむ高価な部品。航空宇宙用ブラケット、エンジン部品、ロボット機器などでは、高価なアセンブリを保護するためにインサートがよく使用されます。
-
強力なねじ込みインターフェースを必要とするプラスチック部品。射出成形部品は、耐久性のある金属ねじを作成するために、熱固定または超音波インサートに依存することが多い。
-
ねじ込みが限られている薄肉部品の場合、インサートを使用することで、基材が摩耗してしまうような箇所でも、より深く、より強力なねじ込みを実現できます。
-
カスタムアルミニウムマニホールドなど、機械加工可能な精密ねじを必要とするダイカスト部品は、鋳造時の気孔や薄いリブによってねじの信頼性が低下する場合に、ねじインサートの理想的な候補となります。
一般的にインサートを必要とする材料:
-
アルミニウム(6000/7000シリーズ)
-
マグネシウム合金
-
亜鉛ダイカスト材料
-
ABS、ナイロン、PEEKなどのエンジニアリングプラスチック
このような環境では、直接ねじ切りされたねじ山は早期に破損することが多い一方、インサートを使用することで、基材を保護する制御された予測可能なインターフェースが実現します。
まとめ - インサートが最適な選択肢となるのはいつですか?
ねじインサートは、ねじの耐久性、繰り返し使用できる耐久性、または単体では負荷の高いねじ接合部を支えられない材料における信頼性の高い荷重伝達を最大限に確保する必要がある場合に最適な選択肢です。以下のような場合に最大のメリットが得られます。
-
お使いの部品には、アルミニウム、マグネシウム、亜鉛、プラスチックなどの軟質または低強度の材料が使用されています。
-
ねじ山は、高トルク、振動、または頻繁な繰り返し動作に耐えなければなりません。
-
この部品は価値が高く、ねじ山の損傷により廃棄することはできません。
-
現場での修理、再構築機能、または交換可能なねじ山が必要です。
-
薄肉または多孔質のダイカスト部分のねじ山を安定させる必要があります。
部品コストよりも耐久性、耐用年数、ねじ山の健全性が重要な場合、ねじインサートは最も信頼性の高いソリューションを提供し、機械加工部品とダイカスト部品の両方の耐用年数を延ばすのに役立ちます。

ねじ切り方法の直接比較
タッピング、ねじ切りフライス加工、ねじインサートのどれを選ぶかは、単なる理論上の問題ではありません。ねじの強度、不良率、サイクルタイム、工具コストに直接影響します。このセクションでは、これら3つの方法を比較検討することで、習慣や仕入先の好みに頼るのではなく、各プロジェクトにおいて明確で説得力のある決定を下せるようになります。
タッピングとスレッドミル加工
タッピングとねじ切りを比較する場合、通常は速度と簡便性と、柔軟性と制御性のバランスを取ることになります。
一般的な材質の標準サイズの内ねじの場合、タッピングの方が穴あたりの加工速度が速い。1つの工具でねじ山全体を同期動作で加工できるため、サイクルタイムが短縮され、プログラミングも簡素化される。そのため、多くの製造現場ではタッピングが依然として標準的な加工方法となっている。
ねじ切りフライス加工は、従来とは異なるアプローチを採用しています。小型のカッターが螺旋状の経路に沿ってねじ山の形状を補間します。専用のタップではなく、機械の動作によってねじ山の形状を作り出します。そのため、同じねじ切りフライスで同じピッチで異なる直径のねじ山を加工できることが多く、ツールパスを変更することで小径も容易に調整できます。この柔軟性は、少量生産、複数の部品ファミリーの加工、高価な材料の加工などにおいて非常に有効です。
リスクの観点から言えば、タッピングは工具が破損した場合の許容範囲が狭い。小さな止まり穴でタップが折れた場合、部品を廃棄するか、取り外しに余分な時間を費やすことになる。一方、ねじ切り加工では、同じように工具が詰まることはほとんどなく、深刻な損傷が発生する前に加工サイクルを停止できることが多い。
留意すべき重要なポイント:
-
標準的なねじ山、大量加工、安定した材料特性がある場合は、タッピングを選択してください。
-
精密な制御が必要な場合、大型または非標準のねじ山が必要な場合、あるいは硬い部品や高価な部品をより安全に切削する必要がある場合は、ねじ切り加工を選択してください。

タッピングとねじインサート
タッピングとねじインサートの比較は、加工方法というよりも、現場での長期的なねじの性能に関するものである。
タップ加工されたねじ山は、母材に直接形状を刻み込みます。これは、特に母材自体が高い強度を持つ鋼や硬質合金においては、効率的でコスト効率に優れています。しかし、アルミニウム、マグネシウム、一部のプラスチックなどの軟質材料では、繰り返しの組み立てサイクルや高負荷によって、直接タップ加工されたねじ山が摩耗したり、ねじ山が潰れたり、変形したりする可能性があります。
ねじインサートは、従来のねじ加工システムを変革します。穴あけと内ねじ加工は従来通り行いますが、最終的なねじ形状を形成する鋼または合金製のインサートを別途取り付けます。このインサートは、基材単体よりも高い引抜き強度、優れた耐摩耗性、そしてより均一なねじ品質を実現します。また、現場での修理も可能になります。インサートが破損した場合でも、部品を廃棄するのではなく、インサートを交換するだけで済みます。
低コストで簡単な加工が求められ、かつ母材が必要な荷重に耐えられる場合は、タッピング加工が最適です。一方、材料が柔らかい場合、部品が高価な場合、またはねじ山が安全性に不可欠で、細目ねじの真空ブレーカー部品のように、繰り返し締め付けサイクルに耐え、劣化しない場合は、インサート加工が最適です。

ねじ切りフライス加工とねじインサート加工
ねじフライス加工とねじインサートは、高価値アプリケーションで一緒に使用されることがよくありますが、解決する問題は異なります。
ねじ切り加工は、ねじの切削方法に重点を置いた加工です。小径、ピッチ径、表面仕上げを精密に制御できるため、特に硬質合金や大径部品など、母材に直接、高精度で再現性の高いねじを加工したい場合に有効です。
ねじインサートは、ねじを通す材料に重点を置いています。たとえねじ切り加工で穴を開け、ねじ切り前処理を行ったとしても、最終的に荷重を受けるねじ面はステンレス鋼や合金製のインサートの内側に収まる場合があります。この場合、ねじ切り加工は加工品質と一貫性を向上させ、インサートは強度と長期的な耐久性を提供します。
基材の機械的特性が既に良好で、部品価格が極端に高くない場合は、適切に加工されたねじ切り加工が最も効率的な選択肢となります。しかし、非常に高い負荷がかかる場合、頻繁な組み立てが必要な場合、または軟質基材を使用する場合は、インサートを使用することで、機械加工だけでは得られない追加の安全マージンを確保できます。
実際には:
-
柔軟性があり、かつ精密なねじ山を強固な基材に直接加工する必要がある場合は、インサートを使用しないねじ切り加工を使用してください。
-
軟質部品や高付加価値部品において、最大限の耐久性と整備性が必要な場合は、ねじ切り加工済みのパイロットねじを備えたねじインサートを使用してください。
比較表 - 強度、耐性、速度、コスト、柔軟性、リスク
下の表は、タッピング、ねじ切りフライス加工、ねじインサートの主な違いをまとめたものです。詳細なエンジニアリング分析に代わるものではありませんが、加工方法やサプライヤーの提案を評価する際に、迅速な判断材料として役立ちます。
| 側面 | タップ穴 | スレッドミリング | ねじ山インサート |
|---|---|---|---|
| 第3章:濃度 | 強固な母材には適しているが、軟質合金には弱い | 良好、ベース材質とねじ山の深さによります | 軟質または弱い材料で非常に高い引張強度 |
| 公差 | 中程度から良好。タップを選択すると調整が難しくなります | 高い; ツールパスを介してピッチ径を微調整しやすい | 高い;インサートは一貫した製造ねじ形状を提供します |
| 速度 | 穴当たりの速度が非常に速く、大量生産に最適 | サイクルタイムが遅い(特に小さなスレッドの場合) | 機械加工と設置の手順のため最も遅い |
| 費用 | 部品あたりのコストが最も低く、追加のハードウェアも最小限 | 中程度; 機械時間とツールコストが高い | インサートコストと組み立てのため部品当たりのコストが最も高い |
| 柔軟性 | 低; 各タップは1つの直径とピッチに適合します | 高い; 1つのカッターで同じピッチの複数の直径を処理できます | 中程度。設計は柔軟だが、インサートのサイズとタイプは固定されている |
| リスク | 小さな穴や止まり穴では工具の破損やスクラップが発生するリスクが高い | 壊滅的なツール故障のリスクが低く、回復が容易 | リスクは設置品質と正しいインサートの取り扱いに移行します |
工程計画を作成する際は、この表を出発点として、自社の材料リスト、部品の重要度、品質要件に基づいて調整してください。
すべての方法における故障モードの比較
ねじ切り方法によって故障の仕方は異なり、これらのパターンを理解することで、保証請求、組み立て上の問題、生産ラインの停止を減らすことができます。
タッピング加工において、最も一般的な故障モードは、タップの破損、ねじ山のずれ、および切りくず排出不良です。タップの破損は、止まり穴加工時や部品価格が高い場合に特に深刻な問題となります。ねじ山のずれは組み立て時のねじ山の交差を引き起こし、切りくず排出不良はねじ山の不完全加工や表面損傷につながります。
ねじ切り加工における失敗は、工具の突然の破損というよりも、プログラミングの誤り、ツールパスの間違い、またはセットアップの不安定さに起因することが一般的です。補間が正しく行われていない場合、小径のばらつき、側面のチャタリング痕、またはピッチの許容範囲外といった問題が発生する可能性があります。これらの問題は検査時に明らかになることが多く、バッチ全体を廃棄するのではなく、プログラムやパラメータを調整することで修正できます。
ねじ込みインサートの場合、ベースとなる加工精度は通常安定していますが、リスクは取り付け品質と用途設計に移ります。よくある問題としては、荷重が設計限界を超えた際のインサートの引き抜き、取り付け時のねじ山のずれ、インサートが表面から突き出て相手部品と干渉するなどが挙げられます。軟質材料の場合、パイロット穴のサイズが不適切であったり、トルクが不適切であったりすると、局所的な亀裂や歪みが生じる可能性があります。
3つすべてを比較すると、パターンは明らかです。
-
タッピングはツールの完全性とチップ制御にリスクを集中させます。
-
ねじフライス加工では、プログラミングとプロセスの安定性にリスクが集中します。
-
ねじインサートは取り付けと荷重設計にリスクを集中させます。
これらの故障モードを自社の現場返品やライン上の問題と照らし合わせることで、方法を簡素化するか、プロセスを改善するか、あるいはスレッドシステム全体を再設計するかを判断できます。

適切なスレッド方法を選択するには?
適切なねじ切り方法を選択するには、工具を比較するだけでは不十分です。材料特性、穴の形状、組立時の負荷、公差要件、そして長期的な使用条件などを考慮する必要があります。これらの要素はそれぞれ、タッピング、ねじ切りフライス加工、インサート加工のどれが品質、コスト、信頼性の最適なバランスを実現できるかに影響します。このセクションでは、エンジニアと調達チームがさまざまなプロジェクトにおいて一貫性のある、妥当な意思決定を行えるよう、体系的なアプローチを提供します。
材料に基づく
最適なねじ切り加工は、多くの場合、材質によって決まります。軟質合金、硬質金属、複合材は、切削力やねじの噛み合いに対する反応が異なるため、加工工程はこれらの機械的特性に適合させる必要があります。
アルミニウム、マグネシウム、亜鉛のダイカスト合金の場合、標準的な負荷であれば直接タッピングで対応できますが、高トルクや繰り返し使用によってねじ山が破損する可能性があります。用途が重要な場合は、インサートを使用することで耐久性が大幅に向上します。一方、気孔や薄肉部がある場合は、ねじ切り加工の方がねじ山の品質をより適切に制御できます。ステンレス鋼の場合、材料が粘着性があり加工硬化しやすいため、タッピングには慎重な工具選択とクーラントが必要です。ねじ切り加工は、トルクの低減と切りくず制御の改善により、多くの場合、より優れた性能を発揮します。チタンや高温合金の場合、これらの材料は切削抵抗が高く、タップが破損するリスクが高いため、ねじ切り加工はタッピングよりもほぼ常に安全です。
部品にエンジニアリングプラスチックを使用している場合、タッピング加工によって材料の繊維が変形し、ねじ山の形状が不均一になる可能性があります。熱硬化性インサート、超音波インサート、またはソリッドインサートを使用することで、より強固で再現性の高い接合面が得られます。
要約すると、快削金属にはタッピング、硬質または靭性の高い材料にはねじ切り加工、軟質または低強度の基材にはインサート加工を選択してください。

穴の形状、深さ、アクセス性に基づいて
穴の形状は、工具の性能とねじ山の品質の両方に大きく影響します。浅く、しっかりと支えられた穴は、深く、狭く、または角度のある穴とは異なる挙動を示し、形状制約への対応も手法によって異なり、他の手法よりも優れています。
タッピングは、切りくずが容易に排出される貫通穴や浅い止まり穴に効率的です。しかし、深い止まり穴、特に直径の2~3倍以下の深さでは、切りくずが底部に詰まり、トルクが急激に上昇するため、タッピングはより危険になります。ねじ切りフライス加工は、切りくずが小さく、フルートからの排出に頼らないため、深い穴の加工に適していますが、リーチが大きすぎると工具のたわみが問題になります。
小径の場合、特にM3~M6のねじを扱う場合は、タッピングの方が一般的に効率的です。非常に小径のねじ切り加工では、振動に敏感な長くて繊細な工具が必要になります。一方、大径の穴の場合、ねじ切り加工は優れた制御性を提供し、大きなタップを駆動するために必要な非常に高いトルクを回避できます。
穴が斜めになっていたり、ずれていたり、壁に近い位置にある場合、ねじ切り加工はアプローチ経路や加工戦略を調整できるため、より柔軟性があります。インサートは外ねじのための十分な肉厚と取り付け工具のための適切なクリアランスが必要なので、薄い部分や狭い角では適用が制限される場合があります。
要するに、穴のサイズと位置に対して、切りくずの流れ、アクセス性、および工具の剛性を考慮した方法を選択することです。
必要なねじ強度と負荷条件に基づいて
ねじ強度要件は、工法を選択する上で最も重要な要素の一つです。現場での多くの不具合の根本原因は、ねじ山と荷重要件の不一致に起因しています。
接合部が高い締め付け荷重、繰り返しの締め付けサイクル、または振動に耐える必要がある場合、ねじ込みインサートは通常、最高の信頼性を提供します。鋼または合金製のインサートは、直接ねじ切りされたアルミニウムまたはマグネシウムの表面よりも、引き抜きやねじの摩耗に対してはるかに優れた耐性を示します。
一般的な筐体、ブラケット、軽機械部品など、中程度の強度を必要とする用途では、母材の強度が十分であれば、タッピング加工とねじ切り加工のどちらでも信頼性の高いねじ山が得られます。構造用鋼や強化ステンレス鋼部品の場合は、直接機械加工で十分です。
シール面や圧力境界に荷重がかかる場合、ねじの品質が非常に重要になります。ねじ切り加工は、ピッチ径、側面仕上げ、形状精度をより厳密に制御できるため、圧力保持部品のシール性能を向上させます。
接合部が疲労荷重や動的振動に耐える必要がある場合は、通常、ねじ切り加工されたねじよりも、インサートまたは公差が厳密に管理されたねじ切り加工されたねじが好まれます。
総じて、ねじ切り方法は、荷重方向、締め付け力、および想定される動作サイクルに合わせて選択すべきであり、特に自動車、航空宇宙、または産業機器においてはその点が重要である。
生産量とコスト戦略に基づく
多くの場合、生産量とコスト構造によって、サイクルタイムとプロセス信頼性のどちらがより重要かが決まります。
アルミ製ハウジング、鋳造品、ブラケットなど、多数の同一の穴を持つ部品を大量生産する場合、タッピング加工は通常、最も経済的な方法です。サイクルタイムが短く、ねじ1本あたりのコストも低く抑えられます。適切な工具管理を行えば、長時間の生産でも安定した生産性を維持できます。
少量から中量生産の場合、ねじ切り加工は魅力的な選択肢となります。1つの工具で複数の直径とピッチに対応でき、何十種類ものタップを購入する必要がなく、高価な部品の不良率も低減できます。生産量が少ない場合は、サイクルタイムが遅くなるというデメリットもほとんど気になりません。
ねじインサートは部品単価が最も高いため、速度や価格だけを理由に選ばれることはほとんどありません。むしろ、部品の価値が高い場合や、現場での故障によるコストがインサート自体の価格をはるかに上回る場合に、コスト戦略の一環として採用されます。
大量生産におけるコスト削減が目的であれば、通常はタッピング加工が最適です。一方、高価な部品を保護し、故障リスクを低減することが目的であれば、ねじ切り加工やインサート加工の方が長期的に見て経済的に優れている場合があります。
許容差とねじ品質要件に基づく
アプリケーションによっては、中程度の公差が許容される一方、アライメント、シール、荷重伝達に関わる精密なはめあいが求められる場合もあります。この違いは、ねじ山の選択に影響を与えます。
タッピングは適度な公差制御が可能ですが、ねじ山のサイズ調整能力には限界があります。ピッチ径を調整する必要がある場合は、別のタップを選択するか、送り速度と回転速度を狭い範囲内で調整する必要があります。そのため、精密な組立や熱サイクルが発生する環境にはタッピングはあまり適していません。
ねじ切り加工は、厳密かつ調整可能な公差制御が可能であり、整合部品、表面実装継手、または位置合わせの安定性が求められるアセンブリに最適です。また、よりきれいなねじ山面と均一なねじ形状を実現します。
ねじ込みインサートは、各インサートが厳密に管理された公差で製造されているため、事前に製造されたねじ精度を備えています。これにより、複数のロット間で均一な嵌合が常に得られ、修理可能なシステムや標準化されたアセンブリにおいて役立ちます。
公差の安定性とねじの品質が性能を左右する場合、ねじ切り加工またはインサート加工が最も安全な選択肢となることが多い。
長期的なメンテナンスや修理のニーズに基づく
メンテナンス要件とサービス間隔により、機械加工コストが増加した場合でも、より強力で耐久性の高いねじ切り方法が正当化される場合があります。
点検パネル、サービスカバー、機械筐体など、頻繁に組み立てと分解を繰り返す用途では、軟質材料に直接ねじを切ると、ねじ山がすぐに摩耗してしまう可能性があります。インサートを使用することで、耐用年数を延ばし、部品を廃棄するのではなく、損傷したねじ山を交換することができます。
長期間使用される機械設備においては、ねじ山を修復できる能力が非常に重要となる。ねじインサートを使用することで、部品全体を取り外すことなく現場での修理が可能となる。
ねじフライス加工では、繰り返し締め付ける際の摩擦と摩耗を軽減する、きれいで滑らかなねじ形状を生成できるため、長期的なメリットも得られます。
長期的な使用性や修理性が重要な場合、インサートとねじ切り加工されたねじ山が最高のライフサイクル性能を提供します。
エンジニアと調達チームのためのクイック意思決定マトリックス
タッピング、ねじ切りフライス加工、インサートの選択にあたっては、以下のマトリックスを実用的な参考資料としてご利用ください。このマトリックスは、上記で説明した主要な意思決定要因をまとめたものです。
| 選択要素 | 盗聴 | スレッドミリング | ねじ山インサート |
|---|---|---|---|
| 材料強度 | 強度の高い金属に最適 | 硬質金属に最適 | 軟質金属に最適 |
| 穴の形状 | 浅い穴や貫通穴に最適 | 深い穴や角度のある穴に最適 | 十分な壁厚が必要 |
| 強度要件 | 適度な負荷 | 高精度と中程度の負荷 | 最高の積載容量 |
| 生産量 | 大音量で最高 | 中〜低音量で最適 | 量に依存せず、コスト主導 |
| 公差管理 | 穏健派 | 高さ調節可能 | 高い、一貫した |
| リスクレベル | 破損のリスクが高い | 加工リスクの低減 | 設置リスクが高い |
| ライフサイクルとメンテナンス | 柔らかい素材では耐久性が限られる | 耐久性に優れています | 優れた耐久性と修理性 |
このマトリックスは、選択肢を迅速に評価する方法を提供します。重要な部品については、加工サプライヤーとの詳細なDFM協議と組み合わせることで、選択した方法が材料の挙動、組立要件、そしてコスト目標に適合していることを確認してください。
CNCねじ切りのよくある問題と解決策
高品質なCNCねじ切り加工は、図面上ではシンプルに見えますが、実際の製造工程では不良品、手直し、顧客からのクレームの大きな原因となります。ほとんどの失敗は、工具選定の誤り、パラメータの不正確さ、切削屑制御の不備、または図面の不明瞭さといった要因が複合的に絡み合って発生します。このセクションでは、よくあるねじ切り加工の問題点と、部品が顧客に届く前にそれらを解消するための実践的な方法について解説します。
壊れた蛇口
タップの破損は、CNCねじ切り加工において最も痛手となり、コストのかかる故障の一つです。完成間近の部品の止まり穴でタップが折れてしまうと、部品を損傷することなく取り外すことができず、スクラップや大幅な手直しが必要になります。
主な根本原因として、通常次のようなものが挙げられます。
-
材料に対して送りが強すぎるか、切断速度が適切ではありません。
-
特にステンレス鋼や粘着性のあるアルミニウムの場合、潤滑不良またはドライカットが発生します。
-
溝、特に止まり穴に切りくずが詰まる。
-
タップと事前に開けられた穴の位置がずれている。
-
材質固有の設計やスパイラルフルート設計の代わりに汎用タップを使用します。
いくつかの予防措置を組み合わせることで、蛇口が壊れるリスクを軽減できます。
-
鋼材の止まり穴にはスパイラルフルートタップ、貫通穴にはスパイラルポイントタップなど、材質に適したタップを選択してください。
-
推奨されている下穴径を使用してください。下穴径が小さすぎると、トルクが著しく増加します。
-
トルクと温度を制御するために、適切な切削油または最小限の潤滑油を塗布してください。
-
難しい材料の場合、1 回のパスで過度の深さを避け、適切な場合はペック タッピング サイクルを検討してください。
-
リジッドタッピングでスピンドルの同期を確認します。送りと速度の不一致があると、すぐにタップに過負荷がかかります。
プログラム、ツール、セットアップを少し調整するだけで、単に「より強力な」タップに切り替えるよりも、壊れたタップをはるかに効果的に減らすことができます。

太すぎる糸または太すぎない糸
内ねじが大きすぎたり小さすぎたりすると、組み立てに深刻な問題が生じます。ボルトが緩んで不安定になったり、力を入れないと締め付けることができなくなったりします。この問題は、初回の製品や、工場で工具や切削パラメータを変更した際によく発生します。
一般的な理由は次のとおりです:
-
事前ドリルのサイズが正しくないか、ドリルの許容差が間違っています。
-
工具寿命を過ぎた摩耗したタップまたはスレッドミル。
-
ツールオフセットまたは摩耗補正値が間違っています。
-
検査中に使用されたねじクラスまたはゲージが正しくありません。
-
敏感な材料では熱膨張や材料のスプリングバックは考慮されません。
スレッド サイズをより確実に制御するには、次の操作を行う必要があります。
-
ねじのサイズと材質ごとにドリル径と公差を標準化し、それらを加工図面に固定してください。
-
タップやねじ切りフライスに対して工具寿命管理を実施し、限界に近いねじ山が形成される前に工具を取り外す。
-
合否ゲージを校正および保守し、指定されたねじ等級(例:ISOメートルねじ6H、UNC/UNF 2B)と一致していることを確認します。
-
重要なスレッドについては、試作生産中に機能チェックを実行し、スレッドサイズが要求された範囲内に収まっていることを確認してください。
-
図面上で、ねじ山がメッキまたはコーティングされたねじと互換性がある必要があるかどうか (これによって有効サイズが変わる) を明確に伝えます。
ねじサイズを「ブラック ボックス」ではなく他の重要な寸法と同様に扱うと、現場からの苦情や組み立てのやり直しが大幅に減少します。
バリ、粗い仕上げ、または粗い噛み合わせ
サイズが合っていても、締結時にねじ山がざらざらして「ザラザラ」とした感触になることがあります。技術者が強い抵抗を感じたり、ボルトを初めて取り付けた際に金属片が付着したりすることもあります。これは通常、バリ、表面仕上げの不良、またはねじ山形状に汚れが付着していることを示しています。
一般的なドライバーは次のとおりです。
-
鈍いタップまたはスレッドミルは、材料を切るのではなく押し出します。
-
切削液または切削片の排出が不十分です。
-
ツール上に構成刃先を作成する間違った切削パラメータ。
-
ねじの入口と交差穴のバリ取りが不十分です。
-
ねじ切り加工と、その後のブラスト処理、コーティング、表面処理などの工程との連携が不十分なCNC加工部品
仕上げとバリの問題を解決するには、次の方法があります。
-
切削工具は定期的に交換し、低品質アルミニウムなどの粘着性のある材料には、表面処理を施したタップやフライスを使用してください。
-
特にオーステナイト系ステンレス鋼の場合、構成刃先と引き裂きを減らすために切削速度と送りを調整します。
-
ねじ山の入口部およびねじ山部分と交差するクロスドリル穴には、プログラムによるバリ取り、または二次バリ取りを追加してください。
-
検証されていない限り、重要なねじ山部分に直接強力なブラスト処理やショットピーニングを施すことは避けてください。
-
非常に繊細な用途の場合は、目標とする表面粗さの範囲を指定するか、FAI(初回組立検査)の際にサンプルアセンブリを要求して「感触」を検証してください。
滑らかできれいな糸は、組み立て性が向上するだけでなく、現場でのかじりや早期摩耗のリスクも軽減します。

インサートの抜けまたは位置ずれ
ねじインサートは強力なソリューションですが、独自の故障モードを引き起こします。締め付け中にインサートが抜けたり、内ねじの位置がずれたりすると、顧客は部品とサプライヤーへの信頼を急速に失ってしまいます。
主な理由は次のとおりです。
-
穴の準備が間違っています (直径、深さ、または皿穴)。
-
取り付けツールが正しくないか、トルクと深さの制御がありません。
-
荷重方向またはベース材料の厚さを確認せずにインサートが選択されました。
-
インサートの取り付けと向きに関する品質管理が不十分です。
-
インサートの設計限界を超えてネジを締めすぎること。
挿入関連のほとんどの問題は、次の方法で回避できます。
-
インサートメーカーが推奨するドリルとタップのサイズ(皿穴角度や逃げ角を含む)を正確に守ってください。
-
適切な設置工具を使用し、作業員に深さとトルクを制御するための訓練を行うこと。
-
用途に基づいてインサート タイプを選択します。一般的な強化にはワイヤー インサート、高い引き抜き抵抗が必要な場所にはキーロック インサート、高負荷や修理にはソリッド インサートを使用します。
-
取り付け後のインサートの装着状態、位置合わせ、ねじゲージの確認に重点を置いた検査手順を追加しました。
-
特にアルミニウムやマグネシウムなどの柔らかい材料の場合、最終組み立てのトルク制限を明確に定義します。
インサートを単純な「組み立て手順」ではなく精密操作として扱うと、抜けや位置ずれの問題が大幅に減少します。
ねじのかみ合いが悪い、またはねじ山が浅い
図面上ではねじ山が適切に見えても、実際のかみ合い長さが短すぎて必要な荷重に耐えられない場合があります。ねじが簡単にねじ山を潰したり、トルク試験や現場での使用中にねじ山が破損したりすることがあります。
これは通常、次の理由から生じます。
-
図面に指定されたねじ深さが不十分です。
-
慎重なパラメータ、チップの問題、またはセットアップの制限により、タッピングまたはねじ切りフライス加工が設計の深さの最大値に達しません。
-
公称穴深さとねじ全長との混同。
-
入口での皿穴、面取り、および不完全な最初のねじ山の影響を無視します。
適切なエンゲージメントを確保するには、次のことを行う必要があります。
-
図面上で必要なねじ込み深さを明記してください(例えば、鋼材の場合は「公称ねじ径の最小1.5倍」、軟質材料の場合はそれ以上)。
-
ツールの制限を順守しながら、最小設計長さよりもわずかに深く切削するようにタップとミルをプログラムします。
-
プロセスシートでは、「ドリルの深さ」、「ねじの深さ」、「貫通」と「ブラインド」を明確に区別します。
-
デリケートな接合部では、開発段階で破壊試験を実施し、剥離に対する安全マージンを確認する。
明確な設計ルールとエンジニアリングと製造の間の良好なコミュニケーションにより、弱いスレッドがエンドユーザーに届くのを防ぎます。
ねじ切り不良を回避するためのチェックリスト
シンプルで実用的なチェックリストは、エンジニアやCNCショップが、よくあるねじ切り不良を未然に防ぐのに役立ちます。以下のポイントは、RFQ、工程計画、FAIレビューの一環としてご活用いただけます。
-
デザインと図面の明瞭さ
-
ねじのサイズ、ピッチ、適合クラス、深さは明確に定義されていますか?
-
重要なネジ穴はマークされ、機能要件にリンクされていますか?
-
ねじサイズに対するコーティングまたはメッキの影響は考慮されますか?
-
-
プロセスの選択とツール
-
選択した方法 (タッピング、ねじ切りフライス加工、インサート) は、材質、形状、および体積と一致していますか?
-
タップ、スレッドミル、インサートは、部品番号、コーティング、および材料の適合性によって指定されていますか?
-
ツールの寿命と交換戦略は文書化されていますか?
-
-
穴あけと切削パラメータ
-
パイロットドリルのサイズは、各ねじおよび材質ごとに標準化されていますか?
-
切削速度、送り、潤滑は試作バッチで最適化され、検証されていますか?
-
チップ制御と排出は、ブラインドホールとスルーホールに適合していますか?
-
-
検査と承認
-
ゴー/ノーゴーゲージ、スレッドプラグ、その他のツールは最新のものであり、調整されていますか?
-
特に最初のバッチでは、ねじ付きフィーチャーに対して定義されたサンプリング プランがありますか?
-
FAI には、ねじのサイズ、仕上げ、機能的な組み立てのチェックが含まれていますか?
-
-
継続的改善
-
壊れた工具、スクラップ、ねじの再作業は追跡および分析されていますか?
-
以前のプロジェクトから得た教訓は、標準のスレッドガイドラインに反映されていますか?
-
このチェックリストを体系的に適用することで、糸通し作業は高リスク領域から、管理され予測可能なプロセスへと移行し、利益率と顧客の信頼を守ることができます。

信頼性の高い内ねじの実用的な設計ガイドライン
優れた内ねじの設計は、良好な形状、明確な公差、そして現実的な加工工程の想定から始まります。穴加工、ねじ深さ、図面上の注記を適切に管理することで、特にCNC加工部品やダイカスト部品において、工具の破損、組み立て上の問題、保証による返品を大幅に削減できます。
穴あけと推奨面取り
どのねじ切り方法でも、ほとんどの作業は穴によって行われます。下穴のサイズ、真直度、面取りが適切でなければ、タップ、ねじ切りミル、インサートを使っても部品を救うことはできません。
実用的なアプローチは次のとおりです。
-
指定するねじ規格(ISOメートルねじ、ユニファイねじなど)に適したサイズのパイロットドリルを使用してください。
-
穴の真直度と位置は、機能的なニーズの範囲内に収め、「念のため」締め付けすぎないようにしましょう。
-
タップ、ねじ切りフライス、またはインサートをガイドし、鋭利なエッジを鈍らせるために、小さな面取りまたは皿穴加工を施します。
例えば、標準的なISOメートルねじの場合、鋼材に直接タッピング加工を行う際には、通常75~80%のねじ込み率を目指します。これは、工具に過負荷をかけるような小さめの穴を開ける「安全策」を取るのではなく、標準規格表に記載されている推奨タッピングドリルサイズに合致することが多いです。
推奨されるプラクティス:
・可能な限り同じセットアップを使用することで、ドリルとタップの適切な位置合わせを維持してください。
• 鋭いドリルと正しい送りを使用して深いバリを回避し、ねじ切り前に重要な面のバリを除去します。
• 止まり穴の場合は、公称ねじ長さだけでなく、チップ収集とドリルポイントのための余分な深さも考慮してください。

推奨公差、適合等級、およびGD&T注記
ねじの公差と嵌め合い等級は、製造性およびコストに大きく影響します。過度に厳しい等級(例えば、メートルねじの4H/5H、ユニファイねじの3Bなど)は、機能的な利点がないにもかかわらず、不良品や工具摩耗を増加させます。(出典:ISO)
実用的なガイドライン:
-
用途に合った標準的な嵌め合い等級を選択してください。 • 一般的な工業用アセンブリ:中等級(例:6Hまたは2B)。• 精密ねじまたはシールねじ:よりきつい等級ですが、明らかに必要な場合にのみ使用します。
-
明確な理由がない限り、ピッチ径の公差を独自に指定するのではなく、「M10 × 1.5 – 6H」などの標準規格に準拠したねじの表記を使用してください。
-
GD&Tは、機能的な関係を制御する場合にのみ追加してください(例:ねじ穴とベアリング、ダウエルピン、またはシール面との位置関係)。
次の操作も実行できます。
-
図面上で重要なスレッドを少数に絞り込み、フィーチャーフラグを付けてマークし、それらのスレッドのみに高い制御レベルを指定してください。
-
すべてのねじ穴に不必要な振れや直角度を記入するのは避けましょう。ギアボックスハウジング周囲のボルトパターンなど、位置ずれが組立に直接影響する場合は、GD&T(幾何公差)を使用してください。

ねじ深さのルール(最小、最大、かみ合いガイドライン)
ねじ深さは強度とコストの両方に大きな影響を与えます。よくある間違いとして、「安全のため」に非常に深いねじを指定することが挙げられますが、これはタップの破損、サイクルタイムの延長、切りくずの排出の困難といった結果につながります。
一般的な設計ルール:
-
鋼製ボルトを鋼材またはアルミニウムにねじ込む場合、ねじ部のねじ込み径が公称直径の1.0~1.5倍であれば、多くの用途で十分なボルト強度が得られる。
-
強度の低い母材(ダイキャストアルミニウム、マグネシウム、プラスチックなど)の場合は、荷重を支えるために、より長い係合部やねじ込みインサートが必要になる場合があります。
-
タップやねじ切りフライスに切りくず排出スペースがない止まり穴は避けてください。必ず最後のねじ山の下にクリアランスを確保してください。
以下を分離することもできます:
-
完全なねじ山深さ(完全に形成されたねじ山)
-
穴あけ深さ(先端角度と切りくずスペースを考慮した値)
設計者と機械工の間の混乱を避けるために、これらを図面に明確にマークします。
エンジニアリング図面における重要なねじのマーキング
部品上のすべてのねじ山が同じように重要というわけではありません。カバーを固定するだけのねじ山もあれば、構造荷重を支えたり、流体を密封したり、高価なアセンブリを取り付けたりするねじ山もあります。重要なねじ山を明確にマークすることで、リスクを軽減できます。
良い実践例:
-
重要な機能については、図面記号、フラグ、または「クリティカルスレッド - 100%検査」などの注記を使用してください。
-
これらの重要なねじについては、以下を指定してください。• 正確なねじ規格と嵌め合い等級。• ゲージング方法(合否判定、ねじリング/プラグゲージ、位置確認用CMM)。• 必要な表面仕上げまたはメッキ。
-
重要でないねじ (軽量カバーなど) の場合は、要件をシンプルに保ち、余分な GD&T を避けてください。
このアプローチにより、CNCサプライヤーは、すべての穴に「プレミアム」品質を維持しようと努力するのではなく、不具合が発生した場合に最もコストがかかる箇所にリソースを集中させることができます。また、調達チームは検査コストと実際の機能リスクを整合させることができます。
特にねじ山がベアリング、ギア、またはシール面の位置を決定する場合、このような重要なねじ山形状を社内文書の公差積算解析にリンクさせることができます。
ダイカスト部品のねじ山の設計ノート
ダイカスト部品の内ねじは、機械加工されたソリッドブロックのねじとは少し異なる考え方が必要です。抜き勾配、気孔率、そしてねじ山周囲の局所的な肉厚を考慮する必要があります。
ガイドライン:
-
可能であれば、鋳造後にコア穴を鋳造し、CNCによる最終的なタッピングまたはねじ切り加工を行う。これにより精度が向上し、局所的な収縮による問題が軽減される。
-
荷重がかかるねじ山の周囲は、肉厚が薄くならないようにしてください。ねじ山ボスの周囲は、十分な肉厚を確保してください。目安としては、公称直径の1.5~2.0倍程度とし、使用する合金の種類や荷重条件に合わせて調整してください。
-
応力の集中と亀裂を最小限に抑えるために、ねじボスから周囲の壁までのフィレットとスムーズな移行を使用します。
カスタムダイキャストアルミニウム部品の場合、多くの場合、以下のいずれかを選択できます。
-
低応力、非クリティカルな締結部品の直接タップ、または
-
高トルク接合部、特に繰り返し組み立てと分解が行われる箇所におけるねじ込みインサート。
ダイカスト+CNCサプライヤーと協力する場合は、金型設計を確定させる前に、ゲート位置、冷却、そして重要なねじ山ボス周辺のポロシティリスクについて確認するよう依頼してください。この初期DFMステップにより、後々の金型の高額な手直しを回避できる場合が多くあります。
各方法における工具と切削パラメータの考慮事項
工具の選択と切削パラメータは、ねじの品質、工具寿命、そしてサイクルタイムに大きな影響を与えます。図面上で正確な送り速度と回転数を指定する必要はありませんが、加工者が実際に使用できるように設計する必要があります。
簡単な比較:
| ねじ切り方法 | 主要なツールの考慮事項 | 典型的な設計上の意味 |
|---|---|---|
| 盗聴 | タップタイプ(スパイラルポイント、スパイラルフルート、フォーム)、クーラント供給、切りくず排出 | 可能な場合は貫通穴を優先し、チップスペースが狭い深い止まり穴は避けてください。 |
| スレッドミリング | シングルまたはマルチポイントのスレッドミル、ヘリカル補間、安定したマシンとCAMのサポート | 大きな穴、硬い材料、高価値部品は、柔軟なツールパスとスクラップリスクの低減によるメリットを享受できます。 |
| ねじ山インサート | インサート、取り付けツール、タングブレイクオフ、またはキーロック用のドリルサイズ | ボスのサイズ、壁の厚さ、挿入のアクセスによって、設計とプロセスの選択が決まります。 |
実用的なヒント:
-
細くて深い止まりねじの場合、材料が塑性変形を許容する限り、標準的な切削タップの代わりに、成形タップまたはねじ切りフライス加工を検討してください。
-
切削屑の排出性と工具寿命を向上させるため、可能な限りクーラント供給式のタップやねじ切りフライスを使用してください。
-
重要な高強度ジョイントの場合は、ねじ規格と母材を指定し、サプライヤーが経験に基づいて正確なタップまたはねじ切りミルのグレードを選択してもらいます。
CNC加工とダイカストの両方をワンストップで提供するサプライヤーと取引する場合、個々のねじ穴を独立した機能として扱うのではなく、アセンブリ全体の部品にわたって工具や加工方法の選択を最適化できることがよくあります。また、CNC加工サービスや特定の部品の事例研究など、社内ページへのリンクを設けることで情報を集約することも可能です。例えば、CNC旋削加工部品の概要や、機械加工されたアルミニウム製ハウジングの例などが挙げられます。

内部リンクの提案(後で挿入するため):
-
のメインサービスページに「CNC加工およびダイカストサプライヤー」へのリンクを貼ってください。
-
「ねじ部品の CNC 旋削およびフライス加工」のようなフレーズを CNC 旋削部品のページにリンクします。
-
「重要なねじ山を持つダイカストアルミニウムハウジング」を、アルミニウムベアリングハウジングやシリンダーヘッド部品などの関連するケーススタディまたは製品ページにリンクします。
外部リンクの提案(後で挿入するため):
-
ねじの種類や規格について言及する際は、ISOやASMEの公式ウェブサイトにある規格概要へのリンクを貼ることができます。
-
ねじの噛み合い設計ルールについては、公認の組織または技術機関の公式エンジニアリング設計ガイドにリンクできます。
ねじ部品のCNCサプライヤーチェックリスト
プロジェクトに内ねじが含まれる場合、適切なCNC加工業者を選ぶことは、最も重要な決定事項の一つです。優れた設計であっても、加工能力、検査システム、または工程管理が不十分であれば、失敗に終わる可能性があります。このチェックリストは、サプライヤーがお客様の性能および信頼性要件を満たすタップ加工、ねじ切り加工、またはインサート補強されたねじを安定して製造できるかどうかを評価するのに役立ちます。
見積依頼前に確認すべき機能
見積依頼書(RFQ)を発行する前に、サプライヤーが再現性のある品質のねじ山を製造できる技術基盤を備えていることを確認してください。めねじは、サイズ、深さ、材料の挙動、機能要件が大きく異なるため、工場の設備、プログラミングスキル、工具在庫がお客様のニーズに合致している必要があります。
主な質問は次のとおりです。
-
サプライヤーは、すべてのマシニングセンターでリジッドタッピング機能を備えていますか、それとも新しい機械のみですか?
-
彼らは、大型、深溝、または非標準のねじのねじ切り加工を行うことができますか?
-
彼らは、ワイヤーインサートやキーロックインサートを含むねじインサートの製造を社内で行っていますか?
-
彼らは、特にステンレス鋼、チタン、ダイキャストアルミニウムといった、貴社が扱う特定の材料に関して、どのような経験を持っていますか?
-
ベアリングシート、シール面、または位置合わせ部に対するねじ穴の厳しい位置公差に対応できますか?
-
生産段階でのねじ山関連の問題を防ぐために、設計段階から製造性に関する推奨事項を提供しているのでしょうか?
量産開始前に試作生産が可能かどうかも確認しておくべきです。これは、油圧ブロック、エンジン部品、ロボットハウジング、精密フレームなど、ねじ切り加工が重要な機能である場合に特に役立ちます。
必要な検査ツール(合否判定ゲージ、ねじゲージ、CMM)
加工精度が安定していても、ねじの品質は信頼できる検査に左右されます。サプライヤーは、すべてのねじが公差と嵌合要件を満たしていることを確認するために、適切なゲージと測定能力を備えている必要があります。そのため、ねじ加工されたCNC部品の体系的な品質管理プロセスは、ロット間の一貫性を確保するために不可欠です。
次の重要な機能に注目してください。
-
ISO規格またはユニファイド規格に準拠した内ねじ用の合否判定式ねじプラグゲージ。
-
お客様が指定されたねじ等級(例:ISO 6H、UNF/UNC 2B)に適合する校正済みねじゲージ。
-
ねじの位置合わせや穴の位置合わせに、三次元測定機(CMM)または光学測定器を使用できる能力。
-
すべての計測器について、 ISO規格または各国の計量標準にトレーサブルな明確な校正記録。
-
一般検査員だけでなく、ねじ山の検査について訓練を受けた専任スタッフがいます。
確実にねじ山を測定できないサプライヤーは、優れた加工設備を持っていても、許容差クラスを一貫して満たすのに苦労することになります。
表面品質および寸法品質要件
ねじ山は、シール面、トルクが重要な接合部、あるいは可動部品と接触することがよくあります。サプライヤーは、機能の信頼性を確保するために、適切な表面処理と寸法管理を実施する必要があります。
確認すべき重要な領域:
-
ねじ山側面およびねじ込み口面の表面仕上げ要件。滑らかで清潔なねじ山は摩擦を低減し、組立寿命を延ばします。
-
面取りの均一性、特に止まり穴では、最初のねじ山が不完全な場合、ねじ山がずれる原因となる。
-
主要構造物に対するねじ穴の位置精度。
-
機械的特性がねじの性能に影響を与える重要部品の材料認証。
-
ねじサイズに影響を与える可能性のあるコーティングやめっき(例えば、陽極酸化処理、亜鉛めっき、不動態化処理など)の工程管理。
アプリケーションにシーリング、圧力境界、または動的負荷が関係する場合は、これらの機能条件をサプライヤーと検討し、ねじ山の形状と仕上げが必要なパフォーマンスをサポートしていることを確認してください。
ねじ山のサンプル承認(FAI)要件
厳格な初回製品検査(FAI)プロセスは、加工戦略と工具設定が生産において成功するという確信を生み出します。ねじ加工の場合、FAIには寸法検査、機能テスト、および組立試作を含める必要があります。
FAI の重要なポイント:
-
合否ゲージを使用して、すべてのねじ穴の寸法を完全に検査します。
-
適切な測定ツールを使用して、ねじの深さ、ピッチ径、および小径を確認する。
-
タッピング加工またはねじ切り加工に使用した工具、送り速度、回転速度、および切削油に関する明確な文書。
-
機能上重要なねじ山について、垂直性、位置、および組み立て時の感触を検査する。
-
インサートがプロセスの一部である場合、インサートが正しくインストールされていることの証拠。
-
重要な機能に対応するネジまたはボルトを使用した機能的な組み立て。
サプライヤーは、貴社のテンプレート(例えば、航空宇宙分野におけるAS9102規格、あるいは産業用途における構造化検査報告書など)に準拠したFAI報告書を提供する必要があります。
プロフェッショナルサプライヤーが提供すべきものは何ですか?(DFM、プロセス選択、リスク警告)
プロのCNCサプライヤーは、図面通りに加工するだけではありません。生産開始前にねじ山の加工上の問題点を予測し、製造可能で耐久性があり、コスト効率の高いねじ山となるよう設計を改良するお手伝いをします。
サプライヤーには以下の提供が求められます。
-
ねじのサイズ、深さ、嵌合等級、および穴の位置に関するDFM(設計製造性)フィードバック。
-
材質、形状、体積に基づいて、タッピング、ねじ切り、インサート加工の最適な方法をご提案します。
-
深い止まり穴、薄肉ボス、加工能力を超えるねじ山設計など、リスクの高い箇所に関する警告。
-
必要に応じて、より適切な嵌合長さ、めっき代、または表面仕上げに関する提案。
-
ツール、クーラント、加工センターがスレッド要件をサポートしていることを早期に検証します。
-
ねじがシール、トルク、または荷重支持機能と相互作用する場合の積極的なアプローチ。
常に欠陥のないねじ部品を納入するサプライヤーは、共通の考え方を持っています。それは、ねじ切り加工は精密な作業であり、決して二の次ではないということです。自社のエンジニアリングおよび品質管理プロセスに適用するのと同じ厳格さでねじ切り加工に取り組むパートナーを探しましょう。

結論
タップ穴、ねじ切りフライス加工、ねじインサートはそれぞれ異なる長所を持ち、どれが普遍的に優れているというわけではありません。タッピングは、材料と形状が適切な場合、高速かつ低コストを実現します。ねじ切りフライス加工は、難削材や高付加価値部品において、制御性、柔軟性、そしてより安全な加工を実現します。インサートは、直接切削加工では不可能な軟質または低強度材料に、堅牢で長寿命のねじ山を形成します。これらの違いを理解することで、アプリケーションに必要な負荷条件、許容誤差要件、そして長期的な耐久性をサポートする方法を選択できます。
サイクルタイム、材料挙動、ねじ山性能のバランスをとることで、コストと信頼性の両方を最適化できます。大量生産ではタッピングが、精密アセンブリではねじ切りフライス加工が、そしてミッションクリティカルな部品や高頻度使用部品ではインサートが適しています。設計意図と加工能力を整合させ、サプライヤーが適切な工具、検査システム、そしてプロセス規律を備えていることを確認することで、試作から量産まで、予測可能な製造性を確保できます。