


CNC加工を外部委託する場合、個々の見積書や仕様書よりも、品質管理のワークフローの方が重要です。
多くのバイヤーは、不透明なプロセスに代償を払っています。例えば、見栄えの良いサンプルでも量産が不安定だったり、見た目は良いのに何か問題が起きたときにトレーサビリティが確保できなかったりするのです。自動車、ロボット工学、医療といった分野では、たった1つの許容範囲外の部品でも生産ラインの停止や現場での不具合、ブランドイメージの毀損につながる可能性があります。必要なのは精密部品だけではありません。それらを管理された、繰り返し可能な方法で供給できるサプライヤーが必要です。
この記事では、体系化されたCNC加工の品質管理ワークフローが、見積依頼から出荷までどのように機能するのか、各段階でどのようなチェックが行われるのか、そして外部の加工パートナーと協力する際に、これがどのようにプロジェクト、予算、納期を保護するのかを解説します。
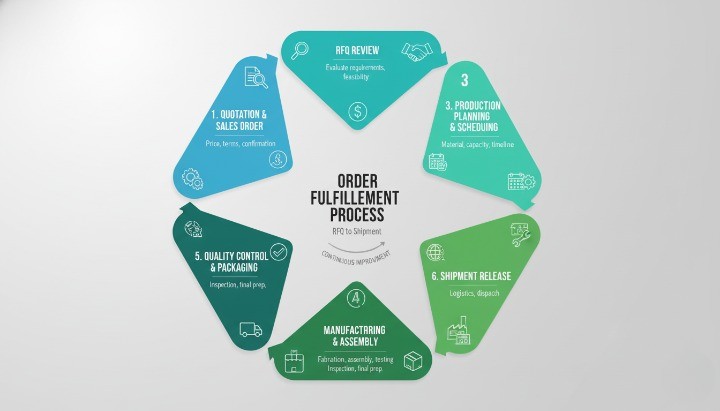
CNC 購入者は CNC 加工品質管理ワークフローに何を求めているのでしょうか?
CNC加工の購入者は、図面と一致し、組み立て時に機能し、明確な文書とともに納期通りに納品される部品を一貫して提供する品質管理ワークフローを必要としています。
単純な「最終検査」にとどまらず、効果的なワークフローは、納期遅れによる予期せぬ事態の回避、工場での手戻り削減、そしてサプライヤーが将来の生産開始や設計変更に対応できるという安心感につながります。ワークフローは可視化され、文書化され、社内の品質要件と整合しているべきであり、サプライヤー側のブラックボックス化は避けるべきです。
そのレベルに到達するには、熟練した機械工だけでは不十分です。工程管理とトレーサビリティのある文書化が必要です。工程管理によって加工の安定性が確保され、文書化によって何が起こったかが明らかになり、部品が要件を満たしていることが証明されます。
制御したい一般的なリスクは次のとおりです。
-
部品は公称寸法範囲内ですが、組み立て時に GD&T に合格しません。
-
ツールの磨耗やオペレーターの違いにより、バッチ間で変動が生じます。
-
監査中の材料証明書の欠落または検査報告書の不完全さ。
-
受入検査時に不適合部品が遅れて発見されることで発生する遅延。
透明性の高い CNC 加工品質管理ワークフローは、部品が製造ラインに到達するずっと前に、これらのリスクに段階的に対処します。
エンドツーエンドCNC品質管理製造の概要
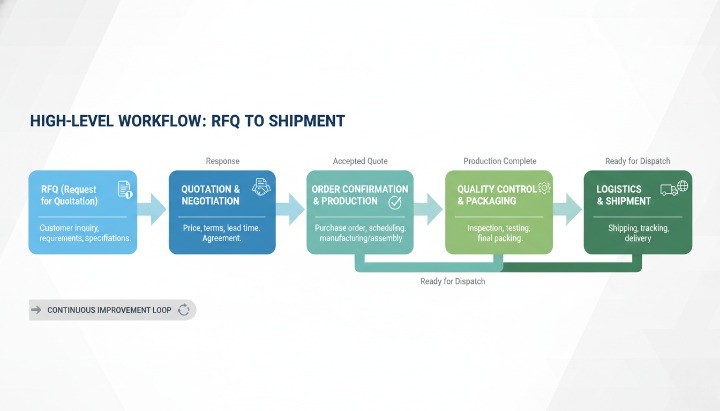
当社のCNC加工品質管理ワークフローは、図面作成から納品まで、お客様の部品を6つの主要段階で追跡します。
見積依頼(RFQ)と製造性考慮設計(DFM)から始まり、材料とツールのチェック、初回品目検査(FAI)による工程検証、工程内管理による安定化、そして最終検査、文書化、出荷リリースまでを一貫して行います。各段階でデータと意思決定を記録し、各部品バッチにおける品質の実現方法を追跡できるよう支援します。
当社の CNC 加工品質管理ワークフローにおける 6 つの主要な段階:
-
RFQ、DFM レビュー、および制御計画の定義。
-
材料、工具、機械の入荷品質。
-
CNC プログラミング、試運転、FAI。
-
製造現場での工程内制御。
-
最終検査、組み立て、機能検証。
-
文書化、追跡可能性、および出荷リリース。
当社では、一貫したプロセス、リスクに基づく思考、継続的な改善に重点を置いた ISO 9001 の原則に基づく品質管理フレームワークにこれらのステップを統合しています。
既にIATF方式の管理体制やサプライヤー品質マニュアルなどの社内システムに基づいて業務を行っている場合は、弊社のワークフローを貴社の社内品質およびコンプライアンス要件に合わせて調整することで、監査やPPAP方式のレビューをより迅速に進めることができます。
ステージ1 – CNC加工のRFQ、DFMレビュー、および管理計画
堅牢なCNC加工品質管理ワークフローは、検査台ではなく、見積依頼段階から始まります。
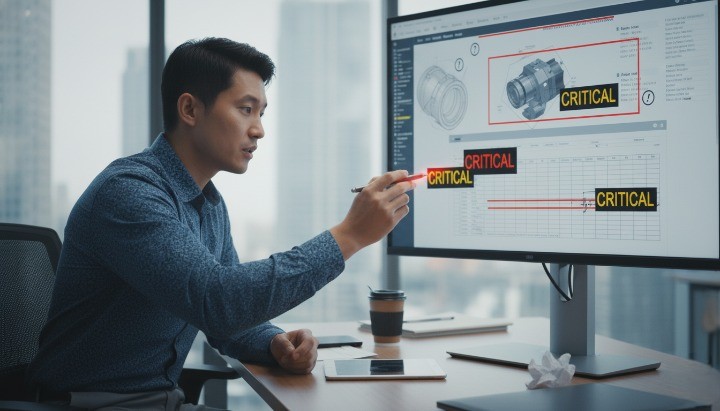
2D図面、3Dモデル、仕様書を受け取ったら、エンジニアリング、製造、品質の各部門が協力してレビューを行います。部品の外観だけでなく、アセンブリ内での機能やばらつきに対する感度も把握することが目標です。
以下を検討します:
-
寸法公差と GD&T のコールアウト。
-
表面仕上げと外観の要件。
-
材料のグレードと熱処理。
-
ねじ、薄壁、厳密な位置公差などの特殊な機能。
このレビューに基づき、必要に応じてDFM(設計製造性)に関する推奨事項を提供します。例えば、半径をわずかに大きくしたり、公差域を調整したり、機能を維持しつつ加工性や安定性を向上させるための代替面取り形状を提案する場合があります。こうした議論は、チャタリング痕、反り、基準点の不整合といった、後々の品質問題の発生を防ぐのに役立ちます。
アプローチについて合意が得られたら、CNC加工のための制御計画を作成します。この計画では、以下の事項を定義します。
-
監視すべき重要かつ重要な特性。
-
測定方法と検査ツール。
-
製造時のサンプリング頻度。
-
必要な文書(FAI、寸法レポート、証明書)。
早い段階で受け入れ基準と品質レベルをお客様と調整することで、漠然とした期待を避け、部品到着後の紛争のリスクを軽減します。
とも関連しています。
ステージ2 – 受入品質: 材料、工具、機械の準備
金属を切断する前に、材料、工具、機械が規格に適合した部品を製造できる状態であることを確認します。
まず、原材料の検証から始めます。材料証明書(EN 10204 3.1など)を確認し、グレード、加熱番号、機械的特性をお客様の図面および規格と照合します。このステップにより、アルミニウム、鋼、その他の合金のベース材料がお客様の要件に完全に適合していることを確認できます。これは、疲労強度、耐腐食性、そして後工程の処理に不可欠です。
治工具や固定具の検査も行います。安定した再現性のあるセットアップは、厳しい公差を維持する上で重要な要素です。特に多軸加工においては、部品が各工程で常に一定の位置に配置されるよう、クランプ、支持面、基準面を確認します。
次に、測定機器の点検を行います。ノギス、マイクロメーター、ハイトゲージ、三次元測定機(CMM)は、認められた計測基準に準拠した校正スケジュールに従って校正されます。安定した測定システムは極めて重要です。それがなければ、優れたプロセスであっても、適合性を確実に証明することはできません。(出典:)
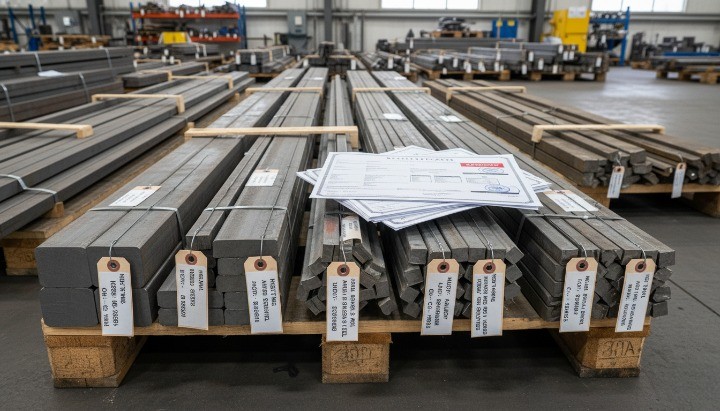
この段階でトレーサビリティも構築します。材料のバッチ、工具の設定、作業指示書には内部IDが付与され、完成品を材料証明書、検査記録、機械の設定と紐づけることができます。万が一問題が発生した場合でも、このトレーサビリティによって、製品群全体を停止することなく、影響を受ける部品を迅速に特定することが可能です。
ステージ3 – CNCプログラミング、試運転、初回品目検査(FAI)
ステージ3では、プログラミング、試作、初回品検査を通して、お客様の設計を安定したCNC加工プロセスに変換します。
当社のプログラマーは、公差の維持、表面仕上げの制御、サイクルタイムの効率化を重視し、CAMでツールパスを作成します。速度と安定性のバランスを考慮した工具、切削パラメータ、そして戦略を選択します。狭い穴、精密なスロット、複雑な形状などの形状では、高い送り速度や回転速度よりも、再現性と寸法制御を優先します。
次に、試作バッチまたは初回生産部品を製造します。オペレーターとエンジニアは、機械のセットアップを確認し、原点とオフセットを検証し、振動、たわみ、熱ドリフトの兆候がないかを確認します。ここで、工具の長さ、速度、送り速度を調整して、望ましい結果を得ます。
この段階における主要な成果物は、初回製品検査(FAI)報告書です。FAIでは、品質検査員が校正済みの測定ツールや必要に応じて三次元測定機(CMM)を用いて、重要な特性や幾何公差(GD&T)を含む、すべての寸法または定義された寸法セットを測定します。測定結果、逸脱(ある場合)、およびプロセスに関する注記を文書化します。
自動車業界や同様に要求水準の高い業界のお客様向けには、 PPAP形式のドキュメントパッケージもサポートしており、これには以下の内容が含まれる場合があります。
-
プロセスフロー図。
-
詳細な管理計画。
-
主要な側面に関する能力調査。
-
要求に応じて FMEA ベースのリスク評価。
FAIが合意された基準を満たした場合にのみ、CNC加工プロセスを実際の生産にリリースします。このアプローチにより、大量生産の途中で根本的な問題が発見されることを回避できます。
複雑な金属部品の加工方法についてさらに詳しく知りたい場合は、に関するガイドもご覧ください。(出典:)

ステージ4 – 工程内管理:機械工場の品質管理手順
生産が開始されると、工程内制御によってCNC加工のワークフローが安定し、予測可能になります。
当社では最終検査だけに頼るのではなく、機械加工プロセス自体にチェックを組み込んでいます。オペレーターと品質管理担当者は、測定対象、測定頻度、そして結果が仕様限界に近づいた場合の対処方法を定めた、明確な機械工場品質管理手順に従います。
一般的な工程内制御の設定には次のものが含まれます。
-
設定された個数ごとに定義された寸法についてオペレーターが自己検査します。
-
重要な寸法または複雑な GD&T 専用の QC チェックポイント。
-
工具の摩耗、オフセット調整、表面仕上げの検証。
-
必要に応じて、位置、同心度、垂直度をスポットチェックします。
安定した大量生産を実現するために、統計的プロセス管理(SPC)を適用する場合があります。SPCは、統計的手法と管理図を用いて、プロセスの挙動をリアルタイムで監視し、傾向を検出し、部品が許容範囲を超える前に是正措置を講じます。(出典:)
目標はシンプルです。ばらつきを早期に発見し、修正コストがまだ低い段階で対処することです。製造工程中に工具のオフセットを調整したり、インサートを交換したりする方が、完成品を廃棄したり、受入検査で部品を不合格にしたりするよりもはるかにコストがかかりません。
また、機械温度、クーラントの状態、切削片の排出など、精度に影響を与える外部要因も監視しています。これらは些細なことのように思えるかもしれませんが、長期間の生産では寸法が大きく変化し、組み立てに問題が生じる可能性があります。

ステージ5 – 最終検査、組み立て、機能検証
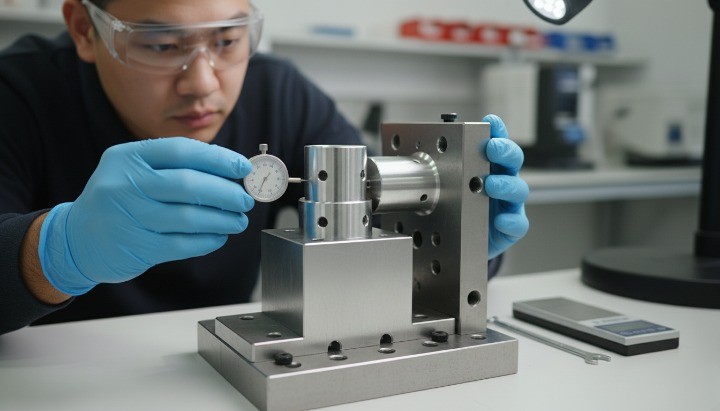
ステージ5では、完成したCNC加工部品および組立品が、出荷前にすべての図面および機能要件を満たしていることを確認します。
プロジェクトとリスクレベルに応じて、サンプリングと、必要に応じて特定の項目の全数検査を組み合わせた検査戦略を定義します。安全性、シーリング、またはアライメントに直接影響を与える高リスク項目には、特別な注意を払う場合があります。
最終検査には通常、次の内容が含まれます。
-
CMM、高さゲージ、専用ゲージによる寸法検証。
-
幾何公差は、位置、平坦度、振れ、垂直度をチェックします。
-
表面仕上げは、Ra 要件および外観基準に照らしてチェックされます。
-
バリ、鋭利なエッジ、傷、汚染の目視検査。
アセンブリや嵌合部品が関係する場合、組み立てと適合性の検証を行います。部品が実際の条件下でどのように着座、回転、または密閉されるかをテストします。このステップでは、積み重ね効果やトルクによる干渉など、単なる寸法チェックでは検出できない問題が明らかになることがよくあります。
これをより明確にするために、以下の表に一般的な検査戦略をまとめます。
| 検査の側面 | 典型的なアプローチ | 使用時 |
|---|---|---|
| 寸法チェック | サンプリング + クリティカル 100% | ほとんどのCNC加工部品 |
| 重要な特徴のGD&T | CMMまたは専用ゲージ | 厳しい公差、位置合わせ、またはシール面 |
| 表面仕上げ | プロファイロメーター + 視覚基準 | 化粧部品、シール面、摺動面 |
| 組み立て/適合テスト | 機能的な固定具または試作組立 | 機械加工された機械アセンブリと嵌合部品 |
この段階を経ることで、個々の測定値と実際の機能が一致していることを確認でき、部品が工場に到着した際に予期せぬ問題が発生する可能性を低減できます。
ステージ6 – ドキュメントパッケージ、トレーサビリティ、出荷リリース
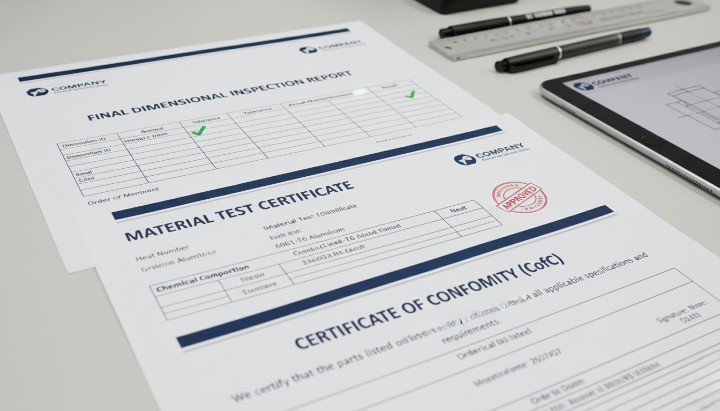
出荷前に、適合性を証明する書類と検証資料を準備します。
CNC 機械加工部品の標準品質ドキュメント パッケージには、次の内容が含まれます。
-
寸法検査レポート(該当する場合は FAI を含む)。
-
図面および発注書への準拠を確認する適合証明書 (COC)。
-
工場またはサプライヤーからの材料証明書 (例: EN 10204 3.1)。
-
税関または貿易協定に必要な場合の原産地証明書 (CO)。
より詳細な検証が必要なプロジェクトには、以下のような高度な品質管理オプションを提供できます。
-
部品を CAD モデルと比較するための 3D 光学スキャン。
-
複雑なコンポーネントの内部特徴を CT スキャンします。
-
重要な表面の詳細な表面粗さ測定レポート。
すべての文書は、バッチID、加熱番号、作業指示書、機械設定などのトレーサビリティ記録にリンクしています。当社は、品質管理手順に従い、またご要望に応じてお客様固有の保存要件に従って記録を保管します。
最終的な品質管理(QC)承認を経て、実際の部品と書類の両方が合意された範囲に適合していることが確認された後にのみ、部品を梱包・出荷に回します。この最終確認手順により、証明書の不足や報告書の不備が出荷時に発生し、お客様の受入検査に遅延が生じることを防ぎます。
ワークフローを支える品質基準、検査機器、デジタルQMS
このワークフローの各段階の背後には、体系的な品質管理と適切な検査機器があります。
当社の品質管理システムは、品質管理システムの世界的標準であるISO 9001の原則に準拠しています。ISO 9001は、組織が顧客および規制要件を一貫して満たすことができるよう、反復可能なプロセス、リスク管理、継続的改善のための枠組みを提供します。(出典:)
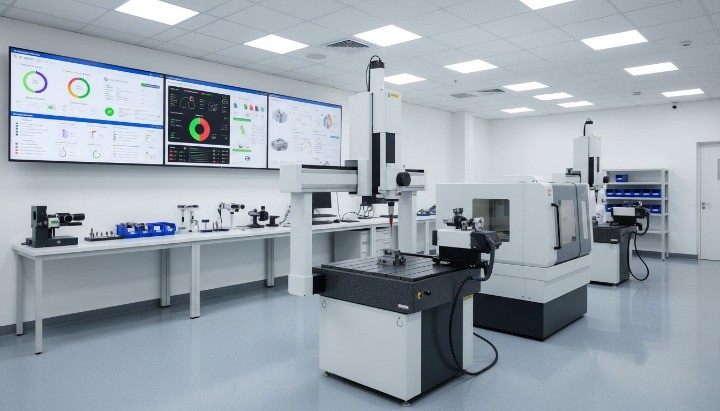
精度と再現性をサポートするために、当社の検査装置には次のようなツールが含まれています。
-
複雑な形状および GD&T 用の座標測定機 (CMM)。
-
小さな特徴や非接触測定のためのビジョン システム。
-
機械加工または熱処理後の材料検証用の硬度計。
-
定期点検用の高さゲージ、マイクロメーター、ボアゲージ。
当社では、検査計画、記録、および不適合事項の管理にデジタル品質管理ソフトウェアも活用しています。デジタル記録はトレーサビリティを向上させ、手作業によるミスを減らし、レポート作成を迅速化します。また、トレンド分析をサポートすることで、プロジェクトや顧客全体にわたる改善機会の特定にも役立ちます。
予防保守と工具校正は、この基盤を完成させます。定期的な機械メンテナンスは高い再現性を維持し、定期的な校正は検査ツールが信頼性の高いデータを提供することを保証します。この基盤がなければ、たとえ紙面上では最良のワークフローであっても、長期にわたって安定した品質を提供することはできません。
とをご確認ください。
さまざまな業界やリスクレベルに合わせたカスタマイズされた管理計画
業界やプロジェクトによって必要なCNC加工の品質管理のレベルは異なるため、リスクとコストに合わせて管理計画をカスタマイズします。
プロトタイプや初期開発段階では、詳細なドキュメントよりもスピードとフィードバックを優先するかもしれません。自動車や医療機器などの量産段階では、詳細なレポート、能力調査、そして構造化された変更管理が必要となるかもしれません。適切なバランスをとることで、不要なチェックに過剰な費用をかけることなく、安全性を確保できます。
通常、制御の深さは次の 3 つの軸に沿って調整されます。
-
プロジェクトフェーズ: プロトタイプ、パイロット実行、または安定した量産。
-
業界と規制環境。
-
部品の機能と故障が発生した場合のリスク。
-
プロトタイプ:サンプリングを簡素化し、学習とDFM(製造性設計)フィードバックに重点を置く。
-
産業機械の小ロット生産:重要な寸法と嵌合状態を重点的に検査します。
-
大量生産される自動車部品または安全関連部品:包括的な管理計画、統計的工程管理(SPC)、および生産部品承認プロセス(PPAP)形式の文書。
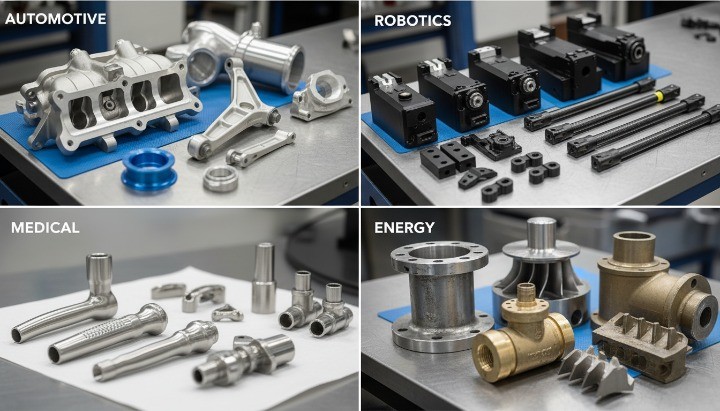
自動車、ロボット、医療、エネルギー分野におけるCNC加工部品の豊富な経験に基づき、当社は各業界がリスクとコンプライアンスをどのように捉えているかを理解しています。いずれの場合も、当社のCNC加工品質管理ワークフローの構造は変わりませんが、お客様の内部監査およびサプライヤー管理システムに合わせて、管理の強度と文書化レベルを調整いたします。
また、レポートのフォーマットやデータ項目もカスタマイズいたしますので、お客様の品質管理チームは、手作業による修正なしに、当社の情報を自社のデータベースやPLM/ERPシステムに統合できます。これにより、摩擦が軽減され、当社を長期的な承認済みサプライヤーとして容易に登録できるようになります。
当社の CNC 品質管理ワークフローはエンジニアリングと調達をどのようにサポートしますか?
構造化されたCNC加工品質管理ワークフローは、エンジニアリングチームと調達チームの両方を、それぞれ異なるものの相互に関連した方法でサポートします。
エンジニアリング部門にとって、このワークフローは設計リスクを軽減します。早期のDFMレビュー、明確な管理計画、そしてFAIレポートは、設計が確実に製造可能であることの確認に役立ちます。変更は、立ち上げ時や現場からのフィードバック後ではなく、コストがまだ低いうちに、より早く実施できます。
調達においては、ワークフローの安定化により総コストと納期パフォーマンスが安定します。安定したプロセスと追跡可能な検査により、予期せぬ不良品、返品、生産ラインの停止が削減されます。一貫性のある文書化により、サプライヤーの監査と認定が簡素化されます。長期的には、これにより不良品の総コストが削減され、購入している管理レベルを正確に把握できるため、交渉力が強化されます。
当社としては、透明性のあるコミュニケーションを非常に重視しています。サンプルレポートを共有し、管理計画について議論し、本格的な生産開始前にチェックポイントについて合意します。問題が発生した場合は、その対処方法、修正方法、再発防止策を明確に示します。このアプローチにより、品質管理は単なる事務作業ではなく、共有リスク管理ツールとして位置づけられます。
CNC サプライヤーの品質管理ワークフローを評価するときは、次のような質問から始めることができます。
-
CNC 加工部品の制御計画はどのように構築しますか?
-
プロセス中にどのディメンションをどのくらいの頻度で監視しますか?
-
どのような検査機器やソフトウェアを使用していますか?
-
デフォルトで提供されるドキュメントは何ですか? また、追加できるものは何ですか?
これらの質問に明確に答えることができ、自社の手法を示す証拠を提示できるサプライヤーは、たとえ単価がスプレッドシート上で最も低くなくても、通常は長期的なリスクが低いと言えます。
CNC加工の品質管理と検査に関するよくある質問
完成した CNC 機械加工部品をどのように検査しますか?
CNC加工後の完成部品は、寸法検査、幾何公差(GD&T)検査、表面仕上げ測定、目視検査などを組み合わせて検査します。複雑な形状の場合は、CMMまたはビジョンシステムを使用します。組立品については、適合試験と機能試験を実施し、部品が図面上で正しく見えるだけでなく、実際に製品に組み込まれて機能するかどうかを確認します。
CNC 加工管理計画には何が含まれていますか?
CNC加工管理計画には通常、重要な特徴、測定方法、サンプリング頻度、検査機器、そして結果が管理外になった場合の対応計画が記載されています。また、FAI結果、SPCチャート、能力調査など、当社が保管する記録とお客様が受け取るレポートについても記載されています。
CNC 機械加工部品に関してどのような品質のドキュメントを提供できますか?
標準文書には、寸法検査報告書、適合証明書、材料証明書、原産地証明書が含まれます。リスクの高いプロジェクトの場合は、必要に応じてPPAP形式の文書、3Dスキャン比較レポート、表面粗さデータなどを追加することも可能です。
不適合部品と是正処置をどのように処理しますか?
不適合部品が発見された場合は、問題を封じ込め、影響を受けたバッチを隔離し、必要に応じてお客様にご連絡いたします。その後、根本原因を分析し、是正措置を実施し、その有効性を検証します。このプロセスは、当社の品質管理システムに定められた是正措置・予防措置(CAPA)の実践に基づいています。
実証済みの品質管理ワークフローで次のCNC加工プロジェクトを開始しましょう
価格見積もり以上のものを求めるなら、図面作成から納品まで、実績があり透明性の高い品質管理ワークフローを備えたCNC加工パートナーが必要です。
お客様から図面、3Dモデル、品質要件をお送りいただくと、製造部門と品質管理部門が連携してそれらを検討します。管理計画をご提案し、文書化について合意の上、試作品、パイロット生産、そして安定生産まで、お客様を全面的にサポートいたします。また、当社が取り扱う部品の範囲については、および
実際にどのように行われるかをご覧になりたい場合は、実際の部品に基づいた検査レポートのサンプルまたは管理計画の例をご請求いただけます。準備が整いましたら、見積依頼書と品質要件をお送りください。弊社は、お客様のリスク、文書化、コスト目標に基づいたCNC加工品質管理ワークフローと見積書をご提示いたします。