


このガイドでは、エネルギー分野におけるCNC加工について、また、購入者が信頼性の高い部品を確保するために、サプライヤー、材料、品質管理をどのように選定するかについて説明します。迅速な技術レビューと明確な見積もりをご希望の場合は、エネルギー分野向けCNC加工部品の見積もりをご依頼ください。
エネルギー関連部品の故障は、大きな損失につながります。軽微な漏れ、ジャーナルの摩耗、フランジの位置ずれなどは、操業停止、安全審査、そして急遽の再発注につながる可能性があります。一方、図面がCTQを満たしていなかったり、材料仕様にトレーサビリティが欠如していたり、検査計画が実際の作業と一致していなかったりすると、見積もりは大きく変動します。
迅速な意思決定フレームワーク、リスク管理のためのCTQルール、そして要求すべきQCエビデンスをご紹介します。また、CNC加工、ダイカスト、鍛造の各工程を自信を持って比較検討するためのRFQチェックリストもご用意しています。

エネルギーCNC加工のためのクイック意思決定ガイド
石油・ガス、再生可能エネルギー、発電向けの部品を購入する場合、CTQ特性を保護し、リスクを最小限に抑えつつ、総コストを最小化できるプロセスを選択する必要があります。実際には、タイトなインターフェース、迅速な反復、そして明確な検査結果が必要な場合は、エネルギー分野におけるCNC加工が最適であり、安定した生産量でニアネットシェイプの経済性が必要な場合は、ダイカストまたは鍛造とCNC加工を組み合わせた方法が最適となります。
-
部品の機能が精密な穴、シール面、位置合わせ基準点、または多品種少量生産の要求に依存する場合は、CNC加工を選択してください。
-
ニアネットシェイプが必要な場合は、ダイカストまたは鍛造に加えてCNC加工を選択し、CTQのみを加工します。
-
まずCTQ(重要品質特性)を固定し、それ以外の部分は機能が許す限り許容範囲を広げる。

エネルギー部品のプロセス選択マトリックス
| 決定要因 | CNC加工 | ダイカスト+CNC加工 | 鍛造 + CNC加工 |
|---|---|---|---|
| 最適なボリューム | プロトタイプから中規模生産まで | 中〜高音量 | 中規模から高信頼性 |
| ジオメトリ | プリズマティックと回転、簡単にアクセス可能 | 複雑なリブ、薄い壁、ニアネットハウジング | 強力な荷重経路、重要な機械部品 |
| 周波数を変更する | 高い頻度のECO | 低くて安定したデザイン | 中程度の安定したインターフェース |
| CTQ制御 | 機械加工されたデータムに最適 | 鋳造後の機械CTQ | 鍛造後の機械CTQ |
| 典型的なエネルギー使用量 | マニホールド、シャフト、ブラケット、ハウジング | ハウジング、カバー、ブラケット、エンクロージャ | シャフト、ハブ、カップリング、構造インターフェース |
エネルギー部品にCNC加工が最適な選択肢となるのはどのような場合ですか?
精度が機能に不可欠で、ばらつきを隠せない場合は、CNC加工が最適な選択肢です。設計変更が予想される場合、初回生産品を迅速に作成する必要がある場合、またはエネルギー部品にシール、回転、または位置合わせのインターフェースが含まれる場合は、CNC加工から始めるべきです。
CNC 加工は、通常、次のような場合に有効です。
-
穴、ジャーナル、一致するデータムなどの厳しい公差が要求されるエネルギー部品
-
少量から中程度の販売量、混合SKU、または需要が不確実
-
ツールの再加工なしで迅速なプロトタイピングと迅速なエンジニアリング変更
-
入手困難な材料や制御された加工を必要とする高性能合金
-
購入者の承認のためのFAIおよびCMMの証拠を含む明確な検査パッケージ
CNC加工は、初期段階のプログラムにおけるリスク軽減策としても活用できます。鋳造や鍛造の金型に投資する前に、適合性、シーリング、組立てのスタックアップを検証できます。
購入者チェックポイント:サプライヤーが、データをどのように一つの設定で保持し、どのように測定するかを説明できない場合は、その見積もりは高リスクとみなすべきです。
ダイカストや鍛造にCNC加工を加えると総コストが下がるのはいつですか?
ダイカストまたは鍛造とCNC加工を組み合わせることで、形状を安価に成形し、CTQ(重要品質特性)部分のみを加工する場合、総コストを削減できます。生産量が安定しており、形状によってビレットからの材料除去量が多い場合は、この方法がフルCNC加工よりも優れていることがよくあります。ニアネットプリフォームを使用する予定がある場合は、カスタムダイカスト部品から始め、CNC加工でシール面、基準面、および穴を加工してCTQ性能を確保できます。
次のような場合は、ダイカストとCNC加工の併用を検討すべきです。
-
部品には複雑な外部形状、リブ、ボス、重量ターゲットがある
-
ニアネットハウジング、カバー、ブラケット、エンクロージャが必要です
-
重要でない領域では鋳放しの表面を受け入れることができる
-
後でシール面、ベアリングシート、基準パッドを機械加工する予定です
鍛造とCNC加工を組み合わせることを検討すべきケースは以下のとおりです。
-
部品は高い機械的負荷、疲労リスク、または衝撃荷重を受ける
-
強力なプリフォームが必要な場合は、機械の精密インターフェースが必要です
-
高い信頼性が求められるシャフト、ハブ、カップリング、構造コネクタを購入します
シンプルなコスト管理ワークフローは、エネルギー調達に適しています。
-
ダイカストまたは鍛造でニアネットシェイプを成形
-
シーリング、回転、アライメントを駆動するCTQのみを加工します
-
CTQリスクに一致する検査証拠を定義する
-
ボリュームを増やす前にルートを安定させる
この戦略は検査コストの抑制にも役立ちます。あらゆるものを厳しい基準で測定する必要がなくなり、稼働率向上に真に貢献するものに計測技術を集中させることができます。
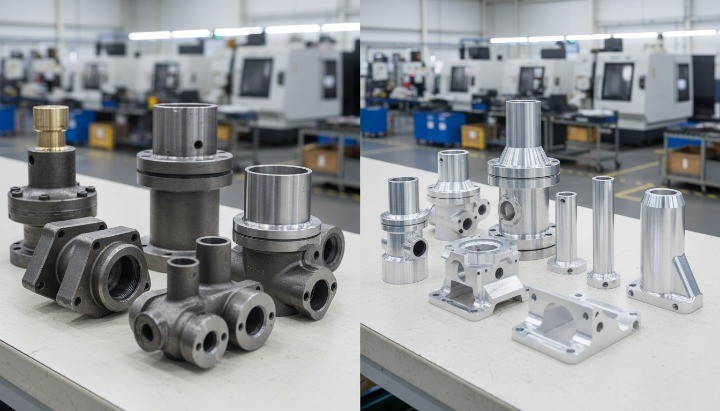
エネルギー部品のCTQルール:シール、回転、位置合わせ、耐腐食
CTQとは「品質にとって重要な特性」を意味し、実際のパフォーマンスを直接左右する少数の特性を指します。CTQ対策を適切に実施することで、ダウンタイムのリスクやサプライヤーとの紛争を軽減できます。
エネルギー コンポーネントの場合、CTQ は通常、次の 4 つのカテゴリに分類されます。
-
シール:ガスケット面、Oリング溝、バルブシート、漏れ経路
-
回転:ジャーナル、ベアリング嵌合、同心度、振れ、バランス特性
-
位置合わせ:基準面、穴の真位置、平面度、垂直度
-
耐腐食性:適切な合金、適切な材料状態、トレーサビリティ、および表面保護
エネルギープロジェクトにおいては、腐食対策に特に注意を払う必要がある。腐食による世界的な損失は、約2兆5000億米ドル、世界のGDPの約3.4%(2013年)と広く言われており、これが、買い手が腐食関連の重要品質特性(CTQ)を単なる外観上の好みではなく、商業上のリスクとして扱う理由を示している。
石油・ガス用圧力制御部品を調達する場合、見積依頼書や契約書に業界標準が記載されていることに気づくでしょう。例えば、API規格6Aは坑口装置およびツリー装置を対象としており、当該機器クラスにおける一貫した業界慣行を規定しています。
CTQからプロセスへのマップとCTQから検査へのマップ
| CTQフォーカス | エネルギー部品の共通機能 | CNC加工アプローチ | 買い手が信頼する検査証拠 | 見逃した場合のリスク |
|---|---|---|---|---|
| シール | ガスケット面、Oリング溝、バルブシート | フェイスフライス加工/旋削、制御仕上げ | 表面仕上げチェック + 形状/位置のCMM | 漏れ、手直し、シャットダウン |
| ローテート | ジャーナル、ベアリングボア、シャフトショルダー | 旋削+仕上げパス、研削可能 | 振れ/真円度チェック + CMMレポート | 振動、摩耗、焼き付き |
| 整列 | 穴パターン、基準パッド、合わせ面 | シングルセットアップ加工、データム制御 | CMMの真の位置/プロファイルレポート | 組み立ての問題、位置ずれ |
| 耐食性 | 材料仕様、熱/ロットトレーサビリティ | 適切な材料管理と取り扱い | 材料証明書、加熱番号、トレーサビリティ | 早期腐食の主張 |
CNC 加工がエネルギー業界で重要な理由
エネルギー産業においてCNC加工が重要なのは、圧力、熱、腐食、振動といった過酷な環境下で稼働する部品に対し、制御可能な公差、再現性のある基準点、そして検査結果を提供できるからです。エネルギー関連部品を調達する際、単に形状を購入するだけではありません。稼働時間、安全マージン、そしてトレーサビリティも同時に購入するのです。
エネルギープロジェクトも大きな腐食リスクを伴う。業界調査では、 腐食による世界的なコストは約2.5兆米ドル、周り 世界GDPの3.4%(2013年)そのため、購入者は腐食関連の要件を「あれば良い」ものではなく、商業上のリスクとして扱います。
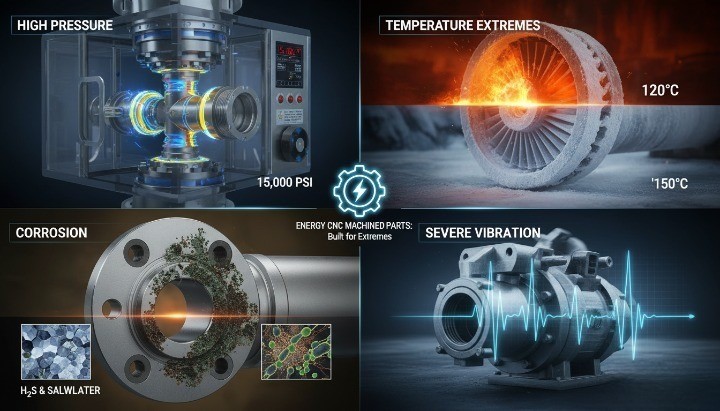
エネルギー産業におけるCNC加工部品の要件
エネルギー部品は、変動が大きな負担となるデューティサイクルに直面します。機械性能に加え、文書化と再現性も求められる要件を満たす必要があります。また、あらゆる寸法を膨らませることなく、CTQ特性を維持できるプロセスも必要です。
ほとんどのエネルギー RFQ では、次の 5 つの要件バケットが繰り返し強調されています。
-
シール面、溝、ねじ山における圧力と漏れの完全性
-
穴、ジャーナル、および基準面における寸法安定性
-
適切な合金、状態、および表面保護による耐食性
-
原材料のロット番号から完成品ロットまでのトレーサビリティ
-
CTQリスクに合致する検査証拠
このチェックリストを使用して、エネルギー要件を CNC 加工の成果物に変換します。
| エネルギー要件 | 図面/見積依頼書に明記すべき事項 | CNC加工で制御しなければならないもの | 確認すべきこと |
|---|---|---|---|
| リークの完全性 | シールランド仕上げ、溝形状、合わせ面の平坦度 | データムのセットアップ戦略、仕上げプロセス | 表面仕上げ結果、CTQ測定 |
| ローテーションの信頼性 | フィット、ランアウト、同心度ターゲット | 旋回戦略、安定データ | 振れデータ、ボア/ジャーナル測定 |
| 耐食性 | 合金、状態、コーティング、取り扱い上の注意 | 材料ID、汚染管理 | 材料証明書 + ロットトレーサビリティ |
| 再現性 | CTQリスト、サンプリング計画、合格基準 | 工程内管理ポイント | FAIと一貫したレポート形式 |
| 迅速な見積もり | 明確なCAD + 2D + CTQコールアウト | DFMフィードバックとルートプラン | 仮定を述べた引用 |
何かを締め付ける前に実用的な許容範囲のベースラインが必要な場合は、許容範囲の参照ページを使用してチームを調整し、CTQ に焦点を合わせることができます。
エネルギー部品の故障モードとCNC加工によるその防止方法
エネルギー関連の不具合は通常、小さな点から始まります。基準面のわずかな不一致がリークパスの原因となります。ジャーナルの粗さは摩耗を加速させます。ねじ山形状の不具合は振動によって緩みます。CTQ(ねじ山精度)を考慮して設計・加工することで、これらの不具合のほとんどを防ぐことができます。
これらは一般的な故障モードと、リスクを軽減する CNC 加工制御です。
-
シール部の漏れを防ぐには、シール部の平面度、表面仕上げ、溝形状を適切に管理することが重要です。また、取り扱い時や梱包時にシール面を保護する効果もあります。
-
振動と早期摩耗回転インターフェースの同心度と振れを制御することで、振動を低減できます。また、同じ基準戦略がバッチ間で繰り返されるように、経路を安定させることもできます。
-
組み立て時のずれ 重要な面を少ない段取り回数で加工し、基準点に基づく検査で穴パターン上の真の位置を確認することで、ずれを回避できます。
-
腐食に起因する現場でのクレーム腐食リスクを低減するには、適切な材料トレーサビリティを確保し、使用条件に合った表面処理を指定することが重要です。腐食による経済的影響は非常に大きいため、多くの組織では腐食対策を測定可能なコスト削減手段として捉えています。
シンプルな調達ルールが必要な場合は、次のルールを使用してください。検査を故障モードと照合する。漏洩リスクにはシール面の検証が必要です。振動リスクには振れの証拠が必要です。腐食リスクにはトレーサビリティと表面保護の記録が必要です。
構造化された QC パスを希望するバイヤーの場合、品質管理ワークフロー ページは、期待値を早期に設定し、サプライヤーの解釈を減らすのに役立ちます。
調達チームはエネルギーCNC加工サプライヤーをどのように評価しますか?
調達チームは価格だけでなく、サプライヤーが安定したプロセスを再現できる能力や、CTQ(重要品質特性)への準拠を証拠に基づいて証明できる能力も評価します。これを検証する実際的な方法は、サプライヤーのCNC加工における品質管理ワークフロー、具体的には検査計画の策定方法、不適合部品の管理方法、結果の文書化方法などを精査することです。
石油・ガスサプライチェーンでは、API規格が頻繁に参照されています。API仕様Q1は、石油・天然ガス産業向け製品を提供する組織に対する品質管理システムの要件を定義しています。坑口装置およびツリー装置については、API仕様6Aがその機器クラスにおける一貫した実践方法を規定しています。原子力サプライチェーンでは、多くのバイヤーが、原子力安全にとって重要な製品およびサービスを提供する組織向けの原子力特有の品質管理システム規格として、ISO 19443を参照しています。
エネルギー CNC 加工で調達チームが使用できる実用的なサプライヤー スコアカードを紹介します。
| 買い手がチェックするもの | 「良い」とはどういうことか | 要求できる証明 |
|---|---|---|
| CTQの理解 | サプライヤーはCTQリストを正確に復唱します | CTQ計画、セットアップ計画、測定方法 |
| 計測能力 | データム戦略と校正済みゲージを使用したCMMの使用 | サンプルCMMレポート、校正記録 |
| トレーサビリティ | ヒート番号はロットと検査パックにリンクします | 材料証明書、ロットトラベラー、ラベル写真 |
| 工程安定性 | ツールの摩耗と主要な操作を制御します | 工程内チェック、管理計画の概要 |
| ドキュメント | 明確なFAIフォーマットとリビジョン管理 | FAI サンプル パック、リビジョン ログ |
| 輸出準備 | 部品は保護されラベルが貼られて到着します | 包装仕様、腐食防止計画 |
より迅速かつ明確な見積りが必要な場合は、RFQパッケージを標準化し、やり取りの手間を削減できます。RFQ作成ガイドは、そのワークフローの強力な社内リファレンスとなります。
エネルギーCNC加工(セクター別・用途別)
エネルギー分野のCNC加工は、石油・ガス、発電、再生可能エネルギー、水素システム、グリッドストレージを支えています。優れたサプライヤーは、各用途をCTQ(重要品質特性)にマッピングし、そのリスクに合わせて加工ルートと検査計画を策定します。このアプローチにより、稼働時間を確保し、受入検査時のトラブルを軽減できます。
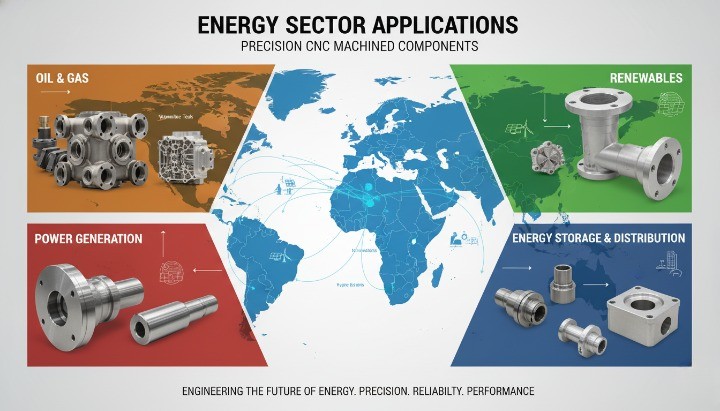
エネルギー部門のアプリケーションスナップショット
| エネルギー部門 | 一般的なCNC加工部品 | 購入者が注目すべきCTQ機能 | 購入者がよく参照する標準 |
|---|---|---|---|
| ⽯油・ガス | バルブ本体、マニホールド、コネクタ、圧力制御部品 | シール面、穴、ねじ山、真位置、浸食領域 | API 6A、API 仕様 Q1 |
| 発電 | シャフト、カップリング、回転インターフェース、マウント、ハウジング | 振れ、同心度、はめあい、平坦度、バランス特性 | 原子力サプライチェーン向けISO 19443 |
| 再生可能エネルギー | 風力駆動系インターフェース、ソーラーマウント、水流部品 | アライメント基準、腐食制御、シーリングインターフェース | プロジェクトと顧客の仕様 |
| 水素と燃料電池 | プレート、マニホールド、継手、シーリングインターフェース | 平坦性、表面仕上げ、リークパス、清浄度 | プロジェクトと顧客の仕様 |
| エネルギー貯蔵とグリッド | 冷却プレート、エンクロージャ、ブラケット、インバータハードウェア | 熱接触、シーリング、電気絶縁ゾーン | ESS安全性に関するUL 9540 |
石油・ガス部品および圧力制御部品のCNC加工
石油・ガス機器は、シール、ねじ山、および圧力保持構造に大きな負荷をかけます。安定した状態でシール面を保護し、ボア形状を制御する加工ルートを優先的に設計する必要があります。購入者は流体経路制御と圧力制御のためにCNC加工されたアルミニウム製マニホールドを調達することが多いため、マニホールドの重要な品質特性(シール面、ポートの真位置、ボア、ねじ山)を最優先事項として扱うべきです。

一般的な石油・ガス業界の CNC 機械加工部品には次のようなものがあります。
-
バルブ本体とバルブトリムインターフェース
-
マニホールドとフローブロック
-
コネクタ、アダプタ、フランジインターフェース
-
研磨用途のポンプ部品および摩耗部品
現場パフォーマンスを向上させる CTQ 機能:
-
シール面とガスケットランド
-
ボアサイズ、真円度、同心度
-
ねじ形状とねじ噛み合い強度
-
ボルトパターンの穴の真の位置
-
制御された仕上げが必要な局所的な侵食ゾーン
多くの見積依頼書(RFQ)では、坑口設備および樹木設備に関するAPI規格6Aを参照しています。また、多くの購入者は、石油および天然ガスサプライチェーンにおける品質管理システムの要件として、 API規格Q1も参照しています。(出典:api.org)
発電部品および回転機器のCNC加工
発電部品は、アンバランスやミスアライメントが大きな問題となります。回転インターフェースにおいては、振れ制御、同心度、および安定した基準点戦略に重点を置く必要があります。購入者はこれらのアセンブリ用に精密加工された鋼製シャフトを調達することが多いため、ジャーナル嵌め合い、シールランド、および振れに関する重要品質特性(CTQ)を明確に定義し、検査結果を機能基準点に結び付ける検査証明を要求する必要があります。
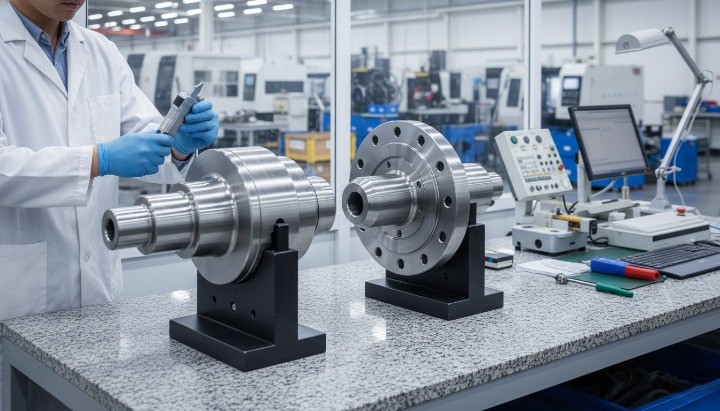 一般的な発電用 CNC 機械加工部品には次のようなものがあります。
-
シャフト、カップリング、スリーブ
-
ベアリングシートとハウジング
-
マウント、ブラケット、計器ハウジング
-
回転機器アセンブリ用の精密インターフェース
振動と摩耗を防ぐCTQ機能:
-
ジャーナルとボアの振れと同心度
-
ベアリングの予圧とアライメントを制御するフィット
-
取り付け面の平坦度
-
摩耗およびシール界面の表面仕上げ
原子力関連のサプライチェーンに製品を調達する場合、購入者は、原子力安全にとって重要な製品やサービスを提供する組織における品質管理システムの要件として、ISO 19443を参照する可能性があります。
風力、太陽光、水力、地熱発電向け再生可能エネルギーCNC加工
再生可能エネルギープログラムは急速に拡大することが多く、屋外で稼働します。 腐食制御、安定した位置合わせ、生産ロット全体にわたる繰り返し可能な穴パターンを計画する必要があります。 また、国際輸送中に機械加工されたデータムを保護する梱包計画も必要です。
 一般的な再生可能エネルギー CNC 機械加工部品には次のようなものがあります。
-
風力駆動系インターフェース、センサーマウント、構造コネクタ
-
太陽光発電用架台金具、インバータ関連ハウジング、熱部品
-
シーリングインターフェースを備えた水力および地熱流体ハードウェア
信頼性を高める CTQ 機能:
-
構造インターフェース上の穴の位置と平坦度
-
フローコンポーネントのシール面
-
使用環境と表面保護の適合性
-
振動や現場での組み立てに対するねじの完全性
2つの点を早期に定義することで、サプライヤー間のばらつきを減らすことができます。まず、外観上の問題領域と接触面を明確に定義する必要があります。また、海上における塩害や湿潤運転といった使用環境についても明確にしておく必要があります。
水素および燃料電池部品のCNC加工
水素燃料電池システムでは、わずかな漏れや平面度の誤差が拡大します。平面度、表面仕上げ、漏れ経路の制御に重点を置く必要があります。また、汚染はシール性能や流量性能を損なう可能性があるため、清浄度管理も重要です。
一般的な水素および燃料電池の CNC 機械加工部品には次のようなものがあります。
-
プレートと多様体
-
精密継手およびコネクタ
-
シーリングインターフェースと流路
-
サブシステム用の軽量ハウジング
購入者が注目すべき CTQ 機能:
-
接合面の平坦性
-
シーリングランドと溝の表面仕上げ
-
ポートの特徴とパターンの正確な位置
-
組み立て時の清潔さの要件
受入計画書に「リークタイト」の意味を明記しておくと、見積依頼(RFQ)の作成がスムーズになります。プログラムで必要な場合は、試験方法、試験圧力、許容リーク基準を明記してください。
エネルギー貯蔵およびグリッドインフラ部品のCNC加工
エネルギー貯蔵およびグリッド機器には、機械的、電気的、および熱的要件が組み合わされています。 熱接触、電気絶縁ゾーン、筐体の整合性を優先する必要があります。 加工計画では、安全な組み立てと現場でのサービスもサポートする必要があります。
 一般的なエネルギー貯蔵およびグリッド CNC 機械加工部品には次のようなものがあります。
-
冷却プレートとサーマルスプレッダー
-
エンクロージャ、ブラケット、構造フレーム
-
パワーエレクトロニクスハウジングおよび取り付けハードウェア
-
バスバー関連の固定具および機械的支持
安全性とパフォーマンスを向上させる CTQ 機能:
-
熱接触面の平坦性
-
筐体および冷却回路のシーリング
-
バリや損傷がないようにする必要がある隔離ゾーン
-
繰り返し可能な組み立てと配線ルーティングのための穴位置
多くの蓄電プロジェクトでは、エネルギー貯蔵システムおよび機器のシステム安全レベルにおいて、 UL 9540規格が参照されています。購入者は、多くの場合、この規格および関連するコンポーネント規格に合わせて、文書作成やコンプライアンスの手順を調整します。
Common Energy CNC加工部品とCTQ機能
Energy社のCNC加工部品は、CAD設計ではなく、加工面の接合部で不具合が生じます。シール面、回転嵌合、基準面のアライメントをCTQ(重要品質特性)の中核として扱うべきです。そして、明確な計画に基づいてこれらの部分を加工し、検査する必要があります。
購入者との紛争の多くは、CTQ(測定品質)が不明確であることに起因します。CTQリストをRFQに添付し、各CTQを測定方法と一致させることで、こうしたリスクを回避できます。
部品ファミリー別CTQチェックリスト
| 家族の一部 | 失敗の始まり | 注目すべきCTQ機能 | 要求する検査証拠 |
|---|---|---|---|
| バルブ本体とマニホールド | 漏れ経路とポートの位置ずれ | シール面、穴、ねじ山、真位置 | CMMレポート、表面仕上げ結果、ねじゲージ記録 |
| ポンプハウジングとインペラ | 振動、摩耗、効率の低下 | 振れ、バランス特性、摩耗面 | 振れデータ、バランス記録、臨界直径レポート |
| シャフトとカップリング | ベアリングの摩耗と振動 | 同心度、ジャーナル、フィット、表面仕上げ | 振れと同心度データ、直径チャート、仕上げチェック |
| ブラケットとコネクター | 組み立て時のストレスと疲労 | 平坦度、穴の位置、エッジの状態 | CMMの真の位置、平坦度レポート、バリ取り検証 |
| エンクロージャと熱部品 | 漏れと熱ギャップ | 平坦性、熱接触、リークパス | 平坦度マップ、リークテスト計画、外観保護計画 |
バルブ本体とマニホールド:シール面、ボア、ねじ、真位置
バルブ本体とマニホールドは、シール面、ボア形状、およびポートの位置合わせに依存します。 これらの CTQ を保持しておけば、ほとんどのリークとアセンブリの競合を防ぐことができます。
 石油・ガス業界のバイヤーは、坑口装置およびツリー機器に関してAPI規格を参照することがよくあります。API仕様6Aは、坑口装置およびツリー機器に関する一貫した業界慣行を規定しています。
エネルギー バルブ本体とマニホールドには、次の CTQ セットを使用します。
-
シール面:平坦性、仕上げ、取り扱い時の損傷制御
-
ボア:サイズ、真円度、基準に対する同心度
-
糸:正しいフォームとゲージ計画
-
真の位置: ポートパターンとボルトサークルを基準点とする
ガスケット接触面の仕上げは、システムで使用するガスケットの種類に合わせて調整する必要があります。ASME PCC-1には、ガスケットのカテゴリー別のガスケット接触面の仕上げに関するガイドラインが含まれています。
ポンプハウジングとインペラ:振れ、バランス特性、摩耗面
ポンプハウジングとインペラは、振れ、バランス、摩耗面のドリフトによって故障します。これらの問題は、振動、シールの摩耗、騒音、効率の低下として現れます。回転機器の支持材として、購入者は多くの場合、 アルミニウムベアリングハウジング および同様のインターフェースがあるため、ハウジング データムとボア ジオメトリは最初から CTQ として扱う必要があります。
 以下の CTQ を早期に制御する必要があります。
-
重要な直径と取り付けインターフェースでの振れ
-
アンバランスを修正できるバランス機能
-
性能を左右する摩耗面とクリアランス
-
侵食やキャビテーションによる損傷を軽減するスムーズな移行
バランスは推測ではありません。ISO 1940-1 は、剛性ローターのバランス許容値と検証方法を規定しています。
ポンプ部品の調達のヒント:
-
サプライヤーに振れを測定する場所を明記してもらう
-
繰り返し検査のために基準をどのようにマークするかを尋ねる
-
必要に応じてバランス検証をサポートできるかどうかを尋ねる
シャフトとカップリング:同心度、ジャーナル、フィット、表面仕上げ
シャフトとカップリングの成否は、同心度、フィット感、表面仕上げによって決まります。 サプライヤーがデータム制御を失うと、振動、熱、ベアリングの早期故障が発生します。
回転部品では次の CTQ を呼び出す必要があります。
-
ジャーナル、ショルダー、ボア間の同心度
-
ベアリングとシールのジャーナルサイズと適合クラス
-
ジャーナルとシールランドの表面仕上げ
-
アセンブリ基準と機能直径における振れ
実用的な調達ルールが役立ちます。可能な限り、すべてのローテーションCTQを1つのセットアップにまとめておくべきです。このアプローチにより、累積誤差が低減され、再現性が向上します。
構造用ブラケットとコネクタ:平坦度、穴の位置、疲労リスク
ブラケットやコネクタは一見単純に見えるが、穴の位置と平面度が実際の組み立て応力を左右する。わずかなずれでも、取り付け時に無理な位置合わせが生じ、時間の経過とともに疲労亀裂が発生する可能性がある。
次の点に重点を置く必要があります。
-
アセンブリをクランプまたは位置決めする嵌合面の平坦度
-
穴の真の位置を主基準点から
-
接触およびハーネス配線ゾーンのエッジ状態
-
ひび割れの発生源となる箇所の一貫したバリ取り
多くのフランジシステムは、フランジおよびフランジ継手の範囲と要件についてASME B16.5を参照しています。図面注記をロックする前に、顧客が使用しているフランジ規格を確認してください。
ブラケットに単純な疲労リスク フィルターを使用します。
-
鋭い内角は高リスクとして扱うべきである
-
荷重が反転する場合には、半径または面取りの意図を指定する必要があります。
-
組み立て時に無理な位置ずれを避ける必要があります
筐体と熱部品:平坦性、熱接触、漏れ経路
筐体や熱部品は、平面度がずれたり、熱漏れ経路が開いたりすると故障します。エネルギー貯蔵やパワーエレクトロニクスにおいては、熱接触も性能と耐用年数を左右する重要な要素です。
以下をコア CTQ として扱う必要があります。
-
熱接触面の平坦性
-
一貫した熱伝導材料をサポートする表面状態
-
侵入防止または冷却剤シールのためのシールランド形状
-
分離ゾーンとハーネスインターフェース付近のバリ制御
エンクロージャにボルト締めフランジが使用されている場合は、締め付けと表面処理の手順を、一般的なフランジ組立ガイドラインに準拠させる必要があります。ASME PCC-1は、ボルト締めフランジジョイントの組立手順に重点を置いています。
熱部品の調達のヒント:
-
熱接触面の平坦度マップを求める
-
サプライヤーが配送時に顔をどのように保護しているかを尋ねる
-
設計上必要なときにリークテストを実行できるかどうかを尋ねる
エネルギー産業で使用されるCNC加工プロセス
エネルギーCNC加工では、旋削、フライス加工、多軸加工、研削またはホーニング、放電加工、スイス型旋盤加工などを用いて、シール、回転、位置合わせ、腐食に敏感な界面といった重要な品質特性を制御します。加工方法は、高度な技術かどうかではなく、保護すべき重要な品質特性に基づいて選択すべきです。
エネルギー部品のプロセス選択チートシート
| 制御する必要があるCTQ | 最適なプロセス | エネルギーCNC加工でそれが機能する理由 | 確認すべきこと |
|---|---|---|---|
| 同心ジャーナルとボア | CNC旋盤 | 回転フィーチャを1つの軸と1つのデータムに保持します | 振れと直径チャート |
| ポートパターンと基準面 | CNCフライス盤 | プリズマティックデータムと穴の真の位置を制御します | CMMポジションレポート |
| 多面データ整合性 | 4軸または5軸CNC加工 | セットアップと再クランプのばらつきを削減 | セットアップ計画とデータム戦略 |
| タイトな形状とボアの高品質仕上げ | 研磨またはホーニング | 重要なフィットにおける形状と表面仕上げを改善 | 丸みと表面仕上げ |
| 硬い材料と鋭い内部形状 | EDM加工 | 放電を利用して導電性材料を成形する | 機能の精度とリキャスト制御 |
| 小型精密継手 | スイスの機械加工 | ガイドブッシングサポートにより小型部品の安定性が向上 | サイズ能力と工程内計測 |
シャフト、ボア、ジャーナル、シーリングランドのCNC旋削
CNC旋盤加工は、エネルギー部品の回転精度を制御する最も迅速な方法です。同軸構造、安定した嵌合、再現性の高い直径が求められる用途には、旋盤加工が最適です。
旋盤加工は次のような場合に適しています:
-
シャフト、スリーブ、カップリング
-
ベアリングジャーナルとシールランド
-
1つの軸を基準とする精密なボアとショルダー
サプライヤーに、主要な基準点をどのように固定するのか、また、振れをどこで測定するのかを尋ねるべきです。その答えから、現場での振動リスクを予測できる場合が多いのです。
ハウジング、ポケット、パターン、マニホールドのCNCフライス加工
CNCフライス加工は、シールや組み立て位置合わせを左右するプリズム状のCTQを制御します。平面度と正確な位置が求められるハウジング、フローブロック、パターン、ボルト接合部などの加工には、フライス加工を用いるべきです。
ミリングは次のようなエネルギー部品に適合します:
-
バルブ本体とマニホールド
-
ポンプハウジングと機器マウント
-
フランジおよび構造インターフェースの穴パターン
図面にデータムを明確に記載し、データムに基づく測定アプローチを義務付ける必要があります。このステップにより、CMMの結果が機能的意図と整合した状態を維持できます。
4軸および5軸CNC加工により、セットアップの手間が省け、データム精度が向上します。
4 軸および 5 軸 CNC 加工により、セットアップが削減され、データムの一貫性が向上し、1 回のクランプで複数の面を加工できるようになります。 これはエネルギー部品では重要です。なぜなら、再クランプのたびに位置がずれ、検査上の紛争が発生する可能性があるからです。
 機械メーカーやCAD/CAMベンダーは、一般的に同じ利点を強調します。セットアップ回数が少ないほど、再配置エラーが減り、複数の面にわたって精度を維持できます。
次の場合には多軸加工を検討する必要があります。
-
部品には、共有データムを持つ複数の重要な面があります
-
部品に角度付きポート、交差穴、複合フィーチャが必要です
-
見積書にはセットアップコストの高さや治具の複雑さが示されています
調達のヒント:見積もりの際にセットアップ数を尋ねてください。セットアップ数が多い場合は、ばらつきが大きくなり、リードタイムリスクも高まる可能性があります。
厳しい公差のエネルギー部品の精密研削とホーニング
研削とホーニングは、重要なフィットで厳密な形状と機能的な表面仕上げを実現する必要がある場合に役立ちます。 旋削やフライス加工では必要な形状やテクスチャを確実に実現できない場合は、これらの仕上げプロセスを使用する必要があります。
 ホーニングとは、幾何学的形状を改善し、特に穴内部の表面仕上げを改善できる研磨プロセスです。(出典:wikipedia.org)
以下の場合は研磨またはホーニングを検討する必要があります。
-
安定したサイズと形状が求められるベアリングボア
-
表面仕上げが漏れを制御するシールインターフェース
-
均一な質感と低摩擦が求められる摩耗面
サプライヤーには、目標とする表面仕上げ方法を明確に提示してもらう必要があります。また、サイズだけでなく、形状の測定方法も確認する必要があります。
硬質材料および複雑な内部構造の EDM 加工
放電加工(EDM)は、切削力ではなく放電を利用して材料を除去するため、硬い導電性材料や複雑な形状の加工が可能です。EDMは、鋭角な内角、深く狭い形状、あるいは従来の工具では加工が難しい硬化合金など、エネルギー関連用途に適しています。
EDM は次のような場合に使用します:
-
硬化鋼および難切削導電性合金
-
微細なスロット、小さな半径、複雑な空洞
-
きれいなエッジ定義が必要なワイヤーEDMプロファイル
EDMでは依然としてプロセスの規律が求められます。部品に疲労に敏感な表面がある場合は、表面品質や後工程の手順について確認する必要があります。
小型精密継手およびコネクタのスイス機械加工
スイス型機械加工では、ガイドブッシュとスライド式主軸台を用いて、切削ゾーンに近い小径のワークを支えます。この支持構造により安定性が向上し、小型で大量生産される精密部品において、厳しい公差を維持するのに役立ちます。
以下の場合にはスイス式機械加工をご検討ください。
-
小型継手、コネクタ、精密ピン
-
従来の旋盤ではたわんでしまう細長い部品
-
大量生産で短いサイクルタイムを必要とする複雑な旋削部品
調達のヒント:サプライヤーにバーのサイズ範囲とスイス式機械加工の一般的な公差を尋ねてください。さらに、小さなポートや交差穴のバリをどのように制御しているかを尋ねてください。
エネルギー産業におけるCNC加工用材料
エネルギー関連CNC加工において、材料の選択は腐食リスク、温度マージン、および加工コストを左右します。まずは使用環境に適した材料を選択し、次に重要品質特性(CTQ)に基づいて加工ルートと検査計画を最適化する必要があります。
腐食は経済にも大きな影響を与える。広く引用されている業界調査によると、腐食による世界的なコストは約2兆5000億米ドル、世界のGDPの約3.4%(2013年)に相当すると推定されている。
エネルギーCNC加工部品の材料選択スナップショット
| 使用条件 | 共通材料ファミリー | 購入者が選ぶ理由 | 追加すべきRFQメモ |
|---|---|---|---|
| 一般耐食性 | ステンレス鋼 | パッシブフィルム保護と幅広い入手可能性 | CTQのグレード、熱処理条件、表面仕上げ |
| 沖合および塩化物への曝露 | デュプレックスとスーパーデュプレックス | 多くのオーステナイト系グレードよりも強度が高く、塩化物応力腐食割れに対する耐性が優れています | グレード、腐食耐性、溶接の必要性、PMIの期待 |
| 高温と攻撃的な媒体 | インコネルおよびニッケル合金 | 高温での耐酸化性と耐腐食性 | 合金のグレード、状態、加熱ロットのトレーサビリティ、加工計画 |
| 高い強度とコスト管理 | 炭素鋼および合金鋼 | 多くの構造的任務に対して強力かつ経済的 | 熱処理仕様、硬度範囲、コーティングまたはメッキ計画 |
| 軽量構造とハウジング | アルミニウム合金 | 低密度および保護酸化物層 | グレード、陽極酸化またはコーティング、ガルバニック腐食制御 |
| 電気的および熱的性能 | 銅と真鍮 | 電気と熱の伝導性が高い | 合金、清浄度、バリ制御、表面保護 |
耐腐食性のためのステンレス鋼CNC加工
ステンレス鋼のCNC加工は、安定した供給源と確かな耐食性が求められるエネルギー関連部品に最適です。ステンレス鋼は、クロムが不動態皮膜を形成するため、耐食性に優れています。多くの文献では、この保護作用を発揮するクロム含有量の閾値は約10.5%とされています。
ステンレス鋼の CNC 加工は次の場合に使用する必要があります。
-
バルブ本体、マニホールド、継手、ハウジング
-
湿気の多い環境における計器用筐体およびブラケット
-
仕上げ後にきれいな表面挙動が必要な部品
調達のヒント:単に「ステンレス」とだけ記載するのではなく、グレードと状態を明記しましょう。そうすることで、見積もりのばらつきや材料の不一致を減らすことができます。
オフショアおよび塩化物サービス向けのデュプレックスおよびスーパーデュプレックス加工
デュプレックスおよびスーパーデュプレックス機械加工は、応力腐食割れのリスクが増大するオフショアおよび塩化物環境をサポートします。 二相ステンレス鋼は、オーステナイトとフェライトの二重微細構造を使用しており、業界のガイドでは、一般的なオーステナイト系ステンレス ファミリーと比較して、塩化物に対する SCC 耐性が強いとされています。
 次の場合には、デュプレックス加工を検討する必要があります。
-
海水飛沫地帯や塩化物汚染に直面している
-
耐腐食性を備えた高い強度が必要です
-
ニッケル合金に切り替えずにSCCマージンを改善したい
加工上の注意:二相鋼材種は切削抵抗と工具摩耗を増加させる可能性があります。サプライヤーに工具とクーラントの計画、そしてボアとシーリングランドの明確な検査方法を確認する必要があります。
高温環境向けのインコネルおよびニッケル合金の加工
インコネルおよびニッケル合金の機械加工は、高温でも強度を維持し、酸化や腐食に耐える必要があるエネルギー部品に適しています。 INCONEL 合金 625 の技術速報では、高温での酸化およびスケーリングに対する優れた耐性について説明されています。 ニッケル協会の出版物では、多くのニッケル合金はステンレス システムと概念的に類似した不動態化挙動によって腐食に耐えるとも説明されています。
インコネルの機械加工は通常、次のような場合に使用されます。
-
高温ガス経路と熱ハードウェア
-
腐食性化学物質暴露成分
-
温度マージンを必要とする高負荷回転またはシールインターフェース
購入者へのアドバイス:合金のグレードと材質の状態を正確に指定してください。ニッケル合金は種類が非常に多く、「インコネル」という表記だけでは購入仕様として不十分です。
高強度エネルギー部品用の炭素鋼および合金鋼の加工
炭素鋼および合金鋼の機械加工は、強度とコスト管理を最優先するエネルギー関連部品に適しており、腐食対策はコーティングや包装で対応できます。これらの鋼材は、構造コネクタ、フレーム、シャフト、および荷重支持インターフェースに最適です。
以下の場合には合金鋼加工を選択する必要があります。
-
部品に周期的な負荷、衝撃、または高いクランプ力が加わる
-
硬度に達するには熱処理が必要です
-
メッキ、塗装、または管理された梱包で表面を保護することができます
調達のヒント:熱処理条件と硬度範囲を明確にし、その要件に合わせて検査を実施してください。
軽量エネルギー部品向けアルミニウムCNC加工
アルミニウムのCNC加工は、重量と加工性が重要なエネルギーハウジング、マウント、熱構造物に適しています。アルミニウムは密度が低く、空気中で保護酸化層を形成します。
アルミニウム CNC 加工は次のような場合によく使用されます。
-
再生可能エネルギーシステムの筐体とブラケット
-
パワーエレクトロニクスハウジングおよび取り付けハードウェア
-
高速サイクルタイムを必要とする軽量構造
管理すべき一般的なリスクは次の 2 つです。
-
アルミニウムが電解液中で異種金属と接触した際に発生するガルバニック腐食
-
シーリングと外観に影響を与える表面損傷
電気および熱用途向け銅および真鍮加工
銅や真鍮の機械加工は、高い電気伝導性や強力な熱伝導性を必要とするエネルギー部品に適しています。参考文献によると、銅の熱伝導率は非常に高く、純金属の中では銀に次ぐ2番目に高いとされています。()
銅や真鍮の機械加工は次のようなところでよく見られます。
-
電気接点、バスバー関連ハードウェア、端子
-
サーマルスプレッダー、冷却インターフェース、熱伝達部品
-
接地部品と導電性器具
購入者へのアドバイス:銅のバリは、組み立てや安全上の問題を引き起こす可能性があります。バリ制御ゾーンを指定し、絶縁体や配線経路付近の端部についてはバリ取り検査工程を義務付けるべきです。
エネルギーCNC加工における公差、GD&T、表面仕上げ
エネルギー効率の高いCNC加工は、適切な公差、幾何公差、表面仕上げで少数の重要な品質特性を制御し、再現性のある検査方法でそれらを検証することで成功します。まず、シール、回転嵌め合い、位置合わせ基準、および重要なねじ山を定義する必要があります。その後、他のすべての要素を緩和することでコストを削減できます。
| CTQインターフェース | 図面上で何を強調すべきか | 検査で要求すべきこと |
|---|---|---|
| シーリング面 | 平坦性、表面仕上げ、接触面積の制御 | 平坦度結果、仕上げ測定、損傷チェック写真 |
| 回転フィット | フィットクラス、振れまたは同心度戦略、仕上げ | 振れデータ、直径チャート、表面仕上げ |
| アラインメント | データム、真の位置またはプロファイル、機能スタック | 同じデータムを使用したCMMレポート |
| スレッド | ねじ規格、サイズ、クラス、かみ合いに関する注記 | 合否判定記録、ねじゲージ法 |
シール面と漏れ防止のための厳しい公差のCNC加工
シール面は漏れリスクを左右するため、シールランド、溝形状、およびシール位置決め基準面に最も厳しい公差を設定する必要があります。機能しない面に厳しい公差を分散させると、コストが増加するだけで信頼性の向上はほとんど得られません。
シーリング CTQ は次のように定義する必要があります。
-
シールランドの平坦度と接触幅
-
Oリングまたはシールの溝形状
-
アセンブリのスタックアップを制御するデータムへのポートの位置合わせ
-
ガスケットやシールの種類に合わせた表面仕上げ
ASME PCC-1には、ガスケットの種類ごとに推奨されるガスケット接触面の仕上げ値が記載されています。例えば、スパイラル巻きガスケットや、表面層付き軟質金属芯ガスケットの場合、3.2~6.4μm Ra(125~250μin)が推奨値として挙げられています。
エネルギー部品のGD&T:再現性と組み立てのためのデータム戦略
GD&T は機能の意図を伝えるのに役立ち、データムは検査とアセンブリの現実を一致させます。 稼働時間リスクを生み出すフィーチャの形状、方向、位置、および振れを制御するには、GD&T を使用する必要があります。
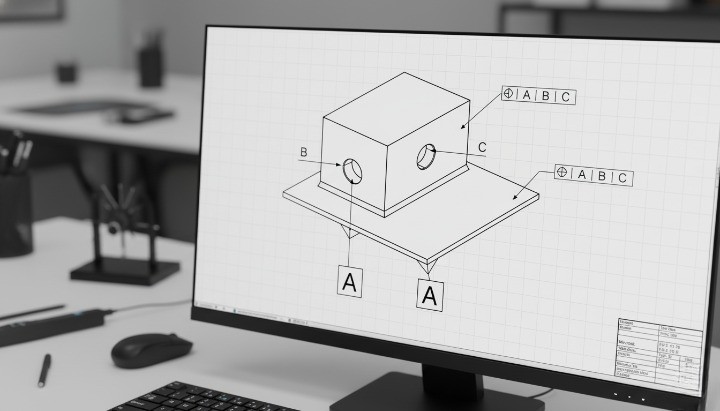 ISO 1101 は、形状、方向、位置、振れの許容差を含む幾何公差の記号言語と解釈規則を定義します。
シンプルなデータ戦略を適用する必要があります:
-
基準面Aを主な取り付け面またはシール面として選択します
-
横方向のシフトを制御する位置決めフィーチャとしてデータムBを選択します
-
回転またはクロッキングをロックするフィーチャとしてデータムCを選択します
-
A|B|C に結び付けられた穴パターンに実際の位置またはプロファイルを配置します
基準系を無視したCMMレポートは受け入れるべきではありません。レポートには、アセンブリで使用されている基準系と同じ基準系を参照させる必要があります。
シール面および摩耗面の表面粗さ要件
表面粗さは、シーリング、摩耗、腐食の動作に影響するため、接触、シール、またはスライドする少数の表面に指定する必要があります。 残りはコストを抑えるために標準的なショップ仕上げのままにしておく必要があります。
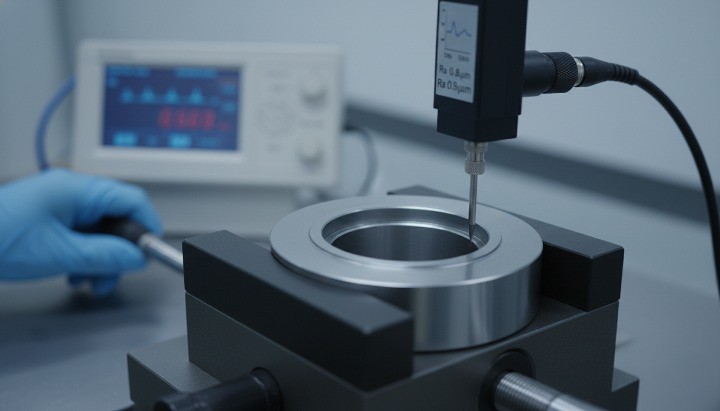
ISO 1302 は、記号とテキスト表示を使用して技術製品文書の表面テクスチャを示すための規則を規定しています。
表面仕上げをゾーンに分ける必要があります。
-
シール面とガスケットランド
-
摩耗面とベアリングジャーナル
-
化粧面と非接触面
-
仕上げがコーティングの挙動に影響を与えるコーティング面または陽極酸化面
ASME PCC-1 は、ガスケット タイプ別にフランジ ガスケット接触面の実用的な仕上げガイドラインを提供します。これにより、漏れや埋め込みの問題を引き起こす「滑らかすぎる」または「粗すぎる」表面を回避することができます。
エネルギー機器の振動および圧力サービスにおけるねじの品質
エネルギー用途において、ねじ山の形状、有効径、またはかみ合い制御がずれると、ねじ山は破損します。サプライヤーが推測に頼らないよう、ねじ山の規格、等級、および検査方法を明記する必要があります。
ユニファイドインチねじの場合、ASME B1.2 では、UN および UNR ねじ形状の検証に使用するゲージの仕様と寸法が規定されており、各ゲージの目的と使用方法についても説明しています。
RFQ には次のスレッド ノートを含める必要があります。
-
ねじの種類と等級、およびメッキ代
-
噛み合い長さまたは最小全ねじ噛み合い規則
-
合否判定のための測定要件とサンプリング計画
-
ねじ山の開始部分と交差穴のバリ制御ゾーン
ねじ山が圧力境界、シール、または振動荷重を受ける場合は、ねじ山を重要品質特性(CTQ)として扱うべきです。その場合、FAI(最終検査検査)パッケージにねじ山ゲージ測定の証拠を要求できます。
エネルギーCNC加工部品の重要な品質管理
重要な品質管理は、再現性のある測定、トレーサブルな材料、リスクベースのテストによってCTQ(重要品質特性)への準拠を証明することで、エネルギー関連CNC加工部品の信頼性を維持します。一般的なチェックリストではなく、故障モードに合わせた品質管理パッケージを要求する必要があります。また、明確な基準点、一貫性のある報告、文書化されたプロセスの安定性も徹底する必要があります。
購入者が要求すべきQC成果物
| QC成果物 | それが証明するもの | いつ必要になるか |
|---|---|---|
| 初回検査報告書 | 最初のビルドは図面の要件を満たしています | 新しい部品、新しいサプライヤー、または図面の改訂 |
| データム付きCMMレポート | 位置、プロファイル、アセンブリの位置合わせ | 穴パターン、多様体、複雑な形状 |
| 加熱番号付き材料証明書 | 工場の熱と試験結果のトレーサビリティ | 圧力部品、腐食性サービス、規制対象プロジェクト |
| プロセス制御の証拠 | バッチ間の再現性 | 中~大量注文または定期注文 |
| 漏れまたは圧力テストの記録 | 定義された条件下でのリークの完全性 | シールが重要な部品と圧力境界 |
| NDTの結果と人員資格 | ひび割れや溶接の問題の欠陥検出 | 疲労リスク、溶接部、重要な任務 |
エネルギーCNC加工のための初回検査と確認事項
初回製品検査(FAI)は、量産化前にサプライヤーのプロセスが規格に適合した部品を製造できることを証明するためのものです。多くのメーカーは、航空宇宙分野以外でも、顧客が厳格なトレーサビリティを求める場合、AS9102などの構造化されたFAI文書モデルを使用して、要件の把握、機能の検証、材料や特殊プロセスの文書化を行っています。
すべてのエネルギー FAI パックで次の項目を確認する必要があります。
-
すべての要件を測定可能な結果に結びつけるバルーン図
-
各CTQの測定方法が記載されたCTQリスト
-
材料証明書と加熱番号のトレーサビリティ
-
シール面および摩耗面の表面仕上げ結果
-
圧力ねじまたは振動ねじのねじ検証記録
-
明確な改訂管理と逸脱処理
購入者へのアドバイス:サプライヤーが各CTQを測定方法と結果に結び付けることができない場合、FAIは不完全であるとみなすべきです。
エネルギー部品のCMM検査:基準点、位置、プロファイル
組立工程において、基準位置合わせ、真位置、および形状制御が重要な役割を果たす場合、CMM検査は不可欠です。報告書は実際の組立意図を反映する必要があるため、図面の基準値に合致した基準値ベースのCMMプログラムを使用する必要があります。
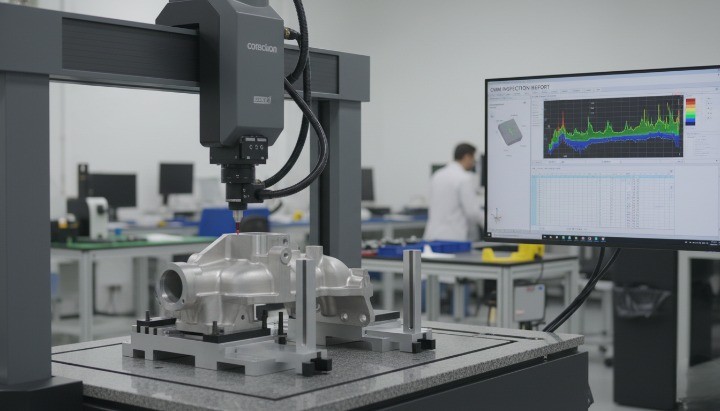
ISO 10360 シリーズは、座標測定機の受入テストと再検証テストを定義し、ユーザーが CMM のパフォーマンスを長期にわたって検証するのに役立ちます。
次の CMM レポートの基本事項を要求してください。
-
データム設定の説明と位置合わせ戦略
-
穴パターンとポートの真の位置結果
-
必要に応じて複雑な表面のプロファイル結果
-
測定の不確かさまたは機器の検証の証拠
-
安定したレポートテンプレートでロットを比較できます
購入者へのアドバイス:基準系を無視した「浮動」測定値は拒否すべきです。合否判定の混乱を招き、位置ずれのリスクを隠蔽してしまうからです。
エネルギープロジェクトのための材料証明書と熱価トレーサビリティ
材料のトレーサビリティは、腐食、耐圧性、または法令遵守要件によってリスクが生じる場合に、お客様を保護します。MTR(材料トレーサビリティレポート)と一貫したマーキングを通じて、各完成部品ロットを製造ロットとその試験結果に紐付ける必要があります。
業界のガイドラインでは、製鉄所では各加熱の化学的性質と機械的特性をテストし、その結果を MTR に記録し、その後、加工業者が各部品を MTR に関連付けることができるように材料にマークを付けると説明されています。
次のトレーサビリティ制御が必要です。
-
材料とMTRの加熱回数
-
仕上げ後も残るロット・部品マーキング方法
-
オペレーションをロットにリンクするトラベラーまたはルーター
-
混合材料の明確な分離ルール
-
プロジェクトの記録保持期間の期待値
購入者へのアドバイス:部品に記載されているヒート番号が証明書パッケージと一致しない場合は、そのロットの出荷を停止し、隔離してください。
CNC加工生産におけるプロセス制御と再現性
再現性は、最終段階での厳密な検査ではなく、工程管理によって確保されます。特に工具摩耗、熱、再クランプなどが結果に影響を与える可能性がある場合は、サプライヤーに対し、各重要品質特性(CTQ)について加工工程をどのように管理しているかを説明させるべきです。
安定したエネルギーの CNC 加工では、次の制御が期待されます。
-
CTQ面のセットアップ数とデータム戦略の定義
-
ボア、ジャーナル、シーリングランドのインプロセスゲージ
-
CTQフィーチャの工具寿命ルールまたは摩耗オフセット
-
汚染に敏感な部品の一貫したバリ取りと洗浄
-
すべての側面ではなくCTQに焦点を当てたサンプリング計画
購入者へのアドバイス:サプライヤーには、各CTQ(重要品質特性)の「管理ポイント」を明示するよう求めるべきです。つまり、どこで測定を行い、傾向が見られた場合にどのように対応するのかを明確に伝えるということです。
重要なコンポーネントのリークテスト、圧力テスト、および NDT トリガー
寸法報告書だけでは機能安全性を証明できない場合は、漏洩試験、圧力試験、または非破壊検査を追加する必要があります。そのきっかけは単純です。故障によって操業停止、安全上のリスク、または高額な現場修理が発生する場合は、機能試験の証拠が必要になります。
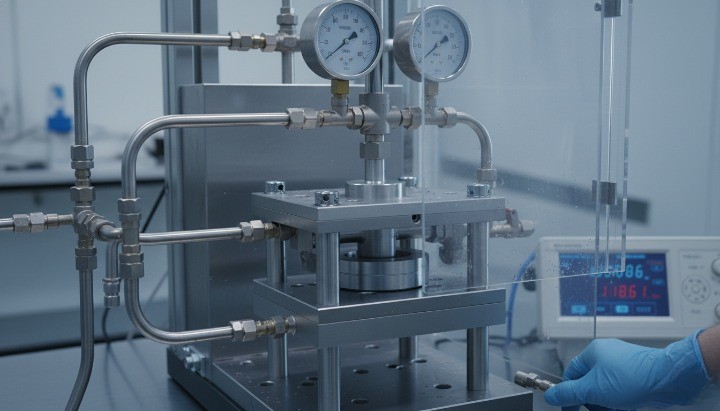
バルブに関しては、API 598では、シェルテストや閉鎖テストなどの検査および試験の種類が規定されています。配管システムに関しては、共通規格の指針では、ASME B31システムにおいて設計圧力の1.5倍以上の静水圧試験を実施することが推奨されており、その制限値は構成部品の定格値と応力に基づいて定められています。
非破壊検査(NDT)に関して、ISO 9712は浸透探傷試験や放射線透過試験などの工業用NDT手法を実施する人員の資格要件と認証要件を規定しています。ASTM E1417は、非多孔質部品の浸透探傷試験に関する最低限の要件を定めています。
購入者向け実践テストトリガーマトリックス
| リスクトリガー | 要求すべきもの | なぜそれがリスクに当てはまるのか |
|---|---|---|
| 圧力境界またはシート漏れのリスク | 水圧または空気圧試験記録 | 定義された条件下での漏れの完全性を証明する |
| 隠れた亀裂リスクまたは疲労が重要な領域 | 有資格者による非破壊検査報告書 | 寸法では明らかにできない欠陥を見つける |
| 機械加工面または溶接面における表面破損欠陥リスク | 浸透探傷試験 | 表面破壊欠陥を確実に検出 |
| 目視検査では欠陥を見逃してしまう複雑な内部形状 | 該当する場合は放射線検査 | 溶接接合部の内部欠陥を明らかにする |
購入者へのアドバイス:見積依頼書(RFQ)の中で、試験方法、合格基準、および文書形式を明確に定義しておくべきです。そうすることで、有効な証拠がないまま「試験済み」と主張されることを防ぐことができます。
エネルギーCNC加工における製造性を考慮した設計
製造性を考慮した設計は、段取り時間の短縮、長尺工具の使用回避、シール、回転、アライメントといった重要な品質特性の保護により、エネルギー効率の高いCNC加工の安定性を維持します。まずは基準点と検査を念頭に置いて設計を行い、次に形状を簡素化することで、複雑な治具を使わなくても加工精度を維持できるようにする必要があります。
DFMを早期に適用することで、リードタイムリスクと見積価格のばらつきを削減できます。また、プロセスの再現性を維持できるため、現場での不具合も削減できます。
目標とすべきDFMの成果
| DFMターゲット | デザインで何を変えるか | 生産で得られるもの |
|---|---|---|
| セットアップの削減 | データムとアクセス可能な面を統合する | 再現性の向上とリードタイムの短縮 |
| 短いツール | 深いポケットと薄い壁を減らす | チャタリングとスクラップ部品の減少 |
| CTQをクリアする | シールのみを締め、回転し、位置合わせする | 総コストの削減と紛争の減少 |
| 検査が容易 | データムスキームと測定可能なメモを追加する | より高速なFAIとよりクリーンなCMMレポート |
マニホールド、バルブボディ、ハウジングのCNC加工設計ルール
マニホールドとハウジングは、より少ないクランプ数で重要な面を加工できるように設計する必要があります。また、ポートやシーリングランドへの工具の直線アクセスも重要です。これらを組み合わせることで、真の位置精度と表面仕上げが向上します。
エネルギー効率の高い CNC 加工を行うには、次のルールを使用します。
-
可能な場合は、CTQ 面を同じ側に保ちます。
-
固定具が繰り返して配置できるデータム パッドを追加します。
-
長いツールを無理やり押し込む深くて狭いポケットは避けてください。
-
機械加工時の歪みを減らすために、壁の厚さを一定に保ちます。
交差形状も計画する必要があります。交差穴や交差ポートはバリのトラップになりやすいため、図面上で小さな逃げ面を追加し、バリ取り領域を指定することで、手戻りを削減できます。
エネルギー部品のシール溝設計と表面仕上げ計画
シール溝はCTQ(シーリング品質管理)として扱う必要があります。部品の他の部分が完璧に見えても、わずかな形状のずれがリークパスの原因となる可能性があります。また、シールの種類とデューティサイクルに合わせて溝の形状も調整する必要があります。

Oリングを使用する場合は、既存の溝のガイドラインを参照してください。パーカーのOリングハンドブックには、多くの一般的なシーリングケースにおける溝の設計に関する推奨事項と寸法が記載されています。
油圧サービスでストレート スレッド O リング ポートを使用する場合は、ISO 6149 を参照する必要があります。ISO では、ポートのメートル法寸法について規定しており、サイズと条件に応じて制限はありますが、調整不可能なスタッド エンドでは最大 63 MPa の動作圧力でポートを使用できることも規定しています。
リークを減らすシーリングDFMルール:
-
接触バンドのみシール面仕上げを指定します。
-
溝の入り口部分には鋭いエッジを避けてください。リードインを追加する必要があります。
-
ガスケットを傾ける可能性がある近くの段差から溝を離してください。
-
輸送中のシール面を保護してください。接触禁止区域を設定する必要があります。
エネルギーコンポーネントの深穴掘削およびボーリング戦略
深い穴は、切りくずの詰まり、工具のたわみ、穴のドリフトなどにより、コストとリスクを高めます。作業現場で切りくずを排出し、確実に結果を測定できるように穴を設計する必要があります。
深穴加工方法は、クーラント供給と切削屑排出に大きく依存します。深穴加工に関する技術資料では、ガンドリル加工とBTAドリル加工について説明されており、深度と直径の比率が高い穴加工では高圧クーラントと切削屑排出が重要視されています。
適用すべき設計ルール:
-
フィーチャを分割できる場合は、極端な L/D 穴を避けてください。
-
パイロットを追加し、安定した入口面を確保します。
-
交差するクロスホールを最も深いゾーンから遠ざけてください。
-
機能上必要な場合にのみ、真直度または位置を指定します。
調達のヒント:サプライヤーにどのような方法を用いるのか、そして真直度とボアサイズをどのように検証するのかを尋ねましょう。これらの回答からスクラップのリスクを予測できます。
ねじ設計:タップ vs ねじ切りミル vs 重荷重用インサート
エネルギーサービスにおいて、ねじ山にバリ、形状誤差、噛み合い不良があると、高額な費用が発生することがあります。見積依頼書(RFQ)には、ねじの種類、ねじ山等級、噛み合い、検査方法を指定してください。
ユニファイドインチねじには、1A/1B、2A/2B、3A/3Bといったはめあいクラスが用いられます。業界資料によると、クラス番号が大きいほどはめあいがきつく、「A」は外ねじ、「B」は内ねじを表します。
実用的な選択ルールを使用します。
-
柔らかい材料やリスクの低いゾーンの一般的なねじにはタッピングを選択します。
-
より大きなねじ、より強固な合金、より優れた制御には、ねじフライス加工を選択してください。
-
組み立てサイクルが頻繁に発生する場合や母材が柔らかい場合は、インサートを選択してください。
適用する必要があるスレッド DFM ルール:
-
ねじの開始部分にリードイン面取りを追加します。
-
チップスペースのない止まり穴は避けてください。逃げ面を追加する必要があります。
-
部品をコーティングする場合のメッキ代を定義します。
-
CTQ スレッドには Go/No-Go ゲージが必要です。
セットアップと制御データを削減し、安定したCNC加工品質を実現します。
段取り回数は品質変数として扱うべきです。クランプをやり直すたびに基準がずれ、検査工数が増加する可能性があります。ほとんどのCTQを1回または2回の段取りで加工できる部品を設計すれば、リスクを軽減できます。
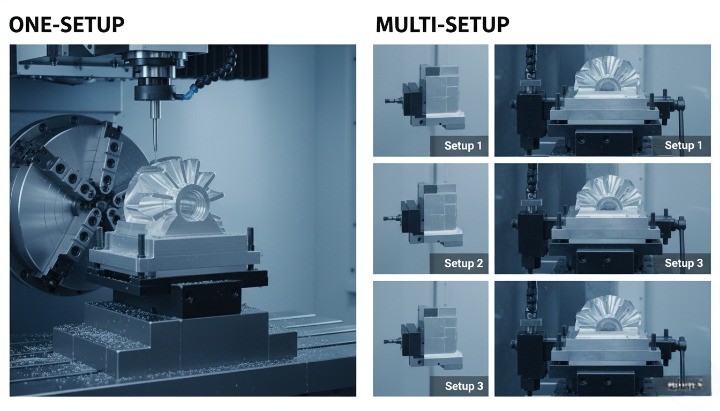
次のセットアップ削減チェックリストを使用します。
-
主要なシール面と取り付け面をアクセス可能な平面に配置します。
-
すべての CTQ コールアウトにわたって 1 つのデータム スキームを使用します。
-
単一の穴または面を反転する必要があるフィーチャーは避けてください。
-
装飾的ではない領域に、固定具に適した位置決め機能を追加します。
-
セットアップを共有するフィーチャ上の厳しい許容誤差をグループ化します。
設計上、多くのセットアップが必要となる場合は、4軸または5軸加工をご検討ください。また、ニアネットプリフォームを製作し、CTQのみを加工することも可能です。
エネルギー分野におけるCNC加工のコストとリードタイム
エネルギー効率の高いCNC加工のコストとリードタイムは、部品のクランプ回数、CTQ(重要品質特性)の管理の厳密さ、および提出しなければならない検査結果の量によって決まります。段取り回数、材料の準備状況、および品質管理の範囲は、見積もりに最も大きな影響を与える3つの要素として扱うべきです。
品質は総コストにも影響を与えます。ASQ(米国品質協会)によると、多くの組織では品質関連コストが売上高の15~20%にも達しており、一般的な「経験則」では、低品質コストは事業運営費の10~15%程度とされています。
コストとリードタイムの要因を一目で把握
| レバー | コストとリードタイムを増加させるもの | コストとリードタイムを削減するもの |
|---|---|---|
| セットアップ | 多数の再クランプ、複雑な固定具、長いリーチのツール | セットアップ回数の削減、多軸アクセス、安定したデータム |
| CTQスコープ | あらゆる点で許容範囲が狭く、CTQが不明瞭 | CTQ優先 許容差、緩和された非クリティカルな特徴 |
| 検査 | 完全な次元の報告、不明瞭なデータ | CTQ重視の計画、データムベースのCMM、一貫性のあるテンプレート |
| 材料 | 長期リード合金、状態不明、再注文 | 明確なグレード/状態、トレーサビリティ対応、承認されたソース |
| フィニッシング | 決定の遅れ、複雑さの隠蔽、やり直し | 明確なフィニッシュゾーン、ハンドリングプラン、予測可能なルーティング |
エネルギー部品のCNC加工コスト要因
CNC加工における最大のコスト要因は、段取りの複雑さです。段取りが増えるごとに、治具の取り付け時間、プローブの測定時間、基準点ずれのリスク、そして追加の検査が必要になります。また、多くの面で高い形状精度と仕上げ精度が求められる場合、コストが急上昇することも覚悟しておくべきです。
エネルギー部品における最も一般的なコスト要因は次のとおりです。
-
セットアップ数と再固定
-
CTQ以外の表面での厳しい公差
-
深い穴、長いリーチの工具、チャタリング制御
-
難削材合金と工具摩耗
-
高い検査負担と特別な試験要件
RFQの入力を標準化することで、見積り価格のばらつきを縮小できます。NISTは、モデリングと設計データが不十分だと、個別生産において測定可能な損失が生じると指摘しており、だからこそ、正確なCADデータと明確な要件がリードタイムに重要なのです。
エネルギープロジェクト向けプロトタイプCNC加工と少量生産
設計変更が予想される場合や、工具リスクを負わずに部品を迅速に入手する必要がある場合は、プロトタイプCNC加工が最適です。初期段階でCNCを使用して、シール性、位置合わせ、および組み立て積層の妥当性を検証する必要があります。その後、ニアネットルートが適切かどうかを判断できます。
プロトタイプと少量生産の計画は、次のような場合に最適です。
-
図面上でCTQを明確に定義する
-
最初のカットの前に簡単なDFMレビューを依頼する
-
CTQ では、すべての機能の 100% 厳格な検査ではなく、FAI の証拠を要求します。
-
繰り返し可能なデータムスキームをロックして、リビジョンの変更によってプロセスがリセットされないようにします。
材料の準備状況に合わせてリードタイムを計画することも重要です。サプライヤーは機械加工を迅速に行うことができますが、見積依頼書にグレードと状態が事前に明記されていない場合、長い合金リードタイムを打破することはできません。
大容量エネルギー部品:ダイカストや鍛造でコストを削減
ダイカストまたは鍛造とCNC加工を組み合わせることで、最終形状に近い形状を成形し、重要度の高い部分のみを加工する場合、コストを削減できます。この戦略により、重要度の低い形状における材料除去量、サイクルタイム、および段取り負担が軽減されます。
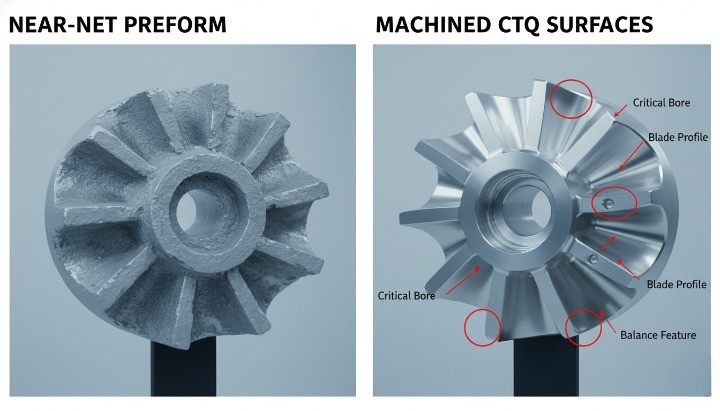
NADCA ガイダンスでは、鋳造品をニアネットシェイプに近い形状に設計して機械加工作業をなくすことによる機械加工の節約、および必要な機械加工が 1 つの平面上に留まり単一のセットアップを可能にするツールの設計による機械加工の節約について説明しています。
以下の場合には、ダイカストまたは鍛造を検討する必要があります。
-
ボリュームは安定し、修正頻度は低下
-
この部品は完全なCNC加工で大量のビレットを無駄にする
-
CTQ以外の領域では、鋳造または鍛造された表面を維持できます。
-
成形後にシール面、穴、基準面を加工することができます
CTQにはCNC加工を継続すべきです。このハイブリッドな手法により、シーリング、回転、アライメントを維持しながら、ユニットコストを抑えることができます。
総所有コスト: 加工時間、検査時間、スクラップリスク
エネルギー関連CNC加工における総所有コストには、単価だけでなく、検査時間、不良品リスク、現場での故障リスクも含まれます。加工、品質管理、梱包、輸送、受入検査、再加工といったサプライチェーン全体を価格設定する必要があります。
ASQの報告によると、品質関連コストは売上高の15~20%に達する可能性があり、そのため、プロセスの安定性とCTQ(重要品質特性)の明確化を改善することは、単価を数セント値引き交渉するよりも効果的な場合が多い。NISTも、機械のメンテナンス費用が生産コストの15~70%を占めるという試算があることを指摘しており、実際の工場ではダウンタイムと信頼性が運用コストの大きな割合を占める可能性があることを示している。
購入者側の TCO チェックリストを使用します。
-
バッチあたりの加工時間とセットアップ時間
-
検査時間、報告形式、再測定コスト
-
CTQ機能におけるスクラップおよび手直し率リスク
-
長距離輸送ルートの梱包と腐食防止
-
漏れや安全リスクが問題となる場合の機能テストのコスト
エネルギー産業部品の CNC 加工サプライヤーを選択するにはどうすればよいでしょうか?
エネルギー関連CNC加工業者を選ぶ際には、能力、測定精度、およびCTQ特性の再現性に関する実績に基づいて選定すべきです。価格も重要ですが、漏洩、振動、腐食、およびダウンタイムが実際のコストを左右する場合、CTQ管理の方がより重要になります。
チェックリストの作成から始めましょう。次に、サプライヤーに同様の仕事のサンプルパックで各項目の検証を依頼します。
エネルギーCNC加工のサプライヤー資格スコアカード
| カテゴリー | 「良い」とはどういうことか | 何をリクエストすべきか |
|---|---|---|
| 機能 | CTQのシール、回転、位置合わせのための安定したルーティング | 機械リスト、部品サイズ制限、サンプル部品写真 |
| 検査 | データムベースのCMMレポートと校正済みゲージ | サンプルCMMレポート、ゲージリスト、校正証拠 |
| ドキュメント | 明確なFAI、トレーサビリティ、リビジョン管理 | サンプルFAIパック、トラベラー、ロットラベルの写真 |
| パッケージング | 航路に耐える腐食防止 | 包装仕様、VCI方式、梱包部品の写真 |
| コミュニケーション | 迅速なDFMフィードバックと見積りの前提が明記されている | DFMメモ、セットアップ数、CTQ検査計画 |
エネルギーCNC加工能力チェックリスト:機械、サイズ、材料、仕上げ
サプライヤーが、お客様の最大のエンベロープを加工し、最も厳しいCTQを保持し、シール面を損傷することなく部品を仕上げることができることを確認する必要があります。また、対象材料を安定した工具寿命で加工できるという証拠も必要です。
RFQ ではこの機能チェックリストを使用してください。
-
ジオメトリの機械タイプと軸能力
-
部品サイズに応じた作業範囲の制限と治具アプローチ
-
ステンレス、二相合金、ニッケル合金、アルミニウムに関する材料経験
-
CTQゾーンの表面仕上げ能力とマスキング規律
-
インサート、プレスフィット、またはサブアセンブリが必要な場合のアセンブリサポート
石油・ガス関連部品を購入する際、API仕様Q1のような業界固有のQMSを参照する購入者をよく目にします。これは、石油・天然ガス業界向け製品を提供する組織に対する品質管理システムの要件を規定しています。
検査能力チェックリスト: CMM、ゲージ、校正、レポート
検査は製造の中核機能として扱うべきです。エネルギー部品はインターフェースで故障するため、機能基準に合致し、再現性のあるレポートを作成できる測定が必要です。
次の検査チェックリストを使用します。
-
真の位置、プロファイル、および基準点の位置合わせのためのCMM機能
-
CTQねじ用ねじゲージおよびプラグ/リングゲージ
-
シール面および摩耗面の表面仕上げ測定
-
ゲージの有効性と追跡可能性を維持する校正システム
-
ロットやリビジョン間で一貫性を保つレポート形式
ISOは、ISO/IEC 17025規格が試験・校正機関の能力証明と有効な結果の創出に役立つと説明しています。この規格は校正作業に対する信頼性を高めるものであり、調達時の判断基準として活用できます。サプライヤーが校正業務を外部委託する場合、その機関がISO/IEC 17025規格に準拠しているかどうかを尋ねることができます。
購入者ルール:シール面、振れ、および真位置に関する測定証拠がない「合格」の記述は受け入れてはなりません。
文書チェックリスト: FAI、トレーサビリティ、改訂管理、ロット管理
文書化は、プロセスを監査可能にするため、サプライヤーとの紛争を減らすのに役立ちます。材料、加工、検査、出荷を注文した正確な改訂版と関連付けた文書一式を要求するべきです。また、検査、プロセス管理、トレーサビリティに関連する認証を含む、サプライヤーの証明書や品質文書を確認することで、サプライヤーの基本的な信頼性を検証することもできます。
次のドキュメント チェックリストを使用します。
-
各要件の測定結果を示すバルーン付き図面
-
CTQリストと各CTQの測定方法
-
材料証明書パックとロットへの熱番号のリンク
-
ECOの変更と再FAIトリガーのリビジョン管理ルール
-
仕上げまで耐えるロット管理と部品マーキング計画
ISO 9001は、プロセス管理や継続的改善を含む品質マネジメントシステムの構築と維持に関する要件を規定しています。多くの購買担当者は、これを品質マネジメントシステムの基準として採用しています。石油・ガスサプライチェーンに関しては、API規格Q1が業界固有の品質マネジメントシステム要件を定めています。
購入者ルール:腐食、圧力負荷、または安全上のリスク要因となる部品については、トレーサビリティを要求すべきです。
世界的なエネルギープロジェクト向けの輸出梱包と腐食防止
輸出輸送では、隠れた不具合が発生する可能性があります。完璧なシール面でも傷がついた状態で到着することがあります。また、きれいなボアでも錆びて到着することがあります。特に長期の海上輸送や保管期間においては、梱包を製造工程の一部として適切に評価する必要があります。
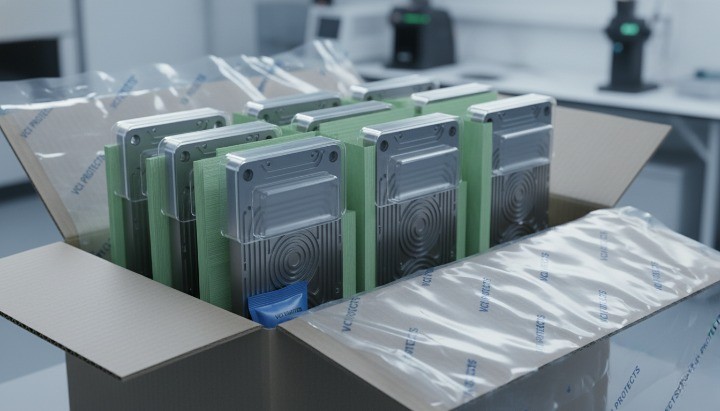
エネルギー CNC 機械加工部品には、この梱包チェックリストを使用してください。
-
堅固なガードでシール面と基準パッドを保護します
-
鉄部品にはVCIまたは同等の腐食防止剤を使用してください
-
金属同士の接触や擦れを防ぐため部品を分離
-
ロットをはっきりとラベルし、証明書パックをロットに合わせてください。
-
保管期間と湿度暴露の想定を定義する
ASTM D3951は、消耗品および機器の商業用包装に関する最低限の要件を定めており、構造化された包装の基準として広く用いられています。より厳格な長期保管保護が必要な場合は、多くの組織が軍事流通システムに投入される品目について、MIL-STD-2073などの軍事包装基準を参照しています。
RFQコミュニケーションとDFMフィードバックにより、より迅速でスムーズなリリースを実現
サプライヤーを判断する際には、金属を切断する前にどのようにコミュニケーションをとるかが重要です。優れたサプライヤーは、CTQ(材料品質)に関する質問を早期に行い、安定したデータムスキームを提案し、見積りの前提条件を明確に示します。
次の RFQ コミュニケーション チェックリストを使用します。
-
サプライヤーはCTQを自分の言葉で繰り返す
-
サプライヤーはセットアップ数とセットアップごとの主要データをリストします
-
サプライヤーはリスクの高い機能をフラグ付けし、DFMの変更を提案します
-
サプライヤーは見積書に検査範囲と報告書の形式を記載する
-
サプライヤーはCTQゾーンの仕上げ、マスキング、および取り扱いを確認します
購入者のルール:曖昧な見積もりはリスクとみなすべきです。サプライヤーが重要品質特性(CTQ)をどのように維持・測定するかを明示できない場合は、差異、手直し、納期遅延が発生することを想定しておくべきです。
エネルギーCNC加工RFQチェックリスト
強力なエネルギーを用いたCNC加工の見積依頼書(RFQ)は、推測を排除します。重要品質特性(CTQ)、材料、仕上げ、検査証拠、および出荷に関する前提条件を文書で明確に定義する必要があります。そうすることで、安定した見積もり、より迅速な製造性設計(DFM)、そして初回生産品における予期せぬ問題の発生を減らすことができます。
正確なCNC加工見積もりのためのCADファイル、図面、CTQコールアウト
最初のメールで必要なファイルを必ず送付してください。サプライヤーが基準点、公差、または表面仕上げの意図を推測しなければならない場合、見積もりは大きく変動します。
次の RFQ ファイルを含めます:
-
同じリビジョンIDを持つ3D CAD(STEP推奨)と2D図面(PDF)
-
シール、回転、位置合わせ機能を強調表示するバルーン図面または CTQ リスト
-
組立と検査を一致させるデータムスキーム
-
重要なインターフェースのアセンブリコンテキストまたは嵌合部品参照
-
バリ取り、洗浄、または化粧ゾーンに関する特別な注意事項
RFQ では次の CTQ ヘッダー行を使用します。
-
CTQ: シール面と溝、回転フィットとランアウト、アライメント基準と真位置、腐食が重要な表面
FAI スタイルのレポートが必要な場合は、構造化された初回品目検査ドキュメントの AS9102 などの広く使用されているドキュメントの期待事項を参照できます。
エネルギー部品の材料仕様と表面仕上げ要件
グレード、状態、仕上げゾーンを具体的に指定する必要があります。サプライヤーは「ステンレス」の加工方法を10通りも変える可能性があります。明確な目標を一つに絞り込むことが重要です。
記入すべき材料フィールド:
-
材料グレードと規格(例:316L、2205デュプレックス、4140、6061-T6)
-
条件と熱処理ウィンドウ(該当する場合)
-
腐食環境(海洋塩化物、酸性サービス、湿潤作業、屋内)
-
表面仕上げ領域: シールランド、摩耗ランド、化粧ランド、非クリティカル
記入すべきフィールド:
-
シール面および摩耗面の表面粗さの呼び出し
-
コーティングまたは陽極酸化処理の種類、厚さの範囲(制御する場合)、マスキング領域
-
シーリング面と基準パッドの取り扱い規則
プロジェクトで正式な表面テクスチャ表記を使用する場合は、ISO 1302で技術製品文書における表面テクスチャの表示方法が定義されています。組立の再現性を管理するためにGD&Tを使用する場合は、ISO 1101で記号言語と解釈規則が定義されています。
エネルギーコンポーネントの検査要件と文書パッケージ
故障モードに合致する証拠を求めるべきです。圧力境界部品にはトレーサビリティと試験結果が必要です。ブラケットには平面度と位置決め精度が必要です。
このリストから必要なものを選択してください:
-
バルーン図面マッピング付き初回品目検査報告書
-
基準点、真の位置、プロファイルのCMMレポート
-
シール面および摩耗面の表面粗さ結果
-
CTQねじのねじゲージ記録
-
熱番号トレーサビリティを備えた材料証明書
-
シールの完全性がリスクをもたらす場合の漏れまたは圧力テストの記録
-
クラッキングリスクが問題となる場合の非破壊検査レポート
品質マネジメントシステム(QMS)の基準となる要件を知りたい場合は、ISO 9001が品質マネジメントシステムの確立と維持に関する要件を規定しています。石油・ガスサプライチェーン部品を購入する場合は、API規格Q1が石油・天然ガス業界に製品を提供する組織向けのQMS要件を規定しています。
安定した計画のための数量、リードタイム、梱包、出荷の入力
物流は品質管理の一部として捉えるべきです。腐食、へこみ、シール面の損傷などは、最終検査後に発生することが多いからです。
提供する必要がある計画入力:
-
年間数量見積と注文頻度
-
FAT またはサイト試運転の目標リードタイムと具体的な日付
-
梱包ルール:顔面保護、セパレーター、防錆、ラベル
-
輸送ルート:航空輸送と海上輸送、仕向国、税関書類の必要性
-
到着後の保管期間と湿度暴露の予想
認定された梱包基準が必要な場合は、ASTM D3951 が消耗品および機器 (危険物を除く) の商用梱包の最低要件を規定しています。
安全性のコンプライアンスをサポートする必要があるエネルギー貯蔵システムのコンポーネントを調達する場合、UL 9540 はエネルギー貯蔵システムおよび機器のシステムレベルの安全性の基盤を提供します。
FAQ
CNC加工に最適なエネルギー部品は何ですか?
シール性、回転性、または精密な位置合わせが機能に不可欠な場合、CNC加工は最適な選択肢です。厳密な基準点と再現性の高い検査が必要な部品には、CNC加工を用いるべきです。
典型的な例:
-
バルブ本体、マニホールド、シーリングブロック、ポートインターフェース
-
シャフト、カップリング、ベアリングフィット、回転機器の機能
-
ポンプハウジング、摩耗部品、精密ボア
-
機器ハウジング、センサーマウント、アライメントが重要なブラケット
-
テスト後に変更される試作品および少量生産部品
交通量が増加し、地形が安定している場合は、ハイブリッド ルートを検討する必要があります。
CNC加工のエネルギーコンポーネントのコストを削減するには?
重要品質特性(CTQ)のみの公差を厳しくし、段取り回数を減らし、検査を簡素化することでコストを削減できます。段取り回数は、設計段階で削減できるコスト変数として扱うべきです。
次のコスト管理を使用します。
-
CTQをマークし、非機能面を緩和する
-
面を組み合わせることで、より少ないクランプでCTQを加工できます。
-
極端に深いポケットや長いリーチのツールは避ける
-
スレッドを標準化し、不要なカスタムフォームを避ける
-
「すべてを測定する」ことを要求するのではなく、CTQで検査範囲を定義する
また、セットアップ数と検査成果物が記載された見積りを依頼する必要があります。
エネルギー CNC 機械加工部品の許容範囲はどの程度が現実的でしょうか?
現実的な公差は、形状の種類、材質、部品サイズ、検査方法によって異なります。公差は習慣ではなく、機能に基づいて定義する必要があります。
次の実用的なアプローチを使用します。
-
シーリング面、回転フィット、アライメント基準に最も厳しい要件を設定します
-
個々の寸法だけでなく、アセンブリスタックを制御するためにGD&Tを使用します。
-
自由表面と化粧面を標準工場公差内に維持する
-
DFM中にサプライヤーにリスク許容度が最も低い計画を提案するよう依頼する
GD&T に依存する場合、ISO 1101 は幾何公差を指定および解釈するためのルール セットを提供します。
エネルギーCNC加工ではどのような検査レポートを要求すればよいですか?
検査報告書には、データムとトレーサビリティを備えた重要品質特性(CTQ)を明記するよう求めるべきです。シールやアライメントのインターフェースに関しては、「合格」という記述だけでは不十分です。
強力なパックには通常、次のものが含まれます。
-
バルーン描画マッピング付きのFAIスタイルのレポート
-
真の位置、プロファイル、および基準点の位置合わせに関する CMM レポート
-
シール面および摩耗面の表面粗さの結果
-
CTQねじのねじゲージ記録
-
熱番号トレーサビリティを備えた材料証明書
-
密閉時の漏れや圧力テストの記録はリスクをもたらす
構造化された FAI ドキュメント モデルが必要な場合、AS9102 は初回製品検査のドキュメント要件を規定します。
石油・ガス部品の CNC 加工サプライヤーの資格を得るにはどうすればよいでしょうか?
石油・ガス加工サプライヤーの選定基準は、約束ではなく、工程管理、トレーサビリティ、規格への準拠性です。サプライヤーが安定した工程を再現でき、適切な証拠に基づいて重要品質特性(CTQ)を測定できることを確認する必要があります。
次の石油およびガス資格チェックリストを使用してください。
-
API仕様Q1の期待に沿った管理されたQMSの証拠
-
API仕様6Aのコンテキストにおける圧力制御部品と標準プラクティスに関する経験
-
材料加熱から完成ロットおよび検査記録までのトレーサビリティ
-
圧力限界が適用される場合の漏れまたは圧力テスト機能
-
長い航路に適した透明な梱包と腐食防止
制作を委託する前に、同様の仕事からサンプルのドキュメント パックを 1 つ要求する必要があります。
結論
エネルギー効率の高いCNC加工は、シール性、回転性、位置合わせ性、耐腐食性といった重要な品質特性(CTQ)を保護し、 CMM検査、FAI報告、材料トレーサビリティによって適合性を証明することで、最大限の効果を発揮します。セットアップ回数を減らし、基準点を管理し、シール面、回転嵌合部、位置合わせ部のみに高精度CNC加工を適用することで、リードタイムを短縮し、不良品を削減できます。また、明確なエネルギー効率の高いCNC加工の見積依頼チェックリストがあれば、総コストを考慮しながら、CNC加工、ダイカスト、鍛造を比較検討するのに役立ちます。
エネルギー関連部品のエンジニアリング主導型DFMレビューと明確な見積もりをご希望の場合は、図面、CTQリスト、材料および表面仕上げ要件、検査パッケージに関するご要望をこちらにご共有ください。