


バリは CNC 部品を台無しにしてしまうので、この CNC バリ取りガイドではその対処法を説明します。
鋭利なエッジ、穴出口の隠れたバリ、またはねじ山の汚れのある部品を出荷すると、組み立て中の詰まり、シール面からの漏れ、陽極酸化処理やめっき処理後の外観不良のリスクが生じます。さらに悪いことに、バリ取りの一貫性が欠けていると、見積もりのばらつきや品質紛争が生じます。なぜなら、チーム内で「バリフリー」の定義が一致しないからです。
このガイドでは、バリの種類、根本原因、そして実績のある6つのバリ取り方法を詳しく解説します。材料、形状、量に応じて最適なプロセスを選択する方法、そしてサプライヤーが一貫した結果を提供できるようエッジ要件を指定する方法を学ぶことができます。バリ取りを考慮した見積もりと迅速なDFMレビューをご希望の場合は、バリ取りを考慮したCNC見積もりをご依頼ください。
CNCバリ取りの定義
CNC加工におけるバリ取りとは、不要なバリを除去し、制御されたエッジ状態を作り出すことを意味します。バリとは、加工後に残る隆起したエッジや小さな材料片のことで、バリ取りは、その残った材料がCNC加工部品の嵌合性、安全性、漏れ、または仕上げの問題を引き起こすのを防ぐための工程です。
機械加工におけるバリ取りとは
、部品の取り扱いが安全になり、組み立てが容易になり、検査や仕上げの際の品質のばらつきを抑えることができます。
実際には、バリ取りは外観上の仕上げではなく、品質向上のための工程として捉えています。エッジを早期に管理することで、外観上の傷、シールの損傷、バリに起因する組立力の急上昇といった後工程での不具合を削減できます。また、期待されるエッジ状態を明確にすることで、検査チームの合格基準も明確になります。
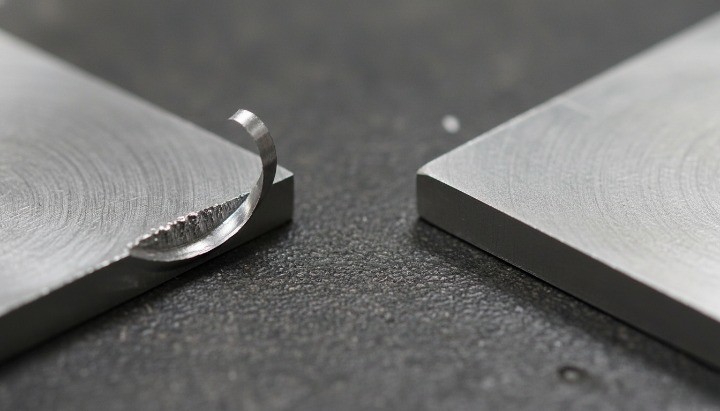
バリ取りの意味と生産部品のバリフリー要件
「バリ取り」とは通常、バリを除去して鋭利なエッジを面取りすることを意味しますが、「バリなし」を実現するには、製造工程においてより厳密な表現が必要です。図面に「すべてのエッジのバリ取り」とだけ記載されている場合、サプライヤーは許容されるエッジの面取り量を推測する必要があり、見積もりのばらつきや結果の不一致が生じます。製造に適したバリなしの要件では、バリが許容されない箇所と、求めるエッジの状態を具体的に明記する必要があります。
ISO 13715は、標準化された指示と寸法記入のアプローチを用いて、定義されていないエッジ状態をチーム間で伝達するのに役立ちます。1×45°のような面取りを完全に定義したくないが、主観的な解釈を避けられる明確なエッジ状態要件が必要な場合に使用できます。
陽極酸化、メッキ、塗装などを行う予定の場合は、コーティングによってエッジの欠陥が目立ち、残留物が付着する可能性があるため、バリ制御がさらに重要になります。エッジの期待値と仕上げの意図を一致させ、管理計画の中で検査方法を確認してください。
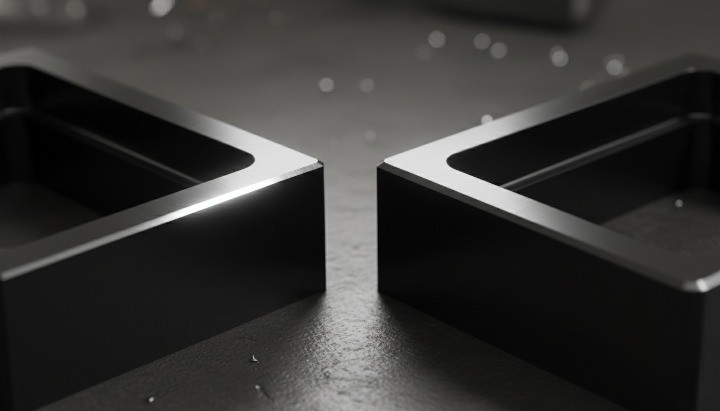
バリ取り vs. エッジブレイキング vs. 面取り vs. 研磨
バリ取りはバリを取り除き、鋭利さをなくすことに重点を置いています。一方、エッジブレーキングは、取り扱いやすさを向上させ、組み立て時の損傷を軽減する、制御された小さなエッジ状態を作り出すことに重点が置かれており、日常の現場ではバリ取りと重複することがよくあります。
面取りは、測定可能な形状の明確な面取りを作成するため、組み立て時のリードインを繰り返し再現する必要がある場合や、検査可能な一貫したエッジブレークが必要な場合に適しています。研磨は表面の質感と外観に焦点を当てているため、バリだけでなく、工具痕や粗さを対象とします。不要な材料を除去するにはバリ取りを使用し、明確なエッジ形状が必要な場合は面取りを使用し、表面仕上げが機能または外観を左右する場合は研磨を使用してください。
余分な手作業なしで測定可能なエッジ破損を実現したい場合、多くの場合、面取りは「手作業によるバリ取り」の代わりに使用できます。このアプローチにより、すべてのサプライヤーが同じ形状と検査目的を提示するため、見積依頼書(RFQ)の比較も容易になります。
CNC 加工でバリが発生するのはなぜですか?
バリが発生するのは、切断作業が完全にきれいな切断面で終了するわけではないためです。工具が表面に進入したり、表面から抜け出したりする際に、材料はしばしば塑性変形したり、曲がったり、裂けたりして、バリが残ります。
フライス加工、旋削加工、穴あけ加工、ねじ切り加工におけるバリの形成
旋削加工では、切削終了時に工具が部品を分離するため、突切り部や溝出口に切断バリが発生します。また、特にCNC旋削加工部品では、軽い仕上げ加工中にインサートが擦れることでエッジバリが発生することもあります。
穴あけ加工において、バリは貫通側で最も激しく発生します。ドリルは出口で支持を失うため、材料はきれいにせん断されるのではなく引き裂かれ、穴の周囲にバリが発生します。これは特にCNC加工部品で顕著です。
ねじ切り加工では、ねじ山の始端、ねじ山の振れ、そして穴の端にバリが発生します。タップは、ねじ山の形状を形成する際に工具が材料を削り取るため、入口と出口にバリが発生することがあります。
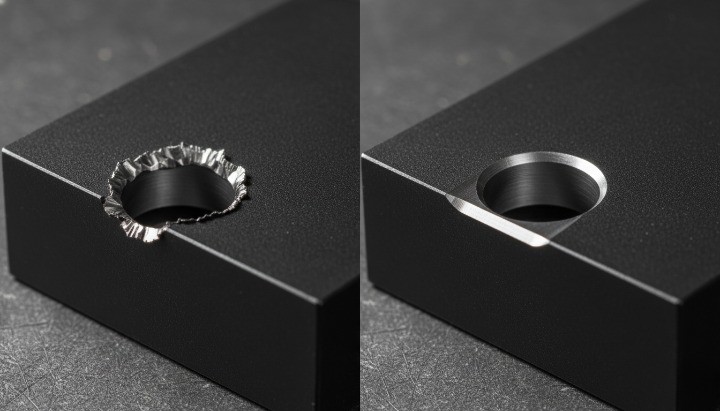
一般的な原因: 工具の摩耗、切削片の負荷、剛性、出口戦略、材料の挙動
工具の摩耗は、刃先が鈍くなると切削ではなくバリが発生するリスクを高めます。研究者は、工具の摩耗によって加工中にバリのサイズが大きくなる可能性があると報告しており、これは実際の現場で刃先の切れ味が失われる際に見られる現象と一致しています。
切削負荷と送り速度は、刃先における材料の変形の仕方を変えるため、バリの形成に大きく影響します。ある実験研究では、試験条件において送り速度がバリ形成に大きく寄与したことが報告されており、「安全な」送り速度であっても、形状と材料に基づいて検証する必要があることが示されています。
剛性は重要です。たわみがあると、きれいな切削が摩擦や引き裂きに変わってしまうからです。ワークホルダが曲がったり、工具が突き出過ぎたりすると、刃先に不安定な切削力がかかり、出口や薄壁でバリが急速に成長します。
出口戦略も重要です。なぜなら、切削の最後の数ミリでバリが発生することが多いからです。薄壁で空気中に出口を向けると、バリがロールオーバーする恐れがあります。出口を犠牲タブで支えたり、刃先への押し込みを減らすようにツールパスを調整したりすれば、通常はバリの高さを抑えることができます。
材料の挙動が基準となります。延性金属は汚れや曲がりが生じやすく、脆性材料は欠けやすい傾向があります。どちらの挙動もバリのようなエッジ欠陥を残す可能性がありますが、形状やリスクは異なります。
バリ防止とバリ取りコスト:バリを減らすことで総コストが下がる仕組み
バリ取りは一見安価に見えますが、人件費、検査、再加工、不良品などを加えると、実際にはコストがかさみます。産業事例研究では、バリ取りコストは部品総コストの約2~3%と推定されており、また、かなりの間接費となる可能性のあるバリ取りへの投資コストについても議論されています。
他の文献によると、バリ取りは状況によっては製造コスト全体に占める割合がはるかに高く、部品の種類や工程によっては2桁に達することもあると報告されています。このばらつきは、バリを後回しにするとバリ取りコストが爆発的に増加することを示しています。
バリの発生源でバリのサイズを小さくすることで、バリ取りの総コストを削減できる場合がほとんどです。そのためには、工具の切れ味を調整し、ワークの保持を安定させ、送り速度と出口条件を調整し、貫通部でのバリ取りを避けるような工具経路を選択することが重要です。バリが小さくなれば、バリ取り作業が速くなり、寸法誤差や不良品の発生も減少します。
金属部品のバリの種類
バリの種類は、バリの発生源と除去時の挙動を示すため重要です。バリの種類を正しく特定することで、より迅速にバリ取り方法を選択し、重要な品質特性を保護することができます。
ロールオーバーバリ、ブレイクアウトバリ、ティアバリ、カットオフバリ
ロールオーバーバリは、工具が刃先から出る際に、材料をきれいに切断するのではなく、刃先から押し出してしまうことで発生します。ロールオーバーバリは、フライス加工された刃先、スロットの出口、旋削加工された刃先の工具出口で見られます。
ブレイクアウトバリは、切削が突き抜けて出口側で材料が裂けたときに発生します。ドリルが突き抜け時に支持を失うため、ドリル穴でよく見られます。
ティアバリは、材料がきれいに切れず、破損したり、汚れたりしたときに発生します。材料が伸びたり、工具が鈍くなったり、剛性が低下して刃先が擦れ始めたりすると、ティアバリが発生します。
切断バリは、切り離し、鋸引き、せん断などの分離切断の終端に発生します。切断バリは鋭利な突起を形成し、それが折れて組み立て品を汚染することがよくあります。
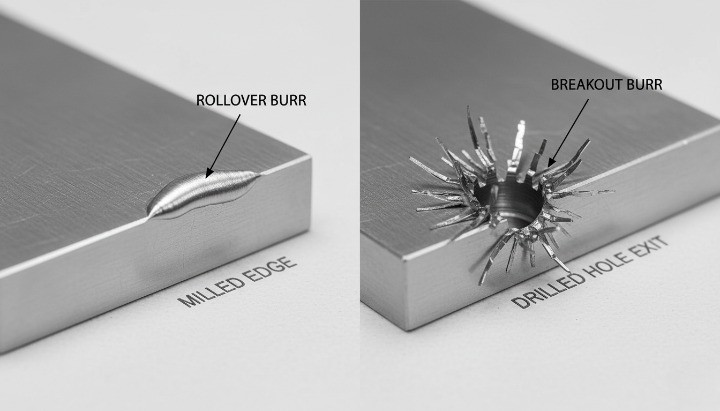
ポアソンバリと熱バリ
ポアソンバリは、切削中の圧縮と変形によって、切断端面付近の材料の横方向の流れによって発生します。多くの場合、薄いフランジ状のバリとして端面に沿って現れ、端面の形状を変えずに除去することが困難な場合があります。
熱バリは、熱処理によって材料が溶融し、エッジに再堆積することで、再鋳造ビードまたは再凝固した材料として現れることがよくあります。延性リップではなく、硬質溶融材料のように挙動する可能性があるため、機械バリとは異なる処理が必要です。
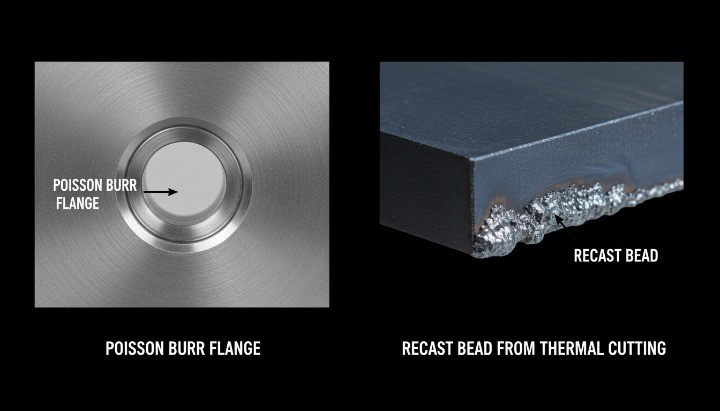
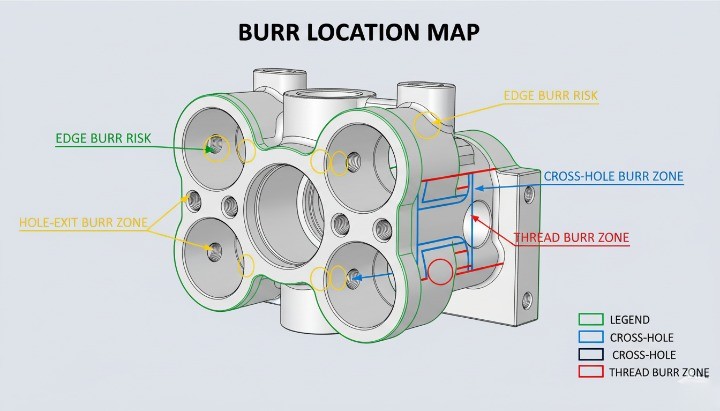
バリの位置: エッジ、穴の出口、交差穴、ねじ山、ポケット
外縁や部品の外周はバリが最も発見しやすい箇所であるため、チームはそこに過剰に注力しがちです。一方、内部バリは組み立て、リークテスト、あるいは現場での使用まで目に見えないため、より高額な不具合を引き起こします。
穴の出口や裏面のエッジでは、バリが発生しやすい傾向があります。交差穴や内部の交差部は、手工具では届きにくいためバリが溜まりやすく、バリの縁に切り粉が付着しやすくなります。
ねじ山は、入口、出口、そして振れの箇所でバリが発生するリスクも生じます。ねじ山の始端にバリがあると、締結部品が損傷したり、組み立てトルクが上昇したり、取り付け時に「締まった」状態が作り出されたりする可能性があります。
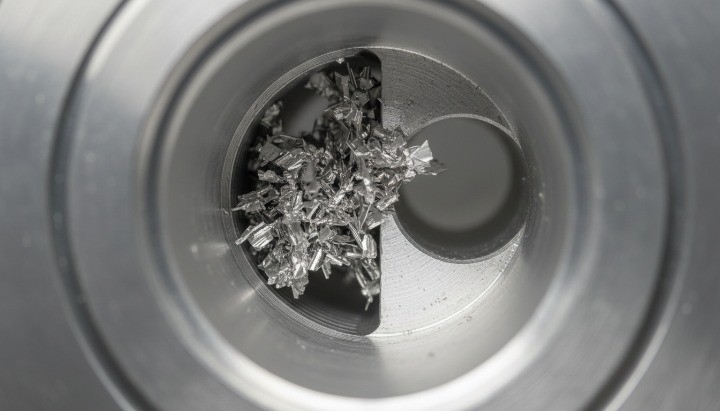
機能部品および装飾部品のバリの重大度レベルとCTQリスク
バリの深刻度は、見た目だけでなく、それが何を破壊する可能性があるかによって分類すべきです。小さなバリでも、嵌合性、密閉性、安全性、疲労寿命、清潔さ、または外観に影響を与える場合は、重大な問題(CTQ)となります。
機能部品においてバリは性能リスクにつながります。ドリル穴のバリは、座面の固定を妨げ、エッジ部に応力を集中させ、使用中の疲労耐性を低下させる可能性があります。
化粧部品の場合、バリは仕上げ上のリスクとなります。鋭利なエッジや残留バリの縁は、取り扱い時に引っかかり、コーティングを通して見え、ロット間でエッジの外観にばらつきが生じる可能性があります。見積もりや初回製品の製造前に、CTQエッジと検査基準を早期に定義することで、紛争を減らすことができます。(出典:)
金属のバリを取り除く方法
金属部品のバリを除去するには、エッジ除去、洗浄、検証を含む再現性のある手順が必要です。実用的なCNCバリ取りワークフローは、部品の機械加工、規定の方法でのバリ除去、部品の洗浄、CTQエッジと隠れた形状の検査、仕上げ加工、最終検査の順で行います。バリは様々な形状や場所に存在するため、習慣ではなくリスクに応じて適切な方法を選択する必要があります。
バリ取りを「ちょっとした清掃作業」と軽視すると、バリ取りコストが大きなコスト要因となる可能性があります。製造業におけるいくつかの参考資料によると、特に部品が小さかったり、エッジへのアクセスが困難な場合、手作業によるバリ取りは部品総コストの約30%に達する可能性があると推定されています。
バリ取り工程の流れ:機械加工、バリ取り、清掃、検査、仕上げ、最終チェック
バリ取りは、緩い「ベンチステップ」ではなく、制御されたプロセスのように実行できます。目標は、バッチ全体にわたって一貫したエッジ、一貫した清潔さ、そして一貫した検査結果を実現することです。
| 手順 | あなたがすること | あなたがコントロールするもの | 記録するもの |
|---|---|---|---|
| エスプレッソマシン | 安定したパラメータを持つカットフィーチャ | 発生源のバリの大きさ | 工具寿命、主要パラメータ |
| Deburr | 選択したバリ取り方法を適用する | エッジの状態とバリの除去 | 方法、ツール、設定 |
| 石斑魚 | チップや研磨剤の残留物を除去する | 粒子と媒体の持ち越し | 清掃方法、時間 |
| 検査する | エッジと隠れたバリトラップを確認する | CTQエッジ、穴出口、ねじ | 基準 + サンプリング |
| 仕上げ | 必要に応じて陽極酸化、メッキ、塗装、研磨 | エッジの外観とコーティング挙動 | 仕上げ仕様 + ハンドリング |
| 最終チェック | 梱包準備状態を確認する | 化粧品のエッジ、清潔さ、数 | 最終検査結果 |
見積依頼(RFQ)を安定させたいのであれば、バリ取り工程を工程の最後に追加するオプション指示ではなく、工程の一部として定義する必要があります。これは、QCフローと検査の期待値と整合させることができます。
品質目標: エッジ破損、バリなし領域、外観エッジと機能エッジ
「良い」状態がどのようなものかを明確に定義することで、より良い結果が得られます。バリ取りの品質目標には、エッジの意図とリスクゾーンを明記し、サプライヤーが推測に頼らないようにする必要があります。
これらのターゲットを実用的な構造として使用します。
-
人が扱ったり組み立てたりする一般的なエッジに対するエッジブレーク要件
-
穴の出口、ポート、シール面、ねじ山、交差穴など、微細なバリによって不具合が生じる可能性のある箇所には、バリのない領域を設ける。
-
目に見える表面と接触点の化粧縁ルール
-
基準面、嵌め合い、シール、および疲労に敏感なエッジのための機能的なエッジルール
面取り形状を完全に定義したくない場合は、未定義エッジに対して標準化されたアプローチを使用できます。ISO 13715は、未定義形状のエッジの表示と寸法記入に関する規則を規定しており、これにより、チームはエッジ状態の意図をより一貫して伝達できるようになります。
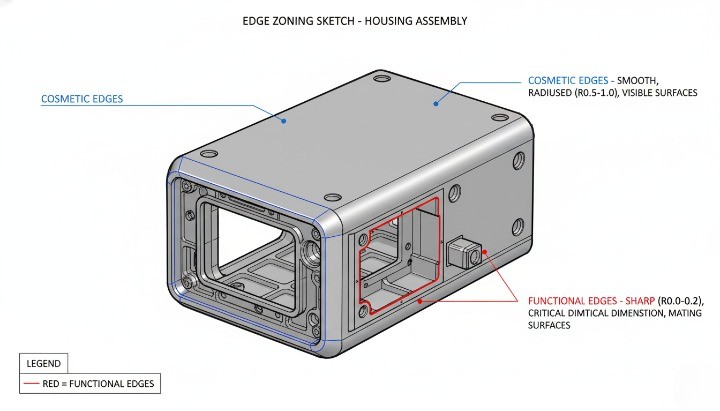
バリ取り後の洗浄と汚染制御
バリ取り作業は、しばしば汚染リスクを伴います。研磨材、ブラシの繊維、剥がれたチップ、バリの破片などがポケットや交差穴内に残る可能性があります。
部品が流れ、シール、電子部品、または可動インターフェースを制御する場合、バリ取り作業の成果の一部として清浄度を考慮する必要があります。業界の清浄度フレームワークでは、洗浄を粒子状汚染物質の除去と定義し、チームが清浄度検査をどのように文書化するかを規定しています。
シンプルな「清潔さのエスカレーション」ロジックを適用できます。
-
標準部品:ブローオフ+洗浄+乾燥、その後目視検査
-
流体またはシール部品:制御洗浄+濾過すすぎ、その後リスク特性の粒子チェック
-
高リスクアプリケーション: 粒子汚染評価の認められた方法に準拠した清浄度の仕様と検査
陽極酸化処理やメッキを行う予定の場合は、残留物や閉じ込められたチップが仕上げ時に外観上の欠陥やコーティングの異常として現れる可能性があるため、洗浄がさらに重要になります。
バリ取りによって寸法や公差はどのように変化しますか?
バリ取りは材料を除去するため、エッジ付近の寸法が変化する可能性があります。丸め加工、面取り、研磨などの方法はいずれもエッジの鋭さを低下させ、局所的な形状を変化させる可能性があり、これは嵌合、シール面、または基準エッジを制御する際に問題となります。
管理すべき一般的な許容リスクは次のとおりです。
-
エッジ半径の拡大により有効壁厚が減少
-
アセンブリのリードイン動作を変える面取りサイズのバリエーション
-
ゲージ結果とトルクに影響を与えるねじ山の損傷
-
シーリング、Oリング、または圧入に影響を与えるボアエッジの丸み
次の 2 つのことを実行すると、次元の驚きを軽減できます。
-
重要な箇所でエッジの意図を指定することで、グローバルな「すべてのエッジのバリ取り」という注記を使用する必要がなくなります。
-
近傍のフィーチャーの公差感度に合致するバリ取り方法を選択します。
部品のエッジ付近の許容差が厳しい場合は、バリ取りを手動の仕上げステップではなく、制御された機械加工機能として扱う必要があります。
バリ取り検査と合格基準
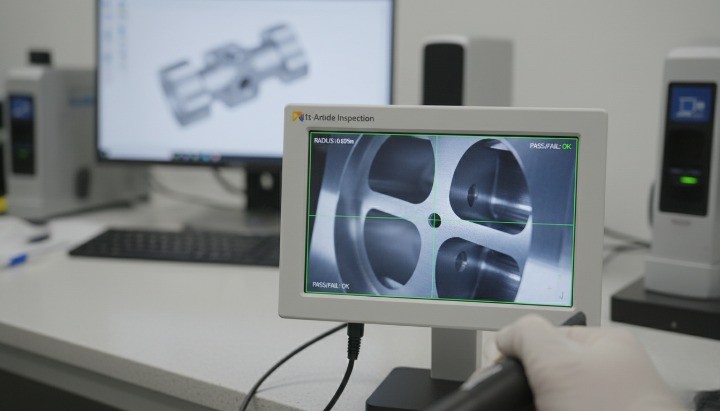
検査は故障モードに合致する必要があります。手を切るようなバリは明白ですが、漏れや汚染を引き起こすバリは、最悪の瞬間まで気づかれないことがよくあります。
強力な受け入れ計画では、適切な場所を適切な方法でチェックします。
-
エッジゾーニングと参照サンプルによる目視検査
-
タッチチェックは、主要な基準ではなく、意味のある場合にのみ行う
-
ボアスコープは交差穴と内部交差をチェックします
-
ねじゲージとねじ山のトルク感覚チェック
-
粒子汚染が機能に影響を与える場合の清浄度検査手順
次の 3 つの項目を揃えると、ほとんどの紛争を防ぐことができます。
-
図面上のエッジ要件
-
工程経路におけるバリ取り方法
-
CTQ境界に関連付けられた検査方法とサンプリング計画
サプライヤーに適切なバリ取りの見積もりと管理を依頼したい場合は、穴の出口、交差穴、ねじ山に対する計画された方法と検査アプローチを、明確な品質管理ワークフローに基づいて明示するよう求めるべきです。
バリ取りには、手動、機械式バリ取り、ブラシバリ取り、マスフィニッシング、研磨ブラスト、そして内部バリ用の熱バリ取りや電気化学バリ取りといった高度なプロセスなど、6つの実用的な方法があります。最適な方法は、バリの位置、公差の許容度、清浄度リスク、およびバッチ量によって異なります。
| 方法 | ベスト | 隠れたバリ | 次元リスク | 典型的なフィット |
|---|---|---|---|---|
| 手動バリ取り | プロトタイプ、混合部品、応急処置 | 限定的 | 技法 | 小音量 |
| 機内バリ取りツールパス | 繰り返し可能な外部エッジ | 限定的 | 低〜中 | プロトタイプから本番環境へ |
| ブラシバリ取り | クロスホール、交差、制御されたエッジブレーク | 技法 | ロー | 低~中音量 |
| 大量仕上げ | バッチエッジコンディショニング | 低〜中 | 技法 | 中〜高音量 |
| 研磨ブラスト | 軽いバリ、化粧、表面処理 | ロー | 低〜中 | 低~中音量 |
| 熱 + 電気化学 | 届きにくい内部バリ | ハイ | 低〜中 | 中〜高音量 |
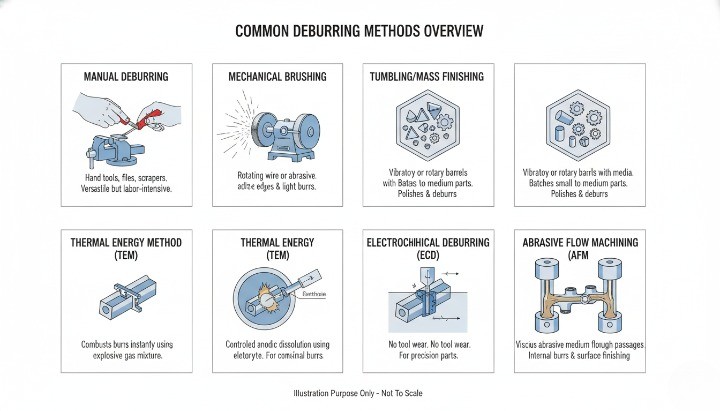
方法1: 手動バリ取りツールと最適な使用例
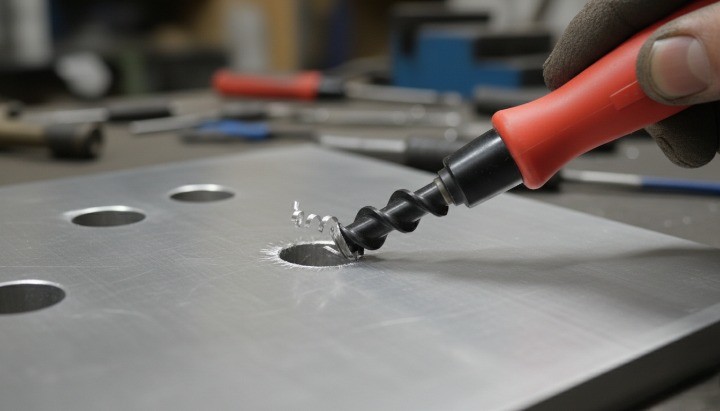
手動バリ取りは、手工具または携帯型電動工具を使用してバリを除去する方法で、試作品、少量生産、および複数の部品が混在する製品に適しています。ウィキペディアでは、柔軟性が高く、低コストの工具を使用できるため、手動バリ取りが最も一般的な加工方法であるとされています。
部品の配合が毎日変わる場合や、バリの出方がセットアップごとに異なる場合は、手作業でバリ取りをします。手作業では重要なエッジを正確に狙うことができますが、作業者間のばらつきも大きくなります。
スピードと柔軟性が必要な場合は、手動バリ取りを使用します。
-
プロトタイプまたは非常に少量の部品を製造します。
-
いくつかのエッジを選択的に修正する必要があります。
-
出荷前に即座に視覚的に確認したい。
大規模な再現性が必要な場合は、手動でのバリ取りを避けてください。
-
CTQ エッジは厳しい許容範囲に近いです。
-
交差穴または内部交差があります。
-
シフト全体にわたって文書化された安定した出力が必要です。
方法2:面取りツールパスを使用したCNCでの機械的バリ取り
機械内バリ取りは、CNCツールパスを使用して制御されたエッジの面取りを行うもので、多くの場合、面取り工具、ボールエンドミル、またはスポットドリルが使用されます。CAMシステムは、エッジを選択し、目標エッジ条件を適用することで、バリ取りツールパスを生成できます。
機内バリ取りは、主観的なベンチステップを測定可能な加工形状に変換してくれるので気に入っています。エッジの意図を明確にすることで、エッジの一貫性が向上し、ハンドリングマークやクオートスイングが少なくなります。
機内バリ取りは、エッジにアクセスできる場合に最適です。
-
外側の周囲とオープンポケット
-
座ぐりと座ぐり面
-
同じセットアップでねじの開始と穴のエントリに到達できます
2 つの障害モードに注意する必要があります。
-
ツールの到達範囲と衝突の危険性により、追加のセットアップが必要になる場合があります。
-
エッジが基準面またはシール面の隣にある場合、「軽い」面取りでもフィットが変わることがあります。

方法3:交差穴と内部交差部のブラシバリ取り
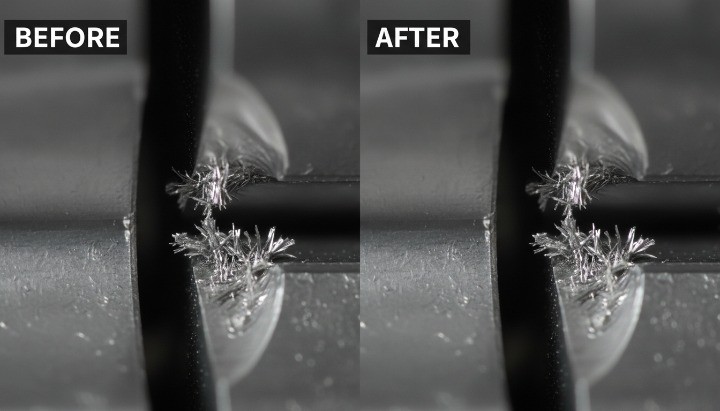
ブラシバリ取りは、研磨ブラシまたはフィラメントブラシを使用して軽いバリを除去し、エッジを滑らかにする作業で、交差穴などの交差部分に特に効果的です。交差穴のバリ取りは、バリが内部の交差部分にあるため、特殊なアクセス手段が必要となる場合が多いです。
過剰な材料除去をせずにエッジの切れ味をコントロールしたいときは、ブラシバリ取りを使用します。また、ブラシは、複雑な形状の加工において、硬い切削工具に比べてガウジングのリスクを軽減できます。
ブラシバリ取りはこれらのシナリオに適しています。
-
交差穴と内部交差点
-
ブレンドエッジを必要とするポートと流体通路
-
明確な面取りがなく、一貫した「鋭角なエッジ」が必要な部品
残留物対策は依然として必要です。ブラシは摩耗粉を落とし、内部のバリトラップには切削片が付着する可能性があります。ブラシのバリ取りと、汚染リスクに応じた洗浄を組み合わせる必要があります。
方法4:機械式バリ取りと一括仕上げおよび振動タンブリング
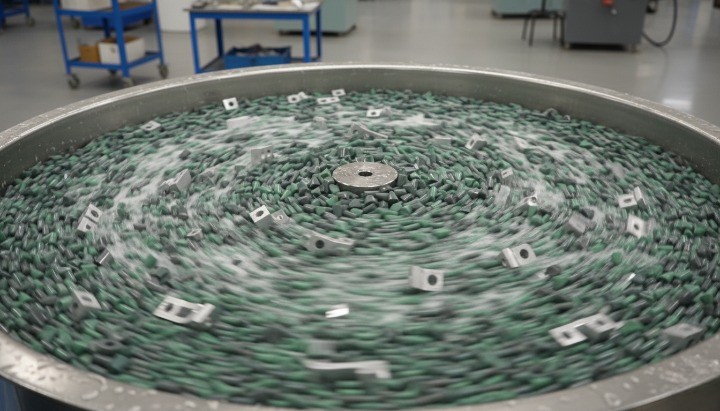
振動研磨は、振動を利用して部品、研磨材、研磨剤を一緒に動かし、バリ取りや表面仕上げを行う大量仕上げプロセスです。ScienceDirectでは、振動によってバリ取りを行う自動化プロセスであり、一般的にバッチ処理に対応していると説明しています。
小型から中型の部品のバッチ全体にわたって均一なエッジコンディショニングが必要な場合は、一括仕上げをお勧めします。一度に多数の部品のバリ取りは可能ですが、エッジ半径の増大を抑制し、繊細な形状を保護する必要があります。
大量仕上げは次のような場合に最適です。
-
中~大量バッチ
-
わずかなエッジの丸みを許容する部品
-
取り扱い上、均一に「柔らかく」されたエッジを必要とする部品
大量仕上げには次のようなリスクが伴います:
-
ねじ山、鋭い機能的なエッジ、シール面
-
タイトボアとベアリングシート
-
回転中にへこんだり、突き出たりする可能性がある薄い壁
方法5:研磨ブラストによるバリ取りとマスキングのルール
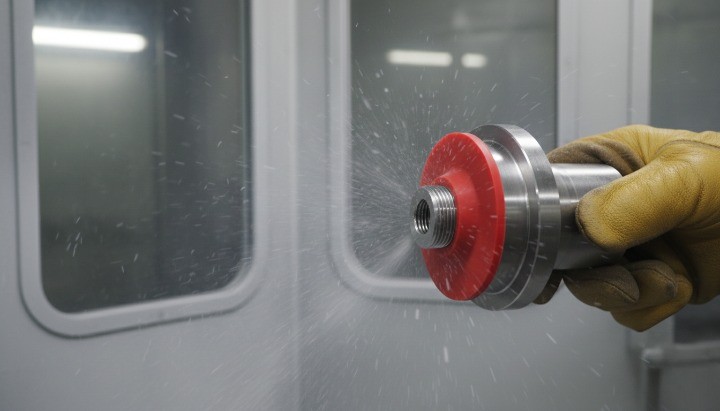
研磨ブラストは、軽くて脆いバリを除去し、表面の均一性を向上させることができますが、大きなバリをリスクなしに除去することは稀です。ガラスビーズを用いたマイクロブラストは、細かいロールオーバーバリをターゲットにすることができ、圧力と研磨材を調整することで、エッジの破損を最小限に抑えることができます。
見た目を重視する場合や、アクセス可能なエッジ部分のバリを軽く除去する必要がある場合は、ブラスト処理を使用します。ブラスト処理はねじ山を損傷したり、シール面を変形させたり、メディアをポケットに残したりする可能性があるため、必ずマスキングを計画します。
次の場合にブラストを使用します:
-
細かいバリや化粧品のブレンドのニーズがある
-
コーティングのための表面処理が必要です
-
マスキングとクリーニングを完全に制御できます
デフォルトでこれらの領域をマスクします:
-
ねじ、精密穴、シール面、基準面
-
メディアを閉じ込める深いポケットとクロスホール
方法6:内部バリの熱バリ取りと電気化学的バリ取り
熱バリ取りと電気化学バリ取りは、特に交差穴などの内部交差部など、手の届きにくいバリを対象としています。ウィキペディアでは、電気化学バリ取りは電解液と電気を用いてバリを溶解するものと説明されており、精密なエッジ加工においてサイクルタイムが短い点が特長であるとされています。
熱エネルギー法によるバリ取りは、チャンバー内の可燃性ガス混合物を点火し、表面積対質量比の高い薄いバリを優先的に燃焼させます。ScienceDirectによると、TEM法はチャンバーベースのプロセスで、ワークピースの周囲にある揮発性ガス混合物を点火することでバリ取りを行うとされています。
電気化学的バリ取りは、電流密度を集中させることでバリ領域に集中的に除去を行います。MDPIによる査読済みの研究では、バリ先端付近の電流密度がバリ除去を優先的に促進する仕組みが説明されており、ECDが交差部で効果的に機能する理由を裏付けています。
私は 3 つの実際的な要素に基づいて、熱と電気化学のどちらかを選択します。
-
一度に多くの内部バリを除去する必要があるときは、サーマルを選択します。
-
特定の交差点エッジで制御された除去が必要な場合は、電気化学的除去を選択します。
-
チームが後処理の制御を省略すると、内部プロセスによって酸化物、残留物、または閉じ込められた破片が残る可能性があるため、いずれにしてもクリーニングと検証を計画します。

バリ取り方法選定ガイド
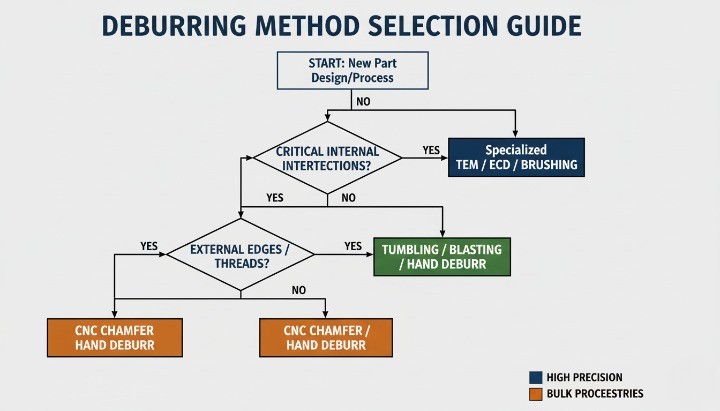
まずバリの位置に基づいてバリ取り方法を選択し、次に材料、量、公差のリスクを考慮してその方法を検証します。外側のエッジは通常、手動または機械内でのバリ取りが可能ですが、交差穴や内部の交差部では、確実なバリ除去のためにブラシツール、熱バリ取り、または電気化学バリ取りが必要となることがよくあります。
バリの位置で選択: エッジ、穴の出口、交差穴、ねじ
場所がアクセスを左右し、アクセスが方法を決定します。バリに手が届かなければ、「手作業によるバリ取り」という表現では品質管理はできません。
次の場所優先ガイダンスを使用します。
-
外縁とオープンポケット:手動、機内面取りツールパス、ライトブラスト
-
穴出口および裏面エッジ:機内面取り、手動、ブラシ、選択的マス仕上げ
-
交差穴と内部交差:ブラシツール、熱バリ取り、電気化学バリ取り
-
ねじ山とねじ山の振れ: 機械内でのエッジのクリーンアップ、手動での制御、激しいタンブリングの回避
-
深いポケットと隠れた空洞:ブラシ、熱、電気化学、そして強力な洗浄制御
材質で選ぶ:アルミニウム、ステンレス鋼、炭素鋼
材質によってバリの挙動が変わり、それぞれの方法の安全性も変わります。延性のある材質は、汚れや曲がりが発生しやすいのに対し、硬い材質はより鋭いバリを残し、破片として剥がれ落ちることがあります。
調達に役立つ実用的な材料ルール:
-
アルミニウム: 形状を安定させるために、機械内でのバリ取りと軽いブラッシングを推奨します。
-
ステンレス鋼: バリがひどくなり、洗浄の要求が厳しくなることを想定して、CTQ エッジでの手作業による制御不能な作業を避けてください。
-
炭素鋼: 鋭いバリと腐食に敏感なバリトラップを管理し、コーティングと清浄度の意図を確認します。
部品にコーティングや仕上げが施されている場合は、仕上げリスクを考慮して方法を選択する必要があります。バリや粗いエッジはコーティングの厚さのばらつきや外観上のエッジ欠陥を引き起こす可能性があるため、「適切な」バリ取り方法は、バリ取り後の状況によって大きく左右されます。
数量で選ぶ:試作品、少量生産、大量生産
柔軟性と再現性のどちらが重要かは、生産量によって決まります。手作業によるバリ取りは柔軟性が高く、即時検査が可能であるため依然として一般的ですが、大規模になると管理が難しくなります。
シンプルなボリュームベースのアプローチがうまく機能します。
-
プロトタイプ: 重要なエッジ部分の手動および選択的な機内バリ取り
-
少量生産: 再現性を確保するため機械内でバリ取り、仕上げは手作業のみ
-
大量生産: 定義された検査と清浄度管理を備えた大量仕上げ、ブラシシステム、または高度なプロセス
大規模に内部バリを高速に除去する必要がある場合、熱バリ取りでは一度に多くの表面のバリを除去でき、電気化学的バリ取りでは交差する穴を正確にターゲットにすることができます。
許容範囲リスクで選択:バリ取りが過剰になるとスクラップが発生する
バリ取りは材料を除去するため、エッジ形状が変化する可能性があります。エッジが基準面、シール面、圧入面、または重要な穴の近くにある場合は、バリ取りを制御フィーチャーとして扱う必要があります。
高許容リスクゾーンには次のものが含まれます。
-
ベアリングシートとタイトボア
-
シール面とOリンググランド
-
アライメントを推進するデータムエッジ
-
きれいに測定しなければならないねじ山の始まりと終わり
許容誤差リスクが高い場合は、すべてを丸めるような無秩序な方法は避けてください。大量の仕上げや強力なブラスト処理は、エッジを予想以上に柔らかくしてしまう可能性があるため、エッジ半径の増大を許容できる部品にのみ使用してください。
測定可能な結果が必要な場合は、曖昧な注釈を使用する代わりに、エッジの状態を明確に指定できます。ISO 13715は、未定義のエッジの表示と寸法記入に関する規則を定義しており、サプライヤー間の解釈を管理するのに役立ちます。
バリ取り決定マトリックス:シナリオから推奨方法まで
このマトリックスを使用して開始方法を選択し、CTQ リストとクリーニング プランで検証します。
| シナリオ | バリの位置 | 出来高 | 許容リスク | おすすめの方法 |
|---|---|---|---|---|
| プロトタイプのブラケット、見えるエッジ | 外縁 | ロー | ロー | 手動+軽い機械内エッジブレーク |
| 化粧面付きCNCハウジング | 外縁、ポケット | 低中 | 技法 | 機内面取りツールパス + 制御されたハンドリング |
| 裏面バリのあるドリルプレート | 穴の出口 | 低中 | 技法 | 機内面取りまたは座ぐり+手動検証 |
| 交差穴付き多様体 | クロスホール | 中高 | 技法 | ブラシツール、または多数の交差点の熱バリ取り |
| 精密交差穴 | 交差点 | 中高 | ハイ | 狙いを定めた除去のための電気化学的バリ取り |
| 均一なエッジ軟化を必要とする小型部品 | 混合エッジ | ハイ | 低~中 | 制御された媒体と時間による大量仕上げ |
| コーティング前に表面処理が必要な部品 | アクセス可能なエッジ | 低中 | 低~中 | マスキングと強力な洗浄を伴う研磨ブラスト |
| ゲージ要件のあるねじ部品 | スレッド | 任意 | ハイ | 機械内エッジクリーンアップ + 制御された手動タッチアップ |
安定した価格と安定した品質を求めるなら、サプライヤーに各CTQゾーンにおける計画されているバリ取り方法を明示させ、製造能力と工程管理の一環として、穴の出口、交差穴、ねじ山をどのように検査するのかを明記させるべきです。
手作業によるバリ取りは柔軟性に富むものの、大量生産においては一貫性を保つことが難しい。バリ取り時間が予測不可能になると、品質、リードタイム、総コストを安定させる最も安価な方法として自動化がしばしば選択される。NISTの報告書によると、手作業によるバリ取りは場合によっては部品総コストの最大30%に達することもあるため、生産量が増加するにつれて多くのメーカーがバリ取りの自動化に投資する理由が説明できる。
手動バリ取りでスケーリングが停止するのはいつですか?
手作業によるバリ取りは、生産量が管理されたプロセスではなく個々の技術に依存する場合、スケーリングが阻害されます。同じNISTレポートでは、手作業によるバリ取りの品質と生産率が大きく変動し、生産計画が不安定になることが指摘されています。
これらは、CNC バリ取りの「自動化トリガー」として扱う必要があります。
-
部品ごとのバリ取り時間は、オペレーターやシフトによって 2 倍以上変動します。
-
穴の出口または交差穴で内部バリが繰り返し発生します。
-
陽極酸化処理またはメッキ処理後に、外観上のエッジを再加工し続けます。
-
「感覚」や「お店の判断」なしに受容を定義することはできません。
バリ取り作業も、コストシェアが上昇すると自動化の対象となり得る。ある産業事例研究では、サンプルにおけるバリ取りコストは部品総コストの約2~3%と推定されているが、他の研究では、工程や部品構成によってより高い割合になると報告されている。
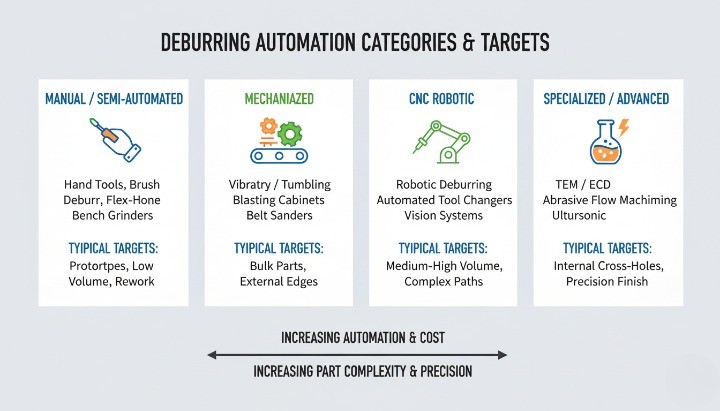
バリ取り機のカテゴリー:マス仕上げ、ブラシシステム、熱式、電気化学式
機械のカテゴリーは、ブランドや機械のサイズではなく、アクセス性やバリの種類に基づいて選択してください。機械がバリに届かない場合、バリのない部品を保証できません。
大量仕上げシステムは、バリを一括して除去します。振動仕上げは、一般的に、振動または振動を利用して部品のバリ取りと仕上げを自動化されたセットアップで行う大量仕上げプロセスを指します。
ブラシシステムは、制御された接触によりエッジと交差部分をターゲットにします。外面エッジのエッジ処理を再現性良く行い、内面形状のバリ取りも予測通りに行う必要がある場合、特に適切な固定具と洗浄と組み合わせることで、優れた効果を発揮します。
熱エネルギー法(TEM)バリ取りは、加圧チャンバー内でガス混合物を点火することで、届きにくい複数の表面のバリを一度に除去します。情報筋によると、TEMは揮発性ガス混合物を点火して部品のバリ取りを行うチャンバープロセスです。
電気化学的バリ取りは、電気化学的加工原理を用いてバリを選択的に除去します。Wikipediaによると、ECMは加工時に残った金属突起を除去し、鋭利な刃先を鈍らせるため、バリ取りプロセスとして広く使用されています。
自動化リスク:寸法変化、残留物、外観損傷
自動化は作業のばらつきを低減する一方で、新たな故障モードを生み出す可能性があります。自動化のリスク管理は、機械加工のリスク管理と同様に行うべきです。つまり、重要品質特性(CTQ)ゾーンを定義し、入力を管理し、出力を検証する必要があります。
寸法変化は、加工方法によってエッジが予想以上に丸められた場合に発生します。大量仕上げでは、時間の経過とともにエッジ半径が大きくなる可能性があるため、メディア、サイクルタイム、部品同士の接触を制御する必要があります。
ポケットやクロスホール内に媒体、酸化物、または破片が残っていると、残留物リスクが高まります。熱バリ取りやマスフィニッシュでは残留物が発生する可能性があり、特に流体部品、シーリング部品、または電子機器に隣接する部品では、定められた洗浄プロセスで除去する必要があります。
外観上の損傷は、へこみ、ピーニング痕、またはエッジの外観の不均一性として現れます。自動化により、部品同士が密に接触したり、バリ取り後の取り扱いが適切に行われなかったりすると、外観が悪化する可能性があります。
自動化能力についてサプライヤーに何を尋ねるべきか
マーケティング的な回答ではなく、プロセスに関する回答を引き出すような質問をしましょう。サプライヤーには、方法、管理、検証について明確に説明してもらう必要があります。
RFQ レビュー中にこのチェックリストを使用します。
-
各 CTQ ゾーン、特に穴出口、交差穴、およびねじ山にはどのようなバリ取り方法を適用しますか?
-
許容リスク限度内に収まるようにエッジ状態をどのように制御しますか?
-
バリ取り後に媒体、酸化物、閉じ込められた破片を除去するためにどのような洗浄プロセスを使用しますか?
-
内部バリトラップにはどのような検査方法を使用し、どのようなサンプリング計画に従いますか?
-
TEM または電気化学的バリ取りを使用する場合、主要表面が影響を受けていないことをどのように確認しますか?
-
交差穴とねじ山の開始部分のバリなし要件について、初回品位の証拠を提供できますか?
見積依頼書および図面のバリ取り仕様
適切なバリ取り仕様があれば、推測に頼る必要がなくなります。エッジの意図を明確に定義することで、見積もりが安定し、手直しが減り、初回製品での「バリなし」をめぐる紛争を防ぐことができます。
「すべてのエッジのバリ取り」が曖昧さを生み出す理由
バリとは、機械加工後に残る隆起した縁や小さな材料片のことで、バリ取りによって除去されます。この定義は明確に聞こえますが、「すべての縁のバリ取り」という表現には依然として解釈の余地があります。
あるサプライヤーは軽くエッジを面取りするだけかもしれません。別のサプライヤーは目に見える丸みを加えるだけかもしれません。どちらのサプライヤーも「バリ取り」をしたと主張するかもしれませんが、それでも組み立て品が不良品となる可能性はあります。
バリが許容されない箇所と、求めるエッジ状態を明確に指定することで、曖昧さを解消できます。ISO 13715は、この目的のために存在し、未定義のエッジの表示と寸法指定に関する規則を定めています。
より詳細なコールアウト: エッジブレーク範囲、面取りサイズ、バリなし CTQ ゾーン、表面ゾーニング
まずは4つの構成要素から始めましょう。これらの構成要素はゾーン間で自由に組み合わせることができます。このアプローチにより、すべてのエッジを過剰に指定することなく、CTQ(重要品質特性)を保護することができます。
| 吹き出しの種類 | 制御するもの | 最も効果的な場所 | 欠落した場合の典型的なリスク |
|---|---|---|---|
| エッジブレーク範囲 | 小さな制御されたエッジ条件 | 一般的なハンドリングエッジ | 鋭いエッジ、一貫性のない感触 |
| 面取りサイズ | 定義されたベベルジオメトリ | 組立リードイン、機械加工によるバリ取り | 許容差と適合変動 |
| バリのないCTQゾーン | 特定のエリアではバリは許可されません | シーリング、フロー、ねじ、センサー | 漏れ、汚染、誤ったフィット |
| 表面ゾーニング | 表面クラスによる異なるルール | 化粧品と機能の分離 | 美容上の紛争、過労 |
面取りを規定したくない場合は、ISO 13715を使用して未定義のエッジ状態を指定できます。ISO 13715は、技術文書において未定義の形状のエッジを表示および寸法指定するための規則を規定しています。

図面や見積依頼書のバリ取りメモをコピー&ペースト
これらのメモを出発点として、CTQリストに合わせて調整してください。メモは簡潔に、測定可能な内容にし、ゾーンごとに分類するようにしてください。
-
ほとんどのCNC部品に関する一般的な注意事項:特に指定がない限り、鋭利なエッジを0.2~0.5mm面取りしてください。すべてのバリを取り除いてください。
-
CTQ 機能エッジのバリなしゾーンシール面、ガスケットランド、ベアリングシート、および基準エッジにはバリがあってはなりません。
-
内部交差部および交差穴:交差穴の交差部および内部ポートにはバリがあってはなりません。供給者は、ボアスコープまたは同等の方法によりバリが除去されていることを確認する必要があります。
-
清浄度が重要な部品:バリ取り後、ポケット、穴、内部通路から切りくず、研磨剤の残留物、および遊離粒子を除去するために清掃してください。
-
化粧面および取り扱い時の保護化粧面Aは、鋭利なエッジ、工具による傷、取り扱い時の擦り傷がない状態である必要があります。バリのないエッジを保護するために梱包してください。
生産部品の穴とねじのバリ取り要件
バリ取りが不十分だと、穴やねじ山に静かに不具合が生じる。小さな出口バリでも、Oリングを切断したり、流路を塞いだり、不適切な着座状態を引き起こしたりする可能性がある。
繰り返し障害が発生する場合は、機能レベルのルールを使用します。
-
ドリル穴の出口:バリがないこと。入口と出口で制御されたエッジブレークを適用する。
-
交差穴:交差部にバリがないこと。最初の製品でボアスコープを使用して確認する。
-
ねじ山:ねじ山の始端と終端にバリがないこと。バリ取り後、ねじ山はゲージに合格すること。
-
ねじ穴:最初のねじ山に材料を巻き込まないように、入口/出口のバリを除去します。
陽極酸化処理やメッキ処理を予定している場合は、仕上げ前にエッジの処理方法を明確にしてください。仕上げ処理によってエッジの欠陥が目立ち、後々のトラブル解決が困難になる可能性があります。
検査方法とサンプリング計画
検査はバリの発生リスクに合わせて行う必要があります。外側の縁だけを検査すると、内部のバリを見落としてしまいます。また、すべてを同じレベルで検査すると、無駄が生じます。
実際の検査構造は次のようになります。
-
最初の記事: 交差穴とねじ山の開始部分を含むすべてのCTQゾーンを検査する
-
製造: 一般的なエッジをサンプリングしますが、リスクの高い機能については厳格なチェックを実施します
-
内部バリトラップ:アクセスが制限されている場合は、ボアスコープまたは拡大目視検査を使用します。
-
ねじ:ねじゲージを使用して、ねじの開始と振れを目視で確認します。
管理計画には、エッジの要件、バリ取り方法、検査方法の3項目を記録してください。これら3項目が一致すれば、バッチごとに安定したバリのない製品が得られます。
バリ取りのよくある問題と解決策
バリ取りに関する問題のほとんどは、根本原因が一つに集約されます。それは、チームがバリ取りを管理されたプロセスではなく、「後片付け」として扱っていることです。バリ取りの失敗が繰り返される場合、バリのリスクをエッジの仕様、方法、検査手順に結びつけることで、この問題を解決できます。
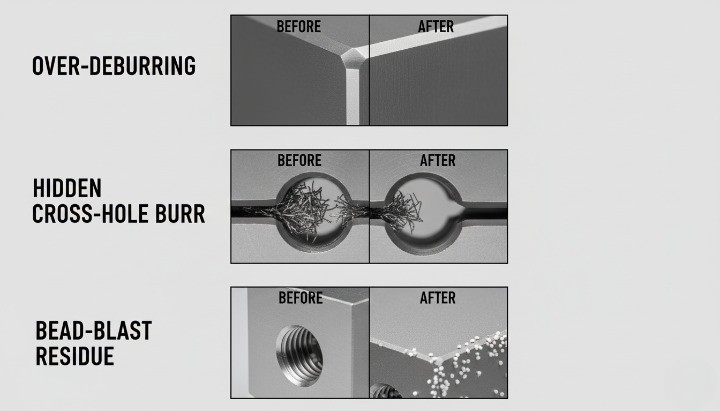
過剰なバリ取りと許容誤差の損失
バリ取りを過剰に行うと、計画よりも多くの材料が除去されるため、エッジ形状が崩れ、薄片が歪むことがあります。機械加工に関する研究によると、多くの機械式バリ取り方法では部品の寸法がわずかに変化し、機械的な力によって薄片が歪む可能性があることが指摘されています。
過剰なバリ取りは通常、次のような状況で発生します。
-
基準面、シール面、圧入部付近のバリを手作業で除去します
-
エッジ要件が厳しい部品をタンブルする
-
ねじ山を強くこするとゲージが故障し始める
スクラップを防ぐには、次のコントロールを使用します。
-
CTQエッジに関する曖昧なメモを、測定可能なエッジ意図に置き換える
-
可能な場合は、機械内でエッジブレークを使用してください。これは、ジオメトリを制御できるためです。
-
フィットとシール面付近のエッジ破損にハードリミットを設定し、検査します。
隠れたバリが漏れ、汚染、組み立ての損傷を引き起こす
隠れたバリは、目視検査をすり抜け、組み立て、リークテスト、あるいは現場での使用中に発見されるため、最も高額な故障の原因となります。流体動力およびモーションコントロールにおいては、バリ取りガイドが、バリが摩擦を引き起こし、緩み、他の部品に傷をつけたり損傷したりする可能性があることを警告します。
交差穴と内部の交差部はバリが入り込みやすい箇所です。交差ドリル穴に関する研究論文では、バリが重要な通路を塞ぎ、バルブの漏れや故障につながる可能性があることが指摘されています。
次の 3 つのことを実行すると、隠れたバリの漏れを減らすことができます。
-
クロスホールをCTQゾーンとして扱い、アクセス用に設計された方法を選択します。
-
最初の記事でボアスコープまたは同等の検査で内部の交差を確認します
-
外部表面だけでなく内部通路も対象とした洗浄ステップを追加します
大量仕上げおよびブラスト後の捕捉媒体
マスフィニッシングとブラスト処理はスループットを向上させますが、残留物が残る可能性があります。マスフィニッシングの参考資料では、処理後にメディアを分類・分離してもメディアが形状に詰まる可能性があるため、メディアの詰まりが大きな危険であると指摘されています。
振動仕上げの参考資料では、小さな穴、スロット、アンダーカットにメディアが挟まる可能性があり、手動でのクリーニングが必要になる場合もあると指摘されています。
閉じ込められたメディアを見つけた場合は、次の解決策を使用してください。
-
最も小さな特徴に入り込まないメディアのサイズと形状を選択してください
-
ブラストによって媒体が空洞内に入り込む可能性がある場所に、フィーチャレベルのマスキングまたはプラグを追加します。
-
バリトラップの後処理洗浄方法と検証手順を定義する
バリ取り後の取り扱いによる外観上の欠陥
バリ取りは安全性と感触を向上させることが多いですが、不適切な取り扱いはその後の外観を損なう可能性があります。バリを完璧に除去したとしても、ベンチワーク、洗浄、梱包の際に傷やエッジのへこみができてしまう可能性があります。
プロセスの規律により外観上の損傷を防止します。
-
表面ゾーニングを使用して、装飾面と機能面を分離します。
-
バリ取り後すぐにトレイ、セパレーター、または保護ラップを使用してください。
-
作業員に、部品を積み重ねたり、端同士が接触して滑らせたりしないように指導する
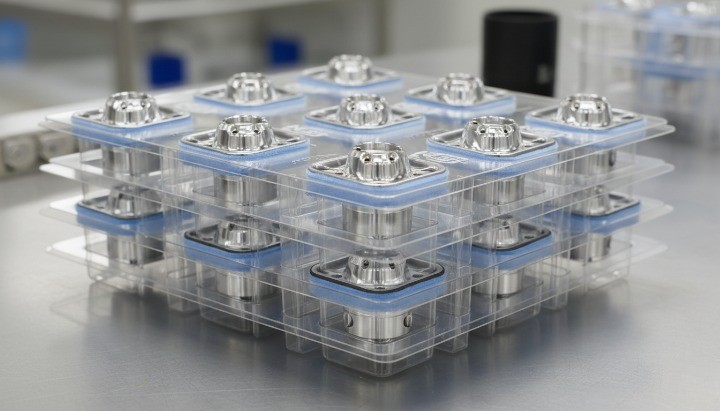
仕上げの矛盾:陽極酸化処理とメッキによりエッジの欠陥が目立つ
仕上げによって、以前は気づかなかった欠陥が明らかになることがあります。陽極酸化処理に関する技術記事では、処理前には見えなかった表面欠陥が、陽極酸化処理後には見えるようになる場合があると説明されています。
バリ取りと仕上げの意図を一致させることで、仕上げに関する紛争を回避できます。
-
定義されたエッジルールに従って、陽極酸化処理またはメッキ処理の前にバリ取りを行い、外観エッジを仕上げます。
-
バリトラップを清潔に保ち、残留物が染み、穴、エッジアーティファクトとして現れないようにします。
-
ラック、輸送、仕上げ後の取り扱い中にエッジを保護します
生産のための繰り返し可能なバリ取りワークフロー
再現性のあるバリ取りワークフローを導入することで、「バリなし」という主観的な約束を測定可能な成果へと変えることができます。そのためには、CTQ(重要品質特性)のエッジゾーン、ゾーンごとに定義されたバリ取り方法、そしてリスクに見合った検証ステップという3つの要素をしっかりと連携させることをお勧めします。これら3つが一致すれば、見積もりは安定し、不良品の発生率は低下します。

CTQエッジ、穴出口、ねじ、シール面の制御点
まず、バリが機能障害を引き起こす可能性のある箇所をマーキングします。外面エッジも重要ですが、CTQゾーンは通常、シール、ねじ山、流路などのインターフェースに位置します。
DFM および RFQ レビュー中にこの CTQ チェックリストを使用します。
-
シール面とOリンググランド
-
ベアリングシートと圧入穴
-
アライメントを推進するデータムエッジ
-
ホール出口とホール間の交差点
-
ねじ山の開始、ランアウト、および座ぐり
次に、各CTQゾーンに管理点を割り当てます。「何を」受け入れるか、「どのように」バリを除去するか、「どのように」検証するかを明確に定義することをお勧めします。
| CTQゾーン | 典型的なバリリスク | 優先コントロール | Verification |
|---|---|---|---|
| 穴の出口 | ブレイクアウトバーリップ | 機内エッジブレークまたは制御ツール | 視覚 + 合否判定フィットチェック |
| クロスホール | 隠れた交差点のバリ | ブラシ、熱、電気化学 | 最初の記事のボアスコープ |
| スレッド | 始動時/ランアウト時のバリ | 機械内洗浄+軽い手作業 | ねじゲージ + 目視による開始チェック |
| シーリング面 | マイクロバーがシールをカット | エッジの破損を最小限に抑え、厳密な取り扱い | CTQ面の100%視覚 |
| データム | エッジの損傷によりアライメントが変化する | 制御されたエッジルール | 初論文のディメンションレビュー |
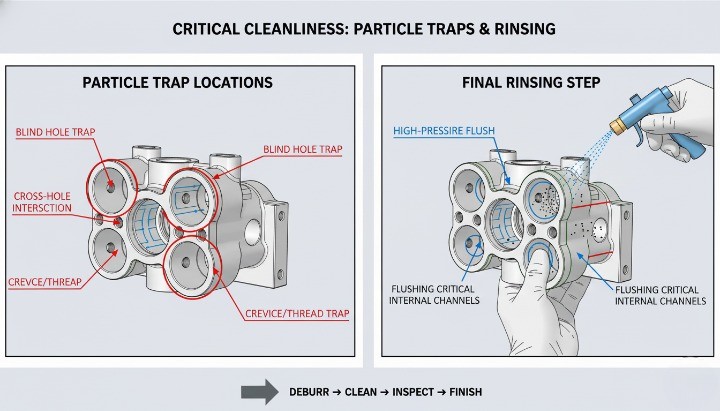
洗浄手順と粒子制御
バリ取り作業では、パーティクル、バリの破片、そして時には研磨剤の残留物が発生します。洗浄を怠ると、「バリのない」と謳った部品でも、汚染によって故障してしまう可能性があります。
流体、シーリング、または精密アセンブリに使用される部品については、洗浄と検査を、認められた技術的清浄度のフレームワークに準拠させることをお勧めします。ISO 16232は、機能上重要な部品における粒子汚染の判定方法と文書化を規定しています。VDA 19.1も、機能上重要な部品の技術的清浄度の検査に重点を置いています。
シンプルで拡張可能な清掃用はしごを使用します。
-
標準部品:すすぎまたは洗浄、吹き飛ばし、乾燥、目視検査
-
内部通路:集中洗浄、濾過すすぎ、制御乾燥
-
高リスクシステム: ISO 16232 または VDA 19.1 の要件に準拠した文書化された粒子検査アプローチ
陽極酸化、メッキ、塗装、組み立て前のバリ取り
仕上げ加工ではエッジの欠陥は隠せません。特に陽極酸化処理後のアルミニウム部品では、欠陥が目立ちやすくなることがよくあります。
Hydro社によると、陽極酸化処理後に表面欠陥が目に見えるようになるのは、前処理と酸化物の成長によって表面の根本的な状態が明らかになるからとのことです。仕上げガイドには、陽極酸化処理では傷や埋め込まれた破片などの既存の欠陥を隠すことはできないため、表面処理とエッジコントロールが重要であると記載されています。
仕上げ前にバリ取りを行い、輸送中や保管時にエッジを保護してください。この手順により、外観不良を減らし、塗装に関する紛争を未然に防ぐことができます。
次の仕上げ位置合わせルールを使用します。
-
陽極酸化処理:ラック前に外観上のエッジを制御し、取り扱いによる跡を防止します。
-
メッキ:溶液を閉じ込めてエッジアーティファクトを作成するバリを除去します
-
塗装:薄いコーティングと早期の摩耗につながる鋭いエッジを取り除く
-
組み立て: 組み立て前に、穴の出口、ねじ山、シール面にバリがないことを確認してください。
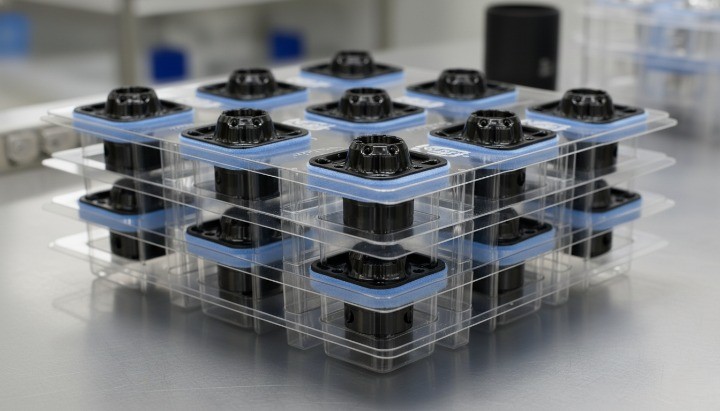
バリのない美しいエッジを保護するためのパッケージ
バリ取りはエッジの安全性を高めますが、梱包により輸送中のバリの発生を防ぎます。外観上の損傷の多くは、バリ取り後に部品同士が擦れ合ったり衝突したりすることで発生します。
重量のある部品については、輸送ガイドラインで、取り扱い中の損傷を防ぐため、部品を補強して固定することが推奨されています。梱包マニュアルでも、輸送中の損傷を軽減するために、荷物の固定と明確な取り扱い手順の記載が強調されています。
金属同士の接触を防ぐ梱包材を使用します。
-
化粧品部品用の個装袋または包装
-
繰り返し位置決めできるコンパートメント付きセパレータートレイ
-
混合形状負荷用のフォームまたは波形セパレーター
-
重い部品のパレットストラップとブレース
[ここに画像を追加:陽極酸化処理されたハウジング用の仕切りトレイ包装]代替テキスト:CNC加工部品のバリのない外観エッジを保護するための仕切りトレイ包装
購入者のRFQチェックリスト
バリ取りに関する詳細な見積依頼書(RFQ)を作成することで、見積もりのばらつきを減らし、初回製品での予期せぬトラブルを防ぐことができます。すべてのサプライヤーが同じリスクと作業内容で見積もりを出せるよう、ファイル、エッジ形状、検査に関する要望事項をまとめて提示することをお勧めします。
ファイル: 2D、3D、CTQ リスト、エッジ ゾーン、仕上げ要件
サプライヤーが推測することなく実行できる単一のRFQバンドルを送信します。ファイルやリビジョン間で名前の一貫性を保ちます。
| Item | 何を含めるには | CNCバリ取りにとってなぜ重要なのか |
|---|---|---|
| 2D図面 | GD&T、データム、穴注記、ねじのコールアウト | バリ取りは基準面、嵌合面、シール面を損傷してはならない |
| 3Dモデル | STEP推奨、最新版 | ツールアクセスと機内バリ取りの計画に役立ちます |
| CTQリスト | CTQ特徴とCTQエッジ | 不良の原因となるバリトラップの検査に重点を置きます |
| エッジゾーン | A/B/C面と「バリなしゾーン」をマークする | 「すべてのエッジのバリ取り」の解釈を防止 |
| 仕上げ要件 | 陽極酸化、メッキ、塗装、テクスチャターゲット | 仕上げによりエッジ欠陥と残留リスクが増大 |
| アプリケーションノート | シーリング、流体経路、センサー領域、クリーンな部品のニーズ | 交差穴と交差部の手法選択を促進 |
サプライヤーの質問:方法、寸法保護、清掃、検査計画
プロセスに基づいた回答を引き出すような質問をしましょう。方法、管理、検証をCTQゾーンに関連付けることが重要です。
このチェックリストを RFQ メールまたは RFQ フォームで使用します。
-
各エッジゾーンと各 CTQ フィーチャにはどのようなバリ取り方法を使用しますか?
-
穴の出口、交差穴、内部の交差部分のバリをどのように除去しますか?
-
データム、シール面、圧入の近くの公差をどのように保護しますか?
-
バリ取り後のチップや残留物を除去するために、どのような洗浄手順を使用しますか?
-
内部のバリトラップをどのように検査しますか? また、どのようなツールを使用しますか?
-
生産中に CTQ エッジに対してどのようなサンプリング計画に従いますか?
見積り形式:バリ取り方法、サイクルタイム、品質範囲
バリ取り作業と検査範囲を分けた見積もりを依頼するべきです。この形式であれば、各社の見積もりを比較しやすくなり、後々の変更注文を減らすことができます。
| 見積明細項目 | サプライヤーが明記すべきこと | 何を比較するか |
|---|---|---|
| ゾーン別バリ取り方法 | 手動、機内、ブラシ、大量仕上げ、ブラスト、熱、電気化学 | アクセスとCTQリスクに適した方法 |
| プロセスステップ | バリ取りがルートのどこに位置しているか | 各ステップにおける取り扱いと欠陥リスク |
| サイクルタイムへの影響 | 部品ごとまたはバッチごとの推定追加時間 | 時間単価ではなく、実際の総費用 |
| クリーニングスコープ | 洗浄、フラッシュ、ろ過すすぎ、乾燥 | 内部通路の残留物管理 |
| 検査範囲 | CTQチェック、内部チェック、ねじゲージ | リスクのカバー範囲と一貫性 |
| 最初の成果物 | CTQゾーンの写真、必要に応じてボアスコープの証拠 | 迅速な承認と紛争の減少 |
よくあるご質問
機械加工におけるバリ取りとは?
バリ取りとは、機械加工された部品のバリを除去し、エッジを所定の状態に仕上げる工程です。バリとは、穴あけ、フライス加工、旋削加工などの機械加工後に残る、隆起したエッジや小さな材料片のことです。
製造現場において、「バリ取り」とは「滑らかにする」以上の意味を持つべきです。バリが許容されない箇所と、許容されるエッジの破損箇所を明確に定義することで、再現性の高い結果が得られます。
CNC加工後の金属部品からバリを取り除くにはどうすればいいですか?
ゾーンベースのプロセスから始めましょう。適切な方法でバリを除去し、次に洗浄し、最後に確認します。洗浄と検査を行わずにバリを除去すると、特に交差穴やねじ山において、目に見えないバリが残ることがよくあります。
機能別の実践的なアプローチ:
-
外縁: 機内面取りツールパスまたは制御された手動バリ取り
-
穴の出口:入口と出口で制御されたエッジブレークを確認し、
-
交差穴:ブラシツール、熱バリ取り、または電気化学的バリ取り、その後ボアスコープチェック
バリ取りをすると寸法や公差は変わりますか?
はい。バリ取りは材料を除去するため、エッジ形状が変化し、密着嵌合、シール面、基準エッジに影響を与える可能性があります。部品をタンブリングしたり、強力なブラスト処理を施したり、CTQ(精密加工精度)特性の近傍で手作業によるバリ取りを行うと、このリスクが高まります。
許容リスクを制御するには、次の手順を実行します。
-
「すべてのエッジのバリ取り」を使用する代わりに、CTQエッジのエッジインテントを指定します。
-
繰り返し可能な形状が必要な場合は、機内エッジブレークを使用します。
-
エッジ半径の増大を許容する部品のみに大量仕上げを限定する
図面のバリ取りと面取り?
バリ取りは不要なバリを除去します。面取りは測定可能な面取り形状を定義します。一貫性があり、検査可能なエッジ状態が必要な場合は、「バリ取り」よりも「面取り」という指示の方が意図をより的確に伝えることができます。
ステンレス鋼のバリ取りに最適な方法は?
ステンレス鋼は頑固なバリを形成することがあります。これは、多くのステンレス鋼種が機械加工中に加工硬化するため、バリが予想以上に硬くなる可能性があるからです。
実用的なステンレス戦略は次のとおりです。
-
アクセス可能なエッジには、制御された機械内エッジブレークを優先します
-
一貫したエッジ調整が必要な場合は、交差部にブラシバリ取りを使用してください。
-
届きにくい内部バリには電気化学的または熱的バリ取りを使用し、確認して清掃します。
交差穴と内部交差部のバリ取り方法は?
交差穴加工では、ほぼ必ず交点にバリが発生し、アクセス制限によって加工が困難になります。そのため、多くのメーカーは、電気化学的バリ取りなどの専用方法を含む、交差穴加工のための特殊な手法を採用しています。
リスクに一致するルールを使用します。
-
低リスク: 最初の記事でブラシツール + ボアスコープチェック
-
リスクが高い場合:対象を絞ったバリ取りには電気化学的バリ取り、多数の内部バリ取りには熱的バリ取りを行い、その後洗浄と検証を行う
バリ取りとエッジブレイクの違いは何ですか?
バリ取りは、機械加工後に残ったバリを除去することに重点を置いています。エッジブレーキングは、部品の取り扱いが安全で、組み立てが安定するように、小さく制御されたエッジ状態を作り出すことに重点を置いています。実際には、多くの工場では、これら2つの目的を1つの工程で実現しています。
サプライヤー間で一貫した解釈が必要な場合は、一般的な注記に頼るのではなく、図面にエッジ状態を明記してください。ISO 13715は、チームが未定義のエッジ状態を示す方法を標準化することで、これをサポートしています。
穴の出口とねじにバリがないように指定するにはどうすればよいですか?
「すべてのエッジのバリ取り」に頼ってはいけません。バリのないCTQゾーンを定義し、穴の出口とねじの開始位置を明示的に指定してください。完全な面取り形状を定義せずに、エッジの状態を制御したい場合は、ISO 13715が役立ちます。
機能に焦点を当てた言語を使用します。
-
穴の出口:入口と出口にバリがあってはならない。適切なエッジの面取りが必要である。
-
交差穴:交差部分にバリがあってはならない。FAI(最終検査)時にボアスコープで確認すること。
-
ねじ山:ねじ山の始端および終端にバリがないこと。バリ取り後、ねじ山はゲージに合格すること。
結論
バリの種類、場所、量に応じた最適な方法
バリ取り方法は、まずバリの位置に基づいて選択し、次に公差リスクと数量との整合性を確認します。アクセス可能なエッジには機械内エッジブランキングを使用し、交差部にはブラシバリ取りを追加し、内部バリがクロスホールに隠れている場合は熱または電気化学バリ取りを使用します。NISTは、生産規模の決定において、手動バリ取りが部品総コストの30%に達する可能性があると指摘しており、これが生産における安定性確保策として自動化がしばしば採用される理由を説明しています。
見積もりの変動やバリによる不具合を減らしたい場合は、2D/3DファイルとCTQエッジゾーン、仕上げ要件をお送りください。HMはゾーンごとにバリ取り方法を推奨し、穴の出口と交差穴の検査チェックを定義し、陽極酸化処理やメッキ処理前の洗浄を調整できます。