


CMM検査は、高精度CNC加工部品の品質管理の根幹を成すものです。HMでは、この記事でCNC部品のCMM検査プロセスに焦点を当て、その重要性と、信頼性の高い製造結果をどのように支えるのかを解説します。
CNC部品の複雑化と公差の厳しさが増すにつれ、従来の検査方法では、組み立て、シーリング、そして長期的な性能に影響を与える幾何学的誤差を検出できないことが多くなっています。多くの品質問題は、部品が製造段階または組み立て段階に入ってから初めて表面化し、コストのかかる遅延、手戻り、そして購買者とサプライヤー間の紛争を引き起こします。
ここでは、CMM検査が真に必要となる場合、CMM検査がどのように公差リスクを管理するのか、そしてCMM検査結果をどのように活用してCNC加工プロジェクト全体の品質、コスト、納期を保護するのかを学びます。
CNC加工においてCMM検査が重要な理由
CMM検査は、複雑な寸法やGD&Tをトレーサブルな精度で検証し、機能的なアセンブリをサポートし、問題が不良品、再加工、または顧客からの返品につながるずっと前に検出できるため、CNC加工において非常に重要です。体系化されたCNC加工品質管理ワークフローの一環として、綿密に計画されたCMM戦略は、検査をボトルネックから、試作品から量産まで品質、コスト、リードタイムを安定させる制御ループへと変革します。
耐性リスクと機能適合の制御
多くのCNC加工プロジェクトにおいて、真のリスクは、単一の寸法が「仕様を満たしている」かどうかではなく、加工全体の機能的な適合性が確保されているかどうかです。位置、平面度、平行度、形状公差は、複数の基準面と加工工程にわたって相互に影響し合います。ノギスやマイクロメーターでは、一度にその全体像の一部しか捉えることができません。
座標測定機は、測定対象部品の完全な3Dモデルを構築し、各表面および特徴上の多数の点をキャプチャします。次に、この点群をCADモデルまたは図面の要件(GD&Tの指示を含む)と比較します。このアプローチにより、次のことが可能になります。
-
機能基準点に対する穴や溝の真の位置誤差を定量化する。
-
平面度と平行度は、数点だけでなく、面全体にわたって評価してください。
-
シール性、動作、または光学性能を制御する表面の形状を評価する。
CNC加工における重要な部品にCMM検査を用いる場合、「いくつかの寸法が問題ない」ことを確認するだけではありません。ロボットの関節部、ギアボックスのハウジング、医療用治具など、組み立てられた部品が正しく機能することを確認するのです。これにより、最終製品における位置ずれ、振動、漏れ、早期摩耗、騒音などのリスクを直接的に低減できます。

プロセス面から見ると、CMMデータは方向性に関するフィードバックも提供します。寸法が許容範囲外かどうかだけでなく、どの方向にどれだけずれているかも把握できます。これにより、エンジニアや機械工は、推測に頼るのではなく、工具オフセット、クランプ方法、切削パラメータなどをより容易に調整できるようになります。このフィードバックループは、時間の経過とともに、プロセス能力(Cp、Cpk)の向上とばらつきの低減に役立つ強力なツールへと進化します。
精密CNC部品における手動検査の限界
手動検査ツールには依然として有効な用途があります。ノギス、マイクロメーター、ハイトゲージは、高速かつ安価で、単純な形状やリスクの低い部品の検査に最適です。しかし、公差が厳しい場合、形状が複雑な場合、または検査量が多い場合には、手動検査は困難を伴います。
実際のプロジェクトでは、いくつかの制約がすぐに現れます。
-
測定範囲が限定的:オペレーターは通常、測定する寸法のごく一部、多くの場合、簡単に手が届く寸法のみを測定する。
-
オペレーターのばらつき:感覚、位置合わせ、読み取り方の違いは、特に柔らかい部品や薄肉部品の場合、大きな測定誤差を引き起こす可能性があります。
-
GD&Tとの確実な連携がない:手動ツールでは線形寸法は測定できるが、基準構造に対する位置、振れ、形状の完全な評価はできない。
-
追跡可能性が低い:手作業による読み取りは、手書きのメモや簡単なスプレッドシートにまとめられることが多く、傾向分析や根本原因分析が困難になる。
設計がよりコンパクトで多機能になるにつれ、より小さな容積の中に多くの機能が詰め込まれ、多くの場合、複数の材料が使用され、複数の工程が踏まれるようになります。このような状況で、手作業による検査だけに頼るのは、複雑な3Dアセンブリを単純な2D図面でチェックするようなものです。重要な点を見落としてしまうでしょう。
対照的に、CMM(三次元測定機)は、一定のプローブ力、制御された動作、および校正済みのスケールを使用します。国際的な計測基準にトレーサブルな同じ測定ルーチンを数百回、あるいは数千回も自動的に実行できます。これは手動検査を完全に排除するものではありませんが、明確な区分けを示しています。つまり、簡単なチェックには手動ツールを使用し、公差が重要な部分やリスクの高い部分にはCMMを使用するということです。
CMM検査がコスト、品質、納期に与える影響
一見すると、CMM検査は純粋なコスト項目に見えるかもしれません。機械は安価ではなく、プログラミングには時間がかかり、CMMの各サイクルは貴重な時間を数分消費します。しかし、品質にかかる総コストを見ると、状況は一変します。
複数の調査によると、製造における品質不良のコストは、不良品、再加工、選別、ライン停止、顧客返品などによって、総売上高の5%から35%を占める可能性があります。再加工や不良品の発生をわずかに削減するだけでも、堅牢なCMM検査のコストを容易に相殺できます。例えば、次のようになります。
-
初回品のCMM検査で穴の位置ずれを発見できれば、ロット全体が不良品になるのを防ぐことができる。
-
CMMの傾向を利用して工具摩耗を補正することで、安定した生産期間を延長し、計画外のダウンタイムや緊急調整を削減できます。
-
顧客に構造化されたCMMレポートを提供することで、顧客側の検査、紛争、およびチャージバックを減らすことができます。
納品という観点から見ると、計画外の再加工や仕分けこそが、リードタイムを阻害する真の隠れた敵です。部品を「納期通りに」出荷しても、返品や不適合品が多発する工場は、スケジュールの混乱を繰り返すことになります。CMM(三次元測定機)による制御は、工程の早い段階でプロセスを安定させるのに役立ち、最終段階での緊急対応が必要となるロット数を減らします。これは、より予測可能な出荷と、より優れた納期遵守率につながります。
戦略的な側面も重要です。CNC加工業者を選ぶ際、単に機械稼働時間を購入するだけではありません。その業者の測定能力と品質文化も購入していることになります。最新の三次元測定機(CMM)を備え、ISO 10360認証を取得した性能を持ち、訓練を受けた計測スタッフを擁する業者は、寸法管理を真剣に考えていることを示しています。これは、サプライヤーリスクを低減し、自社製品の評判を高めることにもつながります。
つまり、CMM検査はCNC加工において非常に重要です。なぜなら、寸法の不確実性を客観的で追跡可能なデータに変換することで、公差リスクを低減し、機能的な適合性を確保し、プロジェクトの全期間にわたってコストと納期の両方のパフォーマンスを保護するからです。
CNC 機械加工部品の CMM 検査とは何ですか?
CNC加工部品のCMM検査は、座標測定機を使用して部品が寸法およびGD&T要件を満たしているかどうかを評価する3D測定および検証プロセスです。CMM検査では、いくつかの個別の寸法をチェックするのではなく、複数の特徴と表面にわたる空間データを取得し、そのデータを図面またはCADモデルと比較します。そのため、形状、位置合わせ、および機能的な関係がサイズと同様に重要な精密CNC部品にとって、特に有効です。
実務的な観点から言えば、CMM検査は客観的で再現性があり、追跡可能な測定結果を提供します。設計意図と製造現場の現実を結びつけ、部品が意図どおりに組み立て、移動、密封、または積載されることをエンジニアと購買担当者が確認できるようにします。
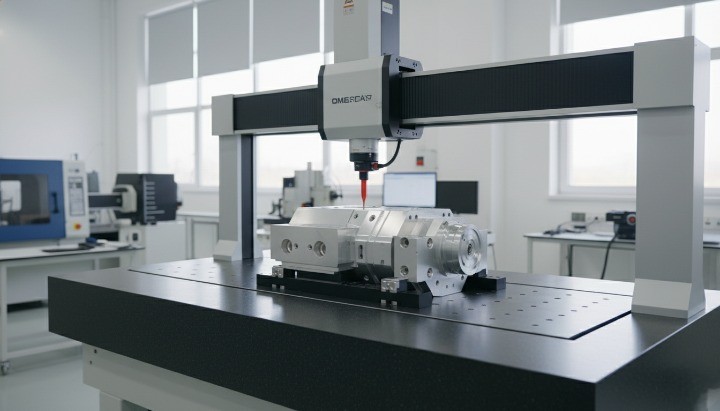
製造業における CMM とは何の略ですか?
CMMは座標測定機の略です。製造業においては、部品上の点の正確な座標を、通常X、Y、Z軸で定義される3次元空間内で測定するコンピュータ制御システムを指します。
一般的な CMM システムは以下から構成されます。
-
精密機械構造(ブリッジ、ガントリー、アーム)
-
プロービングシステム(タッチトリガーまたはスキャニングプローブ)
-
リニアスケールとモーションコントロール
-
専用計測ソフトウェア
この装置は、プローブで部品表面に直接触れるか、連続的にスキャンすることで、部品表面上の点を測定します。ソフトウェアは、これらの点に基づいて寸法、形状誤差、およびGD&T特性を計算します。ISO計測規格によれば、CMMの精度と再現性は、管理された校正と環境条件によって検証され、結果の一貫性とトレーサビリティが保証されます。
CNC加工においては、ほとんどの部品がデジタル設計されるため、この点が重要になります。CMMはCNCマシンの測定側の役割を担い、物理的な形状をエンジニアが分析し信頼できるデジタルデータに変換します。
CMM検査と従来の寸法測定
従来の寸法測定は、ノギス、マイクロメーター、ハイトゲージ、ボアゲージ、光学式コンパレーターといった手動または半手動の工具に依存しています。これらの工具は基本的な検査には有効ですが、現代のCNC部品に適用する場合、明確な限界があります。
根本的な違いは、手動測定では個々の寸法を捉えるのに対し、CMM検査では形状をシステムとして評価する点にある。
| 側面 | 伝統的な測定 | CMM検査 |
|---|---|---|
| 測定範囲 | 単一の寸法または特徴 | 完全な3Dジオメトリとフィーチャの関係 |
| GD&T機能 | 非常に限られた | 位置、プロファイル、ランアウト、フォームの完全な評価 |
| 再現性 | オペレータ依存 | 高い再現性とソフトウェア制御 |
| データ出力 | 手書きのメモまたは簡単な記録 | トレーサビリティを備えたデジタルレポート |
| 適合 | シンプルな部品、緩い許容差 | 複雑な部品、厳しい公差 |
手動ツールは、製造現場で依然として重要な役割を果たしています。迅速な検査や単純な形状の測定には、高速で柔軟性があり、費用対効果にも優れています。しかし、部品に厳しい公差、複数の基準点、角度関係、複雑な表面などが関係する場合、手動ツールでは信頼性の高い結果を得ることが難しくなります。
CMM 検査は、次の方法でこのギャップを埋めます。
-
定義されたデータムシステムに対するフィーチャの測定
-
機能間の機能関係の検証
-
オペレーターのスキルに左右されない一貫した結果を生み出す
精密な組み立てや負荷下での性能が求められるCNC加工部品にとって、CMM検査は贅沢な測定方法ではなく、必須の機能要件です。これにより、エンジニアリングチームは「寸法チェック」から、性能に不可欠な形状の検証へと移行できます。これこそが、精密製造における品質管理の真の目標です。
CNC部品のCMM検査プロセス – ステップバイステップ
CNC部品の堅牢なCMM検査プロセスは、構造化された再現可能な手順に従います。設計意図から始め、部品の位置決め方法を定義し、測定戦略を選択し、データを取得し、最終的にそのデータに基づいて意思決定を行います。各ステップが明確になれば、CMM検査は時折発生するトラブルシューティングツールではなく、品質管理ワークフローの予測可能な一部となります。

ステップ1 – 図面、公差、GD&Tの確認
最初のステップは、簡単に測定できるものではなく、証明する必要があるものを理解することです。つまり、ASME Y14.5やISO 1101などの規格に従って定義されたGD&T(幾何公差)を含む設計図面から始めるということです。CNC精密部品の場合、このレビューは、機能、安全性、および組み立てにとって真に重要な特徴と、二次的な特徴を特定するために不可欠です。
この段階では、次の作業を行います。
-
穴の位置、シール面、位置合わせ面など、品質に重要な特性(CTQ)を強調表示します。
-
許容差の種類とレベル、特に位置、平坦度、平行度、プロファイルを確認します。
-
データムスキームとそれが実際のアセンブリ条件とどのように関連しているかを明確にします。
このレビューは、エンジニアリング、品質管理、生産の各部門の連携を図る絶好の機会でもあります。公差が技術的には正しくても、実際には測定不可能な場合は、材料を切断する前に計画を調整します。そうすることで、後々の議論を防ぎ、CMMプログラムが推測ではなく、実際の設計意図を反映したものとなることが保証されます。

ステップ2 – データム定義とパーツ設定
測定対象が明確になったら、次に部品の保持方法と位置決め方法を決定する必要があります。ここで基準点の定義と固定具の設定が重要になります。優れた基準点戦略とは、CMMテーブル上での都合だけでなく、最終組立時に部品がどのように拘束されるかを反映したものでなければなりません。
実際には、次のようになります。
-
実際の取り付けポイントまたは位置合わせポイントを反映するプライマリ、セカンダリ、および三次データを選択します。
-
歪みなく部品を支える治具を設計または選択します。
-
各部品が測定ボリューム内の同じ位置に戻るように、繰り返し可能な着座とクランプを確保します。
基準点の設定が不十分だと、系統誤差が生じる可能性があります。例えば、真の機能基準点ではなく、粗い表面や不安定な表面を基準点とした場合、実際には治具に起因する「ばらつき」が生じます。一方、堅牢な設定を行うことで、CMMは安定した座標系を構築できるため、その後のすべての測定値に意味が生まれます。

ステップ3 – プローブの選択と測定戦略
部品の位置が決まったら、CMMがどのように接触またはスキャンするかを定義します。プローブの選択と測定戦略は、精度、サイクルタイム、および堅牢性に直接影響します。
主な決定は次のとおりです。
-
個々の点を測定するためのタッチトリガープローブと、プロファイルや自由曲面上の高密度データを測定するためのスキャンプローブのどちらかを選択する。
-
過度のたわみなく深い特徴に到達できるように、スタイラスの長さとチップのサイズを選択します。
-
各フィーチャのポイント パターンを定義して、サイズだけでなく、形状と方向をキャプチャします。
測定順序も自分で決めます。通常は、まず基準点を測定し、次に依存関係を考慮した論理的な順序で重要な特徴を測定していきます。例えば、軸位置を定義する面を確認した後で、ベアリングの穴を測定するといった具合です。明確な戦略を立てることで、不要な動作を減らし、衝突のリスクを最小限に抑えつつ、統計的に信頼できる判断を下すのに十分なデータポイントを得ることができます。

ステップ4 – 測定の実行とデータの取得
プログラムが定義されたら、実際の測定実行に移ります。CMMはプログラムされた経路をたどり、表面に接触またはスキャンし、設定された基準系に対する点の座標を記録します。
実行中は、次の操作を行います。
-
定義された固定方法に従って部品をロードします。
-
正しいプログラムを呼び出して、プローブのキャリブレーション状態を確認します。
-
最初の実行を注意深く監視して、クリアランスとポイントのカバレッジを確認します。
次に、機械は各形状に沿って3D座標のセットを収集します。ソフトウェアはこれらの点を円、平面、円筒、プロファイルなどの幾何学的要素に変換します。この段階では、安定性と環境が重要になります。機械と部品が規定の条件内に収まるように、温度を制御し、振動を低く抑える必要があります。これにより、再現性と追跡可能なデータが得られます。
時間の経過とともに、このステップの大部分を自動化できます。部品をキューに登録し、QRコードまたは部品番号でプログラムを選択できるようになり、CMMがルーチンを一貫して実行している間、オペレーターは部品のロードとアンロードに集中できます。

ステップ5 – データ評価と検査出力
最終段階は、生の測定データを明確な判断基準と実用的な文書に変換することです。CMMソフトウェアは、測定された形状を公称形状および指定された公差と比較し、構造化された形式で結果を報告します。
このステップでは、次の操作を行います。
-
サイズ、位置、平坦度、プロファイル偏差などの主要な結果を確認します。
-
CTQ 機能と全体的な部品配置の合格/不合格ステータスを確認します。
-
複数の部品にわたる傾向を分析して、ドリフトやプロセスの変化を検出します。
出力内容は、新部品番号の簡潔な初回製品検査(FAI)レポートから、生産中の継続的なサンプル検査レポートまで多岐にわたります。将来の調査に確固たるデータ基盤を提供できるよう、レポートは部品番号、改訂レベル、測定条件に紐づけて追跡可能な状態にしておくのが最善策です。
CMMデータを統計的プロセス管理(SPC)システムに取り込むことも可能です。その場合、CMM検査は単なるゲートキーパー以上の役割を果たします。継続的な改善のためのインプットとなり、不適合品が顧客に届く前にCNCプログラム、工具、治具を調整するのに役立ちます。

CNC加工プロジェクト向けCMM検査レポート
CMM検査レポートは、検査プロセス全体の最終的かつ最も目に見える成果物です。CNC加工プロジェクトにおいては、これらのレポートは複雑な幾何学的測定値を、エンジニア、品質管理チーム、購買担当者が対応できる明確な合否判定に変換します。適切に構成されたCMMレポートは、単に規格への適合を確認するだけでなく、サプライヤーが図面の意図を理解し、ばらつきを管理し、長期にわたって安定した生産を維持できるという信頼感を築きます。

プロフェッショナルCMMレポートの主要要素
専門的なCMM検査報告書は、論理的で追跡可能な構造になっています。これにより、文書を閲覧する誰もが、何が測定されたのか、どのように測定されたのか、そして結果が要件を満たしているかどうかを迅速に理解できます。検査データが企業、国、タイムゾーンを越えてやり取りされる場合、このような明確さは不可欠です。
高品質の CMM レポートには、少なくとも次の内容が含まれている必要があります。
-
部品識別情報:部品番号、改訂レベル、材質、図面参照番号。
-
検査範囲:報告書がFAI(初回品検査)、サンプル検査、または100%検査のいずれを対象としているか。
-
基準参照フレームワーク:明確に定義された一次、二次、三次基準。
-
機能一覧:測定された各寸法またはGD&Tの指示が図面にマッピングされています。
-
公称値、実測値、偏差値:合否判定だけでなく、数値で表示されます。
-
許容限界と状態:許容範囲内か許容範囲外かを明確に表示します。
適切に作成された報告書には、機械ID、プローブ構成、検査日などの測定条件も記載されています。これらの情報はトレーサビリティを確保する上で重要であり、監査や規制対象業界ではしばしば必要となります。
複雑な部品の場合、多くのサプライヤーは色分けされた偏差マップや図解を追加しています。これらの視覚的な情報により、エンジニアは偏差の発生箇所や、それがランダムなものか方向性のあるものかを即座に把握できます。適切に使用すれば、根本原因分析と設計フィードバックを迅速化できます。

CMM 検査結果をどのように解釈するのでしょうか?
CMMレポートを正しく読み取るには、単に緑色や赤色のチェックボックスにチェックを入れるだけでは不十分です。目標は、単一部品の適合性だけでなく、リスク、傾向、機能的な影響を理解することです。
結果をレビューする際は、品質に大きく影響する特性から始めましょう。実際の値が許容範囲にどれだけ近いかを確認してください。かろうじて合格した特性であっても、特に工具の摩耗や熱の影響が予想される場合は、生産上のリスクとなる可能性があります。結果が許容範囲の片側に偏っている場合は、ランダムなばらつきではなく、治具や工程のずれが原因であることが多いです。
次に、GD&Tの結果を注意深く確認します。位置、プロファイル、平面度については、フィーチャがデータムに対してどのように動作するかに注目してください。直線寸法に問題がなくても、位置誤差があると組み立てに問題が生じる可能性があります。CMMレポートは、手作業では不可能な方法でこれらの関係を可視化します。
複数のレポートを時系列で比較すると、特に傾向情報が役立ちます。連続した結果を確認することで、以下の点を特定できます。
-
工具の摩耗により徐々にドリフトが発生します。
-
ステップの変更はセットアップまたはフィクスチャの変更にリンクされています。
-
許容範囲内で緊密なクラスタリングが行われる安定したプロセス。
購入者や品質エンジニアにとって、この解釈の深さは重要です。結果がなぜそのようになるのかを説明できるサプライヤーは、合否データだけを送るサプライヤーよりも価値があります。解釈は、単なる測定能力ではなく、プロセスへの理解を示すものです。
初回品目検査(FAI)と生産検査報告書
FAIレポートと製造検査レポートは目的が異なりますが、互いに補完し合っています。この違いを理解することで、CNCサプライヤーに適切な期待値を設定し、不要な検査コストを回避することができます。
初回製品検査(FAI)レポートは、新しい部品番号または改訂版がすべての図面要件を満たしていることを検証するものです。通常、包括的な内容で、すべての寸法と幾何公差(GD&T)の指示が含まれます。その目的は、量産開始前にCNC加工プロセス、工具、および検査方法が基本的な能力を備えていることを確認することです。
一方、生産検査報告書は通常、リスクベースで選択的な内容となっています。あらゆる側面を網羅するのではなく、重要品質特性(CTQ)や既知のリスク領域に焦点を当てています。サンプリング計画は、ISO 2859などの規格や社内品質協定に準拠することがよくあります。
| 側面 | FAIレポート | 生産検査報告書 |
|---|---|---|
| タイミング | 新しい部分または改訂 | 進行中の生産 |
| カバレッジ | 完全な図面 | 選択されたCTQ機能 |
| 目的 | プロセス検証 | プロセス監視 |
| 典型的な周波数 | 一度限りまたはまれに | ロットごとまたはスケジュールごと |
実際には、最も優れた品質システムは両方を活用しています。FAI (初回品検査)は基礎を築き、生産レポートは長期にわたって信頼性を維持します。これらを組み合わせることで、生産量の増加や状況の変化に関わらず、CNC部品が要求仕様を満たし続けているかどうかを、エンジニアと購買担当者が明確に把握できるようになります。
サプライヤーにCMM検査データを要求する際は、必要なレポートの種類とその理由を明確にしてください。明確な期待値を設定することで、誤解を減らし、検査作業が実際の品質目標とビジネス目標に合致していることを確認できます。
CMM は CNC 部品の GD&T をどのように検査するのでしょうか?
CMM検査は、図面上の記号的な注釈としてだけでなく、機能的な管理手段としてGD&T要件を検証する上で重要な役割を果たします。寸法公差は形状が公称限界を満たしているかどうかを確認するものですが、GD&Tは実際の組立品において形状同士がどのように関連しているかを定義します。CMMは、設計で定義された基準構造と公差域を用いて、これらの関係を三次元空間で評価します。

位置、平面度、平行度、プロファイルの測定
GD&T特性は、面や体積上の形状を記述するため、手動ツールでは正確な検証が困難、あるいは不可能となります。CMMは、複数の点を収集し、ASME Y14.5やISO 1101などの国際規格で定義された数学モデルにフィッティングすることで、この制限を克服します。
位置公差の場合、CMM(三次元測定機)は、穴やピンなどの形状の軸または中心点を基準座標系に対して測定します。次に、ソフトウェアがその軸が指定された円筒形または矩形の公差範囲内に収まるかどうかを評価します。この方法は、組み立て時に形状がどのように位置合わせされるかを直接反映します。
平面度測定では、CMM(三次元測定機)は表面全体にわたって複数の点をサンプリングし、測定点すべてを囲む2つの平行平面間の最小距離を計算します。これにより、定規やスポットチェックでは見逃してしまうような表面の歪みを検出できます。
平行度測定において、CMM(三次元測定機)は、ある形状の向きを基準面または基準軸と比較します。厚みや高さの寸法が許容範囲内であっても、平行度誤差によって荷重の不均一、シール不良、摩耗の加速などが生じる可能性があります。
プロファイル公差の測定において、CMM(三次元測定機)は真価を発揮します。輪郭に沿って複数の点をスキャンまたはプローブすることで、表面全体がCADで定義された公差範囲内に収まっているかどうかを確認できます。これは、複雑な筐体、流体経路、人間工学的形状や空力形状の測定において不可欠です。
いずれの場合も、最大の利点はその完全性にある。CMMは、簡略化された近似値としてではなく、規格が意図するとおりの形状を評価する。
機能的GD&Tと過剰検査
すべてのGD&T(幾何公差)の表記が、機能的に同じ重みを持つわけではありません。重要なアセンブリインターフェースを制御するものもあれば、製造性やレガシーシステム上の理由から主に存在しているものもあります。よくある間違いは、検査中にすべてのGD&T記号を同等に重要視してしまうことです。
機能的 GD&T は、次の点に直接影響する機能に重点を置いています。
-
アセンブリの位置合わせとスタックアップ。
-
荷重伝達と動作精度。
-
シーリング、位置決め、または互換性。
適切に設計されたCMM検査計画では、これらの特徴を優先します。リスク管理のために、十分な点密度と頻度で測定を行います。重要度の低い特徴についても検査は可能ですが、手順を簡素化したり、サンプリング数を減らしたりする必要があります。
過剰な検査は、隠れた問題を生み出します。サイクルタイムが長くなり、検査能力が逼迫し、ほとんど価値のない大量のデータが生成されます。さらに重要なのは、チームが真のリスクから注意をそらしてしまう可能性があることです。すべてを測定することは、すべてを管理することとは違います。
最も効果的なCMM戦略は、バランスの取れた戦略です。機能と信頼性に重要なGD&Tを検証しながら、不必要な複雑さを回避します。このバランスは通常、測定のみではなく、設計、製造、品質の各チーム間の連携によって実現されます。
CNC検査における一般的なGD&T解釈エラー
CMMを使用していても、解釈に誤りがあるとGD&T検査に失敗する可能性があります。こうしたエラーは、機器の限界ではなく、規格における公差の定義方法の誤解に起因することが多いです。
よくある問題の一つに、基準点シミュレーションの誤りがあります。部品が図面の基準点とは異なる方法で固定または位置合わせされている場合、CMMは誤った不合格または合格を報告する可能性があります。測定自体は正確ですが、実際の組み立て状況を反映していません。
もう一つよくある間違いは、サイズと位置のロジックを混同することです。検査員は、より重要な位置や形状のずれを見落とし、サイズの値にばかり注目してしまうことがあります。その結果、「寸法的には問題ない」部品でも、組み立て時に不良となるケースが発生します。
3つ目の問題は、点密度が不十分であることです。表面や形状上の点の数が少なすぎると、形状誤差が隠されてしまう可能性があります。結果として見た目は規格に適合しているように見えますが、機能的な性能が低下します。
最後に、チームが検証せずにデフォルトのソフトウェア設定を適用する場合があります。CMMソフトウェアは強力ですが、プログラマーがフィルター、フィッティング方法、評価設定が結果にどのように影響するかを理解していることを前提としています。デフォルト設定に盲目的に依存すると、結論が歪められる可能性があります。
これらのエラーを回避するには、優れた機械だけでは不十分です。GD &T(幾何公差)に関する知識、綿密な検査計画、そして設計意図を念頭に置いた結果のレビューが必要です。これらの要素が揃うことで、CMM検査は混乱の原因ではなく、機能品質を確実に守る手段となります。
CNC 加工で CMM 検査を使用するのはいつですか?
CMM検査は、あらゆる状況で全ての部品を測定するのではなく、戦略的に適用することで最も効果を発揮します。目標は、あらゆる状況で全ての部品を測定することではなく、リスク低減と意思決定価値が最も高まる場面でCMM検査を実施することです。CNC加工においては、これは通常、製品ライフサイクルの重要な段階や、機能不全が重大な結果を招く用途において行われます。

プロトタイプ検証と設計検証
CMM検査の最初にして最も重要な用途は、プロトタイプの検証段階です。この段階での目的は効率性ではなく、信頼性です。少量生産のCNC加工において、CMM検査は、特に公差が厳密であったり、形状が複雑な場合に、加工プロセスが設計意図に合致した部品を実際に製造できることを確認するのに役立ちます。
CMM 検査では次のことを検証できます。
-
選択した加工方法でGD&Tの指示値を達成できるかどうか。
-
単なる公称寸法ではなく、実際のジオメトリを CAD モデルと比較する方法。
-
どこで逸脱が発生するか、それが体系的なものかランダムなものか。
設計・エンジニアリングチームにとって、このデータは非常に貴重です。CMMを用いた初回品検査により、公差が不必要に厳しい場合や、データムスキームが実際の組立条件を反映していない場合などを明らかにすることができます。これらの問題を早期に発見することで、金型や生産量が増加した後の、コストのかかる設計変更を回避できます。
購入者の視点から見ると、試作品のCMM検査を要求することはリスク管理策の一つです。これにより、サプライヤーが図面を理解し、GD&Tを正しく解釈でき、後の生産をサポートできる検査能力を備えていることが保証されます。この手順を省略すると、試作段階や量産立ち上げ段階で予期せぬ高額な問題が発生する可能性が高くなります。
バッチ生産とプロセス能力の監視
バッチ生産やシリーズ生産では、CMM検査の役割は検証から工程監視へと移行します。もはや「この部品を製造できるか?」ではなく、「正しく、かつ一貫して製造できているか?」が問われるようになります。
CMM 検査は、次の機能を有効にすることでこのフェーズをサポートします。
-
すべての部品のすべての寸法を検査するのではなく、重要な特徴を定期的に検証する。
-
手動チェックでは確実に追跡できない位置および形状の許容範囲を監視します。
-
統計的プロセス制御 (SPC) のための一貫したデータの収集。
CMMの測定結果を経時的にトレンド分析することで、工具の摩耗、治具のドリフト、熱の影響など、不適合部品の発生につながる前に検出できます。例えば、穴の位置が徐々に変化している場合は、寸法が公差内であっても、位置決めピンが摩耗している兆候である可能性があります。
適切に活用すれば、CMM検査は問題解決のための対応を軽減します。これにより、スケジュールを狂わせ、コストを増大させる最終段階での選別や手直しを防ぐことができます。安定したCMMデータは安定した納品を支え、これは多くの場合、顧客にとってわずかな単位コスト削減よりも重要です。
高精度かつ規制の厳しい産業アプリケーション
一部のCNC加工アプリケーションでは、CMM検査がオプションの品質アドオンではなく、基本要件として求められます。これには、公差が厳しい、アセンブリが複雑、またはコンプライアンスが必須である業界が含まれます。
典型的な例は次のとおりです。
-
ロボット工学と自動化においては、位置合わせが動作の精度と再現性に影響を与える。
-
医療機器においては、形状と設置位置が安全性と機能に直接影響を与える。
-
航空宇宙・防衛分野では、トレーサビリティとGD&T(幾何公差)への準拠が厳しく監査される。
-
自動車の安全部品やパワートレイン部品など、幾何学的誤差がアセンブリ全体に伝播する可能性がある部品。
このような環境では、お客様は資格認定やPPAP(プロセス・パーソナライゼーション・アグリーメント)申請の一環として、CMM検査の文書化を期待することがよくあります。レポートは追跡可能で、再現性があり、かつ公認規格に準拠している必要があります。手作業による検査だけでは、これらの期待に応えることはほとんど不可能です。
正式に規制されている分野以外でも、CNC部品が業務上重要な役割を担う場合には、同様の論理が当てはまります。故障によって操業停止、リコール、または安全上のリスクが発生する場合、CMM検査のコストは通常、故障によるコストに比べればわずかなものです。
実際には、 CMM検査の強度をアプリケーションのリスクに合わせて調整することで、最良の結果が得られます。試作品、高精度な形状、規制対象部品には、より詳細な検査が必要です。リスクの低い部品は、簡略化された検査で十分です。このバランスの取れたアプローチにより、検査を不必要な負担にすることなく、高い品質を維持できます。
CNC部品加工に使用されるCMMマシンの種類
CNC加工部品の種類によって、必要なCMM(三次元測定機)の構成は異なります。重要なのは「最先端の」システムを所有することではなく、測定範囲、精度、アクセス性を実際の部品の形状や公差要件に合致させることです。主要なCMMの種類を理解することで、購入者やエンジニアは、サプライヤーの検査能力が自社の部品に本当に適合しているかどうかを判断できます。

ブリッジ型、ガントリー型、水平アーム型CMM
ブリッジ型CMMは、CNC加工工場で最も一般的に使用されている機械です。花崗岩製のテーブル上を移動する剛性の高いブリッジ構造が特徴で、精度、設置面積、コストのバランスに優れています。ブリッジ型CMMは、ハウジング、ブラケット、プレート、シャフト、精密部品など、小型から中型のCNC部品の加工に最適です。
ブリッジCMMの強みは、高い剛性、安定した熱挙動、そして優れた再現性です。CNC加工されたアルミニウム、スチール、ステンレス鋼の部品のほとんどにおいて、ブリッジCMMは厳しい公差とGD&T(幾何公差)検証に十分すぎるほどの精度を提供します。
ガントリー型三次元測定機は、大型で重量のあるCNC加工部品向けに設計されています。固定テーブル上をブリッジが移動する方式ではなく、ガントリー構造が加工部品の上を移動します。加工部品は床面や大型治具に直接置かれることがよくあります。この構成により、妥当な精度を維持しながら、非常に大きな測定範囲に対応できます。
ガントリーCMMは、航空宇宙、エネルギー、重機などの業界で広く採用されています。これらの業界では、部品がブリッジシステムには大きすぎるため、ガントリーCMMが広く使用されています。その代償として、コストの上昇、設置スペースの拡大、そして環境制御の厳しさといった問題が生じます。
水平アーム式三次元測定機は、垂直支柱から伸びる1本または2本の水平アームを使用します。これらの機械は、自動車の車体部品、フレーム、溶接構造物など、複雑な形状を持つ大型部品の測定に優れています。開放的な構造により、特に広い範囲に多数の形状が分布している場合に、迅速なアクセスと柔軟な測定が可能です。
ただし、水平アームCMMは一般的にブリッジシステムやガントリーシステムよりも精度が低くなります。厳しい公差と正確なGD&Tが求められるCNC加工部品の場合、水平アームCMMは通常、超精密測定ではなく、形状、位置、および全体的な形状のチェックに使用されます。
それぞれの種類には明確な役割があります。部品の形状に「適切な」CMMタイプを持つサプライヤーは、適合しない高価な機械を持つサプライヤーよりも価値が高い場合が多いです。
測定範囲、精度、部品サイズの考慮事項
CNC部品のCMM性能を評価する際には、測定範囲と精度を総合的に考慮する必要があります。プローブの移動範囲や治具のクリアランスを含め、部品全体の形状が測定機の作業空間内に無理なく収まる場合にのみ、機械は部品を測定できます。
精度は通常、ISO 10360などの規格において最大許容誤差(MPE)として規定されます。この値は、機器のサイズ、構造、および校正状態によって異なります。一般的に、機器が大型であるほど、設計やメンテナンスが適切に行われていても、測定不確かさは大きくなります。
実践的な意思決定のために:
-
小型で高精度の CNC 部品には、より高い固有精度を備えたコンパクトなブリッジ CMM のメリットが活かされます。
-
許容差が混在する中型部品は、柔軟なプローブ オプションを備えた標準ブリッジ CMM に最適な場合がよくあります。
-
非常に大きな CNC コンポーネントには、絶対精度が若干低くても、ガントリーまたは水平アーム CMM が必要です。
部品のサイズもプロービング戦略に影響を与えます。深い穴、内部構造、またはアンダーカットがある場合、長いスタイラスアセンブリが必要になることがあり、その結果、剛性と測定精度が低下します。高性能なCMM(三次元測定機)は、到達距離と剛性のバランスを取り、適切なプローブの認定とプログラム設計によってこれを補正します。
CMM検査の限界と実用的な解決策
CMM検査は強力なツールですが、あらゆる測定問題に対する万能薬ではありません。コスト、時間、セットアップ、環境など、CMM検査には独自の制約があります。最も効果的なチームは、これらの制約を認識し、 CMMを万能の解決策として扱うのではなく、それらを考慮した実践的な戦略を設計します。CMM検査の限界を理解すれば、他の方法と賢く組み合わせることで、堅牢で効率的な品質システムを構築できます。

コストと検査時間の制約
CMM(三次元測定機)は大きな投資です。購入、校正、メンテナンス、オペレーターのトレーニングなど、すべてがコスト増につながります。さらに、測定対象となる部品ごとに貴重な機械時間が消費されます。すべての部品のすべての寸法をCMMで測定する場合、検査は安全対策ではなく、すぐにボトルネックとなってしまいます。
時間の影響は、特に次の場合に顕著になります。
-
プログラムが過度に複雑で、サイクルタイムに対して最適化されていません。
-
チームは、リスクベースのサンプリングではなく、生産における全次元チェックを要求します。
-
部品番号の変更は頻繁に行われ、標準化が不十分です。
実用的な解決策があります:
-
すべての寸法を測定するのではなく、 CTQ特性とGD&T管理を優先してください。
-
FAI およびプロセス検証では CMM 検査を多用し、安定した生産ではターゲットを絞ったサンプリングに切り替えます。
-
プログラミング手法を標準化し、可能な場合はモジュールルーチンを再利用します。
CMMの使用をリスクが高く影響の大きい寸法に集中させることで、サイクルタイムとコストを削減しつつ、実際の品質リスクを管理下に置くことができます。CMMは、あらゆるものを検査する汎用的なツールとしてではなく、精密な測定ツールとして使用された場合に最大の価値を発揮します。
固定具、環境、およびオペレータの影響
CMMの性能は、機械の仕様だけでなく、様々な要因に左右されます。治具の品質、環境の安定性、そしてオペレーターの熟練度も、測定結果の信頼性を左右する重要な要素となります。
固定具の問題は次のように現れます。
-
クランプにより部品が曲がったり歪んだりする。
-
部品間のデータ構造をシフトする不一致な座り方。
-
振動やスタイラスのたわみを増幅する過度のオーバーハング。
環境要因としては、温度変化、通風、振動などが挙げられます。三次元測定機(CMM)は通常、適切な温度管理がされた室内に設置されます。わずかな温度変化でも、大型金属部品の大きな膨張や収縮を引き起こし、測定の不確実性を高める可能性があります。
オペレーターの影響は手動測定ほど顕著ではありませんが、それでも存在します。不適切なプローブ測定方法、誤ったデータム選択、ソフトウェアフィルターの誤用などにより、機械自体が完璧な状態であっても、結果が歪む可能性があります。
実践的な解決策は制御と規律に重点を置いています。
-
部品を変形させることなく、実際の組み立て時の制約を再現できる、堅牢で再現性の高い治具を設計する。
-
CMM メーカーが推奨する範囲内で安定した環境条件を維持します。
-
プログラマーとオペレーターに、ソフトウェアの使用方法だけでなく、GD&T の解釈と計測の原理についてもトレーニングします。
これらの要素が揃っていれば、CMMはエンジニアや顧客が信頼できる、信頼性の高いトレーサビリティのあるデータを提供できます。これらの要素がなければ、高性能な機械であっても誤解を招く結果を生み出す可能性があります。
CMMとインプロセス検査および機上検査の比較
CMM検査は通常、オフラインで行われる後処理作業です。部品は機械から取り出され、冷却された後、計測エリアに運ばれ、検査を待ちます。この手順により精度とトレーサビリティが確保されますが、同時に遅延も発生します。一部のCNC加工では、CMMのフィードバックを待つ時間が長すぎるため、不良品や再加工を防ぐことができません。
このギャップを埋めるには、工程内検査と機上検査のアプローチが有効です。例としては、以下のようなものが挙げられます。
-
クランプを解除する前に重要な寸法を検証するための CNC マシン内部のプローブ ルーチン。
-
ツールオフセットをリアルタイムで調整するためのオンマシン測定。
-
大量の繰り返しチェック専用のインライン ゲージ。
これらの方法は、専用の三次元測定機(CMM)に比べて測定誤差が多少大きくなるものの、より迅速なフィードバックが得られます。しかし、多くの場合、加工中の工程管理には十分な精度を発揮します。一方、最終検証や複雑な幾何公差(GD&T)チェックには、依然としてCMMが基準ツールとして使用されます。
バランスの取れた戦略は次のようになります。
-
機械上でのプロービングを使用して、重大なエラーを早期に発見し、切削条件を安定させましょう。
-
機能面および幾何公差(GD&T)が重要な特徴については、特に初回品および定期監査において、CMM検査を実施する。
-
リスクの低い項目や、迅速な合否判定が必要な場合にのみ、簡単な手動チェックを行う。
つまり、CMM検査は、唯一の測定方法ではなく、多層的な測定戦略の一部であるべきです。CMM、工程内検査、手動検査をそれぞれの強みを活かして組み合わせることで、全体的なリスクを低減し、フィードバックループを短縮し、品質コストを抑制することができます。
CNC 加工サプライヤーの CMM 機能を評価するにはどうすればよいでしょうか?
CNC加工サプライヤーのCMM(三次元測定機)能力を評価する際には、「CMMを所有していますか?」と尋ねるだけでは不十分です。真に重要なのは、サプライヤーが、貴社の公差、幾何公差(GD&T)、およびリスク要件を満たす、信頼性が高く追跡可能な測定データを一貫して生成できるかどうかです。高度に統合された製造システムにおいて、優れたCMM能力は、サプライヤーリスクを低減し、問題解決サイクルを短縮し、製品の機能性能を長期にわたって保護します。

機器の精度と校正基準
あらゆるCMM(三次元測定機)の性能の基盤は、機器の精度です。しかし、精度に関する主張は、特に極めて厳しい公差を持つ微細精密部品の検査においては、検証、文書化、そして公認された基準に基づいて維持されている場合にのみ意味を持ちます。信頼できるサプライヤーは、自社のCMMの精度と、その精度がどのように証明されているかを明確に説明できます。
まず、測定不確かさと校正方法について質問することから始めましょう。プロのCNCサプライヤーは、ISO 10360または同等の国際規格に従ってCMMを校正します。これらのテストでは、管理された条件下で体積精度、プローブ性能、および再現性が検証されます。サプライヤーは、最新の校正記録を提供し、検証を実施した認定機関を特定できる必要があります。
また、測定機のサイズが部品のサイズと公差レベルに合致しているかどうかも考慮してください。小型で公差の厳しい部品を大きすぎる測定機で測定すると、不必要な不確実性が生じる可能性があります。同様に、小型の三次元測定機で大型部品を測定限界まで追い込むと、リスクが高まります。優れたサプライヤーは、汎用的なソリューションに頼るのではなく、見積もりを行う作業内容に合わせて三次元測定機のサイズと構成を調整します。
環境制御も重要な要素です。温度安定性、振動遮断、そしてクリーンな環境は、オプションではなく、測定システムの一部です。管理された計測環境に投資するサプライヤーは、検査精度を後回しにせず、真剣に取り組んでいることを示しています。
CMMプログラミングとGD&Tの専門知識
CMMの性能は、それをプログラミングし使用する人の能力に左右されます。優れたサプライヤーは、ソフトウェアに精通しているだけでなく、 GD&Tに関する深い理解と規律ある検査計画を実証します。
検査プログラムがどのように作成されるかを尋ねてみましょう。優れたサプライヤーは、図面からCTQフィーチャを特定し、データムを正しく定義した上で、機能要件を反映した測定戦略を構築します。彼らは、プロービングパターン、点密度、フィッティング方法が結果にどのような影響を与えるかを理解しています。こうした専門知識は、位置、プロファイル、複合GD&T管理といった複雑な公差について議論する際にすぐに発揮されます。
サプライヤーが検査ロジックをどれだけ分かりやすく説明できるかも評価すべきです。品質エンジニアが、なぜある特性が特定の方法で測定されるのか、あるいはデータム構造が実際の組立条件をどのように反映しているのかを明確に説明できる場合、それは成熟度を示しています。対照的に、曖昧な回答やデフォルトのソフトウェア設定への依存は、警戒すべき兆候です。
最後に、学習とフィードバックの証拠を探します。優れたCMM能力を持つサプライヤーは、検査結果を活用して加工プロセスを改善します。彼らはCMMレポートを静的な文書としてではなく、ばらつきを減らし、問題の再発を防ぐためのツールとして扱います。
文書化、トレーサビリティ、監査準備
CMM検査の真価は、数ヶ月後、あるいは数年後に疑問が生じた時に初めて明らかになることが多い。その時点で、文書化とトレーサビリティが極めて重要となる。確かなCMM測定能力を持つサプライヤーであれば、何が測定されたのか、どのように測定されたのか、そしてどのような条件下で測定されたのかを再現できる。
主な指標には次のようなものがあります。
-
CMM レポート、部品番号、図面の改訂、検査日の間の明確なリンク。
-
検査データとプログラムの保持ポリシーを定義しました。
-
時間の経過に伴う比較を容易にする一貫したレポート形式。
監査への対応は、規制対象または高リスクのアプリケーションでは特に重要です。現在のプロジェクトで正式な監査が不要な場合でも、監査をサポートできるサプライヤーは、規律と透明性を実証しています。校正記録、トレーニング資料、過去の検査データを慌てることなく迅速に提示できます。
購入者の視点から見ると、文書の品質はプロセス全体の管理と相関関係にあることが多い。CMM(三次元測定機)の記録をきちんと管理し、追跡可能な状態に保っているサプライヤーは、機械加工、工具管理、変更管理も同様に厳密に行う可能性が高い。
要約すると、CNCサプライヤーのCMM能力を評価するには、設備、専門知識、そして実績を総合的に検討する必要があります。機械は潜在能力を示し、人材は解釈を提供し、文書は信頼性を高めます。これら3つすべてが強固であれば、CMM検査は不確実性の源ではなく、サプライチェーンの信頼できる柱となります。
このセクションでは、CNC加工部品の検査要件を定義する際にエンジニアやバイヤーから寄せられるよくある質問にお答えします。ここでの明確な回答は、調達および製造における過剰検査、期待値の乖離、そして不要なコストの発生を防ぐのに役立ちます。
CMM 検査が必要な許容レベルはどれですか?
CMM検査を自動的に義務付ける単一の許容値はありませんが、実際には、許容値の種類や機能リスクが手動測定の能力を超える場合にCMMが必要になります。
CMM 検査は通常、部品に次のような内容が含まれる場合に必要になります。
-
特に複数の形状にわたって、±0.02 mm以下の厳しい線形公差が求められる。
-
GD&T(幾何公差)による制御項目には、位置、形状、平面度、平行度、同心度、振れなどが含まれます。
-
複数のデータ間の関係性において、サイズだけでなく、特徴間の相互作用がより重要となる場合。
部品の機能が幾何学的関係に依存する場合、公差が緩くてもCMM検査が必要になることがあります。例えば、位置合わせが重要なハウジングでは、穴の位置公差が直径よりも重要になることがよくあります。重要なのは、単一の数値公差ではなく、機能的なリスクです。
100% CMM 検査は必要ですか?
ほとんどのCNC加工プロジェクトでは、100%のCMM検査は不要であり、多くの場合逆効果となる。全数検査はコストとサイクルタイムを増加させるだけで、必ずしも実際のリスクを低減するとは限らない。
より賢明なアプローチは、リスクベースの検査です。
-
初回製品検証および工程認定には、包括的なCMM検査を使用してください。
-
CTQ 機能に重点を置き、生産中にターゲットを絞った CMM サンプリングを適用します。
-
リスクの低い寸法については、CMM をインプロセスプローブおよび手動チェックと組み合わせます。
極めて少量生産でリスクの高い部品や規制対象用途においては、100%のCMM検査が正当化される場合もあるが、それは例外的な場合に限られる。安定したプロセスは、すべての部品を測定するのではなく、能力データと傾向データに基づいて管理されるべきである。
CMM 検査はリードタイムに影響しますか?
CMM検査は確かに時間を要しますが、リードタイムへの影響は計画の立て方によって異なります。検査の計画が不十分だと出荷が遅れる可能性があります。一方、綿密に計画された検査は、再加工、選別、顧客による拒否などによる大幅な遅延を防ぐことができます。
リードタイムを管理するためのベストプラクティスは次のとおりです。
-
可能な限り、機械加工と並行して CMM 検査を実行します。
-
重要な機能を優先して測定サイクル時間を短縮します。
-
プログラムと治具を標準化してセットアップの遅延を最小限に抑えます。
多くの場合、CMM検査は問題を早期に発見し、後工程での混乱を回避することで、プロジェクト全体の期間を短縮します。わずかな初期投資は、よりスムーズな納品と予期せぬトラブルの減少という形で報われます。
結論
CMM検査は、寸法誤差を客観的で追跡可能なデータに変換するため、現代のCNC加工において中心的な役割を果たします。正しく使用すれば、GD&Tを機能要件として検証し、安定した生産を支え、不良品、手直し、組立不良といった隠れたコストを削減できます。重要なのは、測定箇所を増やすことではなく、本当に重要なものを測定することなのです。
購入者とエンジニアにとって、重要なポイントは明確です。CMM検査を戦略的に適用し、サプライヤーを主張ではなく能力に基づいて評価し、検査の深度を実際のリスクに合わせて調整してください。厳しい公差、複雑なGD&T、または規制要件を伴うプロジェクトを計画している場合は、生産開始前に図面、検査ニーズ、品質に関する期待値を検討するための見積もりをご依頼ください。