


ワークピースから金属を削り取るために使用できる一般的な手法は 2 つあります。それは、クライムミリングと従来のミリングです。
どちらの技術も、その精度と全体的な利点について常に議論されてきました。この記事では、クライムミリングと従来のミリングの議論における主な焦点について説明します。
これらの切削加工方法のどちらを選択すべきかについては、続きをお読みください。
クライムミリングとは何ですか?
これは、カッターがワークと同じ方向に回転する技術です。刃先が材料の表面を登るようにして、小さな層を徐々に除去します。
クライムミリング技術の主な利点の 1 つは、細かく滑らかな仕上げを保証することです。これは、最終的にワークピースの幅を狭めるファイリング プロセスとも言えます。
メーカーがアップカット加工を選択する理由は様々ですが、厳しい公差と滑らかな表面仕上げが最も重要な理由です。アップカット加工の最大の利点の1つは、その優れた表面仕上げ性能です。
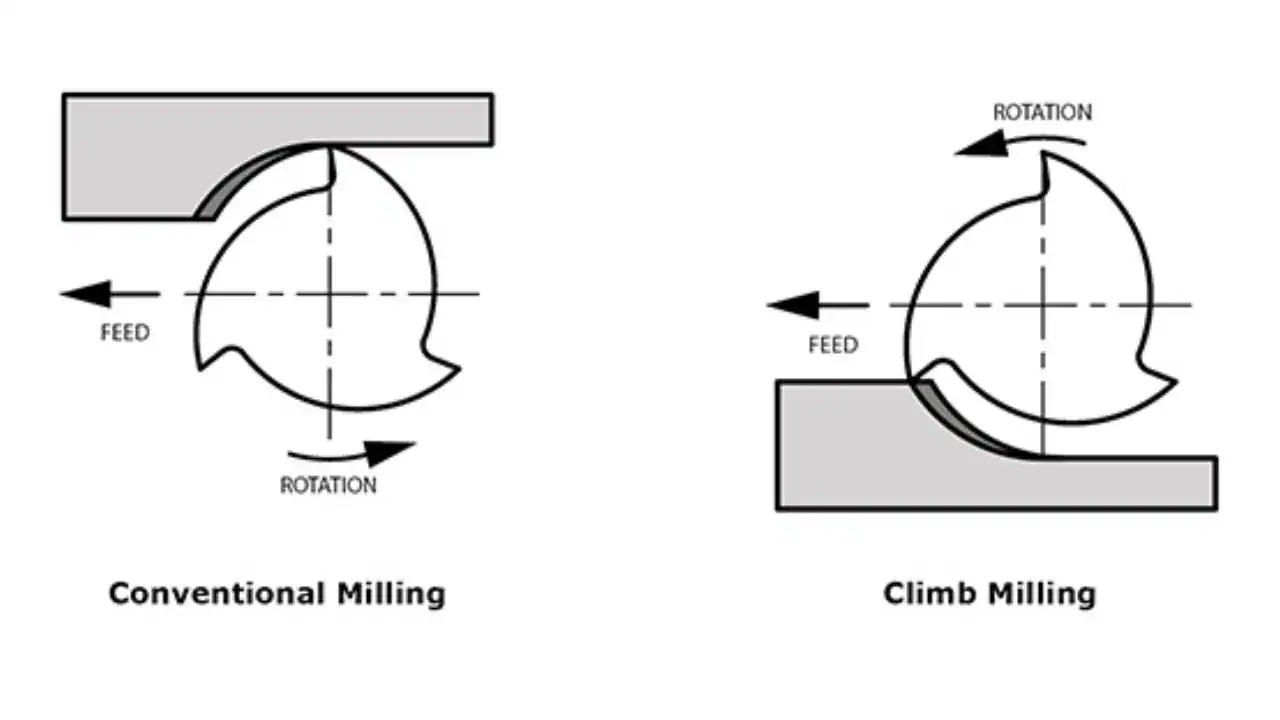
従来型フライス加工とクライムフライス加工
従来のフライス加工とは何ですか?
ツールフィードまたはワークピースのこの反対方向の回転は、切削が上方向に従うことを意味し、ダウンミリングプロセスと完全に逆になります。
この方法はワークピースの動きが少なく、制御性に優れているため、古い機械や硬い材料に最適です。
クライムフライス加工と従来のフライス加工の主な違い
従来のフライス加工とクライムフライス加工は、使用時に機械工や製造業者に異なる利点をもたらします。 それらの主な違いは次のとおりです。
切りくずの形成
フィードからどのようにチップが形成されるかは、従来のフライス加工とクライミングフライス加工の議論の重要な部分です。クライミングフライス加工のチップ形成は、最初は厚いチップで始まります。しかし、切削が進むにつれてその厚さは減少します。従来の切削技術では、チップの発生はゼロから始まり、徐々に増加します。

フライス加工、切削、機械加工、チップ、金属
ツールの動作方向
ダウンカット加工では、カッターは切削時にワークピースまたはツールフィードを移動方向に引きずります。たとえば、カッターが垂直に上または下を向いていて、時計回りに動くとします。その場合、ミルカッターのスパイラルエッジがワークピースを引っ張るため、ワークピースは水平方向に前方に移動します。
しかし、従来のフライス加工の場合は逆になります。この場合、カッターが時計回りに動くと、ワークピースはカッターの刃先方向とは逆に水平方向後方に移動します。
切削力
切削力に関して言えば、従来のフライス加工では、徐々に切りくずが形成され、摩擦のバランスが保たれるため、切削力が高くなります。一方、ダウンカットフライス加工では、切りくずが薄くなり、かみ合いがスムーズになるため、切削力が低くなります。
表面仕上げ
クライムミリング プロセスは、表面仕上げの点で優れています。材料の裂け目や摩擦を減らすために、クライムミリング プロセスでは、プロセスの最初から材料をフルカットで削ります。
従来のフライス加工では、表面仕上げはそれほど滑らかではありません。これは、切削工具が最終的に切削する前にワークピースをこすって材料に接触するためです。摩擦が大きくなるほど、材料が荒れる可能性が高くなります。

フライス加工、機械加工、切断、チップ、金属
バックラッシュ
CNC加工機では、いくつかの要因によりバックラッシュが発生することがよくあります。これは切削精度に影響を与える重要な変数です。一方、従来のフライス加工では、バックラッシュは一切発生しません。
しかし、クライムミリングでは話は別です。クライムチッピングに古い機械を使用している限り、バックラッシュは必ず発生します。これは、実用的なバックラッシュ除去装置を使用しない限りです。ただし、最新の機械は、採用するミリング技術に関係なくバックラッシュを防ぐ、より頑丈な構造になっています。
発熱
従来のフライス加工では、送りに逆らって作業を行うため、より大きなトルクが必要になります。その結果、クライムカットに比べてかなりの量の熱が発生します。それでも、クライムカットと従来の加工はどちらもかなりの量の熱を発生するため、放置すると摩耗につながる可能性があります。
CNC、機械加工、旋削、金属、産業
工具の摩耗
2 つの表面が繰り返し擦れ合うと、必ず摩耗が発生します。そのため、表面間の摩擦が大きければ大きいほど、ツールが故障する可能性が高くなります。
ダウン(またはクライム)ミリングでは、切削中にチップにかかる圧力が低いため、摩擦と熱の発生が少なくなります。また、表面品質も高くなります。
一方、従来のフライス加工では、摩擦力と上向きの力により過度の熱が発生します。この加工を頻繁に行うと、工具寿命が 50% 短くなります。
物質除去効率
クライムフライス加工と従来のフライス加工はどちらも、フィードから切りくずを取り除きます。前者は徐々に切りくずを取り除きますが、後者は 1 秒あたりにかなり大きな塊を取り除きます。ただし、この速度と明らかに反対方向の動きにより、切りくずがワークピースの表面に落ち、表面が荒れて乱雑になります。
クライムカットは大きく異なります。これは、1 回に表面の細かい層のみを除去するため、ワークピースの表面に戻ることなく剥がれ落ちるためです。前者では結果は速くなりますが、仕上がりは悪くなります。後者は遅いですが、仕上がりは優れています。
ダウンカットまたは従来のフライス加工を選択する場合
クライムミリングと従来のミリングの違いを知ることは重要です。しかし、それらをいつ使用するかを知ることは別のことです。
また、従来のフライス加工とクライムフライス加工の議論で驚くべきことの 1 つは、どちらの技術にも長所と短所があり、現在でも関連性が残っていることです。クライムフライス加工は、次の用途に最適です。

ドリル、金属加工、機械加工、ツール、ワークショップ
- バックラッシュ除去装置を備えた古い機械
- バックラッシュ現象のない現代の機械
- 優れた仕上げが求められる小型ワークピース
従来の製粉プロセスは次のような場合に最適です。 - 特にワークピースが大きい場合の高速フライス加工手順
- 古い機械
- カット精度が最優先事項でない場合
結論
HM のような有名ブランドは、高品質の機械部品を製造するために、クライムカットと従来のフライス加工技術を使用する技術を習得しています。
金属部品から電子部品、自動車部品まで、HMはあらゆるCNCマシンに必要な部品を大量生産できる巨大工場を所有しています。最高のCNC部品製造サービスをお求めなら、今すぐお問い合わせください。